














Die direkte Antwort: Nein – eine abgekündigte Pumpe oder ein abgekündigter Verschluss des bisherigen Lieferanten sollte nicht allein deshalb ersetzt werden, weil die Alternative dieselbe Nenngröße, etwa 24/410, hat oder identisch aussieht. Die Angabe des Mündungsstandards beschreibt nur einen Teil der Schnittstelle. Dichtgeometrie, Gewindetoleranzen, Dichtung oder Dichteinlage, Kunststoff, Feder, Steigrohr, Dosiermenge, Drehmomentverhalten, Formkavität und Montageverfahren können sich dennoch unterscheiden. Behandeln Sie den Austausch als kontrollierte Verpackungsänderung: Vergleichen Sie die freigegebene Spezifikation mit der des Kandidaten, qualifizieren Sie den Fertigungsstandort, prüfen Sie das tatsächliche System aus Komponente, Behälter und Rezeptur, führen Sie einen Abfülllinienversuch durch, geben Sie die vorab festgelegten Nachweise frei und überwachen Sie die ersten Produktionschargen.
In diesem Leitfaden
- Was die Qualifizierung eines Zweitlieferanten bedeutet
- Kann ein Bauteil gleicher Größe als Ersatz dienen?
- Qualifizierungsablauf in neun Schritten
- Was verglichen werden muss
- Lieferantennachweise und Audit
- Risikobasierte Revalidierung
- Normen und Marktanforderungen
- Ersatzbeschaffung im Notfall
- Freigabecheckliste
- FAQ
Was bedeutet die Qualifizierung eines Zweitlieferanten für Verpackungen?
Die Qualifizierung eines Zweitlieferanten für Verpackungen ist ein dokumentiertes Verfahren zum Nachweis, dass ein alternativer Lieferant, Fertigungsstandort und eine alternative Komponente die freigegebenen Produktanforderungen dauerhaft erfüllen können. Sie geht über eine Musterfreigabe hinaus. Ein gutes Muster zeigt, was eine kleine Charge leisten kann; die Qualifizierung zeigt, dass Zeichnungen, Materialien, Werkzeuge, Kontrollen, Rückverfolgbarkeit und Produktionsprozesse des Lieferanten dies dauerhaft gewährleisten können.
Qualifiziert wird nicht einfach „eine Pumpe“, sondern eine definierte Kombination aus Lieferant, Produktionsstandort, Werkzeug oder Kavitätensatz, Bauteilrevision, Materialsystem und Prozess. Liefert ein Anbieter eine freigegebene Pumpe zunächst aus einem Werk und verlagert die Produktion später in ein anderes, nicht freigegebenes Werk oder vergibt die Dichtungsfertigung an einen Unterauftragnehmer, hat sich die Lieferstruktur verändert – auch wenn die Verkaufsartikelnummer gleich bleibt.
| Änderungsszenario | Was gleich bleiben kann | Auswirkungen auf die Qualifizierung |
|---|---|---|
| Der Händler wechselt; Hersteller und Bauteil bleiben gleich | Derselbe rechtlich verantwortliche Hersteller, Standort, Revisionsstand, dasselbe Werkzeug und dieselbe Lieferkette | Identität, Rückverfolgbarkeit sowie Lagerung und Handhabung prüfen. Die technische Revalidierung kann begrenzt werden, wenn dokumentierte Nachweise belegen, dass die physische Lieferquelle unverändert ist. |
| Eine bestehende Konstruktion wird an einen anderen freigegebenen Standort verlagert | Zeichnung und teilweise Werkzeuge | Ausrüstung, Materialien, Prozessfenster, Bedienpersonal und Kontrollen des übernehmenden Standorts bewerten; die Ergebnisse der verlagerten Produktion validieren. |
| Ein neuer Lieferant fertigt nach derselben Zeichnung | Sollmaße und vereinbarte Materialien | Neue Werkzeuge, Kavitäten, Materialquellen, Montageprozesse, Messverfahren und Leistungsmerkmale qualifizieren. |
| Katalogartikel als „gleichwertiger“ Ersatz mit demselben nominellen Mündungsstandard | Möglicherweise nur die Mündungsbezeichnung und das grundsätzliche Erscheinungsbild | Als neue Bauteilkonstruktion behandeln, bis eine Abweichungsanalyse und Prüfdaten die Gleichwertigkeit für das vorgesehene Produkt belegen. |
Diese Unterscheidung ist wichtig, denn „ohne Anpassung austauschbar“ ist eine durch Nachweise belegte Schlussfolgerung und keine Marketingbeschreibung des Lieferanten. Der Einkauf kann die Änderung anstoßen; zur Freigabe werden üblicherweise Verpackungsentwicklung, Qualitätssicherung, Produktion, Rezepturentwicklung oder Produktsicherheit, gegebenenfalls Regulatory Affairs und der Markeninhaber benötigt.
Lässt sich eine abgekündigte Pumpe oder ein Flaschenverschluss direkt ersetzen?
In der Regel nicht. Die kommerzielle Beschaffung lässt sich schnell abwickeln. Wird der Kandidat jedoch vor seiner Freigabe für verkaufsfähige Produkte eingesetzt, werden verborgene Risiken auf die Abfülllinie und den Markt verlagert. Eine 24/410-Pumpe lässt sich möglicherweise auf eine 24/410-Flasche schrauben, kann aber beim Transport undicht werden, sich nach Temperaturzyklen lockern, anders dosieren, mit der Rezeptur nicht ansaugen, Spannungsrisse am Flaschenhals verursachen oder eine unverträgliche Dichtung oder Feder enthalten.
Ein Ersatz kann nur dann ein verkürztes Verfahren durchlaufen, wenn eine dokumentierte Änderungsbewertung zeigt, dass sicherheits-, qualitäts-, konformitäts-, anwendungs- und fertigungsrelevante Eigenschaften unverändert sind – oder wenn vorhandene Nachweise für die Produktplattform den Kandidaten tatsächlich abdecken. Das Freigabeteam sollte alle folgenden Fragen beantworten können:
- Sind der rechtlich verantwortliche Hersteller und der tatsächliche Produktionsstandort bekannt?
- Definiert eine revisionsgelenkte Zeichnung jede kritische Schnittstelle und nicht nur die nominelle Mündungsgröße?
- Sind produktberührende Materialien, Additive, Farbmittel, Rezyklatanteile, Schmierstoffe, Klebstoffe, Dichteinlagen und Beschichtungen deklariert?
- Passt die Komponente zur konkret eingesetzten Flasche und Rezeptur statt nur zu einem allgemeinen Referenzbehälter?
- Lässt sie sich mit den freigegebenen Einstellungen für Abfüllung, Verschließen, Crimpen, Drehmoment und Prüfung verarbeiten?
- Erfüllen die Ergebnisse zu Dichtheit, Betätigung, Dosierung, Kompatibilität, Stabilität, Transport und Veredelung die vorab festgelegten Kriterien?
- Sind regulatorische Unterlagen, Kennzeichnungen, Sicherheitsnachweise oder Kundenspezifikationen betroffen?
- Kann der Lieferant die Rückverfolgbarkeit gewährleisten und den Käufer vor künftigen Material-, Standort-, Werkzeug- oder Prozessänderungen informieren?
Praxisregel
Ist das Bauteil des bisherigen Lieferanten nicht mehr verfügbar, steht möglicherweise keine ideale Vergleichscharge zur Verfügung. Sichern Sie freigegebene Rückstellmuster, Zeichnungen, Zertifikate, Prüfaufzeichnungen, Linieneinstellungen, Reklamationen und Stabilitätsdaten, bevor der Bestand aufgebraucht ist. Diese Ausgangsbasis dient als Maßstab für die neue Bezugsquelle.
Qualifizierung und Revalidierung eines Zweitlieferanten in neun Schritten
Schritt 1: Versorgungsrisiko begrenzen und formale Änderungskontrolle einleiten
Bestätigen Sie den letztmöglichen Bestelltermin, verbleibende freigegebene Bestände, Verbrauchsrate, betroffene Produkte und Märkte, Reichweite des Sicherheitsbestands, offene Bestellungen und Werkzeugeigentum. Legen Sie einen Änderungsvorgang mit Verantwortlichem, Begründung, betroffenen Artikelnummern, Zieltermin und freigabeberechtigten Funktionen an. Verhindern Sie die unkontrollierte Vermischung alter und neuer Komponenten durch getrennte Artikelnummern oder Revisionsstände und getrennte Lagerbestände.
Schritt 2: Freigegebenen Ausgangsstand rekonstruieren
Sammeln Sie freigegebene Zeichnung, Stückliste, Materialdeklarationen, Farbstandard, Referenzmuster, Produktionsrückstellmuster, Wareneingangsprüfplan, Fehlergrenzen, Drehmoment- oder Crimpeinstellungen, Abfülllinienkonfiguration, Prüfmethoden, Stabilitätsberichte, Transportergebnisse, Reklamationen und Abweichungshistorie. Lautet die bisherige Spezifikation lediglich „24/410 schwarze Pumpe“, reicht dies für eine kontrollierte Verlagerung nicht aus. Vermessen Sie Rückstellmuster und überführen Sie Erfahrungswissen in eine Spezifikation der qualitätskritischen Merkmale.
Schritt 3: Potenzielle Lieferanten vorqualifizieren
Nutzen Sie eine strukturierte Informationsanfrage, bevor Sie veredelte Muster anfordern. Klären Sie den tatsächlichen Fertigungsstandort, verfügbare Kapazitäten, einschlägige Produkterfahrung, Geltungsbereich des QMS, Werkzeugeigentum, Komponentenrückverfolgbarkeit, Materialkontrollen, ausgelagerte Arbeitsschritte, Prüfmöglichkeiten, Notfallplanung, Lieferzeit und Bereitschaft zum Abschluss einer Qualitätssicherungsvereinbarung. Ein Händler kann geeignet sein, sofern Hersteller und Änderungskontrollkette transparent bleiben.
Schritt 4: Dokumentierte Abweichungsanalyse durchführen
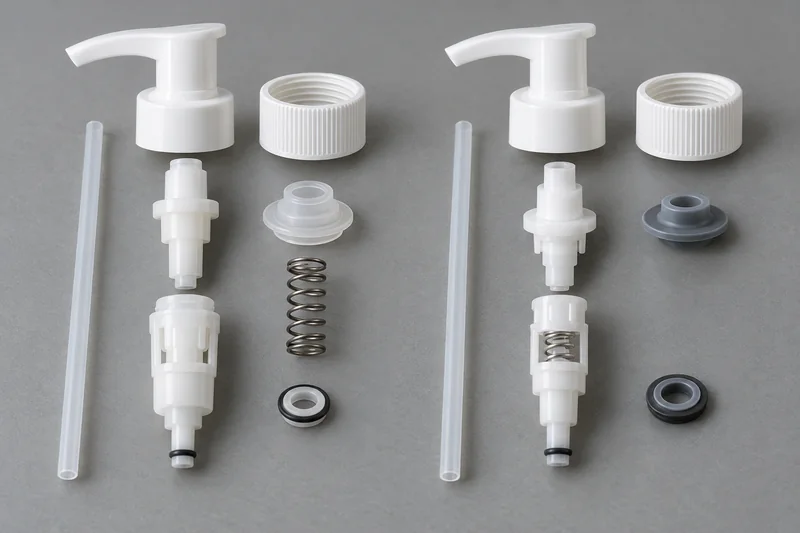
Vergleichen Sie alte und neue Zeichnungen, Spezifikationen und Muster Merkmal für Merkmal. Ordnen Sie jede Abweichung nach ihrem möglichen Einfluss auf Dichtheit, Rezepturkontakt, abgegebene Dosiermenge, Bedienung, Linieneffizienz, Erscheinungsbild, Konformität und Logistik ein. Halten Sie fest, welche bisherigen Nachweise gültig bleiben, welche ihre Gültigkeit verlieren und welche neuen Prüfungen die jeweilige Lücke schließen.
Schritt 5: Technische Muster anhand der Spezifikation freigeben
Prüfen Sie Muster aus bekannten Serienwerkzeugen und dokumentieren Sie Werkzeug- und Kavitätskennung. Kontrollieren Sie Maße, Gewicht, optische Verarbeitungsqualität, Farbe und funktionale Passung. Akzeptieren Sie handnachbearbeitete Prototypen nicht als Qualifizierungsnachweis für einen Formgebungs- oder Montageprozess in Großserie. Ist eine neue Form erforderlich, geben Sie das Werkzeug über definierte Erprobungsstufen frei und schließen Sie Maß- oder optische Abweichungen vor den Rezepturprüfungen ab.
Schritt 6: Risikobasierte Laborprüfungen und Prüfungen am abgefüllten Produkt durchführen
Prüfen Sie den Kandidaten als System: alternativer Verschluss oder alternative Pumpe, vorgesehene Flasche, tatsächliche Rezeptur, Veredelung und endgültige Versandverpackung. Beziehen Sie möglichst ein freigegebenes Rückstellmuster des bisherigen Bauteils oder eine gut charakterisierte Kontrolle ein. Verwenden Sie vorab definierte Methoden und Annahme-/Ablehnungskriterien, statt erst nach Sichtung der Ergebnisse zu entscheiden. Beschleunigte Beanspruchung kann Fehlermodi aufdecken, darf aber nicht als universeller mathematischer Ersatz für Echtzeitnachweise zur Haltbarkeit dargestellt werden.
Schritt 7: Repräsentativen Linienversuch durchführen
Eine Passungsprüfung im Labor zeigt keine Staus im Vibrationszuführer, instabile Flaschenführung, Verschleiß am Verschließkopf, schief angesetzte Gewinde, verhakte Steigrohre, Drehmomentdrift oder Fehler der Kameraprüfung. Verwenden Sie serienrepräsentative Komponenten, Rezeptur, Anlagen, Bedienpersonal und Geschwindigkeit. Dokumentieren Sie Einstellungen, Ausschuss, Stillstände, Gutteilausbeute und zerstörende Prüfungen zu Beginn, in der Mitte und am Ende. Lässt sich die neue Komponente nur verarbeiten, indem das Prozessfenster über den validierten Bereich hinaus erweitert wird, ist sie noch kein ohne Anpassung austauschbarer Ersatz.
Schritt 8: Funktionsübergreifende Freigabe durchführen
Die Qualitätssicherung sollte prüfen, ob alle Abweichungen abgeschlossen oder formell akzeptiert sind. Die Verantwortlichen für regulatorische Fragen und Produktsicherheit sollten die betroffenen Märkte bewerten, die Entwicklung Zeichnung und Linieneinstellungen freigeben und der Einkauf sicherstellen, dass der Vertrag die freigegebene Bezugsquelle, den Standort und die Änderungsmitteilungspflichten festhält. Legen Sie Wirksamkeitsdatum, Bestandsumstellung, Kennzeichnungs- oder Dossieraktualisierungen sowie die Zulässigkeit einer Vermischung der Bezugsquellen innerhalb einer Produktionscharge fest.
Schritt 9: Erste Chargen kontrollieren und laufende Leistung überwachen
Wenden Sie bei einer festgelegten Anzahl erster Produktionschargen eine verstärkte Wareneingangsprüfung und Linienkontrolle an. Berücksichtigen Sie unterschiedliche Fertigungstermine und relevante Kavitäten oder Montagelinien. „Drei Chargen“ sind eine verbreitete betriebliche Konvention, keine allgemeingültige Regel; die Anzahl muss sich nach Risiko, Prozessstreuung und verfügbaren Nachweisen richten. Verfolgen Sie Trends bei Undichtigkeiten, Drehmoment, Pumpendosiermenge, Linienausschuss, Reklamationen und Lieferantenabweichungen und entscheiden Sie anschließend über die Rückkehr zur normalen Prüfung.
Was muss bei Flaschen, Verschlüssen und Pumpen verglichen werden?
Gehen Sie von den erforderlichen Funktionen der Komponente aus und bestimmen Sie anschließend die Merkmale und Prozessgrößen, die diese Funktionen steuern. Die folgende Tabelle bietet einen praktischen Ausgangspunkt, ersetzt jedoch keine produktspezifische Risikobewertung.
| Komponente | Kritische Vergleichsmerkmale | Fehler, die trotz nomineller Übereinstimmung auftreten können |
|---|---|---|
| Flasche und Mündungsstandard | Mündungsmaße und Gewindeprofil, Dichtfläche, Innendurchmesser, Ovalität des Halses, Flaschenhöhe/-durchmesser, Wanddickenverteilung, Randvoll- und Füllpunktvolumen, Kunststoff/Typ, Farbmittel, PCR-Anteil, Form/Kavität | Schiefes Aufschrauben, Kippeln, Aufsetzen des Verschlusses vor ausreichender Dichtungskompression, Halsverformung, Einbeulen, Spannungsrisse, falscher Füllstand |
| Schraubverschluss oder Disc-Top-Verschluss | Gewindeanfang und -profil, Verschlussmantel und Originalitätssicherung, Dichtsystem, Zusammensetzung und Dicke von Dichteinlage/Dichtung, Stopfendurchmesser, Austrittsöffnung, Kunststoff, Aufbring-/Öffnungsdrehmomentbereich | Undichtigkeit, Faltenbildung der Dichteinlage, selbsttätiges Lösen des Verschlusses, übermäßige Öffnungskraft, Scharnierbruch, Unverträglichkeit mit der Induktionsversiegelung |
| Lotion- oder Behandlungspumpe | Überwurfkappe und Dichtung, Geometrie des Pumpwerks, Federposition/-material, Kugel- oder Ventilmaterialien, produktberührender Strömungsweg, deklarierte Dosiermenge, Erst- und Wiederansaugen, Betätigungskraft, Verriegelung, Belüftung, Steigrohrkunststoff/ID/OD/Länge/Schnitt | Veränderte Dosierung, schlechtes Ansaugen, Verlust der Ansaugfähigkeit, Rezepturverfärbung, Metallunverträglichkeit, Leckage über die Belüftung, unvollständige Entleerung, Fehlbedienung |
| Veredelung und Erscheinungsbild | Farbstandard, Glanz/Textur, Lage von Anspritzpunkt und Formtrennlinie, Haftung von Druck oder Metallisierung, Logoausrichtung, Kratzfestigkeit | Sichtbare Unterschiede zwischen Bezugsquellen, ungenaue Druckregister, abblätternde Beschichtung, Scheuerspuren beim Transport |
| Versandverpackung und Logistik | Stückzahl, Ausrichtung, saubere Beutelverpackung, Festigkeit von Trays/Kartons, Palettierschema, Staubkontrolle, Chargenetiketten, Lagergrenzen | Verunreinigung, Verformung, vermischte Chargen, beschädigte Steigrohre, nicht rückverfolgbare Fehler |
Informationen zu den Schnittstellenmaßen hinter Mündungscodes finden Sie in Boyus Leitfaden zu Mündungsstandards von Kunststoffflaschen. Er erläutert, warum eine Mündungsbezeichnung keine vollständige Passungsspezifikation darstellt. Auch das Pumpenfördervolumen muss mit der vorgesehenen Rezeptur gemessen werden; der Leitfaden zur Dosiermenge von Lotionpumpen zeigt, wie Nenndosiermenge und tatsächlich abgegebene Menge voneinander abweichen können.
Welche Lieferantenqualifikationen und Nachweise sollten Einkäufer prüfen?
Ein Zertifikat ist ein Baustein, keine Qualifizierungsentscheidung. Einkäufer sollten Rechtsträger, Standortadresse, Geltungsbereich, Normausgabe, Ausstellungs-/Ablaufdatum, Zertifizierungsstelle und Akkreditierungsstatus prüfen. ISO selbst zertifiziert keine Unternehmen. Entscheidend ist außerdem, dass Audit und Qualitätssicherungsvereinbarung den Herstellungsprozess der Komponente abdecken.
Unternehmensidentität und Lieferkette
- Gewerbezulassung, rechtlich verantwortlicher Hersteller, Werksadresse und exportierendes Unternehmen
- Status als Hersteller oder Händler mit Offenlegung aller kritischen Unterauftragnehmer
- Eigentum an Formen, Zeichnungen und geistigem Eigentum; Zuständigkeit für Wartung und Ersatz
- Finanzielle Aspekte und Betriebskontinuität, Kapazität je Linie, Ersatzversorgung mit Betriebsmitteln und Wiederanlaufplan für Katastrophenfälle
Qualitätssystem und Prozesslenkung
- Freigabe eingehender Materialien, freigegebene Unterlieferanten und Verhinderung eines nicht genehmigten Kunststoffwechsels
- Revisionslenkung für Zeichnungen, Stücklisten, Arbeitsanweisungen und Muster
- Kennzeichnung der Formkavitäten, vorbeugende Wartung, Prozesseinrichtung und laufende Prozessüberwachung
- Kalibrierte Messmittel und geeignete Prüfverfahren
- Chargenrückverfolgbarkeit von Kunststoff und Zukaufteilen über Montage und Prüfung bis zum Versand
- Lenkung fehlerhafter Produkte, Ursachenanalyse, Korrekturmaßnahmen, Reklamationsbearbeitung und Rückrufunterstützung
- Schriftliche Vorabmitteilungspflichten für Änderungen an Standort, Werkzeug, Material, Rezeptur, Unterlieferant und Prozess
Technische und regulatorische Nachweise
- Unterzeichnete Spezifikation und Zeichnung mit kritischen Maßen, Toleranzen, Materialien und optischen Grenzkriterien
- Deklarationen produktberührender Materialien, gegebenenfalls Sicherheitsdaten, Erklärungen zu beschränkten Stoffen und marktspezifische Konformitätsdokumente
- Chargenbezogenes Analyse- oder Konformitätszertifikat; klären, ob Werte tatsächlich geprüft oder aus einem Datenblatt mit typischen Werten übernommen wurden
- Validierungsberichte, Prüfmethoden, Referenzmuster und Rückstellmuster
- Qualitätssicherungsvereinbarung zu Zuständigkeiten, Änderungsmitteilungen, Auditrechten, Aufzeichnungen, Abweichungen und Eskalation
Auditfrage mit hohem Aussagewert
Bitten Sie den Lieferanten, einen fertigen Karton rückwärts bis zu Montagelinie, Datum, Schicht, Komponentenchargen, Formkavitäten, Kunststoffchargen und Prüfaufzeichnungen zurückzuverfolgen – und anschließend vorwärts bis zu jeder Kundensendung, die diese Charge enthält. Ein repräsentativer Ausstellungsraum ist weniger aussagekräftig als eine schnelle und korrekte Rückverfolgung.
Wie umfangreich muss die Revalidierung sein?
Es gibt keine universelle Prüfliste oder Stichprobengröße für alle Kosmetikverpackungen. Die Revalidierung sollte zur Änderung und zum Produktrisiko passen, muss aber alle durch die Änderung ungültig gewordenen Nachweise abdecken. Die zielführende Frage lautet nicht „Müssen wir alles wiederholen?“, sondern „Welche bisherigen Schlussfolgerungen hingen vom bisherigen Lieferanten, Material, Werkzeug, Standort oder Prozess ab?“
| Risiko oder Abweichung | Üblicherweise erforderliche Nachweise | Beispiel einer Annahmegrundlage |
|---|---|---|
| Neue Gewinde-, Dichtungs- oder Dichteinlagengeometrie | Maßuntersuchung, Prüfung von Aufbring-/Öffnungsdrehmoment oder Crimpung, Dichtheitsprüfungen, Temperaturzyklen, Transport, Prüfung des Verschlusshalts | Freigegebene Zeichnung und produktspezifischer Drehmoment-/Dichtungsbereich; keine kritische Leckage nach dem freigegebenen Prüfverfahren |
| Neues Pumpwerk, neue Dichtung oder Feder | Erst-/Wiederansaugen, mittlere Dosiermenge und Streuung, Betätigungskraft, Verriegelungsfunktion, Dichtheit, Entleerung, Rezepturexposition | Freigegebener Dosierbereich, zuverlässiges Ansaugen, kein Funktionsverlust und keine unzulässige Veränderung von Rezeptur oder Verpackung |
| Neues produktberührendes Material oder Additiv | Rezepturkompatibilität/-stabilität, sensorische und optische Bewertung, Gewichtsabnahme oder -zunahme, gegebenenfalls Sorptions-/Permeationsbewertung, sicherheitstechnische/regulatorische Prüfung | Keine unzulässige Veränderung gegenüber Spezifikation/Kontrolle während des begründeten Expositionszeitraums |
| Neue Form, Kavität oder neuer Fertigungsstandort | Maße, Gewicht und Erscheinungsbild über mehrere Kavitäten; Prozessfähigkeit; Werkzeugerprobung; Wareneingangs- und Linienversuchsdaten | Alle Kavitäten spezifikationskonform; stabiler Prozess und akzeptable Gutteilausbeute unter Serienbedingungen |
| Geänderte Beschichtung, geändertes Masterbatch oder geänderte Veredelung | Je nach Relevanz Farbe/Glanz, Haftung, Abrieb, Rezepturbeständigkeit, Lichtexposition und Scheuerbeanspruchung beim Transport | Freigegebener visueller Standard und kein unzulässiges Abblättern, Abfärben, Verblassen oder Angreifen der Oberfläche |
| Geänderte Versandverpackung oder Transportroute | Druck-, Vibrations- und Fallprüfung sowie Klimakonditionierung entsprechend der Distributionsumgebung | Kein Verlust von Dichtheit, Funktion, Lesbarkeit oder verkaufsfähigem Erscheinungsbild nach der freigegebenen Prüfsequenz |
Boyus Leitfäden zu Prüfungen von Kosmetikflaschen, Kompatibilitätsprüfungen von Verpackungen, Dichtheitsprüfverfahren für Kosmetikflaschen und Fallprüfnormen für Verpackungen liefern prüfspezifische Details. Das Qualifizierungsprotokoll für den Zweitlieferanten sollte auf gelenkte Versionen der gewählten Methoden verweisen, statt lediglich allgemeine Prüfbezeichnungen zu wiederholen.
Wie werden Stichprobengröße und Chargenabdeckung festgelegt?
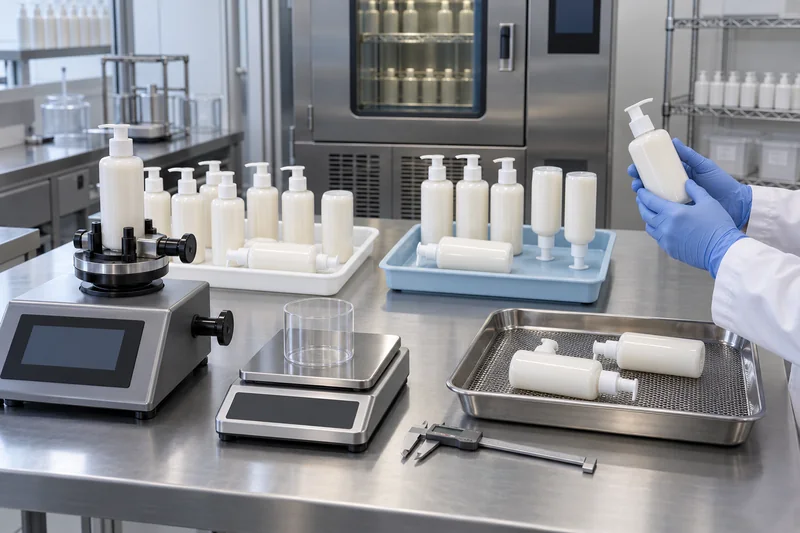
Verwenden Sie nicht für jedes Merkmal dieselbe Stichprobengröße. Zerstörende Dichtheitsprüfungen, variable Messungen der Pumpendosiermenge, optische Prüfungen und Langzeitstabilitätsprüfungen beantworten unterschiedliche Fragen. Richten Sie den Plan nach Fehlerschwere, erwarteter Streuung, Wiederholpräzision der Methode, Anzahl der Formkavitäten oder Montagelinien, erforderlicher statistischer Sicherheit sowie der Art der Daten – attributiv oder variabel – aus. Muster sollten die Produktion repräsentieren, nicht nur einen sorgfältig ausgewählten Beutel. Sie sollten relevante Kavitäten und mehr als einen Fertigungstermin abdecken, wenn Chargenschwankungen eine Rolle spielen.
Legen Sie die Auswertung vor der Prüfung fest: Grenzwerte, Vergleich mit dem bisherigen Bauteil, Umgang mit Ausreißern, Wiederholungsregeln und Befugnis zur Genehmigung von Abweichungen. Ein durchgefallenes Muster sollte eine Untersuchung des Fehlermechanismus auslösen; so lange neue Muster zu prüfen, bis eines besteht, ist keine Qualifizierung.
Welche Normen und Vorschriften gelten?
Es gibt keine weltweit einheitliche „Norm zur Qualifizierung von Verpackungszweitlieferanten“, die für jede Branche denselben Ablauf vorschreibt. Anforderungen ergeben sich aus dem vermarkteten Produkt, Zielland, der Kundenspezifikation und dem Qualitätssystem des Unternehmens. Verwenden Sie branchenspezifische Regelwerke differenziert, statt pharmazeutische Anforderungen als allgemein geltendes Kosmetikrecht darzustellen.
| Regelwerk | Nutzen | Wichtige Abgrenzung |
|---|---|---|
| ISO 9001 und ISO-Leitlinien zu externen Anbietern | Risikobasierte Lenkung extern bereitgestellter Produkte und Prozesse, Lieferantenbewertung und Leistungsüberwachung | Eine Zertifizierung erteilt keine Freigabe für eine bestimmte Pumpe, einen Verschluss oder ein Material; ISO stellt selbst keine Zertifikate aus. |
| ISO 22716 und kosmetische GMP-Kontrollen | Hilfreich für Herstellung, Kontrolle, Lagerung und Versand von Kosmetika einschließlich der Handhabung von Verpackungsmaterialien | Kein universelles Produktzertifikat zum Nachweis der Komponentenkompatibilität. |
| EU-Kosmetikverordnung 1223/2009 | Der Sicherheitsbericht für das kosmetische Mittel umfasst relevante Eigenschaften des Verpackungsmaterials, insbesondere Aspekte der Reinheit und Stabilität. | Die verantwortliche Person muss bewerten, ob eine Verpackungsänderung die Sicherheitsdokumentation und Konformität beeinflusst. |
| US-Kosmetikrecht und FDA-Leitlinien | MoCRA verlangt eine angemessene Sicherheitsbegründung; FDA-Unterlagen zur kosmetischen GMP betonen Kontrollen, Prüfungen, Lagerung und Aufzeichnungen. | Es gibt weder eine FDA-Vorabzulassung üblicher Kosmetikverpackungen noch eine feste bundesrechtliche Prüfliste für jeden Austausch. |
| Regelwerke für Arzneimittel/OTC-Produkte: ISO 15378, ICH Q9/Q10, FDA-Leitlinien zu Behältnis-Verschluss-Systemen und EU-GMP | Bieten ausgereifte Modelle für GMP bei Primärverpackungen, Qualitätsrisikomanagement, Änderungskontrolle, Validierung und regulatorische Bewertung | Gelten, wenn das verpackte Produkt und der Markt unter Arzneimittel-/OTC-Vorschriften fallen oder wenn sie vertraglich vereinbart wurden; nicht als verpflichtend für jedes Kosmetikum darstellen. |
Lebensmittelkontaktverpackungen, kindergesicherte Verschlüsse, gefährliche Chemikalien, Aerosole und Gefahrguttransporte bringen weitere Anforderungen an Materialien, Migration, Leistung oder Zertifizierung mit sich. Das Qualifizierungsteam sollte von der rechtlichen Einstufung des abgefüllten Produkts und den vorgesehenen Märkten ausgehen, nicht von einer allgemeinen Zertifikatscheckliste.
Was tun, wenn der bisherige Lieferant sofort ausfällt?
Ein Notfall kann einen beschleunigten Entscheidungsweg rechtfertigen, macht eine unbekannte Komponente aber nicht gleichwertig. Prüfen Sie zunächst freigegebene Optionen: letztmalige Bevorratung, Verlagerung eigener Werkzeuge, eine bereits bei einem anderen SKU eingesetzte freigegebene Alternative, vorübergehende Produktionsumplanung oder kontrollierte Mengenzuteilung an Märkte. Akzeptiert die Geschäftsleitung vorübergehend eine Alternative, nutzen Sie eine formale Abweichungsgenehmigung oder Notfalländerung mit klar definiertem Umfang.
Eine nachvollziehbare Notfallfreigabe umfasst üblicherweise:
- Dokumentierte Risikobewertung und Begründung durchgeführter oder aufgeschobener Prüfungen
- Mindestnachweise zur Absicherung von Sicherheit, Dichtheit, Kompatibilität und vorgesehener Funktion
- Begrenzung der Genehmigung auf bestimmte Produkte, Märkte, Mengen und ein Ablaufdatum
- Verstärkte Prüfung, Rückverfolgbarkeit und Rückstellmuster
- Kunden- oder Behördenmitteilung/-freigabe, soweit erforderlich
- Abschlussplan für noch ausstehende Stabilitäts-, Transport- oder Prozessnachweise
- Eindeutige Abbruchkriterien und Entscheidung über Freigabe, Verlängerung oder Rücknahme der Bezugsquelle
Verbergen Sie die neue Bezugsquelle nicht unter der alten Artikelnummer, wenn dadurch die Rückverfolgbarkeit verloren geht. Auch bei unverändertem Erscheinungsbild der Fertigpackung müssen Reklamationen und Stabilitätsbeobachtungen dem Lieferanten, Standort, der Charge und Bauteilrevision zugeordnet werden können.
Häufige Qualifizierungsfehler – und warum sie scheitern
- Einkauf anhand einer Katalogbeschreibung: Nenndurchmesser, Mündungsstandard und Farbe definieren nicht alle funktionalen Schnittstellen.
- Qualifizierung des Vertriebsmusters: Muster können aus einem Entwicklungswerkzeug, einem anderen Standort oder einer ausgewählten Charge stammen.
- Zertifikatsprüfung ohne Prüfung des Geltungsbereichs: Ein gültiges Zertifikat kann einen anderen Rechtsträger, eine andere Adresse oder Tätigkeit betreffen.
- Ausschließliche Prüfung leerer Verpackungen: Die abgefüllte Rezeptur kann Dichtungen aufquellen lassen, Farbe herauslösen, Metall korrodieren, das Drehmoment verändern oder eine Pumpe blockieren.
- Verzicht auf den Linienversuch: Im Labor spezifikationskonforme Teile können dennoch Störungen an Zuführung, Verschließer, Crimper oder Bildverarbeitungssystem verursachen.
- Übernahme von Lieferantengrenzen ohne Produktgrenzen: Eine breite Lieferantentoleranz kann technisch herstellbar sein, aber nicht zur Flasche oder zum Prozess der Marke passen.
- Freigabe einer Charge ohne weitere Überwachung: Ein Zweitlieferant muss Wiederholbarkeit nachweisen, nicht nur eine erfolgreiche Lieferung.
- Zulassen unangekündigter Unterlieferantenwechsel: Eine andere Dichtung, Dichteinlage, ein anderes Masterbatch oder eine andere Feder kann die Leistung verändern, ohne dass sich der Katalogcode ändert.
Freigabedossier für Zweitlieferanten: Checkliste für Einkäufer
- Freigegebener Änderungsantrag, Folgenbewertung und zuständige Funktionen
- Bisherige Spezifikation, Zeichnung, Rückstellmuster und Leistungsreferenz
- Unterzeichnete Zeichnung des Kandidaten, Stückliste und Liste qualitätskritischer Merkmale
- Verifizierte Lieferanten-/Standortidentität, Audit oder risikobasierte Auditbegründung, Zertifikatsprüfung
- Deklarationen zu Material, Farbmitteln, PCR, Dichteinlagen, Dichtungen, Klebstoffen, Schmierstoffen und Unterlieferanten
- Werkzeug-/Kavitätskennzeichnung und Rückverfolgbarkeit serienrepräsentativer Muster
- Abweichungsanalyse mit Zuordnung jeder Differenz zu Risiko und erforderlichen Nachweisen
- Je nach Relevanz Berichte zu Maßen, Funktion, Kompatibilität, Stabilität, Dichtheit, Transport und Veredelung
- Repräsentatives Linienversuchsprotokoll, Daten, Einstellungen, Gutteilausbeute und Abschluss der Abweichungen
- Regulatorische und produktsicherheitsbezogene Bewertung für jeden betroffenen Markt und jede Produkteinstufung
- Qualitätssicherungsvereinbarung, freigegebene Spezifikation, Änderungsmitteilungsklausel und Zertifikatsanforderungen
- Kontrollplan für erste Chargen, Wareneingangsprüfplan, Referenzmuster und Reklamationstrendanalyse
- Abschließende funktionsübergreifende Freigabe, Wirksamkeitsdatum, Bestandsumstellung und ERP-Artikel-/Revisionslenkung
Ziel ist keine Dokumentation um ihrer selbst willen. Die Freigabeentscheidung soll nachvollziehbar sein: Eine andere qualifizierte prüfende Person sollte erkennen können, was geändert wurde, warum die Nachweise ausreichen, welche Einschränkungen verbleiben und wie die laufende Belieferung kontrolliert wird.
Häufig gestellte Fragen
Reicht derselbe Mündungsstandard 24/410 aus, um eine Pumpe oder einen Verschluss auszutauschen?
Nein. Er ist ein nützliches Vorauswahlkriterium, belegt aber keine kompatiblen Gewindetoleranzen, Dichtungskompression, Dichtung, Belüftung, Pumpendosiermenge, Drehmomenteigenschaften oder Linienleistung. Vergleichen Sie gelenkte Zeichnungen und prüfen Sie die vollständige Verpackung.
Qualifiziert ein ISO 9001-Zertifikat den Lieferanten?
Es kann die QMS-Bewertung unterstützen, wenn es gültig ist und den richtigen Geltungsbereich hat, erteilt aber keine Freigabe für die konkrete Komponente. Produkt, Standort, Werkzeug, Materialien, Prozess und Leistung müssen weiterhin risikobasiert bewertet werden.
Müssen Kompatibilitäts- und Stabilitätsprüfungen immer bei null beginnen?
Nicht automatisch. Eine wissenschaftlich fundierte Abweichungsanalyse sollte klären, welche bisherigen Nachweise weiterhin anwendbar sind. Ein geändertes produktberührendes Material oder Dichtsystem kann umfangreiche neue Daten erfordern; ein dokumentierter Händlerwechsel bei identischem Hersteller, Standort und Bauteil möglicherweise nicht. Die Begründung sollte freigegeben und aufbewahrt werden.
Wie viele Chargen sollten geprüft werden?
Es gibt keine universelle Anzahl für jede Verpackung. Decken Sie die relevante Streuung ab: unterschiedliche Fertigungstermine, Formkavitäten, Montagelinien und Eingangsmaterialchargen. Wählen Sie Stichprobengrößen nach Risiko und Datentyp und definieren Sie verstärkte Kontrollen für die ersten kommerziellen Chargen.
Dürfen Komponenten des bisherigen und des neuen Lieferanten gemischt werden?
Nur wenn der freigegebene Plan dies erlaubt und die Rückverfolgbarkeit erhalten bleibt. Eine Vermischung kann bezugsquellenspezifische Fehler verdecken, Reklamationsuntersuchungen erschweren und sichtbare Unterschiede verursachen. Bei vielen Umstellungen werden getrennte Artikelrevisionen und festgelegte Aufbrauchtermine verwendet.
Sollte ein Einkäufer einen Hersteller oder ein Handelsunternehmen wählen?
Beide Modelle können funktionieren. Ein Hersteller kann direkten Prozesszugang bieten; ein leistungsfähiger Händler oder Verpackungsintegrator kann mehrere Komponenten koordinieren. Unverzichtbar ist Transparenz: tatsächlichen Standort identifizieren, Änderungen und Unterlieferanten kontrollieren, Chargenrückverfolgbarkeit sichern und technische Untersuchungen ermöglichen.
Müssen Sie eine alternative Flasche, einen Verschluss oder eine Pumpe qualifizieren?
Senden Sie Boyu Packaging die bestehende Bauteilzeichnung, ein Rückstellmuster, den Rezepturtyp, die vorgesehenen Märkte, den Jahresbedarf, die Bedingungen der Abfülllinie und die bekannte Fehlerhistorie. Wir können Sie bei einer Vergleichsmatrix, serienrepräsentativen Mustern und einem Prüfplan unterstützen, der die voraussichtlich veränderten Schnittstellen in den Mittelpunkt stellt.
Quellen und weiterführende Informationen
- ISO — ISO 9001 Qualitätsmanagementsysteme
- ISO/IAF Auditing Practices Group — Leitlinien zu externen Anbietern
- ISO — Zertifizierung und Konformitätsbewertung
- ISO 22716:2007 — Gute Herstellungspraxis für Kosmetika
- Europäische Union — Verordnung (EG) Nr. 1223/2009 über kosmetische Mittel
- US FDA — Modernization of Cosmetics Regulation Act von 2022
- US FDA — Kosmetische GMP-Leitlinien/Inspektionscheckliste
- ISO 15378:2017 — Primärverpackungsmaterialien für Arzneimittel
- ICH Q9(R1) — Qualitätsrisikomanagement
- ICH Q10 — Pharmazeutisches Qualitätssystem
- US FDA — Behältnis-Verschluss-Systeme zur Verpackung von Humanarzneimitteln und biologischen Arzneimitteln
- Europäische Kommission — EU-GMP-Anhang 15: Qualifizierung und Validierung



 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch