














Die direkte Antwort: Eine Kosmetikflasche kann zwar die manuelle Abfüllung bestehen, auf einer automatischen Anlage jedoch stecken bleiben, umkippen oder auslaufen, da die manuelle Probe lediglich die grundlegende Passform und Funktion bei schonender, einzeln erfolgender Handhabung nachweist. Eine Produktionslinie bringt zusätzliche Unsicherheiten mit sich, wie die Instabilität der leeren Flaschen, die Beschleunigung des Förderbands, Staudruck, Übergaben, Timing-Schrauben oder Sternräder, Maßabweichungen bei Mehrfachformen, schnelles Befüllen, die Zuführung von Verschlüssen und ein kontrolliertes Verschlussdrehmoment. Diagnostizieren Sie die erstes außergewöhnliches Ereignis an einer bestimmten Station, dann unterscheiden Sie fünf Ursachengruppen: Behältergeometrie, Pumpe oder Verschluss, Verhalten der Rezeptur, Maschineneinstellung und Chargenschwankungen. Akzeptieren Sie “langsamer laufen lassen” nicht als endgültige Korrekturmaßnahme, es sei denn, die validierte Betriebsgeschwindigkeit wird absichtlich geändert.
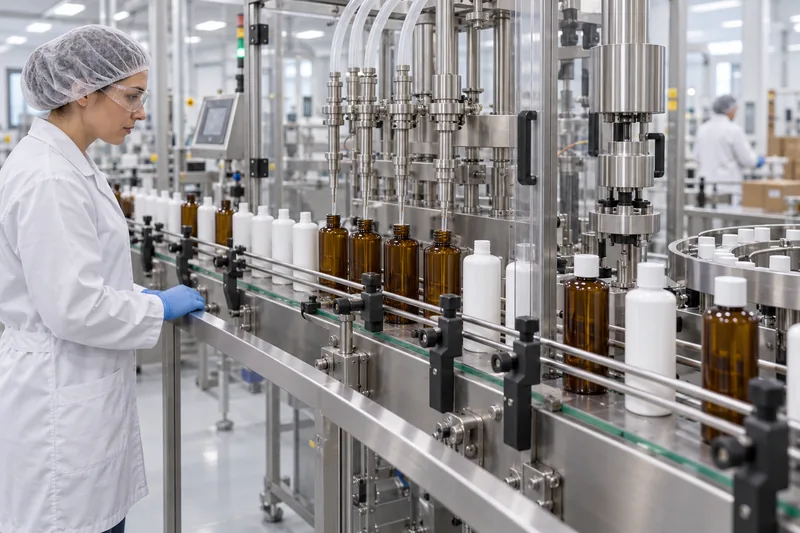
- Warum Handproben akzeptiert werden
- Fünfstufiges Diagnoseverfahren
- Prüfung Station für Station
- Flaschenstaus
- Flasche kippen
- Leckagen und Verschüttungen
- Variationen bei Schaumstoff und Füllmaterial
- Testlauf der Produktionslinie
- Daten zur Schnittstelle zwischen Pack und Line
- Abnahmekriterien
- Prioritäten bei Korrekturmaßnahmen
- Checkliste für den Einkauf
- FAQ
Warum scheitert eine manuell geprüfte Kosmetikverpackung auf einer automatischen Abfüllanlage?
Das fehlende Konzept ist Bearbeitbarkeit: die Fähigkeit der Flasche, der Rezeptur, des Verschlusses und der Produktionslinie, bei der vorgesehenen Geschwindigkeit und innerhalb festgelegter Parameter zusammenzuarbeiten. Eine Flasche kann zwar den Konstruktionsvorgaben entsprechen und dennoch für eine bestimmte Förderbandanordnung ungeeignet sein. Umgekehrt kann eine Produktionslinie für eine vollständig konforme Flasche falsch eingestellt sein. Bei der Untersuchung müssen daher die Verpackung und der Prozess als System getestet werden.
| Was sich hinter der Handprobe verbirgt | Was die automatische Zeile hinzufügt | Typischer Fehler aufgedeckt |
|---|---|---|
| Ein Mitarbeiter wählt jede Flasche aus und hält sie fest. | Leere Flaschen müssen auf Schienen, in Kurven, bei Lücken und bei Geschwindigkeitsänderungen ohne Stütze stehen bleiben. | Wackeln, Kippen, Kratzer oder Doppelzuführung. |
| Die Düse wird nach Augenmaß zentriert und langsam befüllt. | Mehrere Düsen müssen wiederholt in die Bahn eintreten oder sich ausrichten, während die Flüssigkeit beschleunigt und schnell abfällt. | Halsschlag, Schaumbildung, Spritzwasser, Fadenbildung, Tropfen oder Unter-/Überfüllung. |
| Ein Verschluss wird gerade präsentiert, und sein Fadenanfang ist mit der Hand spürbar. | Ein Zuführer, eine Rutsche und ein Positionierkopf müssen das Teil ausrichten; ein Spannfutter oder eine Spindel muss es aufnehmen und festspannen. | Falsch eingedrehtes Gewinde, gespannte Pumpe, fehlende Kappe oder beschädigter Flaschenhals. |
| Einige attraktive Prototypen werden geprüft. | In der Produktion kommen mehrere Formnester, Chargen, Schichten und verzierte Bauteile zum Einsatz. | Gelegentliche Fehler, die auf einen Hohlraum, eine Palette oder eine Lieferantencharge zurückzuführen sind. |
| Eine gefüllte und verschlossene Probe steht aufrecht. | Die Verpackung durchläuft die Bereiche Nassversiegelung, Drehmoment, Start-Stopp-Zyklen, Zusammenstellung, Kartonverpackung und Transport. | Leckage nach dem Verschließen, Drehmomentabfall oder Entladung des Stellantriebs. |
Aus diesem Grund stellen zehn von Hand befüllte Muster noch keinen Serienversuch dar. Eine sinnvolle Freigabestufenfolge sieht wie folgt aus: Aussehensmuster → Funktionsmuster für den Labortest → seriennahe Entwicklungsmuster → Serienversuchsmenge → kontrollierte Erstproduktionschargen. Jede Stufe beantwortet eine andere Risikofrage.
Wenden Sie vor dem Austausch der Leitung eine fünfstufige Diagnoseverfahren an
Man sollte mit den Fakten beginnen und nicht mit einer Debatte darüber, ob die Flasche oder die Abfüllanlage “schuld” ist. Bei den schnellsten Untersuchungen wird zunächst die erste Störung ermittelt und jeweils nur ein Faktor nach dem anderen verändert.
- Das Ereignis einfrieren und zuordnen. Erfassen Sie die Liniengeschwindigkeit, die Artikelnummer, die Temperatur der Mischung, die Chargen der Komponenten, das Maschinenrezept, die Uhrzeit und die genaue Station. Die Zeitlupenaufnahme sollte bereits vor dem sichtbaren Stau oder Leck beginnen; die herunterfallende Flasche reagiert oft auf einen früheren Kontakt mit der Schiene oder eine Lücke beim Übergang.
- Ordnen Sie die Ursachenfamilie zu. Überprüfen Sie die Geometrie und das Material des Behälters, den Verschluss, die Pumpe und das Tauchrohr, die Rezeptur und die Abfüllphysik sowie die Formatteile und Einstellungen der Maschine und die Schwankungen bei den eingehenden Materialien.
- Messen Sie die Schnittstellen. Vergleichen Sie den Flaschenboden, den Durchmesser, die Höhe, den Hals, die Innenbohrung, die Ovalität und die Masse mit der Referenzzeichnung; verwenden Sie den richtigen Bezugspunkt und das richtige Verfahren, wenn Messen der Mündung einer Kosmetikflasche. Messen Sie anschließend die Positionen der Führungselemente, die Spalte, die Ausrichtung der Düsen, das Füllprofil, die Platzierung der Verschlüsse und das aufgebrachte Drehmoment mit geeigneten, kalibrierten Messgeräten.
- Führen Sie eine Crossover-Studie durch. Testen Sie eine bekanntermaßen einwandfreie Flasche unter den aktuellen Einstellungen sowie die verdächtige Flasche unter kontrollierten Bedingungen. Tauschen Sie nach Möglichkeit jeweils nur ein Element aus – Flaschencharge, Pumpencharge, Rezepturcharge oder Formatsatz –, während Sie die anderen Faktoren konstant halten.
- Überprüfen Sie die Korrektur im gesamten Fenster. Weisen Sie die Leistung bei festgelegten niedrigen/Nenn-/hohen Drehzahlen, bei Stopp-/Start- und Akkumulationsbedingungen, bei den relevanten Formuliertemperaturen sowie bei repräsentativen Bauteilformen oder Chargen nach. Dokumentieren Sie das endgültige Maschinenrezept und die Bauteilrevision.
Wenn Fehler bei einer bestimmten Flaschenformkammer oder einer bestimmten Pumpencharge auftreten, sollten Sie Schwankungen bei den eingehenden Bauteilen vermuten. Wenn alle Flaschen an einer bestimmten Prüfstation fehlerhaft sind, sollten Sie die Station oder deren Schnittstelle überprüfen. Wenn der Fehler erst ab einer bestimmten Geschwindigkeit auftritt, sollten Sie die Dynamik, den Abstand und das Steuerungs-Timing untersuchen – prüfen Sie jedoch dennoch, ob Schwankungen bei den Bauteilen den verfügbaren Betriebsbereich einschränken.
Die Linie in der Reihenfolge des Produktflusses prüfen
Befindet sich der sichtbare Fehler in der Nähe der Abfüllanlage, beginnen die Teams oft damit, die Abfüllanlage einzustellen. Eine zuverlässigere Überprüfung erfolgt, indem der Behälter vom Entpalettieren oder Entwirren bis zur fertigen Verpackung verfolgt wird. Erfassen Sie an jeder Station den Eingangsstatus, die Kontaktflächen, die Änderung der Geschwindigkeit oder Ausrichtung, die erwartete Ausgabemenge und das Ausschusssignal. Dadurch wird verhindert, dass ein weiter unten auftretendes Symptom der falschen Maschine zugeordnet wird.
| Bahnhof | Kritische Schnittstellen zwischen Verpackung und Maschine | Anzeichen für eine sich bildende Verwerfung |
|---|---|---|
| Großmengenversorgung / Entwirrer | Flaschensteifigkeit, statische Eigenschaften, Stapelbarkeit, Ausrichtungsmerkmale, Schutz der Dekoration und Entleerungsgeschwindigkeit. | Brückenbildung, doppelte Abgabe, Kratzer oder zeitweise auftretende Stoßbelastungen, die das nachfolgende Förderband überlasten. |
| Förderung / Stauung | Auflaufkontakt, Riemenreibung, Schienenabstand/Kontakt Höhe, Kurven, Geschwindigkeitsverhältnisse, Spalte und Gegendruck. | Drehen der Flasche, Schaukeln, sichtbare Verformung des Flaschenkörpers, zunehmender Druck in der Leitung oder wiederkehrende Abriebspuren. |
| Dosierung / Abstand | Steigungswinkel der Steuer- oder Sternradschraube, Phase, Taschenprofil, Sensor-Steuerung und Ansaugdruck. | Flaschen gelangen verspätet in eine Tasche, prallen ab, drehen sich oder weisen eine wiederkehrende Kontaktstelle auf. |
| Abfüllung | Flaschenzentrierung, Halsbohrung, Außendurchmesser/Hub der Fülldüse, Füllprofil, Kopfraum und Rezepturbedingungen. | Düsenaufprall, exzentrische Benetzung, Schaumbildung, Tropfenbildung, Fadenbildung oder kopfabhängige Füllabweichung. |
| Anbringung der Pumpe/Kappe | Ausrichtung des Zuführers, Auslösung der Rutsche, Außenkontur der Verschlussvorrichtung, Verlauf des Eintauchrohrs und Position des Flaschenhalses. | Verschluss schief, Verhakung am Tauchrohr, abgesprungene Kappe, fehlendes Bauteil oder Produkt, das auf den Dichtungsbereich gelangt ist. |
| Verschließen / Crimpen | Gewindebeginn, Ausrichtung von Spannfutter und Spindel, Flaschenfixierung, aufgebrachtes Drehmoment oder Crimpgeometrie sowie obere Belastung. | Flaschendrehung, Einsturz der Wandung, schräges Gewinde, ungleichmäßige Verschlusshöhe, Gewindeschäden oder Verunreinigung der Dichtung. |
| Prüfung / Etikettierung / Kartonverpackung | Ablehnungszeitpunkt, Sensorkontrast, Etikettendruck, Aktuatorverriegelung, Trennwände zwischen den Packungen und Abstand zum Karton. | Falsche Ausschleusungen, Etikettenversatz durch Flaschenrotation, nicht verriegelte Pumpen, Abrieb oder durch Kartons ausgelöste Abgabe. |
Markiere die Flasche vor der Zeitlupenaufnahme
Bringen Sie eine ablösbare Ausrichtungsmarkierung an der Schulter an und notieren Sie die Formkammer, sofern diese nachverfolgbar ist. Die Markierung zeigt, ob sich die Flasche vor einem Stau dreht und ob eine Seite regelmäßig eine Schiene oder Düse berührt. Verknüpfen Sie das Videomaterial mit den aufbewahrten Proben: Beschriften Sie jede fehlerhafte Flasche mit Station, Uhrzeit, Liniengeschwindigkeit, Charge/Formnest und Fehlerart. Ohne diesen Zusammenhang lassen sich spätere Maßmessungen nicht mit dem Vorfall in Verbindung bringen.
Überprüfen Sie den Neustart, nicht nur den Dauerbetrieb
Viele Störungen treten auf, wenn eine vorgeschaltete Maschine angesammelte Flaschen freigibt, eine Abfüllanlage neu startet, während sich noch Produkt an der Düse befindet, oder ein Verschlusszuführer sich von einem Niedrigfüllstand erholt. Notieren Sie die Sekunden vor und nach einem normalen Stopp. Vergewissern Sie sich, dass Geschwindigkeitsbefehle, Abstandshalter, die „Keine-Flasche/Keine-Befüllung“-Logik, die Pumpen-/Verschlussplatzierung und die Rückführung von Ausschuss in der richtigen Reihenfolge ablaufen.
Warum bleiben Kosmetikflaschen an der Abfüllanlage stecken?
“Jam” beschreibt das Symptom, nicht die eigentliche Ursache. Stellen Sie fest, ob die Flasche stecken bleibt, weil sie zu groß oder verformt ist, mit falscher Neigung anliegt, auf einen fehlerhaften Übergang trifft, von angesammelten Behältern eingeklemmt wird oder mit einer Düse, einer Timing-Schraube, einem Sternrad, einem Puck oder einer Komponente zur Verschlussplatzierung kollidiert.
| Beobachtetes Muster | Wahrscheinliche Mechanismen | Zu erfassende Nachweise | Korrekturrichtung |
|---|---|---|---|
| Die Flasche klemmt zwischen den Schienen | Zu geringer Schienenabstand, nicht parallele Schienen, Ovalität des Rumpfes, Verformung der Verkleidung oder der Seitenwände. | Karosseriebreite in verschiedenen Höhen und bei einer Ausrichtung von 90°; Schienenabstand entlang der Bahn; Stelle der Abnutzung. | Stellen Sie die Toleranz für Flasche/Dekoration wieder her oder setzen Sie die Schienen auf einen wiederholbaren Bezugspunkt zurück; weiten Sie den Spalt nicht blindlings aus und vermeiden Sie ein Kippen. |
| Stau an einer Förderbandübergabe | Zu großes Spiel, Höhenabweichung, Reibung an der Totplatte, Drehzahlabweichung oder instabile Aufstellung. | Nahaufnahme der vorderen Unterkante; Förderbandneigungen und -geschwindigkeiten; Ebenheit der Unterlage/Unebenheiten. | Passen Sie das Übersetzungsverhältnis an; korrigieren Sie die Basis oder verwenden Sie geeignete Stabilisierungs- bzw. Formatteile. |
| Verstopfung durch Eindringen von Marmelade in eine Timing-Schraube oder ein Sternrad | Falsche Teilung, Phase, Bauteil oder Vorschubdruck; Flasche außerhalb des Formatbereichs. | Ankunftsabstand, Anpassung von Schraube und Sternrad, Phaseneinstellung, Flaschenkontaktmarkierungen und Linienrezeptur. | Das zugelassene Formatset installieren und den Einzug synchronisieren; den Staudruck regeln. |
| Erst nach dem Einsetzen der Pumpe einfüllen | Langes/gebogenes Tauchrohr, schräge Pumpe, lockere Ausrichtung des Stellantriebs, vergrößerte Gesamtabmessungen. | Höhe/Breite im zusammengebauten Zustand, freie Länge und Schnitt des Tauchrohrs, Ausrichtung der Pumpe, Video zur Montage. | Korrekte Darstellung und Einfügung; Überprüfung der Länge des Tauchrohrs. |
| Gelegentlicher Papierstau bei einem Karton/einer Palette | Hohlraum, Charge, Konditionierung, Verformung beim Verpacken, Schwankungen der statischen Reibung oder der Oberflächenreibung. | Festhalten der festsitzenden Teile mit Rückverfolgbarkeit nach Form und Charge; Vergleich von Maßen und Oberflächen mit einwandfreien Teilen. | Die betroffene Charge isolieren, Abweichungen bei der Herstellung oder beim Verpacken beheben und anschließend die Leistungsfähigkeit der Produktionslinie erneut überprüfen. |
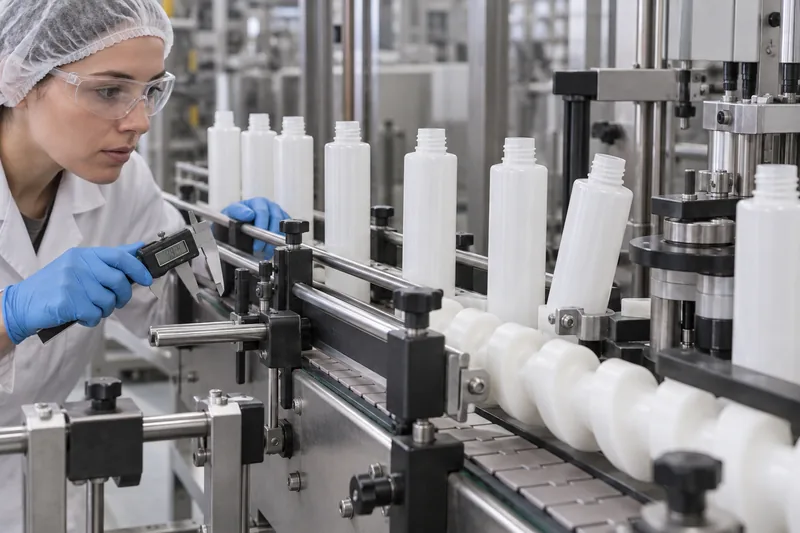
Warum kippen Flaschen um, und wie lässt sich ihre Stabilität verbessern?
Leere Kosmetikflaschen sind besonders anfällig, da sie eine geringe Masse aufweisen, während eine hohe Schulter oder ein hoher Hals den effektiven Schwerpunkt anheben. Ein schmaler Boden, ein schaukelndes Auf- und Abbewegen, ein ungleichmäßiger Boden, eine asymmetrische Form oder eine biegsame Wand schränken den stabilen Betriebsbereich zusätzlich ein. Plötzliche Beschleunigungen des Förderbands, Kurven, seitliche Berührungen, Gegendruck und Übergabespalten sorgen für Störkräfte.
Ein einfaches technisches Modell erklärt diesen Trend. Das Rückstellmoment entspricht in etwa dem Gewicht der Flasche multipliziert mit der Hälfte der wirksamen Auflagbreite. Das Kippmoment steigt mit der Querbeschleunigung multipliziert mit der Masse der Flasche multipliziert mit der Höhe des Schwerpunkts. Dieses Modell eignet sich gut zum Vergleich verschiedener Konstruktionen, ist jedoch keine allgemeingültige „Bestanden/Nicht bestanden“-Gleichung: Auch der Schienenkontakt, die Reibung, die Bewegung der Flüssigkeit, die Flexibilität der Flasche und die Maschinengeometrie spielen eine Rolle.
Behebe die Instabilität in dieser Reihenfolge
- Überprüfen Sie den Sockel. Überprüfen Sie die Koplanarität, das Wackeln, den Aufwärtsdruck und die Auswirkungen der Formtrennung auf die Fertigungsteile. Eine Flasche, die auf einer ebenen Platte wackelt, wird durch den Schienendruck allein wahrscheinlich nicht stabil.
- Plötzliche Dynamikwechsel entfernen. Überführungen ausrichten und nivellieren; die Geschwindigkeiten benachbarter Förderbänder synchronisieren; unnötige Lücken reduzieren; Beschleunigung/Verzögerung und die Stauung im vorgelagerten Bereich optimieren.
- Platzieren Sie die Führungskontakte strategisch. Stützen Sie einen stabilen Bereich des Körpers ab, ohne dabei eine hochflexible Platte zu berühren oder über den Punkt hinaus zu drücken, der die Drehung fördert. Es gibt keine einheitliche, für alle Flaschen gültige Höhe der Führungsschiene.
- Wenden Sie bei Bedarf positive Erziehungsmethoden an. Timing-Schrauben, Sternräder, Halsführungen oder Transportscheiben können den Abstand regulieren und unregelmäßige oder kopflastige Formate ausgleichen. Anlagenhersteller wie Gröninger bieten ausdrücklich Transportbecher für instabile Kosmetikbehälter an; die richtige Vorrichtung muss auf die jeweilige Anlage abgestimmt sein.
- Neugestaltung, wenn das Fenster weiterhin instabil ist. Eine breitere wirksame Basis, ein niedrigerer Schwerpunkt, eine kontrollierte Wandverteilung oder ein weniger extremes Verhältnis von Höhe zu Basis können zu einem robusteren kommerziellen Rucksack führen als eine kontinuierliche Linienkompensation.
Ziehen Sie nicht einfach beide Schienen fest. Übermäßiger Seitendruck kann zu Abrieb, Verdrehung, Verformung des Behälters und einer erneuten Stauung führen. Oft wird eine drucklose oder druckarme Stapelung eingesetzt, um die Kompression zwischen den Behältern zu verringern, doch dies behebt weder einen außerhalb der Toleranz liegenden Boden noch ein ungeeignetes Formatteil.
Warum werden auf dieser Produktionslinie undichte Kosmetikflaschen hergestellt?
Entscheiden Sie zunächst, ob es sich bei der Flüssigkeit um eine externer Austritt die beim Befüllen entstanden sind oder ein Undichtigkeit bei versiegelten Verpackungen das nach dem Anbringen des Verschlusses auftritt. Das Abwischen einer Flasche, ohne die Ursache zu lokalisieren, kann dazu führen, dass aus einem Problem mit tropfenden Düsen eine ungerechtfertigte Beschwerde über den Verschluss wird.
| Zeitpunkt/Ort des Lecks | Wahrscheinliche Ursachen | Praktische Überprüfungen und Fehlerbehebungen |
|---|---|---|
| Die Schulter unmittelbar nach dem Befüllen befeuchten | Düse nicht zentriert, verspätete Abschaltung, Tropfen/Fadenbildung, Spritzer, Schaumüberlauf, falsche Füllhöhe oder Flasche nicht sicher fixiert. | Jede Düse überprüfen; die Absperrvorrichtung kontrollieren; den Behälter zentrieren; Beschleunigung/Verzögerung und Rücksaugung einstellen; gegebenenfalls von unten nach oben oder tauchend befüllen; den validierten Kopfraum belassen. |
| Undichtigkeit am Gewinde oder an der Dichtung nach dem Verschließen | Produkt auf Dichtfläche, Gewindeverriegelung, schräg aufgesetzter Verschluss, falsche Einlage/Dichtung, Unrundheit/Grate am Flaschenhals, unzureichendes oder übermäßiges Anzugsmoment. | Trockene und nasse Hälse prüfen; Baugruppe bei Bedarf zerlegen; vollständige Funktion überprüfen Passform am Halsausschnitt und Kompatibilität der Verschlüsse; Platzierung der Verschlüsse, Gewindebeginn und Drehmoment gemäß den Empfehlungen des Lieferanten für Verschlüsse/Flaschenhälse und der Verpackungsvalidierung. |
| Die Pumpe hebt an, neigt sich oder lässt sich nicht einsetzen | Das Tauchrohr ist zu lang oder hat einen falschen Winkel, der Verschluss ist nicht rechtwinklig angesetzt, es liegen Abweichungen bei der Halsbohrung bzw. -bearbeitung vor oder der Vorverschluss sitzt nicht richtig. | Vergleichen Sie die montierte Geometrie, die Rohrinterferenz und die Einführkraft; wenden Sie, sofern die Ausrüstung dies zulässt, ein kontrolliertes Vorschrauben bzw. Gewindeanlegen und anschließend das endgültige Anzugsmoment an. |
| Ein Leck entsteht nach einigen Stunden/Tagen oder während des Transports | Drehmomentrelaxation, Auskleidungskriechen, Angriff/Quellung durch Chemikalien, Druck-/Temperatureinfluss, Spannungsrisse, Beschädigung der Dichtung oder Entlüftungsweg der Pumpe. | Das Abzugsdrehmoment im Zeitverlauf messen; validierte Ausrichtungs-, Druck- und Transporttests durchführen; die Kompatibilität bei Exposition prüfen. Nutzen Sie die Anleitungen von Boyu, um Dichtheitsprüfung von Kosmetikflaschen und Kompatibilität zwischen Formeln und Paketen. |
| Der Aktuator dosiert den Inhalt in den Behälter | Stellantrieb links nicht verriegelt, unzureichende Überkappe/Verriegelung, zu starke Kompression beim Verpacken oder unzureichender Freiraum im Koffer. | Überprüfen Sie den Zustand des Stellantriebs beim Verpacken, bei der Versandfreigabe und beim Zusammenpressen; testen Sie die verpackte Konfiguration, nicht nur die einzelne Flasche. |
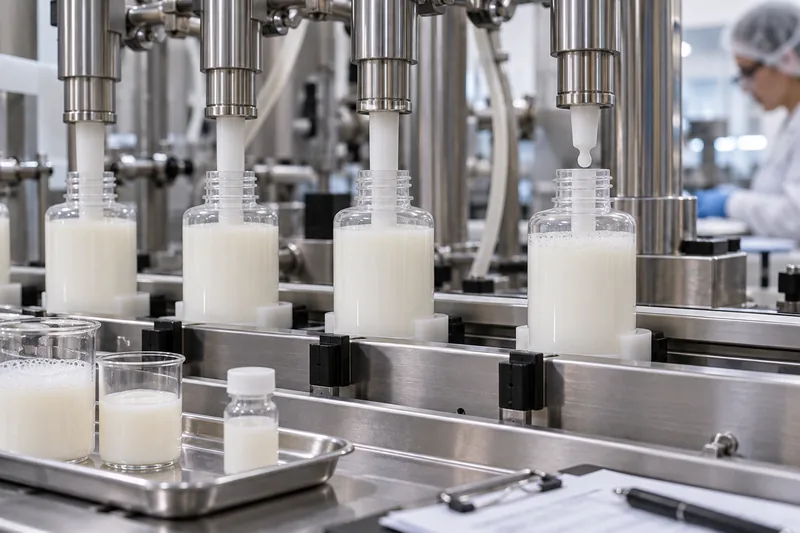
Formel- und Füllereinstellungen: Schaum, Fadenbildung und Schwankungen beim Füllgewicht
Die Flasche mag zwar die richtigen Abmessungen aufweisen, doch das Füllprofil ist für die jeweilige Rezeptur ungeeignet. Die Viskosität ändert sich je nach Rezeptur und Temperatur; eingeschlossene Luft kann dazu führen, dass die volumetrische Dosierung höher erscheint; Tenside können schäumen; Gele und Lotionen können nach dem Abschneiden an der Düse Fäden bilden. Der Füllertyp, die Düsenbohrung, die Eintauchbewegung, die Füllgeschwindigkeit pro Hubsegment, das Abschalten und das Zurücksaugen müssen auf das Produkt abgestimmt sein.
- Schaumbildung: Verringern Sie die Fallstrecke, ziehen Sie den Einsatz einer Tauchdüse in Betracht, die dem ansteigenden Füllstand folgt, verlangsamen Sie den stark schaumbildenden Abschnitt des Profils und regulieren Sie die Entlüftung bzw. die Temperatur, sofern der Rezepturprozess dies zulässt.
- Besaitung oder Endbearbeitung: Überprüfen Sie die Düsenabsperrung, die Produkttemperatur und die Durchflussgeschwindigkeit; optimieren Sie den Absperr- und Rücksaugvorgang, ohne Luft anzusaugen oder die Dosierung zu beeinträchtigen.
- Eine Düse unterscheidet sich: Analysieren Sie die Füllmenge pro Zylinder und nicht nur anhand des Gesamtdurchschnitts. Überprüfen Sie die Kalibrierung, eingeschlossene Luft, die Ventilsteuerzeiten, eventuelle Verengungen in den Leitungen, den Zustand der Kolben und Dichtungen sowie die Einstellung der Wägezellen.
- Der Füllstand variiert, die Masse jedoch nicht: Das Innenvolumen der Flasche oder die Verteilung an den Wänden kann variieren. Eine sichtbare Füllmarke ist nicht unbedingt ein Massenfehler.
- Die Masse hängt von der Temperatur ab: Bei der volumetrischen Befüllung kann sich die abgegebene Masse bei Änderungen der Dichte ändern. Legen Sie fest, ob die Abgabe anhand der Masse, des Volumens unter festgelegten Referenzbedingungen, der Füllhöhe oder einer Kombination dieser Faktoren gesteuert wird.
Zur Einhaltung der US-amerikanischen Vorschriften zum Nettoinhalt enthält das NIST-Handbuch 133 offizielle Prüfverfahren und Stichprobenpläne, die von den Eichbeamten verwendet werden. Es ist kein Ersatz für den Prozesskontrollplan des Verpackers. Auch die OIML-Regel 87 stellt klar, dass ihre Stichprobenpläne nicht dazu gedacht sind, Verpacker daran zu hindern, andere Verfahren zur Mengenkontrolle anzuwenden. Richten Sie routinemäßige Kontrollen an der Prozessfähigkeit und den gesetzlichen Anforderungen des Zielmarktes aus.
So führen Sie einen aussagekräftigen Testlauf einer Abfüllanlage für Kosmetikverpackungen durch
Ein erfolgreicher Test basiert auf Material, das für den Produktionsbetrieb vorgesehen ist, und vordefinierten Entscheidungen. Er sollte den beabsichtigten Betriebsbereich aufzeigen und nicht dazu dienen, ein kurzes Video von sorgfältig befüllten Flaschen bei reduzierter Geschwindigkeit zu erstellen.
Das vom Lieferanten freigegebene Aussehensmuster dient als visuelle Referenz und stellt keinen Nachweis für die Verarbeitbarkeit von Formnest zu Formnest oder von Charge zu Charge dar. Wenn Testflaschen einzeln ausgewählt, von Hand verpackt oder mit Pilotwerkzeugen hergestellt werden, können sie die Grundform, die Ovalität des Flaschenkörpers, die Halsposition, die Oberflächenreibung und Abweichungen bei der Dekoration nur unzureichend widerspiegeln. Erkundigen Sie sich, wie die Teststücke hergestellt und entnommen wurden. Berücksichtigen Sie dabei normale Produktionsformen, Material aus der Anlaufphase und aus dem Dauerbetrieb (sofern gerechtfertigt), die abschließende Verpackungskonditionierung sowie das vorgesehene Dekorationsverfahren. Behalten Sie das optisch ansprechendste Muster für Entscheidungen zum Erscheinungsbild, verwenden Sie jedoch einen statistisch und technisch repräsentativen Satz für Entscheidungen zur Serienfertigung. Diese Unterscheidung verhindert, dass ein optisch perfektes Stück zur einzigen physikalischen Spezifikation für einen Hochgeschwindigkeitsprozess wird.
1. Bringen Sie repräsentative Komponenten mit
Verwenden Sie Flaschen aus dem vorgesehenen Produktionsprozess, aus allen relevanten Formnester und Paletten – nicht nur handverlesene Musterflaschen. Berücksichtigen Sie dabei die endgültige Dekoration, den tatsächlichen Verschluss bzw. die Pumpe, die Dichtung oder den Inneneinsatz, das zugeschnittene Eintauchrohr, die Überkappe und die Versandverpackung. Erfassen Sie alle verfügbaren Chargen- und Formnestkennungen.
2. Wenden Sie die eigentliche Formel unter den entsprechenden Bedingungen an.
Wasser kann zwar grundlegende mechanische Eigenschaften simulieren, gibt jedoch weder die Viskosität einer Lotion, noch den durch Tenside erzeugten Schaum eines Toners, noch das Benetzungsverhalten eines Duftstoffs oder die Fadenbildung eines Gels wieder. Testen Sie die tatsächliche Rezeptur unter begründeten niedrigen, nominalen oder hohen Temperatur- bzw. Viskositätsbedingungen, wenn diese Variablen den Abfüllvorgang wesentlich beeinflussen.
3. Qualifizierung nach Station, anschließend als integrierte Linie
Beginnen Sie mit der Handhabung trockener Flaschen und der korrekten Ausrichtung der mechanischen Bauteile. Fügen Sie anschließend das Abfüllen, die Zuführung von Pumpen und Verschlüssen, das Einlegen, das Vorverschrauben, das endgültige Verschließen, die Codierung/Etikettierung und die Kartonverpackung hinzu. Ein Bauteil kann zwar jede einzelne Station erfolgreich durchlaufen, an der Schnittstelle zwischen den Stationen jedoch versagen; schließen Sie den Prozess mit einem durchgängigen, integrierten Ablauf ab.
4. Realistische Störungen simulieren
Berücksichtigen Sie Start/Stopp, die Freigabe der Akkumulation, das Nachfüllen von Verschlüssen, normale Bedienereingriffe sowie das Hochfahren und Umrüsten der Anlage, sofern relevant. Ein kurzer Betrieb im stationären Zustand darf niemals zu einem Gegendruck oder einem Abstandsfehler führen, der Produktionsverluste im Feld verursacht.
5. Schließen Sie den Versuch mit kontrollierten Messwerten ab
Genehmigen Sie ein Maschinenrezept, eine Format-Stückliste und Einrichtungsreferenzen; identifizieren Sie ungeklärte Abweichungen; bewahren Sie repräsentative Proben auf; weisen Sie Maßnahmen und Verantwortliche zu; und geben Sie an, ob sich die Genehmigung auf genau die getestete Produktionslinie, Rezeptur, den Geschwindigkeitsbereich, die Verpackungsrevision und die Komponentenstandorte/-chargen bezieht. Integrieren Sie den Produktionslinienversuch in den größeren Prüfplan für Kosmetikflaschen, denn die Bearbeitbarkeit der Produktionslinie ersetzt weder die Kompatibilität noch Nachweise hinsichtlich Dosierung, mechanischer Eigenschaften oder Verteilung. Die GMP-Prüfliste der FDA für Kosmetika legt den Schwerpunkt auf geeignete Anlagen, schriftliche Herstellungs- und Abfüllanweisungen, zugelassene Materialien, Prozesskontrollen und Aufzeichnungen – also Maßnahmen, die eine wiederholbare Produktion gewährleisten, anstatt sich auf das Gedächtnis bei der Einrichtung zu verlassen.
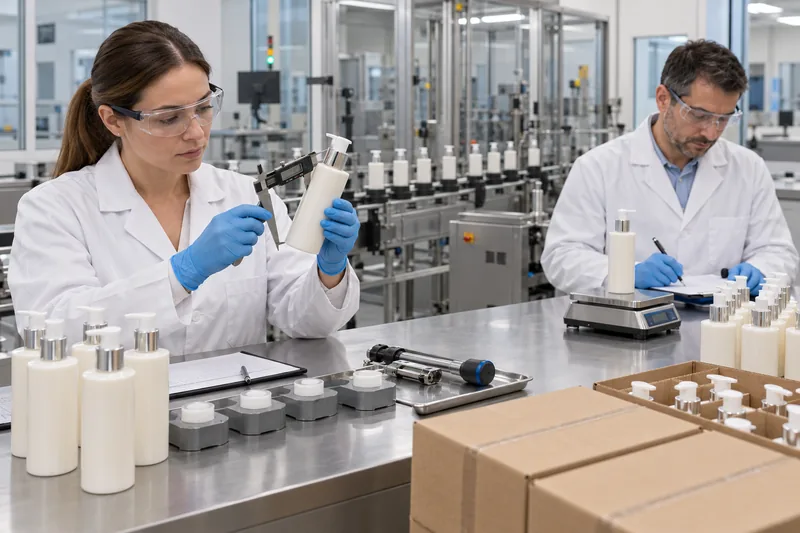
Was gehört in eine Spezifikation für eine Pack-Line-Schnittstelle?
Eine Zeichnung regelt die Verpackung; ein Maschinenrezept regelt die Produktionslinie. Die Schnittstellenspezifikation verbindet beide miteinander. Tauschen Sie vor der Werkzeugherstellung oder der Bestellung von Komponenten in Großserie mindestens folgende Informationen aus:
- Flakon: Material, Nenn-/Füllvolumen, Abmessungen und Toleranzen an den Kontaktstellen zwischen Schiene und Sternrad, Gesamthöhe, Geometrie des Bodens, Massenbereich, Halsausführung, Bohrung, Dichtfläche, Ovalitätskontrollen, Kennzeichnung der Kavität und Dekorationsbereich.
- Verschluss oder Spender: Außenhülle, Ausrichtungsanforderungen, Gewinde-/Schnapp-/Crimp-Schnittstelle, Dichtungssystem, Spezifikation des Tauchrohrs, Anzugsmoment beim Anbringen/Entfernen oder Crimp-Spezifikation, Verriegelungszustand des Stellantriebs und Anforderungen an die Zuführbarkeit.
- Formel: Dichte, Prüfverfahren für die Viskosität und Temperatur, Abfülltemperatur, Neigung zur Schaumbildung bzw. Fadenbildung, Partikel, Kompatibilitätsbeschränkungen, erforderliche Dosierung/Nettoinhalt und Kopfraum.
- Zeile: Ziel- und zulässiger Geschwindigkeitsbereich, Förderhöhe/Übergänge, Förderprinzip, Formatteile, Düsendurchmesser/Verfahrweg, Zuführung/Platzierung der Verschlüsse, Verschlussmethode, Prüf- und Aussortiersysteme sowie Reinigungsanforderungen.
- Qualitätsnachweise: Probenahme nach Formnest/Charge, Maßprotokoll, freigegebene Referenzmuster, Dichtheits-/Kompatibilitätsprotokoll, Abfüll- und Drehmomentdaten, Protokoll zu Stauungen, Spitzen und Ausschuss, Maßnahmen bei Abweichungen und Änderungskontrollverfahren.
Geben Sie niemals nur “24-mm-Hals” oder “passende Pumpe” an. Entscheidend sind die vollständige Halsausführung, die Bohrung, das Dichtungssystem, die Verschlussgeometrie und die geprüften Zeichnungen. Ein nominell passendes Teil lässt sich zwar von Hand aufschrauben, kann aber bei automatischer Anwendung dennoch Fehlzuführungen verursachen, sich verdrehen oder undicht sein.
Wie sollten die Akzeptanzkriterien für eine Linienprüfung festgelegt werden?
Es gibt keinen allgemeingültigen Grenzwert in der Kosmetikindustrie wie beispielsweise “eine Verunreinigung pro 10.000 Flaschen”, der für jede Produktlinie, jede Verpackung und jedes Geschäftsrisiko gleichermaßen gilt. Legen Sie vor Beginn des Versuchs Kriterien fest, die sich aus den behördlichen Anforderungen, den Kapazitäten der Anlagen, der erwarteten Produktionsmenge, den Qualitätsrisiken und den wirtschaftlichen Verlusten ergeben. Vermeiden Sie es, den Versuch als Erfolg zu werten, nur weil es dem Team gelungen ist, den Durchlauf abzuschließen.
| Metrisch | Schreib es so auf | Warum Gesamtzahlen allein irreführend sind |
|---|---|---|
| Stau/Tipps/Haltestellen | Zählen nach Ursache, Station, Betriebszustand, Bauteilcharge/Formnest und Anzahl der bearbeiteten Teile. | Zehn Stopps an einer Schiene erfordern eine andere Lösung als zehn voneinander unabhängige Unterbrechungen durch den Bediener. |
| Füllmenge | Mittelwert und Streuung nach Düse/Kopf, Zeit und Rezepturbedingungen; unter Berücksichtigung der Tariermethode. | Der Gesamtmittelwert kann einen niedrigen und einen hohen Füllkopf verschleiern. |
| Antrag auf Schließung | Anzahl der festgezogenen/verpassten/schräg eingedrehten Schrauben, Anwendungseinstellungen, Anzugsmoment (sofern relevant) und Dichtungsergebnis. | Ein Drehmomentwert kann nicht belegen, dass eine verschmutzte oder beschädigte Dichtung dicht ist. |
| Durchsickern | Verwenden Sie eine festgelegte Methode, Ausrichtung, Zeit, Temperatur/Druck und eine festgelegte Versagensstelle. | “Keine Undichtigkeit festgestellt” lässt sich ohne Angabe der Testbedingungen nicht nachvollziehen. |
| Beschädigung/Aussehen | Abnutzungsspuren, Dellen, Risse, fehlende Verzierungen und Verschmutzungen im Vergleich zu den festgelegten optischen Kriterien. | Eine Produktionslinie kann ohne Unterbrechung weiterlaufen, während das verkaufsfähige Erscheinungsbild unbemerkt beeinträchtigt wird. de. |
Prioritäten bei Korrekturmaßnahmen: Eindämmen, beheben, dann Wiederholung verhindern
- Das aktuelle Produkt schützen. Stoppen Sie die betroffene Produktion oder trennen Sie die betroffenen Teile ab, ermitteln Sie den letzten bekannten einwandfreien Punkt und bewahren Sie die fehlerhaften Teile auf. Führen Sie eine erneute Prüfung nur nach einer festgelegten Methode durch; das Abwischen von Leckagen und das Zurückstellen der Verpackungen ins Lager vernichtet Beweismaterial.
- Stellen Sie die genehmigte Basisversion wieder her. Überprüfen Sie vor der Durchführung von Anpassungen die Komponentenrevisionen, die Teile des Linienformats, das Rezept, die Kalibrierung, den Reinigungs-/Montagestatus und den Zustand der Rezeptur.
- Beseitigen Sie die festgestellte Ursache. Korrigieren Sie die durch den Versuch belegten Abweichungen bei Verpackung, Transport, Führung, Zeitsteuerung, Düse, Platzierung des Verschlusses, Verschließvorgang oder Füllmenge.
- Bestätigen Sie das neue Fenster. Führen Sie die Untersuchung an einer ausreichend repräsentativen Produktmenge durch, um normale Schwankungen, Start-/Stopp-Phasen und Akkumulation zu berücksichtigen. Eine Bestätigung anhand von zehn Flaschen ist bei einem sporadisch auftretenden Fehler selten aussagekräftig.
- Sorgen Sie dafür, dass die Verbesserung von Dauer ist. Aktualisieren Sie Zeichnungen/Spezifikationen, Produktionsrezept, Einrichtungshilfen, Prüfplan, Lieferantenkontrollen, Bedienerschulungen und Aufzeichnungen zur Änderungskontrolle.
Wenn eine Verringerung der Geschwindigkeit die einzige Möglichkeit zur sofortigen und sicheren Eindämmung des Problems darstellt, dokumentieren Sie dies als vorübergehende Betriebsgrenze und ermitteln Sie die neue Kapazität. Setzen Sie anschließend die Untersuchung der Grundursache fort. Andernfalls tritt der Fehler häufig bei der nächsten Charge, Schicht oder beim nächsten Formatwechsel erneut auf.
Checkliste für Einkäufer von Markenprodukten, Füllstoffen und Verpackungen
- Teilen Sie dem Verpackungslieferanten die Anlagenbeschränkungen und die Zielgeschwindigkeit mit, bevor Sie die endgültige Freigabe für die Flaschenform oder die Dekoration erteilen.
- Fordern Sie serienreife Muster an, die die Formnester und normale Prozessschwankungen widerspiegeln; verlassen Sie sich nicht ausschließlich auf Prototypen oder ausgewählte Einzelstücke.
- Legen Sie die Anforderungen hinsichtlich Bearbeitbarkeit, Aussehen, Füllmenge, Versiegelung, Dosierung und Verpackungsverteilung separat fest.
- Behalten Sie den Überblick über die gesamte Flasche, die Pumpe/den Verschluss, die Einlage/Dichtung, das Tauchrohr, die Überkappe und die Dekoration – und nicht nur über einzelne Artikelnummern.
- Einigung darüber, wem die Testläufe, Mengen, die tatsächliche Rezeptur, die Formatteile, die Messgeräte und die Korrekturmaßnahmen gehören.
- Speichern Sie fehlerhafte und einwandfreie Proben mit Rückverfolgbarkeit hinsichtlich Produktionsstation, Zeitpunkt, Komponentencharge/Formkammer und Rezepturcharge.
- Bei Änderungen hinsichtlich Harz, Bauteilkonstruktion, Werkzeugen, Formnestkonfiguration, Fertigungsstandort oder kritischen Verarbeitern ist eine vorherige Überprüfung erforderlich.
- Vergleichen Sie vor einer Nachbestellung die Referenzwerte aus der Testserie mit den aktuellen Zeichnungen, den freigegebenen Mustern und den Lieferantenerklärungen.
Boyu Packaging kann vor der Serienproduktion die Schnittstellen von Flaschen, Spendern und Verschlüssen unter Berücksichtigung der Anlagenbeschränkungen Ihrer Abfüllanlage prüfen. Für ein projektspezifisches Muster und ein Validierungsgespräch, Wenden Sie sich an das Team von Boyu Packaging unter Angabe des Formulartyps, des Zielfüllvolumens, des Verschlusssystems, der vorgesehenen Liniengeschwindigkeit und der verfügbaren Ausrüstungszeichnungen.
Häufig gestellte Fragen
Ist das Bestehen einer Flaschenzeichnung eine Garantie dafür, dass die Flasche auf der Abfüllanlage verarbeitet werden kann?
Nein. Die Übereinstimmung mit den Zeichnungen ist zwar erforderlich, beweist jedoch für sich genommen noch nicht die Stabilität im tatsächlichen Förderbetrieb, die Kompatibilität mit Formatteilen, den Düsenabstand, die Zuführbarkeit der Verschlüsse oder die Leistung bei der Sollgeschwindigkeit. Die Linienqualifizierung belegt die Kompatibilität zwischen Verpackung und Maschine.
Kann man für einen Test Wasser anstelle der Kosmetikformel verwenden?
Wasser eignet sich für grundlegende Flaschenhandhabungstests und einen frühen Nassscreen, kann jedoch keine viskositätsabhängige Dosierung, Tensidschaumbildung, Gelbildung, Benetzung, Verträglichkeit oder endgültige Dichtheit validieren. Verwenden Sie für die jeweilige Qualifizierungsphase die tatsächliche Rezeptur – oder einen wissenschaftlich fundierten Ersatzstoff.
Sollten Führungsschienen die Kosmetikflaschen berühren?
Normalerweise dienen sie zur Führung und Fixierung des Behälters, doch der erforderliche Abstand und die Kontakt Höhe hängen von der Flaschengeometrie, der Flexibilität und der Handhabungsmethode ab. Schienen, die den Flaschenkörper einklemmen, können zu Abrieb, Verformungen und Staus führen; ein zu großer Abstand kann ein Schwanken begünstigen. Legen Sie während des Anlaufs der Anlage reproduzierbare Einstellungen fest.
Sind Transportpucks immer die beste Lösung für instabile Flaschen?
Nein. Pucks sind zwar bei unregelmäßigen, schmalbasigen oder kopflastigen Verpackungen von Vorteil und können den Handhabungsdurchmesser der Anlage vereinheitlichen, erfordern jedoch zusätzliche Ausrüstung sowie den Aufwand für Be- und Entladen, Reinigung und den Austausch von Teilen. Beheben Sie zunächst Fehler an der Basis und mangelhafte Übergaben; vergleichen Sie anschließend die Handhabung mit Pucks mit einer Neugestaltung der Flaschen oder anderen Optionen für eine zuverlässige Handhabung.
Welche Probenmenge reicht für einen Testlauf an der Abfüllanlage aus?
Es gibt keine allgemeingültige Menge. Der Durchlauf muss lang und umfassend genug sein, um Hohlräume/Chargen, die Zielgeschwindigkeit, normale Start- und Stoppvorgänge, die Akkumulation, die Nachfüllung bei Schließung sowie relevante Rezepturbedingungen abzudecken und gleichzeitig genügend Daten pro Abfüll- bzw. Verschließkopf zu liefern, um Abweichungen beurteilen zu können. Legen Sie die Begründung und die Akzeptanzkriterien fest, bevor Sie Proben bestellen.
Wer ist für einen Anlagenausfall verantwortlich: der Verpackungslieferant oder der Abfüller?
Die Verantwortung ergibt sich aus der nachgewiesenen Ursache. Ein Sockel oder Hals außerhalb der Toleranz ist auf die Bauteilfertigung zurückzuführen; falsche Schienen, Formatteile oder Timing-Fehler sind auf die Anlagenkonfiguration zurückzuführen; bei Schaumstoff können Änderungen an der Rezeptur und den Füllstoffen erforderlich sein. Viele Fehler sind Schnittstellenprobleme, daher sollte die Marke eine gemeinsame, faktenbasierte Untersuchung verlangen, anstatt allein aufgrund der Symptome Schuldzuweisungen vorzunehmen.
Quellen und technische Referenzen
Abgerufen am 2. Oktober 2026. Die Beispiele der Hersteller beschreiben mögliche technische Ansätze; es handelt sich dabei nicht um allgemeingültige Spezifikationen für jede Anlage.
- US-amerikanische FDA – Leitlinien zur guten Herstellungspraxis (GMP) / Inspektionscheckliste für Kosmetika
- ISO 22716:2007 – Kosmetika, Gute Herstellungspraxis
- NIST – Handbuch 133, aktuelle Ausgabe
- NIST – Häufig gestellte Fragen zum Nettoinhalt von verpackten Waren
- OIML R 87:2016 – Produktmenge in Fertigpackungen
- Sidel – Drucklose Speicherung
- Sidel – Förderlösungen
- groninger — Abfüllmaschinen für Kosmetikprodukte
- groninger – Abfüll- und Verschlusslösungen für die Hautpflege
- groninger — flexcare 100 Abfüll- und Verschließmaschine
- Cozzoli – Technisches Datenblatt zur Inline-Abfüllmaschine VR840
- Packaging World – Der Umgang mit leeren Flaschen ist kein Zuckerschlecken



 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch