














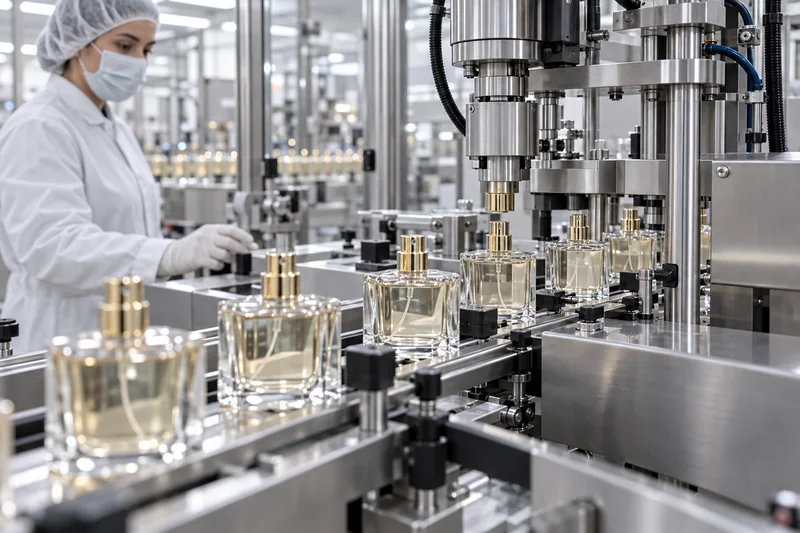
Kurz erklärt: Beim Crimpen von Parfümflakons wird eine Zerstäuberpumpe dauerhaft mechanisch an einer Crimpmündung aus Glas befestigt. Eine segmentierte Crimpzange schließt sich um die Aluminiumhülse der Pumpe und formt sie unter dem Mündungswulst des Flakons um, während die Dichtung gegen die Dichtfläche gepresst bleibt. Ein zuverlässiger Verschluss hängt vom gesamten System ab: Flakonmündung, Pumpe, Dichtung, Crimphülse, Steigrohr, Werkzeug und Anlageneinstellung. Es gibt keinen universellen Luftdruck- oder Crimpkraftwert, der für jeden FEA-Flakon sicher ist.
In diesem Leitfaden
Wie funktioniert das Crimpen von Parfümflakons?
Die Zerstäubereinheit besteht normalerweise aus Sprühkopf, Pumpenwerk, Dichtung, Crimphülse und Steigrohr. Vor dem Crimpen liegt die Dichtung zwischen dem Pumpenteller und der oberen Dichtfläche des Flakons. Der gefüllte Flakon wird unter einer Crimpzange zentriert, die Pumpe vollständig auf die Mündung gedrückt und die Segmente der Zange schließen sich radial. Der Aluminiummantel wird plastisch verformt und unter dem Glaswulst eingerollt oder angeformt. Nach dem Öffnen des Werkzeugs lässt sich die verformte Crimphülse nicht mehr über den Wulst zurückbewegen, ohne sie aufzuschneiden oder abzuhebeln.
Die primäre Abdichtung gegen Flüssigkeit und Dampf übernimmt die Dichtung, nicht der Kontakt zwischen Metall und Glas. Die Crimphülse sorgt für den mechanischen Halt und hält die Dichtung unter Kompression. Deshalb kann eine bloße Druckerhöhung eine undichte Verpackung noch verschlechtern: Zu starkes Crimpen kann die Hülse falten, den Pumpenteller verformen, den Pumpenschaft seitlich belasten, die Dichtung beschädigen oder Glas absplittern lassen, ohne den eigentlichen Leckagepfad zu beseitigen.
Der CETIE-Leitfaden Nr. 12 beschreibt grundlegende Regeln für das Werkzeugcrimpen von Pumpen mit Aluminiumhülse auf FEA-Glasmündungen. Sein öffentlich beschriebener Geltungsbereich schließt das Crimpen mit rotierendem Kopf oder Rollen ausdrücklich aus. Lieferanten, die einen Rollenkopf einsetzen, müssen diesen Mechanismus daher gesondert qualifizieren, statt die Einstellungen für das Werkzeugcrimpen automatisch darauf zu übertragen.
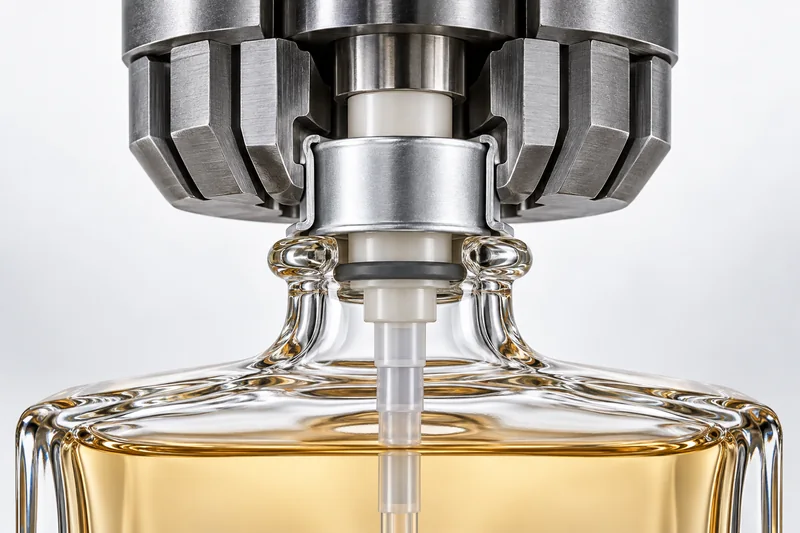
Das Crimpsystem: sechs Bauteile, die zusammenpassen müssen
| Bauteil | Zu kontrollierende Merkmale |
|---|---|
| Glasmündung | Obere Dichtfläche, Wulstgeometrie, Mündungshöhe, Senkrechtstellung, Absplitterungen und formbedingte Abweichungen. EN 14854 umfasst die nominalen FEA-Mündungsfamilien 11, 13, 15, 17, 18 und 20 für Formglas und Röhrenglas. |
| Pumpenteller und Crimphülse | Nominale Mündungsfamilie, Material und Dicke der Crimphülse, Mantelprofil und Abmessungen des Pumpentellers. EN 14849 legt die für die Befestigung relevanten Hülsenmaße fest; verwenden Sie für die Produktion die aktuelle Zeichnung des Pumpenherstellers. |
| Dichtung | Material, Dicke, Kompression und chemische Verträglichkeit mit Alkohol, Duftölen und Farbstoffen. Quellung, Schrumpfung oder Extraktion können auch nach bestandener Erstprüfung zu späteren Undichtigkeiten führen. |
| Pumpenwerk | Dosiermenge, Ansaugverhalten, Sprühbild, Rückstellung des Sprühkopfs und Beständigkeit gegenüber der tatsächlichen Rezeptur. Als Produktbeispiele nennt Aptar für eine Parfümpumpenfamilie Optionen mit 70, 100 und 130 µL; Coster nennt für eine andere 60, 90 und 120 µL. Diese Werte sind Optionen bestimmter Produktfamilien und keine branchenweiten Standardwerte. |
| Steigrohr | Länge, Schnittform, Krümmung und Sitz in der Pumpe. Ein am Boden aufstehendes Rohr kann die Pumpe verkanten; ein zu kurzes Rohr lässt nicht entnehmbares Parfüm zurück. |
| Crimpwerkzeug und Flakonabstützung | Profil und Zustand der Crimpzange, Schließhub, Zentrierung des Flakons, axiales Aufsetzen und Bodenabstützung. Das Werkzeug muss zur gewählten Pumpe und zum tatsächlichen Flakon passen, nicht nur zur nominalen FEA-Nummer. |
Wichtig: „FEA 15“ reicht für eine vollständige Freigabe nicht aus
Die nominale Mündungsfamilie hilft bei der Auswahl kompatibler Systeme, ersetzt aber weder bemaßte Flakon- und Pumpenzeichnungen noch Prüflehren für die Produktion oder praktische Versuche. Eine Gewindepumpe 15/410 ist kein Ersatz für eine FEA 15-Crimppumpe. Boyus Leitfaden zur Kompatibilität von Flakonmündungen erläutert die Unterschiede zwischen Crimp-, Schraub- und Aufschnappsystemen.
Crimpmündung, Schraubmündung oder Aufschnappsystem: Was eignet sich besser?
| System | Stärken | Einschränkungen | Besonders geeignet für |
|---|---|---|---|
| FEA-Crimpverschluss | Etabliertes hochwertiges Erscheinungsbild; kompakte Mündung; sichere dauerhafte Befestigung; ausgereifte Hochgeschwindigkeitsanlagen. | Erfordert kontrollierte Werkzeuge und Einstellungen; schwer zu demontieren; fehlerhafte gefüllte Einheiten müssen kontrolliert behandelt werden. | Klassische Prestigeparfüms und etablierte Abfüllanlagen. |
| Schraubverschluss, einschließlich SNI | Kann Nachfüllen, Reparatur und Komponententrennung ermöglichen; kein Crimpvorgang mit Metallumformung. | Erfordert kontrolliertes Drehmoment sowie eine abgestimmte Gewinde- und Dichtungskonstruktion; auch die Zierhülse muss technisch ausgelegt werden. | Nachfüllkonzepte und Marken, die Wert auf Trennbarkeit legen. |
| Aufschnappsystem / crimplos | Schnelle Montage ohne Umformung einer Aluminium-Crimphülse; in speziellen proprietären Systemen erhältlich. | Flakonmündung, Pumpe und aufgebrachte Vertikallast müssen als Gesamtsystem validiert werden; nicht mit beliebigen FEA-Pumpen austauschbar. | Projekte, die von Beginn an auf einem qualifizierten Aufschnappsystem basieren. |
CETIE hat neben herkömmlichen FEA-Ausführungen auch Schraub- und Aufschnappmündungen für Parfüm veröffentlicht. Dies spiegelt den Trend der Branche zu Nachfüllbarkeit und Komponententrennung wider. Der beste Verschluss erfüllt daher die Anforderungen an Dichtheit, Anlagengeschwindigkeit, Erscheinungsbild, Nachfüllbarkeit und Verwertung am Lebensende – er ist nicht automatisch der vertrauteste.
Parfümflakons crimpen: Schritt für Schritt
1. Die freigegebene Bauteilkombination verbindlich festlegen
Geben Sie Flakonzeichnung, Mündungslehre, Pumpen- und Dichtungscode, Oberflächenausführung der Crimphülse, Sprühkopf, Steigrohrspezifikation, Zierhülse, Kappe und Werkzeugreferenz frei. Eine Änderung des Metallic-Farbtons kann mit einer anderen Beschichtung oder einem anderen Umformverhalten der Crimphülse einhergehen. Optisch begründete Austausche dürfen deshalb Anlagenversuche nicht umgehen.
2. Eingehende Bauteile prüfen und konditionieren
Sperren Sie die Bauteile bis zum Abschluss der Wareneingangsprüfung. Prüfen Sie die Glasdichtflächen auf Absplitterungen, Risse, Verformungen und Verunreinigungen, kontrollieren Sie stichprobenartig Mündungsmaße und Senkrechtstellung, bestätigen Sie Pumpen-, Dichtungs- und Rohrcodes und halten Sie die Teile sauber, trocken und staubgeschützt. Lassen Sie kalte Bauteile vor dem Abfüllen auf Umgebungstemperatur kommen, damit kein Kondenswasser die Dichtfläche benetzt.
3. Das freigegebene Parfüm abfüllen
Die Rezeptur muss gemäß den Chargenkontrollen des Herstellers freigegeben und auf den validierten Sollwert abgefüllt werden. Halten Sie den vorgeschriebenen Kopfraum ein und vermeiden Sie eine Benetzung der Mündung. Parfüm auf der Dichtfläche kann bei der Montage als Gleitmittel an der Dichtung wirken, Verunreinigungen einschließen oder den tatsächlichen Leckagepfad verdecken. Die Füllgenauigkeit wird üblicherweise über die Masse oder ein kalibriertes Volumen unter Berücksichtigung der Rezepturdichte kontrolliert.
4. Die Pumpe einsetzen und korrekt aufsetzen
Führen Sie das Steigrohr ein, ohne es zu knicken oder zu beschädigen. Der Pumpenteller muss waagerecht und vollständig auf dem Flakon sitzen. Wackelt er, steht er zu hoch oder federt er zurück, stoppen Sie den Vorgang und prüfen Sie auf störenden Rohrkontakt, Mündungsabweichungen, Fremdkörper oder eine falsche Pumpe. Verwenden Sie die Crimpmaschine nicht, um eine schlecht sitzende Einheit gewaltsam in Position zu bringen.
5. Zentrieren, abstützen und crimpen
Positionieren Sie den Flakon in einer wiederholgenauen Aufnahme und stützen Sie je nach Maschinenkonstruktion seinen Boden oder Körper ab. Stellen Sie die validierten Bedingungen für das axiale Aufsetzen her und schließen Sie dann die Crimpzange mit dem qualifizierten Hub. Alle Segmente müssen sich frei bewegen und einen gleichmäßigen Umfang formen. Der Luftdruck ist eine Maschineneingangsgröße, keine Produktspezifikation; Werkzeuggeometrie und tatsächlicher Schließhub bestimmen das Metallprofil.
6. Das erste gefertigte Gebinde entnehmen und prüfen
Prüfen Sie, ob die Pumpe waagerecht sitzt, das Aluminium keine starken Falten oder Risse aufweist, das Glas unbeschädigt ist und die Einheit den vereinbarten Anforderungen an Crimphöhe, Durchmesser oder Profillehre entspricht. Bestätigen Sie den Halt oder Verdrehwiderstand nach der dokumentierten Methode und führen Sie anschließend mit dem tatsächlichen Produkt Ansaug- und Sprühprüfungen durch. Dokumentieren Sie die Freigabe vor Beginn der laufenden Produktion.
7. Zierhülse und Kappe montieren
Eine Zierhülse verdeckt die Crimphülse und sorgt für das abschließende hochwertige Erscheinungsbild. Sie darf weder den Sprühkopf betätigen noch die Veredelung zerkratzen oder eine sichtbar fehlerhafte Crimpung verdecken. Die Aufsetz- und Abziehkräfte der Schutzkappe sind so zu kontrollieren, dass das normale Abnehmen der Kappe weder die Pumpe lockert noch die Zierhülse abzieht.
Was geschieht in einem Parfümflakonbetrieb?
Häufig werden zwei unterschiedliche Betriebe verwechselt. Die Glasverpackungsfabrik schmilzt Rohstoffe, formt Flakons, entspannt sie im Kühlofen, prüft sie am kalten Ende und kann die Oberfläche lackieren, mattieren, bedrucken oder metallisieren. Der Parfümabfüll- und Montagebetrieb erhält diese Flakons, füllt das Parfüm ab und montiert die Pumpe. Boyus ausführliche Beschreibung des Herstellungsverfahrens für Parfümflakons aus Glas behandelt den ersten Betrieb; der folgende Ablauf konzentriert sich auf den zweiten.
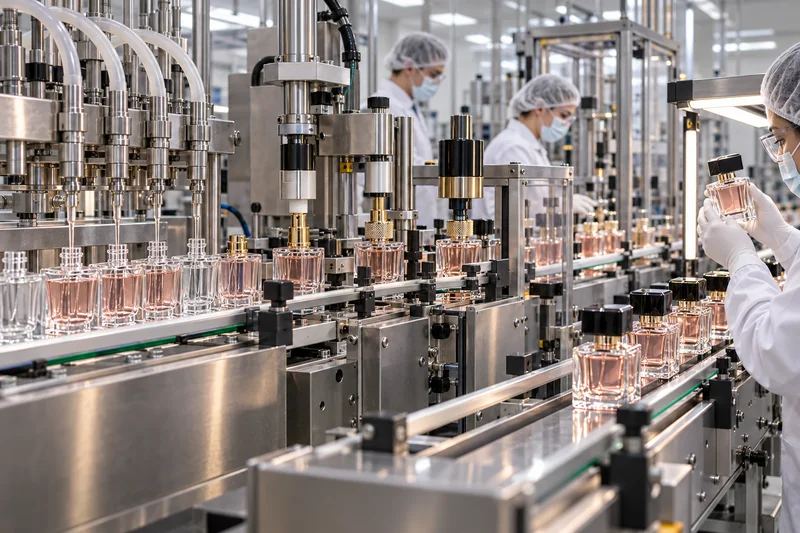
- Wareneingang und Quarantäne: Chargenidentität, Stückzahl, Schutzverpackung, Zertifikate und Transportschäden prüfen.
- Wareneingangsprüfung: kritische Merkmale von Flakon, Pumpe, Rohr, Dichtung, Zierhülse und Kappe stichprobenartig anhand freigegebener Spezifikationen prüfen.
- Linienfreigabe und Reinigung: vorheriges Produkt und Bauteile entfernen; produktberührende Teile, Schutzvorrichtungen, Absaugung und Chargenunterlagen prüfen.
- Rezepturvorbereitung und Freigabe: das Parfüm reifen lassen, kühlen oder filtrieren, sofern die Herstellanweisung dies verlangt; Identität und Qualität vor der Abfüllung bestätigen.
- Abfüllung: freigegebenes Produkt dosieren und dabei Füllmasse, Schaumbildung, Tropfenbildung und Sauberkeit der Mündung kontrollieren.
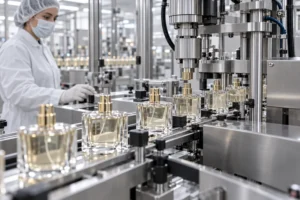
- Pumpenplatzierung und Crimpen: das richtige Steigrohr und die richtige Pumpe einsetzen, den Sitz prüfen, mit freigegebenen Formatteilen crimpen und anschließend Erstteil- sowie Intervallprüfungen durchführen.
- Endmontage: Zierhülse, gegebenenfalls separaten Sprühkopf, Kappe, Etikett und Chargencode anbringen, ohne den Flakon zu zerkratzen.
- Freigabe des fertigen Gebindes: Erscheinungsbild, Füllung, Crimpung, Dichtheit, Sprühfunktion und Codierung prüfen; Unterlagen und Rückstellmuster vor der Auslieferung kontrollieren.
Crimpmaschinen für Parfümflakons: Typen und Prozesskontrolle
| Maschine | Vorteile | Zentrales Prozessrisiko |
|---|---|---|
| Hand- oder Tischcrimpzange | Geringe Investition; geeignet für Muster, Labore und Kleinserien. | Bedienerabhängige Abweichungen bei Zentrierung, Aufsetzen und Arbeitszyklus; Aufnahmevorrichtung und häufige Kontrollen erforderlich. |
| Pneumatischer Halbautomat | Besser wiederholbare Bewegung bei weiterhin flexibler manueller Beschickung. | Falsche Formatteile, ungeregelte Druckluft, Schwankungen beim manuellen Aufsetzen der Pumpe und unzureichende Flakonabstützung. |
| Automatische Linear- oder Rundläuferanlage | Integrierte Abfüllung, Pumpenzuführung, Crimpung und Prüfung bei industrieller Geschwindigkeit. | Kleine Zuführungs- oder Zentrierfehler können sich rasch wiederholen; Sensoren, Ausschleusung, Schutzvorrichtungen, Formatwechsel und vorbeugende Wartung sind unverzichtbar. |
| Rollen- / rotierender Crimpkopf | Alternativer Umformmechanismus, der bei manchen Maschinen eingesetzt wird. | Andere Prozessmechanik als beim segmentierten Werkzeugcrimpen; erfordert eine eigene validierte Einstellung und ein eigenes Abnahmeprofil. |
Warum ein universeller Crimpdruck die falsche Spezifikation ist
Zwei Maschinen können denselben Luftdruck anzeigen und dennoch unterschiedliche Schließkräfte und Hülsengeometrien erzeugen, weil Zylinderfläche, Hebelverhältnis, Kopfkonstruktion und Hub verschieden sind. Selbst innerhalb einer nominalen FEA-Größe können Hülsendicke, Dichtung, Flakonmündung und Werkzeugprofil abweichen. Die belastbare Vorgehensweise besteht darin, mit freigegebenen Bauteilen ein Prozessfenster zu qualifizieren und anschließend messbare Ergebnisse zu kontrollieren: Pumpensitz, Crimphöhe, -durchmesser und -profil über den gesamten Umfang, Halt, Glaszustand, Dichtheit und Sprühfunktion.
Dokumentieren Sie Maschinenkennung, Werkzeugcode, Einstellposition oder Hub, gegebenenfalls Luftdruck, Bauteilcharge, Bediener, Erstteilergebnisse und Prüfhäufigkeit. Der Luftdruck bleibt ein nützlicher Parameter zur Prozessüberwachung, allerdings erst, nachdem sein Zusammenhang mit akzeptablen fertigen Gebinden nachgewiesen wurde.
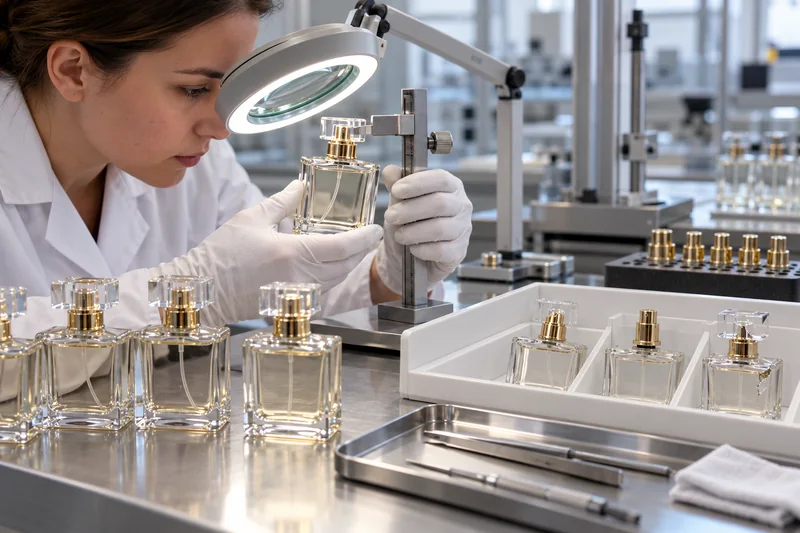
So prüfen Sie einen gecrimpten Parfümflakon
| Prüfstufe | Sinnvolle Kontrollen | Erkannte Fehler |
|---|---|---|
| Glas im Wareneingang | Mündungslehren oder Maßprüfung, Sichtprüfung der Dichtfläche, Senkrechtstellung, Prüfung auf Risse und Absplitterungen sowie Sauberkeit. | Flakonfehler, die sich nicht sicher durch Maschinendruck korrigieren lassen. |
| Crimpung des Erstteils | Freigegebene Profillehre oder Messung von Durchmesser und Höhe an festgelegten Positionen, Gleichmäßigkeit, Sitz und Glasprüfung. | Falscher Kopf, falsche Einstellung, außermittiger Flakon, verschlissene Segmente oder nicht zueinander passende Bauteile. |
| Halt | Dokumentierte Methode zur Prüfung von Verdreh-, Zug- oder Abziehkraft mit produktspezifischen Grenzwerten. | Lockere Crimphülse und unzureichender mechanischer Eingriff. Zerstörende Prüfungen gehören in einen Stichprobenplan. |
| Dichtheit | Validierte liegende oder kopfüber erfolgende Lagerung, Bewertung des Masseverlusts, gegebenenfalls Vakuum- oder Druckverfahren sowie Temperatur- und Transportkonditionierung. | Flüssigkeitsaustritt, Dampfverlust und verzögert auftretende Wechselwirkungen mit Dichtung oder Rezeptur. |
| Dosierfunktion | Ansaughübe, Abgabemasse, Sprühbild, Nachtropfen, Rückstellung des Sprühkopfs und Produktaufnahme gegen Ende der Nutzung. | Pumpenschäden, seitlich belasteter Pumpenschaft, störender Rohrkontakt, Verstopfung oder Unverträglichkeit mit der Rezeptur. |
ISO 8113 beschreibt ein Verfahren zur Prüfung der Widerstandsfähigkeit von Glasbehältern gegen äußere Kräfte entlang ihrer vertikalen Achse. Es kann die Verpackungs- und Anlagenentwicklung unterstützen, ist jedoch keine Abnahmenorm für die Crimpung fertiger Parfümgebinde. Ebenso gibt es keine einzelne Dichtheitsprüfdauer oder Vakuumstufe, die für jeden Flakon und jede Rezeptur geeignet ist. Richten Sie den Prüfplan nach dem tatsächlichen Vertriebsweg, der Haltbarkeit und dem Ausfallrisiko aus. Für das umfassendere Verpackungsprojekt siehe Boyus Leitfaden zu notwendigen Prüfungen für Kosmetikflaschen.
Häufige Probleme beim Crimpen von Parfümflakons und ihre Lösungen
| Fehlerbild | Wahrscheinliche Ursachen | Korrekturmaßnahmen |
|---|---|---|
| Pumpe lässt sich drehen oder sitzt locker | Unzureichend umgeformte Crimphülse, falscher Kopf, nicht zueinander passender Flakon und Pumpe, unvollständiger Sitz oder Hülsenabweichungen. | Charge sperren. Bauteil- und Werkzeugcodes vergleichen, das Profil über den gesamten Umfang messen und ein korrigiertes Erstteil freigeben. Den Druck nicht erhöhen, bevor die Ursache der Fehlanpassung ermittelt ist. |
| Undichtigkeit an der Mündung | Fehlende, beschädigte oder unverträgliche Dichtung; nasse oder fehlerhafte Dichtfläche; außermittige, zu schwach oder zu stark gecrimpte Einheit. | Ermitteln, ob der Verlust als Flüssigkeit oder Dampf auftritt. Dichtungsaufbau, Mündung und Dichtung prüfen, Rezepturverträglichkeit bestätigen und anschließend das gesamte Gebinde nach Konditionierung erneut prüfen. |
| Faltige oder ungleichmäßige Crimphülse | Außermittiger Flakon, verschmutzte oder verschlissene Segmente, ungeeignetes Profil, ungleichmäßiger Backenhub oder übermäßiges Schließen. | Anhalten, den Kopf reinigen und prüfen; Zentrierung und Flakonabstützung kontrollieren; beschädigte Formatteile ersetzen und das validierte Ergebnisprofil wiederherstellen. |
| Abgesplittertes oder gerissenes Glas | Zu hohe radiale oder axiale Last, Fehlausrichtung, Mündungsfehler, ungeeignete Abstützung, Werkzeugkontakt oder bereits vorhandene Glasspannungen. | Anlage stoppen und betroffene Einheiten separieren. Glasmündung und Bruchstelle, Werkzeug, Abstützung und Ausrichtung prüfen. Niemals durch versuchsweise Druckerhöhungen weiterproduzieren. |
| Pumpe sitzt zu hoch oder schief | Steigrohr steht am Boden auf oder knickt, Fremdkörper, ungleichmäßige Mündung, falsche Pumpe oder fehlerhaftes Einsetzen. | Rohrlänge und Schnitt, Pumpensitz vor dem Crimpen, Senkrechtstellung des Flakons und Mündungsgeometrie prüfen. Die Ursache vor einer erneuten Freigabe beseitigen. |
| Kein oder schwacher Sprühstrahl, klemmender Sprühkopf | Nicht angesaugte oder verstopfte Pumpe, unverträgliche Rezeptur, geknicktes Rohr, seitlich belasteter Pumpenschaft oder Pumpenschaden durch das Crimpen. | Eine ungecrimpte Vergleichspumpe mit derselben Rezeptur testen, Rohr- und Schaftausrichtung prüfen und anschließend die Pumpenleistung getrennt vom Einfluss der Crimpung bewerten. |
| Zierhülse oder Kappe passt nicht | Crimpaußendurchmesser oder -höhe außerhalb der Toleranz, unpassende Zierhülse oder zu hoher Pumpensitz. | Den fertigen Aufbau anhand aller drei Zeichnungen für Pumpe, Zierhülse und Kappe vermessen. Die Zierhülse nicht gewaltsam über eine fehlerhafte Crimpung schieben. |
| Zerkratzte Lackierung oder Glasoberfläche | Harte oder verschmutzte Führungen, unzureichende Aushärtung der Veredelung, Kontakt zwischen Flakons oder unsachgemäße Handhabung. | Alle Kontaktstellen erfassen, Führungen bei Bedarf reinigen oder mit weicheren Kontaktflächen versehen, die Aushärtung der Veredelung prüfen und Anlagenversuche mit serienmäßig veredelten Flakons wiederholen. |
Schneller zur Diagnose: den Dichtungsaufbau systematisch prüfen
- Die genauen Codes von Flakon, Pumpe, Dichtung, Rohr und Werkzeug bestätigen.
- Glasdichtfläche und Pumpensitz prüfen, bevor der Maschinendruck bewertet wird.
- Die Crimpung an mehreren Stellen messen, nicht nur an einer gut erreichbaren Position.
- Undichte und dichte Muster aus denselben Chargen vergleichen.
- Die tatsächliche Rezeptur nach relevanter Lagerungs- und Transportkonditionierung prüfen.
- Jeweils nur eine kontrollierte Variable ändern und das Ergebnis dokumentieren.
Lässt sich eine fehlerhafte Crimpung entfernen und nacharbeiten?
Nicht als improvisierte Reparatur direkt an der Anlage. Eine Crimpverbindung ist als dauerhafte Befestigung vorgesehen. Beim Abhebeln oder Aufschneiden der Hülse können Glassplitter und Metallfragmente entstehen, die Mündung beschädigt, das Parfüm verunreinigt und Beschäftigte einer entzündbaren Flüssigkeit ausgesetzt werden. Fehlerhafte gefüllte Einheiten müssen gesperrt werden; über ihre weitere Behandlung entscheidet das Qualitätspersonal.
Wenn ein Hersteller Produkt zurückgewinnt, benötigt er ein validiertes Verfahren zum Entcrimpen oder Umfüllen. Dieses muss Werkzeuge, Rückhaltung, gegebenenfalls begründete Filtration, Rückverfolgbarkeit, Kontaminationsrisiko, Rezepturstabilität, Glasprüfung und regulatorische Freigabe abdecken. Andernfalls sind Verpackung oder Produkt über den freigegebenen Entsorgungsweg zu entsorgen. Verbraucher sollten niemals versuchen, einen gecrimpten Parfümflakon mit einer Zange oder durch Erhitzen zu reparieren.
Sicherheit und Umgebungsbedingungen im Crimpbereich
Viele ethanolbasierte Parfüms können entzündbare Dämpfe freisetzen; die maßgebliche Einstufung hängt jedoch von der tatsächlichen Rezeptur und dem Sicherheitsdatenblatt ab. Der Betrieb sollte Produkt, Menge, Umfüllverfahren, Lüftung und Zündquellen bewerten. OSHA 29 CFR 1910.106 enthält für einschlägige Tätigkeiten mit entzündbaren Flüssigkeiten in den Vereinigten Staaten Vorgaben zu Lüftung, Dampfkontrolle sowie Potenzialausgleich und Erdung. In der EU verpflichtet die Richtlinie 1999/92/EC Arbeitgeber, Risiken durch explosionsfähige Atmosphären zu bewerten, Zündungen einschließlich elektrostatischer Entladungen zu verhindern und die Folgen zu begrenzen.
Verwenden Sie für den eingestuften Bereich geeignete Anlagen, fangen Sie verschüttete Flüssigkeiten auf, kontrollieren Sie erforderlichenfalls statische Aufladung und stellen Sie geeignete persönliche Schutzausrüstung bereit. Temperatur und Luftfeuchtigkeit beeinflussen auch Rezepturdichte, Kondensation, Bauteilabmessungen und Veredelung; einen universellen Raum-Sollwert für das Crimpen gibt es jedoch nicht. Legen Sie Grenzwerte anhand der Rezeptur-, Anlagen-, Bauteil- und Sicherheitsanforderungen fest und dokumentieren Sie sie im validierten Prozess.
Welche Angaben ein Flakonlieferant oder Lohnabfüller benötigt
Eine aussagekräftige Angebotsanfrage (RFQ) ermöglicht Lieferanten, das gesamte Verpackungssystem zu bewerten, statt nur einen einzelnen Flakon anzubieten. Geben Sie Folgendes an:
- Flakonvolumen, Füllhöhe, Material, Form, Veredelung und Zielgewicht.
- Erforderliches Mündungssystem und freigegebene Pumpenzeichnung oder gewünschte Dosiermenge und Sprühleistung.
- Rezepturtyp, Alkoholgehalt oder relevante Angaben zur Verträglichkeit unter Vertraulichkeit.
- Steigrohr, Sprühkopf, Farbe der Crimphülse, Zierhülse, Kappe sowie Anforderungen an Nachfüllbarkeit und Demontage.
- Jahresbedarf, Bestellmenge, Abfüllstandort, Maschinentyp und gewünschte Anlagengeschwindigkeit.
- Zielmärkte, Transportweg, Haltbarkeit sowie vereinbarte Prüfungen zu Dichtheit, Halt, Sprühfunktion und Erscheinungsbild.
- Freigegebene Referenzmuster, Fehlergrenzmuster, Stichprobenplan sowie Anforderungen an Rückverfolgbarkeit und Änderungskontrolle.
Fordern Sie vor dem Import Produktionsmuster mit der vorgesehenen Pumpe an und prüfen Sie diese auf der tatsächlichen Abfüllanlage. Der Flakonhersteller sollte kontrollierte Mündungsdaten und Maßnachweise bereitstellen; der Pumpenlieferant sollte die passende Crimphülse und Dichtung sowie die Empfehlung zum Crimpwerkzeug bestätigen; der Abfüller sollte die qualifizierte Einstellung nachweisen. Boyus Leitfaden zum Import von Parfümflakons aus China behandelt Lieferantenqualifizierung, Muster, Prüfung und Logistik ausführlicher.
Häufig gestellte Fragen
Was ist eine FEA-Mündung bei Parfümflakons?
FEA ist die branchenübliche Bezeichnung für standardisierte Mündungsfamilien von Sprühglasbehältern. EN 14854 legt nominale Familien fest, darunter 11, 13, 15, 17, 18 und 20 mm. Die Zahl kennzeichnet eine Familie, nicht sämtliche Produktionsmaße, die zur Freigabe von Flakon und Pumpe erforderlich sind.
Wie fest sollte die Crimpung eines Parfümflakons sein?
So fest, dass die freigegebenen Anforderungen an Crimpprofil, Halt, Dichtheit und Sprühfunktion erfüllt werden, ohne die Hülse zu falten, die Pumpe zu verformen oder das Glas zu beschädigen. Spezifizieren Sie messbare Ergebnisse am fertigen Gebinde, statt die Druckeinstellung einer anderen Maschine zu übernehmen.
Macht das Crimpen einen Parfümflakon auslaufsicher?
Wenn alle Bauteile kompatibel sind und der Prozess kontrolliert wird, kann eine wirksame Abdichtung entstehen. Die Bezeichnung „gecrimpt“ allein ist jedoch kein Dichtheitsnachweis. Dichtung, Mündungsoberfläche, Rezeptur, Lagertemperatur und Belastungen im Vertrieb sind ebenfalls entscheidend; daher müssen fertige Gebinde validiert werden.
Kann ein FEA-Crimpflakon nachfüllbar sein?
Eine herkömmliche Crimppumpe ist nicht dafür ausgelegt, regelmäßig vom Verbraucher entfernt zu werden. Nachfüllbare Produkte sollten von Anfang an auf einem qualifizierten Schraub-, Aufschnapp- oder proprietären Nachfüllsystem basieren, das die Erwartungen an Dichtheit und Manipulationsschutz erfüllt.
Flakon, Pumpe und Crimpprozess als Gesamtsystem entwickeln
Boyu Packaging kann individuelle Parfümflakons aus Glas entwickeln und Mündung, Pumpe, Veredelung und Produktionsprüfungen auf Ihren Zielmarkt und Ihre Abfüllanlage abstimmen. Senden Sie Rezepturtyp, Volumen, Mündungsstandard, Pumpendosierung, Veredelung, Bestellmenge und Prüfanforderungen für eine Bewertung des gesamten Verpackungssystems.
Quellen
- CETIE, Katalogeintrag zum Leitfaden Nr. 12: Crimpen einer Pumpe auf eine FEA-Glasmündung
- EN 14854:2021, Vorschau: Mündungen von Aerosol- und Sprühglasbehältern
- EN 14849:2005, Hülsenmaße für Aerosolbehälter aus Glas
- CETIE-Mündungsdatenblätter für Crimp-, Schraub-, Aufschnapp- und crimplose Systeme
- Aptar Beauty, Parfümpumpenausführungen und Dosiermengen von Essencia Classic
- Coster, Produktbroschüre zu Parfümpumpen
- ISO 8113:2004, Widerstandsfähigkeit von Glasbehältern gegen Vertikallast
- OSHA 29 CFR 1910.106, entzündbare Flüssigkeiten
- EU-Richtlinie 1999/92/EC, Schutz von Beschäftigten in explosionsgefährdeten Bereichen
 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch