











Die kurze Antwort: Beim Siebdruck auf Flaschen wird Druckfarbe durch die offenen Bereiche eines mit einer Schablone versehenen Siebgewebes gedrückt, während sich eine zylindrische Flasche synchron zum Sieb dreht. Ein dauerhaftes Ergebnis hängt nicht allein von der Druckfarbe ab. Erforderlich sind die passende Flaschenoberfläche, Vorbehandlung, das richtige Farbsystem, die geeignete Schablone, Aufnahmevorrichtung, Aushärtung und eine Verifizierungsprüfung. Glas benötigt meist besonders saubere Oberflächen und gegebenenfalls eine Flamm- oder silanbasierte Vorbehandlung; PE- und PP-Kunststoffe benötigen normalerweise eine messtechnisch kontrollierte Oberflächenaktivierung. Temperatur und Luftfeuchtigkeit müssen dem technischen Datenblatt der gewählten Druckfarbe entsprechen – einen allgemeingültigen Einzelwert gibt es nicht.
In diesem Leitfaden
Wie funktioniert Siebdruck auf Flaschen?
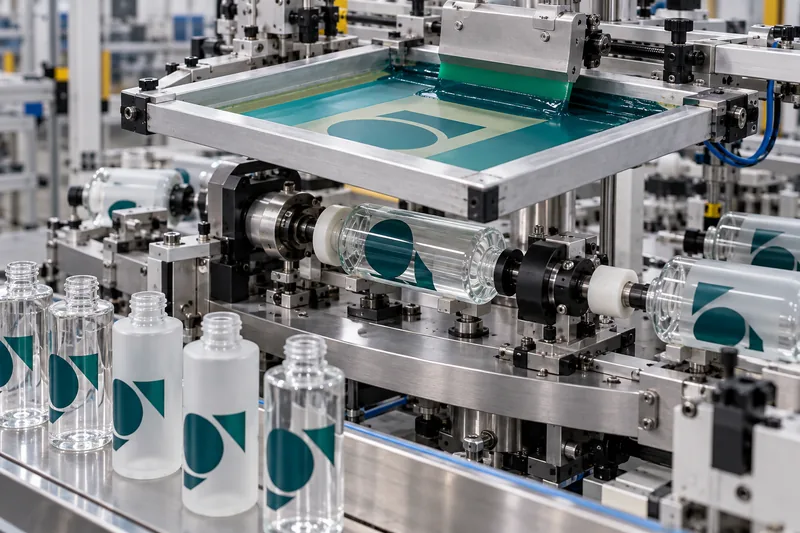
Moderne Siebdruckgewebe bestehen normalerweise aus synthetischen Fasern, doch die traditionelle englische Bezeichnung „silk screen“ ist weiterhin gebräuchlich. Das Druckmotiv wird nach Farben getrennt und zur Erstellung einer Schablone auf gespanntem Siebgewebe verwendet. Bildstellen bleiben offen; Nichtbildstellen werden verschlossen. Beim Drucken presst eine Polyurethanrakel die Druckfarbe durch das offene Gewebe auf die Flasche.
Flache Gegenstände können stillstehen, runde Flaschen benötigen dagegen synchronisierte Bewegungen. Ein Dorn, Rollen oder eine Aufnahmevorrichtung positionieren die Flasche. Während sich das Sieb bewegt, dreht sich die Flasche mit entsprechender Umfangsgeschwindigkeit. Rutscht die Flasche, variiert ihr Umfang oder läuft die Aufnahme exzentrisch, entstehen doppelte Linien, verzerrte Buchstaben und Passerfehler bei nachfolgenden Farben.
Anschließend muss sich die Druckfarbe von einem druckfähigen Flüssigkeitsfilm in einen beständigen festen Film umwandeln. Je nach Farbe erfolgt dies durch UV- oder UV-LED-Polymerisation, Lösemittelverdunstung, chemische Vernetzung, thermisches Einbrennen oder eine Kombination dieser Verfahren. „Grifffest“ ist nicht gleichbedeutend mit vollständig ausgehärtet oder chemikalienbeständig.
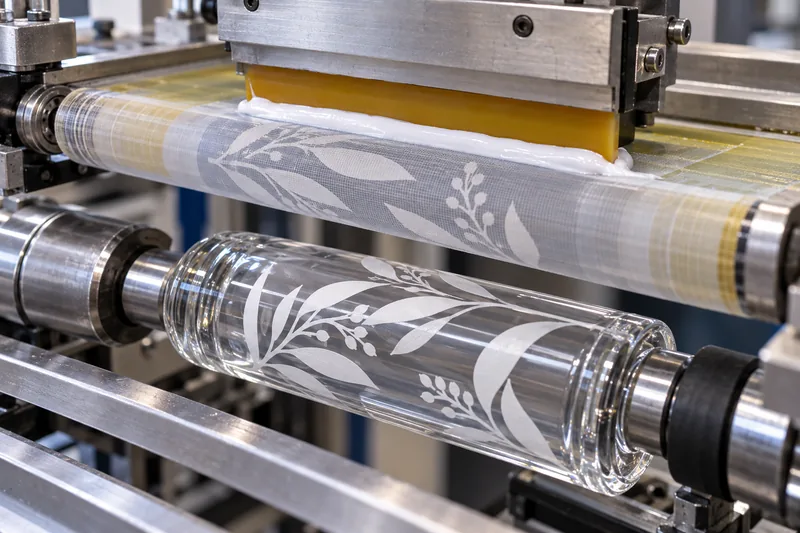
Der vollständige Ablauf des Flaschensiebdrucks
1. Flasche und Anforderungen für den späteren Einsatz festlegen
Der Druckbetrieb sollte den Bedruckstoff genau kennen – „Kunststoff“ oder „Glas“ allein genügt nicht. Bei Kunststoff gehören dazu Kunststofftype, Rezyklatanteil, Farbmittel, Formtrennmittel und gegebenenfalls Beschichtung. Bei Glas zählen Kaltendvergütung, Sprühlackierung, Mattierung und weitere Veredelungen unter dem Druck dazu. Das Team sollte außerdem die abzufüllende Formulierung, die erwartete Haltbarkeit, die Belastungen im Bad oder auf Reisen sowie die Zielmärkte festlegen und klären, ob die Flasche zusammengedrückt, gewaschen oder mit alkohol-, öl- oder sonnenschutzmittelbenetzten Händen angefasst wird.
2. Farbauszüge erstellen und die bedruckbare Fläche auslegen
Jede Sonderfarbe benötigt normalerweise einen eigenen Farbauszug, ein eigenes Sieb und eine eigene Druckstation oder einen separaten Druckdurchgang. Feine Negativschrift, Raster und Rundummotive erfordern mehr Kontrolle als ein großes flächiges Logo. Die zu bedruckende Fläche sollte starke Konizität, Formtrennnähte, Prägungen und abrupte Durchmesseränderungen aussparen. Häufig ist eine Lücke an der Drucknaht erforderlich, weil ein Rundsiebdruck seine eigene Überlappung von Druckanfang und -ende nicht perfekt überdrucken kann.
3. Sieb und Aufnahmevorrichtung vorbereiten
Gewebefeinheit, Schablonendicke, Siebspannung und Rakelhärte bestimmen die Farbschichtdicke und die Bildschärfe. Die Aufnahmevorrichtung muss die Flasche anhand reproduzierbarer Bezugspunkte positionieren und ohne Verformung stützen. Der Druckbetrieb sollte die tatsächliche Serienflasche qualifizieren, nicht eine ideale Zeichnung, da Wanddicke, Ovalität und Bodeneinwölbung die Drehbewegung beeinflussen können.
4. Reinigen und vorbehandeln
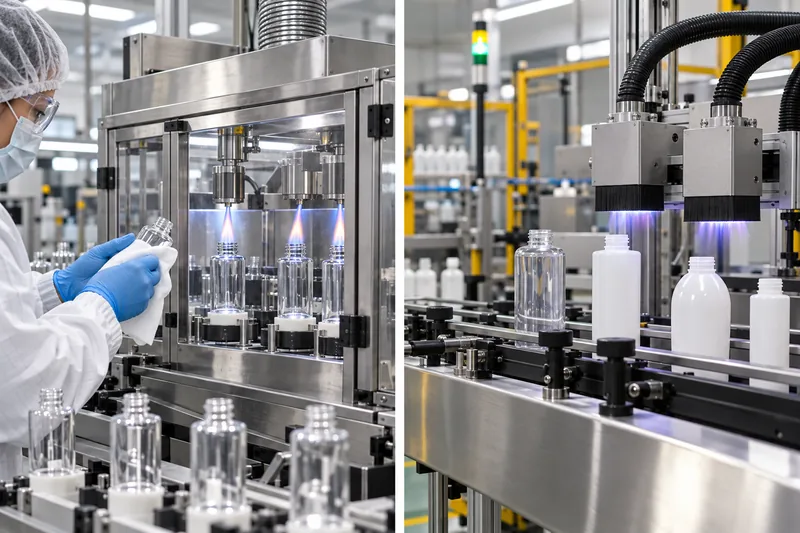
Staub, Öl, Silikon, Fingerabdrücke, Kondensation und Formtrennmittelrückstände können Nadelstiche oder einen vollständigen Haftungsverlust verursachen. Reinigung und Vorbehandlung sind getrennte Arbeitsschritte: Die Reinigung entfernt Verunreinigungen; eine Flamm-, Corona-, Plasma- oder chemische Behandlung verändert die Oberfläche so, dass die Druckfarbe sie benetzen und an ihr haften kann. Die Oberflächenenergie sollte zeitnah zum Druck gemessen werden, da die Behandlungswirkung während der Lagerung nachlassen kann.
5. Druckfarbe mischen und konditionieren
Bringen Sie Druckfarbe und Flaschen in den freigegebenen Raumtemperaturbereich, mischen Sie die Pigmente gründlich ein und geben Sie ausschließlich die vom Farbenlieferanten zugelassenen Verdünner, Härter oder Haftvermittler zu. Dokumentieren Sie Chargennummer, Mischungsverhältnis, Zeitpunkt und Ende der Topfzeit. Unkontrolliertes Verdünnen kann die Verdruckbarkeit für einige Minuten verbessern, dabei jedoch Deckkraft, Aushärtung, Kantenschärfe und Chemikalienbeständigkeit beeinträchtigen.
6. Drucken, zwischenhärten und den Passer einstellen
Geben Sie ein Erstmuster hinsichtlich Position, Farbe, Deckkraft, Kantenqualität und Drucknaht frei. Mehrfarbig bedruckte Flaschen benötigen eine reproduzierbare Ausrichtung und ausreichende Zwischenhärtung, damit das nächste Sieb die vorherige Farbe nicht abhebt oder verschmiert. Bei manchen UV-Systemen kann auch eine zu starke Aushärtung zwischen den Farben die Zwischenschichthaftung verringern; das vom Farbenlieferanten vorgegebene Überdruckfenster ist maßgeblich.
7. Endhärten, konditionieren und überprüfen
UV-Intensität, Dosis, Lampenspektrum und Abstand beziehungsweise Ofenzeit und Flaschentemperatur müssen gemessen werden; sie dürfen nicht allein aus der Fördergeschwindigkeit abgeleitet werden. Lassen Sie den Druck abkühlen und warten Sie bei Zweikomponenten- oder Lösemittelsystemen vor der abschließenden Prüfung die vorgeschriebene Vernetzungszeit ab. Nazdar weist beispielsweise darauf hin, dass seine lösemittelbasierte Behälterdruckfarbe 5100 ihre endgültigen Eigenschaften fünf bis sieben Tage nach dem Trocknen erreicht. Diese Zeitspanne ist produktspezifisch, zeigt aber, warum eine sofortige Klebebandprüfung die spätere Leistungsfähigkeit falsch abbilden kann.
Siebdruck auf Glas- und Kunststoffflaschen im Vergleich
Die Druckmechanik ist ähnlich, die Haftungsproblematik jedoch unterschiedlich. Eine Glasflasche verträgt bestimmte Hochtemperaturhärtungen, die Kunststoff verformen würden; Polyolefine mit niedriger Oberflächenenergie benötigen eine Aktivierung. Eine lackierte Glasflasche muss wiederum als beschichteter Bedruckstoff behandelt werden, weil die Druckfarbe am Lack und nicht direkt am Glas haftet.
| Entscheidungskriterium | Unterschiede zwischen Glas und Kunststoff |
|---|---|
| Oberfläche | Glas: In sauberem Zustand chemisch gut benetzbar und haftfähig; Kaltendvergütungen, Silikon, Fett und Sprühlack können die Haftung jedoch verhindern. Kunststoff: PET, HDPE, LDPE und PP verhalten sich unterschiedlich; PP und PE benötigen häufig eine Aktivierung. |
| Vorbehandlung | Glas: Bei bestimmten Farb-/Beschichtungssystemen können Reinigung und eine Flamm-, Silan- oder Behandlung nach dem Pyrosil-Verfahren vorgeschrieben sein. Kunststoff: Üblich ist eine kontrollierte Flamm-, Corona- oder Plasmabehandlung mit Überprüfung des Dyne-Werts vor dem Druck. |
| Druckfarbe und Aushärtung | Glas: UV-, Zweikomponenten- und wärmehärtende Glasdruckfarben sind erhältlich. Kunststoff: Die Druckfarbe muss zur genauen Kunststofftype passen und für das Zusammendrücken der Flasche ausreichend flexibel bleiben; die Härtungstemperatur darf die Verpackung nicht verformen. |
| Hauptfehlerursache | Glas: Verunreinigungen oder nicht kompatible Beschichtung/Druckfarbe. Kunststoff: Unzureichende Oberflächenenergie, nachlassende Vorbehandlungswirkung, Schwankungen des Kunststoffs, Verformung der Flasche oder Wärmeverzug. |
| Validierung | Beide erfordern Prüfungen der Haftung, Abriebfestigkeit und Beständigkeit gegenüber der Formulierung. Bei Kunststoff sind gegebenenfalls zusätzlich Druck- und Biegeprüfungen erforderlich; Glasveredelungen sollten nach Wärme- und Beschichtungsprozessen geprüft werden. |
Für einen umfassenderen Überblick über die Bedruckstoffe vergleichen Sie Boyus Kosmetikverpackungen aus Glas und Kosmetikflaschen aus Kunststoff . Befindet sich die Flasche noch in der Entwicklung, erläutert der Beitrag zum Herstellungsprozess von Glas-Parfümflakons , warum Maßschwankungen und Oberflächenbeschichtungen vor der Veredelung kontrolliert werden müssen.
Wie viele Farben lassen sich auf eine Flasche drucken?
Es gibt keine allgemeingültige Höchstzahl. Eine Sonderfarbe ist die einfachste und prozesstoleranteste Lösung. Zwei oder drei Sonderfarben sind auf geeigneten Anlagen üblich. Vier oder mehr sind möglich, wenn die Maschine genügend Stationen besitzt, die Flasche ein zuverlässiges Ausrichtungsmerkmal hat und das Druckmotiv die erreichbare Passertoleranz zulässt. Jede Sonderfarbe benötigt in der Regel ein eigenes Sieb und einen eigenen Druckdurchgang.
Auch Vierfarb-Rastersiebdruck ist möglich – ISO 12647-5 behandelt die Prozesskontrolle im Vierfarbsiebdruck, stellt aber keine flaschenspezifische Freigabe dar. Bei einer kleinen, gewölbten Flasche können Rasterpunkte, Konizität, Nahtposition und Passer den Rasterdruck anspruchsvoller machen als Motive in Sonderfarben. Marken, die fotorealistische Effekte wünschen, sollten Siebdruck mit Thermotransfer, Selbstklebeetiketten oder direktem Digitaldruck vergleichen, anstatt anzunehmen, dass mehr Siebe immer besser sind.
Eine Gestaltungsregel, die kostspielige Überraschungen verhindert
Bitten Sie den Lieferanten, bedruckbaren Umfang, Nahtlücke, Passertoleranz, minimale positive und negative Linienbreiten sowie Farbreihenfolge in der freigegebenen Zeichnung zu kennzeichnen. Geben Sie physische Produktionsmuster unter der vorgesehenen Beleuchtung frei; eine Bildschirmdarstellung oder ein digitaler Proof kann Deckkraft, Oberflächenglanz und fühlbaren Farbauftrag nicht präzise wiedergeben.
Welche Temperatur und Luftfeuchtigkeit sind erforderlich?
Ein einzelner pauschaler Wert wäre nicht seriös. Die zulässigen Umgebungsbedingungen ergeben sich aus dem technischen Datenblatt der Druckfarbe, der Chemie der Siebherstellung und dem Bedruckstoff. Ziel sind stabile Viskosität, Kondensationsfreiheit, kontrollierte Lösemittelverdunstung bzw. UV-Einwirkung, saubere Luft und reproduzierbare Aushärtung.
| Veröffentlichtes Beispiel | Richtige Einordnung |
|---|---|
| Nazdar 2300 UV/UV-LED-Druckfarbe: 18–32°C | Der Lieferant nennt 65–90°F (18–32°C) als optimale Farbtemperatur für Druck und Aushärtung. Kältere Druckfarbe wird zähflüssiger; bei wärmerer Druckfarbe kann die Konturenschärfe nachlassen. Dieser Bereich gilt für die betreffende Farbe und ist keine allgemeine Regel für Druckräume. |
| Beispiel Marabu MGHT: 20–25°C und 45–60% RH | Dies sind die angegebenen idealen Druckbedingungen für diese Hochtemperatur-Glasdruckfarbe. Ohne Zustimmung des jeweiligen Lieferanten sollten sie nicht auf eine andere UV- oder Lösemittelfarbe übertragen werden. |
| UV-Arbeitsbereich | Kontrollieren Sie unerwünschtes Tages- und UV-Licht, da es die Aushärtung der Farbe im Sieb auslösen kann. Halten Sie Druckfarbe abgedeckt, verwenden Sie gegebenenfalls vorgeschriebene geeignete Filter und überwachen Sie die Lampenleistung, statt sich allein auf die Betriebsstunden zu verlassen. |
Ein aussagekräftiges Produktionsprotokoll umfasst Raumtemperatur und relative Luftfeuchtigkeit; Flaschen- und Farbtemperatur; Farbcharge und Mischzeitpunkt; Dyne-Messwert; Gewebe, Schablone und Rakel; Druckgeschwindigkeit und -druck; UV-Intensität und -Dosis oder Ofenprofil sowie Prüfergebnisse. Flaschen aus einem kalten Lager sollten sich akklimatisieren können, damit unsichtbare Kondensation nicht zu Haftungsfehlern führt.
Staubkontrolle ist ebenso wichtig wie Temperaturkontrolle. Halten Sie Silikonsprays, Schmierstoffe und Formtrennmittel vom Druckbereich fern. Beachten Sie das Sicherheitsdatenblatt jeder Druckfarbe hinsichtlich Belüftung, persönlicher Schutzausrüstung, Entflammbarkeit und UV-Abschirmung. Ein geruchsfreier, ausgehärteter Druck ist wünschenswert; Geruch allein ist jedoch kein Nachweis für vollständige Aushärtung.
So wird Flaschendruck dauerhaft und ablösungsbeständig
Die Aussage „bleicht nicht aus“ sollte in prüfbare Abnahmekriterien übersetzt werden. Eine Shampooflasche im Bad, ein Parfümflakon und ein alkoholbasiertes Spray sind unterschiedlichen Chemikalien und Handhabungen ausgesetzt. Den größten Einfluss haben folgende Kontrollen:
- Bedruckstoff verbindlich festlegen. Qualifizieren Sie die tatsächliche Kunststofftype, den Rezyklatanteil, die Farbe, die Glasbeschichtung oder den Sprühlack. Eine Änderung unterhalb des Drucks kann eine erneute Validierung erforderlich machen.
- Vorbehandlung messtechnisch prüfen. Akzeptieren Sie „flammbehandelt“ nicht als Nachweis. Für eine UV-Behälterdruckfarbe von Nazdar werden für PE und PP mindestens 44 dynes/cm empfohlen; eine andere Farbe kann einen anderen Wert erfordern.
- Ein abgestimmtes Farbsystem verwenden. Druckfarbe, Katalysator, Verdünner, Primer und Überdruck-Klarlack sollten eine freigegebene Kombination bilden. Ein Klarlack kann die Abriebfestigkeit verbessern, aber eine mangelhafte Grundhaftung nicht ausgleichen.
- Farbschicht und Aushärtung kontrollieren. Gewebe, Schablone, Rakel und Farbtemperatur bestimmen den aufgetragenen Film. Messen Sie bei UV-Farben Bestrahlungsstärke und Energiedosis. Unzureichende Aushärtung kann schlechte Haftung, Verblocken, Geruch und geringe Beständigkeit verursachen; übermäßige Aushärtung kann bei manchen Systemen Flexibilität oder Zwischenschichthaftung verringern.
- Vor dem abschließenden Urteil abwarten. Lassen Sie UV-Drucke vor der Prüfung abkühlen und halten Sie die vollständige Vernetzungszeit von Zweikomponenten- oder Lösemittelfarben ein.
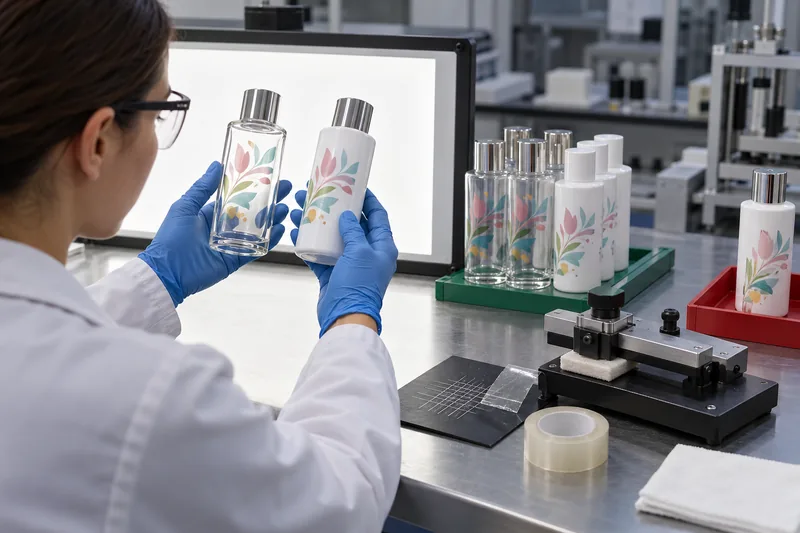
- Den tatsächlichen Anwendungsfall prüfen. Kombinieren Sie die Sichtprüfung mit Kratz-/Abriebprüfungen, Klebeband- oder Gitterschnittprüfungen der Haftung, Wasser- und Feuchtigkeitsbelastung sowie Reib- oder Tauchprüfungen mit der tatsächlichen Formulierung und wahrscheinlichen Verunreinigungen. Prüfen Sie bei verformbaren Flaschen außerdem das Zusammendrücken bzw. Biegen.
ASTM D3359 beschreibt etablierte Klebeband-Prüfverfahren, doch ASTM weist auch auf Grenzen hin: Oberflächenvorbereitung und Durchführungstechnik beeinflussen das Ergebnis, und die Verfahren wurden vorwiegend für Beschichtungen auf metallischen Substraten entwickelt. Verwenden Sie ein dokumentiertes Verfahren und ein zwischen Käufer und Lieferant vereinbartes Abnahmeniveau; behandeln Sie einen improvisierten Klebebandabzug nicht als allgemeingültige Zertifizierung. Boyus Leitfaden zu erforderlichen Prüfungen für Kosmetikflaschen zeigt, wie sich Prüfungen der Veredelung in einen umfassenderen Qualifizierungsplan für Verpackungen einfügen.
Fehler beim Flaschensiebdruck: Ursachen und Korrekturmaßnahmen
| Fehler | Wahrscheinliche Ursachen und systematisches Vorgehen |
|---|---|
| Druckfarbe löst sich bei Klebeband- oder Kratzprüfung ab | Prüfen Sie Bedruckstoffidentität, Verunreinigungen, Dyne-Wert, Zeit seit der Vorbehandlung, Farbkompatibilität, Katalysatorverhältnis, Härtungsenergie und verstrichene Vernetzungszeit. Sperren Sie die Charge; erhöhen Sie nicht einfach die Flamm- oder Lampenleistung, bevor die Fehlerursache gefunden ist. |
| Fischaugen, Nadelstiche oder Fehlstellen | Mögliche Ursachen sind Silikon, Öl, Staub, Feuchtigkeit, schlechte Benetzung oder Lufteinschlüsse. Reinigen Sie Anlage und Aufnahmevorrichtungen, überprüfen Sie die Oberflächenenergie und kontrollieren Sie Aerosole in der Umgebung. Mehr Druckfarbe behebt Verunreinigungen selten. |
| Unscharfe Kanten oder Verschmieren | Prüfen Sie auf Flaschenschlupf, überhöhten Rakeldruck, zu niedrige Farbviskosität, falsche Einstellung zwischen Sieb und Flasche, Schablonenschäden und unzureichende Zwischenhärtung. Stellen Sie die freigegebenen Temperatur- und Mechanikeinstellungen wieder her. |
| Doppelbild oder schlechter Passer | Prüfen Sie Ausrichtungsbezug, Flaschenovalität, Rundlauf des Dorns, Siebspannung, Anschlagposition und Aushärtung zwischen den Farben. Unterscheiden Sie Maßschwankungen der Flasche von Schwankungen der Druckmaschine, bevor Sie das Druckmotiv anpassen. |
| Geringe Deckkraft oder Farbabweichungen | Überprüfen Sie Pigmentmischung, Viskosität, Farbtemperatur, Gewebe, Schablonendicke, Rakelzustand, Farbauftragsgewicht und Grundfarbe der Flasche. Vergleichen Sie unter festgelegter Beleuchtung mit einem physischen Referenzmuster. |
| Druckfarbe trocknet oder härtet im Sieb aus | Prüfen Sie bei Lösemittelfarben Verdunstung, Stillstandszeiten und Verdünnerwahl. Beseitigen Sie bei UV-Farben unerwünschtes UV-/Tageslicht und halten Sie Behälter abgedeckt. Reinigen Sie mit dem freigegebenen Reinigungsmittel, bevor die Schablone beschädigt wird. |
| Druck reißt beim Zusammendrücken der Flasche | Der Farbfilm kann zu spröde, zu stark ausgehärtet, zu dick oder für den betreffenden Kunststoff und die Verformung ungeeignet sein. Qualifizieren Sie ein flexibleres Farbsystem und prüfen Sie befüllte Flaschen über die erwarteten Druckzyklen. |
Was ist bei fehlerhaftem Druck zu tun?
Stoppen Sie den Prozess, grenzen Sie den betroffenen Zeitraum ein und sperren Sie die Flaschen. Nacharbeit muss von der Qualitätssicherung freigegeben und am tatsächlichen veredelten Bedruckstoff validiert werden. Eine optisch gelungene Korrektur kann dennoch die Haftung schwächen, eine Beschichtung angreifen oder Spannungsrisse verursachen.
| Zustand des Drucks | Praktische Vorgehensweise |
|---|---|
| Nass oder noch nicht ausgehärtet | Ein vom Lieferanten freigegebener Reiniger kann die Farbe entfernen, sofern er keine feinen Risse im Kunststoff verursacht und den Lack nicht angreift. Anschließend reinigen, bei Bedarf erneut vorbehandeln und erst dann erneut bedrucken, wenn ein Versuch die Haftungs- und Sichtprüfungen bestanden hat. |
| Auf unbeschichtetem Glas ausgehärtet | Ein kontrolliertes chemisches oder mechanisches Entfernen kann möglich sein, jedoch Glas zerkratzen, Rückstände hinterlassen oder Beschichtungen verändern. Validieren Sie das Entfernungsverfahren und prüfen Sie jede nachgearbeitete Flasche. |
| Auf Kunststoff oder lackiertem Glas ausgehärtet | Aggressive Entfernung beschädigt häufig den Bedruckstoff oder die Grundbeschichtung. Aussortieren ist oft sicherer und günstiger, als einen verborgenen Beständigkeitsfehler zu erzeugen. Ohne freigegebenes Prozessfenster nicht erneut beflammen oder einbrennen. |
| Überdrucken oder Abdecken | Nur anwenden, wenn überarbeitetes Druckmotiv, Schichtaufbau, Farbe, Zwischenschichthaftung und Aushärtung validiert wurden. Ein Fehler darf nicht abgedeckt werden, wenn der ursprüngliche Druck sichtbar bleibt oder die zusätzliche Schicht die Flexibilität verringert. |
Freigabecheckliste für den Einkauf
- Legen Sie die genaue Kunststofftype der Flasche bzw. den Glas-/Beschichtungsaufbau fest und untersagen Sie nicht freigegebene Änderungen.
- Geben Sie eine bemaßte Veredelungszeichnung, eine Pantone-Referenz oder ein physisches Farbreferenzmuster sowie Nahtlücke und Passertoleranz frei.
- Fordern Sie Angaben zur Farbfamilie, zum Härtungsverfahren und Nachweise der Vorbehandlung an; vertrauliche Rezepturdetails sind nicht erforderlich, Rückverfolgbarkeit dagegen schon.
- Definieren Sie optische Grenzwerte für Nadelstiche, Verunreinigungen, Deckkraft, Position und Farbe.
- Definieren Sie Haftungs-, Reib-, Kratz-, Formulierungsbeständigkeits-, Feuchtigkeits- und Druckprüfungen einschließlich Konditionierungszeit und Kriterien für Bestehen/Nichtbestehen.
- Geben Sie vor der Serienfertigung veredelte, befüllte Kompatibilitätsmuster frei, nicht nur leere Referenzmuster.
- Verlangen Sie eine Erstmusterfreigabe, regelmäßige produktionsbegleitende Prüfungen, Chargenkennzeichnung und Rückstellmuster.
- Vereinbaren Sie vorab den Umgang mit Nacharbeit, Sortierung, Ersatzlieferungen und Abweichungsfreigaben.
Häufige Fragen
Ist Siebdruck wasserfest?
Bei passendem Bedruckstoff, geeigneter Vorbehandlung, Druckfarbe und Aushärtung kann er wasserbeständig sein; „wasserfest“ ist er jedoch nicht automatisch. Prüfen Sie befüllte Flaschen nach längerer Wasser- und Feuchtigkeitsbelastung und beziehen Sie Reiben im nassen Zustand ein, wenn dies der Anwendung entspricht.
Kann dieselbe Druckfarbe Glas- und Kunststoffflaschen bedrucken?
Einige Behälterdruckfarbenserien nennen mehrere Bedruckstoffe. Es darf jedoch nicht vorausgesetzt werden, dass eine Rezeptur und eine Härtungsbedingung für jede Glasbeschichtung sowie jede PET-, HDPE- oder PP-Type geeignet sind. Jeder Aufbau erfordert Vorversuche und Prüfungen unter den vorgesehenen Einsatzbedingungen.
Warum besteht Siebdruck die Werksprüfung, löst sich aber später ab?
Mögliche Ursachen sind unvollständige Vernetzung, Angriff durch die Formulierung, Feuchtigkeit, nachlassende Vorbehandlungswirkung, Schwankungen des Bedruckstoffs oder der Beschichtung, Verformung der Flasche sowie eine Prüfung vor Erreichen der endgültigen Farbeigenschaften. Rückstellmuster und dokumentierte Prozessdaten helfen, Alterung von schleichenden Prozessabweichungen zu unterscheiden.
Ist UV-Druckfarbe immer besser als Lösemittel- oder Zweikomponentenfarbe?
Nein. UV kann schnell aushärten und eine effiziente Produktion ermöglichen, doch Lampenspektrum, Abschattung, Schichtdicke und Haftung müssen kontrolliert werden. Lösemittel- und Zweikomponentensysteme können für bestimmte Bedruckstoffe oder Beständigkeitsziele geeignet sein. Das beste System ist dasjenige, das an der tatsächlichen Flasche und mit der tatsächlichen Formulierung validiert wurde.
Benötigen Sie einen Veredelungsversuch an Ihrer tatsächlichen Flasche?
Senden Sie Boyu Packaging Angaben zu Flaschenmaterial, Druckmotiv, Farbanzahl, abzufüllender Formulierung und gewünschten Prüfungen. Wir können die bedruckbare Fläche, das Veredelungsverfahren und den Plan zur Mustervalidierung bewerten, bevor die Produktionsspezifikationen endgültig festgelegt werden.
Quellen und technische Referenzen
Die oben genannten Parameter sind Beispiele aus den jeweils genannten Systemen. Verwenden Sie stets das aktuelle technische Datenblatt und Sicherheitsdatenblatt der tatsächlich gekauften Druckfarbe.
- Technisches Datenblatt der Siebdruckfarbenserie Nazdar 2300 UV/UV-LED.
- Serie Nazdar 5100 – Siebdruckfarbe für Behälter.
- Nazdar: UV-Behälterdruckfarbe, Zwischenschichthaftung und Flammbehandlung.
- Technisches Datenblatt Marabu Ultra Glass UVGL.
- Technisches Datenblatt Marabu Mara Glass MGHT.
- ASTM D3359-23, Messung der Haftung mittels Klebebandprüfung.
- ISO 12647-5:2015, Prozesskontrolle im Siebdruck.
 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch