














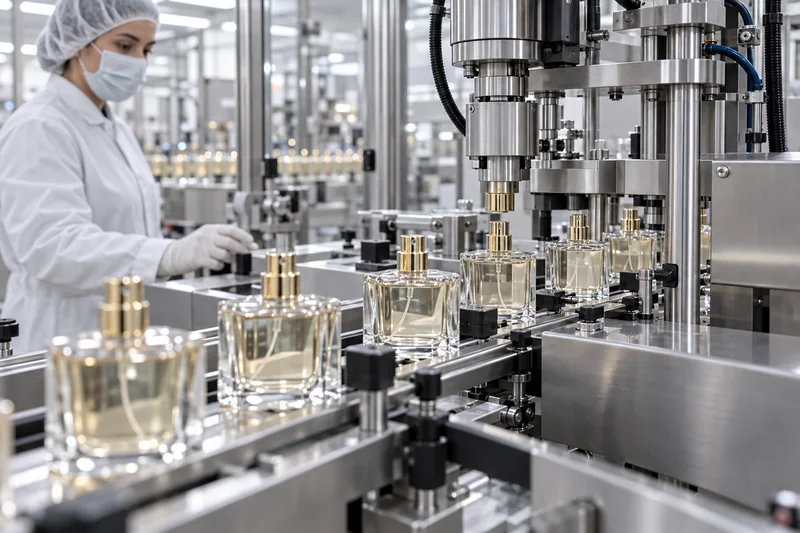
結論: 香水ボトルのクリンピングとは、アトマイザーポンプをガラスのクリンプネックに恒久的に機械的に固定する工程です。セグメント化されたクリンピングコレットがポンプのアルミニウム製フェルールを包み込み、ボトルのネックビードの下でフェルールを成形すると同時に、ガスケットがシール面に押し付けられた状態を維持します。 確実な密閉性は、ボトルの口部形状、ポンプ、ガスケット、フェルール、ディップチューブ、金型、生産ラインの構成といったシステム全体に依存します。すべてのFEAボトルに対して安全である、普遍的な空気圧や圧着力の値は存在しません。.
この記事の内容
香水瓶の絞り加工はどのように行われるのでしょうか?
アトマイザーアセンブリには通常、アクチュエータ、ポンプエンジン、ガスケット、フェルール、ディップチューブが含まれています。圧着を行う前、ガスケットはポンプカップとボトルの上部シールランドの間に配置されます。充填済みのボトルをコレットの真下に中心合わせし、ポンプをフィニッシュに完全に押し付けると、コレットのセグメントが半径方向に閉じます。 アルミニウム製のスカート部は塑性変形し、ガラスビードの下でカールしたり成形されたりします。金型が開くと、変形したフェルールは、切断またはこじ開けられない限り、ビードの上を戻ることができません。.
液体および蒸気の主なシール機能は、金属とガラスの接触面ではなく、ガスケットによって担われています。 フェルールは保持機能を果たし、ガスケットを圧縮した状態に保ちます。この違いこそが、単に圧力を上げても漏れがさらに悪化する可能性がある理由を説明しています。過度な圧着は、フェルールにしわを生じさせ、ポンプカップを歪ませ、ステムに横方向の荷重をかけ、ガスケットを損傷させたり、ガラスに欠けを生じさせたりする一方で、実際の漏れ経路は解決されないままになってしまうからです。.
CETIEガイドNo. 12では、FEAガラス仕上げ面に対するアルミニウムフェルールポンプの工具圧着に関する必須規則が記載されています。その適用範囲からは、回転ヘッド式またはローリング式圧着が明確に除外されています。したがって、ローリングヘッドを使用するサプライヤーは、1つの工具圧着設定が自動的に適用されると主張するのではなく、その機構について別途適格性を確認する必要があります。.
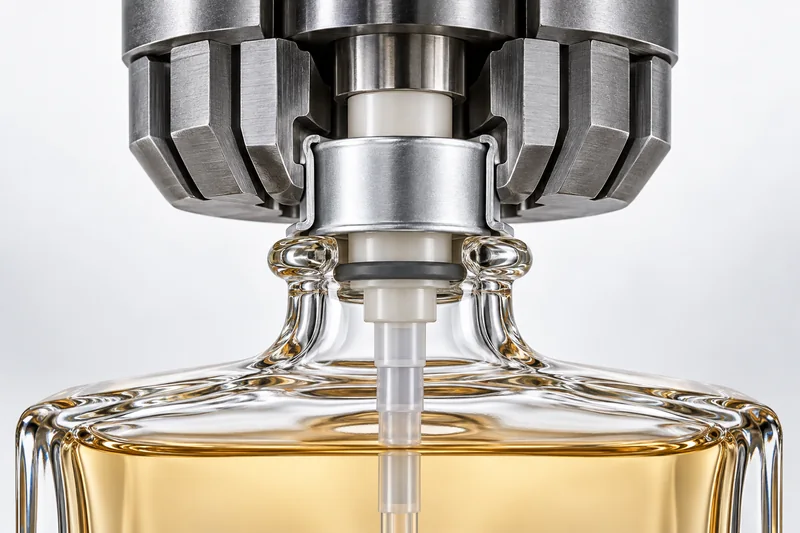
圧着システム:互いにぴったりと組み合わさる必要がある6つの部品
| パート | 管理すべき事項 |
|---|---|
| ガラス製ネックフィニッシュ | 上面シール面、ビード形状、仕上げ高さ、垂直度、欠け、および金型のばらつき。EN 14854は、成形ガラスおよび管状ガラスについて、FEA 11、13、15、17、18、および20の各ファミリーを規定しています。. |
| ポンプカップとフェルール | 公称ネックファミリー、フェルール材質および厚さ、スカート形状、ポンプカップの寸法。EN 14849では、締結に重要なフェルールの寸法が規定されています。製造にあたっては、ポンプメーカーの最新の図面を使用してください。. |
| ガスケット | 材質、厚さ、圧縮強度、およびアルコール、香料、着色剤との化学的適合性。膨潤、収縮、または溶出が生じると、最初の検査に合格していたとしても、後になって漏れが発生する可能性があります。. |
| ポンプ用エンジン | 吐出量、プライミング、噴射パターン、アクチュエータの戻り動作、および実際の処方にわたる耐性。 製品例として、Aptar社は1つのフレグランスポンプシリーズについて70、100、130 µLのオプションを、Coster社は別のシリーズについて60、90、120 µLのオプションを挙げています。これらは製品シリーズごとの選択肢であり、業界全体の標準値ではありません。. |
| ディップチューブ | 長さ、カットのスタイル、湾曲、そしてポンプへのフィット感。チューブが底まで届いてしまうとポンプが傾いてしまうことがあります。また、短すぎると、香りを十分に引き出せずに使い物にならなくなってしまいます。. |
| 圧着工具および関連製品 | コレットの形状と状態、閉鎖ストローク、ボトルのセンタリング、軸方向の嵌合、および底面支持。金型は、単に公称のFEA番号だけでなく、選定されたポンプおよび実際のボトルに適合していなければならない。. |
重要:「FEA 15」は完全な承認ではありません
公称ファミリーは、互換性のあるシステムを特定するのに役立ちますが、寸法が記載されたボトルやポンプの図面、製造用ゲージ、あるいは実機による試験に代わるものではありません。FEA 15 圧着式ポンプの代わりに、15/410 ネジ式ポンプを使用しないでください。Boyu社の ボトルと口部の互換性ガイド 「クリンプ」「スクリュー」「スナップオン」という用語の違いについて解説しています。.
クリンプネック、スクリューネック、スナップオン:どれが優れているか?
| システム | 強み | 留意点 | ベストフィット |
|---|---|---|---|
| FEA圧着 | 定評のある高級感あふれる外観、コンパクトなネック、確実で永続的な保持力、成熟した高速対応機器。. | 金型およびセットアップの管理が必要であり、分解が困難である。また、充填に失敗したユニットは、適切な方法で処分する必要がある。. | 従来のプレミアム香水および定評のある充填ライン。. |
| ねじ(SNIを含む) | リフィル、修理、および部品の分離に対応可能。金属成形を伴う圧着作業は不要です。. | トルク制御、ねじ山およびシール設計が必要であり、装飾用カラーについても依然として技術的な検討が必要である。. | 詰め替え可能なコンセプトや、分別を重視するブランド。. |
| スナップオン/圧着なし | 組み立てが迅速で、アルミニウムの圧着による変形が発生しません。専用の独自システムでご利用いただけます。. | ボトルの形状、ポンプ、および加えられる垂直荷重は、1つのシステムとして検証されなければなりません。任意のFEAポンプと互換性があるわけではありません。. | 当初から、認定されたSNAPシステムを基盤として設計されたプログラム。. |
CETIEは、業界における詰め替え可能性や部品の分離という動向を反映し、従来のFEA設計に加え、スクリュー式およびスナップオン式の香水用キャップを発売しました。したがって、最適なキャップとは、製品の密閉性、生産ラインの速度、外観、詰め替え、および廃棄時の要件を満たすものであり、必ずしも最も馴染みのあるものが最適とは限りません。.
香水瓶の圧着工程、手順別解説
1. 承認済みのコンポーネントの組み合わせを固定する
ボトルの図面、ネック仕上げゲージ、ポンプおよびガスケットの規格、フェルール仕上げ、アクチュエータ、ディップチューブの仕様、カラー、キャップ、および工具の参照資料を承認する。金属色の変更に伴い、フェルールのコーティングや成形特性が異なる場合があるため、外観上の代替品を採用する際は、生産ラインでの試験を省略してはならない。.
2. 入荷部品の検査および整備
入荷検査が完了するまで、部品を隔離しておく。ガラスのシール面に欠け、ひび、歪み、汚染がないか確認する。仕上げ寸法とボトルの垂直度をサンプリング検査し、ポンプ、ガスケット、チューブの型番を確認する。また、部品は清潔で乾燥した状態を保ち、ほこりから保護する。充填前に、低温の部品は平衡状態になるまで放置し、結露によってシール面が濡れないようにする。.
3. 放出された香りを満たす
原液は、製造元のバッチ管理基準に従って出荷され、バリデーション済みの目標充填量まで充填されなければなりません。規定のヘッドスペースを維持し、ネック部分を濡らさないようにしてください。シール面に残留する香料は、組み立て時にガスケットの潤滑剤となるほか、汚染物質を閉じ込めたり、実際の漏れ経路を不明瞭にしたりする恐れがあります。充填精度は通常、原液の密度を考慮した上で、質量または校正済みの体積によって管理されます。.
4. ポンプを取り付けて、所定の位置に固定する
ディップチューブを折り曲げたり、こすったりせずに挿入してください。ポンプカップはボトルに対して水平に、かつ完全に底まで沈むように設置する必要があります。ぐらついたり、高すぎたり、跳ね返ったりする場合は、作業を中止し、チューブの干渉、口部の形状の違い、異物の混入、またはポンプの選定ミスがないか確認してください。正しく装着されていないアセンブリを、クリンパーを使って無理に押し込んではいけません。.
5. 中央に配置し、固定し、圧着する
ボトルを再現性のある治具に固定し、機械の設計に従って底面または胴部を支えます。検証済みの軸方向の着座条件を適用した後、認定されたストローク範囲内でコレットを閉じます。すべてのセグメントが自由に動き、均一な円周を形成する必要があります。空気圧は機械への入力であり、製品仕様ではありません。金属の形状は、工具の形状および実際の閉鎖ストロークによって決定されます。.
6. 初回生産ロットの梱包を解梱し、検査を行う
ポンプが水平になっていること、アルミニウムに著しいしわやひび割れがないこと、ガラスに損傷がないこと、およびアセンブリが合意された圧着高さ、直径、またはプロファイルゲージを満たしていることを確認してください。文書化された方法に従って保持力および回転抵抗を確認した後、プライミングを行い、実際の製品を噴射してください。連続生産を開始する前に、承認結果を記録しておく必要があります。.
7. カラーとキャップを取り付ける
装飾用カラーはフェルールを覆い隠し、高級感のある仕上がりを実現します。このカラーは、アクチュエータを圧迫したり、装飾部分を傷つけたり、目に見える圧着不良を隠したりしてはなりません。オーバーキャップの装着力および取り外し力は適切に管理し、通常のキャップ取り外し作業によってポンプが緩んだり、カラーが外れたりしないようにする必要があります。.
香水瓶のワークショップでは、どのようなことが行われるのでしょうか?
2つの工場はよく混同されます。その ガラス包装工場 原材料を溶融し、ボトルを成形し、焼きなましを行い、コールドエンドを検査し、場合によっては表面にスプレー加工、つや消し加工、印刷、またはメタライゼーションを施す。その フレグランス充填・組立ワークショップ そのボトルを受け取り、香水を入れて、ポンプを取り付ける。ボーユーの綿密な ガラス製香水瓶の製造工程 ここでは第1工場について解説しています。以下の説明では、第2工場に焦点を当てています。.
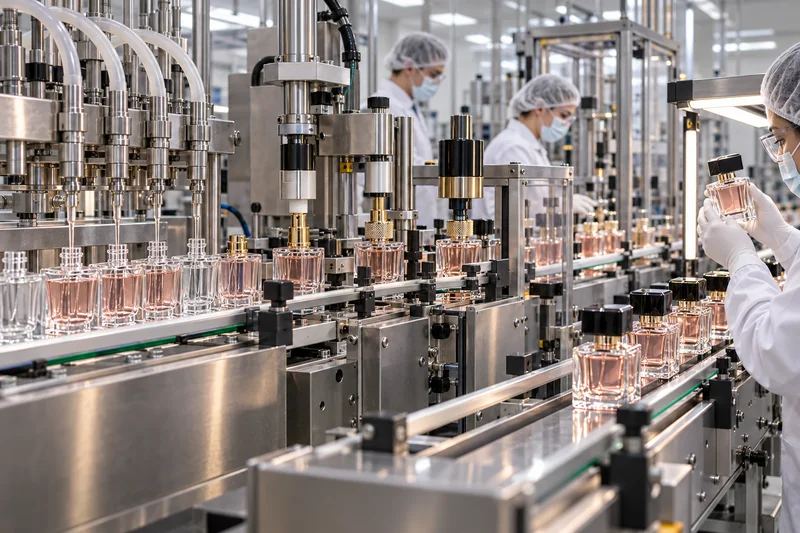
- 受入および検疫: ロットの識別情報、数量、保護状態、証明書、および輸送中の損傷を確認する。.
- 入荷検査: ボトル、ポンプ、チューブ、ガスケット、カラー、キャップの特性を、承認済みの仕様書と照らし合わせて検査する。.
- 線路の除草および清掃: 以前の製品および構成部品を取り外し、接触部品、ガード、排気装置、およびバッチ文書を確認する。.
- 製剤の調製および放出: 製造上の指示がある場合は、香料を熟成、冷却、またはろ過してください。充填前に、その正体と品質を確認してください。.
- 具: 充填量、発泡、液だれ、およびネック部の清浄度を管理しながら、製品を所定の量だけ放出する。.
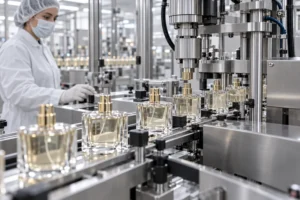
- ポンプの設置と圧着: 適切なチューブとポンプを取り付け、正しく装着されていることを確認し、認定された交換用部品を使用して圧着した後、初回品検査および定期検査を実施してください。.
- 仕上げ: ボトルに傷をつけないように、装飾用カラー、別体式のアクチュエータ(ある場合)、キャップ、ラベル、およびロット番号を取り付ける。.
- 完成品のリリース: 外観、充填量、圧着、漏れ、スプレー、および印字を確認する。出荷前に記録および保存サンプルを点検する。.
香水用クリンピング機の種類と工程管理
| 機械 | 利点 | 主な管理リスク |
|---|---|---|
| ハンドコレットまたはベンチコレット | 投資額が少なく、サンプル、実験室、小ロットの生産に適しています。. | オペレーターによる中心合わせ、装着、およびサイクル変動。治具が必要であり、頻繁な確認が必要となる。. |
| 空圧式半自動 | 柔軟な手作業による装填を維持しつつ、動作の再現性をさらに高めます。. | 交換部品の不適切、空気の調整不良、手作業によるポンプの取り付けのばらつき、およびボトル固定の不備。. |
| 自動インライン式またはロータリー式 | 充填、ポンプによる供給、クリンピング、検査を、実用速度で一貫して行います。. | わずかな送り装置の誤差や位置合わせの誤差は、瞬く間に繰り返される可能性があるため、センサー、不良品の排除、安全柵、段取り替え、および予防保全が不可欠である。. |
| ローリング/回転ヘッド | 一部の機械で採用されている別の成形メカニズム。. | セグメント式工具による圧着とは異なる加工メカニズムであるため、独自の検証済みセットアップおよび受入基準プロファイルが必要となる。. |
なぜ「汎用的な圧着圧力」という仕様は誤りなのか
シリンダーの面積、てこの原理、ヘッドの設計、ストロークが異なるため、2台の機械でも同じ空気圧を示していても、締め付け力やフェルールの形状が異なる場合があります。同じ公称FEAサイズ内でも、フェルールの厚さ、ガスケット、ボトルの口径、金型の形状が異なる場合があります。 確実な方法は、承認済みの部品を使用してウィンドウの適格性を確認し、その後、ポンプの着座状態、圧着の高さ・直径・円周方向のプロファイル、保持力、ガラスの状態、気密性能、およびスプレー機能といった測定可能な出力を管理することです。.
機械の識別情報、金型コード、セットアップ位置またはストローク、該当する場合は空気圧、部品のロット、作業者、初回生産の結果、および検査頻度を記録してください。空気圧は、工程監視のパラメータとして有用ですが、それは許容可能な完成品との相関関係が確立された後の話です。.
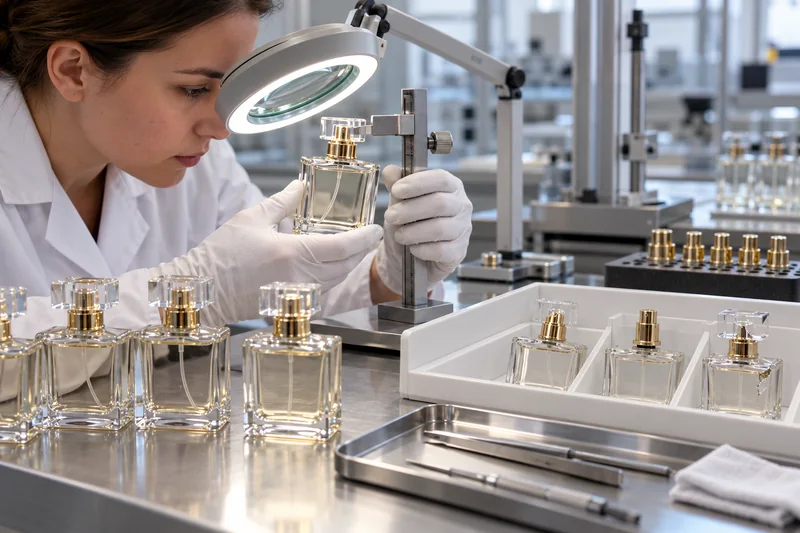
圧着加工された香水瓶の検査および試験方法
| 工程 | 便利な操作機能 | 検出する不具合 |
|---|---|---|
| 入荷予定のガラス | 仕上げの測定値または寸法、シール面の目視検査、垂直度、ひび割れ・欠けの有無の確認、および清浄度。. | 機械の圧力では安全に修正できないボトルの不具合。. |
| 最初の圧着 | 認定されたプロファイルゲージによる測定、または所定の位置における直径・高さの測定、均一性、嵌合状態、およびガラス検査。. | ヘッドの取り付け位置が間違っている、設定が間違っている、ボトルの位置がずれている、セグメントの摩耗、または部品の不適合。. |
| 定着率 | 製品ごとに定められた限界値に基づく、回転、引っ張り、または引き抜き力の方法について文書化されている。. | フェルールが緩んでおり、機械的係合が不十分である。破壊試験はサンプリング計画の一部である。. |
| シールの密閉性 | 検証済みの横置き/逆さ置き保管、質量損失の評価、適切な場合には真空法または加圧法、ならびに温度および輸送時の条件設定。. | 液体の漏れ、蒸発による損失、およびガスケットや配合成分との相互作用の遅延。. |
| ディスペンシング機能 | プライミングストローク、吐出量、スプレーパターン、ドリップ、アクチュエータの復帰、および使用終了間際のピックアップ。. | ポンプの損傷、ステムへの横方向の負荷、チューブの干渉、詰まり、または仕様の不一致。. |
ISO 8113は、ガラス容器の垂直軸に沿った外力に対する耐性を試験する方法について規定しています。これは、包装や生産ラインの開発作業の参考にはなりますが、完成した香水パッケージのクリンプ加工の合格基準というわけではありません。同様に、すべてのボトルや処方に対して、唯一の正しい漏れ試験時間や真空度というものは存在しません。 実際の流通ルート、保存期間、および不具合のリスクを踏まえて計画を策定してください。より広範なパッケージプログラムについては、Boyuのガイドを参照してください。 化粧品用ボトルに必要な試験.
香水瓶の圧着における一般的な問題と解決策
| 症状 | 考えられる原因 | 是正措置 |
|---|---|---|
| ポンプが回転する、またはガタつきを感じる | フェルールの成形不良、ヘッドの不適合、ボトルとポンプの不一致、嵌合不完全、またはフェルールの仕様違い。. | ロット全体を隔離する。部品コードと工具コードを照合し、円周方向のプロファイルを測定した上で、修正済みの初回試作品を承認する。不一致の原因を特定するまでは、圧力を上げないこと。. |
| 首周りの漏れ | ガスケットの欠落、損傷、または不適合;シール面の濡れや欠陥;アセンブリの偏心、圧着不足、または圧着過多。. | 漏れが液体によるものか蒸気によるものかを特定する。シールスタック、ネック、ガスケットを点検し、配合の適合性を確認した後、コンディショニングを行った上でパック全体を再試験する。. |
| フェルールにしわや凹凸がある | ボトルの位置がずれている、セグメントの汚れや摩耗、プロファイルの不一致、ジョーの移動量が不均一、または閉合が過度である。. | ヘッドを停止させ、清掃および点検を行い、センタリングとボトル支持状態を確認し、損傷した交換部品を交換して、検証済みの出力プロファイルを復元してください。. |
| ガラスに欠けやひびが入っている | 過度の半径方向/軸方向の荷重、位置ずれ、ネック部の欠陥、不適切な支持、工具との接触、またはガラスに予め生じていた応力。. | ラインを停止し、影響を受けたユニットを隔離してください。ガラスの仕上げや破損箇所、工具、支持部、位置合わせを点検してください。試行錯誤で圧力を上げながら作業を続行することは絶対に避けてください。. |
| ポンプの位置が高すぎる、または傾いている | ディップチューブの底付きやねじれ、異物の混入、開口部の不均一、ポンプの不適合、または挿入不良。. | チューブの長さを確認し、切断を行うほか、圧着前のポンプの装着状態、ボトルの垂直度、および仕上げ形状を確認してください。再承認を行う前に、原因を是正してください。. |
| スプレーが出ない、スプレーの勢いが弱い、またはアクチュエータがベタつく | ポンプのプライミングが行われていない、またはポンプが詰まっている、配合の不適合、チューブの曲がり、ステムの横方向への負荷、あるいは圧着時のポンプの損傷。. | 同じ構成の、圧着処理を行っていない対照用ポンプを試験し、チューブとステムの位置合わせを確認した上で、ポンプの性能と圧着処理の要因を分離する。. |
| 襟やキャップが合わない | 外径・高さの公差外、カラーの不整合、またはポンプの着座位置が高すぎる。. | 完成したスタックを、ポンプ、カラー、キャップの3つの図面すべてと照らし合わせて寸法を確認してください。欠陥のある圧着部にカラーを無理に被せないでください。. |
| 塗装やガラスの傷 | ガイドの硬化や汚染、装飾部分の硬化不足、ボトル同士の接触、あるいは不適切な取り扱い。. | すべての接触点をマッピングし、必要に応じてガイドを清掃または滑らかにし、装飾の硬化状態を確認した上で、量産仕上のボトルを用いてライン試験を繰り返す。. |
診断依頼を迅速に行うには:シールスタックに従う
- ボトル、ポンプ、ガスケット、チューブ、および工具の正確な品番を確認してください。.
- 機械の圧力を評価する前に、ガラスのシール面とポンプの着座面を点検してください。.
- 都合の良い1か所だけでなく、いくつかの箇所で圧着部を測定してください。.
- 同じロットに属する、液漏れのあるサンプルと液漏れのないサンプルを比較してください。.
- 適切な保管および輸送条件を整えた後、実際の配合を試験する。.
- 制御変数を一度に一つずつ変更し、その結果を記録してください。.
圧着に失敗した場合、それを外してやり直すことはできますか?
線路脇でのその場しのぎの修理としてではない。. 圧着は恒久的なものとして設計されています。フェルールをこじ開けたり切断したりすると、ガラスの破片や金属片が発生し、ネックを損傷させたり、香りを汚染したり、作業員が可燃性液体にさらされたりする恐れがあります。充填に失敗した製品は隔離し、品質管理担当者が処分を行う必要があります。.
製造業者が製品を回収する場合、工具、封じ込め、必要に応じたろ過、トレーサビリティ、汚染リスク、処方の安定性、ガラス検査、および規制上のリリース要件を網羅した、検証済みのデクリップまたはデカンティング手順が必要となります。そうでない場合は、そのパッケージまたは製品を、承認された廃棄ルートを通じて廃棄する必要があります。 消費者は、クリンプ加工されたフレグランスボトルをペンチや熱を用いて修理しようと決してしてはなりません。.
圧着エリアにおける安全および環境状況
多くのエタノール系香料は可燃性の蒸気を発生させる可能性がありますが、適用される分類は実際の配合や安全データシートによって異なります。 作業場では、製品、量、移送方法、換気、および着火源を評価する必要があります。OSHA 29 CFR 1910.106 には、米国における関連する可燃性液体の取り扱いに関する、換気、蒸気制御、およびボンディング/接地に関する規定が含まれています。 EU では、指令 1999/92/EC により、雇用主は爆発性雰囲気のリスクを評価し、静電気放電を含む着火を防止し、その影響を軽減することが義務付けられています。.
当該区域に適した設備を使用し、漏出物を回収し、必要に応じて静電気を抑制し、適合する個人用保護具(PPE)を支給してください。温度や湿度も配合密度、結露、部品の寸法、および装飾に影響を及ぼしますが、圧着加工に普遍的に適用できる室温設定値は存在しません。配合、設備、部品、および安全要件に基づいて限界値を設定し、それをバリデーション済みの工程に記録してください。.
香水瓶や充填剤のサプライヤーには何を送ればよいか
有用な見積依頼書(RFQ)があれば、サプライヤーはボトル単体で見積もるのではなく、パッケージ全体を評価することができます。以下の内容を盛り込んでください:
- ボトルの容量、充填レベル、材質、形状、装飾、および目標重量。.
- 必要な仕上げシステム、および承認済みのポンプ図面、あるいは希望する吐出量と噴霧性能。.
- 配合タイプ、アルコール度数、または関連する適合性に関する情報は、機密扱いとなっています。.
- ディップチューブ、アクチュエータ、フェルール色、カラー、キャップ、および補充・分解に関する要件。.
- 年間生産量、発注数量、充填場所、機械の種類、および希望するライン速度。.
- 対象市場、輸送ルート、保存期間、および合意された漏れ試験、保持試験、噴霧試験、外観試験。.
- ゴールデンサンプル、欠陥境界サンプル、サンプリング計画、トレーサビリティ、および変更管理に関する要件。.
導入に先立ち、対象のポンプを組み込んだ試作サンプルを依頼し、実際の充填ラインで試験を行ってください。ボトルメーカーは、管理されたネック仕上げのデータと寸法に関する証拠を提示する必要があります。ポンプサプライヤーは、適合するフェルール、ガスケット、および圧着工具の推奨事項を確認する必要があります。充填機メーカーは、認定済みのセットアップを実証する必要があります。Boyuのガイドによると、 中国からの香水瓶の輸入 サプライヤーの適格性審査、サンプル、検査、および物流について、より詳しく解説しています。.
よくある質問
FEAの香水ボトルの首部とは何ですか?
FEAとは、標準化されたスプレー用ガラスボトルのネック形状ファミリーに対する業界共通の呼称です。EN 14854規格では、11、13、15、17、18、20 mmを含む公称ファミリーが規定されています。この数字はファミリーを識別するものであり、ボトルとポンプの承認に必要なすべての製造寸法を示すものではありません。.
香水瓶の口は、どの程度きつく締めればよいのでしょうか?
フェルールにしわを寄せたり、ポンプを歪めたり、ガラスを損傷させたりすることなく、承認された圧着プロファイル、保持力、漏れ、およびスプレーに関する要件を満たすのに十分な締め付け強度。他の機械の圧力設定をそのまま真似るのではなく、測定可能な完成品の検査結果を指定してください。.
圧着加工をすれば、香水瓶は液漏れしなくなるのでしょうか?
すべての部品が互換性があり、工程が適切に管理されていれば、効果的なシールを実現できますが、「圧着」されたという事実だけでは、漏れ防止性能が保証されるわけではありません。ガスケット、ネック面、配合、保管温度、および応力の分布などがすべて重要であるため、完成したパッケージについては検証が必要です。.
FEA製クリンプボトルは詰め替え可能ですか?
従来のクリンプ式ポンプは、一般消費者が日常的に開封することを想定して設計されていません。詰め替え可能な製品は、密封性や改ざん防止の要件を満たす、認定済みのスクリュー式、スナップオン式、または独自の詰め替えシステムを最初から採用して設計される方が適切です。.
ボトル、ポンプ、クリンプの工程を1つのパッケージとして構築する
Boyu Packagingでは、お客様のターゲット市場や充填ラインに合わせて、オーダーメイドのガラス製フレグランスボトルを開発し、ネックフィニッシュ、ポンプ、装飾、生産試験の調整を行います。パッケージレベルの審査を行うため、処方の種類、容量、フィニッシュ、ポンプの吐出量、装飾、注文数量、および試験要件をお送りください。.
出典
- CETIE、ガイドNo. 12のカタログ記載事項:FEAガラス仕上げ面へのポンプの圧着
- EN 14854:2021 プレビュー:エアロゾルおよびスプレー用ガラス容器の口部形状
- EN 14849:2005、ガラス製エアゾール容器のフェルール寸法
- CETIEのネック加工用データシート(圧着式、ネジ式、スナップオン式、および圧着不要式システム用)
- Aptar Beauty、Essencia Classicのフレグランス用ポンプの形状と容量
- コスター、香水用ポンプ製品カタログ
- ISO 8113:2004、ガラス容器の垂直荷重に対する耐性
- OSHA 29 CFR 1910.106、引火性液体
- EU指令1999/92/EC「爆発の恐れのある環境における労働者の保護」
 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch