














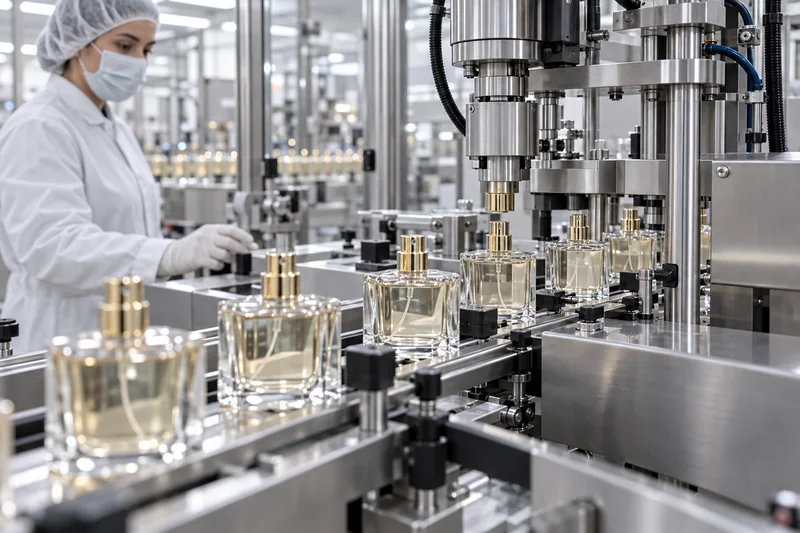
Risposta breve: La crimpatura dei flaconi di profumo consiste nel fissaggio meccanico permanente di una pompa atomizzatrice al collo crimpato di un flacone di vetro. Una pinza di crimpatura segmentata si chiude attorno alla ghiera in alluminio della pompa e la modella sotto il cordone del collo del flacone, mentre la guarnizione rimane compressa contro la superficie di tenuta. L’affidabilità della chiusura dipende dall’intero sistema: finitura del flacone, pompa, guarnizione, ghiera, tubo di immersione, attrezzature e configurazione della linea di produzione. Non esiste un valore universale di pressione dell’aria o di forza di aggraffatura che sia sicuro per tutti i flaconi FEA.
In questa guida
Come funziona la aggraffatura dei flaconi di profumo?
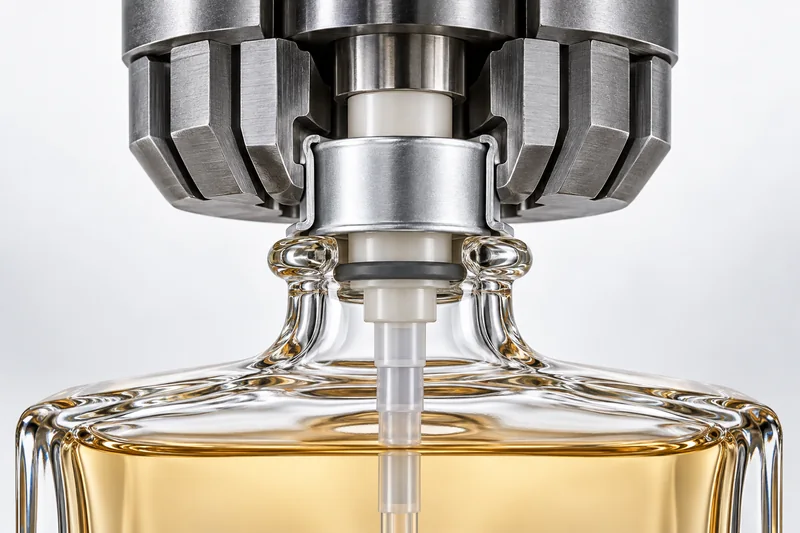
Il gruppo atomizzatore comprende normalmente un attuatore, un motore della pompa, una guarnizione, una ghiera e un tubo di immersione. Prima della crimpatura, la guarnizione si trova tra la coppa della pompa e la superficie di tenuta superiore del flacone. Il flacone riempito viene centrato sotto una pinza, la pompa viene premuta a fondo sul collo del flacone e i segmenti della pinza si chiudono radialmente. La gonna in alluminio subisce una deformazione plastica e si arriccia o si modella sotto il cordone di vetro. Quando l’utensile si apre, la ghiera deformata non può tornare indietro oltre il cordone senza essere tagliata o staccata con forza.
È la guarnizione — e non il contatto tra metallo e vetro — a garantire la tenuta primaria sia per il liquido che per il vapore. La ghiera garantisce il fissaggio e mantiene la guarnizione compressa. Questa distinzione spiega perché il semplice aumento della pressione possa aggravare una perdita nell’assemblaggio: una crimpatura eccessiva può raggrinzire la ghiera, deformare la coppa della pompa, esercitare una sollecitazione laterale sullo stelo, danneggiare la guarnizione o scheggiare il vetro, senza risolvere il vero percorso della perdita.
La Guida CETIE n. 12 descrive le regole fondamentali per la crimpatura con utensili delle pompe con ghiera in alluminio su finiture in vetro FEA. Il suo ambito di applicazione esclude specificatamente la crimpatura a testa rotante o a rullo. Un fornitore che utilizzi una testa a rullo deve quindi qualificare separatamente tale meccanismo, anziché affermare che una configurazione di crimpatura con utensili sia automaticamente applicabile.
Il sistema a crimpatura: sei parti che devono incastrarsi tra loro
| Parte | Cosa deve essere controllato |
|---|---|
| Finitura del collo in vetro | Superficie di sigillatura superiore, geometria del cordone, altezza di finitura, verticalità, scheggiature e variazioni dello stampo. La norma EN 14854 riguarda le famiglie nominali FEA 11, 13, 15, 17, 18 e 20 per il vetro stampato e tubolare. |
| Coppa della pompa e ghiera | La famiglia di colli nominali, il materiale e lo spessore del ferrule, il profilo della gonna e le dimensioni della coppa della pompa. La norma EN 14849 specifica le dimensioni del ferrule rilevanti ai fini del fissaggio; per la produzione, utilizzare il disegno aggiornato fornito dal produttore della pompa. |
| Guarnizione | Materiale, spessore, resistenza alla compressione e compatibilità chimica con alcol, oli profumati e coloranti. Il rigonfiamento, il restringimento o l'estrazione possono causare una perdita ritardata anche se la prima ispezione risulta positiva. |
| Meccanismo della pompa | Dosaggio, adescamento, profilo di spruzzo, ritorno dell’attuatore e resistenza alla formula effettiva. Come esempi di prodotto, Aptar elenca opzioni da 70, 100 e 130 µL per una famiglia di pompe per profumi; Coster ne elenca da 60, 90 e 120 µL per un’altra. Si tratta di scelte relative alle famiglie di prodotti, non di valori predefiniti a livello di settore. |
| Tubicino pescante | Lunghezza, tipo di taglio, curvatura e adattamento alla pompa. Un tubicino che arriva fino in fondo può far inclinare la pompa; uno troppo corto lascia del profumo inutilizzabile. |
| Attrezzi per la crimpatura e accessori | Profilo e condizioni della pinza, corsa di chiusura, centraggio della bottiglia, sede assiale e supporto della base. L'attrezzatura deve corrispondere alla pompa selezionata e alla bottiglia effettiva, non solo al numero FEA nominale. |
Importante: “FEA 15” non costituisce un’approvazione completa
La famiglia nominale aiuta a identificare i sistemi compatibili, ma non sostituisce i disegni quotati di flaconi e pompe, i calibri di produzione o le prove pratiche. Non sostituire una pompa con filettatura 15/410 con una pompa a crimpatura FEA 15. Boyu’s Guida alla compatibilità tra collo e bocca della bottiglia spiega la differenza tra i termini “a crimpare”, “a vite” e “a scatto”.
Collo a crimpare, collo a vite o a scatto: quale è il migliore?
| Sistema | Punti di forza | Limiti | Vestibilità ottimale |
|---|---|---|---|
| Aggraffatura FEA | Aspetto raffinato e di alta qualità; collo compatto; tenuta sicura e permanente; attrezzatura all’avanguardia per l’alta velocità. | Richiede il controllo degli utensili e delle operazioni di configurazione; difficile da smontare; le unità riempite difettose devono essere smaltite in modo controllato. | Profumi di prestigio tradizionali e linee di riempimento consolidate. |
| Vite, compresa la norma SNI | Consente la ricarica, la riparazione e la separazione dei componenti; non prevede operazioni di crimpatura con deformazione del metallo. | Richiede una progettazione che tenga conto della coppia, della filettatura e della tenuta; il collare decorativo deve ancora essere progettato. | Concetti di ricaricabile e marchi che danno priorità alla separabilità. |
| A scatto / senza crimpatura | Montaggio rapido e nessuna deformazione della crimpatura dell’alluminio; disponibile in sistemi proprietari dedicati. | Il terminale della bottiglia, la pompa e il carico verticale applicato devono essere convalidati come un unico sistema; non sono intercambiabili con una pompa FEA qualsiasi. | Programmi progettati fin dall'inizio attorno a un sistema a incastro qualificato. |
CETIE ha lanciato sul mercato tappi per profumi a vite e a scatto, oltre ai modelli FEA tradizionali, in linea con la tendenza del settore verso la ricaricabilità e la separazione dei componenti. Il tappo ideale è quindi quello che soddisfa i requisiti del prodotto in termini di tenuta, velocità di produzione, aspetto, ricarica e fine vita, e non necessariamente quello più familiare.
Il processo di aggraffatura dei flaconi di profumo, passo dopo passo
1. Bloccare la combinazione di componenti approvata
Approvare il disegno della bottiglia, il calibro di finitura del collo, il codice della pompa e della guarnizione, la finitura della ghiera, l’attuatore, le specifiche del tubo di immersione, il collare, il tappo e il riferimento all’attrezzo. Un cambiamento di colore metallico può comportare un diverso rivestimento della ghiera o un diverso comportamento di formatura; pertanto, le sostituzioni visive non devono prescindere dalle prove in linea.
2. Ispezionare e preparare i componenti in arrivo
Tenere i componenti in quarantena fino al completamento del controllo in entrata. Verificare che le superfici di tenuta del vetro non presentino scheggiature, crepe, deformazioni o contaminazioni; misurare a campione le dimensioni di finitura e la verticalità delle bottiglie; verificare i codici di pompa, guarnizione e tubo; mantenere i componenti puliti, asciutti e al riparo dalla polvere. Lasciare che i componenti freddi raggiungano la temperatura ambiente prima del riempimento, in modo che la condensa non bagni la superficie di tenuta.
3. Riempire con la fragranza rilasciata
La formula deve essere rilasciata nel rispetto dei controlli di lotto del produttore e riempita fino al livello target convalidato. Mantenere lo spazio di testa specificato ed evitare di bagnare il collo del contenitore. La fragranza presente sulla superficie di tenuta può lubrificare la guarnizione durante l’assemblaggio, intrappolare contaminanti o nascondere il vero percorso di perdita. La precisione di riempimento è normalmente controllata in base alla massa o al volume calibrato, tenendo conto della densità della formula.
4. Inserire e posizionare correttamente la pompa
Inserire il tubo di aspirazione senza piegarlo né graffiarlo. La coppa della pompa deve essere posizionata in piano e completamente a fondo sul flacone. Se oscilla, risulta sollevata o torna indietro, interrompere l’operazione e verificare la presenza di ostacoli nel tubo, variazioni nel collo del flacone, materiali estranei o l’uso di una pompa non adeguata; non utilizzare la pinza per fissare con forza un gruppo mal posizionato.
5. Centrare, fissare e aggraffare
Posizionare la bottiglia su un dispositivo di fissaggio ripetibile e sostenere la sua base o il suo corpo in base al progetto della macchina. Applicare la condizione di sede assiale convalidata, quindi chiudere la pinza per tutta la corsa qualificata. Tutti i segmenti devono muoversi liberamente e formare una circonferenza uniforme. La pressione dell’aria è un parametro di ingresso della macchina, non una specifica del prodotto; la geometria dell’utensile e la corsa di chiusura effettiva determinano il profilo metallico.
6. Prelevare e ispezionare la prima confezione prodotta
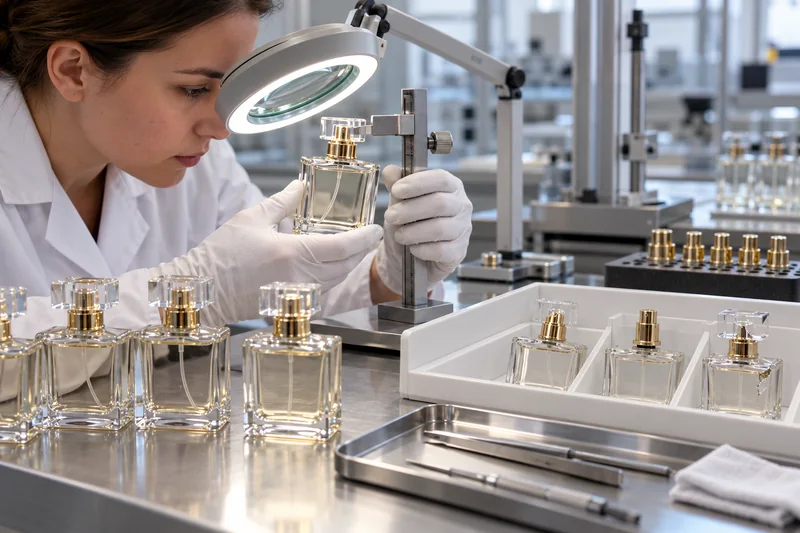
Verificare che la pompa sia in piano, che l’alluminio non presenti grinze o fessure gravi, che il vetro sia integro e che l’assemblaggio rispetti i valori concordati relativi all’altezza di aggraffatura, al diametro o al calibro del profilo. Verificare la resistenza al distacco o alla rotazione secondo il metodo documentato, quindi effettuare l’adescamento e spruzzare il prodotto vero e proprio. L’approvazione deve essere registrata prima dell’avvio della produzione in serie.
7. Montare il collare e il cappuccio
Un collare decorativo nasconde il puntale e conferisce al prodotto un aspetto finale di alta qualità. Non deve esercitare pressione sull’attuatore, graffiare la decorazione né nascondere una crimpatura visibilmente difettosa. Le forze di montaggio e smontaggio del cappuccio esterno devono essere controllate in modo che la normale rimozione del cappuccio non allenti la pompa né stacchi il collare.
Cosa succede in un laboratorio di produzione di flaconi per profumi?
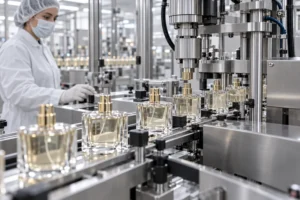
Spesso si confondono due fabbriche. La fabbrica di imballaggi in vetro fonde le materie prime, modella le bottiglie, le sottopone a ricottura, ispeziona l’estremità fredda e può spruzzare, smerigliare, stampare o metallizzare la superficie. Il officina di riempimento e assemblaggio di profumi riceve quei flaconi, li riempie di profumo e monta l'erogatore. La meticolosità di Boyu Processo di produzione dei flaconi di profumo in vetro tratta della prima fabbrica; quanto segue si concentra sulla seconda.
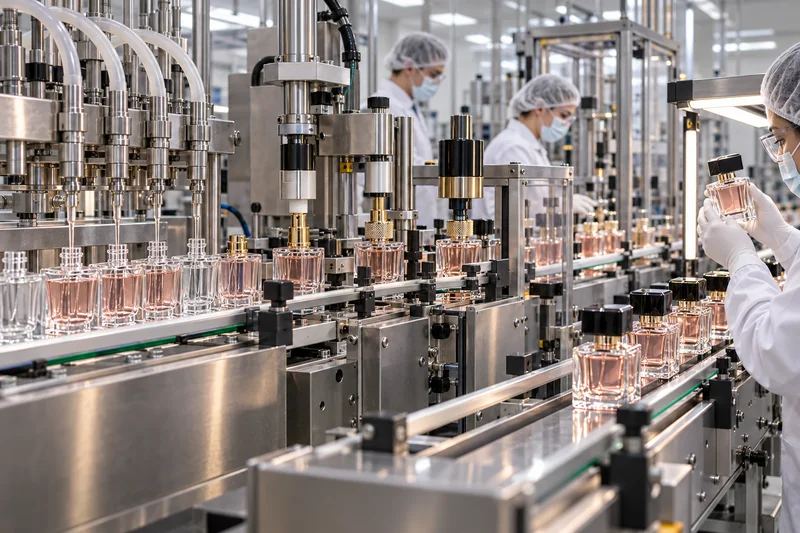
- Ricezione e quarantena: verificare l'identità del lotto, il numero di pezzi, le misure di protezione, i certificati e l'eventuale presenza di danni da trasporto.
- Controllo in entrata: verificare che le caratteristiche di bottiglie, pompe, tubi, guarnizioni, collari e tappi siano conformi alle specifiche approvate.
- Sgombero e pulizia della linea: rimuovere il prodotto precedente e i relativi componenti; verificare le parti a contatto, le protezioni, il sistema di aspirazione e la documentazione relativa al lotto.
- Preparazione e rilascio della formula: Lasciare maturare, raffreddare o filtrare la fragranza se le istruzioni di produzione lo richiedono; verificare l’identità e la qualità prima del riempimento.
- Ripieno: dosare il prodotto erogato controllando al contempo la massa di riempimento, la formazione di schiuma, le gocciolature e la pulizia del collo.
- Posizionamento della pompa e aggraffatura: Inserire il tubo e la pompa corretti, verificare il corretto posizionamento, effettuare la crimpatura con ricambi omologati, quindi eseguire i controlli sul primo pezzo e quelli periodici.
- Finitura: applicare il collare decorativo, l’attuatore (se separato), il tappo, l’etichetta e il codice di lotto senza graffiare la bottiglia.
- Rilascio del pacchetto finito: controllare l'aspetto, il riempimento, la sigillatura, la tenuta, lo spruzzaggio e la codifica; esaminare i registri e i campioni conservati prima della distribuzione.
Tipi di macchine per la crimpatura dei flaconi di profumo e controllo del processo
| Macchina | Vantaggi | Rischio di controllo principale |
|---|---|---|
| Pinza manuale o da banco | Investimento contenuto; utile per campioni, laboratori e piccoli lotti. | Centraggio, posizionamento e variazioni del ciclo da parte dell'operatore; richiede l'uso di un dispositivo di fissaggio e controlli frequenti. |
| Pneumatico semiautomatico | Movimenti più ripetibili, pur mantenendo la flessibilità nel caricamento manuale. | Ricambi non corretti, aria non regolata, variazioni nella pompa montata a mano e scarso sostegno della bottiglia. |
| Automatico in linea o rotativo | Riempimento, alimentazione tramite pompa, aggraffatura e ispezione integrati a velocità industriale. | Piccoli errori di alimentazione o di centraggio possono ripetersi rapidamente; sensori, sistemi di scarto, dispositivi di protezione, cambi di produzione e manutenzione preventiva sono fondamentali. |
| Testa rotante/girevole | Meccanismo di formatura alternativo utilizzato su alcune macchine. | Meccanica di processo diversa rispetto alla crimpatura con utensili segmentati; richiede una configurazione e un profilo di collaudo specifici e convalidati. |
Perché una pressione di crimpatura universale è una specifica errata
Due macchine possono indicare la stessa pressione dell’aria pur generando una forza di chiusura e una geometria della ghiera diverse, poiché l’area del cilindro, il braccio di leva, il design della testa e la corsa differiscono. Anche all’interno di una stessa dimensione nominale FEA, lo spessore della ghiera, la guarnizione, la finitura della bottiglia e il profilo dello stampo possono variare. Il metodo più affidabile consiste nel qualificare una finestra utilizzando componenti approvati, per poi controllare i parametri misurabili: sede della pompa, altezza/diametro/profilo della crimpatura lungo la circonferenza, ritenzione, condizioni del vetro, tenuta alle perdite e funzionamento dello spruzzo.
Registrare l'identificativo della macchina, il codice dell'attrezzatura, la posizione o la corsa di regolazione, la pressione dell'aria (ove pertinente), il lotto dei componenti, l'operatore, i risultati del primo pezzo prodotto e la frequenza delle ispezioni. La pressione dell'aria rimane un parametro utile per il monitoraggio del processo, ma solo dopo che è stata correlata a confezioni finite conformi.
Come ispezionare e testare un flacone di profumo aggraffato
| Fase | Comandi utili | Cosa rileva |
|---|---|---|
| Vetro in arrivo | Controllo delle quote o delle dimensioni finali, ispezione visiva delle superfici di tenuta, verifica della verticalità, controllo di eventuali crepe o scheggiature e pulizia. | Un difetto della bottiglia che non può essere corretto in modo sicuro mediante la pressione della macchina. |
| Prima crimpatura | Verifica con calibro di profilo omologato o misurazione del diametro/altezza in posizioni definite, uniformità, sede di montaggio e ispezione del vetro. | Testina errata, impostazione errata, flacone decentrato, segmenti usurati o incompatibilità tra i componenti. |
| Fidelizzazione | Metodo documentato basato sulla rotazione, sulla trazione o sulla forza di rimozione, con limiti specifici per ciascun prodotto. | Goffa allentata e innesto meccanico inadeguato. Le prove distruttive fanno parte di un piano di campionamento. |
| Integrità della tenuta | Conservazione in posizione laterale/capovolta convalidata, valutazione della perdita di massa, metodo sotto vuoto o a pressione, a seconda dei casi, oltre al condizionamento termico e di trasporto. | Perdite di liquido, dispersione di vapore e interazione ritardata tra guarnizioni o formulazioni. |
| Funzione di erogazione | Corsa di innesco, massa erogata, profilo di spruzzo, gocciolamento, ritorno dell’attuatore e ripresa del funzionamento verso la fine dell’utilizzo. | Danni alla pompa, stelo caricato lateralmente, interferenza del tubo, ostruzione o incompatibilità della formula. |
La norma ISO 8113 fornisce un metodo per testare la resistenza di un contenitore in vetro alle forze esterne lungo il proprio asse verticale. Può essere utile per le attività di sviluppo degli imballaggi e delle linee di produzione, ma non costituisce uno standard definitivo per l’accettazione delle aggraffature delle confezioni di profumo. Allo stesso modo, non esiste una durata del test di tenuta o un livello di vuoto unico che sia corretto per ogni flacone e ogni formula. Elaborate il piano tenendo conto dell’effettivo percorso di distribuzione, della durata di conservazione e del rischio di guasti. Per il programma di confezionamento più ampio, consultate la guida di Boyu su prove richieste per i flaconi cosmetici.
Problemi comuni relativi alla piegatura dei flaconi di profumo e relative soluzioni
| Sintomo | Possibili cause | Percorso correttivo |
|---|---|---|
| La pompa gira o sembra allentata | Ferrule non correttamente formata, testa errata, incompatibilità tra flacone e pompa, inserimento incompleto o variazione della ferrule. | Mettere in quarantena l'intero lotto. Confrontare i codici dei componenti e degli utensili, misurare il profilo lungo la circonferenza e approvare un primo pezzo corretto. Non aumentare la pressione prima di aver individuato la discrepanza. |
| Perdita intorno al collo | Guarnizione mancante, danneggiata o incompatibile; superficie di tenuta bagnata o difettosa; assemblaggio decentrato, con aggraffatura insufficiente o eccessiva. | Verificare se la perdita è di liquido o di vapore. Ispezionare il gruppo di tenuta, il collo e la guarnizione; verificare la compatibilità delle formulazioni; quindi ripetere il test sull’imballaggio completo dopo il condizionamento. |
| Goffratura o irregolarità della ghiera | Bottiglia decentrata, segmenti sporchi/usurati, profilo non corrispondente, corsa irregolare delle ganasce o chiusura eccessiva. | Fermare la macchina, pulire e ispezionare la testina; verificare il centraggio e il supporto della bottiglia; sostituire le parti soggette a usura danneggiate e ripristinare il profilo di uscita convalidato. |
| Vetro scheggiato o incrinato | Carico radiale/assiale eccessivo, disallineamento, difetto del collo, supporto inadeguato, contatto con l’utensile o sollecitazioni preesistenti nel vetro. | Fermare la linea e isolare le unità interessate. Ispezionare la finitura del vetro e la posizione della frattura, gli utensili, i supporti e l’allineamento. Non procedere mai aumentando la pressione per tentativi. |
| La pompa è posizionata in alto o inclinata | Il tubo di immersione si è incastrato o si è attorcigliato, presenza di detriti, bocca irregolare, pompa non adeguata o inserimento non corretto. | Verificare la lunghezza del tubo e il taglio, il posizionamento della pompa prima della crimpatura, la verticalità della bottiglia e la geometria della finitura. Correggere la causa prima di procedere alla nuova approvazione. |
| Assenza di spruzzo, spruzzo debole o pulsante appiccicoso | Pompa non preparata o intasata, incompatibilità della formula, tubo piegato, stelo inserito lateralmente o danni alla pompa durante la crimpatura. | Testare una pompa di controllo non aggraffata con la stessa formula, verificare l’allineamento del tubo e dello stelo, quindi isolare le prestazioni della pompa dalla variabile dell’aggraffatura. |
| Il collare o il cappellino non andranno bene | Diametro esterno/altezza del raccordo fuori tolleranza, disallineamento del collare o posizionamento troppo alto della pompa. | Confrontare la pila assemblata con tutti e tre i disegni: pompa, collare e tappo. Non forzare il collare su una crimpatura difettosa. |
| Vernice o vetro graffiati | Guide rigide o contaminate, polimerizzazione insufficiente della decorazione, contatto tra le bottiglie o manipolazione impropria. | Mappare ogni punto di contatto, pulire o smussare le guide dove necessario, verificare l’essiccazione della decorazione e ripetere le prove di linea con bottiglie rifinite in produzione. |
Una richiesta diagnostica più rapida: segui la sequenza delle sigille
- Verificare i codici esatti del flacone, dell’erogatore, della guarnizione, del tubicino e degli accessori.
- Prima di valutare la pressione della macchina, ispezionare la superficie di tenuta del vetro e la sede della pompa.
- Misurate la crimpatura in diversi punti, non solo in un unico punto a portata di mano.
- Confrontare i campioni che presentano perdite con quelli che non ne presentano, provenienti dagli stessi lotti.
- Testare la formula effettiva dopo averla sottoposta alle condizioni di conservazione e trasporto previste.
- Modifica una variabile controllata alla volta e registra il risultato.
È possibile rimuovere e rifare una crimpatura non riuscita?
Non come riparazione informale a bordo binario. La crimpatura è concepita per essere permanente. Cercare di staccare o tagliare un puntale può causare la formazione di schegge di vetro e frammenti metallici, danneggiare il collo del flacone, contaminare la fragranza ed esporre gli operatori a un liquido infiammabile. Un’unità riempita difettosa deve essere messa in quarantena e smaltita dal personale addetto al controllo qualità.
Se un produttore recupera un prodotto, deve disporre di una procedura convalidata di decrimpaggio o decantazione che comprenda gli strumenti, il contenimento, la filtrazione ove giustificato, la tracciabilità, il rischio di contaminazione, la stabilità della formula, l’ispezione del vetro e l’autorizzazione normativa. In caso contrario, la confezione o il prodotto devono essere smaltiti attraverso il canale di smaltimento approvato. Un consumatore non dovrebbe mai tentare di riparare un flacone di profumo con aggraffatura utilizzando pinze o fonti di calore.
Condizioni di sicurezza e ambientali nell'area di crimpatura
Molte fragranze a base di etanolo possono generare vapori infiammabili, ma la classificazione applicabile dipende dalla formula effettiva e dalla scheda di sicurezza. Il laboratorio dovrebbe valutare il prodotto, la quantità, il metodo di trasferimento, la ventilazione e le fonti di accensione. La norma OSHA 29 CFR 1910.106 include disposizioni relative alla ventilazione, al controllo dei vapori e al collegamento a terra per le operazioni con liquidi infiammabili negli Stati Uniti. Nell’UE, la Direttiva 1999/92/CE impone ai datori di lavoro di valutare i rischi legati alle atmosfere esplosive, prevenire l’accensione — comprese le scariche elettrostatiche — e mitigarne le conseguenze.
Utilizzare attrezzature adeguate all’area classificata, raccogliere eventuali fuoriuscite, controllare l’elettricità statica ove necessario e fornire DPI compatibili. Anche la temperatura e l’umidità influiscono sulla densità della formula, sulla condensa, sulle dimensioni dei componenti e sulla decorazione, ma non esiste un valore di setpoint universale per la crimpatura. Stabilire i limiti in base alla formula, alle attrezzature, ai componenti e ai requisiti di sicurezza, quindi registrarli nel processo convalidato.
Cosa inviare a un fornitore di flaconi o di ricariche per profumi
Una richiesta di preventivo ben strutturata consente ai fornitori di valutare un pacchetto completo, anziché fornire un preventivo relativo a un singolo prodotto. Includere:
- Capacità della bottiglia, livello di riempimento, materiale, forma, decorazione e peso previsto.
- Sistema di finitura richiesto e disegno della pompa approvato oppure dosaggio desiderato e prestazioni di spruzzatura.
- Il tipo di formula, il grado alcolico o le informazioni rilevanti relative alla compatibilità sono coperti da riservatezza.
- Tubo di immersione, attuatore, colore della ghiera, collare, tappo e requisiti per la ricarica/lo smontaggio.
- Volume annuo, quantità dell'ordine, sede di riempimento, tipo di macchina e velocità di linea desiderata.
- Mercati di riferimento, percorso di trasporto, durata di conservazione e prove concordate relative a perdite, ritenzione, spruzzatura e aspetto.
- Campioni "Golden", campioni di confine difettoso, piano di campionamento, tracciabilità e requisiti relativi al controllo delle modifiche.
Prima dell’importazione, richiedere campioni di produzione assemblati con la pompa prevista e testarli sulla linea di riempimento effettiva. Il produttore delle bottiglie deve fornire dati controllati relativi alla finitura del collo e prove dimensionali; il fornitore della pompa deve confermare la compatibilità della ghiera, della guarnizione e dell’attrezzo di aggraffatura raccomandati; il riempitore deve dimostrare la corretta configurazione dell’impianto. La guida di Boyu su importazione di flaconi di profumo dalla Cina tratta in modo più approfondito la qualificazione dei fornitori, i campioni, il controllo qualità e la logistica.
Domande frequenti
Che cos’è il collo di un flacone di profumo FEA?
FEA è la denominazione comunemente utilizzata nel settore per indicare le famiglie standardizzate di colli in vetro spruzzato. La norma EN 14854 specifica le famiglie nominali, tra cui quelle da 11, 13, 15, 17, 18 e 20 mm. Il numero identifica una famiglia, non tutte le dimensioni di produzione necessarie per l’omologazione di un flacone e di un erogatore.
Quanto deve essere stretta la chiusura a aggraffatura di un flacone di profumo?
Abbastanza stretto da soddisfare i requisiti approvati in termini di profilo di crimpatura, tenuta, tenuta alle perdite e resistenza agli spruzzi, senza raggrinzire la ghiera, deformare la pompa o danneggiare il vetro. Specificare risultati misurabili relativi al pacchetto finito, anziché copiare le impostazioni di pressione di un’altra macchina.
La crimpatura rende un flacone di profumo a tenuta stagna?
È possibile ottenere una tenuta efficace quando tutte le parti sono compatibili e il processo è controllato, ma il semplice fatto che la guarnizione sia “aggraffata” non garantisce di per sé l’assenza di perdite. La guarnizione, la superficie del collo, la composizione, la temperatura di conservazione e le sollecitazioni distribuite sono tutti fattori rilevanti; pertanto, le confezioni finite devono essere sottoposte a verifica.
Una bottiglia con aggraffatura FEA può essere riutilizzabile?
Una pompa a crimpaggio convenzionale non è progettata per essere rimossa regolarmente dall'utente. I prodotti ricaricabili sono progettati fin dall'inizio per utilizzare un sistema di ricarica a vite, a scatto o proprietario che garantisca la tenuta e la protezione contro le manomissioni.
Realizzare il processo di assemblaggio della bottiglia, della pompa e della sigillatura in un unico pacchetto
Boyu Packaging è in grado di sviluppare flaconi in vetro personalizzati per profumi e di coordinare la finitura del collo, l’erogatore, la decorazione e i test di produzione in base al vostro mercato di riferimento e alla vostra linea di riempimento. Inviateci il tipo di formula, la capacità, la finitura, la dose dell’erogatore, la decorazione, la quantità ordinata e i requisiti di collaudo per una valutazione a livello di confezione.
Fonti
- CETIE, Guida n. 12, voce del catalogo: aggraffatura di una pompa su una finitura in vetro FEA
- Anteprima della norma EN 14854:2021, chiusure per colli di contenitori in vetro per aerosol e spray
- EN 14849:2005, dimensioni dei collari per contenitori aerosol in vetro
- Schede tecniche CETIE relative alle finiture del collo per sistemi a crimpatura, a vite, a scatto e senza crimpatura
- Aptar Beauty, formati e dosaggi delle pompe per profumi Essencia Classic
- Coster, brochure sui prodotti con dosatore per profumi
- ISO 8113:2004, resistenza dei contenitori in vetro al carico verticale
- OSHA 29 CFR 1910.106, liquidi infiammabili
- Direttiva UE 1999/92/CE, protezione dei lavoratori in atmosfere potenzialmente esplosive
 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch