














Respuesta directa: Evita el problema de que “las botellas ya están aquí, pero las bombas se retrasan” al planificar el paquete como una lista de materiales, y no como líneas independientes de órdenes de compra. Asigne a cada botella, bomba, tapón, junta, etiqueta y caja su propia especificación aprobada, tasa de demanda, saldo de inventario utilizable, cantidad de pedido pendiente y plazo de reabastecimiento realista. Emita cada orden de compra en su propia fecha calculada y, luego, comprometa el surtido únicamente en función del número de kits completos y de calidad garantizada.
Los controles clave son: punto de reabastecimiento del componente = demanda prevista durante el plazo de reabastecimiento + stock de seguridad específico del componente; posición de inventario = existencias disponibles + entradas programadas confiables − demanda asignada; y fecha de preparación del kit = la fecha de vencimiento más tardía de todos los componentes necesarios, además del tiempo de recepción, inspección y preparación. Pedir todas las piezas el mismo día no es sincronización cuando la bomba tarda ocho semanas y la botella, cinco.
Esta guía está dirigida a equipos de compras de marcas de belleza, ingenieros de empaque, empresas de llenado por contrato, planificadores de operaciones e importadores. Las fórmulas son herramientas de planificación, no objetivos universales de inventario. Utilice datos reales de demanda, recepción y aprobación de calidad para cada SKU y ubicación.
¿Por qué llegan las botellas si aún faltan las bombas?
Un frasco con bomba parece un solo producto comercial, pero en realidad es un pequeño conjunto de piezas. El frasco puede ser moldeado por soplado en una planta, el motor de la bomba puede ser moldeado por inyección y ensamblado en otra, el collarín puede ser galvanizado por un especialista, el tubo de inmersión puede cortarse una vez que se conoce la altura aprobada del frasco, y la caja impresa puede ser fabricada por un convertidor. Cada ruta cuenta con diferentes materias primas, herramientas, tamaños de lotes, dependencias de aprobación, riesgos de calidad y rutas de transporte.
Eso convierte al empaque de productos cosméticos en un problema de planificación de ensamblaje bajo pedido. La investigación operativa describe estos sistemas como múltiples componentes que se adquieren antes de que se conozca por completo la demanda final y que posteriormente se asignan a los productos terminados. Las directrices de SAP sobre el ensamblaje bajo pedido establecen claramente la consecuencia práctica: la cantidad que se puede comprometer está limitada por el componente con la menor cantidad disponible, y la fecha de entrega depende del componente que esté disponible en último lugar.
La escasez rara vez se debe únicamente a la “mala suerte”. Por lo general, se debe a uno o más errores de planificación:
- Una referencia de producto terminado, sin lista de materiales (BOM) controlada: El comprador lleva un registro de 30 000 juegos, pero no puede ver que solo hay 21 600 bombas aceptadas disponibles.
- La misma fecha de orden de compra para todos los componentes: Se lanzan al mercado al mismo tiempo un producto de 55 días y uno de 30 días, aunque su fecha de entrega requerida es la misma.
- El plazo de entrega del catálogo como compromiso: Se omiten la aprobación de los diseños, la adquisición de resina, la igualación de colores, el recubrimiento, el corte de los tubos de inmersión, la inspección y la gestión de la exportación.
- Existencias físicas consideradas como existencias utilizables: Los componentes en cuarentena, rechazados, asignados o de revisión obsoleta se cuentan como disponibles.
- Órdenes de compra con seguimiento, sin tener en cuenta las dependencias: “La expresión ”en producción» oculta si realmente se ha iniciado la fabricación de las herramientas, el moldeado del color, el ensamblaje de la bomba o la decoración.
- No hay conexión con el llenador: Se planea la entrega de los empaques en una fecha determinada en el almacén, mientras que se pasan por alto la inspección de entrada y la preparación para la línea de producción.
Planifica kits completos de empaque, no recuentos de piezas individuales
Comienza con una lista de materiales (BOM) de empaque controlada por revisiones para cada empaque comercializable. Un empaque sencillo de loción podría requerir un frasco, un dosificador, una tapa exterior, una etiqueta autoadhesiva y una caja de cartón plegable. Un empaque más complejo también podría necesitar una junta, un collarín, un actuador, una banda retráctil, un inserto, una espátula, un sello secundario o un separador de envío. Registra la cantidad por unidad terminada y la revisión aprobada para cada línea.
Kits completos disponibles = el menor valor de (cantidad de componentes utilizables ÷ cantidad requerida por kit)
Redondea hacia abajo a kits completos y resta las unidades reservadas para otros pedidos. Si hay 24 800 botellas, 19 400 dosificadores, 25 100 tapas y 23 600 cajas, todas a razón de una unidad por kit, la operación cuenta con 19 400 kits completos, no “más de 23 000 paquetes”.”
Esta regla evita que un inventario de botellas que se ve satisfactorio oculte la limitación real de la bomba. También hace explícitas las decisiones de asignación cuando una misma bomba se comparte entre varios productos. Por ejemplo, una bomba blanca común podría servir para botellas de 250 ml y 500 ml, pero asignar todo el inventario a la primera SKU podría impedir el lanzamiento de un producto de mayor prioridad. Reserva o raciona el inventario compartido según una prioridad de demanda aprobada, en lugar de atender solicitudes informales por orden de llegada.
Utiliza el inventario aceptado, no la producción bruta del proveedor. El saldo correspondiente excluye las unidades dañadas, las no conformidades pendientes, las longitudes incorrectas de los tubos de inmersión, los diseños antiguos, los lotes de color no aprobados y el stock ya comprometido para otros destinos. Alinea las reglas de liberación con tu Inspección AQL de empaques de cosméticos y cualquier plan de pruebas funcionales.
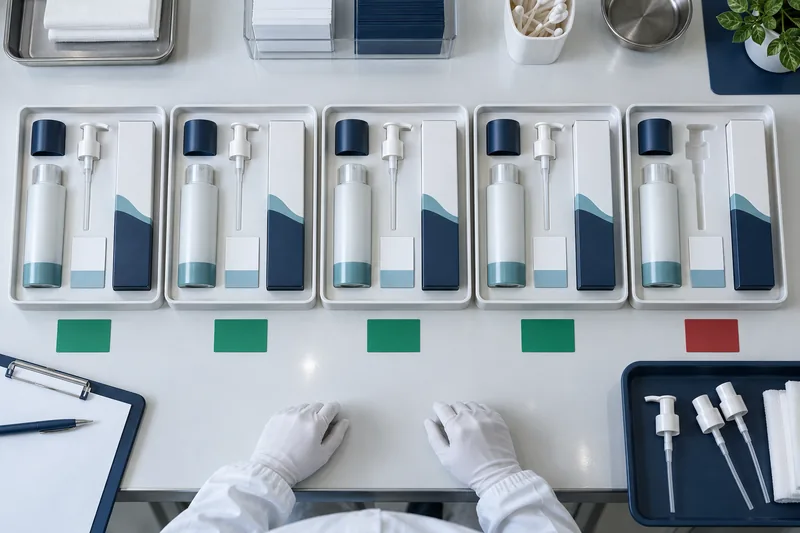
Calcular la fecha en que el kit estará listo
Para cada componente, convierte la estimación de envío del proveedor en un fecha de recepción válida: finalización confirmada, transporte, trámites aduaneros (si corresponde), recibo de almacén, inspección, pruebas (si las hubiera) y autorización de calidad. La fecha de preparación del kit es la última de esas fechas de validez. Luego, agrega el tiempo de preparación en la línea de producción y confirma que la fórmula, la mano de obra y la capacidad de llenado sigan estando disponibles.
Fecha de preparación del kit = fecha de aprobación de calidad del componente más reciente + tiempo de preparación del kit/organización
Si las botellas salen el 10 de noviembre, las tapas el 15 de noviembre, las cajas el 18 de noviembre y las bombas el 22 de noviembre, el kit no estará listo hasta el 22 de noviembre. Con tres días hábiles para la recepción, inspección y preparación, la fecha más temprana y prudente para la línea de producción es el 25 de noviembre, suponiendo que no haya fallas en la inspección y que la llenadora tenga capacidad. Mostrar esta fecha en un solo tablero es más útil que informar cuatro fechas separadas de “puntualidad” de los proveedores.
Cómo calcular los puntos de reabastecimiento de los componentes
Un punto de reabastecimiento responde cuándo activar la reposición; no se trata necesariamente de la cantidad que se debe comprar. Tanto SAP como Oracle describen la lógica central como la demanda prevista durante el tiempo de entrega de reabastecimiento más el stock de seguridad. Oracle también distingue entre el tiempo de entrega de preprocesamiento, procesamiento y posprocesamiento, lo cual es importante para los empaques personalizados.
Punto de reabastecimiento del componente = demanda prevista del componente durante el plazo de reabastecimiento + inventario de seguridad
Situación de inventario = existencias disponibles + entradas programadas confiables − demanda asignada/en espera
Activar una revisión de reabastecimiento cuando el nivel de inventario alcance o caiga por debajo del punto de reorden.
Calcula la demanda de componentes a partir del plan de paquetes terminados. Si el pronóstico es de 3,000 paquetes por semana y cada paquete utiliza una bomba, la demanda base de bombas es de 3,000 por semana. Agrega por separado las cantidades aprobadas para la puesta en marcha, las pruebas destructivas, las pérdidas en la línea de producción y las piezas de repuesto; no las ocultes dentro de un porcentaje sin explicar. Si un componente se utiliza en varias referencias (SKU), suma la demanda de ese componente en todas esas referencias y resta únicamente la demanda que realmente utilice una revisión diferente.
Utiliza un stock de seguridad específico para cada componente
No apliques automáticamente “dos semanas adicionales” a cada pieza. Una botella impresa a medida de alto valor, cuyo diseño está a punto de cambiar, presenta un riesgo de obsolescencia diferente al de una bomba común sin imprimir que se utiliza en diez productos. El inventario de seguridad debe reflejar la variación de la demanda, la variación en los tiempos de entrega, el nivel de servicio deseado, el costo de una parada de la línea de producción, la flexibilidad de sustitución y el costo de la obsolescencia.
La fórmula de optimización de inventario publicada por Oracle NetSuite combina la demanda promedio, el tiempo de entrega promedio, su variabilidad y un factor de nivel de servicio. También advierte que un modelo de distribución normal solo puede ser aproximado para una demanda intermitente, promocional, estacional o asimétrica. Esa advertencia es importante para los lanzamientos de productos cosméticos y los picos impulsados por influencers. Cuando los datos históricos sean escasos, utilice la planificación de escenarios, asignaciones firmes para el lanzamiento y la reserva de capacidad, en lugar de presentar una cifra estadísticamente precisa basada en datos poco sólidos.
| Entrada | Utiliza estos datos | No sustituir |
|---|---|---|
| Tasa de demanda | Uso de componentes por SKU/ubicación, incluida la demanda dependiente | Ventas de productos terminados con un factor de uso incorrecto |
| Plazo de entrega | Historial real de la orden hasta la aprobación de calidad | Presupuesto rápido para muestras o catálogos |
| Disponible | Unidades liberadas, con revisión correcta y sin asignar | Recuento total de el almacén |
| Ingresos programados | Cantidades confirmadas con fechas de hitos confiables | Saldo de órdenes de compra no contabilizadas |
| Exceso de seguridad | Variabilidad y decisión sobre el riesgo del servicio por componente | Un porcentaje universal |
Calcula el tiempo de entrega en sentido inverso a partir de la fecha en que se necesita el llenado
Un plan de reabastecimiento confiable se basa en la fecha en que el envasador necesita los componentes liberados, no en la fecha en que el departamento de mercadotecnia quiere que los productos terminados estén en manos del distribuidor. Empieza por trabajar hacia atrás, considerando primero el llenado, las pruebas o la liberación del producto terminado, el empaque secundario y la distribución de salida. Eso da como resultado un empaque fecha de necesidad en el llenador.
A continuación, calcula el tiempo de entrega de cada componente a partir de los pasos reales:
- Disponibilidad para preventa: especificaciones, planos, material gráfico, normas de color, muestra aprobada, autorización de compra y condiciones de depósito/crédito.
- Preprocesamiento de proveedores: adquisición de materiales, reserva de turnos de producción, cambio de utillaje y contratación de subcontratistas autorizados.
- Producción: moldeado o conformado de vidrio, enfriamiento/recocido, moldeado y ensamblaje de componentes de bombas, corte de tubos de inmersión, decoración y curado.
- Posprocesamiento: inspección, pruebas de funcionamiento, embalaje, documentación y preparación para la exportación.
- Logística: recolección, consolidación, transporte internacional, trámites aduaneros, entrega terrestre y cita en el almacén.
- Autorización del comprador: revisión de recuento/identidad, muestreo, requisitos de laboratorio o de compatibilidad, gestión de no conformidades y recepción en el sistema.
Fecha de lanzamiento segura más reciente de la orden de compra = fecha de necesidad en la máquina de llenado − plazo de entrega total previsto − plazo de seguridad
No comiences a contar el plazo a partir de la emisión de la orden de compra si el proveedor no puede comenzar hasta que llegue el material gráfico firmado o la muestra de color. Anota ambas fechas: la fecha comercial de la orden de compra y la fecha de autorización para iniciar la producción. Los pedidos “atrasados” recurrentes a veces revelan un problema en el proceso de aprobación más que un problema de capacidad de la fábrica.
¿Por qué la bomba suele convertirse en la ruta crítica?
Una bomba para loción no es una pieza moldeada de una sola pieza. Puede contener un actuador, un cierre, una carcasa, un pistón, un vástago, un resorte, una bola o válvula, una junta y un tubo de inmersión. Los collares decorativos, los colores personalizados, los cierres y los acabados metálicos añaden procesos externos. Un tubo de inmersión solo puede cortarse después de que se hayan confirmado el hombro del frasco y la altura interna. Por lo tanto, pueden surgir limitaciones de capacidad en el moldeo de componentes, el ensamblaje, el recubrimiento, el corte del tubo o las pruebas, incluso cuando el actuador visible parezca sencillo.
Por eso, los compradores deben acordar plazos distintos para la puesta a punto del motor de la bomba, las piezas externas personalizadas, la conversión del tubo de inmersión, el ensamblaje y la inspección final. Al seleccionar frascos de loción y sistemas de dosificadores, se debe confirmar el plazo de entrega comercial para la combinación exacta de botella, bomba y decoración, y no deducirlo a partir de fotografías de archivo.
Elige una política de reabastecimiento basada en la similitud y el riesgo
No todos los componentes merecen el mismo nivel de control. Un mapa de decisiones útil toma en cuenta el tiempo de entrega, la frecuencia de la demanda, la compatibilidad y la obsolescencia. La estandarización de los cuellos de las botellas y las plataformas de bombeo puede posponer la personalización y distribuir el riesgo, pero solo cuando se hayan validado el ajuste, el sellado, la dosificación y la compatibilidad de las fórmulas.
| Perfil del componente | Política típica | Motivo | ¡Cuidado! |
|---|---|---|---|
| Plazo de entrega largo, común en todas las referencias | Punto de reabastecimiento más el stock de seguridad estratégico | Demanda agrupada y gran impacto en las interrupciones de servicio | No asignes todo el stock a la primera solicitud |
| Plazo de entrega largo, productos personalizados o específicos por SKU | Pronóstico firme, reserva de capacidad, entrega anticipada lote por lote y margen de seguridad | El inventario puede quedar obsoleto | Cambios en el diseño y el color |
| Plomo corto, común | Punto de reabastecimiento simple o mínimo/máximo | Reposición frecuente y económica | El pedido mínimo y el número de unidades del pedido pueden generar un exceso |
| Cable corto, personalizado/intermitente | Orden por orden o lote por lote | Evita el inventario muerto | La demanda debe liberarse con suficiente antelación |
Exceso de seguridad protege con cantidad; plazo de seguridad protege con el tiempo. No son intercambiables en todas las situaciones, y duplicar ambos sin un análisis previo puede inflar el inventario. El tiempo suele ser preferible para piezas altamente personalizadas, costosas o sensibles desde el punto de vista artístico; el stock suele ser más útil para componentes comunes y estables, en los que una escasez detiene varias referencias (SKU). Por esta razón, la documentación de planificación de Microsoft trata el punto de reabastecimiento, el plazo de seguridad, el stock de seguridad, la cantidad mínima de pedido (MOQ), la cantidad máxima y el múltiplo de pedido como parámetros separados.
No utilice una bomba o tapa nominalmente idéntica como sustituto de emergencia sin autorización previa. Las dimensiones del cuello por sí solas no garantizan el sellado, el par de apriete, la ventilación, el caudal, el cebado, el ajuste del tubo de inmersión ni la compatibilidad con la fórmula. Cualquier fuente alternativa debe cumplir con los requisitos de ajuste, funcionamiento y pruebas de compatibilidad de envases antes de su uso comercial.
Un flujo de trabajo de nueve pasos para la reposición de empaques de productos cosméticos
- Congela la lista de materiales controlada. Asigna a cada componente un código de artículo único, una revisión, un proveedor o planta autorizada, unidades por kit y un estado de sustitución. Separa las variantes de tamaño, color y diseño de las botellas, en lugar de agruparlas bajo una descripción informal.
- Establece el horizonte de demanda. Combina los pedidos de llenado confirmados, las cantidades de lanzamiento aprobadas y una previsión claramente definida. Convierte la demanda de empaques terminados en demanda de componentes. Evita contar dos veces el mismo requisito de ventas tanto en la previsión como en los pedidos en firme.
- Actualiza el saldo de inventario. Conciliar el inventario físico, de calidad, asignado y obsoleto. Agregar únicamente las entradas programadas respaldadas por la confirmación del proveedor y hitos confiables.
- Mide el tiempo de entrega por componente y ubicación. Utiliza datos históricos reales sobre la liberación de pedidos y la liberación de calidad. Registra el comportamiento promedio, de la cola tardía o por percentiles, no solo el mejor caso del proveedor. Separa la producción del proveedor del transporte y la recepción por parte del comprador.
- Selecciona la política de búfer. Decide el nivel de inventario de seguridad, el tiempo de seguridad, la reserva de capacidad, el inventario común o la reposición por pedido, según la criticidad y el riesgo de obsolescencia.
- Calcula la cantidad de activación y la cantidad de pedido. Aplica el punto de reabastecimiento a la posición de inventario y, a continuación, calcula el volumen de la compra utilizando los requisitos netos, el MOQ, el múltiplo de pedido, la tolerancia de cantidad, el riesgo de estante/obsolescencia y las restricciones de efectivo. Un umbral de 40,000 no significa “pedir 40,000”.”
- Fechas de lanzamiento diferidas. Calcula hacia atrás a partir de la misma fecha de necesidad del proveedor, utilizando el plazo de entrega previsto para cada componente. Es posible que la orden de compra de la bomba deba emitirse semanas antes que la de la caja.
- Lleva un registro de los hitos y las excepciones. Aprobación de la revisión completada, materiales listos, inicio de la producción, decoración, ensamblaje, inspección, envío, llegada y liberación de calidad. Escalar cualquier hito del camino crítico que no se haya cumplido antes de que se incumpla la fecha límite final.
- Confirma que el kit de ATP esté completo. Vuelve a calcular los kits disponibles y la fecha en que estarán listos después de cada cambio importante. Libera el espacio de llenado solo cuando el empaque, la fórmula, la mano de obra, las piezas del formato de la línea y el estado de calidad requerido estén alineados.
Para una nueva línea de productos, compara si opciones de frascos de plástico para cosméticos pueden compartir un cuello y un sistema de cierre estándar. En el caso de las líneas premium que utilizan envases cosméticos de vidrio, incluye las campañas de conformado, el recocido, el rendimiento de la decoración y el empaque de protección en la ruta de planificación, en lugar de copiar el plazo de entrega de una botella de plástico.
Ejemplo práctico: coordinación de un reabastecimiento de 30 000 unidades de loción
Supongamos que una marca consume un promedio de 5,000 empaques completos por semana. Cada empaque contiene una botella, una bomba dosificadora, una tapa protectora y una caja de cartón. Las cifras que se muestran a continuación son ilustrativas; se utilizan semanas completas para mayor claridad y no representan los plazos de entrega estándar ni las recomendaciones de inventario de Boyu.
| Componente | Plazo de entrega previsto | Ejemplo de inventario de seguridad | Punto de reabastecimiento | Situación de inventario | Acción |
|---|---|---|---|---|---|
| Botella | 5 semanas | 1 semana = 5 000 | 30,000 | 34,000 | Monitor |
| Bomba | 8 semanas | 2 semanas = 10 000 | 50,000 | 41,000 | Reponer/revisar ahora |
| Exceso de capacidad | 4 semanas | 1 semana = 5 000 | 25,000 | 27,500 | Monitor |
| Cartón | 3 semanas | 0,5 semana = 2 500 | 17,500 | 20,000 | Supervisar el estado de las ilustraciones |
Es necesario tomar medidas con respecto a la bomba, aunque 41,000 unidades parezcan un stock abundante. Su nivel de inventario está por debajo del umbral de 50,000 unidades, ya que la reposición tarda ocho semanas y el margen de seguridad ilustrativo es de dos semanas. El stock de botellas está por encima de su umbral. Realizar ambos pedidos solo cuando el stock de botellas baje a 30 000 haría que la bomba se retrasara.
Ahora supongamos que las cantidades disponibles aceptadas para la próxima campaña son 32 000 botellas, 28 500 dosificadores, 31 000 tapones y 30 500 cajas. La campaña no puede prometer con seguridad 30 000 paquetes completos. Cuenta con 28 500 kits disponibles actualmente, sin contar la configuración de la llenadora, las muestras de inspección, las pérdidas en la línea de producción ni los reemplazos. El planificador debe obtener bombas adicionales autorizadas antes de la fecha de producción, reducir el lote comprometido o utilizar una alternativa ya calificada. Las botellas adicionales no resuelven la escasez.
Controla las etapas clave del proveedor, no solo la fecha de envío final
Que un proveedor diga que está “en plazo” no es suficiente cuando se trata de un componente crítico. Elabora un calendario de órdenes de compra que muestre las dependencias. Como mínimo, solicita y mantén los siguientes campos para cada línea de componente:
- código del artículo, descripción, revisión del plano o las especificaciones y planta de fabricación autorizada;
- cantidad pedida, tolerancia de cantidad permitida, cantidad mínima de pedido (MOQ), múltiplo de pedido y número de unidades por paquete;
- fecha en la que se completaron todas las aprobaciones del comprador y las condiciones comerciales;
- etapas clave relacionadas con la preparación de materiales, el moldeado/conformado, la decoración, el ensamblaje de bombas y el empaque, según corresponda;
- fecha de inspección, fecha de envío, modo de envío, destino y fecha de entrega requerida en la planta de llenado;
- certificados requeridos, muestras, aviso previo de envío y trazabilidad de lotes;
- regla de notificación de cambios, contacto de escalación y activador del plan de recuperación.
Actualiza semanalmente el informe de semáforo de los componentes durante el reabastecimiento normal y con mayor frecuencia en la ruta crítica. Un estado verde requiere evidencia de que el hito se ha completado, no simplemente que el proveedor no haya anunciado un retraso. Un estado ámbar debe indicar el margen de tiempo restante en días. Un estado rojo requiere un plan de recuperación cuantificado, una persona a cargo de la decisión y la fecha de la próxima actualización.
Al comparar proveedores, pregunte si ellos mismos se encargan del motor de la bomba, la decoración y el ensamblaje final, o si subcontratan etapas críticas. Analice la capacidad, el control de cambios, la trazabilidad, los planes de contingencia y la transparencia en los hitos, no solo el precio unitario. La guía de Boyu para Evaluación de un proveedor de botellas sin aire ofrece un marco de clasificación relacionado para los envases de múltiples componentes.
¿Son útiles los envíos fraccionados?
Un envío dividido resulta útil cuando genera una cantidad parcial de kits que se puede utilizar y que protege la fecha de línea, facilita la inspección o permite realizar una prueba controlada de la línea. Sin embargo, es un desperdicio cuando se envían botellas antes de tiempo y se consume espacio de almacenamiento, mientras que el cuello de botella de la bomba permanece sin cambios. Compare el número de kits completos liberados, el sobrecosto de flete, el trabajo adicional de recepción, la trazabilidad de los lotes y el riesgo de daños antes de aprobar el transporte aéreo o el envío parcial.
Siempre que sea posible, agrupa los componentes correspondientes por campaña o etiqueta claramente los palés con el SKU del componente, la revisión, el lote y el pedido asociado. Sin embargo, no exijas a todos los proveedores que realicen envíos físicos conjuntos si las recepciones escalonadas reducen la congestión o el riesgo de inspección. La sincronización significa que los componentes estén listos para su uso en la fecha de necesidad; no siempre implica que compartan un mismo contenedor.
Errores comunes en la planificación de reabastecimiento y soluciones prácticas
| Síntoma | Causa probable | Medidas correctivas | Prevención |
|---|---|---|---|
| Llegan las botellas; las bombas tienen un retraso de varias semanas | La misma fecha de entrega de la orden de compra a pesar de los plazos de entrega desiguales | Vuelve a calcular la ruta crítica de la bomba y agiliza únicamente la cantidad que falta para desbloquear los kits | Programación hacia atrás específica por componente |
| Ya llegaron todas las piezas, pero la línea no funciona | Revisión incorrecta, tubo de inmersión sin cortar, retención de calidad o decoración no aprobada | Separar, cuantificar los kits utilizables y dar de baja los que no cumplen con los requisitos | Control de la lista de materiales (BOM) y de revisiones, y documentación previa al envío |
| El ERP muestra que hay existencias; el almacén no tiene ninguna disponible | Se incluyen las unidades asignadas, rechazadas u obsoletas | Conciliar de inmediato la ubicación y el estado de calidad | Utilizar el nivel de inventario disponible, los recuentos cíclicos y los controles de estado |
| El proveedor cumplió con los plazos, pero el encargado del relleno no participó en la campaña | La fecha de vencimiento de la orden de compra se refería al envío, no a la emisión del recibo | Recuperar la capacidad de la línea y armonizar las definiciones | Una fecha de entrega obligatoria en el punto de llenado, además de hitos explícitos según los Incoterms o de recepción |
| Transporte aéreo de emergencia frecuente | Plazo de entrega optimista o retraso en la aprobación de la entrega | Distinguir entre el retraso del proveedor y el retraso en la aprobación interna | Utiliza el historial de recibos, el tiempo de seguridad y los SLA de aprobación |
| Una SKU utiliza una bomba compartida | Sin umbral de asignación ni prioridad | Congelar el inventario y asignarlo según las reglas de servicio o de negocio aprobadas | ATP de componente compartido y tampón protegido |
| Exceso de empaques personalizados tras la caída de las previsiones | Se aplica el stock de seguridad a las piezas específicas de los diseños gráficos o se ignora el pedido mínimo (MOQ) | Detener o reducir los pedidos pendientes y evaluar la necesidad de reelaborarlos | Aplaza la personalización; utiliza el tiempo de seguridad o la reserva de capacidad |
¿Qué hacer ahora si las botellas ya están aquí, pero las bombas se están retrasando?
No empieces pidiendo a todos los proveedores que “aceleren todo”. Primero identifica la falta de suministro más pequeña que se pueda resolver y las fechas que son importantes.
- Congelar y verificar los saldos. Cuenta las botellas, bombas, tapas y cajas aceptadas por revisión, lote y asignación. Confirma los requisitos de llenado, incluyendo las pérdidas de configuración, las muestras de prueba y las piezas de repuesto.
- Calcular los kits completos disponibles actualmente. Identifica el verdadero cuello de botella y la primera fecha en que detiene la producción. No te bases en los saldos brutos de las órdenes de compra.
- Verifica que la bomba funcione como se prometió. Pregunta qué está físicamente terminado, qué queda por hacer, dónde se encuentra y qué hito limita el envío. Obtén las cantidades por fecha, no una sola fecha final imprecisa.
- Modelar cantidades parciales. Determina si un primer lote de bombas aceptadas permite realizar un ciclo de llenado parcial rentable. Incluye los costos de cambio de línea, estabilidad y mantenimiento de la fórmula, mano de obra y transporte.
- Acelerar la restricción. El transporte de carga premium para bombas puede ser una decisión razonable; sin embargo, el transporte aéreo de botellas que ya están en exceso no lo es. Asegura la trazabilidad al dividir los lotes.
- Revisa las alternativas aprobadas. Utilice el inventario calificado existente o una segunda fuente precalificada, si está disponible. De no ser así, realice una evaluación de riesgos documentada y los trabajos necesarios de ajuste, funcionamiento y compatibilidad; la urgencia no convierte a una bomba no probada en equivalente.
- Vuelve a programar toda la campaña. Coordina la fecha revisada de preparación del kit con la fórmula, el turno de llenado, el espacio en el almacén, la entrega de productos terminados y los compromisos con los clientes.
- Cierra el caso. Actualiza el plazo de entrega real, el punto de reabastecimiento, la política de seguridad y la ficha de evaluación del proveedor. Una recuperación puntual sin modificar los parámetros invita a que el problema se repita.
El tablero y las métricas que evitan que se repitan la falta de existencias
Una hoja de planificación útil puede ser sencilla, pero debe funcionar a nivel de ubicación de los componentes. Incluye el SKU, la revisión, las unidades por kit, el stock disponible para uso, el stock retenido por calidad, la demanda asignada, las entradas confirmadas por fecha, el plazo promedio y de planeación, el stock de seguridad/tiempo de seguridad, el punto de reorden, el requerimiento neto, el MOQ/múltiplo de pedido, la fecha más reciente de liberación de la orden de compra, el siguiente hito, la fecha de entrada disponible y el responsable.
Mide el desempeño con indicadores que revelen tanto el servicio como el desperdicio:
- Cobertura del kit completo: cobertura mínima de componentes utilizables después de las asignaciones.
- Cumplimiento de la fecha de preparación del kit: porcentaje de campañas en las que todos los componentes se lanzaron en la fecha prevista.
- Componente OTIF: a tiempo y en su totalidad en el punto de recuento y recepción acordado —no solo que se envíe a tiempo—.
- Sesgo y variabilidad del tiempo de espera: Días prometidos frente a días reales, incluyendo la aprobación de calidad.
- Días de escasez y horas de paralización de la línea de producción: relacionado con el componente limitante y la causa raíz.
- Costo de tramitación urgente: transporte de carga de tarifa especial, horas extras, inspección parcial y reprogramación debido a la falta de existencias.
- Exceso de inventario y inventario obsoleto: especialmente colores personalizados, diseños impresos y versiones anteriores.
- Rendimiento en materia de previsiones y aprobaciones: cambios en el plazo de entrega congelado y días perdidos antes del lanzamiento de la producción.
Revisa los parámetros con una frecuencia definida y después de cualquier evento relevante: nuevo proveedor, nueva ubicación, rediseño del empaque, cambio brusco en la demanda, promoción, retrasos recurrentes en las entregas, cambio en la ruta de transporte, retención por calidad o cambio en los procesos del proveedor. Los puntos de reabastecimiento basados en la demanda estable del año anterior pueden ser peligrosos durante el lanzamiento o la retirada de un producto.
Lista de verificación final antes del lanzamiento
- Una lista de materiales (BOM) y una revisión aprobadas vinculan todos los componentes de empaque necesarios.
- La demanda se traduce en el uso de componentes por SKU y ubicación.
- El inventario disponible excluye los artículos retenidos por motivos de calidad, los asignados, los dañados y las revisiones obsoletas.
- Los plazos de entrega incluyen la aprobación, la producción, el posprocesamiento, la logística y la autorización de recepción.
- La bomba u otro componente más largo o más variable tiene su propia fecha de inicio y finalización.
- El pedido mínimo (MOQ), el número de unidades por pedido y la tolerancia de cantidad se ajustan a los requisitos netos y al riesgo de obsolescencia.
- Los hitos de los proveedores identifican la ruta crítica y a la persona a cargo.
- La persona encargada del llenado confirma la fecha en que se necesita el componente, el tiempo de inspección o preparación y la capacidad de la línea.
- Cualquier componente alternativo está aprobado y validado; no se da por sentado que sea intercambiable.
- La cantidad prometida del lote no supera la de los kits completos aceptados.
Preguntas frecuentes
¿Se deben pedir las botellas y las bombas al mismo tiempo?
Solo si, por casualidad, sus plazos de entrega totales previstos requieren la misma fecha de liberación. Normalmente, deberían compartir una misma fecha de necesidad en la máquina de llenado, pero sus pedidos deberían realizarse en fechas diferentes, calculadas hacia atrás a partir de esa fecha de necesidad.
¿Qué componente se debe reordenar primero?
Aquel cuyo nivel de inventario alcance primero el punto de reabastecimiento específico de su componente, tras considerar el tiempo de entrega real, la demanda, las recepciones programadas, las asignaciones y la política de seguridad. Suele ser una bomba, un cierre especial o un componente decorado, pero no siempre.
¿Qué cantidad de inventario de seguridad debe mantener un comprador de empaques para cosméticos?
No existe un porcentaje ni un número de semanas universales. Realice el cálculo por componente tomando en cuenta la variabilidad de la demanda y los tiempos de entrega, el objetivo de servicio, el costo de la interrupción de la línea de producción, el grado de estandarización, la flexibilidad de sustitución, el pedido mínimo (MOQ) y el riesgo de obsolescencia. Compare el resultado con los lanzamientos atípicos o la demanda estacional.
¿Cuál es la diferencia entre el stock de seguridad y el plazo de seguridad?
El stock de seguridad añade unidades físicas; el plazo de seguridad permite planificar que el pedido llegue antes. El stock puede ser adecuado para componentes comunes y estables, mientras que el plazo puede reducir el riesgo de obsolescencia en el caso de los componentes personalizados. Puede estar justificado utilizar ambos, pero hay que evitar un doble margen de seguridad no analizado.
¿El punto de reabastecimiento es igual a la cantidad de pedido?
No. El punto de reabastecimiento es el factor desencadenante. La cantidad del pedido depende de las necesidades netas, el nivel de inventario objetivo, la cantidad mínima de pedido (MOQ), el múltiplo del pedido, la tolerancia de cantidad, la capacidad disponible, el riesgo de almacenamiento o de material gráfico y las restricciones comerciales.
¿Podemos usar una bomba diferente con el mismo tamaño de cuello si la original se retrasa?
No de manera automática. Confirma las dimensiones y el sellado, la longitud del tubo de inmersión, el par de apriete o el comportamiento de encaje a presión, el rendimiento, el cebado, la fuerza de accionamiento, la ventilación, las fugas, la compatibilidad de la fórmula y el comportamiento en la línea de llenado. Procede con el cambio mediante una aprobación documentada y una validación basada en el riesgo.
¿Se deben enviar las botellas antes de tiempo si se retrasan las bombas?
Solo cuando la recepción anticipada genera valor —por ejemplo, para la inspección, las pruebas en línea, la planificación del espacio o una cantidad parcial que se pueda utilizar de manera independiente—. De lo contrario, puede aumentar los riesgos de almacenamiento, manejo y daños sin mejorar la fecha de preparación del kit.
¿Con qué frecuencia se deben revisar los parámetros de reorden?
Utiliza una cadencia regular adecuada al volumen y la volatilidad, y vuelve a calcularla tras cualquier cambio en el proveedor, la ruta, la demanda, el diseño, el MOQ, la calidad o el proceso de aprobación. Es posible que los componentes críticos del lanzamiento requieran una revisión semanal de excepciones, incluso si los parámetros maestros se revisan mensualmente o trimestralmente.
Elabora un calendario de empaque en función de la fecha de llenado
Para obtener una cotización y un plan de suministro viables, proporcione la lista de materiales (BOM) del empaque, la cantidad por SKU, las especificaciones aprobadas, la fecha de llenado prevista, el destino, el horizonte de pronóstico, la decoración, los requisitos de inspección y las restricciones de llenado. Boyu puede analizar las dependencias entre componentes e identificar qué piezas deben entregarse con mayor anticipación.
Envía a Boyu tu lista de componentes y la fecha de entrega requerida.
Fuentes y lecturas adicionales
Definiciones y métodos de referencia en materia de planificación consultados para esta guía:
- Ayuda de SAP — Montaje bajo pedido
- Ayuda de SAP — Planificación de puntos de reabastecimiento
- Ayuda de Oracle Inventory — Planificación de puntos de reabastecimiento
- Oracle NetSuite — Cálculos de optimización de inventario
- Oracle NetSuite — Ingreso de detalles de la administración de inventario
- Microsoft Learn — Prácticas recomendadas de configuración: Parámetros de planificación
- Microsoft Learn — Cómo manejar las políticas de reordenamiento
- ASCM — Diccionario de la cadena de suministro, 18.ª edición
- Atan y cols. — Sistemas de ensamblaje a pedido: una revisión
- IBM Research — Racionamiento de componentes para la programación «available-to-promise»

 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch