














Résultat du projet : Boyu Packaging a achevé et expédié, le vendredi 18 septembre 2026, une commande complexe de flacons diffuseurs en verre sur mesure destinée à un client japonais. Ce flacon de 420 g nécessitait une fabrication contrôlée du verre brut, une peinture au pistolet et une sérigraphie. Étant donné qu’un défaut survenu à un stade précoce pouvait entraîner des coûts plus élevés après la décoration, Boyu a affecté un contrôleur qualité chargé de suivre la commande depuis le flacon non décoré jusqu’à la finition, l’emballage final et la validation de l’expédition.
Cette étude de cas présente les informations fournies dans le cadre de ce projet. Le nom du client, la quantité commandée, la capacité, les tolérances numériques et les résultats des contrôles sont confidentiels ou n’ont pas été communiqués ; ils ne font donc pas l’objet de déductions.
Pour les marques de parfums d'intérieur et les acheteurs d'emballages, la principale leçon à retenir est simple : la conception d'un flacon richement décoré doit être gérée comme un processus global, et non comme trois achats distincts portant respectivement sur le verre, la couleur et l'impression.
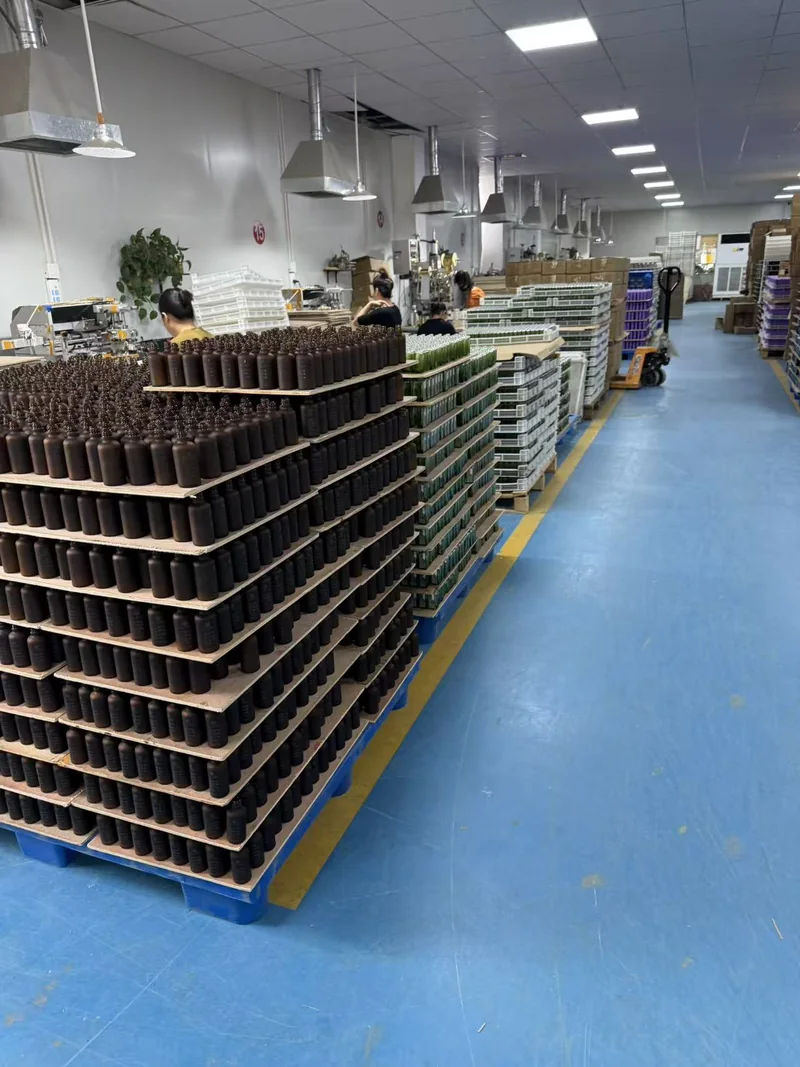
Description du projet : un flacon diffuseur richement décoré destiné au marché japonais
Le client japonais souhaitait un flacon diffuseur d'arômes en verre dont le poids cible était de 420 g, devant ensuite subir une peinture au pistolet et une sérigraphie directe. Cette combinaison a alourdi les contraintes de contrôle : le flacon devait d'abord répondre aux exigences convenues pour le verre brut, puis rester apte au revêtement, ensuite présenter une surface stable pour l'impression, et enfin résister à la manutention et à l'emballage pour l'exportation sans subir de dommages esthétiques.
| Élément du projet | Exigence confirmée | Pourquoi c'était important |
|---|---|---|
| Marché des clients | Japon | L'acheteur avait des attentes élevées en matière de qualité esthétique et exigeait une exécution minutieuse à chaque étape. |
| Flacon | Flacon diffuseur en verre de 420 g | Une bouteille lourde rend d'autant plus importants le formage stable, le contrôle de la masse, la répartition du verre, le recuit et une manipulation soigneuse. |
| Décoration | Peinture au pistolet et sérigraphie | L'impression est appliquée sur une surface décorative préalablement préparée ; les deux opérations doivent donc fonctionner comme un seul et même système performant. |
| Contrôle des commandes | Un responsable du contrôle qualité dédié a suivi le projet | La chaîne de propriété est restée ininterrompue, depuis la bouteille brute jusqu’aux étapes de décoration et de conditionnement en aval. |
| Achèvement | Terminé, emballé et expédié le 18 septembre 2026 | La commande n'a été transmise au service d'expédition qu'une fois la séquence de production contrôlée terminée. |
Les acheteurs qui ont besoin d'informations sur le contexte technique en amont peuvent consulter le guide détaillé de Boyu consacré à la procédé de fabrication industrielle de bouteilles en verre. Cette étude de cas se concentre sur la manière dont une commande a été gérée, plutôt que de reprendre l'intégralité du guide de production.
Pourquoi une bouteille de 420 g nécessite un contrôle rigoureux de la production
Une bouteille plus lourde n'est pas forcément plus résistante ni de meilleure qualité. Ce qu'il faut se demander, c'est où se situe le verre et si la bouteille respecte systématiquement la géométrie prévue. La goutte de verre fondu doit fournir suffisamment de matière pour la bouteille visée, tandis que le processus de formage doit répartir cette matière entre le fond, le corps, les épaules et le goulot. Une valeur moyenne de poids ne permet pas de détecter les zones localement fines ou un fond instable.
La masse influe également sur le comportement thermique. Un fond épais et des parois plus fines ne se refroidissent pas au même rythme. Le verre des récipients est donc soumis à un cycle de recuit contrôlé après le formage afin de réduire les contraintes résiduelles sans déformer la bouteille. Le cycle approprié est validé en fonction du verre utilisé, de la masse, de la géométrie et des conditions de la ligne de production ; il n’existe pas de température ni de réglage de convoyeur universel pouvant être appliqué systématiquement à toutes les commandes de 420 g.
Dans le cadre de ce projet, l'exigence des 420 g a renforcé l'importance de quatre contrôles interdépendants :
- Stabilité de la masse : La bouteille doit respecter les spécifications convenues pour le projet, et pas seulement donner l'impression d'être lourde.
- Distribution des matériaux : La base, le corps et les épaules doivent présenter une forme suffisamment homogène pour répondre aux exigences fonctionnelles et esthétiques.
- Géométrie et maniabilité : La bouteille doit tenir correctement debout, être compatible avec tout système de bouchage spécifié et passer par le processus de décoration sans présenter de contact instable.
- Acceptation de la surface : Le verre non décoré doit présenter une qualité suffisante pour recevoir un revêtement coloré ; la peinture peut modifier l’aspect du verre, mais elle ne constitue pas une réparation valable en cas de fissures, de craquelures, d’impuretés, de joints trop marqués ou de non-conformité dimensionnelle.
C'est pourquoi la commande n'a pas été transmise d'un service à l'autre sous forme de lot anonyme. Un responsable du contrôle qualité désigné a suivi le processus et veillé à ce que les exigences approuvées restent visibles à chaque étape de la transmission.
Le parcours de contrôle, du verre brut à la bouteille finie
Le projet a suivi une approche par étapes : il fallait identifier un problème avant que l'étape suivante de la chaîne de valeur ne rende sa correction plus difficile et plus coûteuse. Les exigences validées par le client sont restées la référence tout au long du processus, de la production des bouteilles nues jusqu'au post-traitement.
| Porte de contrôle | Question principale | Justificatifs habituels qu'un acheteur devrait exiger | Risque en cas de non-respect |
|---|---|---|---|
| 1. Gel des spécifications | Qu'est-ce qui est considéré comme acceptable, exactement ? | Plan approuvé, spécifications de poids, échantillons de référence, référence de couleur, maquette et instructions d'emballage. | Les différents services évaluent la même bouteille selon des critères différents. |
| 2. Mise en vente de bouteilles nues | Le verre non décoré peut-il être décoré ? | Identification des lots, fiches techniques dimensionnelles et visuelles, données relatives à la masse des bouteilles et état d'avancement de la mise sur le marché par rapport au plan convenu. | Les défauts du verre deviennent invisibles ou plus coûteux à corriger après la décoration. |
| 3. Homologation des revêtements | La surface peinte est-elle uniforme et prête à être imprimée ? | Échantillon physique de couleur validé, comparaison de la couverture et de l'aspect, preuves de durcissement et d'adhérence adaptées au système de revêtement. | Dérive des couleurs, couverture insuffisante, coulures, impuretés ou mauvaise adhérence de l'impression. |
| 4. Autorisation de sérigraphie | Le motif est-il correctement positionné et résistant sur la bouteille enduite ? | Vérification de l’échantillon décoré approuvé, des contrôles de position et d’orientation, de l’intégralité de l’impression et des contrôles de résistance adaptés au projet. | Dégagement imprécis, opacité insuffisante, détails manquants ou décor endommagé lors de la manipulation. |
| 5. Autorisation finale d'emballage | Seules les bouteilles conformes sont-elles protégées à l'exportation ? | Procès-verbal de contrôle final, vérification des quantités, état de la mise à l'écart, configuration de l'emballage et identification de l'expédition. | État mitigé, dommages dus aux frottements, casse ou envoi introuvable. |
Le tableau établit une distinction entre les bonnes pratiques de contrôle et les données de projet non divulguées. Il ne prétend pas que Boyu ait utilisé un AQL, une tolérance ou une méthode de laboratoire particuliers pour cette commande. Ces valeurs relèvent du plan d’inspection approuvé par l’acheteur et doivent correspondre au risque réel lié au produit.
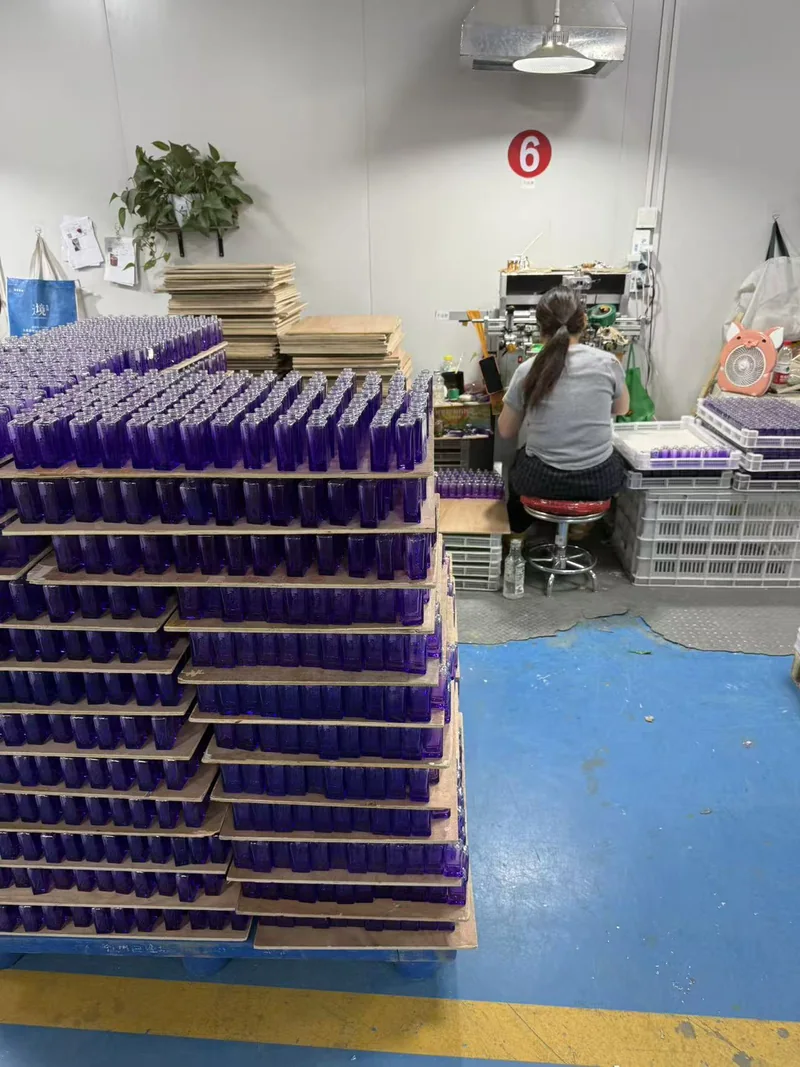
Pourquoi il fallait réglementer conjointement la peinture au pistolet et la sérigraphie
La peinture au pistolet modifie la couleur, la brillance et l'opacité en déposant un film décoratif sur la surface extérieure du verre. La sérigraphie permet ensuite de transférer le motif fourni par le client sur la bouteille. Lorsque l'impression est réalisée sur une surface peinte, son rendu dépend non seulement de l'encre et de la machine d'impression, mais aussi de l'état, du durcissement et de la propreté du revêtement sous-jacent.
Contrôle de la peinture : l'aspect final dépend de la préparation de la surface
La bouteille nue doit être propre et adaptée au système de revêtement choisi. La poussière, l’huile, les traces de manipulation ou un traitement de surface incompatible peuvent entraîner des problèmes locaux d’adhérence ou d’aspect. Lors de l’application du revêtement, les contrôles visuels pertinents portent notamment sur l’uniformité de la couleur par rapport à un échantillon de référence, l’uniformité de la couverture, le niveau de brillance ou de matité, la netteté des bords, ainsi que l’absence de coulures, de zones clairsemées, de particules emprisonnées ou de traces de contact.
Une valeur numérique de couleur ne suffit pas à elle seule. La transparence du verre, l’épaisseur du revêtement, la géométrie de la bouteille et l’éclairage sont autant de facteurs qui influencent la perception de la couleur. Une bouteille physique validée constitue donc la référence de production la plus utile. Lorsque la formule du diffuseur prévue, le processus de nettoyage ou la manipulation par le consommateur sont susceptibles d’entrer en contact avec le décor, la marque et le fournisseur doivent également convenir, avant la production, des essais de résistance pertinents.
Contrôle de la sérigraphie : position, lisibilité et adhérence
Sur une bouteille, l'impression pose à la fois un problème de repérage mécanique et un problème graphique. La bouteille doit être positionnée de manière reproductible dans le dispositif de fixation ; le visuel doit éviter les courbures problématiques ou les joints de moulage ; et l'impression doit présenter une opacité et une définition des contours suffisantes sur le fond choisi. Le procédé de séchage ou de durcissement approprié dépend du système d’encre et de vernis utilisé ; le processus doit donc être validé sur des bouteilles destinées à la production plutôt que sur la base d’une simple épreuve couleur à plat.
La question pratique relative à la validation ne se résume pas simplement à “ Le logo est-il correct à présent ? ”. Elle consiste plutôt à se demander : “ L’impression validée reste-t-elle correctement positionnée, intacte et bien fixée après avoir été soumise aux conditions de manipulation et d’exposition définies pour ce produit ? ”. Cette exigence doit être inscrite dans le cahier des charges du projet, et un échantillon décoré et signé doit être conservé comme référence visuelle.
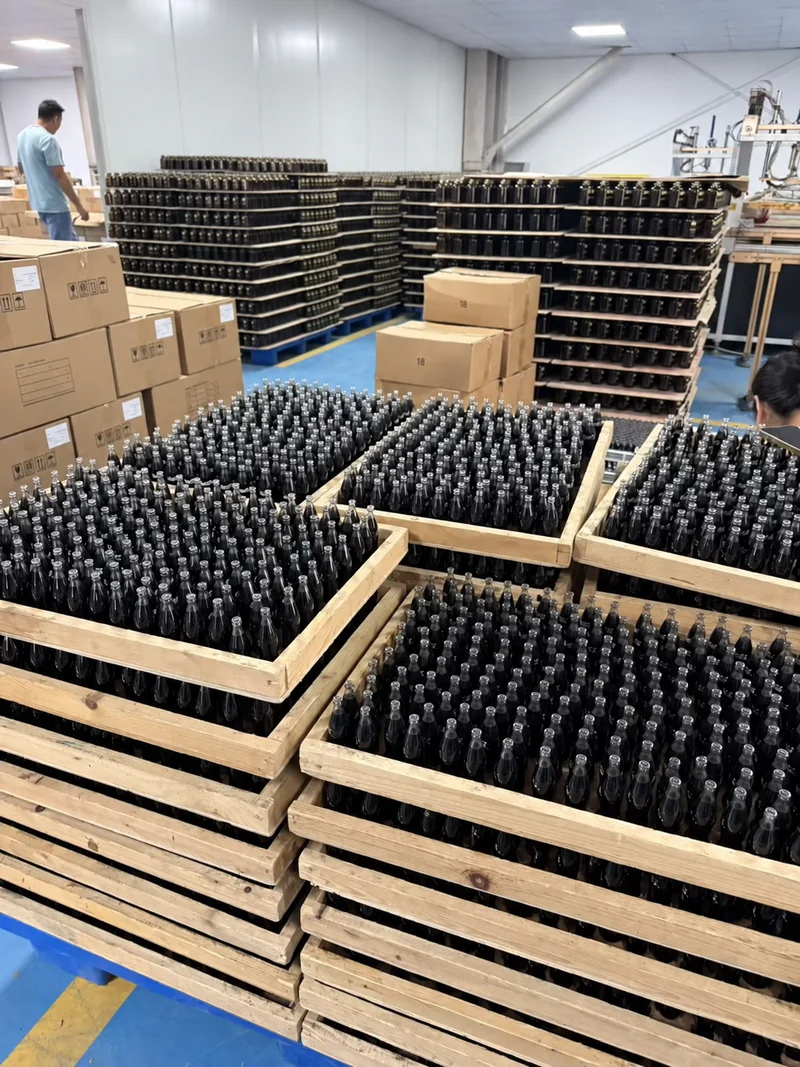
Ce qu’a changé cet inspecteur qualité dévoué
Boyu a désigné un responsable du contrôle qualité chargé de suivre cette commande depuis le verre brut jusqu’aux étapes de post-traitement. L’intérêt de ce rôle résidait dans la continuité. Au lieu que chaque atelier ne se concentre que sur ses propres opérations, une seule personne vérifiait si le résultat d’une étape était apte à passer à l’étape suivante.
Dans le cas d'une commande en plusieurs étapes, ce principe de responsabilité sous-tend cinq contrôles concrets :
- Une interprétation de cette exigence. Ces mêmes références approuvées suivent l'ordre établi, au lieu d'être réinterprétées à chaque passage de relais.
- Effacer l'identité du lot. Les produits en cours de fabrication peuvent rester associés à leur commande et à leur étape de fabrication, ce qui réduit le risque de mélange entre les lots de statuts ou de couleurs.
- Une escalade antérieure. Un écart détecté avant la peinture ou l'impression peut être corrigé avant que des coûts supplémentaires ne soient engagés.
- Correction en boucle fermée. Si un symptôme en aval indique une cause en amont, le problème peut être renvoyé vers le processus concerné plutôt que d'être traité à plusieurs reprises en fin de chaîne.
- Assumer ses responsabilités. Le service d'emballage réceptionne les produits dont le statut de fabrication a été confirmé, plutôt que de partir du principe que leur présence physique dans la zone des produits finis vaut validation.
Cela ne signifie pas qu’un inspecteur doive examiner personnellement chaque caractéristique de chaque bouteille. Cela signifie qu’un responsable désigné coordonne les contrôles, les enregistrements, les mises en attente, les validations et les remontées d’informations convenus. L'échantillonnage statistique peut être approprié pour certains attributs bien définis, tandis que les défauts critiques pour la sécurité ou à haut risque peuvent nécessiter des contrôles différents. Le plan doit être convenu pour la commande concernée ; l“” AQL » ne remplace pas une classification écrite des défauts ni une règle d’acceptation.
Finition, emballage et expédition vers le Japon
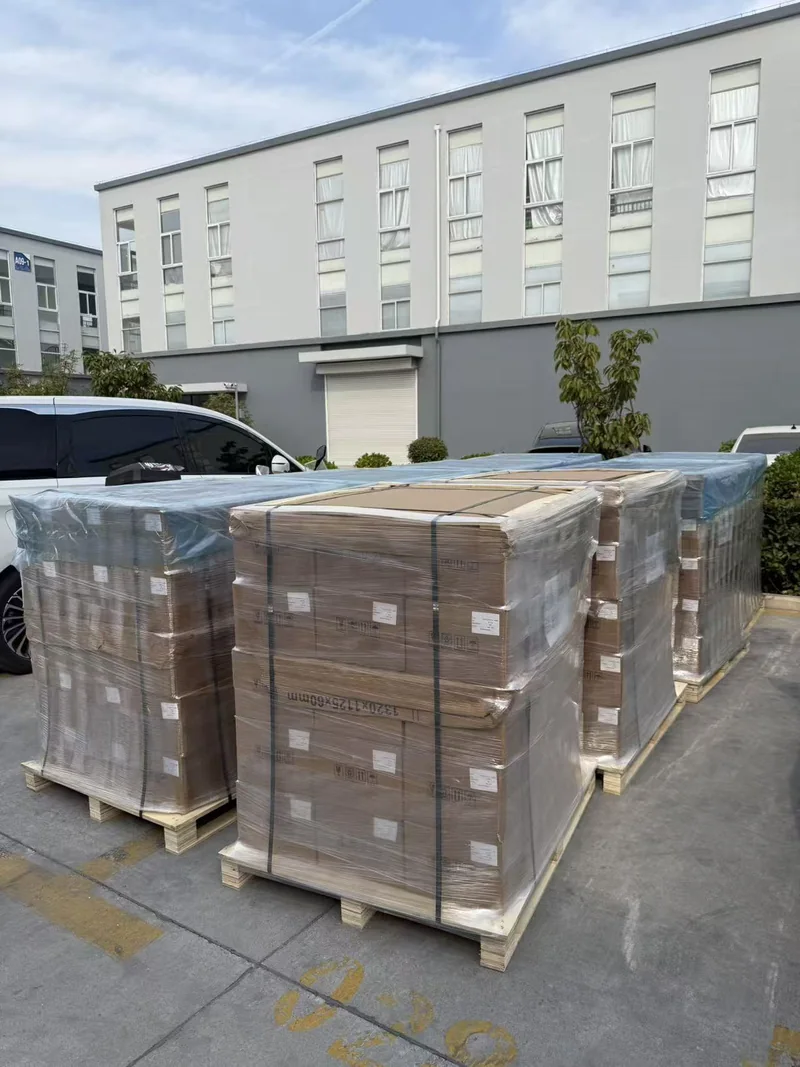
Une fois les étapes de mise en bouteille et de décoration achevées conformément au processus de contrôle du projet, la commande est passée à la phase d'emballage final. La photo de l'expédition fournie montre des cartons empilés sur des palettes, maintenus par des feuillards et recouverts d'un film étirable de protection en vue de l'expédition. La commande a été finalisée, emballée et expédiée le vendredi 18 septembre 2026.
Pour le verre épais décoré, l'emballage fait partie intégrante de la qualité du produit et n'est pas une simple considération logistique secondaire. L’emballage doit empêcher tout contact entre les bouteilles, limiter leurs mouvements à l’intérieur du carton et éviter que la surface approuvée ne frotte contre les cloisons ou les composants voisins. La configuration finale doit être vérifiée à l’aide de la bouteille de série et de la décoration prévue, car une bouteille plus lourde augmente à la fois l’énergie d’impact unitaire et la charge de la palette.
Ce que les acheteurs peuvent retenir de ce projet
Ce cas est instructif car il montre où une bouteille au design haut de gamme peut présenter des défauts : pas seulement au niveau de la machine de soufflage du verre, ni uniquement lors du contrôle final. Les risques s'accumulent tout au long du processus. Un cahier des charges rigoureux doit donc mettre en évidence les étapes de transfert de responsabilité avant que le prix et la production ne soient validés.
Liste de contrôle pour un appel d'offres concernant un flacon diffuseur fortement décoré
- Définir la bouteille : révision du dessin technique, masse cible et tolérance convenue, capacité maximale et capacité nominale, col/finition, dimensions critiques, stabilité de la base et limites des défauts visuels.
- Définir la décoration : référence physique de couleur, opacité, niveau de brillance, limites de masquage, fichier graphique, position d'impression, orientation et repérage acceptable.
- Définir la performance : quels contrôles (d'adhérence, de frottement, chimiques, de remplissage, de fermeture, d'étanchéité, de chute ou de transport) s'appliquent à l'emballage fini — et quelle partie est chargée de réaliser chacun d'entre eux.
- Définition du terme « inspection » : catégories de défauts, plan d'échantillonnage, points de contrôle, échantillons de limite approuvés, registres, procédures d'escalade des non-conformités et règles de réinspection.
- Définir le conditionnement : concept de séparateurs/inserts, quantité par carton, limites par palette, étiquettes, protection contre l'humidité et mode d'expédition.
- Définir le contrôle des modifications : quels changements concernant la matière première du verre, la cavité du moule, le revêtement, l'encre, le processus de fabrication ou l'emballage nécessitent d'être signalés au client et de faire l'objet d'une nouvelle validation.
Les marques qui souhaitent comparer différents formats peuvent consulter le site de Boyu Choix de flacons en verre pour diffuseurs d'aromathérapie. Cette page constitue une référence à des produits connexes ; elle ne doit pas être considérée comme la conception confidentielle du flacon décrite dans la présente affaire.
Questions fréquentes
Un flacon diffuseur de 420 g est-il automatiquement de meilleure qualité ?
Non. Une bouteille de 420 g peut donner une impression de haut de gamme, mais le poids à lui seul ne garantit pas la qualité. Les acheteurs doivent également vérifier la répartition du verre, le recuit, la géométrie, la capacité, les défauts de surface, l'ajustement du bouchon, la décoration et les performances d'emballage.
Pourquoi inspecter la bouteille nue avant de l'enduire ?
Le revêtement augmente le coût et peut réduire la visibilité de certains indices présents à la surface. Le fait de ne mettre à disposition que des bouteilles nues conformes empêche les équipes de décorer du verre qui ne respecte déjà pas les exigences convenues en matière de dimensions, d’aspect ou de structure.
Peut-on réaliser une sérigraphie sur une bouteille en verre peinte à la bombe ?
Oui, une fois que le revêtement, l'encre, la préparation de surface et le procédé de durcissement sélectionnés ont été validés conjointement sur la bouteille destinée à la production. L'acheteur doit approuver l'échantillon décoré final et définir les exigences applicables en matière d'adhérence, de résistance au frottement et de résistance chimique.
Pourquoi affecter un seul responsable du contrôle qualité à une commande ?
Un responsable dédié assure la cohérence entre les étapes de formage, de décoration et d'emballage. Ce poste permet de garantir la cohérence entre les références approuvées, l'identification des lots, la remontée des problèmes et le statut de mise en circulation ; il ne remplace ni les opérateurs spécialisés ni le plan d'inspection convenu.
Pourquoi le nom du client et les données exactes de l'inspection n'apparaissent-ils pas ?
Cette étude de cas publique respecte la confidentialité de l'acheteur et ne présente que les informations relatives au projet qui ont été fournies en vue de leur publication. Le volume de la commande, la capacité, les plans, les tolérances, les résultats d'essais et les conditions commerciales ne sont ni divulgués ni supposés.
Sources et méthodologie
Les informations spécifiques au projet ainsi que les quatre photographies de l'usine ont été fournies par l'équipe de Boyu Packaging en septembre 2026. L'identité du client, le volume de la commande et les données techniques non divulguées ont été délibérément omis. Le contexte général de la fabrication et du contrôle qualité a été vérifié à l'aide des sources suivantes :
- British Glass, TEC 5 : Assurance qualité et contrôle qualité dans la fabrication des récipients en verre — des recommandations sectorielles sur le rôle de l’assurance et du contrôle qualité dans la production de verre creux.
- Glass Packaging Institute, “ Qu'est-ce que le verre ? ” — composition du verre des récipients, verre recyclé et contexte du contrôle des processus.
- ISO 28590:2017, Procédures d'échantillonnage pour le contrôle par attributs — aperçu officiel des systèmes d’échantillonnage de réception ; cité pour distinguer un plan d’échantillonnage convenu d’un AQL universel présumé.
- Inks & More, guide technique de la sérigraphie sur verre — explication technique détaillée concernant le verre bombé, la préparation de la surface, le repérage et le durcissement.



 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch