














Réponse directe : Évitez le problème “ les flacons sont là, mais les pompes sont en retard ” en planifiant le colis sous forme de nomenclature, et non comme des lignes de commande indépendantes. Attribuez à chaque bouteille, pompe, bouchon, joint, étiquette et carton ses propres spécifications approuvées, son taux de demande, son solde de stock utilisable, sa quantité en commande ouverte et un délai de réapprovisionnement réaliste. Lancez chaque bon de commande à la date calculée pour celui-ci, puis engagez-vous à ne livrer que le nombre de kits complets et certifiés de qualité.
Les commandes principales sont les suivantes : seuil de réapprovisionnement d'un composant = demande prévue pendant le délai de réapprovisionnement + stock de sécurité spécifique au composant; niveau de stock = stock disponible + entrées prévues fiables − demande allouée; et date de disponibilité du kit = la date limite d'utilisation la plus tardive parmi tous les composants requis, sans compter les délais de réception, de contrôle et de mise à disposition. Commander toutes les pièces le même jour ne relève pas de la synchronisation lorsque la pompe nécessite huit semaines et le flacon cinq.
Ce guide s'adresse aux équipes d'approvisionnement des marques de beauté, aux ingénieurs en emballage, aux sous-traitants chargés du conditionnement, aux responsables de la planification des opérations et aux importateurs. Les formules proposées constituent des outils de planification et ne constituent pas des objectifs de stock universels. Utilisez les données réelles relatives à la demande, aux réceptions et aux validations de qualité pour chaque référence et chaque site.
Pourquoi les bouteilles sont-elles livrées alors que les pompes manquent encore ?
Un flacon à pompe ressemble à un produit commercial unique, mais il s'agit en réalité d'un petit ensemble. Le flacon peut être moulé par soufflage dans une usine, le mécanisme de la pompe moulé par injection et assemblé dans une autre, le col galvanisé par un spécialiste, le tube plongeur découpé une fois que la hauteur définitive du flacon est connue, et le carton imprimé fabriqué par un transformateur. Chaque circuit implique des matières premières, des outillages, des tailles de lots, des dépendances en matière d’homologation, des risques qualité et des itinéraires de transport différents.
C'est ce qui fait des emballages de produits cosmétiques un problème de planification de la fabrication sur commande. La recherche opérationnelle décrit ces systèmes comme un ensemble de composants acquis avant que la demande finale ne soit entièrement connue, puis intégrés ultérieurement dans des produits finis. Les recommandations de SAP en matière d’assemblage à la commande en exposent clairement les conséquences pratiques : la quantité pouvant faire l’objet d’un engagement est limitée par le composant dont la quantité disponible est la plus faible, et la date de livraison dépend du composant dont la disponibilité est la plus tardive.
Cette pénurie est rarement due uniquement à la “ malchance ”. Elle résulte généralement d'une ou plusieurs erreurs de planification :
- Une référence de produit fini, sans nomenclature des composants contrôlés : L'acheteur suit 30 000 lots, mais ne voit pas que seules 21 600 pompes acceptées sont disponibles.
- Même date de commande pour chaque composant : Un flacon de 55 jours et un flacon de 30 jours sont mis en vente simultanément, bien que leur date de livraison prévue soit identique.
- Délai de livraison indiqué dans le catalogue utilisé comme engagement : La validation des maquettes, l'approvisionnement en résine, la mise au point des couleurs, le placage, la découpe des tubes de trempage, le contrôle qualité et la réservation des expéditions ne sont pas pris en compte.
- Stocks physiques considérés comme des stocks utilisables : Les composants mis en quarantaine, rejetés, attribués ou dont la révision est obsolète sont considérés comme disponibles.
- Bons de commande suivis, dépendances ignorées : “La mention ” en production » ne précise pas si la fabrication des outillages, le moulage en couleur, l'assemblage de la pompe ou la décoration ont effectivement commencé.
- Aucun lien avec le dispositif de remplissage : La livraison des emballages est prévue pour une date donnée à l'entrepôt, tandis que le contrôle à la réception et la mise à disposition sur la chaîne de production sont négligés.
Prévoyez des kits d'emballage complets, et non pas un décompte de pièces individuelles
Commencez par établir une nomenclature d'emballage soumise à un contrôle de révision pour chaque conditionnement commercialisable. Un emballage de lotion simple peut nécessiter un flacon, une pompe, un capuchon, une étiquette autocollante et une boîte en carton pliable. Un emballage plus complexe peut également nécessiter un joint d’étanchéité, un collier, un actionneur, un manchon thermorétractable, une notice, une spatule, un joint secondaire ou un séparateur d’emballage. Indiquez la quantité par unité finie et la révision approuvée pour chaque ligne.
Kits complets disponibles = la plus petite des deux valeurs suivantes : (quantité de composants utilisables ÷ quantité requise par kit)
Arrondissez à l'unité inférieure et soustrayez les unités réservées à d'autres commandes. S'il y a 24 800 flacons, 19 400 pompes, 25 100 bouchons et 23 600 cartons, à raison d'une unité par kit, l'opération compte 19 400 kits complets — et non “ plus de 23 000 emballages ”.”
Cette règle empêche qu’un état des stocks de bouteilles visuellement rassurant ne masque la contrainte réelle liée aux pompes. Elle rend également explicites les décisions d’allocation lorsqu’une même pompe est partagée entre plusieurs produits. Une pompe blanche standard peut, par exemple, s’adapter à des bouteilles de 250 ml et de 500 ml, mais attribuer l’intégralité du stock à la première référence peut bloquer le lancement d’un produit à plus haute priorité. Réservez ou rationnez le stock partagé en fonction d’une priorité de demande approuvée plutôt que selon des demandes informelles de type « premier arrivé, premier servi ».
Utilisez les stocks validés, et non la production brute des fournisseurs. Le solde concerné exclut les unités endommagées, les non-conformités en cours, les longueurs de tubes plongeurs incorrectes, les visuels obsolètes, les lots de couleurs non approuvés et les stocks déjà affectés à d’autres fins. Alignez les règles de mise à disposition sur vos Contrôle AQL des emballages cosmétiques ainsi que tout plan de tests fonctionnels.
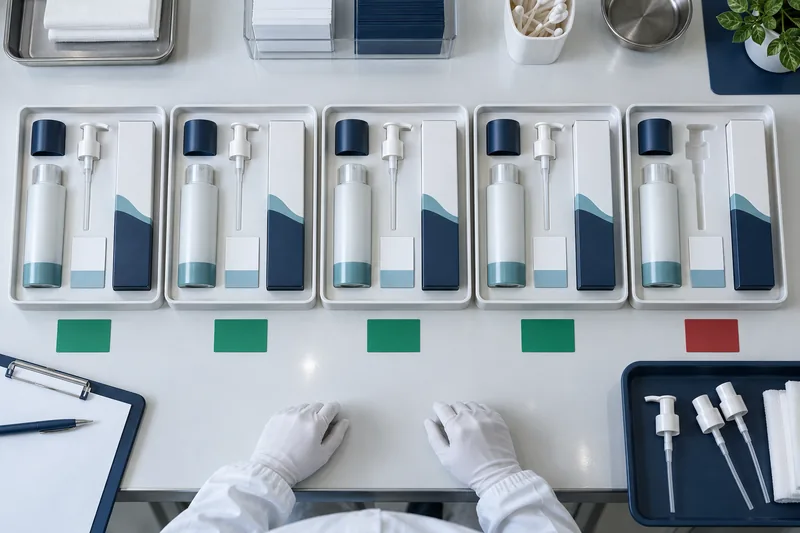
Calculer la date de disponibilité du kit
Pour chaque composant, convertir l'estimation de livraison du fournisseur en un date de réception valable: achèvement confirmé, transport, formalités douanières le cas échéant, récépissé d'entrepôt, inspection, essais éventuels et validation de la qualité. La date de mise à disposition du kit correspond à la dernière de ces dates d'utilisation. Il convient ensuite d'ajouter le temps de préparation en ligne et de vérifier que la formule, la main-d'œuvre et la capacité de remplissage sont toujours disponibles.
Date de préparation du kit = date de validation qualité du dernier composant + temps de préparation/mise à disposition
Si les bouteilles sont livrées le 10 novembre, les bouchons le 15 novembre, les cartons le 18 novembre et les pompes le 22 novembre, le kit ne sera pas prêt avant le 22 novembre. Compte tenu des trois jours ouvrés nécessaires à la réception, au contrôle et à la mise en réserve, la date de mise en ligne la plus précoce et la plus prudente est le 25 novembre — en supposant qu’aucun contrôle ne soit rejeté et que le remplisseur dispose de la capacité nécessaire. Il est plus utile d’afficher cette date sur un seul tableau de bord que de mentionner quatre dates distinctes de “ respect des délais ” fournies par les fournisseurs.
Comment calculer les seuils de réapprovisionnement des composants
Un point de réapprovisionnement répond à quel moment déclencher le réapprovisionnement; il ne s'agit pas nécessairement de la quantité à acheter. SAP et Oracle décrivent tous deux la logique de base comme étant la demande prévue pendant le délai de réapprovisionnement, majorée du stock de sécurité. Oracle distingue également les délais de prétraitement, de traitement et de post-traitement, ce qui est important pour les conditionnements personnalisés.
Seuil de réapprovisionnement d'un composant = demande prévue pour ce composant pendant le délai de réapprovisionnement + stock de sécurité
Situation des stocks = stocks disponibles + entrées prévues fiables − demande allouée/en attente
Déclencher une analyse de réapprovisionnement lorsque le niveau de stock atteint ou passe en dessous du seuil de réapprovisionnement.
Déterminez la demande en composants à partir du plan de production des emballages finis. Si les prévisions s’élèvent à 3 000 emballages par semaine et que chaque emballage contient une pompe, la demande de base en pompes est de 3 000 par semaine. Ajoutez séparément les quantités approuvées pour la mise en service, les essais destructifs, les pertes sur la ligne de production et les pièces de rechange ; ne les dissimulez pas dans un pourcentage non expliqué. Si un composant est utilisé pour plusieurs références, regroupez la demande de ce composant pour l’ensemble de ces références et ne soustrayez que la demande correspondant à une révision réellement différente.
Utilisez un stock de sécurité spécifique à chaque composant
Ne pas appliquer automatiquement “ deux semaines supplémentaires ” à chaque composant. Une bouteille imprimée sur mesure à forte valeur ajoutée, dont le visuel est sur le point d'être modifié, présente un risque d'obsolescence différent de celui d'un simple flacon à pompe non imprimé utilisé sur dix produits différents. Le stock de sécurité doit tenir compte des variations de la demande, des variations des délais d'approvisionnement, du niveau de service souhaité, du coût d'un arrêt de ligne, de la flexibilité en matière de substitution et du coût de l'obsolescence.
La formule d’optimisation des stocks publiée par Oracle NetSuite combine la demande moyenne, le délai moyen de livraison, leur variabilité et un facteur de niveau de service. Elle précise également qu’un modèle de distribution normale ne peut être qu’approximatif en cas de demande intermittente, promotionnelle, saisonnière ou asymétrique. Cette mise en garde est importante pour les lancements de produits cosmétiques et les pics de demande générés par les influenceurs. Lorsque les données historiques sont insuffisantes, privilégiez la planification de scénarios, des allocations de lancement fermes et la réservation de capacités plutôt que de présenter un chiffre statistiquement précis reposant sur des données peu fiables.
| Saisie | Utilisez ces données | Ne pas remplacer par |
|---|---|---|
| Taux de demande | Utilisation des composants par référence/site, y compris la demande dépendante | Ventes de produits finis avec un coefficient d'utilisation erroné |
| Délai d'exécution | Historique des étapes « commande - validation - validation qualité » | Devis rapide pour un échantillon ou un catalogue |
| En stock | Unités mises en circulation, révision corrigée, non attribuées | Nombre total d'entrepôts |
| Encaissements prévus | Quantités confirmées assorties de dates d'étapes fiables | Solde non validé d'un bon de commande |
| Stock de sécurité | Variabilité et prise de décision en matière de risques liés au service, par composant | Un pourcentage universel |
Calculez le délai de production en partant de la date à laquelle le produit doit être conditionné
Un plan de réapprovisionnement fiable se base sur la date à laquelle l'unité de conditionnement a besoin des composants validés, et non sur la date à laquelle le service marketing souhaite que les produits finis soient livrés chez un distributeur. Il faut d'abord remonter en amont en tenant compte du conditionnement, des tests ou de la validation des produits finis, du conditionnement secondaire et enfin de la distribution sortante. Cela permet d'obtenir un emballage date de besoin au poste de remplissage.
Ensuite, déterminez le délai de fabrication de chaque composant à partir des étapes réelles :
- Disponibilité des précommandes : cahier des charges, plan, illustration, nuancier, échantillon validé, autorisation d'achat et conditions de versement d'acompte/de crédit.
- Prétraitement des fournisseurs : l'approvisionnement en matériaux, la réservation de créneaux de production, le changement d'outillage et la réservation auprès de sous-traitants agréés.
- Production : moulage ou formage du verre, refroidissement/recuit, moulage et assemblage de composants de pompes, découpe de tubes plongeurs, décoration et durcissement.
- Post-traitement : inspection, essais fonctionnels, conditionnement, documents et préparation à l'exportation.
- Logistique : enlèvement, groupage, transport international, formalités douanières, livraison terrestre et prise de rendez-vous à l'entrepôt.
- Décharge de responsabilité de l'acheteur : vérification du nombre et de l'identité, échantillonnage, exigences de laboratoire ou de compatibilité, traitement des non-conformités et réception par le système.
Date de sortie la plus récente d'un bon de commande sécurisé = date de besoin au niveau du poste de remplissage − délai de production total prévu − délai de sécurité
Ne lancez pas le décompte à la date d'émission du bon de commande si le fournisseur ne peut pas commencer avant d'avoir reçu le visuel validé ou la nuance de couleur. Notez les deux dates : la date du bon de commande commercial et la date de validation pour la production. Des commandes “ en retard ” à répétition révèlent parfois un problème au niveau du processus de validation plutôt qu'un problème de capacité de production.
Pourquoi la pompe devient souvent le chemin critique
Une pompe à lotion n’est pas constituée d’une seule pièce moulée. Elle peut comporter un actionneur, un bouchon, un boîtier, un piston, une tige, un ressort, une bille ou un clapet, un joint d’étanchéité et un tube plongeur. Les colliers décoratifs, les couleurs personnalisées, les dispositifs de verrouillage et les finitions métalliques nécessitent des opérations supplémentaires. La découpe d’un tube plongeur ne peut être effectuée qu’une fois que l’épaulement du flacon et la hauteur interne ont été validés. Des contraintes de capacité peuvent donc survenir lors du moulage des composants, de l’assemblage, du placage, de la découpe du tube ou des essais, même lorsque l’actionneur visible semble simple.
C'est pourquoi les acheteurs doivent se faire communiquer des délais distincts pour la mise en service du moteur de la pompe, la fabrication sur mesure des pièces externes, la conversion du tube plongeur, le montage et le contrôle final. Lors du choix flacons de lotion et systèmes de pompe, le délai de livraison commercial doit être confirmé pour la combinaison précise « bouteille-pompe-décoration », et ne doit pas être déduit à partir de photos d'archives.
Choisissez une politique de réapprovisionnement en fonction de la communalité et du risque
Tous les composants ne méritent pas le même niveau de contrôle. Une cartographie décisionnelle pertinente tient compte des délais de livraison, de la fréquence de la demande, de la communalité et de l'obsolescence. La standardisation des cols de bouteille et des plateformes de pompes peut permettre de reporter la personnalisation et de mutualiser les risques, mais uniquement lorsque l'ajustement, l'étanchéité, le dosage et la compatibilité des formules ont été validés.
| Profil du composant | Politique type | Pourquoi | Attention |
|---|---|---|---|
| Délai de livraison long, courant pour l'ensemble des références | Seuil de réapprovisionnement et stock de sécurité stratégique | Concentration de la demande et impact important des interruptions de ligne | Ne pas affecter la totalité du stock à la première demande |
| Délai de livraison long, produit sur mesure/spécifique à une référence (SKU) | Prévisions fermes, réservation de capacité, livraison anticipée lot par lot et marge de sécurité | Les stocks peuvent devenir obsolètes | Modifications graphiques et de couleur |
| Délai de livraison court, courant | Seuil de réapprovisionnement simple ou méthode min/max | Réapprovisionnement régulier et économique | La quantité minimale de commande (MOQ) et le nombre d'articles commandés peuvent entraîner des excédents |
| Délai court, sur mesure/par intermittence | Commande par commande ou lot par lot | Évitez les stocks invendus | La demande doit être lancée suffisamment tôt |
Stock de sécurité protège grâce à la quantité ; délai de sécurité protège au fil du temps. Ces deux concepts ne sont pas interchangeables dans toutes les situations, et les utiliser tous les deux sans analyse préalable peut entraîner une augmentation excessive des stocks. Le délai est souvent préférable pour les pièces hautement personnalisées, coûteuses ou sensibles sur le plan esthétique ; le stock est souvent plus utile pour les composants courants et stables, pour lesquels une pénurie peut bloquer plusieurs références. C’est pour cette raison que la documentation de planification de Microsoft traite le point de réapprovisionnement, le délai de sécurité, le stock de sécurité, la quantité minimale de commande (MOQ), la quantité maximale et le multiple de commande comme des paramètres distincts.
N’utilisez pas de pompe ou de bouchon aux caractéristiques nominales identiques comme substitut d’urgence sans autorisation préalable. Les dimensions du col ne suffisent pas à elles seules à garantir l’étanchéité, le couple de serrage, la ventilation, le débit, l’amorçage, l’ajustement du tube plongeur ou la compatibilité avec la formule. Toute solution de remplacement doit satisfaire à des critères d’ajustement, de fonctionnement et de essais de compatibilité des emballages avant toute utilisation commerciale.
Un processus de réapprovisionnement des emballages cosmétiques en neuf étapes
- Figer la nomenclature contrôlée. Attribuez à chaque composant un code d'article unique, un numéro de révision, un fournisseur ou un site agréé, le nombre d'unités par kit et un statut de substitution. Distinguez les variantes de taille, de couleur et de graphisme des flacons au lieu de les regrouper sous une description informelle.
- Définissez l'horizon de la demande. Regroupez les commandes de remplissage confirmées, les quantités de lancement approuvées et une prévision clairement définie. Convertissez la demande de produits finis en demande de composants. Évitez de comptabiliser deux fois le même besoin commercial à la fois dans la prévision et dans les commandes fermes.
- Nettoyer le stock. Rapprochez les stocks physiques, les stocks de qualité, les stocks affectés et les stocks obsolètes. N'ajoutez que les entrées prévues, justifiées par une confirmation du fournisseur et des étapes de livraison fiables.
- Mesurer les délais de livraison par composant et par site. Utilisez les données historiques réelles relatives au passage de la commande à la validation qualité. Enregistrez les valeurs moyennes, les valeurs extrêmes ou les percentiles, et pas seulement les meilleurs résultats du fournisseur. Distinguez la production du fournisseur du transport et de la réception par l'acheteur.
- Sélectionnez la politique de mise en mémoire tampon. Déterminez le niveau de stock de sécurité, le délai de sécurité, la réservation de capacité, le stock commun ou le réapprovisionnement à la commande en fonction de la criticité et du risque d'obsolescence.
- Calculer le seuil de déclenchement et la quantité commandée. Appliquez le seuil de réapprovisionnement au niveau des stocks, puis déterminez le volume d'achat en tenant compte des besoins nets, de la quantité minimale de commande (MOQ), du multiple de commande, de la tolérance de quantité, du risque lié à la rotation des stocks ou à l'obsolescence, ainsi que des contraintes de trésorerie. Un seuil de 40 000 ne signifie pas pour autant “ commander 40 000 ”.”
- Dates de sortie décalées. Calculez à rebours à partir de la même date à laquelle le produit doit être livré, en tenant compte du délai d'approvisionnement prévu pour chaque composant. La commande de la pompe devra peut-être être passée plusieurs semaines avant celle du carton.
- Suivre les étapes clés et les exceptions. Validation de la révision terminée, matériaux prêts, lancement de la production, décoration, assemblage, contrôle, expédition, réception et validation de la qualité. Signaler tout retard sur une étape clé du chemin critique avant que la date limite finale ne soit dépassée.
- Vérifier que le kit ATP est complet. Recalculez les stocks de kits disponibles et la date de disponibilité des kits après chaque modification majeure. Ne débloquez le créneau de remplissage que lorsque l'emballage, la formule, la main-d'œuvre, les composants de la ligne de production et les critères de qualité requis sont tous conformes.
Pour une nouvelle gamme, comparez si les options de flacons cosmétiques en plastique peuvent partager un col et un système de fermeture standard. Pour les gammes haut de gamme utilisant emballages cosmétiques en verre, il convient d'intégrer les campagnes de formage, le recuit, le rendement de décoration et l'emballage de protection dans le processus de planification, plutôt que de se contenter de reproduire le délai de production d'une bouteille en plastique.
Exemple concret : coordination d'une recharge de 30 000 flacons de lotion
Supposons qu'une marque consomme en moyenne 5 000 packs complets par semaine. Chaque pack comprend une bouteille, une pompe, un capuchon et un carton. Les chiffres ci-dessous sont donnés à titre indicatif ; pour plus de clarté, ils se rapportent à des semaines entières et ne correspondent pas aux délais de livraison standard ni aux recommandations de stock de Boyu.
| Composant | Délai de livraison prévu | Exemple de stock de sécurité | Seuil de réapprovisionnement | Situation des stocks | Action |
|---|---|---|---|---|---|
| Flacon | 5 semaines | 1 semaine = 5 000 | 30,000 | 34,000 | Moniteur |
| Pompe | 8 semaines | 2 semaines = 10 000 | 50,000 | 41,000 | Réapprovisionner/vérifier maintenant |
| Surcapacité | 4 semaines | 1 semaine = 5 000 | 25,000 | 27,500 | Moniteur |
| Carton | 3 semaines | 0,5 semaine = 2 500 | 17,500 | 20,000 | Suivre l'état d'avancement des illustrations |
Il faut intervenir au niveau de la pompe, même si un stock de 41 000 unités peut sembler abondant. Le niveau de stock est inférieur au seuil de 50 000 unités, car le réapprovisionnement prend huit semaines et la marge de sécurité indicative est de deux semaines. Le stock de flacons est quant à lui supérieur à son seuil d'alerte. Attendre que le stock de flacons tombe à 30 000 pour passer les deux commandes entraînerait un retard dans la livraison de la pompe.
Supposons maintenant que les quantités disponibles confirmées pour la prochaine campagne s’élèvent à 32 000 flacons, 28 500 pompes, 31 000 bouchons et 30 500 cartons. La campagne ne peut pas garantir en toute sécurité la livraison de 30 000 packs complets. Elle dispose actuellement de 28 500 kits avant la mise en place de la remplisseuse, les échantillons d’inspection, les pertes sur la ligne de production ou les remplacements. Le planificateur doit soit obtenir des pompes supplémentaires validées avant la date de mise en production, soit réduire le lot engagé, soit utiliser une alternative déjà qualifiée. Des bouteilles supplémentaires ne suffisent pas à pallier la pénurie.
Contrôlez les étapes clés des fournisseurs, et pas seulement la date de livraison finale
Pour un composant critique, il ne suffit pas qu’un fournisseur affirme que la livraison se fera “ dans les délais ”. Établissez un calendrier des commandes d’achat qui mette en évidence les dépendances. Au minimum, demandez et tenez à jour les champs suivants pour chaque ligne de composant :
- référence de l'article, description, version du dessin ou du cahier des charges et site de fabrication agréé ;
- quantité commandée, tolérance de quantité autorisée, quantité minimale de commande (MOQ), multiple de commande et nombre d'unités par emballage ;
- date à laquelle toutes les autorisations de l'acheteur et les conditions commerciales ont été finalisées ;
- étapes clés relatives à la préparation des matériaux, au moulage/formage, à la décoration, au montage des pompes et au conditionnement, le cas échéant ;
- date d'inspection, date d'expédition, mode d'expédition, destination et date de réception requise chez le conditionneur ;
- certificats requis, échantillons, avis préalable d'expédition et traçabilité des lots ;
- règle de notification des changements, contact d'escalade et déclencheur du plan de reprise.
Mettre à jour chaque semaine le rapport « feux tricolores » des composants lors des réapprovisionnements normaux, et plus fréquemment sur le chemin critique. Un statut « vert » nécessite la preuve que l’étape est achevée, et non pas simplement que le fournisseur n’a pas signalé de retard. Un statut « orange » doit indiquer la marge restante en jours. Un statut « rouge » nécessite un plan de rattrapage chiffré, la désignation du responsable de la décision et la date de la prochaine mise à jour.
Lorsque vous comparez des fournisseurs, demandez-leur s’ils maîtrisent eux-mêmes la fabrication du moteur de la pompe, la finition et l’assemblage final, ou s’ils sous-traitent certaines étapes critiques. Évaluez leurs capacités, la gestion des modifications, la traçabilité, les plans d’urgence et la transparence concernant les étapes clés, et ne vous limitez pas au seul prix unitaire. Le guide de Boyu sur Évaluation d'un fournisseur de flacons sans air propose un cadre de qualification correspondant pour les emballages à plusieurs composants.
Les livraisons fractionnées sont-elles utiles ?
Un fractionnement d'expédition s'avère utile lorsqu'il permet d'obtenir une quantité partielle de kits utilisable qui garantit le respect d'une date de production, facilite l'inspection ou permet de réaliser un essai de production contrôlé. En revanche, cela constitue un gaspillage lorsque des flacons sont expédiés prématurément, occupant ainsi de l'espace de stockage alors que le goulot d'étranglement au niveau de la pompe reste inchangé. Comparez le nombre de kits complets débloqués, le supplément de fret, le surcroît de travail à la réception, la traçabilité des lots et le risque de dommages avant d’approuver un transport aérien ou une expédition partielle.
Dans la mesure du possible, regroupez les composants correspondants par campagne ou étiquetez clairement les palettes en indiquant la référence (SKU) du composant, la révision, le lot et la commande associée. Toutefois, n’exigez pas de chaque fournisseur qu’il expédie physiquement les composants ensemble si des réceptions échelonnées permettent de réduire l’encombrement ou le risque lié aux contrôles. La synchronisation signifie que les composants sont disponibles à la date prévue ; cela ne signifie pas nécessairement qu’ils partagent un même conteneur.
Erreurs courantes dans la planification des réapprovisionnements et solutions pratiques
| Symptôme | Cause probable | Mesure corrective | Prévention |
|---|---|---|---|
| Les bouteilles sont arrivées ; les pompes ont plusieurs semaines de retard | Même date de livraison de la commande, malgré des délais de production différents | Recalculer le chemin critique de la pompe et accélérer uniquement la quantité manquante qui permet de débloquer les kits | Planification en amont spécifique aux composants |
| Toutes les pièces sont arrivées, mais la ligne ne fonctionne pas. | Révision incorrecte, tube plongeur non coupé, contrôle qualité ou décoration non approuvée | Trier, quantifier les kits utilisables et éliminer ceux qui ne sont pas conformes | Contrôle des nomenclatures et des révisions, et justificatifs préalables à l'expédition |
| Le progiciel de gestion intégré (ERP) indique qu'il y a du stock ; l'entrepôt n'en a pas de disponible | Unités attribuées, rejetées ou obsolètes incluses | Rapprocher immédiatement les données de localisation et d'état de qualité | Utiliser les données relatives aux stocks disponibles, aux inventaires tournants et aux contrôles d'état |
| Le fournisseur a respecté les délais, mais le prestataire n'a pas participé à la campagne | La date d'échéance du bon de commande correspondait à la date d'expédition, et non à la date de réception de la facture. | Récupérer la capacité de la ligne et harmoniser les définitions | Une date limite de livraison au remplisseur, ainsi que des échéances explicites liées aux Incoterms ou à la réception des marchandises |
| Fret aérien d'urgence fréquent | Délai de livraison optimiste ou autorisation accordée tardivement | Distinguer les retards dus aux fournisseurs de ceux liés aux procédures d'approbation internes | Utiliser l'historique des réceptions, les délais de sécurité et les accords de niveau de service (SLA) relatifs aux validations |
| Une référence utilise une pompe partagée | Aucun seuil d'attribution ni aucune priorité | Geler les stocks et les affecter selon les règles de service/d'activité approuvées | ATP à composants communs et tampon protégé |
| Excédent d'emballages sur mesure suite à une baisse des prévisions | Stock de sécurité appliqué aux pièces spécifiques aux illustrations ou quantité minimale de commande (MOQ) ignorée | Suspendre ou réduire les commandes en cours et évaluer les retouches nécessaires | Reportez la personnalisation ; utilisez le temps de sécurité ou la réservation de capacité |
Que faire maintenant si les biberons sont là mais que les tétines sont en retard ?
Ne commencez pas par demander à chaque fournisseur d“” accélérer toutes les démarches ». Commencez par identifier la plus petite pénurie sur laquelle il est possible d’agir et les dates qui comptent.
- Geler et vérifier les soldes. Compter les bouteilles, les pompes, les bouchons et les cartons réceptionnés par version, lot et affectation. Vérifier les besoins en remplissage, y compris les pertes de mise en route, les échantillons de contrôle et les pièces de rechange.
- Calculer le nombre actuel de kits complets. Identifiez le véritable goulot d'étranglement et la première date à laquelle il entraîne un arrêt de la production. Ne vous fiez pas aux soldes bruts des bons de commande.
- Vérifier le bon fonctionnement de la pompe. Demandez ce qui est physiquement achevé, ce qui reste à faire, où cela se trouve et quelle étape clé limite la mise en service. Obtenez les quantités par date, et non une simple date butoir vague.
- Modéliser les quantités partielles. Déterminez si une première tranche de pompes acceptées permet de réaliser un cycle de remplissage partiel rentable. Tenez compte des coûts liés au changement de ligne, à la stabilité et au maintien de la formule, à la main-d'œuvre et au transport.
- Accélérer la mise en œuvre de la contrainte. Le transport par fret premium pour les pompes peut se justifier ; en revanche, le transport aérien de flacons déjà en surplus ne l'est pas. Veillez à préserver la traçabilité lors du fractionnement des lots.
- Passer en revue les solutions de remplacement approuvées. Utilisez le stock certifié existant ou une source secondaire préqualifiée, si disponible. À défaut, procédez à une évaluation des risques documentée et effectuez les vérifications nécessaires en matière d'ajustement, de fonctionnement et de compatibilité ; l'urgence ne suffit pas à rendre équivalente une pompe non testée.
- Replanifier l'ensemble de la campagne. Alignez la date révisée de préparation des kits sur la formule, la plage horaire de remplissage, l'espace disponible en entrepôt, la mise à disposition des produits finis et les engagements pris envers les clients.
- Clôturer l'affaire. Mettre à jour le délai de livraison réel, le seuil de réapprovisionnement, la politique de sécurité et la fiche d'évaluation des fournisseurs. Une correction ponctuelle sans modification des paramètres risque d'entraîner une récidive.
Le tableau de bord et les indicateurs qui permettent d'éviter les ruptures de stock récurrentes
Une fiche de planification utile peut être simple, mais elle doit fonctionner au niveau de l'emplacement des composants. Elle doit inclure la référence (SKU), la révision, le nombre d'unités par kit, le stock disponible utilisable, le stock en attente de contrôle qualité, la demande allouée, les réceptions confirmées par date, le délai moyen et le délai de planification, le stock de sécurité/délai de sécurité, le point de réapprovisionnement, le besoin net, la quantité minimale de commande (MOQ) et le multiple de commande, la dernière date de validation du bon de commande, la prochaine étape clé, la date de réception utilisable et le responsable.
Suivez les performances à l'aide d'indicateurs qui mettent en évidence à la fois les services et le gaspillage :
- Contenu complet du kit : couverture minimale des composants utilisables après les affectations.
- Respect des délais de préparation des kits : pourcentage de campagnes dont tous les éléments ont été livrés dans les délais prévus.
- Composante OTIF : dans les délais, dans leur intégralité, au point de comptage et de réception convenu — et pas seulement expédiées dans les délais.
- Biais et variabilité liés au délai de traitement : nombre de jours prévus par rapport au nombre de jours réels, y compris la validation de la qualité.
- Jours de pénurie et heures d'arrêt des chaînes de production : lié à l'élément limitant et à la cause première.
- Frais de traitement accéléré : frais de transport supplémentaires, heures supplémentaires, contrôles partiels et reports d'échéances dus à des pénuries.
- Stocks excédentaires et obsolètes : notamment les couleurs personnalisées, les illustrations imprimées et les anciennes versions.
- Prévisions et résultats des autorisations : évolutions au sein du délai de livraison figé et des jours perdus avant le lancement de la production.
Réévaluez les paramètres à une fréquence définie et après tout événement significatif : nouveau fournisseur, nouveau site, refonte de l'emballage, changement brusque de la demande, promotion, retards de livraison répétés, modification de l'itinéraire de transport, blocage pour cause de qualité ou changement de processus chez le fournisseur. Les seuils de réapprovisionnement basés sur la demande stable de l'année précédente peuvent s'avérer risqués lors du lancement ou du retrait progressif d'un produit.
Liste de contrôle finale avant la mise en production
- Une nomenclature et une révision validées regroupent tous les composants d'emballage nécessaires.
- La demande est traduite en utilisation des composants par référence et par site.
- Le stock utilisable ne comprend pas les articles mis en attente pour des raisons de qualité, les articles réservés, les articles endommagés et les révisions obsolètes.
- Les délais comprennent les étapes d'approbation, de production, de post-traitement, de logistique et de validation à la réception.
- La pompe ou tout autre composant le plus long ou le plus variable dispose de sa propre date de déclenchement et de fin.
- La quantité minimale de commande (MOQ), le nombre d'unités commandées et la tolérance de quantité sont mis en adéquation avec les besoins nets et le risque d'obsolescence.
- Les jalons des fournisseurs permettent d'identifier le chemin critique et le responsable.
- La personne chargée du remplissage vérifie la date à laquelle le composant est nécessaire, le délai d'inspection/de mise en attente et la capacité de la ligne de production.
- Tout composant de remplacement est approuvé et validé ; son interchangeabilité n'est pas présumée.
- La quantité promise par lot ne dépasse pas le nombre de kits complets acceptés.
Questions fréquentes
Faut-il commander les flacons et les pompes en même temps ?
Uniquement si la somme de leurs délais de production prévus correspond à cette même date de mise en production. En règle générale, ils devraient partager une même date de besoin au niveau de la ligne de remplissage, mais être commandés à des dates différentes, calculées en remontant dans le temps à partir de cette date de besoin.
Quel composant faut-il commander en premier ?
Celui dont le niveau de stock atteindra en premier le point de réapprovisionnement spécifique à son composant, après prise en compte du délai de livraison réel, de la demande, des entrées prévues, des affectations et de la politique de marge de sécurité. Il s'agit souvent d'une pompe, d'un bouchon spécial ou d'un composant décoré, mais pas toujours.
Quel niveau de stock de sécurité un acheteur de conditionnements cosmétiques doit-il maintenir ?
Il n’existe pas de pourcentage ni de nombre de semaines universel. Effectuez le calcul par composant en tenant compte de la variabilité de la demande et des délais d’approvisionnement, de l’objectif de service, du coût d’arrêt de la ligne de production, du taux de communalité, de la flexibilité de substitution, de la quantité minimale de commande (MOQ) et du risque d’obsolescence. Vérifiez le résultat en tenant compte des lancements atypiques ou de la demande saisonnière.
Quelle est la différence entre le stock de sécurité et le délai de sécurité ?
Le stock de sécurité permet d'augmenter le nombre d'unités physiques ; le délai de sécurité permet d'anticiper la livraison de la commande. Le stock peut convenir aux composants courants et stables, tandis que le délai permet de réduire le risque d'obsolescence pour les composants sur mesure. Le recours à ces deux solutions peut se justifier, mais il convient d'éviter un double tampon non justifié.
Le seuil de réapprovisionnement correspond-il à la quantité commandée ?
Non. Le seuil de réapprovisionnement sert de déclencheur. La quantité commandée dépend des besoins nets, du niveau de stock cible, de la quantité minimale de commande (MOQ), du multiple de commande, de la tolérance de quantité, de la capacité disponible, du risque lié au stockage ou aux visuels, ainsi que des contraintes commerciales.
Peut-on utiliser une autre pompe dont le col a le même diamètre si celle d'origine est en retard ?
Pas automatiquement. Vérifiez les dimensions et l'étanchéité, la longueur du tube plongeur, le couple ou le comportement à l'arrachement, le débit, l'amorçage, la force d'actionnement, la purge, les fuites, la compatibilité avec la formule et le comportement sur la ligne de remplissage. Mettez en œuvre la modification après avoir obtenu une validation documentée et une validation fondée sur les risques.
Faut-il expédier les biberons plus tôt si les pompes sont en retard ?
Uniquement lorsque la réception anticipée apporte une valeur ajoutée — par exemple, pour l’inspection, les essais en ligne, l’aménagement de l’espace ou une quantité partielle pouvant être utilisée de manière autonome. Dans le cas contraire, cela peut entraîner des coûts supplémentaires de stockage et de manutention, ainsi qu’un risque accru de dommages, sans pour autant avancer la date de mise à disposition du kit.
À quelle fréquence faut-il revoir les paramètres de réapprovisionnement ?
Adoptez une fréquence régulière adaptée au volume et à la volatilité, et procédez à un nouveau calcul après tout changement concernant un fournisseur, un itinéraire, la demande, la conception, la quantité minimale de commande (MOQ), la qualité ou le processus de validation. Les éléments critiques du lancement peuvent nécessiter un examen hebdomadaire des exceptions, même si les paramètres de référence sont revus chaque mois ou chaque trimestre.
Élaborer un calendrier de conditionnement en fonction de la date de remplissage
Pour obtenir un devis et un plan d'approvisionnement concrets, veuillez fournir la nomenclature d'emballage, les quantités par référence, les spécifications validées, la date de remplissage prévue, la destination, l'horizon prévisionnel, la décoration, les exigences d'inspection et les contraintes liées à la machine de remplissage. Boyu pourra ainsi examiner les dépendances entre les composants et identifier les pièces qui doivent être livrées en priorité.
Envoyez à Boyu la liste de vos composants et la date de livraison souhaitée.
Sources et lectures complémentaires
Définitions et méthodes de référence en matière d'urbanisme consultées pour l'élaboration du présent guide :
- Aide SAP — Fabrication sur commande
- Aide SAP — Planification des points de réapprovisionnement
- Aide Oracle sur la gestion des stocks — Planification des points de réapprovisionnement
- Oracle NetSuite — Calculs d'optimisation des stocks
- Oracle NetSuite — Saisie des informations relatives à la gestion des stocks
- Microsoft Learn — Bonnes pratiques de configuration : paramètres de planification
- Microsoft Learn — Gestion des règles de réorganisation
- ASCM — Dictionnaire de la chaîne d'approvisionnement, 18e édition
- Atan et al. — Systèmes d'assemblage à la commande : une synthèse
- IBM Research — Rationnement des composants pour la planification « available-to-promise »

 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch