Risposta breve: Nel settore cinese dell'imballaggio, denti (“apertura a dente”) indica solitamente il rifinitura del collo: l'interfaccia completa che consente a un tappo, una pompa, uno spruzzatore o altra chiusura di fissarsi e sigillare. Comprende il diametro nominale della filettatura, il profilo e il passo della filettatura, l'altezza di finitura, il foro interno, la superficie di tenuta e le tolleranze — non solo la filettatura a spirale visibile.
Un codice come 24/410 si riferisce a una famiglia di filettature con diametro nominale di 24 mm e alla serie di finiture 410. Il “410” è non con un passo di 4,10 mm. Verificare la corrispondenza con l’intera denominazione della finitura e con i disegni approvati della bottiglia e del tappo, quindi testare la confezione assemblata mediante prove di coppia, tenuta, erogazione e compatibilità con la formula.
La presente guida è destinata ai progettisti di confezioni per cosmetici, agli acquirenti, agli addetti al riempimento e ai team addetti al controllo qualità che si occupano della scelta dei flaconi in plastica. Illustra la terminologia e i criteri di selezione; il disegno tecnico approvato dal fornitore rimane la specifica di riferimento.
Cosa significa “boccale in plastica”?
La collo è la transizione al di sopra della spalla della bottiglia. La finitura è la parte superiore, sagomata con precisione, che accoglie la chiusura. Nelle conversazioni quotidiane relative all’approvvigionamento, si possono usare termini come “dimensione del collo”, “dimensione della filettatura”, “bocca”, “calibro” o denti come se fossero intercambiabili. Non sono sempre abbastanza precisi per un ordine di acquisto.
Una finitura completa del collo può includere la filettatura esterna, la superficie di tenuta superiore, il foro interno, l’altezza di finitura, l’inizio della filettatura, il cordone di supporto o di trasferimento, i dispositivi antirotazione e le relative tolleranze. Su una bottiglia filettata, la filettatura interna del tappo deve estendersi abbastanza da consentire l’inserimento della guarnizione selezionata prima che la gonna del tappo tocchi la spalla della bottiglia.
Come si legge un codice come 24/410
24 è la famiglia di diametri nominali misurata lungo la superficie esterna della filettatura della bottiglia — il Dimensione T. Il termine "nominale" non significa che ogni misura effettiva sia esattamente pari a 24,00 mm; il disegno di riferimento indica il valore nominale effettivo e la tolleranza. Non significa nemmeno che l'apertura interna sia di 24 mm.
410 identifica una serie di finiture a filettatura continua. I diagrammi comunemente utilizzati nel settore descrivono l’SP‑400 come pari a circa un giro completo, l’SP‑410 come pari a un giro e mezzo e l’SP‑415 come pari a due giri completi con una finitura più alta. Questa rappresentazione schematica è utile per la selezione, ma la serie controlla anche altre caratteristiche geometriche. Non sostituisce il disegno tecnico.
| Elemento di codice | Cosa ti dice | Ciò che non dimostra |
|---|---|---|
| 24 | Famiglia di diametri nominali delle filettature esterne | Diametro interno, capacità della bottiglia, portata della pompa o idoneità del prodotto |
| 410 | Geometria e innesto della serie Finish | Passo fisso di 4,10 mm, materiale di chiusura, prestazioni del rivestimento o della guarnizione |
| Codice completo 24/410 | Una specifica iniziale dell'interfaccia tra la bottiglia e il tappo | Funzionamento senza perdite con qualsiasi pompa o tappo compatibile dal punto di vista nominale |
Come si misura il diametro del collo di una bottiglia?
Utilizzare un calibro digitale o un micrometro calibrato, un misuratore di altezza se necessario e il disegno tecnico di riferimento. Misurare più campioni dopo un adeguato condizionamento e rilevare il diametro in due direzioni distanti tra loro di circa 90 gradi, in modo da non nascondere eventuali ovalità.
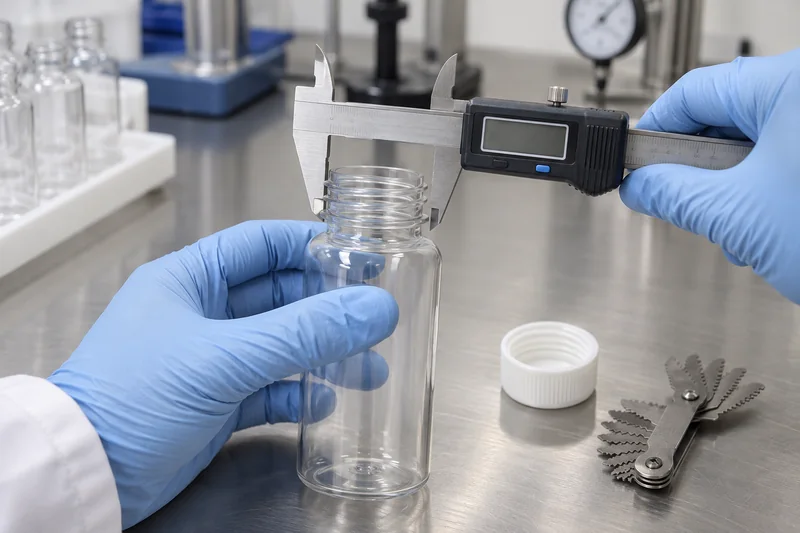
| Quota di disegno | Significato | Perché conta |
|---|---|---|
| T | Diametro esterno misurato tra le creste della filettatura | Verifica le dimensioni nominali di finitura e il gioco di accoppiamento |
| E | Diametro esterno del collo, esclusa la filettatura sporgente | Si riferisce alla profondità della filettatura; la profondità radiale approssimativa della filettatura è pari a (T − E) ÷ 2 |
| I | Diametro interno del foro | Riguarda i tubi di riempimento, le guarnizioni dei tappi, gli steli, i raccordi e i canali di flusso |
| H | Altezza finale dalla sommità al piano di riferimento del disegno | Regola la distanza dalla gonna, l'innesto e la configurazione del tappo |
| S | Distanza verticale dalla sommità all'inizio della prima filettatura | Influisce sul coinvolgimento e sull’orientamento alla chiusura definitiva |
Una sequenza pratica di identificazione
- Prima di procedere al reverse engineering di un campione, individuare il codice stampato, le specifiche del cartone o il disegno del fornitore.
- Controllare la superficie di tenuta e la filettatura per verificare l'assenza di sbavature, deformazioni, danni e residui di prodotto.
- Misurare T, E e I in due direzioni; misurare H e S dai punti di riferimento esatti del disegno.
- Conta gli inizi dei filamenti e segui una spirale per stimarne il numero di spire. Non considerare ogni cresta visibile come un filamento a sé stante.
- Misurare il passo su diversi intervalli di cresta oppure utilizzare un calibro profilometrico adeguato; dividere la distanza assiale totale per il numero di intervalli.
- Confrontare ogni risultato con la norma applicabile o con il disegno del fornitore, quindi assemblare campioni di chiusura destinati alla produzione.
Per una descrizione più completa della procedura, della scelta degli strumenti e degli errori di misurazione più comuni, consulta la guida dedicata di Boyu su misurazione del collo di un flacone per cosmetici.
Cosa significano i termini “passo della filettatura”, “passo” e “numero di filetti iniziali”?
Pitch è la distanza assiale tra i punti corrispondenti sulle creste adiacenti della filettatura. Piombo è la distanza assiale percorsa da una chiusura durante un giro completo di 360 gradi. A inizio del thread è l'inizio di una singola elica.
Per una filettatura a passo singolo, l'avanzamento è uguale al passo. Per una filettatura a passi multipli, passo = passo × numero di avviti. L'utilizzo di più punti di inizio può far avanzare la chiusura di una distanza maggiore per ogni giro, ma modifica anche l'allineamento iniziale e la geometria di accoppiamento. La chiusura e il flacone devono essere compatibili per quanto riguarda l'intero sistema di filettatura, non solo il diametro esterno.
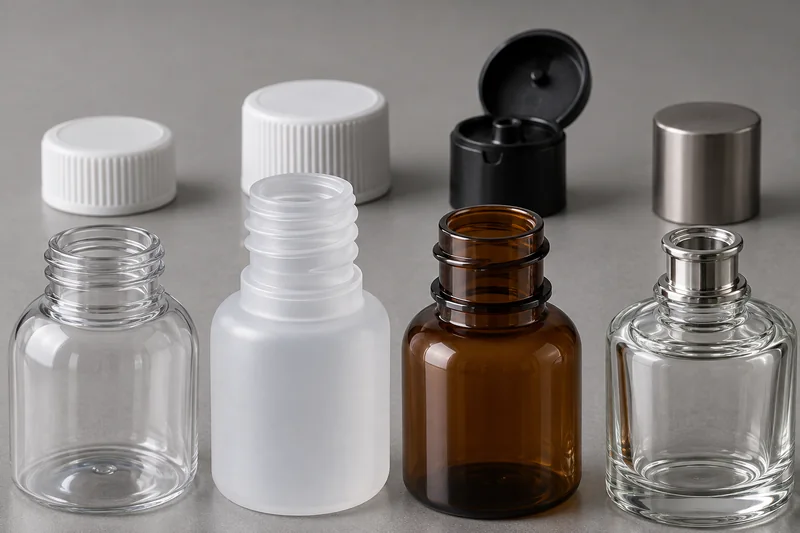
Quali sono gli standard più diffusi per le filettature delle bottiglie?
Non esiste un unico standard globale relativo alla filettatura che copra tutti i flaconi per cosmetici, bevande, prodotti farmaceutici e profumi. Il riferimento corretto dipende dal materiale del contenitore, dal mercato, dall’applicazione e dalla tipologia di finitura.
| Famiglia di riferimento | Dove si trova | Implicazioni per l'acquirente |
|---|---|---|
| ASTM D2911/D2911M | Dimensioni, tolleranze e configurazioni delle filettature delle bottiglie in plastica rientranti nel campo di applicazione | Utilizzare l'edizione in vigore indicata nel contratto; secondo l'ASTM non esiste un equivalente ISO noto |
| SP-400, SP-410, SP-415 | Disegni di finitura standard volontari per bottiglie di plastica, ora disponibili nell'archivio ISBT Threadspecs | Specificare la finitura, il tipo di filettatura (ove applicabile) e il numero di disegno/revisione — non indicare “filettatura standard” |
| Disegni delle finiture in vetro GPI/GCMI | Contenitori in vetro e chiusure che utilizzano la consueta denominazione 400/410/415 | Non dare per scontato che le dimensioni e le tolleranze di un disegno in plastica siano identiche a quelle della controparte in vetro |
| Famiglie di pompe DIN, GCMI e dei fornitori | Specifiche regionali e relative ai sistemi di erogazione, quali DIN GL18/GL20, GCMI 18/415 e apparecchi di tipo Europa | Utilizzare la denominazione esatta del raccordo e il disegno del flacone forniti dal produttore della pompa; la sola indicazione “18 mm” è incompleta |
| CETIE / EN: finiture per profumi | Sistemi a crimpatura, a scatto e i più recenti sistemi a vite per contenitori in vetro per profumi e cosmetici | Una finitura a crimpare per profumi come la FEA 15 non è un collo a vite 15/410 |
| Finiture per bevande PCO | Tappi per bevande in PET, comprese le linee PCO da 28 mm | Un flacone in PCO da 28 mm non è automaticamente compatibile con un tappo cosmetico 28/400 o 28/410 |
Le norme definiscono la geometria; non certificano la composizione del prodotto, la portata della pompa, la coppia di applicazione né la durata di conservazione. Questi aspetti devono essere specificati e convalidati separatamente.
Il profilo della filettatura è importante tanto quanto il diametro e il passo
Una filettatura per imballaggio non corrisponde automaticamente a una filettatura metrica convenzionale per viti meccaniche. I disegni di finitura definiscono la geometria di carico e di gioco della cresta, della radice e dei fianchi, compresi raggi, angoli e tipi di filettatura opzionali. Alcuni disegni SP non obbligatori distinguono un profilo per uso generico da un profilo a contrafforte modificato. Due parti possono avere lo stesso diametro nominale e lo stesso passo, ma interferire tra loro se la geometria dei fianchi o i giochi non corrispondono.
In molte confezioni cosmetiche, la filettatura serve principalmente a tirare verso il basso la chiusura e a sostenere il carico assiale; la tenuta contro i liquidi è garantita da un rivestimento interno, una guarnizione, un tappo, un dispositivo a “chela di granchio” o dal contatto con la superficie di appoggio superiore. Non si deve dare per scontato che un contatto più stretto della filettatura garantisca una tenuta migliore. Un’interferenza eccessiva può aumentare la coppia di serraggio, scheggiare la plastica, deformare un collo sottile o bloccare il tappo prima che l’elemento di tenuta previsto sia compresso.
In che modo il processo di lavorazione della plastica influisce sul rischio di ispezione
La stessa finitura nominale può essere ottenuta con processi diversi. Su una bottiglia in PET stampata a iniezione-stiramento-soffiaggio, la finitura viene normalmente definita nella preforma iniettata e rimane nell’anello del collo durante il soffiaggio. In molte bottiglie in HDPE stampate per estrusione-soffiaggio, l’area del collo e la superficie di tenuta possono essere più sensibili alla presenza di bave, alla rifilatura, al raffreddamento, all’ovalizzazione e alla deformazione causata dall’inserimento del tappo. I componenti stampati a iniezione-soffiaggio e a iniezione presentano specifiche considerazioni relative al punto di iniezione, al ritiro e all’allineamento dello stampo.
Ecco perché il controllo in entrata non dovrebbe applicare lo stesso insieme di tolleranze in modo indiscriminato a PET, HDPE, PP e vetro. È necessario concordare il disegno specifico per ciascun materiale, il metodo di condizionamento e la forza di misurazione. Ove possibile, registrare l’identificativo della cavità o dello stampo; una media complessiva può nascondere una cavità che produce ripetutamente una filettatura troppo alta, una spalla deformata o un foro non circolare.
Perché due componenti che contengono lo stesso codice possono comunque non funzionare correttamente
Un codice nominale è un’indicazione di compatibilità relativa a una famiglia di interfacce, non una garanzia che ogni combinazione di tolleranze funzioni correttamente. Se il flacone si trova vicino al proprio limite massimo di T o H mentre il tappo è vicino al proprio gioco interno minimo, la coppia di serraggio può aumentare notevolmente. La somma opposta delle tolleranze può ridurre l’innesto o la compressione della tenuta. La larghezza della sede, il diametro del tappo, la durezza del rivestimento, la compressione della guarnizione e il gioco tra la gonna e la spalla aggiungono ulteriori somme di tolleranze che il codice di finitura breve non è in grado di esprimere.
Con il passare del tempo, il risultato ottenuto dopo una corretta installazione il primo giorno può subire variazioni. Lo scorrimento plastico, la deformazione permanente della guarnizione, il rigonfiamento indotto dalla formula, l’espansione termica e la ripetuta applicazione della coppia da parte dell’attuatore possono ridurre la coppia trattenuta o alterare la tenuta. È necessario qualificare i campioni su lotti rappresentativi di flaconi e chiusure, non su una singola coppia accuratamente selezionata, e ripetere i controlli critici dopo il condizionamento.
Finiture comuni per il collo dei contenitori per cosmetici
La tabella seguente è una guida alla scelta dei fornitori, non uno standard universale di assegnazione. I portafogli di prodotti Closure variano a seconda del fornitore e della regione, e un modello specifico può essere disponibile in diverse versioni. Iniziate dai requisiti relativi all’erogatore e alla formula, quindi verificate quale tipo di bocca del flacone sia compatibile con il componente scelto.
| Famiglia Finish | Spesso abbinato a | Orientamento cosmetico tipico | Controllo critico |
|---|---|---|---|
| 13/415, 15/415 | Tappi a pennello, piccoli contagocce o accessori speciali | Trattamenti per le unghie, prodotti per le labbra o per gli occhi, campioni | Materiale, finitura e adattabilità del tergicristallo/riduttore |
| 18/400, 18/410, 18/415 | Contagocce, pompe dosatrici, erogatori a nebbia fine o tappi a vite | Siero, olio per il viso, piccoli formati da trattamento e da viaggio | Non sostituire i modelli 400, 410 e 415 |
| 20/410 | Nebulizzatori a nebbia fine e pompe di trattamento compatte | Acqua tonica spray, siero, spray per capelli o per il corpo, prodotti per la cura della pelle in formato compatto | Distribuzione del getto/portata e gioco tra le pareti interne |
| 22/410, 22/415 | Una selezione di dosatori e spruzzatori per cosmetici | Sistemi di trattamento, di base e spray specializzati | Disponibilità del fornitore e disegno esatto del dispositivo di fissaggio |
| 24/410 | Pompa per lozioni, spruzzatori, tappi a disco, tappi a scatto e tappi a vite | Lozione, detergente, shampoo, olio per il corpo, tonico e prodotti spray | Progetto della guarnizione, gioco della gonna e dimensione effettiva I |
| 24/415 | Selezione di pompe, spruzzatori e tappi con corpo più alto | Confezioni monodose premium o speciali | Dimensione H e profondità della gonna di chiusura |
| 28/400, 28/410, 28/415 | Erogatori per lozioni di grandi dimensioni, spruzzatori a grilletto/a nebulizzazione fine, tappi | Shampoo, balsamo, bagnoschiuma, formati da salone e per tutta la famiglia | Corrispondenza tra le dimensioni della bottiglia, la testa di tappatura e la serie |
| 33/400, 38/400 e oltre | Tappi a vite di grandi dimensioni, tappi dosatori e alcune pompe | Prodotti per la cura del corpo in grandi confezioni, ricariche, polveri, scrub e prodotti ad ampio accesso | Sigillare il terreno, riempire l'accesso, applicare la resina di chiusura e riempire lo spazio vuoto |
Non tutti i colli dei cosmetici sono filettati
Le pompe per profumi a crimpatura presentano una ghiera in alluminio fissata sotto un cordone; le pompe a scatto utilizzano un meccanismo a interferenza; i sistemi a baionetta e a cricchetto aggiungono funzioni di bloccaggio o di orientamento; molte confezioni airless utilizzano interfacce proprietarie. È opportuno specificare tali sistemi in base al disegno standard o del fornitore esatto, anziché tradurli in un codice 400/410.
Come scegliere la finitura giusta per un flacone cosmetico
1. Definire innanzitutto il prodotto e l'erogatore
Registrare viscosità e reologia, solventi, oli, tensioattivi, particelle, pH, sensibilità all'ossigeno, dosaggio e azione prevista da parte dell'utente. Una nebulizzazione fine, una pompa per trattamenti, una pompa per lozioni, un erogatore a schiuma, un tappo a disco e un semplice tappo a vite consentono di risolvere diverse esigenze di erogazione. Se il prodotto richiede una pompa, utilizzare la dose richiesta e andamento della miscela per determinare la portata della pompa prima di chiudere il collo della bottiglia.
2. Selezionare le famiglie di componenti compatibili
Chiedete ai fornitori di chiusure quali accessori sono disponibili per il motore e la guarnizione scelti. Quindi selezionate le bottiglie con finiture compatibili. Quelle di Boyu gamma di flaconi cosmetici in plastica, formati dei flaconi per lozioni e i formati dei flaconi spray forniscono spunti pratici, ma la bottiglia e il tappo finali dovrebbero essere considerati come un unico sistema controllato.
3. Confronta i disegni, non le descrizioni del catalogo
Verificare T, E, I, H, S, passo, profilo della filettatura, numero di filetti, larghezza della sede di tenuta, cordone/sotto-taglio, gioco della gonna di chiusura e tutte le tolleranze pertinenti. Identificare il tipo di tenuta: boccola, guarnizione, tappo, a chela di granchio, tenuta a spalla o altro modello. Verificare la revisione del disegno e quali caratteristiche sono critiche per la qualità.
4. Verificare l'adattamento della linea di riempimento e tappatura
Il foro deve poter accogliere l’ugello di riempimento e qualsiasi altro accessorio. La bottiglia deve resistere alla forza esercitata durante la tappatura senza deformarsi, mentre il tappo o la pompa devono adattarsi al sistema di serraggio, smistamento e coppia. Per i distributori con tubo di immersione, calcolare la lunghezza a partire dal punto di riferimento di tenuta e verificarla sulla bottiglia reale; Boyu’s guida alla lunghezza del tubo di pescaggio spiega tale flusso di lavoro.
5. Verificare la confezione assemblata e riempita
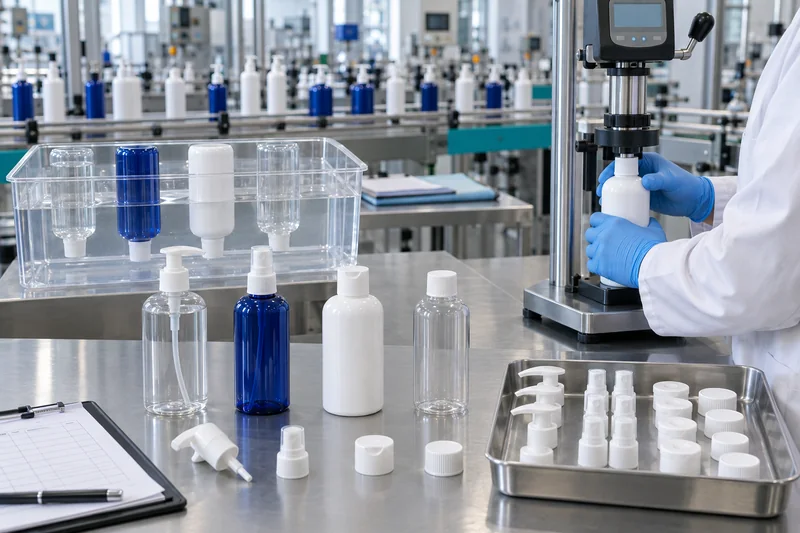
Verificare la coppia di serraggio e di allentamento, il contatto della guarnizione, le perdite, il ritorno della chiusura, l’adescamento e la portata della pompa, la qualità dello spruzzo, le prestazioni di caduta e distribuzione, i cicli termici, la compatibilità e l’evacuazione a fine confezione. Per un sistema filettato standard è necessario un codice di corrispondenza, ma questo non costituisce un certificato di prestazione.
Impostare i limiti numerici in base ai componenti selezionati, alla formula e al rischio di distribuzione. La coppia raccomandata dal fornitore è un'impostazione utile in fase di prova, ma l’intervallo di produzione deve essere stabilito sull’attrezzatura di tappatura effettiva. Effettuare le misurazioni sia immediatamente dopo l’applicazione sia dopo intervalli definiti di rilassamento o condizionamento. Per pompe e spruzzatori, azionare l’attuatore attraverso cicli di utilizzo rappresentativi, poiché il consumatore può trasmettere coppie ripetute al collare filettato.
6. Trovare un equilibrio tra funzionalità, estetica e continuità dell’approvvigionamento
Un collo più largo può facilitare il riempimento o consentire l’utilizzo di un dosatore più grande, ma potrebbe richiedere una maggiore quantità di resina per il tappo, modificare le proporzioni del flacone e ridurre lo spazio disponibile per l’etichetta o la spalla. Un collo più stretto può conferire un aspetto più raffinato e consentire l’uso di un tappo più piccolo, ma la dimensione I effettiva potrebbe limitare l’utilizzo di un beccuccio di riempimento, di un tappo o di un percorso ad alta portata. Nessuna delle due soluzioni è intrinsecamente di qualità superiore.
Verificare la disponibilità dei componenti a livello regionale prima di realizzare gli stampi per una bottiglia personalizzata. Una finitura standard con diverse fonti qualificate per pompe o tappi può ridurre il rischio di approvvigionamento, ma solo se le alternative superano gli stessi test di qualificazione relativi al disegno, all’assemblaggio e al riempimento-confezionamento. L’indicazione “disponibilità di una seconda fonte” dovrebbe significare che tale alternativa è stata convalidata, non semplicemente elencata con lo stesso codice nominale.
Errori comuni nella scelta della taglia e come prevenirli
| Sintomo | Meccanismi probabili | Prove da raccogliere |
|---|---|---|
| Il tappo si avvia, poi si blocca o si inclina | Serie di finiture errata, filettatura danneggiata, bave, collo ovale o disallineamento iniziale | Ovalità T/E, profilo della filettatura, punti di inizio, traccia dell'applicazione e sezione visiva |
| La chiusura è più stretta, ma ci sono delle perdite | Parte inferiore della gonna prima del caricamento della guarnizione, superficie di appoggio danneggiata, rivestimento/guarnizione non compatibili o coppia di serraggio insufficiente | Configurazione dei contatti delle guarnizioni, dimensioni H/S, coppia di smontaggio, risultati delle prove di tenuta con riempimento |
| Giri di chiusura o strisce | Profondità di filettatura insufficiente, coppia eccessiva, scorrimento della resina o mancata corrispondenza | T/E, danni alla filettatura, curva di coppia, cronologia del condizionamento e lotto della resina |
| La pompa si allenta durante l'uso o il trasporto | Bassa coppia residua, rilassamento della guarnizione, coppia di azionamento o vibrazioni | Dati relativi alla coppia iniziale/dopo invecchiamento, al funzionamento del dispositivo di bloccaggio, alle vibrazioni e ai cicli termici |
| La pompa si adatta, ma funziona male | Tubo di immersione errato, diametro interno ridotto, incompatibilità della miscela, sfiatamento o disadattamento del motore | Numero di Prime, potenza, forza di azionamento, gioco del foro, percorso del tubo di immersione e invecchiamento della formula |
Usa il metodi di prova di tenuta dei flaconi cosmetici per scegliere un protocollo adeguato, e più in generale Lista di controllo per la qualificazione dei flaconi cosmetici per coprire i rischi legati alle dimensioni, all’erogazione, alla compatibilità e alla distribuzione.
Cosa inserire nella richiesta di offerta e nel piano di controllo
- Denominazione esatta della finitura, tipo di filettatura (se applicabile), numero di norma/disegno e revisione.
- Materiale della bottiglia e del tappo, tipo di resina, colorante, percentuale di PCR e processo di produzione.
- Dimensioni critiche e tolleranze, tra cui T, E, I, H, S, passo, avviamenti, superficie di tenuta e ovalità.
- Modello a chiusura o a pompa, tipo di tenuta, guarnizione/rivestimento, blocco dell'attuatore, specifiche relative alla portata e al tubo di immersione.
- Coppia nominale di serraggio/allentamento o parametri di montaggio e metodo di misurazione concordato.
- Famiglia di formule, temperatura di riempimento, mercato, durata di conservazione prevista e canale di distribuzione.
- Piano di campionamento, calibri di accettazione/rifiuto, campioni conservati, limiti di difetti accettabili e criteri di prova.
- Requisiti relativi al controllo delle modifiche riguardanti stampi, cavità, resina, fornitori, guarnizioni, pompe e revisioni dei disegni.
Domande frequenti
La finitura del collo è costituita solo dalla filettatura?
No. La filettatura è solo una delle caratteristiche. La finitura comprende anche il bordo di tenuta, il foro, l’altezza, l’inizio della filettatura, i rilievi o gli elementi di ritenzione e le tolleranze che regolano il fissaggio e la tenuta.
Il collo di una bottiglia 24/410 ha un diametro interno di 24 mm?
No. Il numero 24 indica la famiglia di diametri nominali della filettatura esterna. Il diametro interno utile è la dimensione I indicata sul disegno della bottiglia ed è inferiore.
Un tappo da 24/400 può andare su una bottiglia da 24/410?
Non specificare quella combinazione. Il diametro nominale corrisponde, ma la serie di finiture è diversa. L'innesto parziale della filettatura non garantisce il corretto carico della tenuta, il mantenimento della coppia o le prestazioni di trasporto.
È possibile misurare la filettatura di una bottiglia con un righello?
Un righello può distinguere le diverse famiglie dimensionali, ma non è in grado di verificare la finitura o la tolleranza. Utilizzare strumenti calibrati, il disegno di riferimento e un accoppiamento di chiusura previsto per la produzione.
Se su entrambi i pezzi è indicato 24/410, sono automaticamente compatibili?
Dovrebbero condividere l'interfaccia nominale di base, ma la compatibilità commerciale dipende comunque dalle tolleranze, dal design delle guarnizioni, dal gioco della gonna, dalla coppia, dai materiali, dal tubo di immersione, dal motore della pompa, dalla formula e dai test sul prodotto confezionato.
Qual è la finitura migliore per il collo nel settore dei cosmetici?
Non esiste una soluzione di finitura universalmente ottimale. L'opzione migliore è l'interfaccia più piccola possibile che supporti l'erogatore richiesto, la velocità di riempimento, le dimensioni della bottiglia, il sistema di sigillatura, le attrezzature di linea e le prestazioni validate, pur rimanendo disponibile presso fornitori qualificati.
Fonti e riferimenti tecnici
- ASTM D2911/D2911M-16(2023): Dimensioni e tolleranze per bottiglie in plastica
- Specifiche ISBT relative alle filettature: SP‑400, SP‑410, SP‑415 e altri disegni di finitura facoltativi
- SP-410 Finitura per bottiglie di plastica, disegno 1165380-1
- Plastica per il settore farmaceutico: specifiche selezionate relative alla finitura del collo fornite da S.P.I.
- ASME B1.7: Filettature — Nomenclatura, definizioni e simboli alfabetici
- Aptar Beauty Classicline: esempi di pompette nei modelli 24/410, 22/410, DIN e GCMI
- Aptar Closures: finiture del collo con coperchio a disco e opzioni di sigillatura
- Riferimenti CETIE relativi alla geometria dei flaconi e alle finiture del collo dei flaconi di profumo
 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch