














Respuesta directa: Una botella puede pasar las pruebas dimensionales, de caída y de fugas básicas, pero aún así presentar fugas después del llenado, ya que la junta es solo una parte de un sistema de sellado completo. La fórmula puede ser absorbida por la junta y provocar hinchazón o ablandamiento; puede extraer ingredientes y causar contracción o endurecimiento; o bien, la tapa, la junta y la superficie de contacto de la botella pueden perder presión de contacto debido a la deformación por compresión, la fluencia, la pérdida de torque, los ciclos térmicos o un desajuste geométrico.
La solución no es automáticamente “usar silicona” o “apretar la tapa”. Identifica el compuesto y la estructura exactos de la junta, pruébala con la fórmula real, mide sus cambios dimensionales y mecánicos, y luego prueba el empaque completo y lleno con un torque de aplicación controlado bajo condiciones de envejecimiento y distribución. No existe un material universal para juntas cosméticas ni un porcentaje de hinchamiento admisible único para todos los envases.
Esta guía está dirigida a ingenieros de empaque de productos cosméticos, equipos de calidad de las marcas, empresas de llenado por contrato, equipos de compras y proveedores. El término “junta” se utiliza en sentido amplio; el artículo distingue entre revestimientos de tapas planas, arandelas de elastómero y anillos de O, sellos moldeados para tapones y sellos internos de inducción, según sus diferentes funciones.
Primero, identifica cuál es el componente de sellado que tienes realmente
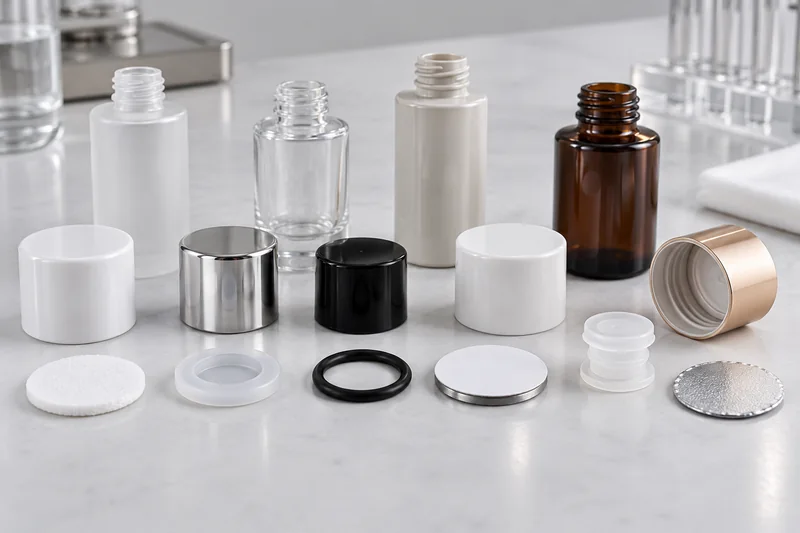
Los equipos de empaque suelen utilizar junta, revestimiento, fajo, sello y la lavadora como si fueran la misma pieza. No siempre son intercambiables. La estructura determina qué propiedades son importantes y de qué manera puede fallar el componente.
| Componente | Cómo se sella | Puntos típicos de falla |
|---|---|---|
| Forro o relleno para gorra plana | Se comprime entre la plataforma de la tapa y la superficie de sellado de la botella o el frasco | Pérdida por compresión, descentrado, hinchamiento, delaminación de la superficie, absorción por los bordes |
| Arandela de elastómero o junta tórica | Se deforma en un asiento o junta definidos para mantener la presión de contacto | Compatibilidad de compuestos, compresión, deformación permanente por compresión, extrusión o torsión |
| Tapón moldeado o sello cónico | Crea un contacto radial o lineal en el interior del ánima de la botella | Tolerancia del diámetro interior, ovalidad, profundidad de inserción, deslizamiento, daño superficial |
| Sello interno de inducción | Una capa termosellable une un laminado de papel metalizado a la superficie del envase | Capa de sellador incorrecta, presión insuficiente, relación energía/ventana, contaminación del terreno, canales o unión débil |
| Función de sellado integral de la tapa | Sellos moldeados tipo «land», «crab-claw», «lip» o «plug» sin revestimiento separado | Desplazamiento de la resina, variaciones en el moldeado, desajuste con el acabado del envase |
Un revestimiento de espuma que se vuelve a sellar después de abrirlo no es lo mismo que una lámina de inducción que proporciona evidencia de primera apertura. Una película de PTFE resistente a los productos químicos no es, por sí sola, una junta elástica. Una arandela de silicona utilizada debajo del collarín de una bomba se comporta de manera diferente a una junta tórica de silicona alojada en una ranura. Comience cada investigación con un dibujo, una lista de materiales y una sección transversal física del ensamblaje exacto.
Cómo una junta logra —y pierde— el sellado
Cuando se coloca una tapa de rosca, el par de apriete genera una fuerza de sujeción axial. La junta se deforma contra la superficie de sellado de la botella y llena las pequeñas irregularidades de la superficie. El sellado solo funciona mientras la presión de contacto se mantenga continua en toda la circunferencia y sea mayor que las fuerzas que intentan separar o eludir la interfaz.
Por lo tanto, el torque de aplicación es un parámetro de entrada, no el sello en sí mismo. La relación entre el torque y la fuerza de sujeción útil varía según la geometría de la rosca, la fricción, el material de la tapa, la rigidez del revestimiento, la lubricación, el acabado de la botella y el equipo de tapado. El torque de desmontaje que se mide posteriormente es útil para el control del proceso, pero no es una medición directa de la presión de contacto microscópica de la junta.
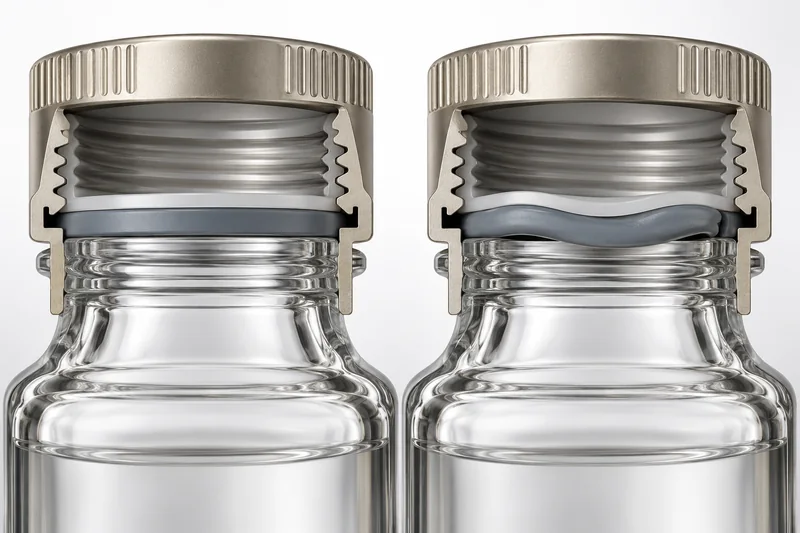
Deformación residual por compresión, relajación de tensiones y fluencia de la capa superior
Los elastómeros no se recuperan por completo tras una compresión prolongada. La deformación residual por compresión describe la deformación permanente que persiste tras un procedimiento definido de compresión y recuperación. La relajación de tensiones describe la disminución de la fuerza mientras se mantiene la deformación. Las tapas de plástico y los elementos de sellado integrados también pueden sufrir fluencia bajo carga. El calor suele acelerar estos efectos dependientes del tiempo.
Por lo tanto, un envase puede pasar una prueba de inversión el mismo día y presentar una fuga semanas después. La tapa puede seguir pareciendo bien ajustada, pero la fuerza de sellado original se ha reducido. Los ciclos de temperatura provocan una expansión y contracción diferenciales entre la botella, la tapa y la junta; la vibración y la manipulación pueden entonces aprovechar una interfaz débil.
La geometría determina hacia dónde se dirige la fuerza
La superficie de apoyo de la botella debe ser lo suficientemente plana, continua y perpendicular al eje. La ovalidad del cuello, las costuras del molde, las astillas, las rebabas, las hondonadas, una superficie de apoyo estrecha o una variación excesiva en la altura pueden concentrar la carga en un sector y dejar a otro con compresión insuficiente. El inicio de la rosca del tapón, el acoplamiento de la rosca, la planitud de la plataforma, el rebaje del revestimiento y el diámetro del revestimiento también son importantes. La guía de Boyu sobre Acabados de los cuellos de las botellas de plástico y dimensiones de las roscas explica la interfaz de entrada que debe sellar una junta.
Por qué una junta cosmética se hincha, se encoge, se ablanda o se endurece
El manual de ingeniería de Parker describe tres mecanismos que pueden actuar conjuntamente cuando un elastómero entra en contacto con un líquido: el material absorbe el medio; el medio extrae plastificantes u otros componentes del compuesto; o una reacción química modifica la red polimérica. El resultado neto puede ser hinchamiento, contracción, ablandamiento, endurecimiento, pérdida de resistencia o fragilización.
Absorción e hinchazón
Los ingredientes de fragancias, los aceites esenciales, los aceites portadores, los solventes u otros componentes de la fórmula pueden difundirse en un polímero. El volumen aumenta y la dureza puede disminuir. Un aumento pequeño y uniforme puede mejorar inicialmente el contacto en un sello estático, pero eso no es una estrategia de diseño: una mayor hinchazón puede deformar un revestimiento plano, empujarlo fuera de su hueco, estrechar el paso de una bomba o reducir la resistencia al desgarro y a la extrusión. Las piezas sometidas a restricciones pueden comportarse de manera diferente a las muestras de inmersión libre.
Extracción, contracción y pases aparentemente fallidos
Una fórmula puede eliminar los aditivos de bajo peso molecular de la junta. La pieza puede encogerse o endurecerse, lo que reduce la presión de contacto. La absorción y la extracción pueden ocurrir simultáneamente, por lo que un cambio neto de masa o volumen cercano a cero no demuestra estabilidad química: la absorción podría estar ocultando una pérdida de material. Compare la masa, las dimensiones, la dureza, la apariencia y, cuando el riesgo lo justifique, los compuestos extraíbles o lixiviables de la fórmula —no se base en un solo valor.
Efectos de la temperatura, el tiempo y la superficie
Por lo general, una temperatura más alta aumenta la difusión y la velocidad de reacción, pero una exposición breve y agresiva a altas temperaturas no siempre reproduce el mismo mecanismo que un almacenamiento prolongado en tiempo real. Las juntas delgadas y los revestimientos de espuma pueden deteriorarse más rápido que las piezas moldeadas gruesas debido a su geometría y al área expuesta. El vapor del producto puede afectar a una junta incluso cuando el envase se almacena en posición vertical y el líquido no entra en contacto visible con el sello.
Para conocer la estrategia de vencimiento completa, utilice un enfoque basado en el riesgo programa de compatibilidad de envases de productos cosméticos y definir plazos realistas siguiendo los principios de la guía de Boyu sobre duración de la prueba de compatibilidad.
Comparación de materiales para juntas en envases de productos cosméticos
La siguiente tabla es un marco de evaluación y no sustituye a las pruebas. Los términos “silicona”, “NBR” o “TPE” solo se refieren a una familia de polímeros. El sistema de curado, la proporción de copolímeros, la dureza, el relleno, el plastificante, el colorante, el poscurado, la densidad de la espuma, el revestimiento y la formulación del proveedor pueden alterar significativamente el desempeño.
| Material o estructura | Características útiles | Precauciones | Contexto de selección razonable |
|---|---|---|---|
| Espuma de polietileno / Revestimiento tipo F217 | Flexible, económico, con baja absorción de humedad, revestimiento que se puede volver a sellar | No es a prueba de manipulaciones; la densidad de la espuma, el espesor y los revestimientos varían; los aceites o solventes agresivos pueden hacer que algunas estructuras se hinchen o se ablanden | Fórmulas de cuidado personal a base de agua o suaves, tras la validación del empaque lleno |
| Junta de TPE / TPV | Moldeable, con dureza ajustable, adecuado para sellos integrados o en carcasa | El comportamiento químico y de compresión depende en gran medida del tipo de mineral; la temperatura del proceso y la adhesión son factores importantes | Tapas de gran volumen con compuesto y proceso de moldeo validados |
| Silicona (VMQ) | Recuperación elástica y amplio rango de temperaturas; útil como arandela o soporte flexible | Puede absorber ciertos aceites o solventes; es relativamente permeable; los compuestos extraíbles y el sistema de curado pueden influir | Tapas que deben cumplir con los requisitos de temperatura y que están sujetas a un control específico según la fórmula |
| Caucho de nitrilo (NBR) | A menudo se someten a pruebas para verificar su resistencia al aceite y su buen sellado mecánico | El rendimiento varía según el contenido de acrilonitrilo y el compuesto; los solventes polares, el ozono, el calor o el envejecimiento pueden ser factores limitantes | Sistemas con alto contenido de aceite solo después de realizar pruebas de compuestos exactos |
| EPDM | A menudo resistente al agua, a la intemperie y a muchos medios polares | Por lo general, no es adecuado para muchos aceites de hidrocarburos; las mezclas de fragancias pueden contrarrestar las reglas simples basadas en la clase química | Sistemas acuosos tras las pruebas de compatibilidad de la fórmula completa |
| Fluoroelastómero FKM | Amplia resistencia a muchos aceites y solventes; buen comportamiento térmico en compuestos adecuados | Costo más elevado; no es aplicable a todas las cetonas, aminas, ésteres o compuestos químicos polares; pueden aplicarse políticas relativas a los materiales fluorados | Sistemas de solventes y aceites complejos cuando se justifica el uso de un compuesto específico |
| Caucho butílico (IIR) | Baja permeabilidad al gas y propiedades útiles de sellado y barrera | No es adecuado para todos los solventes orgánicos ni para condiciones extremas; el comportamiento al volver a sellar y a bajas temperaturas depende del compuesto | Sistemas acuosos o con solventes suaves sensibles a las barreras tras su validación |
| Compuesto recubierto de PTFE | Baja reactividad al contacto y amplia resistencia química en la superficie en contacto con el producto | El PTFE por sí solo carece de recuperación elástica; necesita un sustrato flexible; es necesario revisar el costo, la adhesión, la delaminación y la política sobre PFAS | Fórmulas agresivas o de alta pureza en las que se justifica una arquitectura compuesta |
| Tapón moldeado de PP/PE o revestimiento rígido | Construcción con pocas piezas, potencialmente unifamiliar, y geometría moldeada repetible | Menos capaz de adaptarse a las irregularidades del terreno que la espuma blanda; predominan la deformación por fluencia y el ajuste dimensional | Sistemas de tapa y cuello a juego con tolerancias de moldeo controladas |
En el caso de los productos a base de aceites y fragancias, es mejor empezar por revisar la lista completa de ingredientes en lugar de fijarse en la etiqueta comercial que dice “aceite natural”. Los productos de Boyu’s Categoría de frascos para aceites esenciales puede admitir la selección del formato del empaque, pero la junta o la pera del gotero aún requieren su propia prueba de compatibilidad. En el caso de los frascos, selecciona el envase y el cierre juntos a partir de un gama de frascos para cremas cosméticas, y luego apruebe la combinación exacta de revestimiento y fórmula.
¿Por qué el conjunto completo sigue teniendo fugas?
Una junta hinchada es una señal visible, pero puede que no sea la única causa. Un análisis útil distingue cuatro tipos de fallas.
1. Falla del material
La junta absorbe la fórmula, pierde ingredientes, se degrada, se vuelve quebradiza, se vuelve pegajosa o se desprende de su capa frontal o posterior. El vapor de la fórmula, los agentes de limpieza y los lubricantes de fabricación deben incluirse en el mapa de exposición cuando sea pertinente. Una tabla de compatibilidad de proveedores puede descartar un candidato obviamente inadecuado, pero no puede aprobar una mezcla de fragancias patentada.
2. Compresión insuficiente o deteriorada
El revestimiento puede ser demasiado delgado, demasiado duro o demasiado pequeño; la tapa puede colocarse por debajo de su rango validado; o la relajación de tensiones y la fluencia de la tapa pueden reducir la fuerza con el tiempo. Un revestimiento muy blando puede sellar de inmediato, pero tardar demasiado en fraguar. Un revestimiento duro puede resistir el fraguado, pero no adaptarse a las variaciones del terreno. La selección es una cuestión de equilibrio, no una búsqueda de la mayor dureza o del inserto más grueso.
3. Fallo geométrico o de ensamblaje
La inserción descentrada, el rizado del revestimiento, las rebabas del troquelado, la deformación de la base de la tapa, el enroscado cruzado, la ondulación de la superficie de apoyo de la botella, la ovalidad del acabado o un collarín de la bomba que llega al fondo antes de que se comprima la junta pueden provocar un espacio local. El uso de proveedores mixtos aumenta el riesgo, ya que el tamaño nominal del cuello no garantiza que la geometría de la rosca y de la superficie de sellado coincidan.
4. Falla en las condiciones de servicio
Las fórmulas de baja viscosidad y baja tensión superficial encuentran caminos más estrechos que las cremas espesas. El llenado en caliente, la presión del espacio libre, la presión reducida durante el transporte aéreo, los ciclos de congelación-descongelación o de calor, la vibración, los golpes por caída, las aperturas repetidas, la contaminación del producto en tierra y el cierre posterior por parte del consumidor pueden convertir un sellado marginal en una fuga. Consulte la guía más completa de Boyu sobre el Causas comunes de fugas en los frascos de cosméticos para revisar las zonas adyacentes propensas a fallas en las bombas, las áreas de engarzado, los orificios de ventilación y el cuerpo de las botellas.
Normas aplicables: y lo que no demuestran
No existe ninguna norma de la ASTM, la ISO, la FDA o la UE que apruebe una junta para todas las fórmulas cosméticas. Las normas útiles que se mencionan a continuación abordan aspectos específicos del problema. La marca debe integrarlas en un protocolo basado en el riesgo y redactar criterios de aceptación específicos para cada proyecto.
| Referencia | Ámbito de aplicación | Límite |
|---|---|---|
| ASTM D471 | Efectos comparativos de los líquidos en materiales similares al caucho, incluyendo masa, volumen, dimensiones, dureza y propiedades mecánicas | La ASTM señala que los datos obtenidos en pruebas aceleradas podrían no correlacionarse directamente con el desempeño en servicio; esto no certifica el empaque ensamblado |
| ASTM D395 | Comportamiento de deformación permanente del caucho bajo una fuerza o deflexión definidas | Un método basado en las propiedades del material, no un valor cosmético universal de “aprobado/rechazado” para el revestimiento |
| ASTM D2063/D2063M | Retención del par de apriete en sistemas de envase y cierre con rosca continua a juego en condiciones y tiempos definidos | Mide la retención del par; no indica cuál es el par correcto ni garantiza la estanqueidad |
| ASTM D3474 | Calibración y uso de medidores de torque en el sector del empaque | Solo práctica con instrumentos |
| ASTM D4991 | Prueba de fugas al vacío en contenedores rígidos vacíos bajo presión diferencial | No es automáticamente adecuado para todos los envases cosméticos llenos, revestimientos de papel o condiciones de servicio |
En Estados Unidos, la FDA afirma que no establece una lista de pruebas para cada producto cosmético; la empresa responsable debe garantizar y demostrar la seguridad del producto. En la UE, el Anexo I del Reglamento (CE) N.º 1223/2009 exige que las características relevantes de los materiales de empaque —en particular, la pureza y la estabilidad— se incluyan en la información de seguridad de los productos cosméticos. Ninguno de los dos marcos normativos especifica un polímero de junta obligatorio para los cosméticos.
Un protocolo justificable de calificación de juntas y cierres
- Define el sistema y el riesgo. Registra los aspectos relacionados con la composición de la fórmula, la viscosidad, la tensión superficial, la volatilidad, el pH, la temperatura de llenado, el espacio libre, la vida útil, la ruta de transporte, la frecuencia de reajuste del cierre y las consecuencias de una fuga.
- Bloquea la lista de materiales. Identifique la familia de polímeros, el grado o compuesto del proveedor, la dureza, el sistema de curado (cuando sea pertinente), el color, la cara exterior, la cara interior, la densidad de la espuma, el espesor, el diámetro, el adhesivo y la planta de fabricación. La descripción “junta de silicona blanca” no constituye una especificación reproducible.
- Mide las piezas del momento cero. Registra la masa, el espesor, el diámetro, el diámetro interno y externo, la dureza de los elastómeros sólidos, el estado visual y las fotografías. Revisa el rebaje de la tapa, el asentamiento del revestimiento y la superficie de sellado de la botella por cavidad o fuente de moldeo.
- Realiza una prueba de contacto con el material. Exponer las piezas reales de las juntas o muestras adecuadas a la fórmula real y a los controles pertinentes a la temperatura y durante el tiempo indicados. Medir la masa, el volumen o las dimensiones, la dureza, la adherencia, el agrietamiento, el color, el olor y la delaminación. Aplicar los conceptos de la norma ASTM D471 únicamente cuando el alcance de las muestras y los métodos se ajuste a los requisitos de la norma.
- No te quedes solo en la inmersión libre. Ensamble botellas, empaques y tapones destinados a la producción. Un empaque restringido está sometido a una tensión diferente y no puede expandirse libremente; el tapón y la botella también influyen en la fluencia y la geometría.
- Controla el torque de la aplicación. Aplique un par de apriete con equipo calibrado en puntos definidos de par bajo, nominal y alto dentro del rango de desarrollo seguro. Registre el par de apriete real aplicado. Mida el par de desapriete en el momento cero y en los puntos de envejecimiento previstos, sin considerarlo como el único resultado de la prueba de sellado.
- Utiliza orientaciones y condiciones realistas. Incluye almacenamiento en posición vertical, lateral e invertida cuando sea necesario, de modo que el líquido y el vapor pongan a prueba el sello. Agrega ciclos de temperatura, condiciones de baja presión o acondicionamiento para el transporte, según corresponda, y luego mantén las muestras en tiempo real.
- Mide las fugas de manera adecuada. Utilice indicadores visuales, cambios gravimétricos de masa, pruebas con burbujas de vacío, caída de presión o vacío, o métodos con trazadores, según el empaque y la fuga más pequeña que sea relevante. La comparación de Boyu entre métodos de prueba de estanqueidad de botellas cosméticas aplicables ayuda a elegir la medida adecuada.
- Revísalo después del tiempo de reposo y después de abrirlo. Registra la trayectoria de humectación, la huella de compresión, la posición del revestimiento, los cambios en el espesor, el diámetro y la dureza, el estado de la tapa y la superficie de apoyo de la botella. Repite los ciclos de cierre si el consumidor va a volver a abrir el empaque.
- Verifica la seguridad y la calidad de la fórmula. Compare el color, el olor, la viscosidad, el pH y otras especificaciones de estabilidad de la fórmula con un control inerte adecuado. Un evaluador o laboratorio calificado debe decidir si es necesario realizar un análisis de sustancias extraíbles, lixiviables o de migración específica.
- Someta a prueba la distribución. Someta a prueba el paquete primario empaquetado dentro de las cajas de cartón definitivas o embalajes de envío mediante la secuencia correspondiente de pruebas de vibración, caída, compresión, temperatura y presión; inspeccione el paquete inmediatamente y después de la recuperación.
- Define de antemano qué se considera «aceptación». Indique los criterios de ausencia de fugas, el cambio de masa permitido, los límites dimensionales y mecánicos de las juntas, el rango de retención del par, los límites de fuerza de apertura, las especificaciones de las fórmulas, el tamaño de la muestra y la regla de falla y repetición de la prueba antes de consultar los resultados.
Utilice varias unidades en las cavidades de las botellas, las cavidades de las tapas y los lotes de juntas. Los promedios pueden ocultar un revestimiento descentrado o un saliente elevado. Distinga entre la permeabilidad o la evaporación y las fugas evidentes: un empaque puede perder contenido volátil sin que se observe humedad, y una tapa húmeda puede deberse a una ventilación de la bomba en lugar de a la interfaz de la junta.
Realiza el diagnóstico basándote en el patrón de falla, no en conjeturas
| Observación | Mecanismos probables | Confirmación y medidas correctivas |
|---|---|---|
| Junta blanda, de mayor tamaño, adhesiva o extruida | Absorción de la fórmula, degradación del material, compresión excesiva o calor | Comparar la masa, el volumen y la dureza con los controles; identificar los componentes de la fórmula absorbidos; evaluar un revestimiento o compuesto resistente y revalidar el torque |
| Junta dura, encogida o agrietada | Extracción de plastificantes o aditivos, oxidación, envejecimiento por calor o uso de un agente de limpieza incompatible | Mide los cambios negativos en las dimensiones o la masa y el aumento de la dureza; revisa la composición y el mapa de exposición; sustituye el material en lugar de aumentar el par de apriete |
| No se observa ningún cambio en la junta, pero se produce una fuga | Compresión insuficiente, relajación de tensiones, deslizamiento de la tapa, desajuste dimensional entre el acabado y el revestimiento | Huella de compresión del mapa; medición de la retención del terreno, del revestimiento y del torque; ensamblajes de secciones transversales; ajuste del espesor, la dureza, la geometría o el rango de torque |
| Camino mojado solo por un lado | Inclinación o ondulación de la superficie, ovalidad del cuello, deformación de la tapa, revestimiento descentrado o hilo cruzado | Correlacionar el sector húmedo con el mapa dimensional y la cavidad; inspeccionar las superficies de asiento y las roscas; corregir el centrado de las herramientas o del ensamblaje |
| Pasa la prueba de almacenamiento, pero presenta fugas después del envío | Sello marginal sometido a vibraciones, impactos, diferencias de presión o ciclos de temperatura | Medir el par de apriete y la estanqueidad antes y después del transporte; reproducir las tensiones de la ruta; mejorar el diseño de la retención, el relleno o el sellado |
| Los primeros cierres son herméticos; los reabiertos tienen fugas | Deformación permanente, suelo contaminado, movimiento del revestimiento, desgaste de la rosca o par de apriete insuficiente por parte del consumidor | Realizar ciclos de apertura y cierre con residuos de fórmula y usuarios representativos; rediseñar el sistema para permitir el resellado, en lugar de depender del desempeño en el primer cierre |
| Pérdida de masa sin humedad en el exterior | Permeación o pérdida de sustancias volátiles a través de la junta o el cierre, fuga de vapor muy sutil o artefacto de medición | Utilice un control inerte, un control de evaporación en blanco y un análisis de barrera; no lo reporte automáticamente como una fuga de líquido bruta |
| Hay líquido en la tapa, pero la superficie de sellado permanece seca | Fuga en la bomba, el rociador, la ventilación, el engarzado o la salida | Sigue el recorrido con tinte o mediante el método de presión; aísla los subconjuntos del dispensador antes de cambiar la junta de la tapa |
Controla la junta de entrada como un componente crítico
Las especificaciones de compra deben indicar el grado o compuesto del material, la construcción, el espesor, el diámetro, la dureza o densidad (cuando corresponda), el revestimiento y el soporte, el color, el lugar de fabricación y el proveedor autorizado. La inspección de entrada puede incluir la verificación de identidad cuando el riesgo lo justifique, así como las dimensiones, la masa, la dureza, los defectos de la espuma, la calidad del borde troquelado, la contaminación, el rizado, la delaminación y la retención del revestimiento en la tapa. Realice un seguimiento de cada lote hasta el lote terminado.
Control de la inserción y la aplicación de la tapa
Supervisa la presencia, la orientación y el centrado del revestimiento. Calibra el equipo de torque, verifica la consistencia del cabezal de tapado y controla el soporte de las botellas para que el empaque no se deforme durante la medición. Establece controles de proceso bajos, nominales y altos; luego, mide la retención del torque y la integridad contra fugas después de un tiempo de reposo definido; no “vuelva a apretar todo” a menos que el proceso validado lo requiera.
Lanzad el sistema, no partes aisladas
Los informes dimensionales de la botella, la tapa y la junta pueden cumplir con los requisitos, pero su acumulación de tolerancias no. Construya el sistema emparejado utilizando condiciones representativas de componentes en los extremos superior e inferior, llénelo con la fórmula de producción y realice las pruebas definidas de fugas y torque. A formato de envase para productos para el cuidado de la piel debe adquirirse y aprobarse con su cierre previsto, no como una botella sin cierre.
Tratar los cambios en el “mismo material” como potencialmente funcionales
Un cambio en el proveedor, la formulación del compuesto, el curado, la dureza, el colorante, el lubricante, la densidad de la espuma, el espesor, la película de recubrimiento, el adhesivo, el proceso de troquelado, el contenido reciclado, la resina de la tapa o la planta de fabricación puede requerir una evaluación de riesgos y una recalificación. Utilice Boyu’s flujo de trabajo para la calificación de una segunda fuente en el sector del empaque antes de cambiar de proveedor de empaques o cierres.
Qué hacer cuando las juntas de producción se hinchan o los envases tienen fugas
- Lotes afectados por la cuarentena. Conserve las unidades llenas tal como se encontraron, sin abrir los controles, con los componentes sueltos y conservando la fórmula. Lleve un registro de las botellas, las tapas, las juntas, las máquinas llenadoras y los cabezales de tapado.
- Confirma la observación. Verifica el equilibrio, el medidor de par, el acondicionamiento, la orientación de almacenamiento y el método de prueba. Compara con un lote retenido y aprobado en las mismas condiciones.
- Localice la vía de fuga. Identifica la interfaz de la junta, la rosca de la tapa, los defectos de la botella, la bomba, el engarzado, la válvula de ventilación y la permeabilidad. Toma una fotografía de la primera zona mojada antes de desarmar el producto.
- Caracteriza las juntas expuestas y las no expuestas. Compara las dimensiones, la masa, la dureza, la superficie, la adherencia, la huella de compresión y los daños. Recurre a la identificación de materiales o a análisis de apoyo si sospechas que se trata de una sustitución.
- Estratifica los datos. Busca los efectos relacionados con la cavidad de la botella o la tapa, el rollo o lote de la junta, el desplazamiento del ensamblaje, el cabezal de tapado, el lote de fórmula, la temperatura de llenado y las condiciones de almacenamiento.
- Separa la química de la mecánica. Prueba una junta que se sabe que funciona bien pero cuya geometría es dudosa, y una junta cuya geometría es dudosa pero que se sabe que funciona bien. Cambia un factor a la vez o utiliza un experimento planificado cuando sea probable que haya interacciones.
- Implementar las medidas correctivas y preventivas (CAPA) y revalidar. Corrija el compuesto, el espesor, el revestimiento, la geometría, el par de apriete/proceso o el control del proveedor. Repita las pruebas de compatibilidad, retención del cierre, fugas y distribución. No autorice el producto ampliando los límites tras obtener el resultado.
Hay otros problemas relacionados con las juntas que merecen ser investigados, incluso si no hay fugas visibles: absorción o liberación de olores, decoloración de la fórmula, sustancias extraíbles o lixiviables, desprendimiento del revestimiento interior, delaminación del recubrimiento exterior, corrosión de la lámina, dificultad para abrir el envase, chirrido del sello, cierre inconsistente, generación de partículas y cambios en el riesgo microbiano causados por la pérdida de la integridad del cierre.
Qué incluir en la solicitud de cotización y en el acuerdo de calidad
- perfil completo de la fórmula, incluyendo fragancias/aceites esenciales, alcoholes/disolventes, tensioactivos, pH, viscosidad, volatilidad y principios activos sensibles;
- envase previsto, acabado del cuello, dimensiones de la superficie de sellado, tipo de tapa, sellado por inducción o estructura del tapón, volumen de llenado y espacio libre;
- la construcción exacta de la junta, el grado o compuesto, el tipo de curado o el revestimiento y el soporte (si corresponde), la dureza o densidad, el espesor, el diámetro interno o externo y las tolerancias;
- rango de torque de aplicación, equipo de tapado, temperatura de llenado, tiempo de reposo, verificaciones del torque de desmontaje y límite de apertura para el consumidor;
- condiciones de compatibilidad, momentos de evaluación, orientaciones, controles, tamaños de muestra, criterios de valoración medidos y criterios de aceptación;
- método de detección de fugas y sensibilidad, secuencia de transporte/altitud/temperatura y empaque final;
- trazabilidad de los lotes, certificados, muestras de control, métodos de prueba de entrada, responsabilidades en materia de no conformidades y acciones correctivas y preventivas (CAPA), y requisitos de notificación de cambios;
- la documentación del mercado y si un evaluador calificado requiere información sobre migración, sustancias extraíbles o lixiviables.
Preguntas frecuentes
¿Cuál es el mejor material para las juntas de los envases de productos cosméticos?
No existe un material universal que sea el mejor. La elección correcta es el compuesto y la estructura específicos que mantengan la estabilidad química, la resistencia a la compresión y la integridad del sellado en función de la fórmula concreta, el envase, la tapa, la temperatura, la vida útil y el ciclo de uso. Las tablas de materiales sirven únicamente como guía para la selección.
¿La silicona siempre es segura para los aceites y las fragancias?
No. La silicona ofrece una elasticidad y un rendimiento térmico útiles, pero puede absorber ciertos aceites y solventes, lo que provoca hinchazón; la permeabilidad y los compuestos extraíbles también pueden ser importantes. Prueba el compuesto de silicona específico, no solo el nombre del polímero.
¿Qué grado de hinchamiento de la junta es aceptable?
No existe un porcentaje cosmético universal. La aceptación depende de que la pieza envejecida permanezca en su lugar, mantenga la presión de contacto y la dureza requeridas, evite la extrusión o la delaminación, mantenga la fórmula dentro de las especificaciones y supere las pruebas de fugas en el empaque lleno y de uso. Establezca un límite específico para cada proyecto a partir de los datos de capacidad de diseño y estabilidad.
¿Se puede usar agua para comprobar la compatibilidad de las juntas?
El agua puede detectar un ajuste aproximado o fugas en algunos sistemas, pero no permite determinar si una junta es adecuada para un cosmético que contenga aceite, fragancias, tensioactivos o solventes. La fórmula real puede presentar características diferentes en cuanto a humectación, viscosidad, volatilidad e interacción con los polímeros.
¿Un par de apriete más alto detendrá una fuga en la junta?
A veces, la causa es un par de apriete insuficiente; sin embargo, un par de apriete excesivo puede deformar la tapa, hacer que la junta se salga, dañar las roscas o dañar el cuello de la botella. Establezca un rango de par de apriete seguro y adecuado para ese empaque específico y verifique que no haya fugas después del envejecimiento y la distribución.
¿El sello de inducción reemplaza a la junta de la tapa?
Un revestimiento de inducción puede garantizar la integridad del primer apertura y ofrecer una barrera inicial sólida cuando se combina y sella correctamente; sin embargo, normalmente se rompe al abrirlo y no garantiza que se pueda volver a cerrar. La función de resellado de la tapa o el revestimiento secundario deben evaluarse por separado si el producto se utiliza repetidamente.
Fuentes
Las normas que se presentan a continuación establecen el alcance de los métodos de prueba, no los límites universales de aceptación de productos cosméticos. Las guías sobre materiales sirven de apoyo para la evaluación inicial y el análisis de mecanismos; la aprobación final requiere la fórmula y el empaque reales.
- ASTM D471-16a (2021) — Efectos de los líquidos sobre las propiedades del caucho
- ASTM D395-18(2025) — Deformación permanente por compresión del caucho
- ASTM D2063/D2063M-24 — Retención del par de apriete para cierres de rosca continua
- ASTM D3474-23 — Calibración y uso de medidores de torque para empaques
- ASTM D4991-25 — Prueba de fugas en envases rígidos vacíos mediante el método de vacío
- Manual de juntas tóricas de Parker: mecanismos de hinchamiento, contracción y deformación permanente por compresión de los elastómeros
- Trelleborg — Guía de compatibilidad química para materiales de sellado
- Saint-Gobain — Comparación de materiales para revestimientos de tapas y consideraciones arquitectónicas
- FDA de EE. UU. — Pruebas de productos cosméticos y responsabilidad del fabricante
- Reglamento (CE) n.º 1223/2009 de la UE, Anexo I — Información sobre los materiales de empaque en el informe de seguridad
- Cosmetics Europe / CTFA — Directrices sobre las pruebas de estabilidad de los cosméticos



 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch