














要点: 化粧品ボトルのラベルが剥がれる原因は、通常、感圧接着剤がボトルの表面と十分に密着しなかったため、あるいは湿気、油分、ボトルのたわみ、急な曲率、輸送中の摩耗などによって、後に接着力よりも大きな剥離力が生じたためです。 この問題を解決するには、単に「より強力な」接着剤を使うだけでは不十分です。まず、剥がれが発生した箇所を特定し、その後、ボトルの表面、ラベル素材、接着剤、ラベルの形状、および貼付工程を、充填済み製品のライフサイクル全体に合わせて調整する必要があります。.
防水フィルムであっても、接着剤の相性が悪ければ剥がれてしまうことがあります。また、高粘着性の接着剤であっても、濡れていたり、油分が付着していたり、汚染されたボトルでは接着が失敗する可能性があります。適格性評価では、実際の生産で使用されるボトルとラベル、管理された貼付条件、最終的な配合、現実的な経年変化、および実際の出荷用梱包を使用する必要があります。.
本ガイドは、化粧品パッケージのエンジニア、ブランドの品質管理チーム、受託充填業者、ラベル加工業者、および調達チームを対象としており、感圧ラベルの端の浮き上がり、はがれ、あるいは完全な剥離について調査を行う方々に向けたものです。.
感圧ラベルが化粧品ボトルにどのように貼り付くのか
感圧ラベルは、単一の素材ではなく、複数の構成要素からなる構造体です。通常、印刷可能な表面材、感圧接着剤、および加工や貼付時にのみ使用される剥離ライナーで構成されています。 オプションとして施されるトップコート、インク、ワニス、またはラミネートは、グラフィックを保護する一方で、ラベルの剛性や、ラベルを元の平らな形状に戻そうとする復元力にも影響を与えます。.
この接着剤は粘弾性を持っています。適切な圧力と温度下では、ボトルの微細な表面構造に密着するように流れ込みます。この過程は ウェットアウト. 初期接着により、貼付時にラベルが固定され、その後、保持時間とともに接着強度が向上します。ラベルが平らな状態を保てるのは、ボトルとの接合面における接着力が、基材の形状記憶、ボトルの曲率、圧縮変形、熱による変位、製品への接触、および取り扱いによる応力の合計を上回っている間のみです。.
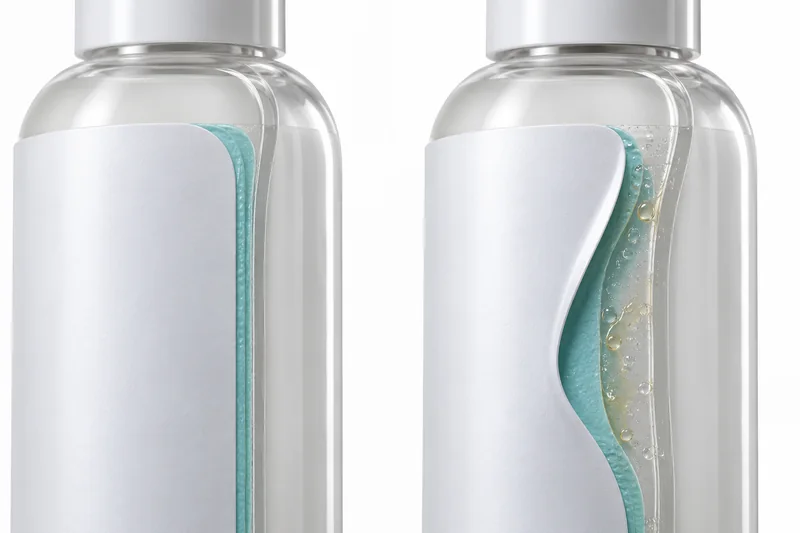
なぜエッジがたいてい最初に浮き上がるのか
ラベルの端部は露出しているだけでなく、機械的な損傷を受けやすい部分でもあります。段ボールの仕切り板に引っかかったり、中央部よりも拭き取り圧力が弱くなったり、少量の水分や油分が侵入したりする可能性があります。 丸いボトルでは、ラベルの表面材は常に平らになろうとする傾向があり、先細りのボトルでは、長方形のラベルが2つの異なる円周に沿うことを余儀なくされます。一度端が剥がれ始めると、その部分の剥離角度が大きくなり、剥がれた部分が内側へと広がっていく可能性があります。.
湿度、油分の多い処方、そして輸送がエッジリフトを引き起こす理由
湿度や結露によって、さまざまな故障形態が生じます
湿度 紙製のフェースストックやライナーの寸法に変化が生じ、カールや波打ち、あるいは端部の過度な応力を引き起こす可能性があります。. 結露 ボトル表面に液体の水が付着している場合、貼付時にそれが存在すると、粘着剤と基材の間に剥離層が形成されます。後から結露が生じた場合、すでに弱くなっている縁部に水が浸入し、剥がれを悪化させる可能性があります。ボトルがほぼ乾いているように見えても、冷たいボトルを暖かく湿度の高いラベリング室に持ち込むことは、結露を引き起こす一般的な要因です。.
耐湿性フィルム表面は、バスルームや湿気の多い環境で使用される化粧品には有用ですが、それだけではボトルが湿っているという表示を正当化することはできません。 室内の露点温度に合わせてボトル表面の温度を管理し、すすぎ水を完全に除去するとともに、エアナイフや圧縮空気から油分や水分を排除してください。また、ラベル用紙のリールは、管理されていない倉庫から直接持ち込むのではなく、コンバーターが指定した範囲内でコンディショニングおよび保管する必要があります。.
油は外部から界面を侵食する可能性がある――あるいは、別のパッケージの不具合を露呈させることもある
フェイスオイル、ヘアオイル、クレンジングバーム、日焼け止め、香りのついた製品などは、ラベルを油分、エステル、シリコーン、アルコール、または界面活性剤にさらす可能性があります。最も一般的な経路は外部からのものです。充填中に製品が滴り落ちたり、ポンプからの漏れでラベルの端が濡れたり、消費者が手に製品をつけたままボトルを扱ったりすることが挙げられます。 液体によって、接着剤が軟化したり、内凝集力が低下したり、紙にシミができたり、コーティングが膨潤したり、あるいは毛細管現象によってラベルの立ち上がった縁の下に液体が浸透したりする可能性があります。.
油がボトルの壁を透過したと決めつけないでください。経路を調査してください。ポンプやキャップの下に製品が集中している場合は、キャップの漏れを示している可能性があります。ショルダー部分から一方向に広がる染みは、充填時の汚染を示唆しています。一見乾燥しているボトル周辺に広範囲にわたり不具合が見られる場合は、さらなる適合性試験や透過性試験を行う必要があるかもしれません。充填された 化粧品容器の適合性試験 配合成分との接触が合理的に予見される場合は、ラベルに記載すべきである。.
輸送には、熱、振動、圧縮、および摩耗が組み合わさっています
ラベルは、室温での静止状態での検査には合格しても、流通過程で不合格となる場合があります。段ボールの仕切りがラベルの先端をこすったり、ボトル同士が互いにぶつかり合って回転したり、振動によって柔軟なパネルがたわんだり、熱によって一部の接着剤が軟化したり、低温によって粘着力が低下したり、湿度変化によって紙製の表面材がずれたりすることがあります。 輸送中にキャップから液体が漏れると、その液体が原因で二次的な接着不良が生じます。.
最終的な段ボール箱および輸送用梱包材に完全に詰められた小売用ユニットを評価します。恣意的な振動や落下試験を行うのではなく、輸送ルートに関連するシミュレーションを選択してください。Boyuのガイドによると、 化粧品パッケージの輸送試験 試験方法が、単一の普遍的な重大度基準や合否基準を提供しない理由を説明しています。.
ボトルの材質、表面仕上げ、形状がラベルの密着性に与える影響
ラベルは、実際に接触する表面に密着するものであり、発注書に記載された樹脂名に密着するわけではありません。着色剤、滑り剤、帯電防止剤、再生材、離型剤、つや消し処理、塗料、ソフトタッチコーティング、および保管期間などは、すべて界面の性質を変える可能性があります。 表面エネルギーは、接着剤が清浄な表面を濡らすことができるかどうかを予測する一助となりますが、それ自体が適合判定の根拠となるわけではありません。ASTM D2578では、濡れ張力のみではインク、コーティング、または接着剤の接着性を完全に評価することはできないと明示的に注意喚起されています。.[2]
| ボトルの表面 | よくある接着に関する問題 | 実践的な出発点 | まだ検証が必要な事項 |
|---|---|---|---|
| PET / PETG | 未処理のポリオレフィンよりも濡れやすい場合が多いが、結露、薄肉部での変形、半径の小さい曲面、および表面コーティングによって、依然としてリフトが生じることがある。. | 実際の樹脂および使用環境に合わせて選定された永久接着剤。剛性のある単純な曲面には、BOPPまたはその他のフィルムを使用。. | ボトルロット、コーティング、充填温度、パネルの剛性、ラベルサイズ、および保管サイクル。. |
| HDPE/LDPE/PP | 低表面エネルギー、添加剤の結晶化、離型剤の残留、および圧縮変形。. | 低表面エネルギーのプラスチック用に設計された接着剤。圧縮可能なボトルや複合曲面を持つボトルに対応する柔軟な表面。指定があれば、処理を制御可能。. | 使用樹脂の種類、PCRレベル、色、処理期間、屈曲サイクル数、および配合の露出量。. |
| ガラス | 一般的に、汚れのない素のガラスが好ましいですが、コールドエンドのコーティング、シリコーン、グリース、ほこり、結露、あるいはスプレー塗装された色が、実際の接着面となる場合があります。. | 接着剤を、素地またはコーティング済みのガラスに合わせて使用し、ラベル面を汚れや湿気から守ってください。. | コーティングシステム、硬化、ボトルの曲率、保管時の水分、および装飾仕上げ。. |
| 塗装仕上げ、つや消し仕上げ、またはソフトタッチ仕上げ | 接着性を左右するのは、下地のガラスやプラスチックではなく、コーティングです。コーティングとボトルの間の接着力が弱いと、ラベルが剥がれたように見えることがあります。. | コーティングが完全に硬化した後、コーティングとラベルの積層体全体を検査してください。. | コーティングの密着性、溶剤の残留、ラベル用接着剤との適合性、汚れ、および手直し。. |
の中から選ぶ際には プラスチック製化粧品ボトルの選択肢, 、ラベルコンバーターには、単に「プラスチック」というだけでなく、具体的な製造用樹脂、表面仕上げ、柔軟性を明記して伝えてください。なぜなら、 化粧品用ガラス容器, 、ラベルが素のガラス、つや消し加工、スプレー塗装、あるいはその他のコーティングのいずれに接触しているかを明記してください。.
直径、テーパー、継ぎ目、およびフレキシブルパネル
- 小径: ラベルが平らに反り返りやすくなる。より薄く、柔軟性の高い構造を採用し、不必要に広い巻き付け幅は避けること。.
- テーパー: 曲線状の裁断ラインが必要になる場合があります。長方形のラベルは、円錐形のパネルに自然に貼り付けることができません。.
- 金型継ぎ目または質感: 実効接触面積を減少させ、空気の通り道が生じる可能性があります。重要なエッジは、不連続部から離して配置してください。.
- スクイーズパネル: フェイスストックと接着剤に繰り返し負荷がかかります。充填済みのボトルについて、代表的な圧縮・復元サイクルによる試験を行ってください。.
- 埋め込み式ラベルパネル: 擦り傷から保護しますが、ラベルはパネルの内側に完全に収まり、曲面部分にかからないようにする必要があります。.
紙製ラベルとフィルム製ラベル:どちらの構造がより安全か?
どのフェイスストックも万能というわけではありません。フェイスストックは、印刷性、外観、耐湿性、耐擦傷性、および機械的順応性を担い、接着剤はボトルへの接着を担います。これらを合わせて指定する必要があります。 エイブリー・デニソンの素材ガイドでは、単純な曲面用の硬質フィルムと、絞り加工や複雑な形状用の柔軟性のあるフィルムを区別しており、また同社の紙素材ガイドでは、耐湿性、耐油・耐グリース性、湿潤強度、剛性を個別の選定特性として挙げています。.[5][6]
| フェイスストック | 長所 | 主な故障リスク | 適した導入用途 |
|---|---|---|---|
| コート紙または耐湿紙 | 高級感のある質感、高い不透明度、幅広い印刷オプション、そして多くの場合、コストパフォーマンスに優れています。. | 湿気による膨張、破れ、汚れ、端部の吸水、および曲率半径が小さい箇所での硬さ。ラミネート加工は表面を保護する一方で、硬さを増すことになる。. | 認定グレードの製品が所定の耐湿性、耐水性、耐油性を備えている場合は、瓶やボトルを乾燥状態で使用してください。. |
| BOPP/PPフィルム | 耐水性があり、印刷面がきれいで、白または透明の「ラベルなし」のような外観を持ち、寸法安定性に優れています。. | 硬質または厚手のグレードは、急カーブで反り返ることがあります。透明なラベルであれば、気泡、曇り、ほこりがはっきりと確認できます。. | 硬質PET、ガラス、および適度に湾曲した容器。基材に合わせた接着剤を使用。. |
| PEまたはコンフォーマブルMDOフィルム | 圧縮可能な容器や複合曲面を持つ容器に密着し、その動きに合わせて伸縮します。. | 印刷・トップコートとの相性、伸縮性、塗布性、および寸法安定性については、適切な管理が必要です。. | HDPE/LDPE製のスクイーズボトルや、曲面形状のパーソナルケア用パッケージ。. |
| PETフィルム | 寸法安定性、透明性、および化学的・擦り傷に対する耐久性に優れた構造を実現する可能性。. | 剛性が高くなると、半径の小さいボトルや柔軟性のあるボトルにおいて、エッジにかかる応力が増加する可能性があります。. | 化学的適合性評価を経た後の、剛性容器および高い耐久性が求められる用途。. |
アクリル系、ゴム系ホットメルト、および溶剤系アクリル系接着剤
接着剤の分類名はあくまで出発点に過ぎません。エマルションアクリル系接着剤は、透明性、長期的な接着性、および耐熱性、耐紫外線性、耐可塑剤性が重要な場面で広く使用されています。ゴム系ホットメルト接着剤は、多くの場合、強力な初期付着力を発揮し、粗面や低温での用途に適していますが、耐熱性、耐紫外線性、耐溶剤性は具体的なグレードによって異なります。 溶剤系アクリル系接着剤は、過酷な用途において、幅広い耐水性、耐熱性、耐薬品性を発揮します。これらは製品群全体の傾向を示すものであり、特定の製品を推奨するものではありません。.[4]
正確な接着剤の製品コード、技術データシート、推奨基材、最低塗布温度、使用温度範囲、初期接着力、最終接着力、指定された化粧品成分に対する耐性、およびリサイクルに関する影響について確認してください。「永久アクリル」という表現だけでは、完全な仕様とは言えません。.
故障パターンから剥離を診断する
剥がれ落ちたラベルをまとめて剥がして証拠を廃棄してはいけません。その場で欠陥部分を写真に収め、ボトルの向きとロット番号を明記した上で、サンプルを慎重に剥がし、接着剤が残っている箇所を記録してください。欠陥の見た目は手がかりであり、決定的な証拠ではありませんが、実験の範囲を大幅に絞り込むことができます。.
| 観察される傾向 | 故障が発生しやすい箇所 | 確認方法 | 是正の方向 |
|---|---|---|---|
| 粘着剤はラベルに残り、ボトルはきれいなまま | 表面エネルギーの低さ、汚染、低温での塗布、または圧力の不足により、接着剤とボトルとの接着強度が低下する。. | 洗浄済みおよび未処理のボトル、表面の状態、塗布温度、および制御されたローラー圧力を比較してください。. | 適切な下地処理を行うか、下地に適した接着剤を選択してください。処理を行った場合は、その有効性を確認してください。. |
| ラベルとボトルの両方に接着剤が見える | 熱、油、または溶剤への曝露が原因と思われる、結合部の剥離または接着剤の軟化。. | 未曝露の対照群と比較し、定められたプロトコルに従って実際の調製乳成分に曝露させる。. | 化学的および熱的特性に適合する接着構造を特定する。. |
| ボトルに接着剤が残り、表面が剥がれたり、層が分離したりする | 基材/接着剤の定着不良、ラミネートまたはコーティングの剥離。. | トップコート、ラミネート、インクの硬化、および構造に関する顕微鏡による比較とコンバーターの評価。. | ラベルの構造や加工工程を変更してください。ボトルの接着力を高めるだけでは問題は解決しません。. |
| 両側の縦方向の縁が持ち上がり、中央はしっかりとしたまま | フェイスストックの反り、小半径、テーパー、大きめの長方形、あるいはエッジ圧力の低さ。. | 接着剤の量を一定に保ったまま、より薄く・柔軟性のある表面、より小さなラベル、または弧状のダイラインを試してみてください。. | 後縁における機械的な剥離応力を低減し、拭き取り性を向上させる。. |
| ランダムな島、バブル、または断続的な放出 | ほこり、水滴、油、指紋、表面の凹凸、内部の空気の混入、あるいはボトルの楕円度。. | 欠陥を、ラインの位置、キャビティ、オペレーターとの接触、および汚染源ごとに特定する。. | 汚染物質を除去し、ボトルの取り扱い、保持、およびアプリケーターの圧力を安定させる。. |
| 故障はキャップの下またはポンプの付近から発生します | 充填時の飛散、キャップからの漏れ、またはラベルに流れ込む製品の残留物。. | 染料・吸収剤を用いた追跡調査、質量チェック、および閉鎖・漏洩調査を実施する。. | まず充填または密封を修正し、その後、露出しているラベルの再認定を行ってください。. |
| 輸送後に、段ボールと接触した面にのみ擦り傷や剥がれが生じた | 摩耗、振動、ボトルの回転、あるいは仕切りの狭さ。. | ルートに関連するパックテストを行う前に、向きを確認し、接触箇所を点検してください。. | 梱包時のクリアランスや保護対策を変更するか、より堅牢な表面材・積層材およびエッジ形状を採用する。. |
化粧品ボトルのラベルに関する、妥当性が立証可能な認定プロトコル
すべての化粧品ボトルに共通する剥離力や許容エッジリフトの限界値というものは存在しません。ASTM D3330では、90°および180°の制御された剥離試験方法が規定されており、感圧性材料や製造ロットの比較には有用ですが、ASTMによれば、この方法では不均一性の具体的な原因を特定することはできないとされています。.[1] FINATは同様に、剥離強度、せん断強度、ループタック、経年変化、低温接着性、寸法安定性、および耐薬品性について、それぞれ個別の試験方法を定めています。.[3] 平らな基準パネルを用いた試験では、湾曲していたり、握ったり、コーティングが施されたりしている化粧品ボトルの状態を再現することはできません。.
1. テスト構成を正確に固定する
- ボトル:供給元、利用可能な場合は金型/キャビティ、樹脂グレード、PCR含有率、色、表面コーティング、製造年、寸法、およびラベルパネルの形状。.
- ラベル:ラベル用紙の品番と厚さ、粘着剤の品番と塗布方法、ライナー、トップコート、インク、ニス/ラミネート、型抜き形状、寸法、およびロール方向。.
- 適用条件:機械、速度、ボトル支持部、ワイプローラー/パッド、圧力設定、ボトルおよび室温、相対湿度、洗浄方法。.
- 製品:最終配合、充填温度、充填量、キャップ、および予想される飛散・消費者の取り扱い。.
- 流通形態:小売用カートン、仕切り板、マスターケース、パレット、または小口配送ルート、および予想される気候条件。.
2. 管理されたベースラインを設定する
接着剤サプライヤーが指定する適用時間内に、清潔で乾燥した、実際の生産用ボトルにラベルを貼付します。ラベルの位置、気泡、しわ、端部の状態、およびボトル表面の状態を記録します。実験室でのスクリーニングには制御されたハンドローラーを使用するか、ライン試験では実際のアプリケーターの設定を記録してください。 複数のボトルロット、ラベルロールの位置、および代表的な生産元を横断して試験を行ってください。1つの完璧なサンプルだけでは、そのプロセスを代表するものではありません。.
所定の接着形成時間(例えば、直後、短時間の放置後、およびその後合意された間隔など)に点検を行いますが、最終的なスケジュールは接着剤メーカーのデータに基づいて設定してください。合意された最低接着形成期間が経過する前に、ラベルを出荷したり冷却したりしないでください。ただし、その早期処理が意図的に試験の一部となっている場合はこの限りではありません。.
3. 実際の故障メカニズムを、それぞれ個別に、そしてまとめて検証する
- 湿度と結露: 保管や浴室での使用状況を反映した、あらかじめ定義された温度・相対湿度条件およびその変化を用い、チャンバーの設定値だけでなく、ボトル表面の結露も記録する。.
- 水や粉ミルクの飛び散り: 表面や傷つきやすい縁を水や実際の最終製品にさらす。洗浄・拭き取りについては、消費者が行う場合に限り記載する。.
- 耐油性および耐溶剤性: 印刷・ラミネート加工が完了したラベルおよび接着剤について、指定された成分または全成分組成に対して試験を行う。試験が明示的にスクリーニング試験である場合を除き、複雑な化粧品を単一の溶剤で置き換えることは避ける。.
- 温度: 使用温度と動作温度を区別してください。高温倉庫、低温物流、または温度サイクルについては、該当する場合にのみ記載してください。.
- 機械的な用途: 柔軟なパッケージには「圧縮・復元」サイクルを、取っ手付きや密に詰められたボトルには「摩耗・摩擦」サイクルを追加してください。.
- 配布: 最終梱包段階にある試験用充填済みユニットに対し、選定された振動、落下、圧縮、および大気条件のシーケンスを適用して試験を行う。ISTAは、その一般的なシミュレーション手順は、すべての運送業者の要件を保証するものではなく、輸送上の危険要因の組み合わせを再現するものであると指摘している。.[10]
4. 結果が出る前に「受け入れ」の定義を明確にする
エッジリフトの測定方法(最大浮き上がり距離、影響を受ける周囲長、またはその他の再現性のある指標)および測定時期を明記してください。また、完全な剥離がないこと、必須記載事項が判読不能または欠落していないこと、必要な箇所でのバーコードのスキャン可能性、インクの転写や許容できない汚れがないこと、およびラベルが原因で閉鎖や使用に支障をきたさないことを含めてください。 許容限界は、製品の安全性、規制情報、ブランドの外観、小売要件、および工程能力を反映したものでなければなりません。また、単にロットを受け入れるためだけに、不適合が発生した後に許容限界を拡大してはなりません。.
ラベルテストを、より広範な一連の 化粧品ボトルの適合性試験. ラベルの結果だけでは、漏れ、処方の不安定性、あるいは調剤の失敗を補うことはできません。.
工場ではラベルの剥がれをどのように防いでいるのか
生産開始前:ラベル体系を管理された仕様とする
- ラベルパネル、曲率・テーパーデータ、金型継ぎ目、および進入禁止領域が記載された、寸法入りのボトル図面を承認する。.
- ラベルの仕様は、「白いPPステッカー」といった一般的な用語ではなく、メーカー名と製品コードで固定してください。“
- 実際の貼付機について、アートワーク、ダイライン、巻き方向、巻き出し、コア、継ぎ合わせの規定、ラベルの隙間、およびセンサーマークを承認する。.
- ラベルロールの保存期間および保存条件を定め、保存期間が適用される場合は「先入先出(FIFO)」方式を採用する。.
- 充填・包装の適格性評価後は、手書きのラベルが貼られた空のモックアップではなく、署名済みの量産用ゴールデンサンプルを使用してください。.
ボトルおよびラベルの受入検査
ボトルにほこり、油分、シリコーン、離型剤、結露、コーティングの硬化状態、質感、楕円度、およびパネルの寸法に問題がないか検査します。 表面エネルギーや濡れ張力の検査は、バリデーション済みの工程を監視することはできますが、実際のパッケージに対する接着試験に代わるものではありません。ラベルロールについては、構造、幅、巻き取り状態、ダイカットの品質、端の反り、接着剤の滲み、ライナーの損傷、テレスコープ現象、保管履歴、および追跡可能なロット識別情報を検査してください。.
アプリケーションライン制御
- 冷えたボトルとロールの温度を均一にし、ボトルが露点より高く、目視で乾燥していることを確認する。.
- シリコンスプレー、ハンドローション、離型剤、および油分を含むメンテナンス用品は、ラベルパネルやアプリケーターに付着しないようにしてください。.
- 起動時および切り替え時には、アプリケーターの位置合わせ、ボトル支持部、ワイプローラーまたはブラシの状態、圧力、速度、および後縁の接触状態を確認してください。.
- ラベル貼付前に、充填時の飛散やキャップ・ポンプからの漏れを防止してください。洗浄残渣は、それが除去しようとする製品と同じくらい有害な場合があります。.
- 異なるボトルキャビティ、ラベルロール、シフト、ヘッドから採取した初回製品および定期的なサンプルを承認する。.
- 指定された接着・硬化時間を確保してから、密閉梱包、冷却、シュリンク包装、または出荷を行ってください。.
梱包、トレーサビリティ、および変更管理
段ボール箱および仕切り板は、ラベル同士の摩擦、ボトルの回転、およびラベルの端部への局所的な圧力を防ぐものでなければならない。ラベルが貼られ、充填済みのサンプルは、ボトルのロット、ラベルのロット、処方のバッチ、貼付日、およびライン設定を明記した上で保管すること。 樹脂/PCRレベル、表面処理、コーティング、ボトル供給業者または金型、ラベルの基材、接着剤、ラミネート、インク、ダイカットライン、貼付機、充填温度、配合、または梱包内容に変更があった場合は、再認定を行うこと。外観が類似しているからといって、同等性が認められるわけではない。.
生産ロットですでに剥がれが生じている場合の対処法
- 影響を受けた範囲を隔離してください。. 完成品、仕掛品、および関連するボトル・ラベルのロットを保留してください。角を押し戻して出荷を許可してはなりません。.
- 欠陥の位置を特定する。. 出現した時刻、ボトルの向き、ラベルの端の位置、カートンの位置、キャビティ/ロット、ロールの位置、シフト、アプリケーターヘッド、および環境履歴を記録する。.
- 証拠を保全してください。. 不合格品、合格した対照品、未使用のラベル、ラベルが貼られていないボトル、調合液、および包装資材は保管しておいてください。.
- 障害が発生しているインターフェースを特定してください。. 上記の残留物・症状マトリックスを活用し、必要に応じて顕微鏡検査を行い、複数の変数を同時に変更するのではなく、対照比較試験を実施すること。.
- 材料と工程を分離する。. 洗浄済みのボトルに残っているラベル、承認済みの参照用ボトルに貼られている現在のラベル、同じ表面を持つ別の粘着剤、および同じ粘着剤を持つ別の柔軟な表面を比較してください。.
- 製品のパスを確認してください。. 油分や粉ミルクが混入している場合は、ラベルのせいにする前に、充填や封止部の漏れがないか確認してください。.
- 処分および是正・予防措置(CAPA)を承認する。. 品質管理システムを通じて、手直し、ラベルの貼り直し、選別、または不良品の排除を行う。修正後のシステムを再検証し、管理計画を更新する。.
ボトルにはいつラベルを貼り替えることができますか?
再ラベル貼付は、元のラベルをボトルやコーティング、または必須のトレーサビリティを損なうことなく剥がすことができる場合、承認された手順で表面を洗浄・乾燥できる場合、交換用ラベルが適格である場合、およびすべての必須記載事項が正しく読み取れる場合に限り行うものとする。 オーバーラベルは、矛盾する情報を隠蔽せず、改ざん防止機能を損なわず、許容できない段差を生じさせず、かつバーコードの読み取りに支障をきたさない場合に限り、許容される。.
充填済みの化粧品に対して、ヒートガン、強力な溶剤、プライマー、あるいは余分な接着剤などを用いた即興的な処置は行わないでください。このような方法は、プラスチックにひび割れを生じさせたり、コーティングを損傷させたり、パッケージを軟化させたり、残留物を残したり、作業者の安全上のリスクを引き起こしたりする恐れがあります。油を吸い込んだ紙ラベル、汚染されたボトル、あるいはキャップからの漏れが解消されていないパッケージについては、外観上の修復を行うよりも、廃棄処分とする必要があります。.
購入担当者がラベルのRFQおよび承認仕様書に盛り込むべき事項
サプライヤーに送信:
- 各関連素材・仕上げの実際の製品ボトルに加え、図面およびラベルパネルの寸法。.
- 配合タイプおよび特定成分:水、油、エステル、アルコール、香料、界面活性剤、日焼け止めフィルター、洗浄剤。.
- 塗布方法、ライン速度、ボトルおよび充填時の温度、室内の環境条件、および利用可能な洗浄システム。.
- 使用環境:浴室、シャワー室、サロン、旅行、冷蔵、高温倉庫、ECまたは小売用のパレット。.
- デザイン、印刷方法、ラミネート加工/ニス塗り、バーコード、法的記載事項、およびリサイクルに関する制約。.
- 試験方法、調整条件、試料の選定根拠、測定項目、および事前に合意された合格基準。.
最終候補者代表 スキンケア製品のパッケージ形態 ラベルの試験に先立ち、コンバーターが実際の曲率、表面仕上げ、柔軟性を確認します。平らな素材見本やデジタルモックアップでは、完成したボトルの性能を判断することはできません。.
剥がれかけた化粧品のラベルは、コンプライアンス上の問題になり得るのでしょうか?
可能性としては、そうです。米国では、FDAは、化粧品ラベルに記載が義務付けられている表示は、消費者が通常の購入状況下で容易に気づき、理解できるよう、目立つように表示されなければならないとしています。.[8] 欧州連合(EU)では、規則(EC)第1223/2009号の第19条により、容器および包装について、消えない、読みやすく、目立つ文字で特定の情報を記載することが義務付けられている。.[9]
これらの規則では、特定の接着剤や剥離試験を規定しているわけではありません。しかし、必要な情報が記載されたラベルが剥がれたり、文字の上に巻き上がったり、判読不能になったりした場合、その完成品は適用される表示要件を満たさなくなる可能性があります。 したがって、特に小型ボトル、多言語ラベル、および外箱なしで販売される製品については、市場ごとの規制審査をラベル承認プロセスの一環として実施すべきである。.
繰り返し失敗を招くよくある間違い
- フェースストックのみを指定する場合: “「BOPPラベル」という表記だけでは、接着剤、トップコート、ラミネート、あるいはボトルとの実際の接合部分については何も示されていません。.
- ボトル承認として、スチール製またはガラス製のピールバルブを使用すること: 基準パネルのデータは一貫性を確保するためのものです。曲率、コーティング、たわみ、あるいは汚染を再現するものではありません。.
- すべての試用ボトルを手作業で洗浄する: これにより、製造工程における汚染の問題が見過ごされてしまう可能性があります。通常の管理されたプロセスによるサンプルと、診断用に洗浄されたサンプルの両方を試験してください。.
- 粘着剤、基材、ダイラインを同時に変更する場合: 結果は改善するかもしれないが、チームはどの変数が問題を解決したのか、またそれをどのように制御すればよいのかが分からなくなる。.
- 申請直後の承認: 接着力が形成される過程で、基材が曲面に対して継続的に引っ張られることで、エッジリフトの発生が遅れることがあります。.
- 空の直立したボトルのみをテストする場合: 式、クロージャーの漏れ、スクイーズの使用、およびパックアウトが引き金となる可能性があります。.
- 表面エネルギーを保証として扱う: ダイン値はプロセスの指標であり、ラベルの性能が完全に発揮されていることの証明ではありません。.
よくある質問
湿気の多いバスルームには、どのラベルが最適ですか?
耐湿性フィルム構造は、通常の保護加工されていない紙よりも優れた出発点となる場合が多いですが、最適な選択は、ボトルの材質、曲率、圧縮、接着剤、印刷保護、そして水や粉ミルクが縁まで達するかどうかによって異なります。清潔で乾燥したボトルに貼り付け、最終的に充填されたパッケージで湿度・結露サイクルを検証してください。.
なぜHDPEやPP製のボトルからはラベルが剥がれやすいのでしょうか?
未処理のHDPEおよびPPは表面エネルギーの低いプラスチックであるため、一部の汎用接着剤では十分に濡れ性が得られない場合があります。添加剤のブルーム、離型剤、および圧縮変形により、接着がさらに困難になることがあります。ボトルが曲がる場合は、そのポリオレフィン表面に適合した接着剤または検証済みの表面処理を施し、さらに柔軟性のあるフェイスストックを使用してください。.
防水ラベルなのに、なぜ剥がれてしまうのでしょうか?
“「防水」という表記は、フィルムや印刷面のみを指している場合があります。ボトルには不適切な接着剤が使われている可能性や、貼付時に表面が濡れていた可能性、縁部分に油分が浸透していた可能性、あるいは基材が曲面に適さないほど硬すぎる可能性があります。基材・接着剤・仕上げに関する完全な仕様を確認し、組み立て済みのパッケージをテストしてください。.
ラベルを貼る前に、すべての化粧品ボトルをアルコールで拭くべきでしょうか?
必ずしもそうとは限りません。サプライヤーが承認した洗浄方法は有用ですが、管理されていない溶剤による拭き取りは、残留物や静電気の発生、作業者によるばらつき、さらにはコーティングやプラスチックの損傷につながる可能性があります。生産上の目標は、バリデーション済みのプロセスによって、一貫して清潔で乾燥したボトルを製造することです。診断目的で手作業による洗浄サンプルを使用し、その後、拡張可能な管理体制を構築してください。.
接着力が強ければ、必ずエッジリフトを防げるのでしょうか?
いいえ。粘着力の向上だけでは、結露、油分、拭き取り不備、不適合なコーティング、ラベルの過度な硬さ、テーパー部分への長方形のダイカットライン、あるいは段ボールの摩耗といった問題を解決することはできません。また、ラベルの貼り替えが難しくなったり、リサイクルに支障をきたしたりする可能性もあります。接着剤を変更する前に、問題の原因となっている接合部の状態を診断してください。.
出典・技術参考資料
- ASTM D3330/D3330M-04(2025)、感圧テープの剥離接着強度の標準試験方法.
- ASTM D2578-23、ポリエチレンおよびポリプロピレンフィルムの濡れ張力に関する標準試験方法.
- FINAT技術ハンドブック:感圧ラベルの試験方法.
- エイブリー・デニソン、『接着技術テクニカルガイド、ASEAN 2025』.
- エイブリー・デニソン、『フィルム材料技術ガイド、北米版 2025』.
- エイブリー・デニソン、紙素材技術ガイド.
- エイブリー・デニソン、『ネックラベルの貼り付けに関する技術ガイド』.
- 米国 FDA — 化粧品表示要件の概要.
- 化粧品規則(EC)No 1223/2009、第19条.
- 国際安全輸送協会、試験手順.


 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch