














الإجابة المباشرة: قد تنجح زجاجة مستحضرات التجميل في اجتياز مرحلة التعبئة اليدوية، لكنها تتعرض للانحشار أو الانقلاب أو التسرب على خط الإنتاج الآلي؛ لأن العينة اليدوية تثبت فقط الملاءمة الأساسية والأداء الوظيفي في ظل معالجة لطيفة، حيث يتم التعامل مع كل زجاجة على حدة. يضيف خط الإنتاج عوامل عدم استقرار الزجاجات الفارغة، وتسارع الناقل، وضغط التراكم، وعمليات النقل، والبراغي الزمنية أو العجلات النجمية، والتباين في الأبعاد بين التجاويف المتعددة، والتعبئة السريعة، وتغذية الأغطية، وعزم الدوران المتحكم فيه لوضع الأغطية. قم بتشخيص أول حدث غير طبيعي في محطة معينة, ، ثم قم بتحديد خمس مجموعات من الأسباب: شكل الحاوية، والمضخة أو الغطاء، وسلوك التركيبة، وإعدادات الآلة، والتباين بين الدفعات. لا تقبل “التشغيل بسرعة أبطأ” كإجراء تصحيحي نهائي ما لم يتم تغيير سرعة التشغيل المعتمدة عن قصد.
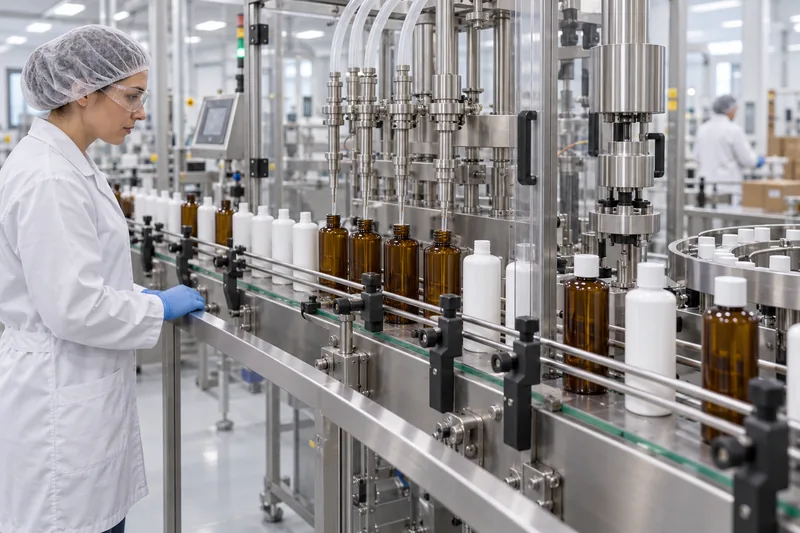
لماذا تفشل عبوة مستحضرات التجميل التي تمت الموافقة عليها يدويًّا في خط التعبئة الآلي؟
المفهوم المفقود هو قابلية المعالجة الآلية: قدرة الزجاجة، والتركيبة، وغطاء الزجاجة، وخط الإنتاج على العمل معًا بالسرعة المقصودة وضمن الإعدادات المحددة. فقد تتوافق الزجاجة مع المخطط التصميمي الخاص بها، ومع ذلك لا تتناسب مع تصميم معين للناقل. وعلى العكس من ذلك، قد يكون خط الإنتاج مضبوطًا بشكل غير صحيح بالنسبة لزجاجة متوافقة تمامًا. ولذلك، يجب أن يختبر التحقيق العبوة والعملية كنظام واحد.
| ما تخفيه عينة اليد | ما الذي يضيفه الخط الآلي | الكشف عن عطل نموذجي |
|---|---|---|
| يقوم أحد العاملين باختيار كل زجاجة وحملها. | يجب أن تظل الزجاجات الفارغة واقفة دون أي دعم أثناء مرورها عبر القضبان والمنعطفات والفجوات وتغيرات السرعة. | التأرجح، أو الانقلاب، أو الاحتكاك، أو التغذية المزدوجة. |
| يتم توسيط الفوهة بالعين المجردة وتعبئتها ببطء. | يجب أن تدخل عدة فوهات أو تتراصف بشكل متكرر بينما يتسارع السائل ويتوقف فجأة. | تأثيرات على الرقبة، الرغوة، الرش، التكتل، القطرات، أو النقص أو الزيادة في التعبئة. |
| يتم عرض الإغلاق بشكل واضح، ويمكن الشعور ببداية الخيط باليد. | يجب أن يقوم جهاز التغذية والمزلق ورأس التثبيت بتوجيه القطعة؛ ويجب أن يقوم المثبت أو المغزل بتثبيتها وإحكام ربطها. | تداخل الخيوط، أو مضخة مشدودة، أو غطاء مفقود، أو عنق تالف. |
| تم فحص عدد قليل من النماذج الأولية الجذابة. | يستلزم الإنتاج استخدام عدة تجاويف قوالب، ودفعات، ونوبات عمل، ومكونات مزخرفة. | عيوب متقطعة مرتبطة بتجويف واحد أو منصة تحميل واحدة أو دفعة واحدة من المورد. |
| تظل العينة المملوءة والمغلقة في وضع مستقيم. | تشمل عملية التعبئة: أراضي الختم الرطبة، وعزم الدوران، ودورات التوقف/الانطلاق، والتجميع، وتعبئة الصناديق، والنقل. | تسرب بعد الإغلاق، أو انخفاض عزم الدوران، أو تفريغ المشغل. |
ولهذا السبب، فإن العشر عينات التي تم تعبئتها يدويًّا لا تُعتبر تجربة خط إنتاج. وتتمثل سلسلة الموافقة المفيدة في: عينة المظهر → عينة وظيفية مختبرية → عينات هندسية مخصصة للإنتاج → كمية تجربة خط الإنتاج → دفعات إنتاج أولية خاضعة للرقابة. وتُجيب كل مرحلة على سؤال مختلف يتعلق بالمخاطر.
استخدم طريقة تشخيصية من خمس خطوات قبل تغيير الخط
ابدأ بالأدلة، لا بالنقاش حول ما إذا كانت الزجاجة أم آلة التعبئة هي “المسؤولة”. إن التحقيقات الأسرع هي تلك التي تحدد الاضطراب الأول وتقوم بتغيير عامل واحد في كل مرة.
- تجميد الحدث وتحديد موقعه. سجل سرعة خط الإنتاج، ورمز المنتج (SKU)، ودرجة حرارة التركيبة، ودفعات المكونات، ووصفة التشغيل الخاصة بالآلة، والوقت، والمحطة المحددة. يجب أن يبدأ الفيديو بالتصوير البطيء قبل نقطة الانسداد أو التسرب المرئية؛ فغالبًا ما تكون الزجاجة التي تسقط نتيجة لتلامس سابق مع السكة أو فجوة في عملية النقل.
- صنف فئة الأسباب. تحقق من الشكل الهندسي للعبوة وموادها، والغطاء والمضخة وأنبوب السحب، وخصائص التركيبة وعملية التعبئة، وأجزاء وإعدادات آلة التعبئة، والتباين في المواد الواردة.
- قم بقياس الواجهات. قارن قاعدة الزجاجة وقطرها وارتفاعها وعنقها وقطر فتحتها ودرجة انحرافها عن الشكل الدائري وكتلتها مع الرسم المرجعي؛ واستخدم نقطة الإسناد والإجراء الصحيحين عند قياس مواصفة عنق عبوة مستحضرات التجميل. ثم قم بقياس مواقع الموجهات، وفجوات النقل، ومحاذاة الفوهات، وملف التعبئة، وموضع الإغلاق، وعزم الدوران المطبق، وذلك باستخدام معدات معايرة مناسبة.
- إجراء تجربة متقاطعة. اختبر زجاجة معروفة بجودتها في الإعداد الحالي، واختبر الزجاجة المشكوك في جودتها باستخدام إعدادات خاضعة للرقابة. وحيثما أمكن، قم بتبديل عنصر واحد فقط — دفعة الزجاجات، أو دفعة المضخات، أو دفعة التركيبة، أو مجموعة التنسيقات — مع الحفاظ على ثبات العناصر الأخرى.
- تحقق من صحة البيانات في جميع أجزاء النافذة. إثبات الأداء عند السرعات المحددة (المنخفضة/الاسمية/العالية)، وفي ظروف التوقف/الانطلاق والتراكم، ودرجات الحرارة المحددة في الصيغة، وتجويفات المكونات أو الدفعات التمثيلية. توثيق الوصفة النهائية للآلة ومراجعة المكونات.
إذا تكررت حالات الفشل في تجويف قالب زجاجة واحدة أو دفعة واحدة من المضخات، فاشتبه في وجود تباين في المواد الواردة. وإذا فشلت جميع الزجاجات في محطة فحص مادية واحدة، فاشتبه في المحطة نفسها أو واجهتها. وإذا ظهر الفشل فقط عند تجاوز سرعة معينة، فاحرص على التحقيق في الديناميكيات والتباعد وتوقيت التحكم — مع الاستمرار في التحقق مما إذا كان التباين في المكونات يضيق نطاق التشغيل المتاح.
تدقيق السطر وفقًا لترتيب تدفق المنتجات
عندما يكون العيب المرئي قريبًا من آلة التعبئة، غالبًا ما تبدأ الفرق في ضبط آلة التعبئة. ويتم إجراء فحص أكثر موثوقية يتتبع مسار الحاوية بدءًا من عملية تفريغ المنصات أو إعادة ترتيبها وصولًا إلى الصندوق النهائي. في كل محطة، قم بتسجيل الحالة عند الوصول، وأسطح التلامس، والتغير في السرعة أو الاتجاه، والإنتاج المتوقع، وإشارة الرفض. وهذا يمنع إسناد أعراض تحدث في مراحل لاحقة إلى الآلة الخاطئة.
| المحطة | واجهات التفاعل الحاسمة بين الحزم والآلات | دلائل على وجود صدع آخذ في التكوّن |
|---|---|---|
| التوريد بالجملة / جهاز فرز | صلابة الزجاجة، والخصائص الساكنة، وقابلية التداخل، وخصائص التوجيه، وحماية الزخرفة، ومعدل التفريغ. | توصيلات كهربائية، أو تفريغ مزدوج، أو خدوش، أو طفرات متقطعة تؤدي إلى تحميل الناقل التالي فوق طاقته. |
| النقل / التجميع | التلامس الأساسي، احتكاك الحزام، الخلوص بين القضبان/ارتفاع التلامس، المنحنيات، نسب السرعة، الفجوات، والضغط الخلفي. | دوران الزجاجة، أو اهتزازها، أو ظهور علامات ضغط على جسمها، أو زيادة الضغط على خط الإنتاج، أو ظهور علامات خدش متكررة. |
| القياس / التباعد | خطوة المسمار الزمني أو العجلة النجمية، والطور، وشكل الجيب، وتوقيت المستشعر، وضغط الوصول. | تدخل الزجاجات إلى الجيب متأخرة، أو ترتد، أو تدور، أو تظهر عليها علامة تلامس يمكن تكرارها. |
| التعبئة | توسيط الزجاجة، وقطر فتحة العنق، والقطر الخارجي للفوهة/مسافة تحركها، وملف التعبئة، والمساحة الفارغة، وحالة التركيبة. | اصطدام الفوهة، أو الترطيب غير المركزي، أو الرغوة، أو التقطير، أو تشكل الخيوط، أو انحراف التعبئة الخاص بالرأس. |
| وضع المضخة/الغطاء | اتجاه وحدة التغذية، وإطلاق المزلق، وإغلاق المحيط الخارجي، ومسار أنبوب الغمر، وموضع عنق الزجاجة. | إغلاق مائل، انحشار أنبوب السحب، غطاء مرتد، مكون مفقود، أو انتقال المنتج إلى منطقة الختم. |
| التغطية / التجعيد | بداية الخيط، ومحاذاة المثبت/المغزل، وتثبيت الزجاجة، وعزم الدوران المطبق أو هندسة التجعيد، والحمل العلوي. | دوران الزجاجة، انهيار اللوحة، تشابك الخيوط، تفاوت ارتفاع الغطاء، تلف الخيوط، أو تلوث مانع التسرب. |
| الفحص / وضع العلامات / التعبئة في الصناديق | توقيت الإرجاع، وتباين المستشعر، وضغط الملصق، وقفل المشغل، وفواصل العبوات، وخلوص الصندوق. | حالات الرفض الخاطئة، وانحراف الملصق بسبب دوران الزجاجة، والمضخات غير المقفلة، والتآكل، أو التوزيع الناتج عن الصدمات. |
ضع علامة على الزجاجة قبل بدء التسجيل بالحركة البطيئة
ضع علامة توجيه قابلة للإزالة على الكتف وسجل تجويف القالب حيثما أمكن تتبعه. تكشف العلامة ما إذا كانت الزجاجة تدور قبل حدوث انحشار وما إذا كان أحد جوانبها يتلامس باستمرار مع سكة أو فوهة. قم بمقارنة مقطع الفيديو مع العينات المحتفظ بها: قم بتسمية كل زجاجة معيبة بالإشارة إلى المحطة والوقت وسرعة الخط واللوت/التجويف ونمط العطل. وبدون هذا الارتباط، لن يكون بالإمكان ربط القياسات الأبعادية اللاحقة بالحدث.
تأكد من إعادة التشغيل، وليس فقط من التشغيل المستمر
تحدث العديد من الأعطال عندما تقوم آلة في مرحلة سابقة بإطلاق الزجاجات المتراكمة، أو عندما تعيد آلة التعبئة التشغيل بينما لا يزال المنتج موجودًا في الفوهة، أو عندما يتعافى مغذي الأغطية من حالة انخفاض المستوى. سجل عدد الثواني قبل وبعد التوقف العادي. تأكد من أن أوامر السرعة، وأجهزة التباعد، ومنطق «عدم وجود زجاجة/عدم التعبئة»، ووضع المضخة/الغطاء، وإعادة المنتجات المرفوضة، تتم بالتسلسل الصحيح.
لماذا تتعطل زجاجات مستحضرات التجميل على خط التعبئة؟
“يصف مصطلح ”الانحشار» الأعراض، وليس السبب الجذري. حدد ما إذا كانت الزجاجة تتوقف بسبب حجمها الكبير جدًّا أو تشوهها، أو وصولها بزاوية غير صحيحة، أو مواجهتها انتقالًا غير سليم، أو تعرضها للضغط من قبل الحاويات المتراكمة، أو اصطدامها بفوهة، أو برغي التوقيت، أو العجلة النجمية، أو القرص، أو مكون وضع الغطاء.
| النمط الملحوظ | الآليات المحتملة | الأدلة المطلوب جمعها | الاتجاه التصحيحي |
|---|---|---|---|
| انحشار الزجاجة بين القضبان | فجوة بين القضبان ضيقة جدًّا، أو القضبان غير متوازية، أو وجود انحراف بيضاوي في الهيكل، أو تشوهات في الزخرفة أو الجدران الجانبية. | عرض الهيكل عند عدة ارتفاعات واتجاهات بزاوية 90 درجة؛ التباعد بين القضبان على طول المسار؛ موقع الخدش. | استعادة تفاوت الزجاجة/الزخرفة أو إعادة ضبط القضبان عند نقطة مرجعية قابلة للتكرار؛ تجنب التوسيع العشوائي الذي يؤدي إلى انحراف. |
| تكدس عند نقطة نقل على الحزام الناقل | فجوة مفرطة، أو عدم توافق في الارتفاع، أو احتكاك الصفيحة الساكنة، أو عدم توافق السرعة، أو قاعدة غير مستقرة. | لقطة مقربة لحافة القاعدة الأمامية؛ مستويات الناقل وسرعاته؛ استواء القاعدة/التأرجح. | قم بتنعيم نسبة النقل والسرعة؛ وقم بتصحيح القاعدة أو استخدم قطع تثبيت/تنسيق مناسبة. |
| انحشار المربى في برغي ضبط التوقيت أو العجلة النجمية | خطأ في درجة الميل أو الطور أو تغيير القطعة أو ضغط التغذية؛ الزجاجة خارج نطاق الشكل المحدد. | تباعد الوصلات، ومراجعة المسمار/العجلة النجمية، وضبط الطور، وعلامات التلامس مع الزجاجة، ووصفة خط الإنتاج. | قم بتركيب مجموعة القوالب المعتمدة ومزامنة التغذية؛ وتحكم في ضغط التراكم. |
| لا تقم بالتعبئة إلا بعد إدخال المضخة | أنبوب سحب طويل/منحني، ومضخة مائلة، واتجاه مشغل غير ثابت، وزيادة الحجم الكلي. | الارتفاع/العرض بعد التجميع، والطول الخالي من أنبوب السحب وطريقة قصه، واتجاه المضخة، وفيديو التثبيت. | العرض والإدراج الصحيحان؛ التحقق من صحة طول أنبوب السحب. |
| توقف متقطع في عملية التعبئة من صندوق/منصة نقالة واحدة | التجويف، الدفعة، التكييف، تشوه التعبئة، التباين الساكن أو الناتج عن الاحتكاك السطحي. | تحديد الأجزاء العالقة مع إمكانية تتبع التجويف/الدفعة؛ ومقارنة الأبعاد والسطح مع الأجزاء السليمة. | اعمل على احتواء الدفعة المتأثرة، وقم بتصحيح أي انحراف في عملية التصنيع أو التعبئة، ثم أعد التأكد من أداء خط الإنتاج. |
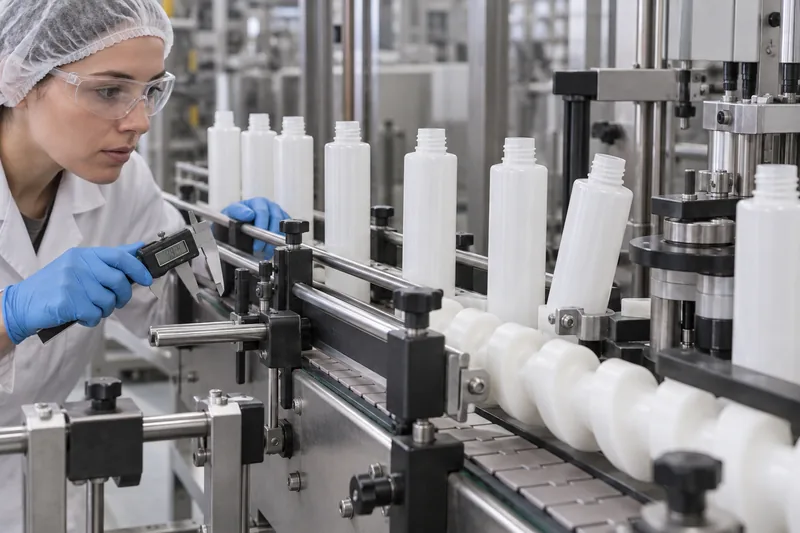
لماذا تنقلب الزجاجات، وكيف يمكن تحسين ثباتها؟
تُعد زجاجات مستحضرات التجميل الفارغة الأكثر عرضة للتأثر لأن كتلتها منخفضة، في حين أن الكتف أو العنق الطويل يرفع مركز الثقل الفعلي. كما أن القاعدة الضيقة، أو الحركة المتأرجحة عند الدفع، أو الكعب غير المستوي، أو الشكل غير المتماثل، أو الجدران المرنة، كلها عوامل تقلل من نطاق التشغيل المستقر. وتشكل التسارع المفاجئ للناقل، والمنعطفات، والتلامس الجانبي، والضغط الخلفي، وفجوات النقل، مصادر للقوى المزعزعة للاستقرار.
هناك نموذج هندسي بسيط يفسر هذا الاتجاه. فعزم الاستعادة يساوي تقريبًا وزن الزجاجة × نصف عرض الدعامة الفعال. أما عزم الانقلاب فيزداد مع التسارع الجانبي × كتلة الزجاجة × ارتفاع مركز الثقل. ويُعد هذا النموذج مفيدًا لمقارنة التصاميم، ولكنه ليست معادلة عامة تحدد النجاح أو الفشل: كما أن التلامس مع القضبان، والاحتكاك، وحركة السائل، ومرونة الزجاجة، وهندسة الماكينة عوامل مهمة أيضًا.
تصحيح عدم الاستقرار وفقًا لهذا الترتيب
- تأكد من القاعدة. تحقق من تأثيرات التوازي في المستوى، والتأرجح، والدفع، وفصل القوالب على قطع الإنتاج. فمن غير المرجح أن تصبح الزجاجة التي تتأرجح على لوح مسطح موثوقة بالاعتماد على ضغط القضيب وحده.
- إزالة التغيرات المفاجئة في الديناميكيات. محاذاة وتسوية ناقلات النقل؛ ومزامنة سرعات الناقلات المتجاورة؛ وتقليل الفجوات غير الضرورية؛ وضبط التسارع/التباطؤ والتراكم في الجزء الأول من المسار.
- ضع معلومات الاتصال بالدليل بطريقة ذكية. قم بدعم منطقة ثابتة من الجسم دون ملامسة اللوحة عالية المرونة أو الضغط فوق النقطة التي تعزز الدوران. لا يوجد ارتفاع واحد صحيح لقضيب التوجيه يناسب كل زجاجة.
- استخدم أسلوب التعامل الإيجابي عند الحاجة. يمكن أن تعمل براغي التوقيت، والعجلات النجمية، وأجهزة مناولة العنق، أو أقراص النقل على التحكم في التباعد وتوحيد الأشكال غير المنتظمة أو ذات الثقل الزائد في الجزء العلوي. وتقدم شركات تصنيع المعدات، مثل «غرونينغر»، بشكل صريح أكواب نقل مخصصة للحاويات التجميلية غير المستقرة؛ ويجب أن يتوافق الجهاز المناسب مع خط الإنتاج الفعلي.
- أعد التصميم عندما تظل النافذة هشة. فإن القاعدة الفعالة الأوسع، ومركز الثقل المنخفض، والتوزيع المتحكم فيه على الجدران، أو نسبة الارتفاع إلى القاعدة الأقل تطرفًا، يمكن أن تؤدي إلى إنتاج حزمة تجارية أكثر متانة مقارنة بالتعويض المستمر للخط.
لا تكتفِ فقط بشد كلا القضبان. قد يؤدي الضغط الجانبي المفرط إلى حدوث خدوش، أو دوران، أو تشوه الهيكل، أو حدوث انحشار جديد. وغالبًا ما يُستخدم التجميع بدون ضغط أو بضغط منخفض لتقليل الضغط بين الحاويات، لكنه لا يصحح القاعدة التي تتجاوز حدود التفاوت المسموح بها أو الأجزاء ذات الشكل غير المناسب.
لماذا تنتج هذه الخطوط زجاجات مستحضرات تجميل بها تسرب؟
حدد أولاً ما إذا كان السائل هو تسرب خارجي التي تنشأ أثناء التعبئة أو تسرب من عبوة محكمة الإغلاق التي تظهر بعد استخدام الغطاء. فمسح الزجاجة دون تحديد مصدر التسرب قد يؤدي إلى تحويل مشكلة تقطير الفوهة إلى شكوى خاطئة تتعلق بالغطاء.
| توقيت/موقع التسرب | الأسباب المحتملة | الفحوصات والإصلاحات العملية |
|---|---|---|
| ترطيب الكتف فور ملئه | الفوهة غير مركزية، أو قطع متأخر، أو تقطر/تشكيل خيوط، أو تناثر، أو فيضان الرغوة، أو ارتفاع تعبئة غير صحيح، أو عدم تثبيت الزجاجة بشكل صحيح. | راقب كل فوهة؛ افحص صمام الإغلاق؛ قم بتوسيط الحاوية؛ اضبط التسارع/التباطؤ وعملية السحب العكسي؛ استخدم طريقة التعبئة من الأسفل إلى الأعلى/الغطس عند الاقتضاء؛ اترك مساحة فارغة معتمدة. |
| تسرب من الخيط أو السدادة بعد الإغلاق | تسرب المنتج عند الإغلاق، تشابك الخيوط، إغلاق غير محكم، استخدام بطانة/حشية غير مناسبة، تشوه العنق أو وجود حواف زائدة، أو استخدام عزم دوران غير كافٍ أو مفرط. | افحص الأجزاء الجافة مقابل الأجزاء الرطبة؛ وقم بتقطيع المجموعة إذا لزم الأمر؛ وتأكد من اكتمالها توافق تشطيب العنق ونظام الإغلاق; ؛ التحكم في موضع التثبيت وبداية الخيط وعزم الدوران وفقًا لتوصيات مورد الإغلاق/الرقبة وعمليات التحقق من صحة العبوة. |
| المضخة ترفع أو تميل أو لا تستقر في مكانها | أنبوب الغمر طويل جدًّا أو بزاوية خاطئة، أو أن الغطاء لم يُوضع بشكل مستقيم، أو وجود تباين في قطر فتحة العنق أو تشطيبها، أو ضعف التثبيت قبل ربط المسمار. | قارن بين الشكل الهندسي للتركيب، وتداخل الأنابيب، وقوة الإدخال؛ واستخدم عملية ربط أولي/بدء اللولبة الخاضعة للرقابة، ثم عزم الدوران النهائي، حيثما تسمح بذلك المعدات. |
| يحدث التسرب بعد مرور ساعات أو أيام أو أثناء النقل | استرخاء العزم، زحف البطانة، تآكل/انتفاخ الصيغة، تأثير الضغط/درجة الحرارة، تشقق الإجهاد، تلف مانع التسرب، أو مسار تهوية المضخة. | قياس عزم الدوران اللازم للإزالة بمرور الوقت؛ وإجراء اختبارات معتمدة للتوجيه والضغط والنقل؛ وفحص التعرض للتوافق. استخدم أدلة Boyu من أجل اختبار تسرب زجاجات مستحضرات التجميل و توافق الصيغة مع الحزمة. |
| يقوم المشغل بتوزيع المحتويات داخل العلبة | المشغل لم يتم قفله، أو غطاء/قفل غير ملائم، أو ضغط مفرط في الحشوة، أو خلوص غير كافٍ في العلبة. | التحقق من حالة المشغل عند التعبئة، وإتمام إجراءات الشحن، والضغط؛ واختبار التكوين المعبأ، وليس الزجاجة الفردية فقط. |
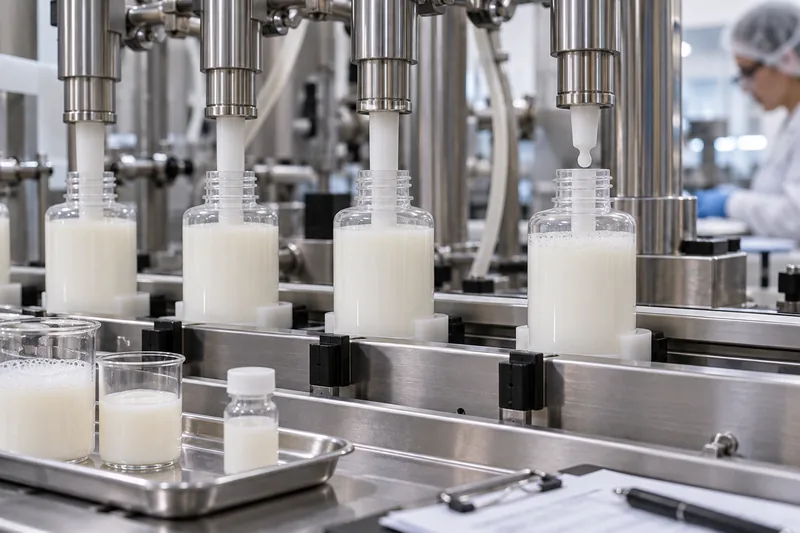
إعدادات الصيغة والحشو: الرغوة، والتشابك، وتباين وزن الحشو
قد تكون أبعاد الزجاجة صحيحة، في حين أن شكل التعبئة غير مناسب للتركيبة. تتغير اللزوجة باختلاف التركيبة ودرجة الحرارة؛ وقد يؤدي الهواء المحبوس إلى ظهور الجرعة الحجمية وكأنها مرتفعة؛ كما يمكن أن تتشكل رغوة من المواد الخافضة للتوتر السطحي؛ وقد تتشكل خيوط من المواد الهلامية والمستحضرات بعد توقف التدفق من الفوهة. يجب أن يتناسب نوع آلة التعبئة وقطر فتحة الفوهة وحركة الغوص وسرعة التعبئة لكل مرحلة من مراحل الشوط ووقت قطع التدفق وعملية السحب العكسي مع المنتج.
- تكوين الرغوة: تقليل مسافة السقوط الحر، والنظر في استخدام فوهة غاطسة تتبع مستوى الملء المتصاعد، وإبطاء الجزء الذي يحتوي على رغوة عالية من المقطع الجانبي، والتحكم في إزالة الهواء/درجة الحرارة حيثما تسمح بذلك عملية التصنيع.
- التوتير أو ربط الذيل: فحص إغلاق الفوهة ودرجة حرارة المنتج وسرعته؛ وتحسين عملية القطع/الامتصاص العكسي دون سحب الهواء أو المساس بالجرعة.
- هناك فوهة واحدة تختلف عن البقية: تحليل كتلة التعبئة لكل رأس على حدة، وليس فقط المتوسط الإجمالي. تحقق من المعايرة، والهواء المحبوس، وتوقيت الصمامات، وانسداد الأنابيب، وحالة المكبس/السدادات، أو إعداد خلية الحمل.
- يختلف مستوى الملء، لكن الكتلة لا تتغير: قد يختلف الحجم الداخلي للزجاجة أو توزيع السماكة. ولا يُعد وجود خط ملء مرئي بالضرورة خطأً في الكتلة.
- تختلف الكتلة باختلاف درجة الحرارة: يمكن أن يؤدي التعبئة الحجمية إلى تغيير الكتلة المُزودة مع تغير الكثافة. حدد ما إذا كان الإطلاق يتم التحكم فيه حسب الكتلة، أو الحجم في حالة مرجعية محددة، أو ارتفاع التعبئة، أو مزيج من هذه العوامل.
بالنسبة للامتثال لمعايير المحتوى الصافي في الولايات المتحدة، يوفر دليل NIST رقم 133 إجراءات الاختبار الرسمية وخطط أخذ العينات التي يستخدمها مسؤولو المقاييس والموازين. ولا يُعد هذا الدليل بديلاً عن خطة مراقبة العمليات الخاصة بشركة التعبئة. وبالمثل، تنص المواصفة OIML R 87 على أن خطط أخذ العينات الواردة فيها لا تهدف إلى منع شركات التعبئة من استخدام إجراءات أخرى لمراقبة الكمية. يجب وضع ضوابط روتينية تستند إلى كفاءة العملية والمتطلبات القانونية للسوق المستهدفة.
كيفية إجراء تجربة ناجحة لخط تعبئة عبوات مستحضرات التجميل
تستند التجربة الناجحة إلى استخدام مواد مخصصة للإنتاج وقرارات محددة مسبقًا. وينبغي أن تكشف عن نطاق التشغيل المقصود، لا أن تنتج مقطع فيديو قصيرًا يُظهر زجاجات يتم تغذيتها بعناية بسرعة مخفضة.
تُعدّ عينة المظهر المعتمدة من المورد مرجعًا بصريًّا، وليست دليلاً على قابلية التصنيع من تجويف إلى آخر أو من دفعة إلى أخرى. وإذا تم اختيار الزجاجات التجريبية بشكل فردي، أو تعبئتها يدويًّا، أو تصنيعها باستخدام قوالب تجريبية، فقد لا تعكس بشكل كافٍ الصخرة الأساسية، وبيضاوية الجسم، وموضع العنق، والاحتكاك السطحي، والتباين في الزخرفة. اسأل عن كيفية إنتاج القطع التجريبية وأخذ عيناتها. قم بتضمين قوالب الإنتاج العادية، والمواد المستخدمة في مرحلة بدء التشغيل والحالة المستقرة حيثما كان ذلك مبررًا، والتجهيز النهائي للتعبئة، وطريقة الزخرفة المقصودة. احتفظ بالعينة الرئيسية الأفضل مظهرًا لاتخاذ قرارات المظهر، ولكن استخدم مجموعة تمثيلية إحصائيًا وتقنيًا لاتخاذ قرارات خط الإنتاج. يمنع هذا التمييز أن تصبح القطعة المثالية بصريًا هي المواصفة المادية الوحيدة لعملية عالية السرعة.
1. إحضار مكونات تمثيلية
استخدم الزجاجات المستمدة من عملية الإنتاج المقصودة، من جميع التجاويف والمنصات ذات الصلة — وليس فقط العينات الذهبية المختارة يدويًّا. وقم بتضمين الزخرفة النهائية، والغطاء/المضخة الفعليين، والحشية أو البطانة، وأنبوب السحب المقطوع، والغطاء الخارجي، وتغليف الشحن. وسجل كل معرّف متاح للدفعة والتجاويف.
2. استخدم الصيغة الفعلية في الظروف ذات الصلة
يمكن أن يعطي الماء فكرة عامة عن المعالجة الميكانيكية الأساسية، لكنه لا يعكس لزوجة اللوشن، أو رغوة المواد الخافضة للتوتر السطحي في التونر، أو سلوك الترطيب للعطر، أو تشكل الخيوط في الجل. قم باختبار التركيبة الفعلية في ظروف درجة حرارة أو لزوجة منخفضة/اسمية/عالية مبررة، عندما تؤثر تلك المتغيرات تأثيرًا جوهريًّا على عملية التعبئة.
3. التصنيف حسب المحطة، ثم كخط متكامل
ابدأ بمعالجة الزجاجات الجافة وتجهيز الأجزاء الميكانيكية بالشكل الصحيح. أضف عمليات التعبئة، وتغذية المضخة/الغطاء، والإدخال، والربط المسبق، والتغطية النهائية، والترميز/الملصق، والتعبئة في الصناديق. قد يمر المكون بنجاح عبر كل محطة على حدة، لكنه قد يفشل عند نقطة التوصيل بينها؛ واختتم العملية بتشغيل متكامل ومستمر.
4. التعامل مع الاضطرابات الواقعية
تشمل عمليات التشغيل/الإيقاف، وتفريغ التراكمات، وتجديد المواد المغلقة، والتدخلات العادية للمشغل، وزيادة سرعة الخط تدريجيًّا، والتحويل عند الاقتضاء. وقد لا يؤدي التشغيل القصير في حالة الاستقرار أبدًا إلى حدوث ضغط عكسي أو خطأ في التباعد يتسبب في خسائر في الإنتاج الميداني.
5. إنهاء الفترة التجريبية بنتائج خاضعة للرقابة
الموافقة على وصفة التشغيل الآلي وقائمة أجزاء التنسيق ومراجع الإعداد؛ وتحديد الانحرافات التي لم يتم حلها؛ والاحتفاظ بعينات تمثيلية؛ وتحديد الإجراءات والمسؤولين عنها؛ وبيان ما إذا كانت الموافقة تشمل بالضبط خط الإنتاج الذي تم اختباره، والتركيبة، ونطاق السرعة، ومراجعة العبوة، ومواقع/دفعات المكونات. دمج تجربة خط الإنتاج في الإطار الأوسع خطة اختبار زجاجات مستحضرات التجميل, ، لأن قابلية المعالجة الآلية لا تحل محل أدلة التوافق أو التوزيع أو الأداء الميكانيكي أو التوزيع. وتشدد قائمة مراجعة التفتيش الخاصة بمعايير ممارسات التصنيع الجيدة (GMP) لمستحضرات التجميل الصادرة عن إدارة الغذاء والدواء الأمريكية (FDA) على أهمية المعدات المناسبة، وتعليمات التصنيع والتعبئة المكتوبة، والمواد المعتمدة، وضوابط ومستندات مراقبة الجودة أثناء العملية — وهي إجراءات تدعم الإنتاج القابل للتكرار بدلاً من الاعتماد على الذاكرة في إعداد المعدات.
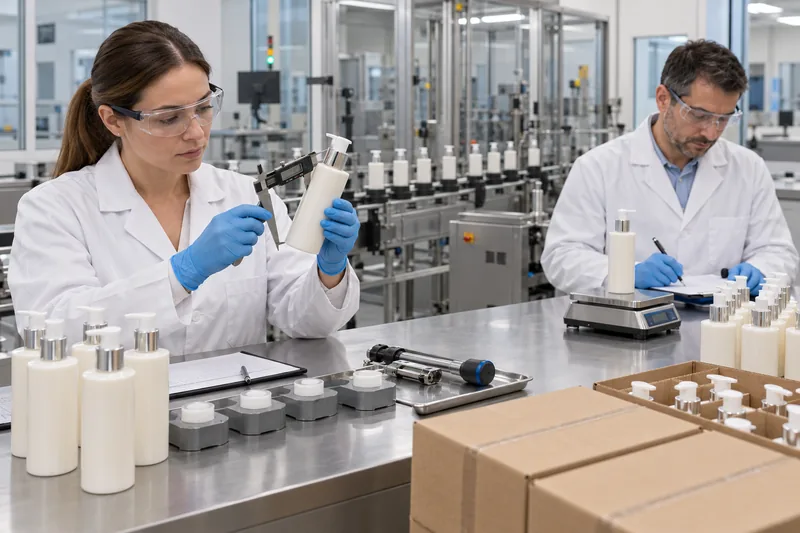
ما الذي يجب أن تتضمنه مواصفات واجهة «باك-لاين»؟
الرسم هو الذي يحدد مواصفات العبوة؛ ووصفة التشغيل هي التي تحدد مواصفات خط الإنتاج. ومواصفات الواجهة هي التي تربط بينهما. كحد أدنى، يجب تبادل المعلومات التالية قبل تجهيز الأدوات أو طلب المكونات بكميات كبيرة:
- الزجاجة: المادة، السعة الاسمية/السعة القصوى، الأبعاد والتفاوتات المسموح بها في مناطق التلامس بين السكة والعجلة النجمية، الارتفاع الإجمالي، هندسة القاعدة، نطاق الكتلة، تشطيب العنق، التجويف الداخلي، حافة الإحكام، ضوابط الاستدارة، تحديد التجويف، ومحيط الزخرفة.
- غطاء أم موزع: الغلاف الخارجي، متطلبات التوجيه، واجهة التثبيت باللولبة/الانزلاق/الضغط، نظام الإغلاق، مواصفات أنبوب الغمر، عزم الدوران عند التركيب/الإزالة أو مواصفات الضغط، حالة قفل المشغل، ومتطلبات قابلية التغذية.
- المعادلة: الكثافة، وطريقة اختبار اللزوجة ودرجة الحرارة، ودرجة حرارة التعبئة، وميل المنتج إلى تكوين الرغوة أو تشكل خيوط، والجسيمات، وقيود التوافق، والجرعة المطلوبة/المحتوى الصافي، والمساحة الفارغة.
- السطر: الهدف ونطاق السرعة المحدد، وارتفاع الناقل/عمليات النقل، ومبدأ المناولة، وأجزاء الشكل، وقطر الفوهة/مسارها، وتغذية/وضع الأغطية، وطريقة تغليف العبوات، وأنظمة الفحص/الرفض، وقيود التنظيف.
- أدلة عالية الجودة: أخذ العينات حسب التجويف/الدفعة، وتقرير الأبعاد، والعينات النموذجية المعتمدة، وبروتوكول التسرب/التوافق، وبيانات التعبئة وعزم الدوران، وسجل حالات الانحشار/الانزلاق/الرفض، وإجراءات التعامل مع الانحرافات، ومسار مراقبة التغييرات.
لا تكتفِ أبدًا بتحديد “عنق 24 مم” أو “مضخة متوافقة” فقط. فالتشطيب الكامل للعنق، وقطر التجويف، ونظام الإحكام، وهندسة الإغلاق، والرسومات الفنية المعتمدة كلها عوامل مهمة. فقد يكون هناك قطعة تبدو متوافقة اسميًّا، لكن يمكن تثبيتها يدويًّا، ومع ذلك تتسبب في حدوث خلل في التغذية، أو تشابك الخيوط، أو تسرب عند الاستخدام الآلي.
كيف ينبغي تحديد معايير قبول اختبار الخط؟
لا يوجد حد عام في صناعة مستحضرات التجميل، مثل “عطل واحد لكل 10,000 زجاجة”، يناسب جميع الخطوط الإنتاجية والعبوات والمخاطر التجارية. يجب تحديد المعايير قبل بدء التجربة استنادًا إلى المتطلبات التنظيمية، وقدرات المعدات، والإنتاج المتوقع، ومخاطر الجودة، والخسائر التجارية. تجنب إعلان النجاح لمجرد أن الفريق تمكن من إكمال الدورة الإنتاجية.
| النظام المتري | سجّله بهذه الطريقة | لماذا قد تؤدي الأرقام الإجمالية وحدها إلى التضليل |
|---|---|---|
| الاختناقات/النصائح/نقاط التوقف | العد حسب السبب، والمحطة، وحالة التشغيل، ودفعة المكونات/التجويف، وعدد القطع المعالجة. | تتطلب عشر محطات توقف على خط سكة حديد واحد معالجة مختلفة عن عشر حالات مقاطعة من المشغلين غير مرتبطة ببعضها البعض. |
| الكمية المطلوب تعبئتها | المتوسط والتباين حسب الفوهة/الرأس، والوقت، وظروف التركيبة؛ بما في ذلك طريقة الفارغ. | قد يخفي المتوسط العام رأس حشو منخفضًا وآخر مرتفعًا. |
| طلب الإغلاق | عدد مرات التثبيت/الفشل/التلويث، وإعدادات التطبيق، وعزم الدوران عند الفك حيثما كان ذلك ذا أهمية، ونتيجة اختبار السدادة. | لا يمكن لقراءة عزم الدوران أن تثبت أن مانع التسرب الملوث أو التالف مانع للتسرب. |
| التسرب | استخدم طريقة محددة، واتجاهًا محددًا، ووقتًا محددًا، ودرجة حرارة/ضغطًا محددين، وموقعًا محددًا للفشل. | “لا يمكن تكرار عبارة ”لم يُلاحظ أي تسرب» دون تحديد شروط الاختبار. |
| الأضرار/المظهر | الخدوش، والانبعاجات، والشقوق، وفقدان الزخارف، والتلوث مقارنةً بالمعايير البصرية المعتمدة. | يمكن أن يستمر خط الإنتاج في العمل دون توقف، بينما يتسبب في إتلاف المظهر التجاري للمنتج دون أن يلاحظ أحد ذلك. |
أولويات الإجراءات التصحيحية: احتواء المشكلة، وتصحيحها، ثم منع تكرارها
- حماية المنتج الحالي. أوقف إنتاج المنتجات المتأثرة أو افصلها، وحدد آخر نقطة معروفة أنها سليمة، واحتفظ بالأجزاء المعيبة. لا تقم بإعادة الفحص إلا باتباع طريقة محددة؛ فمسح التسربات وإعادة العبوات إلى المخزون يؤدي إلى إتلاف الأدلة.
- استعادة خط الأساس المعتمد. تأكد من مراجعات المكونات، وأجزاء تنسيق الخط، والوصفة، والمعايرة، وحالة التنظيف/التجميع، وحالة التركيبة قبل إجراء أي تعديلات ارتجالية.
- قم بإزالة السبب الذي تم التحقق منه. قم بتصحيح أي من العوامل التالية التي تجاوزت حدود التفاوت المسموح بها، والتي أثبتت التجربة أنها ذات تأثير: العبوة، أو عملية النقل، أو التوجيه، أو التوقيت، أو الفوهة، أو موضع الإغلاق، أو عملية تغليف الأغطية، أو عامل التعبئة، وذلك بناءً على نتائج التجربة.
- التحقق من صحة النافذة الجديدة. أعد إجراء الاختبار على عينة كافية وممثلة من المنتج بحيث تشمل التباين الطبيعي، وعمليات التشغيل والإيقاف، والتراكم. فنادرًا ما تكون نتائج الاختبار التأكيدي على عشر زجاجات كافية لإثبات وجود عيب متقطع.
- اجعل التحسين مستدامًا. تحديث الرسومات/المواصفات، وصيغة خط الإنتاج، وأدوات الإعداد، وخطة الفحص، وإجراءات مراقبة الموردين، وتدريب المشغلين، وسجلات مراقبة التغييرات.
إذا كان خفض السرعة هو الإجراء الآمن الوحيد الفوري لاحتواء المشكلة، فقم بتوثيقه كحد تشغيلي مؤقت وقم بتحديد السعة الجديدة. ثم تابع التحقيق في السبب الجذري. وإلا، فغالبًا ما يعود العطل مع الدفعة التالية أو النوبة التالية أو تغيير التنسيق.
قائمة مرجعية لمشتري العلامات التجارية والمواد المالئة والتغليف
- يرجى إرسال متطلبات خط الإنتاج والسرعة المستهدفة إلى مورد التغليف قبل الموافقة النهائية على قوالب الزجاجات أو التصميم التزييني.
- اطلب عينات مخصصة للإنتاج تعكس التجاويف والتباينات الطبيعية في العملية؛ ولا تعتمد فقط على النماذج الأولية أو القطع المختارة.
- حدد متطلبات قابلية التشغيل الآلي، والمظهر، وكمية الحشو، والإغلاق، والتوزيع، وتوزيع العبوات بشكل منفصل.
- تحكم في الزجاجة بأكملها، بما في ذلك المضخة/الغطاء، والبطانة/الحشية، وأنبوب السحب، والغطاء الخارجي، والزخرفة — وليس مجرد أرقام كتالوج منفصلة.
- اتفقوا على الجهة المالكة لعمليات اختبار الخطوط، والكميات، والصيغة الفعلية، وأجزاء الشكل، ومعدات القياس، والإجراءات التصحيحية.
- الاحتفاظ بالعينات الفاشلة والناجحة مع إمكانية تتبع محطة الخط، والوقت، ودفعة المكونات/التجويف، ودفعة التركيبة.
- يلزم إجراء مراجعة مسبقة عند حدوث تغييرات في الراتنج، أو تصميم المكونات، أو الأدوات، أو مجموعة التجاويف، أو موقع التصنيع، أو المعالج الرئيسي.
- قبل إصدار أمر شراء متكرر، قم بمقارنة خط الأساس التجريبي مع الرسومات الحالية والعينات المعتمدة وإقرارات الموردين.
يمكن لشركة «بويو للتغليف» مراجعة واجهات الزجاجات والموزعات والأغطية مع مراعاة قيود خط التعبئة الخاص بكم قبل بدء الإنتاج الضخم. وللحصول على عينة خاصة بالمشروع ومناقشة عملية التحقق من الصحة،, اتصل بفريق Boyu Packaging مع نوع الصيغة، وحجم التعبئة المستهدف، ونظام الإغلاق، وسرعة خط الإنتاج المقررة، ورسومات المعدات المتاحة.
الأسئلة المتكررة
هل يعني اجتياز اختبار رسم الزجاجة أن الزجاجة ستعمل على آلة التعبئة؟
لا. إن مطابقة المخططات أمر ضروري، لكنه لا يثبت بحد ذاته الاستقرار خلال مسار الناقل الفعلي، أو التوافق مع أجزاء الشكل، أو الخلوص بين الفوهات، أو قابلية التغذية عند الإغلاق، أو الأداء عند السرعة المستهدفة. أما تقييم خط الإنتاج فيثبت توافق الواجهة بين العبوة والآلة.
هل يمكن استخدام الماء بدلاً من التركيبة التجميلية في التجربة؟
الماء مفيد في الاختبارات الأساسية للتعامل مع الزجاجات واختبار الترطيب المبكر، لكنه لا يمكنه التحقق من صحة الجرعات التي تعتمد على اللزوجة، أو رغوة المواد الخافضة للتوتر السطحي، أو تشكل خيوط الهلام، أو الترطيب، أو التوافق، أو التسرب النهائي. استخدم التركيبة الفعلية — أو بديلاً مبرراً علمياً — في مرحلة التأهيل ذات الصلة.
هل يجب أن تلامس القضبان التوجيهية زجاجات مستحضرات التجميل؟
وعادةً ما تعمل هذه القضبان على توجيه الحاوية وتقييد حركتها، لكن الخلوص المطلوب وارتفاع التلامس يعتمدان على الشكل الهندسي للزجاجة ومرونتها وطريقة مناولتها. وقد تتسبب القضبان التي تضغط على جسم الزجاجة في حدوث خدوش وتشوهات وانحشارات؛ في حين أن الخلوص المفرط قد يؤدي إلى اهتزاز الزجاجة. يجب تحديد إعدادات قابلة للتكرار أثناء تجربة الخط.
هل تُعد أقراص النقل دائمًا الحل الأمثل للزجاجات غير المستقرة؟
لا. تعتبر الأقراص مفيدة في حالة العبوات غير المنتظمة أو ذات القاعدة الضيقة أو التي يتركز وزنها في الجزء العلوي، ويمكنها توحيد قطر مناولة الخط، لكنها تفرض اعتبارات إضافية تتعلق بالمعدات، وعمليات التحميل والتفريغ، والتنظيف، وتغيير قطع الغيار. لذا، يجب أولاً تصحيح عيوب القاعدة وسوء عمليات النقل؛ ثم مقارنة مناولة الأقراص بإعادة تصميم الزجاجات أو خيارات المناولة الإيجابية الأخرى.
ما هي كمية العينة الكافية لإجراء تجربة على خط التعبئة؟
لا توجد كمية موحدة. يجب أن تكون سلسلة الاختبار طويلة وواسعة بما يكفي لتشمل التجاويف/الكميات، والسرعة المستهدفة، وعمليات البدء/التوقف العادية، والتراكم، وإعادة التعبئة عند الإغلاق، وشروط الصيغة ذات الصلة، مع إنتاج بيانات كافية لكل رأس تعبئة/تغطية لتقييم التباين. حدد الأساس المنطقي ومعايير القبول قبل طلب العينات.
من يتحمل مسؤولية عطل خط الإنتاج: مورد مواد التغليف أم شركة التعبئة؟
تتحدد المسؤولية بناءً على السبب المؤكد. فإذا كانت القاعدة أو العنق خارج نطاق التفاوت المسموح به، فإن المسؤولية تقع على عاتق تصنيع المكونات؛ أما في حالة وجود قضبان أو أجزاء ذات شكل خاطئ أو توقيت غير صحيح، فإن المسؤولية تقع على عاتق إعداد خط الإنتاج؛ وقد يتطلب الأمر، في حالة الرغوة، إجراء تغييرات في التركيبة والمواد المالئة. وتعد العديد من حالات الفشل مشاكل تتعلق بالتفاعل بين العناصر، لذا يجب على العلامة التجارية أن تطالب بإجراء تحقيق مشترك قائم على الأدلة بدلاً من إلقاء اللوم بناءً على الأعراض فقط.
المصادر والمراجع الفنية
تم الاطلاع عليه في 2 أكتوبر 2026. توضح الأمثلة المقدمة من الشركات المصنعة الأساليب الهندسية المتاحة؛ وهي ليست مواصفات عامة تنطبق على كل خط إنتاج.
- إدارة الغذاء والدواء الأمريكية (FDA) — إرشادات ممارسات التصنيع الجيدة (GMP) / قائمة مراجعة التفتيش الخاصة بمستحضرات التجميل
- ISO 22716:2007 — ممارسات التصنيع الجيد لمستحضرات التجميل
- المعهد الوطني للمعايير والتقنية (NIST) — الكتيب رقم 133، الطبعة الحالية
- المعهد الوطني للمعايير والتقنية (NIST) — الأسئلة الشائعة حول المحتوى الصافي للسلع المعبأة
- OIML R 87:2016 — كمية المنتج في العبوات المعبأة مسبقًا
- Sidel — التجميع بدون ضغط
- Sidel — حلول النقل
- groninger — آلات تعبئة مستحضرات التجميل
- groninger — حلول التعبئة والإغلاق لمنتجات العناية بالبشرة
- groninger — آلة التعبئة والإغلاق flexcare 100
- كوزولي — ورقة البيانات الفنية لآلة التعبئة الخطية VR840
- عالم التغليف — التعامل مع الزجاجات الفارغة ليس بالأمر السهل



 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch