














Risposta diretta: un flacone cosmetico può superare il riempimento manuale ma poi incepparsi, ribaltarsi o presentare perdite su una linea automatica, poiché il campione riempito a mano ne verifica solo l’adattabilità e il funzionamento di base in condizioni di manipolazione delicata e un pezzo alla volta. Una linea di produzione aggiunge instabilità dei flaconi vuoti, accelerazione del nastro trasportatore, pressione di accumulo, trasferimenti, viti di sincronizzazione o ruote a stella, variazioni dimensionali dovute alle cavità multiple, riempimento veloce, alimentazione dei tappi e coppia di tappatura controllata. Diagnosticare il primo evento anomalo in una stazione specifica, quindi distinguere cinque categorie di cause: geometria del contenitore, pompa o chiusura, comportamento della formula, configurazione della macchina e variazione tra lotti. Non accettare “ridurre la velocità” come azione correttiva definitiva, a meno che la velocità operativa convalidata non venga modificata intenzionalmente.
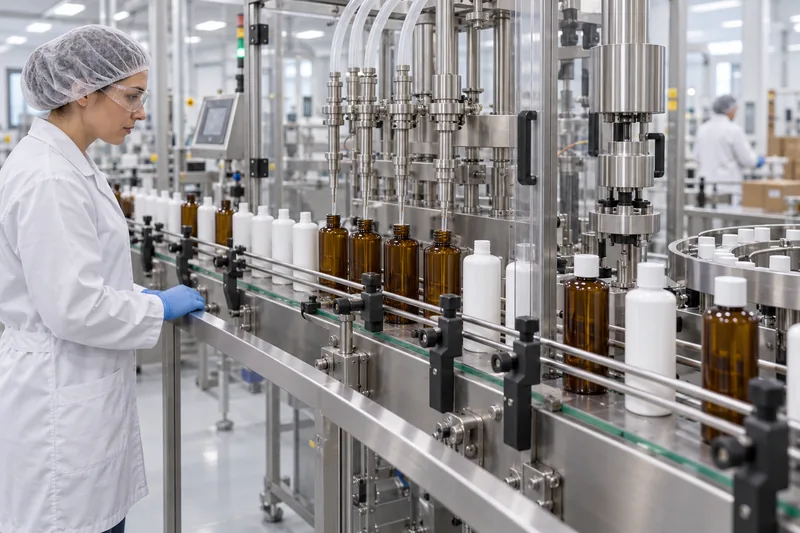
- Perché i campioni prelevati a mano vengono accettati
- Metodo diagnostico in cinque fasi
- Verifica stazione per stazione
- Intasamenti delle bottiglie
- Ribaltamento delle bottiglie
- Perdite e fuoriuscite
- Variazioni relative alla schiuma e al riempimento
- Prova della linea di produzione
- Dati dell'interfaccia Pack-line
- Criteri di accettazione
- Priorità relative alle azioni correttive
- Lista di controllo per l'acquisto
- FAQ
Perché una confezione di cosmetici approvata manualmente non supera il controllo su una linea di riempimento automatica?
Il concetto che manca è lavorabilità: la capacità del flacone, della formula, del tappo e della linea di produzione di funzionare insieme alla velocità prevista e entro i parametri definiti. Un flacone può essere conforme alle specifiche tecniche e tuttavia risultare poco adatto a una determinata configurazione del trasportatore. Al contrario, una linea di produzione può essere impostata in modo errato per un flacone pienamente conforme. L’analisi deve quindi valutare la confezione e il processo come un unico sistema.
| Cosa nasconde il campione prelevato dalla mano | Cosa offre la linea automatica | Rilevamento di un guasto tipico |
|---|---|---|
| Un operatore preleva e trattiene ogni bottiglia. | Le bottiglie vuote devono rimanere in piedi senza alcun sostegno durante il passaggio su binari, curve, dislivelli e variazioni di velocità. | Oscillazioni, ribaltamenti, graffi o doppia alimentazione. |
| L'ugello viene centrato a occhio e riempito lentamente. | Diversi ugelli devono entrare o allinearsi ripetutamente mentre il liquido accelera e si interrompe rapidamente. | Colpi sul collo, schiuma, spruzzi, filamenti, gocciolamenti o riempimento insufficiente/eccessivo. |
| La chiusura è ben visibile e l'inizio del filo si percepisce al tatto. | Un alimentatore, uno scivolo e una testa di posizionamento devono orientare il pezzo; un mandrino o un mandrino di serraggio devono afferrarlo e serrarlo. | Filettatura non allineata, pompa armata, bossolo mancante o collo danneggiato. |
| Vengono esaminati alcuni prototipi interessanti. | La produzione prevede l'utilizzo di stampi a più cavità, lotti, turni e componenti decorati. | Difetti intermittenti riconducibili a una singola cavità, a un pallet o a un lotto di un fornitore. |
| Un campione riempito e chiuso rimane in posizione verticale. | Il processo di confezionamento prevede il trattamento a umido, la sigillatura, la coppia, i cicli di arresto/avvio, l'accumulo, l'imballaggio in scatole e il trasporto. | Perdita dopo la chiusura, il rilassamento della coppia o lo scarico dell'attuatore. |
Ecco perché dieci campioni riempiti a mano non costituiscono una prova in linea. Una scala di approvazione utile è la seguente: campione di aspetto → campione funzionale da banco → campioni ingegneristici destinati alla produzione → quantità per la prova in linea → lotti iniziali di produzione controllati. Ogni fase risponde a una diversa valutazione del rischio.
Prima di sostituire la linea, utilizzare un metodo diagnostico in cinque fasi
Partite dai fatti, non da una discussione su chi sia “il responsabile”: se la bottiglia o la macchina di riempimento. Le indagini più rapide individuano la prima anomalia e modificano un fattore alla volta.
- Blocca e mappa l'evento. Registrare la velocità della linea, lo SKU, la temperatura della formula, i lotti dei componenti, la ricetta della macchina, l'ora e la stazione esatta. Il video al rallentatore dovrebbe iniziare a monte dell'intasamento o della perdita visibile; la bottiglia che cade spesso reagisce a un precedente contatto con la guida o a un'interruzione nel trasferimento.
- Classificare la famiglia di cause. Verificare la geometria e il materiale del contenitore, il tappo, la pompa e il tubo di immersione, la formula e i parametri di riempimento, le parti e le impostazioni relative al formato della macchina, nonché le variazioni del materiale in entrata.
- Misurare le interfacce. Confrontare la base, il diametro, l’altezza, il collo, il diametro interno, l’ovalità e la massa della bottiglia con il disegno di riferimento; utilizzare il punto di riferimento e la procedura corretti quando misurazione della finitura del collo di un flacone cosmetico. Successivamente, misurare le posizioni delle guide, gli spazi di trasferimento, l’allineamento degli ugelli, il profilo di riempimento, il posizionamento delle chiusure e la coppia applicata utilizzando apparecchiature calibrate adeguate.
- Condurre uno studio crossover. Testare una bottiglia di cui è nota la buona qualità con la configurazione attuale e la bottiglia sospetta utilizzando impostazioni controllate. Ove possibile, variare un solo elemento — lotto della bottiglia, lotto della pompa, lotto della formula o set di formato — mantenendo costanti gli altri.
- Verificare la correzione su tutta la finestra. Dimostrare le prestazioni a velocità basse/nominali/alte prestabilite, in condizioni di arresto/avviamento e accumulo, alle temperature previste dalla formula e con cavità o lotti rappresentativi dei componenti. Documentare la ricetta finale della macchina e la revisione dei componenti.
Se i difetti si verificano in una cavità dello stampo per bottiglie o in un lotto di pompe, si deve sospettare una variazione nei componenti in entrata. Se tutte le bottiglie presentano difetti in una determinata stazione di controllo, si deve sospettare che il problema risieda nella stazione stessa o nella sua interfaccia. Se il difetto si manifesta solo al superamento di una certa velocità, è necessario esaminare la dinamica, la spaziatura e i tempi di controllo, verificando comunque se la variazione dei componenti stia riducendo il margine operativo disponibile.
Verificare la linea seguendo l'ordine di flusso del prodotto
Quando il difetto visibile si trova in prossimità del riempitore, spesso le squadre iniziano a regolare proprio il riempitore. Un controllo più affidabile segue il contenitore dalla depallettizzazione o dal riordino fino alla cassa finita. Ad ogni stazione, registrare lo stato in entrata, le superfici di contatto, la variazione di velocità o di orientamento, la produzione prevista e il segnale di scarto. Ciò impedisce che un sintomo a valle venga attribuito alla macchina sbagliata.
| Stazione | Interfacce critiche tra pacchi e macchine | Segni di una faglia in formazione |
|---|---|---|
| Fornitura all'ingrosso / sistematore | Rigidità della bottiglia, caratteristiche statiche, impilabilità, orientamento, protezione della decorazione e velocità di scarico. | Cortocircuiti, scariche doppie, graffi o picchi di tensione intermittenti che sovraccaricano il trasportatore successivo. |
| Trasporto / accumulo | Contatto con la base, attrito della cinghia, gioco rispetto alla rotaia/altezza di contatto, curve, rapporti di velocità, giochi e contropressione. | Rotazione della bottiglia, oscillazioni, compressione visibile del corpo, aumento della pressione nella linea o segni di sfregamento ripetuti. |
| Misurazione / distanziamento | Passo della vite di regolazione o della ruota a stella, fase, profilo della tasca, sincronizzazione del sensore e pressione di arrivo. | Le bottiglie entrano in una tasca in ritardo, rimbalzano, ruotano o presentano un segno di contatto ripetibile. |
| Riempimento | Centraggio della bottiglia, diametro interno del collo, diametro esterno/corsa dell’ugello, profilo di riempimento, spazio di testa e condizioni della formula. | Urto dell'ugello, bagnatura eccentrica, formazione di schiuma, gocciolamento, filamenti o deviazione del flusso specifica per la testa. |
| Posizionamento della pompa e del tappo | Orientamento dell'alimentatore, rilascio dello scivolo, profilo esterno della chiusura, traiettoria del tubo di immersione e posizione del collo della bottiglia. | Chiusura non corretta, intasamento del tubo di immersione, tappo saltato, componente mancante o prodotto trasferito sulla sede di tenuta. |
| Tappatura / aggraffatura | Inizio della filettatura, allineamento mandrino/mandrino, fissaggio della bottiglia, coppia applicata o geometria della crimpatura e carico superiore. | Rotazione della bottiglia, cedimento del pannello, filettatura storta, altezza di chiusura irregolare, danneggiamento della filettatura o contaminazione della guarnizione. |
| Ispezione / etichettatura / confezionamento in cartoni | Tempi di scarto, contrasto del sensore, pressione dell'etichetta, blocco dell'attuatore, divisori delle confezioni e spazio libero nella cassa. | Falsi scarti, inclinazione dell'etichetta dovuta alla rotazione della bottiglia, pompe sbloccate, abrasione o erogazione innescata dalla confezione. |
Contrassegnare la bottiglia prima di effettuare la registrazione al rallentatore
Apporre un segno di orientamento rimovibile sulla spalla e registrare la cavità dello stampo, se rintracciabile. Il segno rivela se la bottiglia ruota prima di un inceppamento e se un lato entra costantemente in contatto con una guida o un ugello. Abbinare il video ai campioni conservati: etichettare ogni bottiglia difettosa indicando la stazione, l’ora, la velocità della linea, il lotto/cavità e la modalità di difetto. Senza questo collegamento, le successive misurazioni dimensionali non potranno essere ricondotte all’evento.
Verifica il riavvio, non solo il funzionamento regolare
Si verificano numerosi guasti quando una macchina a monte rilascia le bottiglie accumulate, una riempitrice si riavvia con il prodotto ancora sull’ugello oppure un alimentatore di tappi si riprende da una condizione di livello basso. Registrare i secondi che precedono e seguono un arresto normale. Verificare che i comandi di velocità, i dispositivi di spaziatura, la logica «nessuna bottiglia/nessun riempimento», il posizionamento della pompa e del tappo e il ritorno degli scarti avvengano nella sequenza corretta.
Perché i flaconi dei cosmetici si incastrano sulla linea di riempimento?
“Il termine ”inceppamento” descrive il sintomo, non la causa alla radice. È necessario determinare se la bottiglia si blocca perché è troppo grande o deformata, arriva con un’inclinazione errata, incontra una transizione difettosa, viene schiacciata dai contenitori accumulati oppure urta contro un ugello, una vite di sincronizzazione, una ruota a stella, un disco o un componente di posizionamento del tappo.
| Modello osservato | Meccanismi probabili | Evidenze da raccogliere | Direzione correttiva |
|---|---|---|---|
| La bottiglia rimane incastrata tra le guide | Distanza tra le guide troppo ridotta, guide non parallele, ovalizzazione del corpo, deformazione della struttura decorativa o delle pareti laterali. | Larghezza del corpo a diverse altezze e con orientamento a 90°; distanza tra le guide lungo il percorso; posizione dei segni di sfregamento. | Ripristinare la tolleranza della bottiglia/decorazione oppure reimpostare le guide su un punto di riferimento ripetibile; non allargare alla cieca per evitare il ribaltamento. |
| Ingorgo in corrispondenza di un punto di trasferimento del nastro trasportatore | Distanza eccessiva, disallineamento in altezza, attrito della piastra fissa, disallineamento di velocità o base instabile. | Inquadratura ravvicinata del bordo anteriore della base; livelli e velocità del nastro trasportatore; planarità della base/irregolarità. | Regolare il rapporto di trasferimento e di velocità; correggere la base oppure utilizzare componenti di stabilizzazione/formato adeguati. |
| Incrostazione di marmellata in una vite di regolazione o in una ruota a stella | Inclinazione, fase, componente o pressione di alimentazione errate; bottiglia fuori dai limiti di formato. | Distanza di arrivo, regolazione della vite/ruota a stella, impostazione della fase, segni di contatto con la bottiglia e ricetta di linea. | Installare il set di formattazione approvato e sincronizzare l'alimentazione; controllare la pressione di accumulo. |
| Fare la marmellata solo dopo aver inserito la pompa | Tubo di immersione lungo/ricurvo, pompa inclinata, orientamento dell'attuatore non corretto, ingombro complessivo maggiore. | Altezza/larghezza una volta montato, lunghezza libera e taglio del tubo di immersione, orientamento della pompa, video di installazione. | Presentazione e inserimento corretti; verificare la validità del lunghezza del tubo di immersione. |
| Blocco intermittente proveniente da un cartone/pallet | Cavità, lotto, condizionamento, deformazione da imballaggio, variazione statica o dovuta all’attrito superficiale. | Conservare i pezzi inceppati con tracciabilità della cavità/del lotto; confronto dimensionale e superficiale con i pezzi conformi. | Isolare il lotto interessato, correggere le anomalie di produzione o di confezionamento, quindi verificare nuovamente le prestazioni della linea. |
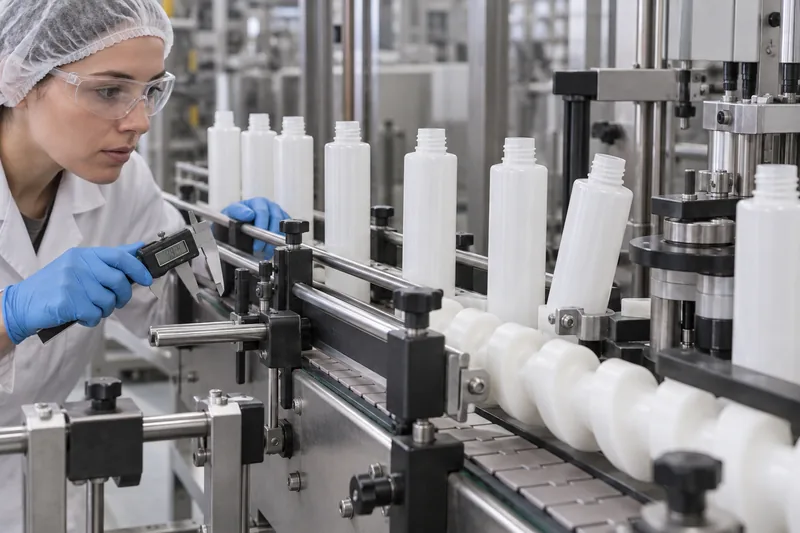
Perché le bottiglie si ribaltano e come si può migliorarne la stabilità?
I flaconi cosmetici vuoti sono i più vulnerabili perché hanno una massa ridotta, mentre una spalla o un collo alti aumentano il baricentro effettivo. Una base stretta, un movimento oscillatorio verso l’alto, un tallone irregolare, una forma asimmetrica o una parete flessibile riducono ulteriormente il margine di stabilità. L’accelerazione improvvisa del nastro trasportatore, le curve, i contatti laterali, la contropressione e gli spazi di trasferimento generano la forza di disturbo.
Un semplice modello ingegneristico spiega questa tendenza. Il momento di richiamo è pari, approssimativamente, al peso della bottiglia moltiplicato per la metà della larghezza effettiva di appoggio. Il momento di ribaltamento aumenta in proporzione all’accelerazione laterale moltiplicata per la massa della bottiglia moltiplicata per l’altezza del baricentro. Questo modello è utile per confrontare i diversi progetti, ma è non è un'equazione universale di tipo "superato/bocciato": anche il contatto con le guide, l'attrito, il movimento del liquido, la flessibilità della bottiglia e la geometria della macchina sono fattori importanti.
Correggere l'instabilità in questo ordine
- Verificare la base. Verificare la complanarità, l’oscillazione, l’effetto “push-up” e gli effetti di separazione dello stampo sui pezzi di produzione. È improbabile che una bottiglia che oscilla su una piastra piana diventi affidabile solo grazie alla pressione esercitata dalla guida.
- Eliminare i cambiamenti bruschi di dinamica. Allineare e livellare i trasferitori; sincronizzare le velocità dei trasportatori adiacenti; ridurre gli spazi superflui; ottimizzare l'accelerazione/decelerazione e l'accumulo a monte.
- Inserisci i contatti della guida in modo intelligente. Sostenere una zona stabile del corpo senza entrare in contatto con un pannello altamente flessibile né esercitare una pressione superiore al punto che favorisce la rotazione. Non esiste un’unica altezza corretta della guida valida per tutte le bottiglie.
- Ricorri a un approccio positivo quando necessario. Le viti di regolazione, le ruote a stella, i dispositivi di movimentazione del collo o i dischi di trasporto consentono di controllare la spaziatura e di uniformare i formati irregolari o sbilanciati verso l’alto. Alcuni produttori di macchinari, come ad esempio Groninger, offrono specificatamente dischi di trasporto per contenitori cosmetici instabili; il dispositivo corretto deve essere adeguato alla linea di produzione specifica.
- Riprogettare quando la finestra rimane fragile. Una base effettiva più ampia, un baricentro più basso, una distribuzione controllata delle pareti o un rapporto altezza-base meno estremo possono garantire una struttura commerciale più robusta rispetto alla compensazione continua della linea.
Non limitarsi a serrare entrambe le guide. Una pressione laterale eccessiva può causare graffi, rotazione, deformazione del corpo e un nuovo inceppamento. L'accumulo senza pressione o a bassa pressione viene spesso utilizzato per ridurre la compressione tra i contenitori, ma non corregge una base fuori tolleranza o un elemento di formato non idoneo.
Perché la linea di produzione realizza flaconi di cosmetici che perdono?
Per prima cosa, stabilisci se il liquido è un fuoriuscita esterna creati durante il riempimento o un perdita da confezione sigillata che si manifesta dopo l'applicazione del tappo. Pulire una bottiglia senza individuare la fonte del problema può trasformare un problema di gocciolamento dall'ugello in un reclamo infondato relativo al tappo.
| Momento e luogo della perdita | Cause probabili | Controlli pratici e soluzioni |
|---|---|---|
| Inumidire la spalla subito dopo il riempimento | Ugello decentrato, interruzione tardiva, gocciolamento/formazione di filamenti, schizzi, fuoriuscita di schiuma, altezza di riempimento errata o bottiglia non posizionata correttamente. | Controllare ogni ugello; verificare la chiusura; centrare il contenitore; regolare l’accelerazione/decelerazione e il risucchio; utilizzare il riempimento dal basso verso l’alto/a immersione, ove opportuno; lasciare lo spazio di testa convalidato. |
| Perdita dalla filettatura o dalla guarnizione dopo la chiusura | Problemi legati alla tenuta: filettatura danneggiata, chiusura non corretta, guarnizione o rivestimento non adeguato, ovalizzazione o sbavature del collo, coppia di serraggio insufficiente o eccessiva. | Controllare i colli asciutti rispetto a quelli bagnati; se necessario, sezionare il gruppo; verificare che sia completo finitura del collo e compatibilità della chiusura; controllare il posizionamento, l'inizio della filettatura e la coppia in base alle raccomandazioni del fornitore del sistema di chiusura/collo e alla convalida della confezione. |
| La pompa solleva, si inclina o non si posiziona correttamente | Tubo di immersione troppo lungo o con angolazione errata, chiusura non posizionata correttamente, variazioni nel diametro interno o nella finitura del collo, oppure innesto iniziale della vite non corretto. | Confrontare la geometria dell'assemblaggio, l'interferenza dei tubi e la forza di inserimento; ricorrere a un pre-avvitamento controllato e all'avvio della filettatura, seguiti dalla coppia finale, laddove l'attrezzatura lo consenta. |
| La perdita si manifesta dopo alcune ore o alcuni giorni dal trasporto | Rilassamento della coppia, scorrimento del rivestimento, attacco/rigonfiamento della formula, effetto della pressione/temperatura, fessurazione da sollecitazione, danneggiamento della guarnizione o percorso di sfiato della pompa. | Misurare la coppia di rimozione nel tempo; eseguire test convalidati di orientamento, pressione e trasporto; verificare l’esposizione alla compatibilità. Utilizzare le guide di Boyu per ai test di tenuta dei flaconi cosmetici e compatibilità tra formula e pacchetto. |
| L'attuatore eroga il prodotto all'interno della confezione | Attuatore lasciato sbloccato, copertura/blocco inadeguati, compressione eccessiva del riempimento o spazio libero insufficiente nella custodia. | Verificare lo stato dell’attuatore in fase di imballaggio, autorizzazione alla spedizione e compressione; testare la configurazione imballata, non solo la singola bombola. |
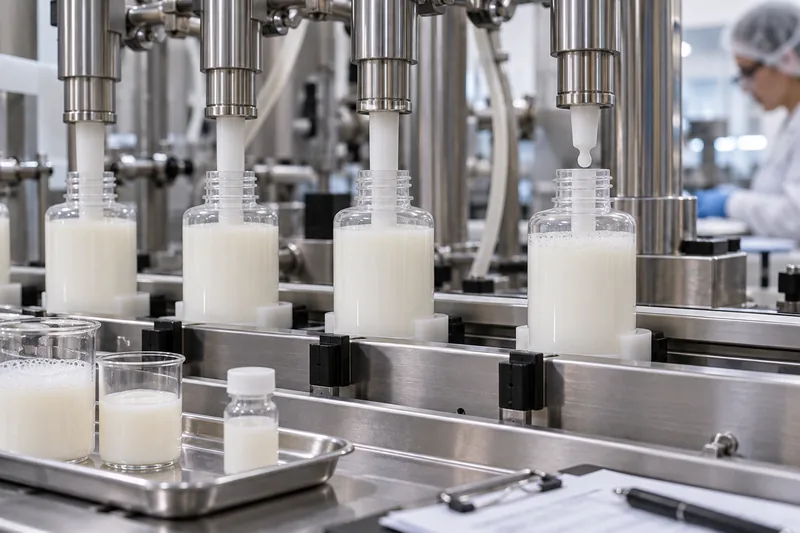
Impostazioni della formula e del riempitivo: schiuma, formazione di filamenti e variazione del peso di riempimento
La bottiglia può avere dimensioni corrette, mentre il profilo di riempimento non è adeguato alla formula. La viscosità varia a seconda della formula e della temperatura; l’aria intrappolata può far apparire elevata una dose volumetrica; i tensioattivi possono formare schiuma; gel e lozioni possono formare filamenti dopo il taglio dell’ugello. Il tipo di riempitrice, il diametro interno dell’ugello, il movimento di immersione, la velocità di riempimento per segmento di corsa, l’interruzione del flusso e il risucchio devono essere adeguati al prodotto.
- Formazione di schiuma: ridurre la distanza di caduta libera, prendere in considerazione l'uso di un ugello di immersione che segua il livello di riempimento in aumento, rallentare la porzione del profilo caratterizzata da elevata formazione di schiuma e controllare la disaerazione e la temperatura laddove il processo di formulazione lo consenta.
- Infilatura o fissaggio: controllare la chiusura dell'ugello, la temperatura del prodotto e la velocità; ottimizzare il taglio e il risucchio senza aspirare aria né compromettere il dosaggio.
- C'è un ugello che si differenzia dagli altri: Analizzare la massa di riempimento per ogni singola testata, non solo la media complessiva. Verificare la calibrazione, la presenza di aria intrappolata, la fasatura delle valvole, eventuali ostruzioni nei tubi, lo stato dei pistoni e delle guarnizioni o la configurazione delle celle di carico.
- Il livello di riempimento varia, ma la massa rimane costante: Il volume interno della bottiglia o la distribuzione lungo le pareti possono variare. Una linea di riempimento visibile non costituisce necessariamente un errore di misurazione.
- La massa varia in funzione della temperatura: Il riempimento volumetrico può modificare la massa erogata al variare della densità. Specificare se il rilascio è controllato in base alla massa, al volume in una determinata condizione di riferimento, all’altezza di riempimento o a una combinazione di questi fattori.
Ai fini della conformità alle norme statunitensi sul contenuto netto, il Manuale 133 del NIST fornisce le procedure di prova ufficiali e i piani di campionamento utilizzati dai funzionari preposti al controllo dei pesi e delle misure. Esso non sostituisce il piano di controllo di processo del confezionatore. Analogamente, la norma OIML R 87 precisa che i propri piani di campionamento non intendono impedire ai confezionatori di utilizzare altre procedure di controllo delle quantità. È necessario definire controlli di routine basati sulla capacità di processo e sui requisiti legali del mercato di destinazione.
Come eseguire una prova efficace su una linea di riempimento di confezioni per cosmetici
Una prova riuscita utilizza materiale destinato alla produzione e decisioni predefinite. Dovrebbe mettere in evidenza la finestra operativa prevista, non produrre un breve video di bottiglie inserite con cura a velocità ridotta.
Il campione di aspetto approvato da un fornitore costituisce un riferimento visivo, non una prova della lavorabilità da cavità a cavità o da lotto a lotto. Se le bottiglie di prova vengono selezionate singolarmente, imballate a mano o realizzate con stampi pilota, potrebbero non rappresentare adeguatamente la roccia di base, l’ovalità del corpo, la posizione del collo, l’attrito superficiale e le variazioni nella decorazione. Chiedete come sono stati prodotti e campionati i pezzi di prova. Includete cavità di produzione normali, materiale di avviamento e a regime ove giustificato, il condizionamento finale per l’imballaggio e il percorso di decorazione previsto. Conservate il campione master dall’aspetto migliore per le decisioni relative all’aspetto estetico, ma utilizzate una serie statisticamente e tecnicamente rappresentativa per le decisioni relative alla linea di produzione. Questa distinzione impedisce che un pezzo visivamente perfetto diventi l’unica specifica fisica per un processo ad alta velocità.
1. Portare componenti rappresentativi
Utilizzare bottiglie provenienti dal processo di produzione previsto, da tutte le cavità e i pallet pertinenti, e non solo campioni “golden” selezionati manualmente. Includere la decorazione finale, la chiusura/pompa effettiva, la guarnizione o il rivestimento interno, il tubo di immersione tagliato, il tappo esterno e l’imballaggio di spedizione. Registrare ogni identificativo di lotto e di cavità disponibile.
2. Utilizzare la formula effettiva nelle condizioni pertinenti
L'acqua può simulare le condizioni meccaniche di base, ma non riproduce la viscosità di una lozione, la schiuma tensioattiva di un tonico, il comportamento di bagnatura di una fragranza o la formazione di filamenti di un gel. Eseguire il test con la formula reale a condizioni di temperatura o viscosità giustificate (bassa, nominale, alta) quando tali variabili influenzano in modo significativo il riempimento.
3. Qualificare per stazione, poi come linea integrata
Si inizia con la movimentazione delle bottiglie asciutte e le parti meccaniche del formato corrette. Si aggiungono poi il riempimento, l’alimentazione tramite pompa/tappo, l’inserimento, il pre-avvitamento, la tappatura finale, la codifica/etichettatura e l’imballaggio in cartoni. Un componente può superare ogni singola stazione, ma fallire nell’interfaccia tra una e l’altra; si conclude con un ciclo continuo e integrato.
4. Affrontare disturbi realistici
Includere l'avvio/l'arresto, lo scarico dell'accumulo, il rifornimento dei tappi, i normali interventi dell'operatore, l'accelerazione della linea e il cambio di produzione, ove pertinente. Un breve ciclo in condizioni di regime stazionario non può mai generare la contropressione o l'errore di spaziatura che causano perdite di produzione sul campo.
5. Concludere la prova con risultati controllati
Approvare una ricetta di produzione, l’elenco dei componenti e i riferimenti di configurazione; identificare le deviazioni non risolte; conservare campioni rappresentativi; assegnare azioni e responsabili; e specificare se l’approvazione riguarda esattamente la linea, la formula, l’intervallo di velocità, la revisione della confezione e i siti/lotti dei componenti sottoposti a test. Integrare la prova di linea nel più ampio Piano di collaudo per flaconi cosmetici, poiché la lavorabilità in linea non sostituisce la compatibilità, l’erogazione, le prove meccaniche o di distribuzione. La lista di controllo della FDA per le ispezioni sulle buone pratiche di fabbricazione (GMP) dei cosmetici pone l’accento su attrezzature adeguate, istruzioni scritte di produzione e riempimento, materiali approvati, controlli in corso di lavorazione e registrazioni: tutte misure che garantiscono una produzione ripetibile anziché un’impostazione basata sulla memoria.
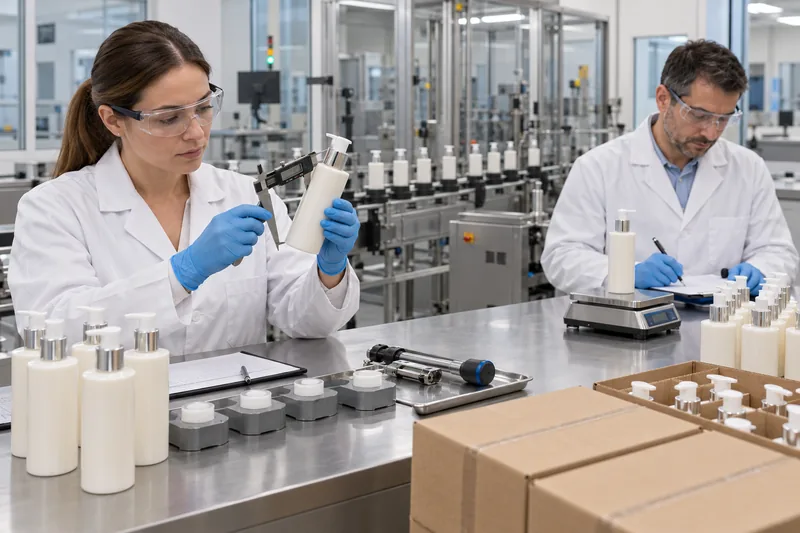
Cosa deve contenere una specifica dell'interfaccia pack-line?
Un disegno definisce la confezione; una ricetta di produzione controlla la linea. Le specifiche dell'interfaccia li collegano tra loro. Come minimo, è necessario concordare quanto segue prima di procedere alla realizzazione degli stampi o all'ordinazione di componenti in grandi quantità:
- Flacone: materiale, capacità nominale/a pieno, dimensioni e tolleranze nelle zone di contatto tra guida e ruota a stella, altezza totale, geometria della base, intervallo di massa, finitura del collo, foro interno, sede di tenuta, controlli di ovalità, identificazione delle cavità e area di decorazione.
- Chiusura o erogatore: involucro esterno, requisiti di orientamento, interfaccia filettata/a scatto/a crimpatura, sistema di tenuta, specifiche del tubo di immersione, coppia di applicazione/rimozione o specifiche di crimpatura, stato di blocco dell'attuatore e requisiti di alimentabilità.
- Formula: densità, metodo di prova della viscosità e temperatura, temperatura di riempimento, tendenza alla formazione di schiuma/fili, particelle, vincoli di compatibilità, dose richiesta/contenuto netto e spazio di testa.
- Riga: intervallo di velocità target e consentito, altezza del trasportatore/trasferimenti, principio di movimentazione, componenti del formato, diametro/corsa dell'ugello, alimentazione/posizionamento dei tappi, metodo di tappatura, sistemi di ispezione/scarto e vincoli di pulizia.
- Evidenza di qualità: campionamento per cavità/lotto, rapporto dimensionale, campioni di riferimento approvati, protocollo di tenuta/compatibilità, dati relativi al riempimento e alla coppia di serraggio, registro di inceppamenti/difetti/scarti, gestione delle deviazioni e procedura di controllo delle modifiche.
Non specificare mai solo “collo da 24 mm” o “pompa compatibile”. Sono fondamentali la finitura completa del collo, il diametro interno, il sistema di tenuta, la geometria della chiusura e i disegni di riferimento. Un componente apparentemente compatibile può avvitarsi a mano, ma comunque causare inceppamenti, danneggiamento della filettatura o perdite durante l’applicazione automatica.
Come si dovrebbero definire i criteri di accettazione per i test di linea?
Non esiste un limite universale nel settore cosmetico, del tipo “un intasamento ogni 10.000 flaconi”, che si adatti a ogni linea di produzione, confezione e rischio aziendale. È necessario definire i criteri prima della fase di prova, tenendo conto dei requisiti normativi, delle capacità delle attrezzature, della produzione prevista, dei rischi legati alla qualità e delle perdite commerciali. Si eviti di dichiarare il successo solo perché il team è riuscito a portare a termine il ciclo di produzione.
| Metrico | Registralo in questo modo | Perché i totali da soli possono trarre in inganno |
|---|---|---|
| Blocchi/suggerimenti/interruzioni | Conta per causa, stazione, stato operativo, lotto/cavità del componente e numero di pezzi lavorati. | Dieci arresti su una linea ferroviaria richiedono una soluzione diversa rispetto a dieci interruzioni non correlate causate dagli operatori. |
| Quantità da inserire | Media e variazione in base all’ugello/testina, al tempo e alle condizioni della formula; includere il metodo di taratura. | La media complessiva può nascondere una testa di riempimento bassa e una alta. |
| Richiesta di chiusura | Conteggio di armamenti/errori/filettature incrociate, impostazioni dell’applicazione, coppia di smontaggio (ove pertinente) e risultato della tenuta. | Il valore della coppia non può dimostrare che una guarnizione contaminata o danneggiata sia a tenuta stagna. |
| Perdite | Utilizzare un metodo, un orientamento, un tempo, una temperatura/pressione e un punto di rottura ben definiti. | “L'affermazione ”Non si osservano perdite” non è verificabile senza specificare le condizioni di prova. |
| Danni/aspetto | Graffi, ammaccature, crepe, perdita di decorazioni e sporcizia rispetto ai criteri visivi approvati. | Una linea di produzione può funzionare senza interruzioni, compromettendo però in modo impercettibile l'aspetto commerciale del prodotto. |
Priorità delle azioni correttive: contenere, correggere e infine prevenire il ripetersi del problema
- Proteggere il prodotto attuale. Interrompere la produzione o isolare i prodotti difettosi, individuare l’ultimo punto in cui la qualità era ancora soddisfacente e conservare i componenti difettosi. Effettuare una nuova ispezione solo secondo una procedura ben definita; pulire le perdite e rimettere le confezioni in magazzino significa distruggere le prove.
- Ripristina la linea di base approvata. Prima di procedere con eventuali regolazioni, verificare le revisioni dei componenti, le parti relative al formato della linea, la ricetta, la calibrazione, lo stato di pulizia/assemblaggio e le condizioni della formula.
- Eliminare la causa accertata. Correggere i fattori relativi a confezione, trasferimento, guida, sincronizzazione, ugello, posizionamento della chiusura, tappatura o riempimento che risultano fuori tolleranza, sulla base dei risultati della prova.
- Conferma la nuova finestra. Eseguire un numero sufficiente di prove su campioni rappresentativi del prodotto, in modo da includere la variazione normale, le fasi di avvio e arresto e l’accumulo. Una conferma su dieci bottiglie raramente è sufficiente a dimostrare la presenza di un difetto intermittente.
- Rendi il miglioramento duraturo. Aggiornare i disegni/le specifiche, la ricetta di produzione, le guide di configurazione, il piano di ispezione, i controlli sui fornitori, la formazione degli operatori e i registri relativi al controllo delle modifiche.
Se la riduzione della velocità è l'unica misura immediata di contenimento sicuro, documentarla come limite operativo temporaneo e quantificare la nuova capacità. Proseguire quindi con l'indagine sulle cause alla radice. In caso contrario, il guasto spesso si ripresenta con il lotto successivo, il turno successivo o il cambio di formato.
Lista di controllo per gli acquirenti di marchi, prodotti di riempimento e imballaggi
- Inviare i vincoli relativi alla linea di produzione e la velocità target al fornitore di imballaggi prima dell'approvazione definitiva degli stampi per le bottiglie o della decorazione.
- Richiedete campioni destinati alla produzione che rispecchino le cavità e le normali variazioni di processo; non basatevi esclusivamente su prototipi o pezzi selezionati.
- Definire separatamente i requisiti relativi alla lavorabilità, all’aspetto, alla quantità di riempimento, alla sigillatura, all’erogazione e alla distribuzione delle confezioni.
- Gestisci l’intero prodotto: bottiglia, pompa/chiusura, rivestimento/guarnizione, tubo di immersione, tappo esterno e decorazione, non solo singoli codici di catalogo.
- Concordare a chi spettano la responsabilità delle prove di linea, le quantità, la formula effettiva, i componenti del formato, le apparecchiature di misurazione e le azioni correttive.
- Conservare i campioni non conformi e quelli conformi, garantendo la tracciabilità per stazione di linea, ora, lotto/cavità del componente e lotto della formula.
- È necessario effettuare una revisione preventiva in caso di modifiche alla resina, alla struttura dei componenti, alle attrezzature, alla configurazione delle cavità, al sito di produzione o ai responsabili della lavorazione critici.
- Prima di effettuare un ordine di ripetizione, confrontare i dati di riferimento della prova di linea con i disegni attuali, i campioni approvati e le dichiarazioni dei fornitori.
Boyu Packaging può verificare la compatibilità delle interfacce di bottiglie, dosatori e chiusure con i vincoli della vostra linea di riempimento prima della produzione in serie. Per ricevere un campione specifico per il vostro progetto e discutere della convalida, contatta il team di Boyu Packaging indicando il tipo di formula, il volume di riempimento previsto, il sistema di chiusura, la velocità di linea prevista e i disegni delle attrezzature disponibili.
Domande frequenti
Il fatto che il disegno di una bottiglia venga approvato garantisce che questa possa essere prodotta sulla riempitrice?
No. La conformità al disegno è necessaria, ma di per sé non garantisce la stabilità lungo l’intero percorso del trasportatore, la compatibilità con i componenti del formato, il gioco degli ugelli, l’alimentabilità delle chiusure o le prestazioni alla velocità nominale. La qualificazione della linea garantisce l’interfaccia tra confezione e macchina.
È possibile utilizzare l'acqua al posto della formula cosmetica per una prova?
L'acqua è utile per le operazioni di base relative alla manipolazione dei flaconi e per un primo test di bagnabilità, ma non consente di verificare il dosaggio in funzione della viscosità, la formazione di schiuma da tensioattivi, la formazione di filamenti di gel, la bagnabilità, la compatibilità o le perdite finali. Utilizzare la formula effettiva — o un sostituto scientificamente giustificato — per la fase di qualificazione pertinente.
Le guide dovrebbero entrare in contatto con i flaconi dei cosmetici?
Normalmente guidano e contengono il contenitore, ma il gioco necessario e l’altezza di contatto dipendono dalla geometria della bottiglia, dalla sua flessibilità e dal metodo di movimentazione. Le guide che stringono il corpo della bottiglia possono causare graffi, deformazioni e inceppamenti; un gioco eccessivo può causare oscillazioni. Stabilire impostazioni ripetibili durante la prova della linea.
I dischi di trasporto sono sempre la soluzione migliore per le bottiglie instabili?
No. I “puck” sono utili per confezioni irregolari, con base stretta o sbilanciate verso l’alto e possono uniformare il diametro di movimentazione della linea, ma comportano ulteriori considerazioni relative alle attrezzature, alle operazioni di carico/scarico, alla pulizia e alla sostituzione dei componenti. È opportuno innanzitutto correggere i difetti della base e i trasferimenti non ottimali; successivamente, confrontare la movimentazione tramite “puck” con la riprogettazione delle bottiglie o altre opzioni di movimentazione più efficaci.
Qual è la quantità di campione sufficiente per una prova sulla linea di riempimento?
Non esiste una quantità universale. La serie di prove deve essere sufficientemente lunga e ampia da rappresentare le cavità/i lotti, la velocità target, le normali operazioni di avvio e arresto, l’accumulo, il rifornimento in chiusura e le condizioni di formulazione pertinenti, fornendo al contempo dati sufficienti per ciascuna testa di riempimento/tappatura per valutare la variazione. Definire la logica di riferimento e i criteri di accettazione prima di ordinare i campioni.
A chi spetta la responsabilità in caso di guasto alla linea: al fornitore del packaging o all’imbottigliatore?
La responsabilità ricade sulla causa accertata. Una base o un collo fuori tolleranza sono da attribuire alla produzione dei componenti; guide, parti di formato o temporizzazioni errate sono da attribuire alla configurazione della linea; la schiuma potrebbe richiedere modifiche alla formula e ai riempitivi. Molti guasti sono problemi di interfaccia, pertanto il marchio dovrebbe richiedere un’indagine congiunta e basata su prove concrete, piuttosto che attribuire la colpa in base al sintomo.
Fonti e riferimenti tecnici
Consultato il 2 ottobre 2026. Gli esempi forniti dal produttore illustrano gli approcci ingegneristici disponibili; non si tratta di specifiche universali valide per ogni linea.
- FDA statunitense — Linee guida sulle buone pratiche di fabbricazione (GMP) / Lista di controllo per le ispezioni relative ai cosmetici
- ISO 22716:2007 — Cosmetici, buone pratiche di fabbricazione
- NIST — Manuale 133, edizione attuale
- NIST — Domande frequenti sul contenuto netto dei prodotti confezionati
- OIML R 87:2016 — Quantità di prodotto nei preconfezionati
- Sidel — Accumulo senza pressione
- Sidel — Soluzioni di trasporto
- groninger — Macchine per il riempimento di prodotti cosmetici
- groninger — Soluzioni di riempimento e chiusura per la cura della pelle
- groninger — flexcare 100 Macchina per il riempimento e la chiusura
- Cozzoli — Scheda tecnica della riempitrice in linea VR840
- Packaging World — La gestione delle bottiglie vuote non è una passeggiata



 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch