














Respuesta directa: Un frasco de cosméticos puede pasar la prueba de llenado manual, pero atascarse, volcarse o tener fugas en una línea automática, ya que la muestra manual solo comprueba el ajuste y el funcionamiento básicos bajo una manipulación suave y de una pieza a la vez. Una línea de producción añade la inestabilidad de los frascos vacíos, la aceleración de la cinta transportadora, la presión de acumulación, las transferencias, los tornillos sincronizadores o las ruedas estrelladas, la variación dimensional de las cavidades múltiples, el llenado rápido, la alimentación de los tapones y el torque controlado de taponado. Diagnostique el primer evento anormal en una estación específica, y luego distingue cinco grupos de causas: geometría del envase, bomba o cierre, comportamiento de la fórmula, configuración de la máquina y variación entre lotes. No aceptes “reducir la velocidad” como medida correctiva definitiva, a menos que se modifique intencionalmente la velocidad de operación validada.
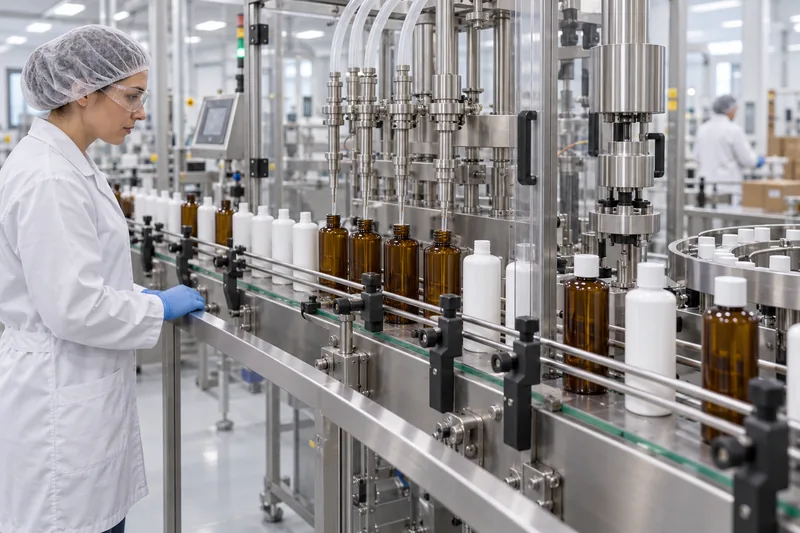
- ¿Por qué se aprueban las muestras tomadas a mano?
- Método de diagnóstico de cinco pasos
- Auditoría estación por estación
- Atascos de botellas
- Volcar la botella
- Fugas y derrames
- Variaciones en la espuma y el relleno
- Prueba de la línea de producción
- Datos de la interfaz de la línea de empaque
- Criterios de aceptación
- Prioridades en materia de medidas correctivas
- Lista de comprobación para compradores
- Preguntas frecuentes
¿Por qué un empaque de cosméticos que se aprobó manualmente falla en una línea de llenado automática?
El concepto que falta es mecanizabilidad: la capacidad de la botella, la fórmula, el cierre y la línea de producción para funcionar en conjunto a la velocidad prevista y dentro de los parámetros definidos. Una botella puede cumplir con los requisitos de diseño y, aun así, no ser compatible con una determinada configuración de la cinta transportadora. Por el contrario, una línea de producción puede estar mal configurada para una botella que cumpla totalmente con los requisitos. Por lo tanto, la investigación debe evaluar el empaque y el proceso como un sistema.
| Lo que esconde la muestra de la mano | Lo que aporta la línea automática | Fallo típico detectado |
|---|---|---|
| Un operario selecciona y sujeta cada botella. | Las botellas vacías deben mantenerse en pie sin apoyo al pasar por rieles, curvas, huecos y cambios de velocidad. | Balanceo, inclinación, rozaduras o doble alimentación. |
| La boquilla se centra a ojo y se llena lentamente. | Varias boquillas deben entrar o alinearse repetidamente mientras el líquido se acelera y se interrumpe rápidamente. | Golpes en el cuello, espuma, salpicaduras, hilos, goteras o llenado insuficiente o excesivo. |
| El cierre se presenta de manera recta y el inicio del hilo se percibe al tacto. | Un alimentador, una rampa y un cabezal de colocación deben orientar la pieza; un mandril o un husillo deben sujetarla y apretarla. | Rosca mal alineada, bomba amartillada, tapón faltante o cuello dañado. |
| Se revisan algunos prototipos atractivos. | La producción utiliza múltiples cavidades de molde, lotes, turnos y componentes decorados. | Fallas intermitentes relacionadas con una cavidad, un palé o un lote de un proveedor. |
| Una muestra llena y cerrada se mantiene en posición vertical. | El empaque pasa por zonas de sellado en húmedo, pares de torsión, ciclos de arranque y parada, acumulación, empaque en cajas y transporte. | Fuga tras el cierre, relajación del par o descarga del actuador. |
Por eso, diez muestras preparadas a mano no constituyen una prueba de línea. Una secuencia de aprobación útil es la siguiente: muestra de apariencia → muestra funcional de laboratorio → muestras de ingeniería para producción → cantidad para prueba de línea → lotes de producción iniciales controlados. Cada etapa responde a una pregunta diferente relacionada con el riesgo.
Utiliza un método de diagnóstico de cinco pasos antes de cambiar la línea
Empieza por las pruebas, no por un debate sobre si la culpa es de la botella o de la máquina llenadora. Las investigaciones más rápidas identifican la primera anomalía y modifican un factor a la vez.
- Congela y mapea el evento. Registra la velocidad de la línea, el SKU, la temperatura de la fórmula, los lotes de los componentes, la receta de la máquina, la hora y la estación exacta. El video a cámara lenta debe comenzar antes del atascamiento o la fuga visibles; la botella que se cae suele ser consecuencia de un contacto previo con el riel o de una holgura en la transferencia.
- Clasifica la familia de causas. Verifica la geometría y el material del envase, el cierre, la bomba y el tubo de inmersión, la fórmula y los aspectos físicos del llenado, las piezas y configuraciones de la máquina, así como las variaciones en el material de entrada.
- Mide las interfaces. Compara la base, el diámetro, la altura, el cuello, el diámetro interior, la ovalidad y la masa de la botella con el plano de control; utiliza el punto de referencia y el procedimiento correctos cuando cómo medir el acabado del cuello de un frasco cosmético. A continuación, mida la ubicación de las guías, las holguras de transferencia, la alineación de las boquillas, el perfil de llenado, la colocación de los cierres y el par de apriete aplicado utilizando equipo calibrado adecuado.
- Realiza un ensayo cruzado. Pruebe una botella que se sepa que está en buenas condiciones con la configuración actual y la botella sospechosa utilizando ajustes controlados. Siempre que sea posible, cambie solo un elemento —lote de botellas, lote de bombas, lote de fórmula o conjunto de formatos— mientras mantiene los demás constantes.
- Verifica que la corrección se aplique en toda la ventana. Demostrar el desempeño a velocidades definidas (baja, nominal y alta), en condiciones de parada/arranque y acumulación, con las temperaturas pertinentes de la fórmula y con cavidades o lotes representativos de los componentes. Documentar la receta final de la máquina y la revisión de los componentes.
Si los fallos se producen en una cavidad del molde de botellas o en un lote de bombas, sospecha que hay variación en los componentes entrantes. Si todas las botellas fallan en una estación física, sospecha que el problema está en la estación o en su interfaz. Si el fallo solo se presenta por encima de cierta velocidad, investiga la dinámica, el espaciado y la sincronización de control; pero no dejes de verificar si la variación de los componentes está reduciendo el margen de operación disponible.
Auditar la línea siguiendo el orden del flujo de productos
Cuando la falla visible se encuentra cerca de la máquina llenadora, los equipos suelen comenzar a ajustar dicha máquina. Una auditoría más confiable sigue el recorrido del envase desde el despaletizado o el ordenamiento hasta la caja terminada. En cada estación, registra el estado de entrada, las superficies de contacto, el cambio en la velocidad o la orientación, el rendimiento esperado y la señal de rechazo. Esto evita que un síntoma que se presenta más adelante se le atribuya a la máquina equivocada.
| Estación | Interfaces críticas entre paquetes y máquinas | Indicios de una falla en formación |
|---|---|---|
| Suministro a granel / desordenador | Rigidez de la botella, características estáticas, apilabilidad, orientación, protección de la decoración y tasa de descarga. | Puentes, descargas dobles, rayones o picos de corriente intermitentes que sobrecargan la siguiente cinta transportadora. |
| Transporte / acumulación | Contacto de la base, fricción de la correa, holgura del riel/altura de contacto, curvas, relaciones de velocidad, espacios y contrapresión. | Rotación de la botella, balanceo, compresión visible del cuerpo, aumento de la presión en la línea o marcas de roce repetidas. |
| Medición / espaciado | Paso del tornillo de sincronización o de la rueda estrellada, fase, perfil del hueco, sincronización del sensor y presión de llegada. | Las botellas entran tarde en un compartimento, rebotan, giran o presentan una marca de contacto repetible. |
| Llenado | Centrado de la botella, diámetro interior del cuello, diámetro exterior y recorrido de la boquilla, perfil de llenado, espacio libre y condiciones de la fórmula. | Golpes de la boquilla, humectación excéntrica, espuma, goteo, hilos o desviación del llenado específica de la cabeza. |
| Colocación de la bomba y la tapa | Orientación del alimentador, liberación de la rampa, perfil exterior del cierre, trayectoria del tubo de inmersión y posición del cuello de la botella. | Cierre mal ajustado, obstrucción del tubo de inmersión, tapa desprendida, componente faltante o producto que se ha desplazado hacia la superficie de sellado. |
| Taponado / engarzado | Inicio de la rosca, alineación del mandril y el husillo, sujeción de la botella, par aplicado o geometría del engarzado y carga superior. | Giro de la botella, colapso del panel, rosca torcida, altura irregular del cierre, daño en la rosca o contaminación del sello. |
| Inspección / etiquetado / empaque en cajas | Tiempo de rechazo, contraste del sensor, presión de la etiqueta, bloqueo del actuador, separadores de paquetes y holgura de la caja. | Falsos rechazos, etiquetas torcidas por la rotación de las botellas, bombas sin bloquear, abrasión o dispensación activada por la caja. |
Marca la botella antes de grabar en cámara lenta
Coloca una marca de orientación removible en el hombro y registra la cavidad del molde cuando sea posible identificarla. La marca revela si la botella gira antes de un atascamiento y si un lado entra en contacto constantemente con un riel o una boquilla. Combina el video con las muestras retenidas: etiqueta cada botella defectuosa con la estación, la hora, la velocidad de la línea, el lote/cavidad y el modo de falla. Sin este vínculo, las mediciones dimensionales posteriores no podrán relacionarse con el evento.
Verifica el reinicio, no solo el funcionamiento constante
Se producen muchos fallos cuando una máquina anterior libera botellas acumuladas, una llenadora se reinicia con producto aún en la boquilla o un alimentador de tapas se recupera de una situación de nivel bajo. Registre los segundos antes y después de una parada normal. Confirme que las órdenes de velocidad, los dispositivos de espaciado, la lógica de «sin botella/sin llenado», la colocación de la bomba y la tapa, y el retorno de los rechazos se realicen en la secuencia correcta.
¿Por qué se atascan los frascos de cosméticos en la línea de llenado?
“Atasco” describe el síntoma, no la causa raíz. Determina si la botella se detiene porque es demasiado grande o está deformada, llega con una inclinación incorrecta, encuentra una transición defectuosa, queda apretada por envases acumulados o choca contra una boquilla, un tornillo de sincronización, una rueda estrellada, un disco o un componente de colocación de cierres.
| Patrón observado | Mecanismos probables | Evidencia que debe recopilarse | Dirección correctiva |
|---|---|---|---|
| La botella se atasca entre los rieles | Espacio entre rieles demasiado estrecho, rieles no paralelos, ovalidad del cuerpo, deformación de la decoración o de las paredes laterales. | Ancho del cuerpo a varias alturas y en orientaciones de 90°; separación entre rieles a lo largo del recorrido; ubicación de las marcas de roce. | Restablece la tolerancia de la botella o la decoración, o reajusta los rieles en un punto de referencia repetible; no amplíes a ciegas ni provoques que se vuelque. |
| Atasco en una transferencia de cinta transportadora | Holgura excesiva, desajuste de altura, fricción de la placa muerta, desajuste de velocidad o base inestable. | Prueba de vídeo del borde inferior delantero; niveles y velocidades de la cinta transportadora; planitud y oscilaciones de la base. | Ajuste la relación de transferencia y velocidad; corrija la base o utilice piezas de estabilización o formato adecuadas. |
| Atascamiento en un tornillo de sincronización o una rueda estrellada | Paso, fase, pieza o presión de alimentación incorrectos; botella fuera del rango de formato. | Espaciado de llegada, ajuste de tornillos/rueda estrellada, configuración de fase, marcas de contacto con la botella y receta de la línea. | Instala el juego de formatos aprobado y sincroniza la alimentación; controla la presión de acumulación. |
| Atascamiento solo después de insertar la bomba | Tubo de inmersión largo/inclinado, bomba torcida, orientación del actuador desajustada, aumento del espacio total ocupado. | Altura y ancho una vez ensamblado, longitud libre y corte del tubo de inmersión, orientación de la bomba, video de instalación. | Presentación e inserción correctas; validar el longitud del tubo de inmersión. |
| Atasco intermitente en una caja o palé | Cavidad, lote, acondicionamiento, deformación por empaque, variación estática o por fricción superficial. | Retener las piezas atascadas con trazabilidad de cavidad/lote; comparación dimensional y de superficie con piezas en buen estado. | Aislar el lote afectado, corregir cualquier variación en la fabricación o el empaque y, a continuación, volver a verificar el rendimiento de la línea. |
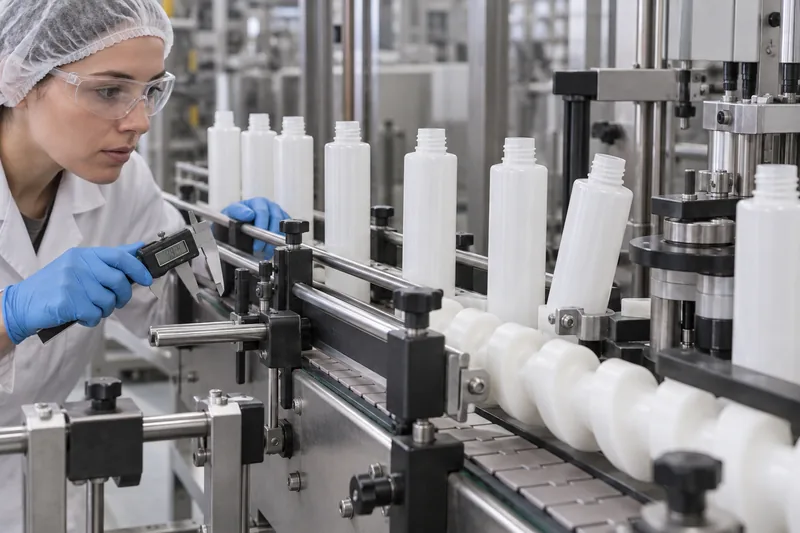
¿Por qué se vuelcan las botellas y cómo se puede mejorar su estabilidad?
Los frascos de cosméticos vacíos son los más vulnerables debido a que su masa es baja, mientras que un hombro o cuello alto eleva el centro de gravedad efectivo. Una base estrecha, el balanceo al empujar hacia arriba, un talón irregular, una forma asimétrica o una pared flexible reducen aún más el margen de estabilidad operativa. La aceleración repentina de la cinta transportadora, las curvas, el contacto lateral, la contrapresión y los espacios de transferencia generan la fuerza perturbadora.
Un modelo de ingeniería sencillo explica esta tendencia. El momento de restauración es aproximadamente el peso de la botella multiplicado por la mitad del ancho efectivo del soporte. El momento de vuelco aumenta con la aceleración lateral multiplicada por la masa de la botella y la altura del centro de gravedad. Este modelo es útil para comparar diseños, pero es no es una ecuación universal de aprobado/reprobado: el contacto con el riel, la fricción, el movimiento del líquido, la flexibilidad de la botella y la geometría de la máquina también son factores importantes.
Corrija la inestabilidad en este orden
- Confirma la base. Verifica la coplanaridad, el balanceo, el efecto de empuje y los efectos de separación del molde en las piezas de producción. Es poco probable que una botella que se balancea sobre una placa plana resulte confiable solo con la presión del riel.
- Elimina los cambios bruscos de dinámica. Alinear y nivelar las transferencias; sincronizar las velocidades de las cintas transportadoras adyacentes; reducir los espacios innecesarios; ajustar la aceleración y la desaceleración, así como la acumulación en la parte anterior del sistema.
- Coloca los contactos de la guía de manera inteligente. Sostén una zona estable del cuerpo sin tocar un panel muy flexible ni ejercer presión más allá del punto que favorece la rotación. No existe una altura única correcta para el riel guía que sirva para todas las botellas.
- Recurre al manejo positivo cuando sea necesario. Los tornillos de sincronización, las ruedas estrelladas, los dispositivos de manejo del cuello o las arandelas de transporte pueden controlar el espaciado y normalizar los formatos irregulares o con mayor peso en la parte superior. Los fabricantes de equipos, como Groninger, ofrecen específicamente arandelas de transporte para envases de productos cosméticos inestables; el dispositivo adecuado debe adaptarse a la línea de producción específica.
- Rediseña cuando la ventana siga siendo frágil. Una base efectiva más ancha, un centro de gravedad más bajo, una distribución controlada de las paredes o una relación altura-base menos extrema pueden dar como resultado una empaque comercial más robusto que la compensación continua de la línea.
No te limites a apretar ambos rieles. Una presión lateral excesiva puede provocar rayones, rotación, deformación del cuerpo y un nuevo atascamiento. La acumulación sin presión o con baja presión se utiliza a menudo para reducir la compresión entre contenedores, pero no corrige una base fuera de tolerancia ni una pieza de formato inadecuado.
¿Por qué la línea de producción fabrica frascos de cosméticos con fugas?
Primero, decide si el líquido es un derrame externo que se genera durante el llenado o un fuga en un empaque sellado que aparece después de aplicar el cierre. Limpiar una botella sin identificar la fuente del problema puede convertir un goteo de la boquilla en una queja infundada sobre el cierre.
| Momento y ubicación de la fuga | Causas probables | Revisiones y soluciones prácticas |
|---|---|---|
| Humedecer el hombro inmediatamente después de llenarlo | Boquilla descentrada, corte tardío, goteo o hilos, salpicaduras, desbordamiento de espuma, altura de llenado incorrecta o botella mal colocada. | Observa cada boquilla; revisa el cierre; centra el envase; ajusta la aceleración, la desaceleración y el retroceso; utiliza el llenado de abajo hacia arriba o en picada cuando sea necesario; deja un espacio libre validado. |
| Fuga en la rosca o en el sello después de tapar | Problemas relacionados con la hermeticidad, rosca mal enroscada, cierre mal ajustado, revestimiento o empaque incorrecto, ovalidad o rebaba en el cuello, o par de apriete insuficiente o excesivo. | Revisa si los cuellos están secos o húmedos; corta el conjunto si es necesario; verifica que esté completo Acabado del cuello y compatibilidad del cierre; controle la ubicación, el inicio de la rosca y el par de apriete según las recomendaciones del proveedor del cierre o del cuello y la validación del empaque. |
| La bomba eleva, se inclina o no encaja | El tubo de inmersión es demasiado largo o tiene un ángulo incorrecto; el cierre no está colocado recto; hay variaciones en el diámetro interior o el acabado del cuello; o el acoplamiento previo al enroscado es deficiente. | Compara la geometría del ensamblaje, la interferencia de los tubos y la fuerza de inserción; utiliza un atornillado previo controlado o el inicio de la rosca, y luego aplica el par de apriete final cuando el equipo lo permita. |
| La fuga se produce tras varias horas o días de transporte | Relajación del par, fluencia del revestimiento, ataque o hinchamiento de la fórmula, efecto de la presión o la temperatura, grieta por tensión, daño en el sello o vía de ventilación de la bomba. | Mide el par de desmontaje a lo largo del tiempo; realiza pruebas validadas de orientación, presión y transporte; revisa la exposición a la compatibilidad. Usa las guías de Boyu para pruebas de estanqueidad de frascos cosméticos y Compatibilidad entre fórmulas y paquetes. |
| El actuador dispensa dentro del estuche | Actuador sin bloquear, tapa superior o bloqueo inadecuados, compresión excesiva del relleno o espacio libre insuficiente en la caja. | Verifica el estado del actuador durante el empaque, la preparación para el envío y la compresión; prueba la configuración empaquetada, no solo la botella individual. |
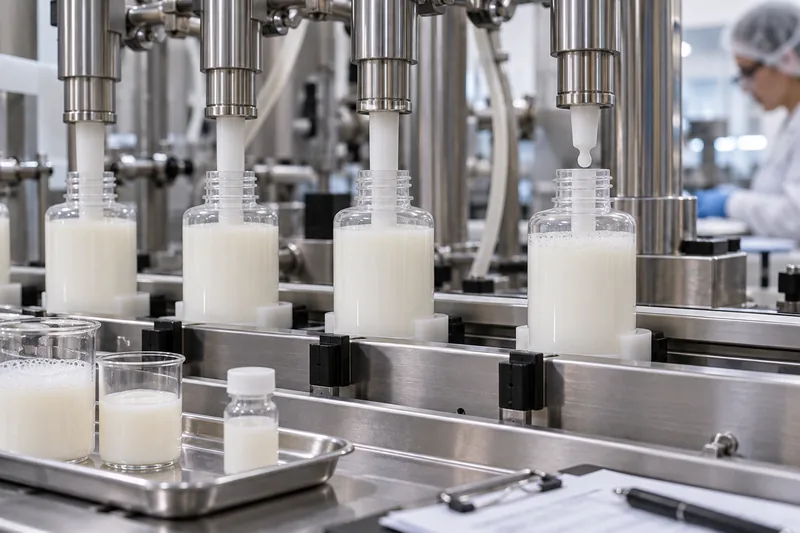
Configuración de la fórmula y el relleno: espuma, formación de hilos y variación del peso del relleno
Es posible que la botella tenga las dimensiones correctas, pero que el perfil de llenado no sea el adecuado para la fórmula. La viscosidad varía según la fórmula y la temperatura; el aire arrastrado puede hacer que una dosis volumétrica parezca elevada; los tensioactivos pueden formar espuma; los geles y las lociones pueden formar hilos después del corte de la boquilla. El tipo de llenadora, el diámetro interior de la boquilla, el movimiento de inmersión, la velocidad de llenado por segmento de carrera, el corte y el retroceso deben adaptarse al producto.
- Formación de espuma: Para reducir la distancia de caída libre, considere utilizar una boquilla de inmersión que siga el nivel de llenado a medida que este sube; reduzca la velocidad en la parte del perfil con mayor cantidad de espuma y controle la desaireación y la temperatura cuando el proceso de la fórmula lo permita.
- Encordado o remate: Revisar el cierre de la boquilla, la temperatura del producto y la velocidad; optimizar el corte y el retroceso sin aspirar aire ni comprometer la dosis.
- Hay una boquilla que se diferencia: Analiza la masa de llenado por cada cabezal, no solo el promedio general. Verifica la calibración, el aire atrapado, la sincronización de las válvulas, las obstrucciones en los tubos, el estado de los pistones y las juntas, o la configuración de las celdas de carga.
- El nivel de llenado varía, pero la masa no: El volumen interno de la botella o la distribución en las paredes pueden variar. Una línea de nivel visible no significa necesariamente un error de masa.
- La masa varía con la temperatura: El llenado volumétrico puede modificar la masa suministrada a medida que cambia la densidad. Defina si la liberación se controla por masa, volumen en una condición de referencia especificada, altura de llenado o una combinación de estos factores.
Para el cumplimiento de las normas de contenido neto de EE. UU., el Manual 133 del NIST proporciona procedimientos de prueba oficiales y planes de muestreo utilizados por los funcionarios de pesos y medidas. No sustituye al plan de control de procesos del envasador. De manera similar, la norma OIML R 87 establece que sus planes de muestreo no tienen por objeto impedir que los envasadores utilicen otros procedimientos de control de cantidad. Establezca controles de rutina basados en la capacidad del proceso y los requisitos legales del mercado de destino.
Cómo realizar una prueba útil de una línea de llenado de envases de cosméticos
Una prueba exitosa utiliza material destinado a la producción y decisiones predefinidas. Debe mostrar el rango operativo previsto, no generar un video corto de botellas alimentadas cuidadosamente a velocidad reducida.
La muestra de apariencia aprobada de un proveedor es una referencia visual, no una prueba de la maquinabilidad de cavidad a cavidad o de lote a lote. Si las botellas de prueba se seleccionan individualmente, se empaquetan a mano o se fabrican con herramientas piloto, pueden no representar adecuadamente la base, la ovalidad del cuerpo, la posición del cuello, la fricción superficial y las variaciones en la decoración. Pregunte cómo se produjeron y muestrearon las piezas de prueba. Incluya cavidades de producción normales, material de arranque y de estado estable cuando sea justificado, el acondicionamiento final para el empaque y la ruta de decoración prevista. Conserve la muestra maestra de mejor aspecto para las decisiones relacionadas con la apariencia, pero utilice un conjunto representativo desde el punto de vista estadístico y técnico para las decisiones de la línea de producción. Esta distinción evita que una pieza visualmente perfecta se convierta en la única especificación física para un proceso de alta velocidad.
1. Trae componentes representativos
Utiliza botellas del proceso de producción previsto, de todas las cavidades y paletas pertinentes, no solo muestras doradas seleccionadas a mano. Incluye la decoración final, el cierre o la bomba reales, la junta o el revestimiento, el tubo de inmersión cortado, la tapa exterior y el embalaje de envío. Registra todos los identificadores de lote y de cavidad disponibles.
2. Utiliza la fórmula real en las condiciones pertinentes
El agua puede simular la manipulación mecánica básica, pero no reproduce la viscosidad de una loción, la espuma tensioactiva de un tónico, el comportamiento de humectación de una fragancia ni la formación de hilos de un gel. Prueba la fórmula real en condiciones justificadas de temperatura baja, nominal o alta, o de viscosidad, cuando esas variables afecten de manera significativa al llenado.
3. Clasificar por estación y, luego, como línea integrada
Comience con el manejo de botellas secas y las piezas mecánicas en buen estado. Agregue el llenado, la alimentación de la bomba y la tapa, la inserción, el atornillado previo, el tapado final, la codificación y el etiquetado, y el empaque en cajas. Un componente puede pasar por cada estación de forma aislada, pero fallar en la interfaz entre ellas; termine con un proceso continuo e integrado.
4. Enfrenta situaciones de perturbación realistas
Incluye el arranque y la parada, la liberación de la acumulación, el reabastecimiento de cierres, las intervenciones normales del operador, el aumento gradual de la velocidad de la línea y los cambios de producción, cuando corresponda. Es posible que una operación breve en estado estable nunca genere la contrapresión o el error de espaciado que provoque pérdidas de producción en el campo.
5. Cierra el ensayo con resultados controlados
Aprobar una receta de máquina, la lista de piezas y las referencias de configuración; identificar desviaciones no resueltas; conservar muestras representativas; asignar acciones y responsables; e indicar si la aprobación abarca exactamente la línea, la fórmula, el rango de velocidad, la revisión del empaque y los sitios o lotes de componentes que se han probado. Integrar la prueba de línea en el contexto más amplio plan de pruebas para frascos de cosméticos, ya que la facilidad de procesamiento en línea no sustituye a la evidencia de compatibilidad, dispensación, características mecánicas o distribución. La lista de verificación de la FDA para la inspección de las buenas prácticas de fabricación (GMP) de cosméticos hace hincapié en el equipo adecuado, las instrucciones escritas de fabricación y llenado, los materiales aprobados, los controles durante el proceso y los registros —disciplinas que respaldan una producción repetible en lugar de una configuración basada en la memoria—.
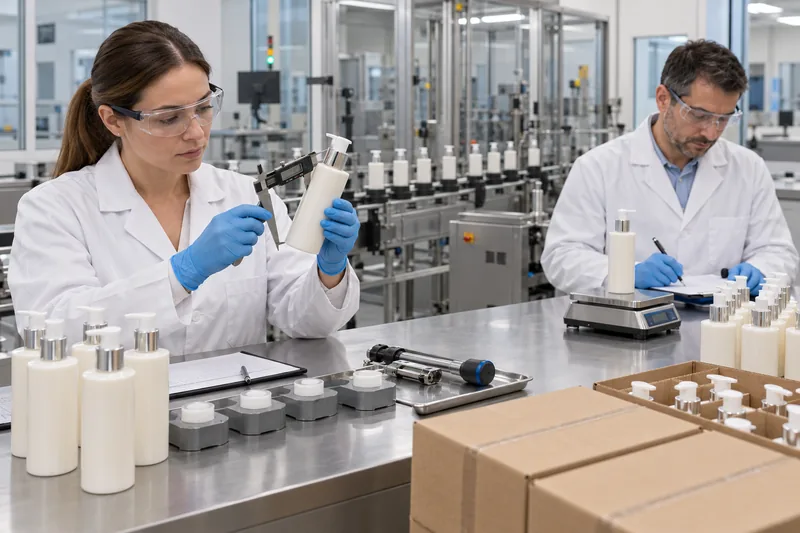
¿Qué debe incluir una especificación de interfaz de línea de paquetes?
Un plano controla el empaque; una receta de máquina controla la línea. La especificación de interfaz los conecta. Como mínimo, intercambia la siguiente información antes de preparar las herramientas o de ordenar componentes de gran volumen:
- Frasco: material, capacidad nominal/máxima, dimensiones y tolerancias en las zonas de contacto entre el riel y la rueda estrellada, altura total, geometría de la base, rango de masa, acabado del cuello, diámetro interior, reborde de sellado, controles de ovalidad, identificación de la cavidad y área de decoración.
- Tapa o dispensador: envolvente exterior, requisitos de orientación, interfaz de rosca/encaje a presión/engarzado, sistema de sellado, especificaciones del tubo de inmersión, par de apriete para la instalación y desmontaje o especificaciones de engarzado, estado de bloqueo del actuador y requisitos de alimentabilidad.
- Fórmula: densidad, método de prueba de viscosidad y temperatura, temperatura de llenado, tendencia a formar espuma o hilos, partículas, restricciones de compatibilidad, dosis requerida/contenido neto y espacio libre.
- Línea: rango de velocidad objetivo y admisible, altura de la cinta transportadora/transferencias, principio de manejo, piezas de formato, diámetro de la boquilla/recorrido, alimentación/colocación de cierres, método de tapado, sistemas de inspección/rechazo y restricciones de limpieza.
- Evidencia de calidad: muestreo por cavidad/lote, informe dimensional, muestras maestras aprobadas, protocolo de fugas y compatibilidad, datos de llenado y apriete, registro de atascos, puntas defectuosas y rechazos, disposición de desviaciones y ruta de control de cambios.
Nunca especifiques únicamente “cuello de 24 mm” o “bomba compatible”. Son importantes el acabado completo del cuello, el diámetro interior, el sistema de sellado, la geometría del cierre y los planos de control. Una pieza que parezca compatible a simple vista puede atornillarse a mano y, aun así, fallar en la alimentación, atascar la rosca o presentar fugas durante la aplicación automática.
¿Cómo se deben establecer los criterios de aceptación de las pruebas de línea?
No existe un límite universal en la industria cosmética, como “una obstrucción por cada 10 000 botellas”, que se adapte a todas las líneas de producción, todos los envases y todos los riesgos comerciales. Define los criterios antes de la prueba basándote en los requisitos normativos, la capacidad del equipo, el rendimiento esperado, los riesgos de calidad y las pérdidas comerciales. Evita declarar que la prueba fue un éxito solo porque el equipo logró completar la tirada.
| Métrico | Anótalo así | Por qué los totales por sí solos pueden llevar a conclusiones erróneas |
|---|---|---|
| Atascos/consejos/paradas | Cuenta por causa, estación, estado de funcionamiento, lote/cavidad del componente y número procesado. | Diez paradas en una vía requieren una solución diferente a la de diez interrupciones del operador que no están relacionadas entre sí. |
| Cantidad a llenar | Media y variación por boquilla/cabezal, tiempo y condición de la fórmula; incluye el método de tara. | El promedio general puede ocultar un cabezal de llenado con un valor bajo y otro con un valor alto. |
| Solicitud de cierre | Recuento de tornillos apretados/fallidos/con rosca cruzada, ajustes de la aplicación, par de desmontaje cuando sea pertinente y resultado del sellado. | Una lectura de torque no puede demostrar que un sello contaminado o dañado sea hermético. |
| Fuga | Utiliza un método, una orientación, un tiempo, una temperatura/presión y una ubicación de falla bien definidos. | “La afirmación ”No se observaron fugas» no es reproducible sin especificar las condiciones de la prueba. |
| Daños/aspecto | Rayas, abolladuras, grietas, pérdida de decoración y suciedad, según los criterios visuales aprobados. | Una línea de producción puede funcionar sin detenerse, mientras daña silenciosamente el aspecto comercial del producto. |
Prioridades de las medidas correctivas: contener, corregir y, luego, evitar que vuelva a ocurrir
- Proteger el producto actual. Detenga o separe la producción afectada, identifique el último punto en el que se sabe que el producto estaba en buen estado y conserve las piezas defectuosas. Vuelva a inspeccionar únicamente siguiendo un método definido; limpiar las fugas y devolver los empaques al inventario destruye la evidencia.
- Restablece la línea de base aprobada. Verifica las revisiones de los componentes, las piezas de formato de línea, la receta, la calibración, el estado de limpieza y ensamblaje, y las condiciones de la fórmula antes de realizar ajustes improvisados.
- Elimina la causa identificada. Corrija los factores relacionados con el empaque, la transferencia, la guía, la sincronización, la boquilla, la colocación del cierre, el tapado o el llenado que se encuentren fuera de tolerancia, según lo respalde la prueba.
- Valida la nueva ventana. Vuelve a procesar una cantidad suficiente de producto representativo para incluir la variación normal, los procesos de inicio y parada, y la acumulación. Una confirmación con diez botellas rara vez resulta convincente en el caso de una falla intermitente.
- Asegúrate de que la mejora sea duradera. Actualizar los planos y las especificaciones, la receta de producción, las guías de configuración, el plan de inspección, los controles de proveedores, la capacitación de los operadores y los registros de control de cambios.
Si reducir la velocidad es la única medida de contención segura inmediata, regístrala como un límite operativo temporal y cuantifica la nueva capacidad. Luego, continúa con la investigación de la causa raíz. De lo contrario, la falla suele reaparecer con el siguiente lote, turno o cambio de formato.
Lista de verificación para compradores de marcas, productos de relleno y empaques
- Envía los requisitos de la línea de producción y la velocidad objetivo al proveedor de empaque antes de dar la aprobación final al molde de la botella o a la decoración.
- Solicite muestras destinadas a la producción que reflejen las cavidades y la variación normal del proceso; no se base únicamente en prototipos o piezas seleccionadas.
- Defina por separado los requisitos de mecanizabilidad, apariencia, cantidad de llenado, sellado, dispensación y distribución del empaque.
- Controla la botella completa, la bomba y el cierre, el revestimiento y la junta, el tubo de inmersión, la tapa exterior y la decoración, y no solo números de catálogo aislados.
- Acordar quién es el responsable de las pruebas de línea, las cantidades, la fórmula real, las piezas del formato, el equipo de medición y las medidas correctivas.
- Conserve las muestras rechazadas y las aceptadas con trazabilidad por estación de línea, hora, lote/cavidad del componente y lote de fórmula.
- Se requiere una revisión previa cuando se produzcan cambios en la resina, la construcción de los componentes, las herramientas, el conjunto de cavidades, el sitio de fabricación o el procesador crítico.
- Antes de realizar un pedido de repetición, compara la línea de prueba de referencia con los planos actuales, las muestras aprobadas y las declaraciones de los proveedores.
Boyu Packaging puede analizar la compatibilidad de las interfaces de las botellas, los dispensadores y los cierres con las limitaciones de la línea de llenado de su empresa antes de iniciar la producción en masa. Para obtener una muestra específica del proyecto y discutir el proceso de validación, Póngase en contacto con el equipo de Boyu Packaging junto con el tipo de fórmula, el volumen de llenado deseado, el sistema de cierre, la velocidad de línea prevista y los planos del equipo disponibles.
Preguntas frecuentes
¿El hecho de que un diseño de botella pase la prueba garantiza que se pueda producir en la llenadora?
No. Es necesario verificar la conformidad del diseño, pero esto por sí solo no garantiza la estabilidad a lo largo de toda la línea transportadora, la compatibilidad con las piezas del formato, el espacio libre de las boquillas, la capacidad de alimentación de los envases cerrados ni el desempeño a la velocidad objetivo. La calificación de la línea verifica la interfaz entre el envase y la máquina.
¿Se puede usar agua en lugar de la fórmula cosmética para hacer una prueba?
El agua es útil para la manipulación básica de las botellas y para una prueba inicial de humectación, pero no permite validar la dosificación dependiente de la viscosidad, la espuma de los tensioactivos, la formación de hilos de gel, la humectación, la compatibilidad ni las fugas finales. Utilice la fórmula real —o un sustituto científicamente justificado— para la etapa de calificación correspondiente.
¿Deberían los rieles guía tocar los frascos de cosméticos?
Normalmente guían y sujetan el envase, pero el espacio libre y la altura de contacto necesarios dependen de la geometría de la botella, su flexibilidad y el método de manejo. Los rieles que aprietan el cuerpo pueden causar rayones, deformaciones y atascos; un espacio libre excesivo puede provocar balanceo. Establezca ajustes repetibles durante la prueba de la línea.
¿Son los soportes de transporte siempre la mejor solución para las botellas inestables?
No. Los discos son útiles para envases irregulares, de base estrecha o con mayor peso en la parte superior, y pueden estandarizar el diámetro de manejo de la línea; sin embargo, implican consideraciones adicionales en cuanto al equipo, la carga y descarga, la limpieza y el cambio de piezas. Primero, corrija los defectos de la base y las transferencias deficientes; luego, compare el manejo con discos con el rediseño de las botellas u otras opciones de manejo más eficaces.
¿Qué cantidad de muestra es suficiente para una prueba en la línea de llenado?
No existe una cantidad universal. La serie de pruebas debe ser lo suficientemente larga y amplia como para representar las cavidades o lotes, la velocidad objetivo, el arranque y la parada normales, la acumulación, la reposición de cierre y las condiciones relevantes de la fórmula, al tiempo que genere datos suficientes por cada cabezal de llenado o tapado para evaluar la variación. Defina la justificación y los criterios de aceptación antes de solicitar las muestras.
¿Quién es responsable de una falla en la línea de producción: el proveedor de empaques o la empresa de llenado?
La responsabilidad recae en la causa verificada. Una base o un cuello fuera de tolerancia son responsabilidad de la fabricación de componentes; los rieles, las piezas de formato o la sincronización incorrectos son responsabilidad de la configuración de la línea; la espuma puede requerir cambios en la fórmula y los rellenos. Muchos fallos son problemas de interfaz, por lo que la marca debería exigir una investigación conjunta basada en pruebas, en lugar de atribuir la culpa a partir del síntoma.
Fuentes y referencias técnicas
Consultado el 2 de octubre de 2026. Los ejemplos de los fabricantes describen los enfoques de ingeniería disponibles; no son especificaciones universales para todas las líneas.
- FDA de EE. UU. — Directrices sobre buenas prácticas de fabricación (BPF) y lista de verificación para inspecciones de cosméticos
- ISO 22716:2007 — Cosméticos, buenas prácticas de fabricación
- NIST — Manual 133, edición actual
- NIST — Preguntas frecuentes sobre el contenido neto de los productos envasados
- OIML R 87:2016 — Cantidad de producto en envases preempaquetados
- Sidel — Acumulación sin presión
- Sidel — Soluciones de transporte
- groninger — Máquinas de envasado de cosméticos
- groninger — Soluciones de llenado y cierre para el cuidado de la piel
- groninger — Máquina de llenado y cierre Flexcare 100
- Cozzoli — Ficha técnica de la máquina llenadora en línea VR840
- Packaging World — El manejo de botellas vacías no es nada fácil



 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch