














الإجابة المباشرة: يحدث انبعاج العبوة البلاستيكية عندما يصبح الضغط خارج عبوة شامبو أو لوشن مغلقة أكبر من الضغط داخلها، ولا تكون صلابة جدارها الجانبي كافية لمقاومة الفرق. قد ينخفض الضغط عندما تبرد عبوة أُغلقت بعد تعبئتها دافئة، أو يُستهلك غاز الحيز الهوائي أو يُمتص، أو ينفذ الماء أو المكوّنات المتطايرة عبر العبوة، أو تنتقل العبوة إلى درجة حرارة أو ضغط جوي مختلف. وقد يؤدي ضغط الناقل وسوء توزيع الجدار إلى تكوين الانبعاج أو تمركزه، لكنهما ليسا السببين الوحيدين.
يعتمد الحل الصحيح على وقت بدء الانبعاجفالعبوة التي تنهار إلى الداخل خلال دقائق من تركيب الغطاء تتطلب مسار تحقيق مختلفًا عن عبوة تتغير بعد ستة أسابيع أو بعد الشحن الجوي فقط. احتفظ بالعينات المتأثرة، وسجّل التسلسل الزمني، وقارن الكتلة بعد التعبئة والأبعاد بالعينات الضابطة المحتفظ بها، واختبر عبوة الإنتاج والإغلاق والتركيبة الفعلية قبل تغيير وزن العبوة أو درجة حرارة التعبئة أو الحيز الهوائي أو التهوية.
هذا الدليل موجّه إلى علامات مستحضرات التجميل ومهندسي العبوات وفرق الجودة وجهات التعبئة ومورّدي العبوات. يشير الهجاءان الإنجليزيان لمصطلح الانبعاج إلى الانهيار نفسه للجدار الجانبي نحو الداخل. لا توجد درجة حرارة تعبئة آمنة أو وزن عبوة أو سُمك جدار أو حد تفريغ موحّد لكل عبوات PET أو HDPE أو PP أو PCR.
ما انبعاج العبوة البلاستيكية؟
الانبعاج انحراف دائم أو مؤقت نحو الداخل في جدار واحد أو أكثر من جدران العبوة. يظهر بوضوح أكبر على الأسطح العريضة والمسطحة نسبيًا، لكنه قد يظهر أيضًا كتخصّر يشبه الساعة الرملية أو بقعة مقعرة واحدة أو عدة انبعاجات حول عبوة دائرية. الشرط الحاكم بسيط: يتجاوز الضغط الخارجي الضغط الداخلي بمقدار يكفي لإحداث انبعاج في البنية القائمة.
فرق الضغط هو القوة الدافعة؛ أما صلابة الجدار وهندسته فتحدّدان استجابة العبوة. قد تُظهر العبوة خفيفة الوزن المشكلة أولًا، لكن مجرد إضافة راتنج قد يخفي آلية مستمرة لفقد الغاز أو التأثير الحراري أو النفاذية بدلًا من إزالتها. وبالمقابل، قد تتفوق عبوة خفيفة جيدة التصميم على عبوة أثقل ذات مساحة ملصق كبيرة غير مدعومة أو توزيع جدار غير متساوٍ.
ليس كل تشوه في العبوة انبعاجًا إلى الداخل
| الملاحظة | ما قد تشير إليه | لماذا يهم التمييز |
|---|---|---|
| انهيار الجدار الجانبي نحو الداخل بعد الإغلاق | انبعاج بسبب ضغط داخلي سالب أو ضغط ميكانيكي مطبَّق | حقق في تاريخ الضغط وفقد الغاز والمقاومة البنيوية. |
| انتفاخ العبوة إلى الخارج أو تأرجح القاعدة | ضغط داخلي موجب أو تولد غاز أو تمدد حراري أو مقاومة حرارية غير كافية | هذا اتجاه ضغط معاكس ويتطلب تقييم سلامة مختلفًا. |
| وجود الانبعاج نفسه قبل التعبئة | ضرر ناتج عن القولبة أو التبريد أو الإخراج من القالب أو التغليف أو النقل | يمكن لعينة ضابطة فارغة محتفظ بها فصل تأثيرات إنتاج العبوة عن تأثيرات العبوة المعبأة. |
| ظهور خطوط بيضاء أو تشققات شعرية شبكية أو تشققات | تركز الإجهاد أو التشقق بالإجهاد البيئي | قد يتزامن الانهيار البنيوي والتشقق بالإجهاد الكيميائي، لكنهما ليسا مترادفين. |
| بقاء أنبوب مرن مفلطحًا بعد صرف المنتج | ضعف دخول الهواء التعويضي أو انسداد الفتحة أو مشكلة استعادة الأنبوب لشكله | لا ينبغي تشخيص سلوك الأنبوب بقاعدة انبعاج العبوات الصلبة. |
افحص أولًا العبوات غير المعبأة المحتفظ بها من الدفعة نفسها. إذا ظهر العيب أصلًا في العينة الفارغة، فابدأ بالقولبة بالنفخ والتبريد والتغليف. وإذا لم يظهر إلا بعد تعبئة عبوة الإنتاج وإغلاقها، فتعامل مع العبوة والتركيبة والإغلاق وعملية التعبئة والبيئة كمنظومة واحدة.
أسرع أداة تشخيص: متى انبعجت العبوة إلى الداخل؟
غالبًا ما يكون الزمن المنقضي بين التعبئة والتشوه المرئي أنفع من اسم الراتنج. أنشئ تسلسلًا زمنيًا من فيديو الخط وسجلات الإنتاج وفحوص المستودع وبيانات الشحن والعينات المحتفظ بها. عبارة «وصلت منبعجة» لا تكفي؛ حدّد أبكر وقت تحولت فيه وحدة معروفة السلامة إلى حالة غير طبيعية.
| وقت أول ظهور للانبعاج | أولويات التحقيق | الأدلة المفيدة |
|---|---|---|
| قبل التعبئة | توزيع الجدار وتبريد القالب والإخراج وتغليف العبوات الفارغة ورصها | خريطة التجاويف وكتلة العبوة وأوزان المقاطع والأبعاد والعينات الضابطة الفارغة |
| أثناء المناولة أو تركيب الغطاء | قضبان التوجيه والعجلات النجمية والمماسِك وضغط رأس تركيب الغطاء والأسطح المسطحة غير المدعومة | فيديو بالحركة البطيئة وعلامات التلامس واتجاه التشوه وارتباطه بموضع على الخط |
| بعد دقائق إلى ساعات من التعبئة الدافئة والإغلاق | تبريد المنتج والحيز الهوائي وتوقيت الإغلاق وتفاوت حرارة التعبئة وتليّن العبوة بالحرارة | درجة حرارة المنتج الفعلية عند التعبئة/الإغلاق ومنحنى التبريد ووقت تركيب الغطاء |
| بعد أيام أو أسابيع، مع فقد كتلة قابل للقياس | التسرب أو نفاذ الماء/المذيب أو فقد المواد المتطايرة أو الانتقال عبر الإغلاق أو امتصاص البلاستيك لمكوّنات التركيبة | اتجاه الكتلة لكل وحدة وفحص الإحكام وعبوة مرجعية وتخزين مضبوط |
| بعد أيام أو أسابيع، مع فقد كتلة مقاس قليل | استهلاك الأكسجين أو ذوبان/امتصاص الغاز أو تأثيرات حرارية بطيئة أو زحف بنيوي أو تسرب غازي أصغر من قدرة طريقة قياس الكتلة | دراسة الحيز الهوائي/الأكسجين وضوابط كيميائية واتجاه الأبعاد وسلامة الإغلاق |
| بعد النقل أو الانتقال المناخي فقط | تاريخ الارتفاع/الضغط الجوي أو دورات الحرارة أو الرص أو الاهتزاز أو حركة الإغلاق | ملف المسار ومسجّل بيانات وحالة التغليف ومحاكاة التوزيع |
لماذا تنبعج عبوات الشامبو واللوشن: ست مجموعات للأسباب الجذرية
1. إغلاق المنتج وهو دافئ ثم تبريده
إذا أُغلقت العبوة بينما محتواها وحيزها الهوائي أدفأ من ظروف التخزين اللاحقة، فقد يقل الضغط الداخلي بالتبريد. وقد يكون جدار العبوة ألين وهو دافئ، فيتشوه قبل استقرار المنظومة تمامًا. تعتمد النتيجة الدقيقة على حرارة المنتج والحيز الهوائي والانكماش الحراري للسائل وتغير حجم العبوة وتوقيت الإغلاق وسلوك الإحكام وصلابة العبوة.
بالنسبة إلى الجزء الغازي وحده، توضح علاقة الغاز المثالي اتجاهًا مفيدًا: عند ثبات كمية الغاز وحجمه، يتغير الضغط المطلق تقريبًا بالتناسب مع درجة الحرارة المطلقة، P₂ ≈ P₁ × T₂/T₁لكن العبوة المعبأة الفعلية ليست قارورة غاز ثابتة الحجم: يتغير حجم السائل والعبوة، وقد يذوب الغاز أو ينفذ، وقد يتسرب الإغلاق. استخدم المعادلة لفهم الاتجاه، لا للتنبؤ بضغط قبول/رفض.
2. استهلاك التركيبة لغاز الحيز الهوائي أو امتصاصه
قد تستهلك الأكسدة أو تفاعلات أخرى في التركيبة أكسجين الحيز الهوائي. وقد يذوب الغاز أيضًا في المنتج أو يمتصه المنتج. إذا لم يدخل غاز تعويضي عبر العبوة بالمعدل نفسه، ينخفض الضغط الداخلي. قد تغيّر مضادات الأكسدة والأنظمة النباتية والزيوت والعطور والملونات وغيرها من المكوّنات الطلب على الأكسجين، لكن لا يمكن استنتاج الخطر بموثوقية من اسم مكوّن وحده. قارن التركيبة النهائية بمرجع مناسب، وقِس تركيب غاز الحيز الهوائي عند وجود مبرر.
قد تكون الآلية المرتبطة بالتركيبة بطيئة ومتغيرة بحسب الدفعة. يمكن لتغييرات العطر أو نظام مضادات الأكسدة أو تاريخ المواد الخام أو إدخال الهواء أثناء الخلط أو حرارة التعبئة أن تغيّر السلوك حتى إن لم تتغير العبوة.
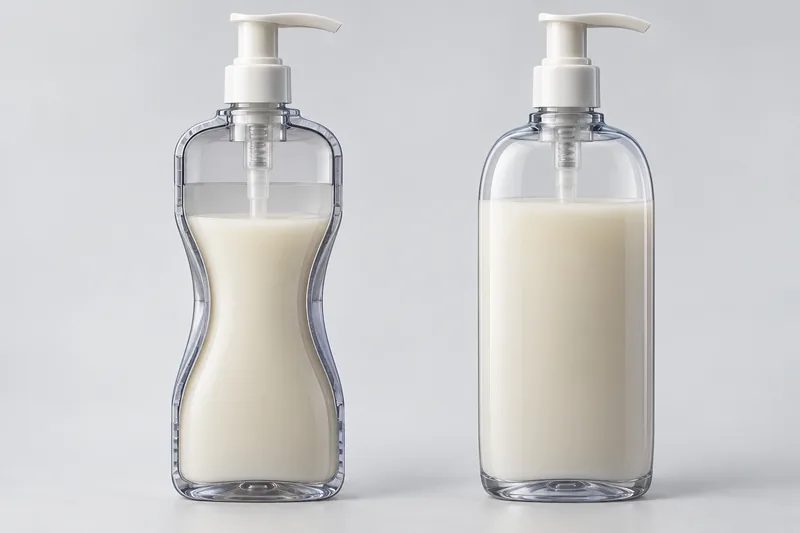
3. خروج الماء أو المذيب أو مكوّن آخر عبر العبوة
العبوة البلاستيكية المغلقة ليست تلقائيًا حاجزًا مطلقًا. يمكن للجزيئات النفاذ عبر جدار العبوة أو الإغلاق أو البطانة أو المضخة أو أنبوب السحب أو مواضع الاتصال. وقد تنتقل مكوّنات التركيبة أيضًا إلى داخل بوليمر. يمكن لفقد السائل أو البخار خفض الضغط الداخلي وتقليل كتلة المنتج. يعتمد المعدل على منظومة المواد الكاملة ومساحة السطح وتوزيع الجدار وتدرج التركيز والإحكام والحرارة والرطوبة.
يتناول ASTM D2684/D2684M نفاذية عبوات اللدائن الحرارية للمنتجات المعبأة في ظروف محددة، ويعبّر عن النتائج لكثير من تصاميم العبوات بمعدل فقد الوزن أو اكتسابه. هذا المبدأ مفيد لمستحضرات التجميل، لكن المعيار لا يحوّل نتيجة معجّلة قصيرة واحدة إلى تنبؤ عام بمدة الصلاحية. يجب استخدام التركيبة الفعلية والظروف المقصودة، ويلزم الحذر عند الاستقراء خارج نطاق الأدلة.
4. تغير الضغط الجوي أو الحرارة أثناء التوزيع
قد تتعرض عبوة عُبئت وأُغلقت واتزنت في موقع واحد لضغط جوي مختلف عند ارتفاع أعلى أو أدنى. وقد تُحدث الشحنات الجوية والمسارات الجبلية وارتفاع الوجهة فروق ضغط. صُمم ASTM D6653/D6653M خصيصًا لتقييم آثار فرق ضغط الارتفاعات العالية على منظومات التغليف بطريقة التفريغ؛ ويشير نطاقه المنشور إلى التعرض في طائرات الربط حتى 5,791 m (19,000 ft) ويصف النتائج بأنها نوعية. ولا يفرض حد قبول واحدًا لعبوات مستحضرات التجميل.
قد تتفاعل الحرارة والارتفاع. قد تبرد العبوة في عنبر طائرة أو تسخن في حاوية أو تتعرض لدورات المستودع. ينبغي أن يعكس اختبار التوزيع تسلسل المسار، لا أن يختبر كل خطر منفصلًا ثم يفترض النتيجة المشتركة.
5. ضغط خط التعبئة على العبوة ميكانيكيًا
قد تضغط قضبان التوجيه والعجلات النجمية ولوالب التغذية والمماسِك ورؤوس تركيب الأغطية على سطح غير مدعوم. وإذا تحقق الإحكام والجدار مضغوط، فقد تبقى العبوة مشوهة بعد إزالة الحمل لأن المنظومة المغلقة تقاوم استعادة الشكل. ويعد تكرار الانبعاج عند الارتفاع والاتجاه نفسيهما مؤشرًا قويًا. وقد يُسمى هذا السبب انبعاجًا في لغة الإنتاج اليومية رغم أن القوة المبدئية ميكانيكية.
مرّر عبوات معلَّمة عبر كل محطة وافحصها قبل كل تماس وبعده. وبالنسبة إلى مخاطر الخط، مثل موضع القضبان وثبات القاعدة ومحاذاة رأس تركيب الغطاء، تكون تجربة الخط الموثقة لدى جهة التعبئة هي الدليل الحاكم. لا تثبت عينة معبأة يدويًا أن العبوة ستجتاز القضبان ونقاط النقل وأحمال تركيب الغطاء والتراكم على خط آلي.
6. عدم تحمل بنية العبوة لفرق الضغط المطبَّق
قد تنبعج أولًا الأسطح المسطحة الكبيرة والانتقالات الحادة والمناطق الرقيقة موضعيًا وتوزيعات الجدار غير المتماثلة ومناطق الدعم غير الكافي قرب الأكتاف أو القواعد. كما تؤثر درجة الراتنج والتوجيه والتبلور وتاريخ القولبة وحرارة العبوة والزحف طويل الأمد في الصلابة. وقد يقلل التشوه المتكرر المقاومة؛ فلا ينبغي اعتبار عبوة سبق انبعاجها تلقائيًا عينة اختبار ممثلة غير مستخدمة.
غالبًا ما يفاقم هذا العامل البنيوي المشكلة. إذا كانت التركيبة تزيل الغاز باستمرار أو نشأ تفريغ قوي في عبوة عُبئت دافئة، فقد تؤخر العبوة الأشد صلابة الضرر المرئي دون تصحيح اختلال الضغط الأساسي.
هل تسبب مادة العبوة الانبعاج؟
المادة مهمة، لكن عائلة الراتنج وحدها لا تحدّد النجاح. قارن درجة الراتنج وعملية التصنيع وتوزيع الجدار والشكل وكتلة العبوة والحرارة والتفاعل بين التركيبة والعبوة. الاتجاهات التالية اعتبارات للاختيار وليست اعتمادات توافق.
| المادة/المنظومة | سلوك العبوة المعتاد | فحوص الانبعاج |
|---|---|---|
| PET | شفاف ولامع وصلب نسبيًا؛ يُشكَّل عادةً بالنفخ والشد بجدران موجّهة. | توزيع جدار الشكل الأولي/التصميم وهندسة الأسطح وحرارة التعبئة وأداء التركيبة/الحاجز. |
| HDPE | متين وعادةً معتم/شبه شفاف وغالبًا ملائم للضغط اليدوي؛ يُشكَّل عادةً بالبثق والنفخ. | برمجة الأنبوب الأولي وسُمك الزوايا/الكتف واستعادة السطح لشكله والنفاذية وامتزاز/امتصاص مكوّنات التركيبة. |
| LDPE أو منظومة مرنة غنية بـ PE | ليّنة وسهلة الضغط. | قد تجعل الصلابة المنخفضة تأثيرات الضغط أو الهواء التعويضي أوضح؛ تحقّق من تهوية الإغلاق واستعادة الشكل في الاستخدام الفعلي. |
| عبوة PP | مقاومة كيميائية جيدة في كثير من المنظومات، ويُستخدم لبعض العبوات والعبوات المفرغة من الهواء والعديد من الإغلاقات. | الدرجة/العملية وتصميم الجدار والتاريخ الحراري والتركيبة ومنظومة الصرف الكاملة. |
| PET/HDPE/PP بمحتوى PCR | يشير PCR إلى خام معاد تدويره ضمن عائلة بوليمر؛ وليس بوليمرًا مستقلًا. | اضبط الدرجة والمصدر والنسبة والتلوث/الرائحة واللون والتفاوت الميكانيكي والمعالجة. لا تفترض أن محتوى PCR وحده سبب الإخفاق. |
لمقارنة أوسع للراتنجات، راجع دليل Boyu عن المواد البلاستيكية المستخدمة لعبوات الشامبوويمكن للمشترين بعدها مقارنة أشكال الإنتاج في مجموعة عبوات مستحضرات التجميل البلاستيكية, فئة عبوات الشامبو و فئة عبوات اللوشنواختيار الفئة نقطة انطلاق؛ إذ يظل اختبار العبوة المعبأة المكافئة للإنتاج مطلوبًا.
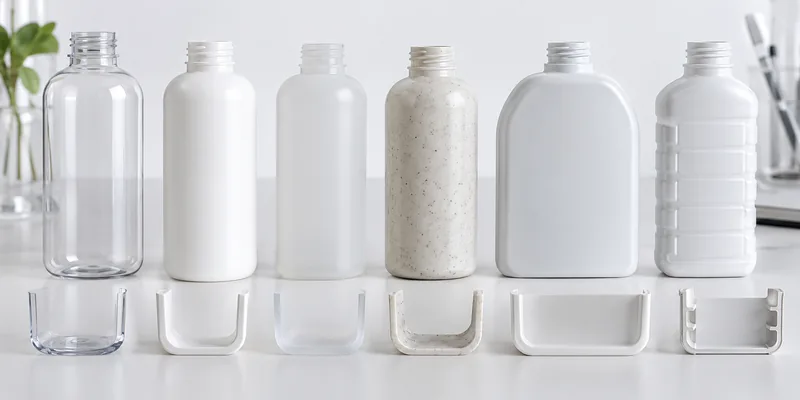
هل تصلح العبوة الأسمك أو الأثقل المشكلة؟
قد تزيد المقاومة، لكنها ليست تصحيحًا مضمونًا للسبب الجذري. قارن الحد الأدنى لتوزيع سُمك الجدار في المناطق الحرجة، لا متوسط الكتلة فقط. لن تقوّي بضعة غرامات تضاف إلى قاعدة سميكة أصلًا سطحًا مركزيًا رقيقًا. اطلب دراسة أوزان المقاطع وخريطة الجدار الحرج وبيانات التجاويف ومقارنة مضبوطة بالتفريغ أو بالعبوات المعبأة. وأكّد أيضًا أن زيادة الصلابة لا تضر بالضغط اليدوي أو الصرف أو أهداف إعادة التدوير أو المناولة على الخط أو التكلفة.
هل يجعل PCR العبوات أكثر عرضة للانبعاج؟
ليس بطبيعته. يمكن لدرجة PCR مؤهلة تُعالج ضمن تصميم مضبوط أن تحقق أداءً مقبولًا. يرتفع الخطر عندما تؤدي خصائص الخام أو التلوث أو التدهور أو نسبة المزج أو ضبط العملية إلى تفاوت ميكانيكي. تعامل مع نسبة PCR ومصدره/درجته وضبط تغييره كمتغيرات مواصفة، ثم أهّل العبوة النهائية. ويشرح دليل Boyu عن عبوات مستحضرات التجميل بمحتوى PCR لماذا يجب تقييم المحتوى المعاد تدويره ضمن بوليمره الأساسي واستخدامه النهائي.
كيف تؤثر تركيبات الشامبو واللوشن في الانبعاج
قد تؤثر التركيبة في العبوة ميكانيكيًا وكيميائيًا وعبر انتقال الكتلة. لا تثبت عبارة «أساس مائي» التوافق. قد يحتوي الشامبو على مواد خافضة للتوتر السطحي وأملاح وعطر وبوليمرات تكييف وسيليكونات ومستخلصات نباتية وأحماض أو قلويات. وقد يحتوي اللوشن على ماء وزيوت ومستحلبات وعطر ومكوّنات فعالة ومرطبات وغازات أُدخلت أثناء الخلط. ويمكن لكل منها تغيير الطلب على الأكسجين أو ذوبانية الغاز أو الامتزاز/الامتصاص أو النفاذية أو خطر التشقق بالإجهاد أو اللزوجة أو عملية التعبئة المطلوبة.
- اللزوجة ليست السبب المباشر للضغط. لا يسبب اللوشن الكثيف انبعاج العبوة تلقائيًا. لكنه قد يتطلب تعبئة دافئة أو يحتفظ بالهواء المدخل أو يؤثر في كيفية اتزان الحرارة.
- المواد الخافضة للتوتر السطحي ليست سببًا عامًا للانبعاج. قد تؤثر في التشقق بالإجهاد والسلوك البيني لبعض البوليمرات، بينما يظل الانبعاج متطلبًا لفرق ضغط/ضغط ميكانيكي مع مقاومة بنيوية غير كافية.
- أهمية محتوى العطر والمذيب تتجاوز الرائحة. قد يمتص البلاستيك المكوّنات أو تنفذ عبره أو تغيّر البطانة أو سلوك فقد الكتلة.
- إدخال الهواء يعقّد خط الأساس. قد تنهار الرغوة أو فقاعات الهواء المحتجزة بعد التعبئة، مما يغيّر مستوى التعبئة وتفسير الحيز الهوائي حتى عندما تبقى العبوة محكمة الإغلاق.
- قد تغيّر أكسدة التركيبة الحيز الهوائي. أكّد ذلك بعينات ضابطة أو أدلة تحليلية؛ ولا تشخّص استهلاك الأكسجين من انبعاج وحده.
أجرِ اختبار التوافق لعبوات مستحضرات التجميل باستخدام العطر واللون والمادة الحافظة ونظام المكوّنات الفعالة والراتنج والملوّن والإغلاق والزخرفة النهائية. لا تستبعد تركيبة أساسية في عبوة غير مزخرفة كل مخاطر العبوة المسوَّقة.
كيف تؤثر الحرارة والرطوبة والارتفاع والتخزين في انهيار العبوة
درجة الحرارة تغيّر ضغط الغاز وحجم السائل وصلابة البوليمر والزحف ومعدل النفاذية ومعدل التفاعل. سجّل حرارة المنتج الفعلية عند التعبئة وعند تركيب الإغلاق ومنحنى التهيئة اللاحق. لا تحل نقطة ضبط حرارة الغرفة محل حرارة المنتج داخل العبوة.
الرطوبة قد تغيّر القوة الدافعة لانتقال الماء وتؤثر في الملصقات أو الكراتين، بينما قد تسرّع الرطوبة المنخفضة والحرارة فقد الماء من بعض منظومات العبوات. تعتمد أهميتها على التركيبة ومسار الحاجز.
الارتفاع والضغط الجوي يغيّران الضغط الخارجي. استخدم موقع التعبئة الفعلي والمستودع ووسائط النقل والوجهة لتحديد منحنى الضغط. اجتياز العبوة عند مستوى سطح البحر لا يؤهلها تلقائيًا لكل مسار جبلي أو تعرض في طائرات ربط غير مضغوطة.
وضعية التخزين والتغليف الثانوي يغيّران التلامس والأحمال الميكانيكية. قد تكشف العينات القائمة والجانبية والمقلوبة سلوكيات مختلفة للإحكام والنفاذية وملامسة التركيبة. ويمكن للفواصل المموجة أو غشاء الانكماش أو ضغط المنصات تقييد استعادة العبوة لشكلها أو إحداث انبعاجات متكررة.
تحقيق عملي في السبب الجذري
- اعزل واحفظ الأدلة. افصل الوحدات المتأثرة وغير المتأثرة بحسب الدفعة والتجويف والوردية والخط ودفعة التركيبة والموقع. لا تفتح جميع العينات.
- عرّف العيب. صوّر كل وجه مع مقياس، وسجّل عمق الانبعاج أو الأبعاد الحرجة، ولاحظ ما إذا تحرك الإغلاق أو القاعدة أو الملصق أيضًا.
- أنشئ التسلسل الزمني. حدّد أول نقطة فحص سليمة وأول نقطة معيبة. استرجع بيانات حرارة المنتج ووقت الإغلاق والتبريد والمستودع والشحن.
- قارن العينات الضابطة. أدرج عبوات فارغة والتركيبة نفسها في عبوة مرجعية مناسبة وعبوات إنتاج معروفة السلامة، وعند الفائدة مواد/تصاميم عبوات بديلة.
- قِس كتلة كل وحدة على حدة. نظّف الأسطح الخارجية وزِن الوحدات نفسها عند خط الأساس وفي الفواصل المقررة بميزان معاير مناسب. يدعم الاتجاه الهابط فرضية التسرب أو النفاذية أو فقد المواد المتطايرة، لكنه لا يحدّد المسار.
- ارسم خريطة بنية العبوة. سجّل الكتلة الكلية وأوزان المقاطع والحد الأدنى لسُمك الجدار الحرج والأبعاد والتجويف ودفعة الراتنج/اللون/PCR. قد يلزم تقطيع إتلافي للمقاطع.
- افحص سلامة الإغلاق. افحص سطح الإحكام والبطانة/الحشية واللولب أو التعشيق بالكبس وطوق المضخة وإعداد التركيب. قد يحدث تبادل غازي دون تجمع سائل ظاهر.
- أعد إنتاج عامل واحد في كل مرة. قارن توقيت الإغلاق أو منحنى الحرارة أو التركيبة أو تصميم العبوة أو ضغط الخط أو ظروف التوزيع مع تثبيت بقية العوامل.
حساب تغير الكتلة
التغير لعبوة واحدة = كتلة العبوة المعبأة بعد التهيئة − كتلتها الأصلية عند خط الأساس. اذكر الإشارة والزمن المنقضي والظروف ودقة قراءة الميزان. يتطلب التفسير الصحيح عينات ضابطة متطابقة، لأن البقايا ورطوبة الملصق والمناولة وانجراف الجهاز قد تؤثر في التغيرات الصغيرة.
يمكن استخدام طريقة اختبار التسرب لعبوة مستحضرات التجميل للتحقيق في مسارات الإحكام، بينما تتناول دراسة النفاذية/فقد الكتلة الانتقال البطيء عبر العبوة. هما مترابطان لكنهما غير قابلين للتبادل. اجتياز فحص تسرب السوائل لا يستبعد انتقال الغاز عبر مسار صغير أو النفاذ عبر الجدار.
كيفية معالجة انبعاج العبوة البلاستيكية
اختر إجراءً تصحيحيًا فقط بعد دعم الآلية بالأدلة. قد يؤدي تغيير عدة متغيرات معًا إلى نجاح التجربة دون كشف الضابط الذي يجب الحفاظ عليه في الإنتاج.
إذا كان التبريد بعد الإغلاق يولّد التفريغ
- خفّض حرارة التعبئة أو اضبطها بصورة أفضل حيث تسمح سلامة المنتج واللزوجة ومتطلبات العملية.
- حسّن وقت تركيب الإغلاق ودرجة حرارته عبر تجربة خط موثقة.
- قيّم عبوة/راتنجًا/عملية مصممة لنطاق حرارة التعبئة الفعلي.
- راجع مواصفات الحيز الهوائي وحجم التعبئة كمنظومة؛ ولا تنقل نسبة عامة.
لماذا لا توجد قاعدة عامة للحيز الهوائي؟ يتفاعل حجم الغاز وانكماش/تمدد السائل وقابلية العبوة للتشوه وسلوك الإغلاق وإدخال الهواء ودقة التعبئة جميعًا. وقد تؤدي زيادة التعبئة أو تقليلها أيضًا إلى نقص المحتوى أو الفيضان أو التسرب أو مشكلات أنبوب سحب المضخة. تحقّق من نطاق تعبئة محدد بدلًا من استخدام «حيز هوائي أكبر» أو «أصغر» شعارًا.
إذا كانت كيمياء التركيبة أو امتصاص الغاز يسببان انخفاض الضغط
- أكّد الآلية بضوابط للتركيبة وتحليل الحيز الهوائي أو التحليل الكيميائي عند وجود مبرر.
- راجع تغييرات مضادات الأكسدة والعطر والمواد الخام والعملية مع مطوّر التركيبة.
- قيّم عبوة متوافقة ذات أداء بنيوي أو حاجزي كافٍ.
- لا تنظر في إدارة الغاز الخامل إلا عبر دراسة تعبئة مضبوطة؛ فقد يسبب حقن الغاز مخاطر خاصة به تتعلق بالضغط والسلامة والعملية.
إذا كانت النفاذية أو فقد المواد المتطايرة السبب
- حدّد ما إذا كان المسار الغالب جدار العبوة أو الإغلاق أو البطانة أو المضخة أو موضع اتصال.
- قارن درجات راتنج متوافقة أو توزيعات جدار أو بنى حاجزة أو إغلاقات وفق بروتوكول التهيئة نفسه.
- قِس كتلة المنتج وحالة التركيبة ووظيفة العبوة طوال العمر المعلن.
- أجرِ مراجعة تنظيمية ولقابلية إعادة التدوير قبل اعتماد طلاءات أو طبقات متعددة أو معالجات سطحية.
إذا كان ضغط الخط يبدأ الانبعاج
- أعد وضع قضبان التوجيه ونقاط التلامس بعيدًا عن الأسطح غير المدعومة.
- خفّض الأحمال غير الضرورية للمماسِك أو العجلات النجمية أو رأس تركيب الغطاء ضمن حدود المعدات المتحقق منها.
- أضف وسائل مناولة أو حوامل للعبوات حيث يبرر ذلك، وتأكّد من أن التغيير لا يقلل معدل الإنتاج أو الثبات.
- أعد تصميم منطقة التلامس أو القاعدة أو الجدار الجانبي إذا تعذر تجنبها بأمان في العملية.
إذا كانت بنية العبوة العامل المحدِّد
- حسّن توزيع الجدار بضبط الشكل الأولي أو الأنبوب الأولي أو عملية النفخ بدلًا من إضافة الكتلة عشوائيًا.
- قلّل المساحات المسطحة العريضة غير المدعومة، أو أضف أضلاعًا أو بروزات حلقية أو انحناءً خفيفًا أو أسطحًا هندسية لاستيعاب التفريغ حيث يسمح تصميم العلامة التجارية.
- استخدم تحليل العناصر المحدودة والنماذج الأولية أدوات تطوير، ثم أكّد النتائج بعبوات مشكَّلة بقوالب الإنتاج.
- ضع ضوابط للأبعاد وأوزان المقاطع خاصة بكل تجويف، حتى لا يخفي متوسط جيد تجويفًا ضعيفًا.
كيفية تعبئة العبوة وإغلاقها وتخزينها واستخدامها بصورة صحيحة
قد تنبعج حتى العبوة المؤهلة عندما يعمل الإنتاج خارج النطاق المعتمد. حوّل نتائج التطوير إلى إعدادات خط وقواعد مستودع وضوابط تغيير يستطيع المشغّلون اتباعها فعليًا.
- هيّئ المكوّنات الفارغة وفق المواصفة. قد تتصرف العبوات المخزنة في برودة أو حرارة شديدتين بصورة مختلفة على الخط. أبقها نظيفة ومغطاة ومحمية من الأحمال الطويلة التي تُحدث انبعاجًا مسبقًا في الأسطح العريضة.
- اضبط المنتج، وليس نقطة ضبط الخزان فقط. قِس حرارة ممثلة للتركيبة عند فوهة التعبئة وعند تركيب الإغلاق. حدّد إجراءات للقيم خارج النطاق المتحقق منه.
- حافظ على التعبئة والحيز الهوائي ضمن المواصفة. تحقّق من التعبئة بطريقة كتلة أو حجم معتمدة تراعي كثافة التركيبة. لا «تستكمل» تعبئة الوحدات يدويًا بما يتجاوز النطاق المعتمد.
- تجنب ضغط العبوة قبل إحكامها. ينبغي ألا تضغط القضبان والأيدي والمماسِك على السطح أثناء تركيب الغطاء أو المضخة. أكّد حمل آلة تركيب الأغطية ومحاذاتها عند تغيير إعداد الخط.
- طبّق إعداد الإغلاق المعتمد. قد يتلف الإغلاق المشدود أكثر من اللازم عنصر الإحكام أو العنق؛ وقد يفتح غير المشدود بما يكفي مسارات للغاز أو السائل. العزم متغير ضبط واحد وليس دليلًا كافيًا على الإحكام بمفرده.
- اترك وقت التبريد والتهيئة المحدد. لا تعبئ العبوات الدافئة اللينة في كراتين تحت ضغط شديد ما لم يُتحقق من صلاحية هذه الحالة.
- استخدم عبوة الشحن والوضعية والمسار المعتمدين. احمِ الأسطح من أحمال الفواصل أو غشاء الانكماش، وحافظ على درجات حرارة المستودع ضمن مواصفة المنتج/العبوة.
- لا «تصلح» عبوات المستهلك بثقب الإغلاقات أو إرخائها. إذا لوحظ انبعاج في مخزون السوق، فاعزل الدفعة وقيّمها وفق إجراء الشكاوى وسلامة المنتج لدى الشركة.
ينبغي أن تعكس تعليمات المستهلك المنتج لا العيب: التخزين ضمن نطاق الحرارة المدوّن، وإغلاق العبوة بعد الاستخدام، وعدم نقل التركيبة إلى وعاء غير مؤهل. وفي عبوات المضخات، يغيّر التشغيل العادي المتكرر الحيز الهوائي، ويجب تمثيله أثناء التطوير إذا كان قد يؤثر في الشكل أو الصرف.
كيفية التحقق من مقاومة العبوة للانبعاج
يربط البرنامج المفيد السبب المشتبه به بتحدٍّ قابل للقياس. لا يوجد «اختبار انبعاج» عام يؤهل جميع عبوات مستحضرات التجميل. تقدم الورقة الفنية لـ IoPP/PDI مفهومًا مفيدًا لمقاومة التفريغ للبراميل البلاستيكية، لكن لا يجوز نقل أجهزتها وقيمها كمعيار لعبوات مستحضرات التجميل. طوّر طريقة خاصة بالعبوة بمعدات معايرة ومعايير قبول موثقة.
- ثبّت مواصفات عينة الاختبار. سجّل درجة الراتنج/مصدره ونسبة PCR والملوّن والقالب والتجويف وكتلة العبوة/جدرانها الحرجة ومواصفة العنق والإغلاق/المضخة والبطانة أو الحشية والزخرفة ودفعة التركيبة وعملية التعبئة.
- حدّد قياسات خط الأساس. صوّر جميع الجوانب؛ وسجّل الكتلة بعد التعبئة ومستوى التعبئة والأبعاد الحرجة وتركيب الإغلاق وحرارة المنتج والزمن من التعبئة إلى الإحكام.
- استخدم مكررات وعينات ضابطة. أدرج أكثر من وحدة إنتاج وتجاويف/دفعات متعددة ذات صلة وعينات فارغة ضابطة ومرجعًا مناسبًا للتركيبة. ينبغي أن يتبع عدد العينات الخطر والتفاوت، لا رقمًا عامًا من الإنترنت.
- أجرِ تخزينًا واقعيًا. غطِّ درجات الحرارة العادية ودرجات الإجهاد المبررة والرطوبة ذات الصلة والوضعيات القائمة/الجانبية/المقلوبة والعبوات المستخدمة جزئيًا إذا كان استخدام المستهلك يغيّر الحيز الهوائي.
- اختبر تحديات التوزيع. حاكِ أخطار الضغط/الارتفاع والدورات الحرارية والاهتزاز والضغط الميكانيكي والسقوط ذات الصلة بالتغليف النهائي والمسار.
- قِس في الفواصل المقررة. تابع الكتلة وعمق التشوه/الأبعاد ومظهر التركيبة/رائحتها/لزوجتها حيث يلزم والتسرب والعزم والصرف.
- حدّد القبول/الرفض مسبقًا. قد تشمل الأمثلة عدم وجود انبعاج دائم غير مقبول، وعدم التسرب، وبقاء الأبعاد ضمن حدود الخط/الملصق، وتغير الكتلة ضمن حد مبرر، ووظيفة مضخة مقبولة. يجب أن تكون الحدود العددية خاصة بالمنتج.
- أعد الاختبار عند التغييرات المؤثرة. قد تُبطل تغييرات التركيبة أو العطر أو درجة الراتنج/مصدره أو نسبة PCR أو اللون أو وزن العبوة أو القالب/التجويف أو الإغلاق أو إعدادات التعبئة أو المصنع أو المسار الأدلة السابقة.
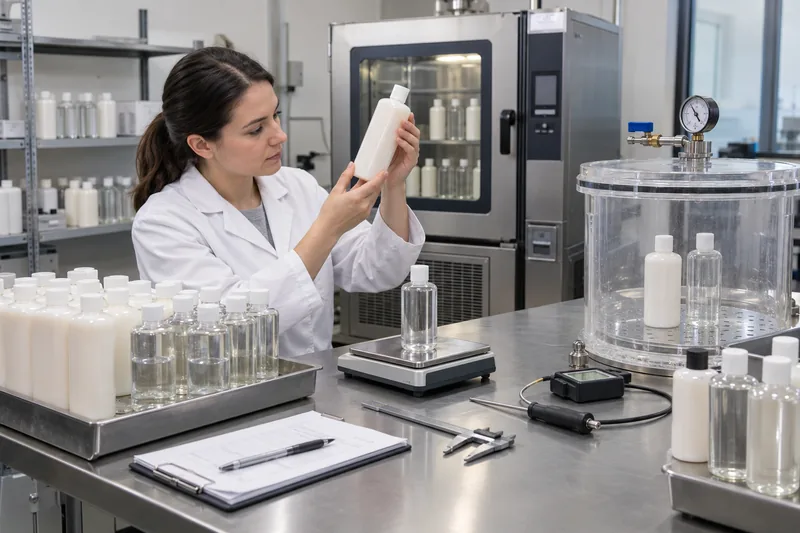
لبرنامج التأهيل الأوسع، الذي يشمل الأبعاد والتسرب والتوافق والصرف والسقوط والتوزيع، استخدم قائمة اختبار عبوات مستحضرات التجميلوينبغي أن يكون اعتماد مقاومة الانبعاج جزءًا من هذه المنظومة، لا بديلًا عنها.
مصفوفة استكشاف انبعاج العبوات البلاستيكية
| النمط | الفحوص الأولية الأكثر فائدة | المسار المحتمل بعد التأكيد | الاستجابة الخاطئة الشائعة |
|---|---|---|---|
| انبعاج خلال ساعة من تركيب الغطاء | حرارة التعبئة/الإغلاق ومنحنى التبريد وتوقيت تركيب الغطاء وضغط الخط | ضبط تسلسل الحرارة/الإغلاق؛ وتأهيل بنية عبوة مناسبة | تغيير الراتنج دون تسجيل الحرارة |
| انبعاج بطيء مع فقد كتلة | اتجاه كتلة الوحدة ومسار الإحكام والتطاير ومقارنة المواد/الإغلاقات | تحسين الحاجز أو مسار الإحكام المتحقق منه؛ وإعادة النظر في المواد المتوافقة | تسميته أكسدة بناءً على المظهر فقط |
| انبعاج بطيء دون فقد كتلة واضح | عينات ضابطة للتركيبة/المرجع والحيز الهوائي وحساسية كشف تسرب الغاز والتاريخ الحراري | معالجة استهلاك/امتصاص الغاز أو مساره عبر العبوة بعد التأكيد | افتراض أن ثبات قراءة الميزان يثبت عدم حركة الغاز |
| انبعاج في الجانب نفسه لمعظم العبوات | قضيب التوجيه والعجلة النجمية والممسك ورأس تركيب الغطاء وتلامس الكرتون | تصحيح حمل/موضع التلامس أو تقوية الهندسة الموضعية | زيادة وزن العبوة قبل فحص الخط |
| إخفاق تجويف واحد أو موضع قالب واحد | معرّف التجويف وأوزان المقاطع وخريطة الجدار والتبريد وسجلات العملية | تصحيح تجهيزات القالب/العملية وتشديد ضوابط التجاويف | دمج التجاويف المعيبة والجيدة في متوسط واحد |
| تركيبة واحدة فقط تُحدث انبعاجًا في العبوة نفسها | التركيبة النهائية واتجاه الكتلة والحيز الهوائي وحرارة التعبئة والعبوة المرجعية | تعديل التركيبة/العملية أو اختيار حاجز/بنية متوافقين | استخدام الماء دليلًا على التوافق |
| إخفاق عينات الشحن فقط | ارتفاع المسار/حرارته وضغط التغليف والاهتزاز وحركة الإغلاق | التحقق من عبوة الشحن النهائية والتسلسل الملائم للمسار | الاكتفاء باجتياز اختبار تخزين ساكن |
ما الذي يُدرج في RFQ واتفاق الجودة وخطة الضبط
- فئة المنتج النهائي والمكوّنات ذات الصلة ونطاق اللزوجة والكثافة ومخاوف التطاير ونطاق حرارة التعبئة وسلوك إدخال الهواء/تكوّن الرغوة.
- التعبئة الاسمية والسعة حتى الفيضان ونطاق التعبئة المسموح وطريقة تحديد الحيز الهوائي وتسلسل التعبئة/الإغلاق.
- بوليمر العبوة ودرجته/مصدره الدقيقان ونسبة PCR/مصدره عند استخدامه والملوّن/الإضافات وكتلة العبوة ومواصفة الجدار الحرج/أوزان المقاطع.
- هوية القالب/التجويف والأبعاد الحرجة وهندسة الأسطح وثبات القاعدة ومواصفة عنق العبوة وإصدار الرسم المعتمد.
- طراز الإغلاق أو المضخة والبطانة/الحشية وإعداد التركيب وموضع الإحكام وأنبوب السحب وقفل النقل.
- نقاط تلامس خط التعبئة وسرعاته وطريقة تركيب الأغطية والتبريد/التهيئة والتغليف الثانوي وتهيئة المنصة.
- الأسواق وارتفاعا موقع التعبئة والوجهة ووسائط التوزيع ونطاق التخزين ومدة الصلاحية المستهدفة.
- طريقة فحص الانبعاج والعينات المرجعية/عينات حدود القبول ونقاط القياس وظروف الاختبار وفواصله وخطة العينات وحدود القبول.
- متطلبات إخطار التغيير وإعادة الاعتماد للتركيبة والراتنج وPCR والملوّن والقالب/التجويف والوزن والإغلاق والعملية والمصنع والمسار.
لمقارنة المورّدين، اطلب عينات ممثلة للإنتاج والبيانات اللازمة لإعادة الاختبار، لا وعدًا عامًا بأن العبوة «مقاومة للانبعاج». إذا كان فريقك يختار شكل العبوة، يمكن لـ Boyu Packaging مراجعة خيارات عبوات الشامبو و منظومات عبوات اللوشن في ضوء التركيبة وعملية التعبئة والمسار قبل التأهيل الرسمي.
الأسئلة الشائعة
هل يمكن أن تعود العبوة المنبعجة إلى شكلها الأصلي؟
قد تستعيد شكلها جزئيًا بعد موازنة الضغط أو التدفئة، خاصةً إذا ظل التشوه مرنًا. وقد يمنع الانبعاج الدائم أو الزحف أو التاريخ الحراري أو الإجهاد الاستعادة الكاملة. لا تُعد معالجة دفعة تجارية بمجرد فتح العبوات أو إعادة تشكيلها دون التحقيق في سلامة الإحكام وسلامة المنتج والمظهر واحتمال التكرار.
هل يثبت اختبار بمضخة تفريغ ملاءمة العبوة؟
فقط للعينة والتهيئة ومعدل تغير الضغط ومدة التثبيت ومعيار القبول المحددين. يمكنه مقارنة المقاومة البنيوية، لكنه لا يثبت بمفرده التوافق مع التركيبة أو النفاذية أو المناولة على الخط أو مدة الصلاحية أو أداء التوزيع. يجب تبرير فرق الضغط المطبَّق وفق الخطر الفعلي.
أيهما أفضل لمنع الانبعاج: PET أم HDPE؟
لا يتفوق أي بوليمر في جميع الحالات. غالبًا ما يكون PET أصلب وأكثر شفافية؛ وغالبًا ما يكون HDPE أمتن وأسهل ضغطًا. تحدّد الدرجة والشكل وتوزيع الجدار وكتلة العبوة والحرارة والتركيبة والإغلاق ومتطلبات الحاجز الأداء. قارن عبوات ممثلة للإنتاج المقصود بالتركيبة والعملية نفسيهما.
هل يمكن ثقب البطانة أو إرخاء الغطاء لتخفيف التفريغ؟
ليس كحل غير مضبوط. فقد يسبب تسربًا وتلوثًا وتبخرًا وأكسدة وتفاوتًا في عزم الفتح. يجب تصميم أي تصور تهوية هندسيًا والتحقق منه بوصفه جزءًا من العبوة، بما يشمل المخاطر الميكروبيولوجية ومخاطر النقل.
لماذا ينبعج جانب واحد فقط من العبوة؟
قد يكون ذلك الجانب الأضعف بنيويًا بسبب الهندسة أو توزيع الجدار، أو قد يلامس قضيبًا أو ممسكًا أو كرتونًا أو عبوة مجاورة. علّم اتجاه العبوة عبر خط التعبئة والتغليف، واربط بيانات التجاويف والجدار، وقارن موضع الانبعاج بين الوحدات.
هل انبعاج العبوة عيب شكلي فقط؟
ليس بالضرورة. فقد يجعّد الملصق أو يزعزع ثبات العبوة أو يؤثر في مظهر مستوى التعبئة أو يغيّر موضع أنبوب سحب المضخة أو يشير إلى انتقال غاز بين التركيبة والعبوة. يجب على فريق المنتج تقييم الوظيفة والإحكام والثبات والسلامة وقبول المستهلك؛ ولا يكفي تصنيف المظهر وحده.
طوّر العبوة والتركيبة وعملية التعبئة كمنظومة واحدة
لاستكشاف إخفاق قائم أو تأهيل عبوة شامبو أو لوشن جديدة، قدّم فئة التركيبة ومواصفة العبوة والإغلاق وحرارتي التعبئة/الإغلاق وتوقيت العيب والصور واتجاه الكتلة ومسار التوزيع. يمكن لـ Boyu Packaging المساعدة في تضييق خيارات العينات الممثلة للإنتاج وتحديد مسائل العبوة التي يجب على علامتك أو مختبر الاختبار التحقق منها.
المصادر
جرت مراجعة المعايير والمراجع الفنية في 3 أكتوبر 2026. أكّد دائمًا الإصدار الحالي واشترِ/استخدم المعيار الكامل عند اللزوم.
- ASTM D6653/D6653M-13(2021) — آثار الارتفاعات العالية على منظومات التغليف بطريقة التفريغ
- ASTM D2684/D2684M-24 — نفاذية عبوات اللدائن الحرارية للمنتجات المعبأة
- ASTM D2561-17(2023) — مقاومة التشقق بالإجهاد البيئي لعبوات البولي إيثيلين المشكَّلة بالنفخ
- Plastic Drum Institute / IoPP — ورقة فنية عن الانبعاج
- Berlin Packaging — التغلب على انبعاج العبوات البلاستيكية
- TricorBraun — انبعاج العبوات البلاستيكية
- توريد الحاويات والتغليف — ما المقصود بـ«التكسية»؟



 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch