














Respuesta directa: el panelado de una botella plástica ocurre cuando la presión exterior de una botella sellada de champú o loción supera la presión interior y la pared lateral no tiene suficiente rigidez para resistir la diferencia. La caída de presión puede producirse al enfriarse un envase llenado en caliente, al consumirse o absorberse el gas del espacio de cabeza, al permear agua o ingredientes volátiles a través del envase o al trasladarse a otra temperatura o presión atmosférica. La compresión del transportador y una mala distribución de pared pueden crear o localizar el hundimiento, pero no son las únicas causas.
La solución correcta depende de cuándo empieza el panelado. Una botella que se hunde a los pocos minutos de colocar la tapa requiere una investigación distinta de otra que cambia después de seis semanas o solo tras un envío aéreo. Conserve muestras afectadas, registre la cronología, compare la masa y las dimensiones del envase lleno con controles conservados y pruebe la botella, el cierre y la fórmula reales de producción antes de cambiar el peso de la botella, la temperatura de llenado, el espacio de cabeza o la ventilación.
Esta guía está dirigida a marcas de cosmética, ingenieros de envases, equipos de calidad, envasadores y proveedores de botellas. Las dos grafías inglesas de panelado designan el mismo hundimiento de la pared lateral hacia el interior. No existe una temperatura de llenado, peso de botella, espesor de pared ni límite de vacío universalmente seguros para todas las botellas de PET, HDPE, PP o PCR.
¿Qué es el panelado de botellas plásticas?
El panelado es la deformación permanente o temporal hacia dentro de una o varias paredes de la botella. Resulta más visible en paneles anchos y relativamente planos, pero también puede aparecer como un estrechamiento central, una sola zona cóncava o varios hundimientos alrededor de una botella redonda. La condición determinante es sencilla: la presión exterior supera a la interior lo suficiente para provocar el pandeo de la estructura disponible.
La diferencia de presión es la fuerza impulsora; la rigidez de la pared y la geometría determinan cómo responde el envase. Una botella ligera puede mostrar el problema antes, pero añadir resina sin más puede ocultar, en lugar de eliminar, un mecanismo activo de pérdida de gas, efecto térmico o permeación. A la inversa, una botella ligera bien diseñada puede rendir mejor que otra más pesada con un panel de etiqueta grande sin soporte o una distribución irregular de pared.
No toda deformación de una botella es panelado
| Observación | Qué puede indicar | Por qué importa distinguirlo |
|---|---|---|
| La pared lateral se hunde después del sellado | Panelado por presión interna negativa o compresión aplicada | Investigue el historial de presión, la pérdida de gas y la resistencia estructural. |
| La botella se abomba hacia fuera o la base oscila | Presión interna positiva, generación de gas, dilatación térmica o resistencia insuficiente al calor | Es la dirección de presión opuesta y requiere una evaluación de seguridad diferente. |
| El mismo hundimiento existe antes del llenado | Daños de moldeo, enfriamiento, expulsión, embalaje o transporte | Un control de botella vacía conservada permite separar los efectos de la producción de los del envase lleno. |
| Aparecen líneas blancas, microfisuración o grietas | Concentración de tensiones o agrietamiento por tensión ambiental | El colapso estructural y el agrietamiento por tensión química pueden coexistir, pero no son sinónimos. |
| Un tubo flexible permanece aplastado después de dispensar | Entrada de aire deficiente, orificio bloqueado o problema de recuperación del tubo | El comportamiento de un tubo no debe diagnosticarse con una regla de panelado de botellas rígidas. |
Inspeccione primero las botellas sin llenar conservadas del mismo lote. Si el control vacío ya presenta la deformación, empiece por el moldeo por soplado, el enfriamiento y el embalaje. Si solo aparece después de llenar y sellar el envase de producción, trate la botella, fórmula, cierre, proceso de llenado y ambiente como un sistema único.
La herramienta de diagnóstico más rápida: ¿cuándo se hundió la botella?
El tiempo entre llenado y deformación visible suele ser más útil que el nombre de la resina. Construya una cronología con vídeos de línea, registros de producción, controles de almacén, datos de envío y muestras conservadas. «Llegó abollada» no basta; determine el primer momento en que una unidad previamente conforme pasó a ser anormal.
| Cuándo aparece por primera vez el panelado | Prioridades de investigación | Pruebas útiles |
|---|---|---|
| Antes del llenado | Distribución de pared, enfriamiento del molde, expulsión, embalaje y apilado de botellas vacías | Mapa de cavidades, masa de botella, pesos por sección, dimensiones y controles vacíos |
| Durante la manipulación o colocación de tapas | Guías, estrellas de transferencia, pinzas, presión del cabezal tapador y paneles planos sin soporte | Vídeo a cámara lenta, marcas de contacto, orientación de la deformación y correlación con la posición en línea |
| De minutos a horas después de llenar en caliente y sellar | Enfriamiento del producto y del espacio de cabeza, momento de cierre, variación de temperatura de llenado y ablandamiento térmico de la botella | Temperatura real del producto al llenar y cerrar, curva de enfriamiento y momento de colocación de la tapa |
| Días o semanas, con pérdida de masa medible | Fugas, permeación de agua o disolvente, pérdida de volátiles, transmisión a través del cierre o absorción de la fórmula por el plástico | Evolución de masa por unidad, inspección del sellado, recipiente de referencia y almacenamiento controlado |
| Días o semanas, con poca pérdida de masa medida | Consumo de oxígeno, disolución o absorción de gas, efectos térmicos lentos, fluencia estructural o fuga de gas demasiado pequeña para el método de masa | Estudio del espacio de cabeza y oxígeno, controles químicos, evolución dimensional e integridad del cierre |
| Solo después del transporte o de una transición climática | Historial de altitud y presión barométrica, ciclos térmicos, apilado, vibración o movimiento del cierre | Perfil de ruta, registrador de datos, estado del embalaje y simulación de distribución |
Por qué se produce panelado en botellas de champú y loción: seis familias de causas raíz
1. Se sella el producto caliente y después se enfría
Si se cierra una botella cuando su contenido y espacio de cabeza están más calientes que en el almacenamiento posterior, el enfriamiento puede reducir la presión interna. La pared de la botella también puede estar más blanda en caliente, por lo que puede deformarse antes de que el sistema se estabilice por completo. El resultado exacto depende de la temperatura del producto, el espacio de cabeza, la contracción térmica del líquido, el cambio de volumen de la botella, el momento de cierre, el comportamiento del sellado y la rigidez de la botella.
Para la porción gaseosa únicamente, la relación de gas ideal ofrece una orientación útil: con cantidad y volumen de gas constantes, la presión absoluta cambia aproximadamente en proporción a la temperatura absoluta, P₂ ≈ P₁ × T₂/T₁. Una botella llena real no es un recipiente de gas de volumen fijo: cambian los volúmenes del líquido y la botella, el gas puede disolverse o permear y el cierre puede tener fugas. Utilice la ecuación para comprender la tendencia, no para predecir una presión de aceptación o rechazo.
2. La fórmula consume o absorbe gas del espacio de cabeza
La oxidación u otra reacción de la fórmula puede consumir oxígeno del espacio de cabeza. El gas también puede disolverse o absorberse en el producto. Si no entra gas de reposición a través del envase al mismo ritmo, la presión interna disminuye. Los antioxidantes, sistemas botánicos, aceites, fragancias, colorantes y otros ingredientes pueden cambiar la demanda de oxígeno, pero el riesgo no puede inferirse de forma fiable solo por el nombre de un ingrediente. Compare la fórmula final con una referencia adecuada y, cuando se justifique, mida la composición del espacio de cabeza.
Un mecanismo causado por la fórmula puede ser lento y depender del lote. Los cambios de fragancia, sistema antioxidante, historial de materias primas, aireación de mezclado o temperatura de llenado pueden modificar el comportamiento aunque la botella no cambie.
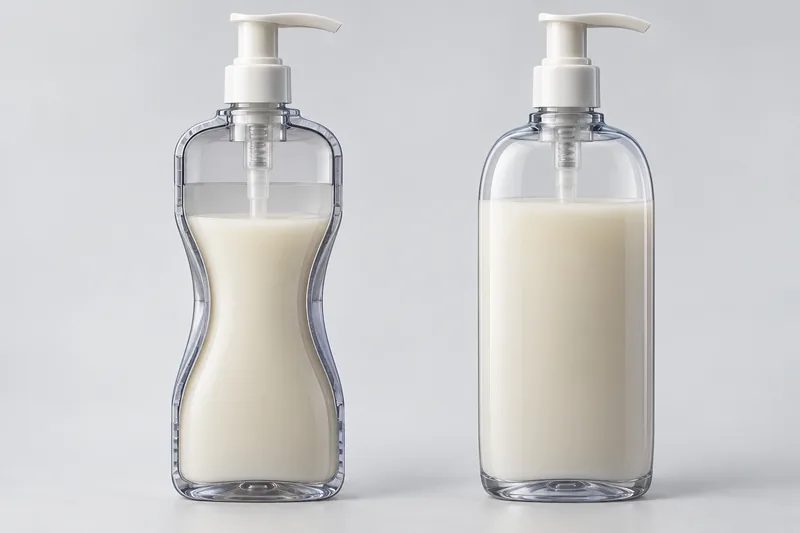
3. Agua, disolvente u otro componente salen a través del envase
Un envase plástico sellado no es automáticamente una barrera absoluta. Las moléculas pueden permear a través de la pared de la botella, el cierre, el revestimiento, la bomba, el tubo de inmersión o las interfaces. Los componentes de la fórmula también pueden repartirse hacia un polímero. La pérdida de líquido o vapor puede reducir la presión interna y la masa del producto. La velocidad depende del sistema completo de materiales, superficie, distribución de pared, gradiente de concentración, sellado, temperatura y humedad.
ASTM D2684/D2684M aborda la permeabilidad de recipientes termoplásticos a los productos envasados en condiciones especificadas y expresa los resultados de muchos diseños como una tasa de pérdida o ganancia de peso. Ese principio es útil para cosméticos, pero la norma no convierte un resultado acelerado breve en una predicción universal de vida útil. Deben utilizarse la fórmula real y las condiciones previstas, y extrapolar más allá de las pruebas exige cautela.
4. Cambia la presión atmosférica o la temperatura durante la distribución
Un envase llenado, sellado y equilibrado en un lugar puede encontrar otra presión barométrica a mayor o menor altitud. Los envíos aéreos, rutas de montaña y altitud de destino pueden generar diferencias de presión. ASTM D6653/D6653M está diseñada específicamente para evaluar mediante vacío los efectos de la diferencia de presión de gran altitud sobre sistemas de embalaje; su alcance publicado menciona exposición en aeronaves de enlace hasta 5,791 m (19,000 ft) y describe los resultados como cualitativos. No prescribe un límite único de aceptación para botellas cosméticas.
La temperatura y la altitud pueden interactuar. Un envase puede enfriarse en la bodega de un avión, calentarse en un contenedor o experimentar ciclos de almacén. Las pruebas de distribución deben reflejar la secuencia de la ruta, no ensayar cada peligro por separado y dar por supuesto el resultado combinado.
5. La línea de llenado comprime mecánicamente la botella
Las guías, estrellas de transferencia, husillos de alimentación, pinzas y cabezales tapadores pueden presionar un panel sin soporte. Si el cierre sella mientras la pared está comprimida, la botella puede permanecer deformada al retirar la carga porque el sistema sellado dificulta la recuperación. Un hundimiento repetido a la misma altura y orientación es un indicio sólido. En el lenguaje cotidiano de producción puede llamarse panelado a esta causa aunque la fuerza inicial sea mecánica.
Haga pasar botellas marcadas por estaciones individuales e inspeccione antes y después de cada contacto. Para riesgos de línea como posición de guías, estabilidad de base y alineación del cabezal tapador, la prueba de línea documentada del envasador es la evidencia determinante. Una muestra llenada a mano no demuestra que la botella supere las guías, puntos de transferencia, cargas del tapador y acumulación en una línea automática.
6. La estructura de la botella no soporta la diferencia aplicada
Los paneles planos grandes, transiciones abruptas, zonas localmente delgadas, distribución asimétrica de pared y soporte insuficiente cerca de hombros o bases pueden pandear primero. El grado de resina, orientación, cristalinidad, historial de moldeo, temperatura de la botella y fluencia a largo plazo también influyen en la rigidez. La deformación repetida puede reducir la resistencia; una botella que ya ha sufrido panelado no debe considerarse automáticamente una muestra representativa sin usar.
Este factor estructural suele amplificar el problema. Si una fórmula retira gas continuamente o un envase llenado en caliente desarrolla un vacío intenso, una botella más rígida puede retrasar el daño visible sin corregir el desequilibrio de presión subyacente.
¿El material de la botella causa panelado?
El material importa, pero la familia de resina por sí sola no determina el éxito. Compare grado de resina, proceso de fabricación, distribución de pared, forma, masa de botella, temperatura e interacción fórmula-envase. Las tendencias siguientes son consideraciones de selección, no aprobaciones de compatibilidad.
| Material / sistema | Comportamiento habitual del envase | Comprobaciones de panelado |
|---|---|---|
| PET | Transparente, brillante y relativamente rígido; suele moldearse por estirado-soplado con paredes orientadas. | Distribución de pared de la preforma y el diseño, geometría del panel, temperatura de llenado y comportamiento de la fórmula y la barrera. |
| HDPE | Tenaz, generalmente opaco o translúcido y a menudo fácil de comprimir; suele moldearse por extrusión-soplado. | Programación del parisón, espesor de esquinas y hombros, recuperación del panel, permeación y sorción de la fórmula. |
| LDPE o sistema flexible rico en PE | Blando y fácil de comprimir. | La baja rigidez puede hacer más visibles los efectos de presión o entrada de aire; valide la ventilación del cierre y la recuperación durante el uso real. |
| Botella de PP | Buena resistencia química en muchos sistemas; se utiliza en algunas botellas, envases airless y muchos cierres. | Grado y proceso, diseño de pared, historial térmico, fórmula y sistema completo de dispensación. |
| PET/HDPE/PP con contenido PCR | PCR identifica materia prima reciclada dentro de una familia de polímeros; no es un polímero independiente. | Controle grado, origen, porcentaje, contaminación y olor, color, variabilidad mecánica y procesamiento. No presuponga que el contenido PCR por sí solo causó el fallo. |
Para una comparación más completa de resinas, consulte la guía de Boyu sobre plásticos utilizados en botellas de champú. Los compradores pueden comparar después los formatos de producción de la gama de botellas plásticas cosméticas, categoría de botellas de champú y la categoría de botellas de loción. La selección de categoría es un punto de partida; sigue siendo necesaria una prueba con envases llenos equivalentes a producción.
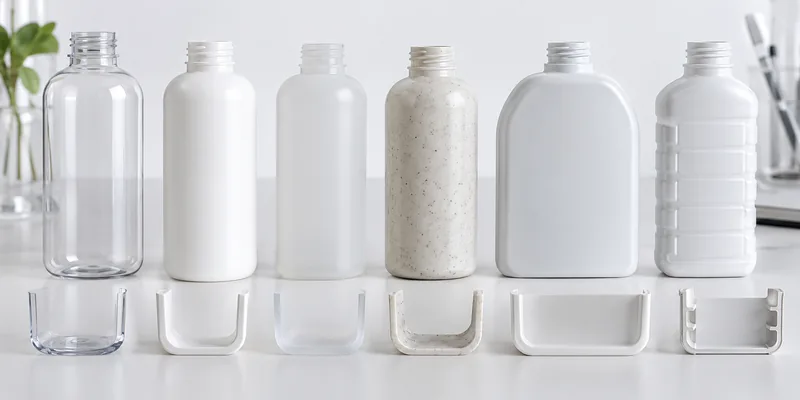
¿Una botella más gruesa o pesada lo solucionará?
Puede aumentar la resistencia, pero no garantiza corregir la causa raíz. Compare la distribución del espesor mínimo en zonas críticas, no solo la masa media. Añadir unos gramos a una base ya gruesa no reforzará un panel central delgado. Solicite un estudio de pesos por sección, mapa de paredes críticas, datos de cavidad y comparación controlada al vacío o con envases llenos. Confirme también que la rigidez adicional no perjudique la compresión manual, dispensación, objetivos de reciclabilidad, manipulación en línea o costo.
¿El PCR hace que las botellas sean más propensas al panelado?
No de forma inherente. Un grado de PCR homologado y procesado con un diseño controlado puede funcionar de manera aceptable. El riesgo aumenta cuando las propiedades de la materia prima, contaminación, degradación, proporción de mezcla o control de proceso generan variación mecánica. Trate el porcentaje de PCR, el origen y grado y el control de cambios como variables de especificación, y valide después el envase terminado. La guía de envases cosméticos con PCR de Boyu explica por qué el contenido reciclado debe evaluarse en el contexto de su polímero base y uso final.
Cómo afectan al panelado las fórmulas de champú y loción
Una fórmula puede afectar al envase mecánica y químicamente y mediante transferencia de masa. «A base de agua» no demuestra compatibilidad. El champú puede contener tensioactivos, sales, fragancia, polímeros acondicionadores, siliconas, extractos botánicos, ácidos o álcalis. La loción puede contener agua, aceites, emulsionantes, fragancia, activos, humectantes y gases incorporados durante el mezclado. Cada uno puede alterar la demanda de oxígeno, solubilidad de gases, sorción, permeación, riesgo de agrietamiento por tensión, viscosidad o proceso de llenado requerido.
- La viscosidad no es la causa directa de la presión. Una loción espesa no provoca automáticamente panelado. Sin embargo, puede requerir llenado en caliente, retener aireación o afectar al equilibrio térmico.
- Los tensioactivos no son un desencadenante universal de panelado. Pueden afectar al agrietamiento por tensión y al comportamiento interfacial de algunos polímeros, pero el panelado sigue requiriendo presión o compresión junto con resistencia estructural insuficiente.
- El contenido de fragancia y disolventes importa más allá del olor. Los componentes pueden ser absorbidos por los plásticos, permear, alterar un revestimiento o cambiar el comportamiento de pérdida de masa.
- La aireación complica la referencia inicial. La espuma o el aire atrapado pueden colapsar después del llenado, cambiando el nivel de llenado y la interpretación del espacio de cabeza aunque la botella siga sellada.
- La oxidación de la fórmula puede cambiar el espacio de cabeza. Confírmela mediante controles o pruebas analíticas; no diagnostique consumo de oxígeno solo por un hundimiento.
Realice la prueba de compatibilidad del envase cosmético con la fragancia, color, conservante, sistema de activos, resina, colorante, cierre y decoración finales. Una fórmula base en una botella sin decorar no permite descartar todos los riesgos del envase comercializado.
Cómo afectan la temperatura, humedad, altitud y almacenamiento al colapso de botellas
La temperatura cambia la presión del gas, el volumen del líquido, la rigidez del polímero, la fluencia, la velocidad de permeación y la de reacción. Registre la temperatura real del producto en la llenadora, la temperatura al colocar el cierre y el perfil posterior de acondicionamiento. La consigna ambiental no sustituye la temperatura del producto dentro de la botella.
La humedad puede cambiar la fuerza impulsora de transmisión de agua y afectar a etiquetas o cajas, mientras que la baja humedad y el calor pueden acelerar la pérdida de agua en algunos sistemas de envase. Su importancia depende de la fórmula y de la vía de barrera.
La altitud y la presión barométrica cambian la presión exterior. Utilice el lugar real de llenado, el almacén, los modos de transporte y el destino para definir un perfil de presión. Que una botella apruebe a nivel del mar no la valida para toda ruta de montaña o exposición en aeronaves de enlace sin presurizar.
La orientación de almacenamiento y el embalaje secundario cambian el contacto y las cargas mecánicas. Las muestras verticales, laterales e invertidas pueden revelar comportamientos distintos de sellado, permeación y contacto con la fórmula. Los separadores de cartón ondulado, la película retráctil o la compresión del palé pueden limitar la recuperación de la botella o crear hundimientos repetibles.
Investigación práctica de la causa raíz
- Ponga en cuarentena y conserve las pruebas. Separe unidades afectadas y no afectadas por lote, cavidad, turno, línea, lote de fórmula y ubicación. No abra todas las muestras.
- Defina el defecto. Fotografíe todas las caras con una escala, registre la profundidad del hundimiento o las dimensiones críticas y anote si también se movieron el cierre, la base o la etiqueta.
- Construya la cronología. Identifique el último punto de control conforme y el primero defectuoso. Recupere los datos de temperatura del producto, momento de cierre, enfriamiento, almacén y envío.
- Compare controles. Incluya botellas vacías, la misma fórmula en un recipiente de referencia adecuado, envases de producción conformes conocidos y, si resulta útil, materiales o diseños alternativos de botella.
- Mida la masa unidad por unidad. Limpie el exterior y pese las mismas unidades al inicio y en intervalos previstos con una balanza calibrada adecuada. Una tendencia descendente respalda fugas, permeación o pérdida de volátiles, pero no localiza la vía.
- Caracterice la estructura de la botella. Registre masa total, pesos por sección, espesor mínimo crítico, dimensiones, cavidad y lote de resina, color y PCR. Puede ser necesario un seccionado destructivo.
- Compruebe la integridad del cierre. Inspeccione la superficie de sellado, revestimiento o junta, roscas o encaje, collar de la bomba y ajuste de aplicación. Puede haber intercambio de gas sin un charco visible.
- Reproduzca un factor cada vez. Compare momento de cierre, perfil de temperatura, fórmula, diseño de botella, presión de línea o condición de distribución manteniendo constantes los demás factores.
Cálculo del cambio de masa
Cambio de un envase = masa del envase lleno acondicionado − su propia masa inicial. Informe el signo, tiempo transcurrido, condición y resolución de la balanza. La interpretación correcta requiere controles comparables porque los residuos, humedad de la etiqueta, manipulación y deriva instrumental pueden influir en cambios pequeños.
Un método de prueba de estanqueidad de botellas cosméticas puede investigar las vías de sellado, mientras que un estudio de permeabilidad o pérdida de masa aborda la transmisión lenta a través del envase. Están relacionados, pero no son intercambiables. Aprobar una prueba de fugas de líquido no excluye transferencia de gas por una vía pequeña ni permeación a través de una pared.
Cómo corregir el panelado de botellas plásticas
Seleccione una corrección solo después de respaldar el mecanismo con pruebas. Cambiar varias variables a la vez puede hacer que un ensayo apruebe sin revelar qué control debe mantenerse en producción.
Si el enfriamiento posterior al cierre genera el vacío
- Reduzca o controle mejor la temperatura de llenado cuando lo permitan la seguridad del producto, la viscosidad y los requisitos del proceso.
- Optimice el tiempo y la temperatura de colocación del cierre mediante una prueba de línea documentada.
- Evalúe una botella, resina y proceso diseñados para el intervalo real de temperatura de llenado.
- Revise las especificaciones de espacio de cabeza y volumen de llenado como un sistema; no copie un porcentaje universal.
¿Por qué no hay una regla universal de espacio de cabeza? El volumen de gas, la contracción y dilatación del líquido, la deformabilidad de la botella, el comportamiento del cierre, la aireación y la precisión de llenado interactúan. Aumentar o reducir el llenado también puede generar falta de contenido, rebose, fugas o problemas con el tubo de inmersión de la bomba. Valide un intervalo definido de llenado en lugar de usar «más espacio de cabeza» o «menos espacio de cabeza» como consigna.
Si la química de la fórmula o la absorción de gas causan la caída de presión
- Confirme el mecanismo mediante controles de formulación y análisis del espacio de cabeza o químicos cuando se justifiquen.
- Revise con el formulador los cambios de antioxidantes, fragancia, materias primas y proceso.
- Evalúe un envase compatible con rendimiento estructural o de barrera suficiente.
- Considere la gestión de gas inerte solo mediante un estudio de llenado controlado; la dosificación de gas puede generar sus propios riesgos de presión, seguridad y proceso.
Si la permeación o la pérdida de volátiles son responsables
- Localice si la vía predominante es la pared de la botella, el cierre, revestimiento, bomba o interfaz.
- Compare grados de resina compatibles, distribuciones de pared, estructuras barrera o cierres bajo el mismo protocolo de acondicionamiento.
- Mida la masa del producto, el estado de la fórmula y la función del envase durante la vida útil declarada.
- Realice una revisión normativa y de reciclabilidad antes de adoptar recubrimientos, multicapa o tratamientos superficiales.
Si la presión de la línea inicia el hundimiento
- Reubique las guías y los puntos de contacto alejándolos de paneles sin soporte.
- Reduzca las cargas innecesarias de pinzas, estrellas de transferencia o cabezales tapadores dentro de los límites validados del equipo.
- Añada sistemas de manipulación de recipientes o portabotellas cuando se justifique y confirme que el cambio no reduzca el rendimiento de línea ni la estabilidad.
- Rediseñe la zona de contacto, base o pared lateral si el proceso no puede evitarla con seguridad.
Si la estructura de la botella es el factor limitante
- Mejore la distribución de pared mediante control de preforma, parisón o proceso de soplado, en lugar de añadir masa indiscriminadamente.
- Reduzca las grandes áreas planas sin soporte o añada nervaduras discretas, cordones, curvatura o paneles diseñados para vacío cuando lo permita el diseño de marca.
- Utilice análisis de elementos finitos y prototipos como herramientas de desarrollo y confirme después con botellas moldeadas en producción.
- Establezca controles dimensionales y de peso por sección específicos de cada cavidad para que una buena media no oculte una cavidad débil.
Cómo llenar, cerrar, almacenar y utilizar correctamente la botella
Una botella validada puede seguir sufriendo panelado si la producción opera fuera del intervalo aprobado. Convierta los resultados de desarrollo en ajustes de línea, reglas de almacén y controles de cambios que los operarios puedan seguir.
- Acondicione los componentes vacíos según lo especificado. Las botellas almacenadas a temperaturas muy bajas o altas pueden comportarse de forma diferente en línea. Manténgalas limpias, cubiertas y protegidas de cargas prolongadas que hundan previamente los paneles anchos.
- Controle el producto, no solo la consigna del tanque. Mida una temperatura representativa de la fórmula en la boquilla de llenado y al colocar el cierre. Defina las acciones para valores fuera del intervalo validado.
- Mantenga el llenado y el espacio de cabeza dentro de especificación. Verifique el llenado mediante un método validado de masa o volumen que tenga en cuenta la densidad de la fórmula. No complete manualmente unidades por encima del intervalo de llenado aprobado.
- Evite comprimir una botella antes de sellarla. Las guías, manos y pinzas no deben comprimir el panel mientras se coloca la tapa o bomba. Confirme la carga y alineación del tapador durante el cambio de formato.
- Aplique el ajuste de cierre aprobado. Un cierre demasiado apretado puede dañar una junta o el cuello; uno insuficientemente apretado puede crear vías de gas o líquido. El par de apriete es una variable de control, no una prueba de estanqueidad por sí solo.
- Respete el tiempo definido de enfriamiento y acondicionamiento. No encaje botellas calientes y blandas bajo fuerte compresión salvo que esa condición se haya validado.
- Utilice la caja de transporte, orientación y ruta aprobadas. Proteja los paneles de las cargas de separadores o película retráctil y mantenga las temperaturas del almacén dentro de la especificación del producto y envase.
- No «repare» envases de consumo perforando o aflojando cierres. Si se observa panelado en existencias comercializadas, ponga el lote en cuarentena y evalúelo según el procedimiento de reclamaciones y seguridad del producto de la empresa.
Las instrucciones al consumidor deben reflejar el producto y no el defecto: almacenar en el intervalo de temperatura indicado, cerrar el envase tras el uso y no transferir la fórmula a un recipiente no validado. En botellas con bomba, el accionamiento normal repetido cambia el espacio de cabeza y debe representarse durante el desarrollo si puede afectar a la forma o la dispensación.
Cómo validar una botella frente al panelado
Un programa útil vincula la causa sospechada con una condición de ensayo medible. No existe una «prueba de panelado» universal que valide todas las botellas cosméticas. El documento técnico IoPP/PDI ofrece un concepto útil de resistencia al vacío para bidones plásticos, pero sus equipos y valores no deben copiarse como norma de botellas cosméticas. Desarrolle un método específico de botella con equipos calibrados y criterios de aceptación documentados.
- Fije las características del artículo de prueba. Registre grado y origen de resina, porcentaje PCR, colorante, molde y cavidad, masa y paredes críticas de botella, acabado del cuello, cierre o bomba, revestimiento o junta, decoración, lote de fórmula y proceso de llenado.
- Establezca mediciones iniciales. Fotografíe todos los lados; registre masa llena, nivel de llenado, dimensiones críticas, colocación del cierre, temperatura del producto y tiempo entre llenado y sellado.
- Utilice réplicas y controles. Incluya más de una unidad de producción, varias cavidades y lotes pertinentes, controles vacíos y una referencia de fórmula adecuada. El número de muestras debe basarse en riesgo y variabilidad, no en una cifra genérica de internet.
- Realice almacenamiento realista. Cubra temperaturas normales y exigentes justificadas, humedad pertinente, orientación vertical, lateral e invertida y envases parcialmente usados si el uso del consumidor cambia el espacio de cabeza.
- Someta a prueba la distribución. Reproduzca los riesgos de presión y altitud, ciclos térmicos, vibración, compresión y caída pertinentes para el embalaje final y la ruta.
- Mida en intervalos previstos. Siga la masa, profundidad de deformación y dimensiones, aspecto, olor y viscosidad de la fórmula cuando corresponda, fugas, par de apriete y dispensación.
- Defina de antemano aceptación y rechazo. Los ejemplos pueden incluir ausencia de panelado permanente inaceptable, ausencia de fugas, dimensiones dentro de los límites de línea y etiqueta, cambio de masa dentro de un límite justificado y funcionamiento aceptable de la bomba. Los límites numéricos deben ser específicos del producto.
- Repita las pruebas ante cambios significativos. Los cambios de fórmula, fragancia, grado u origen de resina, porcentaje PCR, color, peso de botella, molde o cavidad, cierre, ajustes de llenado, planta o ruta pueden invalidar las pruebas previas.
Para el programa general de homologación —dimensiones, estanqueidad, compatibilidad, dispensación, caída y distribución— utilice la lista de comprobación de pruebas de botellas cosméticas. La aprobación del panelado debe integrarse en ese sistema, no sustituirlo.
Matriz de diagnóstico de panelado de botellas plásticas
| Patrón | Primeras comprobaciones más útiles | Posible actuación tras la confirmación | Respuesta equivocada habitual |
|---|---|---|---|
| Panelado dentro de la primera hora tras colocar la tapa | Temperatura de llenado y cierre, curva de enfriamiento, momento de colocación de tapa y compresión de línea | Controlar la secuencia térmica y de cierre; validar una estructura de envase adecuada | Cambiar la resina sin registrar la temperatura |
| Panelado lento con pérdida de masa | Evolución de masa por unidad, vía de sellado, volatilidad y comparación de material y cierre | Mejorar la barrera o vía de sellado verificada; reconsiderar materiales compatibles | Calificarlo de oxidación solo por el aspecto |
| Panelado lento sin pérdida de masa clara | Controles de fórmula y referencia, espacio de cabeza, sensibilidad de detección de fugas de gas e historial térmico | Abordar el consumo o absorción de gas o la vía del envase tras confirmarlos | Suponer que una lectura estable de balanza demuestra ausencia de movimiento de gas |
| Hundimiento en el mismo lado de la mayoría de botellas | Guía, estrella de transferencia, pinza, cabezal tapador y contacto con caja | Corregir carga y posición de contacto o reforzar la geometría local | Añadir peso a la botella antes de revisar la línea |
| Falla una cavidad o posición del molde | Identificación de cavidad, pesos por sección, mapa de pared, enfriamiento y registros de proceso | Corregir utillaje o proceso y reforzar controles por cavidad | Mezclar cavidades defectuosas y conformes en una sola media |
| Solo una fórmula provoca panelado en la misma botella | Fórmula final, evolución de masa, espacio de cabeza, temperatura de llenado y envase de referencia | Ajustar fórmula o proceso o seleccionar barrera y estructura compatibles | Utilizar agua como prueba de compatibilidad |
| Solo fallan las muestras enviadas | Altitud y temperatura de ruta, compresión del embalaje, vibración y movimiento del cierre | Validar la caja final y la secuencia pertinente para la ruta | Dar por terminado el trabajo tras aprobar una prueba estática de almacén |
Qué incluir en la RFQ, el acuerdo de calidad y el plan de control
- Categoría final de producto, ingredientes pertinentes, intervalo de viscosidad, densidad, preocupaciones de volatilidad, intervalo de temperatura de llenado y comportamiento de aireación y espuma.
- Llenado nominal, capacidad a rebose, intervalo permitido de llenado, método de espacio de cabeza y secuencia de llenado y cierre.
- Polímero de botella, grado y origen exactos, porcentaje y origen PCR cuando se utilice, colorante y aditivos, masa de botella y especificación de paredes críticas y pesos por sección.
- Identificación de molde y cavidad, dimensiones críticas, geometría de panel, estabilidad de base, acabado del cuello y revisión aprobada del plano.
- Modelo de cierre o bomba, revestimiento o junta, ajuste de aplicación, interfaz de sellado, tubo de inmersión y bloqueo de transporte.
- Contactos y velocidades de línea de llenado, método de tapado, enfriamiento y acondicionamiento, embalaje secundario y configuración de palé.
- Mercados, altitudes de llenado y destino, modos de distribución, intervalo de almacenamiento y vida útil objetivo.
- Método de inspección de panelado, muestras de referencia y límite, puntos de medición, condiciones de prueba, intervalos, plan de muestreo y límites de aceptación.
- Requisitos de notificación de cambios y nueva aprobación para fórmula, resina, PCR, colorante, molde o cavidad, peso, cierre, proceso, planta y ruta.
Para comparar proveedores, solicite muestras representativas de producción y los datos necesarios para reproducir la prueba, no una promesa genérica de que una botella es «antipanelado». Si su equipo está seleccionando un formato, Boyu Packaging puede revisar opciones de botellas de champú y la sistemas de botellas de loción según la fórmula, el proceso de llenado y la ruta antes de la homologación formal.
Preguntas frecuentes
¿Puede una botella con panelado recuperar su forma original?
Puede recuperarse parcialmente después de igualar la presión o calentarse, especialmente si la deformación se mantuvo elástica. El pandeo permanente, la fluencia, el historial térmico o las tensiones pueden impedir la recuperación completa. No reprocese un lote comercial únicamente abriendo o remodelando botellas sin investigar integridad del sellado, seguridad del producto, aspecto y recurrencia.
¿Una prueba con bomba de vacío demuestra que la botella es adecuada?
Solo para la muestra, acondicionamiento, rampa, mantenimiento y criterio de aceptación definidos. Puede comparar resistencia estructural, pero no demuestra por sí sola compatibilidad de fórmula, permeación, manipulación en línea, vida útil ni desempeño en distribución. La diferencia de presión inducida debe justificarse por el riesgo real.
¿Es mejor PET o HDPE para prevenir el panelado?
Ningún polímero es un ganador universal. El PET suele ser más rígido y transparente; el HDPE suele ser más tenaz y fácil de comprimir. El grado, forma, distribución de pared, masa de botella, temperatura, fórmula, cierre y necesidades de barrera determinan el rendimiento. Compare envases representativos de producción con la misma fórmula y proceso.
¿Puedo perforar el revestimiento o aflojar la tapa para aliviar el vacío?
No como solución sin control. Puede generar fugas, contaminación, evaporación, oxidación y par de apertura irregular. Cualquier concepto de ventilación debe diseñarse y validarse como parte del envase, incluidos los riesgos microbiológicos y de transporte.
¿Por qué se hunde solo un lado de la botella?
Ese lado puede ser el más débil estructuralmente por su geometría o distribución de pared, o puede contactar con una guía, pinza, caja o botella contigua. Marque la orientación durante las líneas de llenado y embalaje, relacione los datos de cavidad y pared y compare la ubicación del hundimiento entre unidades.
¿El panelado de una botella es solo un defecto estético?
No necesariamente. Puede arrugar una etiqueta, desestabilizar el envase, afectar al aspecto del nivel de llenado, cambiar la posición del tubo de inmersión de la bomba o indicar transferencia de gas entre fórmula y envase. El equipo de producto debe evaluar función, sellado, estabilidad, seguridad y aceptación del consumidor; clasificar solo el aspecto es insuficiente.
Desarrolle botella, fórmula y proceso de llenado como un sistema único
Para diagnosticar un fallo existente o validar un nuevo envase de champú o loción, facilite categoría de fórmula, especificación de botella y cierre, temperaturas de llenado y cierre, momento de aparición del defecto, fotografías, evolución de masa y ruta de distribución. Boyu Packaging puede ayudar a seleccionar muestras representativas de producción y definir las cuestiones de envase que su marca o laboratorio debe verificar.
Contacte con Boyu Packaging para revisar la botella y el envase lleno →
Fuentes
Las normas y referencias técnicas se comprobaron el 3 de octubre de 2026. Confirme siempre la edición vigente y adquiera o utilice la norma completa cuando sea necesario.
- ASTM D6653/D6653M-13(2021) — Efectos de la gran altitud sobre sistemas de embalaje mediante el método de vacío
- ASTM D2684/D2684M-24 — Permeabilidad de recipientes termoplásticos a productos envasados
- ASTM D2561-17(2023) — Resistencia al agrietamiento por tensión ambiental de recipientes de polietileno moldeados por soplado
- Plastic Drum Institute / IoPP — Documento técnico sobre panelado
- Berlin Packaging — Cómo superar el panelado en botellas plásticas
- TricorBraun — Panelado de botellas plásticas
- Suministro de contenedores y empaques — ¿Qué es el panelado?



 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch