














Die direkte Antwort: Kunststoffflaschen beulen ein, wenn der Druck außerhalb einer verschlossenen Shampoo- oder Lotionflasche den Innendruck übersteigt und ihre Seitenwand dem Druckunterschied nicht ausreichend standhält. Der Druckabfall kann entstehen, wenn eine warm abgefüllte Verpackung abkühlt, Gas im Kopfraum verbraucht oder absorbiert wird, Wasser oder flüchtige Inhaltsstoffe durch die Verpackung permeieren oder sich Umgebungstemperatur bzw. Luftdruck ändern. Druck auf der Förderstrecke und eine ungünstige Wanddickenverteilung können Dellen verursachen oder ihre Lage bestimmen, sind aber nicht die einzigen Ursachen.
Die geeignete Abhilfe hängt davon ab, wann das Einbeulen beginnt. Eine Flasche, die innerhalb weniger Minuten nach dem Verschließen einfällt, erfordert eine andere Untersuchung als eine, die sich erst nach sechs Wochen oder nur nach Lufttransport verändert. Bewahren Sie betroffene Muster auf, dokumentieren Sie den zeitlichen Verlauf, vergleichen Sie Masse und Abmessungen gefüllter Verpackungen mit Rückstellmustern und prüfen Sie die tatsächliche Serienflasche, den Verschluss und die Rezeptur, bevor Sie Flaschengewicht, Abfülltemperatur, Kopfraum oder Belüftung ändern.
Dieser Leitfaden richtet sich an Kosmetikmarken, Verpackungsingenieure, Qualitätsteams, Abfüller und Flaschenlieferanten. Die englischen Begriffe „Paneling“ und „Panelling“ bezeichnen dasselbe Einfallen der Seitenwand nach innen. Für PET-, HDPE-, PP- oder PCR-Flaschen gibt es keine allgemein gültige sichere Abfülltemperatur, kein universelles Flaschengewicht, keine allgemeine Mindestwanddicke und keinen einheitlichen Unterdruckgrenzwert.
Was versteht man unter dem Einbeulen von Kunststoffflaschen?
Als Einbeulen bezeichnet man die bleibende oder vorübergehende Verformung einer oder mehrerer Flaschenwände nach innen. Besonders deutlich ist sie an breiten, relativ ebenen Flächen sichtbar. Sie kann aber auch als sanduhrförmige Einschnürung, einzelne konkave Stelle oder mehrere Dellen am Umfang einer runden Flasche auftreten. Die maßgebliche Bedingung ist einfach: Der Außendruck übersteigt den Innendruck so stark, dass die vorhandene Struktur einknickt.
Der Druckunterschied ist die treibende Kraft; Wandsteifigkeit und Geometrie bestimmen, wie die Verpackung darauf reagiert. Bei einer leichten Flasche kann das Problem zuerst sichtbar werden. Mehr Kunststoff einzusetzen kann jedoch einen fortbestehenden Gasverlust, thermischen Vorgang oder Permeationsmechanismus lediglich verdecken, statt ihn zu beseitigen. Umgekehrt kann eine gut konstruierte leichte Flasche besser abschneiden als eine schwerere mit einer großen, nicht abgestützten Etikettierfläche oder ungleichmäßiger Wanddickenverteilung.
Nicht jede Flaschenverformung ist ein druckbedingtes Einbeulen
| Beobachtung | Mögliche Bedeutung | Warum die Unterscheidung wichtig ist |
|---|---|---|
| Seitenwand fällt nach dem Verschließen nach innen ein | Einbeulen durch Unterdruck im Inneren oder äußere Druckbelastung | Druckverlauf, Gasverlust und strukturelle Widerstandsfähigkeit untersuchen. |
| Flasche wölbt sich nach außen oder steht auf dem Boden nicht mehr stabil | Überdruck im Inneren, Gasbildung, thermische Ausdehnung oder unzureichende Wärmebeständigkeit | Hier wirkt der Druck in die entgegengesetzte Richtung; dies erfordert eine andere Sicherheitsbewertung. |
| Identische Delle bereits vor dem Abfüllen vorhanden | Schäden durch Formgebung, Kühlung, Entformung, Verpackung oder Transport | Ein leeres Rückstellmuster kann Auswirkungen der Flaschenherstellung von denen der befüllten Verpackung abgrenzen. |
| Weiße Linien, feine Rissnetze oder Risse entstehen | Spannungskonzentration oder umgebungsbedingte Spannungsrissbildung | Strukturelles Einfallen und chemisch bedingte Spannungsrissbildung können gleichzeitig auftreten, sind aber nicht dasselbe. |
| Eine flexible Tube bleibt nach der Entnahme zusammengedrückt | Unzureichendes Nachströmen von Luft, verstopfte Öffnung oder mangelnde Rückstellung der Tube | Das Verhalten einer Tube sollte nicht anhand der Einbeulkriterien für formstabile Flaschen beurteilt werden. |
Prüfen Sie zuerst unbefüllte Rückstellflaschen aus derselben Charge. Zeigt bereits das leere Kontrollmuster die Auffälligkeit, beginnen Sie bei Blasformen, Kühlung und Versandverpackung. Tritt sie erst nach dem Befüllen und Verschließen der Serienverpackung auf, betrachten Sie Flasche, Rezeptur, Verschluss, Abfüllprozess und Umgebung als Gesamtsystem.
Das schnellste Diagnosemittel: Wann ist die Flasche eingefallen?
Die Zeit zwischen Abfüllung und sichtbarer Verformung ist häufig aussagekräftiger als die Kunststoffbezeichnung. Erstellen Sie anhand von Linienvideos, Produktionsaufzeichnungen, Lagerkontrollen, Versanddaten und Rückstellmustern einen zeitlichen Verlauf. „Kam verbeult an“ reicht nicht aus; ermitteln Sie den frühesten Zeitpunkt, an dem eine nachweislich einwandfreie Einheit auffällig wurde.
| Erstes Auftreten des Einbeulens | Vorrangig zu untersuchende Faktoren | Aussagekräftige Nachweise |
|---|---|---|
| Vor dem Abfüllen | Wanddickenverteilung, Formkühlung, Entformung sowie Verpackung und Stapelung der Leerflaschen | Kavitätenzuordnung, Flaschenmasse, Abschnittsgewichte, Abmessungen und leere Kontrollmuster |
| Während der Handhabung oder des Verschließens | Führungsschienen, Transportsterne, Greifer, Verschließkopfdruck und nicht abgestützte ebene Flächen | Zeitlupenvideo, Kontaktspuren, Verformungsrichtung und Zusammenhang mit der Position in der Linie |
| Minuten bis Stunden nach Warmabfüllung und Verschließen | Abkühlung von Produkt und Kopfraum, Verschließzeitpunkt, Schwankungen der Abfülltemperatur und wärmebedingtes Erweichen der Flasche | Tatsächliche Produkttemperatur beim Abfüllen/Verschließen, Abkühlkurve und Zeitpunkt des Verschließens |
| Tage oder Wochen, mit messbarem Masseverlust | Undichtigkeit, Wasser-/Lösungsmittelpermeation, Verlust flüchtiger Stoffe, Durchtritt durch den Verschluss oder Aufnahme von Rezepturbestandteilen in den Kunststoff | Masseverlauf jeder einzelnen Einheit, Prüfung der Dichtung, Referenzbehälter und kontrollierte Lagerung |
| Tage oder Wochen, geringer gemessener Masseverlust | Sauerstoffverbrauch, Gaslösung/-absorption, langsame thermische Effekte, Kriechen der Struktur oder ein mit der Wägemethode nicht erfassbares kleines Gasleck | Kopfraum-/Sauerstoffuntersuchung, chemische Kontrollansätze, Maßverlauf und Verschlussintegrität |
| Nur nach Transport oder Klimawechsel | Höhen-/Luftdruckverlauf, Temperaturwechsel, Stapelung, Vibration oder Verschlussbewegung | Streckenprofil, Datenlogger, Zustand der Versandverpackung und Distributionssimulation |
Warum Shampoo- und Lotionflaschen einbeulen: sechs Ursachengruppen
1. Warmes Produkt wird verschlossen und kühlt anschließend ab
Wird eine Flasche verschlossen, während Inhalt und Kopfraum wärmer sind als unter den späteren Lagerbedingungen, kann die Abkühlung den Innendruck senken. Auch die Flaschenwand kann im warmen Zustand weicher sein und sich verformen, bevor sich das System vollständig stabilisiert. Das konkrete Ergebnis hängt von Produkttemperatur, Kopfraum, thermischer Kontraktion der Flüssigkeit, Änderung des Flaschenvolumens, Verschließzeitpunkt, Dichtverhalten und Flaschensteifigkeit ab.
Für den Gasanteil allein liefert das ideale Gasgesetz eine hilfreiche Orientierung: Bei konstanter Gasmenge und konstantem Volumen ändert sich der absolute Druck annähernd proportional zur absoluten Temperatur, P₂ ≈ P₁ × T₂/T₁. Eine reale befüllte Flasche ist kein Gasbehälter mit konstantem Volumen: Flüssigkeits- und Flaschenvolumen ändern sich, Gas kann sich lösen oder permeieren, und der Verschluss kann undicht sein. Nutzen Sie die Gleichung, um die Wirkungsrichtung zu verstehen, nicht zur Vorhersage eines Druckgrenzwerts für Bestehen oder Nichtbestehen.
2. Die Rezeptur verbraucht oder absorbiert Gas aus dem Kopfraum
Oxidation oder eine andere Reaktion in der Rezeptur kann Sauerstoff im Kopfraum verbrauchen. Gas kann sich auch im Produkt lösen oder von ihm aufgenommen werden. Strömt durch die Verpackung nicht im gleichen Umfang Gas nach, sinkt der Innendruck. Antioxidantien, pflanzliche Inhaltsstoffsysteme, Öle, Duftstoffe, Farbstoffe und andere Bestandteile können den Sauerstoffbedarf verändern. Das Risiko lässt sich jedoch nicht allein anhand einer Inhaltsstoffbezeichnung zuverlässig ableiten. Vergleichen Sie die endgültige Rezeptur mit einer geeigneten Referenz und messen Sie, sofern begründet, die Zusammensetzung des Kopfraumgases.
Ein rezepturbedingter Mechanismus kann langsam ablaufen und chargenabhängig sein. Änderungen an Duftstoff, Antioxidantiensystem, Rohstoffhistorie, Lufteintrag beim Mischen oder Abfülltemperatur können das Verhalten auch bei unveränderter Flasche beeinflussen.
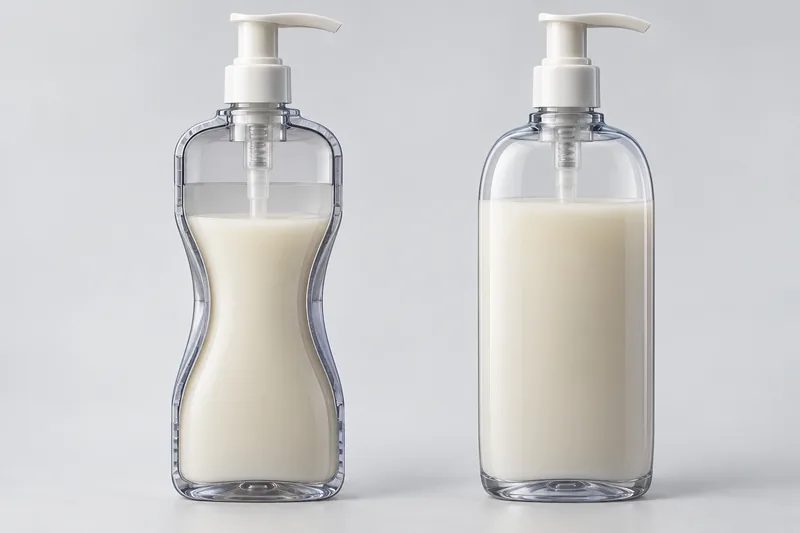
3. Wasser, Lösungsmittel oder ein anderer Bestandteil tritt durch die Verpackung aus
Eine verschlossene Kunststoffverpackung ist nicht automatisch eine absolute Barriere. Moleküle können durch Flaschenwand, Verschluss, Dichteinlage, Pumpe, Steigrohr oder Verbindungsstellen permeieren. Rezepturbestandteile können sich auch in einem Polymer anreichern. Flüssigkeits- oder Dampfverlust kann den Innendruck und die Produktmasse verringern. Die Geschwindigkeit hängt vom gesamten Materialsystem, der Oberfläche, Wanddickenverteilung, dem Konzentrationsgefälle, der Abdichtung, Temperatur und Luftfeuchte ab.
ASTM D2684/D2684M behandelt die Permeabilität thermoplastischer Behälter gegenüber verpackten Produkten unter festgelegten Bedingungen und gibt die Ergebnisse für viele Behälterkonstruktionen als Rate der Gewichtszunahme oder -abnahme an. Dieses Prinzip ist für Kosmetika nützlich. Die Norm macht aus einem einzelnen kurzen beschleunigten Prüfergebnis jedoch keine allgemeingültige Haltbarkeitsprognose. Die tatsächliche Rezeptur und die vorgesehenen Bedingungen müssen verwendet werden; eine Extrapolation über die vorhandenen Nachweise hinaus erfordert Vorsicht.
4. Luftdruck oder Temperatur ändern sich während der Distribution
Eine an einem Ort befüllte, verschlossene und ins Gleichgewicht gebrachte Verpackung kann in höherer oder tieferer Lage einem anderen Luftdruck ausgesetzt sein. Lufttransport, Gebirgsstrecken und die Höhenlage am Bestimmungsort können Druckunterschiede erzeugen. ASTM D6653/D6653M dient gezielt dazu, die Auswirkungen höhenbedingter Druckunterschiede auf Verpackungssysteme mittels Vakuumverfahren zu bewerten. Der veröffentlichte Anwendungsbereich nennt Belastungen in Zubringerflugzeugen bis 5.791 m (19.000 ft) und bezeichnet die Ergebnisse als qualitativ. Die Norm legt keinen einheitlichen Grenzwert für Kosmetikflaschen fest.
Temperatur und Höhenlage können zusammenwirken. Eine Verpackung kann im Frachtraum eines Flugzeugs abkühlen, sich im Container erwärmen oder Temperaturzyklen im Lager durchlaufen. Distributionsprüfungen sollten die Reihenfolge der Belastungen entlang der Route abbilden, statt jede Belastung isoliert zu prüfen und daraus das Gesamtergebnis abzuleiten.
5. Die Abfülllinie drückt die Flasche mechanisch zusammen
Führungsschienen, Transportsterne, Einteilschnecken, Greifer und Verschließköpfe können auf eine nicht abgestützte Fläche drücken. Dichtet der Verschluss ab, während die Wand zusammengedrückt ist, kann die Flasche nach Entlastung verformt bleiben, weil das geschlossene System die Rückstellung behindert. Eine wiederkehrende Delle auf gleicher Höhe und mit gleicher Ausrichtung ist ein deutlicher Hinweis. Im Produktionsalltag wird auch diese Ursache mitunter als Einbeulen bezeichnet, obwohl die auslösende Kraft mechanisch ist.
Lassen Sie markierte Flaschen einzelne Stationen durchlaufen und prüfen Sie sie vor und nach jedem Kontakt. Für linienbezogene Risiken wie Schienenposition, Standstabilität und Ausrichtung des Verschließkopfs ist der dokumentierte Linienversuch Ihres Abfüllers der maßgebliche Nachweis. Ein von Hand befülltes Muster belegt nicht, dass die Flasche Führungsschienen, Übergabestellen, Verschließkräfte und Staudruck auf einer automatischen Linie bewältigt.
6. Die Flaschenstruktur hält dem wirkenden Druckunterschied nicht stand
Große ebene Flächen, scharfe Übergänge, lokal dünne Bereiche, asymmetrische Wanddickenverteilung und unzureichende Abstützung an Schulter oder Boden können zuerst einknicken. Kunststofftype, Orientierung, Kristallinität, Verarbeitungshistorie, Flaschentemperatur und langfristiges Kriechen beeinflussen ebenfalls die Steifigkeit. Wiederholte Verformung kann die Widerstandsfähigkeit verringern; eine bereits eingebeulte Flasche sollte nicht ohne Weiteres als repräsentativer unbenutzter Prüfkörper gelten.
Dieser strukturelle Faktor verstärkt häufig andere Einflüsse. Entzieht eine Rezeptur fortlaufend Gas oder entsteht in einer warm abgefüllten Verpackung starker Unterdruck, kann eine steifere Flasche sichtbare Schäden verzögern, ohne das zugrunde liegende Druckungleichgewicht zu beheben.
Verursacht das Flaschenmaterial das Einbeulen?
Das Material spielt eine Rolle, doch die Polymerfamilie allein entscheidet nicht über den Erfolg. Vergleichen Sie Kunststofftype, Herstellverfahren, Wanddickenverteilung, Form, Flaschenmasse, Temperatur und Wechselwirkungen zwischen Rezeptur und Verpackung. Die folgenden Tendenzen dienen als Auswahlkriterien, nicht als Kompatibilitätsfreigaben.
| Material/System | Typisches Verpackungsverhalten | Prüfpunkte zum Einbeulen |
|---|---|---|
| PET | Transparent, glänzend und relativ steif; häufig im Streckblasverfahren mit orientierten Wänden hergestellt. | Wanddickenverteilung aus Vorformling und Konstruktion, Flächengeometrie, Abfülltemperatur sowie Rezepturverträglichkeit und Barrierewirkung. |
| HDPE | Zäh, meist opak oder transluzent und häufig gut zusammendrückbar; üblicherweise extrusionsblasgeformt. | Vorformlingsprogrammierung, Wanddicke an Ecken und Schultern, Rückstellung der Flächen, Permeation und Sorption von Rezepturbestandteilen. |
| LDPE oder flexibles System mit hohem PE-Anteil | Weich und leicht zusammendrückbar. | Geringe Steifigkeit kann Druckeinflüsse oder Probleme beim Nachströmen von Luft deutlicher sichtbar machen; Belüftung des Verschlusses und Rückstellung im tatsächlichen Gebrauch validieren. |
| PP-Flasche | In vielen Systemen gute Chemikalienbeständigkeit; eingesetzt für bestimmte Flaschen, Airless-Verpackungen und zahlreiche Verschlüsse. | Type/Verfahren, Wandgestaltung, thermische Vorgeschichte, Rezeptur und vollständiges Dosiersystem. |
| PET/HDPE/PP mit PCR-Anteil | PCR bezeichnet recyceltes Ausgangsmaterial innerhalb einer Polymerfamilie; es ist kein eigenständiges Polymer. | Type, Herkunft, Anteil, Verunreinigungen/Geruch, Farbe, mechanische Schwankungen und Verarbeitung kontrollieren. Nicht davon ausgehen, dass allein der PCR-Anteil den Ausfall verursacht hat. |
Einen ausführlicheren Kunststoffvergleich bietet der Boyu-Leitfaden zu Kunststoffen für Shampooflaschen. Einkäufer können anschließend Serienausführungen im Sortiment an Kosmetikflaschen aus Kunststoff, Sortiment an Shampooflaschen und Sortiment an Lotionflaschenvergleichen. Die Auswahl einer Produktkategorie ist ein Ausgangspunkt; Prüfungen befüllter Verpackungen unter seriennahen Bedingungen bleiben erforderlich.
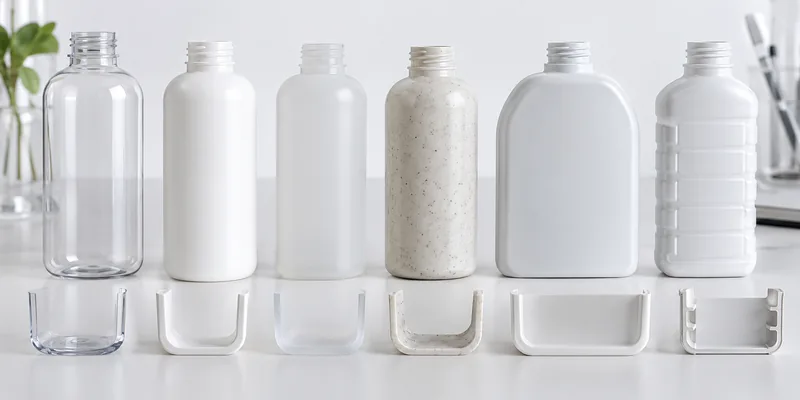
Löst eine dickwandigere oder schwerere Flasche das Problem?
Sie kann die Widerstandsfähigkeit erhöhen, behebt aber nicht zwangsläufig die Ursache. Vergleichen Sie die Mindestwanddicken in kritischen Bereichen und nicht nur die durchschnittliche Masse. Einige zusätzliche Gramm in einem bereits dicken Boden verstärken keine dünne Mittelfläche. Fordern Sie eine Untersuchung der Abschnittsgewichte, eine Übersicht kritischer Wanddicken, Kavitätendaten und einen kontrollierten Vergleich unter Unterdruck oder mit befüllten Verpackungen an. Prüfen Sie außerdem, ob die zusätzliche Steifigkeit Zusammendrückbarkeit, Dosierung, Recyclingziele, Liniengängigkeit oder Kosten beeinträchtigt.
Beulen Flaschen mit PCR eher ein?
Nicht grundsätzlich. Eine qualifizierte PCR-Type kann in einer kontrolliert ausgelegten und verarbeiteten Konstruktion ausreichend leistungsfähig sein. Das Risiko steigt, wenn Rohstoffeigenschaften, Verunreinigungen, Abbau, Mischungsverhältnis oder Prozessführung mechanische Schwankungen verursachen. Behandeln Sie PCR-Anteil, Herkunft/Type und Änderungsmanagement als Spezifikationsgrößen und qualifizieren Sie anschließend die fertige Verpackung. Boyus Leitfaden zu Kosmetikverpackungen mit PCR erläutert, warum der Rezyklatanteil im Zusammenhang mit dem Basispolymer und dem Verwendungszweck bewertet werden muss.
Wie Shampoo- und Lotionrezepturen das Einbeulen beeinflussen
Eine Rezeptur kann mechanisch, chemisch und durch Stofftransport auf die Verpackung einwirken. „Wasserbasiert“ ist kein Kompatibilitätsnachweis. Shampoo kann Tenside, Salze, Duftstoffe, konditionierende Polymere, Silikone, Pflanzenextrakte, Säuren oder Laugen enthalten. Lotion kann Wasser, Öle, Emulgatoren, Duftstoffe, Wirkstoffe, Feuchthaltemittel und beim Mischen eingetragene Gase enthalten. Jeder dieser Bestandteile kann Sauerstoffbedarf, Gaslöslichkeit, Sorption, Permeation, Spannungsrissrisiko, Viskosität oder den erforderlichen Abfüllprozess beeinflussen.
- Die Viskosität ist nicht die unmittelbare Ursache des Druckunterschieds. Eine dickflüssige Lotion führt nicht automatisch zum Einbeulen einer Flasche. Sie kann jedoch Warmabfüllung erfordern, eingetragene Luft zurückhalten oder den Temperaturausgleich beeinflussen.
- Tenside sind kein allgemeingültiger Auslöser für Einbeulen. Sie können bei manchen Polymeren Spannungsrissbildung und Grenzflächenverhalten beeinflussen. Einbeulen setzt dennoch einen Druckunterschied oder eine Druckbelastung zusammen mit unzureichender struktureller Widerstandsfähigkeit voraus.
- Duftstoff- und Lösungsmittelgehalt beeinflussen mehr als nur den Geruch. Bestandteile können von Kunststoffen aufgenommen werden, permeieren, eine Dichteinlage verändern oder den Masseverlust beeinflussen.
- Lufteintrag erschwert die Bewertung des Ausgangszustands. Schaum oder eingeschlossene Luft können nach dem Abfüllen zusammenfallen und damit Füllstand und Beurteilung des Kopfraums verändern, selbst wenn die Flasche dicht bleibt.
- Oxidation der Rezeptur kann den Kopfraum verändern. Bestätigen Sie dies durch Kontrollansätze oder analytische Nachweise; leiten Sie Sauerstoffverbrauch nicht allein aus einer Delle ab.
Führen Sie eine Kompatibilitätsprüfung der Kosmetikverpackung durch mit dem endgültigen Duftstoff-, Farb-, Konservierungs- und Wirkstoffsystem sowie dem vorgesehenen Kunststoff, Farbmittel, Verschluss und der Veredelung. Eine Basisrezeptur in einer unveredelten Flasche kann nicht sämtliche Risiken der vermarkteten Verpackung ausschließen.
Wie Temperatur, Luftfeuchte, Höhenlage und Lagerung das Einfallen von Flaschen beeinflussen
Die Temperatur verändert Gasdruck, Flüssigkeitsvolumen, Polymersteifigkeit, Kriechen, Permeationsgeschwindigkeit und Reaktionsgeschwindigkeit. Dokumentieren Sie die tatsächliche Produkttemperatur an der Abfüllmaschine, die Temperatur beim Aufbringen des Verschlusses und das spätere Konditionierungsprofil. Der Raumsollwert ersetzt nicht die Produkttemperatur in der Flasche.
Die Luftfeuchte kann die treibende Kraft für den Wasserdurchtritt verändern und Etiketten oder Kartons beeinflussen. Niedrige Luftfeuchte und Wärme können bei manchen Verpackungssystemen den Wasserverlust beschleunigen. Ihre Bedeutung hängt von Rezeptur und Barrierepfad ab.
Höhenlage und Luftdruck verändern den Außendruck. Legen Sie anhand des tatsächlichen Abfüllstandorts, der Lager, Transportarten und des Bestimmungsorts ein Druckprofil fest. Eine auf Meereshöhe bestandene Prüfung qualifiziert eine Flasche nicht automatisch für jede Gebirgsroute oder Belastung in Zubringerflugzeugen ohne Druckausgleich.
Lagerausrichtung und Sekundärverpackung verändern Kontaktbedingungen und mechanische Belastungen. Aufrecht, liegend und kopfüber gelagerte Prüfmuster können unterschiedliche Dichtungs-, Permeations- und Rezepturkontaktverhalten zeigen. Wellpappestege, Schrumpffolie oder Palettenstauchdruck können die Rückstellung der Flasche behindern oder wiederkehrende Dellen verursachen.
Praktische Ursachenanalyse
- Ware sperren und Beweismittel sichern. Trennen Sie betroffene und unauffällige Einheiten nach Charge, Kavität, Schicht, Linie, Rezepturcharge und Standort. Öffnen Sie nicht alle Muster.
- Fehler definieren. Fotografieren Sie jede Seite mit Maßstab, dokumentieren Sie Dellentiefe oder kritische Abmessungen und vermerken Sie, ob sich auch Verschluss, Boden oder Etikett verschoben haben.
- Zeitlichen Verlauf erstellen. Ermitteln Sie den frühesten einwandfreien und den ersten fehlerhaften Kontrollpunkt. Beschaffen Sie Daten zu Produkttemperatur, Verschließzeitpunkt, Kühlung, Lagerung und Versand.
- Kontrollmuster vergleichen. Berücksichtigen Sie Leerflaschen, dieselbe Rezeptur in einem geeigneten Referenzbehälter, nachweislich einwandfreie Serienverpackungen und gegebenenfalls alternative Flaschenmaterialien oder -konstruktionen.
- Masse jeder einzelnen Einheit messen. Reinigen Sie die Außenflächen und wiegen Sie dieselben Einheiten zu Beginn sowie in geplanten Abständen auf einer geeigneten kalibrierten Waage. Ein abnehmender Verlauf spricht für Undichtigkeit, Permeation oder Verlust flüchtiger Stoffe, zeigt jedoch nicht den Austrittsweg.
- Flaschenstruktur erfassen. Dokumentieren Sie Gesamtmasse, Abschnittsgewichte, Mindestwanddicke in kritischen Bereichen, Abmessungen, Kavität sowie Kunststoff-, Farbmittel- und PCR-Charge. Eine zerstörende Schnittuntersuchung kann erforderlich sein.
- Verschlussintegrität prüfen. Prüfen Sie Dichtfläche, Dichteinlage/Dichtung, Gewinde oder Rastverbindung, Pumpenkragen und Aufbringparameter. Gasaustausch kann auch ohne sichtbaren Flüssigkeitsaustritt stattfinden.
- Jeweils einen Einflussfaktor reproduzieren. Vergleichen Sie Verschließzeitpunkt, Temperaturprofil, Rezeptur, Flaschenkonstruktion, Liniendruck oder Distributionsbedingungen und halten Sie alle übrigen Faktoren konstant.
Berechnung der Masseänderung
Änderung einer Verpackung = Masse der konditionierten befüllten Verpackung − ihre eigene Ausgangsmasse. Geben Sie Vorzeichen, verstrichene Zeit, Bedingungen und Waagenauflösung an. Für eine korrekte Auswertung sind vergleichbare Kontrollmuster erforderlich, da Rückstände, Etikettenfeuchte, Handhabung und Gerätedrift kleine Änderungen beeinflussen können.
Bei einer Kosmetikflasche kann eine Dichtheitsprüfmethode Leckagewege untersuchen, während eine Permeabilitäts-/Masseverluststudie den langsamen Stoffdurchtritt durch die Verpackung erfasst. Beide Ansätze hängen zusammen, sind aber nicht austauschbar. Eine bestandene Prüfung auf Flüssigkeitsleckage schließt weder Gastransport durch einen kleinen Leckageweg noch Permeation durch eine Wand aus.
So lässt sich das Einbeulen von Kunststoffflaschen beheben
Wählen Sie eine Korrekturmaßnahme erst, wenn der Mechanismus durch Nachweise gestützt ist. Werden mehrere Variablen gleichzeitig geändert, kann ein Versuch erfolgreich sein, ohne zu zeigen, welcher Parameter in der Produktion beherrscht werden muss.
Wenn Abkühlung nach dem Verschließen den Unterdruck erzeugt
- Abfülltemperatur senken oder enger regeln, soweit Produktsicherheit, Viskosität und Prozessanforderungen dies zulassen.
- Zeitpunkt und Temperatur beim Aufbringen des Verschlusses in einem dokumentierten Linienversuch optimieren.
- Eine auf das tatsächliche Abfülltemperaturfenster ausgelegte Kombination aus Flasche, Kunststoff und Verfahren bewerten.
- Kopfraum- und Füllvolumenspezifikationen als Gesamtsystem überprüfen; keinen pauschalen Prozentsatz übernehmen.
Warum gibt es keine allgemeingültige Kopfraumregel? Gasvolumen, Kontraktion/Ausdehnung der Flüssigkeit, Nachgiebigkeit der Flasche, Verschlussverhalten, Lufteintrag und Abfüllgenauigkeit wirken zusammen. Eine höhere oder geringere Füllmenge kann zudem Unterfüllung, Überlaufen, Undichtigkeit oder Probleme mit dem Pumpensteigrohr verursachen. Validieren Sie einen definierten Füllbereich, statt pauschal „mehr Kopfraum“ oder „weniger Kopfraum“ zu fordern.
Wenn Rezepturchemie oder Gasabsorption den Druckverlust verursachen
- Den Mechanismus durch Rezepturkontrollen und, soweit begründet, Kopfraum- oder chemische Analysen bestätigen.
- Änderungen an Antioxidantien, Duftstoffen, Rohstoffen und Verfahren mit der Rezepturentwicklung prüfen.
- Eine kompatible Verpackung mit ausreichender struktureller Festigkeit oder Barrierewirkung bewerten.
- Eine Inertgasführung nur im Rahmen einer kontrollierten Abfüllstudie erwägen; Gasdosierung kann eigene Druck-, Sicherheits- und Prozessrisiken schaffen.
Wenn Permeation oder der Verlust flüchtiger Stoffe verantwortlich ist
- Ermitteln, ob der maßgebliche Transportweg durch Flaschenwand, Verschluss, Dichteinlage, Pumpe oder eine Verbindungsstelle verläuft.
- Kompatible Kunststofftypen, Wanddickenverteilungen, Barrierestrukturen oder Verschlüsse unter demselben Konditionierungsprotokoll vergleichen.
- Produktmasse, Rezepturzustand und Verpackungsfunktion über die ausgelobte Haltbarkeitsdauer messen.
- Vor Einführung von Beschichtungen, Mehrschichtaufbauten oder Oberflächenbehandlungen die regulatorischen Anforderungen und Recyclingfähigkeit prüfen.
Wenn Druck in der Linie die Delle auslöst
- Führungsschienen und Kontaktpunkte von nicht abgestützten Flächen weg verlegen.
- Unnötige Belastungen durch Greifer, Transportsterne oder Verschließköpfe innerhalb der validierten Anlagengrenzen reduzieren.
- Bei begründetem Bedarf zusätzliche Behälterführungen oder Transportpucks einsetzen und sicherstellen, dass die Änderung Durchsatz und Stabilität nicht beeinträchtigt.
- Kontaktbereich, Boden oder Seitenwand neu auslegen, wenn sich der Kontakt im Prozess nicht sicher vermeiden lässt.
Wenn die Flaschenstruktur der begrenzende Faktor ist
- Die Wanddickenverteilung durch Steuerung von Vorformling, extrudiertem Schlauchvorformling oder Blasprozess verbessern, statt wahllos Masse hinzuzufügen.
- Große nicht abgestützte ebene Flächen verkleinern oder dezente Rippen, Sicken, Wölbungen bzw. gezielt ausgelegte Vakuumflächen vorsehen, soweit das Markendesign dies zulässt.
- Finite-Elemente-Analyse und Prototypen als Entwicklungswerkzeuge nutzen und die Ergebnisse anschließend an unter Serienbedingungen geformten Flaschen bestätigen.
- Kavitätenspezifische Maß- und Abschnittsgewichtskontrollen festlegen, damit ein guter Durchschnitt keine schwache Kavität verdeckt.
So wird die Flasche richtig befüllt, verschlossen, gelagert und verwendet
Auch eine qualifizierte Flasche kann einbeulen, wenn die Produktion außerhalb des freigegebenen Prozessfensters arbeitet. Überführen Sie Entwicklungsergebnisse in Linieneinstellungen, Lagervorgaben und Änderungskontrollen, die das Bedienpersonal tatsächlich umsetzen kann.
- Leere Komponenten gemäß Spezifikation konditionieren. Sehr kalt oder heiß gelagerte Flaschen können sich auf der Linie anders verhalten. Halten Sie sie sauber, abgedeckt und vor anhaltenden Belastungen geschützt, die breite Flächen bereits vorab eindellen.
- Das Produkt kontrollieren – nicht nur den Tanksollwert. Messen Sie eine repräsentative Rezepturtemperatur an der Fülldüse und beim Aufbringen des Verschlusses. Legen Sie Maßnahmen für Werte außerhalb des validierten Bereichs fest.
- Füllmenge und Kopfraum innerhalb der Spezifikation halten. Prüfen Sie die Füllmenge mit einem validierten gravimetrischen oder volumetrischen Verfahren, das die Rezepturdichte berücksichtigt. Füllen Sie Einheiten nicht manuell über den freigegebenen Füllbereich hinaus nach.
- Die Flasche vor dem Abdichten nicht zusammendrücken. Schienen, Hände und Greifer dürfen die Flaschenfläche beim Aufbringen von Kappe oder Pumpe nicht zusammendrücken. Prüfen Sie beim Umrüsten Belastung und Ausrichtung des Verschließers.
- Die freigegebenen Verschließparameter anwenden. Ein zu fest angezogener Verschluss kann Dichtung oder Flaschenhals beschädigen; ein zu locker angezogener kann Durchtrittswege für Gas oder Flüssigkeit schaffen. Das Drehmoment ist eine Regelgröße, aber für sich allein kein Dichtheitsnachweis.
- Die festgelegte Abkühl- und Konditionierungszeit einhalten. Verpacken Sie warme, weiche Flaschen nicht unter hohem Stauchdruck in Kartons, sofern dieser Zustand nicht validiert wurde.
- Freigegebenen Versandkarton, Ausrichtung und Transportweg verwenden. Schützen Sie die Flaschenflächen vor Belastungen durch Trennstege oder Schrumpffolie und halten Sie die Lagertemperaturen innerhalb der Produkt-/Verpackungsspezifikation.
- Verkaufsverpackungen nicht durch Anstechen oder Lockern des Verschlusses „reparieren“. Wird Einbeulen bei Marktware festgestellt, sperren und bewerten Sie die Charge nach dem unternehmensinternen Reklamations- und Produktsicherheitsverfahren.
Verbraucherhinweise sollten sich am Produkt und nicht am Fehler orientieren: innerhalb des angegebenen Temperaturbereichs lagern, nach Gebrauch verschließen und die Rezeptur nicht in einen unqualifizierten Behälter umfüllen. Bei Pumpflaschen verändert wiederholte normale Betätigung den Kopfraum. Dies muss in der Entwicklung berücksichtigt werden, wenn Form oder Dosierung dadurch beeinflusst werden könnten.
So validieren Sie eine Flasche hinsichtlich ihrer Beständigkeit gegen Einbeulen
Ein aussagekräftiges Prüfprogramm verknüpft die vermutete Ursache mit einer messbaren Belastung. Es gibt keine universelle „Einbeulprüfung“, die alle Kosmetikflaschen freigibt. Die technische Veröffentlichung von IoPP/PDI liefert ein nützliches Konzept zur Unterdruckbeständigkeit von Kunststofffässern; ihre Vorrichtung und Werte dürfen jedoch nicht als Standard für Kosmetikflaschen übernommen werden. Entwickeln Sie eine flaschenspezifische Methode mit kalibrierten Geräten und dokumentierten Annahmekriterien.
- Den Prüfgegenstand verbindlich festlegen. Dokumentieren Sie Kunststofftype und -herkunft, PCR-Anteil, Farbmittel, Form und Kavität, Flaschenmasse/kritische Wanddicken, Mündung, Verschluss/Pumpe, Dichteinlage oder Dichtung, Veredelung, Rezepturcharge und Abfüllprozess.
- Ausgangswerte erfassen. Fotografieren Sie alle Seiten; dokumentieren Sie Masse der befüllten Verpackung, Füllstand, kritische Abmessungen, Verschließparameter, Produkttemperatur und Zeit zwischen Abfüllung und Abdichtung.
- Wiederholungsmuster und Kontrollen verwenden. Beziehen Sie mehr als eine Serieneinheit, mehrere relevante Kavitäten/Chargen, leere Kontrollmuster und eine geeignete Rezepturreferenz ein. Die Probenzahl sollte sich nach Risiko und Streuung richten, nicht nach einer pauschalen Zahl aus dem Internet.
- Realistische Lagerbedingungen prüfen. Berücksichtigen Sie normale und begründete erhöhte Temperaturbelastungen, relevante Luftfeuchte, aufrechte/liegende/kopfüber gerichtete Lagerung sowie teilentleerte Verpackungen, wenn der Gebrauch den Kopfraum verändert.
- Distributionsbelastungen prüfen. Bilden Sie Druck-/Höhenbelastungen, Temperaturzyklen, Vibration, Stauchung und Stöße durch Fall nach, die für die endgültige Versandverpackung und Route relevant sind.
- In geplanten Abständen messen. Verfolgen Sie Masse, Verformungstiefe/Abmessungen, gegebenenfalls Aussehen/Geruch/Viskosität der Rezeptur, Undichtigkeit, Drehmoment und Dosierverhalten.
- Annahme- und Ablehnungskriterien vorab festlegen. Beispiele sind: kein bleibendes unzulässiges Einbeulen, keine Undichtigkeit, Abmessungen innerhalb der Linien-/Etikettiergrenzen, Masseänderung innerhalb eines begründeten Grenzwerts und akzeptable Pumpenfunktion. Zahlenwerte müssen produktspezifisch festgelegt werden.
- Bei relevanten Änderungen erneut prüfen. Änderungen an Rezeptur, Duftstoff, Kunststofftype/-herkunft, PCR-Anteil, Farbe, Flaschengewicht, Form/Kavität, Verschluss, Abfüllparametern, Werk oder Route können frühere Nachweise ungültig machen.
Für das umfassendere Qualifizierungsprogramm zu Abmessungen, Dichtheit, Kompatibilität, Dosierung, Fall und Distribution verwenden Sie die Checkliste zur Prüfung von Kosmetikflaschen. Die Freigabe hinsichtlich Einbeulens sollte Bestandteil dieses Systems sein und es nicht ersetzen.
Fehlerbehebungsmatrix zum Einbeulen von Kunststoffflaschen
| Fehlerbild | Besonders hilfreiche erste Prüfungen | Mögliche Maßnahmen nach Bestätigung | Häufige Fehlreaktion |
|---|---|---|---|
| Einbeulen innerhalb einer Stunde nach dem Verschließen | Abfüll-/Verschließtemperatur, Abkühlkurve, Verschließzeitpunkt, Druckbelastung in der Linie | Temperatur- und Verschließabfolge beherrschen; geeignete Verpackungsstruktur qualifizieren | Kunststoff wechseln, ohne die Temperatur zu dokumentieren |
| Langsames Einbeulen mit Masseverlust | Masseverlauf einzelner Einheiten, Leckageweg, Flüchtigkeit, Material-/Verschlussvergleich | Nachgewiesene Barriere- oder Dichtschwachstelle verbessern; kompatible Materialien neu bewerten | Allein aufgrund des Aussehens Oxidation als Ursache benennen |
| Langsames Einbeulen ohne eindeutigen Masseverlust | Rezeptur-/Referenzkontrollen, Kopfraum, Nachweisempfindlichkeit für Gasleckagen, Temperaturverlauf | Nach Bestätigung Gasverbrauch/-absorption oder Durchtrittsweg durch die Verpackung gezielt behandeln | Annehmen, dass eine konstante Waagenanzeige Gastransport ausschließt |
| Delle auf derselben Seite bei den meisten Flaschen | Kontakt mit Führungsschiene, Transportstern, Greifer, Verschließkopf und Karton | Kontaktkraft/-position korrigieren oder lokale Geometrie verstärken | Flaschengewicht erhöhen, bevor die Linie geprüft wurde |
| Ausfall einer bestimmten Kavität oder Formposition | Kavitätskennung, Abschnittsgewichte, Wanddickenübersicht, Kühlungs- und Prozessaufzeichnungen | Werkzeug/Prozess korrigieren und Kavitätenkontrollen verschärfen | Fehlerhafte und gute Kavitäten in einem gemeinsamen Durchschnitt zusammenfassen |
| Nur eine Rezeptur führt bei derselben Flasche zum Einbeulen | Endgültige Rezeptur, Masseverlauf, Kopfraum, Abfülltemperatur und Referenzverpackung | Rezeptur/Prozess anpassen oder kompatible Barriere/Struktur auswählen | Wasser als Kompatibilitätsnachweis verwenden |
| Nur versandte Muster fallen aus | Höhen-/Temperaturprofil der Route, Stauchung der Versandverpackung, Vibration und Verschlussbewegung | Endgültigen Versandkarton und streckenrelevante Belastungsabfolge validieren | Nach bestandener statischer Lagerprüfung keine weiteren Prüfungen durchführen |
Welche Angaben in Angebotsanfrage (RFQ), Qualitätsvereinbarung und Prüfplan gehören
- Endgültige Produktkategorie, relevante Inhaltsstoffe, Viskositätsbereich, Dichte, Risiken durch Flüchtigkeit, Abfülltemperaturbereich sowie Lufteintrags-/Schaumverhalten.
- Nennfüllmenge, Randvollvolumen, zulässiger Füllbereich, Methode zur Kopfraumbestimmung und Abfüll-/Verschließabfolge.
- Flaschenpolymer, genaue Type/Herkunft, gegebenenfalls PCR-Anteil/-herkunft, Farbmittel/Additive, Flaschenmasse sowie Spezifikation kritischer Wanddicken und Abschnittsgewichte.
- Form-/Kavitätenkennung, kritische Abmessungen, Flächengeometrie, Standstabilität, Mündungsstandard und freigegebener Zeichnungsstand.
- Verschluss- oder Pumpenmodell, Dichteinlage/Dichtung, Aufbringparameter, Dichtschnittstelle, Steigrohr und Transportsicherung.
- Kontaktpunkte und Geschwindigkeiten der Abfülllinie, Verschließverfahren, Kühlung/Konditionierung, Sekundärverpackung und Palettenkonfiguration.
- Absatzmärkte, Höhenlagen von Abfüll- und Bestimmungsort, Transportarten, Lagerbereich und angestrebte Haltbarkeit.
- Prüfmethode für Einbeulen, Referenz-/Grenzmuster, Messpunkte, Prüfbedingungen, Intervalle, Stichprobenplan und Annahmegrenzen.
- Vorgaben zur Änderungsmitteilung und erneuten Freigabe bei Änderungen an Rezeptur, Kunststoff, PCR, Farbmittel, Form/Kavität, Gewicht, Verschluss, Prozess, Werk und Route.
Fordern Sie für den Lieferantenvergleich serienrepräsentative Muster und die zur Reproduktion der Prüfung erforderlichen Daten an – keine pauschale Zusage, eine Flasche sei „gegen Einbeulen geschützt“. Wenn Ihr Team eine Ausführung auswählt, kann Boyu Packaging Shampooflaschenvarianten und Lotionflaschensysteme vor der formalen Qualifizierung anhand von Rezeptur, Abfüllprozess und Transportweg prüfen.
Häufig gestellte Fragen
Kann eine eingebeulte Flasche ihre ursprüngliche Form wieder annehmen?
Nach Druckausgleich oder Erwärmung kann sie sich teilweise zurückstellen, insbesondere wenn die Verformung elastisch geblieben ist. Bleibendes Einknicken, Kriechen, thermische Vorgeschichte oder Spannungen können eine vollständige Rückstellung verhindern. Arbeiten Sie eine Handelscharge nicht allein durch Öffnen oder Zurückformen der Flaschen nach, ohne Dichtheit, Produktsicherheit, Aussehen und Wiederauftreten untersucht zu haben.
Beweist eine Prüfung mit einer Vakuumpumpe die Eignung der Flasche?
Nur für den festgelegten Prüfkörper, die Konditionierung, Druckrampe, Haltezeit und das Annahmekriterium. Damit lässt sich die strukturelle Widerstandsfähigkeit vergleichen; allein belegt sie jedoch weder Rezepturkompatibilität, Permeation, Liniengängigkeit, Haltbarkeit noch Distributionsleistung. Der erzeugte Druckunterschied muss für das tatsächliche Risiko begründet sein.
Verhindert PET oder HDPE das Einbeulen besser?
Keines der beiden Polymere ist grundsätzlich überlegen. PET ist häufig steifer und transparenter; HDPE ist häufig zäher und besser zusammendrückbar. Type, Form, Wanddickenverteilung, Flaschenmasse, Temperatur, Rezeptur, Verschluss und Barriereanforderungen bestimmen die Leistung. Vergleichen Sie seriennahe Verpackungen mit derselben Rezeptur und demselben Prozess.
Kann ich die Dichteinlage anstechen oder die Kappe lockern, um Unterdruck abzubauen?
Nicht als unkontrollierte Abhilfemaßnahme. Dies kann Undichtigkeit, Verunreinigung, Verdunstung, Oxidation und uneinheitliche Öffnungsdrehmomente verursachen. Jedes Belüftungskonzept muss als Bestandteil der Verpackung konstruktiv ausgelegt und validiert werden, einschließlich mikrobiologischer Risiken und Transportrisiken.
Warum fällt nur eine Seite der Flasche ein?
Diese Seite kann aufgrund von Geometrie oder Wanddickenverteilung strukturell am schwächsten sein oder eine Schiene, einen Greifer, einen Karton bzw. eine benachbarte Flasche berühren. Markieren Sie die Ausrichtung entlang der Abfüll- und Verpackungslinie, erfassen Sie Kavitäten- und Wanddaten und vergleichen Sie die Lage der Delle zwischen den Einheiten.
Ist das Einbeulen einer Flasche nur ein optischer Mangel?
Nicht unbedingt. Es kann Etiketten verknittern, die Standstabilität beeinträchtigen, die Füllstandswahrnehmung verändern, die Position des Pumpensteigrohrs verschieben oder auf Gastransport zwischen Rezeptur und Verpackung hinweisen. Das Produktteam muss Funktion, Abdichtung, Stabilität, Sicherheit und Verbraucherakzeptanz bewerten; eine rein optische Einstufung reicht nicht aus.
Flasche, Rezeptur und Abfüllprozess als Gesamtsystem entwickeln
Um einen bestehenden Fehler zu untersuchen oder eine neue Shampoo- oder Lotionverpackung zu qualifizieren, stellen Sie Rezepturkategorie, Flaschen- und Verschlussspezifikation, Abfüll-/Verschließtemperaturen, Zeitpunkt des Fehlerauftretens, Fotos, Masseverlauf und Distributionsroute bereit. Boyu Packaging kann helfen, geeignete seriennahe Muster einzugrenzen und die Verpackungsfragen zu definieren, die Ihre Marke oder Ihr Prüflabor verifizieren muss.
Boyu Packaging zur Bewertung von Flasche und befüllter Verpackung kontaktieren →
Quellen
Normen und technische Referenzen wurden am 3. Oktober 2026 geprüft. Bestätigen Sie stets die aktuelle Ausgabe und erwerben bzw. verwenden Sie bei Bedarf den vollständigen Normtext.
- ASTM D6653/D6653M-13(2021) — Auswirkungen großer Höhen auf Verpackungssysteme mittels Vakuumverfahren
- ASTM D2684/D2684M-24 — Permeabilität thermoplastischer Behälter gegenüber verpackten Produkten
- ASTM D2561-17(2023) — Beständigkeit blasgeformter Polyethylenbehälter gegen umgebungsbedingte Spannungsrissbildung
- Plastic Drum Institute / IoPP — Technische Fachschrift zum Einbeulen
- Berlin Packaging — Einbeulen von Kunststoffflaschen überwinden
- TricorBraun — Einbeulen von Kunststoffflaschen
- Behälter- und Verpackungsbedarf – Was versteht man unter „Paneling“?



 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch