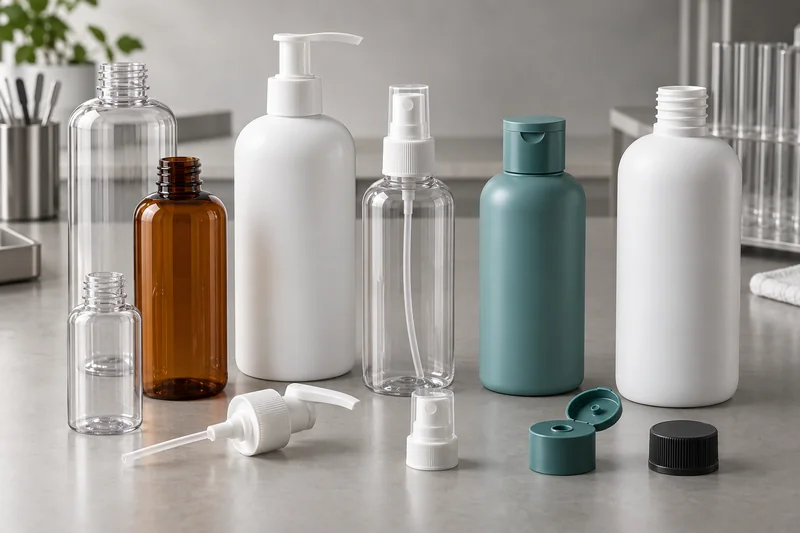
Kurzantwort: Im chinesischen Verpackungshandel, Gebiss (“Zahnöffnung”) bezeichnet in der Regel die Halsausführung: Die gesamte Schnittstelle, über die eine Kappe, eine Pumpe, ein Sprühkopf oder ein anderer Verschluss angebracht und abgedichtet werden kann. Dazu gehören der Nenn-Gewindedurchmesser, das Gewindeprofil und die Steigung, die Fertigstellungshöhe, die Bohrung, der Dichtansatz sowie die Toleranzen – nicht nur das sichtbare Spiralgewinde.
Ein Code wie beispielsweise 24/410 bezeichnet eine Produktfamilie mit einem Nenn-Gewindedurchmesser von 24 mm und die 410-Finish-Serie. Die “410” steht für nicht mit einem Abstand von 4,10 mm. Stellen Sie sicher, dass die gesamte Oberflächenbezeichnung sowie die zugelassenen Zeichnungen für Flasche und Verschluss übereinstimmen, und prüfen Sie anschließend die montierte Verpackung anhand von Drehmoment-, Dichtheits-, Abfüll- und Formularkompatibilitätstests.
Dieser Leitfaden richtet sich an Designer von Kosmetikverpackungen, Einkäufer, Abfüller und Qualitätsteams, die Kunststoffflaschen spezifizieren. Er erläutert die Fachbegriffe und die Auswahlkriterien; die genehmigte Lieferantenzeichnung bleibt jedoch die maßgebliche Spezifikation.
Was bedeutet “Flaschenhalsverschluss aus Kunststoff”?
Der Hals ist der Übergang oberhalb der Flaschenschulter. Der fertigstellen ist der präzise geformte obere Teil, in den der Verschluss eingesetzt wird. In alltäglichen Beschaffungsgesprächen werden Begriffe wie “Halsgröße”, “Gewindegröße”, “Mündung”, “Kaliber” oder Gebiss als wären sie austauschbar. Sie sind für eine Bestellung nicht immer präzise genug.
Eine vollständige Halsbearbeitung kann das Außengewinde, die obere Dichtfläche, die Innenbohrung, die Fertighöhe, den Gewindeanfang, die Stütz- oder Übergangswulst, Verdrehsicherungen und die entsprechenden Toleranzen umfassen. Bei einer Flasche mit Gewinde muss das Innengewinde des Verschlusses weit genug reichen, um die ausgewählte Dichtung einzulegen, bevor der Rand des Verschlusses auf der Flaschenschulter aufliegt.
So lesen Sie einen Code wie 24/410
24 ist die Nenn-Durchmesserreihe, gemessen an der Außenseite des Flaschengewindes – die T-Abmessung. „Nennwert“ bedeutet nicht, dass jeder tatsächliche Messwert genau 24,00 mm beträgt; die Normzeichnung gibt den tatsächlichen Nennwert und die Toleranz an. Es bedeutet auch nicht, dass die Innenöffnung 24 mm beträgt.
410 bezeichnet eine Serie mit durchgehendem Gewinde. In branchenüblichen Diagrammen wird SP‑400 als etwa eine volle Umdrehung, SP‑410 als eineinhalb Umdrehungen und SP‑415 als zwei volle Umdrehungen mit einer höheren Oberflächenqualität beschrieben. Diese visuelle Darstellung ist für die Vorauswahl nützlich, doch die Serie regelt auch andere Geometrien. Sie ist kein Ersatz für die Zeichnung.
| Code-Element | Was dir das sagt | Was es nicht beweist |
|---|---|---|
| 24 | Familie der Nennaußengewindedurchmesser | Bohrungsdurchmesser, Flaschenkapazität, Förderleistung oder Eignung für das Produkt |
| 410 | Geometrie und Eingriff der Finish-Serie | Ein fester Abstand von 4,10 mm, Verschlussmaterial, Leistung der Auskleidung oder Dichtung |
| Vollständiger Code 24/410 | Eine vorläufige Schnittstellenspezifikation für die Flasche und den Verschluss | Leckagefreie Leistung mit jeder nominell passenden Pumpe oder Kappe |
Wie wird der Durchmesser einer Flaschenhalsöffnung gemessen?
Verwenden Sie einen kalibrierten digitalen Messschieber oder ein Mikrometer, gegebenenfalls eine Höhenmesslehre sowie die entsprechende normgerechte Zeichnung. Messen Sie mehrere Proben nach entsprechender Konditionierung und nehmen Sie Durchmessermaße in zwei Richtungen im Winkel von etwa 90 Grad zueinander vor, damit eine Ovalität nicht übersehen wird.
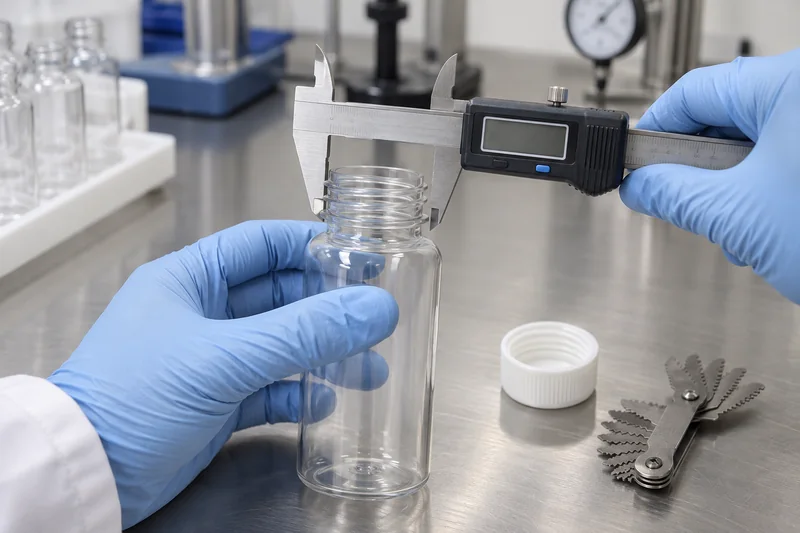
| Maßangabe in der Zeichnung | Bedeutung | Warum sie wichtig ist |
|---|---|---|
| T | Außendurchmesser über die Gewindespitzen | Überprüft die Nennfertigmaße und das Passspiel |
| E | Außendurchmesser des Halses ohne das hervorstehende Gewinde | Bezieht sich auf die Gewindetiefe; die ungefähre radiale Gewindetiefe beträgt (T − E) ÷ 2 |
| I | Innendurchmesser | Beeinflusst Füllrohre, Stopfenabdichtungen, Ventilschäfte, Armaturen und den Durchflusszugang |
| H | Fertighöhe von der Oberkante bis zur Bezugsebene der Zeichnung | Regelt den Abstand zum Rock, den Eingriff und die Einstellung der Abdeckung |
| S | Vertikaler Abstand von der Oberkante bis zum Beginn des ersten Fadens | Beeinflusst das Engagement und die Ausrichtung auf den endgültigen Abschluss |
Eine praktische Identifizierungssequenz
- Suchen Sie den eingeprägten Code, die Kartonspezifikation oder die Lieferantenzeichnung heraus, bevor Sie ein Muster nachbauen.
- Überprüfen Sie die Dichtfläche und das Gewinde auf Grate, Verformungen, Beschädigungen und Produktrückstände.
- Messen Sie T, E und I in zwei Richtungen; messen Sie H und S anhand der genauen Bezugspunkte der Zeichnung.
- Zähle die Fadenanfänge und verfolge eine Helix, um deren Windungen zu schätzen. Zähle nicht jede sichtbare Rille als separaten Faden.
- Messen Sie die Teilung über mehrere Wellenkammintervalle hinweg oder verwenden Sie eine geeignete Profillehre; dividieren Sie den gesamten axialen Abstand durch die Anzahl der Intervalle.
- Vergleichen Sie jedes Ergebnis mit der entsprechenden Norm oder der Lieferantenzeichnung und fertigen Sie anschließend seriengerechte Verschlussmuster an.
Eine ausführlichere Beschreibung des Vorgehens, der Werkzeugauswahl und häufiger Messfehler finden Sie in Boyus spezieller Anleitung zu Messen des Flaschenhalses einer Kosmetikflasche.
Was bedeuten Gewindesteigung, Gewindesteigung und Gewindeanfang?
Pitch ist der axiale Abstand zwischen entsprechenden Punkten auf benachbarten Gewinderippen. Blei ist der axiale Abstand, um den sich ein Verschluss bei einer vollständigen 360-Grad-Drehung vorwärtsbewegt. A Thread-Start ist der Anfang einer eigenständigen Helix.
Bei einem Gewinde mit einem Gewindegang entspricht die Steigung der Gewindetiefe. Bei einem Gewinde mit mehreren Gewindegängen gilt:, Steigung = Teilung × Anzahl der Windungen. Mehrere Startpunkte können dazu führen, dass sich ein Verschluss pro Umdrehung weiter vorwärtsbewegt, verändern jedoch auch die Ausrichtung der Startpunkte und die Passgeometrie. Verschluss und Flasche müssen hinsichtlich des gesamten Gewindesystems übereinstimmen, nicht nur hinsichtlich des Außendurchmessers.
Welche Standards für Flaschengewinde werden üblicherweise verwendet?
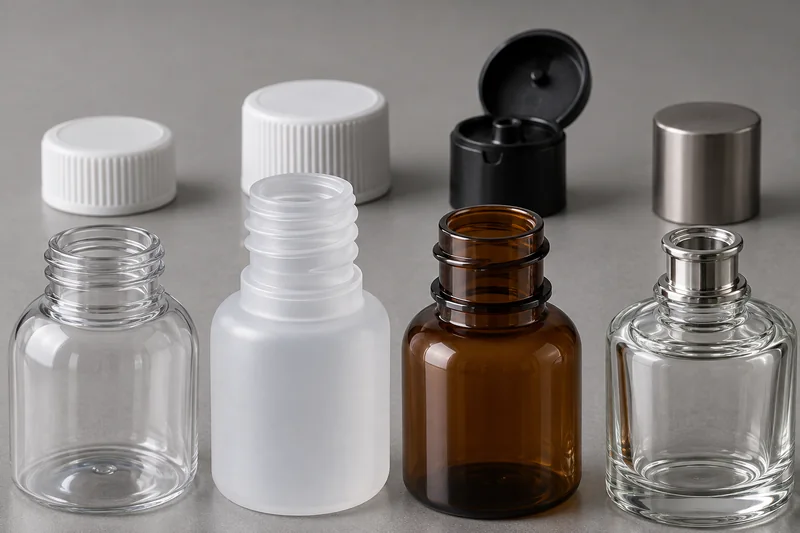
Es gibt keinen einheitlichen, weltweit gültigen Gewindestandard, der alle Flaschen für Kosmetika, Getränke, Arzneimittel und Parfüms abdeckt. Die richtige Spezifikation hängt vom Material des Behälters, vom Markt, vom Verwendungszweck und von der Art der Verschlussart ab.
| Referenzfamilie | Wo es vorkommt | Bedeutung für den Einkauf |
|---|---|---|
| ASTM D2911/D2911M | Abmessungen, Toleranzen und Gewindeausführungen für Kunststoffflaschen, die in den Geltungsbereich fallen | Verwenden Sie die im Vertrag genannte aktuelle Ausgabe; laut ASTM gibt es kein bekanntes ISO-Äquivalent. |
| SP‑400, SP‑410, SP‑415 | Gängige freiwillige Zeichnungen für die Endbearbeitung von Kunststoffflaschen sind nun im ISBT-Threadspecs-Repository verfügbar | Geben Sie die Oberflächenbeschaffenheit, gegebenenfalls die Gewindeart sowie die Zeichnungsnummer/Revisionsnummer an – nicht “Standardgewinde”.” |
| GPI/GCMI-Zeichnungen zur Glasoberfläche | Glasbehälter und Verschlüsse mit der bekannten 400/410/415-Bezeichnung | Gehen Sie nicht davon aus, dass die Maße und Toleranzen einer Kunststoffzeichnung mit denen des Glasgegenstücks identisch sind. |
| DIN-, GCMI- und Lieferanten-Pumpenfamilien | Regionale und auf das Dosiersystem bezogene Spezifikationen wie DIN GL18/GL20, GCMI 18/415 und Armaturen nach Europa-Standard | Verwenden Sie die genaue Bezeichnung der Halterung und die Flaschenzeichnung des Pumpenherstellers; die Angabe “18 mm” allein ist unvollständig. |
| CETIE / EN-Duftnoten | Crimp-, Steck- und neuere Schraubsysteme für Parfüm- und Kosmetikglas | Ein Parfüm-Crimpverschluss wie FEA 15 ist kein 15/410-Schraubhals. |
| PCO-Getränke-Finishes | PET-Getränkeverschlüsse, einschließlich der 28-mm-PCO-Serien | Eine 28-mm-PCO-Flasche ist nicht automatisch mit einem 28/400- oder 28/410-Kosmetikverschluss kompatibel. |
Normen legen die Geometrie fest; sie genehmigen weder die Produktformel noch die Förderleistung, das Anzugsmoment noch die Haltbarkeit. Diese müssen separat festgelegt und validiert werden.
Das Gewindeprofil ist genauso wichtig wie der Durchmesser und die Steigung
Ein Verpackungsgewinde ist nicht automatisch ein herkömmliches metrisches Maschinenschraubengewinde. In den Fertigungszeichnungen werden die Belastungs- und Spielgeometrie von Gewindespitze, Gewindefuß und Gewindeflanken definiert, einschließlich Radien, Winkel und optionaler Gewindeformen. In einigen freiwilligen SP-Zeichnungen wird zwischen einem Allzweckprofil und einem modifizierten Stützprofil unterschieden. Zwei Teile können denselben Nenndurchmesser und dieselbe Steigung aufweisen und dennoch aneinanderstoßen, wenn ihre Flankengeometrie oder ihre Freiräume nicht übereinstimmen.
Bei vielen Kosmetikverpackungen dient das Gewinde in erster Linie dazu, den Verschluss nach unten zu ziehen und die axiale Belastung aufrechtzuerhalten; die Flüssigkeitsdichtung wird durch eine Einlage, eine Dichtung, einen Stopfen, eine Krabbenklauen-Vorrichtung oder den Kontakt mit der oberen Auflagefläche gewährleistet. Gehen Sie nicht davon aus, dass ein festerer Gewindekontakt eine bessere Abdichtung gewährleistet. Übermäßiger Presssitz kann das Anzugsdrehmoment erhöhen, den Kunststoff abschaben, einen dünnen Hals verformen oder den Verschluss stoppen, bevor das vorgesehene Dichtungselement zusammengedrückt wird.
Wie der Kunststoffverarbeitungsprozess das Prüfrisiko beeinflusst
Derselbe Nenndurchmesser kann durch verschiedene Verfahren hergestellt werden. Bei einer im Spritzstreckblasverfahren hergestellten PET-Flasche wird der Nenndurchmesser normalerweise bereits im gespritzten Vorformling festgelegt und bleibt während des Blasvorgangs im Halsring erhalten. Bei vielen extrusionsblasgeformten HDPE-Flaschen reagieren der Halsbereich und die Dichtfläche empfindlicher auf Grate, Beschnitt, Kühlung, Ovalität und Verformungen durch die Verschlusskappe. Bei Spritzblas- und Spritzgusskomponenten müssen zudem Aspekte wie Anguss, Schrumpfung und Formausrichtung berücksichtigt werden.
Aus diesem Grund sollte bei der Wareneingangskontrolle nicht ein und derselbe Toleranzsatz für PET, HDPE, PP und Glas verwendet werden. Legen Sie die materialspezifische Zeichnung, die Konditionierungsmethode und die Messkraft fest. Erfassen Sie, soweit möglich, die Identifikation der Kavität oder der Form; ein zusammengefasster Durchschnittswert kann eine einzelne Kavität verschleiern, die wiederholt ein zu hohes Gewinde, verzerrte Stege oder eine unrunde Bohrung erzeugt.
Warum zwei Komponenten, die denselben Code enthalten, dennoch fehlschlagen können
Ein Nenncode ist eine Kompatibilitätsangabe für eine Schnittstellenfamilie und keine Garantie dafür, dass jede Toleranzkombination einwandfrei funktioniert. Befindet sich die Flasche nahe ihrer maximalen T- oder H-Grenze, während der Verschluss nahe seinem minimalen Innenabstand liegt, kann das Anzugsdrehmoment stark ansteigen. Die entgegengesetzte Toleranzkumulierung kann den Eingriff oder die Dichtungskompression verringern. Die Breite der Auflagefläche, der Durchmesser des Stopfens, die Härte der Einlage, die Kompression der Dichtung sowie der Abstand zwischen Mantel und Schulter führen zu weiteren Kumulierungen, die der kurze Fertigungscode nicht ausdrücken kann.
Mit der Zeit kann sich das Ergebnis trotz einer guten Passform am ersten Tag verändern. Kriechen des Kunststoffs, bleibende Verformung der Dichtung, formelbedingtes Aufquellen, thermische Ausdehnung und wiederholtes Drehmoment des Stellantriebs können das verbleibende Drehmoment verringern oder die Dichtung verändern. Führen Sie die Qualifizierung an repräsentativen Flaschen- und Verschlusschargen durch, nicht nur an einem sorgfältig ausgewählten Paar, und wiederholen Sie kritische Prüfungen nach der Konditionierung.
Gängige Halsausführungen bei Kosmetikverpackungen
Die folgende Tabelle dient als Übersicht über die Bezugsquellen und stellt keinen allgemeingültigen Zuordnungsstandard dar. Die Produktpalette variiert je nach Lieferant und Region, und ein bestimmtes Modell kann in verschiedenen Ausführungen angeboten werden. Beginnen Sie mit den Anforderungen an den Spender und die Rezeptur und prüfen Sie anschließend, welcher Flaschenauslauf für die gewählte Komponente geeignet ist.
| Familie Finish | Wird oft kombiniert mit | Typische kosmetische Ausrichtung | Kritische Überprüfung |
|---|---|---|---|
| 13/415, 15/415 | Pinselkappen, kleine Tropfer oder Spezialvorrichtungen | Nagelpflegeprodukte, Lippen- oder Augenprodukte, Proben | Material, Passform und Verarbeitung von Abstreifer/Reduzierstück |
| 18/400, 18/410, 18/415 | Tropfer, Dosierpumpen, Feinsprühverschlüsse oder Schraubverschlüsse | Serum, Gesichtsöl, kleine Pflege- und Reisepakete | Die Nummern 400, 410 und 415 dürfen nicht ersetzt werden. |
| 20/410 | Feinsprühgeräte und kompakte Behandlungspumpen | Toner-Spray, Serum, Haar- oder Körperspray, kompakte Hautpflegeprodukte | Sprühbild/Sprühleistung und Bohrungsspiel |
| 22/410, 22/415 | Ausgewählte Kosmetikpumpen und -zerstäuber | Behandlungs-, Grundierungs- und Spezial-Sprühsysteme | Verfügbarkeit beim Lieferanten und genaue Zeichnung der Vorrichtung |
| 24/410 | Lotionpumpen, Sprühköpfe, Scheibendeckel, Klappverschlüsse und Schraubverschlüsse | Lotion, Reinigungsmittel, Shampoo, Körperöl, Gesichtswasser und Sprühprodukte | Dichtungsauslegung, Mantelabstand und tatsächliches I-Maß |
| 24/415 | Ausgewählte Pumps mit höherem Schaft, Sprühgeräte und Verschlüsse | Premium- oder Spezial-Portionspackungen | H-Maß und Tiefe der Verschlussschürze |
| 28/400, 28/410, 28/415 | Größere Lotionspumpen, Sprühpistolen/Feinsprühgeräte, Verschlüsse | Shampoo, Haarspülung, Duschgel, Salon- und Familiengrößen | Übereinstimmung von Flaschenformat, Verschließkopf und Baureihe |
| 33/400, 38/400 und breiter | Große Schraubverschlüsse, Dosierverschlüsse und einige Pumpen | Körperpflegeprodukte in Großpackungen, Nachfüllpackungen, Puder, Peelings und Produkte mit breitem Zugangsbereich | Land versiegeln, Zugang auffüllen, mit Harz verschließen und Platz ausfüllen |
Nicht jeder kosmetische Hals verfügt über ein Gewinde.
Bei Crimp-Parfümpumpen wird eine Aluminiumhülse unter einer Wulst gehalten; bei Schnappverschlusspumpen kommt eine Presspassung zum Einsatz; Bajonett- und Ratschen-Systeme verfügen über Verriegelungs- oder Ausrichtungsfunktionen; viele Airless-Verpackungen verwenden proprietäre Schnittstellen. Geben Sie diese Systeme anhand der genauen Norm oder der Zeichnung des Lieferanten an, anstatt sie in einen 400/410-Code zu übersetzen.
So wählen Sie die richtige Oberflächenbeschaffenheit für eine Kosmetikflasche aus
1. Definieren Sie zunächst das Produkt und den Spender
Erfassen Sie Viskosität und Rheologie, Lösungsmittel, Öle, Tenside, Partikel, pH-Wert, Sauerstoffempfindlichkeit, Dosierung und die vom Anwender beabsichtigte Anwendung. Ein feiner Sprühnebel, eine Dosierpumpe, eine Lotionspumpe, ein Schaumspender, ein Scheibendeckel und ein einfacher Schraubverschluss lösen unterschiedliche Dosieraufgaben. Wenn das Produkt eine Pumpe benötigt, verwenden Sie die erforderliche Dosis und Verhalten der Formulierung zur Auswahl der Pumpenleistung bevor der Flaschenhals verschlossen wird.
2. Auswahl geeigneter Komponentenfamilien
Fragen Sie die Anbieter von Verschlüssen, welche Halterungen für den ausgewählten Motor und die Dichtung erhältlich sind. Erstellen Sie anschließend eine Auswahlliste mit Flaschen, deren Verschlussanschlüsse dazu passen. Boyus Sortiment an Kosmetikflaschen aus Kunststoff, Formate von Lotionsflaschen und Sprühflaschenformate Sie bieten praktische Anhaltspunkte, doch die endgültige Flasche und der Verschluss sollten als ein einheitliches System angeboten werden.
3. Vergleichen Sie Zeichnungen, nicht Katalogangaben
Überprüfen Sie T, E, I, H, S, Steigung, Gewindeprofil, Anzahl der Gewindegänge, Breite der Dichtfläche, Wulst/Hinterschneidung, Spiel des Verschlussrandes sowie alle relevanten Toleranzen. Bestimmen Sie den Dichtungstyp: Einlage, Dichtung, Stopfen, Krabbenklaue, Flanschdichtung oder eine andere Ausführung. Überprüfen Sie die Zeichnungsversion und stellen Sie fest, welche Merkmale qualitätskritisch sind.
4. Passgenauigkeit der Abfüll- und Verschließanlage prüfen
Die Bohrung muss die Füllstutzen und alle sonstigen Anbauteile aufnehmen können. Die Flasche muss der Verschlusskraft standhalten, ohne sich zu verformen, während der Verschluss oder die Pumpe in das Spannfutter, das Sortiersystem und das Drehmomentsystem passen muss. Bei Spendern mit Tauchrohr ist die Länge ab dem Dichtungsbezugspunkt zu berechnen und an der tatsächlichen Flasche zu überprüfen; Boyus Tauchrohr-Längenleitfaden erläutert diesen Arbeitsablauf.
5. Die fertig montierte und befüllte Verpackung prüfen
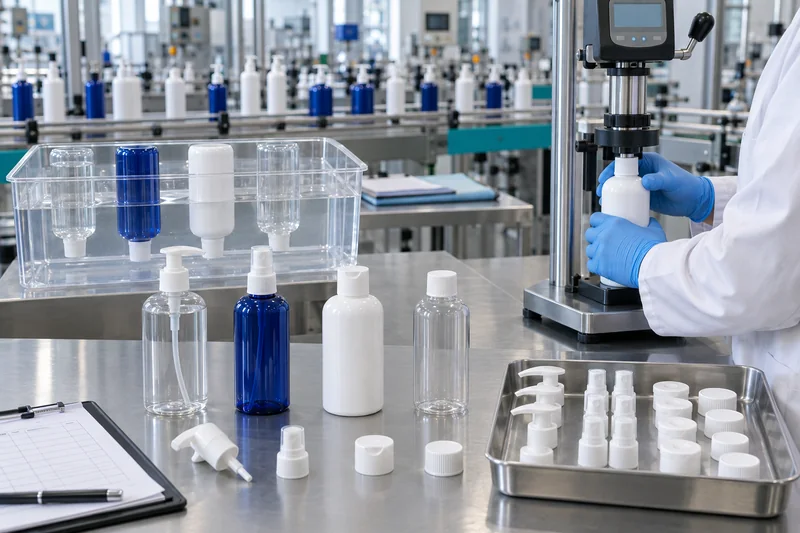
Prüfung von Anzugs- und Lösemoment, Dichtungskontakt, Dichtheit, Rücklauf beim Verschließen, Ansaugen und Förderleistung der Pumpe, Sprühqualität, Tropf- und Verteilungsverhalten, Temperaturwechselbeanspruchung, Verträglichkeit und Evakuierung am Ende der Verpackung. Für ein Standard-Gewindesystem ist ein entsprechender Code erforderlich, dieser stellt jedoch kein Leistungszertifikat dar.
Legen Sie numerische Grenzwerte anhand der ausgewählten Komponenten, der Formel und des Verteilungsrisikos fest. Das vom Lieferanten empfohlene Drehmoment ist eine nützliche Voreinstellung für Testzwecke, doch sollte der Produktionsbereich anhand der tatsächlichen Verschließanlage ermittelt werden. Führen Sie Messungen sowohl unmittelbar nach dem Anbringen als auch nach festgelegten Entspannungs- oder Konditionierungsintervallen durch. Bei Pumpen und Sprühgeräten sollten Sie den Aktuator durch repräsentative Nutzungszyklen betreiben, da der Verbraucher wiederholt Drehmoment auf den Gewindekragen übertragen kann.
6. Funktion, Optik und Versorgungssicherheit in Einklang bringen
Ein breiterer Flaschenhals kann den Zugang zum Befüllen erleichtern oder die Verwendung eines größeren Spenders ermöglichen, jedoch kann dies zu einem höheren Kunststoffverbrauch für den Verschluss führen, die Proportionen der Flasche verändern und den Platz für das Etikett oder den Flaschenhalsbereich verringern. Ein schmalerer Flaschenhals kann elegant wirken und einen kleineren Verschluss ermöglichen, doch das tatsächliche I-Maß kann die Verwendung einer Fülldüse, eines Stopfens oder eines Durchflusswegs mit hohem Durchfluss einschränken. Keine der beiden Varianten ist von Natur aus qualitativ hochwertiger.
Prüfen Sie die regionale Verfügbarkeit der Komponenten, bevor Sie eine Sonderflasche in Serie bringen. Ein Standardverschluss mit mehreren qualifizierten Lieferanten für Pumpen oder Verschlüsse kann das Lieferrisiko verringern, jedoch nur, wenn die Alternativen dieselbe Qualifizierung hinsichtlich Zeichnung, Montage und abgefüllter Verpackung bestehen. “Zweite Bezugsquelle verfügbar” sollte bedeuten, dass diese validiert ist und nicht lediglich unter demselben Nominalkode aufgeführt wird.
Häufige Passformfehler und wie man sie vermeidet
| Symptom | Mögliche Mechanismen | Zu sammelnde Beweismittel |
|---|---|---|
| Die Kappe lässt sich zunächst öffnen, klemmt dann aber oder kippt zur Seite | Falsche Oberflächenbearbeitung, Beschädigung des Gewindes, Grate, ovaler Hals oder Fehlausrichtung beim Einstecken | T/E-Ovalität, Gewindeprofil, Gewindeanfänge, Anwendungsspur und visueller Querschnitt |
| Der Verschluss sitzt fest, ist aber undicht | Beschädigte Dichtungsunterteile vor dem Einbau der Dichtung, beschädigte Auflagefläche, nicht kompatible Einlage/Dichtung oder unzureichendes Anzugsmoment | Dichtungskontaktmuster, H/S-Abmessungen, Ausbaudrehmoment, Leckageergebnisse bei gefüllter Dichtungspackung |
| Verschlussspulen oder -streifen | Unzureichende Gewindetiefe, zu hohes Drehmoment, Harzkriechen oder Fehlanpassung | T/E, Gewindeschaden, Drehmomentkurve, Konditionierungsverlauf und Harzcharge |
| Die Pumpe löst sich während des Gebrauchs oder beim Transport | Geringes Restdrehmoment, Dichtungsentspannung, Drehmoment oder Vibrationen durch den Antrieb | Daten zu Anzugsmoment (anfänglich/nach Alterung), Verriegelungsvorgang, Vibration und Temperaturwechselbeanspruchung |
| Die Pumpe passt zwar, funktioniert aber nicht richtig | Falsches Tauchrohr, verengte Bohrung, Unverträglichkeit der Kraftstoffmischung, Entlüftungsprobleme oder Motor-Unverträglichkeit | Anzahl der Zinken, Leistung, Betätigungskraft, Bohrungsspiel, Verlauf des Tauchrohrs und Alterung der Formel |
Nutzen Sie Boyus Methoden zur Dichtheitsprüfung von Kosmetikflaschen um ein geeignetes Protokoll auszuwählen, und im weiteren Sinne Checkliste zur Qualifizierung von Kosmetikflaschen um Risiken in Bezug auf Abmessungen, Dosierung, Kompatibilität und Verteilung abzudecken.
Was muss in die Angebotsanfrage und den Kontrollplan aufgenommen werden?
- Genaue Bezeichnung der Oberflächenbeschaffenheit, ggf. Gewindetyp, Norm-/Zeichnungsnummer und Revisionsnummer.
- Material der Flasche und des Verschlusses, Kunststoffsorte, Farbstoff, PCR-Anteil und Herstellungsverfahren.
- Kritische Maße und Toleranzen, einschließlich T, E, I, H, S, Steigung, Gewindeanfänge, Dichtfläche und Ovalität.
- Verschluss- oder Pumpenmodell, Dichtungstyp, Dichtung/Auskleidung, Betätigungsarretierung, Leistungsdaten und Spezifikationen des Tauchrohrs.
- Vorgeschriebenes Anzugs-/Lösemoment bzw. Montageparameter sowie die vereinbarte Messmethode.
- Rezepturfamilie, Abfülltemperatur, Markt, angestrebte Haltbarkeitsdauer und Vertriebsweg.
- Stichprobenplan, Go/No-Go-Lehren, Rückstellproben, zulässige Fehlergrenzen und Prüfkriterien.
- Anforderungen an die Änderungskontrolle in Bezug auf Änderungen an Form, Kavität, Kunststoff, Lieferant, Dichtung, Pumpe und Zeichnung.
Häufig gestellte Fragen
Besteht die Halsveredelung nur aus dem Gewinde?
Nein. Das Gewinde ist nur ein Merkmal. Zur Oberflächenausführung gehören außerdem der Dichtansatz, die Bohrung, die Höhe, der Gewindeanfang, Wülste oder Haltevorrichtungen sowie Toleranzen, die die Befestigung und die Dichtwirkung regeln.
Hat eine 24/410-Flasche einen Innendurchmesser von 24 mm?
Nein. Die Zahl 24 bezeichnet die Baureihe des Nennaußengewindedurchmessers. Die nutzbare Innenbohrung entspricht der Maßangabe „I“ in der Flaschenzeichnung und ist kleiner.
Passt ein 24/400-Verschluss auf eine 24/410-Flasche?
Geben Sie diese Kombination nicht an. Der Nenndurchmesser stimmt zwar überein, die Oberflächenausführung ist jedoch unterschiedlich. Ein teilweiser Gewindeeingriff ist kein Nachweis für eine korrekte Dichtungsbelastung, Drehmomentübertragung oder Transporttauglichkeit.
Kann ich einen Flaschenfaden mit einem Lineal erkennen?
Mit einem Lineal lassen sich zwar grobe Größenfamilien unterscheiden, jedoch lassen sich damit weder die Oberflächenbeschaffenheit noch deren Toleranzen überprüfen. Verwenden Sie kalibrierte Messgeräte, die entsprechende Zeichnung und ein für die Produktion vorgesehenes Passstück.
Wenn auf beiden Teilen „24/410“ steht, sind sie dann automatisch kompatibel?
Sie sollten zwar die grundlegende nominelle Schnittstelle gemeinsam haben, doch hängt die kommerzielle Kompatibilität nach wie vor von Toleranzen, Dichtungsauslegung, Randabstand, Drehmoment, Werkstoffen, Tauchrohr, Pumpenmotor, Rezeptur und Endverpackungstests ab.
Was ist die beste Oberflächenbeschaffenheit für Kosmetikprodukte?
Es gibt keine allgemein gültige optimale Verschlusslösung. Die beste Option ist die kleinste praktikable Schnittstelle, die den erforderlichen Dosierer, die Füllrate, die Flaschenproportionen, das Verschlusssystem, die Anlagenausrüstung und die validierte Leistung unterstützt und gleichzeitig von qualifizierten Lieferanten bezogen werden kann.
Quellen und technische Hinweise
- ASTM D2911/D2911M-16(2023) – Maße und Toleranzen für Kunststoffflaschen
- ISBT-Gewindespezifikationen: SP-400, SP-410, SP-415 und weitere freiwillige Ausführungszeichnungen
- SP-410 Oberflächenbehandlung für Kunststoffflaschen, Zeichnung 1165380-1
- Kunststoffe für Arzneimittelverpackungen: Ausgewählte S.P.I.-Spezifikationen für Flaschenhälse
- ASME B1.7: Gewinde – Nomenklatur, Definitionen und Buchstabensymbole
- Aptar Beauty Classicline: Beispiele für Pumpaufsätze der Typen 24/410, 22/410, DIN und GCMI
- Aptar Closures: Optionen für Scheibenverschlüsse und Dichtungen
- CETIE – Referenzen zu Flakongeometrien und Duftverschlüssen
 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch