









Die direkte Antwort: Flaschendruck lässt sich meist abreiben, weil das Veredelungssystem in einer von vier Phasen versagt hat: Die flüssige Druckfarbe benetzte die Oberfläche nicht; der getrocknete Film haftete nicht an der Flasche oder ihrer Beschichtung; die Druckfarbe härtete oder vernetzte nicht vollständig; oder der ausgehärtete Film war gegenüber dem späteren Kontakt mit Produkt, Alkohol, Hautfetten oder Abrieb nicht beständig. Das Abwischen mit Alkohol ist besonders belastend, weil es den Film erweichen oder aufquellen lassen kann, während das Tuch ihn mechanisch entfernt.
Beheben Sie nicht jeden Fehler durch „längeres Aushärten“ oder einen zusätzlichen Klarlack. Stellen Sie zuerst fest, welche Schicht sich abgelöst hat und ob chemische Einwirkung, Reibung oder beides den Fehler ausgelöst hat. Korrigieren Sie dann die verantwortliche Substratsauberkeit, Vorbehandlung, Abstimmung von Druckfarbe und Primer, Mischung und Topfzeit, Schichtdicke, das Aushärtungsfenster oder die Gestaltung der Verpackungskontaktpunkte. Wiederholen Sie abschließend eine schriftlich definierte Prüfung an produktionsäquivalenten Flaschen nach der festgelegten Konditionierungsdauer und mit der tatsächlichen Rezeptur.
Dieser Leitfaden richtet sich an Kosmetikmarken, Verpackungsingenieure, Qualitätsteams, Veredelungsbetriebe und Lohnabfüller. Er behandelt Sieb- und Tampondruck auf Kunststoff, unbeschichtetem Glas und beschichtetem Glas. Lieferantenspezifische technische Datenblätter und validierte Verpackungs- und Rezepturprüfungen haben Vorrang vor allgemeinen Richtwerten.
Was bedeutet Druckfarbenhaftung bei Kosmetikverpackungen tatsächlich?
„Die Druckfarbe haftet“ beschreibt keinen einzelnen Vorgang. Eine dauerhafte Veredelung muss vier Aufgaben erfüllen. Erstens muss die flüssige Druckfarbe die Oberfläche benetzen und darf auf der tatsächlichen Oberfläche weder abperlen noch sich zurückziehen. Zweitens muss die Druckfarbe Grenzflächenhaftung an dieser Oberfläche durch zum System passende mechanische, polare und chemische Wechselwirkungen entwickeln. Drittens muss der Druckfarbenfilm trocknen oder aushärten und dabei ein kohäsives Netzwerk bilden. Viertens muss das fertige Netzwerk den Einsatzbedingungen der Verpackung standhalten.
Hilfreiches Modell: Oberfläche benetzen → an der Oberfläche verankern → vollständig aushärten → realer Nutzung standhalten.
Eine Flasche kann die ersten drei Phasen bestehen und dennoch versagen, wenn Parfümalkohol, Desinfektionsmittel, Öl, Tenside, Sonnenschutzmittel, wiederholter Handkontakt oder Scheuern am Karton den Film angreifen.
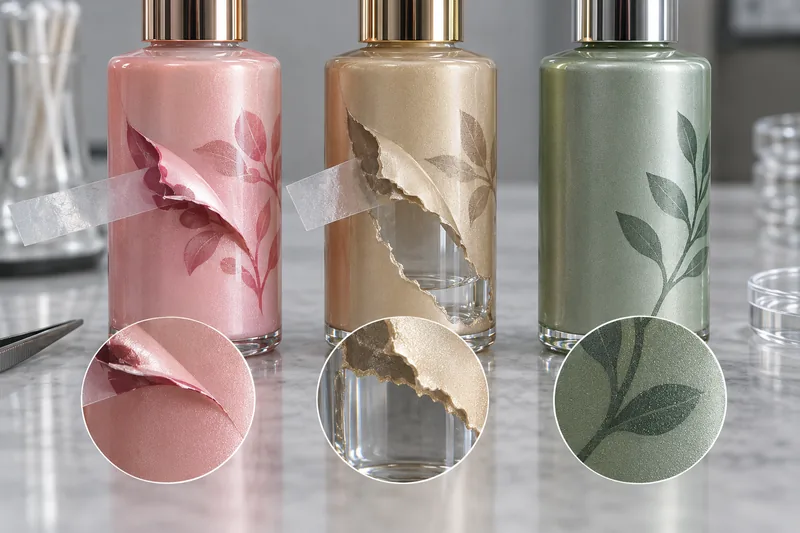
Adhäsion ist die Festigkeit der Grenzfläche zwischen Druckfarbe und Substrat. Kohäsion ist die innere Festigkeit des Druckfarbenfilms oder einer Beschichtungsschicht. Beides ist zu unterscheiden. Entfernt Klebeband eine saubere Druckfarbenschuppe und lässt den Lack unversehrt, ist die Grenzfläche zwischen Druckfarbe und Lack verdächtig. Lösen sich Druckfarbe und Lack gemeinsam ab und wird transparentes Glas sichtbar, kann die Druckfarbe fest an einer schwachen Beschichtung haften; die versagende Grenzfläche liegt tiefer im Schichtaufbau. Verschmiert Pigment auf einem Tuch ohne klare Ablösekante, sind unvollständige Trocknung, unvollständige Vernetzung oder Lösemittelangriff möglicherweise plausibler als eine bloße Störung der Grenzflächenhaftung.
Diese Unterscheidung bildet die Grundlage einer zielführenden Fehleranalyse. Eine stärkere Oberflächenbehandlung kann ein Versagen zwischen Lack und Glas nicht beheben. Eine längere Ofenzeit macht ein chemisch ungeeignetes Bindemittel nicht unbegrenzt lösemittelbeständig. Ein harter Klarlack kann eine Grunddruckfarbe, die nie an der Oberfläche verankert war, nicht zuverlässig retten.
Warum löst sich Flaschendruck bei Alkoholkontakt ab?
Alkohol kann in einen Druckfarbenfilm eindringen, Wechselwirkungen zwischen Polymerketten verringern, lösliche Bestandteile herauslösen oder ein Bindemittel aufquellen lassen. Der erweichte Film verliert dann Härte, Kohäsion oder Grenzflächenfestigkeit. Ein Wischtuch erzeugt zusätzlich Scherkräfte. Ein Nassreibtest ist deshalb keine reine Prüfung der Chemikalienbeständigkeit, sondern kombiniert chemische Einwirkung und Abrieb. Dieselbe Veredelung kann einen kurzzeitig ruhenden Tropfen vertragen, bei Reiben der benetzten Stelle jedoch rasch versagen.
Das Wort Alkohol beschreibt keine vollständige Prüfbedingung. Ethanol und Isopropylalkohol sind unterschiedliche Stoffe; die Konzentration verändert die Lösekraft, der Wassergehalt kann die Wechselwirkung beeinflussen und handelsübliche Rezepturen enthalten Duftöle, Tenside und andere Inhaltsstoffe. Kontaktzeit, Verdunstungsrate, Tuchart, aufgebrachte Last und Anzahl der Reibbewegungen beeinflussen das Ergebnis. „100 Reibbewegungen mit Alkohol bestanden“ ist daher nur vergleichbar, wenn beide Parteien dieselbe schriftlich festgelegte Methode anwenden.
- Unvollständige Aushärtung oder Vernetzung: Restlösemittel, ein falsches Härterverhältnis, überschrittene Topfzeit, unzureichende UV-Dosis oder zu geringe Zeit beziehungsweise Temperatur machen den Film anfälliger für Angriffe.
- Ungeeignete Druckfarbenchemie: der Film kann vollständig ausgehärtet und dennoch für die eingesetzte Alkoholkonzentration, Ölmischung oder das Tensidsystem ungeeignet sein.
- Angriff auf eine Zwischenbeschichtung: der Druck kann weiterhin an einer Sprühlackierung, einem Soft-Touch-Lack oder einer metallisierten Schicht haften, während diese Schicht erweicht oder sich von der Flasche löst.
- Eindringen an Kanten oder Fehlstellen: Poren, eine zu dünne Schicht, scharfe Kanten oder Kratzer ermöglichen es Flüssigkeit, eine schwache Grenzfläche zu erreichen und eine Ablösung einzuleiten.
Prüfen Sie die vermarktete Rezeptur, nicht nur Laboralkohol. Eine Parfümleckage, verschüttetes Gesichtswasser und das Abwischen mit 70% Isopropylalkohol führen zu unterschiedlichen Belastungen. Rezepturkompatibilität kann auch Flasche, Pumpe und Beschichtung beeinflussen. Beziehen Sie daher die Veredelung in dasselbe Protokoll zur Kompatibilitätsprüfung von Kosmetikverpackungen ein, statt die Bedruckung als isolierte Prüfung des Druckmotivs zu behandeln.
Warum nutzt sich Druck durch Reibung auch ohne Alkohol ab?
Trockener Abrieb entfernt schrittweise Material von der Druckfarbenoberfläche oder konzentriert Spannungen an einer Kante. Häufige Ursachen sind Flaschenkontakt in Sammeltrays, Pumpenkragen, die an der Schulterbedruckung drehen, Führungsschienen einer Abfülllinie, Trennstege aus Wellpappe, lose mit bedruckten Flaschen verpackte Kappen, wiederholter Handkontakt und ein starrer Kartoneinsatz, der auf einem hervorstehenden Merkmal aufliegt.
Ein Ergebnis kann im Klebebandtest akzeptabel und im Reibtest dennoch schlecht sein. Klebeband beansprucht vor allem die Trennung von der Oberfläche; Abrieb beansprucht Verschleißfestigkeit, Filmzähigkeit und lokale Geometrie. Dünne Linien auf einer glatten zylindrischen Fläche können standhalten, während ein dichter Druck auf einer Schulter Scheuerspuren zeigt, weil die Schulter ein Kontaktpunkt ist und Druck beziehungsweise Aushärtung dort weniger gleichmäßig sind. Flaschen, die beim Greifen nachgeben, setzen einen spröden Druckfarbenfilm zudem Zugdehnungen aus.
Betrachten Sie das Schadensbild. Gleichmäßige Mattierung deutet auf Oberflächenverschleiß hin. Gerichtete Streifen weisen auf wiederholten Gleitkontakt hin. Schäden auf derselben Seite jeder Flasche lassen sich oft einer Förderführung oder Kartonwand zuordnen. Abplatzungen an Druckkanten können auf einen dicken oder spröden Film hindeuten. Risse, die sich nur beim Biegen einer Quetschflasche öffnen, sprechen für eine unzureichende Flexibilitätsabstimmung, auch wenn die Druckfarbe zwischen den Rissen gut haftet.
Welchen Einflüssen sollten bedruckte Verpackungen neben Alkohol standhalten?
Alkohol ist nur eine mögliche Belastung. Die maßgeblichen Expositionen ergeben sich aus der vermarkteten Rezeptur, dem Abfüll- und Reinigungsprozess, dem Vertriebsweg, der Badezimmer- oder Salonumgebung und der vernünftigerweise vorhersehbaren Handhabung durch Verbraucher. Eine Veredelung kann das Abwischen mit Ethanol bestehen und dennoch nach Kontakt mit Öl, Tensiden, Sonnenschutzmittel, Duftkonzentrat, Kondenswasser oder wiederholtem Kartonkontakt versagen.
| Belastung | Mögliches Versagen | So lässt sich das Risiko nachbilden |
|---|---|---|
| Fertige Rezeptur und Leckage | Erweichung, Fleckenbildung, Quellen, Kantenablösung oder Beschichtungsablösung durch die vollständige Inhaltsstoffmischung | Produktionsrezeptur auf der fertig veredelten Verpackung verwenden; realistische Verweil-, Wisch- und Leckagepfadbedingungen einbeziehen |
| Duftöle, ätherische Öle und Emollienzien | Erweichung von Bindemittel oder Lack, Fleckenbildung und langsamer Angriff auf die Grenzfläche | Tatsächliche Mischung und Konzentration prüfen; nicht durch ein beliebiges Standardöl ersetzen |
| Tenside, Säuren, Laugen und Reinigungsmittel | Glanzverlust, Farbabgabe, Hydrolyse oder Angriff auf eine Zwischenbeschichtung | Konzentration, Kontaktzeit, Temperatur und ein gegebenenfalls anschließendes Abwischen festlegen |
| Wasser, Luftfeuchtigkeit und Kondensation | Vorübergehende Weißverfärbung, verringerte Zwischenlagenhaftung, Verblocken oder langsamere Aushärtung bei feuchtigkeitsempfindlichen Systemen | Vollständige Verpackungen bei begründeter Temperatur und Luftfeuchtigkeit konditionieren und sowohl im nassen Zustand als auch nach Erholung prüfen |
| Hitze, Kälte, UV und Temperaturwechsel | Versprödung, Farbveränderung, Glanzverlust, unterschiedliche Ausdehnung oder Rissbildung beim Biegen der Flasche | Veredelte Produktionsmuster unter transport- und marktrelevanten Bedingungen altern lassen und anschließend Haftungs- und Reibprüfungen wiederholen |
| Hände, Abfülllinien und Vertrieb | Übertragung von Hautfetten oder Sonnenschutzmitteln mit Abrieb, Scheuerspuren durch Führungsschienen, Verschleiß durch Flaschenkontakt und Kartonabdrücke | Linienversuche mit befüllten Flaschen und Simulation der endgültigen Versandverpackung durchführen; Schadensrichtung und Kontaktpunkte zuordnen |
Erstellen Sie keine wahllose Liste aggressiver Chemikalien und bezeichnen Sie diese als Qualifizierung. Priorisieren Sie Belastungen nach Wahrscheinlichkeit und Folgen und formulieren Sie Methoden, die diese nachbilden. Bei einer Parfümflasche sind beispielsweise die Crimpverbindung und der Leckagepfad zu beachten; eine Shampooflasche muss Kontakt mit nassen Händen, Tensiden und Badezimmerfeuchtigkeit aushalten; eine Salonflasche kann zusätzlich wiederholt mit Desinfektionsmittel in Berührung kommen. Dieser risikobasierte Ansatz liefert aussagekräftigere Nachweise als ein einzelner scharfer Lösemitteltest ohne Bezug zur tatsächlichen Nutzung.
Erster Diagnoseschritt: die versagende Grenzfläche lokalisieren
Verwenden Sie Vergrößerung, eine ungeprüfte Kontrollprobe, das auf Tuch oder Klebeband übertragene Material und die Farbe der freigelegten Oberfläche, um die Stelle der Trennung zu bestimmen. Erfassen Sie vor Versuchen Flaschencharge, Kavität oder Formposition, Veredelungscharge, Druckfarbencharge, Schicht, Linie und Aushärtungsbedingungen. Andernfalls kann aus einem aufschlussreichen Fehler eine nicht rückverfolgbare Einzelbeobachtung werden.
| Beobachtung | Wahrscheinliche Versagensstelle | Erste Prüfungen |
|---|---|---|
| Druckfarbe wird übertragen; Substrat oder Lack bleiben unversehrt | Innerhalb der Druckfarbe oder an der Grenzfläche zwischen Druckfarbe und oberster Oberfläche | Aushärtung, Mischung, Verunreinigung, Behandlung, Druckfarbenkompatibilität |
| Druckfarbe und farbige Beschichtung lösen sich gemeinsam ab; transparentes Glas oder Kunststoff wird freigelegt | Grenzfläche zwischen Beschichtung und Substrat | Beschichtungsvorbehandlung, Einbrennen, Verunreinigung und Chemikalienbeständigkeit |
| Druckfarbe spaltet sich; ein Teil bleibt auf der Flasche, ein Teil auf dem Klebeband | Kohäsives Versagen innerhalb der Druckfarbe | Schichtdicke, Aushärtung, Härterverhältnis, Lösemittelangriff, Sprödigkeit |
| Nur die oberste Farbe löst sich vom Unterdruck | Zwischen Druckfarbenschichten | Überdruckfenster, Verunreinigung, Aushärtungsfolge und Kompatibilität der Druckfarbenserien |
Wie das Substrat das Haftungsproblem beeinflusst
Es gibt keine von der Oberfläche unabhängige „beste Druckfarbe für Kosmetikflaschen“. Kunststoffsorte, Additive, Rezyklatanteil, Formgebungsbedingungen und Oberflächenausführung können die Bedruckbarkeit innerhalb desselben nominellen Materials verändern. Geben Sie stets den tatsächlichen Produktionsaufbau frei.
PE und PP: niedrige Oberflächenenergie und flexible Wandungen
Unbehandeltes Polyethylen und Polypropylen lassen sich von vielen Druckfarben nur schwer benetzen. Kontrollierte Flamm-, Corona- oder Plasmabehandlung kann die äußerste Oberfläche oxidieren und Benetzung sowie Kompatibilität verbessern. Die technische Anleitung von LyondellBasell für Polyethylenbehälter betont die Bedeutung von Behandlungseinstellungen, Liniengeschwindigkeit, Lagerdauer bis zur Bedruckung und Oberflächenverunreinigung. Ein Dyne-Test eignet sich als schnelle Prozessprüfung, ist jedoch kein Haftungsnachweis; ein einzelner Zielwert lässt sich nicht universell auf alle Kunststoffe und Druckfarben anwenden.
Flexible Flaschen stellen eine zweite Anforderung: Der ausgehärtete Film muss Zusammendrücken und Rückstellung vertragen. Ein harter Film kann auf einer starren Prüfplatte bestehen und auf der fertigen Flasche dennoch reißen. Bei der Auswahl von Kosmetikflaschen aus Kunststoffsollten Sie geformte Oberfläche, Veredelung und erwartete Verformung als ein System qualifizieren.
PET und PETG: bessere Benetzung ersetzt keine Prüfung
PET und PETG lassen sich mit einer kompatiblen Druckfarbe möglicherweise leichter bedrucken. Trennmittelrückstände, Staub, Antistatika, Änderungen des Rezyklatanteils, Oberflächenbehandlungen und aggressive Lösemittel können dennoch Fehler verursachen. Eine transparente Flasche macht optische Fehler zudem deutlicher sichtbar. Bei der Lösemittelauswahl müssen mögliche Trübung, Spannungsrisse oder Schäden an einer Farbbeschichtung ebenso berücksichtigt werden wie Schäden am Druckfilm.
Unbeschichtetes Glas, sprühlackiertes Glas und satiniertes Glas
Glas besitzt eine hohe Oberflächenenergie, ist aber nicht automatisch sauber oder bedruckbar. Öle, Silikon, Graphit aus der Formgebung, Staub und Feuchtigkeit können stören. Zweikomponenten-Glasdruckfarben benötigen gegebenenfalls ein genaues Verhältnis von Druckfarbe zu Härter und eine kontrollierte Aushärtung. Technische Datenblätter etablierter Druckfarbenhersteller wie Marabu verlangen ebenfalls Vorversuche und saubere Oberflächen; ihre veröffentlichten Aushärtungsbedingungen gelten jeweils für das betreffende System und sind keine universellen Fertigungsrezepte.
Bei sprühlackiertem Glas ist der Lack – nicht das Glas – das Substrat der Druckfarbe. Der Lack muss mit der Druckfarbe kompatibel sein und am Glas haften. Bitten Sie einen Lieferanten für Kosmetikverpackungen aus Glas , den vollständigen Veredelungsaufbau anzugeben und Produktionsmuster nach Flaschen-, Beschichtungs- und Druckcharge aufzubewahren.
Ein kontrollierter Fertigungsablauf für dauerhaften Flaschendruck
Der umfassende Siebdruckprozess für Flaschen behandelt Druckdaten, Siebe, Einrichtung und Produktion im Detail. Konzentrieren Sie sich bei Haftungsproblemen auf die folgenden Variablen und verknüpfen Sie jede mit einem Datensatz, der nach einem Fehler geprüft werden kann.
- Aufbau und Risikospezifikation freigeben: Kunststoffsorte oder Glas- und Beschichtungsaufbau, Farbe, Additive, Druckmotiv, abgefüllte Rezeptur, Leckagepfade und Nutzungsumgebung identifizieren. Ein Wechsel von Neuware zu PCR-Kunststoff oder von einem Klarlack zu einem anderen verändert die Qualifizierungsgrundlage.
- Produktionsäquivalente Muster qualifizieren: die tatsächliche geformte Flasche, jede kritische Farbe und die vorgesehene Veredelungsfolge erproben. Flache Prüfplatten und unter Laborbedingungen hergestellte „Referenzmuster“ bilden Flaschenkrümmung, Verformung oder Beschichtungsabweichungen nicht ab.
- Sauberkeit im Wareneingang und vor dem Druck kontrollieren: die richtige Flaschen- und Beschichtungscharge prüfen und Staub, Kondensation, Trennmittel, Silikon, Hautfette und Reinigungsmittelrückstände kontrollieren. Saubere Handhabung und eine definierte maximale Wartezeit vor der Bedruckung vorsehen.
- Validierte Vorbehandlung anwenden: Einstellungen für Flamme, Corona, Plasma oder Primer für die Flaschengeometrie definieren. Anlagenleistung und Liniengeschwindigkeit dokumentieren. Prüfungen der Oberflächenenergie können das Prozessfenster überwachen; tatsächliche Haftungsprüfungen bleiben jedoch erforderlich.
- Das freigegebene Druckfarbensystem mischen: Druckfarbenserie, Farbton und Charge identifizieren; Härter beziehungsweise Katalysator und Verdünner im freigegebenen Verhältnis abwiegen; Mischzeitpunkt und Verwerfzeitpunkt dokumentieren. Die Topfzeit nicht verlängern und alte Zweikomponentendruckfarbe nicht in eine neue Charge einmischen, sofern der Druckfarbenhersteller dieses Vorgehen nicht ausdrücklich validiert.
- Das Druckprozessfenster verbindlich festlegen: Siebgewebe, Schablone, Rakel, Viskosität, Flaschenaufnahme, Druckgeschwindigkeit, Register und Anzahl der Druckdurchgänge kontrollieren. Ein zu dicker Film kann Lösemittel einschließen oder ungleichmäßig aushärten; ein zu dünner Film kann Deckkraft und Verschleißlebensdauer verringern.
- Aushärtung prüfen, statt auf einen Sollwert zu vertrauen: bei thermisch oder an der Luft härtenden Systemen Zeit, Flaschenoberflächentemperatur, Luftströmung und Konditionierung kontrollieren. Bei UV-Systemen Bestrahlungsstärke beziehungsweise Energie, Spektrum, Lampenzustand, Abstand und Liniengeschwindigkeit überwachen. Die Temperatur der Förderanlage allein belegt weder die Belastung der Flasche noch ihre Aushärtung.
- Die gültige Konditionierungsdauer einhalten: „oberflächentrocken“ ist nicht gleichbedeutend mit endgültiger Chemikalienbeständigkeit. Manche Systeme entwickeln ihre Eigenschaften über Tage weiter. Das technische Datenblatt der konkret verwendeten Druckfarbe nutzen und den frühesten zulässigen Zeitpunkt für die Freigabeprüfung definieren.
- Mit ergänzenden Prüfungen freigeben: Erscheinungsbild und Register prüfen und anschließend die vereinbarten Klebeband-, Trockenreib-, Alkohol- beziehungsweise Rezepturprüfungen sowie Verformungs- oder Verpackungskontaktprüfungen durchführen. Muster vom Anfang, aus der Mitte und vom Ende des Laufs sowie aus allen relevanten Flaschen- und Beschichtungschargen entnehmen.
- Nachweise aufbewahren und Änderungen kontrollieren: Chargenaufzeichnungen, Prüfergebnisse, Fotos und veredelte Rückstellmuster aufbewahren. Bei Änderungen an Flaschenkunststoff oder Beschichtung, Druckfarbe, Härter, Druckbetrieb, Behandlung oder Aushärtungsverfahren eine erneute Freigabe verlangen.
Umgebungsbedingungen sind dann relevant, wenn das gewählte System dies vorgibt. Temperatur beeinflusst Druckfarbenviskosität, Verdunstung und Reaktionsgeschwindigkeit; hohe Luftfeuchtigkeit oder Kondensation können feuchtigkeitsempfindliche Härter oder die Oberflächensauberkeit beeinträchtigen; Staub kann Poren und Schwachstellen verursachen. Erfassen Sie die tatsächlichen Bedingungen und befolgen Sie die Grenzen des gewählten Druckfarbenlieferanten, statt Temperatur- oder Feuchtigkeitswerte einer anderen Druckfarbe zu übernehmen. Beispielsweise warnt ein aktuelles Datenblatt von Marabu für eine Zweikomponenten-Glasdruckfarbe vor Aushärtung unter 15°C und hoher Luftfeuchtigkeit während mehrerer Stunden nach dem Druck. Eine Seite von Nazdar zu Behälterdruckfarben gibt dagegen an, dass das dort genannte System seine endgültigen Eigenschaften nach 5–7 Tagen erreicht. Dies sind produktspezifische Beispiele, keine universellen Fertigungseinstellungen.
Welche Prüfungen erfassen Druckfarbenhaftung und Haltbarkeit?
Keine einzelne Prüfung beantwortet jede Frage. Erstellen Sie eine kompakte Prüfmatrix anhand der relevanten Versagensmechanismen. Der allgemeine Prüfplan für Kosmetikflaschen sollte dann Veredelungsprüfungen mit Dichtheit, Kompatibilität, Vertrieb und Linienversuchen verknüpfen.
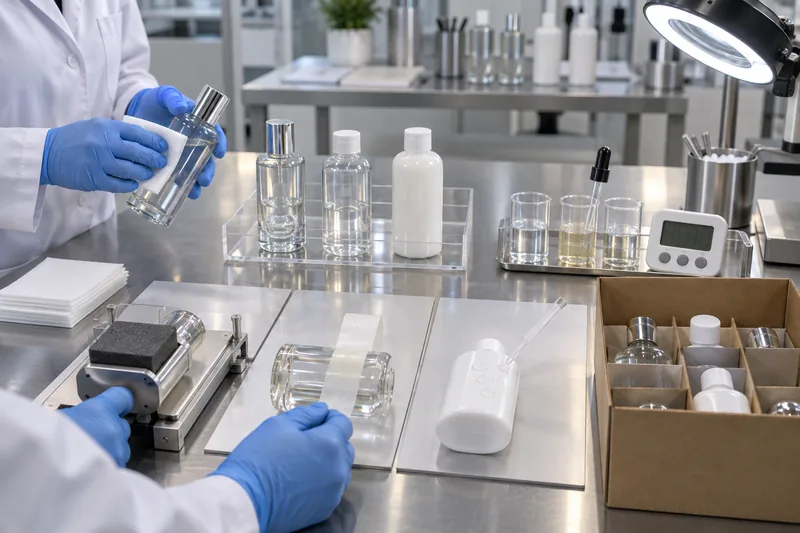
| Prüfung | Was sie beansprucht | Was er nicht belegt | Einsatz im Flaschenprüfplan |
|---|---|---|---|
| Klebebandabzug ohne Schnitt | Grundlegende Anhaftung des Drucks an einer gekrümmten Oberfläche | Chemikalien- oder Abriebbeständigkeit | Schnelle Produktionsprüfung bei kontrolliertem Klebeband und Verfahren |
| Gitterschnitt/Klebeband | Widerstand gegen Ablösung im Bereich kontrollierter Schnitte | Absolute Haftfestigkeit; Eignung für jede Krümmung oder Oberflächenstruktur | Nur einsetzen, wenn Geometrie und Filmsystem die Methode zulassen |
| Trockenreiben/Abrieb | Verschleiß, Scheuerspuren und Materialübertragung unter Reibung | Beständigkeit gegen Rezeptur oder Lösemittel | Kontaktmaterial, Last und Bewegung auf Handhabungs- und Transportrisiken abstimmen |
| Nassreiben mit Alkohol/Rezeptur | Kombinierter chemischer Angriff und Abwischen | Getrennte Beiträge von chemischer Einwirkung und Abrieb | Nützliche Simulation der Praxisbelastung, wenn jede Variable schriftlich festgelegt ist |
| Punktuelle Einwirkung oder Eintauchen | Chemikalienbeständigkeit über eine definierte Kontaktzeit | Abrieb oder wiederholte Handhabung | Nach Kontakt mit tatsächlicher Rezeptur, Komponenten oder Prüfflüssigkeiten mit Kontrollproben vergleichen |
| Verpackungs-/Liniensimulation | Reale Kontaktpunkte, Vibration, Führungen, Trennstege und Handhabung bei der Abfüllung | Sämtliche chemischen Vorgänge während der Haltbarkeitsdauer | Bestätigt, ob Laborprüfungen den tatsächlichen Verpackungsweg abbilden |
Normen fachlich korrekt anwenden
ASTM D3359 und ISO 2409 werden häufig für Klebeband- beziehungsweise Gitterschnittbewertungen genannt; keine davon sollte jedoch als Messung der absoluten Haftfestigkeit dargestellt werden. ASTM D3359 weist darauf hin, dass ihre Methoden eine Mindesthaftung anzeigen und Bediener, Klebeband, Winkel, Geschwindigkeit, Temperatur und Luftfeuchtigkeit die Ergebnisse beeinflussen können; ihr primärer Anwendungsbereich sind Beschichtungen auf metallischen Substraten. ISO 2409 beschreibt eine empirische Gitterschnittklassifizierung und stellt ebenfalls klar, dass es sich nicht um eine Haftungsmessung handelt. Gekrümmte Flaschen und kleine gedruckte Zeichen können eine vereinbarte Anpassung oder eine andere Methode erfordern.
ASTM D5264 verwendet ein hin- und hergehendes Reibprüfgerät zur Bewertung der Abriebfestigkeit bedruckter Verpackungen und verwandter Materialien, insbesondere flacher Proben. Sie kann als Grundlage einer Flaschenprüfung dienen; gekrümmte Geometrie und Kontaktdruck müssen jedoch definiert werden. ASTM D5402 behandelt Lösemittelreibprüfungen für organische Beschichtungen, die sich während der Aushärtung chemisch verändern. Sie schreibt jedoch weder ein bestimmtes Lösemittel noch eine Zykluszahl oder ein erwartetes Ergebnis vor und warnt, dass Lösemittelbeständigkeit allein keine vollständige Aushärtung belegt. ISO 2836 behandelt die Beständigkeit von Drucken gegen verschiedene Agenzien, während ISO 2812-1 die Flüssigkeitsbeständigkeit von Beschichtungen durch Eintauchen behandelt. Wählen Sie das Dokument passend zu Fragestellung und Aufbau.
Eine reproduzierbare Spezifikation für Alkohol- und Reibprüfungen formulieren
Eine brauchbare Spezifikation ermöglicht es Lieferant, Markenlabor und externem Prüfer, dieselbe Belastung nachzubilden. Ersetzen Sie „alkoholbeständig“ oder „100-mal reiben“ durch die folgenden kontrollierten Angaben:
- Probenidentität: fertige Flasche, Substrat-/Beschichtungs-/Druckfarbenaufbau, Farbe, Produktionscharge und Zustand: befüllt oder leer.
- Konditionierung: Zeit seit der Bedruckung, Temperatur und Luftfeuchtigkeit, sofern kontrolliert, sowie Wärmealterung oder Rezepturkontakt vor der Prüfung.
- Prüfflüssigkeit: chemische Identität, Konzentration, Lieferant und Qualität oder die genaue vermarktete Rezeptur; festlegen, ob das Tuch gesättigt bleibt.
- Kontaktmaterial: Tuch, Filz, Wattepad oder abrasive Oberfläche einschließlich Größe und Wechselhäufigkeit.
- Mechanische Variablen: Last oder Kraft, Hublänge, Geschwindigkeit und Position. Festlegen, ob ein Zyklus einen einzelnen Strich oder einen vollständigen Hin- und Rückstrich umfasst, also eine Doppelreibbewegung.
- Einwirkung: Zykluszahl oder Kontaktzeit einschließlich Verweilzeiten und Beobachtungszeitpunkten.
- Akzeptanz: zulässige Farbabgabe, Glanzveränderung, Verschmierung, Kantenablösung, Substratfreilegung, Veränderung der Lesbarkeit und Beschichtungsschäden. Referenzfotos oder einen Vergleichsstandard ergänzen.
- Stichprobenahme: Einheiten pro Charge, Prüfstellen pro Einheit, Umgang mit zerstörend geprüften Proben und Regelung für Wiederholungsprüfung oder Zurückweisung.
Legen Sie Akzeptanzkriterien anhand des tatsächlichen Produktrisikos fest. Eine Flasche für alkoholreichen Duft, die an einer Crimpverbindung undicht werden kann, erfordert eine andere Belastungsprüfung als eine Flasche für auszuspülendes Shampoo. Kritische Anweisungen, gesetzlich vorgeschriebene Informationen und Rückverfolgbarkeitscodes benötigen besonderen Schutz. In der EU verlangt Artikel 19 der Kosmetikverordnung bestimmte Angaben auf Behältnis und Verpackung in unverwischbarer, leicht lesbarer und deutlich sichtbarer Schrift. In den Vereinigten Staaten verlangen FDA-Vorschriften eine hervorgehobene und deutlich erkennbare Darstellung der Pflichtangaben. Der Wortlaut ist nicht identisch; klären Sie deshalb die marktspezifische Kennzeichnung mit fachkundiger Rechtsberatung.
Drei Akzeptanzstufen statt eines vagen „bestanden“ verwenden
Eine praxisgerechte Zeichnung oder Qualitätsvereinbarung kann zwischen kritischen, funktionalen und kosmetischen Ergebnissen unterscheiden. Der Verlust vorgeschriebener Warnhinweise, Inhaltsstoffangaben, Chargenkennzeichnung oder Anwendungshinweise kann selbst bei einer kleinen betroffenen Fläche kritisch sein. Ein Verlust, der Marken- oder Produktidentität unlesbar macht, ist ein funktionaler Fehler. Eine geringe, vereinbarte Glanzveränderung, bei der Farbe, Kanten und Lesbarkeit erhalten bleiben, kann kosmetisch sein – sofern freigegebenes Muster und Betrachtungsbedingungen dies erlauben. Diese Hierarchie verhindert, dass ein Lieferant erheblichen Textverlust in einer allgemeinen optischen Bewertung durch Mittelwertbildung relativiert.
Definieren Sie auch den Prüfzeitpunkt. Prüfen Sie Vorserienmuster vor Unterzeichnung der Veredelungsfreigabe, erste Teile beim Linienstart, regelmäßige Produktionsmuster nach Ablauf des gültigen Konditionierungsfensters und Rückstellmuster nach relevanter Alterung. Entnehmen Sie Muster am Anfang, in der Mitte und am Ende des Laufs sowie aus verschiedenen Kavitäten oder Beschichtungschargen, soweit die Rückverfolgbarkeit dies zulässt. Ein einzelnes, unter besonderer Laborbetreuung hergestelltes „Referenzmuster“ kann die Beherrschung des Produktionsfensters nicht nachweisen.
Verknüpfen Sie eine numerische Bewertungsskala mit Fotos. Geben Sie an, ob Bewertungen unmittelbar nach Einwirkung oder nach einer Erholungszeit erfolgen, da manche Filme vorübergehend erweichen oder weiß anlaufen. Erfassen Sie sowohl Bewertung als auch Versagensart – Übertragung, Verschmierung, Abblättern, Verblassen, Glanzverlust, Rissbildung oder Beschichtungsablösung –, damit Trenddaten auf einen Mechanismus hinweisen, statt nur eine Reihe unerklärter Zahlen zu ergeben.
Gedruckte Schrift und Logos richtig schützen
Verwenden Sie eine abgestufte Maßnahmenhierarchie. Schutz beginnt mit einer stabilen Grenzfläche und einem korrekt ausgehärteten Film; Barrieren und Verpackungsgestaltung folgen danach.
- Das Basissystem technisch auslegen: die genaue Flasche und Beschichtung, Druckfarbenserie, gegebenenfalls Primer, Vorbehandlung und Aushärtungsverfahren anhand produktionsäquivalenter Muster freigeben.
- Druck von vorhersehbaren Angriffspunkten fernhalten: einen Duftleckagepfad unter der Crimpverbindung, einen Kontaktring des Pumpenkragens, eine Quetschfalte, Förderführung oder einen Kartondruckpunkt vermeiden, sofern sich das Druckmotiv versetzen lässt.
- Eine kompatible Barriere erst nach Validierung ergänzen: Klarlack kann Verschleiß- oder Chemikalienbeständigkeit verbessern, führt aber zu neuen Grenzflächen, Glanz- beziehungsweise Farbveränderungen und Aushärtungsanforderungen. Er kann eine mangelhafte Grundhaftung nicht zuverlässig machen.
- Beim Transport schützen: saubere Trays, Schutzhüllen, Trennstege oder oberflächenschonende Zwischenlagen verwenden, die verhindern, dass veredelte Bereiche aneinander reiben. Bestätigen, dass Verpackungsmaterialien weder verblocken noch Abdrücke hinterlassen oder Additive übertragen.
- Bei entsprechender Belastung eine andere Veredelung wählen: ein Haftetikett mit qualifiziertem Obermaterial, Klebstoff und Schutzlaminat, ein Schrumpfsleeve, In-Mold-Dekoration, geschützte Heißfolienprägung, Ätz- oder Lasermarkierung oder eine Dekoration unter einer transparenten Außenwand kann zu manchen Designs besser passen. Jede Alternative benötigt eine eigene Bewertung von Kompatibilität und Lesbarkeit.
Fehleranalysematrix zur Druckfarbenhaftung auf Kosmetikverpackungen
| Fehlerbild | Besonders relevante Hypothesen | Prüfung und Korrektur |
|---|---|---|
| Druck löst sich beim Klebebandabzug sofort ab | Verunreinigung; unzureichende oder abgeklungene Behandlung; inkompatible Druckfarbe; falsche oberste Oberfläche | Gereinigte und unbehandelte Kontrollproben vergleichen; Kunststoff beziehungsweise Beschichtung und Behandlungsprotokoll prüfen; Lieferantenversuch mit Druckfarbe auf tatsächlichen Flaschen durchführen |
| Besteht zunächst, versagt nach Alkoholkontakt | Unvollständige Aushärtung; falscher Härter oder falsches Verhältnis; chemische Inkompatibilität; erweichte Beschichtung | Misch-, Topfzeit- und Aushärtungsdaten prüfen; gealterte Kontrollproben vergleichen; versagende Schicht untersuchen; vollständig ausgehärtete Kandidatendruckfarben mit tatsächlicher Rezeptur belasten |
| Nur eine Farbe versagt | Farbspezifisches Pigment oder Additiv, deckkraftbedingte Schichtdicke, Unterschiede bei Mischung oder Aushärtung | Chargenaufzeichnungen, Schichtdicke und Aushärtung je Farbe vergleichen; den konkreten Farbton erneut qualifizieren, statt pauschal „die Druckfarbenserie“ freizugeben |
| Nur eine Flaschencharge oder Kavität versagt | Kunststoff- oder Additivschwankung, Trennmittel, Behandlungsschatten, Verunreinigung oder Geometrie | Fehler nach Form, Kavität und Charge zuordnen; Oberflächenzustand prüfen; Handhabung und Zugänglichkeit bei der Behandlung auditieren |
| Versagen an Schulter, Naht oder vertiefter Fläche | Ungleichmäßiger Druck, ungleichmäßige Aushärtung oder Behandlung; lokale Verformung; Kontaktpunkt | Anlageneinwirkung und Verpackungskontakt zuordnen; Motivbereich, Aufnahme, Druckweg oder Aushärtungsgeometrie anpassen |
| Rissbildung beim Zusammendrücken der Flasche | Film zu spröde oder zu dick; Druckfarbe nicht für flexibles Substrat ausgelegt; Überhärtung | Verformungsprüfung nach vollständiger Aushärtung und Alterung durchführen; Druckfarbe für flexible Substrate und kontrollierte Schichtdicke bestätigen |
| Besteht Laborprüfungen, zeigt Scheuerspuren beim Versand | Prüfung bildet Kartonkontakt, Vibration, Staub oder Last nicht nach | Kontaktanordnung nachbilden; Schadensrichtung untersuchen; Trennstege beziehungsweise Zwischenlagen ändern und Transportsimulation ergänzen |
| Druckfarbe und Lack lösen sich gemeinsam ab | Versagen zwischen Beschichtung und Flasche, nicht lediglich Druckhaftung | Charge beschichteter Flaschen sperren; Beschichtungsvorbereitung, Einbrennen und Chemie auditieren; nicht ausschließlich die Druckfarbe ändern |
Was tun, wenn eine Produktionscharge die Prüfung nicht besteht?
- Stoppen und separieren: bedruckte, unbedruckte, verpackte und versandte Mengen identifizieren. Rückstell-Kontrollproben schützen und Muster nicht weiter informell abreiben.
- Methode bestätigen: prüfen, ob der Fehler mit der schriftlichen Prüfmethode und einer nachweislich einwandfreien Kontrollprobe reproduzierbar ist. Konditionierungszeit und Probenidentität prüfen.
- Versagensebene lokalisieren: Nahaufnahmen und das übertragene Material dokumentieren. Trockenes Klebeband, Trockenreiben und statische chemische Einwirkung vergleichen, um Mechanismen zu unterscheiden.
- Rückverfolgbarkeit prüfen: Flaschen-, Beschichtungs-, Druckfarben- und Härterchargen, Verhältnisse, Zeitstempel, Topfzeit, Bediener, Behandlungseinstellungen, Aushärtungseinstellungen und Umgebungsaufzeichnungen.
- Versuche mit jeweils einer Variablen durchführen: freigegebene technische Unterstützung der Druckfarben- sowie Substrat- oder Beschichtungslieferanten nutzen. Jeweils eine kontrollierte Variable ändern und nach Ablauf des gültigen Aushärtungsfensters erneut prüfen.
- Nacharbeit vor großflächiger Umsetzung freigeben: Entschichten, Abwischen mit Lösemittel, Überdrucken oder Klarlackieren können die Verpackung eintrüben, feine Risse verursachen, verformen, verunreinigen oder schwächen. Erscheinungsbild, Abmessungen, Kompatibilität, Geruch und Funktionsleistung an einer Pilotcharge validieren.
- Die Lücke im System schließen: Zeichnungen, Spezifikationen, Kontrollpläne, Referenzmuster und Regeln zur Änderungskontrolle aktualisieren, damit die Grundursache nicht unbemerkt erneut auftritt.
Akzeptieren Sie die Aussage eines Lieferanten „Wir haben die Ofentemperatur erhöht“ nicht allein als Abschluss. Fordern Sie den Versagensmechanismus, Nachweise aus produktionsäquivalenten Mustern, den überarbeiteten Kontrollgrenzwert und die Aufzeichnung an, die die Einhaltung bei künftigen Chargen belegen wird. Ändern sich eine Verpackungsschicht, Druckfarbenserie, Kunststoff, Beschichtung, Härter, Druckbetrieb oder Aushärtungsverfahren, legen Sie fest, ob vor Produktionsbeginn eine Markenfreigabe und erneute Kompatibilitätsvalidierung erforderlich sind.
Freigabecheckliste für Einkäufer zur Druckfarbenhaftung
- Identifizieren Sie den Flaschenkunststoff oder Glasaufbau und jede Beschichtungs- beziehungsweise Primerschicht unter dem Druck.
- Stellen Sie die tatsächliche Rezeptur, wahrscheinliche Leckagepfade, Reinigungsbelastungen und Zielmärkte unter geregelter Vertraulichkeit bereit.
- Geben Sie jede Veredelungsfarbe und Oberflächenausführung auf produktionsäquivalenten Flaschen frei, nicht nur auf einer flachen Prüfplatte.
- Definieren Sie Vorbehandlung, Druckfarbensystem, Hilfsmittel, Aushärtung und Mindestkonditionierungszeit als kontrollierte Parameter.
- Verwenden Sie ergänzende Klebeband-, Trockenreib-, Nassreib- beziehungsweise Rezeptur- und Verpackungs- beziehungsweise Linienprüfungen mit schriftlichen Bestehenskriterien.
- Verlangen Sie Rückverfolgbarkeit nach Flaschen-, Beschichtungs- und Druckfarbencharge und bewahren Sie freigegebene Muster sowie Produktionsmuster auf.
- Schützen Sie kritische Informationen und stellen Sie sicher, dass die marktspezifische Kennzeichnung während der vorgesehenen Nutzung lesbar bleibt.
- Verlangen Sie eine vorherige Freigabe für Änderungen an Kunststoff, Beschichtung, Druckfarbe, Härter, Druckbetrieb, Behandlung oder Aushärtungsprozess.
Senden Sie Boyu für ein individuelles Projekt Flaschenmaterial, Oberflächenausführung, Druckdaten, Rezepturkategorie, Zielmarkt und Haltbarkeitsrisiken. Unser Team kann Veredelungsversuche auf den Flaschenaufbau abstimmen und dabei helfen, Produktionsmuster zur Freigabe zu definieren. Besprechen Sie Ihre Anforderungen an die Veredelung von Kosmetikflaschen , bevor das Prozessfenster für den Seriendruck verbindlich festgelegt wird.
Häufig gestellte Fragen
Ist 70% Alkohol immer die richtige Prüfflüssigkeit für Flaschendruck?
Nein. Er kann für manche Produkte oder Reinigungsszenarien eine nützliche Prüfbelastung darstellen, ist aber keine universelle Spezifikation. Wählen Sie das tatsächliche Expositionsrisiko und definieren Sie Alkoholart, Konzentration, Tuch, Sättigung, Last, Hub, Zyklen, Konditionierung und Bestehenskriterien. Prüfen Sie auch die vermarktete Rezeptur, wenn Leckage oder Verbraucherkontakt plausibel sind.
Garantiert ein hoher Dyne-Messwert gute Druckfarbenhaftung?
Nein. Die Oberflächenenergie beeinflusst die Benetzung, doch die Haftung hängt auch von Verunreinigung, Oberflächenchemie, Druckfarbenkompatibilität, Schichtdicke und Aushärtung ab. Dyne-Stifte und -Lösungen reagieren empfindlich auf Anwendungstechnik, Verunreinigung und Alter. Nutzen Sie sie zur Überwachung eines validierten Prozesses und bestätigen Sie die Ergebnisse anschließend durch Haftungs- und Gebrauchsbeständigkeitsprüfungen.
Verhindert ein Klarlack das Abreiben des Logos?
Er kann die Abrieb- oder Chemikalienbeständigkeit verbessern, wenn er kompatibel und vollständig ausgehärtet ist. Er bildet jedoch eine weitere Schicht und kann eine schwache Haftung zwischen Druckfarbe und Substrat nicht zuverlässig beheben. Validieren Sie Erscheinungsbild, Zwischenlagenhaftung, Rezepturbeständigkeit und Aushärtung an der konkreten Verpackung.
Warum blättert nur eine Druckfarbe ab?
Farben innerhalb einer Druckfarbenfamilie können sich in Pigmentgehalt, Additiven, Deckkraft, Schichtdicke und Aushärtungsverhalten unterscheiden. Die versagende Farbe kann auch separat gemischt oder gedruckt worden sein. Qualifizieren Sie jeden kritischen Produktionsfarbton und prüfen Sie dessen Chargen-, Misch-, Schichtdicken- und Aushärtungsprotokoll.
Lässt sich ein bereits abblätternder Druck reparieren?
Manchmal, aber nur nach einem kontrollierten Pilotversuch. Das Entfernen der Druckfarbe kann Kunststoff oder Sprühbeschichtung angreifen; ein Überdruck haftet möglicherweise nicht an der versagenden Schicht; eine Deckbeschichtung kann die Ursache verdecken, statt sie zu beheben. Sperren Sie die Charge, identifizieren Sie die Grenzfläche, validieren Sie die vorgeschlagene Nacharbeit und wiederholen Sie Prüfungen von Erscheinungsbild, Kompatibilität und Funktion.
Benötigen Sie eine Veredelung, die der tatsächlichen Rezeptur und Lieferkette standhält?
Senden Sie den genauen Flaschenaufbau, Druckdaten, Rezepturkategorie und die vorgesehene Belastung. Boyu Packaging kann vor der Serienproduktion produktionsäquivalente Veredelungsmuster und einen vereinbarten Freigabeplan koordinieren.
Boyu Packaging zur Prüfung der Druckfarbenhaftung kontaktieren →
Quellen und technische Referenzen
Normen definieren Methoden und Einschränkungen; technische Druckfarbendatenblätter gelten nur für die genannten Systeme. Abgerufen am 5. Oktober 2026.
- ASTM D3359-23 — Haftungsbestimmung mittels Klebebandtest
- ISO 2409:2020 — Beschichtungsstoffe: Gitterschnittprüfung
- ASTM D5264-98(2019) — Abriebfestigkeit bedruckter Materialien mit dem Sutherland-Reibprüfgerät
- ASTM D5402-19(2024) — Lösemittelreibprüfungen zur Bewertung der Lösemittelbeständigkeit organischer Beschichtungen
- ISO 2836:2021 — Beständigkeit von Drucken gegen verschiedene Agenzien
- ISO 2812-1:2017 — Bestimmung der Beständigkeit gegen Flüssigkeiten: Eintauchen
- LyondellBasell — Haftung von Etiketten und Druckfarben auf Kunststoffbehältern
- Marabu — Technisches Datenblatt für Glasdruckfarbe GL
- Nazdar — Behälter-Siebdruckfarbe der Serie 5100
- Nazdar — Druckfarben zum Haften bringen
- Sun Chemical — Druckfarbenfehler beheben: Haftung
- Enercon — Oberflächenenergie mit Dyne-Lösungen und -Stiften messen
- Verordnung (EG) Nr. 1223/2009 über kosmetische Mittel, Artikel 19
- U.S. FDA — Vorschriften zur Kennzeichnung von Kosmetika
 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch