








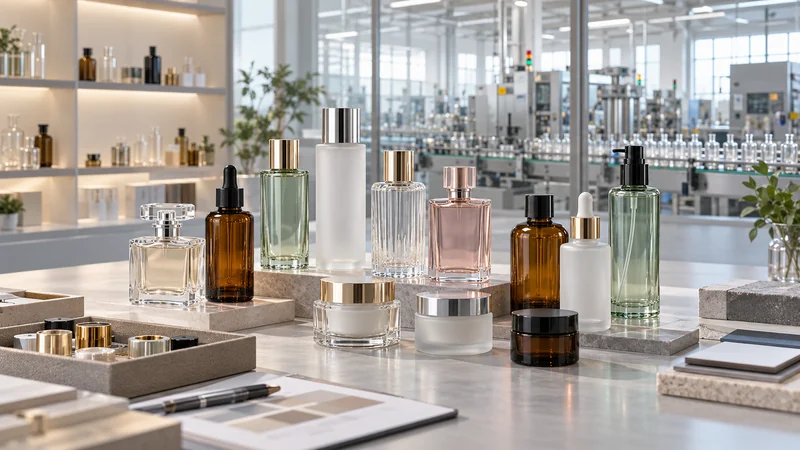



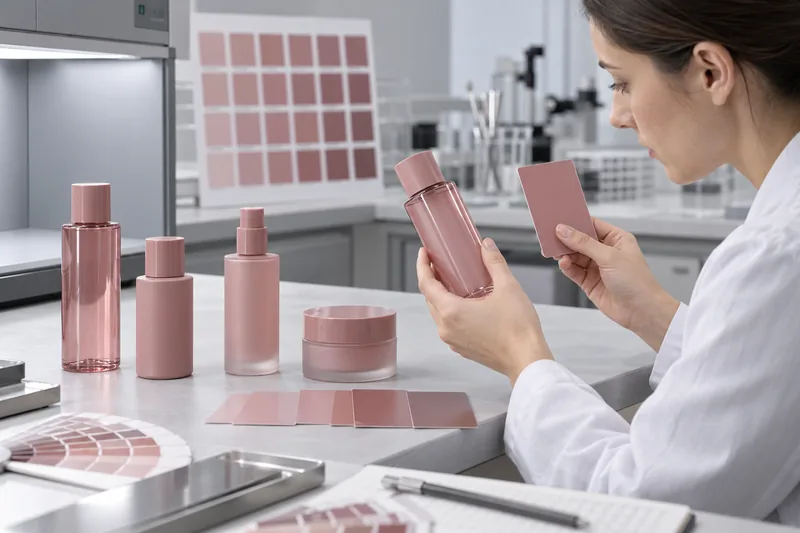
Direkte Antwort: Dieselbe Pantone-Referenz kann auf einer Kosmetikflasche und einem Verschluss unterschiedlich aussehen, da Pantone lediglich eine Farbvorgabe angibt; es wird weder eine universelle Pigmentrezeptur noch ein identisches Erscheinungsbild auf jedem Material geschaffen. Eine glänzende, durchscheinende PET-Flasche, ein opaker, matter PP-Verschluss und eine sprühbeschichtete Glasflasche reflektieren und lassen Licht unterschiedlich durch. Die Grundfarbe des Kunststoffs, die Wandstärke, die Formtextur, die Pigmentdispersion, die Verarbeitungswärme, die Beschichtungsdicke und das Betrachtungslicht sorgen für weitere Abweichungen. Um eine möglichst genaue Farbübereinstimmung zu erzielen, sollten Sie eine eigene Farbformulierung für jede Kombination aus Material, Verfahren und Oberflächenbehandlung, um dann unter festgelegten Bedingungen sowohl die Klangfarbe als auch das visuelle Erscheinungsbild zu steuern.
Warum sieht derselbe Pantone-Farbton auf einer Flasche und auf einem Verschluss unterschiedlich aus?
Farbe ist nicht nur eine Pigmentnummer; sie ist das visuelle Ergebnis der Wechselwirkung von Licht mit einem gesamten Objekt. Flasche und Verschluss können sich hinsichtlich Polymer, Farbe des Naturharzes, Opazität, Dicke, Form, Oberflächenstruktur und Herstellungsverfahren unterscheiden. Diese Unterschiede beeinflussen, welche Wellenlängen absorbiert, gestreut, durchgelassen und zum Betrachter hin reflektiert werden. Das fertig montierte Produkt ist daher die maßgebliche visuelle Referenz.
Ein gängiges Kosmetikverpackungsbeispiel veranschaulicht das Problem. Die Flasche besteht möglicherweise aus transparentem, leicht rosa getöntem PET, das im Streckblasverfahren geformt wurde, während der Verschluss aus undurchsichtigem PP im Spritzgussverfahren hergestellt wurde. Die Flasche wird durch zwei gewölbte Wände und manchmal durch die eingefüllte Füllung betrachtet. Der Verschluss wird hauptsächlich durch Oberflächenreflexionen von einem flachen oder strukturierten, undurchsichtigen Teil wahrgenommen. Selbst wenn beide Lieferanten denselben Pantone-Code – oder sogar dasselbe nominelle Pigment – als Ausgangsbasis verwenden, sieht der Verbraucher kein identisches optisches System.
Das richtige Ziel ist in der Regel eine harmonische Einheit
Wenn das kommerzielle Ziel darin besteht, dass Flasche und Verschluss im Regal einheitlich aussehen, kann es sein, dass für jede Komponente eine andere Pigmentformulierung oder Beschichtungsstruktur erforderlich ist. Die Vorgabe, dass der Masterbatch-Anteil bei verschiedenen Kunststoffen gleich sein muss, kann die Farbabweichungen noch verstärken. Genehmigen Sie sowohl die fertig montierte Verpackung als auch jede einzelne Komponente.
Was gibt eine Pantone-Farbe an?
Eine Pantone-Referenz ist ein Kommunikationsziel innerhalb eines benannten Pantone-Systems. Es handelt sich dabei weder um eine Harzformulierung, noch um die Dosierung eines Masterbatches, eine Beschichtungsrezeptur, einen Glanzgrad, eine Opazitätsanforderung oder eine Toleranz bei der automatisierten Produktion. Der Lieferant muss die Farbe weiterhin für das jeweilige Harz, den jeweiligen Verarbeitungsprozess und die jeweilige Oberflächenbehandlung formulieren.
Geben Sie das System und die physikalische Referenz an, nicht nur einen Code in einer E-Mail. Ein Pantone-Papierfarbfächer stellt die Farbe auf einem definierten Papier dar; ein Kunststoffmuster ist eine relevantere Ausgangsreferenz für ein Kunststoffteil. Pantone beschreibt seine Kunststoffmuster als physikalische Standards, die dazu dienen, die Farbkommunikation bei der Konstruktion und Fertigung von Kunststoffen zu verbessern. Keine der beiden Formen macht die Freigabe der tatsächlichen Produktionskomponenten überflüssig.
| Referenz angegeben | Was es kann | Was es nicht beweisen kann |
|---|---|---|
| Nur Pantone-Code | Gibt die beabsichtigte Farbfamilie an, sofern das Pantone-System und der Pantone-Farbfächer ebenfalls eindeutig sind. | Welcher physische Leitfaden/welche Ausgabe wurde eingesehen, wie ist dessen/deren Zustand, das Erscheinungsbild des Trägers, die Toleranz oder die Zusammensetzung?. |
| Pantone-Farbmuster/Farbfächer in gedruckter Form | Bietet ein greifbares Farbmuster unter kontrollierten Betrachtungsbedingungen. | Wie eine gewölbte, durchscheinende Flasche oder ein matter Verschluss aussehen wird; ob sich alte Vorgaben geändert haben. |
| Zugelassene Produktionskomponente | Zeigt die Farbe zusammen mit dem tatsächlichen Material, der Geometrie, der Wand, der Oberflächenbeschaffenheit und dem Verfahren. | Die zulässige Produktionsabweichung, sofern die Messbedingungen und Grenzwerte nicht dokumentiert sind. |
| Bild vom digitalen Bildschirm oder Handyfoto | Hilfreich, um den Ort und die Art einer vermuteten Abweichung zu vermitteln. | Zuverlässige Farbfreigabe: Bildschirme, Kameras, Weißabgleich, Komprimierung und Umgebungslicht beeinflussen die Darstellung. |
Sieben Faktoren, die zu Farbunterschieden bei Kosmetikverpackungen führen
1. Grundfarbe von Harz und Untergrund
PET, HDPE, LDPE, PP, ABS, SAN, PETG, Glas, Aluminium und beschichtete Teile weisen zu Beginn nicht alle identische, farblose Oberflächen auf. Naturharz kann wasserklar, bläulich, milchig oder leicht gelblich sein; Additive und Recyclinganteile können die Grundfarbe verändern. Auch Pigmente verteilen sich unterschiedlich und interagieren je nach Polymer und Verarbeitungstemperatur unterschiedlich. Vergleichen Sie bei der Produktauswahl Materialien und Formate für Kosmetikflaschen aus Kunststoff bevor man davon ausgeht, dass sich eine Farbrezeptur von der Flasche auf den Verschluss übertragen lässt.
2. Opazität, Wandstärke und Trägermaterial
Undurchsichtige Teile werden hauptsächlich anhand des reflektierten Lichts beurteilt. Transparente und durchscheinende Teile lassen zudem Licht durch, sodass die Wandstärke, der Hintergrund und alles, was sich hinter dem Bauteil befindet, das Ergebnis beeinflussen. Eine Farbformel kann eine getönte Flasche dunkler erscheinen lassen, ihre Farbe abschwächen oder verändern; der Luftraum über der Füllung kann anders aussehen als der gefüllte Bereich. In den Richtlinien von HunterLab für durchscheinende Proben wird betont, dass die Dicke ausgewählt, erfasst und während der Messung konstant gehalten werden muss.
Bei einer klaren oder getönten Flasche ist anzugeben, ob die Farbe anhand der Transmission, der Reflexion auf einem bestimmten Hintergrund oder auf einer korrelierten Platte gemessen wird. Ein direkt gemessenes Verschlussstück darf nicht mit einer Flasche verglichen werden, die vor einem unkontrollierten Tischhintergrund gemessen wurde.
3. Glanz, Textur und Geometrie
Glänzende Oberflächen erzeugen spiegelnde Glanzlichter; matte oder strukturierte Oberflächen streuen das Licht. Dieselbe Grundfarbe kann daher dunkler, heller, weicher oder weniger gesättigt wirken. Durch Krümmungen entstehen wechselnde Hell- und Schattenbereiche, während Rippen, Prägungen und Formstrukturen die Blickrichtung entscheidend beeinflussen. ASTM D523 behandelt den Spiegelglanz als eigenständiges, messbares Erscheinungsmerkmal. Farbe und Glanz sollten daher gemeinsam spezifiziert werden, wenn es auf die optische Übereinstimmung des fertigen Produkts ankommt.
4. Form- und Verarbeitungsbedingungen
Die Farbentwicklung findet im Rahmen des Herstellungsprozesses statt. Die Dosierung des Masterbatches, das Mischen, das Trocknen, die Schmelztemperatur, die Scherbeanspruchung, die Verweilzeit, Verunreinigungen, das Spülen, das Abkühlen und die Richtlinien für Mahlgut können die Dispersion verändern oder ein Harz, ein Pigment oder einen Zusatzstoff zersetzen. Beim Spritzgießen eines Verschlusses und beim Blasformen einer Flasche ist das Material unterschiedlichen thermischen und Strömungsverläufen ausgesetzt. Eine stabile Farbe erfordert ein qualifiziertes Prozessfenster und nicht nur eine korrekte Pigmentbestellung.
5. Beschichtung und Druckaufbau der Folie
Sprühfarbe, UV-Lack und Druckfarbe sind Schichten, die auf ein Substrat aufgetragen werden. Ihre Deckkraft, Dicke, Zerstäubung, Überlappung, Ablüftung und Aushärtung beeinflussen die endgültige Farbe und den Glanz. Bei einer transluzenten Beschichtung trägt die darunterliegende Flasche zum Ergebnis bei. Beim Drucken können Filmdicke und Substratfarbe miteinander verwechselt werden; Datacolor weist darauf hin, dass Änderungen der Dicke eines transparenten Tintenfilms wie Änderungen der Farbintensität wirken können. Für Grafiken gilt laut Boyus Leitfaden zu Siebdruck auf Flaschen erläutert die miteinander verknüpften Steuerelemente für Tinte, Oberfläche, Sieb, Halterung und Aushärtung.
6. Beleuchtung und Metamerie
Zwei Proben können unter einer Lichtquelle übereinstimmen und unter einer anderen voneinander abweichen, da sich ihre spektralen Reflexionskurven unterscheiden. Dies wird als Lichtquellenmetamerie bezeichnet. Die CIE-Standardlichtquelle D65 repräsentiert eine durchschnittliche Tageslichtphase bei etwa 6.500 K, doch im Handel erhältliche LEDs, Bürobeleuchtung und warme Wohnraumbeleuchtung können unterschiedliche Spektralverteilungen aufweisen. Die Norm ASTM D4086 beschreibt ein visuelles Verfahren zur Bewertung von Metamerie.
Die Zulassung erfolgt unter einer primären Standardbedingung, wobei die wichtigen sekundären Einsatzumgebungen zu bewerten sind. Eine Verpackung, die die Prüfung nach D65 besteht, sich jedoch unter den Lichtverhältnissen im Einzelhandel der Marke sichtbar abhebt, stellt ein echtes kommerzielles Risiko dar, selbst wenn ihre primären Messwerte unverändert bleiben.
7. Unterschiede bei der Messung und der Darstellung der Stichproben
Unterschiedliche Messgeräte, Geometrien, Öffnungen, Kalibrierungszustände, Lichtquellen, Beobachter, Spiegelungseinstellungen, Hintergrundmaterialien und Messorte können zu nicht vergleichbaren Werten führen. Eine gewölbte Flasche, die die Messöffnung nicht gleichmäßig abdeckt, kann Umgebungslicht durchlassen oder an verschiedenen Wandbereichen gemessen werden. Messschwankungen können fälschlicherweise als Produktionsschwankungen interpretiert werden, sofern die Methode nicht festgelegt ist.
Der Prozess der Farbentwicklung für Kosmetikverpackungen
Eine zuverlässige Farbentwicklung ist die kontrollierte Umsetzung der Markenvision in komponentespezifische Produktionsrezepte. Die folgende Abfolge gilt für Kunststoffformteile; für beschichtetes Glas, Metall und gedruckte Dekore sind entsprechende Anpassungen vorzunehmen.
- Definieren Sie das zusammengesetzte Ziel. Ermitteln Sie, welche Teile aufeinander abgestimmt sein müssen und welche bewusst einen Kontrast bilden dürfen: die endgültige Farbformulierung, den gewünschten Glanzgrad bzw. die gewünschte Textur, die Beleuchtung im Verkaufsraum sowie die optische Beziehung zwischen benachbarten Komponenten.
- Eine kontrollierte Referenz ausstellen. Geben Sie das Pantone-System bzw. den Pantone-Code an und legen Sie ein aktuelles Referenzmuster vor. Falls ein markeneigenes Referenzmuster vorliegt, geben Sie dessen Revisionsnummer an und weisen Sie dessen Vorrang gegenüber der Pantone-Ausgangsreferenz aus.
- Erstellen Sie eine Komponentenmatrix. Erfassen Sie für jede Flasche, jeden Verschluss, jeden Pumpkragen, jeden Betätiger, jede Überkappe und jeden Tiegel die Substrat-/Harzsorte, den Recyclinganteil, die Herkunft der Pigmente, das Form- oder Beschichtungsverfahren, die Oberflächenbeschaffenheit, den Lieferanten und den Produktionsstandort.
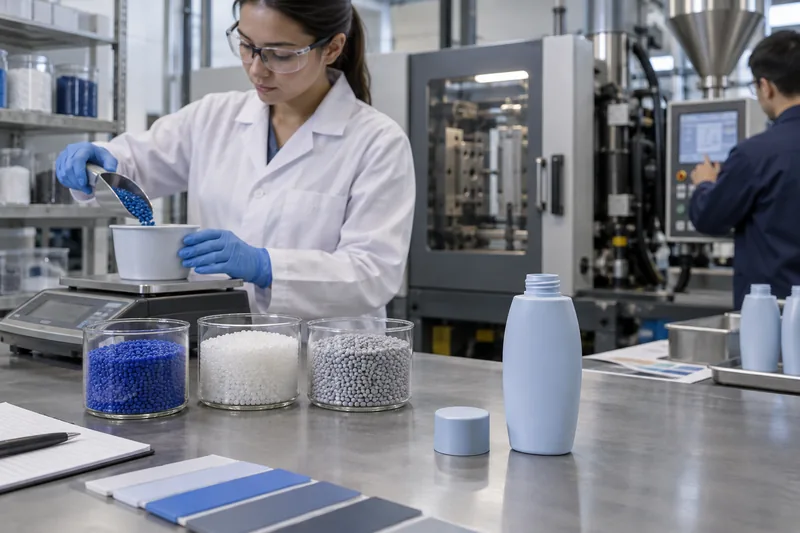
- Nach Werkstoff und Verfahren formulieren. Der Farbstofflieferant oder Compoundierer wählt Pigmente/Farbstoffe, Trägerharz und Füllstoffe aus, die mit dem Grundmaterial, der thermischen Vorgeschichte, der Deckkraft, den gesetzlichen Vorschriften und den Anforderungen an das Erscheinungsbild kompatibel sind.
- Führen Sie Labor- und Werkzeugversuche durch. Platten sind für eine effiziente Rezepturentwicklung nützlich, doch die endgültige Freigabe sollte serienreife Teile aus der tatsächlichen Form, mit dem tatsächlichen Wandquerschnitt, der tatsächlichen Oberflächenstruktur und unter den tatsächlichen Prozessbedingungen umfassen. Gebogene Flaschen und strukturierte Verschlüsse können von flachen Mustern abweichen.
- Messen und korrigieren Sie in der richtigen Richtung. Vergleichen Sie die Komponenten L*, a* und b* oder L*, C* und h – nicht nur einen einzelnen ΔE-Wert. Die Richtung gibt dem Rezepturentwickler Aufschluss darüber, ob die Probe zu hell/dunkel, zu rot/grün oder zu gelb/blau ist.
- Das fertig zusammengestellte Paket genehmigen. Betrachten Sie Flasche, Verschluss, Pumpe und Dekoration gemeinsam unter festgelegten Lichtverhältnissen, sowohl im leeren als auch im gefüllten Zustand, wenn sich das Erscheinungsbild der Rezeptur ändert.
- Die Produktionsbasis festlegen. Erfassen Sie Material- und Masterbatch-Lieferanten/Typen, Rezepturcode, Dosierung, Prozessfenster, Form/Kavitäten, Oberflächenbeschaffenheit, Messverfahren, numerische Grenzwerte, visuelle Referenzmuster und Anforderungen für die Genehmigung von Änderungen.
Eingefärbtes Material, Spritzlackierung oder Bedruckung: Welche Variante eignet sich am besten?
| Farbroute | Stärken | Wesentliche Risiken hinsichtlich der Farbkonsistenz | Beste Steuerung |
|---|---|---|---|
| Eingegossenes Masterbatch oder vorgefärbtes Granulat | Die Farbe reicht bis durch die Wand; keine äußere Schicht, die abblättern könnte; effizient bei der Serienfertigung. | Schwankungen bei Grundharz und Charge, Dosierung, Dispersion, Schichtdicke, Kristallinität, Wärmeverlauf und Glanz der Formkavität. | Materialspezifische Rezeptur, gegebenenfalls gravimetrische Dosierung, kontrollierter Prozess und Messung am fertigen Bauteil. |
| Sprühbeschichtetes Glas oder Kunststoff | Kann Unterschiede im Substrat ausgleichen und unterschiedliche Materialien aufeinander abstimmen; umfangreiche Auswahl an matten, glänzenden und Effekt-Varianten. | Schichtdicke, Rand-/Schulterabdeckung, Overspray, Chargenmischung, Ablüftung, Aushärtung, Haftung und chemische Beständigkeit. | Beschichtungsspezifikation, Auftrags-/Aushärtungszeitfenster, Farb- und Glanzmessung, Haftfestigkeit sowie Überprüfung der Rezeptur und der Kontaktdaten. |
| Siebdruck/Offsetdruck/UV-Druck | Präzise Logos und Grafiken; Sonderfarben können das Markensystem ergänzen. | Deckkraft der Druckfarbe, Durchscheinen des Untergrunds, Sieb/Druckplatte, Viskosität, Aushärtung und Überdruckreihenfolge. | Zugelassene Kombination aus Druckfarbe, Bedruckstoff und Verfahren, Kontrolle der Schichtdicke sowie Prüfungen hinsichtlich Haftung, Abriebfestigkeit und Chemikalienbeständigkeit. |
| Metallic-, Perlglanz-, metallisierter oder eloxierter Effekt | Sorgt für einen richtungsabhängigen Glanz, einen fließenden Fall und eine hochwertige Optik, die mit einer reinen Unifarbe allein nicht zu erzielen sind. | Das Erscheinungsbild ändert sich stark in Abhängigkeit vom Betrachtungswinkel, der Partikelausrichtung, der Glätte des Substrats und der Schichtdicke. | Visuelle und instrumentelle Beurteilung aus verschiedenen Blickwinkeln sowie wirkungsspezifische Grenzwerte; verlassen Sie sich nicht auf einen einzigen pauschalen ΔE-Wert. |
Eine Beschichtung ist nicht automatisch “präziser”, und eine im Formprozess erzeugte Farbe ist nicht automatisch “gleichmäßiger”. Wählen Sie die Lösung, die alle Anforderungen hinsichtlich Optik, Haltbarkeit, Kompatibilität, Recyclingfähigkeit und kommerzieller Vorgaben erfüllt. Wenn Farbe auf Glas aufgetragen wird, prüfen Sie Verpackungsformate für Kosmetikprodukte aus Glas unter Verwendung der abschließenden Glasur, Überzug und Dekoration – nicht nur das blanke Glas allein.
Wie sollte die Farbe von Kosmetikverpackungen gemessen werden?
CIELAB beschreibt Farben anhand von drei Koordinaten: L* für die Helligkeit, a* entlang der Rot-Grün-Achse und b* entlang der Gelb-Blau-Achse. Eine Farbdifferenzformel fasst die Unterschiede zu einem Wert wie ΔE*ab oder CIEDE2000 (ΔE00) zusammen. ISO/CIE 11664-6 definiert die CIEDE2000-Formel; ASTM D2244 behandelt die Berechnungen und betont, dass Ergebnisse aus verschiedenen Farbunterschiedssystemen nicht durch einen einfachen universellen Faktor austauschbar sind.
Ein reproduzierbares Verfahren muss all diese Aspekte definieren
- Quelle: zugelassene physikalische Referenz oder gespeicherte Spektraldaten, eindeutige ID, Revision und Zustand.
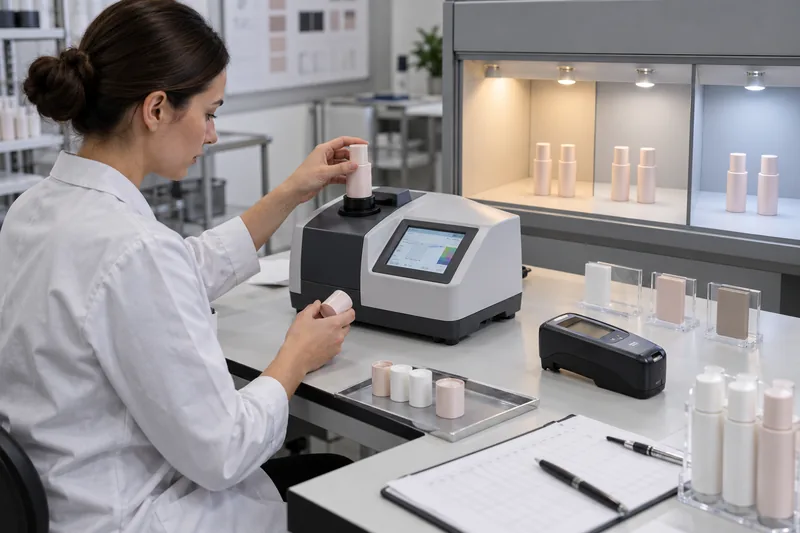
- Instrument und Geometrie: Geräteklasse/-modell oder vereinbarte Gleichwertigkeit, Messgeometrie, Kalibrierung und Plan zur Abgleichung der Geräte untereinander.
- Lichtquelle und Betrachter: Beispielsweise D65 und ein angegebener CIE-Standardbeobachter; tauschen Sie keine Lab-Werte aus, ohne dass diese Bedingungen erfüllt sind.
- Spiegelbildlicher Zustand: SCI/SPIN oder SCE/SPEX. X-Rite definiert SCI als die Summe aus diffuser und spiegelnder Reflexion, während SCE die spiegelnde Reflexion ausschließt. Verwenden Sie für Standard- und Chargenmessungen denselben Modus.
- Differenzformel: ΔE*ab, CIEDE2000, CMC oder ein anderes vereinbartes System, einschließlich etwaiger parametrischer Faktoren. “ΔE 2” ist ohne die Formel und die Methode unvollständig.
- Beispielpräsentation: Zustand des Bauteils, Konditionierung, Unterlage, Dicke, gefüllter/leerer Zustand, Öffnung, Messbereich, Ausrichtung und Halterung.
- Replikate: Anzahl und Ort der Messungen, Drehung/Neupositionierung sowie die Art und Weise, wie der Durchschnittswert und die einzelnen Ergebnisse behandelt werden.
- Separate Maßnahmen zur Erscheinungsform: Glanz, Trübung oder Effekt-/Mehrwinkel-Daten, sofern diese die Abnahme beeinflussen.
- Visuelle Überprüfung: Lichtquellen der Lichtkabine, Umgebungsfarbe, Schulung der Betrachter, Betrachtungsabstand/-winkel und Aufbau der Anlage.
Die Norm ASTM E1164 befasst sich mit Geräteparametern, Kalibrierung, Standards und der Auswahl von Prüfkörpern für präzise Spektraldaten. Die Norm ASTM E1345 bietet einen statistischen Ansatz zur Verwendung mehrerer Messungen, um Messschwankungen zu reduzieren. Diese Normen bilden eine nützliche Grundlage, doch muss in der Verpackungsspezifikation weiterhin festgelegt werden, wie ein bestimmtes gekrümmtes, durchscheinendes oder strukturiertes Bauteil präsentiert wird.
Eine Farbtafel kann das fertige Teil nicht ersetzen
Eine flache Messplatte eignet sich zur Bestimmung und Überprüfung der Eigenfarbe eines Materials, da sie eine kontrollierte Dicke und eine stabile Messfläche bietet. Die handelsübliche Flasche kann dennoch anders aussehen, da Dehnung, Kristallinität, Wandverteilung, Krümmung, Formglanz und Textur ihr optisches Erscheinungsbild verändern. Verwenden Sie eine Platte zur Material- und Prozesskontrolle erst, nachdem Sie nachgewiesen haben, dass deren Ergebnis mit dem Produktionsbauteil korreliert. Wenn die eigentliche Flasche für eine wiederholbare Direktmessung zu stark gekrümmt oder zu klein ist, definieren Sie einen kontrollierten Messbereich oder eine Begleitplatte aus demselben qualifizierten Material und Verfahren und behalten Sie die visuelle Freigabe der montierten Verpackung als separaten Schritt bei. Ersetzen Sie niemals stillschweigend die Spezifikation eines Bauteils durch Daten einer Messplatte.
Welche ΔE-Toleranz sollte bei Kosmetikverpackungen angewendet werden?
Es gibt keine allgemeingültige ΔE-Grenze für alle Kosmetikflaschen und -verschlüsse. Die Norm ASTM D2244 legt fest, dass sich Käufer und Verkäufer auf die zulässige Toleranz und das Berechnungsverfahren einigen sollten; außerdem wird darauf hingewiesen, dass Material, Umgebung, Glanzgrad und Oberflächenstruktur Einfluss darauf haben können, inwieweit eine gemessene Abweichung die handelsübliche Akzeptanz beeinträchtigt. Eine von der Website eines Lieferanten übernommene Toleranz stellt daher keine vollständige Spezifikation dar.
Legen Sie das Akzeptanzfenster fest, indem Sie visuelle Beurteilungen mit den Messdaten der tatsächlichen Verpackung abgleichen. Berücksichtigen Sie dabei, wie eng die Teile aneinanderliegen, ob die Farbe ein entscheidendes Markenmerkmal ist, ob die Oberfläche undurchsichtig oder durchscheinend ist, die Prozessfähigkeit, die Anforderungen bei Nachbestellungen sowie die Folgen, die sich ergeben, wenn einwandfreie Teile aussortiert oder sichtbare Abweichungen akzeptiert werden.
Verlassen Sie sich nicht allein auf den Gesamtwert von ΔE
Zwei Chargen können zwar denselben Gesamtfarbunterschied aufweisen, sich jedoch visuell in unterschiedliche Richtungen bewegen. Erfassen Sie die Richtungskomponenten oder entsprechende Informationen zu Helligkeit, Sättigung und Farbton. Bei einer Verpackung in warmem Beige kann eine geringe Verschiebung in Richtung Grün störender wirken als eine ähnliche Verschiebung der Helligkeit. Komponentenspezifische Grenzwerte können daher sinnvoller sein als eine einzige sphärische “Bestanden”-Grenze.
Verwenden Sie zwei Akzeptanzstufen
- Konformität der Komponenten: Jede Flasche und jeder Verschluss entspricht gemäß der schriftlich festgelegten Messmethode dem genehmigten Material-/Prozessstandard.
- Aussehen im zusammengebauten Zustand: Das Gesamtpaket entspricht den genehmigten optischen Grenzwerten bei Primär- und Sekundärbeleuchtung, einschließlich Glanz-, Struktur- und Formeleffekten.
Damit wird ein häufig auftretendes Problem gelöst: Eine Flasche und ein Verschluss können jeweils unterschiedliche Normen erfüllen, wirken aber zusammen unpassend, wenn diese Normen nicht aufeinander abgestimmt sind. Umgekehrt können unterschiedliche Materialien harmonisch wirken, obwohl ihre gemessenen Lab-Koordinaten voneinander abweichen, da die Messung unterschiedliche Oberflächeneffekte berücksichtigt.
Häufige Farbprobleme, mögliche Ursachen und Abhilfemaßnahmen
| Beobachtetes Problem | Die wichtigste erste Unterscheidung | Wahrscheinliche Ursachen | Korrekturrichtung |
|---|---|---|---|
| Flasche und Verschluss unterscheiden sich vom ersten Muster | Wird jedes Teil anhand seines eigenen genehmigten Musters geprüft, oder wurden beide nur mit Pantone verglichen? | Nicht aufeinander abgestimmte Masterbatches, unterschiedliche Harze/Verfahren/Oberflächenbehandlungen, falsche Referenz oder vom Lieferanten eigenständig formulierte Produkte. | Erstellen Sie komponentenbezogene Produktionsvorlagen und genehmigen Sie die zusammengestellte Verpackung; passen Sie die Rezepturen separat an. |
| Die Charge ist durchgehend zu hell/dunkel oder zu rot/grün/gelb/blau | Vergleichen Sie die Richtungen von ΔL*, Δa* und Δb* mit denen derselben Methode. | Falsche Dosierung, Charge des Grundharzes, Charge/Rezeptur des Farbstoffs, Beschichtungsmischung oder Prozessumstellung. | Quarantäne; Materialien und Dosierung überprüfen; Korrekturen anhand eines kontrollierten Versuchs vornehmen, anstatt auf undokumentierte Zusätze in der Produktion zurückzugreifen. |
| Streifen, Flecken oder Wirbel | Tritt der Fehler zufällig auf, ist er strömungsbedingt oder hängt er mit dem Farbwechsel zusammen? | Mangelhafte Dispergierung/Durchmischung, ungeeigneter Träger, Verunreinigungen, unvollständige Spülung, Agglomerate, Feuchtigkeit oder zu viel Nachschleifgut. | Überprüfen Sie die Kompatibilität von Masterbatch und Granulat, die Trocknung, den Dosierer/Mischer, den Zustand der Schnecke und die Reinigung; beziehen Sie fehlerhafte Bereiche nicht in den Durchschnittswert eines Farbmesswerts ein. |
| Abweichungen zwischen den Formnischen | Erfassen Sie Farbe und Glanzgrad nach Formnest und festgelegter Messzone. | Oberflächenstruktur/Glanz der Formkavität, Kühlung, Fließverhalten, Wandstärke, Entlüftung oder lokale Prozessstörungen. | Die Materialfarbe von der Oberflächenbeschaffenheit/dem Glanzgrad trennen; Ungleichgewichte bei Werkzeugen oder Prozessen beheben und bei der Freigabe eine Kavitätenprobenahme durchführen. |
| Funktioniert in der Tageslichtkabine, versagt aber im Laden | Vergleichen Sie die Ergebnisse unter den tatsächlichen Bedingungen im Einzelhandel mit denen einer anderen relevanten Quelle. | Metamere Pigmentsysteme oder Effektlackierungen. | Die Zusammensetzung sollte, soweit möglich, so angepasst werden, dass die Metamerie verringert wird, oder es sollte ein akzeptabler Grenzwert für Sekundärlicht festgelegt werden. |
| Eine leere Flasche geht durch; eine gefüllte Flasche sieht falsch aus | Hängt dieser Effekt vom Füllstand ab oder entwickelt er sich mit der Zeit? | Die Zusammensetzung ist durch eine durchsichtige Wand sichtbar; veränderter Träger/optischer Weg, Migration, Angriff der Beschichtung oder Verfärbung der Zusammensetzung. | Ausgefülltes Erscheinungsbild genehmigen und ausführen Kompatibilitätsprüfungen für Kosmetikverpackungen; die Änderung der Formel separat untersuchen. |
| Farbveränderungen während der Lagerung oder bei Lichteinwirkung | Vergleichen Sie die Steuerelemente „dunkel/hell“, „gefüllt/leer“ und „beibehaltene Komponente/Formel“. | Zersetzung von Pigmenten/Farbstoffen oder Harzen, unzureichende Lichtechtheit, Hitze, Oxidation, Wechselwirkungen zwischen den Inhaltsstoffen oder Vergilbung der Beschichtung. | Freigabe stoppen, wenn die Spezifikationen nicht eingehalten werden; mithilfe von Boyu feststellen, ob sich die Verpackung oder die Rezeptur geändert hat Untersuchung zur Verfärbung von Formeln. |
Eine fünfstufige Abfolge zur Ermittlung der Grundursache
- Ware sperren und Befunde sichern. Erfassen Sie Teil, Charge, Formnest, Uhrzeit, Maschine, Material-/Masterbatch-/Beschichtungschargen, Prozesseinstellungen, Füllzustand und Beleuchtung.
- Bestätigen Sie den Vergleich. Überprüfen Sie vor dem Produktionswechsel den zugelassenen Referenzstandard, die Kalibrierung der Messgeräte, die Methode, den Träger, den Messbereich und die Probenvorbereitung.
- Trenne die Farbe vom Aussehen. Vergleichen Sie SCI und/oder SCE gemäß den Vorgaben, messen Sie den Glanz separat und prüfen Sie Textur, Schichtdicke, Opazität und Geometrie.
- Führe kontrollierte Überkreuzungen durch. Verwenden Sie im aktuellen Prozess Harz/Masterbatch oder Beschichtungsmaterial, dessen einwandfreie Qualität bekannt ist, und testen Sie das verdächtige Material nach Möglichkeit unter Bedingungen, bei denen dessen einwandfreie Qualität gewährleistet ist. Ändern Sie jeweils nur einen Faktor.
- Überprüfen Sie die Korrektur im Rahmen der normalen Schwankungsbreite. Berücksichtigen Sie Hohlräume, Anfang, Mitte und Ende des Durchlaufs, relevante Chargen und die zusammengefasste Ansicht – kein einziges manuell ausgewähltes Teil.
So sorgen Sie für eine gleichbleibende Farbe von Charge zu Charge
Die Wiederholbarkeit hängt davon ab, dass das gesamte freigegebene System festgeschrieben und Änderungen kontrolliert werden. Eine Bestellung, in der lediglich “Pantone 7606 C” angegeben ist, lässt Fragen hinsichtlich Harz, Masterbatch, Trägermaterial, Dosierung, Opazität, Verfahren, Oberflächenausführung, Glanzgrad, Messverfahren und Toleranz offen.
- Genehmigen und legen Sie die genaue Grundharzsorte, die Rezeptur für Farbmasterbatch bzw. Vorfärbung, die Additive, die Herkunft des Recyclinganteils sowie die Richtlinien für zulässigen Mahlgutanteil fest.
- Verwenden Sie für den jeweiligen Prozess geeignete Dosier- und Mischanlagen; kalibrieren Sie die Dosiergeräte und protokollieren Sie die tatsächlichen Einstellungen.
- Trocknung, Schmelz-/Ofentemperatur, Verweilzeit, Geschwindigkeit, Druck, Kühlung, Beschichtungsviskosität/Feststoffgehalt, Sprühparameter und Aushärtung innerhalb der festgelegten Grenzwerte regeln.
- Die Anlagen zwischen den Farbwechseln gründlich reinigen; Verunreinigungen durch Restpigmente, Staub, Öl und Reinigungsmittel vermeiden.
- Bei Abweichungen die Form und den Formhohlraum durch Losverfahren freigeben; Proben aus der Anlaufphase, der stabilen Produktion und am Ende der Serie prüfen.
- Trend L*, a*, b*, ΔE und Glanzgrad anstelle einer reinen „Bestanden/Nicht bestanden“-Erfassung. Eine stabile Abweichung in Richtung eines Grenzwerts lässt sich noch korrigieren, bevor eine Ausschleusung erfolgt.
- Bei Änderungen in Bezug auf Harz, Masterbatch/Pigment, Herkunft/Anteil von PCR-Material, Beschichtung/Tinte, Formtextur, Werkzeug/Formnest, Verfahren, Zulieferer oder Produktionsstandort ist eine vorherige Prüfung erforderlich.
Recyceltes Harz kann zu Farbabweichungen im Ausgangsmaterial und zu Schwankungen zwischen den Chargen führen, was eine andere Kontrollstrategie erfordert als bei klarem Neuharz. Versprechen Sie ohne Produktionsdaten keine unveränderte helle Pastell- oder transparente Tönung nach Zugabe von PCR. Behandeln Sie den Recyclinganteil, das Masterbatch und die Opazität als ein einziges Formulierungsproblem und überprüfen Sie anschließend die Leistung und das Erscheinungsbild der fertigen Verpackung.
Wie sollten Referenzproben und Grenzproben verwendet werden?
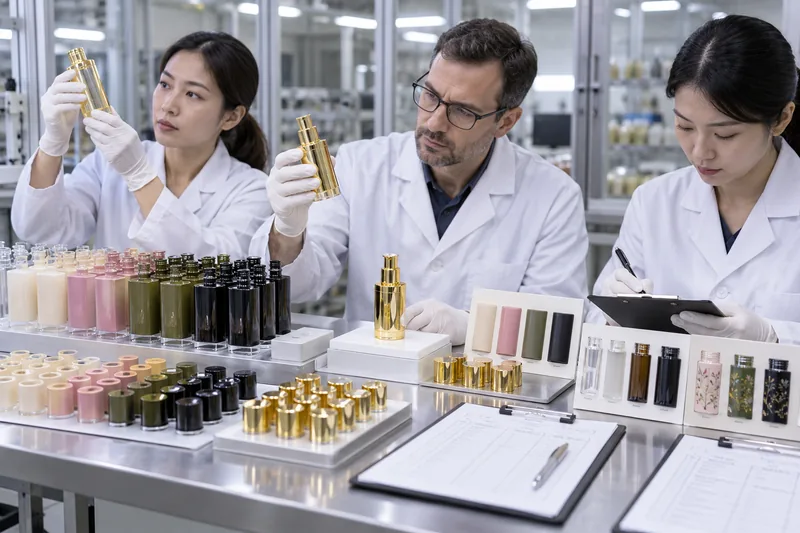
Ein „Goldstandard“ ist das genehmigte Zielbauteil oder die genehmigte Baugruppe. Grenzwerte zeigen die Grenzen des akzeptablen Erscheinungsbildes auf – beispielsweise die Hell-Dunkel- oder Rot-Grün-Extreme, die noch als kommerziell akzeptabel gelten. Sie sind nützlich, da bei einer rein numerischen Gesamtbewertung eine unerwünschte Richtungsverschiebung, ein Unterschied in der Textur oder ein Beschichtungsmuster übersehen werden könnte.
Physische Proben wie Dokumente kontrollieren
- Versehen Sie jedes Muster mit einer Teilenummer, einem Farb-/Oberflächencode, einer Revisionsnummer, dem Lieferanten/Standort, dem Genehmigungsdatum und den autorisierten Unterschriften.
- Geben Sie an, ob dies die Farbe, den Glanz, die Textur, die Verteilung der Beschichtung, das Erscheinungsbild der Baugruppe oder all diese Aspekte betrifft.
- Vor Licht, Hitze, Schmutz, Kratzern und chemischen Einflüssen geschützt lagern; verwenden Sie nach Möglichkeit Schutzhüllen.
- Bewahren Sie übereinstimmende Kopien beim Hersteller, beim Zulieferer, beim Ausstatter und beim Monteur/Abfüller auf; gleichen Sie die Kopien mit einem Original ab.
- Legen Sie die Intervalle für den Austausch bzw. die erneute Überprüfung auf der Grundlage der Materialstabilität und der Handhabung fest. Eine verblasste oder vergilbte Vorlage führt zu systematischen Abweichungen.
- Ordnen Sie die Proben-ID den Spektraldaten und der dokumentierten Messmethode zu; weder die physische Probe noch die Zahlen sollten ohne das jeweils andere Element existieren.
Fügen Sie Steuerelemente für Farbe und Gestaltung in den übergeordneten Prüfplan für die Qualität von Kosmetikflaschen. Die Farbfreigabe ist kein Nachweis für die Haftfestigkeit der Beschichtung, die Abriebfestigkeit, die Verträglichkeit, die Lichtechtheit oder die Haltbarkeit der Beschichtung.
Was sollte eine Farbspezifikation für Kosmetikverpackungen enthalten?
- Bauteilbezeichnung, Artikelnummer/Revision, Lieferant, Produktionsstandort, Form-/Werkzeug- und Kavitätenkennzeichnung.
- Trägermaterial oder genaue Harzsorte, Gehalt an Neu- und PCR-Material sowie Herkunftskontrollen, Additive und zugelassene Verfahren für Farbstoffe, Beschichtungen und Druckfarben.
- Pantone-System/Code und Priorität der physischen Referenz; Marken-Master- und Golden-Sample-/Limit-Sample-IDs.
- Anforderungen an die Deckkraft oder Transluzenz, farbabhängige Wand-/Foliendicke, Oberflächenstruktur und gesonderte Glanzgrenzwerte.
- Messgerät, Geometrie, Apertur, Kalibrierung, Lichtart, Betrachter, SCI/SCE, Differenzformel und parametrische Faktoren.
- Messort, Halterung, Unterlage, Dicke, gefüllter/leerer Zustand, Ausrichtung, Anzahl der Messwerte und Regel zur Mittelwertbildung.
- Numerische Gesamt- und Richtungsgrenzwerte, Berücksichtigung von Einzel- und Durchschnittswerten sowie visuelle Akzeptanz unter bestimmten Lichtquellen.
- Anforderungen hinsichtlich der Probenahme über Chargen/Formnester und Produktionsstufen hinweg, der Aufbewahrung von Proben, der Datenberichterstattung und der Trendanalyse.
- Prüfungen auf Beständigkeit gegenüber Licht, Hitze, Kontakt mit der Rezeptur, Abrieb, Haftung und Verteilung, je nach den Anforderungen der Dekoration und des Marktes.
- Auslöser für Änderungsmeldungen und erneute Genehmigungen bei Änderungen an Materialien, Farbstoffen, PCR, Beschichtungen/Druckfarben, Werkzeugen, Standorten, Zulieferern oder Prozessen.
Senden Sie den Lieferanten das zusammengestellte visuelle Ziel und nicht einzelne Farbcodes ohne Kontext. Für eine projektspezifische Überprüfung, Kontaktieren Sie Boyu Packaging einschließlich der Materialien für Flasche und Verschluss, Pantone-System/Referenz, Oberflächenausführung, Farbrezeptur, Zielmärkte, Jahresbedarf bzw. Bedarf an Nachbestellungen sowie aller aktuellen Farbdaten.
Häufig gestellte Fragen
Können für die Flasche und den Verschluss dasselbe Farbmasterbatch verwendet werden?
Nur wenn der Masterbatch-Träger, die Pigmente und die Verarbeitungsbedingungen mit beiden Kunststoffen kompatibel sind und die daraus hergestellten Teile das genehmigte Erscheinungsbild aufweisen. PET-Flaschen und PP-Verschlusssysteme erfordern in der Regel unterschiedliche Rezepturen. Die Verwendung desselben Konzentrats oder desselben prozentualen Anteils garantiert keine optische Übereinstimmung und kann zu Risiken bei der Verarbeitung oder der Leistungsfähigkeit führen.
Kann eine Plastikflasche eine Pantone-Farbe exakt nachbilden?
Die Farbe kann gemäß einer vereinbarten optischen und instrumentellen Toleranz formuliert werden, doch der Begriff “exakt” ist ohne Angabe einer physikalischen Referenz, des Materials, der Oberflächenbeschaffenheit, der Messmethode und der zulässigen Abweichung unvollständig. Transparente, metallische, perlmuttfarbene und stark strukturierte Teile erfordern unter Umständen eine effektspezifische Freigabe, die über einen herkömmlichen Vergleich mit opaken Pantone-Farben hinausgeht.
Können Farbmuster anhand von Fotos freigegeben werden?
Fotos können die Art und den Ort eines Problems dokumentieren, sind jedoch keine verlässlichen endgültigen Farbstandards. Die Bildbearbeitung, der Weißabgleich, die Beleuchtung, die Dateikomprimierung und die Bildschirme beeinflussen die Farbwiedergabe. Genehmigen Sie physische Muster oder vereinbarte Spektraldaten unter kontrollierten Bedingungen.
Sollte die Farbe vor oder nach dem Befüllen freigegeben werden?
Beides ist zu genehmigen, wenn die Flasche transparent oder durchscheinend ist oder wenn die Sichtbarkeit der Rezeptur das Erscheinungsbild der Verpackung verändern könnte. Die leere Komponente wird für die Fertigungskontrolle benötigt; die befüllte Baugruppe entspricht dem Produkt, das die Verbraucher sehen, und ist Gegenstand der Kompatibilitäts- und Stabilitätsprüfung.
Erschwert die PCR die Farbanpassung?
Das ist möglich. PCR-Material kann eine nicht neutrale Ausgangsstofffarbe und größere Chargenschwankungen aufweisen als eine kontrollierte Neuware. Die praktischen Auswirkungen hängen vom Polymer, der Herkunft und dem Anteil des PCR-Materials, der Sortierung und Verarbeitung sowie der gewünschten Farbe und Opazität ab. Entwickeln und genehmigen Sie die Farbe für die jeweilige PCR-Zusammensetzung, anstatt eine Rezeptur für Neuware zu übernehmen.
Was sollen wir mit einer fehlerhaften Produktionscharge machen?
Stellen Sie das Produkt unter Quarantäne, gewährleisten Sie die Rückverfolgbarkeit und überprüfen Sie die Referenz-/Messmethode, bevor Sie Anpassungen vornehmen. Stellen Sie fest, ob das Problem auf die tatsächliche Substratfarbe, den Glanz/die Textur, die Schichtdicke, Metamerie, den Formeleffekt oder einen Messfehler zurückzuführen ist. Akzeptieren Sie eine Abweichung nur nach einer autorisierten Überprüfung unter Berücksichtigung des Risikos für die fertig verpackte Ware; führen Sie keine Mischungen oder Nachfärbungen ohne einen validierten Nachbearbeitungsprozess durch.
Quellen und technische Referenzen
Abgerufen am 2. Oktober 2026. Normen müssen in ihrer vollständigen aktuellen Fassung erworben oder eingesehen werden, bevor sie in einen Vertrag oder ein Laborverfahren aufgenommen werden.
- Pantone – Die Pantone-Farbstandards für Kunststoffe erklärt
- CIE – ISO/CIE 11664-6:2022, CIEDE2000-Farbdifferenzformel
- CIE – ISO/CIE 11664-2:2022, Normlichtarten
- ASTM International – ASTM D2244-25, Berechnung von Farbtoleranzen und Farbunterschieden
- ASTM International – ASTM D1729-22, Visuelle Beurteilung von Farben und Farbunterschieden
- ASTM International – ASTM D4086-18(2023), Visuelle Bewertung der Metamerie
- ASTM International – ASTM D523-25, Spiegelglanz
- ASTM International – ASTM E1164-23, Spektrometrische Daten zur Bewertung der Objektfarbe
- ASTM International – ASTM E1345-24, Mehrfarbmessungen
- HunterLab – Farbmessung an durchscheinenden Proben
- Datacolor – Bewährte Verfahren zur Messung von Farbproben
- X-Rite – Glossar zur Farbtechnologie, einschließlich SCI und SCE
- X-Rite – Warum sollte man in einer Lichtkabine Tageslicht verwenden?
 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch