














Resultado del proyecto: Boyu Packaging completó y envió un exigente pedido de botellas difusoras de vidrio personalizadas para un cliente japonés el viernes 18 de septiembre de 2026. La botella de 420 g requirió una producción controlada del vidrio en bruto, pintura en aerosol y serigrafía. Dado que un defecto en cualquier etapa inicial podría resultar más costoso después de la decoración, Boyu asignó a un inspector de calidad para que supervisara el pedido desde la botella sin decorar hasta el acabado, el empaque final y la autorización de envío.
Este estudio de caso presenta los datos proporcionados para este proyecto. El nombre del cliente, la cantidad del pedido, la capacidad, las tolerancias numéricas y los resultados de la inspección son confidenciales o no se proporcionaron, por lo que no se deducen.
Para las marcas de fragancias para el hogar y los compradores de empaques, la lección principal es sencilla: un frasco con una decoración elaborada debe gestionarse como un proceso integrado, y no como tres compras separadas para el vidrio, el color y la impresión.
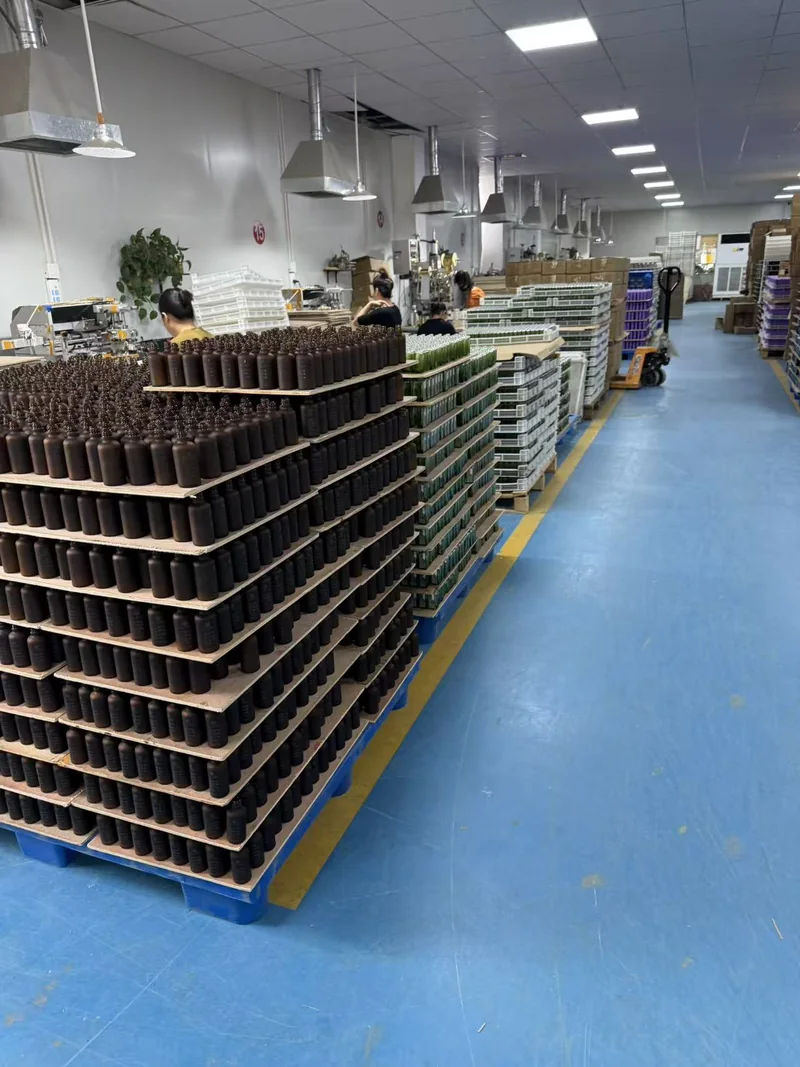
Resumen del proyecto: un frasco difusor con abundantes adornos para Japón
El cliente japonés solicitó un frasco de vidrio para difusor de aromas con un peso objetivo de 420 g, al que se le aplicaría pintura en aerosol y serigrafía directa. Esa combinación aumentó la carga de control: el frasco primero debía cumplir con los requisitos acordados para el vidrio sin recubrimiento; luego, debía ser apto para el recubrimiento; a continuación, debía presentar una superficie estable para la impresión; y, por último, debía resistir la manipulación y el embalaje para la exportación sin sufrir daños estéticos.
| Elemento del proyecto | Requisito confirmado | Por qué fue importante |
|---|---|---|
| Mercado de clientes | Japón | El comprador estableció altas expectativas en cuanto a la calidad estética y exigió una ejecución minuciosa en cada etapa. |
| Botella | Botella difusora de vidrio de 420 g | Una botella pesada hace que sea aún más importante contar con un proceso de moldeo estable, el control de la masa, la distribución del vidrio, el recocido y una manipulación cuidadosa. |
| Decoración | Pintura en aerosol y serigrafía | La impresión se aplica sobre una superficie decorativa preparada, por lo que ambas operaciones deben funcionar como un solo sistema integrado. |
| Control de pedidos | Un encargado de control de calidad se ocupó del trabajo | La propiedad se mantuvo ininterrumpida desde la botella sin decorar hasta las etapas posteriores de decoración y empaque. |
| Finalización | Terminado, empaquetado y enviado el 18 de septiembre de 2026 | El pedido pasó a la etapa de envío solo después de que se completara la secuencia de producción controlada. |
Los compradores que necesiten conocer el contexto de ingeniería de exploración y producción pueden consultar la guía detallada de Boyu sobre el proceso de fabricación industrial de botellas de vidrio. Este estudio de caso se enfoca en cómo se gestionó un pedido en particular, en lugar de repetir toda la guía de producción.
¿Por qué una botella de 420 g requiere un control de producción riguroso?
Una botella más pesada no es automáticamente más resistente ni mejor. Lo que realmente importa es dónde se asienta el vidrio y si la botella cumple de manera consistente con la geometría prevista. La gota de vidrio fundido debe proporcionar suficiente material para la botella deseada, mientras que el proceso de moldeo debe distribuir ese material a lo largo de la base, el cuerpo, los hombros y el acabado. Un valor promedio de peso no puede revelar áreas locales delgadas o una base inestable.
La masa también influye en el comportamiento térmico. Una base gruesa y paredes más delgadas no se enfrían al mismo ritmo. Por lo tanto, el vidrio de los envases pasa por un ciclo de recocido controlado después de su conformado, para que se pueda reducir la tensión residual sin deformar la botella. El ciclo adecuado se valida para el vidrio, la masa, la geometría y las condiciones de la línea específicas; no existe una temperatura ni una configuración de la cinta transportadora universales que se puedan aplicar a todos los pedidos de 420 g.
Para este proyecto, el requisito de 420 g aumentó la importancia de cuatro verificaciones relacionadas:
- Estabilidad de la masa: La botella debe cumplir con las especificaciones acordadas para el proyecto, no solo parecer pesada.
- Distribución de materiales: La base, el cuerpo y los hombros deben tener una forma lo suficientemente uniforme como para cumplir con los requisitos funcionales y estéticos.
- Geometría y manejo: La botella debe mantenerse en posición vertical, ajustarse a cualquier sistema de cierre especificado y pasar por el proceso de decoración sin que se produzcan contactos inestables.
- Aceptación de la superficie: El vidrio sin decorar debe ser adecuado para recibir un recubrimiento de color; la pintura puede cambiar su aspecto, pero no constituye una reparación válida para grietas, fisuras, impactos de piedras, uniones muy marcadas o desviaciones dimensionales.
Por eso el pedido no se transfirió de un departamento a otro como un lote anónimo. Un responsable de control de calidad identificado siguió el proceso y se aseguró de que los requisitos aprobados estuvieran visibles en cada etapa de la transferencia.
El proceso de control desde el vidrio en bruto hasta la botella terminada
El proyecto utilizó un enfoque por etapas: era necesario identificar un problema antes de que el siguiente proceso de valor agregado hiciera que su corrección resultara más difícil y costosa. Los requisitos aprobados por el cliente se mantuvieron como referencia desde la producción de la botella sin acabado hasta el posprocesamiento.
| Puerta de control | Pregunta principal | Documentación habitual que un comprador debería exigir | Riesgo si se omite |
|---|---|---|---|
| 1. Congelación de especificaciones | ¿Qué se considera exactamente aceptable? | Plano aprobado, requisitos de peso, muestras de control, referencia de color, material gráfico e instrucciones de empaque. | Los distintos departamentos evalúan la misma botella según criterios diferentes. |
| 2. Lanzamiento de botellas sin envase | ¿El vidrio sin decorar es apto para la decoración? | Identificación del lote, registros dimensionales y visuales, datos sobre el peso de las botellas y estado de lanzamiento según el plan acordado. | Los defectos del vidrio quedan ocultos o resultan más costosos de reparar después de la decoración. |
| 3. Aprobación del recubrimiento | ¿La superficie pintada está uniforme y lista para imprimir? | Muestra física de color aprobada, comparación de cobertura y apariencia, y evidencia de curado y adhesión adecuada para el sistema de recubrimiento. | Desviaciones de color, cobertura insuficiente, chorreos, contaminación o mala adherencia de la impresión. |
| 4. Liberación de la serigrafía | ¿Está el diseño bien colocado y es duradero en la botella recubierta? | Revisión de la muestra decorada aprobada, comprobación de la posición y la orientación, verificación de que la impresión esté completa y comprobación de que la resistencia sea la adecuada para el proyecto. | Desalineación, opacidad deficiente, falta de detalles o pérdida de decoración debido a la manipulación. |
| 5. Autorización final de embalaje | ¿Solo las botellas que cumplen con las normas están protegidas para la exportación? | Registro de inspección final, conciliación de cantidades, estado de segregación, configuración del embalaje e identificación del envío. | Estado mixto, daños por roce, roturas o un envío imposible de rastrear. |
La tabla distingue entre las buenas prácticas de control y los datos del proyecto no revelados. No afirma que Boyu haya utilizado un AQL, una tolerancia o un método de laboratorio específicos para este pedido. Esos valores deben figurar en el plan de inspección aprobado por el comprador y deben corresponder al riesgo real del producto.
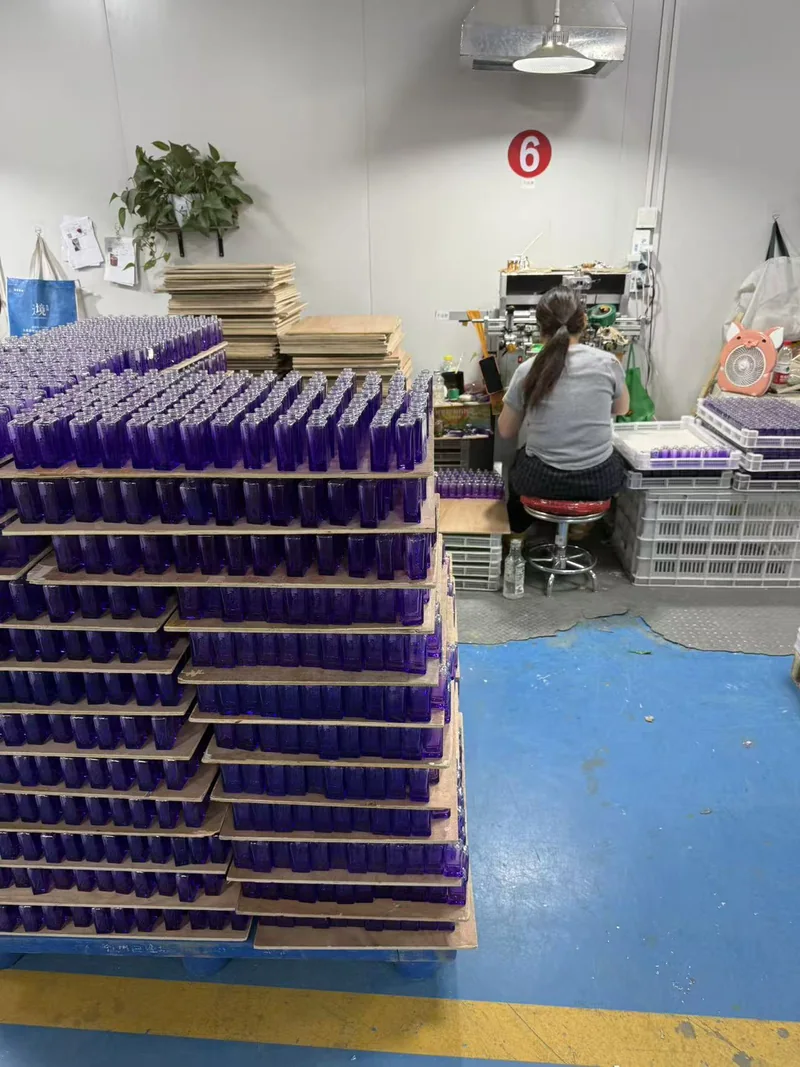
Por qué era necesario regular conjuntamente la pintura en aerosol y la serigrafía
La pintura en aerosol modifica el color, el brillo y la opacidad al aplicar una película decorativa en la superficie exterior del vidrio. Posteriormente, la serigrafía transfiere el diseño del cliente a la botella. Cuando la impresión se aplica sobre una superficie pintada, su resultado depende no solo de la tinta y de la máquina de impresión, sino también del estado, el curado y la limpieza del recubrimiento subyacente.
Control de la pintura: el aspecto final depende de la preparación de la superficie
La botella sin recubrimiento debe estar limpia y ser apta para el sistema de recubrimiento seleccionado. El polvo, el aceite, las marcas de manipulación o un tratamiento superficial incompatible pueden causar problemas locales de adhesión o de apariencia. Durante el recubrimiento, las revisiones visuales importantes incluyen la consistencia del color en comparación con una referencia física, la cobertura uniforme, el nivel de brillo o mate, la definición de los bordes y la ausencia de chorreos, áreas delgadas, partículas atrapadas o marcas de contacto.
Un valor digital de color por sí solo no es suficiente. El vidrio transparente, el espesor del recubrimiento, la geometría de la botella y la iluminación influyen en la percepción del color. Por lo tanto, una botella física aprobada es la referencia de producción más útil. En los casos en que la fórmula del difusor prevista, el proceso de limpieza o el manejo por parte del consumidor puedan entrar en contacto con la decoración, la marca y el proveedor también deben acordar qué pruebas de resistencia son pertinentes antes de la producción.
Control de la serigrafía: posición, legibilidad y adhesión
En una botella, la impresión es un problema tanto de registro mecánico como gráfico. La botella debe colocarse de manera repetible en el soporte; el diseño debe evitar curvaturas problemáticas o costuras del molde; y la impresión debe tener suficiente opacidad y definición de bordes sobre el fondo elegido. El proceso adecuado de secado o curado depende del sistema específico de tinta y recubrimiento, por lo que el proceso debe aprobarse en botellas destinadas a la producción, en lugar de basarse en una prueba de color plana.
La pregunta práctica para dar luz verde al producto no es simplemente: “¿Se ve bien el logotipo ahora?”. Es: “¿La impresión aprobada permanece correctamente posicionada, completa y adherida después de las condiciones de manejo y exposición definidas para este producto?”. Ese requisito debe incluirse en las especificaciones del proyecto, y debe conservarse una muestra decorada y firmada como estándar visual.
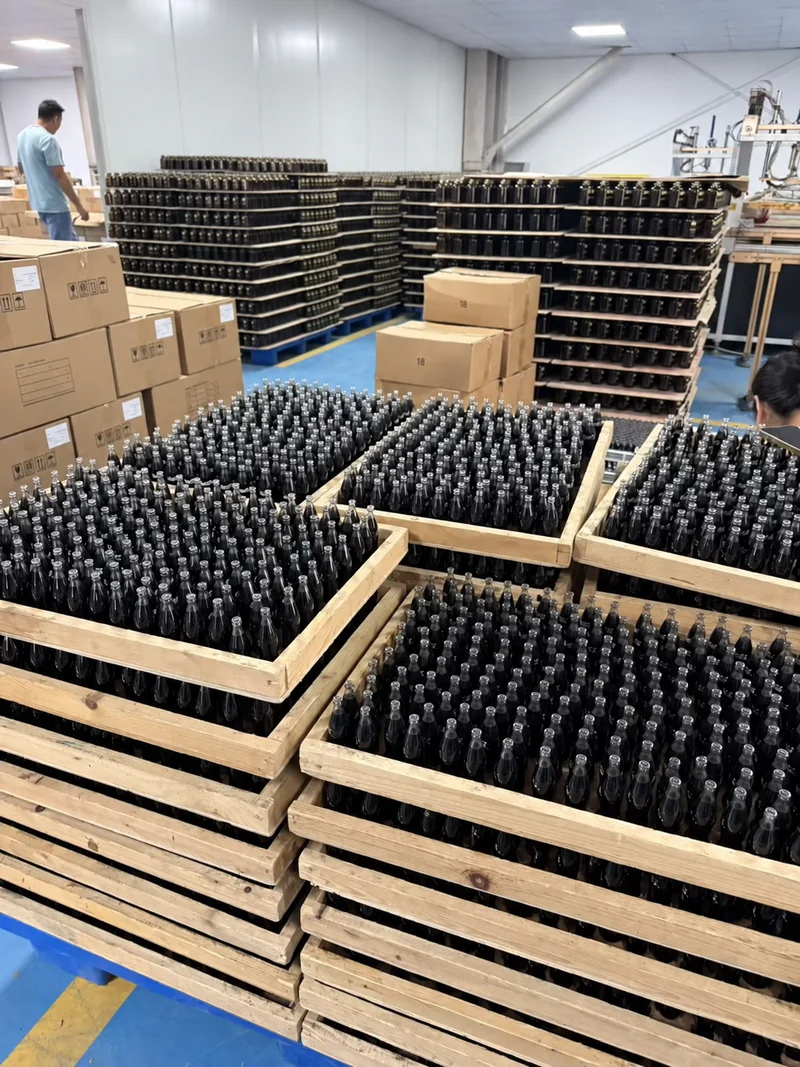
Lo que cambió el inspector de calidad dedicado
Boyu asignó a una persona encargada del control de calidad para que supervisara este pedido desde el vidrio en bruto hasta las etapas de posprocesamiento. Lo valioso de ese rol era la continuidad. En lugar de que cada taller se ocupara únicamente de su propia operación, una sola persona se encargaba de verificar si el resultado de una etapa era adecuado para pasar a la siguiente.
En el caso de un pedido de varias etapas, esa titularidad respalda cinco controles prácticos:
- Una interpretación del requisito. Las mismas referencias aprobadas siguen el orden establecido, en lugar de ser reinterpretadas en cada traspaso.
- Identidad clara del lote. Los productos en proceso pueden seguir asociados a su orden y etapa, lo que reduce el riesgo de mezclar lotes de estado o de color.
- Una escalada anterior. Una desviación detectada antes de pintar o imprimir puede controlarse antes de que se generen costos adicionales.
- Corrección de circuito cerrado. Si un síntoma posterior apunta a una causa anterior, el problema puede remitirse al proceso correspondiente, en lugar de resolverse repetidamente al final.
- Asumir la responsabilidad. El departamento de empaque recibe los productos cuyo estado en la línea de producción haya sido confirmado, en lugar de dar por sentado que su presencia física en el área de productos terminados implica su aprobación.
Esto no significa que un inspector deba examinar personalmente cada característica de cada botella. Significa que un responsable coordina los controles, registros, retenciones, liberaciones y escalaciones acordados. El muestreo estadístico puede ser adecuado para atributos definidos, mientras que los defectos críticos para la seguridad o de alto riesgo pueden requerir controles diferentes. El plan debe acordarse para el pedido específico; el “AQL” no sustituye a una clasificación de defectos y una regla de aceptación por escrito.
Finalización, embalaje y envío a Japón
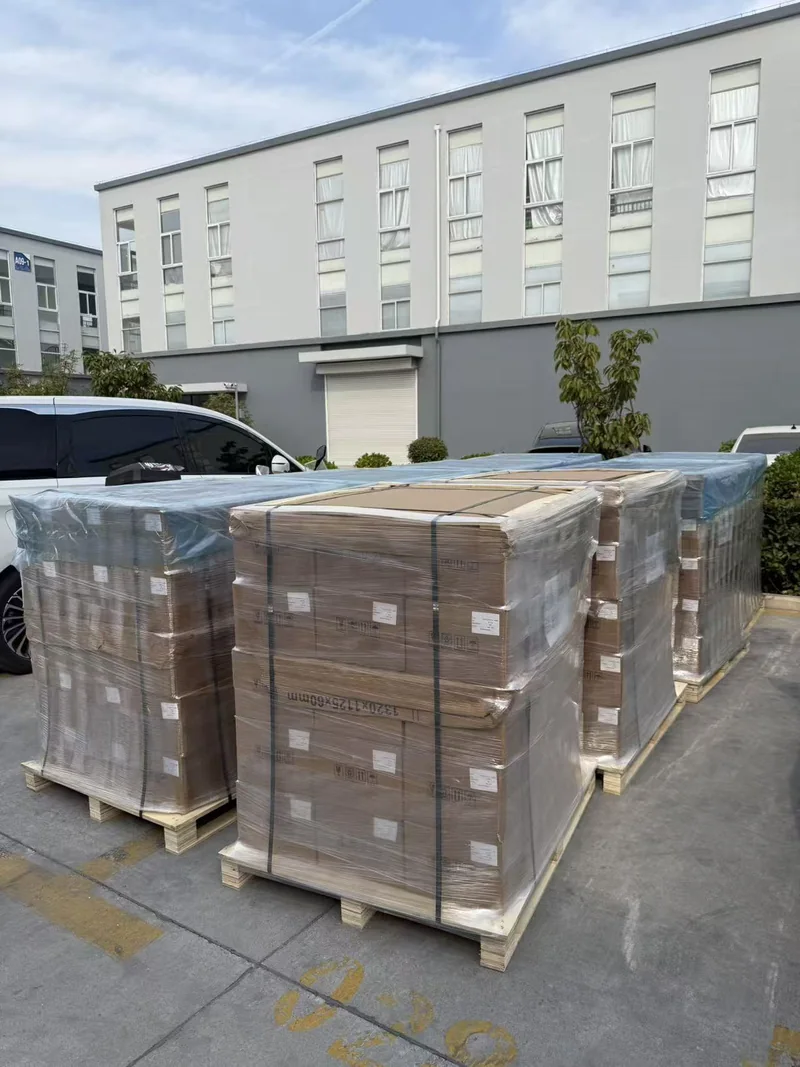
Una vez completadas las etapas de embotellado y decoración según el proceso de control del proyecto, el pedido pasó a la etapa de empaque final. La fotografía del envío que se adjunta muestra cajas apiladas sobre paletas, aseguradas con flejes y cubiertas con película elástica protectora para su envío. El pedido se completó, se empacó y se envió el viernes 18 de septiembre de 2026.
En el caso del vidrio pesado decorado, el empaque forma parte de la calidad del producto y no es un aspecto logístico secundario. El empaque debe evitar el contacto entre botellas, controlar el movimiento dentro de la caja y evitar que la superficie aprobada roce contra las divisiones o los componentes adyacentes. La configuración final debe verificarse utilizando la botella de producción y la decoración prevista, ya que una botella más pesada aumenta tanto la energía de impacto por unidad como la carga del palé.
Lo que los compradores pueden aprender de este proyecto
Este caso es útil porque muestra en qué puntos puede fallar una botella de aspecto elegante: no solo en la máquina de fabricación de vidrio, ni solo en la inspección final. El riesgo se acumula a lo largo de todo el proceso. Por lo tanto, unas especificaciones de abastecimiento bien definidas deberían hacer visibles los puntos de traspaso antes de que se aprueben el precio y la producción.
Lista de verificación para una solicitud de cotización de un frasco difusor con decoración elaborada
- Define la botella: revisión del plano, masa nominal y tolerancia acordada, capacidad máxima y nominal, cuello/acabado, dimensiones críticas, estabilidad de la base y límites de defectos visuales.
- Define la decoración: referencia física del color, opacidad, nivel de brillo, límites de máscara, archivo de diseño, posición de impresión, orientación y registro aceptable.
- Define el rendimiento: qué controles de adhesión, fricción, productos químicos, llenado, cierre, fugas, caídas o transporte se aplican al empaque terminado, y qué parte se encarga de realizar cada uno de ellos.
- Definición de «inspección»: clases de defectos, plan de muestreo, puntos de retención, muestras de límite aprobadas, registros, escalamiento de no conformidades y reglas de reinspección.
- Define «empacado»: Concepto de separadores/insertos, cantidad por caja, límites por palé, etiquetas, protección contra la humedad y método de envío.
- Defina el control de cambios: qué cambios en la materia prima del vidrio, la cavidad del molde, el recubrimiento, la tinta, el proceso de fabricación o el empaque requieren que se notifique al cliente y se obtenga una nueva aprobación.
Las marcas que deseen comparar formatos pueden consultar el informe de Boyu Opciones de frascos de vidrio para difusores de aromaterapia. Esa página es una referencia a productos relacionados; no debe interpretarse como el diseño confidencial de la botella que se describe en este caso.
Preguntas frecuentes
¿Una botella difusora de 420 g es automáticamente de mejor calidad?
No. Una botella de 420 g puede transmitir una sensación de alta gama, pero el peso por sí solo no garantiza la calidad. Los compradores también deben evaluar la distribución del vidrio, el recocido, la geometría, la capacidad, los defectos superficiales, el ajuste del cierre, la decoración y el rendimiento del empaque.
¿Por qué hay que inspeccionar la botella sin recubrimiento antes de aplicarle el recubrimiento?
El recubrimiento aumenta el costo y puede reducir la visibilidad de algunos indicios en la superficie. Al entregar únicamente botellas sin recubrimiento que cumplan con los requisitos, se evita que los equipos decoren vidrio que ya no cumpla con las dimensiones, el aspecto o los requisitos estructurales acordados.
¿Se puede aplicar la serigrafía sobre una botella de vidrio pintada con aerosol?
Sí, una vez que se hayan validado conjuntamente el recubrimiento, la tinta, la preparación de la superficie y el proceso de curado en la botella destinada a la producción. El comprador debe aprobar la muestra decorada combinada y definir los requisitos pertinentes de adhesión, resistencia al roce y resistencia química.
¿Por qué asignar a una sola persona de control de calidad a un pedido?
Un responsable designado garantiza la continuidad en los procesos de conformado, decoración y empaque. Esta función ayuda a mantener alineadas las referencias aprobadas, la identificación de lotes, la escalación de problemas y el estado de liberación; no sustituye a los operadores especializados ni al plan de inspección acordado.
¿Por qué no se muestran el nombre del cliente y los datos exactos de la inspección?
Este estudio de caso público respeta la confidencialidad del comprador y solo presenta los datos del proyecto que se han facilitado para su publicación. No se revelan ni se especulan datos como la cantidad del pedido, la capacidad, los planos, las tolerancias, los valores de prueba ni las condiciones comerciales.
Fuentes y metodología
Los datos específicos del proyecto y las cuatro fotografías de la fábrica fueron proporcionados por el equipo de Boyu Packaging en septiembre de 2026. Se omitieron intencionalmente la identidad del cliente, el volumen del pedido y los datos técnicos no revelados. El contexto general de la fabricación y el control de calidad se verificó con base en las siguientes fuentes:
- British Glass, TEC 5: Garantía de calidad y control de calidad en la fabricación de envases de vidrio — directrices del sector sobre el papel del aseguramiento y el control de calidad en la producción de vidrio para envases.
- Instituto del Empaque de Vidrio, “¿Qué es el vidrio?” — composición del vidrio para envases, vidrio reciclado y contexto del control de procesos.
- ISO 28590:2017, Procedimientos de muestreo para la inspección por atributos — Descripción general oficial de los sistemas de muestreo de aceptación; se cita para distinguir entre un plan de muestreo acordado y un AQL universal supuesto.
- Inks & More, guía técnica para la serigrafía sobre vidrio — Explicación detallada del proceso para el vidrio curvo, la preparación de la superficie, el alineamiento y el curado.



 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch