














Respuesta directa: Mide la evacuación de la bomba sin aire por peso, utilizando la fórmula correspondiente y el empaque terminado completo. Primero, determina la masa neta de llenado verificada. Acciona la botella siguiendo un protocolo escrito de carrera completa hasta el punto final definido, déjala reposar durante el período de recuperación especificado, acciona nuevamente y, luego, determina la masa del producto que aún se encuentra dentro de la bomba y la botella.
Tasa de evacuación (%) = (llenado neto verificado − masa residual del producto) ÷ llenado neto verificado × 100. La tasa de residuo es la fracción opuesta. Si un frasco contiene 50,00 g y quedan 1,40 g en el punto final, la evacuación es de 97,2% y el residuo es de 2,8%. No existe una norma cosmética universal que establezca que todas las botellas sin aire deban alcanzar un porcentaje determinado: el límite de aceptación debe especificar la botella, la bomba, la fórmula, el llenado, la temperatura, la orientación, la carrera y el método de punto final exactos.
Esta guía está dirigida a ingenieros de empaque, marcas de cosméticos, empresas de llenado por contrato y equipos de compras y calidad. Se centra en los envases airless de tipo pistón; los sistemas «bag-in-bottle» y de bolsitas requieren instrucciones específicas para cada estructura. Los ejemplos numéricos son ejemplos de cálculo, no especificaciones automáticas para todos los productos.
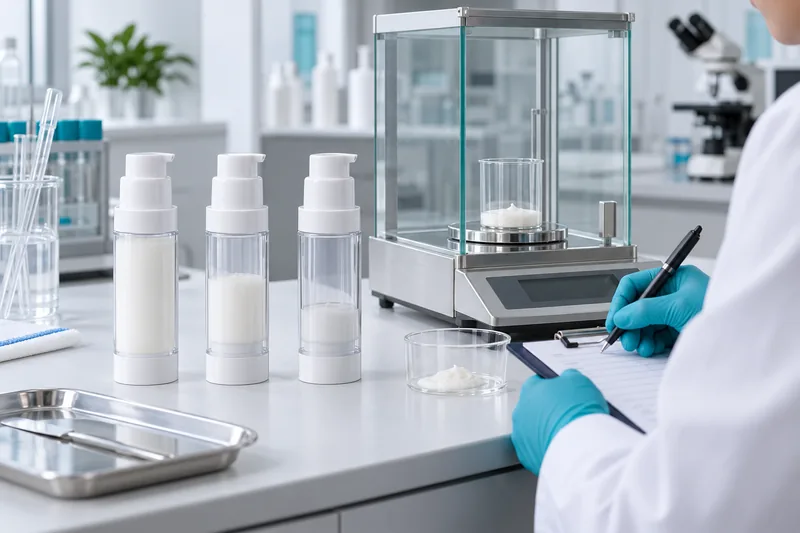
Tasa de evacuación de la bomba sin aire, tasa residual y recuperación útil
La tasa de evacuación indica qué porcentaje del producto contenido puede dispensar el envase en una simulación de uso definida. Se trata de un resultado combinado del envase y la fórmula, no de una propiedad exclusiva del frasco vacío. Una bomba puede presentar un excelente rendimiento en laboratorio con un líquido de referencia de baja viscosidad, pero dejar una cantidad considerable de crema en el envase final que se comercializa.
| Indicador | Cálculo | Lo que responde |
|---|---|---|
| Masa neta de llenado verificada | Masa inicial del empaque lleno − tara del empaque vacío | ¿Cuánta leche de fórmula se introdujo realmente en esta unidad de prueba? |
| Masa residual del producto | Masa del paquete final − tara del paquete limpio y seco | ¿Cuánta fórmula queda en el biberón, en el área del pistón, en la cámara y en la salida? |
| Tasa de evacuación | (Capacidad neta − residuo) ÷ capacidad neta × 100% | ¿Qué porcentaje se entregó según el punto final definido? |
| Tasa residual | Residuo ÷ contenido neto × 100% | ¿Qué porcentaje sigue sin estar disponible? |
| Dosis perdidas equivalentes | Masa residual ÷ masa de la dosis media en estado estacionario | ¿A cuántas dosis completas equivale el residuo inaccesible? |
Los porcentajes de evacuación y residuales suman 100% únicamente cuando el balance de masa está cerrado. La evaporación, las fugas, el producto que queda en los recipientes de recolección, un limpiado inconsistente o un cambio en el ensamblaje del empaque generan una pérdida inexplicable. Reporta esa pérdida; no la califiques discretamente como “dispensada”.”
La masa es la medida primaria preferida. Convierte a volumen utilizando únicamente la fórmula de la densidad a la temperatura indicada: volumen = masa ÷ densidad. Un gramo no equivale automáticamente a un mililitro. Un aceite, un suero rico en alcohol y un protector solar mineral denso pueden dar lugar a conversiones de masa a volumen diferentes.
Cómo una bomba sin aire con pistón vacía la botella
Al presionar el actuador, se descarga el producto que se encuentra en la cámara de la bomba. Cuando el actuador regresa a su posición inicial, sus válvulas cambian de estado y la cámara se vuelve a llenar. La diferencia de presión debajo del producto hace que el pistón interno se mueva hacia arriba, manteniendo la fórmula en contacto con la entrada. El aire exterior entra por debajo del pistón a través de la ventilación de la base; no debe formar burbujas en la fórmula como sucedería en una botella común con tubo de inmersión.
“Por lo tanto, ”sin aire» no significa un vacío de laboratorio perfecto, un empaque estéril o la ausencia total de residuos. El producto debe seguir ocupando la cámara de la bomba y el conducto de salida. Es inevitable que se forme una película en las paredes y que se humedezcan las juntas. El rendimiento se vuelve inaceptable cuando queda atrapado producto adicional debido a la inclinación del pistón, la fricción, una ventilación obstruida, la formación de puentes en la fórmula, la geometría interna, fugas de aire o una bomba que no puede rellenarse.
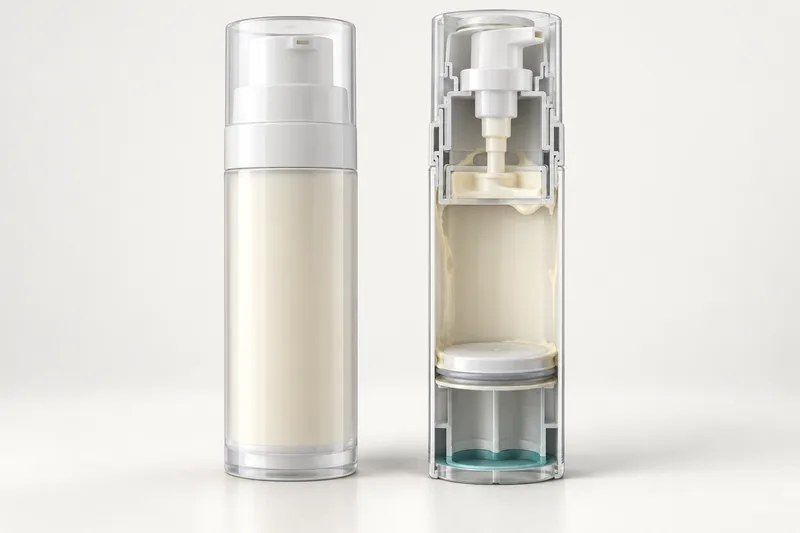
Para elegir un producto, empieza por los de Boyu’s Categoría de frascos con bomba sin aire, y luego aplicar la fórmula de mercado a la construcción elegida. Un ejemplo práctico como el Serie de envases de loción sin aire de PP de 30 a 150 mL Aún se requiere confirmar los detalles exactos de la bomba, el pistón, los materiales de los componentes y el rendimiento para cada fórmula.
Una prueba gravimétrica de evacuación repetible
Un protocolo útil controla las variables que influyen en el resultado. La siguiente secuencia constituye un marco de calificación práctico; conviértela en un procedimiento operativo estándar (SOP) controlado con cifras y responsabilidades específicas para cada proyecto.
- Defina el artículo de prueba. Registra los números de pieza de la botella, el pistón, la bomba, el actuador, la junta, la tapa superior, la resina y el colorante; la cavidad del molde y el lote, cuando sea posible; la decoración; la fecha de ensamblaje; el lote de la fórmula; el nivel de llenado objetivo; y el proceso de llenado.
- Selecciona unidades representativas. Toma muestras de las cavidades de moldeo pertinentes, los lotes de componentes y las posiciones de ensamblaje. Una unidad seleccionada a mano es una demostración, no una calificación. Determina el tamaño de la muestra en función del riesgo del producto, la variabilidad del lote y la decisión que deben respaldar los datos.
- Establezca la tara correctamente. El método más sólido consiste en obtener la tara individual del empaque sin alterar el ensamblaje final. Si no es posible llenar la unidad después de la tara sin modificarla, utilice una tara validada de componentes emparejados o determine la tara individual en estado limpio y seco de manera destructiva después de la prueba. Registre exactamente qué piezas —incluida o excluida la tapa superior— se pesan.
- Especifica el empaque y la fórmula. Indique la hora, la temperatura y la orientación de almacenamiento. Realice las pruebas en condiciones normales de laboratorio y en los límites de uso pertinentes cuando la reología cambie de manera significativa. Una crema que se vacía a 23 °C puede detenerse en un baño frío o después de haber envejecido.
- Llenar mediante el proceso de representación de producción. Controla el llenado de la red, la posición de la boquilla, la velocidad de llenado, la entrada de aire, el retraso en el ensamblaje y la instalación de la bomba. Retira el producto externo sin sacar la fórmula del recorrido interno.
- Pesa la unidad terminada inicial. Utiliza una balanza calibrada con una resolución adecuada para la diferencia de residuo más pequeña que tenga sentido. Como regla práctica de metrología, el incremento de la pantalla no debe ser mayor que una décima parte de la variación que necesitas distinguir.
- Prepara y graba. Realice ciclos completos de presionar y soltar a la frecuencia indicada, dejando que el actuador regrese completamente a su posición inicial. Registre el número de carreras hasta obtener el primer producto y el número de carreras necesarias para lograr una dosis continua y sin aire. El cebado es un proceso distinto a la evacuación.
- Ejecuta la simulación de uso. Aplique el producto en la orientación indicada y con la frecuencia indicada. Recoja cada dosis en recipientes tarados o pese el empaque periódicamente. Registre el rendimiento al inicio, a la mitad y al final del ciclo de vida del producto, para que una disminución en la dosis no quede oculta por el porcentaje final.
- Aplica la regla de punto final. Detente solo cuando se alcance el punto final acordado previamente. Luego, deja reposar la botella en la orientación definida durante el período definido y repite la prueba del punto final.
- Determina el residuo. Pesa el empaque del producto final sin alterar; luego, desarmalo de manera segura, recupera o retira el producto, límpialo con un método validado, sécalo hasta alcanzar una masa constante y pesa la tara del empaque. Si la limpieza puede extraer aditivos plásticos o dejar restos de solvente o agua, valida el método de tara con controles.
- Cierra el balance de masa. Compara la masa inicial del producto con la del producto entregado, más el residuo medido, más las pérdidas conocidas por muestreo o limpieza. Investiga cualquier pérdida inexplicable que exceda la incertidumbre del método indicada.
- Identifica dónde se encuentran los residuos. Toma fotografías y, cuando sea necesario, pesa los residuos por zona: actuador/salida, cámara de la bomba, parte superior, pared de la botella, perímetro del pistón, producto a granel por encima de un pistón atascado y zona de la base/ventilación.
- Informen sobre cada unidad. Indica los valores individuales, la media, la desviación estándar, el vaciado mínimo, el residuo máximo y los fallos. Una buena media puede ocultar una botella atascada.
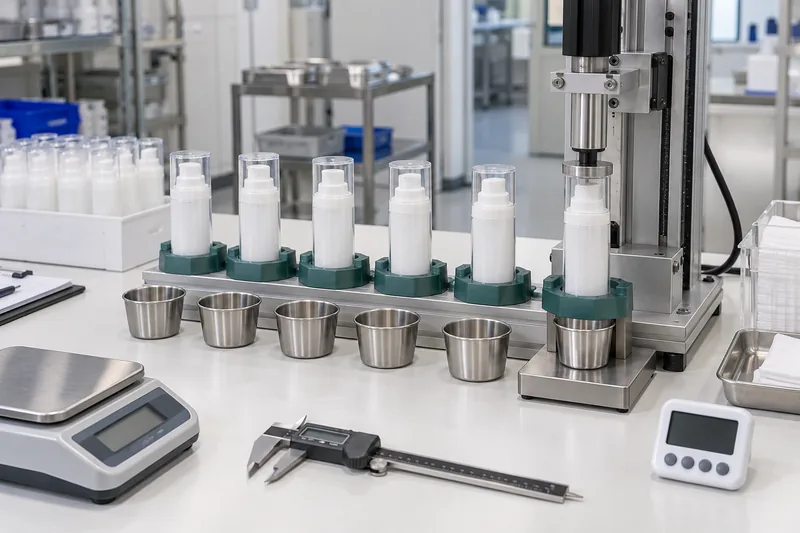
La norma ASTM D3890 aborda el número de pulsaciones necesarias para cebar un dispensador con bomba mecánica; la norma ASTM D4336 aborda el rendimiento promedio por pulsación en términos de peso; la norma ASTM D6633 aborda la estabilidad funcional básica mediante un uso acelerado. Estos son componentes útiles de un programa de pruebas de bombas, pero ninguno sustituye a un protocolo acordado de evacuación de aire sin burbujas para el envase completo. Mantener verificación del caudal por carrera de la bomba por separado del resultado del vaciamiento, y luego interpreta ambos juntos.
El punto final determina el resultado
“La indicación ”Bombear hasta vaciar» no es reproducible. Un operador puede detenerse al primer chisporroteo; otro puede realizar 40 movimientos parciales rápidos. Defina un punto final objetivo antes de realizar la prueba. Una regla justificable podría combinar:
- una carrera completa del actuador y un retorno total;
- una frecuencia máxima de accionamiento;
- un umbral de dosis expresado en masa o como porcentaje de la dosis media en estado estacionario de la unidad;
- un número requerido de latidos consecutivos por debajo del umbral;
- un período de descanso y una sesión de orientación específicos, seguidos de un desafío de reinicio;
- tratamiento de los escupitajos intermitentes, las respiraciones de solo aire y una dosis recuperada posteriormente.
Por ejemplo, una empresa podría definir un punto final como tres dosis completas consecutivas, cada una de las cuales administre menos de 10% de la dosis media en estado estacionario de esa unidad, seguidas de 24 horas en posición vertical y una prueba de provocación repetida. Eso es un protocolo de ejemplo, no es una norma internacional. El estudio independiente sobre la capacidad de vaciamiento de 2025 que se cita a continuación utilizó una regla operativa diferente: si no sale producto después de tres pulsaciones de la bomba, se deja reposar en posición vertical durante 24 horas a 23 °C y se repite el proceso. Los resultados de diferentes criterios de evaluación no deben compararse como si fueran equivalentes.
Tres métodos, y lo que cada uno puede pasar por alto
| Método | Uso recomendado | Control principal | Limitación principal |
|---|---|---|---|
| Balance de masa del paquete | Porcentaje de evacuación primaria | Tara individual confiable y ensamblaje sin modificaciones | No detecta residuos a menos que se realice un desmontaje posterior |
| Suma de la dosis acumulada | Curva de dosis y cantidad útil administrada | Recipientes tarados, baja pérdida por transferencia y control de la evaporación | Los residuos de producto en las herramientas o tazas pueden provocar pérdidas aparentes |
| Recuperación destructiva | Localización de la causa raíz y masa de zona | Recuperación validada mediante raspado, enjuague o extracción | La recuperación puede ser incompleta; la limpieza puede alterar la masa del empaque |
Cálculo de la tasa de evacuación (con resultados)
Valores medidos
Peso inicial del envase lleno = 78,10 g
Tara del empaque individual limpio y seco = 28,10 g
Peso del paquete final antes de la limpieza = 29,50 g
Carga neta = 78,10 − 28,10 = 50,00 g
Masa residual = 29,50 − 28,10 = 1,40 g
Evacuación = (50,00 − 1,40) ÷ 50,00 × 100 = 97,2%
Tasa residual = 1,40 ÷ 50,00 × 100 = 2,8%
Si la dosis promedio en estado estacionario es de 0,40 g, los 1,40 g restantes equivalen a 3,5 dosis completas nominales. Ese resultado orientado al consumidor puede ser más útil para la toma de decisiones que “2,8%”, especialmente en el caso de un tratamiento de alto valor. Calcula también el valor del producto perdido: masa residual × costo del producto envasado por gramo. El costo del residuo —no solo el porcentaje— ayuda a priorizar el trabajo de ingeniería.
¿Cuál es una buena tasa de evacuación para una bomba sin aire?
No existe un porcentaje de aprobación único y universal para todos los frascos cosméticos sin aire. Las páginas de los proveedores suelen anunciar valores de evacuación elevados, pero es posible que esas cifras se basen en diferentes líquidos, cargas, temperaturas, puntos finales y denominadores. Considera una afirmación como “95%” o “98%” como un resultado que debe reproducirse en las condiciones indicadas, y no como un estándar universal.
La evidencia independiente también muestra por qué una cifra puede ser engañosa. Un estudio de 2025 sobre envases de cosméticos comerciales reportó residuos bajos pero variables en varios productos «airless»: algunos envases de loción corporal «airless» dejaron aproximadamente 0,29%–1,18%; algunos envases de crema facial estaban por debajo de 1%, mientras que otro envase de crema facial dejaba alrededor de 3,3% y un frasco sin aire, aproximadamente 5,18%. Esas son observaciones para los productos y el método evaluados, no límites de aceptación automáticos para un nuevo envase.
Construye la regla de aceptación a partir de cuatro puertas lógicas
- Puerta del valor para el consumidor: definir la masa máxima de residuos, el porcentaje, las dosis perdidas y —cuando corresponda— el valor de venta al público perdido que la marca aceptará.
- Puerta lógica: requieren un cebado correcto, un suministro continuo, un retorno completo del actuador, el recorrido del pistón, una dosis aceptable al final de la vida útil y el reinicio después del período de descanso. Una evacuación promedio alta no justifica que la unidad se detenga.
- Puerta estadística: Establezca tanto un valor estadístico por lote como un límite mínimo o máximo de residuos por unidad individual. Indique el tamaño de la muestra, la definición de lote y el procedimiento a seguir en caso de no cumplir los requisitos. No apruebe un lote solo porque la media parezca adecuada.
- Puerta de reclamaciones: Si el departamento de mercadotecnia o el proveedor promete un valor de evacuación, calcúlelo utilizando la misma fórmula y el método descrito, y conserve el informe que respalde dicha afirmación.
Por lo tanto, una especificación puede indicar, por ejemplo: “cada unidad deberá cumplir con la tasa mínima de evacuación acordada, el promedio del lote deberá cumplir con el objetivo acordado, ninguna unidad deberá detenerse ni admitir aire visible, y la producción al final de la vida útil deberá mantenerse dentro del perfil de dosis acordado”. Incluya los valores derivados del proyecto después de los datos piloto y de calificación, no después de que el envío haya fallado.
Este límite debe formar parte del acuerdo general de calidad de empaques de productos cosméticos, junto con el control de cambios. Para las decisiones sobre lotes, vincule los límites de evacuación individuales y promedio a los de la marca Plan de inspección AQL para empaques de cosméticos sin confundir el AQL con la especificación de desempeño en sí. Un nuevo motor de bomba, resina de pistón, lubricante, cavidad de la botella, planta de ensamblaje o proveedor de fórmulas puede alterar la evacuación, incluso cuando el empaque parezca idéntico.
Analiza el patrón residual antes de elegir una solución
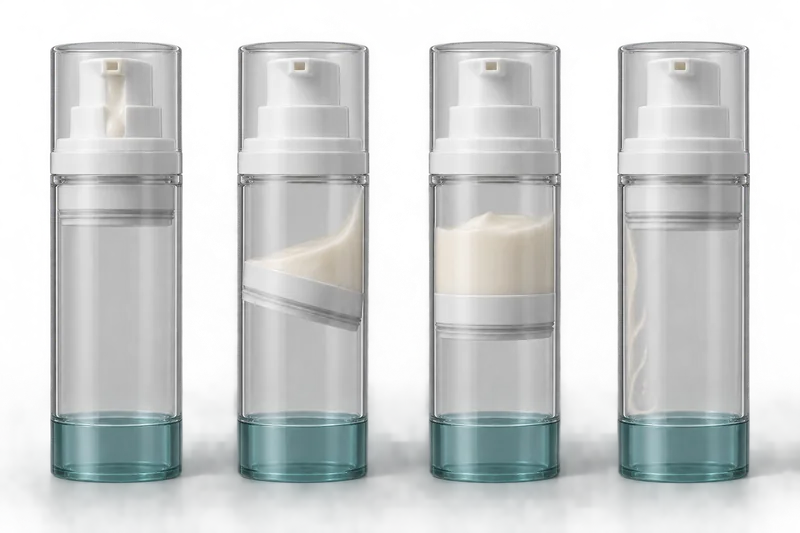
| Residuo observado | Mecanismo probable | Confirma primero | Dirección de ingeniería |
|---|---|---|---|
| El pistón llega a la parte superior; solo hay un pequeño residuo en la salida/cámara | Volumen muerto normal en la trayectoria de contacto con el líquido o alto volumen retenido en la cámara | Recuperar por separado los residuos de la trayectoria de la bomba | Reducir el volumen retenido en el conducto o la cámara si el valor para el consumidor justifica un rediseño |
| Cuña unilateral; pistón visiblemente inclinado | Ovalidad de la botella, desajuste del pistón, fricción desigual en el borde, rebaba o carga lateral | Dimensiones del pistón y del diámetro interior según las marcas de cavidad y recorrido | Redondez correcta del orificio, diseño del pistón, alineación del moldeo o del ensamblaje |
| El pistón de nivel se detiene a una altura constante | Ventilación de la base obstruida, restricción local en el diámetro interior, alta fricción o diferencial de presión insuficiente | Espacio libre de ventilación, posición de la etiqueta o decoración, perfil del orificio y fricción | Restablecer el flujo de aire por debajo del pistón; corregir la combinación de geometría y material |
| Película de pared delgada; de lo contrario, el pistón recorre todo su recorrido | Adhesión de la fórmula, tensión de fluencia, energía superficial o reología dependiente de la temperatura | Residuos según la temperatura y la edad; interacción entre la fórmula y la pared | Evalúa la compatibilidad entre la superficie o el material y la reología de la fórmula; no des por sentado que un mayor vacío elimina la película |
| Grandes burbujas de aire; dosis intermitente | Aire atrapado en el sistema, fuga en el recorrido del producto, problema con la válvula o cebado incompleto | Nivel de llenado del video/sección, integridad del sello, funcionamiento de la válvula y recuento de cebado | Mejorar el llenado y la desgasificación, así como el ensamblaje; ajustar la entrada de la bomba y las válvulas |
| Buen resultado cuando está fresco; malo tras el envejecimiento o el almacenamiento en frío | Cambio reológico, hinchamiento de la resina o del sellador, migración del lubricante, fluencia o separación de la fórmula | Dimensiones de los componentes envejecidos, par/función y estado de la fórmula | Modificar la interfaz entre el material y la fórmula, la tolerancia o el diseño de almacenamiento; volver a certificar |
¿Por qué un envase sin aire deja demasiado producto?
1. El método de prueba provoca la falla
Las carreras parciales, un actuador que no puede regresar a su posición inicial, ciclos muy rápidos, un movimiento de limpieza irregular y la detención al primer golpe de aire pueden afectar negativamente el resultado. Por el contrario, agitar, calentar o abrir el empaque durante la prueba puede exagerar el rendimiento más allá del uso real por parte del consumidor. Primero, revisa el método, el equilibrio, la tara y el cálculo.
2. La válvula de ventilación de la base no puede dejar entrar aire por debajo del pistón
Un empaque de pistón necesita aire exterior debajo del pistón. Una etiqueta, la decoración en la parte inferior, un elemento de la tapa de transporte, rebabas de moldeo o residuos pueden bloquear la ventilación. En ese caso, la bomba no genera un diferencial de presión suficiente para elevar el pistón. Defina en el plano un área libre de etiquetas y recubrimientos, y revísela después de la decoración y el empaque.
3. El pistón y el diámetro interior de la botella no se mueven como un sistema
Una fuerza de sellado demasiado baja puede permitir que entre aire más allá del pistón; una fuerza excesiva genera fricción y provoca atascos. La ovalidad de la botella, el cono, las nervaduras, las hendiduras, las líneas de soldadura, las rebabas, las variaciones en el borde del pistón y la fricción de la resina son factores importantes. Mide el diámetro funcional a lo largo de la trayectoria de desplazamiento y a través de las cavidades, no solo el diámetro externo a una sola altura.
4. La reología de la fórmula excede la trayectoria de flujo
Un solo valor de viscosidad es insuficiente. La tensión de fluencia, el adelgazamiento por cizallamiento, la recuperación tixotrópica, las partículas, la estructura de la cera y la temperatura determinan si la fórmula fluye hacia la cámara entre las carreras y se desprende de la pared. Utilice la fórmula real en su rango de temperatura y envejecimiento. El agua es útil para algunas pruebas de fugas, pero no es un sustituto válido para una crema viscosa o una suspensión mineral.
5. Al llenar, se forma una bolsa de aire o se coloca el pistón de manera incorrecta
Una alta velocidad de llenado, una profundidad inadecuada de la boquilla, un flujo interrumpido, la formación de espuma, una secuencia de llenado inadecuada o un retraso en el ensamblaje pueden provocar la formación de huecos. Un llenado insuficiente puede alterar la posición inicial del pistón y el comportamiento de cebado. Registre los ajustes reales de llenado en producción e inspeccione las unidades llenadas mediante cortes transversales o técnicas de imagen adecuadas durante la fase de desarrollo.
6. Las válvulas de la bomba, el resorte o la cámara no se recuperan
Una entrada obstruida, la contaminación de la válvula, una presión de apertura de la válvula elevada, fugas en los sellos, un retorno del resorte incompleto o una salida estrecha pueden provocar un suministro intermitente. Diagnostique por separado el cebado, la dosis en estado estable y el rendimiento al final de la vida útil. La guía de Boyu para un botella con bomba sin aire que deja de funcionar abarca los síntomas básicos perceptibles para el usuario; un fallo en la evacuación requiere un análisis más profundo del balance de masa y la localización de residuos, tal como se describe aquí.
Cómo evitar una evacuación deficiente antes de la producción en masa
- Escribe primero el perfil del producto: capacidad de llenado, densidad, reología en función de la temperatura, partículas, contenido de solvente/aceite, dosis prevista, uso diario, orientación, vida útil y población de consumidores.
- Selecciona el paquete completo como un sistema: diámetro interior del cilindro, pistón, motor de la bomba, recorrido de la válvula, actuador, empaque, ventilación de la base y tapa superior. No apruebes una bomba y un cilindro a partir de planos independientes sin realizar pruebas con el producto ensamblado.
- Configurar la dosis y la evacuación al mismo tiempo: Una cámara más grande puede reducir el número de carreras, pero aumentar la retención en el recorrido o empeorar el rellenado con un producto espeso. Compara la curva de dosificación, el cebado, la evacuación y la fuerza que debe aplicar el usuario en una sola matriz.
- Bloquear el proceso de llenado: Defina la temperatura de llenado, la velocidad, la profundidad de la boquilla, la tolerancia de llenado neto, el desgasce y el asentamiento, según corresponda, así como los tiempos de ensamblaje. Reproduzca estas condiciones durante la calificación.
- Protege la rejilla de ventilación: Indique la zona que debe mantenerse libre en los planos de decoración, etiquetas y empaques, y luego inspeccione las unidades terminadas —no solo las moldeadas—.
- Prueba de la variación representativa de la producción: Incluye múltiples cavidades, lotes de bombas, lotes de resina/color y condiciones de ensamblaje. Analiza los límites de llenado bajo/alto y los límites de tolerancia dimensional pertinentes.
- Edad: la fórmula real en el empaque final: Repita el prellenado, la dosificación, la purga, el recorrido del pistón y la evacuación después de las pruebas de compatibilidad y estabilidad. Utilice el protocolo de prueba de compatibilidad de envases cosméticos de Boyu para relacionar los cambios en la apariencia y los materiales con la función.
- Conservar las pruebas: muestras aprobadas, planos, versiones de fórmulas, datos brutos, fotografías, validación de limpieza y revisión de software de pruebas y hojas de cálculo. La cifra final debe poder ser auditada.
Qué hacer cuando la evacuación falla
- Contener el ganado afectado. Identifica los lotes de componentes, fórmulas, llenado, ensamblaje y productos terminados. Conserva las muestras de control sin abrir; no analices hasta su destrucción todas las muestras restantes objeto de quejas.
- Verifica la medición. Vuelve a verificar el estado del balance, la tara, el cálculo de llenado, el punto final, la integridad de la carrera, la temperatura, la inclusión de la tapa y la limpieza/secado. Calcula el cierre del balance de masa.
- Clasifica el modo de falla. Distinguir entre retención en la trayectoria normal alta, pistón inclinado, pistón atascado, película en la pared, ingreso de aire, llenado insuficiente y falla de la bomba. Anota la altura del pistón y la ubicación de los residuos antes de abrir.
- Compara las unidades que se sabe que funcionan bien con las que fallan. Utiliza la misma fórmula y el mismo operador. Mide el diámetro interior y la ovalidad de la botella, así como las piezas del pistón y la válvula, por cavidad y por lote; revisa el espacio libre de ventilación y rellena los huecos.
- Cambia una variable a la vez. Cambiar simultáneamente la bomba, el pistón, el biberón y la fórmula puede dar lugar a un resultado satisfactorio sin que se identifique la causa. Realiza un experimento estructurado cuando exista la posibilidad de que se produzcan interacciones.
- Implementar medidas correctivas y volver a validar. Un cambio en el material, el lubricante, la válvula, la cavidad, la decoración, el proceso de llenado o el proveedor puede requerir una nueva calificación de compatibilidad y evacuación, de acuerdo con el plan de control de cambios aprobado.
- Decide el curso de acción en función del riesgo y la evidencia. Tanto la modificación como el uso tal como está requieren una aprobación técnica documentada; las instrucciones para el consumidor no pueden compensar un empaque que no cumpla con las especificaciones acordadas.
Qué incluir en el plano, el acuerdo de calidad y el informe de pruebas
| Documento | Contenido mínimo |
|---|---|
| Especificaciones de los componentes | Números de pieza, materiales y calidades según lo acordado, dimensiones y tolerancias críticas, diámetro interior funcional, pistón, caudal de la bomba, espacio libre para la ventilación, ensamblaje y muestra aprobada. |
| Procedimiento operativo estándar (SOP) de prueba | Fórmula, llenado, acondicionamiento, orientación, definición de carrera completa, velocidad, intervalo de reposo, punto final, método de tara/limpieza, resolución de la balanza, cálculo y manejo de desviaciones. |
| Plan de aceptación | Definición de lote, selección de muestras, límites individuales y de lote, requisitos de dosis inicial/dosis de mantenimiento/reanudación, manejo de los casos de estancamiento, reglas para repetir pruebas y autoridad para tomar decisiones. |
| Informe de prueba | La masa inicial, la tara, la masa final y la masa residual de cada unidad; la evacuación; los datos de cebado y dosificación; las fotos; el promedio, la variación y el rango; el cierre del balance de masa; las fallas; el equipo y la fecha. |
| Control de cambios | ¿Qué cambios en la fórmula, los componentes, la resina, los colorantes, los lubricantes, los moldes o cavidades, los proveedores de bombas, el ensamblaje, la decoración o el proceso de llenado requieren notificación, aprobación y recalificación?. |
Si agregas una segunda bomba o fuente de botella, no te guíes únicamente por la apariencia o el tamaño nominal. Sigue un procedimiento controlado calificación de una segunda fuente para empaques que compara los planos, los materiales, el rendimiento funcional y el perfil de evacuación del producto envasado.
Preguntas frecuentes
¿Puedo determinar la evacuación observando la posición del pistón?
No. La posición del pistón ayuda a diagnosticar el mecanismo, pero no mide el residuo en el recorrido de la bomba, la película en las paredes ni el perímetro del pistón. Utiliza el residuo gravimétrico y luego interpreta la ubicación.
¿Se acepta automáticamente la evacuación 95%?
No. Puede ser un objetivo del proyecto, pero su aceptabilidad depende del método, el valor de la fórmula, las dosis perdidas, las fallas individuales y el acuerdo con el proveedor o la marca. Una pérdida de 5% en un tratamiento de alto valor de 15 g puede ser más importante que el mismo porcentaje en una loción corporal de bajo costo.
¿Deberían los residuos incluir el producto que se encuentra dentro de la bomba?
Sí, si la reclamación se refiere a lo que el consumidor puede obtener del empaque completo. Reporta el residuo total como valor principal. Además, puedes separar el retén inevitable en el recorrido de la bomba del residuo en la botella o el pistón para fines de diagnóstico técnico.
¿Se puede usar agua para la prueba de evacuación?
Solo para pruebas de selección limitadas, cuando así lo indique el método. El agua no reproduce la tensión de fluencia, la adhesión a las paredes, la carga de partículas, el rellenado de la válvula ni la respuesta a la temperatura de muchas fórmulas cosméticas. Para la calificación se debe utilizar la fórmula final o un sustituto reológico científicamente justificado.
¿Por qué la última parte sale en pequeños chorritos?
Es posible que la cámara ya no se vuelva a llenar por completo debido a la entrada de aire, el bloqueo del pistón, la formación de puentes en la fórmula, la obstrucción de la válvula o un tiempo de recuperación insuficiente. Registre la dosis por carrera cerca del final de la vida útil e inspeccione el pistón y la válvula de ventilación antes de dar por vacío el envase.
¿Cuántas botellas se deben analizar?
No existe un recuento universal libre de riesgos. Utilice varias unidades representativas de la producción en las cavidades y lotes de componentes pertinentes, y luego base el tamaño de la muestra de calificación en la variabilidad, las consecuencias de las fallas y el nivel de confianza deseado. Diez unidades pueden servir para evaluar un diseño, pero no validan automáticamente un proceso de suministro de gran volumen.
Certifica la botella, la bomba, la fórmula y el proceso de llenado en su conjunto
Envíe a Boyu Packaging el tipo de fórmula previsto, los datos de reología o viscosidad, el tamaño de llenado, la dosis objetivo, el problema de residuos actual, el mercado y el volumen de producción. Podemos ayudarle a definir una estructura de envase sin aire y preparar muestras para sus pruebas de preenmulsión, dosificación, compatibilidad y evacuación del producto envasado.
Fuentes y referencias técnicas
- Chrobot, K. y otros, “Desperdicio de producto derivado de la insuficiente capacidad de vaciado de los envases de cosméticos y sus implicaciones económicas y ambientales”,” Sostenibilidad 17(3), 1056 (2025). Estudio y método de prueba.
- ASTM D3890-18 (2025), Práctica estándar para determinar el número de bombeos necesarios para cebar un dispensador de bomba mecánica. Página de la norma ASTM.
- ASTM D4336-18(2025), Práctica estándar para la determinación del caudal por carrera de un dispensador de bomba mecánica. Página de la norma ASTM.
- ASTM D6633-18(2025), Práctica estándar para la estabilidad funcional básica de un dispensador mecánico de bomba. Página de la norma ASTM.
- Rathore, S., Schuler, B. y Park, J., “Evaluación del ciclo de vida de diversos sistemas de dosificación utilizados en el empaque de productos cosméticos”,” Tecnología y ciencia del empaque 36(7), 533–547 (2023). El análisis incluyó los residuos del producto en su evaluación ambiental. Registro DOI.
Las normas están protegidas por derechos de autor y pueden ser objeto de revisiones. Verifique la edición vigente y adquiera o acceda al método completo antes de declarar el cumplimiento. Este artículo resume el alcance y la aplicación; no reproduce el texto de las normas.



 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch