Réponse directe : choisir sérigraphie Si vous recherchez un rendu durable, imprimé directement sur le conteneur, avec un nombre restreint de couleurs unies, optez pour marquage à chaud lorsqu'une touche discrète apportée par une feuille métallisée ou pigmentée est essentielle pour créer un effet haut de gamme ; optez pour une étiquette autocollante que vous ayez besoin de graphismes en couleur, de textes réglementaires denses, de plusieurs références ou de petits tirages économiques. Aucune solution n’est universellement “ la meilleure ”. Le procédé adapté est celui qui permet de fabriquer le produit sur le matériau et selon la forme souhaités, qui résiste à l’environnement d’utilisation du produit une fois rempli, qui répond aux exigences en matière de graphisme et de textes réglementaires, et qui offre le coût unitaire le plus bas. acceptées paquet.
Valeur par défaut pratique : Utilisez la sérigraphie directe pour le logo permanent, le marquage à chaud uniquement lorsque l'effet métallique justifie son coût, et une étiquette pour les textes variables ou riches en informations. Une approche hybride s'avère souvent plus efficace que de vouloir tout réaliser avec un seul procédé.
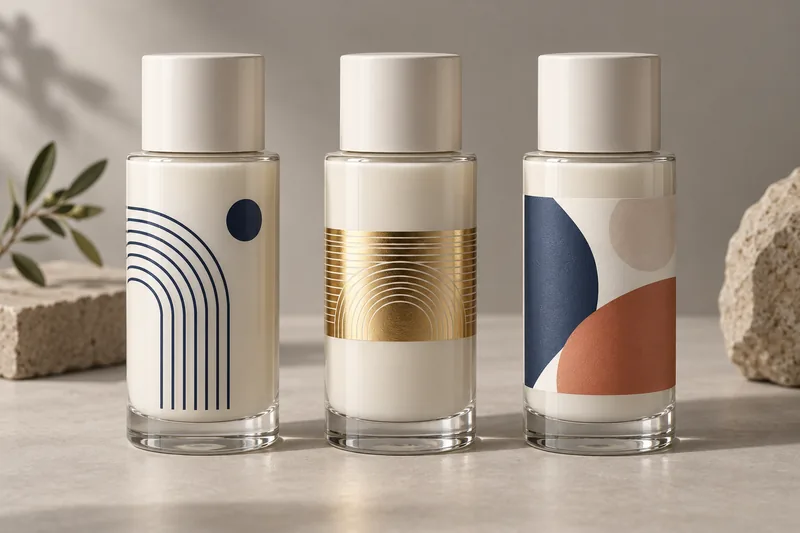
Sérigraphie, estampage à chaud et étiquettes : comparaison rapide
| Critère | Sérigraphie | Marquage à chaud | Étiquette auto-adhésive |
|---|---|---|---|
| Usage privilégié | Logo permanent et couleurs d'accompagnement unies | Reflet métallisé, bordure ou emblème haut de gamme | Impression en couleur, qualité supérieure, différentes versions et petits tirages |
| Aspect et ergonomie | L'encre est appliquée directement sur l'emballage ; aspect “ sans étiquette ” | Haute réflectivité ou effet métallisé spécial | Étiquette visible, ou aspect quasi « sans étiquette » grâce à un film transparent |
| Couleur/illustration | En général, un écran et un passage par couleur ; le repérage est essentiel | À utiliser de préférence comme accent discret ; la finesse des détails dépend de la matrice, de la feuille et de la surface | CMJN, photographies, dégradés, encre blanche, données variables et petits caractères |
| Tolérance de forme | Convient aux zones d'impression cylindriques, ovales ou plates bien définies, avec un outillage adapté | Particulièrement sensible au contact, à la planéité et à la courbure | Convient aux panneaux standard ; les courbes coniques et composées nécessitent des constructions sur mesure |
| Économie à court terme | La configuration et les passes par couleur peuvent prendre le dessus | Les coûts liés aux matrices, à la mise en place et au changement de feuille peuvent représenter une part prépondérante | C'est souvent là qu'elle est la plus performante, notamment dans l'impression numérique d'étiquettes |
| Économie à long terme | Peut s'avérer intéressant pour des illustrations stables et récurrentes | Efficace pour un accent limité et reproductible | Comprend le matériau de surface, l'adhésif, le film de protection et la pose pour chaque unité |
| Risque principal | Adhérence/séchage de l'encre, bavures, repérage | Transfert incomplet, plis, déformation due à la chaleur, marques de matrice | Bords décollés, bulles, déchirures, éraflures ou étiquettes de travers |
| La meilleure raison de le choisir | L'encre doit donner l'impression de faire partie intégrante du récipient. | L'effet métallisé apporte une réelle valeur ajoutée en rayon | La densité d'informations ou la flexibilité des références constitue la contrainte |
Qu'est-ce que la sérigraphie, l'estampage à chaud et les étiquettes ?
Sérigraphie : l'encre est déposée directement à travers un pochoir
Un écran porte un pochoir représentant le motif. Une raclette pousse l'encre à travers les mailles ouvertes sur l'emballage tandis que la bouteille est maintenue en place et, pour une impression cylindrique, fait tourner selon un angle contrôlé par rapport à l'écran. L'encre est ensuite durcie ou séchée en fonction de sa composition chimique. Chaque couleur d'accompagnement nécessite généralement son propre écran, sa propre encre et son propre passage. La sérigraphie est appréciée pour ses couleurs opaques, son aspect « imprimé directement sur l’emballage » et sa bonne durabilité lorsque le support, le prétraitement, l’encre et le séchage sont correctement adaptés les uns aux autres.
Le terme soie cette technique perdure dans la “ sérigraphie ”, bien que les écrans industriels modernes utilisent généralement des mailles synthétiques. Si vous souhaitez en savoir plus sur le processus détaillé, les différences entre le verre et le plastique, les conditions d’atelier et les contrôles d’adhérence de l’encre, consultez le guide de Boyu sur la sérigraphie sur flacons. Cet article s'attache délibérément à la question du choix entre différentes méthodes plutôt qu'à reproduire ce guide technique.
Estampage à chaud : un poinçon transfère certaines couches de feuille métallique sous l'effet de la chaleur et de la pression
Dans le procédé d’estampage à chaud, une matrice chauffée presse une feuille métallique contre l’emballage. À la température, à la pression et au temps de maintien appropriés, les couches de séparation et adhésive permettent au revêtement décoratif de se détacher de son support uniquement aux endroits où la matrice entre effectivement en contact avec celui-ci. Le terme “ feuille ” ne désigne pas nécessairement une épaisse tôle métallique ; il s’agit d’un système de transfert sophistiqué et fin, capable de produire des effets métalliques, pigmentés, holographiques ou autres.
Sur du verre nu ou revêtu, un procédé adapté peut consister à sérigraphier d’abord une image d’apprêt, puis à transférer la feuille sur cet apprêt. Sur les plastiques, la résine, le revêtement, le traitement de surface, la résistance à la chaleur, la géométrie de la pièce, la dureté de la matrice et l’outillage de support sont autant de facteurs déterminants. Une feuille adaptée aux bouchons en ABS peut ne pas convenir au PP non traité ou à l'épaulement incurvé d'une bouteille en PETG.
Étiquettes autocollantes : un support préimprimé est collé sur l'emballage
Une étiquette auto-adhésive est un ensemble stratifié : un support imprimable, éventuellement une couche d'impression, de vernis ou de laminage, un adhésif et une pellicule de protection. Le transformateur imprime et découpe l'étiquette à l'emporte-pièce ; le fabricant, le conditionneur ou le fournisseur d'emballages l'applique en exerçant une pression de lissage contrôlée. L'adhésif entre alors en contact avec la surface. Le papier, le PP, le PE et les films PET se comportent différemment, tout comme les adhésifs permanents, amovibles, à application humide, pour congélateur et lavables.
Cette comparaison porte sur les étiquettes autocollantes. Les manchons thermorétractables, les étiquettes moulées et les étiquettes en papier à colle humide constituent des systèmes distincts, qui présentent des spécificités en termes de machines, de rentabilité et d'impact sur le recyclage.
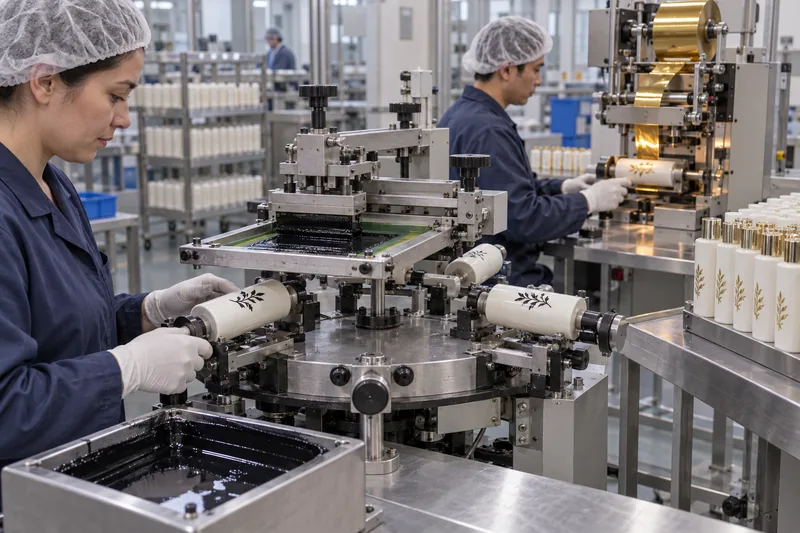
Quelle méthode convient au verre, au PET, au PETG, au PE, au PP et aux tubes ?
Les noms des matériaux constituent un point de départ, mais ne valent pas une validation. Les mélanges-maîtres de couleur, la teneur en matériaux recyclés, les agents de démoulage, les additifs lubrifiants, les revêtements de surface, le givrage, la métallisation et la durée de stockage peuvent modifier l'adhérence. Demandez au décorateur d'identifier précisément le support et le traitement utilisés, et non pas de se contenter de mentionner “ encre plastique ” ou “ adhésif puissant ”.”
| Emballage | Sérigraphie | Marquage à chaud | Étiquettes |
|---|---|---|---|
| Bouteilles et bocaux en verre | Une gamme haut de gamme performante grâce à une encre pour verre adaptée, une surface propre et un durcissement conforme aux spécifications | Possible avec un système d'apprêt/feuille compatible et une géométrie contrôlée | Compatible avec la plupart des étiquettes ; les revêtements, les surfaces froides ou humides et les sections coniques doivent encore faire l'objet d'une validation |
| Bouteilles en PET | Courant, mais il faut vérifier la compatibilité avec l'encre et la sensibilité du flacon à la chaleur | Possible dans les zones stables avec une voile adaptée et une fenêtre thermique adéquate | C'est souvent une solution pratique ; évitez la condensation et vérifiez la conception du système de recyclage |
| PETG et copolyester à paroi épaisse | Bon potentiel visuel ; il convient de tester la résistance aux solvants et l'adhérence | Résultat de grande qualité, mais une chaleur ou une pression excessive peut laisser des marques ou déformer la pièce | Fonctionne sur les panneaux d'étiquettes conçus à cet effet ; vérifier l'aspect sur les parois transparentes |
| Bouteilles en PEHD/PEBD | Nécessite généralement un traitement anti-flammes/anti-corona certifié et une encre compatible avec le PE ; essai de flexibilité | Possible dans les zones prises en charge et contrôlées ; récupération par compression et chauffage de la matière | Utilisez un film ou un adhésif souple, conçu pour les plastiques à faible énergie et la compression. |
| Bouteilles, bocaux et bouchons en PP | Le prétraitement et le choix de l'encre sont essentiels, car le PP présente une faible énergie de surface | Très répandues sur les bouchons dotés d'un film ou d'un traitement adapté ; les parois incurvées sont plus dures | Choisissez un adhésif dont l'efficacité a été prouvée sur le PP ; ne vous fiez pas aux résultats des essais réalisés sur le PET. |
| Tubes cosmétiques | La sérigraphie directe peut présenter une certaine souplesse lorsqu’elle est correctement formulée et durcie | Efficace pour certains accents seulement ; le support du tube ainsi que les coutures et l'orientation ont leur importance | Utile pour les petits tirages, mais le « squeeze cycling » peut froisser ou décoller une étiquette rigide |
| Composants en aluminium | Peut être appliqué sur une laque adaptée ou une surface métallique préparée | C'est souvent esthétique, mais la feuille doit rester visuellement distincte de la finition de base | Convient aux surfaces cylindriques propres ; la laque et la condensation peuvent nuire à l'adhérence |
La forme peut rendre impossible un processus qui, sans cela, serait tout à fait adapté. Un cylindre droit permet un parcours prévisible de l'impression ou de l'étiquette. Un panneau en creux permet de maintenir l'étiquette. Un épaulement, un rétrécissement, une nervure, une ligne de joint de moulage ou une courbe composée modifie la pression de contact et le repérage. Sur les éléments compressibles flacons cosmétiques en plastique, la flexibilité et le mouvement des panneaux ont leur importance ; sur les charges lourdes emballages cosmétiques en verre, la propreté, les revêtements et la stabilité dimensionnelle sont les critères prépondérants.
Choisissez en fonction des illustrations et de l'architecture de l'information
Optez pour la sérigraphie pour obtenir des couleurs d'accompagnement maîtrisées et un emballage intégré
La sérigraphie donne les meilleurs résultats lorsque l'identité peut être exprimée à l'aide d'une à trois couleurs unies, d'un logo épuré et d'une épaisseur de trait suffisante pour garantir une reproduction fidèle sur le diamètre réel. Elle s'avère moins efficace lorsque le visuel comporte des photographies, des changements fréquents de langue, de nombreux ingrédients ou de nombreuses variantes de petit volume. Chaque couleur supplémentaire nécessite un écran supplémentaire, un réglage, un passage de séchage et un ajustement du repérage.
Optez pour l'estampage à chaud lorsque la feuille métallique est un élément central recherché
Le marquage à chaud donne les meilleurs résultats lorsqu’il est utilisé de manière ciblée : un logo, une ligne, un col ou un emblème sur une zone de contact stable. Les grandes surfaces pleines recouvertes de film métallisé accentuent les ondulations de la surface, les petits trous et les variations de pression. Les détails inversés très fins peuvent se combler ; les bords non soutenus peuvent perdre le contact. Vérifiez bien le brillant, la teinte et la réflectivité réels, car la couleur “ or ” n’est pas une couleur standard.
Optez pour une étiquette lorsque les informations évoluent plus rapidement que le flacon lui-même
Les étiquettes permettent de traiter efficacement les couleurs quadrichromiques, les photographies, les mentions réglementaires détaillées, les codes-barres, les panneaux multilingues, les données variables et les versions régionales. Elles permettent également de dissocier le stock de bouteilles du stock de visuels : un emballage non décoré peut ainsi servir à plusieurs références à faible volume. Un film transparent peut donner l’impression d’une bouteille «sans étiquette», mais l’adhésif transparent, les poches d’air, la poussière et les rayures sur la bouteille deviennent alors plus visibles.
La décoration ne remplace en aucun cas les obligations réglementaires. Aux États-Unis, les informations obligatoires relatives aux produits cosmétiques doivent être mises en évidence et bien visibles. Dans l’Union européenne, l’article 19 exige que les informations spécifiées soient présentées en caractères indélébiles, facilement lisibles et visibles. Si la surface directement décorée ne permet pas d’apposer les mentions obligatoires de manière durable, il convient de prévoir une étiquette, un emballage en carton, une notice ou tout autre support d’information autorisé, après examen réglementaire.
Qu'est-ce qui revient moins cher ? Comparez le coût unitaire convenu, et non le devis de décoration.
Coût unitaire accepté = coût du composant de base + coûts de mise en place/outillage ÷ nombre d'unités acceptées + coûts de décoration/matériaux/application + coûts de contrôle + coûts de rebut/retouche + coûts de stock/changement
Cette formule explique pourquoi aucun fournisseur sérieux ne peut désigner la méthode la moins chère en se basant uniquement sur le visuel. Un prix d’impression bas associé à des rejets esthétiques de type 8% peut coûter plus cher qu’un prix de fabrication plus élevé avec un rendement stable. Une étiquette peut entraîner un surcoût de matière par unité, mais permet d’éviter les écrans, les matrices et les stocks de bouteilles finies sur dix références. L'impression directe peut s'avérer économique dans le cadre d'une commande récurrente stable, car elle ne nécessite ni stock d'étiquettes ni étape d'application lors du remplissage.
| Couche de coûts | Sérigraphie | Estampage à chaud | Étiquette |
|---|---|---|---|
| Correction/configuration | Séparation des couleurs, un écran par couleur, calibres, mise au point des couleurs, réglage des lignes | Matrice, gabarit, prélèvement de feuille, réglage de la presse et fenêtre de processus | Prépresse, plaques pour impression traditionnelle ou numérique, matrices de découpe si nécessaire |
| Variable | Encre, chaque passage de couleur, séchage, manipulation | Consommation de feuille, cycle d'estampage, opérateur et manutention | Matériau de surface, encre/finition, adhésif, support protecteur, transformation et application |
| Risque caché | Multiplication des rejets en plusieurs étapes et obsolescence des composants décorés | Rejets liés à la surface ou à la géométrie et variations de teinte entre lots de feuilles | Main-d'œuvre/machines nécessaires à la mise en œuvre, déchets de revêtement, quantité minimale de commande (QMC) par rouleau et stocks de versions obsolètes |
Comment la quantité commandée influe sur la réponse
- Prototype et test de marché : Les étiquettes imprimées numériquement constituent généralement la solution la moins risquée, car le visuel peut être modifié sans qu'il soit nécessaire de réimprimer tout un lot de composants.
- Marque en pleine expansion proposant plusieurs références : Une seule bouteille standard accompagnée d'étiquettes personnalisées s'avère souvent plus avantageuse qu'un stock de bouteilles imprimées séparément. Un logo sérigraphié sur le devant associé à une étiquette arrière personnalisable constitue une solution hybride pratique.
- Volume de répétition stable : La sérigraphie peut offrir un excellent rapport qualité-prix lorsque le support, les couleurs et le motif sont identiques et que le rendement est élevé.
- Référence produit « Premium » : Le recours à la technique du « hot foil » peut se justifier lorsque l’effet de rayonnage soutient le prix cible. Il convient de l’utiliser de manière sélective plutôt que de partir du principe qu’une utilisation plus importante de cette technique entraîne une plus grande valeur ajoutée.
La quantité minimale de commande (MOQ) peut dépendre de la couleur de la bouteille, du lot d'encre, du rouleau de film métallisé, du matériau de l'étiquette, du procédé d'impression ou de la ligne de production — et pas uniquement du nombre total d'emballages. Demandez au fournisseur de préciser chaque MOQ dans le devis et d'indiquer si les quantités excédentaires, les quantités insuffisantes et les rejets liés à la décoration sont inclus.
Comment tester la durabilité des décorations avant la production en série
Il n'existe pas de “ test de décoration esthétique ” universel unique permettant de valider toutes les utilisations finales. Il convient d'élaborer un plan de validation à partir des mécanismes de défaillance probables et de définir la méthode, les conditions de test, le nombre d'échantillons et les critères d'acceptation avant de procéder aux essais. Voici une séquence utile :
- Verrouiller la version destinée à la production. Noter les informations suivantes : résine/verre, couleur, taux de matière recyclée, revêtement ou dépoli, traitement, encre et durcisseur, durcissement, feuille d’aluminium/apprêt, composition de l’étiquette, adhésif, équipement d’application et codes de date.
- Préparez le produit et appliquez-le correctement. Intégrez les pièces et les étiquettes dans l'environnement d'application défini ; veillez à ce que les surfaces restent sèches et propres ; utilisez les fixations, les pressions et les vitesses de production. Les performances adhésives de l'étiquette immédiatement après l'application ne sont pas les mêmes qu'après le temps de maintien.
- Établir une référence visuelle. Valider la couleur sous un éclairage défini, dans une position donnée, ainsi que la couverture d'impression/de pellicule, le déport de l'étiquette, les bulles, les plis et les limites esthétiques acceptables.
- Faire face aux problèmes d'adhérence et d'usure. Recourez, le cas échéant, à une comparaison à l'aide de bandes étalonnées ou de coupes en croix, ainsi qu'à des essais contrôlés de frottement à sec/humide, d'abrasion et de manipulation. La norme ASTM D3359 est avant tout une méthode de comparaison des revêtements qui présente certaines limites ; il ne faut pas en faire une règle universelle arbitraire pour les plastiques souples.
- Testez les conditions réelles d'utilisation. Exposez les échantillons à la formule préparée et à des contaminants plausibles tels que l'huile, l'alcool, les tensioactifs, les filtres solaires, l'eau et les résidus de nettoyage. Ajoutez des conditions de température (chaud/froid), une humidité élevée, une utilisation en salle de bains, des cycles de compression/flexion ou un contact avec des parfums, conformément aux instructions de l'emballage.
- Tester la conduite et le réseau de distribution. Effectuez une simulation des opérations de remplissage, de bouchage, de transport, de marquage, d'emballage et d'expédition. Les décorations ayant passé avec succès le test de frottement en laboratoire peuvent s'abîmer au contact des rails de guidage ou des cloisons.
- Conserver les échantillons et suivre l'évolution de la production. Conserver les échantillons et les limites signés issus de l'essai validé et du premier lot de production en série. Procéder à une nouvelle validation après tout changement de substrat, de traitement, d'encre, de feuille métallique, d'adhésif, de revêtement, de fournisseur ou de procédé.
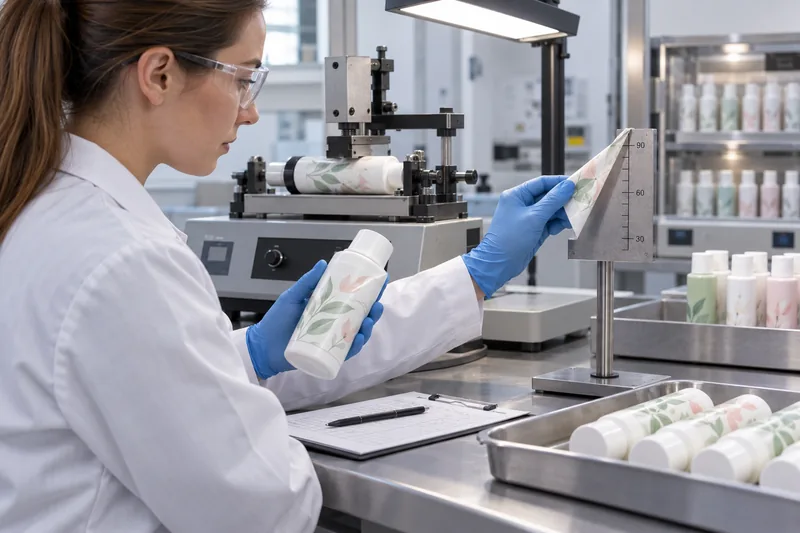
Pour une approche plus globale couvrant les dimensions, les fuites, les chutes, la distribution, la compatibilité et le transport — et pas seulement la décoration —, consultez le guide de Boyu sur essais requis pour les flacons cosmétiques et ses détails essai de compatibilité entre la formule et l’emballage cosmétique rempli cadre.
Problèmes courants, causes profondes et mesures correctives
Défauts de sérigraphie
| Problème | Causes probables | Démarche corrective |
|---|---|---|
| L'encre s'écaille ou s'efface | Incompatibilité entre l'encre et le support, traitement insuffisant ou obsolète, contamination, mélange incorrect, durcissement insuffisant ou attaque chimique | Mettre le lot en quarantaine ; vérifier la résine/le revêtement et le traitement de surface ; contrôler les registres de mélange et de durcissement ; refaire des tests avec l'encre et la formule utilisées en production. Réimprimer par-dessus une encre de mauvaise qualité n'est pas une solution durable. |
| Flou, bavures ou image double | Glissement de la bouteille, mauvais réglage du contact ou de la racle, débit d'encre excessif, mauvais serrage ou manipulation prématurée | Vérifier le positionnement et la rotation, stabiliser la viscosité, régler l'écran et la raclette, puis vérifier le durcissement et le délai de manipulation. |
| Petits trous ou absence d'impression | Poussière, huile, revêtement rugueux, maille obstruée ou mauvais transfert d'encre | Améliorer le nettoyage et le contrôle de l'air, inspecter les surfaces d'entrée et l'état des écrans, puis réinitialiser les paramètres de transfert. Définir les limites relatives aux microperforations dans l'échantillon marqué. |
| Les couleurs ne s'affichent pas | Variations dimensionnelles des bouteilles, erreur de référence du dispositif de fixation, étirement de l'écran, dérive d'orientation ou déplacement de la pièce | Utilisez un repère d'orientation fiable, vérifiez les tolérances des pièces et les dispositifs de fixation, ajoutez des recouvrements d'images le cas échéant, et vérifiez le repérage sur un tirage représentatif. |
Défauts liés à l'estampage à chaud
| Problème | Causes probables | Démarche corrective |
|---|---|---|
| Transfert incomplet ou interrompu | Chaleur insuffisante ou inégale, pression ou temps de maintien inadéquats ; incompatibilité entre la feuille et l’apprêt ; mauvais contact ; irrégularités de surface | Cartographiez la fenêtre de processus facteur par facteur, vérifiez le niveau et le maintien de la matrice, contrôlez le lot de feuille d'aluminium, l'apprêt et le durcissement, puis inspectez la surface de la pièce non imprimée. |
| Remplissage, ponts ou contours flous | Chaleur, pression ou temps de maintien excessifs ; dureté de la matrice inadaptée ; détails en dessous de la capacité du processus | Réduire la puissance dans la plage autorisée, optimiser la matrice, augmenter l'espacement entre les éléments graphiques et l'épaisseur des traits, puis valider à nouveau l'échantillon de référence. |
| Ride, fissure ou zone terne | Suivi/tension de la feuille, courbure, texture de surface, étirement excessif ou caractéristiques de décollement inadéquates | Stabilisez l’alimentation et le contact, réduisez la zone de pose de la feuille ou repositionnez le visuel, puis choisissez une feuille adaptée au support et à la géométrie. |
| Le plastique se déforme ou présente une marque de moulage | Chaleur ou pression excessive, soutien interne insuffisant, paroi trop fine ou zone d'impression instable | Arrêtez la production, améliorez le mandrin ou le support, réduisez la consommation d'énergie du processus ou déplacez le visuel. Ne masquez pas les déformations structurelles sous prétexte d'un compromis esthétique. |
Défauts des étiquettes autocollantes
| Problème | Causes probables | Démarche corrective |
|---|---|---|
| Relevage des bords ou soulèvement | Plastique à faible énergie, contamination/condensation, grande rigidité de l'étiquette, rayon trop serré, chevauchement ou pression insuffisants | Identifiez la résine ou le revêtement, veillez à ce que la surface reste sèche, choisissez un adhésif compatible et un support souple, arrondissez les angles, optimisez le nettoyage et vérifiez le temps de maintien avant de procéder aux essais. |
| Bulles, plis ou formation de tunnels | Poussière/air, géométrie incorrecte de l'étiquette, courbe conique ou composée, tension excessive, mauvais alignement lors de l'application | Redessiner la forme de l'étiquette, valider un film plus souple, nettoyer la surface et régler le distributeur, la pression du rouleau et le contrôle des bouteilles. |
| L'étiquette glisse ou se détache lorsqu'elle est mouillée | Application sur une surface humide ou froide, adhésif inadapté, temps de prise insuffisant, migration de la formule ou immersion prolongée | Appliquer sur une surface sèche et traitée avec un produit d'entretien, choisir l'adhésif en fonction des conditions réelles d'exposition, définir le temps de maintien et effectuer des essais avec des emballages remplis en les soumettant à des cycles d'humidité/d'eau. |
| Traces d'encre ou décollement du stratifié | Quantité insuffisante de vernis/stratifié, mauvaise adhérence entre les couches, formule agressive ou frottement entre les paquets | Améliorer le traitement de protection, vérifier la compatibilité entre l'encre et le film et repenser les points de contact de l'emballage ; tester les rouleaux finis et les emballages mis en place. |
Une méthode en six étapes pour choisir la décoration qui convient
- Portillon de copie obligatoire : Énumérez toutes les mentions obligatoires, la langue, le code-barres et les éléments variables. Si ces informations ne peuvent pas être imprimées de manière lisible directement sur le produit, prévoyez une étiquette ou un emballage secondaire.
- Grille de type « substrat et forme » : identifier avec précision le matériau, le revêtement, le traitement, le comportement des parois et des parties flexibles, le conique, le rayon, le joint, la ligne de joint et le panneau décoratif utilisable.
- Condition d'utilisation et d'environnement : formule de calcul, contact, manipulation par le consommateur, humidité de la douche/salle de bains, rayons UV/lumière, alcool/huile, cycles d'essorage, température et durée de vie prévue.
- Portail des œuvres d'art : Distinguez les éléments permanents de l'identité visuelle de la marque, les accents métalliques, les couleurs en haute résolution, les textes fins et les informations variables. Attribuez chacun d'entre eux au processus le plus à même de les traiter de manière fiable.
- Portail commercial : comparer le nombre de références, l'incertitude des prévisions, la fréquence de réapprovisionnement, l'amortissement des outils et des moyens de production, l'obsolescence des produits finis, le rendement et le coût d'utilisation de la ligne de conditionnement.
- Étape de validation/fin de vie : vérifier que le fournisseur est en mesure de démontrer la capacité de ses procédés et que la décoration, la couverture de l'étiquette, l'adhésif, l'encre et la feuille métallisée sont compatibles avec le flux de recyclage visé ou l'allégation de durabilité.
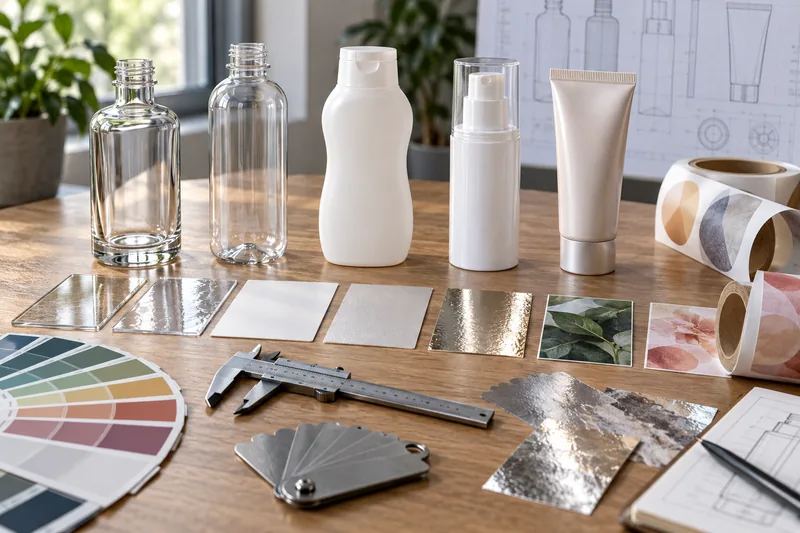
Une grille d'évaluation pondérée pour l'approbation interfonctionnelle
Demandez aux services marketing, réglementaire, opérationnel, qualité et achats d’évaluer chaque option viable sur une échelle de 1 (faible) à 5 (fort), puis de multiplier ce score par la pondération convenue. Une répartition de départ raisonnable est la suivante : faisabilité du substrat/de la géométrie 20%, durabilité vérifiée 20%, visuel et impact de la marque : 20%, texte juridique/gestion des versions : 15%, rentabilité unitaire acceptée : 15%, et fin de vie/maîtrise des changements : 10%. Adaptez les pondérations à votre programme ; ne transformez pas les critères techniques de réussite ou d’échec en moyennes négociables.
Recommandations rapides par type de projet
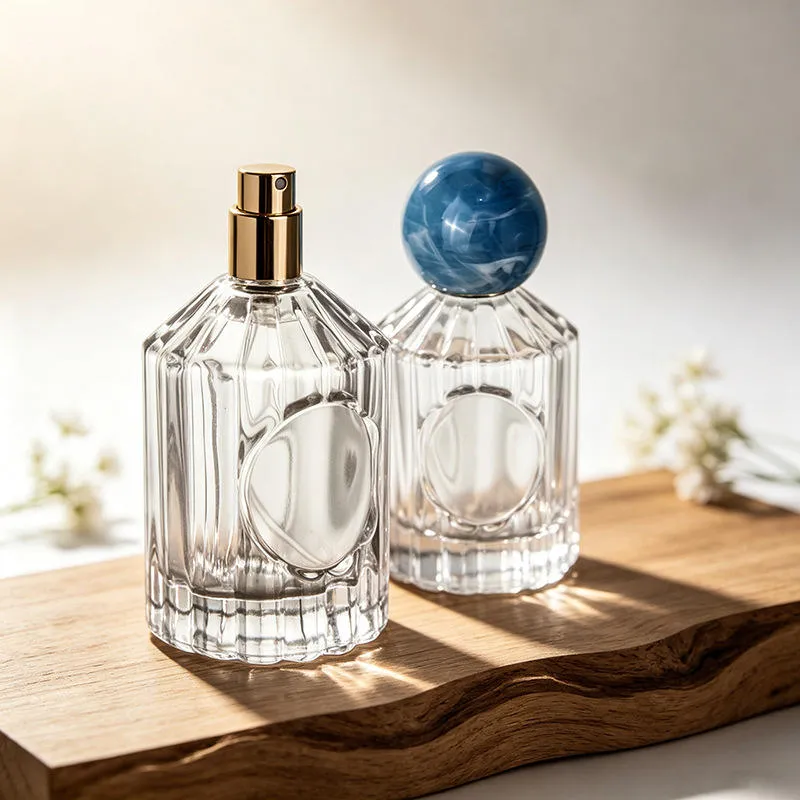
- Flacon de parfum de luxe : impression sérigraphique en couleur et emblème en feuille à chaud en édition limitée, certifié résistant au contact de l'alcool.
- Gamme de soins pour la peau multilingue : logo permanent sur le devant et étiquette au dos déclinée en plusieurs versions.
- Petit lancement aux perspectives incertaines : flacon standard et étiquette numérique autocollante.
- Flacon souple de shampoing ou de lotion : impression directe sur matériau souple ou système d'étiquetage en PE/PP adaptable, dont la résistance a été prouvée lors de cycles de compression.
- Pot haut de gamme au design minimaliste : une couleur de sérigraphie opaque ; n'ajouter de film métallisé que si la géométrie permet un contact uniforme.
Quand une décoration hybride est préférable
Un système hybride n'est pas un compromis lorsque chaque processus est affecté à la tâche pour laquelle il est le plus performant. Parmi les architectures courantes, on peut citer :
- Face avant sérigraphiée + étiquette au dos : une identité de marque pérenne, avec des éléments, des arguments et un langage adaptables.
- Sérigraphie + estampage à chaud : une couleur opaque et une touche métallique sans recourir à une feuille métallique sur une grande surface instable.
- Étiquette décorée : Une feuille métallique ou un gaufrage est réalisé sur l'étiquette selon un procédé d'impression à plat, puis appliqué sur une bouteille qu'il serait difficile d'estampiller directement.
- Impression directe + étiquette superposée variable : Un pack standard est disponible en stock ; les éditions limitées ou les informations spécifiques à certains marchés sont ajoutées ultérieurement.
Les systèmes hybrides impliquent une accumulation des tolérances. Précisez la relation entre le joint de la bouteille, le repère d'impression, la position de la feuille d'aluminium et le bord de l'étiquette. Vérifiez que les étapes ultérieures (chaleur, solvants, essuyage ou pose d'étiquettes) n'endommagent pas la décoration réalisée précédemment.
Que faut-il inclure dans l'appel d'offres, le cahier des charges graphiques et l'accord de qualité ?
Dessin et révision du composant ; composition exacte (résine/verre/revêtement) ; couleur et teneur en matériaux recyclés ; col et bouchon ; panneau décoratif ; composition du produit et conditions de remplissage.
Fichier vectoriel ; couleurs d'accompagnement/spécifiques ; référence Pantone et échantillon physique ; sous-impression blanche ; code de la feuille métallisée ; ordre d'impression ; police lisible ; qualité « code-barres » requise.
Traitement ; encre, feuille métallique, apprêt, étiquette et adhésif homologués ; durcissement ; gabarit/référence ; passages d'impression ; environnement d'application ; identification de la ligne de production et du sous-traitant.
Méthode de colorimétrie/tolérance ; position et repérage ; limites relatives aux trous d’épingle, aux vides et aux bords ; essais d’adhérence, de frottement et de décollement ; conditionnement ; taille de l’échantillon ; AQL ou plan d’échantillonnage convenu.
Quantité minimale de commande (MOQ) par composant/procédé/couleur ; configuration et propriété des outillages ; rendement cible ; livraisons excédentaires ou insuffisantes ; tolérance sur les rejets ; délai de livraison ; conditionnement et Incoterm.
Aucune substitution non autorisée de substrat, de traitement, d'encre, de feuille métallique, d'apprêt, d'adhésif, de matériau de surface, de revêtement, de motif décoratif, de procédé de durcissement ou d'outillage ; définir les conditions nécessitant une nouvelle qualification.
Pour emballages de produits de soin, notamment les défis liés à l'huile, aux tensioactifs, aux filtres solaires et à l'utilisation en salle de bains, selon le cas. Pour emballage de parfum, sans oublier l'exposition à l'alcool et aux parfums, ainsi que les éraflures dues au bouchon ou au contact. Un certificat générique fourni par le fournisseur d'encre, de film métallisé ou d'étiquettes ne remplace pas les essais effectués sur votre emballage de production rempli.
Durabilité et recyclabilité : éviter les affirmations générales
La décoration la plus discrète n’est pas forcément la meilleure solution en matière de recyclage, et une “ étiquette recyclable ” n’est pas nécessairement recyclable sur toutes les bouteilles, quel que soit le système de collecte. L’encre d’impression directe, les couches métallisées, le support de l’étiquette, l’adhésif, la couverture, la couleur et la densité peuvent tous avoir une incidence sur le tri et le retraitement. Pour le PET, les recommandations actuelles de l’APR en matière de conception prennent en compte la structure de l’étiquette et la couverture de surface lors des tests de tri. Pour les autres plastiques et les marchés d’exportation, il convient de se référer au guide de conception et au protocole de test locaux applicables.
Il est recommandé de limiter au maximum la couverture superflue et la diversité des matériaux, d'éviter les allégations environnementales non étayées et d'exiger des preuves concernant l'ensemble de la combinaison « bouteille-décoration ». Une déclaration du fournisseur concernant une feuille métallique ou un adhésif constitue une information utile, mais la marque reste responsable de l'allégation relative à l'emballage fini.
Questions fréquentes
La sérigraphie est-elle plus résistante qu'une étiquette ?
Pas nécessairement. Une encre correctement traitée et séchée peut offrir une excellente durabilité, mais une encre inadaptée peut s'effacer. Une étiquette en film correctement choisie peut résister à l'eau et à l'abrasion, mais un adhésif inadapté peut se décoller. Comparez les systèmes de production certifiés en les soumettant aux mêmes tests de formulation, de manipulation et d'environnement.
Le marquage à chaud peut-il être appliqué directement sur du verre ?
Cela est possible avec un système compatible, mais de nombreux procédés de fabrication du verre consistent d’abord à créer une image d’apprêt sérigraphiée, puis à y transférer une feuille métallique. Le verre nu, le verre peint et les différents revêtements peuvent nécessiter des prétraitements et des durcissements spécifiques. Il convient de valider la composition exacte du verre et de la décoration.
Quel procédé est le plus adapté aux bouteilles en PP ou en PE ?
Il n'existe pas de réponse qui se limite au seul matériau. La sérigraphie nécessite généralement un traitement de surface validé et une encre compatible ; les étiquettes requièrent un adhésif conçu pour les plastiques à faible énergie de surface ; le marquage à chaud nécessite une feuille compatible et une fenêtre thermique/de contact adaptée. Le PE souple nécessite également des essais de flexibilité.
Les étiquettes sont-elles imperméables ?
“Le terme ” imperméable » est trop vague. Le support en film peut résister à l’eau, tandis que le papier gonfle, que l’encre s’efface, que le film de protection se décolle ou que l’adhésif perd de son adhérence sur une surface humide. Précisez le type d’exposition (éclaboussures, condensation, humidité due à la douche ou immersion), puis testez l’étiquette imprimée sur la bouteille remplie après un temps de maintien défini.
Quelle est la meilleure méthode pour les illustrations photographiques ?
Une étiquette en quadrichromie est généralement la solution la plus pratique. La sérigraphie directe est généralement plus adaptée aux couleurs d'accompagnement et aux illustrations simples. L'impression directe en plusieurs couleurs est possible, mais chaque passage augmente les risques liés au repérage, au rendement et aux coûts.
Une start-up devrait-elle commencer par choisir ses étiquettes ?
C'est souvent le cas, surtout lorsque les prévisions et les demandes d'indemnisation sont encore sujettes à évolution. Mais la bouteille doit tout de même être dotée d'un panneau et d'un matériau compatibles avec l'étiquette, et la pose manuelle peut s'avérer coûteuse ou donner des résultats inégaux. Concevez l'emballage de manière à ce que le processus d'étiquetage puisse s'adapter à une pose automatisée.
Vous souhaitez comparer ces trois méthodes sur votre colis ?
Veuillez envoyer à Boyu Packaging le plan du conteneur ou un échantillon, les informations précises concernant le matériau et le revêtement, le visuel, le type de formule, les marchés cibles, la quantité commandée et l'environnement d'utilisation. Nous pouvons vous aider à définir les zones de décoration réalisables, à organiser l'échantillonnage et les essais, et à établir un devis détaillant les coûts de mise en place, de décoration unitaire et d'emballage.
Demander une étude de faisabilité d'un projet de décoration ou consultez d'autres conseils techniques dans le guide de Boyu Connaissance des produits bibliothèque.
Sources et références techniques
- Nazdar — Encre de sérigraphie pour contenants, série 5100.
- Nazdar — Caractéristiques techniques de l'encre pour sérigraphie sur conteneurs UV de la série 4300.
- Marabu — Informations techniques sur l'estampage à chaud sur verre.
- ITW ShineMark — apprêt pour le procédé de marquage à chaud.
- Avery Dennison — Présentation technique de l'étiquetage des bouteilles en PET.
- FINAT — Manuel technique et méthodes d'essai des étiquettes autocollantes.
- ASTM D3359 — Mesure de l'adhérence par essai au ruban adhésif.
- FDA des États-Unis — Réglementation de l’étiquetage des cosmétiques.
- Règlement (CE) n° 1223/2009 de l'Union européenne relatif aux produits cosmétiques.
- ISO — ISO 22715:2006 Produits cosmétiques — Emballage et étiquetage.
- Association des recycleurs de plastique — Recommandations de conception pour les encres d'impression directe.
 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch