














Réponse en bref : la sérigraphie sur flacons consiste à faire passer l’encre à travers les zones ouvertes d’un écran portant un pochoir, tandis qu’un flacon cylindrique tourne en synchronisation avec l’écran. La durabilité du résultat ne dépend pas seulement de l’encre. Elle exige une surface de flacon, un prétraitement, un système d’encre, un pochoir, un dispositif de maintien, un durcissement et un essai de vérification adaptés. Le verre nécessite généralement une surface parfaitement propre et peut demander un prétraitement à la flamme ou à base de silane ; les plastiques PE et PP nécessitent habituellement une activation de surface mesurée. La température et l’humidité doivent respecter la fiche technique de l’encre choisie, et non une valeur universelle.
Dans ce guide
Comment fonctionne la sérigraphie sur flacons ?
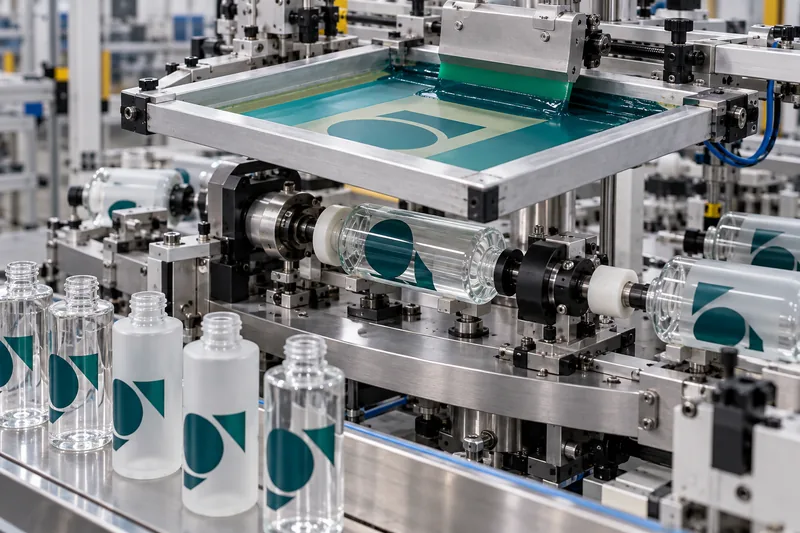
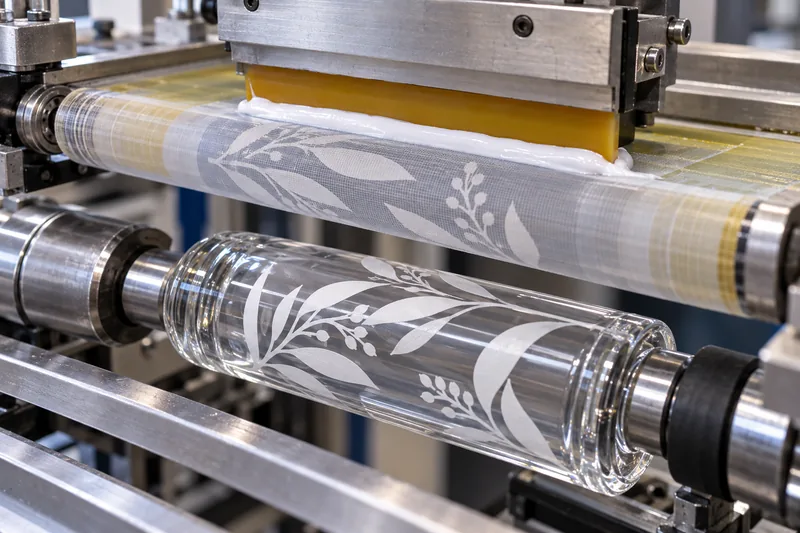
Les mailles des écrans de sérigraphie modernes sont généralement synthétiques, bien que l’appellation traditionnelle faisant référence à la soie reste courante. Le graphisme est séparé par couleur et sert à créer un pochoir sur une toile tendue. Les zones de l’image restent ouvertes ; les zones hors image sont obturées. Pendant l’impression, une racle en polyuréthane pousse l’encre à travers les mailles ouvertes pour la déposer sur le flacon.
Les objets plats peuvent rester immobiles, mais les flacons ronds exigent un mouvement synchronisé. Un mandrin, des rouleaux ou un dispositif de maintien positionnent le flacon. À mesure que l’écran se déplace, le flacon tourne à une vitesse périphérique correspondante. Si le flacon glisse, si sa circonférence varie ou si le dispositif est excentré, les traits se dédoublent, les lettres s’étirent et les couleurs suivantes ne se superposent plus correctement.
L’encre doit ensuite passer d’un film liquide imprimable à un film solide résistant. Selon l’encre, cette transformation peut résulter d’une polymérisation UV ou UV-LED, de l’évaporation des solvants, d’une réticulation chimique, d’une cuisson thermique ou d’une combinaison de ces mécanismes. Une encre « sèche au toucher » n’est pas nécessairement complètement durcie ni résistante aux produits chimiques.
Le procédé complet de sérigraphie sur flacons
1. Définir le cahier des charges du flacon et de son utilisation finale
L’imprimeur doit connaître le support précisément, au-delà des seules désignations « plastique » ou « verre ». Pour le plastique, cela comprend le grade de résine, la teneur en matière recyclée, le colorant, l’agent de démoulage et tout revêtement. Pour le verre, cela comprend le traitement à froid, la coloration par pulvérisation, le dépolissage et les autres décors présents sous l’impression. L’équipe doit également définir la formule conditionnée, la durée de conservation attendue, les expositions en salle de bains ou en voyage, les marchés cibles et déterminer si le flacon sera comprimé, lavé ou manipulé avec de l’alcool, de l’huile ou de la protection solaire sur les mains.
2. Séparer le graphisme et définir techniquement la zone imprimable
Chaque ton direct nécessite généralement sa propre séparation graphique, son écran et son poste ou passage d’impression. Les textes fins en réserve, les trames et les décors enveloppants demandent davantage de maîtrise qu’un grand logo en aplat. La zone décorée doit éviter les fortes conicités, les plans de joint du moule, les reliefs et les changements brusques de diamètre. Un espace non imprimé au raccord est souvent nécessaire, car la sérigraphie cylindrique ne permet pas une impression parfaite dans la zone de chevauchement entre le début et la fin du motif.
3. Préparer l’écran et le dispositif de maintien
Le nombre de mailles, l’épaisseur du pochoir, la tension et la dureté de la racle déterminent l’épaisseur du film d’encre et la netteté de l’image. Le dispositif doit positionner le flacon à partir de références répétables et le soutenir sans le déformer. L’imprimeur doit qualifier le flacon réel de production, et non un plan idéal, car l’épaisseur des parois, l’ovalisation et le renfoncement du fond peuvent modifier la rotation.
4. Nettoyer et prétraiter
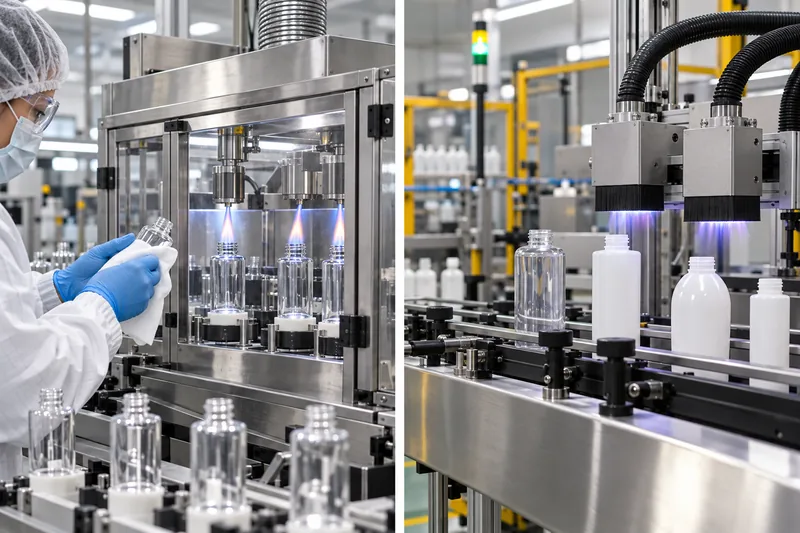
La poussière, l’huile, le silicone, les empreintes, la condensation et les résidus d’agent de démoulage peuvent provoquer des piqûres ou une perte totale d’adhérence. Le nettoyage et le prétraitement sont deux opérations distinctes : le nettoyage élimine les contaminants ; un traitement à la flamme, corona, plasma ou chimique modifie la surface pour permettre son mouillage et l’adhérence de l’encre. L’énergie de surface doit être mesurée peu avant l’impression, car l’effet du traitement peut diminuer pendant le stockage.
5. Mélanger et conditionner l’encre
Amenez l’encre et les flacons dans la plage de température ambiante approuvée, homogénéisez soigneusement les pigments et ajoutez uniquement le diluant, le durcisseur ou le promoteur d’adhérence autorisés par le fournisseur d’encre. Consignez le numéro de lot, le rapport de mélange, l’heure et l’échéance de la durée d’utilisation du mélange. Une dilution non maîtrisée peut améliorer l’imprimabilité pendant quelques minutes tout en réduisant l’opacité, le durcissement, la netteté des contours et la résistance chimique.
6. Imprimer, effectuer le durcissement intermédiaire et régler le repérage
Validez un échantillon de début de série pour la position, la couleur, l’opacité, la qualité des contours et le raccord. Les flacons multicolores nécessitent une orientation répétable et un durcissement intermédiaire suffisant pour que l’écran suivant ne soulève ni n’étale la couleur précédente. Un durcissement excessif entre les couleurs peut aussi réduire l’adhérence entre couches dans certains systèmes UV ; la fenêtre de surimpression indiquée par le fournisseur d’encre doit être respectée.
7. Effectuer le durcissement final, conditionner et vérifier
L’intensité UV, la dose, le spectre et la distance des lampes — ou le temps au four et la température du flacon — doivent être mesurés, et non déduits de la seule vitesse du convoyeur. Laissez l’impression refroidir et, pour les systèmes bicomposants ou à solvants, attendez la durée de réticulation prescrite avant les essais finaux. Nazdar indique par exemple que son encre à solvants 5100 pour contenants atteint ses propriétés finales cinq à sept jours après séchage. Ce délai est propre au produit, mais illustre pourquoi un essai immédiat au ruban adhésif peut donner une image trompeuse des performances définitives.
Sérigraphie sur flacons en verre et en plastique
La mécanique d’impression est similaire, mais la problématique d’adhérence diffère. Un flacon en verre peut supporter certains durcissements à haute température qui déformeraient le plastique ; les polyoléfines à faible énergie de surface nécessitent une activation ; et un flacon en verre peint doit être considéré comme un support revêtu, car l’encre adhère à la peinture et non directement au verre.
| Critère de décision | Ce qui change entre le verre et le plastique |
|---|---|
| Surface | Verre : chimiquement réceptif lorsqu’il est propre, mais les traitements à froid, le silicone, la graisse et la peinture pulvérisée peuvent empêcher l’adhérence. Plastique : le PET, le HDPE, le LDPE et le PP se comportent différemment ; le PP et le PE nécessitent couramment une activation. |
| Prétraitement | Verre : un nettoyage suivi d’un traitement à la flamme, au silane ou de type Pyrosil peut être prescrit pour certains systèmes encre/revêtement. Plastique : un traitement maîtrisé à la flamme, corona ou plasma est courant, avec vérification du niveau de tension de surface en dynes avant l’impression. |
| Encre et durcissement | Verre : des encres pour verre à durcissement UV, bicomposantes et à durcissement thermique sont disponibles. Plastique : l’encre doit être adaptée à la résine exacte et rester suffisamment souple pour supporter la compression du flacon ; la température de durcissement ne doit pas déformer l’emballage. |
| Défaillance principale | Verre : contamination ou incompatibilité entre le revêtement et l’encre. Plastique : énergie de surface insuffisante, perte d’efficacité du traitement, variation de la résine, flexion du flacon ou déformation thermique. |
| Validation | Les deux nécessitent des essais d’adhérence, d’abrasion et de résistance à la formule. Le plastique exige également des essais de compression ou de flexion lorsque cela est pertinent ; le décor sur verre doit être contrôlé après les traitements thermiques et les opérations de revêtement. |
Pour mieux comprendre le support lui-même, comparez les options de Boyu : emballages cosmétiques en verre et flacons cosmétiques en plastique . Si le flacon est encore en développement, le procédé de fabrication des flacons de parfum en verre explique pourquoi les variations dimensionnelles et les revêtements de surface doivent être maîtrisés avant la décoration.
Combien de couleurs peut-on imprimer sur un flacon ?
Il n’existe pas de maximum universel. Un seul ton direct constitue la solution la plus simple et la plus tolérante. Deux ou trois tons directs sont courants sur un équipement adapté, tandis que quatre ou davantage sont possibles si la machine possède suffisamment de postes, si le flacon dispose d’un repère d’orientation fiable et si le graphisme accepte la tolérance de repérage disponible. Chaque ton direct nécessite généralement un écran et un passage distincts.
La sérigraphie en quadrichromie existe également : l’ISO 12647-5 traite de la maîtrise du procédé de sérigraphie en quadrichromie, mais cette norme ne constitue pas une homologation spécifique aux flacons. Sur un petit flacon courbe, les points de trame, la conicité, la position du raccord et le repérage peuvent rendre la quadrichromie moins tolérante que les graphismes en tons directs. Les marques recherchant des effets photographiques devraient comparer la sérigraphie au transfert thermique, aux étiquettes adhésives ou à l’impression numérique directe, plutôt que de supposer qu’un plus grand nombre d’écrans donne toujours un meilleur résultat.
Une règle de préparation graphique pour éviter les mauvaises surprises coûteuses
Demandez au fournisseur d’indiquer sur le plan approuvé la circonférence imprimable, l’espace non imprimé au raccord, la tolérance de repérage, les épaisseurs minimales de traits en positif et en réserve, ainsi que l’ordre des couleurs. Validez des échantillons physiques de production sous l’éclairage prévu ; une image à l’écran ou une épreuve numérique ne restitue pas fidèlement l’opacité, la brillance de surface ni le relief de l’encre au toucher.
Quelles température et humidité faut-il respecter ?
Il serait inapproprié de répondre par une valeur unique. Les conditions admissibles dépendent de la fiche technique de l’encre, des produits chimiques utilisés pour préparer l’écran et du support. L’objectif est d’obtenir une viscosité stable, l’absence de condensation, une évaporation des solvants ou une exposition UV maîtrisée, un air propre et un durcissement répétable.
| Exemple publié | Interprétation correcte |
|---|---|
| Encre Nazdar 2300 UV/UV-LED : 18–32 °C | Le fournisseur indique 65–90 °F (18–32 °C) comme température optimale de l’encre pour l’impression et le durcissement. Une encre plus froide devient plus visqueuse ; une encre plus chaude peut perdre en netteté. Cette plage est propre à l’encre et ne constitue pas une règle universelle pour l’atelier d’impression. |
| Exemple Marabu MGHT : 20–25 °C et 45–60 % d’humidité relative | Il s’agit des conditions idéales d’impression indiquées pour cette encre pour verre à haute température. Elles ne doivent pas être appliquées à une autre encre UV ou à solvants sans l’accord de son fournisseur. |
| Zone de travail UV | Maîtrisez les expositions parasites à la lumière du jour et aux UV, car elles peuvent amorcer le durcissement de l’encre dans l’écran. Gardez l’encre couverte, utilisez les filtres adaptés lorsqu’ils sont prescrits et surveillez la puissance émise par les lampes plutôt que de vous fier uniquement à leur durée de fonctionnement. |
Un dossier de production utile consigne la température ambiante et l’humidité relative ; la température des flacons et de l’encre ; le lot d’encre et l’heure du mélange ; le résultat de mesure en dynes ; la maille, le pochoir et la racle ; la vitesse et la pression de la machine ; l’intensité et la dose UV ou le profil du four ; ainsi que les résultats des contrôles. Les flacons provenant d’un entrepôt froid doivent pouvoir s’équilibrer en température afin qu’une condensation invisible ne provoque pas un défaut d’adhérence.
La maîtrise de la poussière compte autant que celle de la température. Tenez les sprays siliconés, les lubrifiants et les agents de démoulage à l’écart de la zone d’impression. Suivez la fiche de données de sécurité de chaque encre pour la ventilation, les équipements de protection individuelle, l’inflammabilité et la protection contre les UV. Une impression durcie sans odeur est souhaitable, mais l’absence d’odeur ne prouve pas à elle seule un durcissement complet.
Comment obtenir une impression durable sur flacon et résistante au décollement
L’affirmation « ne se décolore pas » doit être traduite en critères d’acceptation vérifiables. Un flacon de shampooing utilisé dans une salle de bains, un flacon de parfum et un spray à base d’alcool ne subissent ni les mêmes expositions chimiques ni les mêmes manipulations. Les mesures suivantes ont le plus d’effet :
- Figer les spécifications du support. Qualifiez la résine réelle, la teneur en matière recyclée, la couleur, le revêtement du verre ou la peinture pulvérisée. Toute modification sous l’impression peut nécessiter une nouvelle validation.
- Mesurer l’effet du prétraitement. N’acceptez pas la seule mention « traité à la flamme » comme preuve. Pour l’une de ses encres UV pour contenants, Nazdar recommande au moins 44 dynes/cm sur le PE et le PP ; une autre encre peut exiger un niveau différent.
- Utiliser un système d’encre compatible. L’encre, le catalyseur, le diluant, le primaire et le vernis de surimpression doivent constituer une combinaison approuvée. Un vernis transparent peut améliorer la résistance à l’abrasion, mais ne peut pas compenser une mauvaise adhérence de base.
- Maîtriser le film et le durcissement. La maille, le pochoir, la racle et la température de l’encre déterminent le film déposé. Pour les encres UV, mesurez l’irradiance et la dose énergétique. Un durcissement insuffisant peut entraîner une mauvaise adhérence, du collage entre surfaces, des odeurs et une faible durabilité ; un durcissement excessif peut réduire la souplesse ou l’adhérence entre couches dans certains systèmes.
- Attendre avant l’évaluation définitive. Laissez refroidir les impressions UV avant les essais et respectez la durée complète de réticulation des encres bicomposantes ou à solvants.
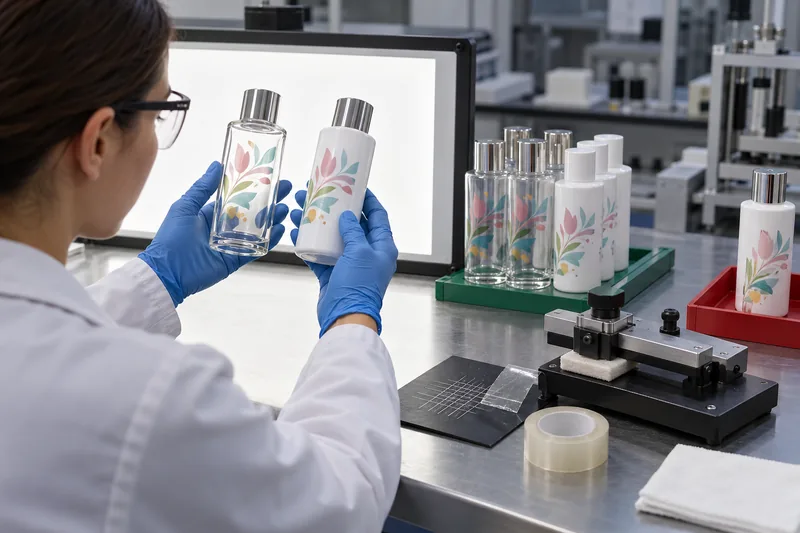
- Tester les conditions réelles d’utilisation. Associez le contrôle visuel à des essais de rayure et d’abrasion, d’adhérence au ruban adhésif ou par quadrillage, d’exposition à l’eau et à l’humidité, ainsi que de frottement ou d’immersion avec la formule réelle et les contaminants probables. Testez également la compression ou la flexion des flacons déformables.
L’ASTM D3359 fournit des méthodes établies d’essai au ruban adhésif, mais l’ASTM en souligne également les limites : la préparation de surface et la technique de l’opérateur influencent le résultat, et ces méthodes ont été développées principalement pour les revêtements sur supports métalliques. Utilisez une méthode documentée et un niveau d’acceptation convenus entre l’acheteur et le fournisseur ; ne considérez pas un essai improvisé au ruban adhésif comme une certification universelle. Le guide Boyu des essais nécessaires aux flacons cosmétiques montre comment les contrôles du décor s’intègrent dans un programme plus large de qualification de l’emballage.
Défauts de sérigraphie sur flacons : causes et actions correctives
| Défaut | Causes probables et démarche corrective rigoureuse |
|---|---|
| L’encre se décolle lors de l’essai au ruban adhésif ou de rayure | Vérifiez l’identité du support, la contamination, le niveau en dynes, l’ancienneté du traitement, la compatibilité de l’encre, le dosage du catalyseur, l’énergie de durcissement et le temps de réticulation écoulé. Mettez le lot en quarantaine ; n’augmentez pas simplement la puissance de la flamme ou des lampes avant d’avoir identifié la défaillance. |
| Cratères, piqûres ou manques | Recherchez la présence de silicone, d’huile, de poussière ou d’humidité, un mauvais mouillage ou de l’air entraîné. Nettoyez la ligne et les dispositifs de maintien, vérifiez l’énergie de surface et maîtrisez les aérosols à proximité. Ajouter de l’encre corrige rarement une contamination. |
| Contours flous ou bavures | Vérifiez le glissement du flacon, une pression excessive de la racle, une viscosité d’encre trop faible, le réglage écran-flacon, l’état du pochoir et un durcissement intermédiaire insuffisant. Rétablissez la température et les réglages mécaniques approuvés. |
| Image dédoublée ou mauvais repérage | Contrôlez la référence d’orientation, l’ovalisation du flacon, le faux-rond du mandrin, la tension de l’écran, la position d’arrêt et le durcissement entre les couleurs. Distinguez les variations dimensionnelles des flacons de celles de la machine avant de modifier le graphisme. |
| Faible opacité ou variation de couleur | Vérifiez l’homogénéisation des pigments, la viscosité, la température de l’encre, la maille, l’épaisseur du pochoir, l’état de la racle, la masse du film déposé et la couleur de fond du flacon. Comparez avec un étalon physique sous un éclairage défini. |
| L’encre sèche ou durcit dans l’écran | Pour les encres à solvants, vérifiez l’évaporation, les pauses et le choix du diluant. Pour les encres UV, éliminez les expositions parasites aux UV et à la lumière du jour, et gardez les récipients couverts. Nettoyez avec le produit approuvé avant que le pochoir ne soit endommagé. |
| L’impression se fissure lorsque le flacon est comprimé | Le film d’encre peut être trop cassant, trop durci, trop épais ou inadapté à la résine et à la déformation concernées. Qualifiez un système d’encre plus souple et soumettez des flacons remplis aux cycles de compression prévus. |
Que faire lorsque l’impression est incorrecte ?
Arrêtez le procédé, déterminez la période de production concernée et mettez les flacons en quarantaine. Toute reprise doit être approuvée par le service qualité et validée sur le support décoré réel. Une réparation visuellement réussie peut néanmoins affaiblir l’adhérence, attaquer un revêtement ou provoquer une fissuration sous contrainte.
| État de l’impression | Décision pratique |
|---|---|
| Humide ou pas encore durcie | Un nettoyant approuvé par le fournisseur peut éliminer l’encre s’il ne provoque pas de microfissuration du plastique et n’attaque pas la peinture. Nettoyez ensuite, renouvelez le traitement si nécessaire et ne réimprimez qu’après réussite d’un essai d’adhérence et d’aspect. |
| Durcie sur verre nu | Un décapage chimique ou mécanique maîtrisé peut être possible, mais il risque de rayer le verre, de laisser des résidus ou d’altérer les revêtements. Validez la méthode de décapage et contrôlez chaque flacon repris. |
| Durcie sur plastique ou verre peint | Un décapage agressif endommage souvent le support ou la couche de fond. La mise au rebut est fréquemment plus sûre et moins coûteuse que la création d’un défaut de durabilité caché. Ne répétez pas le traitement à la flamme ni la cuisson sans fenêtre de fonctionnement approuvée. |
| Surimpression ou masquage | N’y recourez qu’après validation du graphisme révisé, de l’épaisseur du film, de la couleur, de l’adhérence entre couches et du durcissement. Masquer une erreur n’est pas acceptable si l’impression initiale reste visible ou si la couche supplémentaire réduit la souplesse. |
Liste de contrôle pour la validation par l’acheteur
- Spécifiez précisément la résine du flacon ou l’ensemble verre/revêtement et interdisez toute modification non approuvée.
- Validez un plan de décoration coté, une référence Pantone ou un étalon physique de couleur, l’espace non imprimé au raccord et la tolérance de repérage.
- Demandez la famille d’encre, la méthode de durcissement et les preuves de prétraitement ; les détails confidentiels de formulation ne sont pas nécessaires, mais la traçabilité l’est.
- Définissez les limites d’aspect concernant les piqûres, la contamination, l’opacité, la position et la couleur.
- Définissez les essais d’adhérence, de frottement, de rayure, de résistance à la formule et à l’humidité, ainsi que de compression, avec les durées de conditionnement et les critères de réussite ou d’échec.
- Validez des échantillons de compatibilité décorés et remplis avant la production en série, et pas uniquement des échantillons de référence vides.
- Exigez une validation du début de série, des contrôles périodiques en cours de production, l’identification des lots et la conservation d’échantillons témoins.
- Convenez à l’avance des modalités de reprise, de tri, de remplacement et d’approbation des dérogations.
Questions fréquentes
La sérigraphie résiste-t-elle à l’eau ?
Elle peut résister à l’eau lorsque le support, le prétraitement, l’encre et le durcissement sont adaptés, mais l’imperméabilité n’est pas automatique. Testez des flacons remplis après une exposition prolongée à l’eau et à l’humidité, en ajoutant des frottements à l’état mouillé si cela correspond à l’usage.
La même encre peut-elle servir à imprimer des flacons en verre et en plastique ?
Certaines gammes d’encres pour contenants mentionnent plusieurs supports, mais il ne faut pas supposer qu’une même formulation et les mêmes conditions de durcissement conviennent à tous les revêtements du verre et à tous les grades de PET, de HDPE ou de PP. Chaque configuration nécessite des essais préliminaires et des essais en conditions d’utilisation finale.
Pourquoi une sérigraphie conforme en usine se décolle-t-elle ensuite ?
Les causes probables comprennent une réticulation incomplète, une attaque par la formule, l’humidité, la perte d’efficacité du traitement, une variation du support ou du revêtement, la flexion du flacon et un essai réalisé avant que l’encre n’ait atteint ses propriétés finales. Les échantillons témoins conservés et les données de procédé enregistrées aident à distinguer le vieillissement d’une dérive de production.
L’encre UV est-elle toujours préférable à une encre à solvants ou bicomposante ?
Non. Les UV permettent un durcissement rapide et une production efficace, mais le spectre des lampes, les zones d’ombre, l’épaisseur du film et l’adhérence doivent être maîtrisés. Les systèmes à solvants et bicomposants peuvent convenir à des supports ou à des objectifs de résistance particuliers. Le meilleur système est celui qui a été validé avec le flacon et la formule réels.
Besoin d’un essai de décoration sur votre flacon réel ?
Transmettez à Boyu Packaging le matériau du flacon, le graphisme, le nombre de couleurs, la formule conditionnée et les essais visés. Nous pouvons évaluer la zone imprimable, le procédé de décoration et le programme de validation des échantillons avant de figer les spécifications de production.
Sources et références techniques
Les paramètres cités ci-dessus sont des exemples issus de systèmes identifiés. Utilisez toujours la fiche technique et la fiche de données de sécurité à jour de l’encre réellement achetée.
- Fiche technique de la gamme d’encres de sérigraphie Nazdar 2300 UV/UV-LED.
- Encre de sérigraphie pour contenants Nazdar série 5100.
- Nazdar : encre UV pour contenants, adhérence entre couches et traitement à la flamme.
- Fiche technique Marabu Ultra Glass UVGL.
- Fiche technique Marabu Mara Glass MGHT.
- ASTM D3359-23, mesure de l’adhérence par essai au ruban adhésif.
- ISO 12647-5:2015, maîtrise du procédé de sérigraphie.



 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch