En bref : Un flacon cosmétique en plastique peut se fissurer des semaines ou des mois après le remplissage, même sans chute. La fissuration sous contrainte environnementale (ESC) est une hypothèse de premier plan lorsqu’un polymère sensible, une contrainte de traction et un agent de contact agissent ensemble dans le temps. Des contraintes résiduelles de moulage, une fermeture serrée ou l’empilage peuvent fournir la contrainte. Des tensioactifs, huiles ou autres composants peuvent favoriser la croissance d’une fissure. Une fissure tardive ne prouve pas l’ESC. Il faut écarter choc, paroi mince, défaut de moulage, oxydation ou autre attaque chimique. Isolez les lots touchés et comparez le conditionnement réellement rempli à des témoins avant de choisir une correction.
Pour les ingénieurs packaging, les équipes qualité et les acheteurs, il faut déterminer l’origine de la fissure, les conditions combinées et les éléments qui distinguent les causes possibles.
Qu’est-ce que la fissuration sous contrainte environnementale ?
L’ESC est une fissuration prématurée sous l’effet combiné d’une contrainte mécanique et d’un environnement donné, à des niveaux de contrainte inférieurs à ceux qui provoquent normalement une rupture à court terme. L’ASTM D1693 vise spécifiquement la sensibilité des plastiques à base d’éthylène, comme le polyéthylène, dans des conditions prescrites. Elle cite les savons, agents mouillants, huiles et détergents comme milieux possibles. L’essai n’implique pas que toute formule cosmétique endommage tous les grades de PE.
Considérez trois variables qui interagissent : polymère et grade, avec les additifs et l’historique de transformation, contrainte, résiduelle ou appliquée, et milieu de contact, durée et température. Un flacon vide peut réussir un essai de chute et se fissurer plus tard après mouillage d’une épaule ou d’un talon sous contrainte. Une rupture d’aspect fragile sans milieu de contact pertinent peut avoir une autre origine. Le diagnostic indique s’il faut modifier résine, géométrie, procédé, assemblage de fermeture, contact avec la formule ou stockage.
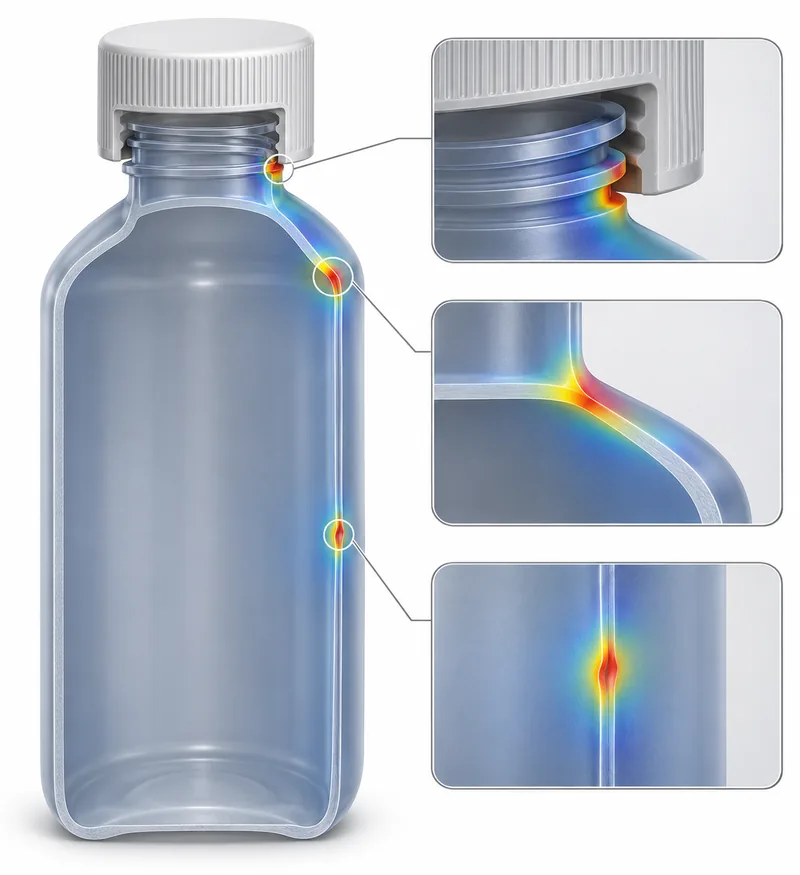
Démarche de diagnostic : où la fissure a-t-elle commencé ?
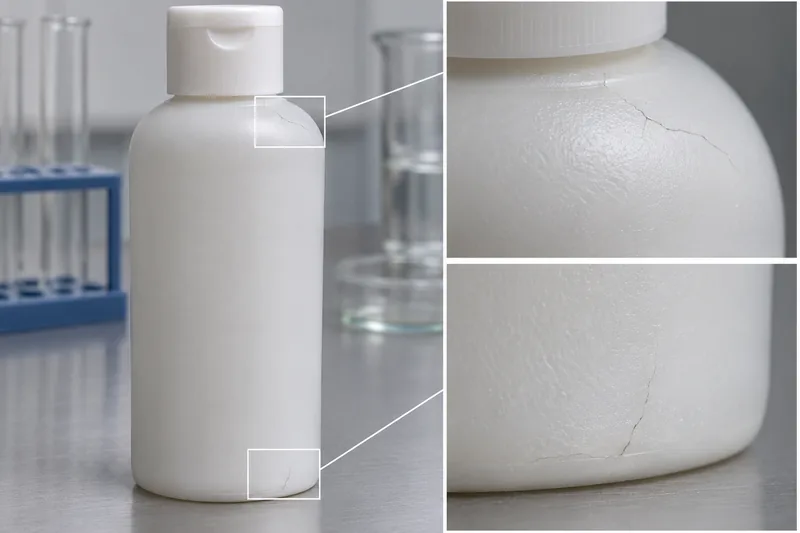
Relevez la première origine visible, au-delà de la plus longue fissure finale. Photographiez le conditionnement fermé, repérez la fissure par rapport à l’empreinte, mesurez l’épaisseur autour de l’origine et conservez des exemplaires fissurés et intacts du même lot. Ne nettoyez pas les résidus avant prélèvement. Les profils ci-dessous sont des pistes d’investigation et ne constituent pas des diagnostics visuels.
Épaule ou angle vif : Comparez la répartition des épaisseurs, le rayon et l’historique de moulage. Inspectez des flacons remplis de formule, vides et remplis d’eau. Fond ou ligne de pincement : Vérifiez la qualité de soudure, la répartition de la paraison, l’appui du fond et la charge d’empilage. Col : Mesurez les couples de pose et d’ouverture et les dimensions du col. Vérifiez les interférences du joint ou de l’obturateur et l’ajustement du bouchon. Un essai sur paroi peut manquer la déformation propre au col. Marques de manutention dispersées : Conservez l’emballage et l’historique de transport. Cherchez abrasion, choc et écrasement avant de conclure à l’ESC.
Posez quatre questions. Les défauts se limitent-ils à une empreinte ou un lot de résine ? Les flacons vides fissurent-ils sous la même charge ? Les flacons remplis ne fissurent-ils qu’avec une formule ou un parfum donné ? Les défauts se concentrent-ils à haute température ou dans une orientation d’empilage précise ? Une empreinte en cause oriente vers la géométrie ou le procédé, et une formule particulière vers la compatibilité. Chaque piste exige une comparaison contrôlée.
Si le flacon fuit, vérifiez d’abord si le liquide passe par une véritable fissure de la paroi ou par la fermeture. Les méthodes Boyu d’essai d’étanchéité des flacons cosmétiques montrent comment localiser et quantifier une fuite. Un carton humide seul ne révèle pas l’origine de la rupture.
Comment la résine, la formule et la transformation modifient-elles le risque ?
Flacons en PEHD et autres polyéthylènes
La résistance à la fissuration du PE varie selon le grade. La mention « PEHD » sur un plan n’est pas une spécification de performance. Architecture moléculaire, densité, indice de fluidité, transformation et géométrie finale influent sur les résultats. Les fournisseurs publient des données ESCR dans des conditions spécifiques. Comparez les grades seulement à réactif, concentration, température, préparation et critère de défaillance identiques. De bons résultats horaires en laboratoire n’empêchent pas la rupture d’un flacon mince avec contraintes résiduelles et contenu agressif. L’ASTM D2561 porte sur le récipient fini en PE moulé par soufflage et inclut l’influence du design, de la résine et du moulage.
PET, PP, PCR et composants de matières différentes
Le PET et le PP ne sont pas automatiquement à l’abri des fissurations assistées par contrainte ni des incompatibilités chimiques. L’ASTM D1693 est une méthode pour le PE et ne doit pas servir d’essai universel d’acceptation pour ces matériaux. Évaluez chaque grade avec la formule réelle et la pièce moulée. Modifier la teneur PCR peut changer les caractéristiques du grade ou la transformation. Validez le mélange et le fournisseur précis. Les options de packaging cosmétique PCR de Boyu aident au sourcing, tandis que la qualification dépend de la formule.
La formule de base n’est pas la seule exposition possible. Concentrés de parfum, tensioactifs, huiles, phases riches en alcool, résidus de nettoyage et solvants de décoration peuvent toucher plusieurs surfaces pendant remplissage, stockage ou usage. Une étude sur les emballages cosmétiques a observé que la formule et le vieillissement thermique modifiaient le comportement mécanique des flacons soufflés, et a évoqué l’effet combiné des tensioactifs et des contraintes résiduelles. Cela étaye une hypothèse limitée au contexte. Utilisez le protocole Boyu de compatibilité formule-conditionnement pour définir le programme de stabilité.
Le stockage peut-il provoquer des fissures ?
Température, durée, charge supérieure et orientation peuvent accélérer la défaillance d’un système fragile. La chaleur peut favoriser la diffusion et le fluage. Les cartons empilés ajoutent une charge. Un stockage latéral ou inversé peut mouiller le col ou la fermeture, à la différence d’un échantillon debout. Le guide PE de LyondellBasell cite précisément les températures élevées et le stockage sous charge supérieure comme accélérateurs de l’ESC. Un colis qui réussit un essai de chute doit encore résister à plusieurs semaines de stockage chaud sous charge.
L’humidité n’est pas un déclencheur direct universel de l’ESC des flacons PE courants. Elle peut agir indirectement sur les cartons, les étiquettes ou la température de stockage. Testez le mécanisme supposé. Consignez température réelle en entrepôt et en transport, hauteur des palettes, compression, exposition au soleil et durée. Comparez l’itinéraire défaillant à un témoin conservé sous contrôle, à formule, remplissage, couple et lot identiques. Fixez les limites de température et de durée à partir de la validation formule-emballage et du profil logistique.
Quels essais peuvent confirmer ou écarter l’ESC ?
- Conserver les preuves. Isolez les lots suspects et gardez unités défaillantes non lavées, unités intactes comparables, dossiers de production et contenu réel. Classez les défaillances par empreinte, date, lot et itinéraire.
- Inspecter la rupture. Examinez l’origine et la surface de rupture sous grossissement. Pour les cas graves, faites intervenir un laboratoire indépendant d’analyse des défaillances des polymères. Le blanchiment seul n’établit pas l’ESC.
- Tester des témoins comparables. Comparez des emballages représentatifs de la série, vides, remplis d’eau et remplis de formule réelle, avec les mêmes couple de fermeture, orientation, charge et climat. Si possible, modifiez un seul facteur suspect à la fois.
- Choisir la méthode adaptée. L’ASTM D1693 est un essai de présélection sur éprouvettes en bande courbée de plastiques à base d’éthylène. Il permet de comparer des grades dans les conditions indiquées, sans prévoir directement la durée de vie en usage. L’ASTM D2561 évalue les récipients PE soufflés. Sa procédure A peut utiliser un liquide susceptible de favoriser la fissuration, mais ne couvre pas une déformation contrôlée imposée par un obturateur au col. Aucune des deux normes ne fixe de limite d’acceptation universelle obligatoire pour les flacons cosmétiques.
- Prédéfinir la décision. Convenez de l’effectif, du milieu, de la concentration, de la température, de la durée, de la fréquence des contrôles, de la définition d’une défaillance et de la règle de nouvel essai avant les résultats. Confirmez le design révisé avec la formule finie et sur la durée de conservation prévue, en complément des essais accélérés.
Pour qualifier aussi les dimensions, la compatibilité, l’étanchéité et le fonctionnement, utilisez la liste Boyu des essais sur flacons cosmétiques. L’absence de fissure dans un essai court et de faible effectif vaut pour ces conditions et n’exclut pas toute défaillance future.
Que faire après une défaillance en conditions réelles ?
Contenir d’abord : Identifiez les références, formules, lots de composants et destinations concernés. Bloquez le stock non libéré et convenez avec l’équipe qualité de la marque de la notification client ou du retour. Remplacer les flacons sans éliminer la cause reporte le défaut. Ne remplissez pas de nouveau un emballage visiblement fissuré.
Corriger le facteur avéré : Si les défauts se concentrent sur un angle mince, revoyez géométrie ou répartition des épaisseurs. Si une empreinte domine, inspectez le moule et les réglages. Si une seule formule échoue, comparez un grade ou matériau plus approprié et les conditions de contact. Si les fissures du col sont corrélées à l’assemblage, corrigez l’interférence col-fermeture ou le couple. Le guide Boyu sur les couples de bouchage détaille ce point. Documentez tout réglage par des mesures dimensionnelles, mécaniques et sur emballage rempli, avant et après.
Éviter la récidive : Figez grade et source de résine, teneur PCR, colorant, poids, cartographie des épaisseurs critiques, empreintes, finition du col, fermeture et plage de couple. Qualifiez les cas défavorables de contact avec la formule, d’orientation, de température et de charge supérieure. Revalidez après toute modification significative. Demandez la traçabilité par lot et empreinte, les échantillons conservés, la méthode et les résultats bruts. Un certificat générique « ESCR réussi » ne suffit pas. La gamme Boyu de flacons cosmétiques en plastique aide à présélectionner des solutions. La compatibilité exige des essais sur la formule visée.
Questions fréquentes
Un flacon peut-il fissurer sans avoir chuté ?
Oui. Des contraintes résiduelles de moulage, de fermeture ou d’empilage peuvent agir dans le temps avec la formule. Confirmez le mécanisme avec des témoins comparables. Un choc passé inaperçu ou un défaut de fabrication reste possible.
Une fissure blanche très fine prouve-t-elle l’ESC ?
Non. Le blanchiment ou le réseau de microfissures est un indice. Consignez origine, surface de rupture, exposition, répartition des défauts et historique du procédé, puis testez les hypothèses concurrentes.
Quel plastique ne fissure jamais sous contrainte ?
Aucun polymère ne peut être annoncé universellement insensible. Choisissez un grade et un conditionnement fini étayés par des essais avec la formule, la charge, la température et la durée de conservation réelles. Le nom PEHD, PET ou PP seul ne suffit pas à les classer.
Sources
- ASTM International, ASTM D1693-21 : fissuration sous contrainte environnementale des plastiques à base d’éthylène.
- ASTM International, ASTM D2561-17(2023) : résistance à la fissuration sous contrainte environnementale des récipients en polyéthylène soufflé.
- LyondellBasell, note technique sur la résistance à la fissuration sous contrainte environnementale.
- LyondellBasell, diagnostic des problèmes d’ESCR.
- Article de recherche, système produit-emballage : vieillissement thermique et comportement mécanique des flacons soufflés.
 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch