














Risposta diretta: no: una pompa o un tappo fuori produzione del fornitore originario non va sostituito solo perché l'alternativa ha la stessa misura nominale, ad esempio 24/410, o sembra identica. La designazione della finitura del collo descrive solo parte dell'interfaccia. Geometria di tenuta, tolleranze della filettatura, guarnizione o liner, resina, molla, pescante, dose erogata, risposta alla coppia, cavità dello stampo e processo di assemblaggio possono comunque differire. Gestisci la sostituzione come una modifica controllata del packaging: confronta le specifiche approvate con quelle del candidato, qualifica il sito produttivo, testa il sistema effettivo componente-contenitore-formula, esegui prove sulla linea di riempimento, approva le evidenze prestabilite e monitora i primi lotti produttivi.
In questa guida
- Cosa significa qualificare un secondo fornitore
- Si può sostituire un componente con uno della stessa misura?
- Percorso di qualifica in nove fasi
- Cosa confrontare
- Credenziali e audit del fornitore
- Riconvalida basata sul rischio
- Norme e requisiti di mercato
- Sostituzione d'emergenza
- Lista di controllo per l'approvazione
- FAQ
Che cos'è la qualifica di un secondo fornitore di packaging?
La qualifica di un secondo fornitore di packaging è il processo documentato con cui si dimostra che un fornitore alternativo, il suo sito produttivo e il componente possono soddisfare costantemente i requisiti approvati del prodotto. Va oltre l'approvazione dei campioni. Un buon campione dimostra le capacità di un piccolo lotto; la qualifica dimostra che disegni, materiali, attrezzature, controlli, tracciabilità e processo produttivo del fornitore permettono di mantenerle nel tempo.
L'oggetto della qualifica non è semplicemente «una pompa». È una combinazione definita di fornitore, sito produttivo, stampo o insieme di cavità, revisione del componente, sistema di materiali e processo. Se un fornitore invia una pompa approvata da uno stabilimento e poi ne trasferisce la produzione a un altro non approvato o affida a terzi la guarnizione, il sistema di fornitura è cambiato anche se il codice commerciale dell'articolo è rimasto invariato.
| Scenario di modifica | Elementi che possono rimanere invariati | Implicazioni per la qualifica |
|---|---|---|
| Cambia il distributore, ma non il produttore né il componente | Stesso produttore legale, sito, revisione, stampo e filiera | Verifica identità, tracciabilità e condizioni di stoccaggio e movimentazione. La riconvalida tecnica può essere limitata se evidenze documentate dimostrano che la fornitura fisica non è cambiata. |
| Il progetto esistente viene trasferito a un altro sito approvato | Disegno e, talvolta, attrezzature | Valuta impianti, materiali, finestra di processo, operatori e controlli del sito ricevente; convalida i prodotti ottenuti dopo il trasferimento. |
| Un nuovo fornitore produce in base allo stesso disegno | Dimensioni obiettivo e materiali concordati | Qualifica nuovi stampi, cavità, fonti dei materiali, processo di assemblaggio, metodi di misura e prestazioni. |
| Articolo a catalogo «equivalente» con la stessa finitura nominale | Potenzialmente solo la designazione del collo e l'aspetto generale | Consideralo un nuovo progetto di componente finché un'analisi degli scostamenti e i dati di prova non ne dimostrano l'equivalenza per il prodotto previsto. |
Questa distinzione è importante perché «sostituzione diretta» è una conclusione da dimostrare con evidenze, non una descrizione commerciale del fornitore. Gli acquisti possono avviare la modifica, ma l'approvazione richiede normalmente il coinvolgimento di ingegneria del packaging, qualità, produzione, formulazione o sicurezza del prodotto, affari regolatori ove applicabile e titolare del marchio.
Si può sostituire direttamente una pompa o un tappo fuori produzione?
Di norma no. L'acquisto commerciale può essere rapido, ma utilizzare il candidato su prodotti destinati alla vendita prima dell'approvazione trasferisce rischi nascosti alla linea di riempimento e al mercato. Una pompa 24/410 può avvitarsi su un flacone 24/410 e tuttavia perdere durante il trasporto, allentarsi dopo cicli termici, erogare una dose diversa, non adescarsi con la formula, provocare criccature da stress sul collo o introdurre una guarnizione o una molla incompatibile.
Una sostituzione può seguire un percorso abbreviato solo quando la valutazione documentata della modifica dimostra che non sono cambiati gli aspetti che incidono su sicurezza, qualità, conformità, uso da parte del consumatore e producibilità, oppure quando le evidenze pregresse della piattaforma coprono effettivamente il candidato. Il gruppo responsabile dell'approvazione deve poter rispondere a tutte le seguenti domande:
- Sono stati identificati il produttore legale e il sito produttivo effettivo?
- Un disegno con revisione controllata definisce ogni interfaccia critica, oltre alla misura nominale del collo?
- Sono dichiarati materiali a contatto con il prodotto, additivi, coloranti, contenuto riciclato, lubrificanti, adesivi, liner e rivestimenti?
- Il componente è adatto al flacone e alla formula effettivi anziché a un contenitore di riferimento generico?
- Funziona con le impostazioni approvate di riempimento, tappatura, aggraffatura, coppia e ispezione?
- I risultati relativi a perdite, azionamento, dose, compatibilità, stabilità, trasporto e decorazione soddisfano criteri prestabiliti?
- La modifica incide sui fascicoli regolatori, sulle etichette, sulla documentazione di sicurezza o sulle specifiche del cliente?
- Il fornitore può mantenere la tracciabilità e avvisare l'acquirente prima di future modifiche a materiali, sito, stampi o processo?
Regola pratica
Se il componente del vecchio fornitore non è disponibile, potrebbe mancare un lotto commerciale ideale per il confronto diretto. Conserva campioni di riferimento approvati, disegni, certificati, registrazioni delle ispezioni, impostazioni di linea, reclami e dati di stabilità prima che le scorte si esauriscano. Questa base documentale è il riferimento rispetto al quale valutare il nuovo fornitore.
Percorso in nove fasi per la qualifica e la riconvalida di un secondo fornitore
Fase 1: contenere il rischio di fornitura e avviare il controllo formale della modifica
Conferma la data dell'ultimo acquisto, le scorte approvate residue, il tasso di consumo, i prodotti e mercati coinvolti, la copertura delle scorte di sicurezza, gli ordini aperti e la proprietà degli stampi. Apri una pratica di modifica con responsabile, motivazione, referenze interessate, data obiettivo e funzioni approvanti. Impedisci la commistione non controllata di componenti vecchi e nuovi assegnando codici articolo o revisioni distinti e separando le scorte.
Fase 2: ricostruire la base di riferimento approvata
Raccogli disegno approvato, distinta base, dichiarazioni sui materiali, standard colore, campioni master, campioni di produzione conservati, piano di controllo in accettazione, limiti di difettosità, impostazioni di coppia o aggraffatura, configurazione della linea di riempimento, metodi di prova, rapporti di stabilità, risultati di trasporto, reclami e storico delle deviazioni. Se la specifica preesistente riporta solo «pompa nera 24/410», non è adeguata a un trasferimento controllato. Misura i campioni conservati e traduci le conoscenze non formalizzate in una specifica delle caratteristiche critiche per la qualità.
Fase 3: prequalificare i fornitori candidati
Usa una richiesta di informazioni strutturata prima di chiedere campioni decorati. Conferma sito produttivo effettivo, capacità disponibile, esperienza con prodotti pertinenti, campo di applicazione del sistema di gestione qualità (QMS), proprietà degli stampi, tracciabilità dei componenti, controlli dei materiali, lavorazioni affidate a terzi, capacità di prova, piano di continuità operativa, tempi di produzione e disponibilità a firmare un accordo qualità. Un intermediario può essere accettabile, purché restino trasparenti il produttore e la catena di controllo delle modifiche.
Fase 4: eseguire un'analisi documentata degli scostamenti
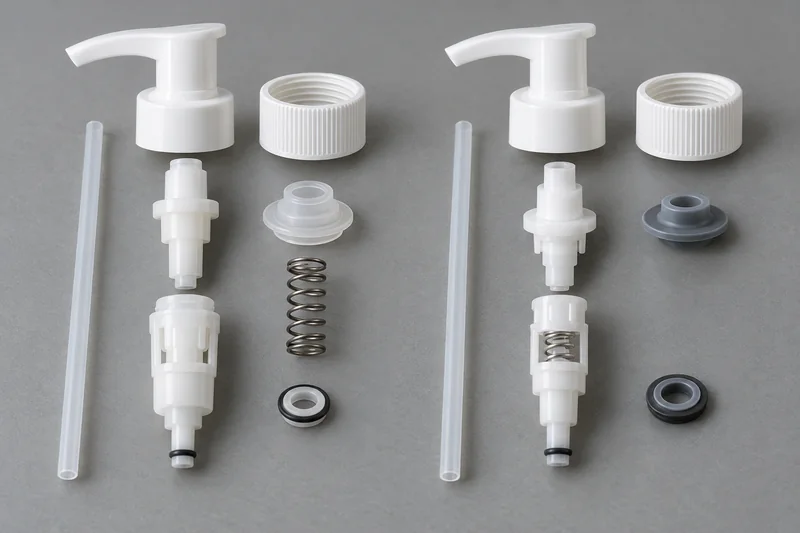
Confronta vecchi e nuovi disegni, specifiche e campioni, caratteristica per caratteristica. Classifica ogni differenza in base ai potenziali effetti su integrità della tenuta, contatto con la formula, dose erogata, uso da parte del consumatore, efficienza della linea, aspetto, conformità e logistica. La valutazione deve indicare quali evidenze precedenti restano valide, quali non lo sono più e quali nuove prove risolvono ogni scostamento.
Fase 5: approvare i campioni tecnici rispetto alla specifica
Ispeziona campioni provenienti da stampi di produzione identificati e registra l'identità dello stampo e delle cavità. Controlla dimensioni, peso, qualità visiva della lavorazione, colore e accoppiamento funzionale. Non accettare prototipi rifiniti a mano come evidenza di qualifica di un processo di stampaggio o assemblaggio ad alti volumi. Se serve un nuovo stampo, approvalo attraverso fasi di prova definite e risolvi gli scostamenti dimensionali o estetici prima dei test con la formula.
Fase 6: eseguire prove di laboratorio e sul prodotto riempito in base al rischio
Testa il candidato come sistema: chiusura o pompa candidata, flacone previsto, formula reale, decorazione e confezionamento finale. Quando possibile, includi un campione conservato approvato del componente attuale o un controllo ben caratterizzato. Usa metodi e criteri di accettazione o rifiuto prestabiliti, senza deciderli dopo aver visto i risultati. L'esposizione accelerata può aiutare a individuare modalità di guasto, ma non va presentata come sostituto matematico universale delle evidenze in tempo reale sulla durata di conservazione.
Fase 7: eseguire una prova rappresentativa in linea
Un test di accoppiamento in laboratorio non rivela inceppamenti degli alimentatori a tazza, instabilità nella movimentazione dei flaconi, usura delle teste tappatrici, imbocchi errati della filettatura, intreccio dei pescanti, deriva della coppia o problemi dei sistemi di ispezione visiva. Usa componenti rappresentativi della produzione, formula, impianti, operatori e velocità previsti. Registra impostazioni, scarti, fermi, resa e controlli distruttivi a inizio, metà e fine prova. Se per utilizzare il nuovo componente occorre ampliare la finestra di processo oltre l'intervallo convalidato, la modifica non costituisce ancora una sostituzione diretta.
Fase 8: approvare mediante riesame interfunzionale
La qualità deve verificare che tutte le deviazioni siano chiuse o formalmente accettate; i responsabili regolatori e della sicurezza del prodotto devono valutare i mercati interessati; l'ingegneria deve rilasciare disegno e impostazioni di linea; gli acquisti devono garantire che il contratto riporti fornitore e sito approvati e obblighi di notifica delle modifiche. Definisci data di entrata in vigore, transizione delle scorte, aggiornamenti di etichette o dossier e possibilità di utilizzare entrambe le fonti nello stesso lotto produttivo.
Fase 9: controllare i primi lotti e monitorare le prestazioni nel tempo
Applica controlli in accettazione e in linea rafforzati a un numero definito di lotti produttivi iniziali, coprendo date diverse e le cavità o linee di assemblaggio pertinenti. «Tre lotti» è una convenzione aziendale comune, non una regola universale: il numero deve dipendere dal rischio, dalla variabilità del processo e dalle evidenze disponibili. Analizza gli andamenti di perdite, coppia, dose delle pompe, scarti in linea, reclami e non conformità del fornitore, quindi decidi se ripristinare i controlli ordinari.
Cosa occorre confrontare per flaconi, tappi e pompe?
Parti dalle funzioni che il componente deve svolgere, poi individua le caratteristiche e le variabili di processo che le determinano. La tabella seguente è un punto di partenza pratico, non sostituisce una valutazione del rischio specifica per il prodotto.
| Componente | Confronti critici | Problemi che una corrispondenza nominale può non rivelare |
|---|---|---|
| Flacone e finitura del collo | Dimensioni della finitura e profilo della filettatura, superficie di tenuta, foro interno, ovalizzazione del collo, altezza/diametro del flacone, distribuzione degli spessori, capacità a raso e al livello di riempimento, resina/grado, colorante, contenuto PCR, stampo/cavità | Imbocco errato della filettatura, oscillazione, battuta del tappo prima della compressione della tenuta, deformazione del collo, collasso delle pareti, criccatura da stress, errore del livello di riempimento |
| Tappo a vite o chiusura disc-top | Inizio e profilo della filettatura, mantello ed elemento antimanomissione, sistema di tenuta, composizione e spessore di liner/guarnizione, diametro dell'otturatore, orifizio, resina, intervallo di coppia di applicazione/rimozione | Perdite, deformazione del liner, allentamento del tappo, forza di apertura eccessiva, rottura della cerniera, incompatibilità con la sigillatura a induzione |
| Pompa per lozione o trattamento | Ghiera e guarnizione, geometria del meccanismo, posizione/materiale della molla, materiali della sfera o valvola, percorso a contatto con il prodotto, dose dichiarata, adescamento e riadescamento, forza di azionamento, sistema di blocco, sfiato, resina/ID/OD/lunghezza/taglio del pescante | Variazione della dose, adescamento insufficiente, perdita di adescamento, alterazione del colore della formula, compatibilità con i metalli, perdite dallo sfiato, svuotamento incompleto, uso errato da parte del consumatore |
| Decorazione e aspetto | Standard colore, lucentezza/texture, posizione del punto di iniezione e della linea di divisione, adesione di stampa o metallizzazione, orientamento del logo, resistenza ai graffi | Differenze visibili tra fornitori, registro di stampa impreciso, distacco del rivestimento, abrasioni durante il trasporto |
| Confezionamento e logistica | Quantità, orientamento, insacchettamento pulito, resistenza di vassoi/scatole, schema di pallettizzazione, controllo della polvere, etichette di lotto, limiti di stoccaggio | Contaminazione, deformazione, commistione di lotti, danni ai pescanti, difetti non tracciabili |
Per le misure delle interfacce alla base dei codici di finitura, consulta la guida Boyu alle finiture del collo dei flaconi in plastica. Spiega perché il nome della finitura non è una specifica completa di accoppiamento. Anche la dose della pompa va misurata con la formula prevista; la guida alla dose erogata dalle pompe per lozione illustra come la dose nominale possa differire da quella effettivamente erogata.
Quali qualifiche e credenziali del fornitore devono esaminare gli acquirenti?
Un certificato è uno degli elementi di valutazione, non determina da solo la decisione di qualifica. Gli acquirenti devono verificare ragione sociale, indirizzo del sito, campo di applicazione, edizione della norma, date di rilascio/scadenza, organismo di certificazione e stato dell'accreditamento. ISO non certifica direttamente le aziende. Soprattutto, l'audit e l'accordo qualità devono coprire il processo che produce il componente.
Identità aziendale e della filiera
- Licenza commerciale, produttore legale, indirizzo dello stabilimento e soggetto esportatore
- Qualifica di produttore o intermediario, con dichiarazione di tutti i subfornitori critici
- Proprietà di stampi, disegni e proprietà intellettuale; responsabilità per manutenzione e sostituzione
- Valutazioni finanziarie e di continuità operativa, capacità per linea, utenze di riserva e piano di ripristino in caso di disastro
Sistema qualità e controllo di processo
- Approvazione dei materiali in ingresso, subfornitori approvati e prevenzione delle sostituzioni non autorizzate della resina
- Controllo delle revisioni di disegni, distinte base, istruzioni operative e campioni
- Identificazione delle cavità dello stampo, manutenzione preventiva, impostazione del processo e monitoraggio in produzione
- Strumenti di misura tarati e metodi di prova adeguati
- Tracciabilità dei lotti dalla resina e dai componenti acquistati fino ad assemblaggio, ispezione e spedizione
- Gestione delle non conformità, analisi delle cause radice, azioni correttive, gestione dei reclami e supporto ai richiami
- Obblighi scritti di notifica preventiva per modifiche a sito, stampi, materiali, formulazione, subfornitori e processo
Evidenze tecniche e regolatorie
- Specifica e disegno firmati con dimensioni critiche, tolleranze, materiali e limiti estetici
- Dichiarazioni sui materiali a contatto con il prodotto, dati di sicurezza ove pertinenti, dichiarazioni sulle sostanze soggette a restrizioni e documenti di conformità specifici per il mercato
- Certificato di analisi o conformità associato a ogni lotto; chiarire se i valori sono effettivamente misurati o copiati da una scheda di dati tipici
- Rapporti di convalida, metodi di prova, campioni di riferimento e campioni conservati
- Accordo qualità che definisca responsabilità, notifica delle modifiche, diritti di audit, registrazioni, deviazioni e procedure di escalation
Una domanda di audit particolarmente utile
Chiedi al fornitore di risalire da una scatola finita a linea di assemblaggio, data, turno, lotti dei componenti, cavità degli stampi, lotti di resina e registrazioni dei controlli, per poi individuare tutte le spedizioni ai clienti contenenti quel lotto. Una sala esposizione curata conta meno della capacità di completare questa ricostruzione in modo rapido e accurato.
Qual è l'estensione necessaria della riconvalida?
Non esistono un elenco di prove o una numerosità campionaria universali per ogni packaging cosmetico. La riconvalida deve essere proporzionata alla modifica e al rischio del prodotto, ma deve coprire le evidenze rese non più valide dalla modifica. La domanda utile non è «Ripetiamo tutto?», bensì «Quali conclusioni precedenti dipendevano dal vecchio fornitore, materiale, stampo, sito o processo?».
| Rischio o differenza | Evidenze normalmente necessarie | Esempio di base per l'accettazione |
|---|---|---|
| Nuova geometria di filettatura, tenuta o liner | Studio dimensionale, verifiche della coppia di applicazione/rimozione o dell'aggraffatura, prove di tenuta, cicli termici, trasporto, controlli della ritenzione del tappo | Disegno rilasciato e intervallo di coppia/tenuta specifico del prodotto; nessuna perdita critica secondo il metodo approvato |
| Nuovo meccanismo della pompa, guarnizione o molla | Adescamento/riadescamento, dose media e variabilità, forza di azionamento, funzione di blocco, perdite, svuotamento, esposizione alla formula | Intervallo di dose approvato, adescamento affidabile, nessuna perdita di funzionalità o alterazione inaccettabile della formula/confezione |
| Nuovo materiale o additivo a contatto con il prodotto | Compatibilità/stabilità della formula, valutazione organolettica e visiva, perdita o aumento di peso, valutazione di sorbimento/permeazione ove pertinente, riesame di sicurezza e regolatorio | Nessuna variazione inaccettabile rispetto alla specifica/al controllo per l'intero periodo di esposizione giustificato |
| Nuovo stampo, cavità o sito produttivo | Dimensioni, peso e aspetto su più cavità; capacità del processo; prova stampo; dati dei controlli in accettazione e delle prove in linea | Conformità di tutte le cavità; processo stabile e resa di linea accettabile nelle condizioni di produzione |
| Modifica di rivestimento, masterbatch o decorazione | Colore/lucentezza, adesione, abrasione, resistenza alla formula, esposizione alla luce e sfregamento durante il trasporto, secondo applicabilità | Standard visivo approvato e assenza di distacchi, trasferimenti, scolorimenti o attacchi inaccettabili |
| Modifica del confezionamento o della tratta di spedizione | Compressione, vibrazioni, caduta e condizionamento climatico in base all'ambiente distributivo | Nessuna perdita di contenimento, funzionalità, leggibilità o aspetto idoneo alla vendita dopo la sequenza approvata |
Le guide Boyu su prove sui flaconi cosmetici, test di compatibilità del packaging, metodi di prova di tenuta dei flaconi cosmetici e norme per le prove di caduta del packaging forniscono dettagli sulle singole prove. Il protocollo per il secondo fornitore deve richiamare versioni controllate dei metodi selezionati, anziché ripetere denominazioni generiche delle prove.
Come scegliere la numerosità campionaria e la copertura dei lotti?
Evita di usare lo stesso numero di campioni per ogni caratteristica. Le prove distruttive di tenuta, le misure della variabilità della dose delle pompe, l'ispezione estetica e la stabilità a lungo termine rispondono a domande diverse. Basa il piano su gravità dei difetti, variabilità attesa, ripetibilità del metodo, numero di cavità o linee di assemblaggio, livello di confidenza richiesto e natura dei dati, per attributi o per variabili. I campioni devono rappresentare la produzione, non provenire da un unico sacchetto selezionato con cura, e coprire le cavità pertinenti e più di un'occasione produttiva quando la variabilità tra lotti è rilevante.
Definisci l'analisi prima delle prove: limiti, confronto con il componente attuale, trattamento dei valori anomali, regole per le ripetizioni e autorità competente ad approvare una deviazione. Un campione non conforme deve avviare un'indagine sul meccanismo di guasto; testare ripetutamente nuovi campioni finché uno supera la prova non è una qualifica.
Quali norme e regolamenti si applicano?
Non esiste un'unica «norma globale per la qualifica di un secondo fornitore di packaging» che imponga lo stesso percorso a tutti i settori. I requisiti derivano dal prodotto commercializzato, dal paese di destinazione, dalle specifiche del cliente e dal sistema qualità dell'organizzazione. Usa con attenzione i riferimenti settoriali, senza presentare le aspettative farmaceutiche come obblighi legali universali per i cosmetici.
| Riferimento | Contributo | Limite importante |
|---|---|---|
| ISO 9001 e linee guida ISO sui fornitori esterni | Controllo basato sul rischio dei prodotti e processi forniti dall'esterno, valutazione dei fornitori e monitoraggio delle prestazioni | La certificazione non approva una specifica pompa, tappo o materiale e ISO non rilascia direttamente certificati. |
| ISO 22716 e controlli GMP per i cosmetici | Utili per le pratiche di produzione, controllo, stoccaggio e spedizione dei cosmetici, inclusa la gestione dei materiali di confezionamento | Non costituiscono una certificazione universale di prodotto che dimostri la compatibilità del componente. |
| Regolamento UE sui cosmetici 1223/2009 | La relazione sulla sicurezza del prodotto cosmetico include le caratteristiche pertinenti dei materiali di confezionamento, in particolare considerazioni su purezza e stabilità. | La persona responsabile deve valutare se una modifica del packaging incide sulla documentazione di sicurezza e sulla conformità. |
| Normativa statunitense sui cosmetici e linee guida FDA | MoCRA richiede un'adeguata documentazione a supporto della sicurezza; i documenti FDA sulle GMP cosmetiche sottolineano controlli, prove, stoccaggio e registrazioni. | Non esistono un'approvazione preventiva FDA per il normale packaging cosmetico né un elenco federale fisso di prove per ogni sostituzione. |
| Riferimenti per medicinali/OTC: ISO 15378, ICH Q9/Q10, linee guida FDA sui sistemi contenitore-chiusura e GMP UE | Offrono modelli consolidati per GMP dell'imballaggio primario, gestione del rischio qualità, controllo delle modifiche, convalida e valutazione regolatoria | Si applicano quando il prodotto confezionato e il mercato rientrano nelle norme sui medicinali/OTC o quando adottati contrattualmente; non vanno dichiarati obbligatori per ogni cosmetico. |
Gli imballaggi a contatto con alimenti, le chiusure a prova di bambino, le sostanze chimiche pericolose, gli aerosol e il trasporto di merci pericolose introducono ulteriori requisiti relativi a materiali, migrazione, prestazioni o certificazione. Il gruppo di qualifica deve partire dalla classificazione legale del prodotto riempito e dai mercati previsti, non da una lista generica di certificati.
Cosa fare se il fornitore originario interrompe subito la fornitura?
Un'emergenza può giustificare un iter decisionale più rapido, ma non rende equivalente un componente sconosciuto. Esamina prima le opzioni approvate: acquisto finale, trasferimento degli stampi di proprietà, alternativa approvata già utilizzata su un altro SKU, riprogrammazione temporanea della produzione o assegnazione controllata delle scorte ai mercati. Se la direzione accetta un'alternativa temporanea, ricorri a una deviazione formale o a una modifica d'emergenza con ambito definito.
Un rilascio d'emergenza giustificabile comprende normalmente:
- Valutazione documentata del rischio e motivazione delle prove eseguite o rinviate
- Evidenze minime a tutela di sicurezza, contenimento, compatibilità e funzione prevista
- Limitazione di prodotti, mercati e quantità, con data di scadenza dell'autorizzazione
- Controlli rafforzati, tracciabilità e campioni conservati
- Notifica/approvazione del cliente o dell'autorità regolatoria, ove richiesta
- Piano di completamento delle evidenze ancora mancanti su stabilità, trasporto o processo
- Criteri espliciti di arresto e decisione di approvare, prorogare o revocare il fornitore
Non nascondere il nuovo fornitore dietro il vecchio codice articolo se ciò compromette la tracciabilità. Anche quando la confezione finita appare invariata, reclami e osservazioni di stabilità devono essere riconducibili a fornitore, sito, lotto e revisione del componente.
Errori comuni nella qualifica e perché non funzionano
- Acquistare in base alla descrizione a catalogo: diametro nominale, finitura e colore non definiscono tutte le interfacce funzionali.
- Qualificare il campione commerciale: i campioni possono provenire da uno stampo di sviluppo, da un altro sito o da un lotto selezionato.
- Esaminare i certificati senza verificarne il campo di applicazione: un certificato valido può riguardare una diversa entità legale, sede o attività.
- Testare solo confezioni vuote: la formula riempita può gonfiare le tenute, estrarre coloranti, corrodere il metallo, modificare la coppia o bloccare una pompa.
- Saltare la prova in linea: componenti conformi in laboratorio possono comunque causare problemi ad alimentatori, tappatrici, aggraffatrici o sistemi di visione.
- Usare i limiti del fornitore senza quelli del prodotto: una tolleranza ampia del fornitore può essere tecnicamente realizzabile ma incompatibile con il flacone o il processo del marchio.
- Approvare un lotto e interrompere il monitoraggio: un secondo fornitore deve dimostrare ripetibilità, non limitarsi a una spedizione riuscita.
- Consentire modifiche dei subfornitori senza notifica: una diversa guarnizione, liner, masterbatch o molla può alterare le prestazioni senza modificare il codice a catalogo.
Dossier di approvazione del secondo fornitore: lista di controllo per l'acquirente
- Richiesta di modifica approvata, valutazione dell'impatto e funzioni responsabili
- Specifica preesistente, disegno, campione conservato e prestazioni di riferimento
- Disegno firmato del candidato, distinta base ed elenco delle caratteristiche critiche per la qualità
- Identità verificata di fornitore/sito, audit o motivazione dell'audit basata sul rischio, esame dei certificati
- Dichiarazioni su materiali, coloranti, PCR, liner, guarnizioni, adesivi, lubrificanti e subfornitori
- Identificazione di stampi/cavità e tracciabilità dei campioni rappresentativi della produzione
- Analisi degli scostamenti che colleghi ogni differenza al rischio e alle evidenze necessarie
- Rapporti dimensionali, funzionali, di compatibilità, stabilità, tenuta, trasporto e decorazione, secondo applicabilità
- Protocollo di prova rappresentativa in linea, dati, impostazioni, resa e chiusura delle deviazioni
- Valutazione regolatoria/di sicurezza del prodotto per ogni mercato e classificazione di prodotto interessati
- Accordo qualità, specifica approvata, clausola di notifica delle modifiche e requisiti dei certificati
- Piano di controllo dei primi lotti, piano di controllo in accettazione, campioni master e analisi degli andamenti dei reclami
- Approvazione interfunzionale finale, data di entrata in vigore, transizione delle scorte e controllo di articolo/revisione nell'ERP
Lo scopo non è ricreare documentazione fine a sé stessa, ma rendere riproducibile la decisione di approvazione: un altro revisore qualificato deve poter capire cosa è cambiato, perché le evidenze erano sufficienti, quali limitazioni restano e come verrà controllata la fornitura ordinaria.
Domande frequenti
La stessa finitura del collo 24/410 basta per rendere intercambiabile una pompa o un tappo?
No. È un criterio utile per una prima selezione, ma non dimostra la compatibilità di tolleranze della filettatura, compressione della tenuta, guarnizione, sfiato, dose della pompa, comportamento alla coppia o prestazioni in linea. Confronta i disegni controllati e testa la confezione completa.
Un certificato ISO 9001 qualifica il fornitore?
Può contribuire alla valutazione del sistema di gestione qualità (QMS) se valido e con campo di applicazione corretto, ma non approva il componente specifico. Prodotto, sito, stampo, materiali, processo e prestazioni richiedono comunque una valutazione basata sul rischio.
Le prove di compatibilità e stabilità devono sempre ricominciare da zero?
Non automaticamente. Un'analisi scientifica degli scostamenti deve stabilire quali evidenze precedenti restano applicabili. La modifica di un materiale a contatto con il prodotto o del sistema di tenuta può richiedere numerosi nuovi dati; un cambio documentato di distributore con produttore, sito e componente identici potrebbe non richiederli. La motivazione deve essere approvata e conservata.
Quanti lotti occorre testare?
Non esiste un numero universale adatto a ogni confezione. Copri la variabilità rilevante: diverse occasioni produttive, cavità degli stampi, linee di assemblaggio e lotti dei materiali in ingresso. Scegli la numerosità campionaria in base al rischio e al tipo di dati e definisci controlli rafforzati per i primi lotti commerciali.
Si possono mescolare i componenti del vecchio e del nuovo fornitore?
Solo se il piano approvato lo consente e la tracciabilità è preservata. La commistione può nascondere guasti specifici di un fornitore, complicare le indagini sui reclami e creare differenze visibili. Molte transizioni prevedono revisioni articolo separate e date definite di esaurimento delle scorte.
È meglio scegliere uno stabilimento o una società commerciale?
Entrambi i modelli possono funzionare. Uno stabilimento offre accesso diretto al processo; una società commerciale o un integratore di packaging competente può coordinare più componenti. La trasparenza è irrinunciabile: identificare il sito effettivo, controllare modifiche e subfornitori, mantenere la tracciabilità dei lotti e consentire le indagini tecniche.
Devi qualificare un flacone, un tappo o una pompa alternativi?
Invia a Boyu Packaging il disegno del componente esistente, un campione conservato, il tipo di formula, i mercati previsti, il fabbisogno annuo, le condizioni della linea di riempimento e lo storico dei guasti noti. Possiamo aiutarti a elaborare una matrice di confronto, campioni rappresentativi della produzione e un piano di prova focalizzato sulle interfacce più esposte a variazioni.
Fonti e approfondimenti
- ISO — Sistemi di gestione per la qualità ISO 9001
- ISO/IAF Auditing Practices Group — Linee guida sui fornitori esterni
- ISO — Certificazione e valutazione della conformità
- ISO 22716:2007 — Buone pratiche di fabbricazione dei cosmetici
- Unione europea — Regolamento (EC) n. 1223/2009 sui prodotti cosmetici
- US FDA — Modernization of Cosmetics Regulation Act del 2022
- US FDA — Linee guida GMP per i cosmetici/lista di controllo per le ispezioni
- ISO 15378:2017 — Materiali di imballaggio primario per medicinali
- ICH Q9(R1) — Gestione del rischio qualità
- ICH Q10 — Sistema di qualità farmaceutico
- US FDA — Sistemi contenitore-chiusura per il confezionamento di farmaci per uso umano e prodotti biologici
- Commissione europea — GMP UE Allegato 15: Qualifica e convalida



 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch