














Risposta diretta: il collasso delle pareti di un flacone in plastica si verifica quando la pressione esterna a un flacone sigillato di shampoo o lozione supera quella interna e la parete laterale non è abbastanza rigida da resistere alla differenza. La pressione può diminuire quando una confezione riempita a caldo si raffredda, il gas nello spazio di testa viene consumato o assorbito, l'acqua o gli ingredienti volatili permeano attraverso l'imballaggio oppure la confezione passa a condizioni di temperatura o pressione atmosferica diverse. La compressione sul trasportatore e una distribuzione non uniforme degli spessori possono provocare o localizzare l'infossamento, ma non sono le uniche cause.
La soluzione corretta dipende da quando inizia il collasso delle pareti. Un flacone che si infossa pochi minuti dopo la tappatura richiede un'indagine diversa da uno che si modifica dopo sei settimane o soltanto dopo una spedizione aerea. Conservare i campioni difettosi, registrare la sequenza temporale, confrontare massa e dimensioni delle confezioni riempite con i campioni di controllo conservati e provare il flacone, la chiusura e la formula effettivamente impiegati in produzione prima di modificare peso del flacone, temperatura di riempimento, spazio di testa o ventilazione.
Questa guida si rivolge a marchi cosmetici, ingegneri del packaging, responsabili qualità, aziende di riempimento e fornitori di flaconi. I termini inglesi “paneling” e “panelling” indicano entrambi il collasso verso l'interno delle pareti laterali. Non esistono una temperatura di riempimento sicura, un peso del flacone, uno spessore di parete o un limite di depressione universalmente validi per tutti i flaconi in PET, HDPE, PP o PCR.
Che cos'è il collasso delle pareti dei flaconi in plastica?
È la flessione permanente o temporanea verso l'interno di una o più pareti del flacone. È più evidente sulle superfici ampie e relativamente piatte, ma può manifestarsi anche come un restringimento a clessidra, una singola zona concava o più infossamenti lungo un flacone rotondo. La condizione determinante è semplice: la pressione esterna supera quella interna quanto basta a far cedere la struttura.
La differenza di pressione è il fattore che innesca il fenomeno; la rigidità delle pareti e la geometria determinano la risposta della confezione. Un flacone leggero può manifestare per primo il problema, ma aggiungere semplicemente resina può mascherare, anziché eliminare, un meccanismo persistente di perdita di gas, variazione termica o permeazione. Viceversa, un flacone leggero ben progettato può offrire prestazioni migliori di uno più pesante con un'ampia superficie per l'etichetta priva di supporto o spessori distribuiti in modo irregolare.
Non tutte le deformazioni del flacone sono un collasso delle pareti
| Osservazione | Possibile indicazione | Perché la distinzione è importante |
|---|---|---|
| La parete laterale si infossa dopo la sigillatura | Collasso delle pareti dovuto a depressione interna o compressione applicata | Esaminare l'andamento della pressione, la perdita di gas e la resistenza strutturale. |
| Il flacone si rigonfia verso l'esterno o la base oscilla | Sovrapressione interna, sviluppo di gas, dilatazione termica o resistenza al calore insufficiente | La pressione agisce nella direzione opposta e richiede una diversa valutazione della sicurezza. |
| Lo stesso infossamento è presente prima del riempimento | Danni da stampaggio, raffreddamento, estrazione dallo stampo, imballaggio o trasporto | Un campione di controllo vuoto conservato consente di distinguere gli effetti della produzione del flacone da quelli della confezione riempita. |
| Compaiono linee bianche, microfessurazioni o crepe | Concentrazione delle tensioni o fessurazione sotto sforzo ambientale | Collasso strutturale e fessurazione sotto sforzo di origine chimica possono coesistere, ma non sono sinonimi. |
| Un tubo flessibile rimane schiacciato dopo l'erogazione | Rientro d'aria insufficiente, orifizio ostruito o difficoltà di recupero della forma del tubo | Il comportamento di un tubo non va diagnosticato applicando i criteri del collasso delle pareti di un flacone rigido. |
Ispezionare innanzitutto i flaconi vuoti conservati dello stesso lotto. Se il campione vuoto presenta già il difetto, iniziare da soffiaggio, raffreddamento e confezionamento per la spedizione. Se il difetto compare soltanto dopo il riempimento e la sigillatura della confezione di produzione, considerare flacone, formula, chiusura, processo di riempimento e ambiente come un unico sistema.
Lo strumento diagnostico più rapido: quando si è infossato il flacone?
Il tempo trascorso tra il riempimento e la deformazione visibile è spesso più utile del nome della resina. Ricostruire la sequenza usando filmati della linea, registrazioni di produzione, controlli di magazzino, dati di spedizione e campioni conservati. “È arrivato ammaccato” non basta: individuare il primo momento in cui un'unità sicuramente conforme è diventata anomala.
| Prima comparsa del collasso delle pareti | Aspetti prioritari da indagare | Elementi utili |
|---|---|---|
| Prima del riempimento | Distribuzione degli spessori, raffreddamento dello stampo, estrazione, imballaggio e impilamento dei flaconi vuoti | Mappatura delle cavità, massa del flacone, pesi delle sezioni, dimensioni e campioni vuoti di controllo |
| Durante la movimentazione o la tappatura | Guide laterali, stelle di trasferimento, pinze, pressione della testa di tappatura e superfici piatte prive di supporto | Filmati al rallentatore, segni di contatto, orientamento della deformazione e correlazione con la posizione sulla linea |
| Da pochi minuti ad alcune ore dopo il riempimento a caldo e la sigillatura | Raffreddamento del prodotto e dello spazio di testa, tempi di chiusura, variazioni della temperatura di riempimento e rammollimento termico del flacone | Temperatura effettiva del prodotto al riempimento/alla chiusura, curva di raffreddamento e momento di applicazione del tappo |
| Giorni o settimane, con perdita di massa misurabile | Perdite, permeazione di acqua/solventi, perdita di sostanze volatili, trasmissione attraverso la chiusura o assorbimento della formula nella plastica | Andamento della massa delle singole unità, ispezione della tenuta, contenitore di riferimento e stoccaggio controllato |
| Giorni o settimane, con scarsa perdita di massa misurata | Consumo di ossigeno, dissoluzione/assorbimento di gas, effetti termici lenti, scorrimento viscoso della struttura o fuga di gas troppo piccola per il metodo gravimetrico | Studio dello spazio di testa/dell'ossigeno, controlli chimici, andamento dimensionale e integrità della chiusura |
| Soltanto dopo il trasporto o un cambiamento climatico | Profilo altimetrico/barometrico, cicli termici, impilamento, vibrazioni o spostamento della chiusura | Profilo del percorso, registratore di dati, condizioni dell'imballaggio di spedizione e simulazione della distribuzione |
Perché le pareti dei flaconi di shampoo e lozione collassano: sei categorie di cause principali
1. Il prodotto viene sigillato caldo e poi si raffredda
Se un flacone viene chiuso quando il contenuto e lo spazio di testa sono più caldi delle successive condizioni di stoccaggio, il raffreddamento può ridurre la pressione interna. Anche la parete del flacone può essere più morbida a caldo e deformarsi prima che il sistema si stabilizzi completamente. L'esito preciso dipende dalla temperatura del prodotto, dallo spazio di testa, dalla contrazione termica del liquido, dalla variazione di volume del flacone, dai tempi di chiusura, dal comportamento della tenuta e dalla rigidità del flacone.
Per la sola componente gassosa, la legge dei gas ideali fornisce un'indicazione utile: a quantità di gas e volume costanti, la pressione assoluta varia approssimativamente in proporzione alla temperatura assoluta, P₂ ≈ P₁ × T₂/T₁. Un flacone realmente riempito non è un recipiente di gas a volume fisso: i volumi del liquido e del flacone cambiano, il gas può dissolversi o permeare e la chiusura può presentare perdite. Usare l'equazione per comprendere la direzione del cambiamento, non per prevedere una pressione di accettazione o scarto.
2. La formula consuma o assorbe il gas nello spazio di testa
L'ossidazione o un'altra reazione della formulazione può consumare l'ossigeno nello spazio di testa. Il gas può anche dissolversi nel prodotto o esserne assorbito. Se attraverso la confezione non entra gas sostitutivo alla stessa velocità, la pressione interna diminuisce. Antiossidanti, sistemi a base botanica, oli, fragranze, coloranti e altri ingredienti possono modificare il fabbisogno di ossigeno, ma il rischio non si può dedurre in modo attendibile dal solo nome di un ingrediente. Confrontare la formula finale con un riferimento adeguato e, quando giustificato, misurare la composizione dello spazio di testa.
Un meccanismo legato alla formulazione può essere lento e dipendere dal lotto. Modifiche alla fragranza, al sistema antiossidante, alla storia delle materie prime, all'aerazione durante la miscelazione o alla temperatura di riempimento possono alterare il comportamento anche se il flacone rimane invariato.
3. Acqua, solventi o altri componenti fuoriescono attraverso la confezione
Una confezione in plastica sigillata non costituisce automaticamente una barriera assoluta. Le molecole possono permeare attraverso la parete del flacone, la chiusura, la guarnizione, la pompa, il pescante o le interfacce. I componenti della formula possono anche ripartirsi nel polimero. La perdita di liquido o vapore può abbassare la pressione interna e ridurre la massa del prodotto. La velocità dipende dall'intero sistema di materiali, dalla superficie, dalla distribuzione degli spessori, dal gradiente di concentrazione, dalla tenuta, dalla temperatura e dall'umidità.
ASTM D2684/D2684M riguarda la permeabilità dei contenitori termoplastici ai prodotti confezionati in condizioni specificate ed esprime i risultati, per molti tipi di contenitore, come velocità di perdita o aumento di peso. Il principio è utile per i cosmetici, ma la norma non trasforma il risultato di una breve prova accelerata in una previsione universale della durata di conservazione. Occorre usare la formula effettiva e le condizioni previste; l'estrapolazione oltre i dati disponibili richiede cautela.
4. Pressione atmosferica o temperatura cambiano durante la distribuzione
Una confezione riempita, sigillata e portata all'equilibrio in un luogo può incontrare una pressione barometrica diversa a una quota maggiore o minore. Trasporto aereo, percorsi montani e altitudine di destinazione possono creare differenziali di pressione. ASTM D6653/D6653M è concepita specificamente per valutare, mediante il vuoto, gli effetti del differenziale di pressione ad alta quota sui sistemi di imballaggio; il campo di applicazione pubblicato cita l'esposizione su aeromobili di collegamento fino a 5.791 m (19.000 ft) e definisce i risultati qualitativi. Non prescrive un unico limite di accettazione per i flaconi cosmetici.
Temperatura e altitudine possono interagire. Una confezione può raffreddarsi nella stiva di un aereo, riscaldarsi in un container o subire cicli termici in magazzino. Le prove di distribuzione devono riprodurre la sequenza del percorso, senza valutare ogni sollecitazione isolatamente e presumere il risultato combinato.
5. La linea di riempimento comprime meccanicamente il flacone
Guide laterali, stelle di trasferimento, coclee di alimentazione, pinze e teste di tappatura possono premere su una parete priva di supporto. Se la chiusura sigilla mentre la parete è compressa, il flacone può rimanere deformato al rilascio del carico perché il sistema chiuso ostacola il recupero della forma. Un infossamento ripetuto alla stessa altezza e con lo stesso orientamento è un indizio significativo. Nel linguaggio quotidiano di produzione anche questa causa può essere chiamata “paneling”, benché la forza iniziale sia meccanica.
Far passare flaconi contrassegnati nelle singole stazioni e ispezionarli prima e dopo ogni contatto. Per i rischi legati alla linea, come posizione delle guide, stabilità della base e allineamento della testa di tappatura, la prova documentata sulla linea dell'azienda di riempimento costituisce l'evidenza determinante. Un campione riempito a mano non dimostra che il flacone resisterà a guide, punti di trasferimento, carichi della tappatrice e accumulo su una linea automatica.
6. La struttura del flacone non sopporta il differenziale applicato
Superfici piatte ampie, raccordi bruschi, zone localmente sottili, distribuzione asimmetrica degli spessori e supporto insufficiente in prossimità di spalle o base possono cedere per primi. Anche grado della resina, orientamento, cristallinità, storia di stampaggio, temperatura del flacone e scorrimento viscoso nel tempo influiscono sulla rigidità. Le deformazioni ripetute possono ridurre la resistenza; un flacone che ha già subito un collasso delle pareti non va considerato automaticamente rappresentativo di un provino mai utilizzato.
Questo fattore strutturale spesso amplifica il problema. Se una formula sottrae continuamente gas o una confezione riempita a caldo sviluppa una forte depressione, un flacone più rigido può ritardare il danno visibile senza correggere lo squilibrio di pressione alla base del fenomeno.
Il materiale del flacone causa il collasso delle pareti?
Il materiale conta, ma la sola famiglia della resina non determina il risultato. Confrontare grado della resina, processo produttivo, distribuzione degli spessori, forma, massa del flacone, temperatura e interazione formula-confezione. Le tendenze seguenti sono criteri di selezione, non approvazioni di compatibilità.
| Materiale/sistema | Comportamento tipico del packaging | Controlli sul collasso delle pareti |
|---|---|---|
| PET | Trasparente, lucido e relativamente rigido; comunemente prodotto mediante stiro-soffiaggio, con pareti orientate. | Distribuzione degli spessori legata alla preforma/al progetto, geometria delle superfici, temperatura di riempimento e prestazioni della barriera rispetto alla formula. |
| HDPE | Tenace, generalmente opaco/traslucido e spesso facilmente comprimibile; comunemente prodotto mediante estrusione-soffiaggio. | Programmazione del parison, spessori di angoli/spalle, recupero delle pareti, permeazione e sorbimento della formula. |
| LDPE o sistema flessibile ad alto contenuto di PE | Morbido e facile da comprimere. | La bassa rigidità può rendere più evidenti gli effetti della pressione o del rientro d'aria; validare la ventilazione della chiusura e il recupero della forma nell'uso effettivo. |
| Flacone in PP | Buona resistenza chimica in molti sistemi; utilizzato per alcuni flaconi, confezioni airless e numerose chiusure. | Grado/processo, progettazione delle pareti, storia termica, formula e sistema di erogazione completo. |
| PET/HDPE/PP contenente PCR | PCR identifica una materia prima riciclata all'interno di una famiglia di polimeri; non è un polimero distinto. | Controllare grado, provenienza, percentuale, contaminazione/odore, colore, variabilità meccanica e lavorazione. Non presumere che il solo contenuto di PCR abbia causato il difetto. |
Per un confronto più completo tra le resine, consultare la guida Boyu alle plastiche utilizzate per i flaconi di shampoo. Gli acquirenti possono quindi confrontare i formati produttivi nella gamma di flaconi cosmetici in plastica, categoria dei flaconi per shampoo e categoria dei flaconi per lozioni. La selezione della categoria è un punto di partenza; restano necessarie prove sulle confezioni riempite equivalenti a quelle di produzione.
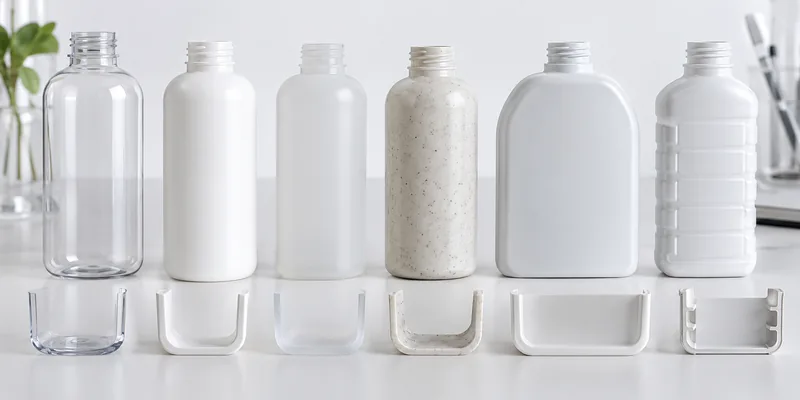
Un flacone più spesso o più pesante risolve il problema?
Può aumentare la resistenza, ma non garantisce l'eliminazione della causa principale. Confrontare gli spessori minimi nelle zone critiche, non soltanto la massa media. Pochi grammi aggiunti a una base già spessa non rinforzano una parete centrale sottile. Richiedere uno studio dei pesi delle sezioni, una mappa degli spessori critici, dati per cavità e un confronto controllato sotto vuoto o su confezioni riempite. Verificare inoltre che la maggiore rigidità non comprometta comprimibilità, erogazione, obiettivi di riciclabilità, movimentazione in linea o costi.
Il PCR rende i flaconi più soggetti al collasso delle pareti?
Non di per sé. Un grado di PCR qualificato, lavorato nell'ambito di un progetto controllato, può offrire prestazioni accettabili. Il rischio aumenta quando proprietà della materia prima, contaminazione, degradazione, rapporto di miscelazione o controllo del processo generano variabilità meccanica. Considerare percentuale di PCR, provenienza/grado e gestione delle modifiche come variabili di specifica, quindi qualificare la confezione finita. La guida Boyu al packaging cosmetico in PCR spiega perché il contenuto riciclato deve essere valutato in relazione al polimero di base e all'impiego finale.
Come le formule di shampoo e lozioni influiscono sul collasso delle pareti
Una formula può influire sulla confezione per via meccanica, chimica e attraverso il trasferimento di massa. “A base acquosa” non dimostra la compatibilità. Lo shampoo può contenere tensioattivi, sali, fragranze, polimeri condizionanti, siliconi, estratti botanici, acidi o alcali. Una lozione può contenere acqua, oli, emulsionanti, fragranze, principi attivi, umettanti e gas incorporati durante la miscelazione. Ciascuno può modificare consumo di ossigeno, solubilità dei gas, sorbimento, permeazione, rischio di fessurazione sotto sforzo, viscosità o processo di riempimento necessario.
- La viscosità non è la causa diretta della variazione di pressione. Una lozione densa non provoca automaticamente il collasso delle pareti del flacone. Può però richiedere un riempimento a caldo, trattenere aria incorporata o influire sul raggiungimento dell'equilibrio termico.
- I tensioattivi non provocano sempre il collasso delle pareti. Possono influire sulla fessurazione sotto sforzo e sul comportamento interfacciale di alcuni polimeri, mentre il collasso delle pareti richiede comunque pressione/compressione associate a una resistenza strutturale insufficiente.
- Il contenuto di fragranze e solventi conta anche al di là dell'odore. I componenti possono essere assorbiti dalla plastica, permeare, alterare una guarnizione o modificare l'andamento della perdita di massa.
- L'aerazione complica la definizione delle condizioni iniziali. Schiuma o aria inglobata possono collassare dopo il riempimento, modificando il livello del prodotto e l'interpretazione dello spazio di testa anche se il flacone rimane sigillato.
- L'ossidazione della formula può modificare lo spazio di testa. Confermarla mediante controlli o evidenze analitiche; non diagnosticare il consumo di ossigeno dal solo infossamento.
Eseguire test di compatibilità del packaging cosmetico con fragranza, colore, conservante, sistema di attivi, resina, colorante, chiusura e decorazione definitivi. Una formula base in un flacone non decorato non consente di escludere ogni rischio della confezione commercializzata.
Come temperatura, umidità, altitudine e stoccaggio influiscono sul collasso dei flaconi
La temperatura modifica pressione del gas, volume del liquido, rigidità del polimero, scorrimento viscoso, velocità di permeazione e velocità di reazione. Registrare la temperatura effettiva del prodotto alla riempitrice, quella al momento dell'applicazione della chiusura e il successivo profilo di condizionamento. La temperatura impostata nell'ambiente non sostituisce quella del prodotto all'interno del flacone.
L'umidità può modificare la forza motrice della trasmissione d'acqua e influire su etichette o scatole, mentre bassa umidità e calore possono accelerare la perdita d'acqua in alcuni sistemi di imballaggio. La sua rilevanza dipende dalla formula e dal percorso attraverso la barriera.
Altitudine e pressione barometrica modificano la pressione esterna. Usare sito effettivo di riempimento, magazzino, modalità di trasporto e destinazione per definire un profilo di pressione. Un flacone che supera le prove al livello del mare non è per questo qualificato per ogni percorso montano o per l'esposizione su aeromobili di collegamento non pressurizzati.
Orientamento durante lo stoccaggio e imballaggio secondario modificano contatto e carichi meccanici. Campioni verticali, coricati e capovolti possono evidenziare comportamenti diversi di tenuta, permeazione e contatto con la formula. Divisori in cartone ondulato, film termoretraibile o compressione del pallet possono impedire il recupero della forma del flacone o creare infossamenti ripetibili.
Un'indagine pratica sulle cause principali
- Mettere in quarantena e conservare gli elementi utili all'indagine. Separare le unità difettose e conformi per lotto, cavità, turno, linea, lotto della formula e ubicazione. Non aprire tutti i campioni.
- Definire il difetto. Fotografare ogni lato con una scala di riferimento, registrare profondità dell'infossamento o dimensioni critiche e annotare eventuali spostamenti di chiusura, base o etichetta.
- Ricostruire la sequenza temporale. Individuare il primo punto di controllo conforme disponibile e il primo non conforme. Recuperare i dati su temperatura del prodotto, momento della chiusura, raffreddamento, magazzino e spedizione.
- Confrontare i campioni di controllo. Includere flaconi vuoti, la stessa formula in un contenitore di riferimento adeguato, confezioni di produzione sicuramente conformi e, se utile, materiali/progetti alternativi del flacone.
- Misurare la massa di ogni unità. Pulire le superfici esterne e pesare le stesse unità all'inizio e agli intervalli previsti su una bilancia idonea e tarata. Una tendenza al calo avvalora l'ipotesi di perdite, permeazione o perdita di sostanze volatili, ma non ne individua il percorso.
- Mappare la struttura del flacone. Registrare massa totale, pesi delle sezioni, spessore minimo nelle zone critiche, dimensioni, cavità e lotto di resina/colore/PCR. Può essere necessario un sezionamento distruttivo.
- Controllare l'integrità della chiusura. Ispezionare superficie di tenuta, guarnizione, filettatura o aggancio a scatto, ghiera della pompa e parametri di applicazione. Può verificarsi uno scambio di gas anche senza una pozza visibile.
- Riprodurre un fattore alla volta. Confrontare tempi di chiusura, profilo termico, formula, progetto del flacone, pressione esercitata dalla linea o condizioni di distribuzione mantenendo costanti gli altri fattori.
Calcolo della variazione di massa
Variazione per una confezione = massa della confezione riempita dopo il condizionamento − massa iniziale della stessa confezione. Riportare segno, tempo trascorso, condizioni e risoluzione della bilancia. Per un'interpretazione corretta servono controlli comparabili, perché residui, umidità dell'etichetta, manipolazione e deriva strumentale possono influire su variazioni minime.
Per un flacone cosmetico, un metodo di prova di tenuta può indagare i percorsi di perdita della chiusura, mentre uno studio di permeabilità/perdita di massa valuta la trasmissione lenta attraverso la confezione. Si tratta di indagini correlate ma non intercambiabili. Il superamento di una prova preliminare di tenuta ai liquidi non esclude il trasferimento di gas attraverso un passaggio minimo o la permeazione attraverso una parete.
Come risolvere il collasso delle pareti dei flaconi in plastica
Scegliere una correzione soltanto dopo aver confermato il meccanismo con evidenze. Modificare più variabili contemporaneamente può far superare una prova senza chiarire quale controllo debba essere mantenuto in produzione.
Se il raffreddamento dopo la chiusura genera la depressione
- Ridurre o controllare meglio la temperatura di riempimento quando lo consentono sicurezza del prodotto, viscosità e requisiti di processo.
- Ottimizzare tempi e temperatura di applicazione della chiusura mediante una prova documentata in linea.
- Valutare un flacone, una resina e un processo progettati per l'effettivo intervallo di temperatura di riempimento.
- Riesaminare le specifiche di spazio di testa e volume di riempimento come un sistema; non copiare una percentuale universale.
Perché non esiste una regola universale sullo spazio di testa? Volume del gas, contrazione/dilatazione del liquido, deformabilità del flacone, comportamento della chiusura, aerazione e precisione di riempimento interagiscono tra loro. Aumentare o ridurre il riempimento può anche provocare quantità insufficienti, traboccamenti, perdite o problemi al pescante della pompa. Validare un intervallo di riempimento definito anziché usare “più spazio di testa” o “meno spazio di testa” come slogan.
Se la chimica della formula o l'assorbimento di gas provoca il calo di pressione
- Confermare il meccanismo con controlli della formulazione e, quando giustificato, analisi dello spazio di testa o analisi chimiche.
- Riesaminare con il formulatore le modifiche ad antiossidanti, fragranze, materie prime e processo.
- Valutare una confezione compatibile con prestazioni strutturali o di barriera sufficienti.
- Considerare la gestione con gas inerte soltanto attraverso uno studio di riempimento controllato; il dosaggio del gas può introdurre propri rischi di pressione, sicurezza e processo.
Se la causa è la permeazione o la perdita di sostanze volatili
- Individuare se il percorso prevalente è la parete del flacone, la chiusura, la guarnizione, la pompa o un'interfaccia.
- Confrontare gradi di resina, distribuzioni degli spessori, strutture barriera o chiusure compatibili con lo stesso protocollo di condizionamento.
- Misurare massa del prodotto, stato della formula e funzionalità della confezione lungo tutta la durata di conservazione dichiarata.
- Effettuare una valutazione normativa e di riciclabilità prima di adottare rivestimenti, strutture multistrato o trattamenti superficiali.
Se la pressione della linea provoca l'infossamento iniziale
- Riposizionare guide e punti di contatto lontano dalle superfici prive di supporto.
- Ridurre i carichi non necessari di pinze, stelle di trasferimento o teste di tappatura entro i limiti validati dell'attrezzatura.
- Aggiungere dispositivi di movimentazione dei contenitori o portaflaconi ove giustificato e verificare che la modifica non riduca produttività o stabilità.
- Riprogettare zona di contatto, base o parete laterale se il processo non consente di evitare il contatto in sicurezza.
Se la struttura del flacone è il fattore limitante
- Migliorare la distribuzione degli spessori controllando preforma, parison o processo di soffiaggio, anziché aggiungere massa indiscriminatamente.
- Ridurre le ampie zone piatte prive di supporto oppure aggiungere nervature discrete, cordonature, curvature o pannelli progettati per compensare il vuoto, se il design del marchio lo consente.
- Usare analisi agli elementi finiti e prototipi come strumenti di sviluppo, quindi confermare i risultati con flaconi stampati in condizioni di produzione.
- Stabilire controlli dimensionali e dei pesi delle sezioni specifici per cavità, in modo che una buona media non nasconda una cavità debole.
Come riempire, chiudere, conservare e usare correttamente il flacone
Anche un flacone qualificato può subire un collasso delle pareti se la produzione opera fuori dall'intervallo approvato. Tradurre i risultati dello sviluppo in impostazioni di linea, regole di magazzino e controlli delle modifiche che gli operatori possano effettivamente seguire.
- Condizionare i componenti vuoti secondo specifica. Flaconi conservati a temperature molto basse o elevate possono comportarsi diversamente in linea. Tenerli puliti, coperti e protetti da carichi prolungati che predeformino le superfici ampie.
- Controllare il prodotto, non soltanto la temperatura impostata del serbatoio. Misurare la temperatura rappresentativa della formula all'ugello di riempimento e al momento dell'applicazione della chiusura. Definire le azioni da intraprendere per valori esterni all'intervallo validato.
- Mantenere riempimento e spazio di testa entro specifica. Verificare il riempimento con un metodo validato, gravimetrico o volumetrico, che tenga conto della densità della formula. Non “rabboccare” manualmente le unità oltre l'intervallo di riempimento approvato.
- Evitare di comprimere il flacone prima che sia sigillato. Guide, mani e pinze non devono comprimere la parete durante l'applicazione del tappo o della pompa. Verificare carico e allineamento della tappatrice durante il cambio formato.
- Applicare i parametri di chiusura approvati. Una chiusura serrata eccessivamente può danneggiare la tenuta o il collo; un serraggio insufficiente può creare passaggi per gas o liquidi. La coppia di serraggio è una variabile di controllo, non una prova di tenuta in sé.
- Rispettare il tempo definito di raffreddamento e condizionamento. Non imballare in scatole flaconi caldi e morbidi sottoponendoli a forte compressione, salvo che tale condizione sia stata validata.
- Usare cartone di spedizione, orientamento e percorso approvati. Proteggere le pareti dai carichi di divisori o film termoretraibile e mantenere le temperature di magazzino entro le specifiche di prodotto/confezione.
- Non “riparare” le confezioni destinate ai consumatori forando o allentando le chiusure. Se si osservano pareti collassate nelle scorte già sul mercato, mettere in quarantena e valutare il lotto secondo la procedura aziendale per reclami e sicurezza del prodotto.
Le istruzioni al consumatore devono riguardare il prodotto, non il difetto: conservare nell'intervallo di temperatura indicato in etichetta, chiudere la confezione dopo l'uso e non trasferire la formula in un contenitore non qualificato. Nei flaconi con pompa, il normale azionamento ripetuto modifica lo spazio di testa e deve essere riprodotto nello sviluppo se può influire su forma o erogazione.
Come validare la resistenza di un flacone al collasso delle pareti
Un programma utile collega la causa sospetta a una sollecitazione misurabile. Non esiste una “prova di collasso delle pareti” universale che qualifichi tutti i flaconi cosmetici. Il documento tecnico IoPP/PDI offre un concetto utile di resistenza al vuoto per i fusti in plastica, ma apparecchiatura e valori non vanno copiati come standard per i flaconi cosmetici. Sviluppare un metodo specifico per il flacone con strumenti tarati e criteri di accettazione documentati.
- Definire in modo definitivo il campione di prova. Registrare grado/provenienza della resina, percentuale di PCR, colorante, stampo e cavità, massa del flacone/spessori critici, finitura del collo, chiusura/pompa, guarnizione, decorazione, lotto della formula e processo di riempimento.
- Stabilire le misurazioni iniziali di riferimento. Fotografare tutti i lati; registrare massa della confezione riempita, livello di riempimento, dimensioni critiche, applicazione della chiusura, temperatura del prodotto e tempo tra riempimento e sigillatura.
- Usare repliche e controlli. Includere più di un'unità di produzione, più cavità/lotti pertinenti, controlli vuoti e un riferimento adatto per la formula. Il numero di campioni deve dipendere da rischio e variabilità, non da un numero generico trovato online.
- Riprodurre condizioni realistiche di stoccaggio. Includere temperature normali e di sollecitazione giustificate, umidità pertinente, orientamento verticale/coricato/capovolto e confezioni parzialmente utilizzate se l'uso del consumatore modifica lo spazio di testa.
- Sottoporre la confezione alle sollecitazioni della distribuzione. Riprodurre i rischi di pressione/altitudine, cicli termici, vibrazione, compressione e caduta pertinenti all'imballaggio finale e al percorso.
- Misurare agli intervalli pianificati. Monitorare massa, profondità/dimensioni della deformazione, aspetto/odore/viscosità della formula ove pertinente, perdite, coppia di serraggio ed erogazione.
- Definire in anticipo i criteri di accettazione e scarto. Gli esempi possono includere assenza di collasso permanente inaccettabile delle pareti, assenza di perdite, dimensioni entro i limiti della linea/dell'etichetta, variazione di massa entro un limite giustificato e funzionamento accettabile della pompa. I limiti numerici devono essere specifici per il prodotto.
- Ripetere le prove dopo modifiche rilevanti. Modifiche a formula, fragranza, grado/provenienza della resina, percentuale di PCR, colore, peso del flacone, stampo/cavità, chiusura, parametri di riempimento, stabilimento o percorso possono invalidare le evidenze precedenti.
Per il programma di qualifica più ampio, relativo a dimensioni, perdite, compatibilità, erogazione, caduta e distribuzione, usare la lista di controllo delle prove sui flaconi cosmetici. L'approvazione della resistenza al collasso delle pareti deve rientrare in tale sistema, non sostituirlo.
Matrice di risoluzione dei problemi di collasso delle pareti dei flaconi in plastica
| Manifestazione | Primi controlli più utili | Possibile intervento dopo la conferma | Risposta errata comune |
|---|---|---|---|
| Le pareti collassano entro un'ora dalla tappatura | Temperatura di riempimento/chiusura, curva di raffreddamento, tempi di applicazione del tappo, compressione in linea | Controllare la sequenza termica/di chiusura; qualificare una struttura della confezione adeguata | Cambiare resina senza registrare la temperatura |
| Collasso lento delle pareti con perdita di massa | Andamento della massa delle unità, percorso di perdita, volatilità, confronto tra materiali/chiusure | Migliorare la barriera o il punto di tenuta individuato; rivalutare i materiali compatibili | Attribuire il problema all'ossidazione basandosi soltanto sull'aspetto |
| Collasso lento delle pareti senza evidente perdita di massa | Controlli della formula/di riferimento, spazio di testa, sensibilità del rilevamento delle fughe di gas, storia termica | Intervenire su consumo/assorbimento di gas o sul percorso attraverso la confezione dopo averli confermati | Presumere che una lettura stabile della bilancia dimostri l'assenza di movimento di gas |
| Infossamento sullo stesso lato nella maggior parte dei flaconi | Contatto con guida, stella di trasferimento, pinza, testa di tappatura e cartone | Correggere carico/posizione di contatto o rinforzare la geometria locale | Aumentare il peso del flacone prima di controllare la linea |
| Una cavità o posizione dello stampo produce difetti | Identificativo della cavità, pesi delle sezioni, mappa degli spessori, registrazioni di raffreddamento e processo | Correggere stampo/processo e intensificare i controlli per cavità | Riunire cavità difettose e conformi in un'unica media |
| Una sola formula provoca il collasso delle pareti nello stesso flacone | Formula finale, andamento della massa, spazio di testa, temperatura di riempimento e confezione di riferimento | Modificare formula/processo o scegliere una barriera/struttura compatibile | Usare l'acqua come prova di compatibilità |
| Risultano difettosi soltanto i campioni spediti | Altitudine/temperatura del percorso, compressione nell'imballaggio, vibrazioni e spostamento della chiusura | Validare il cartone di spedizione definitivo e la sequenza pertinente al percorso | Fermarsi dopo aver superato una prova statica in magazzino |
Cosa inserire nella richiesta di offerta (RFQ), nell'accordo qualità e nel piano di controllo
- Categoria del prodotto finale, ingredienti pertinenti, intervallo di viscosità, densità, criticità legate alla volatilità, intervallo di temperatura di riempimento e comportamento di aerazione/formazione di schiuma.
- Riempimento nominale, capacità raso bocca, intervallo di riempimento consentito, metodo per lo spazio di testa e sequenza di riempimento/chiusura.
- Polimero del flacone, grado/provenienza esatti, percentuale/provenienza del PCR ove impiegato, colorante/additivi, massa del flacone e specifica degli spessori critici/dei pesi delle sezioni.
- Identificazione di stampo/cavità, dimensioni critiche, geometria delle pareti, stabilità della base, finitura del collo e revisione approvata del disegno.
- Modello di chiusura o pompa, guarnizione, parametri di applicazione, interfaccia di tenuta, pescante e blocco per il trasporto.
- Contatti e velocità della linea di riempimento, metodo di tappatura, raffreddamento/condizionamento, imballaggio secondario e configurazione del pallet.
- Mercati, quote dei siti di riempimento e destinazione, modalità distributive, intervallo di stoccaggio e durata di conservazione prevista.
- Metodo di ispezione del collasso delle pareti, campioni di riferimento/limite, punti di misura, condizioni di prova, intervalli, piano di campionamento e limiti di accettazione.
- Obblighi di notifica e nuova approvazione delle modifiche a formula, resina, PCR, colorante, stampo/cavità, peso, chiusura, processo, stabilimento e percorso.
Per confrontare i fornitori, richiedere campioni rappresentativi della produzione e i dati necessari a riprodurre la prova, non una promessa generica di flacone “anticollasso”. Se il vostro team sta selezionando un formato, Boyu Packaging può esaminare le opzioni di flaconi per shampoo e i sistemi di flaconi per lozioni in relazione a formula, processo di riempimento e percorso, prima della qualifica formale.
Domande frequenti
Un flacone con pareti collassate può recuperare la forma originale?
Può recuperarla parzialmente dopo l'equalizzazione della pressione o il riscaldamento, soprattutto se la deformazione è rimasta elastica. Cedimento permanente, scorrimento viscoso, storia termica o sollecitazioni possono impedire il recupero completo. Non rilavorare un lotto commerciale limitandosi ad aprire o rimodellare i flaconi senza indagare integrità della tenuta, sicurezza del prodotto, aspetto e ricomparsa del difetto.
Una prova con pompa per vuoto dimostra che il flacone è idoneo?
Soltanto per il provino, il condizionamento, la rampa, il tempo di mantenimento e il criterio di accettazione definiti. Può confrontare la resistenza strutturale, ma da sola non dimostra compatibilità con la formula, comportamento alla permeazione, movimentazione in linea, durata di conservazione o prestazioni nella distribuzione. La differenza di pressione indotta deve essere giustificata rispetto al rischio reale.
Per prevenire il collasso delle pareti è meglio il PET o l'HDPE?
Nessuno dei due polimeri è sempre superiore. Il PET è spesso più rigido e trasparente; l'HDPE è spesso più tenace e comprimibile. Grado, forma, distribuzione degli spessori, massa del flacone, temperatura, formula, chiusura e necessità di barriera determinano le prestazioni. Confrontare confezioni rappresentative della produzione con la stessa formula e lo stesso processo.
Posso forare la guarnizione o allentare il tappo per eliminare la depressione?
Non come rimedio non controllato. Può causare perdite, contaminazione, evaporazione, ossidazione e coppia di apertura irregolare. Qualsiasi soluzione di ventilazione deve essere progettata e validata come parte della confezione, considerando anche i rischi microbiologici e di trasporto.
Perché si infossa soltanto un lato del flacone?
Quel lato può essere strutturalmente il più debole per geometria o distribuzione degli spessori, oppure può toccare una guida, una pinza, il cartone o un flacone adiacente. Contrassegnare l'orientamento lungo le linee di riempimento e imballaggio, mappare i dati di cavità e pareti e confrontare la posizione dell'infossamento tra le unità.
Il collasso delle pareti del flacone è soltanto un difetto estetico?
Non necessariamente. Può raggrinzire l'etichetta, rendere instabile la confezione, modificare l'aspetto del livello di riempimento, spostare il pescante della pompa o segnalare un trasferimento di gas tra formula e confezione. Il team di prodotto deve valutare funzionalità, tenuta, stabilità, sicurezza e accettabilità per il consumatore; la sola classificazione estetica non basta.
Sviluppare flacone, formula e processo di riempimento come un unico sistema
Per risolvere un difetto esistente o qualificare una nuova confezione per shampoo o lozione, fornire categoria della formula, specifiche di flacone e chiusura, temperature di riempimento/chiusura, tempi di comparsa del difetto, fotografie, andamento della massa e percorso distributivo. Boyu Packaging può aiutare a selezionare i campioni rappresentativi della produzione e a definire gli aspetti del packaging che il marchio o il laboratorio di prova devono verificare.
Contatta Boyu Packaging per una valutazione del flacone e della confezione riempita →
Fonti
Norme e riferimenti tecnici sono stati verificati il 3 ottobre 2026. Confermare sempre l'edizione vigente e acquistare/usare la norma completa ove necessario.
- ASTM D6653/D6653M-13(2021) — Effetti dell'alta quota sui sistemi di imballaggio mediante metodo del vuoto
- ASTM D2684/D2684M-24 — Permeabilità dei contenitori termoplastici ai prodotti confezionati
- ASTM D2561-17(2023) — Resistenza alla fessurazione sotto sforzo ambientale dei contenitori in polietilene soffiati
- Plastic Drum Institute / IoPP — Documento tecnico sul collasso delle pareti
- Berlin Packaging — Come risolvere il collasso delle pareti dei flaconi in plastica
- TricorBraun — Collasso delle pareti dei flaconi in plastica
- Fornitura di contenitori e imballaggi — Che cos’è il “paneling”?



 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch