














要点: 香水瓶のクリンプ加工とは、アトマイザーポンプをガラス瓶のクリンプ口に機械的に固定し、容易には取り外せない状態にする加工です。分割式クリンプコレットがポンプのアルミ製フェルールを取り囲んで閉じ、ガスケットをシール面に圧縮したまま、瓶口のビードの下にフェルールを成形します。確実な密封と固定には、瓶の口部規格、ポンプ、ガスケット、フェルール、ディップチューブ、工具、ライン設定の組み合わせ全体が重要です。すべてのFEA瓶に安全に適用できる共通の空気圧やクリンプ力はありません。
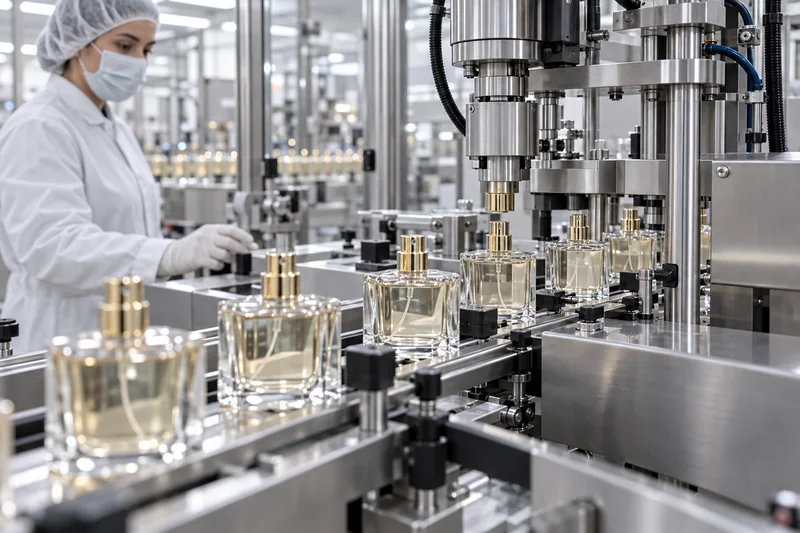
香水瓶のクリンプ加工はどのような仕組みですか?
アトマイザーの組立品は、通常、アクチュエーター、ポンプ機構、ガスケット、フェルール、ディップチューブで構成されます。クリンプ加工前は、ガスケットがポンプカップと瓶口上端のシール面の間に位置します。充填済みの瓶をコレットの真下に芯出しし、ポンプを口部の所定位置まで押し込むと、コレットの各セグメントが半径方向に閉じます。アルミ製スカート部は塑性変形し、ガラスのビードの下に巻き込まれるか、かしめ成形されます。工具が開いても、変形したフェルールは切断するか、こじって外さない限り、ビードを越えて抜けません。
液体と蒸気を主に密封するのは、金属とガラスの接触部ではなくガスケットです。フェルールは保持力を担い、ガスケットの圧縮を維持します。この役割の違いから、単純に圧力を上げるとかえって漏れが悪化する場合があります。過度のクリンプ加工は、実際の漏れ経路を解消しないまま、フェルールのしわ、ポンプカップの変形、ステムへの横荷重、ガスケットの損傷、ガラスの欠けを引き起こすことがあります。
CETIEのガイドNo. 12は、FEAガラス口部にアルミ製フェルール付きポンプを工具でクリンプ加工する際の基本ルールを示しています。公開されている適用範囲では、回転ヘッド式やローリング式のクリンプ加工を明確に除外しています。そのため、ローリングヘッドを使用するサプライヤーは、工具式クリンプ加工の設定をそのまま適用できるとするのではなく、その機構について別途適格性を確認する必要があります。
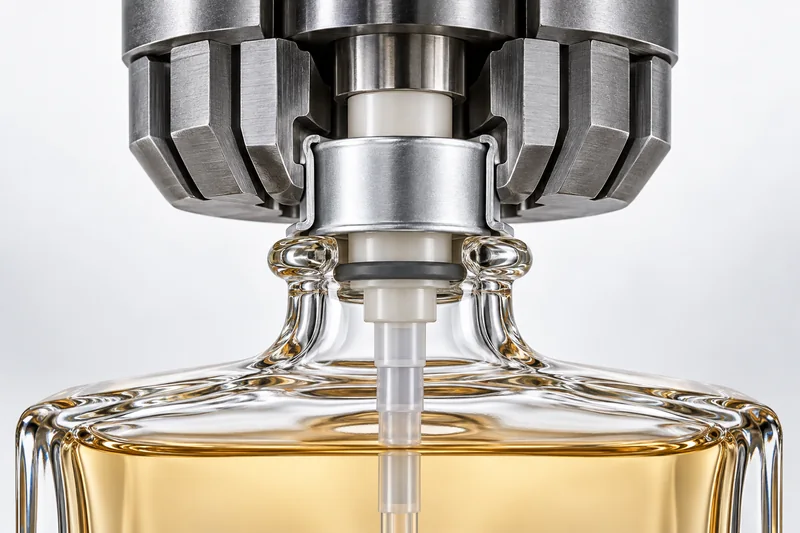
クリンプシステム:相互の適合が必要な6つの構成要素
| 部品 | 管理すべき項目 |
|---|---|
| ガラス瓶の口部規格 | 上端シール面、ビード形状、口部高さ、垂直度、欠け、成形ばらつき。EN 14854は、成形ガラスおよび管ガラスの公称FEA 11、13、15、17、18、20の各系列を対象としています。 |
| ポンプカップとフェルール | 公称口部系列、フェルールの材質・厚さ、スカート形状、ポンプカップ寸法。EN 14849は固定に重要なフェルール寸法を規定しています。生産にはポンプメーカーの最新図面を使用してください。 |
| ガスケット | 材質、厚さ、圧縮量、およびアルコール・香料油・着色料との化学的適合性。初回検査に合格しても、膨潤、収縮、成分の抽出によって時間の経過後に漏れが発生することがあります。 |
| ポンプ機構 | 吐出量、プライミング、噴霧パターン、アクチュエーターの戻り、実処方に対する耐性。製品例として、Aptarはある香水用ポンプ系列に70、100、130 µLの選択肢を、Costerは別の系列に60、90、120 µLを掲載しています。これらは各製品系列の選択肢であり、業界全体の標準値ではありません。 |
| ディップチューブ | 長さ、切断形状、湾曲、ポンプへの嵌合。チューブが瓶底に突き当たるとポンプが傾くことがあり、短すぎると使い切れない香水が残ります。 |
| クリンプ工具と支持機構 | コレットの形状・状態、閉じストローク、瓶の芯出し、軸方向の着座、底部支持。工具は公称FEA番号だけで選ぶのではなく、選定したポンプと実際の瓶に適合させる必要があります。 |
重要:「FEA 15」だけでは適合確認は完了しません
公称系列は適合するシステムの特定に役立ちますが、寸法入りの瓶・ポンプ図面、製造用ゲージ、実機試験の代わりにはなりません。FEA 15クリンプポンプの代わりに15/410ねじ式ポンプを使用しないでください。Boyuの ボトル口部規格の適合性ガイド では、クリンプ式、ねじ式、スナップオン式の用語の違いを解説しています。
クリンプ口・ねじ口・スナップオン式:どれを選ぶべきですか?
| 方式 | 長所 | 制約 | 適した用途 |
|---|---|---|---|
| FEAクリンプ式 | 高級感のある外観として定着。コンパクトな口部、確実で恒久的な保持、成熟した高速設備。 | 工具と設定の管理が必要。分解しにくく、充填後の不良品は管理された手順で処置する必要があります。 | 従来型の高級香水と既存の充填ライン。 |
| SNIを含むねじ式 | 詰め替え、修理、部品の分別に対応可能。金属を変形させるクリンプ工程が不要。 | トルク管理とねじ・シールの設計が必要。装飾カラーも設計検討が必要です。 | 詰め替え対応の企画や、部品の分離性を重視するブランド。 |
| スナップオン式/クリンプレスタイプ | 組み立てが速く、アルミのかしめ変形が不要。専用の独自システムとして提供されています。 | 瓶口、ポンプ、加える垂直荷重を1つのシステムとして検証する必要があります。任意のFEAポンプと自由に交換できるわけではありません。 | 当初から適格性を確認したスナップシステムを採用する企画。 |
CETIEは従来のFEA設計に加え、ねじ式やスナップオン式の香水瓶口部規格も公開しています。これは、詰め替え対応や部品分別へ向かう業界の動きを反映しています。したがって、最適な閉栓方式は、単に使い慣れた方式ではなく、製品の密封性、ライン速度、外観、詰め替え、使用後の処理に関する要件を満たす方式です。
香水瓶のクリンプ加工:工程別の手順
1. 承認済みの部品構成を確定する
瓶図面、口部ゲージ、ポンプとガスケットの品番、フェルール仕上げ、アクチュエーター、ディップチューブ仕様、カラー、キャップ、工具番号を承認します。メタリックカラーを変更すると、フェルールのコーティングや成形挙動が変わる場合があるため、外観上の変更であってもライン試験を省略しないでください。
2. 受入部品を検査し、使用環境になじませる
受入検査が完了するまで部品を隔離します。ガラスのシール面に欠け、亀裂、変形、汚れがないか確認し、口部寸法と瓶の垂直度を抜取検査します。ポンプ、ガスケット、チューブの品番を照合し、部品は清潔で乾燥した状態に保ち、粉じんから保護します。冷えた部品は充填前に周囲温度になじませ、結露でシール面が濡れないようにします。
3. 使用承認済みの香水を充填する
処方はメーカーのバッチ管理に基づいて使用承認を受け、検証済みの目標値まで充填する必要があります。指定のヘッドスペースを確保し、瓶口を濡らさないようにします。シール面に香水が付着すると、組立時にガスケットが滑りやすくなるほか、異物を挟み込んだり、実際の漏れ経路が分かりにくくなったりします。通常、充填精度は処方の密度を考慮した質量、または校正済みの体積で管理します。
4. ポンプを挿入して着座させる
ディップチューブを折り曲げたり、こすったりせずに挿入します。ポンプカップは水平に、瓶の所定位置まで完全に着座させる必要があります。ぐらつく、浮く、押しても戻る場合は作業を止め、チューブの干渉、口部のばらつき、異物、ポンプの取り違えを調べます。着座不良の組立品をクリンプ機で無理に押し込まないでください。
5. 芯出し・支持・クリンプ加工を行う
再現性のある治具に瓶を位置決めし、機械の設計に応じて底部または胴部を支持します。検証済みの軸方向着座条件を適用し、適格性を確認したストロークでコレットを閉じます。すべてのセグメントが滑らかに動き、全周に均一な形状を形成する必要があります。空気圧は機械への入力条件であり、製品仕様ではありません。金属の成形形状を決めるのは工具形状と実際の閉じストロークです。
6. 工具を開き、初品を検査する
ポンプが水平であること、アルミに大きなしわや裂けがないこと、ガラスに損傷がないこと、合意したクリンプ高さ・径または形状ゲージの基準を満たすことを確認します。文書化した方法で保持力または回転抵抗を確認し、実際の製品でプライミングと噴霧を行います。連続生産を始める前に、承認結果を記録してください。
7. カラーとキャップを取り付ける
装飾カラーはフェルールを覆い、最終的な高級感のある外観を作ります。アクチュエーターを押したり、加飾面をこすったり、目視で分かるクリンプ不良を隠したりしてはいけません。通常のキャップ取り外しでポンプが緩んだりカラーが抜けたりしないよう、オーバーキャップの装着力・取り外し力を管理します。
香水瓶の製造現場では何を行いますか?
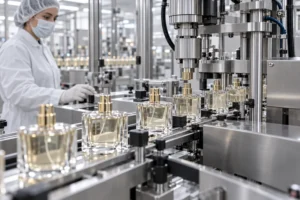
混同されやすいのが、次の2種類の工場です。 ガラス容器工場 では、原料を溶融して瓶を成形し、徐冷後にコールドエンドで検査します。さらに表面への塗装、フロスト加工、印刷、メタライジングを行う場合もあります。一方、 香水の充填・組立工場 では、これらの瓶を受け入れ、香水を充填してポンプを取り付けます。Boyuの詳しい ガラス香水瓶の製造工程 は前者を解説しています。以下では後者の工程を取り上げます。
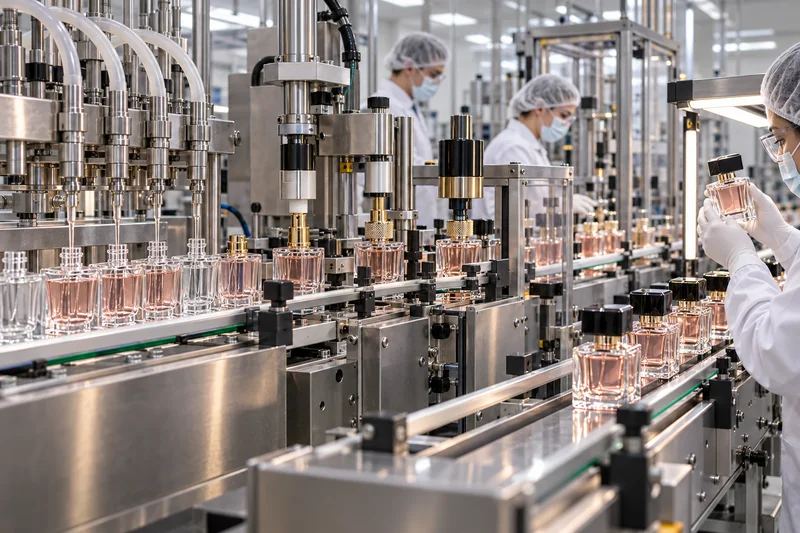
- 受入・隔離: ロット識別、数量、保護状態、証明書、輸送中の損傷を確認します。
- 受入検査: 承認済み仕様に照らし、瓶、ポンプ、チューブ、ガスケット、カラー、キャップの重要特性を抜取検査します。
- ラインクリアランスと清掃: 前の製品と部品を除去し、接液部品、安全ガード、排気設備、バッチ文書を確認します。
- 処方の調製と使用承認: 製造指図で必要とされる場合は香水を熟成、冷却またはろ過し、充填前に同一性と品質を確認します。
- 充填: 充填質量、泡立ち、液だれ、瓶口の清浄度を管理しながら、使用承認済みの製品を定量充填します。
- ポンプ装着とクリンプ加工: 正しいチューブとポンプを挿入し、着座を確認して、承認済みの段取り替え部品でクリンプ加工した後、初品検査と定期検査を行います。
- 仕上げ: 瓶に傷を付けずに、装飾カラー、別部品の場合はアクチュエーター、キャップ、ラベル、バッチコードを取り付け・付与します。
- 完成品の出荷承認: 外観、充填量、クリンプ、漏れ、噴霧、印字を検査し、出荷前に記録と保存サンプルを確認します。
香水用クリンプ機の種類と工程管理
| 機械 | 利点 | 主な管理上のリスク |
|---|---|---|
| 手動式または卓上式コレット | 初期投資が少なく、サンプル、試験室、小ロットに適しています。 | 作業者による芯出し、着座、サイクルのばらつき。治具と頻繁な確認が必要です。 |
| 空圧式半自動機 | 手作業による柔軟な投入を維持しながら、動作の再現性を高められます。 | 段取り替え部品の誤り、調整されていない空気圧、手動で着座させたポンプのばらつき、不十分な瓶支持。 |
| 自動インライン機またはロータリー機 | 充填、ポンプ供給、クリンプ加工、検査を商業生産の速度で一体化できます。 | 供給装置や芯出しの小さな誤差が短時間で繰り返されるおそれがあります。センサー、不良品排出、安全ガード、段取り替え、予防保全が不可欠です。 |
| ローリング式/回転ヘッド式 | 一部の機械で採用される別方式の成形機構。 | 分割工具式クリンプ加工とは加工原理が異なります。専用の検証済み設定と合否判定用の形状基準が必要です。 |
共通のクリンプ圧力を仕様とするのが適切でない理由
2台の機械が同じ空気圧を示していても、シリンダー面積、てこ比、ヘッド設計、ストロークが異なるため、閉じ力やフェルール形状は異なる場合があります。同じ公称FEAサイズでも、フェルール厚さ、ガスケット、瓶口、工具形状は変わり得ます。確実な方法は、承認済み部品で許容工程範囲を確認し、ポンプの着座、全周のクリンプ高さ・径・形状、保持力、ガラスの状態、漏れ性能、噴霧機能といった測定可能な結果を管理することです。
機械識別情報、工具番号、設定位置またはストローク、該当する場合は空気圧、部品ロット、作業者、初品結果、検査頻度を記録します。空気圧は工程監視の指標として有用ですが、完成品の適合性との相関を確認してから使用してください。
クリンプ加工済み香水瓶の検査・試験方法
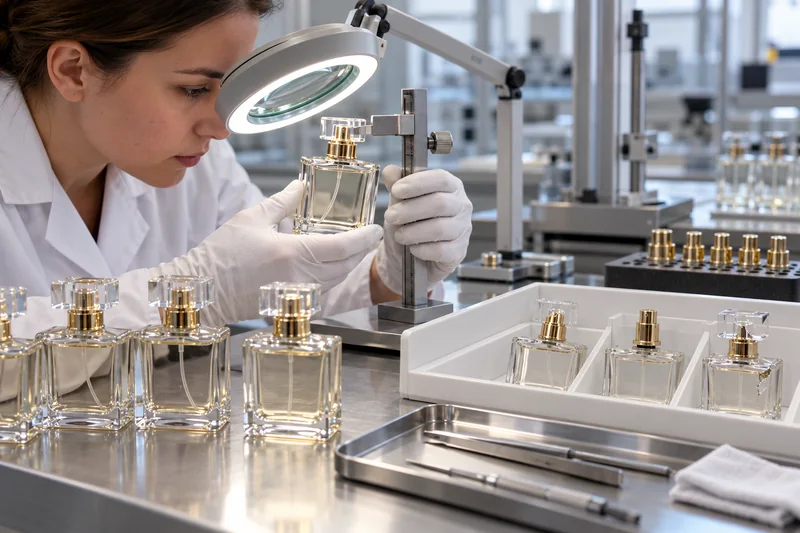
| 段階 | 有効な管理項目 | 検出できる問題 |
|---|---|---|
| 受入時のガラス瓶 | 口部ゲージまたは寸法、シール面の目視検査、垂直度、亀裂・欠けの確認、清浄度。 | 機械の圧力では安全に修正できない瓶自体の問題。 |
| クリンプ加工の初品 | 承認済み形状ゲージ、または規定位置での径・高さの測定、均一性、着座、ガラス検査。 | ヘッドや設定の誤り、瓶の芯ずれ、セグメントの摩耗、部品の不適合。 |
| 保持力 | 製品ごとの限度値を定めた、文書化済みの回転、引張り、または取り外し力の試験方法。 | フェルールの緩み、機械的な係合不足。破壊試験は抜取検査計画に組み込みます。 |
| 密封性 | 検証済みの横置き・倒立保管、質量減少評価、適切な場合は真空または加圧法に加え、温度・輸送条件による調整。 | 液漏れ、蒸気損失、時間経過後に生じるガスケットや処方の相互作用。 |
| 吐出機能 | プライミング回数、吐出質量、噴霧パターン、液だれ、アクチュエーターの戻り、使い終わり近くの吸い上げ。 | ポンプ損傷、ステムへの横荷重、チューブ干渉、詰まり、処方との不適合。 |
ISO 8113は、ガラス容器の垂直軸方向の外力に対する耐性試験方法を規定しています。容器やラインの開発には参考になりますが、香水完成品のクリンプ合否判定規格ではありません。同様に、すべての瓶と処方に適する単一の漏れ試験時間や真空度はありません。実際の流通経路、保存期間、不具合リスクに基づいて計画を組み立ててください。容器全体の評価については、Boyuのガイドをご覧ください: 化粧品ボトルに必要な試験.
香水瓶のクリンプ加工でよくある不具合と対策
| 症状 | 考えられる原因 | 是正の進め方 |
|---|---|---|
| ポンプが回る、または緩く感じる | フェルールの成形不足、ヘッドの誤り、瓶とポンプの不適合、着座不足、フェルールのばらつき。 | ロットを隔離します。部品と工具の番号を照合し、全周の形状を測定したうえで、修正後の初品を承認します。不適合の原因を特定する前に圧力を上げないでください。 |
| 瓶口周辺からの漏れ | ガスケットの欠落・損傷・不適合、シール面の濡れや欠陥、組立品の芯ずれ、クリンプ不足または過剰なクリンプ。 | 損失が液体によるものか蒸気によるものかを追跡します。シール部の構成、瓶口、ガスケットを検査し、処方との適合性を確認した後、条件調整を施した完成品で再試験します。 |
| フェルールにしわがある、または不均一 | 瓶の芯ずれ、セグメントの汚れ・摩耗、形状の不適合、ジョーの移動量の不均一、閉じ過ぎ。 | 停止してヘッドを清掃・検査します。芯出しと瓶の支持を確認し、損傷した段取り替え部品を交換して、検証済みの仕上がり形状に戻します。 |
| ガラスの欠け・亀裂 | 過大な半径方向・軸方向荷重、位置ずれ、瓶口の欠陥、不適切な支持、工具の接触、既存のガラス応力。 | ラインを停止し、影響を受けた製品を分離します。ガラス口部と破断位置、工具、支持、位置合わせを検査してください。試行錯誤で圧力を上げながら生産を続けてはいけません。 |
| ポンプが浮いている、または傾いている | ディップチューブの底付きや折れ、異物、口部の不均一、ポンプの誤り、挿入不良。 | チューブの長さと切断形状、クリンプ前のポンプ着座、瓶の垂直度、口部形状を確認します。原因を修正してから再承認してください。 |
| 噴霧しない、噴霧が弱い、アクチュエーターの動きが悪い | ポンプのプライミング不足や詰まり、処方との不適合、チューブの曲がり、ステムへの横荷重、クリンプ時のポンプ損傷。 | 未クリンプの対照ポンプを同じ処方で試験し、チューブとステムの位置合わせを確認して、ポンプ自体の性能とクリンプ加工の影響を切り分けます。 |
| カラーまたはキャップが取り付けられない | クリンプ外径・高さの公差外れ、カラーの不適合、ポンプの浮き。 | 完成した組立部を、ポンプ・カラー・キャップの3つすべての図面と照合して測定します。不良クリンプ部にカラーを無理に押し込まないでください。 |
| 塗装面やガラスに傷がある | 硬い、または汚れたガイド、加飾の硬化不足、瓶同士の接触、不適切な取り扱い。 | すべての接触箇所を洗い出し、必要に応じてガイドを清掃するか軟質化し、加飾の硬化を確認したうえで、量産仕様の仕上げを施した瓶でライン試験を繰り返します。 |
効率よく原因を特定する手順:シール部の構成に沿って確認
- 瓶、ポンプ、ガスケット、チューブ、工具の正確な品番を確認します。
- 機械の圧力を評価する前に、ガラスのシール面とポンプの着座を検査します。
- 測りやすい1点だけでなく、複数の位置でクリンプ寸法を測定します。
- 同じロットの漏れるサンプルと漏れないサンプルを比較します。
- 適切な保管・輸送条件を与えた後、実処方で試験します。
- 管理する変数は一度に1つだけ変更し、結果を記録します。
クリンプ不良品を取り外して手直しできますか?
ライン脇での非公式な修理として行ってはいけません。 クリンプは恒久的な固定を目的としています。フェルールをこじったり切断したりすると、ガラス片や金属片の発生、瓶口の損傷、香水の汚染、作業者の引火性液体へのばく露につながるおそれがあります。充填済みの不良品は隔離し、品質担当者が処置を判断する必要があります。
メーカーが内容物を回収する場合は、工具、封じ込め、妥当性のある場合のろ過、トレーサビリティ、汚染リスク、処方の安定性、ガラス検査、規制上の出荷承認を網羅した、検証済みのクリンプ解除または移し替え手順が必要です。それがなければ、容器または内容物を承認済みの廃棄ルートで処分してください。消費者がペンチや加熱によってクリンプ式香水瓶を修理することは絶対に避けてください。
クリンプ作業区域の安全と環境条件
エタノールを基剤とする香水の多くは引火性蒸気を発生し得ますが、適用される分類は実際の処方と安全データシートによって異なります。作業場では、製品、数量、移送方法、換気、着火源を評価する必要があります。米国のOSHA 29 CFR 1910.106には、該当する引火性液体の作業について、換気、蒸気管理、ボンディング・接地の規定があります。EUでは、指令1999/92/ECにより、雇用主に対し爆発性雰囲気のリスク評価、静電気放電を含む着火の防止、影響の軽減が求められています。
危険区域の分類に適した設備を使用し、流出液を封じ込め、必要に応じて静電気を管理し、適切なPPEを用意してください。温度と湿度も、処方の密度、結露、部品寸法、加飾に影響しますが、クリンプ作業に共通する室内設定値はありません。処方、設備、部品、安全要件に基づいて管理限度を定め、検証済み工程の中に記録します。
香水瓶サプライヤーや充填委託先に伝えるべき情報
有用なRFQは、瓶単体の見積もりではなく、容器システム全体をサプライヤーが評価できる内容にします。以下を含めてください。
- 瓶の容量、充填レベル、材質、形状、加飾、目標重量。
- 必要な口部方式と、承認済みポンプ図面、または希望する吐出量・噴霧性能。
- 機密保持の下で提供する処方の種類、アルコール濃度、または適合性に関する情報。
- ディップチューブ、アクチュエーター、フェルール色、カラー、キャップ、詰め替え・分解要件。
- 年間数量、発注数量、充填場所、機械の種類、希望ライン速度。
- 対象市場、輸送経路、保存期間、合意した漏れ・保持力・噴霧・外観の試験。
- 承認標準サンプル、不良境界サンプル、抜取検査計画、トレーサビリティ、変更管理の要求事項。
輸入前に、使用予定のポンプを組み付けた量産サンプルを依頼し、実際の充填ラインで試験してください。瓶メーカーは管理された口部データと寸法の裏付けを提供し、ポンプサプライヤーは適合するフェルール、ガスケット、推奨クリンプ工具を確認し、充填業者は適格性を確認した設定を実証する必要があります。Boyuのガイド 中国からの香水瓶輸入 では、サプライヤーの適格性確認、サンプル、検査、物流を詳しく解説しています。
よくある質問
香水瓶のFEA口部とは何ですか?
FEAは、標準化されたスプレー用ガラス容器の口部系列を示す、業界で一般的な呼称です。EN 14854は、11、13、15、17、18、20 mmなどの公称系列を規定しています。この数字は系列を示すものであり、瓶とポンプの承認に必要なすべての製造寸法を表すものではありません。
香水瓶のクリンプはどの程度締めるべきですか?
フェルールにしわを生じさせず、ポンプを変形させず、ガラスを傷めずに、承認済みのクリンプ形状、保持力、漏れ、噴霧の要件を満たす程度に締めます。別の機械の圧力設定をそのまま使うのではなく、測定可能な完成品の結果を規定してください。
クリンプ加工をすれば香水瓶は漏れなくなりますか?
すべての部品が適合し、工程が管理されていれば有効な密封が得られますが、「クリンプ済み」というだけでは漏れ性能の証明にはなりません。ガスケット、瓶口の表面、処方、保管温度、流通時の負荷がすべて関わるため、完成品での検証が必要です。
FEAクリンプ式の瓶は詰め替え対応にできますか?
従来のクリンプポンプは、消費者が日常的に取り外す設計ではありません。詰め替え製品は、密封性と開封・改ざんに関する要求を維持できる、適格性確認済みのねじ式、スナップオン式、または独自の詰め替えシステムを前提に、初めから設計する方が適切です。
瓶・ポンプ・クリンプ工程を一体の容器システムとして開発
Boyu Packagingは、対象市場と充填ラインに合わせて、オリジナルのガラス製香水瓶を開発し、口部規格、ポンプ、加飾、量産試験の調整に対応します。容器全体の検討に向けて、処方の種類、容量、口部規格、ポンプ吐出量、加飾、発注数量、試験要件をお知らせください。
出典
- CETIE、ガイドNo. 12のカタログ項目:FEAガラス口部へのポンプのクリンプ加工
- EN 14854:2021プレビュー:エアゾール・スプレー用ガラス容器の口部規格
- EN 14849:2005:ガラス製エアゾール容器のフェルール寸法
- CETIEの口部データシート:クリンプ式、ねじ式、スナップオン式、クリンプレスタイプ
- Aptar Beauty:Essencia Classic香水用ポンプの形式と吐出量
- Coster:香水用ポンプ製品パンフレット
- ISO 8113:2004:ガラス容器の垂直荷重に対する耐性
- OSHA 29 CFR 1910.106:引火性液体
- EU指令1999/92/EC:爆発性雰囲気が生じるおそれのある場所での労働者保護
 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch