









要点: ボトルへの印刷が剥がれてしまうのは、通常、4つの工程のいずれかで装飾プロセスに不具合が生じたためです。具体的には、液体インクが表面を濡らさなかった、乾燥したインク膜がボトルやそのコーティングに密着しなかった、インクが完全に硬化または架橋しなかった、あるいは硬化したインク膜が、その後接触する製品、アルコール、手の油分、または摩耗に対して耐性を持ち合わせていなかった、といったケースが挙げられます。 特にアルコールによる拭き取りは、布が機械的にインクを除去する一方で、インク膜を軟化させたり膨潤させたりする可能性があるため、その影響が特に深刻です。.
すべての不具合を「乾燥時間を長くする」ことやクリアコートを重ねることで解決しようとしないでください。まずは原因を特定してください。 どの層が分離したのか また、その原因が化学物質への曝露、摩擦、あるいはその両方であったかを確認します。その後、その不具合の原因となっている基材の清浄度、前処理、インクとプライマーの適合性、混合およびポットライフ、塗膜厚、硬化ウィンドウ、あるいはパッケージとの接触設計を是正します。最後に、所定のコンディショニング期間を経た後、実際の配合を用いて、量産品と同等のボトルを用いて書面による試験を再度実施します。.
本ガイドは、化粧品ブランド、パッケージングエンジニア、品質管理チーム、装飾業者、および受託充填業者を対象としています。プラスチック、無処理ガラス、およびコーティングガラスへのスクリーン印刷およびパッド印刷による装飾について解説しています。一般的な数値よりも、サプライヤー固有の技術データシートおよび検証済みのパッケージ/配合試験結果が優先されます。.
化粧品パッケージのインクの密着性とは、実際にはどのような意味なのでしょうか?
“「インクが定着する」というのは、単一の現象ではありません。耐久性のある装飾を実現するには、4つの工程を完了させる必要があります。まず、液体インクは 濡れた ビード状になったり引っ込んだりするのではなく、実際の表面に定着すること。第二に、インクは発色しなければならない。 界面接着 その表面に対して、その系に適した機械的、極性、および化学的相互作用を通じて。第三に、インク膜は 乾燥させる、または熟成させる 一貫性のあるネットワークへと統合する。第四に、完成したネットワークは、パッケージの稼働環境下でも正常に機能し続けなければならない。.
参考となるモデル:表面を湿らせる → 表面に固定する → 完全に硬化させる → 実際の使用に耐える。.
ボトルは最初の3つの段階をクリアしても、香料用アルコール、消毒剤、油分、界面活性剤、日焼け止め、繰り返される手による接触、あるいは段ボールの擦れなどがフィルムに悪影響を及ぼすと、不合格となる可能性があります。.
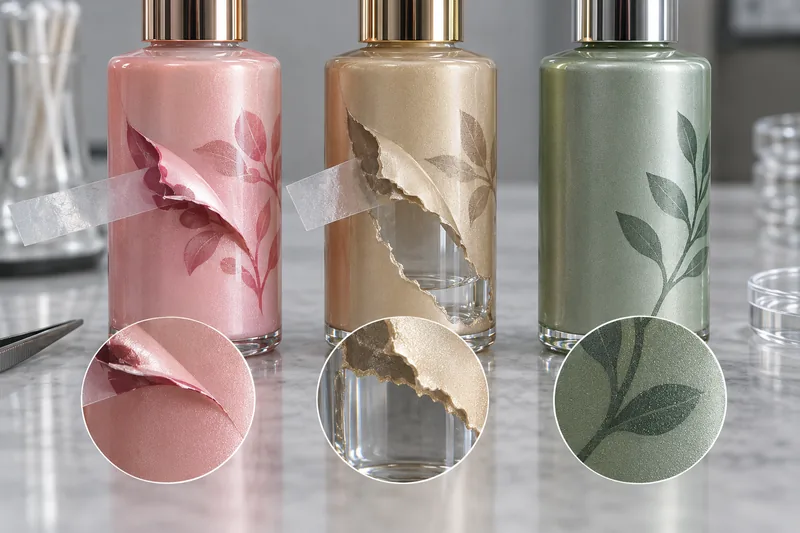
接着力とは、インクと基材の界面における強度のことです。凝集力とは、インク膜内またはコーティング層内の強度のことです。これらは異なるものです。テープでインクの欠片をきれいに剥がせたにもかかわらず、ラッカーが無傷のまま残っている場合は、インクとラッカーの界面に問題があると考えられます。 もしインクとラッカーが一緒に剥がれ、透明なガラスが見える場合は、インクが弱いコーティング層に強く付着している可能性があります。つまり、剥離の原因となっている界面は、層構造の下方に位置しています。顔料が布ににじみ、きれいに剥がれた縁が見られない場合は、単純な界面の付着力よりも、乾燥不足、架橋反応の不完全、あるいは溶剤による侵食の方が原因として考えられます。.
この区別こそが、有効なトラブルシューティングの基礎となります。表面処理を強化しても、ラッカーとガラスの間の剥離は修復できません。乾燥時間を延長しても、化学的に相容れないバインダーが溶剤に無期限に耐えられるようにはなりません。硬質クリアコートでは、表面に定着していないベースインクを確実に救うことはできません。.
なぜボトルへの印刷は、アルコールにさらされると剥がれてしまうのでしょうか?
アルコールはインク膜に浸透し、ポリマー鎖間の相互作用を弱め、可溶性成分を溶出させたり、バインダーを膨潤させたりすることがあります。その結果、軟化した膜は硬度、凝集力、あるいは界面強度を失います。 拭き取り布はせん断力を加えるため、湿潤摩擦試験は単なる耐薬品性試験ではなく、薬品への曝露に加え、摩耗も伴う試験である。同じ装飾でも、静止状態での液滴落下には短時間耐えられる場合でも、濡れた部分をこすると急速に破損することがある。.
「 アルコール これは完全な試験条件とは言えません。エタノールとイソプロピルアルコールは異なる物質であり、濃度によって溶剤の強さが変わり、水分含有量によって相互作用が変化する可能性があります。また、市販の製品には香料、界面活性剤、その他の成分が含まれています。接触時間、蒸発速度、布の種類、塗布量、および往復回数もすべて結果に影響を与えます。 したがって、「アルコールによる100回の摩擦試験に合格」という表現は、双方が同じ書面による試験方法を使用していない限り、比較の対象とはなりません。.
- 不完全な硬化または架橋: 残留溶剤、硬化剤の混合比率の不適切、ポットライフの期限切れ、不十分なUV照射量、あるいは時間・温度の不足は、塗膜を攻撃を受けやすい状態にします。.
- インクの化学組成が不適切: フィルムが完全に硬化しても、使用されているアルコール濃度、油の配合、あるいは界面活性剤系には適さない場合があります。.
- 中間コーティングへの攻撃: 印刷物は、スプレーカラー、ソフトタッチラッカー、またはメタライズ層が柔らかくなったり、ボトルから剥がれたりしている間も、それらの層に密着したままになる場合があります。.
- エッジや欠陥部での侵入: ピンホール、塗膜の薄さ、鋭いエッジ、または傷があると、液体が弱い界面に到達し、剥離を引き起こす原因となります。.
実験室用のアルコールだけでなく、市販されている製品そのものをテストしてください。香水の漏れ、トナーのこぼれ、70%イソプロピルアルコール含浸ワイプでは、それぞれ異なる曝露状況が生じます。配合の相性によって、ボトル、ポンプ、コーティングも変わる可能性があるため、装飾部分も同様にテスト対象に含めてください。 化粧品パッケージ適合性試験プロトコル 印刷を孤立した芸術作品として扱うのではなく、.
アルコールがなくても、なぜ摩擦によって印刷が剥がれてしまうのでしょうか?
乾式摩耗により、インク表面の材料が徐々に削り取られたり、エッジ部分に応力が集中したりします。 一般的な原因としては、バルクトレイ内でボトル同士が接触すること、ポンプカラーが肩部の装飾部分と摩擦しながら回転すること、充填ラインのガイドレール、段ボール製の仕切り、装飾が施されたボトルと緩く詰められたキャップ、繰り返される手による接触、および突起部分に接触する硬質の段ボール製インサートなどが挙げられます。.
テープ試験では合格となる結果でも、摩擦試験では不合格となる場合があります。テープ試験は主に表面からの剥離を評価するものであり、一方、摩擦試験は耐摩耗性、インク膜の靭性、および局所的な形状を評価するものです。 滑らかな円筒形のパネル上の細い線は残っても、肩部を横切る密な印刷は擦れ落ちる場合があります。これは、肩部が接触点であり、その部分では印刷や硬化が不均一になるためです。また、握った際に曲がるボトルは、脆いインク膜に引張応力を及ぼします。.
模様をよく見てください。全体に均一に光沢が失われている場合は、表面の摩耗が考えられます。一方向に走る筋は、繰り返しの滑り接触を示唆しています。すべてのボトルの片側に生じている損傷は、多くの場合、コンベアのガイドや段ボールの壁に接触した跡と一致します。印刷の端に欠けが見られる場合は、フィルムが厚すぎるか、もろいことを示している可能性があります。 スクイズボトルを曲げたときにのみ生じるひび割れは、たとえひび割れの間にインクがしっかりと付着している場合でも、柔軟性の不一致を示唆しています。.
アルコール以外にも、印刷された包装はどのようなものに耐えられるべきでしょうか?
アルコールは、考えられる課題の一つにすぎません。適切な曝露リストは、市販されている処方のほか、充填・洗浄工程、流通経路、トイレやサロンなどの環境、そして合理的に予見可能な消費者の取り扱い方法に基づいて作成されます。装飾部分は、エタノールによる拭き取り試験には合格しても、油分、界面活性剤、日焼け止め、香料濃縮液、結露、あるいは段ボールとの繰り返しの接触によって、試験に不合格となる可能性があります。.
| 露出 | 発生しうる不具合 | リスクを再現する方法 |
|---|---|---|
| 完成した調合と漏れ | 成分の完全な混合によって引き起こされる軟化、変色、膨潤、エッジリフト、またはコーティングの剥離 | 装飾を施した完成パッケージに対して生産用試験手順を適用し、現実的な滞留時間、拭き取り、および漏れ経路の条件を含めること |
| フレグランスオイル、エッセンシャルオイル、およびエモリエント | バインダーまたはラッカーの軟化、変色、および緩やかな界面腐食 | 実際のブレンドと濃度を確認してください。汎用オイルで代用しないでください。 |
| 界面活性剤、酸、アルカリ、洗浄剤 | 光沢の喪失、色移り、加水分解、または中間塗膜への侵食 | 濃度、接触時間、温度、および曝露後に拭き取りを行うかどうかを定義する |
| 水、湿度、結露 | 一時的な白化、層間密着性の低下、ブロック現象、または湿気に敏感なシステムにおける硬化遅延 | パックを所定の温度・湿度条件下で調整し、湿潤時および回復後の両方で検査を行う |
| 高温、低温、紫外線、および温度サイクル | ボトルの曲げ時に生じる脆化、変色、光沢の喪失、不均一な膨張、またはひび割れ | 輸送および市場での使用条件に準じた環境で試作品を熟成させ、その後、接着試験および摩擦試験を繰り返す |
| ハンドリング、充填ライン、および出荷 | 油分・日焼け止めの付着に加え、摩耗、ガイドレールによる擦り傷、ボトル同士の接触による摩耗、および段ボールからの転写 | 実線試験および最終梱包シミュレーションを実行し、損傷の方向と接触点をマッピングする |
単に刺激の強い化学物質を無差別にリストアップして、それを「適性試験」と呼んではいけません。曝露を発生確率と影響の大きさに基づいてランク付けし、それらを再現する試験方法を策定してください。 例えば、香水ボトルでは、圧着部や液漏れ経路に注意を払う必要があります。シャンプーボトルでは、濡れた手、界面活性剤、浴室の湿気への曝露を考慮する必要があります。また、サロン用ボトルでは、消毒剤との繰り返しの接触も想定される場合があります。このリスクベースのアプローチは、実際の使用状況と関連性のない単一の厳しい溶剤試験を行うよりも、より有用なエビデンスを生み出します。.
最初の診断手順:障害が発生したインターフェースを特定する
拡大観察、未試験の対照サンプル、布やテープに転写された材料、および露出した表面の色を参考に、どこで分離が発生したかを特定します。実験を行う前に、ボトルのロット、キャビティまたは金型の位置、装飾バッチ、インクバッチ、シフト、ライン、および硬化条件を記録しておいてください。そうしないと、有益な不具合の原因が、原因不明の単なる逸話になってしまう可能性があります。.
| 観察されるもの | 故障が発生しやすい箇所 | 最初の確認 |
|---|---|---|
| インクの転写;基材やラッカーはそのまま残る | インク内部、またはインクと表面の界面 | 硬化、混合、汚染、処理、インクの適合性 |
| インクと着色コーティングが一緒に剥がれ落ち、透明なガラスやプラスチックが露出する | コーティング/基材界面 | コーティングの前処理、焼付け、汚染、耐薬品性 |
| インクがこぼれ、一部はボトルに残り、一部はテープに付着した | インク内部の凝集破壊 | 塗膜の形成、硬化、硬化剤の比率、溶剤による侵食、脆化 |
| 下刷りから分離するのは、上部の色のみです | インクの層の間 | 中間層の窓、汚染、硬化順序、およびインクシリーズの互換性 |
基材が接着の問題にどのような影響を与えるか
表面の状態とは無関係に、「化粧品ボトルに最適なインク」というものはありません。樹脂のグレード、添加剤、再生材の含有率、成形条件、表面仕上げによって、同じ名称の材料であっても印刷適性は変化します。必ず実際の生産仕様を確認・承認してください。.
PEおよびPP:表面エネルギーが低く、壁が柔軟である
未処理のポリエチレンやポリプロピレンは、多くのインクにとって濡れにくい素材です。制御された火炎処理、コロナ処理、またはプラズマ処理を行うことで、最外層の表面を酸化させ、濡れ性や相溶性を向上させることができます。リヨネルバセル社のポリエチレン容器に関する技術ガイダンスでは、処理条件、ライン速度、保管期間、表面の汚染がすべて重要であると強調されています。 ダイン測定は工程のスクリーニングとして有用ですが、これは接着性の証明にはならず、また、単一の目標値をすべての樹脂やインクに一律に適用することはできません。.
柔軟性のあるボトルには、もう1つの要件があります。それは、硬化後のフィルムが圧縮と復元耐性を備えている必要があるということです。硬いフィルムは、成形前のプレートでは問題なく通過できても、完成したボトルではひび割れを起こす可能性があります。選定する際には プラスチック製化粧品ボトル, 、成形面、装飾、および想定されるたわみを、一つのシステムとして総合的に評価する。.
PETおよびPETG:洗浄による濡れ性の改善があっても、試験の必要性はなくなるわけではない
PETやPETGは、適合するインクを使用すれば印刷しやすくなるかもしれませんが、離型剤の残留物、ほこり、帯電防止剤、再生材含有率の変化、表面処理、および腐食性の強い溶剤などが原因で、依然として印刷不良が生じる可能性があります。また、透明なボトルでは、外観上の欠陥がより目立ちやすくなります。 溶剤の選定にあたっては、ヘイズの発生、応力亀裂、カラーコーティングや印刷フィルムへの損傷の可能性を考慮する必要があります。.
無地ガラス、スプレーコーティングガラス、すりガラス
ガラスは高エネルギーを放出しますが、必ずしも清潔であるとは限らず、印刷に適しているわけでもありません。成形工程で生じる油分、シリコーン、グラファイト、ほこり、湿気などが印刷の妨げとなる可能性があります。 2液型ガラス用インクの場合、インクと硬化剤の比率を正確に調整し、硬化条件を厳密に管理する必要がある場合があります。Marabuなどの定評あるインクメーカーが提供する技術資料においても、事前の試験と表面の洗浄が求められます。公表されている硬化条件はシステムごとに異なるものであり、汎用的な製造レシピではありません。.
スプレーコーティングされたガラスでは、インクの基材となるのはガラスではなくラッカーです。ラッカーはインクとの相性が良く、ガラスにしっかりと密着していなければなりません。詳しくは 化粧品用ガラス容器のサプライヤー 装飾工程の全工程を明記し、ボトル、コーティング、および印刷ロットごとに生産サンプルを保管すること。.
耐久性に優れたボトル印刷のための、管理された工場ワークフロー
広範な ボトルのスクリーン印刷工程ガイド アートワーク、スクリーン、セットアップ、生産について詳しく解説しています。接着に関するトラブルシューティングを行う際は、以下の変数に注目し、それぞれを記録に残して、不具合発生後に確認できるようにしてください。.
- 建設およびリスク仕様書を承認する: 樹脂のグレード、ガラス繊維・コーティングの積層構成、色、添加剤、アートワーク、充填剤配合、漏れ経路、および使用環境を特定してください。バージン樹脂からPCR樹脂への変更、あるいはあるクリアコートから別のクリアコートへの変更は、認定要件の変更に該当します。.
- 量産品と同等のサンプルの認定: 実際に成形されたボトル、重要な色をすべて、および予定されている装飾の順序を実際に試作して確認する必要があります。平面のプレートや実験室で作成された「ゴールデンサンプル」では、ボトルの曲率、たわみ、あるいはコーティングのばらつきを再現することはできません。.
- 搬入時の清浄度および印刷前の清浄度を管理する: ボトルおよびコーティングのロットが正しいことを確認し、ほこり、結露、離型剤、シリコーン、手の油分、洗浄剤の残留物を管理してください。清潔な取り扱いを行い、印刷前の最大待機時間を規定通りに守ってください。.
- 検証済みの前処理を適用する: ボトルの形状に合わせて、フレーム、コロナ、プラズマ、またはプライマーの設定を決定します。装置の出力とライン速度を記録します。表面エネルギーのチェックでウィンドウの状態を監視することは可能ですが、実際の接着試験は依然として必要です。.
- 承認済みのインクシステムを混合してください: インクのシリーズ、色相、ロット番号を確認する。硬化剤/触媒および希釈剤を承認された比率で計量する。混合時間と廃棄時間を記録する。インクメーカーが明示的にその方法を承認していない限り、ポットライフを延長したり、古い2液型インクを新しいバッチに混ぜたりしてはならない。.
- 印刷ウィンドウをロックする: スクリーンメッシュ、ステンシル、スキージ、粘度、ボトル固定具、印刷速度、見当合わせ、および印刷回数。フィルムが厚すぎると溶剤が閉じ込められたり、硬化が不均一になったりすることがあります。逆に薄すぎると、不透明度が低下したり、耐用年数が短くなったりする可能性があります。.
- 設定値を鵜呑みにするのではなく、硬化状態を確認してください: 熱硬化型または空気硬化型のシステムでは、時間、ボトル表面温度、気流、およびコンディショニングを管理してください。UVシステムでは、放射照度/エネルギー、スペクトル、ランプの状態、距離、およびライン速度を監視してください。コンベアの温度だけでは、ボトルへの照射や硬化が確認できるわけではありません。.
- 有効な条件期間中は保留とする: “「指触乾燥」は、最終的な耐薬品性とは異なります。システムによっては、数日間かけて特性が形成され続けるものもあります。当該インクの技術データシートを参照し、有効なリリース試験の実施可能な最も早い時期を特定してください。.
- 補足テスト付きリリース: 外観および登録情報を確認した後、合意されたテープ試験、ドライラブ試験、アルコール/薬剤試験、およびフレックス試験またはパックコンタクト試験を実施する。試験の開始時、中間、終了時、および重要なボトル/コーティングロットからサンプルを採取する。.
- 証拠を保全し、変更を管理する: バッチ記録、試験結果、写真、および保管用の装飾済みサンプルを保管すること。ボトル用樹脂・コーティング、インク、硬化剤、プリンター、処理方法、または硬化工程に変更があった場合は、再承認を義務付けること。.
選択したシステムで重要とされている場合、環境条件は重要となります。 温度はインクの粘度、蒸発、反応速度に影響を与えます。高湿度や結露は、湿気に敏感な硬化剤や表面の清浄度に悪影響を及ぼす可能性があります。また、粉塵はピンホールや弱点を生じさせる原因となります。無関係なインクの温度や湿度の数値を鵜呑みにするのではなく、実際の条件を記録し、選択したインクサプライヤーが定める許容範囲に従ってください。 例えば、現在販売されているMarabu社の2液型ガラス用インクの説明書には、15°C未満での硬化や、印刷後数時間にわたる高湿度を避けるよう警告されています。一方、Nazdar社の容器入りインクの説明書には、同社の指定システムが5~7日後に最終的な物性を獲得すると記載されています。これらは製品固有の例であり、普遍的な工場設定ではありません。.
インクの密着性と耐久性を測定する試験にはどのようなものがありますか?
1つの試験だけであらゆる疑問が解決されることはありません。想定される故障メカニズムに基づいて、簡潔な試験マトリックスを作成してください。一般的な 化粧品ボトル試験計画 その後、装飾のチェックを、リーク、互換性、分布、およびライン試験と関連付けるべきである。.
| テスト | その課題とは | それだけでは証明できないこと | ボトルプランでの使用 |
|---|---|---|---|
| テープを引き出すだけで、カットは不要 | 曲面への印刷物の総接着面積 | 耐薬品性または耐摩耗性 | テープと方法が制御されている場合の高速生産画面 |
| クロスカット/テープ | 制御された切断部周辺における分離に対する抵抗 | 絶対的な接着強度;あらゆる曲面・質感に対応 | この方法は、形状およびフィルムシステムが本方法の適用を可能にする場合にのみ使用してください。 |
| ドライラブ/研磨 | 摩擦による摩耗、擦り傷、および転写 | 配合剤または溶剤に対する耐性 | 取扱・流通上のリスクに応じて、接触材料、荷重、および動きを適切に選定する |
| アルコール/フォーミュラ配合のウェットルブ | 化学攻撃と一掃の併用 | 化学的作用と摩耗によるそれぞれの寄与 | すべての変数が記述されている場合の、有用なフィールドシミュレーション |
| スポット照射または浸漬照射 | 所定の接触時間における耐薬品性 | 摩耗や繰り返しの取り扱い | 実際の調製液、成分、またはチャレンジ液投与後の対照群を比較する |
| パック/ラインシミュレーション | 実際の接触点、振動、ガイド、仕切り、および充填処理 | 保存期間に関する化学のすべて | 実験室での試験結果が実際のパッケージの経路を反映しているかどうかを確認する |
規格は飾りとしてではなく、正確に活用しましょう
テープ試験やクロスカット試験については、ASTM D3359 や ISO 2409 がしばしば引用されますが、いずれも絶対的な接着強度の測定値として提示すべきではありません。 ASTM D3359では、その試験方法は最小の接着力を示すものであり、作業者、テープ、角度、速度、温度、湿度が結果に影響を与える可能性があることが明記されている。また、その主な適用範囲は金属基材上のコーティングである。 ISO 2409は、経験的なクロスカット分類について記述しており、これもまた接着強度の測定ではないと明記している。曲面のあるボトルや小さな印刷文字については、合意に基づく適応措置または別の方法が必要となる場合がある。.
ASTM D5264は、往復式摩擦試験機を用いて、印刷された包装材および関連材料、特に平坦な試験片の耐摩耗性を評価するものです。この試験はボトル法に参考となりますが、曲面形状および接触圧力を明確に定義する必要があります。 ASTM D5264は、硬化過程で化学的変化を起こす有機コーティングの溶剤による摩擦試験を規定していますが、特定の溶剤、試験サイクル数、または期待される結果を規定しておらず、溶剤耐性のみでは完全な硬化が証明されないことを警告しています。 ISO 2836は、印刷物の各種薬剤に対する耐性を規定しており、一方、ISO 2812-1は、液体に浸漬した際のコーティングの耐性を規定しています。質問の内容や構造に合わせて、適切な規格を選択してください。.
再現性のあるアルコールおよび消毒用アルコールの仕様書の作成方法
有用な仕様書があれば、サプライヤー、ブランド側の研究所、および第三者検査機関が、同じ試験条件を再現できるようになります。「耐アルコール性」や「100回こする」といった表現を、以下の管理項目に置き換えてください:
- サンプルの識別情報: 使用済みボトル、基材・コーティング・インクの構成、色、製造ロット、および中身が入っているか空か。.
- コンディショニング: 印刷後の経過時間、温度・湿度(管理されている場合)、および試験前の熱老化や配合成分への曝露の有無。.
- 試験用液体: 化学的性質、濃度、供給元/グレード、または正確な市販配合;布が飽和状態を維持するかどうかを明記すること。.
- 連絡先情報: 布、フェルト、コットンパッド、または研磨面。そのサイズと交換頻度。.
- 機械的変数: 荷重または力、ストローク長、速度、および位置。1サイクルが1回の通過か、1回の往復運動かを定義する。 ダブルラブ.
- 露出: 循環カウントまたは接触時間(滞留期間および観察が行われるタイミングを含む)。.
- 承諾: 許容される色移り、光沢の変化、にじみ、エッジリフト、基材の露出、可読性の変化、およびコーティングの損傷。参考写真または対照基準を追加してください。.
- サンプル確認: ロットあたりの単位数、単位あたりの試験対象箇所、破壊試験の結果に基づく処理、および再試験または不適合判定の基準。.
実際の製品リスクに基づいて受入基準を設定します。圧着部の周囲から液漏れする恐れのあるアルコール含有量の多いフレグランスボトルは、洗い流すタイプのシャンプーのボトルとは異なる試験要件が必要です。重要な使用上の注意、法的に義務付けられた情報、およびトレーサビリティコードについては、特別な保護措置を講じる必要があります。 EUでは、化粧品規則第19条により、容器および包装に関する特定の情報を、消えない、読みやすく、目立つ文字で表示することが義務付けられています。米国では、FDAの規則により、必須情報は目立つように表示されなければなりません。その文言は同一ではないため、市場ごとの表示要件については規制担当の顧問に確認してください。.
曖昧な「合格」という1つの基準ではなく、3つの合格基準を用いる“
実務上の図面や品質合意書によって、以下の点を区別することができます 重要な, 機能的 および コスメティック 結果。必要な警告文、成分情報、ロット番号、または使用方法が欠落している場合、影響を受ける範囲がごく一部であっても重大な問題となり得ます。ブランド名や製品名が判読不能になるような欠落は、機能上の不具合となります。 色、輪郭、可読性が損なわれていない範囲での、軽微かつ合意された光沢の変化は、承認されたサンプルおよび観察条件が許容する場合に限り、外観上の問題とみなされることがあります。この優先順位付けにより、サプライヤーが重大なテキストの欠落を一般的な視覚的評価の平均値に組み込むことを防ぎます。.
検査のタイミングも定義してください。装飾承認に署名する前に試作サンプルを検査し、生産ラインの立ち上げ時には初回生産品を、有効なコンディショニング期間終了後には定期的な生産サンプルを、そして関連するエージング終了後には保留品を検査します。生産ロットの開始時、中間、終了時にサンプルを採取し、トレーサビリティが確保できる場合は、金型キャビティやコーティングロットごとにサンプルを採取してください。 実験室の厳重な管理下で製造された単一の「ゴールデンサンプル」だけでは、生産ウィンドウが管理されていることを実証することはできません。.
数値評価尺度を使用する場合は、写真と併せて評価してください。 一部のフィルムは一時的に柔らかくなったり白っぽくなったりすることがあるため、評価が露光直後に行われたものか、あるいは回復期間を経た後に行われたものかを明記してください。評価値と不具合の発生形態(転写、スミア、剥離、退色、光沢低下、ひび割れ、コーティング剥離)の両方を記録することで、傾向データが説明のつかない数字の羅列になるのではなく、そのメカニズムを特定できるようになります。.
印刷された文字やロゴを正しく保護する方法
「制御の階層」を活用してください。保護は、安定した界面と適切に硬化されたフィルムから始まり、その後にバリアやパッケージの設計が続きます。.
- 基本システムの設計: 生産と同等のサンプルを用いて、具体的なボトル/コーティング、インクシリーズ、必要に応じてプライマー、前処理、および硬化工程を承認する。.
- 予測可能な攻撃からプリントを遠ざける: アートワークの位置を変更できる場合は、圧着部の下、ポンプカラーの接触リング、絞り目、コンベヤーのガイド部、またはカートンの圧力点から香りの漏れが生じる経路を避けるようにしてください。.
- 検証が完了してから、互換性のあるバリアを追加してください: クリアコートは耐摩耗性や耐薬品性を向上させることができますが、新たな界面が生じたり、光沢や色の変化が生じたり、硬化条件が追加されたりします。また、下地との密着性が不十分な状態を補うことはできません。.
- 輸送中の保護について: 装飾された部分が互いに擦れ合わないよう、清潔なトレイ、スリーブ、仕切り、または表面を傷つけない間隔材を使用してください。包装材によって添加剤が詰まったり、付着したり、移ったりしないことを確認してください。.
- 状況に応じて、別の装飾を選んでください: 適格な表面材・接着剤・オーバーラミネートを備えた感圧ラベル、シュリンクスリーブ、インモールド装飾、保護加工を施したホットスタンプ、エッチング・レーザーマーキング、あるいは透明な外壁の下に施された装飾などが、デザインによってはより適している場合があります。それぞれの選択肢について、互換性と可読性の評価を行う必要があります。.
化粧品パッケージ用インクの密着性に関するトラブルシューティングマトリックス
| 故障パターン | 価値の高い仮説 | 検証と修正 |
|---|---|---|
| テープで貼ると、すぐに剥がれます | 汚染;不適切な処理/劣化;不適合なインク;不適切な上面 | 洗浄済みサンプルと未処理の対照サンプルを比較する;樹脂・コーティングおよび処理記録を確認する;実際のボトルを用いてインクサプライヤーによる試験を実施する |
| 最初は合格したが、飲酒後に不合格となった | 硬化不十分、硬化剤の誤り/混合比率の誤り、化学的不適合、コーティングの軟化 | 混合・ポットライフ・硬化に関するデータを確認し、経年変化した対照サンプルと比較し、不良層を検査し、完全に硬化した候補インクを実際の配合で試験する |
| 失敗するのは1色だけ | 色ごとに異なる顔料・添加剤、不透明度に基づく膜厚、混合や硬化の差異 | バッチ記録を比較し、色ごとにフィルムの厚みと硬化状態を確認する。「インクシリーズ」を包括的に承認するのではなく、その正確な色合いについて再認定を行う |
| 1つのボトルロットまたはキャビティのみが不合格となる | 樹脂・添加剤のばらつき、離型、処理による影、汚染、または形状 | 金型・キャビティ・ロットごとの欠陥をマッピングする;表面状態を検査する;取り扱いおよび処理へのアクセスを監査する |
| 肩部分、縫い目、またはくぼんだパネル部分で不具合が生じる | 印刷・硬化・処理のムラ、局所的なたわみ、接触点 | 装置の露光範囲とパックとの接触位置をマッピングし、アートワークゾーン、治具、印刷経路、または硬化形状を調整する |
| ボトルを握るとひびが入る | フィルムがもろすぎる/厚すぎる;インクが柔軟な基材用に設計されていない;過度の硬化 | 完全硬化およびエージング後にフレックス試験を実施し、フレキシブル基板用インクおよび制御された膜厚を確認する |
| 検査には合格していますが、輸送中に擦り傷がついています | この試験では、段ボール箱との接触、振動、粉塵、荷重は再現されません。 | 接触スタックを再構築し、損傷の方向を確認し、仕切り板やインターリーブを変更して、分布シミュレーションを追加する |
| インクと漆は一緒に剥がれる | コーティングとボトルの剥離問題――単なる印刷の密着性の問題ではない | コーティング済みのボトルのロットを隔離し、コーティングの調製・焼付・化学的性質について監査を行う。インクのみを変更して解決しようとしないこと。 |
生産ロットに不具合が発生した場合は、どうすべきでしょうか?
- 一時停止して分別する: 印刷済み、未印刷、梱包済み、出荷済みの数量を特定してください。保管されている管理書類を保護し、非公式にサンプルを擦り合わせる行為を継続しないでください。.
- 方法を確認してください: 記述された試験手順と、正常であることが確認済みの対照サンプルを用いて、不具合が再現可能かどうかを確認してください。コンディショニング時間とサンプルの識別情報を確認してください。.
- 破断面を特定する: 写真資料を精査し、何が転写されたかを確認する。ドライテープ法、ドライラブ法、および静電化学的露光法を比較し、それぞれの作用機序を区別する。.
- トレーサビリティの確認: ボトル/コーティング/インク/硬化剤のロット番号、配合比率、タイムスタンプ、ポットライフ、作業担当者、処理設定、硬化設定、および環境記録。.
- 単変量試験を実行する: インクおよび基材・コーティングのサプライヤーが承認した技術サポートを活用してください。制御変数は一度に1つずつ変更し、適切な硬化時間が経過した後に再試験を行ってください。.
- 一括処理の前に修正を承認する: 剥離、溶剤による拭き取り、上刷り、またはクリアコーティングを行うと、パッケージに曇り、ひび割れ、変形、汚染、または強度の低下が生じるおそれがあります。パイロットロットを用いて、外観、寸法、適合性、臭気、および機能性能を検証してください。.
- システムのギャップを埋める: 図面、仕様書、管理計画書、基準サンプル、および変更管理ルールを更新し、根本原因が知らぬ間に再発しないようにする。.
サプライヤーからの「オーブンの温度を引き上げました」という説明を、それだけで解決済みとして受け入れてはなりません。 故障メカニズム、量産と同等のサンプルによる証拠、改訂された管理限界値、および将来のロットにおけるコンプライアンスを証明する記録を要求してください。パッケージの層、インクシリーズ、樹脂、コーティング、硬化剤、印刷工場、または硬化工程に変更がある場合は、生産開始前にブランド承認および互換性の再検証が必要かどうかを明確に定義してください。.
購入者向けインク密着性承認チェックリスト
- ボトルの樹脂またはガラスの材質、および印刷面の下にあるすべてのコーティング層・下塗り層を特定してください。.
- 実際の配合、想定される漏洩経路、洗浄時の曝露状況、およびターゲット市場について、厳格な機密保持の下で提供してください。.
- 単なる平らなプレートだけでなく、量産品と同等のボトルを用いて、各装飾の色や仕上げを承認してください。.
- 前処理、インクシステム、助剤、硬化、および最低コンディショニング時間を制御パラメータとして定義する。.
- 補完的なテープテスト、ドライラブテスト、ウェットラブ/フォーミュラテスト、およびパック/ラインテストを、書面による合格基準とともに実施する。.
- ボトル、コーティング、インクのロットごとのトレーサビリティを確保し、承認済みサンプルおよび生産サンプルを保管すること。.
- 重要な情報を保護し、市場ごとに定められた表示が、使用目的の範囲内で読み取り可能な状態を維持できるようにします。.
- 樹脂、コーティング、インク、硬化剤、プリンター、処理、または硬化工程の変更については、事前の承認を必要とする。.
特注プロジェクトの場合は、ボユ社にボトルの材質、表面仕上げ、デザイン、配合カテゴリー、ターゲット市場、および耐久性に関するリスクをお知らせください。当社のチームが、ボトルの構造に合わせて装飾の試作を行い、承認用の生産サンプルの仕様決定をサポートいたします。. 化粧品ボトルの装飾に関するご要望についてご相談ください 一括印刷のウィンドウがロックされる前に。.
よくあるご質問
70%アルコールは、常に正しいボトルプリントテストとなるのでしょうか?
いいえ。一部の製品や洗浄シナリオにおいては有用な課題となるかもしれませんが、これは普遍的な仕様ではありません。実際の曝露リスクを選定し、アルコールの種類、濃度、布、含浸度、負荷、ストローク、サイクル数、コンディショニング、および合格基準を定義してください。また、液漏れや消費者との接触が想定される場合は、市販されている配合についても試験を行ってください。.
ダイネ値が高いと、インクの密着性が保証されるのでしょうか?
いいえ。表面エネルギーは濡れ性に影響しますが、接着性は汚染、表面の化学的性質、インクとの適合性、塗膜の厚さ、および硬化状態にも左右されます。ダインペンや溶液は、使用方法、汚染、経時変化の影響を受けやすいため、これらを用いて検証済みのプロセスを監視し、その後、接着試験および耐環境性試験で結果を確認してください。.
クリアコートを塗れば、ロゴが擦れて剥がれるのを防げますか?
クリアコートが適合しており、完全に硬化した場合、耐摩耗性や耐薬品性が向上する可能性はありますが、新たな層が形成されるため、インクと基材の密着性の低さを確実に改善することはできません。実際のパッケージを用いて、外観、層間密着性、配合の耐性、および硬化状態を検証してください。.
なぜ、印刷された色の一つだけが剥がれてしまうのでしょうか?
同一インクファミリー内の色であっても、顔料含有量、添加剤、不透明度、塗膜厚さ、および硬化特性は異なる場合があります。不具合のあった色は、別々に調合されたり、別々に印刷されたりしていた可能性もあります。重要な生産用色についてはそれぞれ適格性を確認し、そのロット、調合、塗膜厚さ、および硬化記録を精査してください。.
すでに剥がれ始めているプリントは修復できますか?
場合によっては可能ですが、それは厳密に管理されたパイロット試験を経た後に限ります。インクを除去すると、プラスチックやスプレーコーティングを傷める恐れがあります。また、上刷りを行っても、不具合のある層には密着しない可能性があります。さらに、トップコートを施しても、原因を修正するのではなく、単に隠してしまうだけになる恐れがあります。当該ロットを隔離し、問題の発生箇所を特定した上で、提案された修正方法を検証し、外観、適合性、機能のチェックを再度実施してください。.
「リアル・フォーミュラ」とサプライチェーンの試練に耐えうる装飾品をお探しですか?
ボトルの正確な構造、デザイン、配合カテゴリー、およびターゲットとなる露出情報を送ってください。Boyu Packagingでは、量産に先立ち、量産と同等の装飾サンプルと合意済みの承認計画を調整いたします。.
出典と技術資料
規格では方法と制限事項が定められており、インクの技術データシートは記載されたシステムにのみ適用されます。2026年10月5日閲覧。.
- ASTM D3359-23 — テープ試験による接着力の測定
- ISO 2409:2020 — 塗料およびワニス:クロスカット試験
- ASTM D5264-98(2019) — サザーランド摩擦試験機による印刷物の耐摩耗性
- ASTM D5402-19(2024) — 有機コーティングの耐溶剤性を評価するための溶剤摩擦試験
- ISO 2836:2021 — 印刷物の各種薬剤に対する耐性
- ISO 2812-1:2017 — 液体に対する耐性の測定:浸漬法
- LyondellBasell — プラスチック容器へのラベルおよびインクの貼り付け
- Marabu — グラスインク GL 技術データシート
- Nazdar — 5100シリーズ コンテナスクリーン用インク
- Nazdar — インクを定着させる
- サン・ケミカル — インクのトラブルシューティング:密着性
- Enercon — ダイネ・ソリューションズ社製の製品とペンを用いた表面エネルギーの測定
- 化粧品に関する規則(EC)第1223/2009号、第19条
- 米国FDA — 化粧品の表示に関する規制
 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch