














結論: 同じPantone基準色でも、化粧品ボトルとキャップで見え方が変わることがあります。Pantoneは目標色を伝えるものであり、すべての材質に共通する顔料配合や、同一の外観を保証するものではないためです。光沢のある半透明 PET ボトル、不透明なマット PP キャップ、スプレー塗装したガラスボトルでは、光の反射と透過が異なります。樹脂の地色、肉厚、金型の表面テクスチャー、顔料分散、加工時の熱、塗膜厚、観察時の光も、さらなる違いを生みます。組立後の外観を近づけるには、開発・承認する対象を 材質・工程・仕上げの組み合わせごとの色配合とし、指定条件下で測色値と目視外観の両方を管理します。
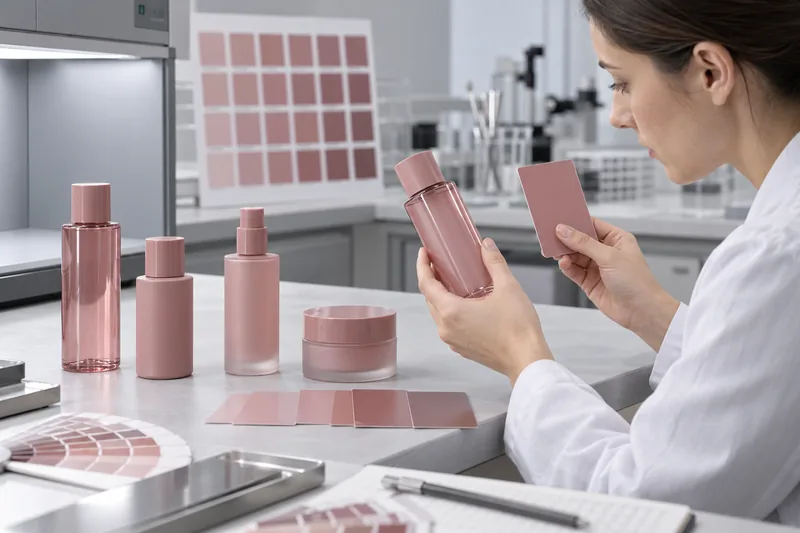
同じPantone指定でもボトルとキャップの色が違って見えるのはなぜですか?
色は顔料番号だけで決まるものではなく、光と物体全体の相互作用による見え方です。ボトルとキャップは、ポリマー、樹脂本来の色、不透明度、厚さ、形状、表面テクスチャー、製造方法が異なる場合があります。こうした違いにより、どの波長の光が吸収、散乱、透過し、観察者へ反射するかが変わります。そのため、組立済み製品が最終的な外観基準となります。
一般的な化粧品容器が、この問題をよく示しています。ボトルはピンクに着色した透明 PET の延伸ブロー成形品、キャップは不透明 PP の射出成形品という場合があります。ボトルは二枚の曲面壁を通して観察され、充填された処方を通して見ることもあります。キャップは主に、平面またはテクスチャーのある不透明部品の表面反射で観察されます。両サプライヤーが同じPantoneコード、さらには同じ公称顔料から始めても、消費者が見ている光学系は同じではありません。
目標は通常、組立後の外観の調和です
店頭でボトルとキャップを同じ色に見せることが商業上の目標なら、部品ごとに顔料配合や塗膜構成を変える必要がある場合があります。異なる樹脂で同じマスターバッチ添加率を要求すると、色のずれが大きくなることもあります。各部品だけでなく、組立済み容器も承認してください。
Pantoneカラーは何を指定するものですか?
Pantoneの基準色は、指定されたPantoneシステム内で目標色を共有するためのものです。樹脂配合、マスターバッチ添加率、塗料配合、光沢度、不透明度の要件、生産時の許容差を自動的に指定するものではありません。サプライヤーは、実際の樹脂、工程、仕上げに合わせて色を配合する必要があります。
メールにコードだけを書くのではなく、システムと実物の基準色を特定してください。Pantoneの紙製色見本帳は、所定の紙条件でのインキ色を示します。プラスチック部品には、プラスチックチップのほうが出発点として適しています。Pantoneは、プラスチックチップを、プラスチックの設計から生産まで色の共有を改善するための実物基準と説明しています。どちらを使っても、実際の量産部品を承認する必要はなくなりません。
| 提供する基準 | できること | それだけでは証明できないこと |
|---|---|---|
| Pantoneコードのみ | Pantoneシステムと色見本帳も明確であれば、意図する色系統を特定できます。 | 参照した実物の色見本帳・版、その状態、基材上の外観、許容差、配合。 |
| 実物のPantoneチップ・色見本帳 | 管理された観察条件で、実物の目標色を提示できます。 | 曲面の半透明ボトルやマットキャップの見え方、古い色見本帳の変色の有無。 |
| 承認済みの量産部品 | 実際の材質、形状、壁面、仕上げ、工程を含めた色を示します。 | 測定条件と限度を文書化していない場合の、生産で許容されるばらつき。 |
| 画面上の画像またはスマートフォンの写真 | 色のずれが疑われる箇所と、その内容を伝えるのに役立ちます。 | 信頼できる色承認。画面、カメラ、ホワイトバランス、圧縮、周囲の光で見え方が変わるためです。 |
化粧品容器の色差を生む七つの要因
1. 樹脂と基材の地色
PET、 HDPE、 LDPE、 PP、 ABS、SAN、PETG、ガラス、アルミニウム、塗装部品は、いずれも同じ無色の表面から始まるわけではありません。樹脂本来の色は、無色透明、青み、乳白色、わずかな黄みなどで、添加剤や再生材の含有によって地色が変わることがあります。顔料の分散や相互作用も、ポリマーと加工温度によって異なります。製品選定では、比較する対象として プラスチック製化粧品ボトルの材質と容器方式 を確認し、ボトル用の色配合をそのままキャップに使えると考えないようにしてください。
2. 不透明度、肉厚、背面条件
不透明な部品は主に反射光で評価します。透明・半透明の部品は光を透過するため、肉厚、背景、部品の後ろにあるものも結果に影響します。着色した処方は、着色ボトルの色を濃くしたり、くすませたり、変化させたりします。充填面より上の空気層は、充填部分と異なって見えることがあります。HunterLabの半透明サンプルに関する指針では、測定時の厚さを選定・記録し、一定に保つことが重視されています。
透明または着色透明のボトルでは、透過測定、指定した裏当て材上での反射測定、相関を確認した平板試験片の測定のどれを使うか定義してください。直接測定したキャップと、管理されていない作業台を背景に測定したボトルを比較してはいけません。
3. 光沢、テクスチャー、形状
光沢面には正反射によるハイライトが生じ、マット面や凹凸面では光が散乱します。そのため、同じ地の色でも、暗く、明るく、柔らかく、あるいは彩度が低く見えることがあります。曲面ではハイライトと影の位置が変わり、リブ、エンボス、金型の表面テクスチャーがあると観察方向が重要になります。ASTM D523は、鏡面光沢を独立した測定可能な外観特性として扱っています。組立後の見た目の一致を重視する場合は、色と光沢を一緒に指定すべきです。
4. 成形・加工条件
色の発現は製造工程の中で起こります。マスターバッチの添加、混合、乾燥、溶融温度、せん断、滞留時間、汚染、パージ、冷却、再粉砕材の使用方針により、分散状態が変化したり、樹脂・顔料・添加剤が劣化したりします。キャップの射出成形とボトルのブロー成形では、材料が受ける熱履歴と流動履歴が異なります。安定した色には、顔料の正しい注文書だけでなく、適格性確認済みの工程条件範囲が必要です。
5. 塗膜・印刷膜の厚さと形成状態
スプレー着色、UVコーティング、インキは、基材上に形成される膜です。不透明度、厚さ、霧化、重ね塗り、フラッシュオフ、硬化によって、最終的な色と光沢が変わります。半透明の塗膜では、下のボトルも見え方に影響します。印刷では、膜厚と基材色の影響を混同することがあります。Datacolorは、透明インキの膜厚変化が着色力の変化のように見えることを指摘しています。図柄の印刷については、Boyuのこちらのガイドで ボトルのシルクスクリーン印刷ガイド におけるインキ、表面、スクリーン、治具、硬化の関連管理を説明しています。
6. 照明とメタメリズム
二つのサンプルは、分光反射率曲線が異なるため、ある光源では一致しても、別の光源では差が生じることがあります。これが光源メタメリズム(条件等色)です。CIE標準イルミナントD65は、約6,500 Kの平均昼光の一状態を表しますが、実際の店舗用LED、オフィス照明、家庭の暖色照明では、分光分布が異なる場合があります。ASTM D4086は、メタメリズムを目視評価するための方法を示しています。
主たる標準条件で承認し、重要な副次的使用環境でも評価してください。D65では合格しても、ブランドの店舗照明で明らかに色がずれる容器には、主条件での測定値が変わらなくても、実際の商業リスクがあります。
7. 測定条件とサンプルの設置条件の違い
測定機器、幾何条件、開口径、校正状態、光源、観測者条件、正反射設定、裏当て材、測定位置が異なると、比較できない数値になる場合があります。曲面ボトルが測定口を毎回同じように覆わないと、外光が入り込んだり、異なる肉厚部位を測定したりします。方法を固定しない限り、測定のばらつきが生産のばらつきと誤認されることがあります。
化粧品容器の色の開発工程
信頼できる色開発とは、ブランドの意図を、管理された手順で部品別の量産配合に落とし込むことです。以下の手順は成形プラスチック向けで、塗装ガラス、金属、印刷加飾には適切に調整して適用します。
- 組立後の目標外観を定義する。 一致させる部品、意図的に対比させてもよい部品、最終的な処方の色、希望する光沢・テクスチャー、店舗照明、隣接部品の見え方の関係を特定します。
- 管理された基準色を提供する。 Pantoneシステム・コードを記載し、現行の実物基準を提供します。ブランド独自の標準見本がある場合は、改訂番号と、出発点となるPantone基準に対する優先順位を明示します。
- 部品一覧表を作成する。 ボトル、キャップ、ポンプカラー、押しボタン、オーバーキャップ、ジャーごとに、基材・樹脂グレード、再生材含有率、着色方法、成形・塗装工程、仕上げ、サプライヤー、生産拠点を記録します。
- 材質と工程に合わせて配合する。 着色剤サプライヤーまたはコンパウンダーが、基材、熱履歴、不透明度、法規・適合要件、目標外観に適した顔料・染料、キャリア樹脂、添加量を選定します。
- ラボ試作と金型試作を行う。 平板試験片は効率的な配合開発に役立ちますが、最終承認には、実際の金型、肉厚部、テクスチャー、工程で製作した量産想定部品を含めるべきです。曲面ボトルやテクスチャー付きキャップは、平らなチップと異なる見え方になる場合があります。
- 色の変化方向を測定して補正する。 単一のΔEだけでなく、L*、a*、b*またはL*、C*、hの成分を比較します。変化方向から、サンプルが明るすぎる・暗すぎる、赤み・緑みが強い、黄み・青みが強いなどを配合担当者が判断できます。
- 組立済み容器を承認する。 定めた照明下で、ボトル、キャップ、ポンプ、加飾を一緒に観察します。処方が外観に影響する場合は、空の状態と充填状態の両方で確認します。
- 量産の基準条件を固定する。 材料・マスターバッチのサプライヤーとグレード、配合コード、添加量、工程条件範囲、金型・キャビティ、仕上げ、測定方法、数値限度、目視標準見本、変更承認要件を記録します。
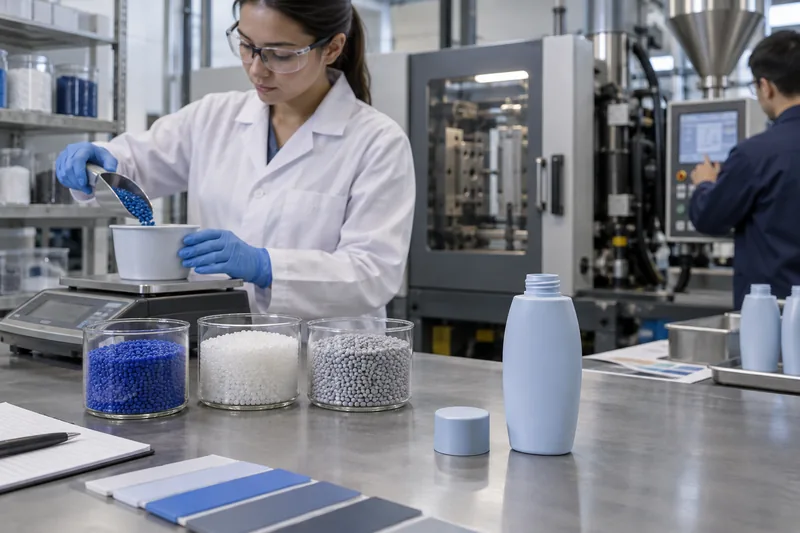
樹脂着色・スプレー塗装・印刷:どの方法が色合わせに適していますか?
| 着色方法 | 強み | 色の一貫性に関する主なリスク | 最適な管理方法 |
|---|---|---|---|
| マスターバッチによる成形着色または予備着色樹脂 | 色が壁面全体に入り、欠ける外装膜がありません。繰り返しの生産に効率的です。 | ベース樹脂・ロットのばらつき、添加量、分散、厚さ、結晶化度、熱履歴、キャビティによる光沢。 | 材質別の配合、必要に応じた重量式計量添加、管理された工程、実部品の測定。 |
| スプレー塗装したガラスまたはプラスチック | 基材のばらつきを隠し、異なる材質の外観をそろえられます。マット、光沢、特殊効果の選択肢も豊富です。 | 塗膜厚、端部・肩部の被覆、オーバースプレー、ロットごとの混合、フラッシュオフ、硬化、密着性、耐薬品性。 | 塗装仕様、塗布・硬化条件範囲、色と光沢の測定、密着性と処方接触の妥当性確認。 |
| スクリーン/オフセット/UV印刷 | 精密なロゴ・図柄に対応し、特色でブランドの色体系を展開できます。 | インクの不透明度、基材の透け、スクリーン・版、粘度、硬化、重ね刷り順序。 | 承認済みのインク・基材・工程の組み合わせ、膜厚管理、密着性・耐摩耗性・耐薬品性試験。 |
| メタリック・パール・蒸着・陽極酸化仕上げ | 単色だけでは得られない、方向性のある輝き、見る角度による明暗・色の変化、高級感を演出します。 | 角度、粒子の配向、基材の平滑さ、膜厚によって、外観が大きく変わります。 | 多角度での目視・機器評価と、効果に応じた限度見本を使用します。単一角度でのΔE値だけに頼ってはいけません。 |
塗装だから自動的に「より正確」になるわけではなく、成形着色だから自動的に「より安定」するわけでもありません。外観、耐久性、適合性、リサイクル性、取引上の要件全体を満たせる方法を選んでください。ガラスを着色する場合は、確認する対象として ガラス製化粧品容器の種類 を、ガラス素地だけでなく、最終的なフロスト加工、塗装、加飾を重ねた状態で評価してください。
化粧品容器の色はどのように測定すべきですか?
CIELABは、明度を示すL*、赤–緑軸のa*、黄–青軸のb*という三つの座標で色を表します。色差式は各差分を組み合わせ、ΔE*abやCIEDE2000(ΔE00)などの値にします。 ISO /CIE 11664-6はCIEDE2000式を定義しています。ASTM D2244は計算を扱い、異なる色差体系の結果は単純な共通係数で相互換算できないことを強調しています。
再現性のある方法には、以下のすべてを定義する必要があります
- 基準: 承認済みの実物標準見本または保存された分光データ、固有ID、改訂番号、状態。
- 機器と幾何条件: 機器の種類・モデルまたは合意した同等性、測定幾何条件、校正、機器間の整合性確保計画。
- 光源と観測者条件: 例えばD65と、明示したCIE標準観測者条件。これらの条件を示さずにLab値をやり取りしてはいけません。
- 正反射の条件: SCI/SPINまたはSCE/SPEX。X-Riteは、SCIを拡散反射と正反射を含む全反射率、SCEを正反射を除くものと定義しています。基準と生産ロットに同じモードを使ってください。
- 色差式: ΔE*ab、CIEDE2000、CMC、または合意したその他の体系と、そのパラメトリック係数。式と方法を示さない「ΔE 2」は不完全です。
- サンプルの設置・状態条件: 部品の状態、状態調節、裏当て材、厚さ、充填・空の状態、開口径、測定部位、向き、治具。
- 繰り返し測定: 測定回数と位置、回転・再設置、平均値と個々の結果の扱い。
- 別途測定する外観特性: 合否に影響する場合は、光沢、ヘイズ、特殊効果・多角度データ。
- 目視評価: 色評価用ライトブースの光源、周囲の色、観察者の訓練、観察距離・角度、組立状態。
ASTM E1164は、精密な分光データを得るための機器パラメーター、校正、基準、試験片の選定を扱います。ASTM E1345は、複数回の測定で測定ばらつきを低減する統計的手法を示しています。これらは有用な基礎ですが、容器仕様では、個々の曲面・半透明・テクスチャー付き部品をどのように設置して測定するかも定義する必要があります。
色評価用の平板試験片は、完成部品の代わりにはなりません
平板試験片は、厚さを管理でき、安定した測定面が得られるため、材料固有の色の配合開発と確認に役立ちます。それでも、販売用ボトルは、延伸、結晶化度、肉厚分布、曲率、金型の研磨状態、テクスチャーが光学的外観を変えるため、異なって見えることがあります。平板試験片を材料・工程管理に使うのは、その結果と量産部品との相関を示した後に限ります。実際のボトルが小さすぎる、または曲率が大きすぎて再現性のある直接測定ができない場合は、管理された測定部位、または同じ適格性確認済み材料・工程で作る付随の平板試験片を定義し、組立済み容器の目視承認を別の確認段階として維持してください。部品仕様を、無断で平板試験片のデータに置き換えてはいけません。
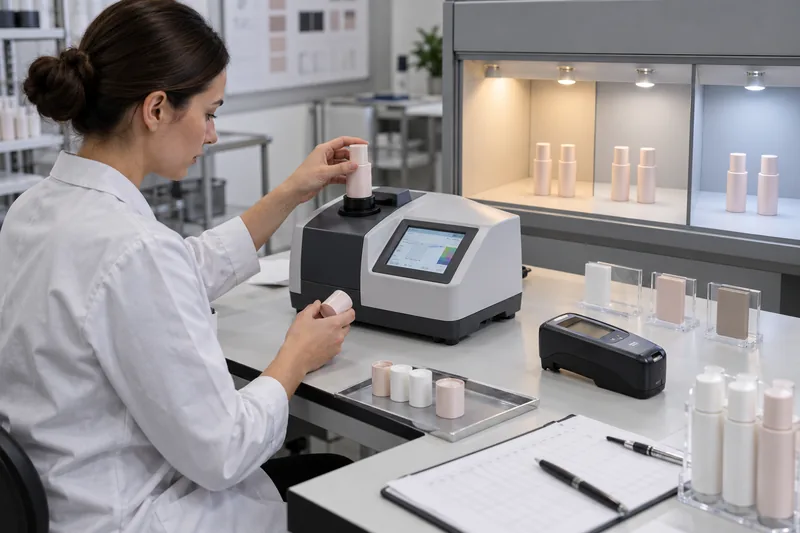
化粧品容器にはどのΔE許容差を使うべきですか?
すべての化粧品ボトルとキャップに共通するΔE限度はありません。 ASTM D2244は、購入者と販売者が許容差と計算手順に合意すべきとしています。また、材質、近接度、光沢、テクスチャーにより、測定色差と商業上の許容性の関係が変わることも指摘しています。そのため、サプライヤーのウェブサイトから転記した許容差だけでは、完全な仕様になりません。
管理された目視判定と、実際の容器の機器測定データとの相関から、合格範囲を設定します。部品同士の近さ、色がブランドを象徴する重要な要素かどうか、表面が不透明か半透明か、工程能力、追加発注の必要性、良品を不合格にすることや目に見える色のずれを受け入れることの影響を考慮してください。
総合ΔE値だけに頼らないでください
二つのロットで総合的な色差の大きさが同じでも、目視での変化方向は異なる場合があります。方向別の成分、またはそれに相当する明度・彩度・色相の情報を記録してください。暖かみのあるベージュ容器では、小さな緑方向のずれが、同程度の明度のずれよりも問題視されることがあります。そのため、単一の球状の「合格」境界より、成分別限度のほうが役立つ場合があります。
二段階の合否判定を使ってください
- 部品の適合: 各ボトルとキャップが、文書化した測定方法で、それぞれ承認済みの材料・工程別標準見本に適合すること。
- 組立後の外観: 主照明と副照明の下で、光沢・テクスチャーと処方の影響を含め、容器一式が承認済みの目視限度見本の範囲に入ること。
これにより、よくある見解の相違を解消できます。ボトルとキャップが別々の基準に合格しても、基準同士が調整されていなければ、組み合わせた外観は不一致になることがあります。逆に、異なる材質が調和して見えても、測定に異なる表面効果が含まれるため、Lab座標が異なる場合があります。
よくある色の問題、想定原因、是正方法
| 観察された問題 | 最初に切り分けるべきポイント | 想定原因 | 改善の方向 |
|---|---|---|---|
| ボトルとキャップが初回サンプルと異なる | 各部品は、それぞれの承認済み標準見本に合格していますか。それとも両方をPantoneだけと比較しましたか? | 標準見本間の不整合、樹脂・工程・仕上げの違い、誤った基準、サプライヤーによる独立した配合開発。 | 部品ごとに量産標準見本を作成し、組立済み容器を承認します。配合はそれぞれ調整してください。 |
| ロット全体が明るすぎる・暗すぎる、または赤・緑・黄・青に偏る | 同じ方法で、ΔL*、Δa*、Δb*の方向を確認します。 | 添加量の誤り、ベース樹脂ロット、着色剤ロット・配合、塗料の混合、工程の変動。 | 隔離し、材料と添加量を検証します。記録のない現場での追加投入ではなく、管理された試作で是正してください。 |
| 筋、斑点、渦状模様 | 不良はランダムですか、流動方向に沿っていますか、それとも色替えに関連していますか? | 分散・混合不良、不適合なキャリア、汚染、不十分なパージ、凝集物、水分、再粉砕材の過剰使用。 | マスターバッチと樹脂の適合性、乾燥、フィーダー・ミキサー、スクリューの状態、パージを確認します。不良箇所を含めて平均化し、単一の測色値にしてはいけません。 |
| 金型キャビティ間のばらつき | キャビティ別かつ固定した測定部位で、色と光沢を追跡します。 | キャビティのテクスチャー・研磨、冷却、流動、肉厚、ガス抜き、局所的な工程の不均衡。 | 材料の色と表面・光沢を切り分け、金型や工程の不均衡を是正します。出荷承認にはキャビティ別の抜取を含めてください。 |
| 昼光ブースでは一致するが、店舗では不合格になる | 実際の店舗の分光環境と、別の関連光源で比較します。 | メタメリズムを生じる顔料系、または特殊効果のある仕上げ。 | 可能であればメタメリズムを低減するよう再配合するか、副照明下の許容限度を定義します。 |
| 空ボトルは合格するが、充填後の外観が合わない | 影響は充填量に連動しますか。それとも経時的に生じますか? | 半透明の壁を通して見える処方、裏当て・光路の変化、移行、塗膜の侵食、処方の変色。 | 充填後の外観を承認し、 化粧品容器の適合性試験ガイドを実施します。処方の変化は別途調査してください。 |
| 保管中や光への曝露で色が変わる | 暗所・明所、充填・空の状態、保存した部品・処方の対照サンプルを比較します。 | 顔料・染料または樹脂の劣化、耐光性不足、熱、酸化、処方との相互作用、塗膜の黄変。 | 仕様外であれば出荷承認を止めてください。容器と処方のどちらが変化したかの特定には、Boyuの次のガイドを参照してください: 処方の変色原因の調査. |
根本原因を特定する五つの手順
- 隔離し、証拠を保全します。 部品、ロット、キャビティ、時刻、機械、材料・マスターバッチ・塗料のロット、工程設定、充填状態、照明を記録します。
- 比較条件を確認する。 生産条件を変える前に、承認済み標準見本、機器校正、方法、裏当て材、測定部位、サンプルの状態調節を確認します。
- 色と外観を切り分ける。 指定に従ってSCIおよび/またはSCEを比較し、光沢を別途測定します。テクスチャー、膜厚、不透明度、形状も確認してください。
- 管理された条件で材料と工程を入れ替えて試験する。 現行工程で良品実績のある樹脂・マスターバッチまたは塗料を使用し、可能であれば、良好と確認済みの条件で疑わしい材料を試します。一度に変える要因は一つにしてください。
- 通常のばらつきの範囲で是正効果を検証する。 選び抜いた一個だけでなく、各キャビティ、生産開始・中間・終了時、関連ロット、組立後の観察を含めます。
ロット間で色を一定に保つには
再現性は、承認済みシステム全体の固定と変更管理によって決まります。注文書に「Pantone 7606 C」とだけ記載しても、樹脂、マスターバッチ、キャリア、添加量、不透明度、工程、仕上げ、光沢、測定方法、許容差は未確定のままです。
- 正確なベース樹脂グレード、カラーマスターバッチ・予備着色配合、添加剤、再生材の供給元、許可する再粉砕材の使用方針を承認し、特定します。
- 工程に適した、管理可能な計量添加・混合設備を使います。フィーダーを校正し、実際の設定を記録してください。
- 乾燥、溶融温度・炉温、滞留時間、速度、圧力、冷却、塗料粘度・固形分、スプレー条件、硬化を、適格性確認済みの限度内で管理します。
- 色替え時は設備を十分にパージし、前の顔料、ほこり、油、洗浄材料による汚染を防ぎます。
- ばらつきの程度に応じ、ロット別・金型キャビティ別に承認します。立上げ時、安定生産時、生産終了時のサンプルを確認してください。
- 合否だけを記録せず、L*、a*、b*、ΔE、光沢の推移を管理します。限度に向かう継続的なずれは、不合格が出る前に対処できます。
- 樹脂、マスターバッチ・顔料、 PCR の供給元・含有率、塗料・インキ、金型テクスチャー、金型・キャビティ、工程、外注先、製造拠点の変更には、事前審査を求めます。
再生樹脂は原料由来の色とロットばらつきを持ち込むことがあり、透明なバージン樹脂とは異なる管理方法が必要です。量産データなしに、 PCR を加えても鮮やかなパステル色や透明な着色が変わらないと約束してはいけません。再生材含有率、マスターバッチ、不透明度を一体の配合課題として扱い、得られた容器の性能と外観を検証してください。
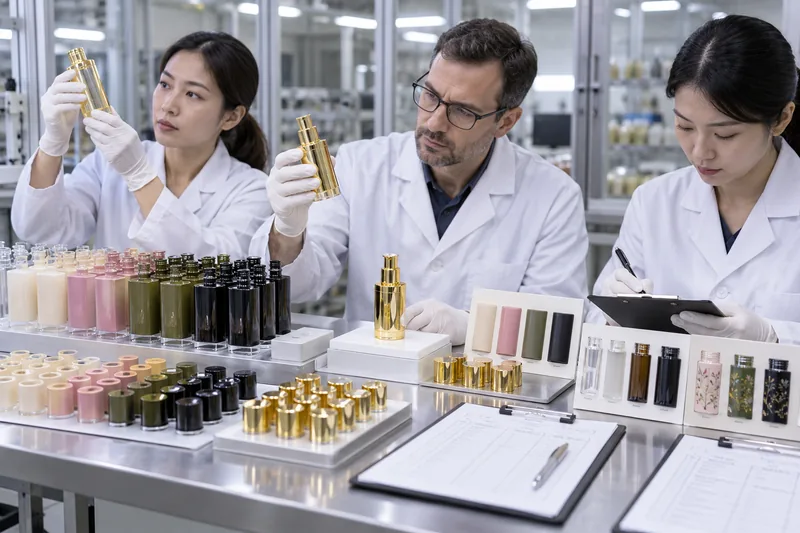
ゴールデンサンプルと限度見本はどう使うべきですか?
ゴールデンサンプルは、承認済みの目標部品または組立品です。限度見本は、例えば商業上許容される明暗や赤み・緑みの両端など、外観の許容境界を示します。総合数値だけでは、好ましくない方向への色のずれ、テクスチャーの差、塗装パターンを見逃すことがあるため、こうした見本が役立ちます。
実物サンプルも文書と同様に管理してください
- 各サンプルに、部品番号、色・仕上げコード、改訂番号、サプライヤー・拠点、承認日、権限者の署名を付けます。
- 管理する対象が、色、光沢、テクスチャー、塗膜の分布、組立後の外観、またはそれらすべてかを明示します。
- 光、熱、汚れ、擦り傷、化学物質への曝露を避けて保管します。可能であれば、取扱い時の保護カバーを使ってください。
- ブランド、部品サプライヤー、加飾業者、組立・充填業者で、一致した副見本を保管します。副見本は一つの標準見本に照合してください。
- 材料の安定性と取扱いに基づき、交換・再検証の間隔を定めます。退色や黄変した標準見本は、系統的なずれを生みます。
- サンプルIDを、分光データと文書化した測定方法に紐付けます。実物サンプルと数値は、必ず相互に対応させてください。
色と加飾の管理を、より包括的な計画に組み込んでください: 化粧品ボトルの品質試験計画。色の承認は、塗膜密着性、耐摩耗性、適合性、耐光性、流通時の耐久性を証明するものではありません。
化粧品容器の色仕様には何を含めるべきですか?
- 部品名、部品番号・改訂番号、サプライヤー、製造拠点、金型・工具とキャビティの識別情報。
- 基材または正確な樹脂グレード、バージン材・ PCR の含有率と供給元管理、添加剤、承認済みの着色剤・塗料・インキによる着色方法。
- Pantoneシステム・コードと実物基準の優先順位、ブランド標準見本、ゴールデンサンプル・限度見本のID。
- 不透明性または半透明性の要件、色に関係する肉厚・膜厚、表面テクスチャー、独立した光沢限度。
- 機器、幾何条件、開口径、校正、光源、観測者条件、SCI/SCE、色差式、パラメトリック係数。
- 測定位置、治具、裏当て材、厚さ、充填・空の状態、向き、測定回数、平均化のルール。
- 総合値と方向別の数値限度、個々の測定値と平均値の扱い、指定光源下での目視合否判定。
- ロット・キャビティ・工程段階をまたぐ抜取、保存サンプル、データ報告、傾向確認の要件。
- 加飾と市場の要件に応じた、光、熱、処方接触、摩耗、密着性、流通に関する耐久性確認。
- 材料、着色剤、 PCR、塗料・インキ、金型、拠点、外注先、工程の変更に対する、変更通知と再承認の実施条件。
サプライヤーには、背景情報のない個別の色コードではなく、組立後の目標外観を伝えてください。プロジェクトに即した検討をご希望の場合は、 Boyu Packagingへのお問い合わせ の際に、ボトルとキャップの材質、Pantoneシステム・基準、仕上げ、処方の色、対象市場、年間需要・追加発注の要件、現在の測色データをお知らせください。
よくあるご質問
ボトルとキャップに同じカラーマスターバッチを使えますか?
マスターバッチのキャリア、顔料、加工条件が両方の樹脂に適合し、得られた部品が承認済みの外観を満たす場合に限ります。 PET ボトルと PP キャップでは、通常、異なる配合が必要です。同じ濃縮着色剤や添加率を使っても、見た目の一致は保証されず、加工や性能のリスクを生じることがあります。
プラスチックボトルをPantoneカラーに完全一致させられますか?
合意した目視・機器測定の許容差内に収まるよう配合できます。ただし、実物基準、材質、仕上げ、測定方法、許容ばらつきがなければ、「完全一致」という指定は不完全です。透明、メタリック、パール、強いテクスチャーのある部品は、通常の不透明なPantoneとの比較に加えて、効果に応じた承認が必要になる場合があります。
写真で色サンプルを承認できますか?
写真は問題の種類と位置を記録できますが、信頼できる最終色基準にはなりません。カメラ処理、ホワイトバランス、照明、ファイル圧縮、ディスプレイで色が変わります。管理された条件下で、実物サンプルまたは合意した分光データを承認してください。
色は充填前と充填後のどちらで承認すべきですか?
ボトルが透明・半透明の場合、または処方への曝露で容器が変化する可能性がある場合は、両方を承認してください。空の部品は製造管理に必要です。充填済み組立品は消費者が見る製品を表し、適合性・安定性評価に含めるべきです。
PCR を使うと色合わせは難しくなりますか?
難しくなる場合があります。 PCR は原料由来の色が中立でないことがあり、管理されたバージン材グレードよりロットばらつきが大きい場合もあります。実際の影響は、ポリマー、 PCR の供給元・含有率、選別・加工、目標色、不透明度によって異なります。バージン樹脂の配合を転用せず、実際に使用する PCR 構成で色を開発し、承認してください。
色が規格から外れた量産ロットはどう扱うべきですか?
隔離し、トレーサビリティを保ち、調整前に基準と測定方法を確認してください。問題が基材本来の色、光沢・テクスチャー、塗膜厚、メタメリズム、処方の影響、測定誤差のどれかを特定します。逸脱を受け入れるのは、組立済み容器のリスクに照らした権限者の審査を経た場合に限ります。妥当性確認済みの手直し工程なしに、混合や再着色を行ってはいけません。
出典・技術資料
参照日:2026年十月2日。規格を契約や試験室の手順に組み込む前に、最新版の全文を購入または参照する必要があります。
- Pantone — Pantoneプラスチック標準の解説
- CIE — ISO /CIE 11664-6:2022、CIEDE2000色差式
- CIE — ISO /CIE 11664-2:2022、標準イルミナント
- ASTM International — ASTM D2244-25、色の許容差と色差の計算
- ASTM International — ASTM D1729-22、色および色差の目視評価
- ASTM International — ASTM D4086-18(2023)、メタメリズムの目視評価
- ASTM International — ASTM D523-25、鏡面光沢
- ASTM International — ASTM E1164-23、物体色評価のための分光測定データ
- ASTM International — ASTM E1345-24、複数回の測色
- HunterLab — 半透明サンプルの測色
- Datacolor — 色サンプル測定の推奨手法
- X-Rite — SCIとSCEを含む色彩技術用語集
- X-Rite — ライトブースで昼光を使う理由



 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch