














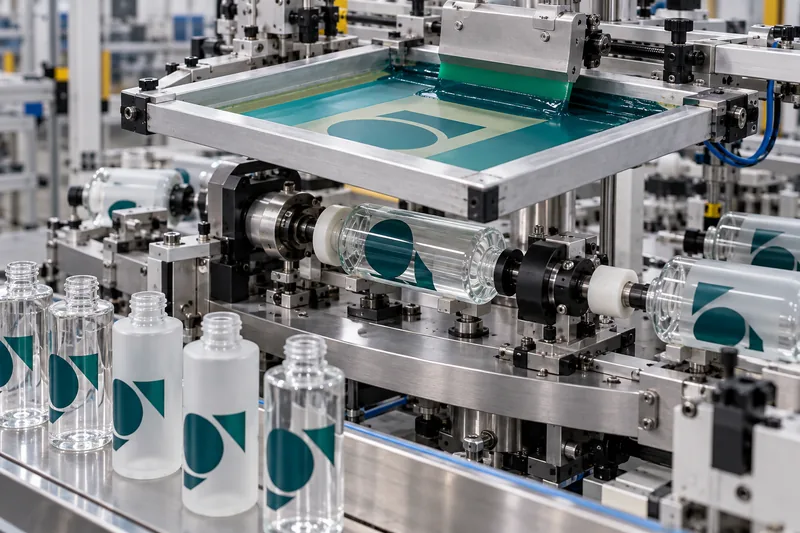
Краткий ответ: при шелкографии на флаконах краску продавливают через открытые участки трафаретной сетки, а цилиндрический флакон вращается синхронно с печатной формой. Стойкость изображения зависит не только от краски. Необходимы подходящая поверхность флакона, предварительная обработка, красочная система, трафарет, оснастка, отверждение и проверочные испытания. Для стекла обычно нужна исключительно чистая поверхность, а иногда — обработка пламенем или составами на основе силана; для пластиков PE и PP, как правило, требуется активация поверхности с контролем ее параметров. Температура и влажность должны соответствовать техническому описанию выбранной краски, а не одному универсальному значению.
В этом руководстве
Как выполняют шелкографию на флаконах?
Современные сетки для «шелкографии» обычно синтетические, но традиционное название по-прежнему широко используется. Макет разделяют по цветам и на его основе создают трафарет на натянутой сетке. Печатающие участки остаются открытыми, а пробельные перекрываются. При печати полиуретановый ракель продавливает краску через открытые ячейки сетки на флакон.
Плоские изделия могут оставаться неподвижными, но круглым флаконам требуется синхронизированное движение. Флакон позиционируется оправкой, роликами или фиксирующей оснасткой. При перемещении трафаретной формы флакон вращается с соответствующей линейной скоростью поверхности. Если флакон проскальзывает, длина окружности меняется или оснастка имеет эксцентриситет, линии двоятся, буквы растягиваются, а последующие цвета перестают совмещаться.
Затем жидкая красочная пленка, пригодная для печати, должна превратиться в стойкую твердую пленку. В зависимости от краски это происходит за счет полимеризации под действием UV или UV-LED, испарения растворителя, химического сшивания, термического отверждения или сочетания этих процессов. Состояние «сухо на ощупь» не означает полного отверждения или химической стойкости.
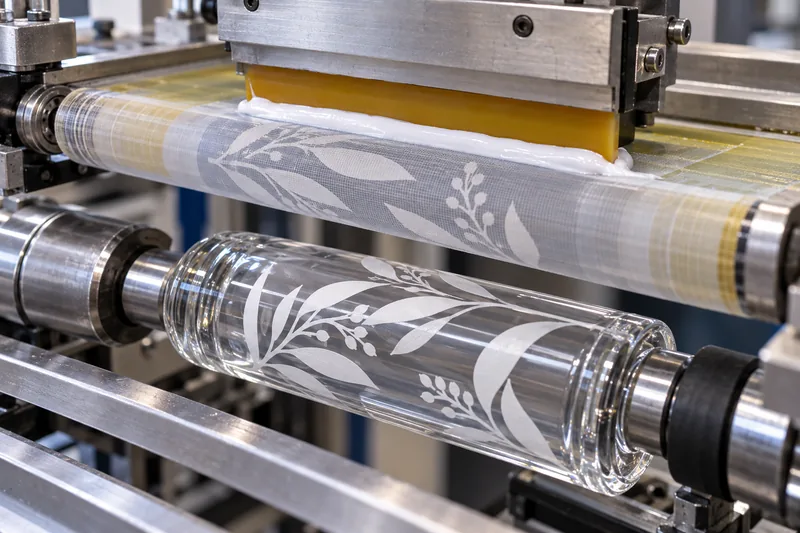
Полный процесс шелкографии на флаконах
1. Определите требования к флакону и условиям использования
Специалист по печати должен знать конкретную подложку, а не просто «пластик» или «стекло». Для пластика это марка полимера, доля вторичного сырья, краситель, разделительная смазка и любые покрытия. Для стекла — защитное покрытие, нанесенное на холодном конце линии, окрашивание распылением, матирование и другая отделка под печатью. Также следует определить состав наполнения, ожидаемый срок хранения, воздействия в ванной или поездках, целевые рынки и то, будут ли флакон сжимать, мыть или брать руками со следами спирта, масла либо солнцезащитного средства.
2. Выполните цветоделение и определите область печати
Для каждого плашечного цвета обычно нужны отдельная цветоделенная часть макета, трафарет и печатная секция или проход. Мелкий выворотный текст, растровые изображения и круговая печать требуют более строгого контроля, чем крупный сплошной логотип. Область отделки не должна заходить на сильно конические участки, линии разъема формы, рельеф и резкие перепады диаметра. Часто необходим зазор в месте стыка, поскольку при круговой трафаретной печати невозможно безупречно запечатать собственную зону перекрытия начала и конца изображения.
3. Подготовьте трафарет и оснастку
Число нитей сетки, толщина трафарета, натяжение и твердость ракеля определяют толщину красочной пленки и четкость изображения. Оснастка должна позиционировать флакон по воспроизводимым базам и поддерживать его без деформации. Необходимо проверять реальные серийные флаконы, а не идеальный чертеж, поскольку толщина стенок, овальность и вогнутость дна могут влиять на вращение.
4. Очистите поверхность и выполните предварительную обработку
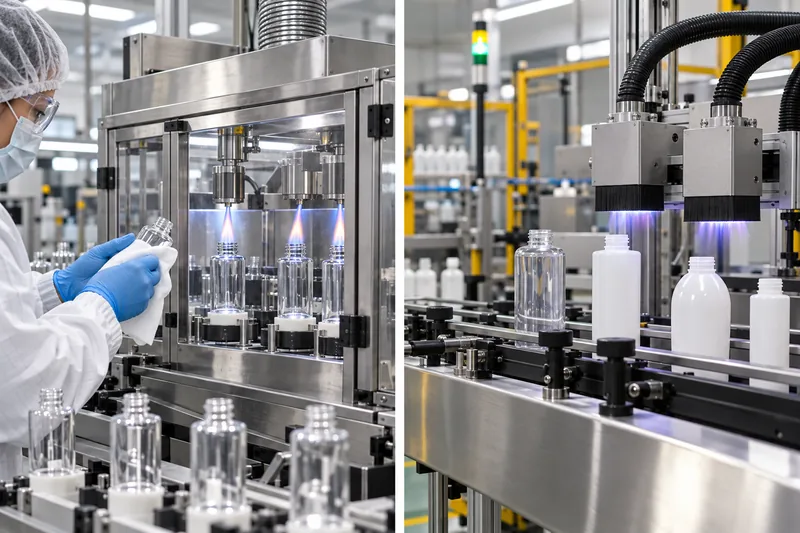
Пыль, масло, силикон, отпечатки пальцев, конденсат и остатки разделительной смазки могут вызывать точечные непрокрасы или полную потерю адгезии. Очистка и предварительная обработка — разные операции: очистка удаляет загрязнения, а обработка пламенем, коронным разрядом, плазмой или химическими составами изменяет поверхность, обеспечивая смачивание и сцепление краски. Поверхностную энергию следует измерять непосредственно перед печатью, поскольку эффект обработки при хранении может ослабевать.
5. Смешайте краску и доведите ее до рабочих условий
Доведите краску и флаконы до утвержденного диапазона комнатной температуры, тщательно перемешайте пигмент и добавляйте только разбавитель, отвердитель или усилитель адгезии, разрешенные поставщиком краски. Запишите номер партии, пропорции смешивания, время и момент окончания жизнеспособности смеси. Неконтролируемое разбавление может на несколько минут облегчить печать, одновременно ухудшив укрывистость, отверждение, четкость краев и химическую стойкость.
6. Выполните печать, промежуточное отверждение и совмещение цветов
Утвердите первый образец по положению изображения, цвету, укрывистости, качеству краев и стыку. Для многоцветной печати нужны воспроизводимая ориентация флакона и достаточное промежуточное отверждение, чтобы следующая форма не отрывала и не размазывала предыдущий цвет. Чрезмерное отверждение между цветами также может снижать межслойную адгезию в некоторых UV-системах; важно соблюдать установленный поставщиком краски режим нанесения следующего слоя.
7. Выполните окончательное отверждение, выдержку и проверку
Интенсивность UV, дозу, спектр лампы и расстояние до нее либо время в печи и температуру флакона необходимо измерять, а не оценивать только по скорости конвейера. Перед окончательными испытаниями дайте отпечатку остыть, а для двухкомпонентных и сольвентных систем выдержите установленный период химического сшивания. Например, Nazdar указывает, что ее сольвентная краска для тары серии 5100 достигает окончательных свойств через пять–семь дней после высыхания. Этот срок относится к конкретному продукту, но показывает, почему немедленная проверка клейкой лентой может неверно отражать окончательные характеристики покрытия.
Шелкография на стеклянных и пластиковых флаконах
Механика печати сходна, но задачи обеспечения адгезии различаются. Стеклянный флакон выдерживает некоторые высокотемпературные режимы отверждения, которые деформировали бы пластик; полиолефинам с низкой поверхностной энергией требуется активация; окрашенный стеклянный флакон следует рассматривать как подложку с покрытием, поскольку краска сцепляется с окрашенным слоем, а не непосредственно со стеклом.
| Критерий выбора | Различия между стеклом и пластиком |
|---|---|
| Поверхность | Стекло: чистая поверхность химически восприимчива, но покрытия холодного конца линии, силикон, жир и нанесенная распылением краска могут препятствовать сцеплению. Пластик: PET, HDPE, LDPE и PP ведут себя по-разному; PP и PE обычно требуют активации. |
| Предварительная обработка | Стекло: для некоторых систем краски и покрытия могут быть предусмотрены очистка и обработка пламенем, силаном или по технологии типа Pyrosil. Пластик: обычно применяют контролируемую обработку пламенем, коронным разрядом или плазмой с проверкой поверхностного натяжения в динах перед печатью. |
| Краска и отверждение | Стекло: доступны UV-краски, двухкомпонентные и термоотверждаемые краски для стекла. Пластик: краска должна соответствовать конкретному полимеру и сохранять достаточную эластичность при сжатии флакона; температура отверждения не должна деформировать упаковку. |
| Основная причина дефекта | Стекло: загрязнение либо несовместимость покрытия и краски. Пластик: недостаточная поверхностная энергия, ослабление эффекта обработки, изменение характеристик полимера, изгиб флакона или тепловая деформация. |
| Что проверить | Для обоих материалов нужны испытания адгезии, стойкости к истиранию и воздействию состава. Для пластика при необходимости также проверяют сжатие и изгиб; отделку стекла следует проверять после термических процессов и нанесения покрытий. |
Чтобы подробнее разобраться в самих материалах, сравните предлагаемые Boyu варианты: стеклянной косметической упаковкой и пластиковый косметический флакон . Если флакон еще находится в разработке, материал процесс производства стеклянных парфюмерных флаконов объясняет, почему отклонения размеров и покрытия поверхности необходимо контролировать до декоративной отделки.
Сколько цветов можно напечатать на флаконе?
Универсального максимума нет. Один плашечный цвет — самый простой вариант с наибольшим допуском к отклонениям процесса. Два или три плашечных цвета обычно печатают на подходящем оборудовании; четыре и более возможны при достаточном количестве секций, наличии надежного элемента ориентации флакона и соответствии макета достижимому допуску совмещения. Для каждого плашечного цвета обычно нужны отдельные трафарет и проход.
Существует и четырехкрасочная растровая шелкография: ISO 12647-5 регламентирует управление процессом четырехкрасочной трафаретной печати, но не является специальным подтверждением пригодности для флаконов. На небольшом изогнутом флаконе растровые точки, конусность, положение стыка и совмещение цветов могут делать такую печать более требовательной, чем плашечную графику. Брендам, которым нужны фотографические эффекты, стоит сравнить шелкографию с термопереносом, самоклеящимися этикетками и прямой цифровой печатью, а не считать, что большее число трафаретов всегда лучше.
Правило подготовки макета, предотвращающее дорогостоящие ошибки
Попросите поставщика отметить на утвержденном чертеже доступную для печати длину окружности, зазор в стыке, допуск совмещения, минимальную толщину прямых и выворотных линий и последовательность цветов. Утверждайте физические производственные образцы при предполагаемом освещении: изображение на экране или цифровая цветопроба не передают точно укрывистость, блеск поверхности и ощутимую толщину слоя краски.
Какие температура и влажность требуются?
Обоснованного единого значения нет. Допустимые условия определяются техническим описанием краски, химическими материалами для изготовления трафарета и подложкой. Цель — стабильная вязкость, отсутствие конденсата, контролируемое испарение растворителя или воздействие UV, чистый воздух и воспроизводимое отверждение.
| Опубликованный пример | Правильная интерпретация |
|---|---|
| Краска Nazdar 2300 UV/UV-LED: 18–32°C | Поставщик указывает 65–90°F (18–32°C) как оптимальную температуру краски для печати и отверждения. Более холодная краска становится вязкой; при более высокой температуре может снижаться четкость изображения. Этот диапазон относится к конкретной краске, а не является универсальным правилом для печатного цеха. |
| Пример Marabu MGHT: 20–25°C и относительная влажность 45–60% RH | Это заявленные идеальные условия печати для данной высокотемпературной краски по стеклу. Их нельзя переносить на другую UV- или сольвентную краску без согласования с ее поставщиком. |
| Рабочая зона UV-печати | Контролируйте посторонний дневной свет и UV-излучение: они могут запустить отверждение краски в сетке. Держите краску закрытой, при необходимости используйте предписанные фильтры и контролируйте излучение ламп, не полагаясь только на их наработку в часах. |
Полезный производственный журнал включает температуру и относительную влажность помещения; температуру флакона и краски; партию краски и время смешивания; результат проверки поверхностного натяжения; параметры сетки, трафарета и ракеля; скорость и давление печати; интенсивность и дозу UV либо температурный профиль печи; результаты контроля. Флаконам, поступившим с холодного склада, следует дать выровнять температуру с помещением, чтобы невидимый конденсат не вызвал дефект адгезии.
Контроль пыли не менее важен, чем контроль температуры. Не допускайте силиконовые аэрозоли, смазки и разделительные составы в зону печати. Соблюдайте паспорт безопасности каждой краски в отношении вентиляции, средств индивидуальной защиты, воспламеняемости и защиты от UV. Отсутствие запаха у отвержденного отпечатка желательно, однако само по себе не доказывает полноту отверждения.
Как обеспечить долговечность печати на флаконах и стойкость к отслаиванию
Заявление «не выцветает» следует преобразовать в проверяемые критерии приемки. Флакон шампуня в ванной, флакон духов и спиртосодержащий спрей подвергаются разным химическим и эксплуатационным воздействиям. Наибольший эффект дают следующие меры:
- Зафиксируйте характеристики подложки. Проверьте конкретный полимер, долю вторичного сырья, цвет, покрытие стекла или нанесенную распылением краску. Изменение слоя под печатью может потребовать повторной проверки.
- Измеряйте результат предварительной обработки. Не принимайте фразу «обработано пламенем» как доказательство. Для одной из UV-красок Nazdar для тары рекомендовано не менее 44 dynes/cm для PE и PP; другой краске может требоваться иной уровень.
- Используйте согласованную красочную систему. Краска, катализатор, разбавитель, грунт и покровный прозрачный лак должны входить в утвержденную совместимую комбинацию. Прозрачный лак может повысить стойкость к истиранию, но не исправляет плохую адгезию к основанию.
- Контролируйте пленку и отверждение. Сетка, трафарет, ракель и температура краски определяют наносимый слой. Для UV-красок измеряйте облученность и дозу энергии. Недостаточное отверждение может приводить к плохой адгезии, слипанию, запаху и низкой стойкости; чрезмерное отверждение в некоторых системах снижает эластичность или межслойное сцепление.
- Не спешите с окончательной оценкой. Перед испытанием охладите UV-отпечатки и соблюдайте полное время сшивания двухкомпонентных или сольвентных красок.
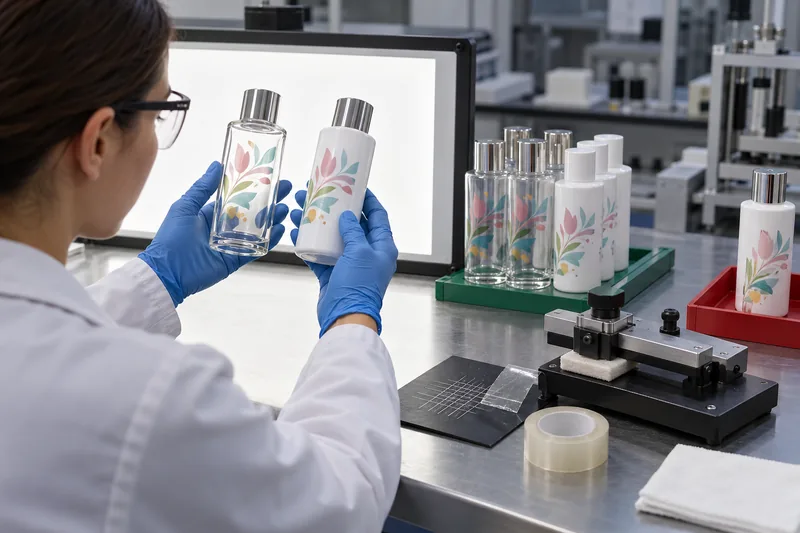
- Проверяйте реальные условия использования. Сочетайте визуальный контроль с испытаниями на царапание и истирание, адгезию клейкой лентой или методом решетчатых надрезов, воздействие воды и влажности, а также протирание или погружение с использованием фактического состава и вероятных загрязнителей. Для деформируемых флаконов дополнительно проверяйте сжатие или изгиб.
ASTM D3359 содержит признанные методы испытания клейкой лентой, однако ASTM также отмечает ограничения: подготовка поверхности и техника оператора влияют на результат, а методы изначально разрабатывались преимущественно для покрытий на металлических подложках. Используйте документированную методику и критерий приемки, согласованные покупателем и поставщиком; не считайте произвольное отрывание ленты универсальной сертификацией. Руководство Boyu по теме необходимым испытаниям косметических флаконов показывает, как проверки декоративной отделки включаются в более широкий план квалификационных испытаний упаковки.
Дефекты шелкографии на флаконах: причины и корректирующие действия
| Дефект | Вероятные причины и последовательность действий |
|---|---|
| Краска отслаивается при испытании лентой или царапанием | Проверьте соответствие подложки, загрязнения, поверхностное натяжение, время после обработки, совместимость краски, долю катализатора, энергию отверждения и прошедшее время сшивания. Изолируйте партию; не увеличивайте просто интенсивность пламени или мощность лампы, пока не установлена причина дефекта. |
| Кратеры типа «рыбий глаз», точечные непрокрасы или пропуски | Возможные причины — силикон, масло, пыль, влага, плохое смачивание или вовлечение воздуха. Очистите линию и оснастку, проверьте поверхностную энергию и контролируйте аэрозоли поблизости. Увеличение количества краски редко устраняет проблему загрязнения. |
| Размытые края или смазывание | Проверьте проскальзывание флакона, избыточное давление ракеля, низкую вязкость краски, настройку положения формы относительно флакона, повреждение трафарета и недостаточное промежуточное отверждение. Восстановите утвержденные температуру и механические настройки. |
| Двоение изображения или плохое совмещение цветов | Проверьте базу ориентации, овальность флакона, биение оправки, натяжение сетки, положение остановки и отверждение между цветами. Прежде чем менять макет, отделите влияние разброса размеров флаконов от нестабильности печатной машины. |
| Недостаточная укрывистость или разнотон | Проверьте перемешивание пигмента, вязкость, температуру краски, сетку, толщину трафарета, состояние ракеля, массу красочного слоя и фоновый цвет флакона. Сравнивайте с физическим эталоном при установленном освещении. |
| Краска высыхает или отверждается в сетке | Для сольвентных красок проверьте испарение, паузы и выбор разбавителя. Для UV-красок исключите постороннее UV-излучение и дневной свет, держите емкости закрытыми. Выполняйте очистку разрешенной смывкой до повреждения трафарета. |
| Печать трескается при сжатии флакона | Красочная пленка может быть слишком хрупкой, чрезмерно отвержденной, слишком толстой либо неподходящей для данного полимера и деформации. Проверьте более эластичную красочную систему и испытайте наполненные флаконы в течение ожидаемого числа циклов сжатия. |
Что делать при ошибке печати?
Остановите процесс, определите период выпуска затронутой продукции и изолируйте флаконы. Исправление брака должно быть согласовано со службой качества и проверено на фактической подложке с отделкой. Даже визуально удачное исправление может ухудшить адгезию, повредить покрытие или вызвать растрескивание под напряжением.
| Состояние отпечатка | Практическое решение |
|---|---|
| Краска мокрая или еще не отверждена | Одобренный поставщиком очиститель может удалить краску, если он не вызывает микротрещин в пластике и не повреждает окрашенный слой. Затем очистите поверхность, при необходимости повторите предварительную обработку и выполняйте повторную печать только после успешной пробной проверки адгезии и внешнего вида. |
| Краска отверждена на стекле без покрытия | Возможно контролируемое химическое или механическое удаление, но оно способно поцарапать стекло, оставить остатки или изменить покрытия. Проверьте метод удаления и осмотрите каждый исправленный флакон. |
| Краска отверждена на пластике или окрашенном стекле | Агрессивное удаление часто повреждает подложку или базовое покрытие. Отбраковка нередко безопаснее и дешевле, чем создание скрытого дефекта стойкости. Не повторяйте обработку пламенем или в печи без утвержденного технологического режима. |
| Печать поверх или перекрытие дефекта | Допускается только после проверки измененного макета, толщины пленки, цвета, межслойной адгезии и отверждения. Перекрытие ошибки недопустимо, если исходная печать остается видимой или дополнительный слой снижает эластичность. |
Контрольный список согласования для закупщика
- Укажите точный полимер флакона либо конструкцию стекла и покрытия и запретите несогласованные изменения.
- Утвердите чертеж отделки с размерами, цвет по Pantone или физический цветовой эталон, зазор в стыке и допуск совмещения.
- Запросите серию краски, способ отверждения и подтверждение предварительной обработки; раскрытие фирменной рецептуры не требуется, но прослеживаемость обязательна.
- Задайте допустимые отклонения внешнего вида по точечным непрокрасам, загрязнениям, укрывистости, положению изображения и цвету.
- Определите испытания адгезии, стойкости к протиранию, царапанию, составу, влажности и сжатию, указав время выдержки и критерии годности.
- До серийного производства утвердите образцы с отделкой и наполнением по результатам испытаний на совместимость, а не только пустые эталонные образцы.
- Требуйте утверждения первого изделия, периодического контроля в ходе производства, идентификации партий и сохранения контрольных образцов.
- Заранее согласуйте порядок исправления брака, сортировки, замены и разрешения отклонений.
Часто задаваемые вопросы
Водостойка ли шелкография?
Она может быть стойкой к воде при правильно подобранных подложке, предварительной обработке, краске и отверждении, но водостойкость не обеспечивается автоматически. Испытывайте наполненные флаконы после длительного воздействия воды и влажности; если это соответствует применению, включайте протирание во влажном состоянии.
Можно ли одной краской печатать на стеклянных и пластиковых флаконах?
Для некоторых серий красок по таре указано несколько подложек, однако нельзя считать одну рецептуру и режим отверждения подходящими для любого покрытия стекла и любой марки PET, HDPE или PP. Каждая конструкция требует предварительных проб и испытаний в условиях использования.
Почему шелкография проходит заводскую проверку, но позже отслаивается?
Возможные причины — неполное сшивание, воздействие состава, влага, ослабление эффекта обработки, изменения подложки или покрытия, изгиб флакона и испытание до достижения краской окончательных свойств. Контрольные образцы и записанные параметры процесса помогают отличить старение от изменения производственного режима.
Всегда ли UV-краска лучше сольвентной или двухкомпонентной?
Нет. UV обеспечивает быстрое отверждение и эффективное производство, но требует контроля спектра лампы, затенения, толщины пленки и адгезии. Сольвентные и двухкомпонентные системы могут лучше подходить для конкретных подложек или требований к стойкости. Лучшая система — та, которая проверена на фактическом флаконе и составе.
Нужна пробная декоративная отделка на вашем флаконе?
Отправьте Boyu Packaging данные о материале флакона, макет, количество цветов, состав наполнения и требуемые испытания. Мы можем оценить область печати, технологию отделки и план проверки образцов до окончательного утверждения производственной спецификации.
Источники и технические материалы
Приведенные выше параметры — примеры для указанных систем. Всегда используйте актуальные техническое описание и паспорт безопасности фактически приобретаемой краски.
- Техническое описание серии трафаретных красок Nazdar 2300 UV/UV-LED.
- Трафаретная краска для тары Nazdar серии 5100.
- Nazdar: UV-краска для тары, межслойная адгезия и обработка пламенем.
- Техническое описание Marabu Ultra Glass UVGL.
- Техническое описание Marabu Mara Glass MGHT.
- ASTM D3359-23, измерение адгезии методом испытания клейкой лентой.
- ISO 12647-5:2015, управление процессом трафаретной печати.



 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch