














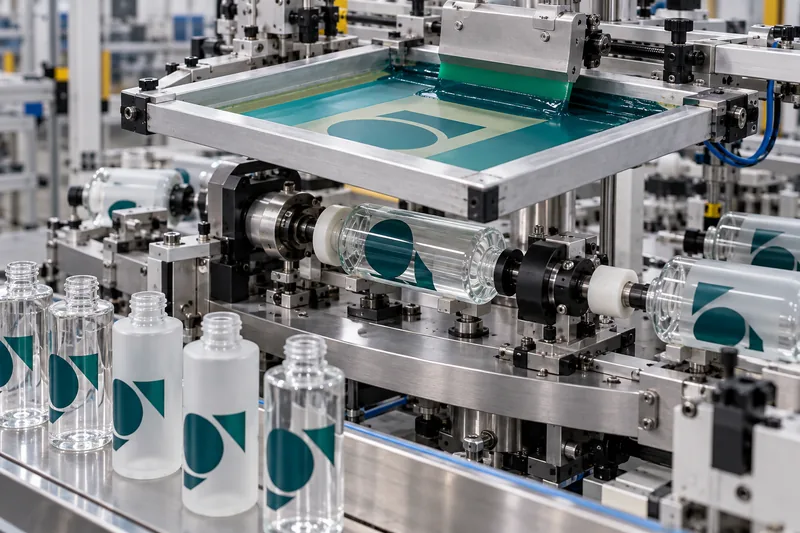
Respuesta directa: La serigrafía en frascos consiste en hacer pasar tinta por las zonas abiertas de una malla con plantilla mientras un frasco cilíndrico gira de forma sincronizada con la pantalla. Un resultado duradero no depende únicamente de la tinta. Requiere una superficie del frasco, un pretratamiento, un sistema de tintas, una plantilla, un útil de sujeción, un curado y un ensayo de verificación adecuados. El vidrio suele necesitar superficies excepcionalmente limpias y puede requerir un pretratamiento con llama o a base de silano; los plásticos PE y PP normalmente necesitan una activación superficial medida. La temperatura y la humedad deben ajustarse a la ficha técnica de la tinta elegida, no a un único valor universal.
En esta guía
¿Cómo funciona la serigrafía en frascos?
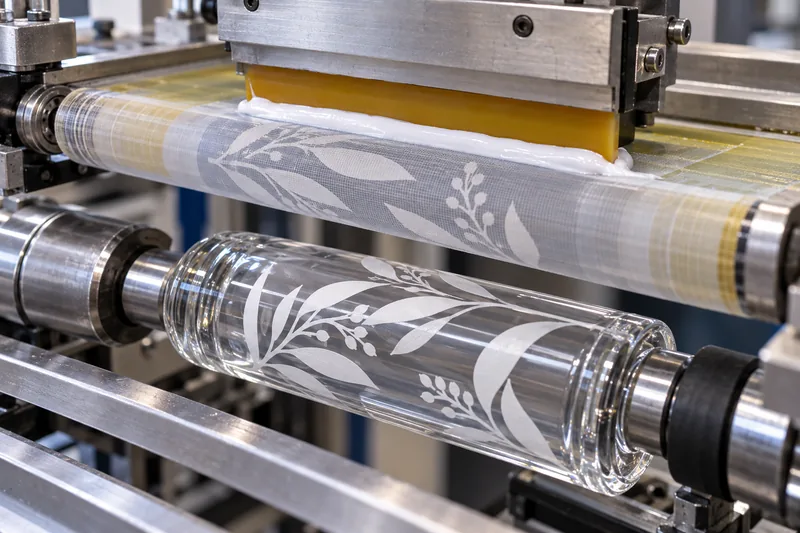
Las mallas de la serigrafía moderna suelen ser sintéticas, aunque sigue siendo habitual su denominación tradicional, que alude a la seda. El diseño se separa por colores y se utiliza para crear una plantilla sobre una malla tensada. Las zonas de imagen quedan abiertas y las zonas sin imagen se bloquean. Durante la impresión, una rasqueta de poliuretano presiona la tinta para hacerla pasar a través de la malla abierta y depositarla sobre el frasco.
Los objetos planos pueden permanecer inmóviles, pero los frascos redondos requieren un movimiento sincronizado. Un mandril, unos rodillos o un útil de sujeción posicionan el frasco. Mientras la pantalla se desplaza, el frasco gira a una velocidad superficial equivalente. Si el frasco resbala, varía su circunferencia o el útil presenta excentricidad, las líneas se duplican, las letras se alargan y los colores posteriores pierden el registro.
La tinta debe pasar después de una película líquida imprimible a una película sólida resistente. Según la tinta, esto puede ocurrir mediante polimerización UV o UV-LED, evaporación de disolventes, reticulación química, horneado térmico o una combinación de estos procesos. «Seco al tacto» no equivale a completamente curado ni a resistente a los agentes químicos.
El proceso completo de serigrafía en frascos
1. Definir las especificaciones del frasco y de su uso final
El impresor debe conocer el sustrato, más allá de saber si es «plástico» o «vidrio». En el plástico, esto incluye el grado de resina, el porcentaje de contenido reciclado, el colorante, el desmoldeante y cualquier recubrimiento. En el vidrio, incluye el recubrimiento aplicado en frío, el color aplicado por pulverización, el esmerilado y otras decoraciones bajo la impresión. El equipo también debe definir la fórmula que se envasará, la vida útil prevista, la exposición en baños o durante viajes, los mercados de destino y si el frasco se comprimirá, lavará o manipulará con alcohol, aceite o protector solar en las manos del usuario.
2. Separar el diseño por colores y definir técnicamente el área imprimible
Cada tinta plana suele necesitar su propia separación del diseño, pantalla y estación de impresión o pasada. Los textos finos en negativo, los semitonos y los gráficos envolventes requieren más control que un logotipo grande de color sólido. La zona decorada debe evitar conicidades pronunciadas, líneas de partición del molde, relieves y cambios bruscos de diámetro. A menudo se necesita un espacio sin imprimir en la unión, porque la serigrafía cilíndrica no puede imprimir perfectamente en su propio solapamiento de inicio y final.
3. Preparar la pantalla y el útil de sujeción
El número de hilos de la malla, el espesor de la plantilla, la tensión y la dureza de la rasqueta determinan el espesor de la película de tinta y la definición de la imagen. El útil debe posicionar el frasco a partir de referencias repetibles y sujetarlo sin deformarlo. El impresor debe validar el frasco real de producción, no un plano ideal, porque el espesor de pared, la ovalidad y el hundimiento de la base pueden modificar la rotación.
4. Limpiar y pretratar
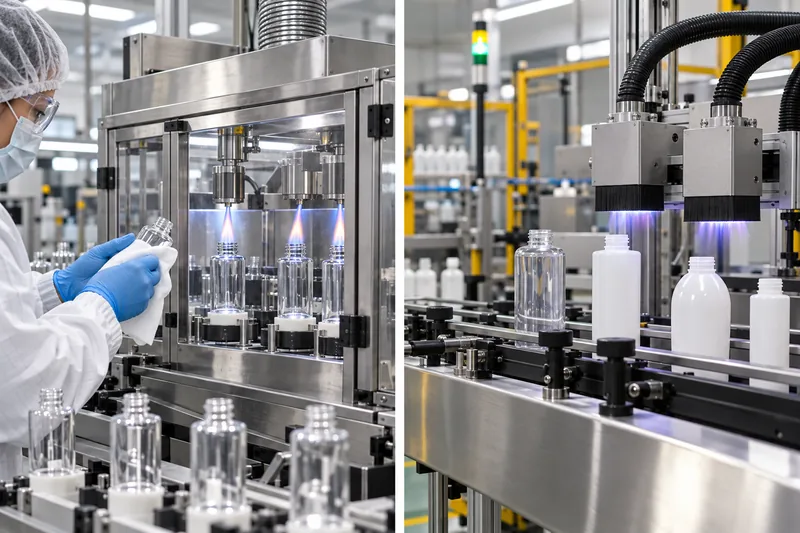
El polvo, el aceite, la silicona, las huellas, la condensación y los residuos de desmoldeante pueden producir microporos o una pérdida total de adherencia. La limpieza y el pretratamiento son operaciones distintas: la limpieza elimina la contaminación; el tratamiento con llama, corona, plasma o agentes químicos modifica la superficie para que la tinta pueda humectarla y adherirse. La energía superficial debe medirse poco antes de la impresión, porque el efecto del tratamiento puede disminuir durante el almacenamiento.
5. Mezclar y acondicionar la tinta
Lleve la tinta y los frascos al intervalo de temperatura ambiente aprobado, mezcle bien el pigmento y añada únicamente el diluyente, endurecedor o promotor de adherencia permitido por el proveedor de la tinta. Registre el número de lote, la proporción de mezcla, la hora y el vencimiento de la vida útil de la mezcla. Una dilución sin control puede facilitar la impresión durante unos minutos, pero reducir la opacidad, el curado, la definición de los bordes y la resistencia química.
6. Imprimir, realizar el curado intermedio y ajustar el registro
Apruebe una primera muestra de producción en cuanto a posición, color, opacidad, calidad de los bordes y unión. Los frascos multicolor necesitan una orientación repetible y un curado intermedio suficiente para que la siguiente pantalla no levante ni emborrone el color anterior. Un curado excesivo entre colores también puede reducir la adherencia entre capas en algunos sistemas UV; es importante respetar el intervalo de sobreimpresión indicado por el proveedor de la tinta.
7. Realizar el curado final, acondicionar y verificar
La intensidad y la dosis UV, el espectro y la distancia de la lámpara, o el tiempo en horno y la temperatura del frasco, deben medirse, no estimarse solo a partir de la velocidad del transportador. Deje enfriar la impresión y, en sistemas bicomponentes o con disolventes, espere el periodo de reticulación especificado antes de los ensayos finales. Nazdar señala, por ejemplo, que su tinta para envases 5100 a base de disolventes alcanza sus propiedades finales entre cinco y siete días después del secado. Ese plazo es específico del producto, pero ilustra por qué un ensayo inmediato con cinta puede dar una idea incorrecta del comportamiento final.
Serigrafía en frascos de vidrio frente a plástico
La mecánica de impresión es similar, pero el problema de adherencia es distinto. Un frasco de vidrio puede soportar algunos curados a altas temperaturas que deformarían el plástico; las poliolefinas de baja energía superficial necesitan activación; y un frasco de vidrio pintado debe tratarse como un sustrato recubierto, porque la tinta se adhiere a la pintura y no directamente al vidrio.
| Aspecto que evaluar | Qué cambia entre vidrio y plástico |
|---|---|
| Superficie | Vidrio: químicamente receptivo cuando está limpio, pero los recubrimientos aplicados en frío, la silicona, la grasa y la pintura pulverizada pueden impedir la adherencia. Plástico: PET, HDPE, LDPE y PP se comportan de forma distinta; PP y PE suelen requerir activación. |
| Pretratamiento | Vidrio: para determinados sistemas de tinta y recubrimiento, puede especificarse una limpieza seguida de un tratamiento con llama, silano o de tipo Pyrosil. Plástico: es habitual el tratamiento controlado con llama, corona o plasma, con verificación del nivel de dinas antes de imprimir. |
| Tinta y curado | Vidrio: Existen tintas para vidrio UV, bicomponentes y de curado térmico. Plástico: la tinta debe ser compatible con la resina exacta y conservar suficiente flexibilidad al comprimir el frasco; la temperatura de curado no debe deformar el envase. |
| Fallo principal | Vidrio: contaminación o incompatibilidad entre recubrimiento y tinta. Plástico: energía superficial insuficiente, pérdida del efecto del tratamiento, variaciones de resina, flexión del frasco o deformación térmica. |
| Validación | Ambos requieren ensayos de adherencia, abrasión y resistencia a la fórmula. El plástico también necesita ensayos de compresión y flexión cuando corresponda; la decoración del vidrio debe comprobarse después de los procesos térmicos y de recubrimiento. |
Para conocer mejor el propio sustrato, compare las opciones de Boyu de envases cosméticos de vidrio y frascos cosméticos de plástico . Si el frasco aún está en desarrollo, el proceso de fabricación de frascos de perfume de vidrio explica por qué deben controlarse las variaciones dimensionales y los recubrimientos superficiales antes de la decoración.
¿Cuántos colores se pueden imprimir en un frasco?
No existe un máximo universal. Una tinta plana es la opción más sencilla y la que admite mayores variaciones. Dos o tres tintas planas son habituales en equipos adecuados, mientras que pueden producirse cuatro o más colores si la máquina dispone de suficientes estaciones, el frasco tiene un elemento de orientación fiable y el diseño admite la tolerancia de registro disponible. Cada tinta plana suele requerir una pantalla y una pasada independientes.
También existe la serigrafía en cuatricromía: ISO 12647-5 aborda el control del proceso de serigrafía a cuatro colores, pero esa norma no constituye una homologación específica para frascos. En un frasco pequeño y curvo, los puntos de semitono, la conicidad, la posición de la unión y el registro pueden hacer que la cuatricromía admita menos variaciones que los gráficos en tintas planas. Las marcas que busquen efectos fotográficos deben comparar la serigrafía con la transferencia térmica, las etiquetas autoadhesivas o la impresión digital directa, en lugar de dar por hecho que más pantallas siempre ofrecen un mejor resultado.
Una regla de diseño que evita sorpresas costosas
Pida al proveedor que indique en el plano aprobado la circunferencia imprimible, el espacio sin imprimir en la unión, la tolerancia de registro, los anchos mínimos de línea en positivo y en negativo y la secuencia de colores. Apruebe muestras físicas de producción bajo la iluminación prevista; una imagen en pantalla o una prueba digital no pueden reproducir con precisión la opacidad, el brillo superficial ni el relieve de tinta perceptible al tacto.
¿Qué temperatura y humedad se requieren?
No sería riguroso responder con una sola cifra. Las condiciones ambientales admisibles dependen de la ficha técnica de la tinta, de los productos químicos utilizados para preparar la pantalla y del sustrato. El objetivo es mantener una viscosidad estable, evitar la condensación, controlar la evaporación de disolventes o la exposición UV, disponer de aire limpio y lograr un curado repetible.
| Ejemplo publicado | Interpretación correcta |
|---|---|
| Tinta Nazdar 2300 UV/UV-LED: 18–32°C | El proveedor indica 65–90°F (18–32°C) como temperatura óptima de la tinta para la impresión y el curado. Una tinta más fría se vuelve más viscosa; una más caliente puede perder definición. Este intervalo es específico de esa tinta, no una regla universal para el taller de impresión. |
| Ejemplo de Marabu MGHT: 20–25°C y 45–60% de humedad relativa (RH) | Estas son las condiciones ideales de impresión indicadas para esa tinta de alta temperatura para vidrio. No deben aplicarse a otra tinta UV o con disolventes sin la aprobación de su proveedor. |
| Zona de trabajo UV | Controle la luz natural y la radiación UV incidentales, ya que pueden iniciar el curado de la tinta en la pantalla. Mantenga la tinta tapada, utilice filtros adecuados cuando se especifiquen y supervise la emisión de la lámpara en lugar de basarse únicamente en sus horas de uso. |
Un registro de producción útil incluye la temperatura ambiente y la humedad relativa; la temperatura del frasco y de la tinta; el lote de tinta y la hora de mezcla; el resultado de la medición en dinas; la malla, la plantilla y la rasqueta; la velocidad y la presión de impresión; la intensidad y la dosis UV o el perfil térmico del horno; y los resultados de inspección. Los frascos procedentes de un almacén frío deben dejarse aclimatar para que una condensación invisible no se convierta en un defecto de adherencia.
El control del polvo es tan importante como el de la temperatura. Mantenga los aerosoles de silicona, los lubricantes y los desmoldeantes alejados de la zona de impresión. Siga la ficha de datos de seguridad de cada tinta en materia de ventilación, equipos de protección individual, inflamabilidad y protección frente a la radiación UV. Es deseable que una impresión curada no desprenda olor, pero el olor por sí solo no demuestra que el curado esté completo.
Cómo lograr una impresión duradera y resistente al desprendimiento
La promesa «no se decolora» debe traducirse en criterios de aceptación verificables mediante ensayos. Un frasco de champú para el baño, un frasco de perfume y un pulverizador de base alcohólica no están expuestos a los mismos productos químicos ni a la misma manipulación. Los siguientes controles son los que más influyen:
- Fije la especificación del sustrato. Valide la resina real, el porcentaje de contenido reciclado, el color, el recubrimiento del vidrio o la pintura pulverizada. Un cambio bajo la impresión puede exigir una nueva validación.
- Mida el pretratamiento. No acepte «tratado con llama» como prueba suficiente. Para una tinta UV de Nazdar para envases, se recomienda un mínimo de 44 dynes/cm en PE y PP; otra tinta puede requerir un nivel distinto.
- Utilice un sistema de tintas compatible. La tinta, el catalizador, el diluyente, la imprimación y el barniz transparente de sobreimpresión deben formar una combinación aprobada. Una capa transparente puede mejorar la resistencia a la abrasión, pero no puede corregir una mala adherencia de base.
- Controle la película y el curado. La malla, la plantilla, la rasqueta y la temperatura de la tinta controlan la película depositada. En las tintas UV, mida la irradiancia y la dosis de energía. Un curado insuficiente puede provocar mala adherencia, pegado entre superficies en contacto, olor y poca durabilidad; un curado excesivo puede reducir la flexibilidad o la adherencia entre capas en algunos sistemas.
- Espere antes de emitir el dictamen final. Deje enfriar las impresiones UV antes de ensayarlas y respete el tiempo completo de reticulación de las tintas bicomponentes o con disolventes.
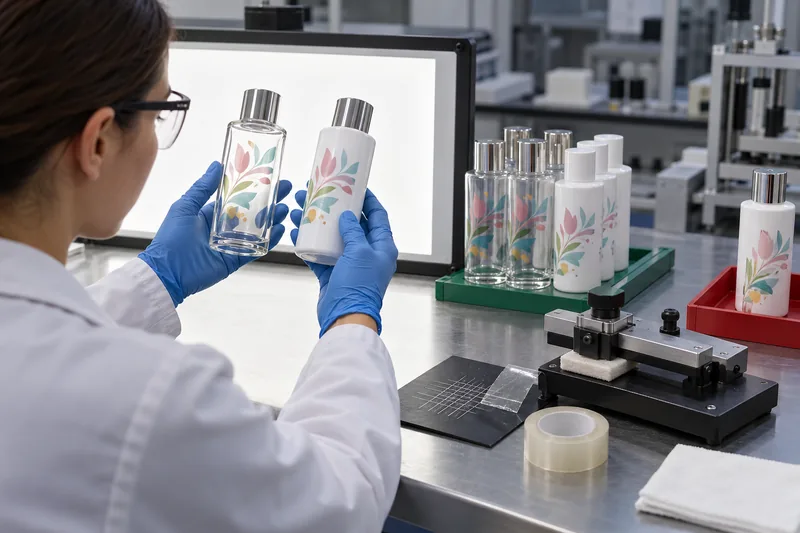
- Ensaye las condiciones reales de uso. Combine la inspección visual con ensayos de rayado y abrasión, adherencia con cinta o corte en rejilla, exposición al agua y la humedad, y frotamiento o inmersión con la fórmula real y los contaminantes previsibles. En frascos deformables, ensaye también la compresión o la flexión.
ASTM D3359 establece métodos de ensayo con cinta, pero ASTM también señala sus limitaciones: la preparación superficial y la técnica del operario influyen en el resultado, y los métodos se desarrollaron principalmente para recubrimientos sobre sustratos metálicos. Utilice un método documentado y un nivel de aceptación acordados entre comprador y proveedor; no considere una prueba improvisada de desprendimiento con cinta como una certificación universal. La guía de Boyu sobre ensayos necesarios para frascos cosméticos muestra cómo se integran los controles de decoración en un plan más amplio de validación del envase.
Defectos de serigrafía en frascos: causas y acciones correctivas
| Defecto | Causas probables y actuación sistemática |
|---|---|
| La tinta se desprende en el ensayo con cinta o de rayado | Compruebe la identidad del sustrato, la contaminación, el nivel de dinas, el tiempo transcurrido desde el tratamiento, la compatibilidad de la tinta, la proporción de catalizador, la energía de curado y el tiempo de reticulación transcurrido. Ponga el lote en cuarentena; no se limite a aumentar la potencia de la llama o de la lámpara sin localizar antes el fallo. |
| Cráteres, microporos o zonas sin tinta | Investigue la presencia de silicona, aceite, polvo, humedad, humectación deficiente o aire atrapado. Limpie la línea y los útiles, verifique la energía superficial y controle los aerosoles cercanos. Añadir más tinta rara vez soluciona la contaminación. |
| Bordes borrosos o manchas por arrastre | Compruebe si el frasco resbala, si hay demasiada presión de rasqueta, baja viscosidad de tinta, un ajuste incorrecto entre pantalla y frasco, daños en la plantilla o curado intermedio insuficiente. Restablezca la temperatura y los ajustes mecánicos aprobados. |
| Imagen doble o registro deficiente | Inspeccione la referencia de orientación, la ovalidad del frasco, el descentramiento del mandril, la tensión de la pantalla, la posición de parada y el curado entre colores. Distinga la variación dimensional de los frascos de la variación de la máquina antes de ajustar el diseño. |
| Baja opacidad o variación de color | Verifique la mezcla del pigmento, la viscosidad, la temperatura de la tinta, la malla, el espesor de la plantilla, el estado de la rasqueta, el gramaje de la película y el color de fondo del frasco. Compare con una muestra patrón física bajo una iluminación definida. |
| La tinta se seca o se cura en la pantalla | En tintas con disolventes, compruebe la evaporación, las pausas y la elección del diluyente. En tintas UV, elimine la radiación UV y la luz natural incidentales y mantenga los recipientes tapados. Limpie con el producto de limpieza aprobado antes de que la plantilla se dañe. |
| La impresión se agrieta al comprimir el frasco | La película de tinta puede ser demasiado frágil, estar excesivamente curada, ser demasiado gruesa o no ser adecuada para esa resina y esa deformación. Valide un sistema de tintas más flexible y someta los frascos llenos a los ciclos de compresión previstos. |
¿Qué hacer cuando la impresión es incorrecta?
Detenga el proceso, identifique el intervalo de producción afectado y ponga los frascos en cuarentena. El reprocesado debe ser aprobado por el departamento de calidad y validado sobre el sustrato decorado real. Una reparación visualmente satisfactoria puede aun así debilitar la adherencia, atacar un recubrimiento o provocar agrietamiento por tensión.
| Estado de la impresión | Tratamiento práctico |
|---|---|
| Húmeda o aún sin curar | Un limpiador aprobado por el proveedor puede eliminar la tinta si no produce microfisuras en el plástico ni ataca la pintura. Después, limpie, repita el tratamiento si es necesario y vuelva a imprimir solo tras superar una prueba de adherencia y aspecto. |
| Curada sobre vidrio sin recubrimiento | Puede ser posible un decapado químico o mecánico controlado, pero este puede rayar el vidrio, dejar residuos o alterar los recubrimientos. Valide el método de decapado e inspeccione cada frasco reprocesado. |
| Curada sobre plástico o vidrio pintado | Una eliminación agresiva suele dañar el sustrato o la capa base. Rechazar el producto suele ser más seguro y económico que generar un defecto oculto de durabilidad. No vuelva a aplicar llama ni a hornear sin un intervalo de parámetros de proceso aprobado. |
| Sobreimpresión o cobertura del error | Utilícelas únicamente cuando se hayan validado el diseño revisado, el espesor de película, el color, la adherencia entre capas y el curado. No es aceptable cubrir un error si la impresión original sigue siendo visible o si la capa adicional reduce la flexibilidad. |
Lista de comprobación para la aprobación del comprador
- Especifique la resina exacta del frasco o la combinación de vidrio y recubrimiento, y prohíba los cambios no aprobados.
- Apruebe un plano acotado de decoración, una referencia Pantone o una muestra patrón física de color, el espacio sin imprimir en la unión y la tolerancia de registro.
- Solicite la familia de tintas, el método de curado y las pruebas del pretratamiento; no hacen falta detalles confidenciales de la formulación, pero sí trazabilidad.
- Defina los límites de aspecto para microporos, contaminación, opacidad, posición y color.
- Defina los ensayos de adherencia, frotamiento, rayado, resistencia a la fórmula, humedad y compresión, con tiempos de acondicionamiento y criterios de aceptación o rechazo.
- Antes de la producción en serie, apruebe muestras decoradas y llenas para comprobar la compatibilidad, no solo muestras patrón vacías.
- Exija la aprobación de la primera pieza, controles periódicos durante el proceso, identificación de lotes y muestras de retención.
- Acuerde de antemano cómo se gestionarán el reprocesado, la selección de unidades, la sustitución y la aprobación de desviaciones.
Preguntas frecuentes
¿La serigrafía es impermeable?
Puede resistir el agua si el sustrato, el pretratamiento, la tinta y el curado son adecuados, pero la impermeabilidad no está garantizada de forma automática. Ensaye los frascos llenos tras una exposición prolongada al agua y la humedad, e incluya frotamiento en húmedo si corresponde al uso previsto.
¿Puede utilizarse la misma tinta para imprimir frascos de vidrio y de plástico?
Algunas series de tintas para envases indican varios sustratos compatibles, pero no debe suponerse que una formulación y unas condiciones de curado sirven para cualquier recubrimiento de vidrio o grado de PET, HDPE o PP. Cada combinación de materiales necesita pruebas preliminares y ensayos de uso final.
¿Por qué la serigrafía supera los controles en fábrica pero se desprende después?
Entre las causas probables están la reticulación incompleta, el ataque de la fórmula, la humedad, la pérdida del efecto del tratamiento, las variaciones del sustrato o del recubrimiento, la flexión del frasco y la realización del ensayo antes de que la tinta alcance sus propiedades finales. Las muestras de retención y los datos de proceso registrados ayudan a distinguir el envejecimiento de las desviaciones de producción.
¿La tinta UV es siempre mejor que la tinta con disolventes o bicomponente?
No. La tinta UV puede curarse rápidamente y favorecer una producción eficiente, pero deben controlarse el espectro de la lámpara, las zonas de sombra, el espesor de película y la adherencia. Los sistemas con disolventes y los bicomponentes pueden ser adecuados para determinados sustratos u objetivos de resistencia. El mejor sistema es el validado con el frasco y la fórmula reales.
¿Necesita una prueba de decoración sobre su frasco real?
Envíe a Boyu Packaging el material del frasco, el diseño gráfico, el número de colores, la fórmula que se envasará y los ensayos previstos. Podemos evaluar el área imprimible, el proceso de decoración y el plan de validación de muestras antes de cerrar las especificaciones de producción.
Fuentes y referencias técnicas
Los parámetros citados son ejemplos de los sistemas mencionados. Utilice siempre la ficha técnica y la ficha de datos de seguridad vigentes de la tinta que realmente haya comprado.
- Ficha técnica de la serie de tintas serigráficas Nazdar 2300 UV/UV-LED.
- Tinta serigráfica para envases Nazdar serie 5100.
- Nazdar: tinta UV para envases, adherencia entre capas y tratamiento con llama.
- Ficha técnica de Marabu Ultra Glass UVGL.
- Ficha técnica de Marabu Mara Glass MGHT.
- ASTM D3359-23, medición de la adherencia mediante ensayo con cinta.
- ISO 12647-5:2015, control del proceso de serigrafía.



 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch