الإجابة المباشرة: اختر الأنبوب البلاستيكي عندما يحتاج المنتج إلى هيكل مرن، وشكل عريض وخيارات متنوعة للتزيين، ووزن منخفض أثناء النقل، وتجربة ضغط مألوفة. اختر الأنبوب الألومنيومي غير الملحوم عندما تتطلب التركيبة حاجزًا قويًا ضد الضوء والغازات والرطوبة، أو عندما يجب أن يظل الأنبوب مطويًّا بعد الاستخدام، أو عندما ترغب العلامة التجارية في مظهر معدني مجعد. ولا تعتبر أي من هاتين المادتين أفضل بشكل عام.
يجب أن يشمل القرار الحزمة الكاملة: تركيبة طبقة التلامس أو الطلاء الداخلي، والكتف، والفوهة، والغطاء، ومانع التسرب الخلفي أو الطية المعدنية، والزخرفة، وحجم التعبئة، وخط التعبئة. كما يجب توضيح مصطلح “أنبوب الألومنيوم” — فالألومنيوم الصلب المبثوق بالصدم لا يتطابق في تركيبته مع رقائق الألومنيوم الحاجزة (ABL).
تم إعداد هذا الدليل لعلامات التجميل التجارية، وشركات التعبئة التعاقدية، ومهندسي التغليف، وفرق الجودة، والمشترين الدوليين الذين يختارون الأنابيب المخصصة للكريمات، والجل، والمنتجات الشبيهة بالمراهم، ومنتجات العناية الشخصية. أما التطبيقات الدوائية والغذائية والصناعية، فتتطلب تقييمات تنظيمية وتقييمات التوافق الخاصة بها.
حدد أولاً معنى مصطلحي “الأنبوب البلاستيكي” و“الأنبوب الألومنيومي”
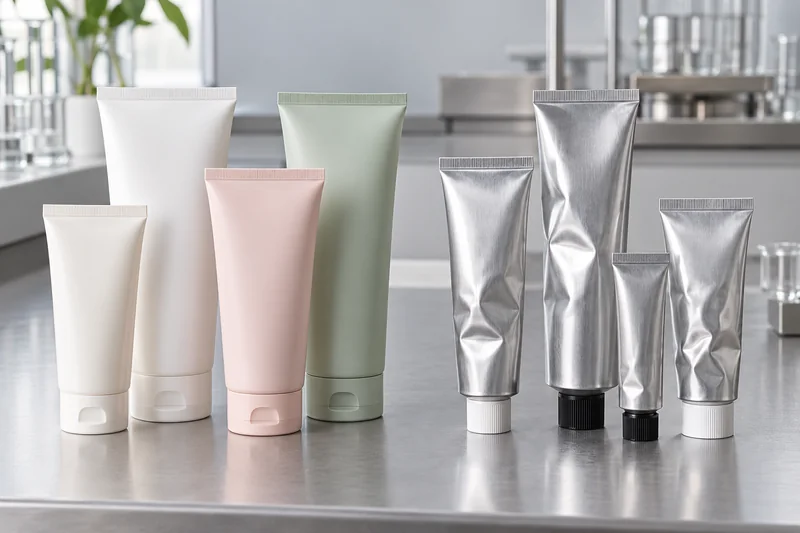
تعتبر مواصفات الشراء التي تقتصر على عبارة “أنبوب بلاستيكي” أو “أنبوب ألومنيوم” مواصفات غير مكتملة. فهناك ثلاثة أنواع مختلفة من التصميمات قد تبدو متشابهة في الصورة الفوتوغرافية، لكنها تتصرف بشكل مختلف أثناء التعبئة والتخزين والاستخدام.
أنبوب بلاستيكي مبثوق أو مبثوق بشكل مشترك
يتم بثق الجسم من مادة البولي إيثيلين (PE) أو البولي بروبيلين (PP) أو من بنية بوليمرية متعددة الطبقات، ثم يتم ربطه بكتف وعنق مصبوبين. وتتميز طبقة البولي إيثيلين الأحادية بالليونة والمرونة؛ أما البنى المبثوقة بشكل مشترك، فيمكن أن تضيف طبقات إضافية لتعزيز الصلابة أو اللون أو أداء الحاجز. وعادةً ما يستعيد الأنبوب البلاستيكي شكله الأصلي بعد الضغط عليه، لذا يظل شكله والتصميم المطبوع عليه في حالة جيدة طوال فترة الاستخدام. ويمكن لهذه القدرة على العودة إلى الشكل الأصلي أن تسحب الهواء مرة أخرى عبر الفتحة بعد التوزيع.
أنبوب مصفح من نوع PBL أو ABL
يبدأ الأنبوب المركب كلفافة مسطحة مطبوعة، يتم تشكيلها إلى أسطوانة ولحامها على طول خط التماس الجانبي. يستخدم نمط PBL هيكل حاجز بلاستيكي، غالبًا مع طبقة من مادة EVOH؛ بينما يتضمن نمط ABL حاجزًا رقيقًا من رقائق الألومنيوم بين طبقات البوليمر. وعادةً ما يكون لكلا النوعين سطح بلاستيكي ملامس للمنتج وكتف مقولب. للاطلاع على التفاصيل المتعلقة بالاختيار بين هذين النوعين من الأغلفة المركبة، استخدم دليل Boyu دليل أنابيب مستحضرات التجميل ABL مقابل PBL.
أنبوب ألومنيوم قابل للطي بدون لحامات
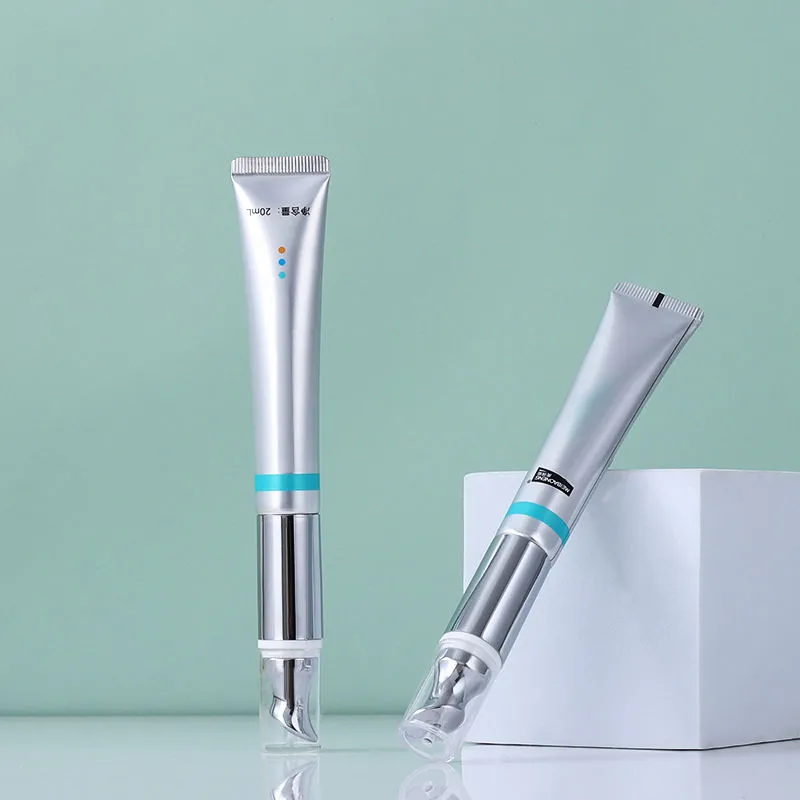
يتم بثق أنبوب الألومنيوم الصلب بالضغط من قطعة ألومنيوم أولية. ويتم تشكيل جسمه وكتفه كقطعة معدنية واحدة غير ملحومة، وعادةً ما يكون مزودًا بغطاء منفصل. وغالبًا ما يتم تطبيق طلاء واقٍ عند ملامسة المنتج، وذلك عندما يتعين منع ملامسة التركيبة للألومنيوم المكشوف. وبعد التعبئة من خلال الطرف المفتوح، تقوم آلة التعبئة بتسطيح المعدن وطيّه عدة مرات. ويحتفظ الأنبوب بكل طية بدلاً من العودة إلى شكله الأصلي.
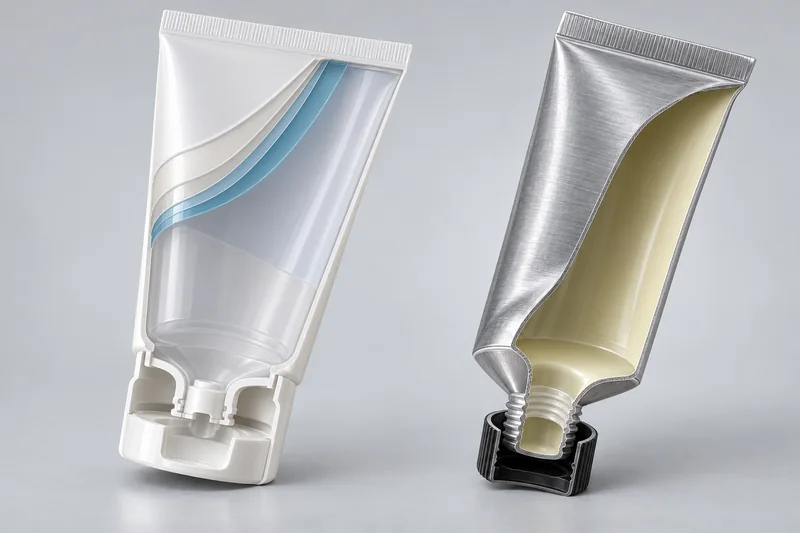
الأنابيب البلاستيكية مقابل الأنابيب الألومنيوم: المقارنة في جدول واحد
| المعيار | أنبوب بلاستيكي / أنبوب PBL | أنبوب ألومنيوم غير ملحوم | ما الذي ينبغي للمشتري التحقق منه |
|---|---|---|---|
| حاجز | يعتمد ذلك على نوع الراتنج، وعدد الطبقات، والصبغة، وطبقة الحاجز | تحجب الجدران المعدنية المتصلة الضوء وتشكل حاجزًا قويًا ضد الغازات والرطوبة؛ ولا يزال الإغلاق والطي عاملين مهمين | نتيجة قياس الحاجز أو الاستقرار للحزمة الكاملة |
| الشكل بعد الضغط | تستعيد شكلها الأصلي | تتجعد وتظل منكمشة | تجربة المستخدم، وإفراغ المحتويات، ومظهر العبوة بعد الاستخدام |
| عودة الهواء | يمكن أن يسحب جهاز استعادة الجسم الهواء عبر المخرج | يقلل الطي من ظاهرة الارتداد الناتج عن حركة الجسم | الحساسية الفعلية للأكسجين وسلوك الغطاء/الفتحة |
| اتصال بـ «فورمولا» | غلاف بوليمر، كتف، طبقة مانعة للتسرب، وغطاء | طلاء داخلي، وربما غشاء/مادة مانعة للتسرب للفوهة، وغطاء | الرمز الدقيق للراتنج/الطلاء والتوافق مع عبوات الحشو |
| الزخرفة | مجموعة واسعة من التصاميم؛ شفافة، غير لامعة، لامعة، وطرق طباعة متعددة | طبقة أساسية مع طباعة متداخلة/زخارف أخرى؛ يمكن استخدام عصي بلياردو من المعدن الطبيعي | ثبات الحبر/الطلاء بعد التعبئة والفرك والانثناء |
| وضع الضرر | التشقق الناتج عن الإجهاد، انفصال الطبقات، فشل اللحامات أو مانع التسرب الخلفي | الخدوش، والطيات الشديدة، والثقوب الصغيرة، وتلف الطلاء، أو ضعف طية الحافة الخلفية | اختبار التوزيع والاستخدام المتكرر |
| أفضل استخدام افتراضي | مجموعة واسعة من منتجات التجميل والعناية الشخصية عند اعتمادها | المنتجات الحساسة للحواجز أو التي تحتوي على أجزاء معدنية عند التحقق من صحة الطلاء والطيات | اختر بناءً على مخاطر الصيغة، وليس اسم الفئة وحده |
ما هي المنتجات التي تناسبها الأنابيب البلاستيكية والألومنيوم؟
تُعد فئة المنتج مجرد معيار أولي. فقد يختلف كريمان للوجه في نظام المذيبات، ودرجة الحموضة (pH)، والزيوت العطرية، والمكونات الفعالة، وحساسية الأكسجين، واللزوجة. لذا، يجب الموافقة على الأنبوب بناءً على التركيبة النهائية وتصميم المنتج النهائي، وليس بناءً على قاعدة كريم عامة.
المرشحون المناسبون للأنابيب البلاستيكية أو أنابيب PBL
- منظفات الوجه، وكريمات اليدين، ولوشن الجسم، والشامبو، والبلسم، والأقنعة التي تجتاز اختبارات التوافق مع البوليمرات واختبارات الحاجز الواقي.
- المنتجات التي تتطلب أنبوبًا نظيفًا ومتينًا عند عرضها على الرف، ومجموعة واسعة من الأغطية القابلة للفتح، أو الأغطية اللولبية، أو رؤوس التطبيق، أو رؤوس التدليك.
- التعبئة المخصصة للسفر، والعينات، والتعبئة المخصصة للسوق الشامل، حيث يُعد وزن العبوة الخفيف وسهولة الضغط من العوامل المهمة.
- هياكل غير شفافة أو متعددة الطبقات للتركيبات التي تتطلب حماية أكبر من البولي إيثيلين الشفاف أحادي الطبقة، رهناً بالأداء المقاس.
يمكن للمشترين تصفح منتجات «بويو» مجموعة أنابيب الكريمات التجميلية لمقارنة الأشكال وأنماط الإغلاق، ثم تحديد البنية الدقيقة. بالنسبة للعبوات الأصغر حجمًا، فإن أنبوب لوشن وكريم اليدين سعة 15–30 مل يوضح هذا النموذج شكلًا بلاستيكيًّا محمولًا دون أن يثبت ملاءمته لكل تركيبة.
المرشحون المناسبون للأنابيب الألومنيوم غير الملحومة
- الكريمات ذات القوام الشبيه بالمرهم، والبلسمات المركزة، ومنتجات العناية المختارة التي تتطلب عبوة شديدة التعتيم وقابلة للطي.
- التركيبات التي تثبت دراسة استقرارها وجود فائدة ملموسة من الحد من نفاذية الضوء أو الغاز.
- العلامات التجارية التي تقبل عن عمد ظهور التجاعيد كجزء من المظهر الجمالي للمنتجات الطبية أو الصيدلانية أو ذات العبوات المعدنية.
- منتجات يُساعد فيها التصميم المُحسَّن لاستعادة الشكل على الحد من الهواء الذي يتم سحبه مرة أخرى بعد كل ضغطة.
لا ينبغي اختيار الألومنيوم لمجرد أن أحد مكوناته يبدو “فعالاً”. فقد يكون الطلاء الداخلي هو السطح الفعلي الملامس للمنتج، وقد تؤدي عيوب الطلاء أو عدم التوافق الكيميائي إلى تغير اللون أو التآكل أو انبعاث الغازات أو تغيير التركيبة. ولا يُعد الجدار المعدني حماية ممتازة إلا عندما يظل الطلاء والغطاء والطية الخلفية سليمة.
الصيغ التي تتطلب إجراء دراسة موسعة للتوافق
تستحق المواد التي تحتوي على نسبة عالية من العطور أو الزيوت العطرية، والمذيبات العضوية، والأحماض أو القلويات القوية، وأنظمة الأكسدة/الاختزال، والمكونات المتطايرة، والجزيئات الكاشطة اهتمامًا إضافيًا. فقد يتعرض البلاستيك للانتفاخ أو التليين أو التشقق الناتج عن الإجهاد أو فقدان الرائحة؛ وقد يتليّن طلاء الألومنيوم أو يفقد قوة التصاقه أو يكشف المعدن عند المسام. استخدم منتجات Boyu’s بروتوكول توافق العبوات التجميلية لإنشاء مصفوفة التخزين، وعناصر التحكم، وجدول التقييم.
العلاقة بين السعة والقطر والطول والمادة
لا تتحدد السعة بالطول وحده. فالكمية القابلة للتعبئة في الأنبوب تعتمد على القطر الداخلي، وحجم الكتف، وبنية الجدار، وكثافة المنتج، والمساحة الفارغة المطلوبة، واحتياطي الختم أو الطي، والخلوص الخاص بفوهة التعبئة، وكمية المنتج المسموح بها في منطقة الختم. ولذلك، لا يمكن تحويل الملليلترات الاسمية إلى تصميم نهائي للأنبوب دون استخدام الصيغة وعملية التعبئة.
عادةً ما يحدد القطر منصة التغليف
يؤثر القطر على قوة الإمساك، وعرض الرف، ومساحة الزخرفة، وهندسة الكتف، وأنواع الأغطية المتاحة. ثم يتم تعديل الطول ضمن نطاق العملية الخاصة بالمحول للوصول إلى السعة المستهدفة. بالنسبة لنفس الحجم الاسمي للتعبئة، يكون الأنبوب الضيق أطول وقد يتعرض للانثناء أو يكون أقل ثباتًا على خط التعبئة؛ أما الأنبوب العريض فيكون أقصر، ويشغل مساحة أكبر على الرف وقد يحتاج إلى غطاء أكبر.
توضح مجموعة المنتجات المصفحة التي نشرتها إحدى شركات تصنيع الأنابيب هذه العلاقة: يبلغ القطر حوالي 16 ملم للعبوة المرجعية سعة 10 سم مكعب، و25 ملم للعبوة سعة 45 سم مكعب، و35 ملم للعبوة سعة 110 سم مكعب، و50 ملم للعبوة سعة 200 سم مكعب. هذه القيم هي أمثلة من مورد واحد — وليست معايير صناعية. يجب أن تستند السعة النهائية إلى المخطط المعتمد وإجراء تجربة التعبئة.
يحتاج البلاستيك والألومنيوم إلى فواصل نهائية مختلفة
تحتاج الأنابيب البلاستيكية واللامينيتية إلى طول ذيل نظيف كافٍ لعمليات التسخين، والضغط بالفكوك، والتبريد، والترميز، والتشذيب. أما الأنابيب الألومنيومية فتحتاج إلى طول كافٍ للطي المحدد، سواء كان طيًا مفردًا أو مزدوجًا أو ثلاثيًّا أو على شكل سرج. لذلك، فإن طلب أطوال قطع متساوية لحجم اسمي متساوٍ قد يؤدي إلى أن يكون أحد الأشكال غير ممتلئ بالكامل، أو ممتلئًا بشكل زائد، أو مستحيل إغلاقه بشكل صحيح. ويجب أن يوافق المُعبِئ، وليس فقط مُصنِّع الأنابيب، على الطول.
بالنسبة للتنسيق المتوسط، فإن منتجات Boyu مثال على أنبوب بلاستيكي سعة 60 مل لكريم اليدين يوضح ذلك لماذا ينبغي النظر في السعة والقطر ونوع الإغلاق والزخرفة كعناصر مترابطة، بدلاً من شرائها كأجزاء منفصلة.
تختلف عمليات التصنيع والتعبئة اختلافًا جوهريًّا
إنتاج الأنابيب البلاستيكية
- يتم تجفيف الراتنج ومركزات الألوان والإضافات المحددة أو معالجتها حسب الحاجة، ثم يتم تغذيتها إلى آلة البثق.
- يتم بثق الغلاف أحادي أو متعدد الطبقات عبر قوالب تحديد المقاس، ثم يتم تبريده وتقطيعه إلى أطوال محددة. أما الأنبوب المركب، فيبدأ كلفافة مطبوعة يتم تشكيلها ولحامها من الجانبين.
- يتم تشكيل الكتف والخيط والفتحة على الجلبة عن طريق القولبة بالضغط أو الحقن، أو يتم لحام كتف مُعد مسبقًا بها.
- يتم معالجة السطح عند الضرورة، وتزيينه، وتجفيفه؛ ثم يتم تثبيت الغطاء وفقًا لعزم الدوران والاتجاه المحددين.
- يتم تزويد أنبوب الذيل المفتوح إلى آلة التعبئة، حيث يتم تعبئته وإغلاقه باستخدام الهواء الساخن أو الموجات فوق الصوتية أو الفك الساخن أو أي عملية ختم حراري أخرى معتمدة. كما يمكن لشركة ABL استخدام الختم بالترددات العالية على المعدات المناسبة.
إنتاج الأنابيب الألومنيوم غير الملحومة
- يتم بثق قطعة الألمنيوم بالصدم داخل قالب لتشكيل الجسم والكتف بدون لحام.
- يتم قص الأنبوب وتثقيبه وتليينه حتى يصبح المعدن الذي تعرض للتصلب الناتج عن التشغيل قابلاً للانثناء بالشكل المناسب.
- يتم رش طلاء داخلي محدد وتجفيفه عندما تتطلب حماية المنتج ذلك. ويُعد رمز الطلاء وسماكة الطبقة وظروف التجفيف من السجلات الحاسمة في العملية.
- يتم تطبيق طبقة أساس خارجية وتجفيفها، ثم تتم عملية الطباعة، وتطبيق طبقة واقية من الورنيش عند الحاجة، وتركيب الغطاء، والفحص.
- يقوم جهاز التعبئة بتحميل المنتج من خلال الجزء الخلفي، ثم يقوم بتسوية الطرف، ووضع أي مادة مانعة للتسرب محددة للطية، وإكمال نمط الطية المعتمد.
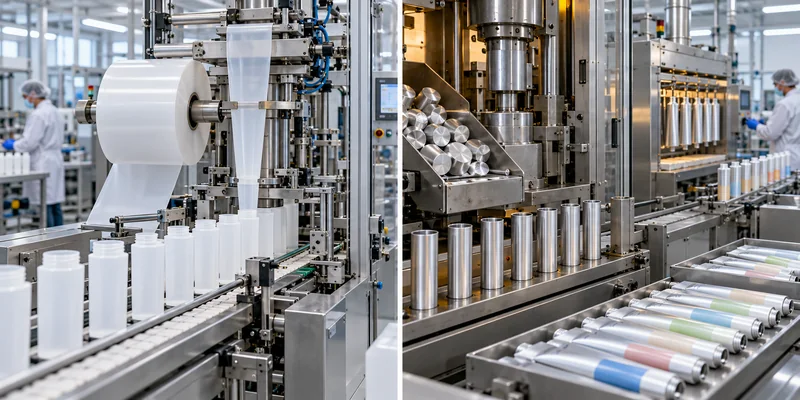
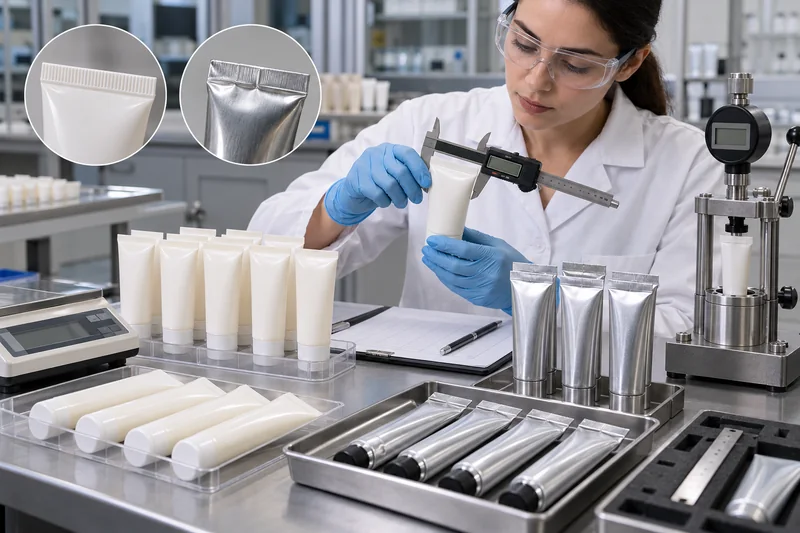
مراقبة الجودة: الاختبارات العامة والاختبارات الخاصة بالمواد
يتطلب كلا النوعين رسومات معتمدة، واختبارات للحدود البصرية، والتحقق من السعة/التعبئة، وملاءمة الغطاء، والتسرب، وثبات الزخرفة، والتوافق، واختبارات التفريغ والتوزيع. ويكمن الاختلاف الجوهري في الأماكن التي قد يتعرض فيها كل هيكل للفشل.
| إجراء الضبط | الأولوية للبلاستيك / اللامينيت | الأولوية للألمنيوم |
|---|---|---|
| الأبعاد | القطر، الطول، شكل الجدار، الشكل البيضاوي، الكتف/الفتحة، التماس الجانبي | القطر، الطول، سماكة الجدار، الكتف/الفوهة، الخيط، وهامش الطي |
| المفاصل الهيكلية | لحام الرأس بالكم، ومتانة التماس الجانبي للطبقة المركبة، واللحام الحراري للطرف | جسم خالٍ من اللحامات، وسلامة الطيات/التجعيدات، واستمرارية مادة مانعة للتسرب في الطيات |
| سطح التلامس | درجة الراتنج، طبقات العزل/الربط، الانتفاخ، التشقق الناتج عن الإجهاد، خطر الانتقال | خصائص الطلاء، وسماكة الطبقة، والمسامية، والالتصاق، والتصلب، وتفاعل التركيبة |
| استخدام المحاكاة | الاسترداد، والشفط العكسي، وقوة الضغط، وانثناء مانع التسرب، وتفريغ المنتج | نمط الانهيار، حافة الطي، مقاومة الثقوب/الانبعاجات، والتفريغ |
| الزخرفة | ثبات الحبر/الرقائق المعدنية بعد الثني، والتلامس مع التركيبة، والفرك، والتقادم | تماسك الطبقة الأساسية/الحبر/الورنيش بعد التجعيد، والتثني، والفرك، والتقادم |
لا تحدد المعايير ذات الصلة حدًا عالميًا للقبول
تتضمن قائمة معايير ETMA المعيار EN 13045 الخاص بأبعاد الأنابيب البلاستيكية الأسطوانية والتفاوتات المسموح بها؛ والمعيار EN 13046/13047 الخاص بأبعاد الأنابيب المعدنية؛ والمعيار EN 12377 الخاص بإحكام إغلاق الأغطية؛ و EN 15386 الخاصة بقدرة التصاق الطباعة؛ و EN 15385 الخاصة بقوة اللحام الرأسي للرقائق؛ و EN 15384-1/-2 الخاصة بمسامية الطلاء الداخلي للألومنيوم. أما المعيار EN 16285 فيتناول تشوه هيكل الألومنيوم.
تجيب هذه الطرق على أسئلة اختبار محددة. وهي لا تحدد مدى توافق تركيبة العلامة التجارية، أو مدة الصلاحية، أو مستوى الجودة المسموح به (AQL)، أو الحد العام لقوة الختم. وتحذر المواصفة EN 15384-1 نفسها من أن الموصلية الكهربائية ليست سوى معيار واحد من معايير جودة الطلاء، ويجب تقييمها جنبًا إلى جنب مع سماكة الطلاء ونتائج دراسات المقاومة والاستقرار. ويجب على المشتري تحديد فئات العيوب وحجم العينة والشروط وقيم القبول في اتفاقية الجودة.
في حالة حدوث تسرب أو انفجار في الذيل البلاستيكي، لا تكتفِ برفع درجة الحرارة. قم بتشخيص التلوث، وخصائص التسخين، وضغط الفكوك، والتبريد، وبنية المادة، والضغط في منطقة الختم. دليل Boyu لـ فشل إحكام إغلاق أنبوب مستحضرات التجميل يشرح تسلسل خطوات حل المشكلات بالتفصيل.
التكلفة، والحد الأدنى للطلب، والتزيين: لماذا تختلف عروض الأسعار
البلاستيك ليس بالضرورة أرخص، والألومنيوم ليس بالضرورة أعلى سعرًا. تتحدد قيمة عرض السعر بناءً على قطر المنصة، وطول القطع، وهيكل الجدار أو الطبقة المركبة، ومواصفات الراتينج أو الألومنيوم، والطلاء الداخلي، والكتف/الفوهة، والغطاء، وألوان الزخرفة، وخطوات المعالجة، والأدوات المستخدمة، وكمية الطلب، ونسبة الخردة/العائد، وعبء الفحص.
- الحد الأدنى لكمية الطلب للبلاستيك/الألوان: قد يتطلب كل من لون الراتينج المخصص، والتصميم متعدد الطبقات، والغطاء الفريد حدًا أدنى منفصلاً للإنتاج.
- الحد الأدنى لكمية الطلب من الألواح الخشبية المركبة: يؤثر عرض الويب المطبوع، وأسطوانة/لوحة التصميم، وإعداد التماس الجانبي، واستخدام اللفة الرئيسية على كفاءة التشغيل من الناحية الاقتصادية.
- الحد الأدنى لكمية الطلب من الألومنيوم: يمكن أن يؤثر كل من قطر القالب، ومنصة الأدوات، ودفعة الطلاء/الطبقة الأساسية، وإعدادات الطباعة، وإمدادات الأغطية، على تحديد الحد الأدنى.
- الزخرفة: يجب حساب الألوان الفعلية للطباعة، ومناطق الختم الساخن، والورنيش الخاص، وتفاوتات الألوان. إن إضفاء مظهر معدني على البلاستيك هو عملية معينة؛ أما المعدن الطبيعي على الألومنيوم فيظل يحتاج إلى نظام طلاء/طباعة خاضع للرقابة.
اطلب عروض أسعار بناءً على نفس المواصفات المعتمدة. لا يمكن مقارنة السعر الأقل القائم على البولي إيثيلين أحادي الطبقة بعرض السعر الخاص بـ EVOH PBL أو ABL أو الألومنيوم الصلب المطلي بالورنيش من الداخل. اطلب من الموردين فصل تكاليف جسم الأنبوب، والغطاء، والزخرفة، والأدوات، والاختبار، والتعبئة للتصدير، حتى تظهر الفروق بوضوح.
قابلية إعادة التدوير: القيمة المادية تختلف عن واقع عملية الجمع
تتوفر تقنيات معترف بها لإعادة تدوير كل من الألومنيوم والبلاستيك، لكن قابلية إعادة تدوير الأنبوب النهائي في الواقع تعتمد على تركيبته الكاملة، وبقايا المنتج، والغطاء/الطلاء/الزخرفة، والحجم، والبنية التحتية المحلية لجمع النفايات وفرزها وإعادة معالجتها. ولا تُثبت عبارة “مصنوع من مادة قابلة لإعادة التدوير” أن عبوة معينة يتم جمعها وإعادة تدويرها في سوق البيع.
يميز دليل APR الخاص بأنابيب البلاستيك القابلة للضغط بين التوافق التقني مع مسارات إعادة تدوير البولي إيثيلين عالي الكثافة (HDPE) أو البولي بروبيلين (PP) وبين الإذن بالإدلاء بادعاء عام بشأن قابلية إعادة التدوير. وبالمثل، تقوم RecyClass بتقييم التصميم بأكمله — بما في ذلك الأغطية والملصقات والمواد اللاصقة وطبقات الحاجز. بالنسبة للمبيعات في الاتحاد الأوروبي، تفرض اللائحة (EU) 2025/40 التزامات تدريجية بتقليل حجم التغليف وقابلية إعادة التدوير؛ لذا يجب على الفرق تقييم تاريخ التطبيق الدقيق وفئة التغليف بدلاً من نسخ ادعاء عام يتعلق بعام 2030.
وبالتالي، فإن المقارنة المقنعة في مجال الاستدامة تتضمن بيانات عن كتلة الأنبوب، وتركيبة المواد، والأدلة على محتوى المواد المعاد تدويرها، وطريقة تفريغ المنتج، والتغليف الثانوي، والإرشادات الخاصة بالسوق المستهدفة. تجنب تحديد منتج فائز بناءً على اسم المادة وحده.
كيفية اختيار مورد للأنابيب البلاستيكية أو الألومنيوم
ابدأ بالتأكد من المنتجات التي تقوم الشركة بتصنيعها فعليًّا. فقد يلجأ مورد متخصص في البولي إيثيلين المبثوق إلى الاستعانة بمصادر خارجية لتصنيع الألواح المطلية بالبولي إيثيلين (ABL) أو الألومنيوم الصلب؛ في حين أن مصنع الأنابيب المعدنية قد لا يمتلك خطوط إنتاج الأغطية البلاستيكية أو الزخارف. ولا يُعتبر الاستعانة بمصادر خارجية أمرًا غير مقبول تلقائيًّا، ولكن يجب أن تتسم الشفافية فيما يتعلق بالمقاول من الباطن، ومسار مراقبة التغييرات، والمسؤولية عن الجودة.
المستندات المطلوبة قبل إصدار أمر الشراء
- إقرار البناء: طبقات الغلاف، والسماكات، ودرجات الراتنج، أو مواصفات الألومنيوم؛ نوع الطلاء الداخلي؛ ومواد الكتف، والغشاء، والغطاء، والحبر، والمواد اللاصقة.
- الرسم الموجه: القطر، الطول، مستوى الملء الكامل/المستهدف، الفوهة، الخيط، الجدار، احتياطي الختم أو الطي، مساحة التصميم الفني والتفاوتات المسموح بها.
- خريطة العملية: مواقع التصنيع والديكور المحددة، وضوابط العمليات الحرجة، والعمليات المُعهدة إلى مقاولين من الباطن.
- خطة الجودة: اختبارات الاستلام، والاختبارات أثناء العملية، والاختبارات النهائية؛ أخذ العينات؛ تتبع التجاويف/القوالب؛ المعايرة؛ العينات المحتفظ بها؛ التعامل مع حالات عدم المطابقة.
- التحقق من صحة الصيغة: بروتوكول التوافق والاستقرار للعبوات المعبأة باستخدام أنابيب وأغطية وزخارف مخصصة للإنتاج.
- تجربة خط التعبئة: عدد كافٍ من المكونات التمثيلية للتحقق من عمليات التعبئة، والختم/الطي، والترميز، والتسرب، وتعبئة العبوات بالكميات المطلوبة عند السرعات المستهدفة.
- ضبط التغيير: موافقة مسبقة مكتوبة على أي تغييرات تتعلق بالراتنج، أو الطبقة، أو الطلاء، أو الرقاقة المعدنية، أو الغطاء، أو القالب/الأداة، أو الزخرفة، أو موقع التصنيع، أو المقاول من الباطن.
- الدعم المقدم للمطالبة: تقارير الاختبار أو تقييمات التصميم الإقليمية المتعلقة بقابلية إعادة التدوير، أو محتوى المواد المعاد تدويرها، أو الادعاءات التنظيمية المستخدمة فعليًّا على العبوة.
أسئلة المراجعة التي تكشف عن القدرات الحقيقية
- هل يمكن للمصنع عرض خط الإنتاج الخاص بالتصميم المحدد الوارد في عرض الأسعار؟
- كيف تتم مراقبة معلمات البثق/اللحام الرأسي أو معلمات البثق بالصدم/التلدين؟
- كيف يتم فحص تغطية طلاء الألومنيوم، وعملية التصلب، والمسامية، وماذا يحدث في حالة حدوث عطل؟
- كيف يتم التحقق من سلامة الوصلات الجانبية للرقائق الخشبية، وأختام الذيل البلاستيكية، وطيات الألومنيوم عند تعبئة المنتج؟
- هل يمكن تتبع دفعات المواد والطلاء والديكور حتى الوصول إلى العلب الجاهزة؟
- ما هي قيم الأبعاد والأداء المضمونة في الرسم، وأيها تعتبر قيمًا نموذجية فقط؟
- من المسؤول عن اتخاذ الإجراءات التصحيحية عندما يعمل الأنبوب بشكل سيئ عند استخدام مادة التعبئة المحددة؟
بالنسبة لمشاريع العناية باليدين، فإن منتجات «بويو» فئة أنابيب كريم اليدين توفر نقطة انطلاق مناسبة لاختيار عائلة المنتجات. يرجى تحديد التركيبة، وكمية التعبئة المستهدفة، والقطر المفضل، ومتطلبات الطبقة العازلة، وغطاء العبوة، والتزيين، والسوق المستهدفة، وطريقة التعبئة قبل طلب العينات.
تسلسل اختيار عملي
- رتب مخاطر الصيغة حسب الأهمية: الأكسجين، والضوء، والرطوبة، وفقدان الرائحة، وتأثير المذيبات، ودرجة الحموضة/التفاعلية، والجسيمات.
- حدد سلوك الاستخدام المطلوب: عرض مرن أو انهيار دائم، وإغلاق بيد واحدة، وفتحة مستهدفة، وتفريغ.
- اختر الهياكل المرشحة: لا تتجاهل نهجي PBL وABL إذا كانا يلبيان متطلبات وسطية.
- اختر القطر قبل تحديد الطول النهائي: قم بمواءمة معدات تحديد ملمس اليد، والإغلاق، والزخرفة، والحشو، ثم احسب السعة القابلة للاستخدام وهامش الختم/الطي.
- اختبار حزم الإنتاج الكاملة: التوافق، والتسرب، والتوزيع، والديكور، والنقل، والتقادم.
- اعتمد الدليل، وليس الصورة الفوتوغرافية: رسومات الأقفال، ورموز المواد، والعينات المعيارية، والحدود، ومراقبة التغييرات.
الأسئلة الشائعة
هل الأنبوب المصنوع من الألومنيوم أفضل دائمًا من الأنبوب البلاستيكي؟
لا. يوفر الألومنيوم حاجزًا قويًّا بجدار معدني وخصائص قابلة للطي، لكنه عرضة للتجعد والانبعاج، ويحتاج إلى حماية داخلية مناسبة، كما يستخدم عملية إغلاق مختلفة. أما البلاستيك فيتميز بقدرته على استعادة شكله الأصلي، وسهولة التعامل معه، ومرونة أكبر في التصميم. ويجب أن يجتاز الاختيار النهائي اختبارات التركيبة وخط الإنتاج.
هل ABL هو نفسه الأنبوب الألومنيومي؟
لا. ABL عبارة عن مادة مركبة متعددة الطبقات تحتوي على رقائق ألومنيوم رقيقة بين طبقات البوليمر، وعادةً ما تتضمن طبقة بلاستيكية ملامسة للمنتج. أما الأنبوب الألومنيومي غير الملحوم فيتم تصنيعه عن طريق البثق بالصدم من قطعة معدنية، وقد يتم طلاءه بطبقة داخلية من الورنيش.
هل يمكن أن يكون لأنبوب بلاستيكي سعة 50 مل وأنبوب ألومنيوم سعة 50 مل نفس الأبعاد؟
ليس بالضرورة. فهناك اختلافات في الجدار والكتف والهندسة الداخلية القابلة للاستخدام، كما أن الأجنحة القابلة للطي المصنوعة من الألومنيوم تتطلب احتياطيًا مختلفًا في الجزء الخلفي مقارنةً بالأجنحة البلاستيكية المُغلقة بالحرارة. لذا، يجب الموافقة على رسومات منفصلة وإجراء تجارب تعبئة حتى عندما تكون السعة الاسمية متطابقة.
أي أنبوب يُعد الأفضل لتركيبة حساسة للضوء أو للأكسجين؟
يُعد الألومنيوم غير الملحوم أو رقائق الحاجز المناسبة خيارًا منطقيًّا، لكن مصطلح “حساس” لا يحدد الإجابة بمفرده. قارن بين ثبات عبوات الألومنيوم المخصصة للإنتاج، وعبوات ABL و/أو PBL، بما في ذلك أداء الإغلاق والختم، ثم اختر أبسط هيكل يلبي هدف مدة الصلاحية.
أي الأنبوبين أكثر قابلية لإعادة التدوير؟
لا يمكن التوصل إلى إجابة شاملة وموثوقة استنادًا إلى اسم المادة وحده. يجب التحقق من تصميم العبوة الكاملة، والمخلفات، والمكونات، والحجم، وعمليات الجمع وإعادة المعالجة في كل سوق مستهدف. يجب دعم الادعاءات الموجهة للمستهلكين بالمنهجية أو الشهادات الإقليمية المعمول بها.
المصادر
تم الاطلاع عليه في 21 أكتوبر 2026. يُشار إلى المعايير فيما يتعلق بالنطاق واختيار الاختبارات؛ ويجب على المشتري الحصول على النص الكامل الحالي ووضع معايير القبول الخاصة بالمنتج.
- مجلس الأنابيب في أمريكا الشمالية — كيف تُصنع الأنابيب البلاستيكية.
- مجلس الأنابيب في أمريكا الشمالية — كيفية تصنيع الأنابيب المركبة.
- مجلس أنابيب أمريكا الشمالية — كيف تُصنع أنابيب الألومنيوم.
- مجلس الأنابيب في أمريكا الشمالية — خيارات إحكام إغلاق الأنابيب.
- الرابطة الأوروبية لمصنعي الأنابيب — أنواع الأنابيب والمعايير الأوروبية الخاصة بها.
- SIS / EN 15384-1:2017 — مسامية الطلاءات الداخلية للأنابيب الألومنيوم المرنة.
- رابطة شركات إعادة تدوير البلاستيك — مرجع تصميم أنابيب البلاستيك القابلة للضغط.
- RecyClass — إرشادات التصميم من أجل إعادة التدوير.
- EUR-Lex — اللائحة (EU) 2025/40 بشأن العبوات ونفايات العبوات.
- أنابيب كانساي — مقاسات الأنابيب المصفحة وتصميمها (القيم المرجعية الخاصة بالمورد).
- FDA الأمريكية — ملخص متطلبات وسم مستحضرات التجميل.
 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch