Kurz erklärt: Entscheiden Sie sich für eine Kunststofftube, wenn das Produkt einen elastischen Körper, eine breite Form und vielfältige Dekorationsmöglichkeiten, ein geringes Transportgewicht sowie ein vertrautes Ausdrückegefühl erfordert. Wählen Sie eine nahtlose Aluminiumtube, wenn die Rezeptur eine starke Licht-, Gas- und Feuchtigkeitsbarriere benötigt, die Tube nach der Entnahme zusammengeklappt bleiben soll oder die Marke ein gekräuseltes Metallaussehen wünscht. Keines der beiden Materialien ist grundsätzlich besser.
Die Entscheidung muss das gesamte Paket umfassen: Rezeptur, Kontaktschicht oder Innenlackierung, Schulter, Düse, Verschlusskappe, Enddichtung oder Metallfalze, Dekoration, Füllvolumen und Abfülllinie. Auch der Begriff “Aluminiumtube” muss geklärt werden – massives, schlaggepresstes Aluminium ist nicht dasselbe wie ein Aluminium-Barriere-Laminat (ABL).
Dieser Leitfaden richtet sich an Kosmetikmarken, Lohnabfüller, Verpackungsingenieure, Qualitätsteams und internationale Einkäufer, die Tuben für Cremes, Gele, salbenartige Produkte und Körperpflegeprodukte auswählen. Für Anwendungen in den Bereichen Arzneimittel, Lebensmittel und Industrie sind eigene behördliche Zulassungen und Kompatibilitätsprüfungen erforderlich.
Definieren Sie zunächst, was unter “Kunststoffrohr” und “Aluminiumrohr” zu verstehen ist.
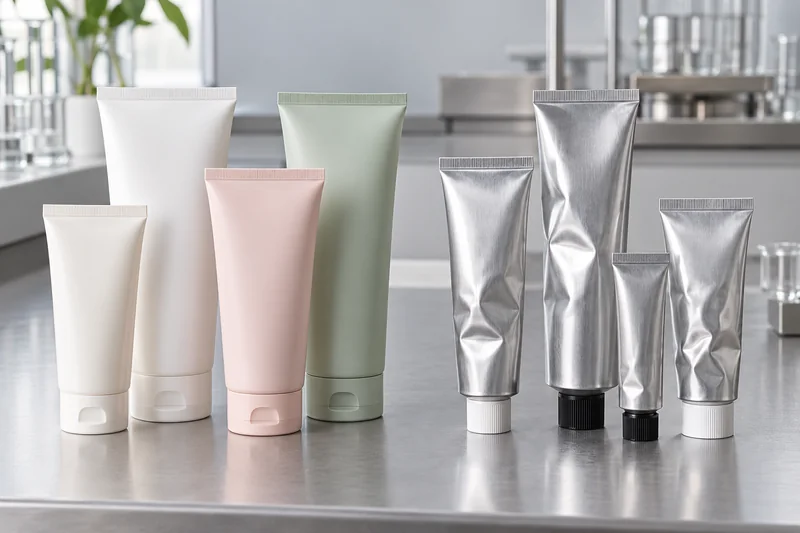
Eine Beschaffungsspezifikation, in der lediglich “Kunststoffrohr” oder “Aluminiumrohr” angegeben ist, ist unvollständig. Drei verschiedene Konstruktionen können auf einem Foto ähnlich aussehen, sich jedoch beim Befüllen, bei der Lagerung und im Einsatz unterschiedlich verhalten.
Extrudiertes oder coextrudiertes Kunststoffrohr
Der Schlauchkörper wird aus PE, PP oder einer mehrschichtigen Polymerstruktur extrudiert und mit einem geformten Schulter- und Halsbereich verbunden. Einschichtiges PE ist weich und elastisch; bei koextrudierten Strukturen können zusätzliche Schichten für Steifigkeit, Farbe oder Barriereeigenschaften hinzugefügt werden. Ein Kunststoffschlauch federt normalerweise nach dem Zusammendrücken wieder zurück, sodass seine Form und der Aufdruck während der gesamten Nutzungsdauer ansehnlich bleiben. Durch diese Rückstellkraft kann nach der Entnahme wieder Luft durch die Öffnung zurückgesaugt werden.
PBL- oder ABL-Laminatrohr
Ein Laminatrohr entsteht aus einer flachen, bedruckten Bahn, die zu einem Zylinder geformt und entlang einer Seitennaht verschweißt wird. Bei PBL kommt eine Kunststoffbarriere zum Einsatz, häufig mit einer EVOH-Schicht; bei ABL befindet sich eine dünne Aluminiumfolienbarriere zwischen den Polymerschichten. Beide verfügen in der Regel über eine Produktkontaktfläche aus Kunststoff und einen geformten Schulterbereich. Für eine detaillierte Auswahl zwischen diesen beiden Laminaten nutzen Sie Boyus Leitfaden für Kosmetiktuben von ABL vs. PBL.
Nahtloses, zusammenklappbares Aluminiumrohr
Ein massives Aluminiumrohr wird aus einem Aluminiumrohling durch Pressen extrudiert. Sein Körper und seine Schulter werden als ein nahtloses Metallstück geformt, in der Regel mit einer separaten Kappe. Häufig wird ein produktkontaktierender Lack aufgetragen, wenn die Rezeptur nicht mit blankem Aluminium in Berührung kommen darf. Nach dem Befüllen durch das offene Ende drückt der Füllstoff das Metall flach und faltet es mehrmals. Die Tube behält jede Falte bei, anstatt in ihr ursprüngliches Profil zurückzukehren.
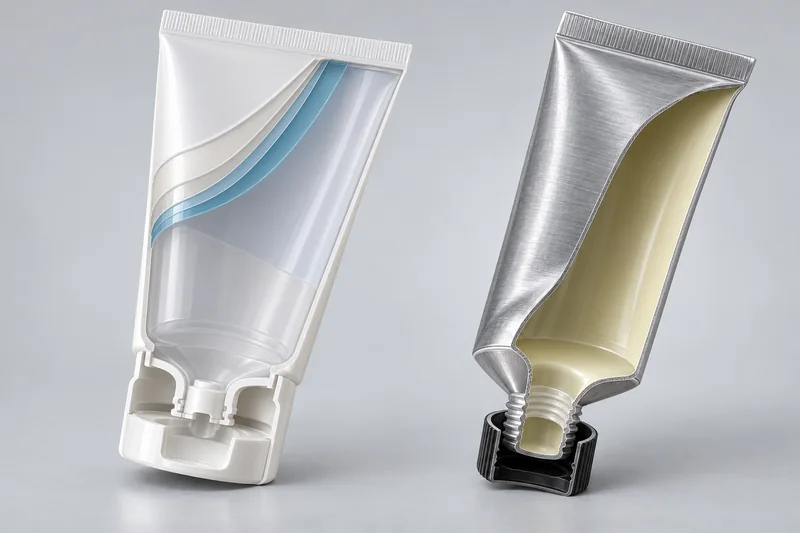
Kunststoffrohre vs. Aluminiumrohre: Die Entscheidung auf einen Blick in einer Tabelle
| Kriterium | Kunststoff-/PBL-Rohr | Nahtloses Aluminiumrohr | Was der Einkäufer prüfen sollte |
|---|---|---|---|
| Barrier | Hängt vom Harz, der Anzahl der Schichten, dem Pigment und der Sperrschicht ab | Eine durchgehende Metallwand hält Licht ab und bildet eine wirksame Gas- und Feuchtigkeitsbarriere; Verschluss und Falz spielen weiterhin eine Rolle | Gemessener Barriere- oder Stabilitätswert für die gesamte Verpackung |
| Form nach dem Auspressen | Nimmt wieder seine ursprüngliche Form an | Faltet sich und bleibt zusammengeklappt | Benutzererfahrung, Entleerung und Aussehen der Verpackung nach dem Gebrauch |
| Wiedereintritt in die Atmosphäre | Der Absaugkörper kann Luft durch den Auslass ansaugen | Das Zusammenfallen verringert den durch die Körperbewegung verursachten Rücksog | Tatsächliche Sauerstoffempfindlichkeit und Verhalten von Verschlusskappe und Öffnung |
| Formelkontakt | Polymerhülse, Schulter, Dichtungsschicht und Kappe | Innenlackierung, ggf. Düsenmembran/Dichtmittel und Verschlusskappe | Genaue Angabe der Harz-/Beschichtungsnummer und Kompatibilität mit dem Füllgut |
| Veredelung | Große Gestaltungsvielfalt; transparent, matt, glänzend und verschiedene Druckverfahren | Grundierung plus Offsetdruck/sonstige Verzierung; Metalloberflächen in Naturfarbe möglich | Haftfestigkeit von Druckfarbe/Beschichtung nach Befüllung, Reibung und Biegung |
| Schadensmodus | Spannungsrisse, Delaminierung, Versagen von Nähten oder Enddichtungen | Dellen, tiefe Knicke, kleine Löcher, Beschädigungen der Beschichtung oder eine schwache Falz am hinteren Ende | Vertrieb und Tests zur wiederholten Verwendung |
| Optimale Standardanwendung | Umfangreiches Sortiment an Kosmetik- und Körperpflegeprodukten nach Validierung | Barriereempfindliche oder metallhaltige Produkte, wenn Lackierung und Falze validiert sind | Entscheiden Sie sich anhand des Formularrisikos und nicht allein anhand der Kategoriebezeichnung |
Für welche Produkte eignen sich Kunststoff- und Aluminiumrohre?
Die Produktkategorie dient lediglich als erster Filter. Zwei Gesichtscremes können sich hinsichtlich Lösungsmittelsystem, pH-Wert, ätherischen Ölen, Wirkstoffen, Sauerstoffempfindlichkeit und Viskosität unterscheiden. Genehmigen Sie die Tube mit der endgültigen Rezeptur und der Produktionsgestaltung, nicht mit einer generischen Cremebasis.
Geeignete Kandidaten für Kunststoff- oder PBL-Röhrchen
- Gesichtsreiniger, Handcremes, Körperlotionen, Shampoos, Haarspülungen und Masken, die die Tests zur Polymerverträglichkeit und Barrierefunktion bestanden haben.
- Produkte, die eine saubere, strapazierfähige Tube im Regal erfordern und eine große Auswahl an Klapp-, Schraub-, Applikator- oder Massageköpfen bieten.
- Reise-, Probe- und Massenmarktformate, bei denen ein geringes Verpackungsgewicht und ein angenehmes Dosiergefühl wichtig sind.
- Undurchsichtige oder mehrschichtige Strukturen für Formulierungen, die einen höheren Schutz erfordern als durchsichtiges einlagiges PE, vorbehaltlich der gemessenen Leistungsdaten.
Käufer können das Angebot von Boyu durchstöbern Sortiment an Kosmetikcremetuben um Formen und Verschlüsse zu vergleichen und anschließend die genaue Struktur zu bestimmen. Bei kleineren Verpackungen ist die 15–30 ml Handlotion und Creme in der Tube veranschaulicht ein tragbares Kunststoffformat, ohne jedoch zu beweisen, dass es für jede Rezeptur geeignet ist.
Geeignete Kandidaten für nahtlose Aluminiumrohre
- Cremes in Salbenform, konzentrierte Balsame und ausgewählte Pflegeprodukte, für die eine hochdeckende, zusammenklappbare Verpackung benötigt wird.
- Formulierungen, bei denen die Stabilitätsstudie einen signifikanten Nutzen durch die Begrenzung des Licht- oder Gasdurchlasses nachweist.
- Marken, die Falten bewusst als Teil einer klinischen, apothekerhaften oder metallischen Verpackungsästhetik akzeptieren.
- Produkte, bei denen eine reduzierte Rückführung des Hauptteils dazu beiträgt, die nach jedem Druckvorgang zurückgesaugte Luftmenge zu begrenzen.
Aluminium sollte nicht allein deshalb gewählt werden, weil ein Inhaltsstoff “aktiv” klingt. Die innere Lackschicht kann die eigentliche Produktkontaktfläche sein, und Beschichtungsfehler oder chemische Unverträglichkeiten können zu Verfärbungen, Korrosion, Gasbildung oder einer Veränderung der Rezeptur führen. Eine Metallwand bietet nur dann einen hervorragenden Schutz, wenn die Beschichtung, der Verschluss und die Endfalte intakt bleiben.
Rezepturen, für die eine erweiterte Kompatibilitätsstudie erforderlich ist
Ein hoher Duftstoff- oder ätherischer Ölgehalt, organische Lösungsmittel, starke Säuren oder Laugen, oxidierende/reduzierende Systeme, flüchtige Inhaltsstoffe und abrasive Partikel erfordern besondere Aufmerksamkeit. Kunststoff kann aufquellen, weich werden, Spannungsrisse bilden oder sein Aroma verlieren; Aluminiumlack kann weich werden, seine Haftkraft verlieren oder an den Poren das Metall freilegen. Verwenden Sie Boyus Prüfplan zur Kompatibilität von Kosmetikverpackungen zur Erstellung der Lagermatrix, der Kontrollmaßnahmen und des Auswertungsplans.
Wie hängt das Fassungsvermögen mit Durchmesser, Länge und Material zusammen?
Die Füllmenge wird nicht allein durch die Länge bestimmt. Die nutzbare Füllmenge eines Tuben hängt vom Innendurchmesser, dem Schultervolumen, der Wandkonstruktion, der Produktdichte, dem erforderlichen Kopfraum, der Versiegelungs- oder Faltreserve, dem Abstand zur Fülldüse und der zulässigen Produktmenge im Versiegelungsbereich ab. Die Nennmenge in Millilitern lässt sich daher ohne die entsprechende Formel und den Abfüllprozess nicht in eine endgültige Tubenabmessung umrechnen.
Der Durchmesser bestimmt in der Regel die Verpackungsplattform
Der Durchmesser beeinflusst den Griff, die Regalbreite, die Dekorationsfläche, die Schultergeometrie und die verfügbaren Verschlussarten. Die Länge wird dann innerhalb des Prozessfensters des Konverters angepasst, um die Zielkapazität zu erreichen. Bei gleicher Nennfüllmenge ist ein schmaler Schlauch länger und kann sich auf der Abfüllanlage verziehen oder weniger stabil sein; ein breiter Schlauch ist kürzer, nimmt mehr Regalfläche ein und erfordert möglicherweise einen größeren Verschluss.
Das von einem Schlauchhersteller veröffentlichte Laminatsortiment veranschaulicht diesen Zusammenhang: etwa 16 mm Durchmesser für eine 10-ccm-Referenzverpackung, 25 mm für 45 ccm, 35 mm für 110 ccm und 50 mm für 200 ccm. Diese Werte sind Beispiele eines einzelnen Anbieters – keine Branchenstandards. Das endgültige Fassungsvermögen muss sich aus der genehmigten Zeichnung und einem Abfüllversuch ergeben.
Kunststoff und Aluminium erfordern unterschiedliche Endzugaben
Kunststoff- und Laminatrohre benötigen eine ausreichende saubere Endlänge für das Erhitzen, das Zusammendrücken durch die Backen, das Abkühlen, die Codierung und das Abschneiden. Aluminiumrohre benötigen eine Länge, die für die vorgegebene Einfach-, Doppel-, Dreifach- oder Sattelfalte ausreicht. Die Bestellung gleicher Schnittlängen für das gleiche Nennvolumen kann daher dazu führen, dass ein Format unterfüllt, überfüllt oder nicht korrekt verschließbar ist. Die Länge muss nicht nur vom Tubenverarbeiter, sondern auch vom Abfüller genehmigt werden.
Für das Mittelformat bietet Boyu Beispiel: 60-ml-Handcreme-Tube aus Kunststoff zeigt, warum Fassungsvermögen, Durchmesser, Verschluss und Dekoration gemeinsam geprüft werden sollten, anstatt sie als einzelne Teile zu kaufen.
Die Herstellungs- und Abfüllprozesse unterscheiden sich grundlegend voneinander.
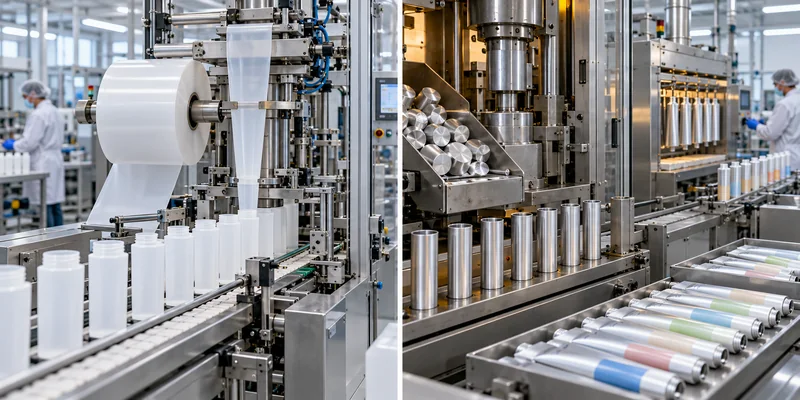
Herstellung von Kunststoffrohren
- Harz, Farbkonzentrat und bestimmte Additive werden je nach Bedarf getrocknet oder weiterverarbeitet und einem Extruder zugeführt.
- Die ein- oder mehrschichtige Hülse wird durch Kalibrierdüsen extrudiert, gekühlt und auf Länge geschnitten. Ein Laminatschlauch hingegen entsteht aus bedrucktem Rollenmaterial, das geformt und an den Seitennähten verschweißt wird.
- Die Schulter, das Gewinde und die Öffnung werden durch Formpressen oder Spritzgießen an die Hülse angebracht, oder es wird eine vorgefertigte Schulter an diese angeschweißt.
- Die Oberfläche wird an den erforderlichen Stellen behandelt, verziert und ausgehärtet; die Kappe wird mit dem vorgeschriebenen Drehmoment und in der vorgeschriebenen Ausrichtung aufgesetzt.
- Der Schlauch mit offenem Ende wird der Abfüllanlage zugeführt, befüllt und mittels Heißluft, Ultraschall, Heißbacken oder einem anderen zugelassenen Heißsiegelverfahren verschlossen. ABL kann bei geeigneten Anlagen auch Hochfrequenzsiegelung einsetzen.
Herstellung nahtloser Aluminiumrohre
- Ein Aluminiumrohling wird in einer Matrize durch Pressen extrudiert, um den nahtlosen Körper und die Schulter zu formen.
- Das Rohr wird zugeschnitten, mit einem Gewinde versehen und geglüht, damit das kaltverfestigte Metall ausreichend verformbar wird.
- Ein bestimmter interner Lack wird aufgesprüht und ausgehärtet, wenn dies zum Schutz des Produkts erforderlich ist. Lackcode, Schichtdicke und Aushärtungsbedingungen sind wichtige Prozessdaten.
- Es wird eine äußere Grundierung aufgetragen und ausgehärtet, gefolgt vom Bedrucken, gegebenenfalls dem Auftragen eines Schutzlacks, dem Anbringen der Verschlusskappen und der Qualitätskontrolle.
- Die Füllmaschine befüllt das Produkt am hinteren Ende, drückt das Ende flach, trägt gegebenenfalls das vorgeschriebene Falzdichtmittel auf und führt das genehmigte Faltmuster aus.
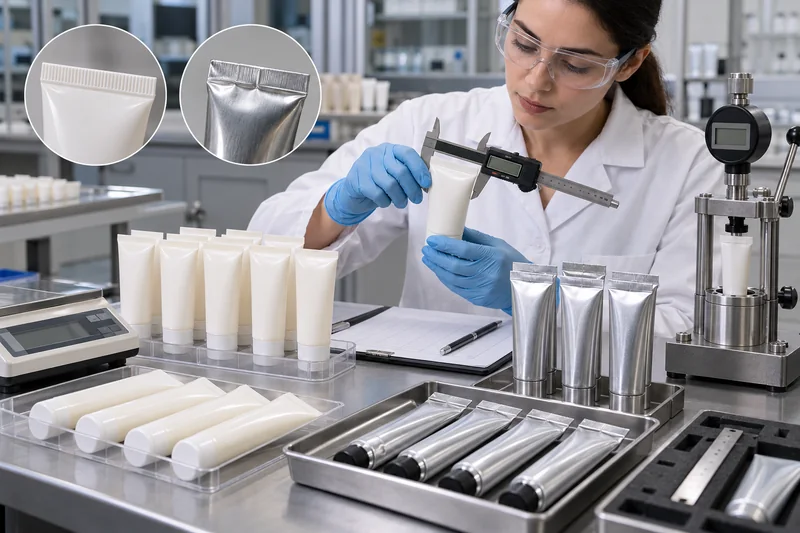
Qualitätskontrolle: allgemeine Prüfungen und materialspezifische Prüfungen
Für beide Formate sind genehmigte Zeichnungen, visuelle Grenzwerte, eine Überprüfung der Kapazität bzw. Füllmenge, die Passgenauigkeit des Verschlusses, Dichtheitsprüfungen, die Haftfestigkeit der Dekoration, Kompatibilitätsprüfungen sowie Evakuierungs- und Verteilungstests erforderlich. Der entscheidende Unterschied besteht darin, an welcher Stelle die jeweilige Struktur versagen kann.
| Kontrolle | Kunststoff / Laminat – Vorrang | Aluminium hat Vorrang |
|---|---|---|
| Abmessungen | Durchmesser, Länge, Wandprofil, Ovalität, Schulter/Öffnung, Seitennaht | Durchmesser, Länge, Wandstärke, Schulter/Düse, Gewinde und Falzzugabe |
| Konstruktionsfugen | Kopf-Ärmel-Naht, Festigkeit der Laminat-Seitennaht und Heißsiegelung am Saum | Nahtloser Körper, Unversehrtheit der Falze/Wulste und Durchgängigkeit der Falzdichtung |
| Kontaktfläche | Harzqualität, Barriere-/Verbindungsschichten, Quellung, Spannungsrisse, Migrationsrisiko | Lackbeschaffenheit, Schichtdicke, Porosität, Haftfestigkeit, Aushärtung und Reaktionsverhalten der Rezeptur |
| Simulation nutzen | Rückgewinnung, Rücksaugung, Presskraft, Biegung der Dichtung und Produktentleerung | Faltverhalten, Falzkante, Widerstandsfähigkeit gegen Löcher und Dellen sowie Entleerung |
| Veredelung | Haftfestigkeit von Druckfarbe/Folie nach Biegung, Kontakt mit der Formulierung, Reibung und Alterung | Haftung von Grundierung, Druckfarbe und Lack nach Crimpen, Rillen, Reiben und Alterung |
Die einschlägigen Normen legen keine allgemeingültige Bestehensgrenze fest.
Die ETMA-Normenliste umfasst die EN 13045 für Abmessungen und Toleranzen von zylindrischen Kunststoffrohren; die EN 13046/13047 für Abmessungen von Metallrohren; die EN 12377 für die Luftdichtheit von Verschlüssen; EN 15386 für die Druckhaftung; EN 15385 für die Schweißfestigkeit von Laminatverschlüssen; sowie EN 15384-1/-2 für die Porosität der Innenbeschichtung von Aluminium. EN 16285 befasst sich mit der Verformung von Aluminiumgehäusen.
Diese Methoden dienen der Beantwortung spezifischer Prüffragen. Sie geben keinen Aufschluss über die Formularkompatibilität der Marke, die Haltbarkeit, den AQL-Wert oder die allgemeine Grenzwerte für die Versiegelungsfestigkeit. Die Norm EN 15384-1 selbst weist darauf hin, dass die Elektrolytleitfähigkeit nur ein Kriterium für die Beschichtungsqualität ist und zusammen mit der Beschichtungsdicke sowie den Ergebnissen von Beständigkeits- und Stabilitätsprüfungen bewertet werden sollte. Der Käufer muss Fehlerklassen, Stichprobengröße, Prüfbedingungen und Abnahmewerte in einer Qualitätsvereinbarung festlegen.
Sollte ein Kunststoffschlauch undicht werden oder platzen, erhöhen Sie nicht einfach die Temperatur. Überprüfen Sie stattdessen die Verunreinigungen, das Heizprofil, den Pressdruck, die Kühlung, die Materialstruktur und die Belastung im Dichtungsbereich. Der Leitfaden von Boyu zu Versagen der Versiegelung einer Kosmetiktube erläutert diesen Ablauf der Fehlerbehebung im Detail.
Kosten, Mindestbestellmenge und Bedruckung: Warum Angebote voneinander abweichen
Kunststoff ist nicht automatisch günstiger, und Aluminium ist nicht automatisch teurer. Ein Angebot hängt von verschiedenen Faktoren ab, darunter Durchmesser, Schnittlänge, Wand- oder Laminatstruktur, Kunststoff- oder Aluminiumspezifikation, Innenlackierung, Schulter/Düse, Verschluss, Dekorationsfarben, Aushärtungsschritte, Werkzeugkosten, Bestellmenge, Ausschuss/Ausbeute und Prüfaufwand.
- Kunststoff/Farbe – Mindestbestellmenge: Eine individuelle Harzfarbe, ein mehrschichtiger Aufbau und eine einzigartige Kappe können jeweils eine eigene Mindeststückzahl erfordern.
- Mindestbestellmenge für Laminat: Die Breite der bedruckten Bahn, der Druckzylinder bzw. die Druckplatte, die Einrichtung der Seitennaht und die Ausnutzung der Masterrolle beeinflussen die Wirtschaftlichkeit des Drucklaufs.
- Mindestbestellmenge für Aluminium: Der Durchmesser der Druckplatte, die Werkzeugplattform, die Lack-/Grundierungscharge, die Druckeinstellungen und der Vorrat an Verschlusskappen können jeweils den Mindestwert beeinflussen.
- Veredelung: Berücksichtigen Sie die tatsächlichen Druckfarben, Heißprägebereiche, Speziallacke und Farbtoleranzen. Ein Metallic-Look auf Kunststoff ist ein Verfahren; für den Naturmetall-Look auf Aluminium ist nach wie vor ein kontrolliertes Beschichtungs-/Drucksystem erforderlich.
Fordern Sie Angebote auf der Grundlage derselben genehmigten Spezifikation an. Ein niedrigerer Preis auf Basis von einlagigem PE ist nicht mit einem Angebot für EVOH-PBL, ABL oder innenlackiertes massives Aluminium vergleichbar. Bitten Sie die Lieferanten, die Kosten für Rohrkörper, Verschluss, Dekoration, Werkzeugbau, Prüfung und Exportverpackung separat auszuweisen, damit Unterschiede erkennbar sind.
Recyclingfähigkeit: Der Wert des Materials entspricht nicht der Realität der Sammlung
Sowohl für Aluminium als auch für Kunststoff gibt es etablierte Recyclingverfahren, doch die tatsächliche Recyclingfähigkeit einer fertigen Tube hängt von ihrer Gesamtkonstruktion, den Produktrückständen, der Verschlusskappe, der Beschichtung und der Dekoration sowie von der Größe und der lokalen Infrastruktur für die Sammlung, Sortierung und Wiederaufbereitung ab. Die Angabe “aus recycelbarem Material hergestellt” ist kein Beweis dafür, dass eine bestimmte Verpackung auf dem Absatzmarkt gesammelt und recycelt wird.
Die APR-Ressource zu Kunststoff-Tuben unterscheidet zwischen der technischen Kompatibilität mit HDPE- oder PP-Recyclingströmen und der Berechtigung, eine pauschale Recyclingfähigkeit zu behaupten. RecyClass bewertet in ähnlicher Weise das gesamte Design – einschließlich Verschlüsse, Etiketten, Klebstoffe und Barriereschichten. Für den Vertrieb in der EU führt die Verordnung (EU) 2025/40 stufenweise Verpflichtungen zur Verpackungsminimierung und Recyclingfähigkeit ein; Teams sollten das genaue Datum des Inkrafttretens und die jeweilige Verpackungskategorie prüfen, anstatt eine allgemeine Angabe für 2030 zu übernehmen.
Ein fundierter Nachhaltigkeitsvergleich berücksichtigt daher die Masse der Tube, die Materialzusammensetzung, Nachweise zum Recyclinganteil, die Entleerung des Produkts, die Sekundärverpackung sowie Angaben zum Zielmarkt. Vermeiden Sie es, allein anhand der Materialbezeichnung einen Sieger zu küren.
So wählen Sie einen Lieferanten für Kunststoff- oder Aluminiumrohre aus
Stellen Sie zunächst fest, was das Unternehmen tatsächlich selbst herstellt. Ein Anbieter, der sich auf extrudiertes PE spezialisiert hat, lagert möglicherweise ABL oder massives Aluminium aus; ein Metallrohrwerk verfügt möglicherweise nicht über eigene Anlagen zur Kunststoff-Kopfformung oder -Dekoration. Outsourcing ist nicht automatisch inakzeptabel, aber der Subunternehmer, der Änderungskontrollprozess und die Qualitätsverantwortung müssen transparent sein.
Vor der Auftragserteilung einzuholende Nachweise
- Bauerklärung: Schichtanzahl, Wandstärken, Harzsorten oder Aluminium-Spezifikationen; Art der Innenlackierung; Materialien für Schulter, Membran, Kappe, Druckfarbe und Klebstoff.
- Kontrollierte Zeichnung: Durchmesser, Länge, Randfüllung/Sollfüllung, Düse, Gewinde, Wandstärke, Dichtungs- oder Faltzugabe, Druckfläche und Toleranzen.
- Prozessablauf: benannte Produktions- und Veredelungsstandorte, kritische Prozesskontrollen und an Subunternehmer vergebene Arbeitsschritte.
- Qualitätsplan: Eingangs-, Zwischen- und Endprüfungen; Probenahme; Rückverfolgbarkeit von Formnestern/Werkzeugen; Kalibrierung; Aufbewahrung von Proben; Umgang mit Abweichungen.
- Formelvalidierung: Protokoll zur Kompatibilität und Stabilität von abgefüllten Verpackungen unter Verwendung von Rohren, Verschlüssen und Dekorationen in Serienqualität.
- Testlauf an der Abfüllanlage: ausreichend repräsentative Komponenten, um die Abfüllung, das Verschließen/Falten, die Codierung, die Dichtheitsprüfung und die Verpackungsmenge bei den vorgesehenen Geschwindigkeiten zu überprüfen.
- Änderungsmanagement: schriftliche Vorabgenehmigung für Änderungen in Bezug auf Harz, Schicht, Lack, Folie, Kappe, Form/Werkzeug, Dekoration, Produktionsstandort oder Subunternehmer.
- Unterstützung bei der Geltendmachung von Ansprüchen: Prüfberichte oder regionale Designbewertungen hinsichtlich der Recyclingfähigkeit, des Recyclinganteils oder der auf der Verpackung tatsächlich verwendeten Angaben zu gesetzlichen Anforderungen.
Prüfungsfragen, die die tatsächlichen Fähigkeiten aufzeigen
- Kann das Werk die Fertigungslinie für genau die angebotene Konstruktion vorzeigen?
- Wie werden die Parameter für die Extrusion/Kopfschweißung oder die Schlag-Extrusion/Glühung überwacht?
- Wie werden die Deckkraft, die Aushärtung und die Porosität von Aluminiumlacken geprüft, und was geschieht im Falle eines Fehlers?
- Wie werden Laminat-Seitennähte, Kunststoff-Endversiegelungen und Aluminiumfalze bei befüllten Produkten validiert?
- Lassen sich Material-, Beschichtungs- und Dekorationschargen bis zu den fertigen Kartons zurückverfolgen?
- Welche Maß- und Leistungswerte sind in der Zeichnung garantiert, und welche sind lediglich typisch?
- Wer ist für die Einleitung von Korrekturmaßnahmen zuständig, wenn die Tube bei der vorgesehenen Füllmaschine nicht ordnungsgemäß läuft?
Für Handpflegeprojekte bietet Boyu Kategorie „Handcreme-Tuben“ bietet einen guten Ausgangspunkt für die Auswahl der passenden Produktfamilie. Legen Sie vor der Anforderung von Mustern die Rezeptur, die Zielfüllmenge, die gewünschte Durchmessergröße, den Barrierebedarf, den Verschluss, die Dekoration, den Zielmarkt und die Abfüllmethode fest.
Eine praktische Auswahlsequenz
- Ordnen Sie die Risiken der Formel nach ihrer Bedeutung: Sauerstoff, Licht, Feuchtigkeit, Aromaverlust, Einwirkung von Lösungsmitteln, pH-Wert/Reaktivität und Partikel.
- Legen Sie das gewünschte Nutzungsverhalten fest: elastische Form oder dauerhafter Zusammenbruch, Einhandverschluss, Zielöffnung und Entleerung.
- Wählen Sie mögliche Strukturen aus: Überspringen Sie PBL/ABL nicht, wenn diese eine Zwischenanforderung erfüllen.
- Wählen Sie zuerst den Durchmesser und dann die endgültige Länge: Passen Sie die Handhabung, den Verschluss, die Verzierung und die Füllvorrichtungen an und berechnen Sie anschließend die Nutzkapazität sowie den Spielraum für Versiegelung und Falzung.
- Test der kompletten Produktionspakete: Verträglichkeit, Leckage, Dosierung, Dekoration, Transport und Alterung.
- Beweismittel zulassen, kein Foto: Schlosszeichnungen, Materialcodes, Referenzmuster, Grenzwerte und Änderungskontrolle.
Häufig gestellte Fragen
Ist ein Aluminiumrohr immer besser als ein Kunststoffrohr?
Nein. Aluminium bietet eine stabile Metallwandbarriere und ist zusammenfaltbar, knickt jedoch leicht, kann Dellen bekommen, erfordert einen geeigneten Innenschutz und erfordert ein anderes Verschlussverfahren. Kunststoff bietet Rückstellfähigkeit, eine leichtere Handhabung und größere Gestaltungsfreiheit. Die endgültige Wahl muss Formulierungstests und Testläufe an der Produktionslinie bestehen.
Ist ABL dasselbe wie ein Aluminiumrohr?
Nein. ABL ist ein mehrschichtiges Laminat mit einer dünnen Aluminiumfolie zwischen Polymerschichten und in der Regel einer Kunststoffschicht, die mit dem Produkt in Kontakt kommt. Ein nahtloses Aluminiumrohr wird aus einem Metallrohling durch Stoßstrangpressen hergestellt und kann mit einer Innenlackierung versehen sein.
Können ein 50-ml-Kunststoffröhrchen und ein 50-ml-Aluminiumröhrchen die gleichen Abmessungen haben?
Nicht unbedingt. Wand, Schulter und nutzbare Innengeometrie unterscheiden sich, und beim Aluminium-Faltverfahren ist eine andere Endreserve erforderlich als beim Heißsiegeln von Kunststoff. Genehmigen Sie separate Zeichnungen und Füllversuche, auch wenn die Nennkapazität identisch ist.
Welche Tube eignet sich besser für eine licht- oder sauerstoffempfindliche Rezeptur?
Nahtloses Aluminium oder ein geeignetes Barriere-Laminat ist eine naheliegende Wahl, doch der Begriff “empfindlich” allein reicht nicht aus, um die richtige Entscheidung zu treffen. Vergleichen Sie die Stabilität von Verpackungen aus serienreifem Aluminium, ABL und/oder PBL – einschließlich der Verschluss- und Versiegelungsleistung – und wählen Sie dann die einfachste Struktur, die die angestrebte Haltbarkeitsdauer erfüllt.
Welche Tube lässt sich besser recyceln?
Anhand der Produktbezeichnung allein lässt sich keine verlässliche, weltweit gültige Aussage treffen. Prüfen Sie in jedem Zielmarkt die Gestaltung der Gesamtverpackung, Rückstände, Inhaltsstoffe, Größe, Sammlung und Wiederaufbereitung. Untermauern Sie gegenüber Verbrauchern gemachte Angaben mit der jeweils geltenden regionalen Methodik oder Zertifizierung.
Quellen
Abgerufen am 21. Oktober 2026. Die Normen dienen als Grundlage für den Anwendungsbereich und die Auswahl der Prüfverfahren; der Käufer muss den aktuellen Volltext einholen und produktspezifische Abnahmekriterien festlegen.
- Tube Council of North America – Wie Kunststofftuben hergestellt werden.
- Tube Council of North America – Wie Laminatrohre hergestellt werden.
- Tube Council of North America – Wie Aluminiumrohre hergestellt werden.
- Tube Council of North America – Möglichkeiten der Röhrenversiegelung.
- Europäischer Verband der Rohrhersteller – Rohrtypen und europäische Rohrnormen.
- SIS / EN 15384-1:2017 – Porosität von Innenbeschichtungen für flexible Aluminiumrohre.
- Verband der Kunststoffrecycler – Design-Ressource für Kunststoff-Tuben.
- RecyClass – Leitlinien für recyclinggerechtes Design.
- EUR-Lex — Verordnung (EU) 2025/40 über Verpackungen und Verpackungsabfälle.
- Kansai Tube – Abmessungen und Aufbau von Laminatrohren (lieferantenspezifische Referenzwerte).
- US FDA — Übersicht der Kennzeichnungsanforderungen für Kosmetika.
 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch