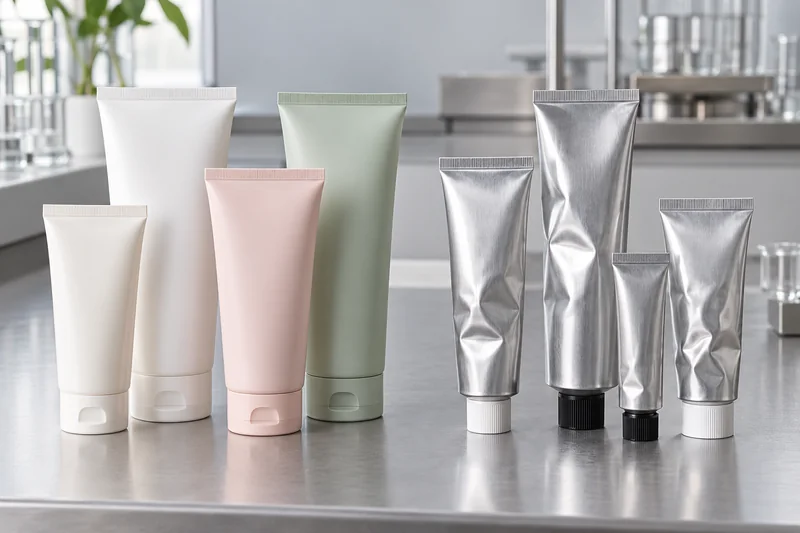
Réponse directe : Optez pour un tube en plastique lorsque le produit nécessite un corps souple, une forme large et des possibilités de personnalisation, un poids réduit pour le transport et une sensation de pression familière. Optez pour un tube en aluminium sans soudure lorsque la formule nécessite une barrière efficace contre la lumière, les gaz et l'humidité, lorsque le tube doit rester aplati après distribution, ou lorsque la marque souhaite un aspect métallique plissé. Aucun de ces deux matériaux n'est universellement meilleur que l'autre.
La décision doit porter sur l'ensemble du produit : formule, couche de contact ou vernis interne, épaulement, embout, bouchon, joint d'étanchéité ou pli métallique, décoration, volume de remplissage et ligne de remplissage. Il convient également de préciser ce que l'on entend par “ tube en aluminium ” : l'aluminium massif extrudé par choc n'est pas de même nature que le stratifié barrière en aluminium (ABL).
Ce guide s'adresse aux marques de cosmétiques, aux sous-traitants spécialisés dans le conditionnement, aux ingénieurs en emballage, aux équipes chargées de la qualité et aux acheteurs internationaux chargés de sélectionner des tubes destinés aux crèmes, gels, produits de type pommade et produits de soins personnels. Les applications pharmaceutiques, alimentaires et industrielles nécessitent une évaluation réglementaire et de compatibilité spécifique.
Commencez par définir ce que l'on entend par “ tube en plastique ” et “ tube en aluminium ”.
Un cahier des charges qui se contente d'indiquer “ tube en plastique ” ou “ tube en aluminium ” est incomplet. Trois modèles différents peuvent sembler similaires sur une photo, mais se comporter différemment lors du remplissage, du stockage et de l'utilisation.
Tube en plastique extrudé ou coextrudé
Le corps est extrudé à partir de PE, de PP ou d’une structure polymère multicouche, puis assemblé à un épaulement et un col moulés. Le PE monocouche est souple et résilient ; les structures coextrudées permettent d’ajouter des couches pour améliorer la rigidité, la couleur ou les propriétés barrières. Un tube en plastique reprend généralement sa forme initiale après avoir été comprimé, ce qui permet à sa forme et à son impression de rester présentables tout au long de son utilisation. Cette même capacité de reprise de forme permet à l'air de revenir par l'orifice après le dosage.
Tube stratifié PBL ou ABL
Un tube laminé est d'abord une bande plate imprimée, qui est ensuite mise en forme pour former un cylindre et soudée le long d'un joint latéral. La technologie PBL utilise une structure barrière en plastique, souvent associée à une couche d'EVOH ; la technologie ABL intègre une fine feuille d'aluminium comme barrière entre les couches de polymère. Les deux types de tubes présentent généralement une surface de contact avec le produit en plastique et un épaulement moulé. Pour un choix détaillé entre ces deux types de laminés, consultez le guide de Boyu Guide des tubes cosmétiques ABL vs PBL.
Tube en aluminium pliable sans soudure
Un tube en aluminium massif est extrudé par choc à partir d'une ébauche d'aluminium. Son corps et son épaulement sont formés d'une seule pièce métallique sans soudure, généralement dotée d'un bouchon séparé. Une laque de contact avec le produit est souvent appliquée lorsque la formule ne doit pas entrer en contact avec l'aluminium nu. Après le remplissage par l'extrémité ouverte, la machine de remplissage aplatit et plie le métal à plusieurs reprises. Le tube conserve chaque pli au lieu de reprendre son profil d’origine.
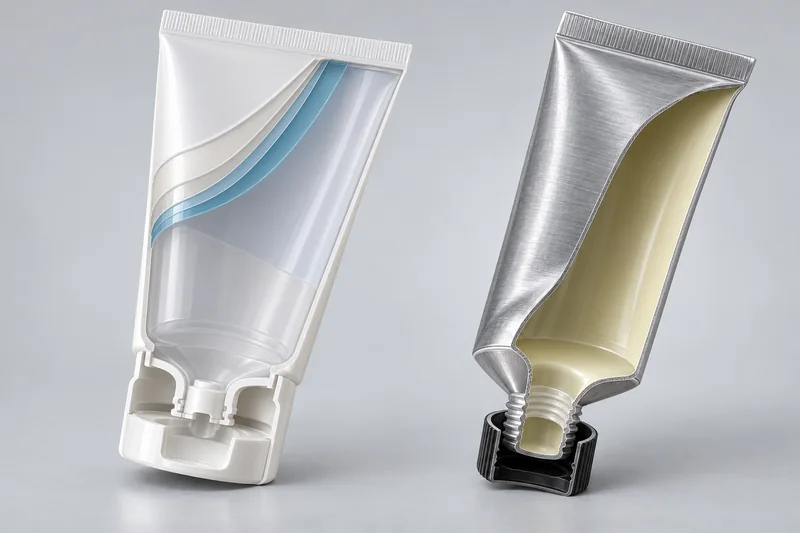
Tubes en plastique ou tubes en aluminium : tout ce qu'il faut savoir en un tableau
| Critère | Tube en plastique / PBL | Tube en aluminium sans soudure | Ce que l’acheteur doit vérifier |
|---|---|---|---|
| Barrière | Cela dépend de la résine, du nombre de couches, du pigment et de la couche barrière | Une paroi métallique continue bloque la lumière et constitue une barrière efficace contre les gaz et l'humidité ; la fermeture et le pliage restent toutefois importants | Résultat mesuré concernant la barrière ou la stabilité de l'emballage complet |
| Forme après compression | Reprend sa forme initiale | Se plie et reste affaissé | Expérience utilisateur, vidange et aspect du sac après utilisation |
| Réentrée dans l'atmosphère | Le système de récupération d'air peut aspirer de l'air par la sortie d'air | L'affaissement réduit le phénomène de « suck-back » provoqué par le corps | Sensibilité réelle à l'oxygène et comportement du bouchon et de l'orifice |
| Formulaire de contact | Gaine en polymère, épaulement, couche d'étanchéité et capuchon | Laque intérieure, membrane/joint d'étanchéité de la buse (éventuellement) et bouchon | Code exact de la résine/du revêtement et compatibilité avec les conditionnements remplis |
| Décoration | Large gamme de finitions : transparent, mat, brillant et plusieurs techniques d'impression | Couche de base et impression en décalque ou autre décoration ; possibilités de finitions en métal naturel | Adhérence de l'encre/du revêtement après remplissage, frottement et flexion |
| Mode dégâts | Fissuration sous contrainte, délamination, défaillance des joints ou des joints d'étanchéité arrière | Bosses, plis marqués, trous d'épingle, revêtement abîmé ou pli de fermeture fragilisé | Essais de distribution et d'utilisation répétée |
| Meilleure utilisation par défaut | Large gamme de produits cosmétiques et de soins personnels, une fois validée | Produits sensibles aux barrières ou dont la position des métaux est déterminée une fois que la laque et les plis ont été validés | Faites votre choix en fonction du risque lié à la formule, et non pas uniquement en fonction du nom de la catégorie |
À quels produits les tubes en plastique et en aluminium sont-ils adaptés ?
La catégorie de produit ne constitue qu'un premier critère de sélection. Deux crèmes pour le visage peuvent présenter des différences au niveau du système de solvants, du pH, des huiles essentielles, des principes actifs, de la sensibilité à l'oxygène et de la viscosité. Il convient de valider le tube avec la formule finale et le décor de production, et non avec une base de crème générique.
Candidats adaptés aux tubes en plastique ou aux tubes PBL
- Des nettoyants pour le visage, des crèmes pour les mains, des lotions pour le corps, des shampoings, des après-shampoings et des masques ayant passé avec succès les tests de compatibilité avec les polymères et de barrière cutanée.
- Produits nécessitant un tube propre et résistant en rayon, ainsi qu'un large choix de bouchons à rabat, à vis, d'applicateurs ou de têtes de massage.
- Formats de voyage, d'échantillons et destinés au grand public, pour lesquels le faible poids de l'emballage et la facilité de pression sont des critères importants.
- Structures opaques ou multicouches destinées aux formules nécessitant une protection supérieure à celle offerte par le PE monocouche transparent, sous réserve des performances mesurées.
Les acheteurs peuvent parcourir le catalogue de Boyu gamme de tubes pour crèmes cosmétiques pour comparer les formes et les systèmes de fermeture, puis déterminer la structure exacte. Pour les petits emballages, le Tube de lotion pour les mains et de crème de 15 à 30 ml illustre un format en plastique portable sans pour autant prouver qu'il convient à toutes les formules.
Matériaux adaptés à la fabrication de tubes en aluminium sans soudure
- Crèmes de type pommade, baumes concentrés et produits de soin spécifiques nécessitant un emballage hautement opaque et pliable.
- Formules dont l'étude de stabilité démontre un avantage significatif lié à la limitation de la transmission de la lumière ou des gaz.
- Les marques qui acceptent délibérément les plis dans le cadre d'une esthétique clinique, d'apothicaire ou inspirée des emballages métalliques.
- Produits dont la récupération réduite du corps permet de limiter le retour d'air après chaque pression.
Il ne faut pas choisir l'aluminium simplement parce qu'un composant semble “ actif ”. La laque interne peut constituer la surface réelle en contact avec le produit, et des défauts de revêtement ou une incompatibilité chimique peuvent entraîner une décoloration, de la corrosion, un dégagement de gaz ou une altération de la formule. Une paroi métallique n'offre une excellente protection que si le revêtement, la fermeture et le rabat sont intacts.
Formules nécessitant une étude de compatibilité approfondie
Les produits à forte teneur en parfum ou en huiles essentielles, les solvants organiques, les acides ou alcalis puissants, les systèmes oxydants/réducteurs, les ingrédients volatils et les particules abrasives méritent une attention particulière. Le plastique peut gonfler, ramollir, se fissurer sous l’effet des contraintes ou perdre son arôme ; la laque d’aluminium peut ramollir, perdre son adhérence ou laisser apparaître le métal au niveau des pores. Utilisez les produits Boyu’s protocole de compatibilité du packaging cosmétique pour établir la matrice de stockage, les contrôles et le calendrier d'évaluation.
Le rapport entre la capacité, le diamètre, la longueur et le matériau
La capacité n'est pas déterminée uniquement par la longueur. Le volume de remplissage utile d'un tube dépend du diamètre interne, du volume de l'épaulement, de la structure de la paroi, de la densité du produit, de l'espace libre requis, de la réserve de scellage ou de pliage, du jeu de la buse de remplissage et de la quantité de produit autorisée dans la zone de scellage. Le volume nominal en millilitres ne peut donc pas être converti en un dessin final du tube sans la formule et le processus de remplissage.
C'est généralement le diamètre qui détermine la plateforme d'emballage
Le diamètre influe sur la prise en main, la largeur de la face avant, la surface de décoration, la géométrie de l'épaulement et les gammes de bouchons disponibles. La longueur est ensuite ajustée dans les limites de la fenêtre de processus du convertisseur afin d’atteindre la capacité visée. À remplissage nominal égal, un tube étroit est plus long et peut se déformer ou s’avérer moins stable sur la ligne de remplissage ; un tube large est plus court, occupe davantage d’espace en rayon et peut nécessiter un bouchon plus grand.
La gamme de laminés publiée par un fabricant de tubes illustre cette relation : environ 16 mm de diamètre pour un conditionnement de référence de 10 cc, 25 mm pour 45 cc, 35 mm pour 110 cc et 50 mm pour 200 cc. Ces valeurs sont des exemples fournis par un fournisseur et ne constituent pas des normes industrielles. La capacité finale doit être déterminée à partir du plan approuvé et d’un essai de remplissage.
Le plastique et l'aluminium nécessitent des marges de finition différentes
Les tubes en plastique et en stratifié doivent présenter une longueur d'extrémité suffisante et propre pour permettre le chauffage, la compression par mâchoires, le refroidissement, le marquage et la découpe. Les tubes en aluminium doivent présenter une longueur suffisante pour permettre le pliage simple, double, triple ou en selle spécifié. Commander des longueurs de coupe identiques pour un volume nominal identique peut donc entraîner un sous-remplissage, un surremplissage ou l’impossibilité de fermer correctement l’un des formats. C’est au responsable du remplissage, et non uniquement au transformateur de tubes, qu’il revient d’approuver la longueur.
Pour un format moyen, le modèle de Boyu Exemple de tube en plastique de 60 ml pour crème pour les mains montre pourquoi la capacité, le diamètre, le système de fermeture et la décoration doivent être pris en compte ensemble, plutôt que d'être achetés séparément.
Les processus de fabrication et de conditionnement sont fondamentalement différents
Fabrication de tubes en plastique
- La résine, le concentré de couleur et les additifs spécifiés sont séchés ou traités selon les besoins, puis acheminés vers une extrudeuse.
- Le manchon mono- ou multicouche est extrudé à travers des filières de calibrage, refroidi puis découpé à la longueur souhaitée. Le tube stratifié, quant à lui, est fabriqué à partir d'une bande imprimée qui est ensuite mise en forme et soudée sur les côtés.
- L'épaulement, le filetage et l'orifice sont moulés par compression ou par injection sur le manchon, ou bien un épaulement préformé y est soudé.
- La surface est traitée si nécessaire, décorée et durcie ; le capuchon est vissé selon le couple et l'orientation spécifiés.
- Le tube à extrémité ouverte est acheminé vers la machine de remplissage, où il est rempli puis fermé par air chaud, par ultrasons, à l'aide de mâchoires chauffantes ou par tout autre procédé de thermoscellage homologué. ABL peut également recourir au scellage haute fréquence sur des équipements adaptés.
Fabrication de tubes en aluminium sans soudure
- Une ébauche en aluminium est extrudée par choc dans une matrice afin de former le corps et l'épaulement sans soudure.
- Le tube est découpé, fileté et recuit afin que le métal écroui devienne suffisamment malléable.
- Une laque interne spécifique est appliquée par pulvérisation puis durcie lorsque la protection du produit l'exige. Le code de la laque, l'épaisseur du film et les conditions de durcissement constituent des données essentielles du processus.
- Une couche de fond externe est appliquée puis durcie, suivie de l'impression, d'un vernis de protection lorsque cela est prévu, de la pose du capuchon et d'un contrôle qualité.
- La machine de remplissage charge le produit par l'arrière, aplatit l'extrémité, applique le produit de scellage prévu pour le pliage et réalise le motif de pliage approuvé.
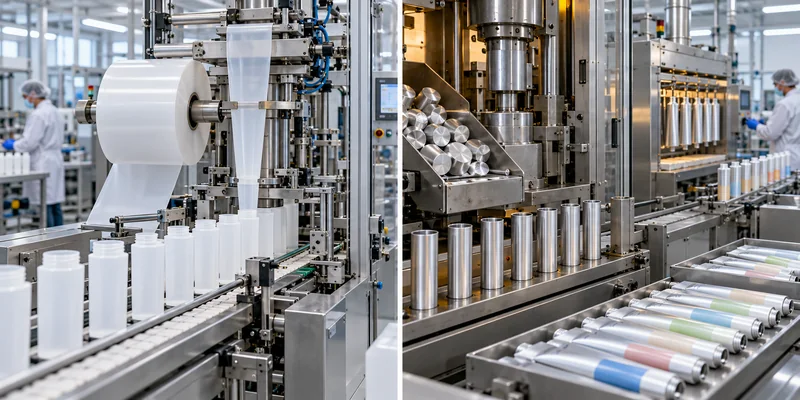
Contrôle qualité : essais courants et essais spécifiques aux matériaux
Ces deux formats nécessitent des plans validés, des limites visuelles, une vérification de la capacité et du remplissage, un contrôle de l'ajustement du bouchon, des tests d'étanchéité, de l'adhérence de la décoration, de la compatibilité, ainsi que des essais d'évacuation et de distribution. La différence essentielle réside dans les points de défaillance potentiels de chaque structure.
| Contrôle | Priorité au plastique / stratifié | Priorité à l'aluminium |
|---|---|---|
| Dimensions | Diamètre, longueur, profil de la paroi, ovalité, épaulement/orifice, soudure latérale | Diamètre, longueur, épaisseur de paroi, épaulement/embout, filetage et marge de pliage |
| Joints structurels | Soudure tête-manche, résistance des coutures latérales du laminé et thermoscellage de l'extrémité | Corps sans soudure, intégrité des plis/sertissages et continuité du mastic de scellement des plis |
| Surface de contact | Qualité de la résine, couches barrières/de liaison, gonflement, fissuration sous contrainte, risque de migration | Identité de la laque, épaisseur du film, porosité, adhérence, durcissement et réaction de la formule |
| Utiliser la simulation | Récupération, aspiration, force de compression, flexion du joint et évacuation du produit | Formation de plis, bord plié, résistance aux trous d'épingle et aux bosses, et évacuation |
| Décoration | Adhérence de l'encre et de la feuille après flexion, contact avec la formule, frottement et vieillissement | Adhérence de la couche de base, de l'encre et du vernis après sertissage, rainurage, frottement et vieillissement |
Les normes applicables ne fixent pas de seuil universel de réussite.
La liste des normes de l'ETMA comprend la norme EN 13045 relative aux dimensions et tolérances des tubes cylindriques en plastique ; les normes EN 13046/13047 relatives aux dimensions des tubes métalliques ; la norme EN 12377 relative à l'étanchéité à l'air des fermetures ; la norme EN 15386 relative à l'adhérence de l'impression ; la norme EN 15385 relative à la résistance des soudures frontales des laminés ; et les normes EN 15384-1/-2 relatives à la porosité du revêtement interne de l'aluminium. La norme EN 16285 traite de la déformation des corps en aluminium.
Ces méthodes permettent de répondre à des questions d'essai spécifiques. Elles ne permettent pas de déterminer la compatibilité de la formule de la marque, sa durée de conservation, son AQL ni la limite universelle de résistance du joint. La norme EN 15384-1 elle-même précise que la conductivité électrolytique n’est qu’un critère parmi d’autres de qualité du revêtement et qu’elle doit être évaluée conjointement avec l’épaisseur du revêtement, la résistance et les résultats des études de stabilité. L’acheteur doit définir les classes de défauts, la taille de l’échantillon, les conditions d’essai et les valeurs d’acceptation dans un accord de qualité.
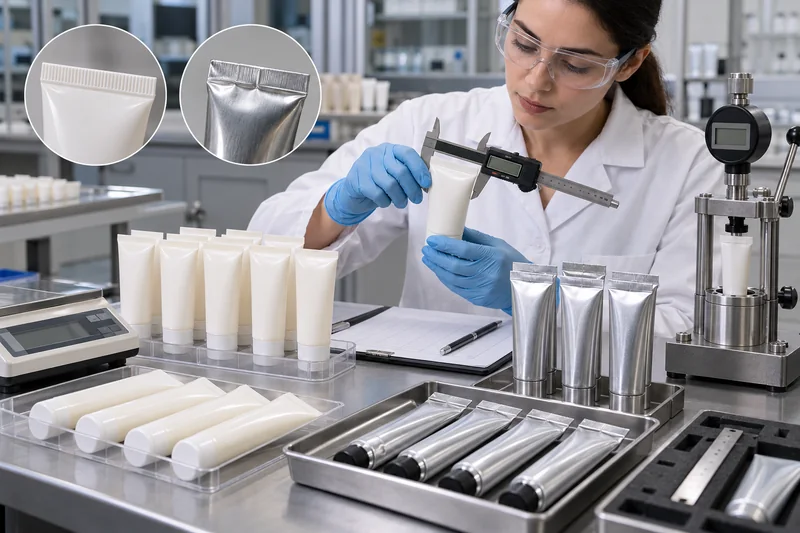
Si une queue en plastique présente une fuite ou se rompt, ne vous contentez pas d'augmenter la température. Analysez les facteurs suivants : contamination, profil de chauffage, pression des mâchoires, refroidissement, structure du matériau et contraintes au niveau de la zone de scellage. Le guide de Boyu sur défaillance du joint d'étanchéité d'un tube cosmétique explique en détail cette procédure de dépannage.
Coût, quantité minimale de commande et personnalisation : pourquoi les devis varient-ils ?
Le plastique n'est pas systématiquement moins cher et l'aluminium n'est pas systématiquement plus onéreux. Le prix d'un devis dépend du diamètre de la plate-forme, de la longueur de coupe, de la structure de la paroi ou du stratifié, des spécifications de la résine ou de l'aluminium, de la laque interne, de l'épaulement/de la buse, du capuchon, des couleurs de décoration, des étapes de durcissement, de l'outillage, de la quantité commandée, du taux de rebut/rendement et de la charge de travail liée au contrôle qualité.
- Quantité minimale de commande (MOQ) pour le plastique/la couleur : Une couleur de résine personnalisée, une structure multicouche et un bouchon unique peuvent chacun donner lieu à un volume minimum de production distinct.
- Quantité minimale de commande (QMC) pour les stratifiés : La largeur de la bande imprimée, le cylindre ou la plaque d'impression, le réglage des joints latéraux et l'utilisation du rouleau maître ont une incidence sur la rentabilité du tirage.
- Quantité minimale de commande (MOQ) pour l'aluminium : Le diamètre de la pastille, la plate-forme d'outillage, le lot de laque/couche de base, la configuration d'impression et l'approvisionnement en capuchons peuvent chacun déterminer la quantité minimale.
- Décor : tenir compte des couleurs d'impression réelles, des zones de marquage à chaud, des vernis spéciaux et des tolérances de couleur. L'aspect métallique sur le plastique est le résultat d'un procédé ; l'aspect métal naturel sur l'aluminium nécessite quant à lui un système de revêtement et d'impression contrôlé.
Demandez des devis sur la base du même cahier des charges approuvé. Un prix inférieur basé sur du PE monocouche n’est pas comparable à un devis portant sur de l’EVOH PBL, de l’ABL ou de l’aluminium massif laqué à l’intérieur. Demandez aux fournisseurs de détailler séparément le corps du tube, le bouchon, la décoration, l’outillage, les essais et l’emballage d’exportation afin que les différences soient visibles.
Recyclabilité : la valeur du matériau ne correspond pas à la réalité de la collecte
L’aluminium et le plastique bénéficient tous deux de technologies de recyclage bien établies, mais la recyclabilité réelle d’un tube fini dépend de sa composition globale, des résidus de produit qu’il contient, de son bouchon, de son revêtement et de sa décoration, de sa taille, ainsi que des infrastructures locales de collecte, de tri et de retraitement. La mention “ Fabriqué à partir de matériaux recyclables ” ne garantit pas qu’un emballage spécifique soit collecté et recyclé sur le marché de vente.
La ressource d’APR consacrée aux tubes souples en plastique établit une distinction entre la compatibilité technique avec les filières de recyclage du PEHD ou du PP et l’autorisation de faire une allégation générale de recyclabilité. De même, RecyClass évalue l’ensemble de la conception, y compris les bouchons, les étiquettes, les adhésifs et les couches barrières. Pour les ventes au sein de l’UE, le règlement (UE) 2025/40 introduit des obligations progressives en matière de réduction des emballages et de recyclabilité ; les équipes doivent évaluer la date d’application exacte et la catégorie d’emballage concernée plutôt que de reprendre une allégation générique visant 2030.
Une comparaison pertinente en matière de développement durable doit donc prendre en compte la masse du tube, la composition des matériaux, les preuves relatives à la teneur en matériaux recyclés, le processus de vidange du produit, l'emballage secondaire et les recommandations concernant le marché de destination. Il convient d'éviter de désigner un produit gagnant en se basant uniquement sur le nom du matériau.
Comment choisir un fournisseur de tubes en plastique ou en aluminium
Commencez par vérifier ce que l'entreprise fabrique réellement. Un fournisseur spécialisé dans le PE extrudé peut sous-traiter la fabrication d'ABL ou d'aluminium massif ; une usine de tubes métalliques peut ne pas disposer de ses propres lignes de formage ou de décoration en plastique. La sous-traitance n'est pas automatiquement inacceptable, mais le sous-traitant, le processus de gestion des changements et la responsabilité en matière de qualité doivent être transparents.
Documents à demander avant de passer une commande
- Déclaration relative à la construction : les couches de la gaine, les épaisseurs, les qualités de résine ou les spécifications de l'aluminium ; la nature de la laque interne ; les matériaux constitutifs de l'épaulement, de la membrane, du capuchon, de l'encre et de l'adhésif.
- Dessin contrôlé : diamètre, longueur, remplissage à ras bord/cible, buse, filetage, paroi, réserve de joint ou de pli, zone d'impression et tolérances.
- Carte des processus : les sites de fabrication et de décoration désignés, les contrôles critiques des processus et les opérations sous-traitées.
- Plan qualité : contrôles à la réception, en cours de fabrication et finaux ; échantillonnage ; traçabilité des moules et des outils ; étalonnage ; échantillons de référence ; gestion des non-conformités.
- Validation de la formule : protocole de compatibilité et de stabilité des conditionnements remplis, utilisant des tubes, des bouchons et des décorations de qualité industrielle.
- Essai sur la chaîne de remplissage : un nombre suffisant de composants représentatifs pour vérifier le remplissage, le scellage/pliage, le codage, l'étanchéité et le conditionnement aux vitesses prévues.
- Gestion des modifications : une autorisation écrite préalable pour toute modification concernant la résine, la couche, la laque, la feuille, le capuchon, le moule/l'outil, la décoration, le site de fabrication ou le sous-traitant.
- Assistance en matière de réclamations : rapports d'essai ou évaluations régionales de conception portant sur la recyclabilité, la teneur en matériaux recyclés ou les allégations réglementaires effectivement utilisées sur l'emballage.
Des questions d'audit qui mettent en évidence les compétences réelles
- L'usine peut-elle montrer la chaîne de production correspondant exactement à la construction indiquée dans le devis ?
- Comment les paramètres d'extrusion/de soudage en tête ou d'extrusion par choc/de recuit sont-ils contrôlés ?
- Comment contrôle-t-on la couverture, le durcissement et la porosité d'une laque sur l'aluminium, et que se passe-t-il en cas de défaillance ?
- Comment procède-t-on à la validation des joints latéraux des emballages laminés, des joints d'étanchéité en plastique et des plis en aluminium lorsque le produit est conditionné ?
- Est-il possible de retracer l'origine des lots de matériaux, de revêtements et de décorations jusqu'aux cartons finis ?
- Quelles sont les cotes et les caractéristiques techniques garanties sur le plan, et lesquelles ne sont qu'indicatives ?
- À qui incombe-t-il de prendre des mesures correctives lorsque le tube fonctionne mal sur la machine de remplissage désignée ?
Pour les projets liés aux soins des mains, Boyu’s Catégorie « Tubes de crème pour les mains » constitue un point de départ pertinent pour choisir une gamme de produits. Avant de demander des échantillons, définissez la formule, le volume de remplissage souhaité, le diamètre souhaité, les exigences en matière de barrière, le type de bouchon, la décoration, le marché cible et la méthode de remplissage.
Une séquence de sélection pratique
- Classez les risques liés aux formules par ordre d'importance : l'oxygène, la lumière, l'humidité, la perte d'arôme, l'action des solvants, le pH/la réactivité et les particules.
- Définissez le comportement d'utilisation souhaité : présentation résistante ou effondrement définitif, fermeture d’une seule main, orifice cible et évacuation.
- Sélectionner les structures candidates : Ne négligez pas les approches PBL/ABL si celles-ci répondent à une exigence intermédiaire.
- Choisissez le diamètre avant de déterminer la longueur finale : Aligner les équipements chargés de la prise en main, de la fermeture, de la décoration et du remplissage, puis calculer la capacité utile et la marge prévue pour le scellage et le pliage.
- Tester les packs de production complets : compatibilité, fuites, distribution, décoration, transport et vieillissement.
- Validez un élément de preuve, pas une photo : plans de verrouillage, codes de matériaux, échantillons de référence, tolérances et contrôle des modifications.
Questions fréquentes
Un tube en aluminium est-il toujours meilleur qu'un tube en plastique ?
Non. L'aluminium offre une barrière solide grâce à ses parois métalliques et une bonne résilience, mais il se plie, peut se bosseler, nécessite une protection interne adaptée et requiert un procédé de fermeture différent. Le plastique offre une bonne élasticité, une manipulation plus aisée et une plus grande souplesse de conception. Le choix final doit être validé par des tests de formulation et de ligne de production.
L'ABL, c'est la même chose qu'un tube en aluminium ?
Non. L'ABL est un stratifié multicouche composé d'une fine feuille d'aluminium intercalée entre des couches de polymère et, généralement, d'une couche en plastique en contact avec le produit. Un tube en aluminium sans soudure est extrudé par impact à partir d'une billette métallique et peut être recouvert d'une laque interne.
Un tube en plastique de 50 ml et un tube en aluminium de 50 ml peuvent-ils avoir les mêmes dimensions ?
Pas nécessairement. Les parois, les épaulements et la géométrie interne utile diffèrent, et le pliage de l’aluminium nécessite une réserve de queue différente de celle requise pour le thermoscellage du plastique. Il convient d’approuver des plans distincts et de réaliser des essais de remplissage, même lorsque la capacité nominale est identique.
Quel tube est le mieux adapté à une formule sensible à la lumière ou à l'oxygène ?
L'aluminium sans soudure ou un laminé barrière adapté constituent des choix logiques, mais le caractère “ sensible ” du produit ne suffit pas à lui seul à déterminer la solution. Comparez la stabilité des emballages en aluminium de qualité industrielle, en ABL et/ou en PBL, notamment en termes de performances de fermeture et d'étanchéité, puis optez pour la structure la plus simple qui respecte la durée de conservation visée.
Quel tube est le plus recyclable ?
Il n'existe pas de réponse globale fiable sur la seule base du nom du matériau. Vérifiez la conception de l'emballage complet, les résidus, les composants, la taille, la collecte et le retraitement sur chaque marché cible. Étayez les allégations destinées aux consommateurs à l'aide de la méthodologie ou de la certification régionale applicable.
Sources
Consulté le 21 octobre 2026. Les normes sont mentionnées pour définir le champ d'application et le choix des essais ; l'acheteur doit se procurer le texte intégral en vigueur et définir des critères d'acceptation spécifiques au produit.
- Tube Council of North America — Comment sont fabriqués les tubes en plastique ?.
- Tube Council of North America — Comment sont fabriqués les tubes stratifiés ?.
- Tube Council of North America — Comment sont fabriqués les tubes en aluminium ?.
- Tube Council of North America — Options d'étanchéité des tubes.
- Association européenne des fabricants de tubes — Types de tubes et normes européennes relatives aux tubes.
- SIS / EN 15384-1:2017 — Porosité des revêtements intérieurs des tubes flexibles en aluminium.
- Association des recycleurs de plastique — Ressources sur la conception des tubes souples en plastique.
- RecyClass — Lignes directrices pour une conception axée sur le recyclage.
- EUR-Lex — Règlement (EU) 2025/40 relatif aux emballages et aux déchets d’emballages.
- Kansai Tube — Dimensions et structure des tubes stratifiés (valeurs de référence propres à chaque fournisseur).
- US FDA — Synthèse des exigences d’étiquetage des cosmétiques.
 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch