結論: 製品に、弾力性のある本体、幅広い形状や装飾の選択肢、輸送時の軽量化、そして馴染みのある絞り出し感が求められる場合は、プラスチックチューブを選びましょう。一方、配合成分に対して高い遮光性、ガス・湿気バリア性が求められる場合、内容物を絞り出した後もチューブが折りたたまれた状態を維持する必要がある場合、あるいはブランドとしてしわの入った金属の質感を重視する場合は、シームレスなアルミチューブを選びましょう。どちらの素材も、万能に優れているわけではありません。.
決定事項には、配合・接触層または内部ラッカー、ショルダー、ノズル、キャップ、テールシールまたは金属折り込み部、装飾、充填量、充填ラインなど、すべての要素が含まれていなければなりません。また、「アルミニウムチューブ」についても明確にしておく必要があります。衝撃押出成形された固体アルミニウムと、アルミニウムバリアラミネート(ABL)とは、構造が異なります。.
本ガイドは、クリーム、ジェル、軟膏タイプの製品、およびパーソナルケア製品用のチューブを選定する化粧品ブランド、受託充填業者、パッケージングエンジニア、品質管理チーム、および海外のバイヤーを対象として作成されています。医薬品、食品、および工業用途については、それぞれ独自の規制および適合性評価が必要となります。.
まず、「プラスチックチューブ」と「アルミチューブ」が何を指すのかを定義しましょう
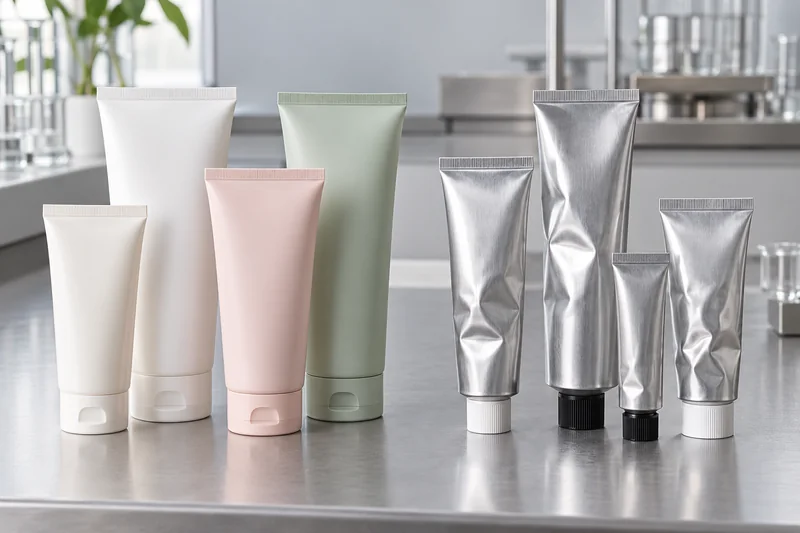
単に「プラスチックチューブ」や「アルミチューブ」とだけ記載された購入仕様書は不完全です。3種類の異なる構造は、写真上では似ていても、充填、保管、使用時の挙動が異なる場合があります。.
押出成形または共押出成形されたプラスチックチューブ
本体はPE、PP、または多層ポリマー構造から押出成形され、成形されたショルダー部およびネック部と接合されています。単層のPEは柔らかく弾力性がありますが、共押出構造では、剛性、色、またはバリア性能を高めるために層を追加することができます。プラスチックチューブは通常、圧迫した後に元に戻るため、使用中もその形状や印刷されたデザインが見栄えのよい状態を保ちます。 この復元力により、内容物を押し出した後、開口部から空気が逆流することもあります。.
PBLまたはABLラミネートチューブ
ラミネートチューブは、平らな印刷済みウェブを原料とし、これを円筒状に成形し、側面の継ぎ目を溶着して作られます。PBLはプラスチック製のバリア構造を採用しており、多くの場合EVOH層が含まれます。ABLは、ポリマー層の間に薄いアルミ箔のバリア層を挟んでいます。いずれも通常、製品と接触する表面はプラスチック製で、成形されたショルダー部を備えています。 これら2種類のラミネート材の詳細な選定については、Boyuの ABLとPBLの比較美容チューブガイド.
継ぎ目のない折りたたみ式アルミニウムチューブ
固体アルミニウムチューブは、アルミニウムスラグから衝撃押出成形されます。本体とショルダー部は、通常は別個のキャップを備えた、継ぎ目のない一体成形の金属部品として形成されます。内容物が素地のアルミニウムに接触してはならない場合、製品接触面にラッカー塗装が施されることがよくあります。開放されたテール部から充填されると、充填物が金属を平らにし、数回折り曲げます。 チューブは、元の形状に戻ることなく、それぞれの折り目を保持したままになります。.
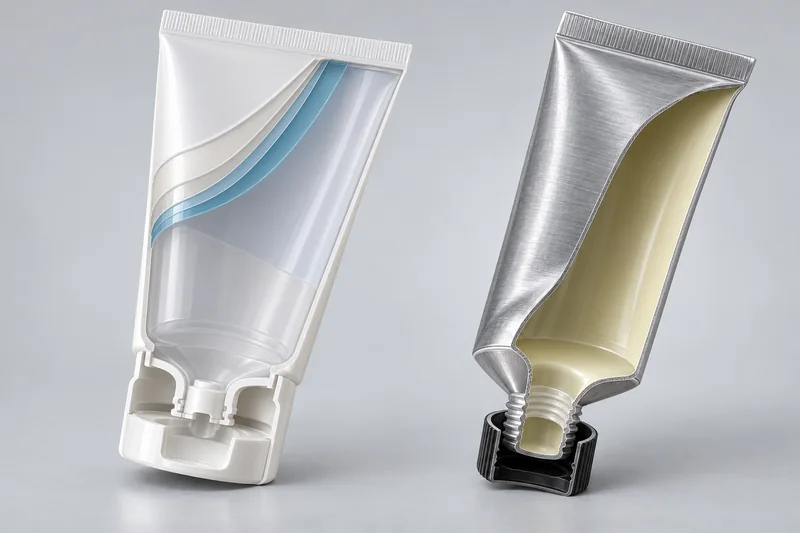
プラスチックチューブとアルミチューブ:比較表で一目でわかる
| 比較項目 | プラスチック/PBLチューブ | シームレスアルミニウム管 | 購入担当者が確認すべき事項 |
|---|---|---|---|
| バリア | 樹脂の種類、積層数、顔料、およびバリア層によって異なります | 連続した金属の壁は光を遮断し、強力なガス・湿気バリアとなりますが、閉鎖部や折り目も依然として重要です。 | パッケージ全体について測定されたバリア性または安定性の結果 |
| 絞り出した後の形状 | 元の形状に戻る | しわが寄ったまま、折りたたまれた状態のまま | 使い心地、使用後の片付け、および使用後のパッケージの外観 |
| 大気圏再突入 | 本体の回収機能により、排気口から空気を吸い込むことができます | 折りたたみ構造により、車体による吸い込み現象を低減します | 実際の酸素感度およびキャップ/オリフィスの挙動 |
| フォーミュラに関するお問い合わせ | ポリマースリーブ、ショルダー、シーラント層、キャップ | 内部のラッカー、ノズルの膜/シール材、およびキャップ | 正確な樹脂/コーティングコードおよび充填剤との適合性 |
| 加飾 | 幅広いデザインバリエーション:透明、マット、光沢仕上げ、および多彩な印刷方法 | ベースコートに加え、オフセット加工やその他の装飾を施します。天然金属のキューも対応可能です。 | 充填、摩擦、屈曲後のインク/コーティングの付着性 |
| ダメージモード | 応力亀裂、層間剥離、継ぎ目またはテールシールの破損 | へこみ、深い折り目、ピンホール、コーティングの損傷、または尾部の折り目が弱くなっている | 流通および再使用試験 |
| 最適な標準的な使い方 | 検証が完了すれば、幅広い化粧品およびパーソナルケア製品を取り扱うことになる | ラッカー塗布および折り目加工の検証において、バリア性または金属配置が重要な製品 | カテゴリー名だけでなく、フォーミュラのリスクに基づいて選択してください |
プラスチックやアルミニウム製のチューブは、どのような製品に適していますか?
製品カテゴリーはあくまで最初の選別基準に過ぎません。2つのフェイスクリームであっても、溶媒系、pH、精油、有効成分、酸素に対する感受性、粘度などが異なる場合があります。汎用的なクリームベースではなく、最終的な処方や製造時の装飾が施されたチューブを承認してください。.
プラスチック製またはPBL製のチューブに適した素材
- ポリマー適合性試験およびバリア試験に合格した洗顔料、ハンドクリーム、ボディローション、シャンプー、コンディショナー、およびマスク。.
- 店頭で清潔で耐久性に優れたチューブが必要とされる製品や、フリップトップ、スクリュー、アプリケーター、マッサージヘッドなど、幅広い種類のヘッドが求められる製品。.
- 旅行用、試供品用、および大衆向けパッケージなど、パッケージの軽量化や握り心地の良さが重視される用途。.
- 透明な単層PEよりも高い保護性能が求められる配合には、測定された性能に基づき、不透明または多層構造を採用します。.
購入希望者は、Boyuの 化粧品用クリームチューブのラインナップ 形状や閉じ方を比較し、その正確な構造を特定します。小型のパックについては、 15~30 mLのハンドローション・クリーム用チューブ あらゆる処方に適していることを証明するわけではないが、携帯に便利なプラスチック製の容器の一例を示している。.
シームレスアルミニウム管に適した素材
- 軟膏タイプのクリーム、高濃度のバーム、および高い不透明度と折りたたみ可能なパッケージを必要とする特定のトリートメント製品。.
- 安定性試験の結果、光やガスの透過を制限することで有意な効果が認められる製剤。.
- 臨床的、薬局風、あるいはメタルパックの美学の一環として、意図的にシワを受け入れているブランド。.
- 本製品は、ボディの復元力を抑えることで、1回の絞り込みごとに吸い込まれる空気の量を制限するのに役立ちます。.
成分名が「活性」と聞こえるという理由だけで、アルミニウムを選ぶべきではありません。内部のラッカーが実際に製品と接触する表面である可能性があり、コーティングの欠陥や化学的相性の悪さが、変色、腐食、ガス発生、あるいは配合の変化を引き起こす恐れがあります。金属製の壁面は、コーティング、キャップ、およびテールフォールドが完全な状態を保っている場合にのみ、優れた保護機能を発揮します。.
さらなる適合性試験が必要な処方
香りの強いものや精油を多く含むもの、有機溶剤、強酸や強アルカリ、酸化・還元系物質、揮発性成分、および研磨性粒子については、特に注意が必要です。プラスチックは膨潤、軟化、応力亀裂、または香りの喪失を引き起こす可能性があります。また、アルミニウムのラッカー塗装は軟化、密着性の低下、あるいは細孔部分から金属が露出する恐れがあります。Boyu社の製品をご使用ください。 化粧品容器の適合性試験計画 ストレージマトリックス、管理手順、および評価スケジュールを策定する。.
容量と直径、長さ、材質の関係
容量は長さだけで決まるものではありません。チューブの有効充填量は、内径、ショルダー容積、壁構造、製品の密度、必要なヘッドスペース、シール部または折り込み部の余裕、充填ノズルのクリアランス、およびシールゾーン内に許容される製品の量によって決まります。したがって、計算式と充填工程がなければ、公称ミリリットル数を最終的なチューブの引き出し量に換算することはできません。.
パッケージのプラットフォームは、通常、直径によって決定されます。
直径は、グリップ、棚幅、装飾面積、ショルダー形状、および使用可能なキャップの種類に影響を与えます。 長さは、目標容量に達するように、コンバーターのプロセスウィンドウ内で調整されます。同じ公称充填量の場合、細いチューブは長くなるため、充填ライン上でたわんだり、安定性が低下したりする可能性があります。一方、幅の広いチューブは短くなり、棚の前面を占める面積が大きくなるため、より大きなキャップが必要になる場合があります。.
あるチューブメーカーが公表しているラミネート製品のラインナップには、その関係が示されています。基準となる10 ccパックでは直径約16 mm、45 ccでは25 mm、110 ccでは35 mm、200 ccでは50 mmとなっています。これらの数値は、あるサプライヤーの例に過ぎず、業界標準ではありません。 最終的な容量は、承認済みの図面および充填試験に基づいて決定する必要があります。.
プラスチックとアルミニウムでは、テールの余裕量が異なります
プラスチック製およびラミネート製のチューブには、加熱、ジョーによる圧縮、冷却、印字、トリミングを行うために、十分な長さのクリーンテールが必要です。アルミニウム製のチューブには、指定されたシングル、ダブル、トリプル、またはサドルフォールドを行うための長さが必要です。 したがって、等しい公称容量に対して等しいカット長を注文すると、ある形式のチューブが充填不足、充填過多、あるいは正しく閉じるのが不可能になる可能性があります。チューブ加工業者だけでなく、充填業者も長さを承認する必要があります。.
中判カメラとしては、Boyuの 60 mLのプラスチック製ハンドクリームチューブの例 これによって、容量、直径、留め具、装飾は、個別の部品として購入するのではなく、まとめて検討すべき理由が示されています。.
製造工程と充填工程は根本的に異なります
プラスチックチューブの製造
- 樹脂、着色剤、および指定された添加剤は、必要に応じて乾燥または処理された後、押出機に供給される。.
- 単層または多層のスリーブは、サイジングダイスを通して押出成形され、冷却された後、所定の長さに切断されます。一方、ラミネートチューブは、印刷済みのウェブ素材を成形し、サイドシームを溶接して製造されます。.
- ショルダー部、ねじ部、およびオリフィスは、スリーブに圧縮成形または射出成形されるか、あるいはあらかじめ用意されたショルダー部がスリーブに溶接される。.
- 必要に応じて表面処理を行い、装飾を施し、硬化させます。その後、キャップを規定のトルクと向きで取り付けます。.
- オープンテールチューブは充填機に供給され、充填された後、熱風、超音波、ホットジョー、またはその他の認定された熱シール工程によって密封されます。ABLでは、適切な設備を使用すれば、高周波シールも行うことができます。.
シームレスアルミニウム管の製造
- アルミニウムのスラグを金型内で衝撃押出成形し、継ぎ目のない本体とショルダーを形成します。.
- このチューブは、加工硬化した金属が適切に潰せるようになるよう、切断、ねじ切り、および焼きなまし処理が施されています。.
- 製品の保護が必要な場合は、指定された内部用ラッカーをスプレー塗布し、硬化させます。ラッカーの品番、塗膜厚、および硬化条件は、重要な工程記録となります。.
- 外側に下地塗料を塗布して硬化させた後、印刷、指定がある場合は保護用上塗りニスの塗布、キャップの取り付け、そして検査を行います。.
- 充填機は、製品の尾部から製品を投入し、端部を平らに整え、指定された折り目用シーラントを塗布した後、承認された折り目パターンを形成します。.
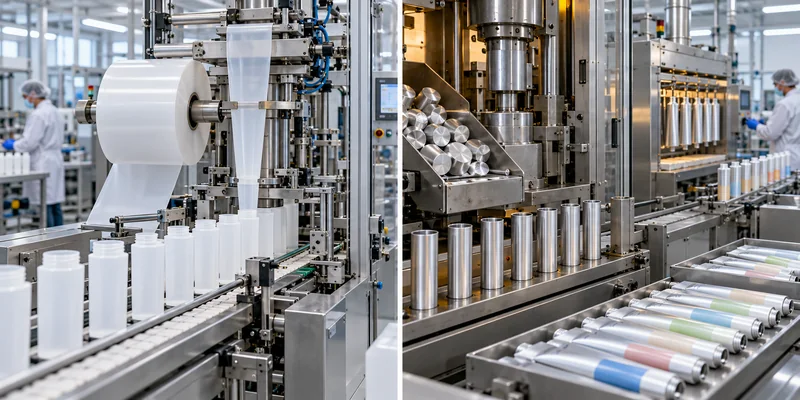
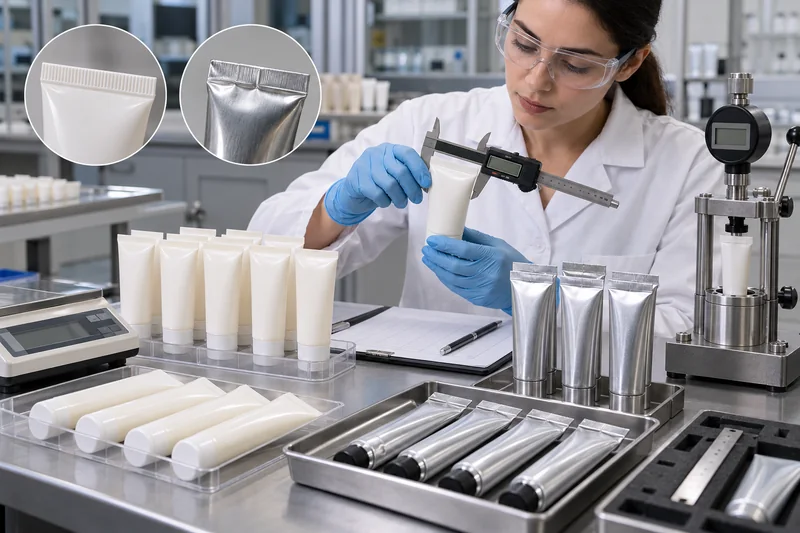
品質管理:一般的な試験および材料固有の試験
どちらの形式も、承認済み図面、外観上の許容限界、容量・充填量の検証、キャップの適合性、漏れ、装飾の密着性、適合性、真空引きおよび充填試験が必要です。決定的な違いは、それぞれの構造がどこで破損する可能性があるかという点にあります。.
| 管理項目 | プラスチック/ラミネート優先 | アルミニウムを優先 |
|---|---|---|
| 寸法 | 直径、長さ、肉厚形状、楕円度、肩部/開口部、側縫い目 | 直径、長さ、肉厚、ショルダー/ノズル、ねじ部、および折り曲げ余裕 |
| 構造接合部 | ヘッドとスリーブの溶接部、ラミネートのサイドシーム強度、およびテール部分のヒートシール | シームレスな本体、折り目・圧着部の完全性、および折り目シーラントの連続性 |
| 接触面 | 樹脂グレード、バリア層/タイ層、膨潤、応力亀裂、移行リスク | ラッカーの特性、膜厚、気孔率、密着性、硬化、および配合反応 |
| シミュレーションを利用する | 回復、サックバック、圧着力、シールのたわみ、および製品の排出 | 収縮パターン、折り目、ピンホール・へこみへの耐性、および排気 |
| 加飾 | 曲げ、配合成分との接触、摩擦、および経年変化後のインク/箔の密着性 | 圧着、折り目付け、摩擦、経年変化後の下塗り・インク・ニスの密着性 |
関連規格には、一律の合格基準は定められていない
ETMA規格一覧には、円筒形プラスチック管の寸法および公差に関するEN 13045、金属管の寸法に関するEN 13046/13047、閉鎖部の気密性に関するEN 12377、 印刷の付着性に関するEN 15386、ラミネートヘッドの溶着強度に関するEN 15385、およびアルミニウム内面コーティングの気孔率に関するEN 15384-1/-2が含まれています。EN 16285は、アルミニウム製容器の変形について規定しています。.
これらの方法は、特定の試験項目に対する回答を提供するものです。ブランドの配合適合性、保存期間、AQL、あるいは汎用的なシール強度の限界値を決定するものではありません。 EN 15384-1自体においても、電解質導電率はコーティング品質の評価基準の一つに過ぎず、コーティングの厚さ、抵抗値、および安定性試験の結果と併せて評価すべきであると警告されています。購入者は、品質契約において、欠陥クラス、サンプルサイズ、試験条件、および合格基準値を定義しなければなりません。.
プラスチック製のテールから漏れや破裂が発生した場合は、単に温度を上げるだけではいけません。汚染、加熱プロファイル、ジョー圧力、冷却、材料の構造、およびシールゾーンの応力を診断してください。Boyuのガイドによると、 化粧品チューブのシール不良 そのトラブルシューティングの手順について詳しく説明しています。.
コスト、最小発注数量(MOQ)、および装飾:見積もりが異なる理由
プラスチックが必ずしも安価であるとは限らず、アルミニウムが必ずしも高価格であるとは限りません。見積もりは、直径、プラットフォーム、切断長さ、肉厚や積層構造、樹脂やアルミニウムの仕様、内部塗装、ショルダー/ノズル、キャップ、装飾色、硬化工程、金型、発注数量、スクラップ率/歩留まり、および検査の負担などによって決まります。.
- プラスチック/色ごとの最小発注数量(MOQ): 特注の樹脂色、多層構造、そして独自のキャップは、それぞれが個別の最小生産数量を設定する要因となり得ます。.
- ラミネートの最小注文数量(MOQ): 印刷ウェブの幅、原版シリンダー/版、サイドシームの設定、およびマスターロールの活用状況は、経済的な印刷稼働に影響を与えます。.
- アルミニウムの最小注文数量(MOQ): スラグ径、工具プラットフォーム、ラッカー/ベースコートのバッチ、印刷設定、およびキャップの供給量は、それぞれこの最小値を左右する要因となり得ます。.
- 加飾: 実際の印刷色数、ホットスタンプの適用範囲、特殊ニス、および色の許容誤差を考慮する必要があります。プラスチックにメタリックな質感を与えるには特別な工程が必要であり、アルミニウムに天然金属の風合いを出す場合でも、厳密に管理されたコーティング・印刷システムが不可欠です。.
承認済みの同一仕様に基づいて見積もりを依頼してください。単層PEを基にした低価格の見積もりは、EVOH PBL、ABL、または内部塗装済みの無垢アルミニウム製の見積もりと比較することはできません。違いが明確になるよう、サプライヤーに対し、チューブ本体、キャップ、装飾、金型、試験、輸出用梱包を個別に明細化してもらうよう依頼してください。.
リサイクル可能性:素材としての価値と回収の現実とは異なる
アルミニウムとプラスチックにはいずれも確立されたリサイクル技術がありますが、完成したチューブの実際のリサイクル可能性は、その構造全体、製品残留物、キャップ・コーティング・装飾、サイズ、および地域ごとの回収・選別・再処理のインフラによって左右されます。「リサイクル可能な素材で作られている」というだけでは、特定のパッケージが販売市場で回収され、リサイクルされていることを証明するものではありません。.
APRのプラスチック・スクイーズチューブに関する資料では、HDPEやPPのリサイクルフローとの技術的な適合性と、広範なリサイクル可能性に関する主張を行うことの許可とを区別しています。RecyClassも同様に、キャップ、ラベル、接着剤、バリア層を含む設計全体を評価しています。 EUでの販売に関しては、規則(EU)2025/40により、段階的な包装の最小化およびリサイクル可能性に関する義務が導入されています。各チームは、一般的な「2030年」という主張をそのまま採用するのではなく、正確な適用日と包装カテゴリーを評価する必要があります。.
したがって、妥当なサステナビリティ比較を行う際には、チューブの質量、材料組成、リサイクル素材含有量の証明、製品の排出、二次包装、および販売先市場に関する指針を報告する必要があります。材料名だけに基づいて「勝者」を決定することは避けてください。.
プラスチックまたはアルミニウムチューブのサプライヤーの選び方
まず、その企業が実際にどのような製品を製造しているかを確認することから始めましょう。押出成形PEに強みを持つサプライヤーは、ABLや固体アルミニウムの製造を外部委託している場合があります。また、金属チューブ工場には、プラスチック製のヘッディングや装飾ラインが備わっていない場合もあります。外部委託が必ずしも不適切というわけではありませんが、下請け業者、変更管理のプロセス、および品質責任の所在については、透明性が確保されていなければなりません。.
発注前に依頼すべき証拠資料
- 建設に関する声明: スリーブの層数、厚さ、樹脂のグレード、またはアルミニウムの仕様;内部ラッカーの種類;ショルダー、膜、キャップ、インク、および接着剤の材質。.
- 制御された作図: 直径、長さ、縁まで/目標充填量、ノズル、ねじ山、壁厚、シールまたは折り込み余裕、図案領域、および公差。.
- プロセスマップ: 指定された製造・装飾拠点、重要工程管理項目、および外注業務。.
- 品質計画: 入荷検査、工程内検査、最終検査;サンプリング;金型・キャビティのトレーサビリティ;校正;保留サンプル;不適合品の取り扱い。.
- 式の検証: 量産仕様のチューブ、キャップ、および装飾を採用した、充填済みパッケージの互換性および安定性に関するプロトコル。.
- 充填ラインの試験: 所定の速度で、充填、シール/折り畳み、印字、漏れ検査、および梱包を検証するのに十分な数の代表サンプル。.
- 変更管理: 樹脂、層、ラッカー、箔、キャップ、金型・治具、装飾、製造拠点、または下請け業者の変更については、書面による事前承認が必要である。.
- 請求に関するサポート: 実際にパッケージに使用されている、リサイクル可能性、再生素材含有率、または規制上の表示に関する試験報告書や地域ごとの設計評価。.
真の実力を明らかにする監査の質問
- その工場では、見積書に記載された通りの構造の生産ラインを見学することは可能ですか?
- 押出・ヘッド溶接のパラメータや、衝撃押出・焼鈍のパラメータは、どのように監視されるのでしょうか?
- アルミニウムラッカーの塗膜厚、硬化状態、および気孔率はどのように確認されるのでしょうか。また、不具合が発生した場合はどうなりますか?
- 充填済みの製品を用いて、ラミネートの側面接合部、プラスチック製のテールシール、およびアルミニウムの折り目をどのように検証するのでしょうか?
- 材料、コーティング、装飾の各ロットを、完成したカートンまで追跡することは可能ですか?
- 図面上で保証されている寸法および性能値はどれで、あくまで代表値に過ぎないものはどれですか?
- 指定された充填機でチューブに不具合が生じた場合、是正措置の責任は誰にあるのでしょうか?
ハンドケアのプロジェクトには、Boyuの ハンドクリーム(チューブ入り)のカテゴリー 関連する製品ファミリーの選定の指針となります。サンプルを依頼する前に、配合、目標充填量、希望する直径、バリア性の要件、キャップ、装飾、販売先市場、および充填方法を準備しておいてください。.
実用的な選択手順
- 数式のリスクをランク付けしてください: 酸素、光、水分、香りの損失、溶剤の影響、pH/反応性、および粒子。.
- 望ましい動作を定義します: 弾力性のある展開状態か恒久的な崩壊状態か、片手での閉鎖、目標開口部、および排気。.
- 候補構造を選択してください: 中程度の要件を満たす場合でも、PBL/ABLを省略してはならない。.
- 最終的な長さを決める前に、直径を選んでください: ハンドフィール、閉口部、装飾、充填装置を調整し、その後、有効容量とシール・折り込みの余裕分を算出する。.
- 完成した生産用パックをテストする: 適合性、漏れ、塗布、装飾、輸送、および経年変化。.
- 写真そのものではなく、証拠を承認する: ロック図面、材料コード、基準サンプル、許容範囲、および変更管理。.
よくある質問
アルミ製のチューブは、プラスチック製のチューブよりも常に優れているのでしょうか?
いいえ。アルミニウムは強固な金属製の壁によるバリア性と折り畳み性を備えていますが、しわができやすく、へこみやすいため、適切な内部保護が必要であり、異なる封止工程を要します。一方、プラスチックは形状回復性に優れ、取り扱いが軽く、デザインの自由度も高いという利点があります。最終的な選定には、配合試験および生産ラインでの試験に合格する必要があります。.
ABLはアルミチューブと同じものですか?
いいえ。ABLは、ポリマー層の間に薄いアルミ箔が挟まれた多層ラミネート材であり、通常は製品と接触する側がプラスチック層となっています。シームレスなアルミチューブは、金属スラグから衝撃押出成形され、内部にラッカーが塗布されている場合もあります。.
50 mLのプラスチックチューブと50 mLのアルミチューブは、同じ寸法を使用できますか?
必ずしもそうとは限りません。壁、肩部、および利用可能な内部形状はそれぞれ異なり、アルミニウム製の折り畳み式製品には、プラスチック製の熱シール製品とは異なるテールリザーブが必要です。公称容量が同一であっても、個別の図面および充填試験を承認する必要があります。.
光や酸素に敏感な調合には、どちらのチューブが適していますか?
シームレスアルミニウムや適切なバリアラミネートが有力な候補ですが、「デリケート」という理由だけで結論を出すことはできません。生産用グレードのアルミニウム、ABLおよび/またはPBLパッケージにおける安定性(閉鎖性およびシール性能を含む)を比較検討した上で、所定の保存期間を満たす最もシンプルな構造を選択してください。.
どちらのチューブの方がリサイクルしやすいでしょうか?
素材名だけでは、世界的に通用する確かな答えは得られません。各販売先市場において、パッケージ全体のデザイン、残留物、成分、サイズ、回収および再処理について確認してください。消費者向けの表示については、該当する地域の方法論または認証に基づいて裏付けを行ってください。.
出典
2026年10月21日にアクセス。適用範囲および試験項目の選定については規格が引用されている。購入者は、最新の全文を入手し、製品ごとに受入基準を設定しなければならない。.
- 北米チューブ協議会 — プラスチックチューブの製造方法.
- 北米チューブ協議会 — ラミネートチューブの製造工程.
- 北米チューブ協議会 — アルミニウムチューブの製造工程.
- 北米チューブ協議会 — チューブのシール方法.
- 欧州管製造業者協会 — 管の種類と欧州の管規格.
- SIS / EN 15384-1:2017 — 軟質アルミニウム管用内部コーティングの多孔率.
- プラスチックリサイクル業者協会 — プラスチック製スクイーズチューブの設計リソース.
- RecyClass — リサイクルを考慮した設計ガイドライン.
- EUR-Lex — 包装および包装廃棄物に関する規則(EU)2025/40.
- 関西チューブ — ラミネートチューブのサイズと構造 (サプライヤーごとの基準値)。.
- 米国 FDA — 化粧品表示要件の概要.
 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch