Краткий ответ: Выбирайте пластиковую тубу, если продукту требуется упругий корпус, широкие возможности по форме и оформлению, небольшой вес при транспортировке и привычное ощущение при сдавливании. Выбирайте бесшовную алюминиевую тубу, если формула требует надежной защиты от света, газа и влаги, туба должна оставаться сжатой после дозирования или бренд стремится к созданию эффекта гофрированного металла. Ни один из этих материалов не является универсально лучшим.
Решение должно охватывать весь комплект: состав контактного слоя или внутреннего лака, плечо, насадку, крышку, хвостовое уплотнение или металлическую окантовку, декорирование, объем наполнения и линию розлива. Также необходимо уточнить понятие “алюминиевая туба” — цельный алюминий, полученный методом ударной экструзии, не является той же конструкцией, что и алюминиевый барьерный ламинат (ABL).
Данное руководство предназначено для косметических брендов, подрядчиков по розливу, инженеров-упаковщиков, специалистов по качеству и международных закупщиков, занимающихся подбором туб для кремов, гелей, мазеобразных средств и средств личной гигиены. Применение в фармацевтической, пищевой и промышленной отраслях требует проведения отдельной оценки соответствия нормативным требованиям и проверки совместимости.
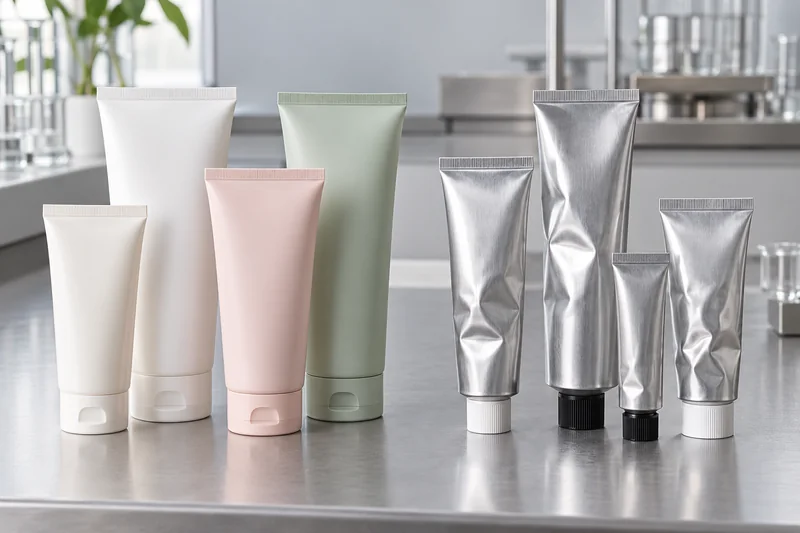
Сначала определим, что означают термины “пластиковая трубка” и “алюминиевая трубка”
Техническое задание на закупку, в котором указано лишь “пластиковая туба” или “алюминиевая туба”, является неполным. Три различных конструкции могут выглядеть одинаково на фотографии, но вести себя по-разному при наполнении, хранении и использовании.
Экструдированная или соэкструдированная пластиковая трубка
Корпус изготавливается методом экструзии из полиэтилена (ПЭ), полипропилена (ПП) или многослойной полимерной структуры и соединяется с формованными плечом и горлышком. Однослойный полиэтилен мягкий и упругий; в коэкструдированных структурах могут добавляться слои для придания жесткости, цвета или барьерных свойств. Пластиковая туба обычно возвращается в исходное состояние после сдавливания, поэтому её форма и печатная графика сохраняют презентабельный вид на протяжении всего срока использования. Эта же упругость позволяет воздуху возвращаться через отверстие после дозирования.
Ламинированная трубка PBL или ABL
Производство ламинированной трубки начинается с плоского полотна с нанесенной печатью, которое сформировывается в цилиндр и сваривается по боковому шву. В конструкции PBL используется пластиковая барьерная структура, часто включающая слой EVOH; конструкция ABL предусматривает наличие тонкого барьера из алюминиевой фольги между слоями полимера. Обе конструкции, как правило, имеют пластиковую поверхность, соприкасающуюся с продуктом, и формованный буртик. Для подробного сравнения этих двух типов ламинатов воспользуйтесь руководством компании Boyu Сравнение косметических тюбиков ABL и PBL.
Бесшовная складная алюминиевая труба
Твердая алюминиевая трубка изготавливается методом ударной экструзии из алюминиевого заготовки. Ее корпус и буртик формируются как единое бесшовное металлическое изделие, обычно с отдельной крышкой. Лаковое покрытие, предназначенное для контакта с продуктом, часто наносится в тех случаях, когда формула не должна соприкасаться с голым алюминием. После наполнения через открытый конец наполнитель сдавливает и складывает металл несколько раз. Трубка сохраняет каждую складку, не возвращаясь к исходному профилю.
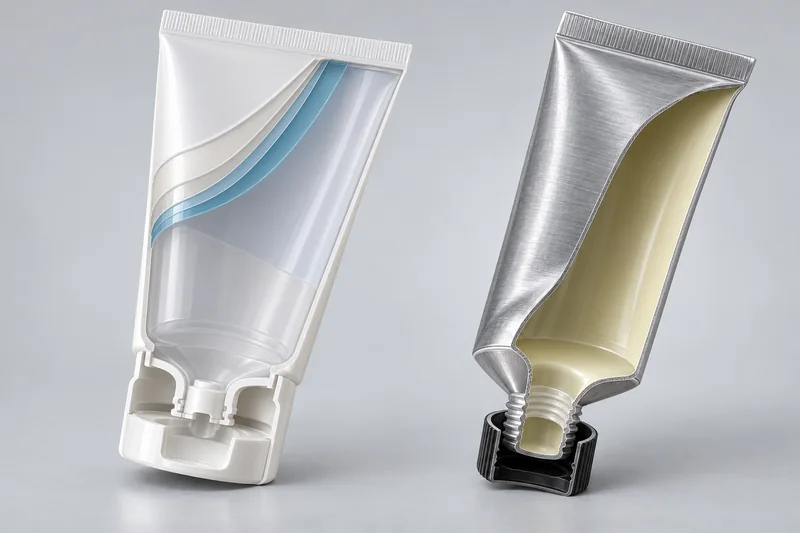
Пластиковые трубы или алюминиевые трубы: сравнение в одной таблице
| Критерий | Пластиковая / PBL-трубка | Бесшовная алюминиевая труба | Что проверить закупщику |
|---|---|---|---|
| Барьер | Зависит от смолы, количества слоев, пигмента и барьерного слоя | Цельные металлические стены блокируют свет и служат надежным барьером для газа и влаги; при этом по-прежнему важны герметичность и складка | Результат измерения барьерных свойств или стабильности для всей упаковки |
| Форма после сжатия | Восстанавливает свою первоначальную форму | Слоится и остается скомканным | Пользовательский опыт, удаление и внешний вид упаковки после использования |
| Возвращение в атмосферу | Устройство для извлечения тел может всасывать воздух через выпускное отверстие | Сжатие уменьшает обратное всасывание, вызванное движением тела | Фактическая чувствительность к кислороду и поведение крышки/отверстия |
| Контактная информация «Формула» | Полимерная втулка, плечо, герметизирующий слой и колпачок | Внутреннее лаковое покрытие, возможная мембрана/герметик сопла и крышка | Точный код смолы/покрытия и совместимость с наполнителем |
| Декорирование | Широкий ассортимент дизайнов: прозрачные, матовые, глянцевые, а также различные методы печати | Базовое покрытие плюс офсетная печать/другие виды декорирования; возможны кии из натурального металла | Адгезия чернил/покрытия после нанесения, трения и изгиба |
| Режим повреждений | Растрескивание под действием напряжений, отслоение, разрушение шва или хвостового уплотнения | Вмятины, глубокие складки, проколы, повреждения покрытия или слабый задний сгиб | Распространение и испытания на многократное использование |
| Оптимальный вариант использования по умолчанию | Широкий ассортимент косметических средств и средств личной гигиены после прохождения проверки | Изделия, чувствительные к препятствиям или с металлическими элементами, при проверке лакового покрытия и складок | Ориентируйтесь на риск формулы, а не только на название категории |
Для каких продуктов подходят пластиковые и алюминиевые тубы?
Категория продукта — это лишь первый фильтр. Два крема для лица могут различаться по системе растворителей, значению pH, эфирным маслам, активным ингредиентам, чувствительности к кислороду и вязкости. Утверждайте тубу с учетом окончательной формулы и производственного оформления, а не с учетом общей кремовой основы.
Подходящие материалы для изготовления пластиковых трубок или трубок из PBL
- Средства для умывания, кремы для рук, лосьоны для тела, шампуни, кондиционеры и маски, прошедшие испытания на совместимость с полимерами и барьерные испытания.
- Продукты, для которых требуется чистый и прочный тюбик на полке, а также широкий выбор крышек типа «флип-топ», винтовых крышек, аппликаторов или массажных насадок.
- Форматы для путешествий, пробники и продукция массового спроса, где важны небольшой вес упаковки и удобство при нажатии.
- Непрозрачные или многослойные структуры для составов, требующих более высокой степени защиты, чем прозрачный однослойный полиэтилен, при условии соблюдения заданных эксплуатационных характеристик.
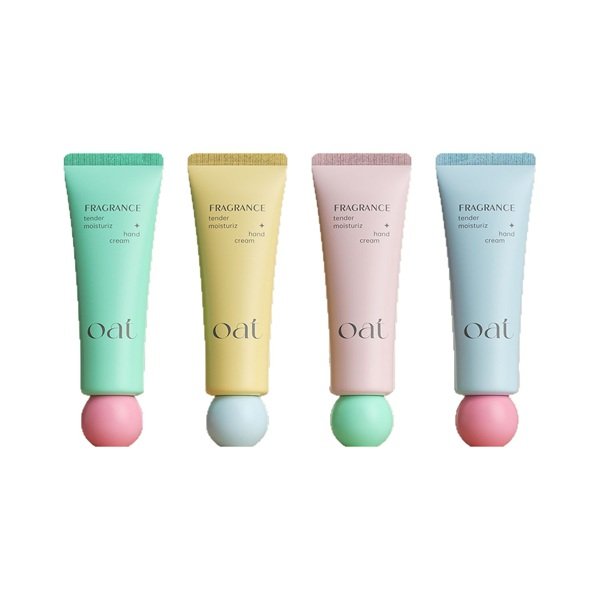
Покупатели могут просматривать товары компании Boyu ассортимент туб для косметических кремов сравнить формы и способы закрытия, а затем определить точную конструкцию. Для упаковок меньшего размера Трубочка для лосьона и крема для рук объемом 15–30 мл демонстрирует портативный пластиковый формат, не подтверждая при этом его пригодность для всех составов.
Подходящие материалы для изготовления алюминиевых труб без швов
- Кремы мазеобразной консистенции, концентрированные бальзамы и отдельные лечебные средства, для которых требуется плотно закрывающаяся складная упаковка.
- Составы, исследование стабильности которых показывает значительное преимущество от ограничения проникновения света или газа.
- Бренды, которые сознательно используют складки как часть эстетики, напоминающей медицинскую, аптечную или металлическую упаковку.
- Изделия, у которых уменьшенный объем корпуса способствует ограничению обратного всасывания воздуха после каждого нажатия.
Не следует выбирать алюминий только потому, что этот компонент звучит как “активный”. Внутреннее лаковое покрытие может являться фактической поверхностью, соприкасающейся с продуктом, а дефекты покрытия или химическая несовместимость могут привести к изменению цвета, коррозии, выделению газа или изменению состава продукта. Металлиственная стенка обеспечивает отличную защиту только в том случае, если покрытие, крышка и задний сгиб остаются неповреждёнными.
Формулы, для которых требуется расширенное исследование совместимости
Особое внимание следует уделять материалам с высоким содержанием ароматизаторов или эфирных масел, органическим растворителям, сильным кислотам или щелочам, окислительно-восстановительным системам, летучим компонентам и абразивным частицам. Пластик может разбухать, размягчаться, растрескиваться под действием напряжений или терять аромат; алюминиевый лак может размягчаться, терять адгезию или обнажать металл в порах. Используйте средства Boyu’s протокол совместимости косметической упаковки для составления матрицы хранения, плана контроля и графика оценки.
Как пропускная способность зависит от диаметра, длины и материала
Вместимость не определяется исключительно длиной. Фактический объем наполнения тубы зависит от внутреннего диаметра, объема плеча, конструкции стенок, плотности продукта, необходимого свободного пространства над продуктом, запаса на уплотнение или сгиб, зазора наливного патрубка и допустимого количества продукта в зоне уплотнения. Поэтому номинальный объем в миллилитрах невозможно пересчитать в окончательный размер тубы без учета формулы и технологического процесса наполнения.
Диаметр, как правило, определяет платформу упаковки
Диаметр влияет на сцепление, ширину полки, площадь для декорирования, геометрию плеча и доступные типы укупорочных крышек. Затем длина регулируется в пределах технологического диапазона конвертера для достижения заданной производительности. При одинаковом номинальном объёме наполнения узкая трубка получается длиннее и может деформироваться или быть менее устойчивой на линии розлива; широкая трубка получается короче, занимает больше места на полке и может потребовать крышки большего размера.
Опубликованный одним из производителей трубок ассортимент ламинатов наглядно иллюстрирует эту зависимость: диаметр примерно 16 мм для эталонной упаковки объемом 10 см³, 25 мм — для 45 см³, 35 мм — для 110 см³ и 50 мм — для 200 см³. Эти значения приведены в качестве примера от одного поставщика и не являются отраслевыми стандартами. Окончательный объём должен быть указан в утверждённом чертеже и подтверждён в ходе пробного наполнения.
Для пластика и алюминия требуются разные припуски на закругление
Для пластиковых и ламинированных трубок требуется достаточная чистая длина конца для нагрева, сжатия губками, охлаждения, маркировки и обрезки. Для алюминиевых трубок длина необходима для выполнения указанного одинарного, двойного, тройного или седлового сгиба. Поэтому заказ одинаковых отрезков для туб с одинаковым номинальным объемом может привести к тому, что тубы одного формата будут недонаполненными, перенаполненными или их будет невозможно правильно закрыть. Длину тубы должен утверждать не только производитель туб, но и наполнитель.
Для среднего формата модель Boyu Пример пластиковой тубы для крема для рук объемом 60 мл показывает, почему объём, диаметр, крышку и украшение следует рассматривать в комплексе, а не приобретать как отдельные детали.
Процессы производства и розлива принципиально отличаются друг от друга
Производство пластиковых труб
- Смола, цветовой концентрат и указанные добавки подвергаются сушке или обработке в соответствии с требованиями и подаются в экструдер.
- Одно- или многослойная гильза экструдируется через калибровочные матрицы, охлаждается и разрезается на отрезки нужной длины. В отличие от этого, ламинированная трубка изготавливается из печатного рулонного материала, который формуется и сваривается по боковому шву.
- Плечо, резьба и отверстие формируются на втулке методом прессования или литья под давлением, либо к ней приваривается готовое плечо.
- Поверхность обрабатывается там, где это необходимо, декорируется и отвердевает; крышка устанавливается с соблюдением заданного момента затяжки и ориентации.
- Трубка с открытым концом подается в устройство для наполнения, наполняется и запечатывается с помощью горячего воздуха, ультразвука, горячих зажимов или другого сертифицированного метода термосварки. Компания ABL также может применять высокочастотную сварку на соответствующем оборудовании.
Производство бесшовных алюминиевых труб
- Алюминиевый заготовка подвергается ударной экструзии в матрице для формирования бесшовного корпуса и буртика.
- Труба подвергается обрезке, нарезанию резьбы и отжигу, чтобы упрочнённый при деформации металл приобрел необходимую податливость.
- В случае необходимости защиты изделия на него наносится специальный внутренний лак методом распыления и подвергается отверждению. Код лака, толщина пленки и условия отверждения являются важнейшими технологическими параметрами.
- Наносится и отвердевает внешний базовый слой, после чего выполняется печать, наносится защитный лак (если предусмотрено), устанавливаются крышки и проводится контроль качества.
- Упаковочная машина загружает продукт через задний разъем, прижимает конец, наносит указанный герметик для сгиба и формирует утвержденную схему сгиба.
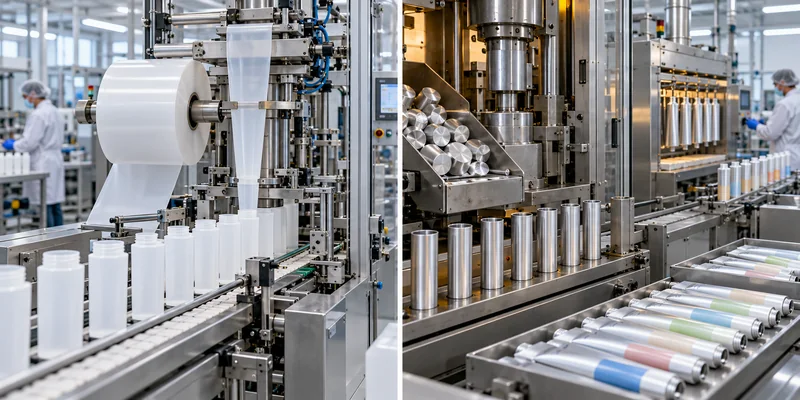
Контроль качества: общие испытания и испытания, специфичные для конкретных материалов
Оба формата требуют утвержденных чертежей, проверки визуальных пределов, проверки вместимости/заполнения, проверки прилегания крышки, герметичности, адгезии декоративного покрытия, совместимости, а также испытаний на вакуумирование и распределение. Ключевое различие заключается в том, в каких местах каждая конструкция может выйти из строя.
| Вид контроля | Приоритет пластика / ламината | Приоритет алюминия |
|---|---|---|
| Габариты | Диаметр, длина, профиль стенки, овальность, буртик/отверстие, боковой шов | Диаметр, длина, толщина стенки, буртик/патрубок, резьба и припуск на сгиб |
| Конструктивные соединения | Сварной шов «голова-рукав», прочность бокового шва ламината и термосварной шов на конце изделия | Целостность бесшовного корпуса, целостность сгибов/обжимных соединений и непрерывность герметизирующего слоя на сгибах |
| Контактная поверхность | Тип смолы, барьерные/связующие слои, набухание, растрескивание под действием напряжений, риск миграции | Характеристики лака, толщина пленки, пористость, адгезия, отверждение и реакция состава |
| Использование моделирования | Восстановление, обратное всасывание, усилие сжатия, изгиб уплотнения и удаление продукта | Складчатость, сгиб по краю, устойчивость к появлению дырочек и вмятин, а также вакуумирование |
| Декорирование | Адгезия чернил/пленки после изгиба, контакта с другими материалами, трения и старения | Адгезия грунтового слоя/краски/лака после гофрирования, биговки, истирания и имитации старения |
Соответствующие стандарты не устанавливают единого порога прохождения
Список стандартов ETMA включает стандарт EN 13045, касающийся размеров и допусков цилиндрических пластиковых труб; стандарты EN 13046/13047 — размеров металлических труб; стандарт EN 12377 — герметичности укупорочных крышек; EN 15386 — для адгезии печати; EN 15385 — для прочности сварного соединения головок ламината; и EN 15384-1/-2 — для пористости внутреннего покрытия алюминия. Стандарт EN 16285 касается деформации алюминиевого корпуса.
Эти методы позволяют ответить на конкретные контрольные вопросы. Они не определяют совместимость состава бренда, срок хранения, AQL или универсальный предел прочности уплотнения. В самом стандарте EN 15384-1 содержится предупреждение о том, что электролитическая проводимость является лишь одним из критериев качества покрытия и должна оцениваться с учётом толщины покрытия, сопротивления и результатов исследований стабильности. Покупатель должен определить классы дефектов, размер выборки, условия и предельные значения приемлемости в соглашении о качестве.
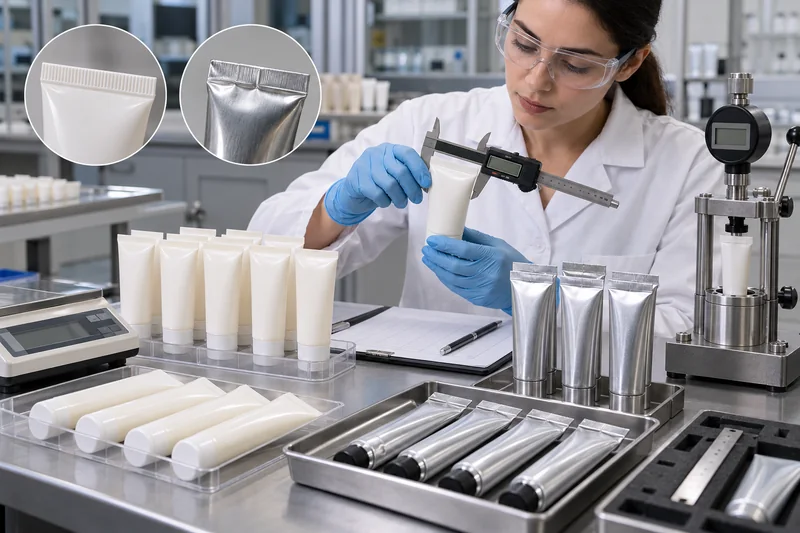
Если пластиковый хвостовик протекает или разрывается, не стоит просто повышать температуру. Проведите диагностику: проверьте наличие загрязнений, профиль нагрева, давление зажимов, охлаждение, структуру материала и напряжение в зоне уплотнения. Руководство компании Boyu по неисправность уплотнения косметической тубы подробно объясняет порядок действий по устранению неисправностей.
Стоимость, минимальный объем заказа и оформление: почему расценки различаются
Пластик не всегда дешевле, а алюминий — не всегда относится к категории премиум-класса. На стоимость влияют следующие факторы: диаметр, длина отреза, структура стенок или ламината, характеристики пластмассы или алюминия, внутреннее лакирование, наличие или отсутствие буртика/сопла, крышка, цвета отделки, этапы отверждения, инструментарий, объем заказа, количество брака/выход готовой продукции и объем контрольных проверок.
- Минимальный объем заказа (MOQ) для пластиковых изделий/цветных изделий: Индивидуальный цвет смолы, многослойная конструкция и уникальный колпачок — каждый из этих факторов может определять отдельный минимальный объем производства.
- Минимальный объем заказа на ламинат: На экономичность тиража влияют ширина печатного полотна, цилиндр с макетом/печатная форма, настройка бокового шва и использование мастер-рулона.
- Минимальный объем заказа на алюминий: Минимальное значение может зависеть от диаметра заготовки, платформы для инструментов, партии лака/базового покрытия, настроек печати и запаса крышек.
- Отделка: учитывайте фактическое количество цветов печати, области горячего тиснения, специальные лаки и допуски по цвету. Создание металлического эффекта на пластике — это целый технологический процесс; для придания алюминию вида натурального металла по-прежнему требуется система контролируемого нанесения покрытия и печати.
Запрашивайте коммерческие предложения на основе одной и той же утвержденной спецификации. Более низкая цена, рассчитанная на основе однослойного полиэтилена, несопоставима с предложением по EVOH PBL, ABL или массивному алюминию с внутренним лаковым покрытием. Попросите поставщиков разделить стоимость корпуса трубки, крышки, декорирования, инструментов, испытаний и экспортной упаковки, чтобы различия были очевидны.
Возможность вторичной переработки: стоимость материала не совпадает с реальностью сбора отходов
Для алюминия и пластика существуют отработанные технологии переработки, однако реальная возможность переработки готовой тубы зависит от её общей конструкции, остатков продукта, крышки, покрытия и декора, размера, а также от местной инфраструктуры сбора, сортировки и повторной переработки. Надпись “Изготовлено из перерабатываемого материала” не гарантирует, что конкретная упаковка будет собрана и переработана на рынке сбыта.
В справочнике APR по пластиковым тубам с отжимаемой горловиной проводится разграничение между технической совместимостью с потоками переработки HDPE или PP и правом на заявление об общей перерабатываемости. RecyClass аналогичным образом оценивает конструкцию в целом — включая крышки, этикетки, клеи и барьерные слои. В отношении продаж в ЕС Регламент (ЕС) 2025/40 вводит поэтапные обязательства по минимизации объема упаковки и обеспечению её перерабатываемости; специалистам следует оценивать точную дату вступления в силу и категорию упаковки, а не копировать общие заявления о 2030 году.
Таким образом, обоснованное сравнение с точки зрения экологической устойчивости должно учитывать массу трубки, состав материала, данные о доле вторичного сырья, способ опорожнения продукта, вторичную упаковку и рекомендации для целевого рынка. Не следует объявлять «победителя» исключительно на основании названия материала.
Как выбрать поставщика пластиковых или алюминиевых труб
Для начала необходимо выяснить, какую продукцию компания фактически производит. Поставщик, специализирующийся на экструдированном полиэтилене, может прибегать к аутсорсингу при производстве ABL или цельного алюминия; завод по производству металлических труб может не иметь собственных линий по изготовлению пластиковых насадок или декоративных элементов. Аутсорсинг не является автоматически неприемлемым, однако необходимо обеспечить прозрачность в отношении субподрядчика, процедуры контроля изменений и ответственности за качество.
Документы, которые необходимо запросить до оформления заказа на поставку
- Декларация о строительстве: слои оболочки, толщина, марки смолы или технические характеристики алюминия; тип внутреннего лакового покрытия; материалы плеча, мембраны, крышки, чернил и клея.
- Контрольное черчение: диаметр, длина, заполнение до краев/номинальный объём, сопло, резьба, стенка, запас на уплотнение или сгиб, область для нанесения графики и допуски.
- Схема процесса: указанные производственные и отделочные площадки, ключевые точки контроля технологических процессов и операции, выполняемые субподрядчиками.
- План обеспечения качества: входной, промежуточный и окончательный контроль; отбор проб; отслеживаемость полостей/пресс-форм; калибровка; сохранение проб; урегулирование случаев несоответствия.
- Проверка формулы: Протокол проверки совместимости и стабильности готовой упаковки с использованием пробковых пробок, крышек и декоративных элементов промышленного качества.
- Испытание линии розлива: достаточное количество типовых компонентов для проверки процессов наполнения, запечатывания/складывания, маркировки, герметичности и комплектации упаковок на заданных скоростях.
- Контроль изменений: письменное предварительное одобрение в случае внесения изменений в состав смолы, слой, лак, пленку, крышку, форму/инструмент, декор, производственную площадку или субподрядчика.
- Помощь в оформлении заявления: протоколы испытаний или региональные оценки конструкции в отношении возможности вторичной переработки, содержания вторичного сырья или заявлений о соответствии нормативным требованиям, фактически указанных на упаковке.
Аудиторские вопросы, позволяющие выявить реальные способности
- Может ли завод продемонстрировать производственную линию, на которой изготавливается именно та конструкция, которая указана в предложении?
- Как осуществляется контроль параметров экструзии/сварки головкой или параметров ударной экструзии/отжига?
- Как проверяются покрытие алюминиевого лака, его отверждение и пористость, и что происходит в случае неисправности?
- Как проводится проверка боковых швов ламината, пластиковых уплотнителей и алюминиевых сгибов при наполнении продуктом?
- Можно ли отследить связь между партиями материала, покрытия и отделки и готовыми картонными коробками?
- Какие размерные и эксплуатационные характеристики гарантируются в чертеже, а какие являются лишь типовыми?
- Кто несет ответственность за принятие корректирующих мер, если трубка работает ненадлежащим образом при использовании указанного наполнителя?
Для проектов по уходу за руками компания Boyu предлагает Категория «Тюбики с кремом для рук» служит отправной точкой для выбора подходящего семейства продуктов. Перед тем как заказать образцы, определитесь с формулой, целевым объемом наполнения, предпочтительным диаметром, необходимостью в барьерных свойствах, типом укупорки, оформлением, целевым рынком и способом розлива.
Практическая последовательность выбора
- Оцените риски, связанные с формулой: кислород, свет, влага, потеря аромата, воздействие растворителей, pH/реактивность и твердые частицы.
- Определите желаемое поведение при использовании: устойчивое состояние или необратимый коллапс, закрытие одной рукой, целевое отверстие и эвакуация.
- Выберите возможные структуры: Не следует исключать PBL/ABL, если они отвечают требованиям среднего уровня.
- Сначала выберите диаметр, а затем — окончательную длину: Сравните характеристики на ощупь, механизм закрытия, элементы декора и оборудование для наполнения, а затем рассчитайте полезную вместимость и припуск на запечатывание/складку.
- Проверить готовые производственные комплекты: совместимость, утечки, дозирование, декорирование, транспортировка и старение.
- Признавайте доказательством сам факт, а не фотографию: чертежи замков, коды материалов, эталонные образцы, допуски и контроль изменений.
Частые вопросы
Алюминиевая трубка всегда лучше пластиковой?
Нет. Алюминий обеспечивает прочный барьер в виде металлической стенки и способность к сжатию, но на нём остаются складки, он может помяться, требует надлежащей внутренней защиты и предполагает иной процесс закрытия. Пластик отличается способностью к восстановлению формы, более лёгким обращением и большей гибкостью в дизайне. Окончательный выбор должен пройти испытания рецептуры и производственной линии.
ABL — это то же самое, что алюминиевая трубка?
Нет. ABL — это многослойный ламинат, в котором между полимерными слоями находится тонкая алюминиевая фольга, а слой, соприкасающийся с продуктом, обычно представляет собой пластиковый слой. Бесшовная алюминиевая трубка изготавливается методом ударной экструзии из металлического заготовки и может иметь внутреннее лаковое покрытие.
Могут ли пластиковая пробирка объемом 50 мл и алюминиевая пробирка объемом 50 мл иметь одинаковые размеры?
Не обязательно. Геометрия стенок, плеч и полезного внутреннего пространства различается, а для алюминиевых складных конструкций требуется иной запас прочности задней части, чем для пластиковых, соединяемых термосваркой. Необходимо утверждать отдельные чертежи и проводить испытания на заполнение даже в том случае, если номинальная вместимость одинакова.
Какая туба лучше подходит для смеси, чувствительной к свету или кислороду?
Бесшовный алюминий или подходящий барьерный ламинат являются логичным выбором, но один лишь фактор “чувствительности” не определяет окончательный ответ. Сравните стабильность в упаковках из алюминия промышленного качества, ABL и/или PBL, включая характеристики крышки и герметичности, а затем выберите самую простую конструкцию, которая обеспечивает требуемый срок хранения.
Какая трубка лучше поддается вторичной переработке?
На основании одного лишь названия материала невозможно дать однозначный ответ, применимый ко всем странам. Необходимо проверить дизайн упаковки, состав остатков, компоненты, размеры, а также процедуры сбора и повторной переработки на каждом целевом рынке. Заявления, адресованные потребителям, должны подкрепляться соответствующей региональной методологией или сертификацией.
Источники
Просмотрено 21 октября 2026 г. Стандарты приводятся для определения области применения и выбора испытаний; заказчик должен получить актуальный полный текст стандартов и установить критерии приемки, соответствующие конкретному продукту.
- Североамериканский совет по трубкам — Как производятся пластиковые трубки.
- Североамериканский совет по производству труб — Как изготавливаются ламинированные трубы.
- Североамериканский совет по производству труб — Как изготавливаются алюминиевые трубы.
- Североамериканский совет по трубам — Варианты герметизации труб.
- Европейская ассоциация производителей труб — Типы труб и европейские стандарты на трубы.
- SIS / EN 15384-1:2017 — Пористость внутренних покрытий гибких алюминиевых трубок.
- Ассоциация переработчиков пластмасс — Справочник по проектированию туб с дозатором из пластмассы.
- RecyClass — Руководство по проектированию с учетом требований к переработке.
- EUR-Lex — Регламент (EU) 2025/40 об упаковке и упаковочных отходах.
- Kansai Tube — Размеры и конструкция ламинированных труб (референсные значения, характерные для конкретного поставщика).
- FDA США — Краткое изложение требований к маркировке косметики.
 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch