














Risposta diretta: Rifiutare qualsiasi crepa o incrinatura confermata, finiture scheggiate o taglienti, vetro allentato o sporgente, sporgenze interne o “bird swing”, bolle aperte sulla superficie a contatto con il prodotto, oppure pietre/inclusioni allentate, sporgenti, circondate da un’incrinatura o situate in una zona di tenuta o soggetta a forte sollecitazione. Rifiutare una linea di giunzione dello stampo quando è tagliente, sfaldata, spostata, screpolata, al di fuori del disegno o quando interferisce con la sigillatura, la decorazione, la movimentazione o la linea di riempimento.
Una piccola sacca o bolla completamente chiusa in una zona del corpo soggetta a basse sollecitazioni e una linea di divisione dello stampo regolare e normale, potrebbe essere accettabili, ma solo nell’ambito dell’atlante dei difetti firmato, dei limiti di zona e dei campioni di confine concordati per quella specifica bottiglia. Non esiste una singola norma internazionale relativa al vetro cosmetico che stabilisca che ogni bolla di diametro inferiore a un determinato valore sia accettabile. La posizione, lo spessore della parete, la presenza di raggruppamenti, l’integrità della parete e la funzionalità della confezione sono fattori importanti tanto quanto le dimensioni.
La presente guida è destinata ai marchi di cosmetici e profumi, ai tecnici del packaging, ai team addetti al controllo qualità, alle aziende di riempimento e ai fornitori di vetro. I termini “mold seam” e “mould seam” indicano la stessa caratteristica della linea di divisione. I criteri riportati di seguito costituiscono un quadro di riferimento per la redazione di una norma specifica per un prodotto, ma non sostituiscono il disegno di riferimento, la normativa applicabile, i campioni certificati o la valutazione dei rischi relativi a un determinato prodotto.
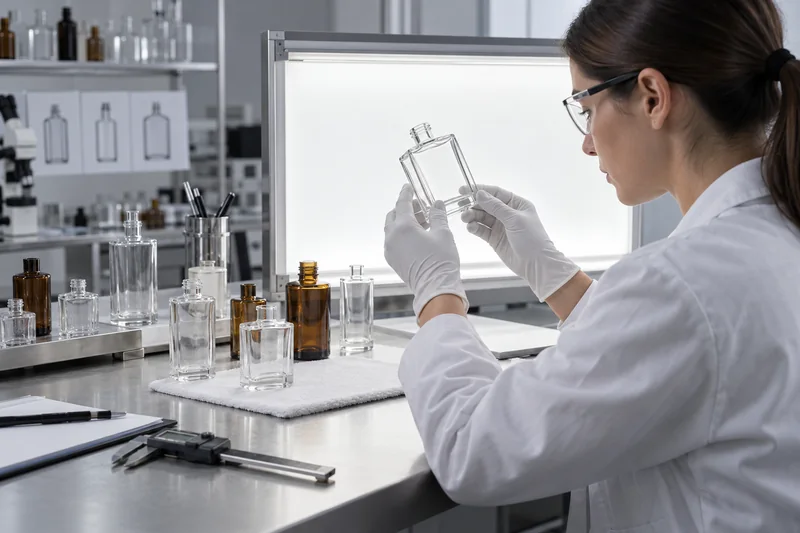
Esiste una norma che disciplina i difetti delle bottiglie di vetro?
Non esiste uno standard globale unico che definisca criteri universali di accettabilità o non accettabilità per ogni bolla, giuntura, impurità e crepa presente nei flaconi di vetro per cosmetici. Gli standard suddividono il problema in diverse attività. Una specifica di acquisto ben fondata utilizza tali riferimenti ove pertinente, aggiungendo poi il disegno del flacone, le zone soggette a difetti, i campioni di aspetto approvati, le condizioni di ispezione e un piano di campionamento concordato.
| Riferimento | Cosa dimostra | Cosa non fa |
|---|---|---|
| ISO 12818:2013 | Tolleranze standard per i flaconi: capacità a colmo, altezza, diametro/larghezza e verticalità per flaconi destinati ai settori farmaceutico, cosmetico, della profumeria e chimico. | Non fornisce una tabella universale di accettabilità per bolle, pietre, giunti o crepe. |
| ASTM C224-78 (2020) | Campionamento di bottiglie e barattoli di vetro per verificarne la resistenza meccanica, le dimensioni, le caratteristiche misurabili e per un esame visivo. | La pratica di campionamento non costituisce un elenco dei difetti per l’acquirente e non definisce ogni singolo limite estetico. |
| ASTM C148, C149 e C147 | Stato di ricottura, resistenza agli shock termici e resistenza alla pressione interna, rispettivamente, qualora siano rilevanti per l’imballaggio e l’uso. | Un controllo visivo non può sostituire questi test, e non tutti i metodi sono applicabili a ogni flacone cosmetico non pressurizzato. |
| ISO 2859-1:2026 | Campionamento degli attributi lotto per lotto con indice AQL, comprensivo di logiche di ispezione standard, più rigorose e ridotte. | L'AQL non è una specifica universale del prodotto né un'autorizzazione a spedire una percentuale fissa di difetti. |
| Guide sui difetti nel settore | Vocabolario comune ed esempi visivi relativi a imperfezioni, pietre, bolle, giunture, spuntoni, "bird swing" e altri difetti di formatura. | Una guida rimane pur sempre una guida; è lo standard concordato tra acquirente e fornitore a determinare la decisione commerciale. |
Il regolamento UE sui cosmetici richiede che la valutazione della sicurezza dei cosmetici tenga conto delle caratteristiche rilevanti dei materiali di imballaggio, tra cui la purezza e la stabilità, ma non prescrive il diametro delle bolle presenti nei flaconi dei cosmetici. Allo stesso modo, le tabelle dettagliate redatte per i contenitori alimentari o farmaceutici riflettono tali applicazioni e non devono essere riportate nelle specifiche dei cosmetici senza una valutazione tecnica e normativa specifica per il prodotto.
I criteri relativi all'aspetto del vetro riguardano solo uno strato di rilascio. A piano completo di prove per flaconi cosmetici dovrebbe tenere conto dell'aspetto, delle dimensioni, della tenuta, dell'erogazione, della compatibilità, delle prestazioni meccaniche e delle condizioni di distribuzione.
Classificare il difetto in base al rischio, non solo in base al suo nome
La stessa caratteristica visibile può cambiare classe quando si sposta in un’altra zona del pneumatico. Un piccolo difetto sul corpo della bottiglia può essere un problema estetico; una cavità apparentemente simile che attraversa la zona di sigillatura può causare perdite. Una giuntura liscia su una parete laterale poco visibile può essere una normale traccia del processo di stampaggio; una sporgenza affilata sul collo della bottiglia può ferire l’utente, interferire con il funzionamento della pompa o causare la rottura del vetro.
Definire cinque zone di ispezione
- Zona di finitura e sigillatura: bocca, tenuta della superficie di appoggio, filettatura o perla di aggraffatura, anello di trasferimento e foro interno. Gli aspetti principali da considerare sono l’adattamento, la tenuta, i danni alla chiusura e la perdita di vetro.
- Collo e spalle: zone di transizione in cui possono concentrarsi la distribuzione delle pareti e le sollecitazioni di formatura; visibili anche nelle confezioni di alta qualità.
- Carrozzeria e pannelli decorativi: settore principale rivolto ai consumatori; sono fondamentali gli aspetti visivi, la planarità delle etichette e le prestazioni di stampa e verniciatura.
- Tacco, base e anello di appoggio: aree sensibili agli urti e alle sollecitazioni che determinano la stabilità e il contatto con il nastro trasportatore.
- Interno/superficie a contatto con il prodotto: qualsiasi elemento allentato, tagliente, esposto o che possa causare contaminazione riveste particolare importanza.
Utilizzare tre classi di difetti
| Classe | Significato pratico | Esempi tipici | Approccio di controllo |
|---|---|---|---|
| Critico | Potrebbe causare lesioni, contaminare il prodotto, provocare un grave difetto di tenuta o rendere la bottiglia pericolosa. | Crepe/fessure, finitura scheggiata o irregolare, vetro interno allentato, spuntoni, oscillazione da urto, bolle interne visibili. | Normalmente tolleranza zero nel campione ispezionato; laddove il rischio lo giustifichi, aggiungere il metodo di rilevamento 100% convalidato e un controllo del processo a monte. |
| Maggiore | Potrebbe compromettere il riempimento, la sigillatura, l'erogazione, la resistenza, la stabilità, la decorazione o la commerciabilità. | Cucitura spessa, finitura non conforme al disegno, bolle grandi/raggruppate, bottiglia affusolata, base instabile, pietra senza crepe visibili ma situata in una zona soggetta a sollecitazioni. | Accettazione in base al piano di campionamento, oltre alla verifica dimensionale o funzionale; ampliare la selezione e il collaudo in caso di difetto. |
| Minore | Una differenza nell'aspetto che non compromette la funzionalità o la sicurezza previste, ma supera i limiti estetici concordati. | Piccolo seme racchiuso in una zona del corpo consentita, leggero segno di sfregamento o leggero rigonfiamento della cucitura oltre lo standard previsto. | Campionamento visivo rispetto a campioni di confine contrassegnati, con limiti più rigorosi per le confezioni trasparenti o decorate di alta qualità, laddove ciò sia giustificato dal punto di vista commerciale. |
La classe di difetto deve essere definita nella specifica controllata. Non deve essere stabilita in modo improvvisato dopo l’arrivo di una spedizione. Inoltre, il termine “critico” non implica che un campione di piccole dimensioni dimostri che l’intero lotto sia privo di difetti critici: il campionamento consente solo di prendere una decisione sul lotto con un rischio statistico definito. I rischi gravi legati al vetro richiedono solitamente misure preventive, ispezioni automatiche e/o uno screening convalidato secondo la norma 100%, oltre al campionamento finale.
Matrice di accettazione e rifiuto dei difetti delle bottiglie di vetro
Utilizzare queste indicazioni come punto di partenza per la creazione di un atlante dei difetti dei flaconi di cosmetici. Il documento specifico per ciascun flacone, una volta firmato, dovrà includere limiti misurabili, zone, condizioni di ispezione e fotografie o campioni conservati relativi al limite di accettabilità/rifiuto.
| Difetto | Può essere accettato a determinate condizioni quando… | Rifiutare quando… | Verifica |
|---|---|---|---|
| Seme / bolla racchiusa | Completamente racchiuso, liscio, isolato, situato in una zona del corpo consentita e entro i limiti di dimensione/numero dei campioni. | Visibile su entrambe le superfici, con buccia sottile, allungata, raggruppata, in prossimità della finitura/del tallone/della base, associata a una crepa o al di là del limite estetico. | Luce posteriore/di fondo, rotazione, scala/ingrandimento, registrazione della zona e del conteggio. |
| Giunto di stampo / linea di divisione | Liscio, continuo, non tagliente, entro i limiti di profilo/dimensionali e senza alcun effetto sulla decorazione o sulla maneggevolezza. | Bordo tagliente, giuntura schiacciata/sfalsata/spessa, vetro scheggiato, crepe, interferenza di chiusura, etichetta sollevata o contatto con la linea. | Metodo visivo/tattile definito in modo sicuro, calibro di profilo dove necessario, prova di chiusura/linea. |
| Pietra / inclusione opaca | Solo se completamente integrato, stabile, senza emissione di radiazioni, al di fuori delle zone critiche e esplicitamente entro i limiti visivi indicati. | Allentamento/sporgenza, contatto con la superficie interna, controllo radiale, zona di sollecitazione, integrità delle pareti compromessa/con concentrazioni di difetti o incerta. | Illuminazione radente e ingrandimento; analisi delle sollecitazioni e della resistenza in base alle esigenze di rischio. |
| Crepa / fessura / spaccatura | Non è mai stato accettato una volta confermata la presenza di una fessura nel vetro. | Qualsiasi difetto confermato relativo alla posizione o alla lunghezza; i difetti relativi alla finitura, alla spalla, al fianco, al tallone e alla base comportano tutti il rifiuto del prodotto. | Illuminazione controllata, ingrandimento e conferma da parte di personale qualificato; da non confondere con un graffio superficiale. |
| Chip / bordo affilato / bordo filiforme | Un segno estetico non netto può essere definito separatamente solo se non comporta la rimozione del vetro né compromette la finitura. | Il vetro è mancante, il bordo è tagliente, il corretto funzionamento della guarnizione o della pompa è compromesso oppure potrebbero staccarsi dei frammenti. | Ispezione finale, verifica della misura/adattamento della chiusura e controllo delle particelle. |
| Vetro incastrato / punta / altalena per uccelli | Non adatto a flaconi cosmetici a contatto con il prodotto. | Qualsiasi sporgenza interna, cordicella o elemento in vetro rimovibile. | Ispezione visiva/automatica interna; verifica del foro e dell'interno. |
| Parete sottile / distribuzione non uniforme | La distribuzione misurata rientra nei limiti previsti dal progetto e le prestazioni sono state convalidate. | Spessore inferiore al minimo previsto a livello locale, segni evidenti di debolezza o mancato rispetto dei requisiti meccanici/termici. | Mappatura dello spessore, peso della sezione (ove applicabile), prove di resistenza pertinenti. |
| Variazioni di finitura o dimensionali | Tutte le quote critiche sono conformi al disegno di controllo e alla funzione delle parti di accoppiamento. | Disegno esterno, foro ostruito/decentrato, base instabile, inclinazione eccessiva o accoppiamento difettoso tra pompa, tappo e tubo di riempimento. | Calibri “go/no-go” e calibri variabili, controlli di capacità e verticalità, prova di assemblaggio. |
| Cordoni, grinze, segni di trascinamento o graffi superficiali | Assenza di crepe, nessun effetto sullo stress o sulla resistenza e l’aspetto rientra nei limiti specificati per i campioni relativi alla decorazione indicata. | Il difetto nasconde una crepa, compromette la decorazione o l’etichetta, non soddisfa gli standard estetici di alta qualità o è correlato a una debolezza strutturale. | Visualizzazione controllata, campione di decorazione e verifica mirata delle prestazioni. |
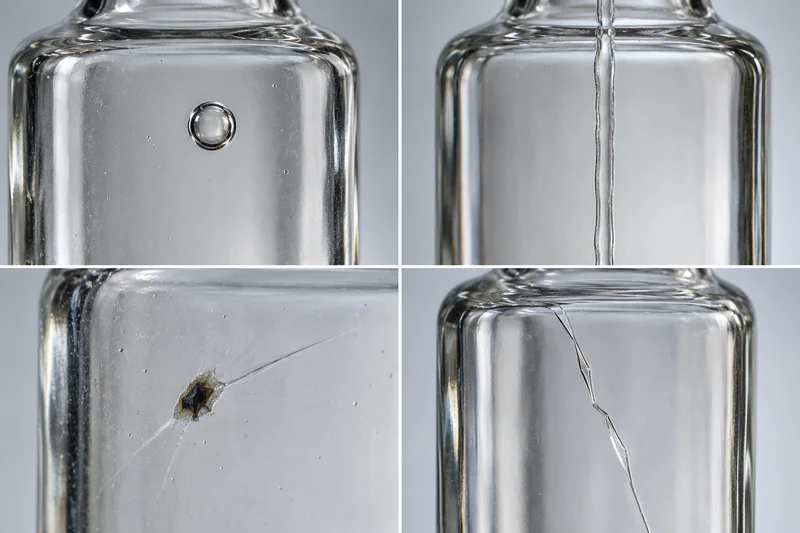
Bolle, semi e vesciche: quando vanno scartati?
Seme indica comunemente una piccolissima inclusione gassosa; bolla è il termine generico; blister di solito si riferisce a una cavità di dimensioni maggiori. Il vocabolario varia da uno stabilimento all’altro, quindi è preferibile allegare una foto e una riga di misurazione piuttosto che affidarsi alla sola definizione. Registrare la dimensione massima visibile, contare all’interno di un’area definita o di una bottiglia, indicare la distanza dalle zone critiche e specificare se la cavità è completamente chiusa.
Le forme più rischiose sono le bolle aperte che comunicano con la superficie interna a contatto con il prodotto, le bolle con una membrana sottile che può rompersi, i vuoti allungati che riducono la resistenza locale del vetro e i raggruppamenti che rivelano un processo di fusione/raffinazione instabile o indeboliscono localmente la parete. Una cavità in prossimità della finitura, di un angolo, del tallone, dell’anello di contatto con la base o di una transizione brusca merita un trattamento più prudente rispetto a una cavità di dimensioni apparentemente identiche presente in una zona centrale dello stelo, più spessa e soggetta a minori sollecitazioni.
Una regola pratica per le bolle presenta sei campi
- Morfologia: chiusi, aperti, a buccia sottile, allungati o a grappolo.
- Zona: rifinitura, spalla, corpo/decorazione, tacco/base o superficie interna.
- Dimensione massima: misurato secondo una scala o un metodo di ingrandimento concordato, non stimato a occhio.
- Numero e spaziatura: per bottiglia o per area definita, specificando anche se i grappoli sono vietati.
- Danni correlati: Qualsiasi segno, incrinatura superficiale o anomalia nel spessore della parete modifica la decisione.
- Confine dell'aspetto: campioni trasparenti, rivestiti e stuccati, poiché la decorazione e la composizione possono rendere la caratteristica più visibile.
Non “riparare” una bolla levigandola, riscaldandola, riempiendola con resina o ricoprendola con uno strato di rivestimento. Il vetro strutturale non può essere ripristinato nelle bottiglie finite mediante interventi estetici. Accettarla entro i limiti concordati in precedenza, separarla dal resto o smaltirla/riciclarla seguendo il percorso controllato dal fornitore.
Segni di stampaggio: normale traccia del processo di formatura o difetto che giustifica lo scarto?
Le bottiglie stampate vengono realizzate con stampi dotati di linee di divisione, pertanto una giuntura sul corpo non costituisce automaticamente un difetto. Ai fini dell’accettazione, occorre verificare se la giuntura sia liscia, stabile e rientri nel profilo approvato, nonché se la sua posizione sia compatibile con l’etichetta, la stampa, il rivestimento, la presa da parte dell’utente e le guide della linea di riempimento. Il vetro trasparente di alta qualità può presentare un margine estetico più rigoroso rispetto a una bottiglia opaca rivestita, ma il rivestimento non deve mai essere utilizzato per nascondere una giuntura tagliente o strutturalmente anomala. Per la decorazione diretta, anche la circonferenza stampabile e la larghezza della giuntura devono essere definite nel Specifiche per la serigrafia su bottiglie.
Scartare una giuntura che formi una sporgenza affilata o una sovrapressione, che contenga vetro schiacciato, che risulti sfalsata a causa di una chiusura non corretta delle due metà dello stampo, che si sfaldi durante la normale manipolazione, che presenti una screpolatura, che deformi l’involucro della bottiglia, che sollevi un’etichetta autoadesiva, che interrompa la serigrafia o che entri in contatto con guide o ruote a stella. In fase di finitura, anche una giuntura impercettibile può risultare grave o critica se compromette la superficie di tenuta, la filettatura, il bordo aggraffato, l’applicazione del tappo o il contatto con l’utente.
Gli ispettori non devono passare un dito non protetto su frammenti di vetro taglienti sospetti. È necessario definire un metodo tattile o di misurazione sicuro — come l’uso di una sonda specifica, di un comparatore di profili o di un controllo con guanti protettivi — e convalidarlo con campioni di riferimento noti (con esito “superato” o “non superato”). Un limite numerico dell’altezza della giuntura può essere utile solo quando il punto di misurazione e lo strumento utilizzato garantiscono la ripetibilità dei risultati.
Pietre e inclusioni: perché una piccola macchiolina può essere grave
Una pietra è in genere un’inclusione opaca o parzialmente opaca derivante da materiale di carica non fuso, materiale refrattario, contaminazioni o vetro devetrificato. L’inclusione e il vetro circostante possono espandersi, raffreddarsi o trasmettere le sollecitazioni in modo diverso. Ecco perché giudicare una pietra solo in base al colore o al diametro non è affidabile.
Rifiutare immediatamente se l’inclusione è mobile, sporge nella superficie a contatto con il prodotto, può staccarsi, presenta una o più crepe radiali, si trova sulla finitura, sul tallone, sull’anello di contatto della base o su un’altra zona di transizione portante, oppure comporta una riduzione visibile dell’integrità della parete. Un’inclusione completamente incorporata senza crepe visibili in un’area non critica del corpo può essere classificata come grave o minore solo se la valutazione dei rischi dell’acquirente e i campioni di riferimento lo consentono esplicitamente.
L'ingrandimento può confermare la morfologia, ma non può dimostrare la resistenza. Se compare una nuova popolazione di pietre, metterla in quarantena separando fornaci, macchinari, stampi e intervalli di tempo, esaminare i campioni conservati e la cronologia di lavorazione ed eseguire le opportune valutazioni meccaniche o termiche. Non asportare, forare, lucidare né rivestire un'inclusione.
Crepe, fessure e spaccature: tolleranza zero una volta accertate
Una crepa è una fessura simile a una incrinatura nel vetro, spesso denominata in base alla posizione in cui si trova: crepa sulla finitura, sul collo, sulla spalla, sul corpo, sul tallone o sulla base. Una spaccatura è una frattura più estesa. Una volta confermata la presenza di una vera e propria fessura o crepa, la bottiglia deve essere scartata indipendentemente dalla lunghezza, poiché la fessura costituisce un punto di concentrazione delle sollecitazioni che può propagarsi durante il riempimento, la tappatura/aggraffatura, l’imballaggio, il trasporto o l’uso da parte del consumatore.
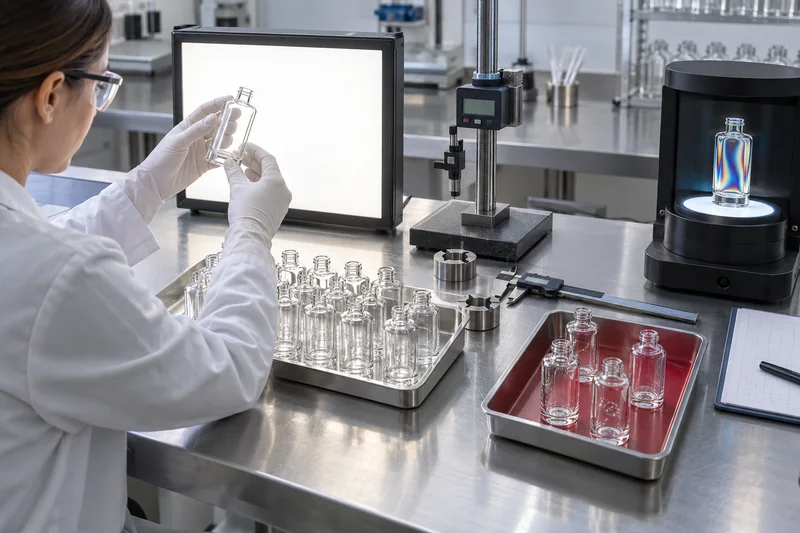
La sfida diagnostica consiste nel distinguere una crepa da un graffio superficiale, un segno di sfregamento, un’impronta di stampo o un riflesso ottico. Ruotare il flacone sotto un’illuminazione obliqua e una retroilluminazione controllate; variare l’angolo di osservazione; utilizzare un ingrandimento adeguato e confrontare i risultati con campioni di riferimento confermati. Un polariscopio può rivelare i modelli di tensione residua e supportare il controllo della ricottura, ma non è un rilevatore magico di crepe e non sostituisce l’ispezione diretta dei difetti.
Non tentare mai di recuperare le bottiglie controllate ricorrendo alla lucidatura a fiamma, all’uso di adesivi, a rivestimenti, alla molatura localizzata o a un imballaggio “più resistente”. Separarle in contenitori rigidi e contrassegnati per evitare rotture e contaminazione incrociata, risalire al periodo di produzione interessato e stabilire se sia necessario uno screening convalidato secondo la procedura 100% per la produzione adiacente.
Come ispezionare in modo uniforme i flaconi di vetro per cosmetici
Iniziare con un’istruzione di lavoro controllata. “Ispezionare visivamente” non è ripetibile. Definire lo stato della bottiglia (semplice, decorata o assemblata), la distanza e il tempo di osservazione, la misurazione dell’illuminazione e l’intervallo consentito, lo sfondo, la sequenza di rotazione, l’ingrandimento, gli strumenti di misura, le zone di difetto e i campioni di riferimento per la classificazione “superato/non superato”. Formare e qualificare periodicamente gli ispettori utilizzando campioni noti nascosti.
- Verificare l'identità e il lotto: fornitore, revisione del modello/disegno, data del forno o di produzione, identificazione della macchina/stampo/cavità, ove disponibile, lotto di decorazione e tracciabilità di cartoni/pallet.
- Controllare lo stato e pulire in modo adeguato: rimuovere solo la polvere da imballaggio rimovibile utilizzando il metodo approvato; non lavare via le tracce né provocare graffi.
- Controllare innanzitutto la finitura e l'alesaggio: verificare la presenza di scheggiature, incrinature, bordi frastagliati, vetri interni, aperture decentrate o ostruite e danni alle superfici di tenuta.
- Eseguire movimenti rotatori a livello del collo, delle spalle e del busto: utilizzare una retroilluminazione diffusa per valutare la trasparenza e una luce radente per evidenziare il rilievo superficiale; registrare il tipo di difetto, la zona interessata, le dimensioni/il numero e la cavità.
- Controllare il tallone e la base: Verificare i controlli, le inclusioni, i danni agli anelli fissi, la geometria del push-up e della base e la stabilità del contatto.
- Caratteristiche del disegno quotato: altezza, diametro/larghezza, verticalità, spessimetri di finitura, capacità, peso e punti specificati per lo spessore delle pareti.
- Prova l'interfaccia: Assemblare la pompa, il contagocce, il tappo o i componenti a crimpare previsti e verificare il montaggio, il fissaggio, la tenuta e la gestione della linea di riempimento.
- Segnalare i modelli anomali: I raggruppamenti per cavità, tempo, pallet o cartone indicano un problema di processo, anche se i conteggi individuali sembrano esigui.
Aggiungere i test in base al percorso di rischio
| Domanda sul rischio | Verifica utile | Limite importante |
|---|---|---|
| La bottiglia è stata sottoposta a un adeguato trattamento di ricottura? | Esame polariscopico/metodo dello stato di ricottura, come previsto dalla norma ASTM C148, con interpretazione da parte di personale qualificato. | Il risultato relativo alle sollecitazioni dipende dal vetro, dallo spessore e dalla distribuzione delle sollecitazioni, nonché dall'interpretazione; non sostituisce l'ispezione delle crepe. |
| Riuscirà a sopportare una variazione di temperatura significativa? | Metodo di valutazione della resistenza agli shock termici, ad esempio secondo la norma ASTM C149, utilizzando condizioni pertinenti al prodotto e al processo. | Non inventare un differenziale di temperatura che non sia correlato al riempimento, alla pulizia, allo stoccaggio o all’uso da parte del consumatore. |
| Il collo e la chiusura garantiranno la tenuta? | Misuratori di finitura, accoppiamento dei componenti, controlli della coppia di serraggio/crimpatura e un adeguato metodo di prova di tenuta per flaconi cosmetici. | Il flacone, la guarnizione, la pompa/il tappo e le impostazioni di processo costituiscono un unico sistema di tenuta. |
| Riuscirà a resistere all'uso e alla distribuzione? | Impatto rilevante, carico dall'alto/movimentazione, prodotto imballato e Prove di consegna e distribuzione dei pacchi finiti. | Un controllo visivo delle bottiglie vuote non è sufficiente a garantire la conservazione del prodotto contenuto. |
| La formula e la decorazione continueranno a essere accettabili? | Un campione rappresentativo della produzione programma di compatibilità tra formula e confezione. | Testare il vetro vero, il rivestimento/l'inchiostro, la chiusura, il rivestimento interno/la guarnizione, la pompa e la formula come confezione completa. |
Come utilizzare il campionamento e l’AQL senza commettere errori
La norma ISO 2859-1:2026 fornisce piani di campionamento indicizzati in base all’AQL per l’ispezione attributiva lotto per lotto. L’acquirente e il fornitore devono definire il lotto, il livello di ispezione, il piano di campionamento (singolo/doppio/multiplo), lo stato (normale/più rigoroso/ridotto) e l’AQL per classe di difetti. La tabella fornisce quindi la dimensione del campione e i numeri di accettazione/rifiuto.
L'AQL è un indice utilizzato per selezionare un piano; non costituisce una garanzia che ogni spedizione contenga una percentuale non superiore a quella specificata. Il campionamento di accettazione comporta rischi sia per il produttore che per il consumatore. Un piano Ac=0 implica che il lotto venga respinto se in quel campione viene rilevato un difetto specificato; ciò non dimostra matematicamente che tale difetto non sia presente altrove nel lotto.
Un acquirente potrebbe negoziare una politica iniziale che preveda, ad esempio, difetti critici a Ac=0, difetti gravi con un AQL più restrittivo rispetto ai difetti estetici minori e un inasprimento dei controlli dopo il rifiuto di un lotto. I valori effettivi devono riflettere il rischio di lesioni o contaminazione, il posizionamento del marchio, la capacità di ispezione automatica, la dimensione del lotto, le prestazioni del fornitore e le esigenze contrattuali e normative. Non copiare il piano di un cliente del settore alimentare, farmaceutico o di un settore non correlato semplicemente perché è familiare.
Come si prevengono i difetti delle bottiglie di vetro in fabbrica
La riduzione dei difetti inizia prima che le bottiglie raggiungano la linea di ispezione. La sequenza produttiva principale comprende la preparazione dei lotti, la fusione/raffinazione, il condizionamento e il trasferimento all’antecamera, la formazione della goccia, lo stampaggio preliminare e finale, il ricottura, il trattamento superficiale e l’ispezione a freddo. Quella di Boyu Processo di produzione del vetro passo dopo passo spiega tali fasi in modo più dettagliato.
| Famiglia di difetti | Famiglie di processi da esaminare | Controlli e prove |
|---|---|---|
| Bolle, semi, vesciche | Contaminazione del lotto/dei rottami o presenza di umidità; tempi e temperature di fusione/raffinazione; combustione/reazione redox nel forno; condizionamento; aria di formatura o sfiato dello stampo. | Controlli delle materie prime e dei rottami di vetro, andamento dei forni, conteggio dei semi e dei blister in base al tempo, temperatura stabile del vetro, bocchette di sfiato pulite e dati relativi alle cavità. |
| Pietre/inclusioni | Lotto non fuso, usura dei materiali refrattari, frammenti estranei, devetrificazione o contaminazione dovuta alla movimentazione. | Vagliatura di lotti/vetro di scarto, controllo magnetico e delle contaminazioni, ove necessario, ispezione dei materiali refrattari e dei forni, analisi delle inclusioni e tracciamento dell’origine. |
| Controlli/crepe | Squilibrio tra temperatura dello stampo e del materiale fuso; tempi/pressione di formatura non corretti; distribuzione del vetro; raffreddamento dello stampo; contatto meccanico; profilo di ricottura/lehr; rivestimento dell'estremità calda/fredda. | Analisi dell'andamento del processo/mappa delle cavità, controllo della temperatura dello stampo e dei tempi, allineamento dei componenti, controlli delle tensioni residue e verifica dei risultati dei controlli. |
| Cuciture spesse/taglienti | Usura o disallineamento di una delle due metà dello stampo, presenza di sporco o frammenti di vetro sulla linea di divisione, chiusura incompleta, pressione eccessiva, mancata corrispondenza tra l'anello del collo e il deflettore o pulizia inadeguata. | Ispezione/pulizia degli stampi, controlli di allineamento e chiusura, approvazione del profilo del primo pezzo, separazione delle cavità e misurazione della sicurezza della linea di giunzione. |
| Pareti irregolari/dimensioni irregolari | Peso/forma del gob, temperatura del vetro, equilibrio tra grezzo e stampo finale, allineamento dello stantuffo, distribuzione del parison, tempistica dell’aria e condizioni dello stampo. | SPC del peso del gob, andamenti dimensionali e di capacità, mappa dello spessore, capacità delle cavità e prove sui componenti e sulla linea di riempimento. |
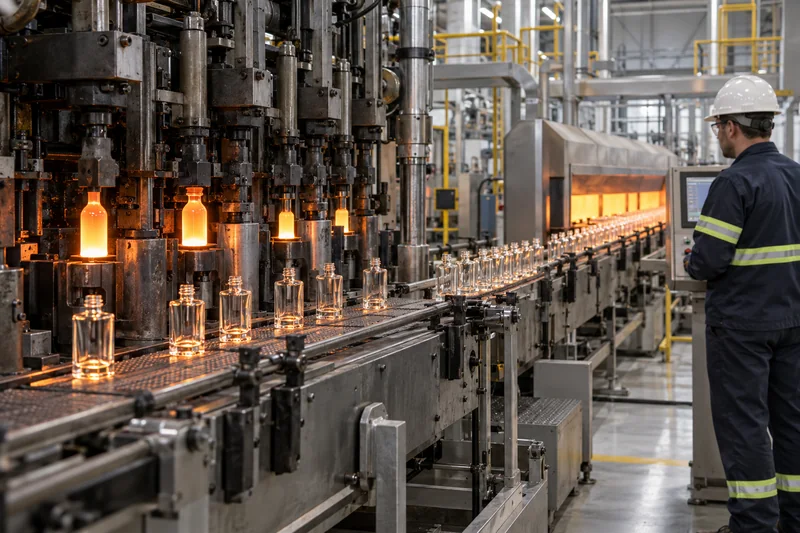
La correzione deve mirare alla causa accertata. Aumentare o diminuire una temperatura, modificare la pressione o rallentare un macchinario senza una prova controllata può spostare il difetto anziché eliminarlo. Utilizzare il flusso di lavoro per la produzione di flaconi di profumo per definire le fasi di approvazione, dalla lavorazione del vetro alla decorazione e all'assemblaggio finale.
Cosa fare quando un lotto presenta difetti nel vetro
- Fermare e isolare: conservare i cartoni/pallet non ancora aperti, la produzione in corso e le fasce orarie adiacenti. Impedire che le bottiglie difettose raggiungano le linee di riempimento o di decorazione.
- Conservare le prove: scattare una fotografia in condizioni di illuminazione prestabilite, conservare campioni rappresentativi per la valutazione “superato/non superato”, registrare le quantità, i cartoni, le etichette dei lotti, lo stampo/la cavità e i tempi di produzione, ove disponibili.
- Verificare il difetto: distinguere una crepa da un graffio, una bolla aperta da un seme racchiuso, una scanalatura affilata da una normale cucitura e una pietra da un residuo rimovibile.
- Classificare in base al rischio e alla zona: Applicare le specifiche controllate. Non declassare un difetto critico solo per evitare di respingere il lotto.
- Ampliare le indagini: utilizzare un campione ampliato statisticamente giustificato o una selezione convalidata secondo il metodo 100%, oltre a prove mirate relative alle dimensioni, alle sollecitazioni, alla tenuta o alle caratteristiche meccaniche.
- Individua la fonte: analizzare la concentrazione dei difetti per cavità, macchina, forno, orario, imballatore, cartone o pallet. Un problema che a prima vista sembra casuale spesso presenta un cluster rintracciabile.
- Decisione per iscritto: rilascio, deroga/scostamento, riselezione, rilavorazione, restituzione o rottamazione. Qualsiasi scostamento deve essere approvato dai responsabili autorizzati della qualità o tecnici prima dell’utilizzo e non deve mai comportare la deroga a un difetto critico per la sicurezza.
- Chiudere l'azione correttiva: documentare la causa principale, le misure di contenimento, la correzione definitiva, la verifica dell'efficacia e i criteri per il passaggio da un regime di ispezione più rigoroso a uno normale.
Cosa si può e cosa non si può rielaborare?
| Condizione | Principio di disposizione |
|---|---|
| Crepa, incrinatura, scheggiatura, spigolo tagliente, pietra con incrinatura, bolla interna visibile, vetro incastrato/allentato | Non riparare. Separare e smaltire/riciclare seguendo un percorso controllato per il vetro. |
| Rimozione di polvere o contaminanti dall'imballaggio esterno | La pulizia deve essere effettuata esclusivamente mediante un processo convalidato che non provochi graffi, residui, macchie d’acqua o contaminazione interna; al termine, effettuare un nuovo controllo. |
| Difetto di finitura su vetro conforme dal punto di vista strutturale | Procedere alla rimozione/rifinitura solo se il metodo è stato convalidato per il vetro/rivestimento, le superfici di tenuta sono protette, le dimensioni rimangono conformi e la confezione finita viene sottoposta a una nuova qualificazione. |
| Bottiglie conformi e non conformi in miscela | La selezione 100% può essere effettuata se il difetto è rilevabile in modo affidabile, gli ispettori e le apparecchiature sono stati sottoposti a validazione e il prodotto selezionato viene sottoposto a un nuovo controllo. Non “mescolare” i prodotti scartati. |
Cosa dovrebbero indicare gli acquirenti nelle specifiche relative alle bottiglie di vetro
Una buona specifica rende la decisione di rilascio riproducibile prima dell'avvio della produzione. Dovrebbe essere collegata all'ordine di acquisto e soggetta a controllo delle revisioni insieme al fornitore delle bottiglie, al decoratore, all'imbottigliatore e al responsabile della qualità del marchio.
- Codice esatto della bottiglia, revisione controllata del disegno, capacità nominale/a colmo e riferimenti relativi al tappo e alla pompa corrispondenti.
- Schema delle zone per la finitura, il collo/la spalla, il pannello di visualizzazione principale, il corpo secondario, il tallone/la base e l'interno.
- Elenco dei difetti con foto, definizione, classe, metodo di misurazione, dimensioni/numero massimi e luoghi in cui non sono ammessi.
- Campioni contrassegnati con limiti/confini relativi all'aspetto di carta semplice, patinata, stampata e riempita, laddove la visibilità varia.
- Condizioni di ispezione: stato della bottiglia, illuminazione/sfondo, distanza, tempo, rotazione, ingrandimento e qualifica dell’addetto all’ispezione.
- Caratteristiche relative a dimensioni, capacità, peso e distribuzione delle pareti, con indicazione degli strumenti, delle posizioni e delle tolleranze.
- Prove pertinenti relative allo stato di ricottura, alle caratteristiche termiche, meccaniche e di tenuta, all’adattamento dei componenti, alla linea di riempimento e alla distribuzione.
- Definizione del lotto, livello di controllo, AQL/valori di accettazione per classe di difetto, regole di commutazione e controlli sui difetti critici.
- Tracciabilità, requisiti relativi ai certificati e ai rapporti di ispezione, campioni conservati e periodo di conservazione dei registri.
- Notifica di modifica relativa alla composizione/colore del vetro, al contenuto riciclato, allo stampo/cavità, allo stabilimento, al processo, al rivestimento, alla decorazione, alla pompa/tappo o all’imballaggio.
- Notifica di non conformità, tempistiche di contenimento, approvazione dello smistamento/rifacimento, misure correttive e aspettative relative alle azioni correttive.
Per l'approvvigionamento, è opportuno confrontare campioni destinati alla produzione e controlli documentati, anziché accettare le diciture “high flint” o “premium quality” come standard di difettosità. Gli acquirenti possono consultare il sito di Boyu gamma di confezioni cosmetiche in vetro; i team dedicati alle fragranze possono confrontare il collezione disponibile di flaconi in vetro per profumo e consulta la Programma di personalizzazione dei flaconi di profumo in vetro per definire in modo coordinato i requisiti relativi alla bottiglia, alla pompa, al tappo e alle decorazioni.
Domande frequenti
In un flacone di vetro per cosmetici è ammessa la presenza di bolle?
Una piccola bolla, completamente chiusa e isolata, può essere accettabile in una zona del corpo consentita se rientra nei limiti di dimensione/numero indicati e non presenta alcuna striatura o parete sottile associata. Le bolle aperte, a parete sottile, raggruppate, allungate o situate in zone critiche devono essere scartate. Non esiste un limite estetico universale che possa essere applicato in assenza di uno standard specifico per ogni bottiglia.
Una linea di giunzione visibile costituisce automaticamente un difetto?
No. Una linea di separazione liscia e ben controllata è una caratteristica intrinseca del vetro stampato. Diventa motivo di scarto quando è tagliente, marcata, schiacciata, sfalsata, screpolata, a scaglie, fuori dai contorni del disegno o quando ostacola la sigillatura, l’etichettatura, la decorazione, la movimentazione o il transito sulla linea di riempimento.
È possibile levigare via una pietra incastonata nel vetro?
No. La rimozione o la levigatura di un’inclusione incastonata danneggia la parete e non ripristina la struttura originale del vetro. Scartare/selezionare la bottiglia e indagare sulla fornace, sulla miscela, sui frammenti di vetro o sulla fonte del materiale refrattario.
Una crepa ha una lunghezza minima che ne determina lo scarto?
Una crepa o una fessura confermata nel vetro deve essere scartata indipendentemente dalla lunghezza misurata. Il primo passo consiste nel verificare che si tratti effettivamente di una fessura e non di un graffio superficiale o di un segno ottico; una volta confermata, la lunghezza non ne rende possibile la riparazione.
Quale AQL si dovrebbe utilizzare per i difetti delle bottiglie di vetro?
Non esiste un AQL universale valido per tutti i flaconi cosmetici. Definire le classi di difetto in base al rischio, quindi concordare il lotto, il livello di ispezione, il piano e l’AQL secondo la norma ISO 2859-1 o un equivalente applicabile. I rischi critici legati al vetro sono comunemente fissati a un livello di accettazione pari a zero nel campione e possono richiedere controlli convalidati secondo lo schema 100%; i limiti relativi ai difetti gravi sono normalmente più rigorosi rispetto a quelli relativi ai difetti estetici minori.
Le bottiglie devono essere ispezionate prima o dopo la decorazione?
Entrambe le cose. Ispezionare il vetro dal punto di vista strutturale e dimensionale prima di aggiungere valore tramite rivestimento o stampa; quindi ispezionarlo nuovamente dopo la decorazione, poiché l’essiccazione, la movimentazione e l’opacità possono causare difetti o nascondere alcune caratteristiche. Infine, verificare la confezione assemblata e riempita, poiché l’adattamento tra pompa e tappo e l’esposizione della formula comportano rischi diversi.
Fonti
- ISO 2859-1:2026 — Procedure di campionamento per il controllo per attributi.
- ISO 12818:2013 — Imballaggi in vetro: tolleranze standard per i flaconi.
- ASTM C224-78(2020) — Metodo standard per il campionamento di contenitori in vetro.
- ASTM — Norme relative al vetro e alla ceramica, tra cui le norme C147, C148 e C149.
- Bucher Emhart Glass — Guida ai difetti, BR0060 Rev. A (2024).
- ASQ — Campionamento per attributi e variabile.
- Regolamento (EC) n. 1223/2009 sui prodotti cosmetici.
 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch