














要点: 亀裂や微細な割れが確認されたもの、口部に欠けや鋭利な部分があるもの、脱落するおそれのあるガラス片や突出したガラスがあるもの、内部に突起や「内壁間に渡る糸状ガラス」があるもの、内容物接触面に開口気泡があるものは不合格とします。石・異物が固定されていない、突出している、周囲に微細な割れがある、または密封部や高応力部に位置する場合も不合格です。金型の合わせ目は、鋭利、剥離、ずれ、微細な割れ、図面からの逸脱がある場合、または密封、加飾、取り扱い、充填ラインに支障をきたす場合に不合格とします。
応力の低い胴部にある小さく完全に閉じた微小気泡や気泡、および滑らかで正常な金型の合わせ目は、 条件によっては 許容できます。ただし、対象となる瓶について双方が合意し、署名した欠陥見本帳、部位別の限度、限度見本の範囲内に限ります。ある直径未満の気泡をすべて合格とする、化粧品用ガラス共通の国際規則はありません。大きさだけでなく、位置、気泡を覆うガラス層の厚さ、密集状態、瓶壁の健全性、容器の機能も同様に重要です。
本ガイドは、化粧品・香水ブランド、容器技術者、品質管理担当者、充填事業者、ガラス供給業者を対象としています。英語の「Mold seam」と「mould seam」は、いずれも金型の合わせ目を指します。以下の基準は製品別の規格を作成するための枠組みであり、個々の製品の管理図面、適用法令、署名済み見本、リスク評価に代わるものではありません。
ガラス瓶の欠陥を判定する統一規格はありますか?
化粧品用ガラス瓶のあらゆる気泡、合わせ目、石、亀裂について、共通の合否寸法を定めた単一の世界規格はありません。各規格は異なる目的を担っています。根拠のある購買仕様書を作るには、関連する規格を適切に参照し、瓶の図面、欠陥の部位区分、承認済み外観見本、検査条件、合意した抜取検査方式を補足します。
| 参照規格・資料 | 対象となる事項 | 対象としない事項 |
|---|---|---|
| ISO 12818:2013 | 医薬品、化粧品、香水、化学品用の小型瓶に関する標準公差。満量容量、高さ、直径・幅、垂直度を対象とします。 | 気泡、石、合わせ目、亀裂について、共通の合否判定表を提供するものではありません。 |
| ASTM C224-78(2020) | ガラス瓶・ジャーの機械的強度、寸法、測定可能な特性、外観検査のためのサンプリング。 | サンプリングの実施方法は購入者の欠陥見本帳に代わるものではなく、外観上のあらゆる限度を定義するものでもありません。 |
| ASTM C148、C149、C147 | 容器と用途に応じて、それぞれ徐冷状態、耐熱衝撃性、内圧強度を対象とします。 | 外観検査に合格しても、これらの試験を代替できません。また、非加圧の化粧品用瓶すべてに、すべての試験方法が適するわけではありません。 |
| ISO 2859-1:2026 | AQL を指標とするロットごとの計数抜取検査。なみ検査、きつい検査、ゆるい検査の運用を含みます。 | AQL は共通の製品仕様ではなく、一定割合の不良品を出荷してよいという許可でもありません。 |
| 業界の欠陥ガイド | 微細な割れ、石、大気泡、合わせ目、突起、内壁間に渡る糸状ガラスなど、成形欠陥の共通用語と写真・図例。 | ガイドはあくまで参考資料です。取引上の判定には、購入者と供給業者が署名した規格を適用します。 |
EU化粧品規則では、化粧品の安全性評価において、純度や安定性を含む関連する包装材料の特性を考慮するよう求めていますが、化粧品用瓶の気泡径は規定していません。同様に、食品用や医薬品用容器の詳細な基準表は各用途を前提としています。製品ごとの技術面・法規面の評価を行わずに、化粧品の仕様へそのまま転用してはいけません。
ガラスの外観基準は、出荷可否判定の一要素にすぎません。 化粧品用瓶の総合試験計画 では、外観を寸法、密封、吐出、適合性、機械的性能、流通条件と関連付ける必要があります。
欠陥名だけでなく、リスクに基づいて分類する
見た目が同じでも、瓶のどの部位にあるかによって欠陥区分が変わることがあります。胴部の小さな微小気泡は外観上の問題にとどまる一方、似た空隙が密封面を横切ると漏れの原因になり得ます。目立たない側面の滑らかな合わせ目は正常な成形痕である場合がありますが、口部の鋭いばりは、使用者のけが、ポンプとの干渉、ガラス片の脱落を招くおそれがあります。
検査部位を五つに区分する
- 口部・密封部: 瓶口、密封面、ねじ部またはかしめ用ビード、搬送リング、口内径部。嵌合、密封、キャップ等の損傷、ガラス片の脱落を重点的に確認します。
- 首部・肩部: 肉厚分布や成形応力が集中しやすい形状移行部です。高級容器では外観上も目立ちます。
- 胴部・加飾面: 消費者の目に触れる主要部分です。外観限度、ラベル貼付面の平坦性、印刷・塗装の性能が重要です。
- 底裾部・底部・接地リング: 衝撃や応力の影響を受けやすく、安定性とコンベヤーとの接触状態を左右する部位です。
- 内面・内容物接触面: 脱落のおそれ、鋭利部、開口部、汚染につながる欠陥はいずれも重要度が高くなります。
欠陥を三つに分類する
| 区分 | 実務上の意味 | 代表例 | 管理方法 |
|---|---|---|---|
| 致命欠陥 | けが、内容物の汚染、重大な密封不良を引き起こす、または瓶の安全性を損なう可能性があります。 | 亀裂・微細な割れ、鋭利または欠けた口部、内部の遊離ガラス片、突起、内壁間に渡る糸状ガラス、内面に開口した大気泡。 | 通常、検査試料内では一個も許容しません。リスクに応じて、妥当性を確認した100%検出と上流工程の管理を追加します。 |
| 重欠陥 | 充填、密封、吐出、強度、安定性、加飾、販売適性を損なう可能性が高い欠陥です。 | 大きく突出した合わせ目、図面に適合しない口部、大きな大気泡・密集した大気泡、傾いた瓶、不安定な底部、目視できる亀裂はないものの応力部にある石。 | 抜取検査方式に基づく合否判定に加え、寸法または機能を検証します。不合格後は選別・試験の範囲を拡大します。 |
| 軽欠陥 | 意図した機能や安全性を低下させないものの、合意した外観限度を超える外観上の逸脱です。 | 許容された胴部にある小さな閉じた微小気泡、軽い擦れ、保管基準見本を超える滑らかな合わせ目の突出。 | 署名済み限度見本と照合する外観抜取検査を実施します。高級透明容器や加飾容器では、取引上の必要性に応じて限度を厳しくします。 |
欠陥区分は管理された仕様書に記載すべきであり、入荷後にその場で決めるものではありません。また「致命欠陥」という区分でも、少数の抜取試料からロット全体に致命欠陥がないと証明できるわけではありません。抜取検査は、明示した統計的リスクの下でロットの合否を判定する手段です。重大なガラスの危険には通常、最終抜取検査に加え、予防対策、自動検査、または妥当性を確認した100%選別が必要です。
ガラス瓶の欠陥別合否判定一覧
化粧品用瓶の欠陥見本帳を作成する際の基本的な判断手順として使用してください。瓶ごとに署名する文書には、測定可能な限度、部位、観察条件、合否境界の写真または保管見本を追加する必要があります。
| 欠陥 | 条件付きで許容できる場合 | 不合格とする場合 | 確認方法 |
|---|---|---|---|
| 微小気泡・閉じた気泡 | 完全に閉じており、滑らかで孤立し、許容された胴部に位置し、大きさ・個数が限度見本の範囲内にある場合。 | いずれかの表面に開口している、表面のガラス層が薄い、細長い、密集している、口部・底裾部・底部に近い、微細な割れを伴う、または外観限度を超える場合。 | 透過照明・斜光、回転観察、目盛り・拡大観察、部位と個数の記録。 |
| 金型の合わせ目・パーティングライン | 滑らかで連続しており、鋭利でなく、輪郭・寸法限度内で、加飾や取り扱いに影響しない場合。 | 鋭いばり、挟み込み・ずれ・大きな突出のある合わせ目、ガラスの剥離、微細な割れ、キャップ等との干渉、ラベル浮き、ライン設備との接触がある場合。 | 安全性を確保して定めた目視・触診方法、必要に応じた輪郭ゲージ、キャップ等の装着試験・ライン試験。 |
| 石・不透明な異物 | 完全に埋没して安定し、放射状の微細な割れがなく、重要部位の外にあり、署名済み外観基準で明確に許容される場合に限ります。 | 固定されていない・突出している、内面に接する、放射状の微細な割れを伴う、応力部にある、大きい・密集している、または瓶壁の健全性が不明な場合。 | 斜光と拡大観察。リスクに応じて応力・強度を調査します。 |
| 亀裂・微細な割れ・大きな割れ | ガラスの割れと確認された場合は一切許容しません。 | 確認された割れは、位置・長さを問わず不合格とします。口部、肩部、側壁、底裾部、底部の微細な割れもすべて対象です。 | 管理された照明、拡大観察、訓練を受けた担当者による確認。表面の浅い擦れと混同しないようにします。 |
| 欠け・鋭利な縁・針金状の口部ばり | 鋭利でない外観上の跡は、ガラスの欠損がなく口部に影響しない場合に限り、別途定義できます。 | ガラスが欠損している、縁が鋭利である、密封やポンプの嵌合に影響する、または破片が脱落するおそれがある場合。 | 口部検査、キャップ等のゲージ検査・嵌合確認、異物管理。 |
| 付着ガラス・突起・内壁間に渡る糸状ガラス | 内容物に接触する化粧品用瓶では許容すべきではありません。 | 内部に突起、糸状のガラス、脱落し得るガラスがある場合。 | 内部の目視・自動検査。口内径部と内部を確認します。 |
| 薄肉・不均一な肉厚分布 | 測定した肉厚分布が図面の範囲内にあり、性能が検証されている場合。 | 局部的な最小肉厚を下回る、目視で脆弱部が認められる、または機械的・熱的要求を満たさない場合。 | 肉厚分布測定、採用している場合は部位別重量測定、関連する強度試験。 |
| 口部または寸法のばらつき | 重要寸法がすべて管理図面に適合し、組み合わせる部品が正常に機能する場合。 | 図面に適合しない、口内径部の狭まり・偏心、底部のがたつき、過度の傾き、ポンプ・キャップ・充填ラインへの不適合がある場合。 | 通り・止まりゲージおよび実測用測定器、容量・垂直度の確認、組立試験。 |
| 脈理・しわ・引きずり痕・表面の擦れ | 亀裂がなく、応力・強度に影響せず、指定の加飾に対する署名済み限度見本の範囲内にある場合。 | 亀裂を見えにくくする、加飾・ラベル不良を起こす、高級品向けの外観基準を超える、または構造的な弱さとの関連がある場合。 | 管理条件下での観察、加飾見本、対象を絞った性能確認。 |
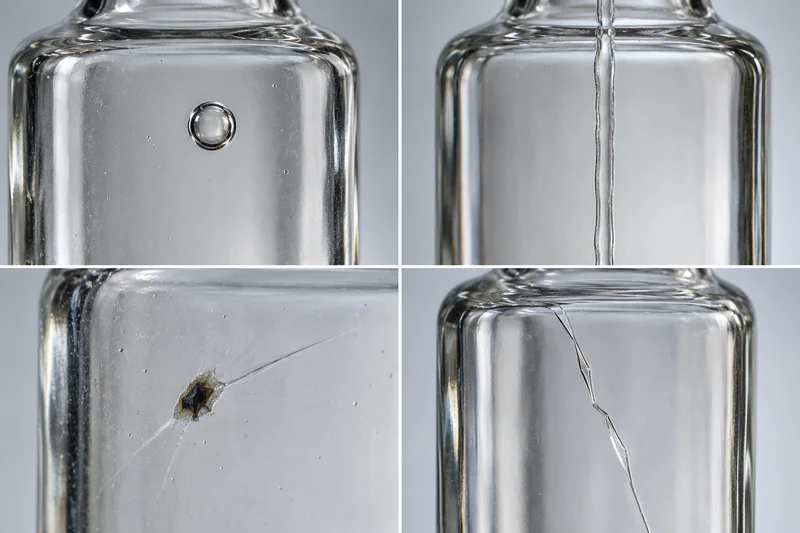
気泡・微小気泡・大気泡:どのような場合に不合格とするべきですか?
微小気泡 は、一般に非常に小さなガスの封入を指します。 気泡 は総称です。 大気泡 は通常、より大きな空隙を指します。工場によって用語が異なるため、呼称だけに頼らず、写真と測定規則を添付してください。目視できる最大寸法、定義した面積または瓶一本当たりの個数、重要部位からの距離、空隙が完全に閉じているかを記録します。
最もリスクが高いのは、内側の内容物接触面につながる開口気泡、表面の薄いガラス層が破れるおそれのある大気泡、局部的に残るガラスの厚みを減らす細長い空隙、溶解・清澄の不安定さを示す、または瓶壁を局部的に弱くする気泡の密集です。口部、角部、底裾部、底部接地リング、急激な形状移行部に近い空隙は、見かけの大きさが同じでも、厚肉で応力の低い胴部中央にあるものより厳しく扱う必要があります。
実用的な気泡基準に必要な六つの項目
- 形態: 閉鎖、開口、表面ガラス層の薄さ、細長さ、密集の有無。
- 部位: 口部、肩部、胴部・加飾面、底裾部・底部、または内面。
- 最大寸法: 目測ではなく、合意した目盛り・拡大倍率による方法で測定します。
- 個数と間隔: 瓶一本当たりまたは定義した面積当たりで規定し、密集を禁止するかどうかも含めます。
- 付随する損傷: 微細な割れ、表面の破れ、異常な薄肉があれば判定が変わります。
- 外観限度: 加飾や内容物の処方によって欠陥が目立つ場合があるため、透明・塗装・充填済みの署名済み見本を用意します。
研削、加熱、樹脂充填、塗装によって気泡を「補修」してはいけません。完成した瓶のガラス構造は、外観上の手直しでは元に戻りません。事前合意した限度内で受け入れるか、選別で除外するか、供給業者の管理された経路で廃棄・再資源化します。
金型の合わせ目:正常な成形痕か、不合格とすべきばりか?
成形瓶は分割面を持つ金型で作るため、胴部の合わせ目が必ず欠陥になるわけではありません。合否判断では、滑らかで安定し、承認された輪郭内にあるか、また、その位置がラベル、印刷、塗装、使用時の握りやすさ、充填ラインのガイドと適合するかを確認します。高級透明ガラスでは不透明塗装瓶より厳しい外観限度を設ける場合がありますが、鋭利な合わせ目や構造的に異常な合わせ目を塗装で隠してはいけません。直接加飾を行う場合は、印刷可能な周長と合わせ目の印刷除外幅も、次の仕様書で定義する必要があります。 瓶のシルクスクリーン印刷仕様書.
鋭いばりや過剰な押し出しがある、ガラスの挟み込みがある、金型半体の閉鎖不良でずれている、通常の取り扱いで剥離する、微細な割れを伴う、瓶の外形を変形させる、粘着ラベルを浮かせる、シルクスクリーン印刷を妨げる、またはレール・スターホイールに接触する合わせ目は不合格とします。口部では、わずかな合わせ目でも、密封面、ねじ部、かしめ用ビード、キャップ等の装着、使用者との接触に支障をきたす場合、重欠陥または致命欠陥となり得ます。
鋭利な疑いのあるガラスを、検査員が素手の指でなぞってはいけません。指定の探針、輪郭比較器、保護手袋による確認など、安全な触診・ゲージ検査方法を定め、合否が確認された見本で妥当性を確認してください。合わせ目の高さを数値で規定する場合は、測定位置と測定器の再現性が確保されていることが前提です。
石・異物混入:小さな点でも重大になり得る理由
石は通常、未溶解の調合原料、耐火物、汚染物、失透したガラスに由来する、不透明または半透明の異物です。異物と周囲のガラスでは、膨張、冷却、応力の伝わり方が異なる場合があります。そのため、色や直径だけで石を判定するのは危険です。
異物が固定されていない、内容物接触面に突出している、脱落するおそれがある、一つ以上の放射状の微細な割れを伴う、口部・底裾部・底部接地リング・その他の荷重を受ける形状移行部にある、または瓶壁の健全性が目視で低下している場合は、直ちに不合格とします。重要でない胴部に完全に埋没し、目視できる微細な割れがない異物は、購入者のリスク評価と限度見本で明確に認めている場合に限り、重欠陥または軽欠陥に分類できます。
拡大観察で形態は確認できますが、強度を証明することはできません。新たな石の発生傾向が現れた場合は、溶融炉・成形機・金型・製造時間帯で区分して隔離し、保管見本と工程履歴を調査して、該当する機械的・熱的評価を行います。異物を掘り出す、穴を開ける、研磨する、塗装で覆うといった処置は行わないでください。
亀裂・微細な割れ・大きな割れ:確認されたものは一切許容しない
チェックとはガラスに生じる亀裂状の微細な割れで、口部、首部、肩部、胴部、底裾部、底部など、発生位置に基づいて呼ばれることが多い欠陥です。スプリットは、より広範囲に及ぶ割れを指します。実際の微細な割れや亀裂と確認された場合は、長さを問わず不合格とすべきです。割れは応力集中部となり、充填、キャッピング・かしめ、梱包、輸送、消費者による使用中に進展するおそれがあるためです。
判別の難しさは、微細な割れを、表面の浅い傷、擦れ、金型痕、光の反射と区別する点にあります。管理された斜光と透過照明の下で瓶を回転し、観察角度を変え、訓練を受けた担当者が拡大観察して、確認済み基準見本と比較します。偏光ひずみ計は残留応力の分布を示し、徐冷管理に役立ちますが、万能の亀裂検出器ではなく、欠陥の直接検査に代わるものではありません。
微細な割れのある瓶を、火炎研磨、接着剤、塗装、部分研削、「より頑丈な」梱包で救済しようとしてはいけません。破損と交差汚染を避けるため、表示した剛性容器に分別し、影響する製造時間帯を追跡して、前後の製造分に妥当性を確認した100%選別が必要かを判断します。
化粧品用ガラス瓶を一貫した方法で検査するには
まず、管理された作業手順書を整備します。「目視検査する」だけでは再現性を確保できません。瓶の状態(未加飾、加飾済み、組立済み)、観察距離と時間、照度の測定方法と許容範囲、背景、回転の順序、拡大倍率、ゲージ、欠陥の部位区分、合否限度見本を定めます。合否を伏せた既知の見本で検査員を訓練し、定期的に適格性を確認してください。
- 品目とロットを確認する: 供給業者、型式・図面改訂、溶融炉または製造日、把握できる場合は成形機・金型・キャビティの識別情報、加飾ロット、箱・パレットの追跡情報を確認します。
- 適切に状態を整え、清掃する: 承認された方法で除去できる梱包由来のほこりだけを取り除きます。証拠を洗い流したり、傷を付けたりしないでください。
- 口部と口内径部を先に検査する: 欠け、微細な割れ、針金状のばり、内部のガラス、開口部の偏心・狭まり、密封面の損傷を確認します。
- 首部・肩部・胴部を回転させて観察する: 透明性の確認には拡散透過照明、表面の凹凸には斜光を使用し、欠陥の種類、部位、大きさ・個数、キャビティを記録します。
- 底裾部と底部を検査する: 微細な割れ、異物、接地リングの損傷、底上げ部・底部形状、接地の安定性を確認します。
- 図面に定めた特性を測定する: 高さ、直径・幅、垂直度、口部ゲージ寸法、容量、重量、指定位置の肉厚を測定します。
- 接続部を試験する: 使用予定のポンプ、スポイト、キャップ、かしめ部品を組み付け、装着、保持、密封、充填ラインでの取り扱いを確認します。
- 異常な傾向は上位担当者へ報告する: キャビティ、時間帯、パレット、箱ごとに欠陥が集中している場合、個々の件数が少なく見えても工程上の問題を示しています。
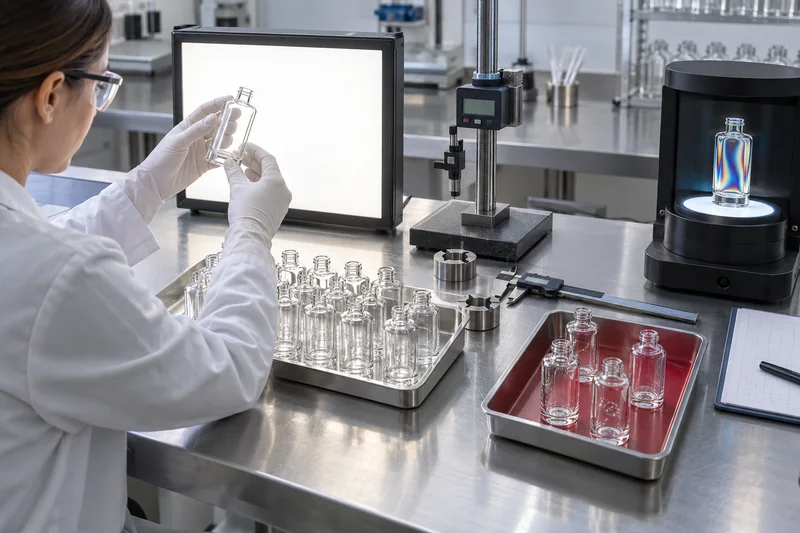
想定されるリスクに応じて試験を追加する
| 確認すべきリスク | 有効な検証方法 | 留意すべき限界 |
|---|---|---|
| 瓶は適切に徐冷されていますか? | ASTM C148などの偏光検査・徐冷状態評価方法を用い、訓練を受けた担当者が判読します。 | 応力の評価結果はガラス、肉厚・分布、判読に左右され、亀裂検査の代わりにはなりません。 |
| 想定される温度変化に耐えられますか? | ASTM C149などの耐熱衝撃性試験を、製品・工程に関連する条件で実施します。 | 充填、洗浄、保管、消費者の使用と無関係な温度差を設定してはいけません。 |
| 口部とキャップ等で密封できますか? | 口部ゲージ、部品の嵌合、締付トルク・かしめの管理、および適切な 化粧品用瓶の漏れ試験方法. | 瓶、ガスケット、ポンプ・キャップ、工程設定を合わせて一つの密封系として扱います。 |
| 使用と流通に耐えられますか? | 関連する衝撃、上部荷重・取り扱い、梱包製品の試験、および 最終包装状態での落下・流通試験. | 空瓶の外観検査に合格しても、梱包済み製品の耐久性は確認できません。 |
| 処方と加飾は許容状態を維持できますか? | 実生産を代表する条件での 処方と容器の適合性評価計画. | 実際のガラス、塗膜・インキ、キャップ等、ライナー・ガスケット、ポンプ、処方を完成容器として組み合わせて試験します。 |
抜取検査と AQL を正しく運用する方法
ISO 2859-1:2026は、ロットごとの計数検査に用いる、AQL を指標とした抜取検査方式を規定しています。購入者と供給業者は、ロット、検査水準、一回・二回・多回抜取方式、なみ・きつい・ゆるい検査の状態、欠陥区分ごとの AQL を定める必要があります。その上で規格表から試料数と合格判定個数・不合格判定個数を求めます。
AQL は検査方式を選ぶための指標であり、各出荷品の不良率が必ずその割合以下になるという保証ではありません。 合否判定のための抜取検査には、生産者危険と消費者危険が伴います。Ac=0の方式は、試料内に指定欠陥が一つでも見つかればロットを不合格とすることを意味します。ロット内の他の部分に同じ欠陥が存在しないと数学的に証明するものではありません。
購入者は、致命欠陥をAc=0、重欠陥の AQL を軽微な外観欠陥より厳しく設定し、不合格ロット発生後はきつい検査へ移行する、といった初期方針を交渉できます。実際の数値には、けが・汚染のリスク、ブランドの位置付け、自動検査能力、ロットサイズ、供給業者の実績、契約・法規上の要件を反映させる必要があります。慣れているという理由だけで、食品、医薬品、無関係な顧客の方式を転用してはいけません。
工場でガラス瓶の欠陥を防ぐ方法
欠陥低減は、瓶が検査照明の下に届く前から始まります。主な製造工程は、原料調合、溶解・清澄、温度調整とフォアハースからの供給、ゴブ形成、粗型・仕上型での成形、徐冷、表面処理、コールドエンド検査です。Boyuの 工程別ガラス製造プロセス で、各段階をより詳しく解説しています。
| 欠陥群 | 調査すべき主な工程要因 | 管理項目と確認資料 |
|---|---|---|
| 気泡・微小気泡・大気泡 | 調合原料・カレットの汚染や水分、溶解・清澄の時間と温度、炉の燃焼・酸化還元状態、温度調整、成形用空気、金型の排気。 | 原料・カレット管理、炉の傾向データ、時間別の微小気泡・大気泡数、安定したガラス温度、排気孔の清掃、関連付けたキャビティデータ。 |
| 石・異物 | 未溶解原料、耐火物の摩耗、異種カレット、失透、取り扱い時の汚染。 | 調合原料・カレットの選別、必要に応じた磁選・汚染管理、耐火物・炉の点検、異物分析、発生源の追跡。 |
| 微細な割れ・亀裂 | ゴブと金型の温度不均衡、不適切な成形タイミング・圧力、ガラス分布、金型冷却、機械的接触、徐冷・徐冷炉の温度履歴、ホットエンド・コールドエンドのコーティング。 | 工程傾向・キャビティ別分布、金型温度・タイミングの管理、搬送位置合わせ、残留応力の確認、微細な割れの検出能力の検証。 |
| 大きく突出した合わせ目・鋭利な合わせ目 | 金型半体の摩耗や位置ずれ、分割面の汚れ・ガラス付着、閉鎖不足、過大な圧力、口型・バッフルの不整合、潤滑塗布の不良。 | 金型の点検・清掃、位置合わせと閉鎖の確認、初品の輪郭承認、キャビティ別の分別、安全な合わせ目ゲージ。 |
| 肉厚・寸法の不均一 | ゴブの重量・形状、ガラス温度、粗型と仕上型のバランス、プランジャーの芯合わせ、パリソンの分布、送気タイミング、金型の状態。 | ゴブ重量のSPC、寸法・容量の傾向、肉厚分布、キャビティ別工程能力、部品・充填ライン試験。 |
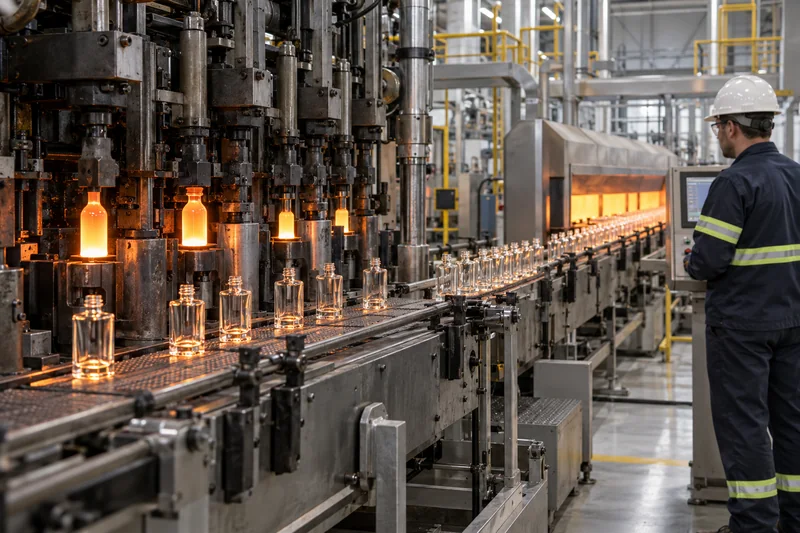
是正は確認された原因を対象に行う必要があります。管理された試験をせずに、ある温度を上下させる、圧力を変える、機械を減速するといった変更を行うと、欠陥が解消されず別の形で現れる場合があります。 香水瓶の製造工程 を用いて、ガラス成形品から加飾、最終組立までの各承認段階を定めてください。
ロットにガラス欠陥が見つかった場合の対応
- 停止し、流出を防ぐ: 未開封の箱・パレット、工程内の製品、前後の製造時間帯の製品を保留します。不良瓶が充填・加飾工程へ流れないようにします。
- 証拠を保存する: 定めた照明条件で撮影し、代表的な合格・不合格見本を保管します。数量、箱、ロット表示、金型・キャビティ、確認できる場合は製造時刻を記録します。
- 欠陥を確認する: 亀裂と傷、開口気泡と閉じた微小気泡、鋭いばりと正常な合わせ目、石と除去可能な汚れを区別します。
- リスクと部位で分類する: 管理された仕様を適用します。ロットの不合格を避けるためだけに、致命欠陥を低い区分へ変更してはいけません。
- 調査を拡大する: 統計的根拠のある拡大抜取、または妥当性を確認した100%選別を行い、対象を絞った寸法、応力、密封、機械的試験を追加します。
- 発生源を追跡する: キャビティ、成形機、炉、時間帯、梱包担当者、箱、パレット別に欠陥の集中を分析します。無作為に見える問題でも、追跡可能な集中傾向があることは少なくありません。
- 処置を書面で決定する: 出荷・使用の承認、特別採用・逸脱承認、再選別、手直し、返品、廃棄を決めます。逸脱は使用前に権限を持つ品質・技術責任者の承認を受ける必要があり、安全上の致命欠陥を免除してはいけません。
- 是正措置を完了する: 根本原因、流出防止、恒久対策、有効性確認、きつい検査からなみ検査へ戻す基準を記録します。
手直しできるものと、できないものは?
| 状態 | 処置の原則 |
|---|---|
| 亀裂、微細な割れ、欠け、鋭利な縁、微細な割れを伴う石、内面の開口気泡、付着・遊離ガラス | 補修しないでください。 分別し、管理されたガラス処理経路で廃棄・再資源化します。 |
| 除去可能な外側の梱包粉じん・汚れ | 傷、残留物、水跡、内部汚染を生じないことが確認された工程でのみ清掃できます。清掃後は再検査します。 |
| 構造上適合しているガラスの加飾不良 | ガラス・塗膜に対して方法の妥当性が確認され、密封面が保護され、寸法適合性が維持され、完成容器の適格性を再確認する場合に限り、剥離・再加飾できます。 |
| 適合瓶と不適合瓶の混在 | 欠陥を確実に検出でき、検査員・設備の妥当性が確認され、選別後の製品を再監査する場合は、100%選別が可能なことがあります。不合格品を良品に混ぜて不良率を下げてはいけません。 |
購入者がガラス瓶仕様書に盛り込むべき事項
適切な仕様書は、生産開始前に再現性のある出荷可否判定を可能にします。発注書と関連付け、瓶の供給業者、加飾業者、充填事業者、ブランドの品質責任者の間で改訂管理する必要があります。
- 正確な瓶の品番、管理図面の改訂、公称容量・満量容量、適合するキャップ等・ポンプの参照品番。
- 口部、首部・肩部、主表示面、その他の胴部、底裾部・底部、内部の部位区分図。
- 写真、定義、区分、測定方法、最大寸法・個数、禁止位置を記載した欠陥用語集。
- 見え方が変わる場合に備えた、未加飾、塗装、印刷、充填状態の署名済み限度見本。
- 観察条件:瓶の状態、照明・背景、距離、時間、回転、拡大倍率、検査員の資格。
- 寸法、容量、重量、肉厚分布の特性と、測定器、測定位置、公差。
- 関連する徐冷状態、熱的性能、機械的性能、密封、部品嵌合、充填ライン、流通の試験。
- ロットの定義、検査水準、欠陥区分ごとの AQL ・合格判定個数、切替規則、致命欠陥の管理。
- 追跡可能性、証明書・検査報告書の要件、保管見本、記録保存期間。
- ガラス組成・着色方法、再生材含有率、金型・キャビティ、工場、工程、塗装、加飾、ポンプ・キャップ、梱包の変更通知。
- 不適合の通知、流出防止措置の実施時期、選別・手直しの承認、救済措置、是正措置への要求。
調達時には、「高白色ガラス」や「高品質」を欠陥基準として受け入れるのではなく、量産仕様を想定した見本と文書化された管理内容を比較してください。購入者はBoyuの 化粧品用ガラス容器の製品群を確認できます。香水の担当チームは、 ガラス製香水瓶の製品群 を比較し、さらに ガラス製香水瓶の特注対応プログラム を活用して、瓶、ポンプ、キャップ、加飾の要件を一体として整理できます。
よくあるご質問
化粧品用ガラス瓶で許容できる気泡はありますか?
許容された胴部にあり、署名済みの寸法・個数限度内で、微細な割れや薄肉を伴わない、小さく完全に閉じた孤立気泡・微小気泡は、許容できる場合があります。開口している、表面のガラス層が薄い、密集している、細長い、または重要部位にある気泡は不合格とすべきです。瓶別の規格なしに適用できる、化粧品用容器共通の限度はありません。
目視できる金型の合わせ目は、必ず欠陥ですか?
いいえ。管理された滑らかな合わせ目は、成形ガラスに本来生じるものです。鋭利、大きな突出、挟み込み、ずれ、剥離、微細な割れ、図面からの逸脱がある場合、または密封、ラベル貼付、加飾、取り扱い、充填ライン上の搬送に支障がある場合に不合格となります。
ガラス中の石は研磨で除去できますか?
いいえ。埋没した異物を除去・研磨すると瓶壁を損傷し、元のガラス構造は回復しません。その瓶を不合格として選別で除外し、炉、調合原料、カレット、耐火物の発生源を調査してください。
不合格となる亀裂には最小長さがありますか?
確認されたガラスの亀裂や微細な割れは、測定した長さを問わず不合格とすべきです。最初に、表面の浅い傷や光学的な模様ではなく、実際の割れかを確認します。割れと確認された後は、短いからといって補修可能になるわけではありません。
ガラス瓶の欠陥には、どの AQL を使用すべきですか?
すべての化粧品用瓶に共通する AQL はありません。リスクで欠陥を分類した上で、ISO 2859-1または適用可能な同等規格に基づき、ロット、検査水準、検査方式、AQL を合意します。ガラスの致命的な危険は、通常、試料内で一個も許容しない設定とし、妥当性を確認した100%管理が必要になる場合があります。重欠陥の限度は通常、軽微な外観欠陥より厳しく設定します。
瓶は加飾前と加飾後のどちらで検査すべきですか?
両方で行います。塗装や印刷で付加価値を加える前に、ガラスの構造と寸法を検査します。その後も、硬化処理、取り扱い、不透明化によって欠陥が生じたり見えにくくなったりするため、加飾後に再検査します。さらに、ポンプ・キャップの嵌合や処方との接触によって別のリスクが生じるため、組立・充填済みの容器も最終確認します。



 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch