














Respuesta directa: rechace cualquier grieta o fisura confirmada, boca desportillada o afilada, vidrio suelto o saliente, punta interna o filamento de vidrio interior, burbuja abierta en la superficie de contacto con el producto, o inclusión pétrea o de otro tipo que esté suelta, sobresalga, esté rodeada de una fisura o se encuentre en una zona de sellado o de alta tensión. Rechace una costura de molde si es afilada, se descama, está desplazada, presenta fisuras, queda fuera de plano o interfiere con el sellado, la decoración, la manipulación o la línea de llenado.
Una microburbuja o burbuja pequeña completamente cerrada en una zona del cuerpo de baja tensión, así como una línea normal y lisa de partición del molde, pueden ser aceptables, pero solo dentro del catálogo de defectos firmado, los límites por zona y las muestras límite acordadas para ese frasco exacto. No existe una regla internacional única para el vidrio cosmético según la cual toda burbuja por debajo de un diámetro determinado sea aceptable. La ubicación, el espesor de vidrio que la cubre, la agrupación, la integridad de la pared y la función del envase importan tanto como el tamaño.
Esta guía está dirigida a marcas de cosmética y perfumería, ingenieros de envases, equipos de calidad, envasadores y proveedores de vidrio. Las dos grafías inglesas de costura de molde se refieren a la misma línea de partición. Los criterios siguientes sirven como marco para redactar una norma específica de producto; no sustituyen el plano controlado, la legislación aplicable, las muestras firmadas ni la evaluación de riesgos de un producto concreto.
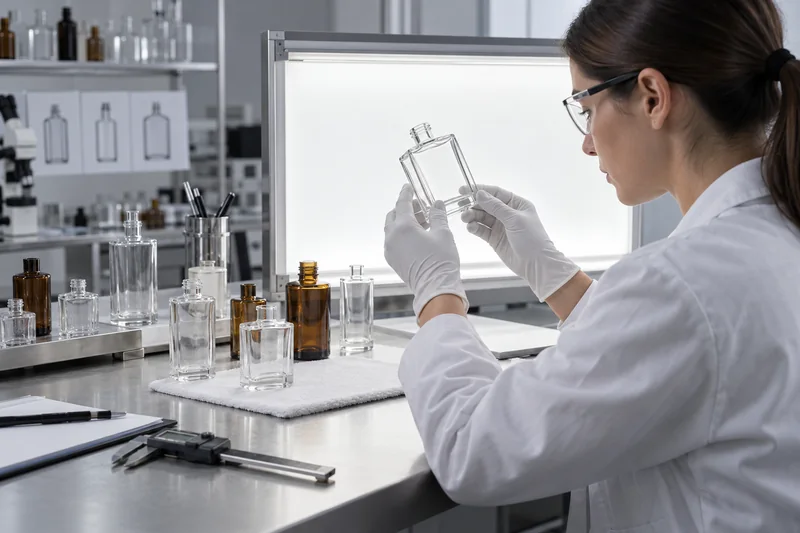
¿Existe una única norma sobre defectos de frascos de vidrio?
Ninguna norma mundial establece dimensiones universales de aceptación o rechazo para cada burbuja, costura, inclusión pétrea y grieta de los frascos cosméticos de vidrio. Las normas abordan aspectos distintos. Una especificación de compra técnicamente justificable utiliza esas referencias cuando corresponda y añade el plano del frasco, las zonas de defectos, las muestras de aspecto aprobadas, las condiciones de inspección y un plan de muestreo acordado.
| Referencia | Qué respalda | Qué no establece |
|---|---|---|
| ISO 12818:2013 | Tolerancias estándar para frascos: capacidad a rebose, altura, diámetro o ancho y verticalidad de frascos farmacéuticos, cosméticos, de perfumería y de productos químicos. | No proporciona una tabla universal de aceptación de burbujas, inclusiones pétreas, costuras o grietas. |
| ASTM C224-78(2020) | Muestreo de botellas y tarros de vidrio para resistencia mecánica, dimensiones, características medibles y examen visual. | La práctica de muestreo no es el catálogo de defectos del comprador ni define todos los límites de aspecto. |
| ASTM C148, C149 y C147 | Estado de recocido, resistencia al choque térmico y resistencia a la presión interna, respectivamente, cuando sean pertinentes para el envase y su uso. | La aceptación visual no sustituye estas pruebas, y no todos los métodos son pertinentes para todos los frascos cosméticos no presurizados. |
| ISO 2859-1:2026 | Muestreo por atributos lote a lote basado en AQL, incluida la lógica de inspección normal, rigurosa y reducida. | El AQL no es una especificación universal de producto ni una autorización para enviar un porcentaje fijo de defectos. |
| Guías sectoriales de defectos | Vocabulario común y ejemplos visuales de fisuras, inclusiones pétreas, ampollas, costuras, puntas, filamentos internos y otros defectos de conformado. | Una guía sigue siendo orientativa; la norma firmada entre comprador y proveedor rige la decisión comercial. |
El Reglamento de cosméticos de la UE exige que la evaluación de seguridad del cosmético considere las características pertinentes del material del envase, incluidas la pureza y la estabilidad, pero no prescribe un diámetro de burbuja para frascos cosméticos. Asimismo, las tablas detalladas para recipientes alimentarios o farmacéuticos reflejan esas aplicaciones y no deben copiarse en una especificación cosmética sin una evaluación técnica y normativa específica del producto.
Los criterios visuales del vidrio son solo una parte de la autorización de liberación. Un plan completo de pruebas de frascos cosméticos debe vincular el aspecto con las dimensiones, el sellado, la dispensación, la compatibilidad, el desempeño mecánico y las condiciones de distribución.
Clasifique el defecto por su riesgo, no solo por su nombre
Un mismo rasgo visible puede cambiar de categoría al situarse en otra zona del frasco. Una pequeña microburbuja en el cuerpo puede ser un problema de aspecto; una cavidad aparentemente similar que atraviesa la superficie de sellado puede comprometer la estanqueidad. Una costura lisa en una pared lateral poco visible puede ser una huella normal del moldeo; una rebaba afilada en el acabado del cuello puede cortar al usuario, interferir con una bomba o desprender vidrio.
Defina cinco zonas de inspección
- Acabado del cuello y zona de sellado: boca, superficie de sellado, roscas o reborde de engargolado, anillo de transferencia y orificio. Predominan el ajuste, la estanqueidad, el daño al cierre y el desprendimiento de vidrio.
- Cuello y hombro: zonas de transición donde pueden concentrarse irregularidades de distribución del vidrio y tensiones de conformado; también son visibles en envases de alta gama.
- Cuerpo y panel de decoración: zona principal visible para el consumidor; importan los límites visuales, la planitud para la etiqueta y el comportamiento de impresión y recubrimiento.
- Talón, base y anillo de apoyo: zonas sensibles a impactos y tensiones que determinan la estabilidad y el contacto con el transportador.
- Superficie interior / de contacto con el producto: cualquier elemento suelto, afilado, abierto o contaminante reviste mayor importancia.
Utilice tres clases de defectos
| Clase | Significado práctico | Ejemplos habituales | Enfoque de control |
|---|---|---|---|
| Crítico | Puede causar lesiones, contaminar el producto, provocar un fallo grave de estanqueidad o hacer inseguro el frasco. | Grietas o fisuras, boca afilada o desportillada, vidrio suelto en el interior, puntas, filamentos internos y ampollas interiores abiertas. | Normalmente, aceptación cero en la muestra inspeccionada; cuando el riesgo lo justifique, añada detección validada del 100% y control de proceso en etapas anteriores. |
| Mayor | Probablemente perjudique el llenado, el sellado, la dispensación, la resistencia, la estabilidad, la decoración o la aptitud para la venta. | Costura prominente, acabado del cuello fuera de plano, ampolla grande o agrupada, frasco inclinado, base inestable, inclusión pétrea sin grieta visible pero situada en una zona de tensión. | Aceptación según el plan de muestreo más verificación dimensional o funcional; amplíe la clasificación o las pruebas tras un fallo. |
| Menor | Desviación de aspecto que no reduce la función prevista ni la seguridad, pero supera el límite estético acordado. | Pequeña microburbuja cerrada en una zona permitida del cuerpo, roce leve o prominencia de costura lisa que supera el patrón conservado. | Muestreo visual frente a muestras límite firmadas, con límites más estrictos para envases transparentes o decorados de alta gama cuando se justifique comercialmente. |
La clase de defecto debe figurar en la especificación controlada. No debe improvisarse después de recibir el envío. «Crítico» tampoco significa que una muestra pequeña demuestre que todo el lote carece de defectos críticos: el muestreo solo permite decidir sobre el lote con un riesgo estadístico declarado. Los peligros graves del vidrio suelen requerir prevención, inspección automática y/o revisión validada del 100%, además del muestreo final.
Matriz de aceptación y rechazo de defectos en frascos de vidrio
Utilícela como lógica inicial para un catálogo de defectos de frascos cosméticos. El documento firmado específico del frasco debe añadir límites medibles, zonas, condiciones de observación y fotografías o muestras conservadas en el umbral de aceptación y rechazo.
| Defecto | Puede aceptarse condicionalmente cuando… | Rechazar cuando… | Verificación |
|---|---|---|---|
| Microburbuja / burbuja cerrada | Está completamente cerrada, es lisa y aislada, se encuentra en una zona permitida del cuerpo y cumple los límites de tamaño y cantidad de las muestras límite. | Está abierta hacia cualquiera de las superficies, cubierta por una capa delgada, alargada, agrupada, cerca de la boca, el talón o la base, asociada a una fisura o supera el límite de aspecto. | Iluminación posterior y rasante, rotación, escala o aumento, registro de zona y cantidad. |
| Costura de molde / línea de partición | Es lisa, continua, no afilada, cumple el límite de perfil y dimensiones y no afecta a la decoración ni a la manipulación. | Hay una rebaba afilada, costura pinzada, desplazada o prominente, descamación de vidrio, fisura, interferencia con el cierre, levantamiento de etiqueta o contacto con la línea. | Método visual y táctil definido con seguridad, calibre de perfil cuando se necesite y prueba del cierre y de la línea. |
| Inclusión pétrea / inclusión opaca | Solo si está totalmente embebida, es estable, no presenta fisuras radiales, está fuera de zonas críticas y cumple expresamente los límites visuales firmados. | Está suelta o sobresale, toca la superficie interna, presenta fisuras radiales, se encuentra en una zona de tensión, es grande o agrupada, o la integridad de la pared es incierta. | Iluminación rasante y aumento; investigación de tensiones y resistencia según el riesgo. |
| Grieta / fisura / fractura abierta | Nunca se acepta una vez confirmada como fisura del vidrio. | Cualquier ubicación o longitud confirmada; se rechazan todas las fisuras de boca, hombro, pared lateral, talón y base. | Iluminación controlada, aumento y confirmación por personal formado; no confundir con un roce superficial. |
| Desportillado / borde afilado / rebaba filiforme | Solo puede definirse por separado una marca estética no afilada cuando no implique pérdida de vidrio ni afecte al acabado del cuello. | Falta vidrio, el borde es afilado, se afecta el sellado o el ajuste de la bomba, o pueden desprenderse fragmentos. | Inspección del acabado del cuello, calibre y ajuste del cierre y control de partículas. |
| Vidrio adherido / punta / filamento interno | No es adecuado para frascos cosméticos en contacto con el producto. | Cualquier saliente, filamento o elemento de vidrio desprendible en el interior. | Inspección interior visual o automática; verifique el orificio y el interior. |
| Pared delgada / distribución irregular | La distribución medida cumple el plano y se valida el rendimiento. | Espesor local inferior al mínimo, debilidad visible o incumplimiento del requisito mecánico o térmico. | Mapa de espesores, peso por sección cuando se utilice y prueba de resistencia pertinente. |
| Variación del acabado del cuello o de dimensiones | Todas las dimensiones críticas cumplen el plano controlado y los componentes acoplados funcionan. | Fuera de plano, orificio estrechado o descentrado, base que oscila, inclinación excesiva o ajuste inadecuado de bomba, tapa o línea de llenado. | Calibres pasa/no pasa y de medición variable, comprobaciones de capacidad y verticalidad y prueba de montaje. |
| Veta, arruga, marca de arrastre o roce superficial | No hay grieta ni efecto sobre la tensión o resistencia, y el aspecto cumple las muestras límite firmadas para la decoración indicada. | El rasgo oculta una grieta, causa fallos de decoración o etiqueta, supera la norma de aspecto de alta gama o se correlaciona con debilidad estructural. | Observación controlada, muestra decorada y confirmación específica del rendimiento. |
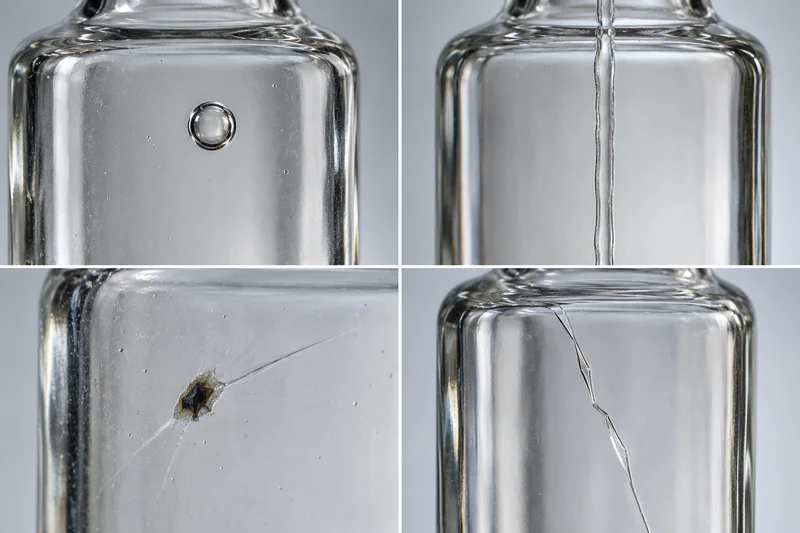
Burbujas, microburbujas y ampollas: ¿cuándo deben rechazarse?
Microburbuja suele designar una inclusión gaseosa muy pequeña; burbuja es el término general; ampolla suele referirse a una cavidad mayor. El vocabulario varía entre fábricas, por lo que conviene adjuntar una imagen y una regla de medición en lugar de depender del término. Registre la mayor dimensión visible, la cantidad en un área definida o por frasco, la distancia a zonas críticas y si la cavidad está completamente cerrada.
Las formas de mayor riesgo son las burbujas abiertas que comunican con la superficie interna de contacto con el producto, las ampollas cubiertas por una capa delgada que puede romperse, las cavidades alargadas que reducen la sección local de vidrio resistente y las agrupaciones que revelan inestabilidad de fusión o afinado o debilitan localmente la pared. Una cavidad cerca de la boca, una esquina, el talón, el anillo de apoyo de la base o una transición abrupta merece un criterio más conservador que otra del mismo tamaño aparente en una zona central del cuerpo gruesa y poco tensionada.
Una regla práctica para burbujas tiene seis campos
- Morfología: cerrada, abierta, de recubrimiento delgado, alargada o agrupada.
- Zona: acabado del cuello, hombro, cuerpo o decoración, talón o base, o superficie interior.
- Dimensión máxima: medida mediante un método acordado de escala o aumento, no estimada a simple vista.
- Cantidad y separación: por frasco o por área definida, indicando si se prohíben las agrupaciones.
- Daño asociado: cualquier fisura, rotura superficial o pared anormalmente delgada cambia la decisión.
- Límite de aspecto: muestras firmadas transparentes, recubiertas y llenas, porque la decoración y la fórmula pueden hacer más visible el defecto.
No «repare» una burbuja mediante esmerilado, calentamiento, relleno de resina o recubrimiento. La integridad estructural del vidrio no puede restaurarse en frascos terminados mediante retoques estéticos. Acéptelo dentro del límite previamente acordado, sepárelo o deséchelo o recíclelo mediante el circuito controlado del proveedor.
Costuras de molde: ¿huella normal del conformado o rebaba rechazable?
Los frascos moldeados se fabrican con utillaje que tiene superficies de partición, de modo que una costura en el cuerpo no es automáticamente un defecto. La aceptación depende de que sea lisa, estable y conforme al perfil aprobado, y de que su ubicación sea compatible con la etiqueta, impresión, recubrimiento, agarre y guías de la línea de llenado. El vidrio transparente de alta gama puede tener un límite estético más estricto que un frasco con recubrimiento opaco, pero nunca debe usarse el recubrimiento para ocultar una costura afilada o estructuralmente anormal. Para la decoración directa, también deben definirse la circunferencia imprimible y la separación respecto de la costura en la especificación de serigrafía del frasco.
Rechace una costura que forme una rebaba afilada o un exceso de vidrio por presión, contenga vidrio pinzado, esté desplazada por cierre incorrecto de las mitades del molde, se descame durante la manipulación normal, presente una fisura, distorsione el contorno exterior del frasco, levante una etiqueta autoadhesiva, interrumpa la serigrafía o contacte con guías o estrellas de transferencia. En el acabado del cuello, incluso una costura sutil puede ser un defecto mayor o crítico si altera la superficie de sellado, la rosca, el reborde de engargolado, la colocación del cierre o el contacto del usuario.
Los inspectores no deben recorrer con un dedo sin protección una zona de vidrio posiblemente afilada. Defina un método táctil o de medición seguro, como una sonda especificada, un comparador de perfiles o una comprobación con guante protector, y valídelo con muestras conocidas aceptables y rechazables. Un límite numérico de altura de costura solo es útil si la ubicación de medición y el instrumento permiten resultados repetibles.
Inclusiones pétreas y otras inclusiones: por qué una pequeña mota puede ser grave
Una inclusión pétrea suele ser opaca o parcialmente opaca y proceder de materia prima sin fundir, material refractario, contaminación o vidrio desvitrificado. La inclusión y el vidrio circundante pueden expandirse, enfriarse o transmitir tensiones de forma diferente. Por eso no es seguro evaluarla solo por el color o el diámetro.
Rechace de inmediato si la inclusión está suelta, sobresale hacia la superficie de contacto con el producto, puede desprenderse, tiene una o varias fisuras radiales, está en la boca, el talón, el anillo de apoyo de la base u otra transición que soporte carga, o reduce visiblemente la integridad de la pared. Una inclusión completamente embebida, sin fisura visible y en una zona no crítica del cuerpo solo puede clasificarse como mayor o menor si la evaluación de riesgos del comprador y las muestras límite lo permiten expresamente.
El aumento puede confirmar la morfología, pero no demostrar la resistencia. Si aparece un nuevo conjunto de inclusiones pétreas, ponga en cuarentena la producción por horno, máquina, molde e intervalo de tiempo, examine las muestras conservadas y el historial de proceso y realice la evaluación mecánica o térmica pertinente. No extraiga, perfore, pula ni recubra una inclusión para ocultarla.
Grietas, fisuras y fracturas abiertas: aceptación cero una vez confirmadas
Una fisura es una discontinuidad similar a una grieta en el vidrio y suele nombrarse por su ubicación: boca, cuello, hombro, cuerpo, talón o base. Una fractura abierta es una rotura más extensa. Una vez confirmada una fisura o grieta real, el frasco debe rechazarse independientemente de su longitud, porque concentra tensiones y puede propagarse durante el llenado, el roscado o engargolado del cierre, el embalaje, el transporte o el uso del consumidor.
El reto del diagnóstico consiste en distinguir una fisura de una raya superficial, un roce, una marca de molde o un reflejo óptico. Gire el frasco con iluminación rasante y posterior controladas; cambie el ángulo de observación; utilice aumento con personal formado y compare con patrones confirmados. Un polariscopio puede revelar patrones de tensión residual y ayudar al control del recocido, pero no es un detector infalible de grietas ni sustituye la inspección directa de defectos.
Nunca intente recuperar frascos fisurados mediante pulido a la llama, adhesivo, recubrimiento, esmerilado local o embalaje «más resistente». Sepárelos en recipientes rígidos identificados para evitar roturas y contaminación cruzada, rastree el intervalo de producción afectado y determine si es necesaria una revisión validada del 100% de la producción próxima.
Cómo inspeccionar de manera uniforme los frascos cosméticos de vidrio
Empiece por una instrucción de trabajo controlada. «Inspeccionar visualmente» no es repetible. Defina el estado del frasco —sin decorar, decorado o montado—, la distancia y el tiempo de observación, la medición de iluminación y su intervalo permitido, el fondo, la secuencia de rotación, el aumento, los calibres, las zonas de defectos y las muestras límite de aceptación y rechazo. Forme y evalúe periódicamente a los inspectores con muestras conocidas presentadas a ciegas.
- Verifique la identidad y el lote: proveedor, modelo y revisión del plano, horno o fecha de producción, identificación de máquina, molde y cavidad cuando exista, lote de decoración y trazabilidad de cajas y palés.
- Acondicione y limpie adecuadamente: retire únicamente el polvo de embalaje removible mediante el método aprobado; no elimine pruebas mediante lavado ni introduzca rayas.
- Inspeccione primero el acabado del cuello y el orificio: busque desportillados, fisuras, rebabas filiformes, vidrio interior, aberturas descentradas o estrechadas y daños en la superficie de sellado.
- Gire para revisar cuello, hombro y cuerpo: utilice iluminación posterior difusa para la transparencia e iluminación rasante para el relieve superficial; registre el tipo de defecto, la zona, el tamaño o cantidad y la cavidad.
- Inspeccione el talón y la base: compruebe las fisuras, las inclusiones, los daños del anillo de apoyo, la geometría del fondo elevado y la base, y la estabilidad del contacto.
- Mida las características del plano: altura, diámetro o ancho, verticalidad, calibres del acabado del cuello, capacidad, peso y puntos especificados de espesor de pared.
- Pruebe el acoplamiento: monte la bomba, el cuentagotas, la tapa o los componentes de engargolado previstos y confirme la colocación, la retención, la estanqueidad y la manipulación en la línea de llenado.
- Escale los patrones anormales: las agrupaciones por cavidad, hora, palé o caja indican un problema de proceso aunque los recuentos individuales parezcan pequeños.
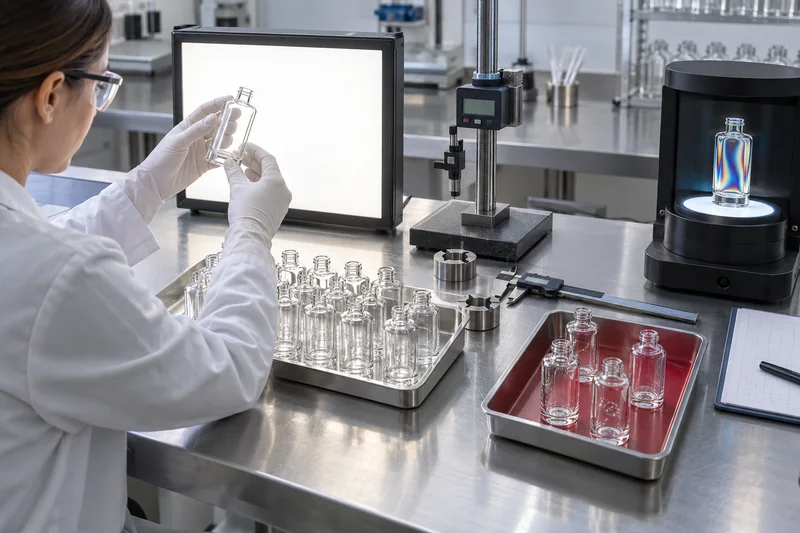
Añada pruebas según el origen del riesgo
| Pregunta sobre el riesgo | Verificación útil | Límite importante |
|---|---|---|
| ¿El frasco está correctamente recocido? | Examen polariscópico o método de evaluación del estado de recocido, como ASTM C148, interpretado por personal formado. | El resultado de tensión depende del vidrio, del espesor y su distribución y de la interpretación; no sustituye la inspección de grietas. |
| ¿Soportará un cambio de temperatura pertinente? | Método de resistencia al choque térmico, como ASTM C149, con condiciones pertinentes para el producto y el proceso. | No invente una diferencia de temperatura ajena al llenado, la limpieza, el almacenamiento o el uso del consumidor. |
| ¿El cuello y el cierre serán estancos? | Calibres del acabado del cuello, ajuste de componentes, controles de par de apriete o engargolado y un método de prueba de estanqueidad de frascos cosméticos adecuado. | El frasco, la junta, la bomba o tapa y los ajustes de proceso forman un único sistema de sellado. |
| ¿Resistirá el uso y la distribución? | Pruebas pertinentes de impacto, carga vertical y manipulación, producto embalado y pruebas de caída y distribución del envase terminado. | La aceptación visual de un frasco vacío no permite acreditar la resistencia del producto embalado. |
| ¿La fórmula y la decoración seguirán siendo aceptables? | Un programa representativo de la producción de prueba de compatibilidad entre fórmula y envase. | Pruebe como conjunto completo el vidrio, el recubrimiento o tinta, el cierre, el revestimiento o junta, la bomba y la fórmula reales. |
Cómo utilizar correctamente el muestreo y el AQL
ISO 2859-1:2026 proporciona planes de muestreo basados en AQL para la inspección por atributos lote a lote. El comprador y el proveedor deben definir el lote, el nivel de inspección, el plan simple, doble o múltiple, el régimen normal, riguroso o reducido y el AQL por clase de defecto. La tabla proporciona entonces el tamaño de muestra y los números de aceptación y rechazo.
El AQL es un índice para seleccionar un plan; no promete que cada envío contenga como máximo ese porcentaje exacto. El muestreo de aceptación implica riesgos para productor y consumidor. Un plan Ac=0 significa que el lote se rechaza si aparece un defecto especificado en esa muestra; no demuestra matemáticamente que no exista otro defecto de ese tipo en el resto del lote.
El comprador puede negociar una política inicial con Ac=0 para defectos críticos, un AQL más estricto para defectos mayores que para defectos menores de aspecto e inspección rigurosa tras un lote rechazado. Los valores reales deben reflejar el riesgo de lesión o contaminación, el posicionamiento de marca, la capacidad de inspección automática, el tamaño de lote, el desempeño del proveedor y las necesidades contractuales y normativas. No copie un plan alimentario, farmacéutico o de otro cliente sin relación solo porque le resulte familiar.
Cómo se previenen en fábrica los defectos de frascos de vidrio
La reducción de defectos comienza antes de que los frascos lleguen a la luz de inspección. La secuencia principal comprende preparación de la mezcla, fusión y afinado, acondicionamiento y suministro por el canal alimentador, formación de gotas, moldeo preliminar y final, recocido, tratamiento superficial e inspección en la zona fría. El proceso de fabricación del vidrio paso a paso de Boyu explica esas etapas con más detalle.
| Familia de defectos | Áreas probables del proceso que deben investigarse | Controles y pruebas |
|---|---|---|
| Burbujas, microburbujas y ampollas | Contaminación o humedad de la mezcla o del calcín; tiempo y temperatura de fusión y afinado; combustión y condiciones de oxidación-reducción del horno; acondicionamiento; aire de conformado o ventilación del molde. | Controles de materias primas y calcín, tendencias del horno, recuentos de microburbujas y ampollas por periodo, temperatura estable del vidrio, respiraderos limpios y datos correlacionados por cavidad. |
| Inclusiones pétreas y otras inclusiones | Mezcla sin fundir, desgaste refractario, calcín extraño, desvitrificación o contaminación durante la manipulación. | Cribado de mezcla y calcín, control magnético y de contaminación cuando proceda, inspección de refractarios y horno, análisis de inclusiones y rastreo del origen. |
| Fisuras y grietas | Desequilibrio de temperaturas de gota y molde; tiempos o presiones de conformado incorrectos; distribución del vidrio; refrigeración del molde; contacto mecánico; perfil del recocido o túnel de recocido; recubrimientos en caliente y en frío. | Tendencias de proceso y mapa de cavidades, control de temperatura del molde y tiempos, alineación de manipulación, comprobaciones de tensión residual y verificación de detección de fisuras. |
| Costuras prominentes o afiladas | Desgaste o desalineación de las mitades del molde, suciedad o vidrio en la cara de partición, cierre incompleto, presión excesiva, desajuste entre anillo de cuello y obturador o lubricación deficiente. | Inspección y limpieza del molde, comprobaciones de alineación y cierre, aprobación del perfil de primera pieza, segregación por cavidad y calibre seguro de costura. |
| Pared o dimensiones irregulares | Peso o forma de la gota, temperatura del vidrio, equilibrio entre molde preliminar y final, alineación del punzón, distribución de la preforma, tiempos de aire y estado del molde. | SPC del peso de la gota, tendencias dimensionales y de capacidad, mapa de espesores, capacidad del proceso por cavidad y pruebas de componentes y línea de llenado. |
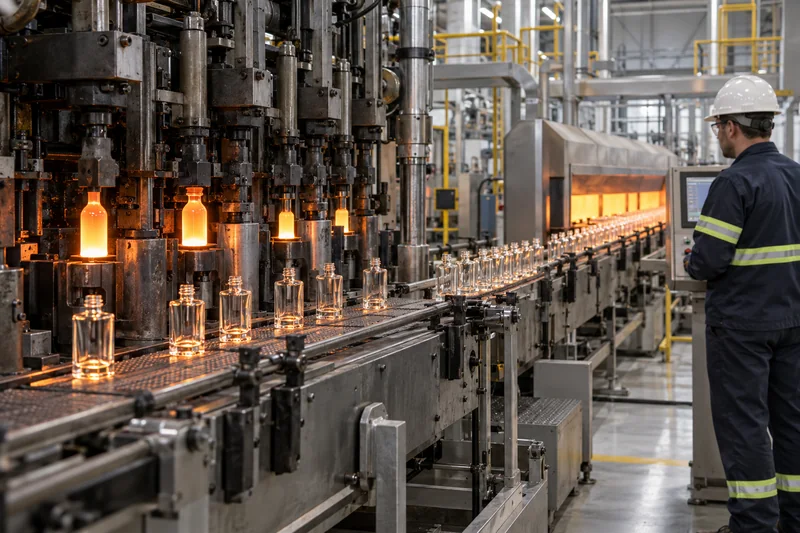
La corrección debe dirigirse a la causa verificada. Subir o bajar una temperatura, cambiar la presión o ralentizar una máquina sin una prueba controlada puede desplazar el defecto en lugar de eliminarlo. Utilice el proceso de producción de frascos de perfume para definir los puntos de aprobación desde el vidrio de producción hasta la decoración y el montaje final.
Qué hacer cuando un lote contiene defectos del vidrio
- Detenga y contenga: retenga las cajas y palés sin abrir, la producción en curso y la de intervalos próximos. Evite que los frascos defectuosos lleguen al llenado o la decoración.
- Conserve las pruebas: fotografíe con la iluminación definida, conserve muestras representativas aceptables y rechazables y registre cantidades, cajas, etiquetas de lote, molde o cavidad y hora de producción cuando estén disponibles.
- Confirme el defecto: distinga una grieta de una raya, una burbuja abierta de una microburbuja cerrada, una rebaba afilada de una costura normal y una inclusión pétrea de contaminación removible.
- Clasifique según riesgo y zona: aplique la especificación controlada. No rebaje la categoría de un defecto crítico solo para evitar rechazar el lote.
- Amplíe la investigación: utilice una muestra ampliada con justificación estadística o una clasificación validada del 100%, además de pruebas específicas de dimensiones, tensión, estanqueidad o resistencia mecánica.
- Rastree el origen: analice la concentración de defectos por cavidad, máquina, horno, hora, operario de embalaje, caja o palé. Un problema aparentemente aleatorio suele tener una agrupación rastreable.
- Documente la decisión: liberación, concesión o desviación, nueva clasificación, reproceso, devolución o desecho. Una desviación debe aprobarse antes del uso por responsables autorizados de calidad o técnicos y nunca debe admitir un defecto crítico para la seguridad.
- Cierre la acción correctiva: documente la causa raíz, la contención, la corrección permanente, la comprobación de eficacia y los criterios para volver de inspección rigurosa a normal.
¿Qué puede y qué no puede reprocesarse?
| Condición | Principio de tratamiento |
|---|---|
| Grieta, fisura, desportillado, borde afilado, inclusión pétrea con fisura, burbuja interna abierta, vidrio adherido o suelto | No reparar. Separe y deseche o recicle mediante un circuito controlado para vidrio. |
| Polvo de embalaje o contaminación externa removible | Solo puede limpiarse mediante un proceso validado que no introduzca rayas, residuos, manchas de agua o contaminación interna; vuelva a inspeccionar después. |
| Defecto de decoración en vidrio estructuralmente conforme | Retire y reaplique la decoración solo si el método está validado para el vidrio y el recubrimiento, se protegen las superficies de sellado, las dimensiones siguen siendo conformes y se vuelve a validar el envase terminado. |
| Mezcla de frascos conformes y no conformes | Puede ser posible una clasificación del 100% si el defecto se detecta de forma fiable, los inspectores o equipos están validados y se vuelve a auditar la producción clasificada. No diluya los rechazos mezclándolos con producto conforme. |
Qué deben incluir los compradores en la especificación del frasco de vidrio
Una buena especificación permite reproducir la decisión de liberación antes de iniciar la producción. Debe vincularse al pedido de compra y mantenerse bajo control de revisiones con el proveedor del frasco, el decorador, el envasador y el responsable de calidad de la marca.
- Código exacto del frasco, revisión del plano controlado, capacidad nominal y a rebose y referencias de cierre o bomba compatibles.
- Diagrama de zonas para acabado del cuello, cuello y hombro, panel principal de exposición, cuerpo secundario, talón y base e interior.
- Diccionario de defectos con fotografías, definición, clase, método de medición, tamaño y cantidad máximos y ubicaciones prohibidas.
- Muestras límite firmadas de aspecto sin decorar, recubierto, impreso y lleno cuando cambie la visibilidad.
- Condiciones de observación: estado del frasco, luz y fondo, distancia, tiempo, rotación, aumento y cualificación del inspector.
- Características dimensionales, de capacidad, peso y distribución de pared, con instrumentos, ubicaciones y tolerancias.
- Pruebas pertinentes de estado de recocido, térmicas, mecánicas, de estanqueidad, ajuste de componentes, línea de llenado y distribución.
- Definición del lote, nivel de inspección, AQL y números de aceptación por clase de defecto, reglas de cambio de régimen y controles de defectos críticos.
- Trazabilidad, requisitos de certificados e informes de inspección, muestras conservadas y periodo de conservación de registros.
- Notificación de cambios en composición del vidrio o proceso de coloración, contenido reciclado, molde o cavidad, fábrica, proceso, recubrimiento, decoración, bomba o tapa o embalaje.
- Notificación de no conformidad, plazos de contención, aprobación de clasificación o reproceso, solución y expectativas de acción correctiva.
Para el abastecimiento, compare muestras representativas de la producción prevista y controles documentados, en lugar de aceptar «vidrio de alta transparencia» o «calidad superior» como norma de defectos. Los compradores pueden consultar la gama de envases cosméticos de vidrio de Boyu; los equipos de perfumería pueden comparar la colección de frascos de vidrio para perfume y utilizar el programa de frascos de vidrio personalizados para perfume para definir conjuntamente los requisitos del frasco, la bomba, la tapa y la decoración.
Preguntas frecuentes
¿Son aceptables algunas burbujas en un frasco cosmético de vidrio?
Una microburbuja o burbuja pequeña, completamente cerrada y aislada puede aceptarse en una zona permitida del cuerpo si cumple los límites firmados de tamaño y cantidad y no tiene fisuras ni pared delgada asociadas. Deben rechazarse las burbujas abiertas, de recubrimiento delgado, agrupadas, alargadas o situadas en zonas críticas. No existe un límite cosmético universal aplicable sin una norma específica del frasco.
¿Una costura de molde visible es automáticamente un defecto?
No. Una línea de partición lisa y controlada es inherente al vidrio moldeado. Es rechazable cuando es afilada, prominente, pinzada, desplazada, se descama, presenta fisuras, queda fuera de plano o afecta al sellado, etiquetado, decoración, manipulación o paso por la línea de llenado.
¿Puede eliminarse por pulido una inclusión pétrea del vidrio?
No. Extraer o pulir una inclusión embebida daña la pared y no restaura la estructura original del vidrio. Rechace o separe el frasco e investigue el origen en el horno, la mezcla, el calcín o el refractario.
¿Existe una longitud mínima de grieta para rechazar un frasco?
Una grieta o fisura confirmada del vidrio debe rechazarse independientemente de su longitud medida. Primero debe confirmarse que es una fisura y no una raya superficial o marca óptica; una vez confirmada, su longitud no la hace reparable.
¿Qué AQL debe utilizarse para los defectos de frascos de vidrio?
No existe un AQL universal para todos los frascos cosméticos. Defina las clases de defectos según el riesgo y acuerde después el lote, el nivel de inspección, el plan y el AQL conforme a ISO 2859-1 o un equivalente aplicable. Los peligros críticos del vidrio suelen establecerse con aceptación cero en la muestra y pueden requerir controles validados del 100%; los límites para defectos mayores suelen ser más estrictos que los de defectos menores de aspecto.
¿Deben inspeccionarse los frascos antes o después de decorarlos?
En ambos momentos. Inspeccione la estructura y las dimensiones del vidrio antes de añadir valor mediante recubrimiento o impresión; después vuelva a inspeccionar, porque el curado, la manipulación y la opacidad pueden añadir defectos u ocultar rasgos. Por último, verifique el envase montado y lleno, ya que el ajuste de bomba y tapa y la exposición a la fórmula introducen riesgos diferentes.
Fuentes
- ISO 2859-1:2026 — Procedimientos de muestreo para la inspección por atributos.
- ISO 12818:2013 — Envases de vidrio: tolerancias estándar para frascos.
- ASTM C224-78(2020) — Práctica estándar para el muestreo de recipientes de vidrio.
- ASTM — Normas de vidrio y cerámica, incluidas C147, C148 y C149.
- Bucher Emhart Glass — Guía de defectos, BR0060 Rev A (2024).
- ASQ — Muestreo por atributos y por variables.
- Reglamento (CE) n.º 1223/2009 sobre los productos cosméticos.



 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch