














Réponse directe : refusez toute fissure ou fêlure confirmée, toute bague ébréchée ou coupante, tout fragment de verre libre ou saillant, toute pointe intérieure ou tout fil de verre reliant les parois, toute bulle ouverte sur la surface en contact avec le produit, ainsi que toute pierre ou inclusion libre, saillante, entourée d’une fêlure ou située dans une zone d’étanchéité ou fortement sollicitée. Refusez un joint de moule s’il est coupant, s’écaille, présente un décalage ou une fêlure, n’est pas conforme au plan ou compromet l’étanchéité, le décor, la manutention ou le fonctionnement de la ligne de remplissage.
Un petit grain de gaz ou une petite bulle entièrement enfermée dans une zone peu sollicitée du corps, ainsi qu’une ligne de joint de moule normale et lisse, peuvent être acceptables, mais uniquement dans les limites de l’atlas des défauts signé, des critères par zone et des échantillons limites convenus pour ce flacon précis. Aucune règle internationale unique applicable au verre cosmétique ne prévoit l’acceptation de toutes les bulles inférieures à un diamètre donné. L’emplacement, l’épaisseur de verre recouvrant la bulle, le regroupement des défauts, l’intégrité de la paroi et la fonction de l’emballage comptent autant que la taille.
Ce guide s’adresse aux marques de cosmétiques et de parfums, aux ingénieurs packaging, aux équipes qualité, aux conditionneurs et aux fournisseurs de verre. Les termes anglais « mold seam » et « mould seam » désignent tous deux la ligne de joint de moule. Les critères ci-dessous constituent une trame pour rédiger un référentiel propre au produit ; ils ne remplacent ni le plan maîtrisé, ni la réglementation applicable, ni les échantillons signés, ni l’analyse des risques du produit concerné.
Existe-t-il une norme unique sur les défauts des flacons en verre ?
Aucune norme mondiale unique ne fixe des dimensions universelles d’acceptation ou de refus pour chaque bulle, joint, pierre et fissure des flacons cosmétiques en verre. Les normes traitent différents aspects du contrôle. Un cahier des charges d’achat techniquement justifié s’appuie sur les références pertinentes, puis les complète par le plan du flacon, les zones de défauts, les échantillons d’aspect approuvés, les conditions de contrôle et un plan d’échantillonnage négocié.
| Référence | Ce qu’elle permet de définir | Ce qu’elle ne définit pas |
|---|---|---|
| ISO 12818:2013 | Tolérances normalisées pour le flaconnage : capacité à ras bord, hauteur, diamètre/largeur et verticalité des flacons pharmaceutiques, cosmétiques, de parfumerie et de produits chimiques. | Elle ne fournit pas de tableau universel d’acceptation des bulles, pierres, joints ou fissures. |
| ASTM C224-78(2020) | Échantillonnage des bouteilles, flacons et pots en verre pour le contrôle de la résistance mécanique, des dimensions, des caractéristiques mesurables et de l’aspect visuel. | Une méthode d’échantillonnage ne constitue pas l’atlas des défauts de l’acheteur et ne définit pas toutes les limites d’aspect. |
| ASTM C148, C149 et C147 | Respectivement, état de recuisson, résistance au choc thermique et résistance à la pression interne, lorsque ces caractéristiques sont pertinentes pour l’emballage et son usage. | Un résultat visuel conforme ne remplace pas ces essais, et toutes les méthodes ne s’appliquent pas à chaque flacon cosmétique non pressurisé. |
| ISO 2859-1:2026 | Échantillonnage par attributs, lot par lot, indexé sur l’AQL, avec les règles de contrôle normal, renforcé et réduit. | L’AQL n’est ni un cahier des charges universel ni une autorisation d’expédier un pourcentage fixe de défauts. |
| Guides professionnels des défauts | Vocabulaire commun et exemples visuels de fêlures, pierres, grosses bulles, joints, pointes, fils de verre reliant les parois et autres défauts de formage. | Un guide reste un guide ; la décision commerciale repose sur le référentiel signé entre l’acheteur et le fournisseur. |
Le règlement européen sur les produits cosmétiques exige que l’évaluation de la sécurité tienne compte des caractéristiques pertinentes des matériaux d’emballage, notamment de leur pureté et de leur stabilité, mais il ne fixe pas de diamètre de bulle pour les flacons cosmétiques. De même, les tableaux détaillés conçus pour les récipients alimentaires ou pharmaceutiques répondent aux besoins de ces applications et ne doivent pas être repris dans un cahier des charges cosmétique sans évaluation technique et réglementaire propre au produit.
Les critères visuels du verre ne constituent qu’un volet de la libération des lots. Un plan complet d’essais des flacons cosmétiques doit relier l’aspect aux dimensions, à l’étanchéité, à la distribution, à la compatibilité, aux performances mécaniques et aux conditions de distribution logistique.
Classez le défaut selon le risque, et non d’après sa seule désignation
Un même défaut visible peut changer de classe selon la zone du flacon où il se trouve. Un petit grain de gaz dans le corps peut relever de l’aspect ; un vide apparemment similaire traversant la portée d’étanchéité peut provoquer une fuite. Un joint lisse sur une paroi latérale peu visible peut être une trace normale du moulage ; une bavure coupante sur la bague peut blesser l’utilisateur, gêner la pompe ou libérer des fragments de verre.
Définir cinq zones de contrôle
- Bague et zone d’étanchéité : ouverture, portée d’étanchéité, filetage ou bourrelet de sertissage, bague de transfert et passage intérieur du col. L’assemblage, l’étanchéité, les dommages au système de fermeture et le détachement de verre sont les principaux enjeux.
- Col et épaule : zones de transition où les variations d’épaisseur et les contraintes de formage peuvent se concentrer ; elles sont également visibles sur les emballages haut de gamme.
- Corps et zone de décor : principale zone visible par le consommateur ; les limites d’aspect, la planéité de la surface d’étiquetage et la tenue de l’impression ou du revêtement sont déterminantes.
- Talon, fond et couronne d’appui : zones sensibles aux chocs et aux contraintes, qui déterminent la stabilité et le contact avec le convoyeur.
- Surface intérieure/en contact avec le produit : tout élément libre, coupant, ouvert ou susceptible de contaminer le produit présente un risque accru.
Utiliser trois classes de défauts
| Classe | Signification pratique | Exemples courants | Mode de contrôle |
|---|---|---|---|
| Critique | Peut provoquer une blessure, contaminer le produit, entraîner une défaillance grave de l’étanchéité ou rendre le flacon dangereux. | Fissures/fêlures, bague coupante ou ébréchée, verre libre à l’intérieur, pointe, fil de verre reliant les parois, grosse bulle ouverte à l’intérieur. | En règle générale, aucune acceptation dans l’échantillon contrôlé ; lorsque le risque le justifie, ajouter une détection à 100% validée et une maîtrise du procédé en amont. |
| Majeur | Susceptible de compromettre le remplissage, l’étanchéité, la distribution, la résistance, la stabilité, le décor ou la commercialisation. | Joint prononcé, bague non conforme au plan, grosse bulle ou amas de bulles, flacon incliné, fond instable, pierre sans fissure visible mais située dans une zone sollicitée. | Acceptation selon le plan d’échantillonnage, complétée par une vérification dimensionnelle ou fonctionnelle ; étendre le tri ou les essais en cas de non-conformité. |
| Mineur | Écart d’aspect qui ne réduit ni la fonction prévue ni la sécurité, mais dépasse la limite d’aspect convenue. | Petit grain de gaz enfermé dans une zone autorisée du corps, légère marque de frottement ou relief lisse de joint dépassant le témoin de référence conservé. | Contrôle visuel par échantillonnage à l’aide d’échantillons limites signés, avec des critères plus stricts pour les emballages transparents ou décorés haut de gamme lorsque le positionnement commercial le justifie. |
La classe du défaut doit figurer dans le cahier des charges maîtrisé. Elle ne doit pas être improvisée à l’arrivée d’une livraison. La qualification « critique » ne signifie pas non plus qu’un petit échantillon prouve l’absence de tout défaut critique dans le lot : l’échantillonnage permet seulement de statuer sur un lot avec un risque statistique défini. Les dangers graves liés au verre nécessitent généralement des mesures de prévention, un contrôle automatique et/ou un tri à 100% validé, en complément de l’échantillonnage final.
Matrice d’acceptation et de refus des défauts des flacons en verre
Utilisez cette logique comme base pour établir un atlas des défauts des flacons cosmétiques. Le document signé, propre au flacon, doit préciser les limites mesurables, les zones, les conditions d’observation et les photographies ou échantillons conservés matérialisant la frontière entre acceptation et refus.
| Défaut | Acceptable sous conditions si… | À refuser si… | Vérification |
|---|---|---|---|
| Grain de gaz / bulle fermée | Entièrement enfermé dans le verre, lisse, isolé, situé dans une zone autorisée du corps et conforme aux échantillons limites en taille et en nombre. | Ouvert sur l’une des surfaces, recouvert d’une faible épaisseur de verre, allongé, regroupé, proche de la bague/du talon/du fond, associé à une fêlure ou au-delà de la limite d’aspect. | Éclairage par l’arrière/rasant, rotation, échelle de mesure/grossissement, relevé de la zone et du nombre. |
| Joint de moule / ligne de joint | Lisse, continu, non coupant, conforme aux limites de profil et de dimensions, sans incidence sur le décor ou la manutention. | Bavure coupante, joint pincé/décalé/prononcé, écaillage du verre, fêlure, gêne à la fermeture, soulèvement de l’étiquette ou contact avec la ligne. | Méthode visuelle/tactile définie en toute sécurité, gabarit de profil si nécessaire, essai de fermeture/sur ligne. |
| Pierre / inclusion opaque | Uniquement si elle est entièrement emprisonnée, stable, sans fêlure rayonnante, hors des zones critiques et expressément conforme aux limites visuelles signées. | Libre/saillante, au contact de la surface intérieure, avec fêlure rayonnante, en zone sollicitée, de grande taille/en amas, ou lorsque l’intégrité de la paroi est incertaine. | Éclairage rasant et grossissement ; analyse des contraintes et de la résistance selon le risque. |
| Fissure / fêlure / fracture | Jamais acceptable dès lors qu’une fissuration du verre est confirmée. | Toute fissuration confirmée, quels que soient son emplacement ou sa longueur ; les fêlures de la bague, de l’épaule, de la paroi latérale, du talon et du fond entraînent toutes un refus. | Éclairage maîtrisé, grossissement et confirmation par du personnel formé ; ne pas confondre avec une marque superficielle de frottement. |
| Ébréchure / arête coupante / bavure filante | Une marque d’aspect non coupante ne peut faire l’objet d’une définition distincte que si elle n’entraîne aucune perte de verre et n’affecte pas la bague. | Il manque du verre, l’arête est coupante, l’étanchéité ou l’ajustement de la pompe est compromis, ou des fragments risquent de se détacher. | Contrôle de la bague, calibre/ajustement de la fermeture et maîtrise des particules. |
| Verre collé / pointe / fil de verre reliant les parois | Inacceptable sur les flacons cosmétiques en contact avec le produit. | Toute saillie, tout fil ou tout élément en verre détachable à l’intérieur. | Contrôle visuel/automatique de l’intérieur ; vérifier le passage du col et la cavité intérieure. |
| Paroi mince / répartition irrégulière du verre | La répartition mesurée reste conforme au plan et les performances sont validées. | Épaisseur locale inférieure au minimum, fragilité visible ou non-respect d’une exigence mécanique/thermique. | Cartographie des épaisseurs, masse par section si cette méthode est utilisée, essai de résistance pertinent. |
| Variation de la bague ou des dimensions | Toutes les cotes critiques respectent le plan maîtrisé et les composants associés fonctionnent correctement. | Non-conformité au plan, passage du col étranglé/décentré, fond bancal, inclinaison excessive ou incompatibilité avec la pompe/le bouchon/la ligne de remplissage. | Calibres entre/n’entre pas et instruments de mesure, contrôles de capacité/verticalité, essai d’assemblage. |
| Corde de verre, ride, trace d’étirage ou marque superficielle de frottement | Aucune fissure, aucune incidence sur les contraintes/la résistance, et aspect conforme aux échantillons limites signés pour le décor indiqué. | Le défaut masque une fissure, provoque une défaillance du décor/de l’étiquette, dépasse les critères d’aspect haut de gamme ou est corrélé à une faiblesse structurelle. | Observation maîtrisée, échantillon décoré et confirmation ciblée des performances. |
Bulles, grains de gaz et grosses bulles : quand faut-il les refuser ?
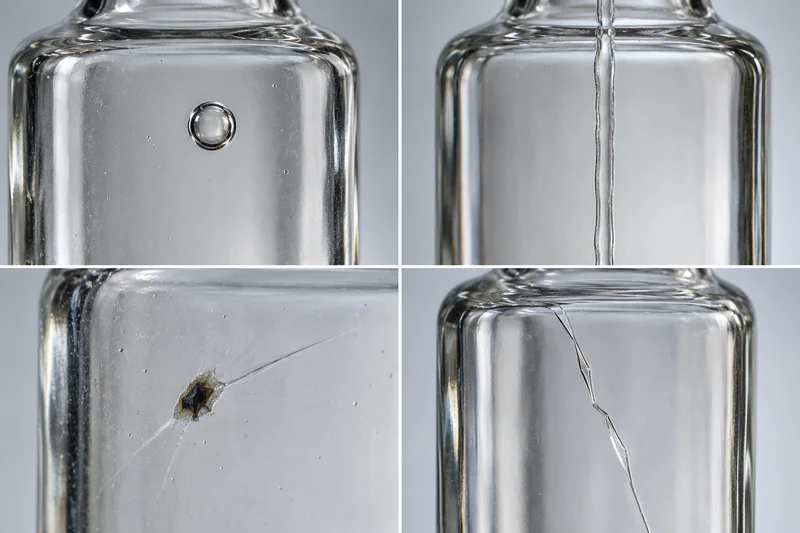
Grain de gaz désigne généralement une très petite inclusion gazeuse ; bulle est le terme générique ; grosse bulle désigne généralement une cavité plus importante. Le vocabulaire varie d’une usine à l’autre : joignez donc une image et une règle de mesure au lieu de vous fier au seul terme. Consignez la plus grande dimension visible, le nombre dans une zone définie ou par flacon, la distance par rapport aux zones critiques et le caractère entièrement fermé ou non de la cavité.
Les formes les plus risquées sont les bulles ouvertes communiquant avec la surface intérieure en contact avec le produit, les grosses bulles recouvertes d’une fine couche de verre susceptible de se rompre, les cavités allongées qui réduisent localement la section de verre résistante et les amas révélant une fusion/un affinage instable ou fragilisant localement la paroi. Une cavité proche de la bague, d’un angle, du talon, de la couronne d’appui du fond ou d’une transition brusque appelle des critères plus prudents qu’une cavité de même taille apparente au centre d’un corps épais et peu sollicité.
Une règle exploitable sur les bulles comporte six rubriques
- Morphologie : fermée, ouverte, recouverte d’une faible épaisseur de verre, allongée ou en amas.
- Zone : bague, épaule, corps/décor, talon/fond ou surface intérieure.
- Dimension maximale : mesurée selon une méthode convenue avec échelle de mesure/grossissement, et non estimée à l’œil.
- Nombre et espacement : par flacon ou par zone définie, en précisant notamment si les amas sont interdits.
- Dommages associés : toute fêlure, rupture en surface ou paroi anormalement mince modifie la décision.
- Limite d’aspect : échantillons transparents, revêtus et remplis signés, car le décor et la formule peuvent rendre le défaut plus visible.
Ne « réparez » pas une bulle par meulage, chauffage, remplissage à la résine ou application d’un revêtement. Une retouche d’aspect ne peut pas restaurer l’intégrité structurelle du verre d’un flacon fini. Acceptez le défaut dans la limite convenue au préalable, écartez le flacon par tri ou orientez-le vers la mise au rebut/le recyclage selon le circuit maîtrisé du fournisseur.
Joints de moule : trace normale de formage ou bavure à refuser ?
Les flacons moulés sont fabriqués dans des outillages comportant des plans de joint : un joint sur le corps n’est donc pas automatiquement un défaut. Pour statuer sur son acceptation, il faut déterminer s’il est lisse, stable et conforme au profil approuvé, et si son emplacement est compatible avec l’étiquette, l’impression, le revêtement, la prise en main et les guides de la ligne de remplissage. Le verre transparent haut de gamme peut nécessiter une limite d’aspect plus stricte qu’un flacon revêtu opaque, mais un revêtement ne doit jamais servir à dissimuler un joint coupant ou présentant une anomalie structurelle. Pour le décor direct, la circonférence imprimable et la marge autour du joint doivent également être définies dans le cahier des charges de sérigraphie du flacon.
Refusez tout joint formant une bavure coupante ou un excès de verre pressé, comportant du verre pincé, décalé en raison d’une mauvaise fermeture des demi-moules, s’écaillant lors d’une manipulation normale, présentant une fêlure, déformant l’encombrement du flacon, soulevant une étiquette adhésive, interrompant la sérigraphie ou entrant en contact avec les rails/étoiles de transfert. Sur la bague, même un joint discret peut être majeur ou critique s’il perturbe la portée d’étanchéité, le filetage, le bourrelet de sertissage, la pose de la fermeture ou le contact avec l’utilisateur.
Les contrôleurs ne doivent pas passer un doigt non protégé sur du verre suspecté d’être coupant. Définissez une méthode tactile ou de contrôle au calibre sûre, par exemple une sonde spécifiée, un comparateur de profil ou un contrôle avec gant de protection, puis validez-la avec des échantillons conformes et non conformes connus. Une limite chiffrée de hauteur de joint n’est utile que si le point de mesure et l’instrument permettent des mesures répétables.
Pierres et inclusions : pourquoi un petit point peut être grave
Une pierre est généralement une inclusion opaque ou partiellement opaque provenant de matières premières non fondues, de matériaux réfractaires, d’une contamination ou de verre dévitrifié. L’inclusion et le verre qui l’entoure peuvent se dilater, refroidir ou transmettre les contraintes différemment. Il est donc dangereux de juger une pierre uniquement sur sa couleur ou son diamètre.
Refusez immédiatement le flacon si l’inclusion est libre, fait saillie sur la surface en contact avec le produit, peut se détacher, présente une ou plusieurs fêlures rayonnantes, se situe sur la bague, le talon, la couronne d’appui du fond ou une autre transition supportant des efforts, ou altère visiblement l’intégrité de la paroi. Une inclusion entièrement emprisonnée, sans fêlure visible et située dans une zone non critique du corps ne peut être classée majeure ou mineure que si l’analyse des risques de l’acheteur et les échantillons limites l’autorisent explicitement.
Le grossissement peut confirmer la morphologie, mais ne peut pas démontrer la résistance. Si une nouvelle série d’inclusions apparaît, mettez en quarantaine la production selon le four/la machine/le moule/la plage horaire, examinez les échantillons conservés et l’historique du procédé, puis réalisez l’évaluation mécanique ou thermique pertinente. N’essayez pas d’extraire, de percer, de polir ou de recouvrir une inclusion.
Fissures, fêlures et fractures : aucune acceptation après confirmation
Une fêlure est une fissuration du verre, souvent désignée par son emplacement : bague, col, épaule, corps, talon ou fond. Une fracture correspond à une rupture plus étendue. Dès qu’une véritable fêlure ou fissure est confirmée, le flacon doit être refusé quelle que soit sa longueur, car elle concentre les contraintes et peut se propager pendant le remplissage, le bouchage/sertissage, l’emballage, le transport ou l’utilisation par le consommateur.
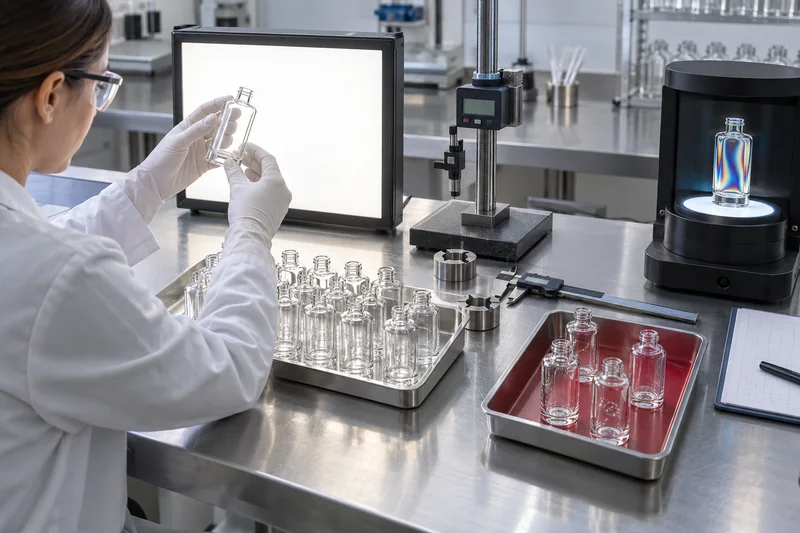
La difficulté du diagnostic consiste à distinguer une fêlure d’une rayure superficielle, d’une marque de frottement, d’une trace de moule ou d’un reflet optique. Faites tourner le flacon sous un éclairage rasant et par l’arrière maîtrisé ; changez l’angle d’observation ; faites examiner le défaut sous grossissement par du personnel formé et comparez-le à des références confirmées. Un polariscope peut révéler la répartition des contraintes résiduelles et contribuer au contrôle de la recuisson, mais ce n’est pas un détecteur de fissures infaillible et il ne remplace pas le contrôle direct des défauts.
Ne tentez jamais de récupérer des flacons fêlés par polissage à la flamme, collage, revêtement, meulage local ou emballage « plus résistant ». Isolez-les dans des contenants rigides identifiés pour éviter la casse et la contamination croisée, retracez la plage de production concernée et déterminez si un tri à 100% validé est nécessaire pour la production adjacente.
Comment contrôler les flacons cosmétiques en verre de manière constante
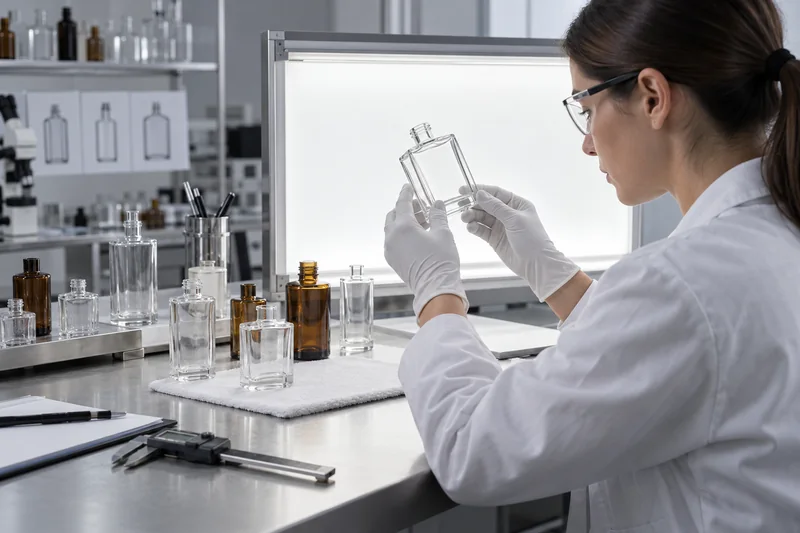
Commencez par une instruction de travail maîtrisée. « Contrôler visuellement » ne suffit pas à rendre le contrôle répétable. Définissez l’état du flacon (nu, décoré ou assemblé), la distance et la durée d’observation, la mesure de l’éclairement et sa plage admissible, le fond, la séquence de rotation, le grossissement, les calibres, les zones de défauts et les échantillons limites d’acceptation/refus. Formez les contrôleurs et requalifiez-les périodiquement avec des échantillons connus présentés à l’aveugle.
- Vérifier l’identité et le lot : fournisseur, modèle/indice du plan, four ou date de production, identification de la machine/du moule/de l’empreinte si disponible, lot de décor et traçabilité des cartons/palettes.
- Conditionner et nettoyer de manière appropriée : retirer uniquement les poussières d’emballage éliminables selon la méthode approuvée ; ne pas effacer les indices par lavage ni créer de rayures.
- Contrôler d’abord la bague et le passage du col : rechercher les ébréchures, fêlures, bavures filantes, fragments de verre intérieurs, ouvertures décentrées/étranglées et dommages à la surface d’étanchéité.
- Faire tourner le flacon pour examiner le col, l’épaule et le corps : utiliser un éclairage diffus par l’arrière pour la transparence et un éclairage rasant pour le relief de surface ; consigner le type de défaut, la zone, la taille/le nombre et l’empreinte.
- Contrôler le talon et le fond : rechercher les fêlures, inclusions et dommages à la couronne d’appui, et vérifier la géométrie de la piqûre/du fond ainsi que la stabilité de l’appui.
- Mesurer les caractéristiques du plan : hauteur, diamètre/largeur, verticalité, cotes de bague au calibre, capacité, masse et épaisseur de paroi aux points spécifiés.
- Tester l’interface : assembler la pompe, le compte-gouttes, le bouchon ou les composants de sertissage prévus et confirmer leur pose, leur tenue, leur étanchéité et leur comportement sur la ligne de remplissage.
- Signaler les répartitions anormales : des défauts regroupés par empreinte, période, palette ou carton indiquent un problème de procédé, même si les décomptes individuels paraissent faibles.
Ajouter des essais selon les risques identifiés
| Question relative au risque | Vérification utile | Limite importante |
|---|---|---|
| Le flacon est-il correctement recuit ? | Examen polariscopique/méthode de contrôle de l’état de recuisson, telle que l’ASTM C148, avec interprétation par du personnel formé. | Le résultat relatif aux contraintes dépend du verre, de l’épaisseur/de sa répartition et de l’interprétation ; il ne remplace pas le contrôle des fissures. |
| Supportera-t-il une variation de température pertinente ? | Méthode d’essai de résistance au choc thermique, telle que l’ASTM C149, dans des conditions adaptées au produit/au procédé. | Ne pas définir un écart de température sans rapport avec le remplissage, le nettoyage, le stockage ou l’utilisation par le consommateur. |
| Le col et la fermeture assureront-ils l’étanchéité ? | Calibres de bague, ajustement des composants, contrôles du couple de serrage/du sertissage et une méthode adaptée de test d’étanchéité des flacons cosmétiques. | Le flacon, le joint, la pompe/le bouchon et les réglages du procédé constituent un seul système d’étanchéité. |
| Résistera-t-il à l’utilisation et à la distribution logistique ? | Essais pertinents de choc, de compression verticale/manutention, du produit emballé et essais de chute et de distribution logistique de l’emballage fini. | Un flacon vide jugé conforme visuellement ne permet pas de garantir la résistance du produit emballé. |
| La formule et le décor resteront-ils conformes ? | Un programme représentatif de la production d’ essais de compatibilité entre la formule et l’emballage. | Tester le verre, le revêtement/l’encre, la fermeture, l’opercule/le joint, la pompe et la formule réels en tant qu’emballage complet. |
Comment utiliser correctement l’échantillonnage et l’AQL
L’ISO 2859-1:2026 fournit des plans d’échantillonnage indexés sur l’AQL pour le contrôle par attributs, lot par lot. L’acheteur et le fournisseur doivent définir le lot, le niveau de contrôle, le plan simple/double/multiple, le régime normal/renforcé/réduit et l’AQL par classe de défauts. Le tableau indique ensuite la taille d’échantillon et les nombres d’acceptation/de refus.
L’AQL est un indice servant à sélectionner un plan ; il ne garantit pas que chaque livraison contient au plus ce pourcentage exact de défauts. L’échantillonnage pour acceptation comporte des risques pour le producteur et pour le client. Un plan Ac=0 signifie que le lot est refusé si un seul défaut spécifié est trouvé dans cet échantillon ; il ne prouve pas mathématiquement l’absence de ce défaut ailleurs dans le lot.
Un acheteur peut négocier une politique initiale prévoyant, par exemple, Ac=0 pour les défauts critiques, un AQL plus strict pour les défauts majeurs que pour les défauts mineurs d’aspect, et un contrôle renforcé après le refus d’un lot. Les valeurs retenues doivent refléter les risques de blessure/contamination, le positionnement de la marque, les capacités de contrôle automatique, la taille des lots, les performances du fournisseur et les exigences contractuelles/réglementaires. Ne reprenez pas un plan alimentaire, pharmaceutique ou destiné à un autre client au seul motif qu’il vous est familier.
Comment prévenir les défauts des flacons en verre en usine
La réduction des défauts commence avant l’arrivée des flacons au poste de contrôle lumineux. Les principales étapes de production sont la préparation du mélange vitrifiable, la fusion/l’affinage, le conditionnement thermique et l’alimentation par le feeder, la formation de la paraison, le moulage ébaucheur/finisseur, la recuisson, le traitement de surface et le contrôle au bout froid. Le guide Boyu du procédé de fabrication du verre étape par étape explique ces étapes plus en détail.
| Famille de défauts | Principales causes de procédé à examiner | Contrôles et éléments de preuve |
|---|---|---|
| Bulles, grains de gaz, grosses bulles | Contamination ou humidité du mélange/calcin ; durée et température de fusion/d’affinage ; combustion/conditions d’oxydoréduction du four ; conditionnement thermique ; air de formage ou évents du moule. | Contrôles des matières premières et du calcin, tendances du four, décompte des grains de gaz/grosses bulles dans le temps, température du verre stable, évents nettoyés et données corrélées par empreinte. |
| Pierres/inclusions | Mélange non fondu, usure des réfractaires, calcin étranger, dévitrification ou contamination lors de la manutention. | Criblage du mélange/calcin, séparation magnétique/maîtrise des contaminants si pertinent, inspection des réfractaires et du four, analyse des inclusions et recherche de leur origine. |
| Fêlures/fissures | Déséquilibre des températures de la paraison et du moule ; séquencement/pression de formage incorrects ; répartition du verre ; refroidissement du moule ; contact mécanique ; profil de recuisson/de l’arche ; traitement de surface à chaud/à froid. | Tendances du procédé/cartographie par empreinte, maîtrise de la température des moules et du séquencement, alignement des équipements de manutention, contrôles des contraintes résiduelles et vérification de la détection des fêlures. |
| Joints prononcés/coupants | Usure ou mauvais alignement des demi-moules, saletés/verre sur le plan de joint, fermeture incomplète, pression excessive, mauvais ajustement de la bague de moule/du fond ébaucheur ou graissage inadéquat. | Inspection/nettoyage des moules, contrôles de l’alignement et de la fermeture, approbation du profil sur premières pièces, séparation par empreinte et contrôle sûr du joint au calibre. |
| Épaisseur de paroi/dimensions irrégulières | Masse/forme de la paraison, température du verre, équilibre entre moules ébaucheur et finisseur, alignement du poinçon, répartition de l’ébauche, séquencement de l’air et état des moules. | Maîtrise statistique (SPC) de la masse des paraisons, tendances dimensionnelles et de capacité, cartographie des épaisseurs, capabilité par empreinte et essais avec les composants/sur la ligne de remplissage. |
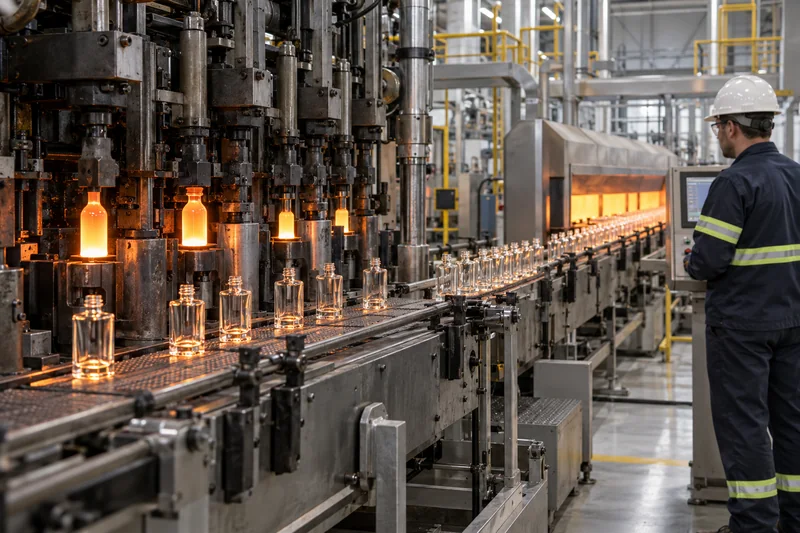
La correction doit viser la cause vérifiée. Augmenter ou abaisser une température, modifier la pression ou ralentir une machine sans essai maîtrisé peut déplacer le défaut plutôt que l’éliminer. Utilisez le processus de production des flacons de parfum pour définir les étapes d’approbation, du verre de production au décor et à l’assemblage final.
Que faire lorsqu’un lot présente des défauts du verre
- Arrêter et isoler : bloquer les cartons/palettes non ouverts, la production en cours et les plages de production adjacentes. Empêcher les flacons défectueux d’atteindre le remplissage ou le décor.
- Préserver les éléments de preuve : photographier sous l’éclairage défini, conserver des échantillons représentatifs conformes/non conformes, consigner les quantités, les cartons, les étiquettes de lot, le moule/l’empreinte et l’heure de production si disponibles.
- Confirmer le défaut : distinguer une fissure d’une rayure, une bulle ouverte d’un grain de gaz fermé, une bavure coupante d’un joint normal et une pierre d’une contamination éliminable.
- Classer selon le risque et la zone : appliquer le cahier des charges maîtrisé. Ne pas déclasser un défaut critique uniquement pour éviter le refus du lot.
- Étendre l’investigation : utiliser un échantillon élargi justifié statistiquement ou un tri à 100% validé, complété par des contrôles ciblés des dimensions, des contraintes, de l’étanchéité ou des performances mécaniques.
- Rechercher l’origine : analyser la concentration des défauts par empreinte, machine, four, période, opérateur d’emballage, carton ou palette. Un problème d’apparence aléatoire présente souvent un regroupement traçable.
- Formaliser la décision par écrit : libération, concession/dérogation, nouveau tri, reprise, retour ou mise au rebut. Une dérogation doit être approuvée avant utilisation par les responsables qualité/techniques habilités et ne doit jamais couvrir un défaut critique pour la sécurité.
- Clore l’action corrective : documenter la cause racine, les mesures conservatoires, la correction définitive, la vérification de l’efficacité et les critères de retour du contrôle renforcé au contrôle normal.
Quels défauts peuvent faire l’objet d’une reprise ?
| État | Principe de traitement |
|---|---|
| Fissure, fêlure, ébréchure, arête coupante, pierre avec fêlure, bulle ouverte à l’intérieur, verre collé/libre | Ne pas réparer. Isoler et mettre au rebut/recycler par une filière de verre maîtrisée. |
| Poussières d’emballage ou contamination extérieures éliminables | Nettoyage possible uniquement selon un procédé validé ne créant ni rayures, ni résidus, ni traces d’eau, ni contamination intérieure ; effectuer un nouveau contrôle ensuite. |
| Défaut de décor sur un verre structurellement conforme | Décaper/refaire le décor uniquement si la méthode est validée pour le verre/le revêtement, si les surfaces d’étanchéité sont protégées, si les dimensions restent conformes et si l’emballage fini est requalifié. |
| Mélange de flacons conformes et non conformes | Un tri à 100% peut être possible si le défaut est détectable de manière fiable, si les contrôleurs/équipements sont validés et si la production triée fait l’objet d’un nouvel audit. Ne pas diluer les non-conformes dans des lots conformes. |
Ce que les acheteurs doivent inclure dans le cahier des charges des flacons en verre
Un bon cahier des charges rend la décision de libération reproductible avant le début de la production. Il doit être rattaché à la commande et faire l’objet d’une gestion des révisions avec le fournisseur de flacons, le décorateur, le conditionneur et le responsable qualité de la marque.
- Code exact du flacon, indice du plan maîtrisé, contenance nominale/capacité à ras bord et références de la fermeture/pompe associée.
- Schéma des zones : bague, col/épaule, face principale de présentation, zones secondaires du corps, talon/fond et intérieur.
- Dictionnaire des défauts avec photos, définition, classe, méthode de mesure, taille/nombre maximaux et emplacements interdits.
- Échantillons limites signés pour l’aspect du flacon nu, revêtu, imprimé et rempli lorsque la visibilité varie.
- Conditions d’observation : état du flacon, éclairage/fond, distance, durée, rotation, grossissement et qualification des contrôleurs.
- Caractéristiques dimensionnelles, de capacité, de masse et de répartition du verre, avec instruments, points de mesure et tolérances.
- Essais pertinents de recuisson, thermiques, mécaniques, d’étanchéité, d’ajustement des composants, sur ligne de remplissage et de distribution logistique.
- Définition du lot, niveau de contrôle, AQL/nombres d’acceptation par classe de défauts, règles de changement de régime et contrôles des défauts critiques.
- Traçabilité, exigences relatives aux certificats/rapports de contrôle, échantillons conservés et durée de conservation des enregistrements.
- Notification des modifications de composition du verre/procédé de coloration, teneur en matière recyclée, moule/empreinte, usine, procédé, revêtement, décor, pompe/bouchon ou emballage de transport.
- Notification des non-conformités, délai de mise en place des mesures conservatoires, approbation du tri/des reprises, réparations commerciales et actions correctives attendues.
Pour vos achats, comparez des échantillons représentatifs de la production prévue et des contrôles documentés, au lieu de considérer les mentions « verre extra-blanc » ou « qualité premium » comme un référentiel de défauts. Les acheteurs peuvent consulter la gamme d’emballages cosmétiques en verre; les équipes parfumerie peuvent comparer la collection de flacons de parfum en verre et s’appuyer sur le programme de flacons de parfum en verre sur mesure pour définir ensemble les exigences concernant le flacon, la pompe, le bouchon et le décor.
Questions fréquemment posées
Certaines bulles sont-elles acceptables dans un flacon cosmétique en verre ?
Un petit grain de gaz ou une petite bulle entièrement fermée et isolée peut être acceptable dans une zone autorisée du corps, à condition de respecter la limite signée de taille/nombre et de ne présenter aucune fêlure ni paroi mince associée. Les bulles ouvertes, recouvertes d’une fine épaisseur de verre, regroupées, allongées ou situées dans une zone critique doivent être refusées. Aucune limite cosmétique universelle ne peut s’appliquer sans référentiel propre au flacon.
Un joint de moule visible constitue-t-il automatiquement un défaut ?
Non. Une ligne de joint lisse et maîtrisée est inhérente au verre moulé. Elle devient un motif de refus lorsqu’elle est coupante, prononcée, pincée, décalée, écaillée, fêlée, non conforme au plan ou qu’elle perturbe l’étanchéité, l’étiquetage, le décor, la manutention ou le passage sur la ligne de remplissage.
Peut-on éliminer une pierre dans le verre par polissage ?
Non. Retirer ou polir une inclusion emprisonnée endommage la paroi et ne restaure pas la structure initiale du verre. Refusez/écartez le flacon par tri et recherchez l’origine du défaut dans le four, le mélange vitrifiable, le calcin ou les réfractaires.
Existe-t-il une longueur minimale de fissure entraînant un refus ?
Toute fissure ou fêlure du verre confirmée doit entraîner un refus, quelle que soit sa longueur mesurée. Il faut d’abord confirmer qu’il s’agit d’une fissuration et non d’une rayure superficielle ou d’un effet optique ; une fois cette confirmation obtenue, sa longueur ne la rend pas réparable.
Quel AQL utiliser pour les défauts des flacons en verre ?
Il n’existe pas d’AQL universel pour tous les flacons cosmétiques. Définissez les classes de défauts selon le risque, puis convenez du lot, du niveau de contrôle, du plan et de l’AQL conformément à l’ISO 2859-1 ou à une norme équivalente applicable. Les dangers critiques du verre font généralement l’objet d’une acceptation nulle dans l’échantillon et peuvent nécessiter des contrôles à 100% validés ; les limites des défauts majeurs sont habituellement plus strictes que celles des défauts mineurs d’aspect.
Faut-il contrôler les flacons avant ou après le décor ?
Aux deux étapes. Contrôlez la structure et les dimensions du verre avant d’ajouter de la valeur par un revêtement ou une impression ; effectuez ensuite un nouveau contrôle après le décor, car la cuisson, la manutention et l’opacité peuvent créer ou masquer des défauts. Vérifiez enfin l’emballage assemblé et rempli, puisque l’ajustement de la pompe/du bouchon et l’exposition à la formule introduisent d’autres risques.
Sources
- ISO 2859-1:2026 — Règles d’échantillonnage pour les contrôles par attributs.
- ISO 12818:2013 — Emballages en verre : tolérances standard pour flaconnage.
- ASTM C224-78(2020) — Pratique normalisée d’échantillonnage des récipients en verre.
- ASTM — Normes relatives au verre et à la céramique, notamment C147, C148 et C149.
- Bucher Emhart Glass — Guide des défauts, BR0060 Rev A (2024).
- ASQ — Échantillonnage par attributs et par mesures.
- Règlement (CE) No 1223/2009 relatif aux produits cosmétiques.



 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch