














Die direkte Antwort: Weisen Sie jede Flasche mit einem bestätigten Riss oder Anriss, einer ausgebrochenen oder scharfkantigen Mündung, losem oder hervorstehendem Glas, einem inneren Glasdorn oder Glasfaden („bird swing“), einer offenen Blase an der produktberührenden Oberfläche oder einem Stein/Einschluss zurück, der lose ist, hervorsteht, von einem Anriss umgeben ist oder in einer Dichtungszone bzw. hoch beanspruchten Zone liegt. Eine Formnaht ist zurückzuweisen, wenn sie scharfkantig, abblätternd, versetzt oder angerissen ist, von der Zeichnung abweicht oder Abdichtung, Dekoration, Handhabung oder Abfüllanlage beeinträchtigt.
Eine kleine, vollständig eingeschlossene Feinblase oder Blase in einem gering beanspruchten Bereich des Flaschenkörpers sowie eine glatte, reguläre Formtrennnaht können zulässig sein – jedoch nur innerhalb des unterzeichneten Fehlerkatalogs, der Zonengrenzen und der Grenzmuster, die für genau diese Flasche vereinbart wurden. Es gibt keine einheitliche internationale Regel für Kosmetikglas, nach der jede Blase unterhalb eines bestimmten Durchmessers zulässig ist. Lage, Dicke der umschließenden Glasschicht, Häufung, Unversehrtheit der Wand und Verpackungsfunktion sind ebenso wichtig wie die Größe.
Dieser Leitfaden richtet sich an Kosmetik- und Duftmarken, Verpackungsingenieure, Qualitätsteams, Abfüller und Glaslieferanten. Die englischen Begriffe „mold seam“ und „mould seam“ bezeichnen dieselbe Formtrennnaht. Die folgenden Kriterien bilden einen Rahmen für eine produktspezifische Spezifikation. Sie ersetzen weder die freigegebene Zeichnung noch geltendes Recht, unterzeichnete Muster oder die Risikobewertung für das jeweilige Produkt.
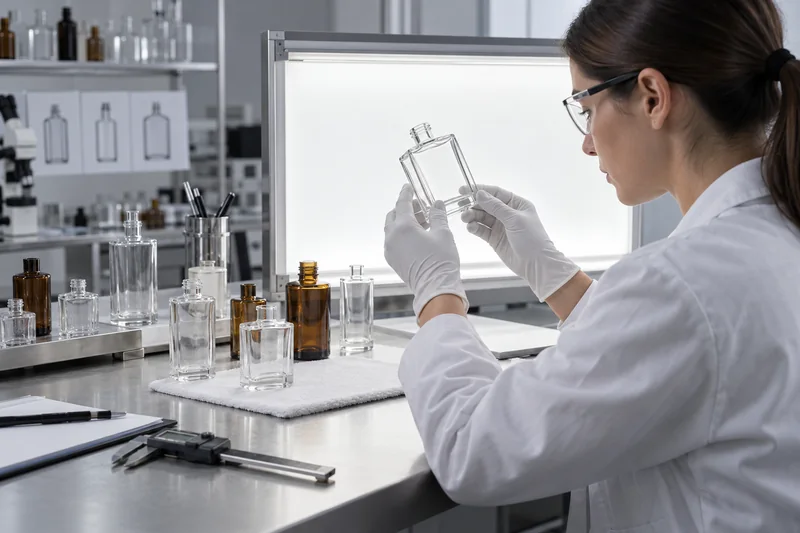
Gibt es eine einheitliche Norm für Glasflaschenfehler?
Keine weltweit einheitliche Norm legt allgemeingültige Annahme- und Rückweisungsmaße für jede Blase, Formnaht, jeden Stein und Riss in Kosmetikglasflaschen fest. Die Normen behandeln unterschiedliche Teilaufgaben. Eine belastbare Einkaufsspezifikation zieht die jeweils relevanten Regelwerke heran und ergänzt sie um Flaschenzeichnung, Fehlerzonen, freigegebene optische Referenzmuster, Prüfbedingungen und einen vereinbarten Stichprobenplan.
| Referenz | Wofür sie eine Grundlage bietet | Was sie nicht leistet |
|---|---|---|
| ISO 12818:2013 | Standardtoleranzen für Flakons: Randvollvolumen, Höhe, Durchmesser/Breite und Senkrechtstellung bei Flaschen für pharmazeutische, kosmetische, parfümerische und chemische Produkte. | Sie enthält keine allgemeingültige Annahmetabelle für Blasen, Steine, Formnähte oder Risse. |
| ASTM C224-78(2020) | Probenahme bei Glasflaschen und Glastiegeln zur Prüfung der mechanischen Festigkeit, Abmessungen, messbaren Merkmale und des optischen Erscheinungsbilds. | Ein Probenahmeverfahren ersetzt nicht den Fehlerkatalog des Käufers und definiert nicht sämtliche optischen Grenzwerte. |
| ASTM C148, C149 und C147 | Kühlzustand, Temperaturwechselbeständigkeit bzw. Innendruckfestigkeit, soweit für die Verpackung und ihre Verwendung relevant. | Eine bestandene Sichtprüfung ersetzt diese Prüfungen nicht; zudem eignet sich nicht jedes Verfahren für jede drucklos eingesetzte Kosmetikflasche. |
| ISO 2859-1:2026 | Anhand des AQL ausgewählte Stichprobenpläne für die attributive Losprüfung, einschließlich der Regeln für normale, verschärfte und reduzierte Prüfung. | Der AQL ist weder eine allgemeingültige Produktspezifikation noch die Erlaubnis, einen festen Fehleranteil auszuliefern. |
| Branchenübliche Fehlerkataloge | Einheitliche Begriffe und Bildbeispiele für Anrisse, Steine, Großblasen, Formnähte, Glasdorne, Glasfäden und weitere Formgebungsfehler. | Ein Leitfaden bleibt eine Orientierungshilfe; für die kaufmännische Entscheidung gilt die von Käufer und Lieferant unterzeichnete Spezifikation. |
Die EU-Kosmetikverordnung verlangt, bei der Sicherheitsbewertung kosmetischer Mittel relevante Eigenschaften des Verpackungsmaterials einschließlich Reinheit und Stabilität zu berücksichtigen. Sie schreibt jedoch keinen Blasendurchmesser für Kosmetikflaschen vor. Ebenso beziehen sich detaillierte Tabellen für Lebensmittel- oder Arzneimittelbehälter auf diese Anwendungen und dürfen ohne produktspezifische technische und regulatorische Bewertung nicht in eine Kosmetikspezifikation übernommen werden.
Optische Glaskriterien bilden nur eine Ebene der Freigabe. Ein vollständiger Prüfplan für Kosmetikflaschen sollte das Erscheinungsbild mit Abmessungen, Abdichtung, Dosierung, Kompatibilität, mechanischen Eigenschaften und Distributionsbedingungen verknüpfen.
Fehler nach Risiko einstufen, nicht allein nach ihrer Bezeichnung
Dasselbe sichtbare Merkmal kann in einer anderen Flaschenzone einer anderen Fehlerklasse angehören. Eine kleine Feinblase im Flaschenkörper kann ein rein optischer Mangel sein; ein scheinbar ähnlicher Hohlraum, der die Dichtfläche durchquert, kann Undichtigkeiten verursachen. Eine glatte Naht an einer wenig sichtbaren Seitenwand kann eine normale Folge der Formgebung sein; ein scharfkantiger Grat an der Mündung kann Anwender verletzen, die Pumpe beeinträchtigen oder Glaspartikel abgeben.
Fünf Prüfzonen definieren
- Mündungs- und Dichtungszone: Öffnung, Dichtfläche, Gewinde oder Bördelwulst, Tragring und Innenöffnung. Entscheidend sind Passung, Abdichtung, Schäden am Verschluss und die Ablösung von Glaspartikeln.
- Hals und Schulter: Übergangsbereiche, in denen sich ungleichmäßige Wanddicken und Formgebungsspannungen konzentrieren können; bei hochwertigen Verpackungen zudem optisch relevant.
- Flaschenkörper und Dekorationsfläche: Hauptsichtfläche für Verbraucher; maßgeblich sind optische Grenzwerte, eine ebene Etikettierfläche und die Qualität von Druck und Beschichtung.
- Bodenübergang, Boden und Standring: stoß- und spannungsempfindliche Bereiche, die Standsicherheit und Kontakt mit Förderanlagen bestimmen.
- Innenfläche/produktberührende Oberfläche: Lose, scharfkantige, offene oder verunreinigende Merkmale sind hier besonders kritisch.
Drei Fehlerklassen verwenden
| Klasse | Praktische Bedeutung | Typische Beispiele | Prüf- und Lenkungsansatz |
|---|---|---|---|
| Kritisch | Kann Verletzungen, Produktverunreinigungen oder schwerwiegende Dichtungsfehler verursachen oder die Flasche unsicher machen. | Risse/Anrisse, scharfkantige oder ausgebrochene Mündung, loses Glas im Inneren, Glasdorn, Glasfaden, offene innere Großblase. | In der geprüften Stichprobe normalerweise keine Annahme zulässig; bei entsprechendem Risiko sind eine validierte 100%-Fehlererkennung und vorgelagerte Prozesslenkung zu ergänzen. |
| Hauptfehler | Beeinträchtigt voraussichtlich Abfüllung, Abdichtung, Dosierung, Festigkeit, Standsicherheit, Dekoration oder Verkaufsfähigkeit. | Stark ausgeprägte Formnaht, zeichnungsabweichende Mündung, große/gehäufte Großblasen, schief stehende Flasche, instabiler Boden, Stein ohne sichtbaren Riss, aber in einer beanspruchten Zone. | Annahme nach Stichprobenplan sowie Maß- oder Funktionsprüfung; bei Nichtbestehen Sortierung/Prüfung ausweiten. |
| Nebenfehler | Optische Abweichung, die vorgesehene Funktion und Sicherheit nicht beeinträchtigt, aber die vereinbarte optische Annahmegrenze überschreitet. | Kleine eingeschlossene Feinblase in einer zulässigen Körperzone, leichte Scheuerstelle oder eine glatte, jedoch gegenüber dem hinterlegten Referenzmuster zu stark hervortretende Formnaht. | Optische Stichprobenprüfung anhand unterzeichneter Grenzmuster; bei hochwertigen transparenten oder dekorierten Verpackungen engere Grenzen, sofern wirtschaftlich begründet. |
Die Fehlerklasse gehört in die gelenkte Spezifikation. Sie darf nicht erst nach Eingang einer Lieferung improvisiert werden. „Kritisch“ bedeutet außerdem nicht, dass eine kleine Stichprobe die Abwesenheit kritischer Fehler im gesamten Los beweist: Eine Stichprobe ermöglicht lediglich eine Losentscheidung mit einem angegebenen statistischen Risiko. Schwerwiegende Glasrisiken erfordern üblicherweise zusätzlich zur Endstichprobe präventive Maßnahmen, automatische Prüfungen und/oder eine validierte 100%-Prüfung.
Annahme- und Rückweisungsmatrix für Glasflaschenfehler
Nutzen Sie diese Entscheidungslogik als Ausgangspunkt für einen Fehlerkatalog für Kosmetikflaschen. Das unterzeichnete flaschenspezifische Dokument muss messbare Grenzwerte, Zonen, Betrachtungsbedingungen sowie Fotos oder aufbewahrte Muster an der Annahme-/Rückweisungsgrenze ergänzen.
| Fehler | Bedingt zulässig, wenn … | Zurückzuweisen, wenn … | Verifizierung |
|---|---|---|---|
| Feinblase / eingeschlossene Blase | Vollständig eingeschlossen, glatt, vereinzelt, in einer zulässigen Körperzone und innerhalb der durch Grenzmuster festgelegten Größen-/Anzahlgrenzen. | Zu einer der Oberflächen offen, dünnwandig umschlossen, langgezogen, gehäuft, nahe Mündung/Bodenübergang/Boden, mit einem Anriss verbunden oder außerhalb der optischen Annahmegrenze. | Durch- und Streiflicht, Drehen, Maßstab/Vergrößerung sowie Dokumentation von Zone und Anzahl. |
| Formnaht / Formtrennnaht | Glatt, durchgehend, nicht scharfkantig, innerhalb der Profil-/Maßgrenzen und ohne Auswirkung auf Dekoration oder Handhabung. | Scharfer Grat, gequetschte/versetzte/stark ausgeprägte Naht, abblätterndes Glas, Anriss, Beeinträchtigung des Verschlusses, abstehendes Etikett oder störender Anlagenkontakt. | Sicher festgelegtes visuelles/taktiles Verfahren, bei Bedarf Profillehre, Verschluss- und Anlagenversuch. |
| Stein / undurchsichtiger Einschluss | Nur bei vollständiger Einbettung, stabilem Zustand, ohne strahlenförmige Anrisse, außerhalb kritischer Zonen und ausdrücklich innerhalb der unterzeichneten optischen Grenzwerte. | Lose/hervorstehend, Kontakt zur Innenoberfläche, strahlenförmiger Anriss, Lage in einer beanspruchten Zone, groß/gehäuft oder unklare Unversehrtheit der Wand. | Streiflicht und Vergrößerung; je nach Risiko Untersuchung von Spannungen und Festigkeit. |
| Riss / Anriss / Spaltbruch | Nach Bestätigung als Glasriss niemals zulässig. | An jeder bestätigten Stelle und bei jeder Länge; Anrisse an Mündung, Schulter, Seitenwand, Bodenübergang und Boden führen sämtlich zur Rückweisung. | Definierte Beleuchtung, Vergrößerung und Bestätigung durch geschultes Personal; nicht mit einer oberflächlichen Scheuerstelle verwechseln. |
| Ausbruch / scharfe Kante / dünner Glasgrat | Eine nicht scharfkantige optische Markierung darf nur gesondert definiert werden, wenn kein Glas fehlt und die Mündung unbeeinträchtigt bleibt. | Glas fehlt, die Kante ist scharf, Abdichtung oder Pumpenpassung werden beeinträchtigt oder Fragmente können sich lösen. | Mündungsprüfung, Verschlusslehre/Passungsprüfung und Partikelkontrolle. |
| Anhaftendes Glas / Glasdorn / Glasfaden | Für produktberührende Kosmetikflaschen nicht zulässig. | Jeder innere Vorsprung, Glasfaden oder ablösbare Glasbestandteil. | Visuelle/automatische Innenprüfung; Innenöffnung und Innenraum kontrollieren. |
| Dünne Wand / ungleichmäßige Glasverteilung | Die gemessene Wanddickenverteilung entspricht der Zeichnung und die Leistungsfähigkeit ist validiert. | Lokale Mindestdicke unterschritten, sichtbare Schwächung oder mechanische/thermische Anforderung nicht erfüllt. | Wanddickenprofil, gegebenenfalls Gewicht einzelner Abschnitte, einschlägige Festigkeitsprüfung. |
| Mündungs- oder Maßabweichung | Alle kritischen Maße entsprechen der gelenkten Zeichnung und die Gegenkomponenten funktionieren. | Zeichnungsabweichung, verengte/außermittige Innenöffnung, kippelnder Boden, übermäßige Schiefstellung oder unzureichende Passung zu Pumpe/Verschluss/Abfüllanlage. | Gut-/Ausschusslehren und messende Prüfmittel, Volumen-/Senkrechtstellungsprüfungen, Montageversuch. |
| Schliere, Falte, Schleifspur oder oberflächliche Scheuerstelle | Kein Riss, keine Auswirkung auf Spannung/Festigkeit und Erscheinungsbild innerhalb der unterzeichneten Grenzmuster für die festgelegte Dekoration. | Das Merkmal verdeckt einen Riss, führt zum Versagen von Dekoration/Etikett, überschreitet die hochwertige optische Spezifikation oder steht mit einer strukturellen Schwächung in Zusammenhang. | Definierte Betrachtung, Dekorationsmuster und gezielte Bestätigung der Leistungsfähigkeit. |
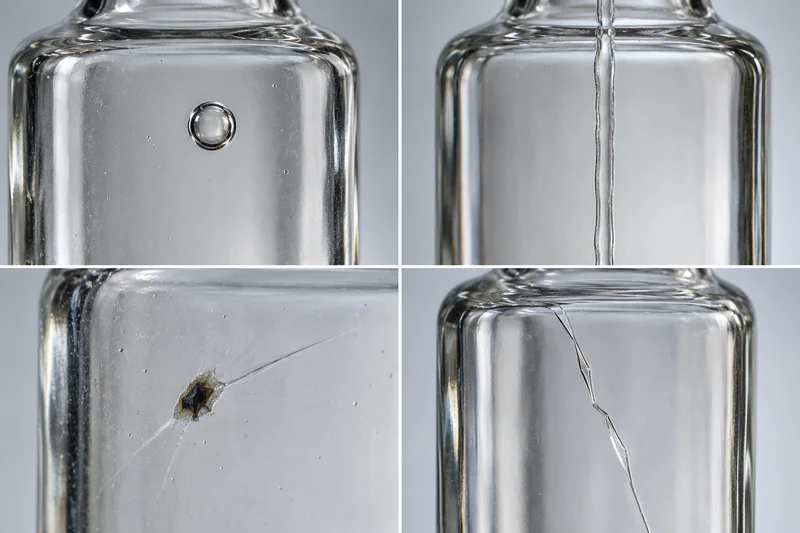
Blasen, Feinblasen und Großblasen: Wann sind sie zurückzuweisen?
Feinblase bezeichnet üblicherweise einen sehr kleinen Gaseinschluss; Blase ist der allgemeine Begriff; Großblase bezeichnet in der Regel einen größeren Hohlraum. Da die Begriffe je nach Werk variieren, sollten Sie ein Bild und eine Messregel beifügen, statt sich allein auf die Bezeichnung zu verlassen. Dokumentieren Sie die größte sichtbare Ausdehnung, die Anzahl je definierter Fläche oder Flasche, den Abstand zu kritischen Zonen und ob der Hohlraum vollständig eingeschlossen ist.
Am riskantesten sind offene Blasen mit Verbindung zur inneren produktberührenden Oberfläche, Großblasen mit einer dünnen, bruchgefährdeten Deckschicht, langgezogene Hohlräume, die den verbleibenden Glasquerschnitt lokal verringern, sowie Blasenansammlungen, die auf instabiles Schmelzen/Läutern hinweisen oder die Wand örtlich schwächen. Ein Hohlraum nahe Mündung, Ecke, Bodenübergang, Standring oder einem scharfen Übergang ist vorsichtiger zu bewerten als ein augenscheinlich gleich großer Hohlraum im dicken, gering beanspruchten Mittelbereich des Flaschenkörpers.
Eine praktikable Blasenregel umfasst sechs Angaben
- Erscheinungsform: eingeschlossen, offen, dünnwandig umschlossen, langgezogen oder gehäuft.
- Zone: Mündung, Schulter, Körper/Dekorationsfläche, Bodenübergang/Boden oder Innenoberfläche.
- Maximale Ausdehnung: gemessen mit einem vereinbarten Maßstabs-/Vergrößerungsverfahren, nicht nach Augenmaß geschätzt.
- Anzahl und Abstand: je Flasche oder definierter Fläche, einschließlich der Festlegung, ob Ansammlungen unzulässig sind.
- Begleitschäden: Jeder Anriss, jede Oberflächenöffnung und jede ungewöhnlich dünne Wand verändern die Bewertung.
- Optische Annahmegrenze: unterzeichnete Muster im transparenten, beschichteten und befüllten Zustand, da Dekoration und Rezeptur den Fehler deutlicher sichtbar machen können.
„Reparieren“ Sie eine Blase nicht durch Schleifen, Erhitzen, Auffüllen mit Harz oder Überbeschichten. Die strukturelle Integrität des Glases lässt sich bei fertigen Flaschen durch optische Nacharbeit nicht wiederherstellen. Akzeptieren Sie die Flasche innerhalb der vorab vereinbarten Grenze, sortieren Sie sie aus oder führen Sie sie dem geregelten Ausschuss-/Recyclingprozess des Lieferanten zu.
Formnähte: normale Folge der Formgebung oder unzulässiger Grat?
Glasflaschen werden in Formen mit Trennflächen hergestellt; eine Naht am Flaschenkörper ist deshalb nicht automatisch ein Fehler. Entscheidend ist, ob sie glatt und stabil ist, dem freigegebenen Profil entspricht und ob ihre Lage mit Etikett, Druck, Beschichtung, Griffbereich und Führungen der Abfüllanlage vereinbar ist. Für hochwertiges Klarglas können engere optische Grenzen gelten als für eine deckend beschichtete Flasche. Eine Beschichtung darf jedoch niemals dazu dienen, eine scharfe oder strukturell auffällige Naht zu verdecken. Bei direkter Dekoration sollten der bedruckbare Umfang und der Abstand zur Formnaht außerdem festgelegt werden in der Spezifikation für den Flaschensiebdruck.
Weisen Sie eine Naht zurück, wenn sie einen scharfen Grat oder eine Überpressung bildet, gequetschtes Glas enthält, wegen unvollständig geschlossener Formhälften versetzt ist, bei normaler Handhabung abblättert, einen Anriss aufweist, die Außenkontur der Flasche verformt, ein Selbstklebeetikett anhebt, den Siebdruck unterbricht oder an Führungsschienen/Sternrädern anstößt. An der Mündung kann selbst eine unauffällige Naht ein Hauptfehler oder kritischer Fehler sein, wenn sie Dichtfläche, Gewinde, Bördelwulst, Verschlussaufbringung oder Anwenderkontakt beeinträchtigt.
Prüfer dürfen verdächtige scharfkantige Glasstellen nicht mit ungeschützten Fingern abtasten. Legen Sie ein sicheres Tast- oder Lehrenverfahren fest – etwa mit einer definierten Sonde, einem Profilvergleichsgerät oder geeigneten Schutzhandschuhen – und validieren Sie es anhand bekannter Gut-/Schlechtmuster. Ein numerischer Grenzwert für die Nahthöhe ist nur sinnvoll, wenn Messstelle und Messmittel reproduzierbare Ergebnisse liefern.
Steine und Einschlüsse: Warum ein kleiner Punkt ernst zu nehmen sein kann
Ein Stein ist typischerweise ein undurchsichtiger oder teilweise undurchsichtiger Einschluss aus unaufgeschmolzenem Gemenge, Feuerfestmaterial, Verunreinigungen oder entglastem Glas. Einschluss und umgebendes Glas können sich unterschiedlich ausdehnen, abkühlen oder Spannungen übertragen. Deshalb ist es unsicher, einen Stein allein nach Farbe oder Durchmesser zu beurteilen.
Weisen Sie die Flasche sofort zurück, wenn der Einschluss lose ist, in die produktberührende Oberfläche hineinragt, Partikel abgeben kann, einen oder mehrere strahlenförmige Anrisse aufweist, an Mündung, Bodenübergang, Standring oder einem anderen lasttragenden Übergang liegt oder die Unversehrtheit der Wand sichtbar beeinträchtigt. Ein vollständig eingebetteter Einschluss ohne sichtbaren Anriss in einem unkritischen Körperbereich darf nur dann als Haupt- oder Nebenfehler eingestuft werden, wenn Risikobewertung und Grenzmuster des Käufers dies ausdrücklich zulassen.
Eine Vergrößerung kann die Erscheinungsform bestätigen, jedoch keine Festigkeit nachweisen. Tritt eine neue Gruppe von Steineinschlüssen auf, sperren Sie die Ware nach Schmelzwanne/Maschine/Form/Zeitfenster, prüfen Sie Rückstellmuster und Prozesshistorie und führen Sie die relevante mechanische oder thermische Bewertung durch. Einschlüsse dürfen weder herausgelöst, ausgebohrt, wegpoliert noch überbeschichtet werden.
Risse, Anrisse und Spaltbrüche: nach Bestätigung keine Annahme
Ein Anriss ist ein rissartiger Spalt im Glas, häufig nach seiner Lage bezeichnet: Mündungs-, Hals-, Schulter-, Körper-, Bodenübergangs- oder Bodenanriss. Ein Spaltbruch ist ein ausgedehnterer Bruch. Sobald ein echter Anriss oder Riss bestätigt ist, sollte die Flasche unabhängig von der Länge zurückgewiesen werden. Der Spalt konzentriert Spannungen und kann sich beim Abfüllen, Verschließen/Bördeln, Verpacken, Transport oder Gebrauch ausbreiten.
Die diagnostische Herausforderung besteht darin, einen Anriss von einem oberflächlichen Kratzer, einer Scheuerstelle, Formspur oder optischen Reflexion zu unterscheiden. Drehen Sie die Flasche unter definiertem Streif- und Durchlicht, verändern Sie den Betrachtungswinkel und lassen Sie geschultes Personal mit Vergrößerung und bestätigten Referenzmustern vergleichen. Ein Polariskop kann Eigenspannungsmuster sichtbar machen und die Kontrolle des Kühlprozesses unterstützen. Es ist jedoch kein universeller Rissdetektor und ersetzt die direkte Fehlerprüfung nicht.
Versuchen Sie niemals, angerissene Flaschen durch Flammpolieren, Klebstoff, Beschichtung, lokales Schleifen oder „stärkere“ Verpackungen zu retten. Trennen Sie sie in starren, gekennzeichneten Behältern ab, um Bruch und Kreuzkontamination zu vermeiden. Grenzen Sie das betroffene Produktionszeitfenster ein und entscheiden Sie, ob angrenzende Produktionsmengen einer validierten 100%-Prüfung unterzogen werden müssen.
Kosmetikglasflaschen einheitlich prüfen
Beginnen Sie mit einer gelenkten Arbeitsanweisung. „Sichtprüfung durchführen“ ist nicht reproduzierbar. Definieren Sie den Flaschenzustand (undekoriert, dekoriert oder montiert), Betrachtungsabstand und -dauer, Beleuchtungsmessung und zulässigen Bereich, Hintergrund, Drehfolge, Vergrößerung, Lehren, Fehlerzonen und Grenzmuster. Schulen Sie die Prüfer und überprüfen Sie ihre Qualifikation regelmäßig mit verdeckt vorgelegten Mustern bekannter Bewertung.
- Identität und Los prüfen: Lieferant, Modell/Zeichnungsrevision, Schmelzwanne oder Produktionsdatum, gegebenenfalls Maschinen-/Form-/Kavitätskennung, Dekorationslos sowie Karton-/Palettenrückverfolgbarkeit.
- Geeignet vorbereiten und reinigen: Entfernen Sie ausschließlich ablösbaren Verpackungsstaub mit dem freigegebenen Verfahren; beseitigen Sie keine Fehlerhinweise und verursachen Sie keine Kratzer.
- Zuerst Mündung und Innenöffnung prüfen: Achten Sie auf Ausbrüche, Anrisse, dünne Glasgrate, Glas im Inneren, außermittige/verengte Öffnungen und Schäden an der Dichtfläche.
- Hals, Schulter und Körper durch Drehen prüfen: Nutzen Sie diffuses Durchlicht zur Beurteilung transparenter Bereiche und Streiflicht für das Oberflächenrelief; dokumentieren Sie Fehlerart, Zone, Größe/Anzahl und Kavität.
- Bodenübergang und Boden prüfen: Prüfen Sie auf Anrisse, Einschlüsse und Standringschäden sowie auf korrekte Bodeneinwölbung/Bodengeometrie und sicheren Stand.
- Zeichnungsmerkmale messen: Höhe, Durchmesser/Breite, Senkrechtstellung, Mündung mit Lehren, Volumen, Gewicht und Wanddicke an den festgelegten Stellen.
- Schnittstelle prüfen: Montieren Sie die vorgesehene Pumpe, Pipette, Kappe oder Bördelkomponenten und bestätigen Sie Aufbringung, Halt, Abdichtung und Handhabung auf der Abfüllanlage.
- Auffällige Muster eskalieren: Häufungen nach Kavität, Zeit, Palette oder Karton weisen auf ein Prozessproblem hin, auch wenn die Einzelzahlen gering erscheinen.
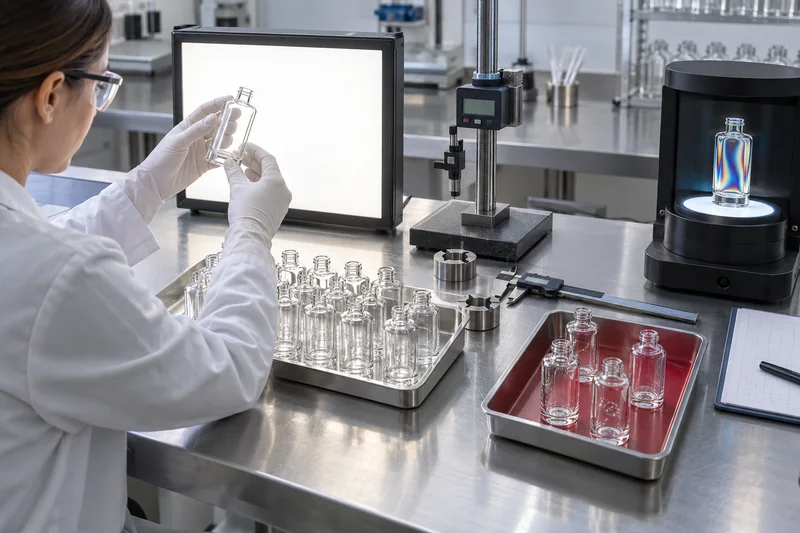
Prüfungen entsprechend dem Risikoverlauf ergänzen
| Risikofrage | Geeignete Verifizierung | Wichtige Einschränkung |
|---|---|---|
| Ist die Flasche ordnungsgemäß entspannt? | Polariskopische Untersuchung/Prüfung des Kühlzustands, beispielsweise nach ASTM C148, mit fachkundiger Auswertung. | Das Spannungsergebnis hängt von Glas, Wanddicke/-verteilung und Auswertung ab; es ersetzt keine Rissprüfung. |
| Hält sie einer relevanten Temperaturänderung stand? | Prüfung der Temperaturwechselbeständigkeit, beispielsweise nach ASTM C149, unter produkt- und prozessrelevanten Bedingungen. | Legen Sie keine Temperaturdifferenz fest, die keinen Bezug zu Abfüllung, Reinigung, Lagerung oder Verbraucheranwendung hat. |
| Dichten Hals und Verschluss zuverlässig ab? | Mündungslehren, Komponentenpassung, Kontrolle von Aufbringdrehmoment/Bördelung sowie ein geeignetes Verfahren zur Dichtheitsprüfung von Kosmetikflaschen. | Flasche, Dichtung, Pumpe/Verschluss und Prozesseinstellungen bilden ein gemeinsames Dichtungssystem. |
| Übersteht sie Gebrauch und Distribution? | Relevante Prüfungen zu Stoßbelastung, axialer Druckbelastung/Handhabung, verpacktem Produkt sowie Fall- und Distributionsprüfungen der fertigen Verpackung. | Eine bestandene Sichtprüfung der leeren Flasche belegt nicht die Transportbeständigkeit des verpackten Produkts. |
| Bleiben Rezeptur und Dekoration einwandfrei? | Ein serienrepräsentatives Programm zur Kompatibilitätsprüfung von Rezeptur und Verpackung. | Prüfen Sie das tatsächlich verwendete Glas, Beschichtung/Druckfarbe, Verschluss, Einlage/Dichtung, Pumpe und Rezeptur als vollständige Verpackungseinheit. |
Stichprobenprüfung und AQL korrekt anwenden
ISO 2859-1:2026 bietet anhand des AQL ausgewählte Stichprobenpläne für die attributive Losprüfung. Käufer und Lieferant müssen Los, Prüfniveau, Einfach-/Doppel-/Mehrfachstichprobenplan, normalen/verschärften/reduzierten Prüfstatus und AQL je Fehlerklasse festlegen. Aus der Tabelle ergeben sich anschließend Stichprobenumfang sowie Annahme- und Rückweisungszahlen.
Der AQL ist eine Kenngröße zur Auswahl eines Prüfplans; er ist keine Zusicherung, dass jede Lieferung höchstens genau diesen Fehleranteil enthält. Annahmestichprobenprüfungen sind mit Hersteller- und Abnehmerrisiken verbunden. Ein Plan mit Ac=0 bedeutet, dass das Los zurückgewiesen wird, sobald ein entsprechender Fehler in der Stichprobe gefunden wird. Er beweist mathematisch nicht, dass im übrigen Los kein solcher Fehler vorhanden ist.
Ein Käufer könnte als Ausgangsregel beispielsweise Ac=0 für kritische Fehler, einen strengeren AQL für Hauptfehler als für optische Nebenfehler und eine verschärfte Prüfung nach einem zurückgewiesenen Los vereinbaren. Die konkreten Werte müssen Verletzungs-/Kontaminationsrisiko, Markenpositionierung, Leistungsfähigkeit der automatischen Prüfung, Losgröße, Lieferantenleistung sowie vertragliche/regulatorische Anforderungen berücksichtigen. Übernehmen Sie keinen Prüfplan aus dem Lebensmittel- oder Pharmabereich oder von einem anderen Kunden allein deshalb, weil er vertraut ist.
Wie Glasflaschenfehler im Werk vermieden werden
Die Fehlerreduzierung beginnt, bevor die Flaschen den beleuchteten Prüfplatz erreichen. Der wesentliche Produktionsablauf umfasst Gemengebereitung, Schmelzen/Läutern, Konditionierung und Zuführung über den Vorherd, Tropfenbildung, Vor-/Fertigformung, Entspannungskühlung, Oberflächenbehandlung und Prüfung am kalten Ende. Boyus schrittweise Darstellung des Glasherstellungsprozesses erläutert diese Schritte näher.
| Fehlergruppe | Wahrscheinliche zu untersuchende Prozessbereiche | Kontrollen und Nachweise |
|---|---|---|
| Blasen, Feinblasen, Großblasen | Verunreinigungen oder Feuchtigkeit in Gemenge/Glasscherben; Schmelz-/Läuterdauer und -temperatur; Ofenverbrennung/Redoxbedingungen; Konditionierung; Formluft oder Formenentlüftung. | Rohstoff- und Scherbenkontrollen, Ofentrends, zeitbezogene Feinblasen-/Großblasenzählungen, stabile Glastemperatur, gereinigte Entlüftungen und zugeordnete Kavitätsdaten. |
| Steine/Einschlüsse | Unaufgeschmolzenes Gemenge, Verschleiß von Feuerfestmaterial, Fremdscherben, Entglasung oder Verunreinigung bei der Handhabung. | Siebung von Gemenge/Glasscherben, gegebenenfalls Magnetabscheidung/Verunreinigungskontrolle, Prüfung von Feuerfestmaterial und Ofen, Einschlussanalyse und Ursachenzuordnung. |
| Anrisse/Risse | Unausgewogene Tropfen- und Formtemperaturen; falsche Formgebungszeiten/-drücke; Glasverteilung; Formkühlung; mechanischer Kontakt; Entspannungs-/Kühlofenprofil; Heiß-/Kaltendvergütung. | Prozesstrends/Kavitätsübersicht, Formtemperatur- und Zeitsteuerung, Ausrichtung der Handhabungseinrichtungen, Eigenspannungsprüfungen und Verifizierung der Anrisserkennung. |
| Stark ausgeprägte/scharfe Formnähte | Verschleiß oder Fehlstellung der Formhälften, Schmutz/Glas an der Trennfläche, unvollständiger Formschluss, überhöhter Druck, mangelnde Abstimmung von Halsring/Vorformboden oder unzureichende Formenschmierung. | Formenprüfung/-reinigung, Ausrichtungs- und Schließkontrollen, Erstteilfreigabe des Profils, Trennung nach Kavitäten und sichere Nahtlehre. |
| Ungleichmäßige Wand/Maßabweichungen | Tropfengewicht/-form, Glastemperatur, Abstimmung von Vor- und Fertigform, Pegelausrichtung, Glasverteilung im Külbel, Luftsteuerzeiten und Formzustand. | Statistische Prozessregelung (SPC) des Tropfengewichts, Maß- und Volumentrends, Wanddickenprofil, Prozessfähigkeit je Kavität sowie Komponenten-/Abfüllanlagenversuche. |
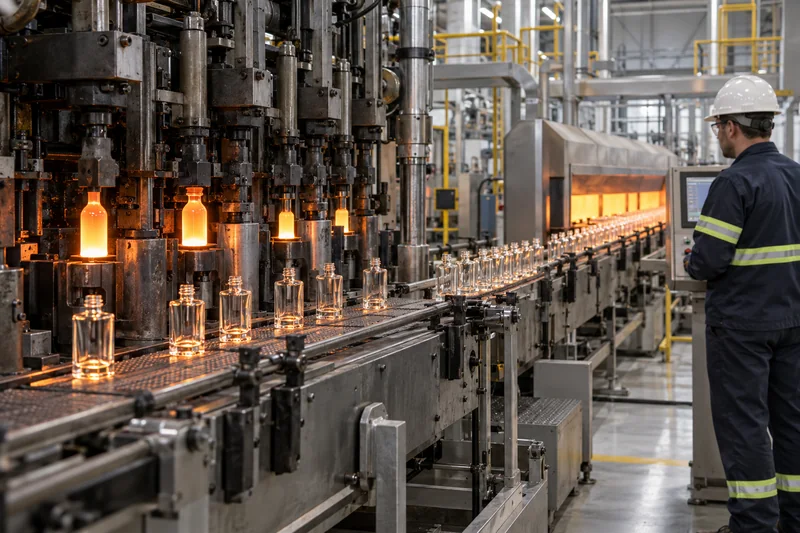
Die Korrektur muss an der nachgewiesenen Ursache ansetzen. Eine Temperaturänderung, Druckanpassung oder Verringerung der Maschinengeschwindigkeit ohne kontrollierten Versuch kann den Fehler lediglich verlagern, statt ihn zu beseitigen. Nutzen Sie den Produktionsablauf für Parfümflaschen zur Festlegung von Freigabestufen vom gefertigten Glaskörper über die Dekoration bis zur Endmontage.
Vorgehen bei Glasfehlern in einem Los
- Stoppen und eingrenzen: Sperren Sie ungeöffnete Kartons/Paletten, laufende Produktion und angrenzende Zeitfenster. Verhindern Sie, dass fehlerhafte Flaschen zur Abfüllung oder Dekoration gelangen.
- Beweismittel sichern: Fotografieren Sie unter den festgelegten Lichtbedingungen, bewahren Sie repräsentative Gut-/Schlechtmuster auf und erfassen Sie Mengen, Kartons, Losetiketten sowie gegebenenfalls Form/Kavität und Produktionszeit.
- Fehler bestätigen: Unterscheiden Sie einen Riss von einem Kratzer, eine offene Blase von einer eingeschlossenen Feinblase, einen scharfen Grat von einer normalen Formnaht und einen Stein von entfernbarer Verunreinigung.
- Nach Risiko und Zone einstufen: Wenden Sie die gelenkte Spezifikation an. Stufen Sie einen kritischen Fehler nicht allein deshalb herab, um eine Losrückweisung zu vermeiden.
- Untersuchung ausweiten: Verwenden Sie eine statistisch begründete erweiterte Stichprobe oder eine validierte 100%-Sortierung, ergänzt durch gezielte Maß-, Spannungs-, Dichtheits- oder mechanische Prüfungen.
- Ursprung zurückverfolgen: Analysieren Sie Fehlerhäufungen nach Kavität, Maschine, Schmelzwanne, Zeit, Verpackungsverantwortlichem, Karton oder Palette. Ein scheinbar zufälliges Problem weist oft eine rückverfolgbare Häufung auf.
- Entscheidung schriftlich festhalten: Freigabe, Sonderfreigabe/Abweichung, Nachsortierung, Nacharbeit, Rücksendung oder Ausschuss. Eine Abweichung sollte vor Verwendung von den befugten Qualitäts-/Technikverantwortlichen genehmigt werden und darf niemals einen sicherheitskritischen Fehler zulassen.
- Korrekturmaßnahmen abschließen: Dokumentieren Sie Grundursache, Sofortmaßnahmen zur Eingrenzung, dauerhafte Korrektur, Wirksamkeitsprüfung und Kriterien für die Rückkehr von verschärfter zu normaler Prüfung.
Was lässt sich nacharbeiten – und was nicht?
| Zustand | Grundsatz für die weitere Behandlung |
|---|---|
| Riss, Anriss, Ausbruch, scharfe Kante, Stein mit Anriss, offene innere Blase, anhaftendes/loses Glas | Nicht reparieren. Separieren und über einen geregelten Glasentsorgungs-/Recyclingprozess ausschleusen. |
| Entfernbarer äußerer Verpackungsstaub oder Verunreinigung | Reinigung nur mit einem validierten Verfahren, das keine Kratzer, Rückstände, Wasserflecken oder innere Verunreinigungen verursacht; anschließend erneut prüfen. |
| Dekorationsfehler auf strukturell einwandfreiem Glas | Entfernen und erneutes Dekorieren nur, wenn das Verfahren für Glas/Beschichtung validiert ist, Dichtflächen geschützt werden, die Maße weiterhin spezifikationskonform sind und die fertige Verpackung erneut qualifiziert wird. |
| Vermischte konforme und nichtkonforme Flaschen | Eine 100%-Sortierung kann möglich sein, wenn der Fehler zuverlässig erkennbar ist, Prüfer/Anlagen validiert sind und die sortierte Ware erneut kontrolliert wird. Ausschuss darf nicht durch Beimischen guter Ware „verdünnt“ werden. |
Was Käufer in der Glasflaschenspezifikation festlegen sollten
Eine gute Spezifikation macht die Freigabeentscheidung bereits vor Produktionsbeginn reproduzierbar. Sie sollte mit der Bestellung verknüpft sein und gemeinsam mit Flaschenlieferant, Dekorationsbetrieb, Abfüller und Qualitätsverantwortlichem der Marke revisionsgelenkt werden.
- Eindeutiger Flaschencode, gelenkter Zeichnungsstand, Nennvolumen/Randvollvolumen sowie Referenzen der passenden Verschlüsse/Pumpen.
- Zonenzeichnung für Mündung, Hals/Schulter, Hauptsichtfläche, übrigen Flaschenkörper, Bodenübergang/Boden und Innenraum.
- Fehlerverzeichnis mit Fotos, Definition, Klasse, Messverfahren, maximaler Größe/Anzahl und unzulässigen Positionen.
- Unterzeichnete Grenzmuster für undekoriertes, beschichtetes, bedrucktes und befülltes Erscheinungsbild, sofern sich die Sichtbarkeit verändert.
- Betrachtungsbedingungen: Flaschenzustand, Licht/Hintergrund, Abstand, Dauer, Drehung, Vergrößerung und Prüferqualifikation.
- Maß-, Volumen-, Gewichts- und Wanddickenverteilungsmerkmale einschließlich Messmitteln, Messstellen und Toleranzen.
- Relevante Prüfungen zu Kühlzustand, thermischer und mechanischer Belastung, Abdichtung, Komponentenpassung, Abfüllanlage und Distribution.
- Losdefinition, Prüfniveau, AQL/Annahmezahlen nach Fehlerklasse, Wechselregeln und Kontrollen für kritische Fehler.
- Rückverfolgbarkeit, Anforderungen an Bescheinigungen/Prüfberichte, Rückstellmuster und Aufbewahrungsfristen für Aufzeichnungen.
- Änderungsmitteilung bei Glaszusammensetzung/Farbgebungsverfahren, Rezyklatanteil, Form/Kavität, Werk, Prozess, Beschichtung, Dekoration, Pumpe/Verschluss oder Verpackung.
- Meldung von Nichtkonformitäten, Fristen für Eingrenzungsmaßnahmen, Freigabe von Sortierung/Nacharbeit, Abhilfe und Erwartungen an Korrekturmaßnahmen.
Vergleichen Sie bei der Beschaffung seriennah gefertigte Muster und dokumentierte Kontrollen, statt „High Flint“ oder „Premiumqualität“ als Fehlerstandard zu akzeptieren. Käufer können Boyus Sortiment an Kosmetikglasverpackungen; Duftmarken können die Kollektion von Glasparfümflaschen vergleichen und das Programm für kundenspezifische Glasparfümflaschen nutzen, um Anforderungen an Flasche, Pumpe, Verschluss und Dekoration gemeinsam festzulegen.
Häufig gestellte Fragen
Sind Blasen in einer Kosmetikglasflasche grundsätzlich zulässig?
Eine kleine, vollständig eingeschlossene, vereinzelte Feinblase oder Blase kann in einer zulässigen Körperzone akzeptabel sein, wenn sie die unterzeichneten Größen-/Anzahlgrenzen einhält und weder mit einem Anriss noch mit einer dünnen Wand verbunden ist. Offene, dünnwandig umschlossene, gehäufte, langgezogene oder in kritischen Zonen liegende Blasen sollten zurückgewiesen werden. Es gibt keinen universellen optischen Grenzwert, der ohne flaschenspezifische Spezifikation angewendet werden kann.
Ist eine sichtbare Formnaht automatisch ein Fehler?
Nein. Eine glatte, beherrschte Formtrennnaht ist bei geformtem Glas prozessbedingt. Sie wird unzulässig, wenn sie scharfkantig, stark ausgeprägt, gequetscht, versetzt, abblätternd, angerissen oder zeichnungsabweichend ist oder Abdichtung, Etikettierung, Dekoration, Handhabung oder den Durchlauf auf der Abfüllanlage beeinträchtigt.
Lässt sich ein Stein im Glas herauspolieren?
Nein. Das Entfernen oder Herauspolieren eines eingebetteten Einschlusses beschädigt die Wand und stellt die ursprüngliche Glasstruktur nicht wieder her. Weisen Sie die Flasche zurück/sortieren Sie sie aus und untersuchen Sie Schmelzwanne, Gemenge, Glasscherben oder Feuerfestmaterial als Ursache.
Gibt es eine Mindestlänge, ab der ein Riss zur Rückweisung führt?
Ein bestätigter Glasriss oder Anriss sollte unabhängig von der gemessenen Länge zur Rückweisung führen. Zunächst ist zu klären, ob tatsächlich ein Spalt vorliegt und nicht lediglich ein oberflächlicher Kratzer oder eine optische Markierung. Nach der Bestätigung macht auch eine geringe Länge den Fehler nicht reparierbar.
Welcher AQL sollte für Glasflaschenfehler gelten?
Es gibt keinen universellen AQL für alle Kosmetikflaschen. Legen Sie Fehlerklassen risikobasiert fest und vereinbaren Sie anschließend Los, Prüfniveau, Prüfplan und AQL nach ISO 2859-1 oder einem anwendbaren gleichwertigen Regelwerk. Für kritische Glasrisiken gilt in der Stichprobe üblicherweise eine Annahmezahl von null; zusätzlich können validierte 100%-Kontrollen erforderlich sein. Für Hauptfehler gelten normalerweise strengere Grenzen als für optische Nebenfehler.
Sollten Flaschen vor oder nach der Dekoration geprüft werden?
Zu beiden Zeitpunkten. Prüfen Sie Struktur und Maße des Glases, bevor durch Beschichtung oder Druck zusätzliche Wertschöpfung entsteht. Prüfen Sie nach der Dekoration erneut, da Aushärtung, Handhabung und Deckwirkung Fehler verursachen oder Merkmale verdecken können. Verifizieren Sie abschließend die montierte und befüllte Verpackung, denn Pumpen-/Verschlusspassung und Rezepturkontakt bringen weitere Risiken mit sich.
Quellen
- ISO 2859-1:2026 — Annahmestichprobenprüfung anhand attributiver Merkmale.
- ISO 12818:2013 — Glasverpackungen: Standardtoleranzen für Flakons.
- ASTM C224-78(2020) — Standardverfahren zur Probenahme bei Glasbehältern.
- ASTM — Glas- und Keramiknormen, einschließlich C147, C148 und C149.
- Bucher Emhart Glass — Fehlerkatalog, BR0060 Rev A (2024).
- ASQ — Attributive und variable Stichprobenprüfung.
- Verordnung (EG) Nr. 1223/2009 über kosmetische Mittel.
 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch