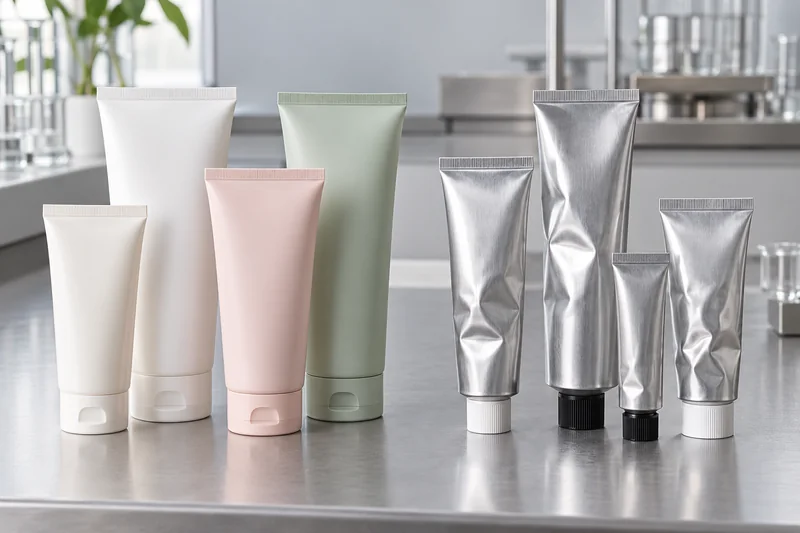
Risposta diretta: Scegliete un tubetto in plastica quando il prodotto richiede un corpo resistente, una forma ampia e diverse opzioni di decorazione, un peso ridotto per il trasporto e una sensazione familiare durante la spremitura. Scegliete un tubetto in alluminio senza saldature quando la formula richiede una forte barriera alla luce, ai gas e all’umidità, quando il tubetto deve rimanere appiattito dopo l’erogazione o quando il marchio desidera un aspetto metallico con pieghe. Nessuno dei due materiali è universalmente migliore dell’altro.
La decisione deve riguardare l’intero pacchetto: formula, strato di contatto o vernice interna, spalla, beccuccio, tappo, guarnizione di chiusura o piega metallica, decorazione, volume di riempimento e linea di riempimento. Occorre inoltre chiarire il concetto di “tubo di alluminio”: l’alluminio massiccio estruso a impatto non presenta la stessa struttura del laminato barriera in alluminio (ABL).
La presente guida è destinata ai marchi cosmetici, agli imbottitori conto terzi, ai tecnici del confezionamento, ai team addetti alla qualità e agli acquirenti internazionali che devono scegliere tubetti per creme, gel, prodotti in forma di unguento e prodotti per la cura personale. Le applicazioni farmaceutiche, alimentari e industriali richiedono una valutazione normativa e di compatibilità specifica.
Per prima cosa, definiamo cosa si intende per “tubo di plastica” e “tubo di alluminio”
Un capitolato d'appalto che indichi semplicemente “tubo di plastica” o “tubo di alluminio” è incompleto. Tre diverse strutture possono sembrare simili in una fotografia, ma comportarsi in modo diverso durante il riempimento, lo stoccaggio e l'uso.
Tubo in plastica estruso o coestruso
Il corpo è estruso in PE, PP o in una struttura polimerica multistrato e unito a una spalla e a un collo stampati. Il PE monostrato è morbido ed elastico; le strutture coestruse possono aggiungere strati per garantire rigidità, colore o proprietà barriera. Un tubetto di plastica normalmente ritorna alla forma originale dopo essere stato schiacciato, quindi la sua forma e la grafica stampata rimangono presentabili per tutta la durata d’uso. La stessa capacità di recupero può far rientrare l’aria attraverso l’orifizio dopo l’erogazione.
Tubo laminato PBL o ABL
Un tubo laminato nasce come un nastro piatto stampato, che viene modellato in un cilindro e saldato lungo una giuntura laterale. Il PBL utilizza una struttura barriera in plastica, spesso con uno strato di EVOH; l’ABL include una sottile barriera in foglio di alluminio tra gli strati polimerici. Entrambi presentano normalmente una superficie di contatto con il prodotto in plastica e una spalla stampata. Per una scelta dettagliata tra questi due laminati, consultare la guida di Boyu Guida ai tubetti cosmetici ABL vs PBL.
Tubo in alluminio pieghevole senza giunture
Un tubo in alluminio massiccio viene estruso a impatto da un lingotto di alluminio. Il corpo e la spalla sono formati come un unico pezzo metallico senza giunture, solitamente con un tappo separato. Spesso viene applicata una vernice a contatto con il prodotto quando la formula non deve entrare in contatto con l’alluminio nudo. Dopo il riempimento attraverso l’estremità aperta, la riempitrice appiattisce e piega il metallo più volte. Il tubetto mantiene ogni piega invece di tornare al suo profilo originale.
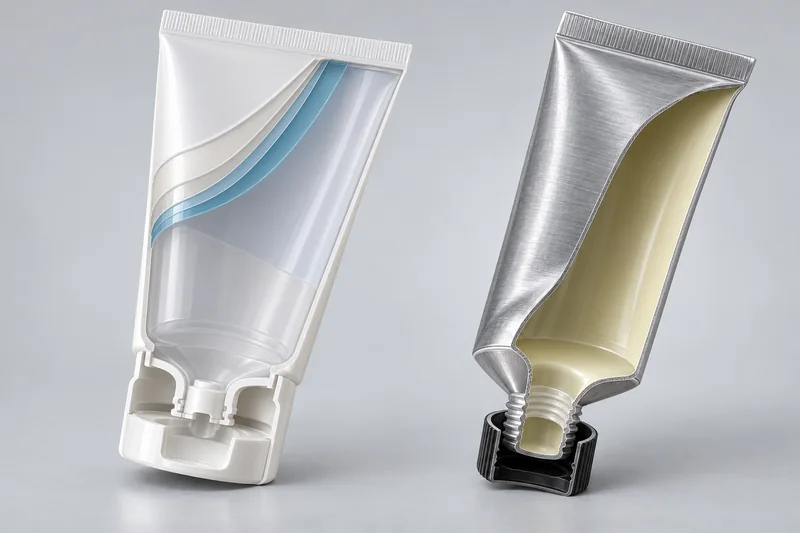
Tubi in plastica vs tubi in alluminio: la scelta in una tabella
| Criterio | Tubo in plastica / PBL | Tubo in alluminio senza saldature | Cosa deve verificare l'acquirente |
|---|---|---|---|
| Barrier | Dipende dalla resina, dal numero di strati, dal pigmento e dallo strato barriera | Una parete metallica continua blocca la luce e costituisce una barriera efficace contro gas e umidità; la chiusura e la piegatura continuano ad avere importanza | Risultato misurato relativo alla barriera o alla stabilità per l'intera confezione |
| Forma dopo la spremitura | Ritorna alla sua forma originaria | Si sgualcisce e rimane accartocciato | Esperienza d'uso, svuotamento e aspetto della confezione dopo l'uso |
| Rientro nell'atmosfera | Il sistema di recupero del corpo può aspirare aria attraverso l'uscita | Il collasso riduce il risucchio causato dal corpo | Sensibilità effettiva all’ossigeno e comportamento del tappo/orifizio |
| Modulo di contatto | Guaina in polimero, spalla, strato sigillante e cappuccio | Vernice interna, eventuale membrana/sigillante dell'ugello e tappo | Codice esatto della resina/del rivestimento e compatibilità con il riempitivo |
| Decorazione | Ampia gamma di design; trasparente, opaco, lucido e diversi metodi di stampa | Strato di fondo più decorazione in rilievo/di altro tipo; possibilità di stecche in metallo naturale | Aderenza dell'inchiostro/del rivestimento dopo il riempimento, lo sfregamento e la flessione |
| Modalità danno | Fessurazione da stress, delaminazione, cedimento delle giunture o delle guarnizioni terminali | Ammaccature, pieghe marcate, fori da spillo, danni al rivestimento o piega finale indebolita | Prove di distribuzione e di utilizzo ripetuto |
| Miglior utilizzo predefinito | Ampia gamma di prodotti cosmetici e per la cura della persona, una volta convalidata | Prodotti sensibili alle barriere o posizionati su supporti metallici, una volta convalidate la verniciatura e le pieghe | Scegli in base al rischio della formula, non solo al nome della categoria |
Per quali prodotti sono adatti i tubi in plastica e alluminio?
La categoria di prodotto è solo un primo criterio di selezione. Due creme per il viso possono differire per il sistema solvente, il pH, gli oli essenziali, i principi attivi, la sensibilità all’ossigeno e la viscosità. Approvare il tubetto con la formula definitiva e la decorazione di produzione, non con una base generica per creme.
Candidati ideali per tubi in plastica o PBL
- Detergenti per il viso, creme per le mani, lozioni per il corpo, shampoo, balsami e maschere che superano i test di compatibilità con i polimeri e di barriera.
- Prodotti che richiedono un tubetto pulito e resistente da esporre sugli scaffali e un’ampia scelta di tappi a scatto, a vite, con applicatore o con testina massaggiante.
- Formati da viaggio, campione e per il mercato di massa, in cui sono fondamentali il peso ridotto della confezione e la comodità nell'uso.
- Strutture opache o multistrato per formulazioni che richiedono una protezione maggiore rispetto al PE monostrato trasparente, in base alle prestazioni misurate.
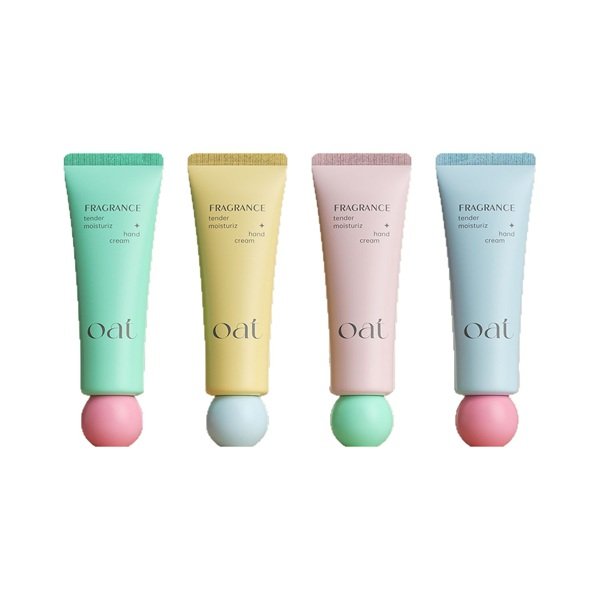
Gli acquirenti possono sfogliare il catalogo di Boyu gamma di tubetti per creme cosmetiche per confrontare forme e chiusure, quindi definire la struttura esatta. Per le confezioni più piccole, il Tubo da 15–30 mL per lozione per le mani e crema illustra un formato in plastica portatile senza però dimostrare che sia adatto a tutte le formulazioni.
Candidati ideali per tubi in alluminio senza saldature
- Creme dalla consistenza simile a un unguento, balsami concentrati e prodotti trattanti selezionati che richiedono una confezione altamente opaca e pieghevole.
- Formule per le quali lo studio di stabilità dimostra un vantaggio significativo derivante dalla limitazione della trasmissione della luce o dei gas.
- Marchi che accettano consapevolmente le pieghe come parte integrante di un’estetica clinica, da farmacia o da confezione metallica.
- Prodotti in cui il recupero ridotto del corpo contribuisce a limitare il ritorno dell'aria dopo ogni pressione.
L'alluminio non dovrebbe essere scelto solo perché un ingrediente sembra “attivo”. La vernice interna potrebbe costituire la superficie effettiva a contatto con il prodotto, e eventuali difetti del rivestimento o incompatibilità chimiche possono causare scolorimento, corrosione, formazione di gas o alterazioni della formula. Una parete metallica costituisce un’eccellente protezione solo quando il rivestimento, la chiusura e la piega terminale rimangono intatti.
Formule che richiedono uno studio di compatibilità approfondito
È necessario prestare particolare attenzione ai prodotti con un elevato contenuto di fragranze o oli essenziali, ai solventi organici, agli acidi o agli alcali forti, ai sistemi ossidanti/riduttori, agli ingredienti volatili e alle particelle abrasive. La plastica potrebbe gonfiarsi, ammorbidirsi, sviluppare crepe da sollecitazione o perdere aroma; la vernice all’alluminio potrebbe ammorbidirsi, perdere aderenza o lasciare il metallo esposto nei pori. Utilizzare i prodotti Boyu’s protocollo di compatibilità del packaging cosmetico per definire la matrice di archiviazione, i controlli e il programma di valutazione.
In che modo la capacità è correlata al diametro, alla lunghezza e al materiale
La capacità non è determinata esclusivamente dalla lunghezza. Il volume utile di riempimento di un tubetto dipende dal diametro interno, dal volume della spalla, dalla struttura della parete, dalla densità del prodotto, dallo spazio libero necessario, dalla riserva per la sigillatura o la piegatura, dallo spazio libero dell’ugello di riempimento e dalla quantità di prodotto consentita nella zona di sigillatura. Pertanto, i millilitri nominali non possono essere convertiti in un disegno finale del tubetto senza la formula e il processo di riempimento.
Il diametro determina solitamente la piattaforma dell'imballaggio
Il diametro influisce sull’aderenza, sulla larghezza dello scaffale, sull’area decorativa, sulla geometria della spalla e sulle famiglie di chiusure disponibili. La lunghezza viene quindi regolata all’interno della finestra di processo del convertitore per raggiungere la capacità desiderata. A parità di riempimento nominale, un tubo stretto è più lungo e può deformarsi o risultare meno stabile sulla linea di riempimento; un tubo largo è più corto, occupa una maggiore superficie di esposizione e può richiedere una chiusura più grande.
La gamma di laminati pubblicata da un produttore di tubi illustra questa relazione: circa 16 mm di diametro per una confezione di riferimento da 10 cc, 25 mm per quella da 45 cc, 35 mm per quella da 110 cc e 50 mm per quella da 200 cc. Questi valori sono esempi forniti da un singolo fornitore e non rappresentano standard di settore. La capacità finale deve essere ricavata dal disegno approvato e da una prova di riempimento.
La plastica e l’alluminio richiedono margini di taglio diversi
I tubi in plastica e laminati richiedono una lunghezza residua sufficiente per il riscaldamento, la compressione con le ganasce, il raffreddamento, la codifica e il taglio. I tubi in alluminio richiedono una lunghezza adeguata per la piegatura specificata: singola, doppia, tripla o a sella. Ordinare lunghezze di taglio uguali per lo stesso volume nominale può quindi comportare che un formato risulti sottoriempito, sovrariempito o impossibile da chiudere correttamente. La lunghezza deve essere approvata dal riempitore, non solo dal trasformatore di tubi.
Per il formato medio, il modello di Boyu Esempio di tubetto in plastica da 60 mL per crema mani spiega perché la capacità, il diametro, la chiusura e la decorazione dovrebbero essere valutati nel loro insieme, anziché acquistati come componenti separati.
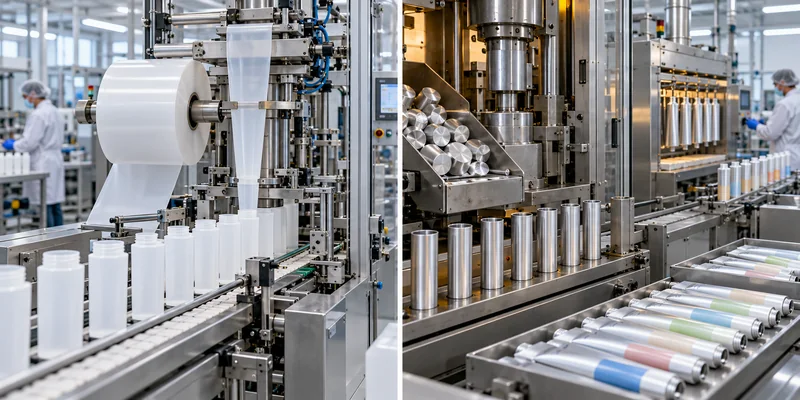
I processi di produzione e di riempimento sono fondamentalmente diversi
Produzione di tubi in plastica
- La resina, il concentrato di colore e gli additivi specificati vengono essiccati o trattati secondo necessità e convogliati in un estrusore.
- Il manicotto mono o multistrato viene estruso attraverso matrici di calibratura, raffreddato e tagliato a misura. Il tubo laminato, invece, nasce da un nastro stampato che viene sagomato e saldato lungo la giuntura laterale.
- La spalla, la filettatura e l’orifizio vengono stampati a compressione o a iniezione sul manicotto, oppure vi viene saldata una spalla già pronta.
- La superficie viene trattata dove necessario, decorata e lasciata indurire; il tappo viene avvitato con la coppia e l'orientamento specificati.
- Il tubo con estremità aperta viene convogliato alla macchina di riempimento, riempito e sigillato mediante aria calda, ultrasuoni, ganasce calde o un altro processo di termosaldatura omologato. ABL può inoltre ricorrere alla saldatura ad alta frequenza su attrezzature adeguate.
Produzione di tubi in alluminio senza saldature
- Un semilavorato in alluminio viene estruso a impatto in uno stampo per formare il corpo e la spalla senza saldature.
- Il tubo viene rifilato, filettato e ricotto in modo che il metallo incrudito diventi sufficientemente comprimibile.
- Quando la protezione del prodotto lo richiede, viene applicata a spruzzo una vernice interna specifica, che viene poi polimerizzata. Il codice della vernice, lo spessore del film e le condizioni di polimerizzazione sono dati fondamentali del processo.
- Viene applicato e polimerizzato uno strato di base esterno, seguito dalla stampa, dall’applicazione di una vernice protettiva dove specificato, dall’applicazione del cappuccio e dal controllo qualità.
- La macchina di riempimento carica il prodotto dalla parte posteriore, appiattisce l’estremità, applica l’eventuale sigillante specificato per la piegatura e realizza lo schema di piegatura approvato.
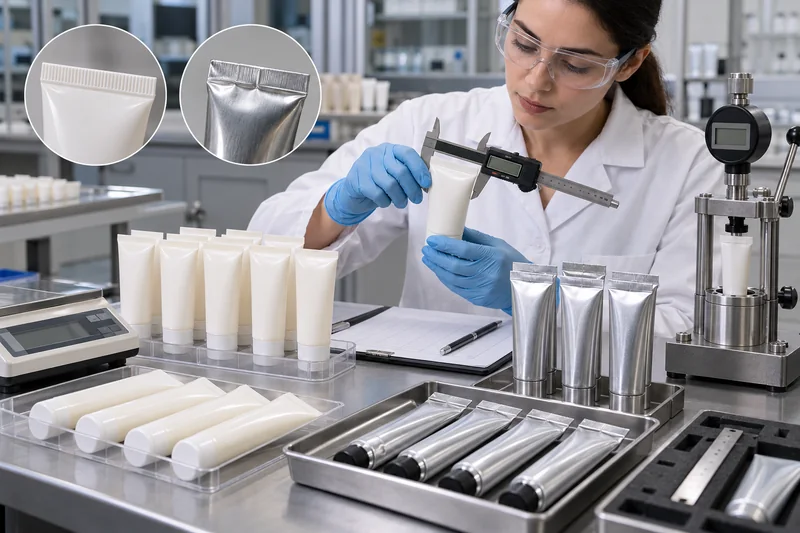
Controllo qualità: prove comuni e prove specifiche per i materiali
Entrambi i formati richiedono disegni approvati, limiti visivi, verifica della capacità e del riempimento, adattamento del tappo, prove di tenuta, adesione della decorazione, compatibilità, nonché prove di evacuazione e distribuzione. La differenza fondamentale sta nei punti in cui ciascuna struttura può presentare difetti.
| Controllo | Priorità alla plastica / al laminato | Priorità all'alluminio |
|---|---|---|
| Dimensioni | Diametro, lunghezza, profilo della parete, ovalità, spalla/orifizio, giuntura laterale | Diametro, lunghezza, spessore della parete, spalla/ugello, filettatura e margine di piegatura |
| Giunti strutturali | Saldatura testa-manica, resistenza della cucitura laterale del laminato e termosaldatura della coda | Corpo senza giunture, integrità delle pieghe/aggraffature e continuità del sigillante delle pieghe |
| Superficie di contatto | Tipo di resina, strati barriera/di collegamento, rigonfiamento, fessurazione da sollecitazione, rischio di migrazione | Identità della vernice, spessore dello strato, porosità, adesione, polimerizzazione e reazione della formula |
| Utilizzare la simulazione | Recupero, risucchio, forza di compressione, flessione della guarnizione ed evacuazione del prodotto | Modello di collasso, bordo di piegatura, resistenza a fori e ammaccature ed evacuazione |
| Decorazione | Aderenza dell'inchiostro/della lamina dopo flessione, contatto con la formula, sfregamento e invecchiamento | Aderenza del rivestimento di base/dell'inchiostro/della vernice dopo piegatura, cordonatura, sfregamento e invecchiamento |
Le norme pertinenti non stabiliscono una soglia minima universale per il superamento dell'esame
L'elenco delle norme ETMA comprende la norma EN 13045 relativa alle dimensioni e alle tolleranze dei tubi cilindrici in plastica; le norme EN 13046/13047 relative alle dimensioni dei tubi metallici; la norma EN 12377 relativa alla tenuta all'aria delle chiusure; la norma EN 15386 relativa all’adesione della stampa; la norma EN 15385 relativa alla resistenza della saldatura di testa dei laminati; e le norme EN 15384-1/-2 relative alla porosità del rivestimento interno in alluminio. La norma EN 16285 riguarda la deformazione del corpo in alluminio.
Questi metodi forniscono risposte a specifiche domande di prova. Non determinano la compatibilità della formula del marchio, la durata di conservazione, l’AQL né il limite universale di resistenza della sigillatura. La stessa norma EN 15384-1 avverte che la conduttività elettrolitica è solo uno dei criteri di qualità del rivestimento e deve essere valutata insieme allo spessore del rivestimento e ai risultati degli studi di resistenza e stabilità. L’acquirente deve definire le classi di difetto, la dimensione del campione, le condizioni e i valori di accettazione in un accordo di qualità.
Se una coda in plastica presenta perdite o si rompe, non limitarsi ad aumentare la temperatura. Verificare la presenza di contaminanti, il profilo di riscaldamento, la pressione delle ganasce, il raffreddamento, la struttura del materiale e le sollecitazioni nella zona di sigillatura. La guida di Boyu su guasto della guarnizione di un tubetto cosmetico spiega in dettaglio quella sequenza di risoluzione dei problemi.
Costo, quantità minima ordinabile e personalizzazione: perché i preventivi variano
La plastica non è automaticamente più economica e l’alluminio non è automaticamente più costoso. Il prezzo dipende da una serie di fattori, tra cui il diametro della piattaforma, la lunghezza di taglio, la struttura della parete o del laminato, le specifiche della resina o dell’alluminio, la verniciatura interna, la spalla/ugello, il tappo, i colori decorativi, le fasi di polimerizzazione, gli stampi, la quantità ordinata, gli scarti/la resa e l’onere delle ispezioni.
- Plastica/colore - Quantità minima ordinabile (MOQ): Il colore personalizzato della resina, la struttura multistrato e il tappo dal design esclusivo possono comportare, ciascuno, un quantitativo minimo di produzione distinto.
- Quantità minima ordinabile (MOQ) per il laminato: La larghezza del nastro stampato, il cilindro/la lastra di stampa, la configurazione della cucitura laterale e l’utilizzo del rotolo master influiscono sull’economicità della tiratura.
- Quantità minima ordinabile (MOQ) per l'alluminio: Il diametro dello slug, la piattaforma di lavorazione, il lotto di vernice/strato di base, la configurazione di stampa e la fornitura di tappi possono, ciascuno a sé stante, determinare il valore minimo.
- Decorazione: considerare i colori di stampa effettivi, le aree di stampa a caldo, le vernici speciali e le tolleranze cromatiche. L’effetto metallico sulla plastica è un processo; il metallo naturale sull’alluminio richiede comunque un sistema controllato di rivestimento e stampa.
Richiedete preventivi basati sulle stesse specifiche approvate. Un prezzo più basso basato sul PE monostrato non è comparabile con un preventivo relativo a EVOH PBL, ABL o alluminio massiccio verniciato internamente. Chiedete ai fornitori di specificare separatamente il corpo del tubetto, il tappo, la decorazione, gli stampi, i test e l’imballaggio per l’esportazione, in modo che le differenze siano evidenti.
Riciclabilità: il valore del materiale non corrisponde alla realtà della raccolta
Sia l’alluminio che la plastica dispongono di tecnologie di riciclaggio consolidate, ma la riciclabilità effettiva di un tubetto finito dipende dalla sua composizione complessiva, dai residui di prodotto, dal tappo, dal rivestimento e dalla decorazione, dalle dimensioni, nonché dalle infrastrutture locali di raccolta, selezione e trattamento. La dicitura “Realizzato con materiale riciclabile” non garantisce che una specifica confezione venga raccolta e riciclata nel mercato di vendita.
La guida di APR sui tubetti di plastica distingue tra la compatibilità tecnica con i flussi di riciclaggio di HDPE o PP e l’autorizzazione a formulare una dichiarazione generica di riciclabilità. RecyClass valuta analogamente l’intero design, inclusi tappi, etichette, adesivi e strati barriera. Per le vendite nell’UE, il Regolamento (UE) 2025/40 introduce obblighi graduali in materia di riduzione al minimo degli imballaggi e di riciclabilità; i team dovrebbero valutare la data esatta di applicazione e la categoria di imballaggio piuttosto che riportare una generica dichiarazione relativa al 2030.
Un confronto attendibile in materia di sostenibilità deve quindi tenere conto della massa del tubetto, della composizione del materiale, delle prove relative al contenuto riciclato, dello svuotamento del prodotto, dell’imballaggio secondario e delle indicazioni relative al mercato di destinazione. È opportuno evitare di proclamare un vincitore basandosi esclusivamente sul nome del materiale.
Come scegliere un fornitore di tubi in plastica o alluminio
Iniziate verificando quali prodotti l’azienda effettivamente realizza. Un fornitore specializzato in PE estruso potrebbe affidare in subappalto la produzione di ABL o di alluminio massiccio; uno stabilimento di tubi metallici potrebbe non disporre di linee di stampaggio o decorazione della plastica. Il ricorso al subappalto non è di per sé inaccettabile, ma il subappaltatore, il percorso di controllo delle modifiche e la responsabilità in materia di qualità devono essere trasparenti.
Documentazione da richiedere prima di un ordine di acquisto
- Dichiarazione relativa alla costruzione: strati del manicotto, spessori, tipi di resina o specifiche dell’alluminio; tipo di vernice interna; materiali della spalla, della membrana, del cappuccio, dell’inchiostro e dell’adesivo.
- Disegno controllato: diametro, lunghezza, riempimento fino all’orlo/riempimento nominale, ugello, filettatura, parete, riserva di tenuta o di piegatura, area di stampa e tolleranze.
- Mappa dei processi: siti di produzione e decorazione specificati, controlli critici di processo e operazioni affidate a subappaltatori.
- Piano di qualità: controlli in entrata, in corso di produzione e finali; campionamento; tracciabilità delle cavità e degli stampi; taratura; campioni di archiviazione; gestione delle non conformità.
- Convalida della formula: Protocollo di compatibilità e stabilità delle confezioni riempite che prevede l'utilizzo di tubetti, tappi e decorazioni di qualità industriale.
- Prova della linea di riempimento: un numero sufficiente di componenti rappresentativi per verificare le operazioni di riempimento, sigillatura/piegatura, codifica, tenuta e confezionamento alle velocità previste.
- Gestione delle modifiche: previa approvazione scritta per modifiche relative a resina, strato, vernice, lamina, cappuccio, stampo/attrezzatura, decorazione, sito di produzione o subappaltatore.
- Assistenza per la richiesta di risarcimento: rapporti di prova o valutazioni regionali di progettazione relative alla riciclabilità, al contenuto di materiale riciclato o alle dichiarazioni normative effettivamente riportate sulla confezione.
Domande di audit che mettono in luce le reali capacità
- Lo stabilimento può mostrare la linea di produzione relativa all’esatta configurazione indicata nel preventivo?
- Come vengono monitorati i parametri di estrusione/saldatura a testa o quelli di estrusione a impatto/ricottura?
- Come vengono controllati la copertura, l'indurimento e la porosità della verniciatura dell'alluminio, e cosa succede in caso di difetto?
- Come vengono verificate le giunture laterali del laminato, le guarnizioni terminali in plastica e le pieghe in alluminio con il prodotto all’interno?
- È possibile ricondurre i lotti di materiale, rivestimento e decorazione ai cartoni finiti?
- Quali valori dimensionali e prestazionali sono garantiti nel disegno e quali sono solo indicativi?
- A chi spetta l'adozione delle misure correttive quando il tubo non funziona correttamente con il riempitivo designato?
Per i progetti dedicati alla cura delle mani, Boyu’s Categoria: tubetti di crema per le mani costituisce un punto di partenza utile per la scelta della famiglia di prodotti. Prima di richiedere i campioni, è opportuno definire la formula, la quantità di riempimento desiderata, il diametro preferito, le esigenze in termini di barriera, il tipo di chiusura, la decorazione, il mercato di destinazione e il metodo di riempimento.
Una sequenza di selezione pratica
- Classifica i rischi legati alle formule: ossigeno, luce, umidità, perdita di aroma, azione dei solventi, pH/reattività e particelle.
- Definire il comportamento di utilizzo desiderato: presentazione resistente o collasso permanente, chiusura con una sola mano, orifizio di mira e evacuazione.
- Seleziona le strutture candidate: Non tralasciare il PBL/ABL se soddisfano un requisito intermedio.
- Scegli il diametro prima della lunghezza finale: Allineare i dispositivi relativi alla sensazione al tatto, alla chiusura, alla decorazione e al riempimento, quindi calcolare la capacità utile e il margine per la sigillatura/piegatura.
- Prova i pacchetti completi di produzione: compatibilità, perdite, erogazione, decorazione, trasporto e invecchiamento.
- Approvare le prove, non una fotografia: disegni di serrature, codici dei materiali, campioni di riferimento, limiti e controllo delle modifiche.
Domande frequenti
Un tubo di alluminio è sempre migliore di uno di plastica?
No. L’alluminio offre una robusta barriera metallica e una struttura pieghevole, ma si sgualcisce, può ammaccarsi, richiede un’adeguata protezione interna e prevede un processo di chiusura diverso. La plastica garantisce elasticità, maggiore maneggevolezza e una maggiore flessibilità di progettazione. La scelta finale deve superare i test sulla formulazione e sulla linea di produzione.
L'ABL è la stessa cosa di un tubo di alluminio?
No. L'ABL è un laminato multistrato costituito da un sottile foglio di alluminio inserito tra strati di polimero e, solitamente, da uno strato di plastica a contatto con il prodotto. Un tubo di alluminio senza giunture viene estruso a impatto da un lingotto di metallo e può essere rivestito internamente con una vernice.
Una provetta di plastica da 50 mL e una provetta di alluminio da 50 mL possono avere le stesse dimensioni?
Non necessariamente. Le pareti, i bordi e la geometria interna utilizzabile differiscono, e la piegatura dell’alluminio richiede una riserva di coda diversa rispetto alla termosaldatura della plastica. Approvare disegni separati e prove di riempimento anche quando la capacità nominale è identica.
Quale tubetto è più indicato per una formula sensibile alla luce o all’ossigeno?
L’alluminio senza saldature o un laminato barriera adeguato rappresentano una scelta logica, ma il fatto che il prodotto sia “sensibile” non è l’unico fattore determinante. È opportuno confrontare la stabilità delle confezioni in alluminio di qualità industriale, ABL e/o PBL, comprese le prestazioni di chiusura e sigillatura, per poi scegliere la struttura più semplice in grado di soddisfare l’obiettivo di durata di conservazione.
Quale tubo è più riciclabile?
Non è possibile fornire una risposta generale attendibile basandosi esclusivamente sul nome del materiale. È necessario verificare il design della confezione completa, i residui, i componenti, le dimensioni, la raccolta e il riciclaggio in ciascun mercato di destinazione. Le dichiarazioni rivolte ai consumatori devono essere supportate dalla metodologia o dalla certificazione regionale applicabile.
Fonti
Consultato il 21 ottobre 2026. Le norme sono citate per quanto riguarda l'ambito di applicazione e la selezione delle prove; l'acquirente deve procurarsi il testo completo aggiornato e stabilire i criteri di accettazione specifici per il prodotto.
- Tube Council of North America — Come vengono prodotti i tubi in plastica.
- Tube Council of North America — Come vengono prodotti i tubi laminati.
- Tube Council of North America — Come vengono prodotti i tubi in alluminio.
- Tube Council of North America — Opzioni di sigillatura dei tubi.
- Associazione europea dei produttori di tubi — Tipi di tubi e norme europee sui tubi.
- SIS / EN 15384-1:2017 — Porosità dei rivestimenti interni dei tubi flessibili in alluminio.
- Associazione dei riciclatori di plastica — Risorse per la progettazione di tubetti di plastica comprimibili.
- RecyClass — Linee guida per la progettazione orientata al riciclaggio.
- EUR-Lex — Regolamento (EU) 2025/40 sugli imballaggi e i rifiuti di imballaggio.
- Kansai Tube — Dimensioni e struttura dei tubi laminati (valori di riferimento specifici per fornitore).
- US FDA — Sintesi dei requisiti di etichettatura dei cosmetici.
 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch