














Réponse en bref : une même référence Pantone peut sembler différente sur un flacon cosmétique et un bouchon, car Pantone indique une couleur cible ; cette référence ne définit ni une recette pigmentaire universelle ni un aspect identique sur tous les matériaux. Un flacon en PET translucide brillant, un bouchon en PP opaque mat et un flacon en verre revêtu par pulvérisation réfléchissent et transmettent la lumière différemment. La couleur de base de la résine, l’épaisseur des parois, la texture du moule, la dispersion des pigments, la chaleur de transformation, l’épaisseur du revêtement et l’éclairage d’observation ajoutent d’autres variations. Pour obtenir une bonne correspondance sur l’ensemble assemblé, développez et validez une formulation de couleur distincte pour chaque combinaison matériau–procédé–finition, puis contrôlez à la fois les mesures instrumentales de couleur et l’aspect visuel dans des conditions spécifiées.
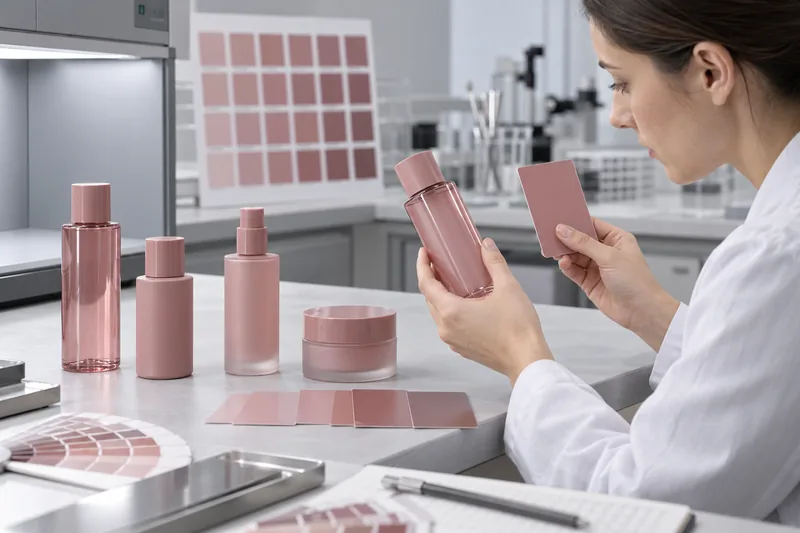
Pourquoi une même référence Pantone semble-t-elle différente sur un flacon et un bouchon ?
La couleur ne se résume pas à un numéro de pigment ; elle est le résultat visuel de l’interaction de la lumière avec un objet complet. Le flacon et le bouchon peuvent différer par le polymère, la couleur naturelle de la résine, l’opacité, l’épaisseur, la forme, la texture de surface et le procédé de fabrication. Ces différences modifient les longueurs d’onde absorbées, diffusées, transmises et réfléchies vers l’observateur. Le produit assemblé constitue donc la référence visuelle finale.
Un emballage cosmétique courant illustre ce problème. Son flacon peut être en PET transparent teinté de rose, obtenu par étirage-soufflage, tandis que son bouchon est en PP opaque moulé par injection. Le flacon est observé à travers deux parois courbes et parfois à travers la formule qu’il contient. Le bouchon est observé principalement par réflexion de surface sur une pièce opaque plane ou texturée. Même si les deux fournisseurs partent du même code Pantone, voire du même pigment nominal, le consommateur n’observe pas le même système optique.
L’objectif pertinent est généralement l’harmonie de l’ensemble assemblé
Si l’objectif commercial est que le flacon et le bouchon paraissent de la même couleur en rayon, chaque composant peut nécessiter une formulation pigmentaire ou une structure de revêtement différente. Imposer le même pourcentage de mélange-maître dans des résines différentes peut accentuer l’écart. Validez l’emballage assemblé ainsi que chaque composant séparément.
Que spécifie une couleur Pantone ?
Une référence Pantone est une cible de communication dans un système Pantone identifié. Ce n’est ni une formulation de résine, ni un taux de dosage du mélange-maître, ni une recette de revêtement, ni un niveau de brillance, ni une exigence d’opacité, ni une tolérance de production automatique. Le fournisseur doit toujours formuler la couleur pour la résine, le procédé et la finition réellement utilisés.
Identifiez le système et la référence physique, et pas seulement un code dans un e-mail. Un nuancier papier Pantone représente une encre sur un papier aux caractéristiques définies ; une plaquette plastique constitue une référence de départ plus pertinente pour une pièce en plastique. Pantone décrit ses plaquettes plastiques comme des étalons physiques destinés à améliorer la communication des couleurs tout au long de la conception et de la production des plastiques. Aucune de ces références ne dispense de valider les composants réels de production.
| Référence fournie | Ce qu’elle permet | Ce que cette valeur ne démontre pas |
|---|---|---|
| Code Pantone seul | Identifie la famille de couleur souhaitée lorsque le système et le nuancier Pantone sont également précisés. | Le nuancier physique et l’édition consultés, leur état, l’aspect du support, la tolérance ou la formulation. |
| Plaquette ou nuancier Pantone physique | Fournit une couleur cible tangible dans des conditions d’observation maîtrisées. | L’aspect d’un flacon courbe translucide ou d’un bouchon mat ; l’éventuelle dérive de vieux nuanciers. |
| Composant de production approuvé | Montre la couleur avec le matériau, la géométrie, la paroi, la finition et le procédé réels. | La variation de production admissible, à moins que les conditions de mesure et les limites ne soient documentées. |
| Image à l’écran ou photo prise au téléphone | Utile pour indiquer l’emplacement et la nature d’un écart présumé. | Une validation fiable de la couleur : écrans, appareils photo, balance des blancs, compression et lumière ambiante modifient le rendu. |
Sept facteurs d’écart de couleur dans les emballages cosmétiques
1. Couleur de base de la résine et du support
Le PET, le HDPE, le LDPE, le PP, l’ABS, le SAN, le PETG, le verre, l’aluminium et les pièces revêtues ne présentent pas au départ des surfaces incolores identiques. Une résine naturelle peut être parfaitement limpide, bleutée, laiteuse ou légèrement jaune ; les additifs et la matière recyclée peuvent modifier cette base. Les pigments se dispersent et interagissent également différemment selon le polymère et la température de transformation. Pour choisir le produit, comparez les matériaux et formats de flacons cosmétiques en plastique avant de supposer qu’une recette de couleur peut être transposée du flacon à la fermeture.
2. Opacité, épaisseur des parois et fond de mesure
Les pièces opaques sont évaluées principalement par la lumière réfléchie. Les pièces transparentes et translucides transmettent aussi la lumière : l’épaisseur des parois, le fond et tout ce qui se trouve derrière le composant influencent donc le résultat. Une formule colorée peut intensifier, atténuer ou modifier la teinte d’un flacon ; l’espace d’air au-dessus du remplissage peut sembler différent de la zone remplie. Les recommandations de HunterLab pour les échantillons translucides soulignent que l’épaisseur doit être choisie, consignée et maintenue constante pendant la mesure.
Pour un flacon transparent ou teinté, définissez si la couleur est mesurée en transmission, en réflexion sur un fond spécifié ou sur une plaquette dont la corrélation est établie. Ne comparez pas un bouchon mesuré directement à un flacon mesuré sur une table dont la surface n’est pas maîtrisée.
3. Brillance, texture et géométrie
Les surfaces brillantes produisent des reflets spéculaires ; les surfaces mates ou texturées diffusent la lumière. Une même couleur sous-jacente peut donc sembler plus foncée, plus claire, plus douce ou moins saturée. La courbure crée des zones changeantes de reflets et d’ombres, tandis que les nervures, les reliefs et la texture du moule rendent la direction d’observation déterminante. ASTM D523 traite la brillance spéculaire comme une propriété d’aspect mesurable distincte. La couleur et la brillance doivent donc être spécifiées ensemble lorsque la correspondance visuelle de l’assemblage est importante.
4. Conditions de moulage et de transformation
La mise au point d’une couleur s’inscrit dans un procédé de fabrication. Le dosage du mélange-maître, le mélange, le séchage, la température de la matière fondue, le cisaillement, le temps de séjour, la contamination, la purge, le refroidissement et les règles d’incorporation de broyé peuvent modifier la dispersion ou dégrader une résine, un pigment ou un additif. Le moulage par injection d’un bouchon et le soufflage d’un flacon soumettent la matière à des historiques thermiques et d’écoulement différents. Une couleur stable exige une plage de fonctionnement validée, et pas seulement un bon de commande de pigment correct.
5. Épaisseur des films de revêtement et d’impression
La peinture pulvérisée, le revêtement UV et l’encre sont des films appliqués sur un support. Leur opacité, leur épaisseur, la pulvérisation, le recouvrement des passes, l’évaporation avant durcissement et le durcissement modifient la couleur et la brillance finales. Un revêtement translucide laisse le flacon sous-jacent contribuer au résultat. En impression, les effets de l’épaisseur du film et de la couleur du support peuvent être confondus ; Datacolor précise que des variations d’épaisseur d’un film d’encre transparente peuvent ressembler à des variations de force colorante. Pour les éléments graphiques, le guide Boyu sur sérigraphie des flacons explique les contrôles interdépendants de l’encre, de la surface, de l’écran, du dispositif de maintien et du durcissement.
6. Éclairage et métamérisme
Deux échantillons peuvent correspondre sous un illuminant et diverger sous un autre parce que leurs courbes de réflectance spectrale diffèrent. C’est le métamérisme d’illuminant. L’illuminant normalisé CIE D65 représente une phase de la lumière moyenne du jour à environ 6 500 K, mais les LED réellement utilisées en magasin, l’éclairage de bureau et l’éclairage chaud domestique peuvent présenter des distributions spectrales différentes. ASTM D4086 propose une méthode visuelle d’évaluation du métamérisme.
Validez sous une condition normalisée principale et évaluez les environnements d’utilisation secondaires importants. Un emballage conforme sous D65, mais dont les composants divergent visiblement sous l’éclairage de vente de la marque, présente un risque commercial réel, même si la mesure principale reste inchangée.
7. Différences de mesure et de présentation des échantillons
Des instruments, géométries, ouvertures, états d’étalonnage, illuminants, observateurs, réglages spéculaires, fonds de mesure et points de mesure différents peuvent produire des valeurs non comparables. Un flacon courbe qui ne couvre pas systématiquement l’ouverture de mesure de la même façon peut laisser entrer la lumière ambiante ou être mesuré sur différentes zones de paroi. Sans méthode figée, une variation de mesure peut être prise pour une variation de production.
Le processus de développement des couleurs d’emballages cosmétiques
Un développement fiable des couleurs consiste à transposer de manière maîtrisée l’intention de la marque en recettes de production propres à chaque composant. La séquence ci-dessous s’applique aux plastiques moulés, avec les adaptations nécessaires pour le verre revêtu, le métal et les décors imprimés.
- Définissez l’aspect cible de l’ensemble assemblé. Identifiez les pièces qui doivent être assorties, celles qui peuvent volontairement contraster, la couleur de la formule finale, la brillance ou la texture souhaitée, l’éclairage en magasin et la relation visuelle entre composants adjacents.
- Fournissez une référence maîtrisée. Indiquez le système et le code Pantone et fournissez une référence physique à jour. Si la marque dispose de son propre étalon, identifiez sa révision et sa priorité par rapport à la référence Pantone de départ.
- Établissez une matrice des composants. Pour chaque flacon, bouchon, bague de pompe, poussoir, capot et pot, consignez le support ou le grade de résine, la teneur recyclée, le mode de coloration, le procédé de moulage ou de revêtement, la finition, le fournisseur et le site de production.
- Formulez selon le matériau et le procédé. Le fournisseur de colorants ou le formulateur de compounds choisit les pigments ou colorants, la résine porteuse et le taux d’incorporation compatibles avec le matériau de base, l’historique thermique, l’opacité, les exigences réglementaires et de conformité, et l’aspect cible.
- Réalisez des essais en laboratoire et sur outillage. Les plaquettes facilitent la formulation, mais la validation finale doit inclure des pièces représentatives de la production prévue, obtenues avec le moule, l’épaisseur de paroi, la texture et le procédé réels. Les flacons courbes et les bouchons texturés peuvent présenter un rendu différent des plaquettes planes.
- Mesurez et corrigez selon la direction de l’écart. Comparez les composantes L*, a* et b* ou L*, C* et h, et pas seulement une valeur globale ΔE. La direction indique au formulateur si l’échantillon est trop clair ou trop foncé, trop rouge ou trop vert, trop jaune ou trop bleu.
- Validez l’emballage assemblé. Observez ensemble le flacon, le bouchon, la pompe et le décor sous les éclairages définis, à vide et remplis lorsque la formule modifie l’aspect.
- Figez la référence de production. Consignez les fournisseurs et grades de matière et de mélange-maître, le code de formulation, le dosage, la plage de procédé, le moule et les empreintes, la finition, la méthode de mesure, les limites numériques, les étalons visuels et les exigences d’approbation des modifications.
Coloration dans la masse, revêtement pulvérisé ou impression : quel procédé offre la meilleure correspondance ?
| Procédé de coloration | Atouts | Principaux risques pour la constance des couleurs | Meilleur moyen de maîtrise |
|---|---|---|---|
| Mélange-maître incorporé au moulage ou résine précolorée | La couleur traverse toute l’épaisseur de la paroi ; aucun film extérieur ne peut s’écailler ; procédé efficace pour les productions récurrentes. | Variation de la résine de base ou du lot, dosage, dispersion, épaisseur, cristallinité, historique thermique et brillance des empreintes. | Formulation propre au matériau, dosage gravimétrique lorsque pertinent, procédé maîtrisé et mesure sur la pièce réelle. |
| Verre ou plastique revêtu par pulvérisation | Peut masquer les variations du support et harmoniser des matériaux différents ; large choix de rendus mats, brillants et à effets. | Épaisseur du film, couverture des bords et des épaules, brouillard de pulvérisation, mélange du lot, évaporation avant durcissement, durcissement, adhérence et résistance chimique. | Spécifications du revêtement, plage d’application et de durcissement, mesure de la couleur et de la brillance, validation de l’adhérence et de la tenue au contact de la formule. |
| Sérigraphie / impression offset / impression UV | Logos et graphismes précis ; les tons directs peuvent prolonger l’identité visuelle de la marque. | Opacité de l’encre, visibilité du support par transparence, écran ou plaque, viscosité, durcissement et ordre de surimpression. | Combinaison encre/support/procédé approuvée, maîtrise de l’épaisseur du film et essais d’adhérence, d’abrasion et de résistance chimique. |
| Effet métallique, nacré, métallisé ou anodisé | Crée un scintillement directionnel, des variations d’aspect selon l’angle et une apparence haut de gamme qu’une teinte unie seule ne peut offrir. | L’aspect varie fortement avec l’angle, l’orientation des particules, le lissé du support et l’épaisseur du film. | Évaluation visuelle et instrumentale multiangle et échantillons limites propres à l’effet ; ne vous fiez pas à une seule mesure ΔE sur surface plane. |
Un revêtement n’est pas automatiquement « plus précis », et une coloration dans la masse n’est pas automatiquement « plus constante ». Choisissez le procédé capable de satisfaire l’ensemble des exigences d’aspect, de durabilité, de compatibilité, de recyclabilité et des conditions commerciales. Si la couleur est appliquée sur du verre, examinez les formats d’emballages cosmétiques en verre en tenant compte de l’ensemble final dépolissage, revêtement et décoration, et pas seulement du verre nu.
Comment mesurer la couleur des emballages cosmétiques ?
CIELAB décrit la couleur à l’aide de trois coordonnées : L* pour la clarté, a* sur l’axe rouge–vert et b* sur l’axe jaune–bleu. Une formule d’écart colorimétrique combine les différences en une valeur telle que ΔE*ab ou CIEDE2000 (ΔE00). ISO/CIE 11664-6 définit la formule CIEDE2000 ; ASTM D2244 couvre les calculs et souligne que les résultats de différents systèmes d’écart colorimétrique ne sont pas interchangeables par un simple facteur universel.
Une méthode reproductible doit définir tous ces éléments
- Référence : étalon physique approuvé ou données spectrales enregistrées, identifiant unique, révision et état.
- Instrument et géométrie : classe et modèle d’instrument ou équivalence convenue, géométrie de mesure, étalonnage et plan de mise en concordance entre instruments.
- Illuminant et observateur : par exemple D65 et un observateur normalisé CIE précisé ; n’échangez pas de valeurs Lab sans ces conditions.
- Condition spéculaire : SCI/SPIN ou SCE/SPEX. X-Rite définit SCI comme incluant la réflectance diffuse et spéculaire totale, tandis que SCE exclut la réflexion spéculaire. Utilisez le même mode pour l’étalon et le lot.
- Formule d’écart : ΔE*ab, CIEDE2000, CMC ou un autre système convenu, avec les éventuels facteurs paramétriques. « ΔE 2 » est incomplet sans la formule et la méthode.
- Présentation de l’échantillon : état du composant, conditionnement préalable, fond de mesure, épaisseur, état rempli ou vide, ouverture, zone de mesure, orientation et dispositif de maintien.
- Répétitions : nombre et emplacement des mesures, rotation ou repositionnement, et traitement de la moyenne et des résultats individuels.
- Mesures d’aspect distinctes : brillance, voile ou données d’effet et multiangles lorsque ces éléments influencent l’acceptation.
- Examen visuel : sources de la cabine lumineuse, couleur de l’environnement, formation de l’observateur, distance et angle d’observation, et configuration assemblée.
ASTM E1164 traite des paramètres instrumentaux, de l’étalonnage, des étalons et du choix des éprouvettes pour obtenir des données spectrales précises. ASTM E1345 propose une approche statistique utilisant des mesures multiples pour réduire la variabilité de mesure. Ces normes constituent des bases utiles, mais le cahier des charges de l’emballage doit toujours définir la présentation du composant courbe, translucide ou texturé concerné.
Une plaquette de couleur ne remplace pas la pièce finie
Une plaquette plane est utile pour formuler et vérifier la couleur intrinsèque d’un matériau, car elle offre une épaisseur maîtrisée et une surface de mesure stable. Le flacon commercial peut malgré tout paraître différent, car l’étirage, la cristallinité, la répartition des épaisseurs, la courbure, le polissage du moule et la texture modifient son aspect optique. N’utilisez une plaquette pour contrôler la matière ou le procédé qu’après avoir démontré la corrélation entre son résultat et le composant de production. Lorsque le flacon réel est trop courbe ou trop petit pour une mesure directe reproductible, définissez une zone de mesure maîtrisée ou une plaquette associée réalisée avec le même matériau et le même procédé validés, puis maintenez la validation visuelle de l’emballage assemblé comme étape distincte. Ne remplacez jamais sans le signaler les spécifications d’un composant par des données de plaquette.
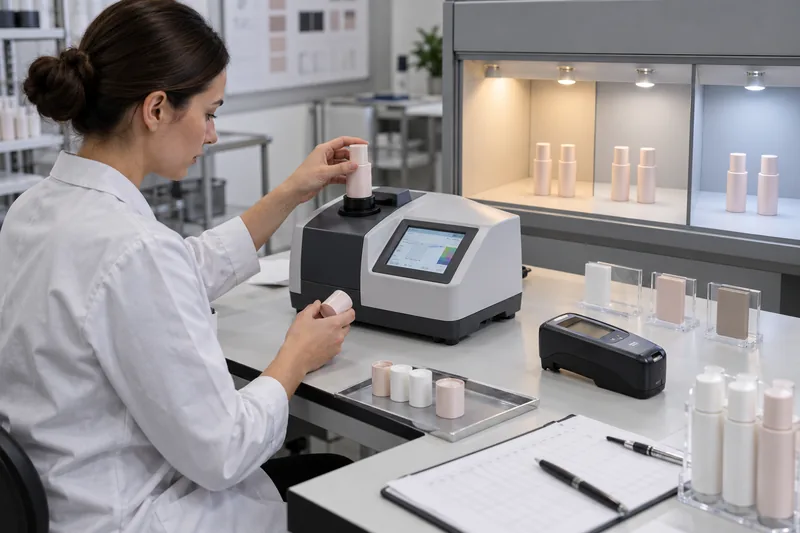
Quelle tolérance ΔE adopter pour les emballages cosmétiques ?
Il n’existe pas de limite ΔE universelle pour tous les flacons et bouchons cosmétiques. ASTM D2244 indique que l’acheteur et le vendeur doivent convenir de la tolérance admissible et de la procédure de calcul ; la norme précise aussi que le matériau, la proximité, la brillance et la texture peuvent modifier le lien entre un écart mesuré et son acceptabilité commerciale. Une tolérance copiée sur le site d’un fournisseur ne constitue donc pas un cahier des charges complet.
Définissez la plage d’acceptation en corrélant des jugements visuels contrôlés aux données instrumentales de l’emballage réel. Tenez compte de la proximité entre pièces, du caractère essentiel de la couleur dans l’identité de marque, de l’opacité ou de la translucidité de la surface, de la capabilité du procédé, des besoins de réassort et des conséquences du rejet de pièces conformes ou de l’acceptation d’un écart visible.
Ne vous fiez pas uniquement au ΔE total
Deux lots peuvent présenter un écart colorimétrique global de même amplitude, mais évoluer dans des directions visuellement différentes. Consignez les composantes directionnelles ou les informations équivalentes de clarté, de chroma et de teinte. Pour un emballage beige chaud, une légère dérive vers le vert peut être plus gênante qu’une variation comparable de clarté. Des limites propres à chaque composante peuvent donc être plus utiles qu’une seule frontière sphérique d’acceptation.
Utilisez deux niveaux d’acceptation
- Conformité des composants : chaque flacon et chaque bouchon est conforme à son étalon approuvé pour le matériau et le procédé, selon la méthode de mesure écrite.
- Aspect de l’ensemble assemblé : l’emballage complet reste dans les limites des échantillons visuels approuvés sous les éclairages principal et secondaires, y compris pour la brillance, la texture et les effets de la formule.
Cela résout un différend fréquent : un flacon et un bouchon peuvent chacun être conformes à des étalons distincts tout en paraissant mal assortis ensemble si ces étalons n’ont pas été coordonnés. À l’inverse, des matériaux différents peuvent sembler harmonieux alors que leurs coordonnées Lab mesurées diffèrent, parce que la mesure intègre des effets de surface différents.
Problèmes courants de couleur, causes probables et corrections
| Problème observé | Première distinction la plus utile | Causes probables | Orientation corrective |
|---|---|---|---|
| Le flacon et le bouchon diffèrent dès le premier échantillon | Chaque pièce est-elle conforme à son propre étalon approuvé, ou ont-elles toutes deux été comparées uniquement à Pantone ? | Étalons non coordonnés, résine, procédé ou finition différents, mauvaise référence ou formulation indépendante par le fournisseur. | Créez des étalons de production propres à chaque composant et validez l’emballage assemblé ; ajustez les recettes séparément. |
| Le lot est uniformément trop clair, trop foncé, trop rouge, trop vert, trop jaune ou trop bleu | Examinez la direction de ΔL*, Δa* et Δb* selon la même méthode. | Dosage incorrect, lot de résine de base, lot ou formulation de colorant, mélange du revêtement ou dérive du procédé. | Mettez le lot en quarantaine ; vérifiez les matières et le dosage ; corrigez par un essai contrôlé plutôt que par un ajout non documenté en atelier. |
| Stries, points ou marbrures | Le défaut est-il aléatoire, orienté dans le sens de l’écoulement ou lié à un changement de couleur ? | Mauvaise dispersion ou mauvais mélange, résine porteuse incompatible, contamination, purge incomplète, agglomérats, humidité ou excès de broyé. | Vérifiez la compatibilité du mélange-maître avec la résine, le séchage, le doseur et le mélangeur, l’état de la vis et la purge ; ne noyez pas les zones défectueuses dans une mesure moyenne de couleur. |
| Variation entre empreintes du moule | Suivez la couleur et la brillance par empreinte et sur une zone de mesure fixe. | Texture ou polissage de l’empreinte, refroidissement, écoulement, épaisseur des parois, évents ou déséquilibre local du procédé. | Distinguez la couleur de la matière des effets de surface et de brillance ; corrigez le déséquilibre de l’outillage ou du procédé et intégrez l’échantillonnage par empreinte à la libération du lot. |
| Correspondance en cabine sous lumière du jour, mais non-conformité en magasin | Comparez sous l’environnement spectral réel du magasin et sous une autre source pertinente. | Systèmes pigmentaires métamères ou finition à effets. | Reformulez pour réduire le métamérisme lorsque cela est possible, ou définissez une limite acceptable sous l’éclairage secondaire. |
| Le flacon vide est conforme ; le flacon rempli présente un aspect incorrect | L’effet suit-il le niveau de remplissage ou apparaît-il avec le vieillissement ? | Formule visible à travers une paroi translucide, modification du fond ou du trajet optique, migration, attaque du revêtement ou changement de couleur de la formule. | Validez l’aspect rempli et réalisez essais de compatibilité des emballages cosmétiques; examinez séparément les changements de la formule. |
| La couleur change pendant le stockage ou l’exposition à la lumière | Comparez les conditions obscurité et lumière, les états rempli et vide, ainsi que les témoins conservés des composants et de la formule. | Dégradation du pigment, du colorant ou de la résine, tenue à la lumière insuffisante, chaleur, oxydation, interaction avec la formule ou jaunissement du revêtement. | Bloquez la libération en cas de non-conformité aux spécifications ; déterminez si l’emballage ou la formule a changé à l’aide du guide Boyu sur l’analyse des changements de couleur de la formule. |
Une démarche en cinq étapes pour rechercher les causes racines
- Mettez les produits en quarantaine et préservez les éléments de preuve. Consignez la pièce, le lot, l’empreinte, l’heure, la machine, les lots de matière, de mélange-maître et de revêtement, les réglages du procédé, l’état de remplissage et l’éclairage.
- Confirmez la validité de la comparaison. Vérifiez l’étalon approuvé, l’étalonnage de l’instrument, la méthode, le fond, la zone de mesure et le conditionnement préalable des échantillons avant de modifier la production.
- Distinguez la couleur de l’aspect. Comparez SCI et/ou SCE selon les spécifications, mesurez la brillance séparément et examinez la texture, l’épaisseur du film, l’opacité et la géométrie.
- Réalisez des essais croisés contrôlés. Utilisez une résine, un mélange-maître ou un revêtement reconnus conformes avec le procédé actuel, et testez la matière suspecte dans des conditions reconnues conformes lorsque c’est possible. Ne modifiez qu’un facteur à la fois.
- Vérifiez la correction sur l’ensemble des variations normales. Incluez les empreintes, le début, le milieu et la fin de production, les lots pertinents et l’observation de l’ensemble assemblé, et pas seulement une pièce sélectionnée à la main.
Comment maintenir une couleur constante d’un lot à l’autre
La répétabilité repose sur le maintien de l’ensemble du système approuvé et sur la maîtrise des modifications. Un bon de commande indiquant seulement « Pantone 7606 C » ne précise pas la résine, le mélange-maître, la résine porteuse, le dosage, l’opacité, le procédé, la finition, la brillance, la méthode de mesure ni la tolérance.
- Validez et identifiez le grade exact de résine de base, la formulation du mélange-maître coloré ou de la résine précolorée, les additifs, l’origine de la matière recyclée et les règles autorisées d’incorporation de broyé.
- Utilisez des équipements de dosage et de mélange maîtrisés et adaptés au procédé ; étalonnez les doseurs et consignez les réglages réels.
- Maîtrisez le séchage, la température de la matière fondue ou du four, le temps de séjour, la vitesse, la pression, le refroidissement, la viscosité et l’extrait sec du revêtement, les paramètres de pulvérisation et le durcissement dans les limites validées.
- Purgez correctement les équipements entre les couleurs ; évitez les contaminations par les pigments précédents, la poussière, l’huile et les produits de nettoyage.
- Validez par lot et par empreinte de moule lorsque les variations le justifient ; examinez des échantillons de démarrage, de production stabilisée et de fin de série.
- Suivez les tendances de L*, a*, b*, ΔE et de la brillance au lieu de consigner uniquement la conformité ou la non-conformité. Une dérive régulière vers une limite permet d’agir avant qu’un rejet ne survienne.
- Exigez un examen préalable de tout changement de résine, de mélange-maître ou de pigment, de source ou de teneur en PCR, de revêtement ou d’encre, de texture de moule, d’outillage ou d’empreinte, de procédé, de sous-traitant ou de site de fabrication.
La résine recyclée peut apporter une couleur propre à la matière entrante et une variabilité entre lots qui nécessitent une stratégie de maîtrise différente de celle d’une résine vierge transparente. Ne promettez pas de conserver à l’identique un pastel lumineux ou une teinte transparente après ajout de PCR sans données de production. Traitez la teneur recyclée, le mélange-maître et l’opacité comme un seul problème de formulation, puis vérifiez les performances et l’aspect de l’emballage obtenu.
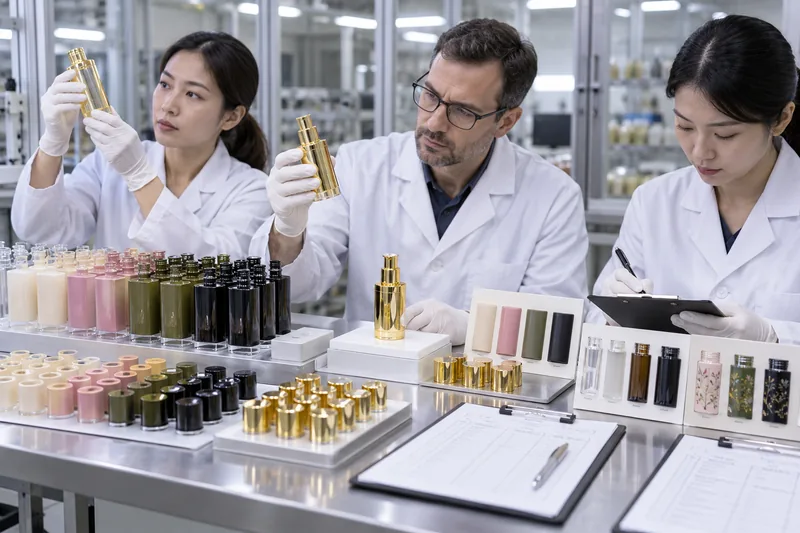
Comment utiliser les échantillons étalons et les échantillons limites ?
Un échantillon étalon est le composant ou l’assemblage cible approuvé. Les échantillons limites montrent les frontières de l’aspect acceptable, par exemple les extrêmes clair et foncé ou rouge et vert qui restent commercialement acceptables. Ils sont utiles, car une valeur numérique globale peut ne pas révéler une dérive directionnelle indésirable, une différence de texture ou une répartition particulière du revêtement.
Gérez les échantillons physiques comme des documents
- Attribuez à chaque échantillon une référence de pièce, un code couleur et finition, une révision, un fournisseur et un site, une date d’approbation et les signatures autorisées.
- Précisez s’il fait référence pour la couleur, la brillance, la texture, la répartition du revêtement, l’aspect de l’assemblage ou l’ensemble de ces éléments.
- Conservez-les à l’abri de la lumière, de la chaleur, des salissures, des rayures et des produits chimiques ; utilisez des protections de manipulation lorsque c’est possible.
- Conservez des exemplaires concordants chez la marque, le fournisseur de composants, le décorateur et l’assembleur ou le conditionneur ; vérifiez ces exemplaires par rapport à un étalon unique.
- Définissez les intervalles de remplacement ou de revérification en fonction de la stabilité du matériau et des manipulations. Un étalon décoloré ou jauni entraîne une dérive systématique.
- Reliez l’identifiant de l’échantillon aux données spectrales et à la méthode de mesure écrite ; l’échantillon physique et les valeurs numériques doivent toujours être associés.
Intégrez les contrôles de couleur et de décoration au plan global d’essais qualité des flacons cosmétiques. La validation de la couleur ne prouve ni l’adhérence du revêtement, ni la résistance à l’abrasion, ni la compatibilité, ni la tenue à la lumière, ni la résistance aux conditions de distribution logistique.
Que doit contenir un cahier des charges couleur pour un emballage cosmétique ?
- Nom du composant, référence et révision de la pièce, fournisseur, site de fabrication, moule ou outillage et identification des empreintes.
- Support ou grade exact de résine, teneur en matière vierge et en PCR et contrôles d’origine, additifs et procédé approuvé de coloration, de revêtement ou d’impression.
- Système et code Pantone et priorité des références physiques ; identifiants de l’étalon de marque, des échantillons étalons et des échantillons limites.
- Exigence d’opacité ou de translucidité, épaisseur de paroi ou de film pertinente pour la couleur, texture de surface et limites distinctes de brillance.
- Instrument, géométrie, ouverture, étalonnage, illuminant, observateur, SCI/SCE, formule d’écart et facteurs paramétriques.
- Point de mesure, dispositif de maintien, fond, épaisseur, état rempli ou vide, orientation, nombre de mesures et règle de calcul de la moyenne.
- Limites numériques globales et directionnelles, traitement des mesures individuelles par rapport aux moyennes, et acceptation visuelle sous des sources lumineuses identifiées.
- Échantillonnage entre lots, empreintes et étapes de production, échantillons témoins, communication des données et exigences de revue des tendances.
- Contrôles de durabilité à la lumière, à la chaleur, au contact de la formule, à l’abrasion, de l’adhérence et de la résistance à la distribution logistique, selon les exigences du décor et du marché.
- Critères déclenchant une notification de changement et une nouvelle approbation en cas de modification de matière, de colorant, de PCR, de revêtement ou d’encre, d’outillage, de site, de sous-traitant ou de procédé.
Communiquez aux fournisseurs l’objectif visuel de l’ensemble assemblé, et pas des codes couleur séparés sans contexte. Pour une étude propre à votre projet, contactez Boyu Packaging en précisant les matériaux du flacon et de la fermeture, le système et la référence Pantone, la finition, la couleur de la formule, les marchés cibles, les besoins annuels et de réassort, ainsi que les éventuelles données colorimétriques existantes.
Questions fréquentes
Le flacon et le bouchon peuvent-ils utiliser le même mélange-maître coloré ?
Uniquement si la résine porteuse du mélange-maître, les pigments et les conditions de transformation sont compatibles avec les deux résines, et si les pièces obtenues respectent l’aspect approuvé. Les systèmes associant flacon en PET et bouchon en PP nécessitent couramment des formulations différentes. L’utilisation du même concentré ou du même pourcentage ne garantit pas la correspondance visuelle et peut entraîner des risques de transformation ou de performance.
Un flacon en plastique peut-il reproduire exactement une couleur Pantone ?
Sa couleur peut être formulée pour respecter une tolérance visuelle et instrumentale convenue, mais le terme « exactement » est incomplet sans référence physique, matériau, finition, méthode de mesure et variation admissible. Les pièces transparentes, métalliques, nacrées ou fortement texturées peuvent nécessiter une validation propre à l’effet, au-delà d’une comparaison classique à un Pantone opaque.
Peut-on valider des échantillons de couleur à partir de photographies ?
Les photographies peuvent documenter le type et l’emplacement d’un problème, mais elles ne constituent pas des étalons définitifs de couleur fiables. Le traitement de l’appareil photo, la balance des blancs, l’éclairage, la compression du fichier et les écrans modifient la couleur. Validez des échantillons physiques ou des données spectrales convenues dans des conditions maîtrisées.
Faut-il valider la couleur avant ou après le remplissage ?
Validez les deux lorsque le flacon est transparent ou translucide, ou lorsque l’exposition à la formule peut modifier l’emballage. Le composant vide est nécessaire au contrôle de fabrication ; l’ensemble rempli représente le produit vu par les consommateurs et doit être inclus dans l’évaluation de compatibilité et de stabilité.
Le PCR rend-il la mise à la teinte plus difficile ?
C’est possible. Le PCR peut présenter une couleur de matière entrante non neutre et une variabilité entre lots plus importante qu’un grade vierge maîtrisé. L’effet pratique dépend du polymère, de la source et de la teneur en PCR, du tri et de la transformation, de la couleur cible et de l’opacité. Développez et validez la couleur dans la composition exacte contenant du PCR plutôt que de transposer une recette de résine vierge.
Que faire d’un lot de production dont la couleur est non conforme ?
Mettez-le en quarantaine, préservez la traçabilité et confirmez la référence et la méthode de mesure avant tout ajustement. Déterminez si le problème provient réellement de la couleur du support, de la brillance ou de la texture, de l’épaisseur du revêtement, du métamérisme, de l’effet de la formule ou d’une erreur de mesure. N’acceptez un écart qu’après examen autorisé du risque pour l’emballage assemblé ; ne mélangez pas et ne recolorez pas sans procédé de reprise validé.
Sources et références techniques
Consultées le 2 octobre 2026. Les normes doivent être achetées ou consultées dans leur édition intégrale en vigueur avant d’être intégrées à un contrat ou à une procédure de laboratoire.
- Pantone — Explication des étalons Pantone pour les plastiques
- CIE — ISO/CIE 11664-6:2022, formule d’écart colorimétrique CIEDE2000
- CIE — ISO/CIE 11664-2:2022, illuminants normalisés
- ASTM International — ASTM D2244-25, calcul des tolérances et des écarts colorimétriques
- ASTM International — ASTM D1729-22, évaluation visuelle des couleurs et des écarts colorimétriques
- ASTM International — ASTM D4086-18(2023), évaluation visuelle du métamérisme
- ASTM International — ASTM D523-25, brillance spéculaire
- ASTM International — ASTM E1164-23, données spectrométriques pour l’évaluation de la couleur des objets
- ASTM International — ASTM E1345-24, mesures multiples de couleur
- HunterLab — Mesure de la couleur des échantillons translucides
- Datacolor — Bonnes pratiques de mesure des échantillons de couleur
- X-Rite — Glossaire des technologies de la couleur, notamment SCI et SCE
- X-Rite — Pourquoi utiliser la lumière du jour dans une cabine lumineuse ?



 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch