














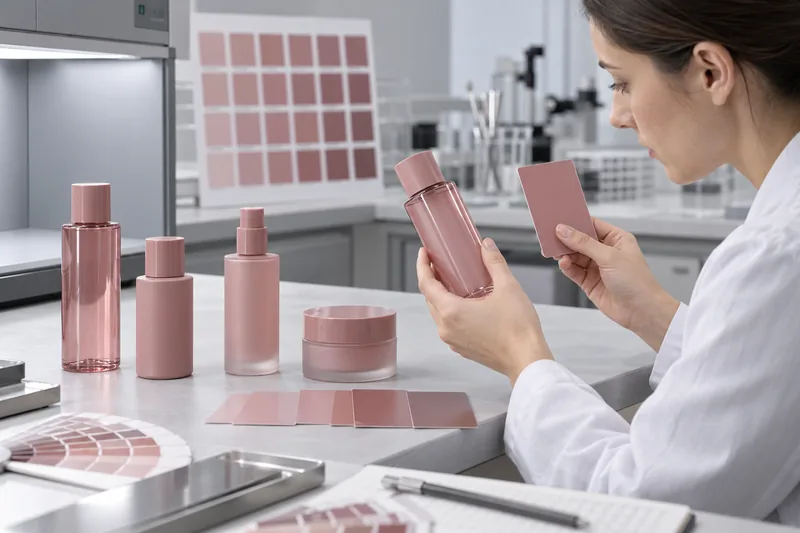
Respuesta directa: una misma referencia Pantone puede verse diferente en un envase cosmético y su tapa porque Pantone comunica un color objetivo; no establece una fórmula universal de pigmentos ni un aspecto idéntico en todos los materiales. Un envase de PET translúcido y brillante, una tapa de PP opaca y mate y un frasco de vidrio con recubrimiento pulverizado reflejan y transmiten la luz de manera diferente. El color base de la resina, el espesor de pared, la textura del molde, la dispersión de pigmentos, el calor del procesamiento, el espesor del recubrimiento y la luz de observación añaden variación. Para lograr una buena concordancia del conjunto, desarrolle y apruebe una formulación de color independiente para cada combinación de material, proceso y acabado, y controle después tanto el color medido instrumentalmente como el aspecto visual en las condiciones especificadas.
¿Por qué un mismo Pantone se ve diferente en un envase y su tapa?
El color no es solo un número de pigmento; es el resultado visual de la interacción de la luz con un objeto completo. El envase y la tapa pueden diferir en polímero, color natural de la resina, opacidad, espesor, forma, textura superficial y proceso de fabricación. Estas diferencias modifican las longitudes de onda que se absorben, dispersan, transmiten y reflejan hacia el observador. Por ello, el producto montado es la referencia visual final.
Un envase cosmético habitual ilustra el problema. Su cuerpo puede ser de PET transparente teñido de rosa y moldeado por estirado-soplado, mientras que su tapa es de PP opaco moldeado por inyección. El cuerpo se observa a través de dos paredes curvas y, a veces, a través de la fórmula envasada. La tapa se observa principalmente mediante la reflexión superficial de una pieza opaca plana o texturizada. Aunque ambos proveedores partan del mismo código Pantone, o incluso del mismo pigmento nominal, el consumidor no está viendo el mismo sistema óptico.
El objetivo correcto suele ser la armonía del conjunto
Si el objetivo comercial es que el envase y la tapa se vean iguales en el estante, cada componente puede necesitar una formulación de pigmentos o un espesor de recubrimiento diferente. Exigir el mismo porcentaje de concentrado de color en resinas distintas puede agravar la diferencia. Apruebe el envase montado y también cada componente por separado.
¿Qué especifica un color Pantone?
Una referencia Pantone es un objetivo de comunicación dentro de un sistema Pantone identificado. No es una formulación de resina, una tasa de dosificación de concentrado de color, una fórmula de recubrimiento, un nivel de brillo, un requisito de opacidad ni una tolerancia de producción automática. El proveedor debe formular el color para la resina, el proceso y el acabado reales.
Identifique el sistema y la referencia física, no solo un código en un correo electrónico. Una guía Pantone en papel representa tinta sobre un papel de características definidas; una muestra de plástico es una referencia inicial más pertinente para una pieza de plástico. Pantone describe sus muestras de plástico como patrones físicos destinados a mejorar la comunicación del color durante el diseño y la producción de plásticos. Ninguna de las dos referencias elimina la necesidad de aprobar los componentes de producción reales.
| Referencia suministrada | Qué permite hacer | Qué no demuestra |
|---|---|---|
| Solo el código Pantone | Identifica una familia de color prevista cuando también se conocen claramente el sistema y la guía Pantone. | Qué guía física o edición se consultó, su estado, el aspecto del sustrato, la tolerancia o la formulación. |
| Muestra o guía física Pantone | Proporciona un color objetivo tangible bajo condiciones de observación controladas. | Cómo se verá un envase curvo translúcido o una tapa mate; si las guías antiguas han cambiado de color. |
| Componente de producción aprobado | Muestra el color junto con el material, la geometría, la pared, el acabado y el proceso reales. | La variación de producción admisible si no se documentan las condiciones y los límites de medición. |
| Imagen en pantalla digital o fotografía de teléfono | Útil para comunicar la ubicación y la naturaleza de una posible diferencia. | Una aprobación fiable del color: las pantallas, las cámaras, el balance de blancos, la compresión y la luz ambiental alteran el aspecto. |
Siete factores que causan diferencias de color en los envases cosméticos
1. Color base de la resina y del sustrato
PET, HDPE, LDPE, PP, ABS, SAN, PETG, vidrio, aluminio y piezas recubiertas no parten de superficies incoloras idénticas. La resina natural puede ser transparente como el agua, azulada, lechosa o ligeramente amarilla; los aditivos y el contenido reciclado pueden modificar la base. Los pigmentos también se dispersan e interactúan de forma diferente con cada polímero y temperatura de procesamiento. Para seleccionar productos, compare los materiales y formatos de envases cosméticos de plástico antes de suponer que una formulación de color puede trasladarse del envase al cierre.
2. Opacidad, espesor de pared y fondo
Las piezas opacas se evalúan principalmente mediante la luz reflejada. Las piezas transparentes y translúcidas también transmiten luz, por lo que el espesor de pared, el fondo y lo que haya detrás del componente influyen en el resultado. Una fórmula coloreada puede intensificar, atenuar o modificar el tono de un envase; el espacio de aire sobre el producto puede verse diferente de la zona llena. Las orientaciones de HunterLab para muestras translúcidas destacan que debe seleccionarse y registrarse el espesor, y mantenerlo constante durante la medición.
Para un envase transparente o teñido, defina si el color se mide por transmisión, por reflectancia sobre un fondo especificado o sobre una placa correlacionada. No compare una tapa medida directamente con un envase medido sobre una mesa sin condiciones controladas.
3. Brillo, textura y geometría
Las superficies brillantes producen reflejos especulares; las superficies mates o texturizadas dispersan la luz. Por ello, un mismo color de base puede parecer más oscuro, más claro, más suave o menos saturado. La curvatura crea zonas variables de reflejos y sombras, mientras que las nervaduras, los relieves y la textura del molde hacen relevante la dirección de observación. ASTM D523 trata el brillo especular como una propiedad del aspecto medible por separado. Por tanto, deben especificarse conjuntamente el color y el brillo cuando importe la concordancia visual del conjunto.
4. Condiciones de moldeo y procesamiento
El desarrollo del color tiene lugar dentro de un proceso de fabricación. La dosificación del concentrado de color, la mezcla, el secado, la temperatura de fusión, la cizalla, el tiempo de residencia, la contaminación, la purga, el enfriamiento y las reglas de uso de material triturado pueden modificar la dispersión o degradar la resina, el pigmento o un aditivo. El moldeo por inyección de una tapa y el moldeo por soplado de un envase someten al material a historiales térmicos y de flujo diferentes. La estabilidad del color requiere un intervalo validado de condiciones de proceso, no solo una orden de compra del pigmento correcto.
5. Espesor de las capas de recubrimiento e impresión
El color pulverizado, el recubrimiento UV y la tinta forman películas aplicadas sobre un sustrato. Su opacidad, espesor, atomización, solapamiento, evaporación previa y curado modifican el color y el brillo finales. Un recubrimiento translúcido permite que el envase inferior contribuya al resultado. En impresión, pueden confundirse los efectos del espesor de la película y del color del sustrato; Datacolor señala que los cambios de espesor de una película de tinta transparente pueden parecer cambios de intensidad del color. Para los elementos gráficos, la guía de Boyu sobre serigrafía sobre frascos explica los controles relacionados de tinta, superficie, pantalla, dispositivo de sujeción y curado.
6. Iluminación y metamerismo
Dos muestras pueden coincidir bajo un iluminante y diferir bajo otro porque sus curvas de reflectancia espectral son distintas. Esto es metamerismo por cambio de iluminante. El iluminante estándar D65 de la CIE representa una fase de la luz diurna media a aproximadamente 6 500 K, pero los LED reales del comercio, la iluminación de oficinas y la luz cálida del hogar pueden tener distribuciones espectrales diferentes. ASTM D4086 proporciona un procedimiento visual para evaluar el metamerismo.
Apruebe bajo una condición estándar principal y evalúe los entornos secundarios de uso importantes. Un envase que cumple bajo D65, pero muestra diferencias visibles con la iluminación comercial de la marca, presenta un riesgo comercial real aunque su medición principal no cambie.
7. Diferencias de medición y presentación de muestras
Las diferencias en instrumentos, geometrías, aperturas, estado de calibración, iluminantes, observadores, ajustes especulares, materiales de fondo y lugares de medición pueden producir cifras no comparables. Un envase curvo que no cubra de forma constante el puerto de medición puede dejar entrar luz ambiental o medirse en zonas de pared distintas. La variación de medición puede confundirse con variación de producción si el método no está fijado.
Proceso de desarrollo del color en envases cosméticos
Un desarrollo fiable del color convierte de forma controlada la intención de la marca en formulaciones de producción específicas para cada componente. La secuencia siguiente se aplica a plásticos moldeados, con las adaptaciones pertinentes para vidrio recubierto, metal y decoración impresa.
- Defina el objetivo del conjunto. Identifique qué piezas deben coincidir, cuáles pueden contrastar intencionadamente, el color final de la fórmula, el brillo y la textura previstos, la iluminación comercial y la relación visual entre componentes contiguos.
- Emita una referencia controlada. Indique el sistema y el código Pantone y suministre una referencia física vigente. Si existe un patrón propio de la marca, identifique su revisión y su prioridad respecto a la referencia Pantone inicial.
- Cree una matriz de componentes. Para cada envase, tapa, collarín de bomba, pulsador, sobretapa y tarro, registre el sustrato o grado de resina, el contenido reciclado, el método de pigmentación, el proceso de moldeo o recubrimiento, el acabado, el proveedor y la planta de producción.
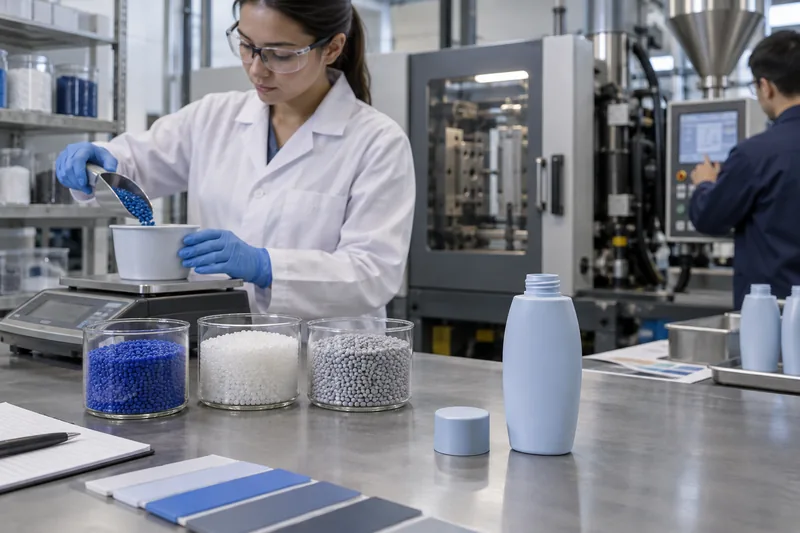
- Formule según el material y el proceso. El proveedor de colorantes o formulador de compuestos selecciona los pigmentos o tintes, la resina portadora y la concentración compatibles con el material base, el historial térmico, la opacidad, los requisitos normativos y de cumplimiento, y el aspecto objetivo.
- Realice pruebas de laboratorio y de utillaje. Las placas permiten formular con eficiencia, pero la aprobación final debe incluir piezas representativas de la producción prevista con el molde, la sección de pared, la textura y el proceso reales. Los envases curvos y las tapas texturizadas pueden diferir de las muestras planas.
- Mida y corrija según la dirección de la diferencia. Compare los componentes L*, a* y b* o L*, C* y h, no solo un valor ΔE. La dirección indica al formulador si la muestra es demasiado clara u oscura, roja o verde, o amarilla o azul.
- Apruebe el envase montado. Observe conjuntamente el envase, la tapa, la bomba y la decoración bajo luces definidas, tanto vacíos como llenos cuando la fórmula modifique el aspecto.
- Fije la referencia de producción. Registre los proveedores y grados de material y concentrado de color, el código de formulación, la dosificación, el intervalo de proceso, el molde y sus cavidades, el acabado, el método de medición, los límites numéricos, los patrones visuales y los requisitos de aprobación de cambios.
Color en masa, recubrimiento pulverizado o impresión: ¿qué método ofrece la mejor concordancia?
| Método de coloración | Puntos fuertes | Principales riesgos para la uniformidad del color | Control más adecuado |
|---|---|---|---|
| Concentrado de color incorporado al moldeo o resina precoloreada | El color atraviesa la pared; no hay película exterior que pueda descascararse; eficiente para producciones repetidas. | Variación de resina base o lote, dosificación, dispersión, espesor, cristalinidad, historial térmico y brillo de las cavidades. | Formulación específica para el material, dosificación gravimétrica cuando proceda, proceso controlado y medición de piezas reales. |
| Vidrio o plástico con recubrimiento pulverizado | Puede ocultar variaciones del sustrato y coordinar materiales diferentes; amplias opciones de acabados mates, brillantes y con efectos. | Espesor de película, cobertura de bordes y hombros, exceso de pulverización, mezcla de lotes, evaporación previa, curado, adherencia y resistencia química. | Especificación del recubrimiento, intervalo de aplicación y curado, medición de color y brillo, y validación de adherencia y contacto con la fórmula. |
| Serigrafía / impresión offset / impresión UV | Logotipos y gráficos precisos; las tintas planas pueden ampliar el sistema visual de la marca. | Opacidad de la tinta, transparencia que deja ver el sustrato, pantalla o plancha, viscosidad, curado y secuencia de sobreimpresión. | Combinación aprobada de tinta, sustrato y proceso, control del espesor de película y pruebas de adherencia, abrasión y resistencia química. |
| Efecto metálico, nacarado, metalizado o anodizado | Crea destellos direccionales, variación tonal según el ángulo y una apariencia de gama alta que un color uniforme no ofrece por sí solo. | El aspecto cambia mucho con el ángulo, la orientación de las partículas, la lisura del sustrato y el espesor de película. | Evaluación visual e instrumental multiangular y muestras límite específicas del efecto; no se base en una sola lectura ΔE sobre una superficie plana. |
El recubrimiento no es automáticamente «más preciso» y el color en masa no es automáticamente «más uniforme». Elija el método que pueda cumplir el conjunto de requisitos de aspecto, durabilidad, compatibilidad, reciclabilidad y condiciones comerciales. Si se aplica color al vidrio, revise los formatos de envases cosméticos de vidrio con la combinación final de esmerilado, recubrimiento y decoración, no solo con el vidrio sin tratar.
¿Cómo debe medirse el color de los envases cosméticos?
CIELAB describe el color mediante tres coordenadas: L* para la claridad, a* en el eje rojo–verde y b* en el eje amarillo–azul. Una fórmula de diferencia de color combina las diferencias en un valor como ΔE*ab o CIEDE2000 (ΔE00). ISO/CIE 11664-6 define la fórmula CIEDE2000; ASTM D2244 aborda los cálculos y destaca que los resultados de distintos sistemas de diferencia de color no son intercambiables mediante un simple factor universal.
Un método reproducible debe definir todos estos elementos
- Referencia: patrón físico aprobado o datos espectrales almacenados, ID único, revisión y estado.
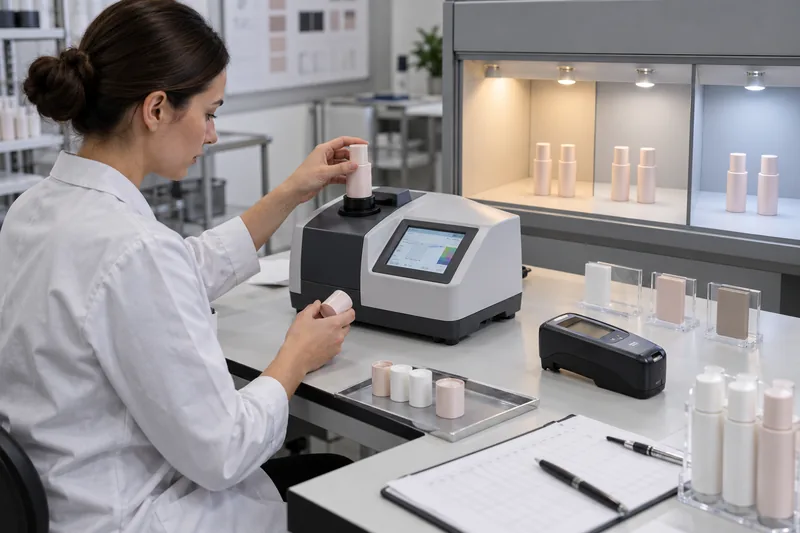
- Instrumento y geometría: clase y modelo de instrumento o equivalencia acordada, geometría de medición, calibración y plan de concordancia entre instrumentos.
- Iluminante y observador: por ejemplo, D65 y un observador estándar de la CIE especificado; no intercambie valores Lab sin estas condiciones.
- Condición especular: SCI/SPIN o SCE/SPEX. X-Rite define SCI como la inclusión de la reflectancia difusa y especular total, mientras que SCE excluye la reflexión especular. Utilice el mismo modo para el patrón y el lote.
- Fórmula de diferencia: ΔE*ab, CIEDE2000, CMC u otro sistema acordado, incluidos los factores paramétricos. «ΔE 2» está incompleto sin la fórmula y el método.
- Presentación de la muestra: estado del componente, acondicionamiento, fondo, espesor, condición de lleno o vacío, apertura, zona de medición, orientación y dispositivo de sujeción.
- Repeticiones: número y ubicación de las lecturas, rotación o reposicionamiento y tratamiento del promedio y del resultado individual.
- Medidas de aspecto independientes: brillo, turbidez o datos de efectos y multiangulares cuando influyan en la aceptación.
- Revisión visual: fuentes de la cabina de luz, color del entorno, formación del observador, distancia y ángulo de observación y configuración montada.
ASTM E1164 aborda los parámetros de los instrumentos, la calibración, los patrones y la selección de probetas para obtener datos espectrales precisos. ASTM E1345 proporciona un enfoque estadístico para utilizar mediciones múltiples y reducir la variabilidad de medición. Estas normas son bases útiles, pero la especificación del envase debe definir cómo se presenta cada componente curvo, translúcido o texturizado.
Una placa de color no puede sustituir a la pieza terminada
Una placa plana es útil para formular y comprobar el color intrínseco de un material porque ofrece un espesor controlado y una superficie de medición estable. El envase comercial puede verse diferente porque el estiramiento, la cristalinidad, la distribución de espesores, la curvatura, el pulido del molde y la textura modifican su aspecto óptico. Utilice una placa para controlar el material o el proceso solo después de demostrar la correlación de su resultado con el componente de producción. Cuando el envase real sea demasiado curvo o pequeño para una medición directa repetible, defina una zona de medición controlada o una placa complementaria fabricada con el mismo material y proceso validados, y mantenga la aprobación visual del envase montado como control independiente. Nunca sustituya sin comunicarlo una especificación de componente por datos de una placa.
¿Qué tolerancia ΔE deben utilizar los envases cosméticos?
No existe un límite ΔE universal para todos los envases cosméticos y sus tapas. ASTM D2244 establece que comprador y vendedor deben acordar la tolerancia admisible y el procedimiento de cálculo; también señala que el material, la proximidad, el brillo y la textura pueden modificar la relación entre una diferencia medida y su aceptabilidad comercial. Por tanto, una tolerancia copiada de la web de un proveedor no constituye una especificación completa.
Establezca el intervalo de aceptación correlacionando evaluaciones visuales controladas con datos instrumentales del envase real. Considere la proximidad entre piezas, si el color es un rasgo esencial de la marca, si la superficie es opaca o translúcida, la capacidad del proceso, las necesidades de pedidos posteriores y las consecuencias de rechazar piezas conformes o aceptar diferencias visibles.
No se base únicamente en el ΔE total
Dos lotes pueden tener la misma magnitud total de diferencia de color, pero desviarse en direcciones visualmente distintas. Registre los componentes direccionales o información equivalente de claridad, croma y tono. En un envase beige cálido, una pequeña desviación hacia el verde puede resultar más inaceptable que una desviación similar de claridad. Por ello, los límites específicos por componente pueden ser más útiles que un único límite esférico de «aceptación».
Utilice dos niveles de aceptación
- Conformidad de componentes: cada envase y tapa cumple su patrón aprobado de material y proceso según el método de medición escrito.
- Aspecto del conjunto: el envase completo se mantiene dentro de las muestras límite visuales aprobadas bajo iluminación principal y secundaria, incluidos el brillo, la textura y los efectos de la fórmula.
Esto resuelve una discrepancia frecuente: un envase y una tapa pueden cumplir sus respectivos patrones y, aun así, no combinar visualmente si dichos patrones no se coordinaron. A la inversa, materiales diferentes pueden verse armoniosos aunque sus coordenadas Lab medidas difieran porque la medición incluye efectos superficiales distintos.
Problemas frecuentes de color, causas probables y correcciones
| Problema observado | Primera distinción más útil | Causas probables | Acción correctiva |
|---|---|---|---|
| El envase y la tapa difieren desde la primera muestra | ¿Cumple cada pieza su propio patrón aprobado o se compararon ambas únicamente con Pantone? | Patrones no coordinados, resinas, procesos o acabados diferentes, referencia incorrecta o formulación independiente del proveedor. | Cree patrones de producción específicos por componente y apruebe el envase montado; ajuste las formulaciones por separado. |
| El lote es uniformemente demasiado claro, oscuro, rojo, verde, amarillo o azul | Revise la dirección de ΔL*, Δa* y Δb* con el mismo método. | Dosificación incorrecta, lote de resina base, lote o formulación de colorante, mezcla de recubrimiento o cambio del proceso. | Ponga el lote en cuarentena; verifique los materiales y la dosificación; corrija mediante una prueba controlada en lugar de realizar una adición no documentada en planta. |
| Vetas, puntos o remolinos | ¿El defecto es aleatorio, sigue la orientación del flujo o está vinculado al cambio de color? | Dispersión o mezcla deficiente, portador incompatible, contaminación, purga incompleta, aglomerados, humedad o exceso de material triturado. | Compruebe la compatibilidad del concentrado de color y la resina, el secado, el dosificador o mezclador, el estado del husillo y la purga; no incluya zonas defectuosas en el promedio de una única lectura de color. |
| Variación entre cavidades del molde | Haga un seguimiento del color y del brillo por cavidad y zona de medición fija. | Textura o pulido de la cavidad, enfriamiento, flujo, espesor de pared, ventilación o desequilibrio local del proceso. | Distinga el color del material de la superficie y el brillo; corrija el desequilibrio del utillaje o del proceso e incluya el muestreo por cavidad en la liberación. |
| Coincide en la cabina de luz diurna, pero no en la tienda | Compare bajo el entorno espectral real del comercio y otra fuente pertinente. | Sistemas de pigmentos metaméricos o acabado con efectos. | Reformule para reducir el metamerismo cuando sea viable o defina un límite aceptado bajo iluminación secundaria. |
| El envase vacío cumple; el envase lleno presenta un aspecto incorrecto | ¿El efecto depende del nivel de llenado o aparece con el envejecimiento? | Fórmula visible a través de la pared translúcida, cambio del fondo o del trayecto óptico, migración, ataque al recubrimiento o alteración del color de la fórmula. | Apruebe el aspecto con el envase lleno y realice ensayos de compatibilidad de envases cosméticos; investigue por separado los cambios de la fórmula. |
| El color cambia durante el almacenamiento o la exposición a la luz | Compare condiciones de oscuridad y luz, envases llenos y vacíos y muestras de control retenidas del componente y de la fórmula. | Degradación del pigmento, tinte o resina, solidez a la luz insuficiente, calor, oxidación, interacción con la fórmula o amarilleamiento del recubrimiento. | Detenga la liberación si no cumple la especificación; identifique si ha cambiado el envase o la fórmula mediante la guía de Boyu sobre investigación de alteraciones del color de la fórmula. |
Una secuencia de cinco pasos para determinar la causa raíz
- Ponga en cuarentena y conserve las pruebas. Registre la pieza, el lote, la cavidad, la hora, la máquina, los lotes de material, concentrado de color y recubrimiento, los ajustes de proceso, el estado de llenado y la iluminación.
- Confirme la comparación. Verifique el patrón aprobado, la calibración del instrumento, el método, el fondo, la zona de medición y el acondicionamiento de la muestra antes de modificar la producción.
- Distinga el color del aspecto. Compare SCI y/o SCE según lo especificado, mida el brillo por separado e inspeccione la textura, el espesor de película, la opacidad y la geometría.
- Realice pruebas cruzadas controladas. Utilice resina y concentrado de color o recubrimiento de conformidad conocida con el proceso actual, y el material sospechoso bajo condiciones de conformidad conocida cuando sea viable. Cambie un factor cada vez.
- Verifique la corrección dentro de la variación normal. Incluya cavidades, principio, mitad y final de la producción, lotes pertinentes y observación del conjunto montado, no una sola pieza seleccionada a mano.
Cómo mantener la uniformidad del color entre lotes
La repetibilidad depende de fijar todo el sistema aprobado y gestionar los cambios. Una orden de compra que solo diga «Pantone 7606 C» deja sin resolver la resina, el concentrado de color, el portador, la dosificación, la opacidad, el proceso, el acabado, el brillo, el método de medición y la tolerancia.
- Apruebe e identifique el grado exacto de resina base, la formulación del concentrado de color o precoloración, los aditivos, el origen del contenido reciclado y las reglas permitidas de uso de material triturado.
- Utilice equipos controlados de dosificación y mezcla adecuados para el proceso; calibre los dosificadores y registre los ajustes reales.
- Controle el secado, la temperatura de fusión y del horno, el tiempo de residencia, la velocidad, la presión, el enfriamiento, la viscosidad y los sólidos del recubrimiento, los parámetros de pulverización y el curado dentro de límites validados.
- Purgue adecuadamente los equipos entre colores; evite la contaminación por pigmentos anteriores, polvo, aceite y materiales de limpieza.
- Apruebe por lote y cavidad del molde cuando la variación lo justifique; examine muestras del arranque, de la producción estable y del final de la serie.
- Analice las tendencias de L*, a*, b*, ΔE y brillo en lugar de registrar únicamente la aceptación o el rechazo. Una deriva sostenida hacia un límite permite actuar antes de que se produzca un rechazo.
- Exija una revisión previa de los cambios de resina, concentrado de color o pigmento, origen o contenido de PCR, recubrimiento o tinta, textura del molde, utillaje o cavidad, proceso, subcontratista o planta de fabricación.
La resina reciclada puede aportar color propio de la materia prima y variabilidad entre lotes que exijan una estrategia de control distinta de la utilizada con resina virgen transparente. No prometa mantener sin cambios un pastel luminoso o un tinte transparente tras añadir PCR sin datos de producción. Aborde el contenido reciclado, el concentrado de color y la opacidad como un único problema de formulación y verifique después el rendimiento y el aspecto del envase resultante.
¿Cómo deben utilizarse las muestras patrón aprobadas y las muestras límite?
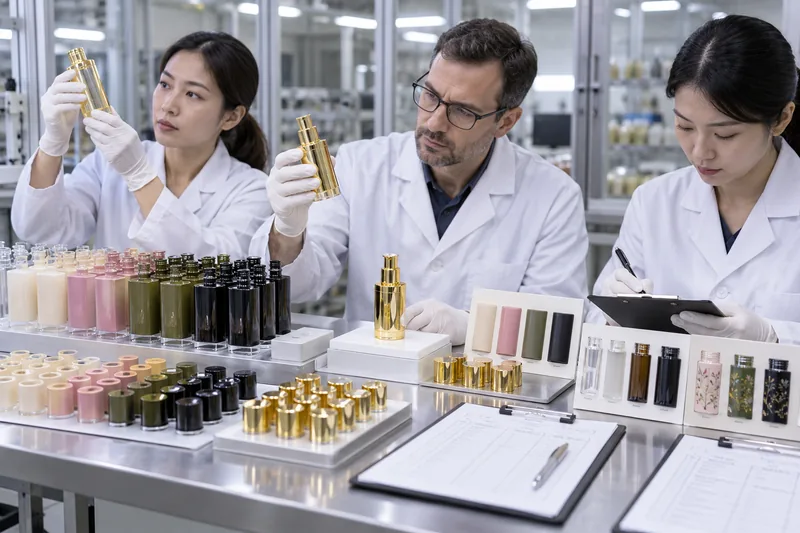
Una muestra patrón aprobada es el componente o conjunto que representa el objetivo aceptado. Las muestras límite muestran los extremos del aspecto admisible, por ejemplo, los límites claro u oscuro y rojo o verde que siguen siendo comercialmente aceptables. Son útiles porque un valor numérico total puede pasar por alto una desviación direccional indeseada, una diferencia de textura o un patrón de recubrimiento.
Controle las muestras físicas como documentos
- Asigne a cada muestra un número de pieza, código de color o acabado, revisión, proveedor o planta, fecha de aprobación y firmas autorizadas.
- Indique si controla el color, el brillo, la textura, la distribución del recubrimiento, el aspecto del conjunto o todos estos elementos.
- Guárdelas protegidas de la luz, el calor, la suciedad, los arañazos y la exposición química; utilice fundas de manipulación cuando sea práctico.
- Mantenga copias concordantes en la marca, el proveedor de componentes, el decorador y el montador o envasador; verifique las copias frente a un único patrón.
- Defina intervalos de sustitución o nueva verificación según la estabilidad del material y la manipulación. Un patrón decolorado o amarillento genera una deriva sistemática.
- Vincule el ID de la muestra con los datos espectrales y el método de medición escrito; las muestras físicas y los valores numéricos deben acompañarse mutuamente.
Incluya los controles de color y decoración en el conjunto del plan de pruebas de calidad de envases cosméticos. La aprobación del color no demuestra la adherencia del recubrimiento, la resistencia a la abrasión, la compatibilidad, la solidez a la luz ni la durabilidad durante la distribución.
¿Qué debe incluir una especificación de color de envases cosméticos?
- Nombre del componente, número de pieza y revisión, proveedor, planta de fabricación, identificación del molde o utillaje y de la cavidad.
- Sustrato o grado exacto de resina, contenido virgen o PCR y controles de origen, aditivos y método aprobado de coloración, recubrimiento o tinta.
- Sistema y código Pantone y prioridad de la referencia física; patrón de marca e identificadores de las muestras patrón aprobadas y límite.
- Requisito de opacidad o translucidez, espesor de pared o película relevante para el color, textura superficial y límites de brillo independientes.
- Instrumento, geometría, apertura, calibración, iluminante, observador, SCI/SCE, fórmula de diferencia y factores paramétricos.
- Lugar de medición, dispositivo de sujeción, fondo, espesor, estado lleno o vacío, orientación, número de lecturas y regla de promediado.
- Límites numéricos totales y direccionales, tratamiento de lecturas individuales frente a promedios y aceptación visual bajo fuentes de luz identificadas.
- Muestreo entre lotes, cavidades y etapas de producción, muestras retenidas, presentación de datos y requisitos de revisión de tendencias.
- Comprobaciones de durabilidad frente a luz, calor, contacto con la fórmula, abrasión, adherencia y distribución según las exigencias de la decoración y del mercado.
- Supuestos que exigen notificación de cambios y nueva aprobación por modificaciones de material, colorante, PCR, recubrimiento o tinta, utillaje, planta, subcontratista o proceso.
Envíe a los proveedores el objetivo visual del conjunto, no códigos de color separados sin contexto. Para una revisión específica de su proyecto, contactá a Boyu Packaging con los materiales del envase y del cierre, el sistema o referencia Pantone, el acabado, el color de la fórmula, los mercados objetivo, las necesidades anuales y de pedidos posteriores y cualquier dato de color disponible.
Preguntas frecuentes
¿Pueden el envase y la tapa utilizar el mismo concentrado de color?
Solo si el portador del concentrado de color, los pigmentos y el procesamiento son compatibles con ambas resinas y las piezas resultantes cumplen el aspecto aprobado. Los sistemas de envase de PET y tapa de PP suelen necesitar formulaciones distintas. Utilizar el mismo concentrado o porcentaje no garantiza la concordancia visual y puede generar riesgos de procesamiento o rendimiento.
¿Puede un envase de plástico reproducir exactamente un color Pantone?
Puede formularse para cumplir una tolerancia visual e instrumental acordada, pero «exactamente» es incompleto sin una referencia física, material, acabado, método de medición y variación admisible. Las piezas transparentes, metálicas, nacaradas o muy texturizadas pueden requerir una aprobación específica del efecto más allá de la comparación convencional con un Pantone opaco.
¿Pueden aprobarse muestras de color mediante fotografías?
Las fotografías permiten documentar el tipo y la ubicación de un problema, pero no son patrones finales de color fiables. El procesamiento de la cámara, el balance de blancos, la iluminación, la compresión de archivos y las pantallas alteran el color. Apruebe muestras físicas o datos espectrales acordados bajo condiciones controladas.
¿Debe aprobarse el color antes o después del llenado?
Apruebe ambos estados cuando el envase sea transparente o translúcido o cuando la exposición a la fórmula pueda modificarlo. El componente vacío es necesario para controlar la fabricación; el conjunto lleno representa el producto que ven los consumidores y debe incluirse en la evaluación de compatibilidad y estabilidad.
¿El PCR dificulta la igualación del color?
Puede hacerlo. El PCR puede presentar un color de materia prima no neutro y mayor variabilidad entre lotes que un grado virgen controlado. El efecto práctico depende del polímero, el origen y contenido de PCR, la clasificación y el procesamiento, el color objetivo y la opacidad. Desarrolle y apruebe el color en la estructura exacta con PCR en lugar de trasladar una formulación de resina virgen.
¿Qué debemos hacer con un lote de producción cuyo color no cumple?
Póngalo en cuarentena, conserve la trazabilidad y confirme la referencia y el método de medición antes de realizar ajustes. Determine si el problema es el color real del sustrato, el brillo o la textura, el espesor del recubrimiento, el metamerismo, el efecto de la fórmula o un error de medición. Acepte una desviación únicamente mediante una revisión autorizada del riesgo para el envase montado; no mezcle ni vuelva a colorear sin un proceso de reprocesamiento validado.
Fuentes y referencias técnicas
Consultado el 2 de octubre de 2026. Las normas deben adquirirse o consultarse en sus ediciones vigentes completas antes de incorporarlas a un contrato o procedimiento de laboratorio.
- Pantone — Explicación de los patrones Pantone para plásticos
- CIE — ISO/CIE 11664-6:2022, fórmula de diferencia de color CIEDE2000
- CIE — ISO/CIE 11664-2:2022, iluminantes estándar
- ASTM International — ASTM D2244-25, cálculo de tolerancias y diferencias de color
- ASTM International — ASTM D1729-22, evaluación visual de colores y diferencias de color
- ASTM International — ASTM D4086-18(2023), evaluación visual del metamerismo
- ASTM International — ASTM D523-25, brillo especular
- ASTM International — ASTM E1164-23, datos espectrométricos para la evaluación del color de objetos
- ASTM International — ASTM E1345-24, mediciones múltiples de color
- HunterLab — Medición del color de muestras translúcidas
- Datacolor — Buenas prácticas para medir muestras de color
- X-Rite — Glosario de tecnología del color, incluidos SCI y SCE
- X-Rite — ¿Por qué utilizar luz diurna en una cabina de luz?



 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch