結論: ボトルへのシルクスクリーン印刷は、円筒形のボトルがスクリーンと同期して回転する中、ステンシルメッシュの開口部からインクを押し出す仕組みで機能します。耐久性のある仕上がりは、インクだけでは得られません。適切なボトル表面、前処理、インクシステム、ステンシル、治具、硬化処理、および検証試験が不可欠です。 ガラスは通常、極めて清浄な表面が求められ、火炎処理やシラン系前処理が必要になる場合があります。PEやPPなどのプラスチックには、通常、適切な表面活性化処理が必要です。温度と湿度は、選定したインクの技術データシートに従う必要があり、一概に適用できる普遍的な数値はありません。.
この記事の内容
ボトルへのシルクスクリーン印刷は、どのように行われるのでしょうか?
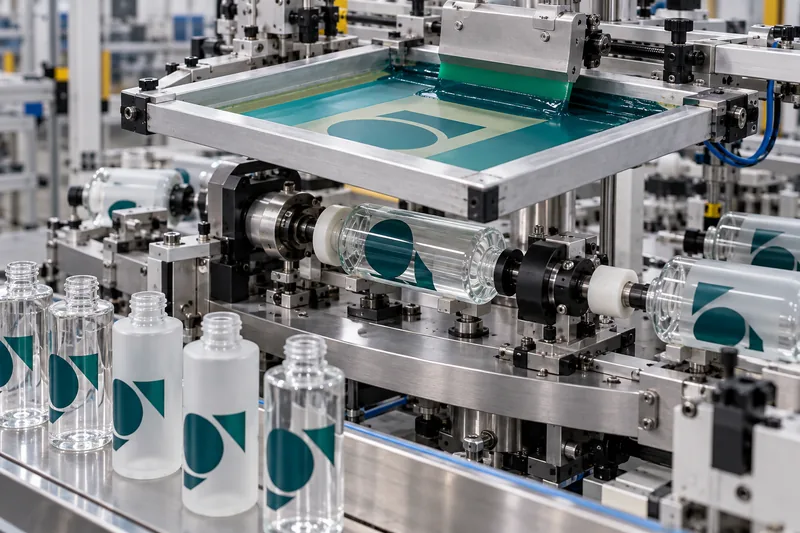
現代の「シルクスクリーン」用メッシュは通常、合成繊維製ですが、伝統的な名称は今でも広く使われています。図案は色ごとに分離され、張られたメッシュ上にステンシルを作成するために使用されます。画像部分は開いたままにされ、画像以外の部分は覆われます。印刷の際、ポリウレタン製のスキージがインクを開いたメッシュを通して押し出し、ボトルに転写します。.
平らな物は静止したままでも構いませんが、丸いボトルは同期した動きが必要です。マンドレル、ローラー、または治具を用いてボトルを固定します。スクリーンが移動するにつれて、ボトルはそれと同等の表面速度で回転します。ボトルが滑ったり、円周がずれたり、治具が偏心していると、線が二重になったり、文字が伸びたり、後半の色が合わなくなったりします。.
その後、インクは印刷可能な液体膜から、耐性のある固体膜へと変化する必要があります。インクの種類によっては、この変化は、UVまたはUV-LEDによる重合、溶剤の蒸発、化学的架橋、熱硬化、あるいはこれらの組み合わせによって起こります。「指で触って乾いている」状態は、完全に硬化している状態や化学的耐性がある状態とは異なります。.
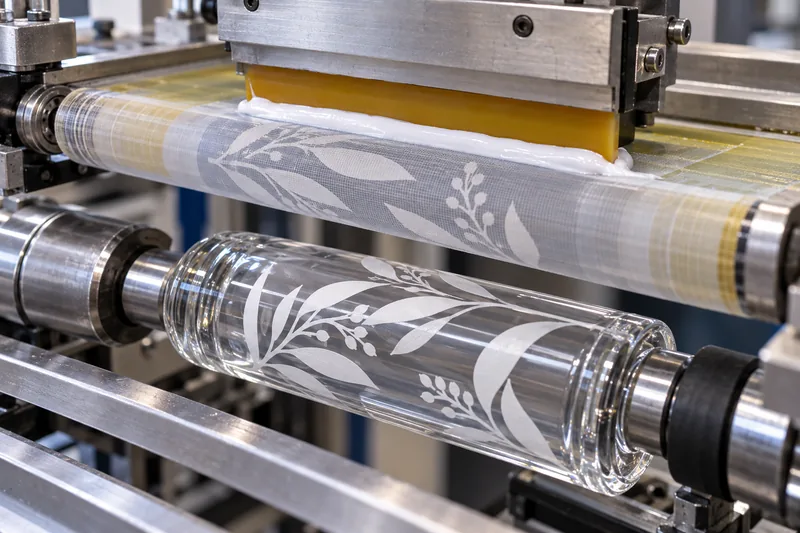
ボトルへのスクリーン印刷の全工程
1. ボトルおよび最終用途の仕様を定義する
印刷業者は、単に「プラスチック」や「ガラス」というだけでなく、その基材について詳しく把握しておく必要があります。プラスチックの場合、これには樹脂のグレード、再生材の含有率、着色剤、離型剤、およびあらゆるコーティングが含まれます。ガラスの場合、これにはコールドエンドコーティング、スプレー着色、つや消し加工、および印刷面の下にあるその他の装飾が含まれます。 また、チームは充填処方、予想される保存期間、浴室や旅行先での使用環境、ターゲット市場、さらにボトルが握られたり、洗浄されたり、あるいは使用者の手にアルコール、油、日焼け止めが付着した状態で取り扱われるかどうかについても定義する必要があります。.
2. アートワークを分離し、印刷可能領域を設定する
通常、各スポットカラーには、それぞれ個別の見本色、網版、および印刷ステーションまたはパスが必要です。 細かい反転文字、ハーフトーン、および巻き回りグラフィックは、大きな単色のロゴよりもきめ細かな制御が必要です。装飾領域には、急激なテーパー、金型のパーティングライン、エンボス加工、および急激な直径の変化を避ける必要があります。円筒状のスクリーンは、自身の開始点と終了点の重なり部分で完全に印刷できないため、多くの場合、継ぎ目用の隙間が必要となります。.
3. スクリーンと治具を準備する
メッシュ数、ステンシルの厚さ、張力、およびスキージの硬さが、インク膜の厚さと画像の鮮明さを決定します。治具は、再現性のある基準点に基づいてボトルを位置決めし、変形させずに支える必要があります。壁厚、楕円度、底部の盛り上がりによって回転が変化する可能性があるため、プリンターは理想的な図面ではなく、実際の生産用ボトルを用いて適格性を確認する必要があります。.
4. 洗浄と前処理
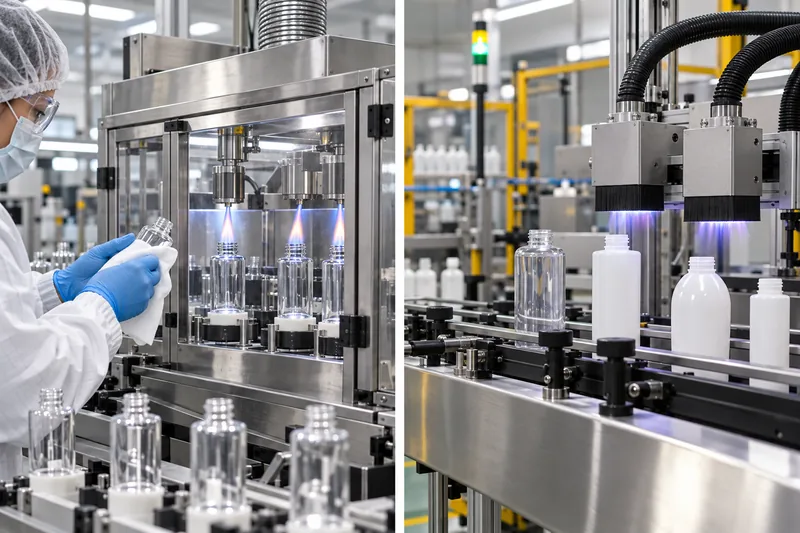
ほこり、油、シリコーン、指紋、結露、離型剤の残留物は、ピンホールや全面的な密着不良の原因となる可能性があります。洗浄と前処理は別々の工程です。洗浄は汚染物質を除去し、火炎、コロナ、プラズマ、または化学処理は表面を変化させ、インクが濡れやすく、密着しやすくします。 前処理の効果は保管中に低下する可能性があるため、表面エネルギーは印刷工程の直前に測定する必要があります。.
5. インクを混ぜて調整する
インクとボトルを規定の室温範囲内に調整し、顔料を十分に混合した上で、インクサプライヤーが許可した希釈剤、硬化剤、または接着促進剤のみを添加してください。ロット番号、混合比率、混合時間、およびポットライフの期限を記録してください。 無計画な希釈を行うと、数分間だけ印刷性が向上するかもしれませんが、その一方で、不透明度、硬化性、エッジの鮮明度、および耐薬品性が低下する恐れがあります。.
6. 印刷、フラッシュ硬化、見合わせ合わせ
位置、色、不透明度、エッジの品質、継ぎ目について、初回サンプルを承認してください。多色印刷のボトルでは、次のスクリーン印刷の際に前の色が浮いたりにじんだりしないよう、一貫した配置と十分な中間硬化が必要です。また、色間の硬化が過度になると、一部のUVシステムでは層間密着性が低下する可能性があります。インクサプライヤーが指定するオーバープリントウィンドウが重要となります。.
7. 最終硬化、調整、および確認
UVの強度、照射量、ランプのスペクトル、距離――あるいはオーブンでの処理時間やボトルの温度――は、コンベアの速度だけから推測するのではなく、必ず測定する必要があります。印刷物を冷却させ、2液型または溶剤系の場合は、最終試験を行う前に規定の架橋時間を待ってください。 例えば、Nazdar社は、同社の溶剤系コンテナ用インク「5100」が、乾燥後5~7日で最終的な特性に達すると指摘しています。この遅延は製品固有のものですが、即時のテープテストでは成熟した性能が正しく評価されない理由を如実に示しています。.
ガラス瓶とプラスチック瓶のスクリーン印刷
印刷の仕組みは似ていますが、密着性の問題は異なります。ガラス瓶は、プラスチックであれば変形してしまうような高温での硬化にも耐えることができます。また、表面エネルギーの低いポリオレフィンは活性化処理が必要です。さらに、塗装されたガラス瓶は、インクがガラスに直接密着するのではなく、塗装面に密着するため、コーティングされた基材として扱う必要があります。.
| 決定点 | ガラスとプラスチックでは何が違うのか |
|---|---|
| 表面 | ガラス: 清潔な状態であれば化学的に接着性がありますが、コールドエンドコーティング、シリコーン、グリース、スプレー塗料は接着を妨げる可能性があります。. プラスチック: PET、HDPE、LDPE、PPはそれぞれ挙動が異なり、PPとPEは通常、活性化処理が必要となります。. |
| 前処理 | ガラス: 特定のインク/コーティングシステムについては、洗浄に加え、炎処理、シラン処理、またはパイロシル系の処理が指定される場合があります。. プラスチック: 通常、制御された炎、コロナ、またはプラズマ処理が行われ、印刷前にダイン値が確認されます。. |
| インクと硬化 | ガラス: UV硬化型、2液型、および熱硬化型のガラス用インクをご用意しています。. プラスチック: インクは、使用する樹脂と完全に一致している必要があり、ボトルを絞っても十分な柔軟性を維持できなければなりません。また、硬化温度によってパッケージが変形してはなりません。. |
| 主な不具合 | ガラス: 汚染、または適合しないコーティング・インク。. プラスチック: 表面エネルギーの不足、処理効果の低下、樹脂のばらつき、ボトルのたわみ、または熱による変形。. |
| 検証 | いずれも、接着性、耐摩耗性、および耐薬品性試験が必要です。また、プラスチックについては、必要に応じて圧縮・曲げ試験を行う必要があります。ガラス装飾品については、熱処理およびコーティング工程の後に検査を行う必要があります。. |
基板そのものをより広く見るには、Boyuの 化粧品用ガラス容器を参照し、 や プラスチック製の化粧品ボトル 選択肢。ボトルがまだ開発中の場合は、 ガラス製香水瓶の製造工程 装飾を施す前に、寸法のばらつきや表面のコーティングを管理しなければならない理由を説明しています。.
ボトルには何色まで印刷できますか?
普遍的な最大値など存在しない。. スポットカラーが1色の場合が最も単純で、位置合わせの許容範囲も最も広い。適切な設備であれば、スポットカラーを2~3色使用するのは一般的なことだが、印刷機に十分なステーションがあり、ボトルに確実な位置決め機能があり、かつデザインが許容される見当誤差の範囲内であれば、4色以上も印刷可能である。通常、スポットカラー1色ごとに、個別のスクリーンと印刷パスが必要となる。.
4色プロセススクリーン印刷も存在します(ISO 12647-5は4色スクリーン印刷のプロセス管理について規定しています)が、この規格はボトルに特化した承認基準ではありません。 小型の曲面ボトルでは、ハーフトーンドット、テーパー、継ぎ目の位置、見当合わせなどの要因により、プロセス印刷はスポットカラーのグラフィックよりも許容範囲が狭くなることがあります。写真のような効果を求めるブランドは、スクリーンがより多ければ多いほど良いと決めつけるのではなく、スクリーン印刷と熱転写、粘着ラベル、あるいはダイレクトデジタル印刷を比較検討すべきです。.
予期せぬ高額な出費を防ぐアートワークのルール
サプライヤーに対し、承認済みの図面に、印刷可能な円周、継ぎ目間隔、見当の許容誤差、最小の正像および反転像の線幅、ならびに色順を明記するよう依頼してください。実際の生産サンプルは、想定される照明条件下で承認してください。画面上の画像やデジタルプルーフでは、不透明度、表面の光沢、インクの厚みによる手触り感を正確に再現することはできません。.
どのような温度と湿度が必要ですか?
これに対する唯一の正解というものは存在しません。適切な環境条件は、インクの技術データシート、製版用薬品、および基材によって決まります。目標となるのは、粘度の安定化、結露の防止、溶剤の蒸発やUV照射の制御、清浄な空気、そして再現性のある硬化です。.
| 公開された例 | 正しい解釈 |
|---|---|
| Nazdar 2300 UV/UV-LEDインク:18~32°C | サプライヤーによると、印刷および硬化に最適なインク温度は65~90°F(18~32°C)とのことです。インクが冷えると粘度が高くなり、高温になると輪郭がぼやける可能性があります。これはインクごとに異なる範囲であり、印刷現場における普遍的なルールというわけではありません。. |
| Marabu MGHTの例:20~25°C、45~60% RH | これらは、当該の高温用ガラスインクにおける理想的な印刷条件として記載されたものです。サプライヤーの承認なしに、他のUVインクや溶剤系インクにこれを適用してはなりません。. |
| UV作業エリア | スクリーン上のインクが硬化し始める原因となるため、散乱した日光や紫外線を遮断してください。インクは常に覆い、指定された場合は適切なフィルターを使用し、ランプの稼働時間だけに頼るのではなく、ランプの出力を監視してください。. |
有用な生産記録には、室温および相対湿度、ボトルとインクの温度、インクのロット番号と混合時間、ダイン値、メッシュ、ステンシル、スキージ、印刷機の速度と圧力、UV強度と照射量またはオーブンのプロファイル、ならびに検査結果などが含まれます。 低温の倉庫から搬出されたボトルは、目に見えない結露が接着不良の原因とならないよう、室温と湿度が平衡状態になるまで放置する必要があります。.
粉塵対策は、温度管理と同じくらい重要です。シリコンスプレー、潤滑剤、離型剤は、印刷エリアから遠ざけてください。換気、個人用保護具、可燃性、および紫外線遮断については、各インクの安全データシートに従ってください。臭いのない硬化済みの印刷物が望ましいですが、臭いがあるからといって、完全に硬化したとは限りません。.
ボトルへの印刷を長持ちさせ、剥がれにくくする方法
“「色あせない」という要件は、検証可能な受け入れ基準に変換する必要があります。バスルームにあるシャンプーのボトル、香水のボトル、アルコールベースのスプレーは、それぞれ異なる化学物質や取り扱い条件にさらされています。以下の管理策が最も効果的です:
- 基板を固定してください。. 使用する樹脂の種類、再生材の含有率、色、ガラスコーティング、またはスプレー塗料を明記してください。印刷内容に変更が生じた場合は、再検証が必要になる場合があります。.
- 前処理を測定する。. 「火炎処理済み」という事実を証拠として受け入れてはなりません。例えば、Nazdar社のUVコンテナ用インクの場合、PEおよびPPには少なくとも44ダイン/cmが推奨されていますが、他のインクでは異なる基準が必要となる場合があります。.
- 互換性のあるインクシステムを使用してください。. インク、触媒、希釈剤、プライマー、およびオーバープリント用クリアコートは、承認された組み合わせから選択する必要があります。クリアコートを塗布することで耐摩耗性は向上するかもしれませんが、下地との密着性が不十分な場合はそれを補うことはできません。.
- フィルムを管理し、硬化させる。. メッシュ、ステンシル、スキージ、およびインクの温度管理によって形成された膜。UVインクの場合は、照度とエネルギー量を測定する。硬化不足は、密着性の低下、ブロッキング、臭気、耐久性の低下を引き起こす可能性がある。一方、過度な硬化は、一部のシステムにおいて柔軟性の低下や層間接着力の低下を招くことがある。.
- 最終的な判断を下す前に、少し待ってください。. テストを行う前にUVプリントを十分に冷却し、2液型インクや溶剤系インクについては、架橋時間を完全に確保してください。.
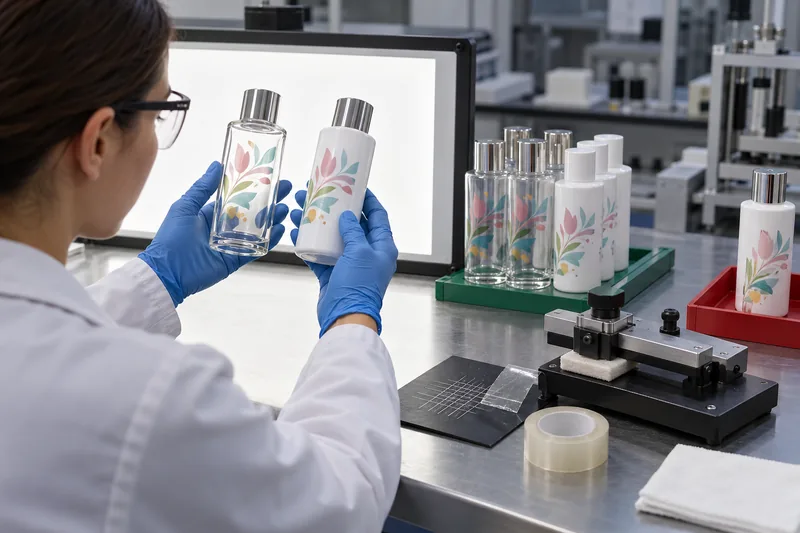
- 実際のユースケースをテストする。. 目視検査に加え、実際の配合物および想定される汚染物質を用いて、引っかき・摩耗試験、テープ剥離試験またはクロスハッチ剥離試験、水および湿気への曝露試験、ならびに摩擦試験または浸漬試験を実施する。また、変形可能なボトルについては、圧縮試験または曲げ試験も実施する。.
ASTM D3359では確立されたテープ試験方法が規定されていますが、ASTMは同時にその限界についても指摘しています。すなわち、表面処理や作業者の技術が結果に影響を与えること、またこの方法は主に金属基材上のコーティングを対象として開発されたものであることです。買い手と売り手の間で合意された、文書化された方法および合格基準を使用してください。即興的なテープ引き試験を、普遍的な認証として扱ってはなりません。Boyuのガイドによると、 化粧品用ボトルに必要な試験 装飾検査が、より広範なパッケージ適格性評価計画の中でどのような位置づけにあるかを示しています。.
ボトルへのスクリーン印刷における欠陥:原因と是正措置
| 欠陥 | 考えられる原因と適切な対応 |
|---|---|
| テープ剥離試験または引っかき試験におけるインクの剥離 | 基材の種別、汚染の有無、ダイン値、処理経過時間、インクの適合性、触媒の比率、硬化エネルギー、および経過した架橋時間を確認してください。当該ロットを隔離し、不具合の原因を特定する前に、単に炎やランプの出力を上げたりしないでください。. |
| 魚眼、ピンホール、または空洞 | シリコーン、油分、ほこり、水分、濡れ性の不良、または空気の混入が疑われる場合は、ラインと装置を清掃し、表面エネルギーを確認するとともに、周辺のエアロゾルを管理してください。インクの量を増やしても、汚染が解消されることはほとんどありません。. |
| 輪郭がぼやける、またはにじむ | ボトルのずれ、スキージの圧力が強すぎないか、インクの粘度が低すぎないか、スクリーンとボトルの位置合わせ、ステンシルの損傷、およびフラッシュ硬化が不十分でないかを確認してください。承認された温度および機械的な設定を再設定してください。. |
| 二重像または位置合わせのずれ | 方向基準、ボトルの楕円度、マンドレルの振れ、スクリーンの張力、停止位置、および色ごとの硬化状態を確認してください。アートワークを調整する前に、ボトルの寸法ばらつきと印刷機のばらつきを区別してください。. |
| 不透明度の低さ、または色のばらつき | 顔料の混合状態、粘度、インクの温度、メッシュ、ステンシルの厚さ、スキージの状態、フィルム重量、およびボトルの背景色を確認してください。所定の照明条件下で、実物のマスターと比較してください。. |
| インクはスクリーン内で乾燥または硬化します | 溶剤系インクの場合は、蒸発状況、作業の途切れ、および希釈剤の選定を確認してください。UVインクの場合は、不要な紫外線や日光を遮断し、容器の蓋をしっかりと閉めてください。ステンシルが損傷する前に、指定の洗浄液で洗浄してください。. |
| ボトルを握ると、プリントにひびが入る | インク膜が脆すぎる、過度に硬化している、厚すぎる、あるいはその樹脂に適していないために変形が生じている可能性があります。より柔軟性の高いインクシステムを採用し、充填済みのボトルについて、想定される圧搾サイクルにわたって試験を行ってください。. |
印刷に誤りがあった場合は、どうすればよいでしょうか?
プロセスを停止し、影響を受けた時間帯を特定して、ボトルを隔離してください。. 手直し作業は、品質部門の承認を得るとともに、実際に装飾が施された基材上で検証されなければなりません。見た目上は良好な修復であっても、接着強度が低下したり、コーティングを侵食したり、応力亀裂を引き起こしたりする可能性があります。.
| 印刷状態 | 実用的な性質 |
|---|---|
| 濡れている、あるいはまだ乾いていない | サプライヤーが承認した洗浄剤であれば、プラスチックにひび割れを生じさせず、塗装を傷めない限り、インクを除去できる場合があります。その後、洗浄を行い、必要に応じて再処理を行い、付着性および外観の試験に合格したことを確認してから再印刷を行ってください。. |
| 素のガラスに焼き付け | 化学的または機械的な剥離を慎重に行うことは可能かもしれませんが、ガラスに傷がついたり、残留物が残ったり、コーティングが変化したりする恐れがあります。剥離方法を検証し、再加工したボトルをすべて検査してください。. |
| プラスチックまたは塗装ガラスに硬化処理を施したもの | 強引に除去しようとすると、基材や下地塗膜を損傷することがよくあります。隠れた耐久性の欠陥を生じさせるよりも、その製品を不適合とする方が、多くの場合、安全かつ経済的です。承認された工程範囲外で、再火炎処理や再焼付けを行わないでください。. |
| オーバープリントまたはカバアップ | 修正後のアートワーク、フィルムの厚み、色、層間密着性、および硬化状態が検証された場合にのみ使用してください。元の印刷跡が残っている場合や、追加の層によって柔軟性が低下する場合は、エラーを隠蔽することは認められません。. |
購入者向け承認チェックリスト
- ボトルの樹脂の種類やガラス・コーティングの構成を正確に指定し、承認されていない変更を禁止する。.
- 寸法入りの装飾図面、パントン色見本または実物のカラーマスター、継ぎ目の隙間、および見当合わせの許容誤差を承認する。.
- インクの種類、硬化方法、および前処理に関する証拠の提出を求めます。独自の配合の詳細については必要ありませんが、トレーサビリティは必須です。.
- ピンホール、汚染、不透明度、位置、および色について、外観上の許容限界を定義する。.
- 接着試験、摩擦試験、引っかき試験、配合試験、湿度試験、圧搾試験について、調整時間および合格/不合格基準を定義する。.
- 量産に入る前に、装飾や充填が施された適合性サンプルを承認してください。空の金色のサンプルだけでは不十分です。.
- 初回承認、定期的な工程内検査、ロット識別、および保存試料の確保を義務付ける。.
- 手直し、選別、交換、および仕様逸脱の承認について、事前に取り決めをしておくこと。.
よくある質問
スクリーン印刷は防水性がありますか?
基材、前処理、インク、硬化処理が適切であれば耐水性は得られる場合がありますが、「防水」であるとは限りません。長時間水や湿気にさらした後の充填済みボトルを試験し、使用状況に合致する場合は、濡れた状態での摩擦試験も実施してください。.
同じインクで、ガラス瓶とプラスチック瓶の両方に印刷できますか?
一部のインクシリーズでは複数の基材が記載されていますが、1つの配合や硬化条件が、あらゆるガラスコーティング、PET、HDPE、PPのグレードに適していると想定すべきではありません。それぞれの構成については、予備試験および最終用途試験を行う必要があります。.
なぜスクリーン印刷は工場では合格するのに、後で剥がれてしまうのでしょうか?
考えられる原因としては、架橋が不完全であること、化学的侵食、湿気、処理の劣化、基材やコーティングのばらつき、ボトルのたわみ、およびインクが最終的な物性を獲得する前に試験が行われたことなどが挙げられます。保管されたサンプルや記録された工程データは、経年変化と製造上のばらつきを区別するのに役立ちます。.
UVインクは、溶剤系インクや2液型インクよりも常に優れているのでしょうか?
いいえ。UV硬化は迅速に行え、効率的な生産を支えますが、ランプのスペクトル、シャドウイング、塗膜厚、および密着性は適切に管理する必要があります。溶剤系や2液系は、特定の基材や耐性要件に適している場合があります。最適なシステムとは、実際のボトルと配合で検証済みのものです。.
実際のボトルでデコレーションの試し塗りをご希望ですか?
ボトル素材、アートワーク、使用色数、充填処方、および目標試験データをBoyu Packagingにお送りください。生産仕様が確定する前に、印刷可能領域、装飾工程、およびサンプル検証計画を評価いたします。.
出典および技術的参考資料
上記のパラメータは、特定のシステムにおける例です。必ず、実際に購入したインクに関する最新の技術データシートおよび安全データシートをご参照ください。.
 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch