








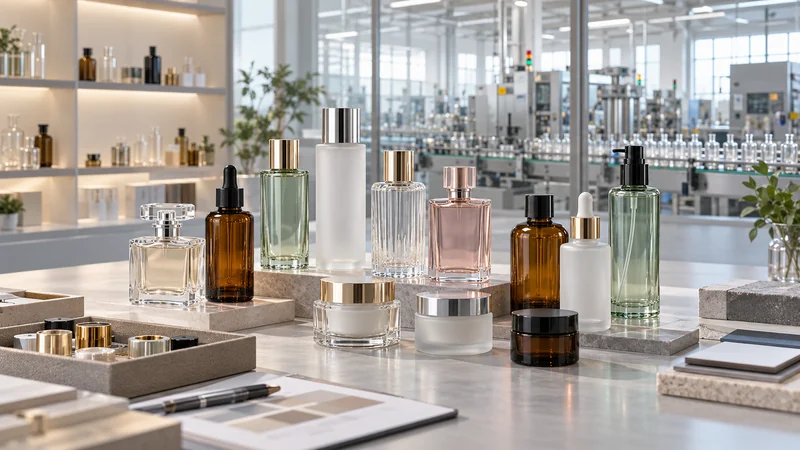



要点: 同じパントーンの参照番号でも、化粧品ボトルとキャップでは見た目が異なる場合があります。これは、パントーンが色の目標値を提示するものであり、あらゆる素材において普遍的な顔料の配合や同一の外観を生み出すものではないためです。 光沢のある半透明のPETボトル、不透明なマット仕上げのPPキャップ、スプレー塗装されたガラスボトルは、それぞれ光を反射・透過する性質が異なります。樹脂の基材色、肉厚、金型の質感、顔料の分散状態、加工時の熱、コーティングの厚さ、そして観察時の光の条件などが、さらに色調のばらつきをもたらします。組み立て後の色を可能な限り一致させるためには、以下の手順で開発・承認を行ってください。 素材・工程・仕上げの組み合わせごとに個別の色調配合, 、そして所定の条件下で、楽器の音色と視覚的な外観の両方を制御する。.
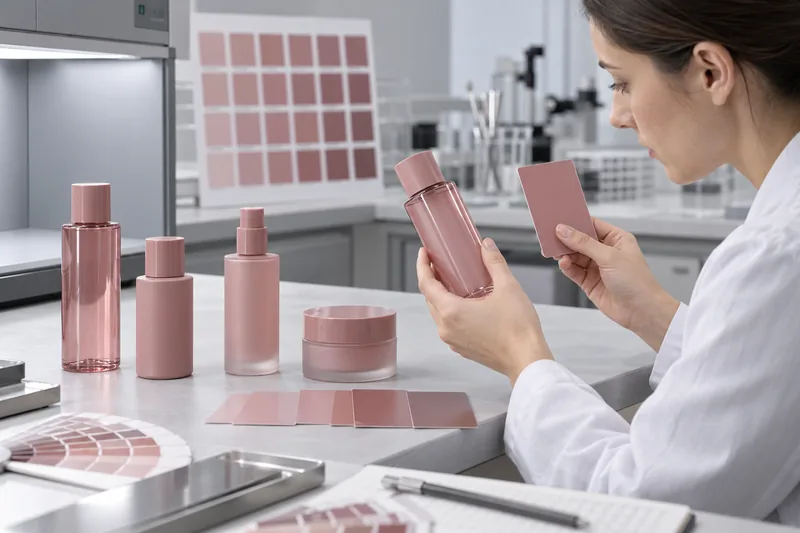
なぜ同じパントーン色でも、ボトルとキャップでは見え方が違うのでしょうか?
色は単なる顔料番号ではなく、光が物体全体と相互作用した結果として生じる視覚的な現象です。ボトルやキャップは、使用されるポリマー、天然樹脂の色、不透明度、厚さ、形状、表面の質感、製造工程などが異なる場合があります。 こうした違いによって、どの波長が吸収され、散乱され、透過され、観察者に向かって反射されるかが変化します。したがって、組み立てられた製品こそが、最終的な視覚的な基準となります。.
ある一般的な化粧品パッケージがこの問題をよく表しています。そのボトルは、ピンクがかった透明なPETを延伸ブロー成形したもので、キャップは不透明なPPを射出成形したものです。 ボトルは、2つの曲面を通して、また場合によっては中に入っている製品液を通して見られます。一方、キャップは主に、平らな、あるいはテクスチャー加工が施された不透明な部分からの表面反射によって視認されます。たとえ両方のサプライヤーが同じパントンコード、あるいは同じ名称の顔料を使用していたとしても、消費者の目に映る光学システムは同一ではないのです。.
通常、正しい目標は「調和のとれた全体」です。
販売上の目標として、棚に並んだ際にボトルとキャップの外観を統一したい場合、各構成部品ごとに異なる顔料配合やコーティングの厚みが必要になる可能性があります。異なる樹脂に対して同じマスターバッチの配合比率を要求すると、色味の不一致がさらに悪化する恐れがあります。個々の構成部品だけでなく、組み立てられたパッケージ全体についても承認を行う必要があります。.
パントーンカラーは何を規定しているのでしょうか?
パントーン参照値とは、特定のパントーンシステムにおけるコミュニケーション上の目標値です。これは、樹脂の配合、マスターバッチの添加率、コーティングのレシピ、光沢度、不透明度の要件、あるいは自動生産における許容誤差などを指すものではありません。サプライヤーは、実際の樹脂、製造プロセス、仕上げに合わせて、依然として色を調合する必要があります。.
電子メールに記載されたコードだけでなく、システムおよび物理的な基準を特定してください。パントーンの紙用カラーガイドは、規定された用紙条件におけるインクの色を表しています。一方、プラスチック部品にとっては、プラスチックチップの方がより適切な基準となります。パントーンは、自社のプラスチックチップを、プラスチックの設計および製造における色情報の伝達を改善することを目的とした物理的な基準として位置づけています。いずれの場合も、実際の生産部品の承認が必要なくなるわけではありません。.
| 参考資料を添付しました | できること | 証明できないこと |
|---|---|---|
| パントーンコードのみ | パントーンシステムおよびガイドが明確である場合に、意図するカラーファミリーを特定します。. | どの物理的なガイド/版が参照されたか、その状態、基材の外観、許容範囲、または配合について。. |
| 実物のパントーンチップ/ガイド | 管理された観察条件下で、具体的な色基準を提供します。. | 湾曲した半透明のボトルやマット仕上げのキャップがどのように見えるか、また、以前のガイドに変化はないか。. |
| 承認済み生産部品 | 実際の素材、形状、壁面、仕上げ、および加工工程とともに、色合いを表現しています。. | 測定条件および限界値が文書化されていない場合の、許容される生産ばらつき。. |
| デジタル画面の画像または携帯電話で撮影した写真 | 不一致が疑われる箇所やその性質を伝えるのに役立ちます。. | 信頼性の高い色確認:モニター、カメラ、ホワイトバランス、圧縮、周囲の光によって、見た目が変化します。. |
化粧品パッケージの色差を引き起こす7つの要因
1. 樹脂および基材の下地色
PET、HDPE、LDPE、PP、ABS、SAN、PETG、ガラス、アルミニウム、およびコーティングされた部品は、すべて同じ無色の表面から作られているわけではありません。天然樹脂は、透き通ったもの、青みがかったもの、乳白色、あるいはわずかに黄色がかったものなどがあります。また、添加剤や再生材の含有量によって、その基調色が変わることもあります。さらに、顔料はポリマーや加工温度によって、分散の仕方や相互作用が異なります。 製品選定にあたっては、以下を比較してください。 化粧品用プラスチックボトルの素材と形状 ある色の調合が、ボトルからキャップへとそのまま転用できると決めつける前に。.
2. 不透明度、壁厚、裏打ち
不透明な部分は、主に反射光によって評価されます。透明または半透明な部分は光を通すため、壁厚、背景、および部品の背後に何があるかによって測定結果に影響が出ます。 着色処方は、着色されたボトルの色を濃くしたり、くすませたり、色調を変えたりすることがあります。また、充填部の上にある空気の層は、充填された部分とは異なって見える場合があります。HunterLabの半透明サンプルに関するガイダンスでは、測定中に厚さを選択し、記録し、一貫性を保つことが重要であると強調されています。.
透明または着色されたボトルの場合、色の測定が透過率、特定の背景に対する反射率、あるいは相関プレート上で行われるかを明確に定義してください。直接測定したキャップと、制御されていないテーブルトップを基準として測定したボトルとを比較してはなりません。.
3. 光沢、質感、形状
光沢のある表面は鏡面反射によるハイライトを生み出し、マットな表面やテクスチャのある表面は光を散乱させます。そのため、同じ基調の色であっても、暗く見えたり、明るく見えたり、柔らかく見えたり、彩度が低く見えたりすることがあります。曲面はハイライトやシャドウの領域に変化をもたらし、リブ、エンボス加工、金型のテクスチャは、見る方向によって見え方が変わってくる要因となります。 ASTM D523では、鏡面光沢を独立した測定可能な外観特性として扱っています。したがって、組み立て後の視覚的な一致が重要な場合は、色と光沢を併せて指定する必要があります。.
4. 成形および加工条件
発色は製造工程の中で生じます。マスターバッチの投入量、混合、乾燥、溶融温度、せん断、滞留時間、汚染、パージ、冷却、および再粉砕の方針によって、分散状態が変化したり、樹脂、顔料、添加剤の品質が低下したりする可能性があります。キャップの射出成形とボトルのブロー成形では、材料が受ける熱履歴や流動履歴が異なります。 安定した色を実現するには、適切な顔料の発注だけでなく、適正なプロセスウィンドウの設定が必要です。.
5. コーティングおよび印刷によるフィルムの形成
スプレーカラー、UVコーティング、インクは、基材の上に塗布される膜です。それらの不透明度、膜厚、霧化状態、重なり具合、フラッシュオフ、硬化状態によって、最終的な色や光沢が変化します。半透明のコーティングを施すと、その下にあるボトルの色が仕上がりにも影響を与えます。 印刷においては、塗膜の厚さと基材の色が混同されがちです。Datacolor社は、透明インクの塗膜厚さの変化が、色の濃淡の変化のように見えることがあると指摘しています。グラフィックに関しては、Boyu社のガイドによると、 ボトルへのシルクスクリーン印刷 インク、表面、スクリーン、固定具、および硬化に関する連動制御について解説します。.
6. 照明とメタメリズム
2つの試料は、ある光源の下では一致しても、別の光源の下では一致しなくなることがあります。これは、それらの分光反射率曲線が異なるためです。これを「光源メタメリズム」といいます。CIE標準光源D65は、約6,500 Kの平均的な日光の状態を表していますが、実際に市販されているLEDやオフィス照明、暖かみのある家庭用照明などは、異なる分光分布を持つ場合があります。 ASTM D4086は、メタメリズムを評価するための視覚的試験方法を規定しています。.
一次基準条件下で承認し、重要な二次使用環境を評価する。D65条件下では合格したものの、当該ブランドの小売店舗の照明下で目に見えるほど色分離が生じるパッケージは、一次測定値に変化がなくても、実際の商業上のリスクを伴う。.
7. 測定および試料の提示方法の違い
使用する機器、形状、開口部、校正状態、光源、観察者、鏡面反射の設定、裏打ち材、測定位置が異なると、比較不可能な数値が得られる可能性があります。測定ポートを均一に覆っていない湾曲したボトルでは、周囲光が混入したり、壁面の異なる領域が測定対象となったりする可能性があります。測定方法が固定されていない限り、測定値のばらつきが製造上のばらつきと誤認される恐れがあります。.
化粧品パッケージのカラー開発プロセス
信頼性の高い発色を実現するには、ブランドの意図を、各構成部品に固有の製造レシピへと、管理された形で落とし込む必要があります。以下の手順は成形プラスチックに適用されるものであり、コーティングガラス、金属、および印刷装飾については、必要に応じて適宜変更を加える必要があります。.
- 組み立てられたターゲットを定義してください。. どの部分が一致させる必要があるか、どの部分が意図的に対比させてもよいかを特定し、最終的な配色、意図する光沢・質感、小売店舗の照明、および隣接する構成要素間の視覚的な関係性を考慮する。.
- 管理付き参照を発行する。. パントーンシステム/コードを明記し、最新の実際の見本を提供してください。ブランド独自のマスターが存在する場合は、その改訂版番号を特定し、パントーンの基準色に対する優先順位を明記してください。.
- コンポーネント行列を作成する。. ボトル、キャップ、ポンプカラー、アクチュエータ、オーバーキャップ、ジャーについては、それぞれについて、基材/樹脂のグレード、再生材含有率、顔料の調達経路、成形またはコーティング工程、仕上げ、サプライヤー、および生産拠点を記録してください。.
- 材料および工程ごとに配合を決定する。. 着色剤のサプライヤーまたはコンパウンダーは、基材、熱履歴、不透明度、規制・コンプライアンス要件、および外観目標に適合する顔料・染料、キャリア樹脂、および充填量を選定する。.
- 実験室および現場での試験を実施する。. プラークは効率的な設計に役立ちますが、最終承認の際には、実際の金型、肉厚、質感、製造工程を用いた量産仕様の部品を含める必要があります。曲面のあるボトルや質感のあるキャップは、平らなチップとは異なる仕上がりになる場合があります。.
- 寸法を測り、方向を調整してください。. 単一のΔEだけでなく、L*、a*、b*、あるいはL*、C*、h成分を比較してください。その方向によって、配合担当者は、サンプルが明るすぎる/暗すぎるか、赤寄り/緑寄りか、あるいは黄寄り/青寄りかを判断できます。.
- 組み立てられたパッケージを承認してください。. 所定の照明の下で、ボトル、キャップ、ポンプ、装飾をまとめて確認し、内容物が空の状態と満たされた状態の両方で、処方の変更に伴う外観の変化を確認する。.
- 生産ベースラインを確定する。. 原材料およびマスターバッチの供給元/グレード、配合コード、添加量、プロセスウィンドウ、金型/キャビティ、仕上げ、測定方法、数値基準、視覚的基準、および変更承認要件を記録する。.
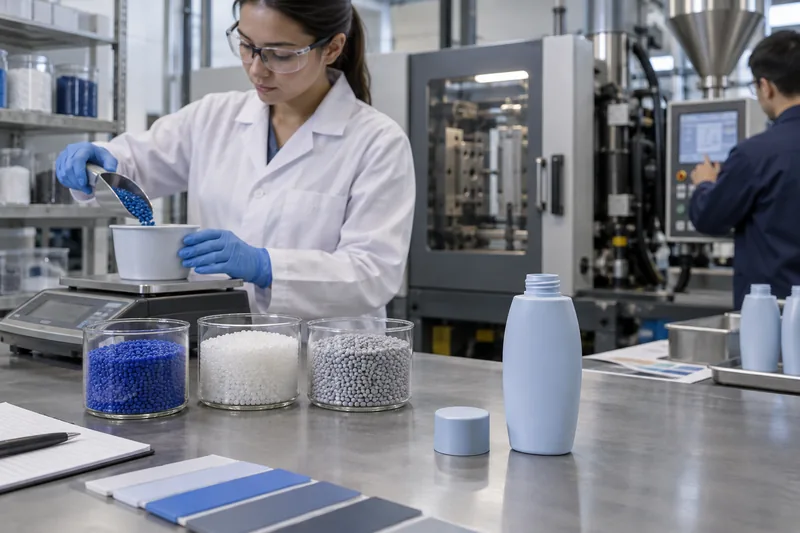
着色成形、スプレー塗装、あるいは印刷:どの方法が最適か?
| カラールート | 長所 | 主な色の一貫性に関するリスク | 最適な制御 |
|---|---|---|---|
| 成形時に混合するマスターバッチまたは着色済み樹脂 | 色が壁全体に浸透しているため、剥がれ落ちる外側のフィルムがなく、繰り返し生産に効率的です。. | ベース樹脂/ロット間のばらつき、添加量、分散性、膜厚、結晶化度、熱履歴、およびキャビティ光沢。. | 材料に応じた配合、必要に応じて重量法による計量、管理された工程、および完成品の測定。. |
| スプレーコーティングされたガラスまたはプラスチック | 基材のばらつきを目立たなくし、異なる素材を調和させることができます。マット、光沢、特殊効果など、幅広い選択肢があります。. | 膜厚、エッジ/ショルダーの被覆性、オーバースプレー、バッチ混合、フラッシュオフ、硬化、密着性、耐薬品性。. | コーティング仕様、塗布・硬化時間枠、色および光沢の測定、密着性、ならびに配合・接触の検証。. |
| スクリーン印刷/オフセット印刷/UV印刷 | 精緻なロゴやグラフィック。スポットカラーを活用することで、ブランドシステムをさらに充実させることができます。. | インクの不透明度、下地の透け、スクリーン/版、粘度、硬化、および重ね刷りの順序。. | 承認済みのインク・基材・プロセスの組み合わせ、膜厚管理、および接着性・耐摩耗性・耐薬品性試験。. |
| メタリック、パール調、メタライズ加工、または陽極酸化処理による効果 | 単色のフラットな色合いだけでは得られない、方向性のある輝き、動き、そして高級感を生み出します。. | 外観は、角度、粒子の配向、基材の平滑度、および膜厚によって大きく変化する。. | 多角的な視覚的・機器による評価および効果特異的な限界サンプルを用いること。単一のΔE値のみに依存してはならない。. |
コーティングが必ずしも「より正確」であるとは限らず、成形による着色も必ずしも「より均一」であるとは限りません。外観、耐久性、適合性、リサイクル性、そして商業的な要件をすべて満たす方法を選択してください。ガラスに着色を行う場合は、以下を確認してください。 化粧品用ガラス容器の形状 最後のフロスティング、コーティング、デコレーションの工程をすべて用いて――ガラスそのものをそのまま使うのではなく。.
化粧品のパッケージの色はどのように測定すべきでしょうか?
CIELABは、明度を表すL*、赤–緑軸に沿ったa*、および黄–青軸に沿ったb*という3つの座標を用いて色を記述します。色差式は、これらの差をΔE*abやCIEDE2000(ΔE00)といった値に統合するものです。 ISO/CIE 11664-6はCIEDE2000式を定義しており、ASTM D2244は計算方法を規定するとともに、異なる色差系による結果は、単純な普遍的な係数によって互換性を持たないことを強調している。.
再現性のある手法では、これらすべてを定義しなければならない
- 参考: 承認済みの物理マスターまたは保存済みのスペクトルデータ、一意のID、リビジョン、および状態。.
- 計測器と幾何学: 測定器の機種・型式、または合意された同等品、測定配置、校正および測定器間の調整計画。.
- 光源と観察者: 例えば、D65や指定されたCIE標準観測者など。これらの条件が満たされていない場合は、Lab値を交換しないでください。.
- 鏡面反射の状態: SCI/SPIN または SCE/SPEX。X-Rite では、SCI には全拡散反射率と鏡面反射率が含まれるのに対し、SCE には鏡面反射率は含まれないと定義されています。標準測定とバッチ測定では、同じモードを使用してください。.
- 差の公式: ΔE*ab、CIEDE2000、CMC、またはその他の合意された体系(パラメトリック要因を含む)。「ΔE 2」は、計算式と算出方法が示されなければ不完全である。.
- プレゼンテーション例: コンポーネントの状態、コンディショニング、バッキング、厚さ、充填/空の状態、開口部、測定ゾーン、向き、および固定具。.
- 再現手順: 測定箇所とその位置、回転・位置調整、および平均値と個々の測定結果の取り扱い方法。.
- 個別の外観測定項目: 受入判定に影響を与える場合、光沢、ヘイズ、またはエフェクト/マルチアングルに関するデータ。.
- ビジュアルレビュー: ライトブースの光源、周囲の色、観察者の訓練、観察距離・角度、および組み立てられた構成。.
ASTM E1164は、正確な分光データを取得するための機器のパラメータ、校正、基準、および試験片の選定について規定しています。ASTM E1345は、複数の測定値を用いて測定のばらつきを低減するための統計的手法を示しています。これらの規格は有用な基礎となりますが、特定の曲面、半透明、またはテクスチャのある部品をどのように提示するかは、依然として包装仕様書で定義する必要があります。.
カラープレートは、完成した部品の代わりにはなりません
平らな試験片は、厚さが管理されており、測定面が安定しているため、材料の固有色の調製や確認に役立ちます。市販のボトルは、延伸、結晶性、肉厚分布、曲率、金型の研磨状態、および質感によって光学的な外観が変化するため、依然として異なる外観に見えることがあります。 プラークを材料・工程管理に用いるのは、その測定結果が生産部品とどのように相関するかが実証された後のみにしてください。実際のボトルが湾曲しすぎている、あるいは小さすぎて再現性のある直接測定ができない場合は、管理された測定ゾーンを定義するか、同じ認定済みの材料と工程で作られた比較用プラークを用意し、組み立てられたパッケージの視覚的な承認を別の評価項目として残しておく必要があります。 決して、部品の仕様をプラークのデータに無断で置き換えてはならない。.
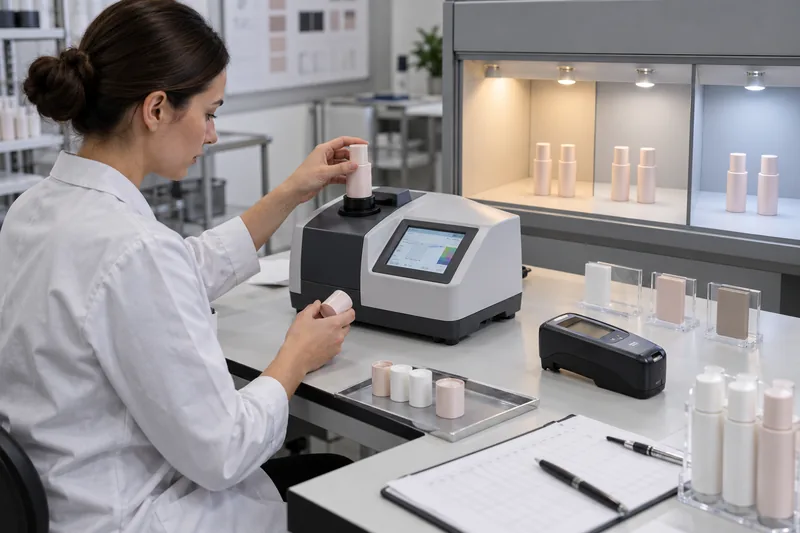
化粧品パッケージには、どの程度のΔE許容値を採用すべきでしょうか?
すべての化粧品ボトルやキャップに共通するΔEの限界値というものは存在しません。. ASTM D2244では、買い手と売り手が許容公差および算出手順について合意すべきであると規定されています。また、材料、位置関係、光沢、質感によって、測定された差異が商業上の許容範囲にどのように関連するかが変わる可能性があることも指摘されています。したがって、サプライヤーのウェブサイトから転載した公差だけでは、完全な仕様とはなりません。.
管理された視覚的判断と、実際のパッケージから得られた計測データを照合して、許容範囲を設定します。部品同士の密着度、色がブランドを象徴する重要な要素であるかどうか、表面が不透明か半透明か、工程能力、リピート注文のニーズ、そして良品を不良として排除したり、目に見える不一致を許容したりした場合の影響などを考慮してください。.
ΔEの合計値だけに頼ってはいけません
2つのバッチは、色差の絶対値が同じであっても、視覚的には異なる方向に変化している場合があります。方向成分、またはそれに相当する明度・彩度・色相の情報を記録してください。 温かみのあるベージュのパッケージの場合、わずかな緑色へのシフトは、同程度の明度シフトよりも不快に感じられる可能性があります。したがって、単一の球面「合格」基準よりも、各成分ごとの許容限界を設定する方が有用である場合があります。.
2つの許容レベルを使用する
- コンポーネントの適合性: 各ボトルおよびキャップは、書面による測定方法に基づき、承認された材料・工程基準を満たしています。.
- 組み立て後の外観: この製品一式は、主照明および補助照明の下で、光沢・質感および配合による効果を含め、承認された視覚的許容範囲内のサンプルに該当します。.
これにより、よく見られる問題点が解決されます。つまり、ボトルとキャップがそれぞれ別々の規格に適合していても、それらの規格が整合していなければ、組み合わせた際に不釣り合いに見えることがあるのです。逆に、異なる素材であっても、測定に含まれる表面効果が異なるため、測定されたLab座標が異なっていても、見た目は調和しているように見える場合があります。.
よくある色の問題、考えられる原因と対処法
| 確認された問題 | 最も有用な最初の区別 | 考えられる原因 | 是正の方向性 |
|---|---|---|---|
| ボトルとキャップは最初のサンプルとは異なります | 各パーツはそれぞれ承認済みのマスターと照合されたのでしょうか、それとも両方ともパントン色とのみ比較されたのでしょうか? | 調整が不十分なマスターバッチ、樹脂・工程・仕上げが異なる、参照情報が誤っている、あるいはサプライヤーが独自に配合したものである。. | コンポーネントごとの生産マスターを作成し、組み立てられたパッケージを承認する。レシピは個別に調整する。. |
| バッチ全体が全体的に明るすぎる/暗すぎる、あるいは赤/緑/黄/青がかっている | 同じ手法を用いて、ΔL*、Δa*、Δb*の方向性を検証する。. | 投与量の誤り、ベース樹脂のロット、着色剤のロット/配合、コーティング混合物の誤り、または工程の変更。. | 隔離措置を講じ、材料と投与量を確認し、記録のない現場での追加処理ではなく、管理された試験を用いて是正を行う。. |
| 筋、斑点、または渦巻き | この欠陥は、ランダムに発生するものか、生産ロットごとに現れるものか、それとも色の切り替えに関連しているものか? | 分散・混合不良、不適合なキャリア、汚染、パージ不十分、凝集、水分、または再粉砕の過多。. | マスターバッチ/樹脂の適合性、乾燥状態、フィーダー/ミキサー、スクリューの状態、およびパージを確認してください。欠陥のある箇所を、1つの色測定値に平均化しないでください。. |
| 金型のキャビティ間のばらつき | キャビティごと、および固定測定ゾーンごとに、色と光沢を測定します。. | キャビティの表面粗さ・仕上げ、冷却、流動性、肉厚、ベント、または局所的なプロセスの不均衡。. | 素材の色と表面・光沢を区別し、金型や工程の不均衡を是正するとともに、リリース時にキャビティのサンプリングを含めること。. |
| 「デイライト」ブースでは一致するが、店頭では一致しない | 実際の小売店舗のスペクトル環境と、別の関連する光源とを比較してください。. | メタメリック顔料システム、あるいはエフェクト仕上げ。. | 可能な場合は、メタメリズムを低減するよう再配合するか、許容される二次光の限界値を定義する。. |
| 空のボトルは通るが、中身が入ったボトルは不自然に見える | その効果は充填量に左右されるのでしょうか、それとも経年変化によって現れるものなのでしょうか? | 半透明の壁越しに見える配合、裏地や光路の変化、移動、コーティングの劣化、または配合の変色。. | 入力済みの外観を承認して実行する 化粧品容器の適合性試験; 配合の変更については別途検討する。. |
| 保管中や光にさらされた際の色の変化 | 「ダーク/ライト」、「塗りつぶし/空白」、および「保持されたコンポーネント/数式」の各コントロールを比較してください。. | 顔料・染料や樹脂の劣化、耐光性の不足、熱、酸化、配合成分間の相互作用、あるいはコーティングの黄変。. | 仕様範囲外の場合は出荷を中止し、Boyuのシステムを用いて、包装または配合に変更があったかどうかを特定する。 処方の変色に関する調査. |
5段階の根本原因の特定手順
- 隔離し、証拠を保全します。 部品、ロット、キャビティ、時間、機械、材料/マスターバッチ/コーティングのバッチ、工程設定、充填状態、および照明を記録する。.
- 比較内容を確認してください。. 生産を切り替える前に、承認済みのマスター、計器の校正、測定方法、支持体、測定ゾーン、および試料の前処理を確認してください。.
- 色と見た目を区別する。. 指定された通り、SCIおよび/またはSCEを比較し、光沢を別途測定するとともに、質感、膜厚、不透明度、および形状を検査する。.
- コントロールされたクロスオーバーを実行する。. 現在の工程では、品質が確認済みの樹脂/マスターバッチまたはコーティングを使用し、可能な場合は、品質が確認済みの条件下で問題の疑いがある材料を試験してください。変更は一度に1つの要因ずつ行ってください。.
- 通常の変動範囲内で、その修正が正しいことを確認してください。. 空洞、ランの開始・中間・終了部分、関連するロット、および組み立て後の表示を含めること。手作業で選定された部品は一切含めないこと。.
ロットごとに色の一貫性を保つ方法
再現性は、承認済みのシステム全体を固定化し、変更を適切に管理することにかかっています。「Pantone 7606 C」とだけ記載された発注書では、樹脂、マスターバッチ、キャリア、添加量、不透明度、工程、仕上げ、光沢、測定方法、および許容誤差といった事項が未解決のままとなります。.
- 正確なベース樹脂のグレード、カラーマスターバッチ/プレカラーの配合、添加剤、再生原料の調達先、および許可される再粉砕品に関する方針を承認し、特定する。.
- その工程に適した定量・混合装置を使用し、供給装置の校正を行い、実際の設定値を記録すること。.
- 乾燥、溶融/オーブン温度、滞留時間、速度、圧力、冷却、コーティングの粘度/固形分、スプレーパラメータ、および硬化を、認定された許容範囲内に制御する。.
- 色替えの際は、装置を十分に洗浄し、前の色から残った顔料、ほこり、油、洗浄剤による汚染を防ぐこと。.
- 必要に応じて、ロットごとに承認を行い、金型のキャビティを調整する。また、生産開始時、安定生産時、および生産終了時のサンプルを検査する。.
- 単に「合格/不合格」を記録するのではなく、L*、a*、b*、ΔE、光沢度の傾向を把握します。不適合となる前に、限界値に向かって安定したドリフトが生じている場合は、対応措置を講じることができます。.
- 樹脂、マスターバッチ/顔料、PCR原料/含有量、コーティング/インク、金型の表面仕上げ、金型/キャビティ、工程、下請け業者、または製造拠点の変更については、事前の審査を要する。.
再生樹脂を使用すると、原料の色やロット間のばらつきが生じる可能性があり、これにはバージンの透明樹脂とは異なる管理戦略が必要となります。生産データがない状態で、PCRを添加した後も明るいパステル色や透明な色合いが変化しないことを保証してはいけません。再生樹脂の含有量、マスターバッチ、不透明度を1つの配合問題として扱い、その結果として得られるパッケージの性能と外観を検証してください。.
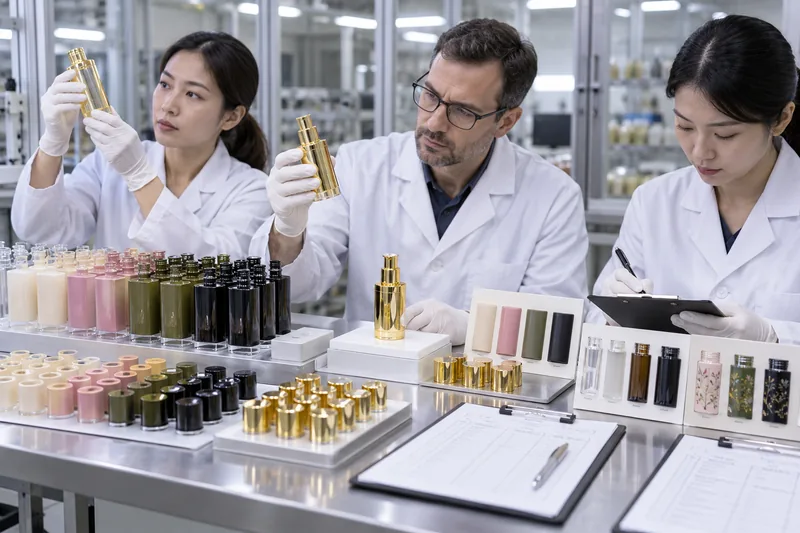
ゴールデンサンプルとリミットサンプルはどのように使用すべきでしょうか?
「ゴールデンサンプル」とは、承認済みの対象部品またはアセンブリのことです。「リミットサンプル」は、許容される外観の範囲を示すもので、例えば、商業的に許容される範囲内の明暗や赤・緑の極端な色調などが挙げられます。数値による総合評価では、好ましくない方向のずれや質感の違い、コーティングのパターンなどが見落とされる可能性があるため、これらのサンプルは有用です。.
書類などの実物サンプルを管理する
- 各サンプルに、部品番号、色・仕上げコード、改訂版、サプライヤー・拠点、承認日、および承認者の署名を記載してください。.
- 色、光沢、質感、コーティングの分布、組み立て後の外観、あるいはこれらすべてを制御するかどうかを明記してください。.
- 光、熱、汚れ、傷、および化学物質への暴露から保護して保管してください。可能な場合は、取り扱い用カバーを使用してください。.
- ブランド、部品サプライヤー、内装業者、および組立・充填業者それぞれに、互いに一致する写しを保管し、1つの原本と照合して確認すること。.
- 材料の安定性や取り扱い状況に基づいて、交換・再検証の間隔を定めてください。色あせたり黄ばんだりしたマスターは、系統的な誤差の原因となります。.
- サンプルIDをスペクトルデータおよび記載された測定方法と関連付けます。実物のサンプルと数値は、互いに切り離して存在してはなりません。.
色や装飾に関する設定項目を、より広範な 化粧品ボトルの品質試験計画書. 色の承認は、塗膜の密着性、耐摩耗性、適合性、耐光性、または塗布耐久性を保証するものではありません。.
化粧品パッケージの色指定には、どのような内容を盛り込むべきでしょうか?
- 部品名、部品番号/リビジョン、サプライヤー、製造拠点、金型/工具およびキャビティの識別情報。.
- 基材または具体的な樹脂グレード、バージン樹脂/PCR樹脂の含有量およびその供給源の管理、添加剤、ならびに承認済みの着色剤・コーティング・インクの使用経路。.
- パントンシステム/コードおよび実物見本の優先順位;ブランドマスターおよびゴールデン/リミットサンプルのID。.
- 不透明度または半透明度の要件、色に関連する壁・フィルムの厚さ、表面の質感、および個別の光沢度制限。.
- 計測器、幾何学、開口、校正、光源、観測者、SCI/SCE、差分式、およびパラメトリック係数。.
- 測定位置、治具、裏打ち材、厚さ、充填状態/空の状態、向き、測定回数、および平均化のルール。.
- 数値による総量および方向性の許容限界、個々の測定値と平均測定値の取り扱い、および指定された光源下での目視による適合判定。.
- ロット/キャビティおよび製造工程ごとのサンプリング、試料の保存、データ報告、および傾向分析に関する要件。.
- 装飾や市場の要件に応じて、光、熱、配合物との接触、摩耗、接着性、および分布に関する耐久性試験を実施する。.
- 材料、着色剤、PCR、コーティング/インク、金型、拠点、下請け業者、または工程の変更に伴う変更通知および再承認のトリガー。.
文脈を省いた個別のカラーコードではなく、まとめられた視覚的な目標をサプライヤーに送ってください。プロジェクト固有のレビューについては、, Boyu Packagingに連絡してください ボトルおよびキャップの素材、パントンシステム/参照番号、仕上げ、配合色、ターゲット市場、年間/リピート注文の需要、および現在の色に関するデータなど。.
よくあるご質問
ボトルとキャップに同じ色のマスターバッチを使用することは可能ですか?
これは、マスターバッチのキャリア、顔料、および加工条件が両方の樹脂と適合し、かつ製造された部品が承認された外観要件を満たす場合に限り成立します。PETボトルとPPキャップのシステムでは、通常、異なる配合が必要となります。同じ濃縮剤や配合比率を使用しても、外観の一致が保証されるわけではなく、加工上の問題や性能上のリスクが生じる可能性があります。.
ペットボトルはパントーンの色を正確に再現できるのでしょうか?
合意された視覚的および測定上の許容範囲に合わせて調色することは可能ですが、「正確」という表現は、物理的な基準、素材、仕上げ、測定方法、および許容誤差が明示されていなければ不完全なものとなります。透明、メタリック、パール調、および質感の強い部品については、従来の不透明なパントーン色見本との比較にとどまらず、その効果に応じた個別の承認が必要となる場合があります。.
写真をもとに色見本の承認は可能ですか?
写真は問題の種類や発生場所を記録することはできますが、信頼できる最終的な色基準とはなりません。カメラの画像処理、ホワイトバランス、照明、ファイルの圧縮、ディスプレイなどによって、色は変化します。管理された条件下で、実物サンプルまたは合意済みの分光データを承認してください。.
色決めは、充填の前に行うべきでしょうか、それとも後に行うべきでしょうか?
ボトルが透明または半透明の場合、あるいは調合液の露出によってパッケージの外観が変化する可能性がある場合は、両方を承認すること。空の部品は製造管理に必要であり、充填済みのアセンブリは消費者が目にする製品そのものであり、適合性・安定性評価の対象となる。.
PCRによって色合わせは難しくなるのでしょうか?
その可能性はあります。PCR樹脂は、管理されたバージングレードに比べて、原料自体が中性色ではない場合や、ロット間のばらつきが大きい場合があります。実際の影響は、ポリマー、PCR樹脂の原料源・含有量、選別・加工方法、目標とする色、および不透明度によって異なります。バージン樹脂の配合をそのまま流用するのではなく、そのPCR樹脂の具体的な組成に基づいて色を開発・承認する必要があります。.
品質に問題のある生産ロットについては、どう対処すべきでしょうか?
調整を行う前に、当該製品を隔離し、トレーサビリティを確保するとともに、参照基準および測定方法を確認してください。問題が、基材の本来の色、光沢・質感、塗膜厚、メタメリズム、配合の影響、あるいは測定誤差のいずれによるものかを特定してください。 組み立て済みパッケージのリスクに対する承認済みの審査を経て、逸脱を承認する場合に限り許容すること。検証済みの再加工手順がない限り、ブレンドや再着色を行ってはならない。.
出典と技術資料
2026年10月2日にアクセス。規格は、契約書や実験手順書に盛り込む前に、最新の完全版を購入するか、参照する必要があります。.
- パントン — パントン・プラスチック規格の解説
- CIE — ISO/CIE 11664-6:2022、CIEDE2000 色差式
- CIE — ISO/CIE 11664-2:2022、標準光源
- ASTM International — ASTM D2244-25、「色許容差および色差の算出」
- ASTM International — ASTM D1729-22、「色および色差の視覚的評価」
- ASTM International — ASTM D4086-18(2023)、メタメリズムの目視評価
- ASTM International — ASTM D523-25、鏡面光沢
- ASTM International — ASTM E1164-23、「物体の色評価のための分光測定データ」
- ASTM International — ASTM E1345-24、多色測定
- HunterLab — 半透明試料の色測定
- Datacolor — カラーサンプルの測定に関するベストプラクティス
- X-Rite — カラーテクノロジー用語集(SCIおよびSCEを含む)
- X-Rite — ライトブースでなぜ自然光を使うのか?
 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch