












要点: プラスチックボトルのパネル化は、密閉されたシャンプーやローションのボトル外部の圧力が内部の圧力よりも高くなり、ボトルの側壁がその圧力差に耐えるだけの剛性を備えていない場合に発生します。 この圧力損失は、高温充填されたパッケージが冷却されたとき、ヘッドスペースのガスが消費または吸収されたとき、水や揮発性成分がパッケージを透過したとき、あるいはパッケージが異なる温度や気圧の環境に移されたときに発生する可能性があります。コンベアによる圧縮や壁面の応力分布の不均一がへこみの発生や局所化を引き起こすこともありますが、それらが唯一の原因というわけではありません。.
適切な修正方法は、以下の要因によって異なります。 パネル張りが始まる時. キャップを閉めてから数分以内にへこんでしまうボトルと、6週間経過後に変化が見られるボトル、あるいは航空輸送後にのみ変化が見られるボトルでは、調査の進め方が異なります。影響を受けたサンプルを保存し、経過時間を記録し、充填後の質量と寸法を保存しておいた対照サンプルと比較した上で、ボトルの重量、充填温度、ヘッドスペース、または通気条件を変更する前に、実際の生産用ボトル、キャップ、および配合を検査してください。.
本ガイドは、化粧品ブランド、パッケージングエンジニア、品質管理チーム、充填業者、およびボトルサプライヤーを対象としています。「パネリング(Paneling)」と「パネリング(panelling)」は、いずれもボトル内側の側壁が内側に陥没する現象を指します。PET、HDPE、PP、またはPCRボトルすべてに共通する、安全な充填温度、ボトル重量、肉厚、あるいは真空度の限界値といったものは存在しません。.
ペットボトルパネルとは何ですか?
パネリングとは、1つまたは複数の瓶の壁面が恒久的または一時的に内側にへこむ現象です。これは、幅広で比較的平坦なパネルで最も顕著に見られますが、砂時計のようなくびれ、単一の凹み、あるいは丸い瓶の周囲に複数のへこみとして現れることもあります。この現象が生じる条件は単純で、外部圧力が内部圧力を上回り、その差が構造体を座屈させるのに十分な場合です。.
圧力差とは、 ドライバー; 容器の壁面の剛性や形状によって、その挙動が決まります。軽量のボトルでは最初に問題が現れることもありますが、単に樹脂を追加しただけでは、進行中のガス漏れ、熱、あるいは透過のメカニズムを解消するどころか、単に隠してしまうだけになる可能性があります。逆に、適切に設計された軽量のボトルは、支持されていないラベル部分が大きく、あるいは壁面の厚みが不均一な重いボトルよりも優れた性能を発揮する場合があります。.
パネル化は、あらゆる種類のボトルの変形を指すわけではありません
| 観察 | それが何を示唆しているのか | なぜこの区別が重要なのか |
|---|---|---|
| シーリング後にサイドウォールが内側に陥没する | 負の内部圧力または加えられた圧縮によるパネル化 | 圧力履歴、ガス漏れ、および構造的耐力を調査する。. |
| ボトルが外側に膨らんでいる、または底がぐらつく | 正の内部圧力、ガス発生、熱膨張、または耐熱性の不足 | これは圧力の方向が逆であるため、別の安全性評価が必要となります。. |
| 充填を行う前に、同じ場所にはすでに虫歯があった | 成形、冷却、取り出し、梱包、または輸送中の損傷 | 空瓶の保持による対照群を設定することで、瓶の製造要因と充填・包装の影響を分離することができる。. |
| 白い線、ひび割れ、または亀裂が現れる | 応力集中または環境応力亀裂 | 構造的崩壊と化学的応力亀裂は併存することがあるが、これらは同義ではない。. |
| 柔軟なチューブは、内容物を押し出した後も平らなままになります | 空気の還流不良、オリフィスやチューブの詰まり、または回収に関する問題 | チューブの挙動は、固定的な「ボトル・パネリング」のルールに基づいて診断すべきではない。. |
まず、同じロットの未充填の保留ボトルを検査してください。空の対照ボトルにすでにその特徴が見られる場合は、ブロー成形、冷却、充填・梱包の工程から調査を開始してください。生産用パッケージの充填・密封後にのみその特徴が現れた場合は、ボトル、調合液、キャップ、充填工程、および環境を一体のシステムとして扱ってください。.
最も迅速な診断法:ボトルはいつへこんだのか?
充填から目に見える変形が生じるまでの経過時間は、樹脂の名称よりも有用な場合が多い。ラインの映像、生産記録、倉庫の点検記録、出荷データ、および保管サンプルをもとに、タイムラインを作成する。「到着時にへこんでいた」という情報だけでは不十分であり、正常と確認されていた製品がいつから異常となったかを特定する必要がある。.
| パネルが最初に現れるとき | 調査すべき優先事項 | 有用な証拠 |
|---|---|---|
| 充填する前 | 壁面分配、金型冷却、エジェクション、空瓶の梱包および積み上げ | キャビティマップ、ボトル質量、断面重量、寸法、および空ボトルによる対照試験 |
| 取り扱い中またはキャップの取り付け中 | ガイドレール、スターホイール、グリッパー、キャッピングヘッドの圧力、および支持されていないフラットパネル | スローモーション映像、接触痕、変形方向、および線と位置の相関 |
| 温かい状態で充填・密封してから数分から数時間後 | 製品およびヘッドスペースの冷却、キャップ締め付けのタイミング、充填温度の変動、およびボトルの熱による軟化 | 充填・封止時の実際の製品温度、冷却曲線、およびキャップ装着時間 |
| 数日あるいは数週間、目に見えるほどの体重減少を伴う | 漏れ、水・溶媒の浸透、揮発性成分の損失、密閉部からの透過、またはプラスチックへの配合成分の吸収 | ユニットごとの質量推移、シール検査、基準容器、および管理下での保管 |
| 数日あるいは数週間、測定された体重減少はわずか | 酸素消費量、ガスの溶解・吸収、緩やかな熱的影響、構造的クリープ、あるいは質量法では検出できないほど微量のガス漏れ | ヘッドスペース/酸素分析、化学的対照試験、寸法傾向および密閉性の確認 |
| 輸送後、あるいは気候変動が起きた後にのみ | 高度・気圧の変化、温度サイクル、積み重ね、振動、または蓋の開閉動作 | ルートプロファイル、データロガー、搬出時の状態、および流通シミュレーション |
「シャンプーやローションのボトル」パネル:6つの根本原因の分類
1. 温かい製品を密封し、その後冷却する
ボトルの中身とヘッドスペースの温度が、その後の保管条件よりも高い状態でボトルを密閉すると、冷却によって内部圧力が低下する可能性があります。 また、温かい状態ではボトルの壁が柔らかくなっているため、システムが完全に安定する前に変形する可能性があります。具体的な結果は、製品の温度、ヘッドスペース、液体の熱収縮、ボトルの体積変化、閉栓のタイミング、シールの挙動、およびボトルの剛性によって異なります。.
気体部分に限って言えば、理想気体の関係式は有用な指針を与えてくれる。すなわち、気体の量と体積が一定であれば、絶対圧力は絶対温度にほぼ比例して変化し、, P₂ ≈ P₁ × T₂/T₁. 実際に液体が充填されたボトルは、定容積のガスフラスコとは異なります。液体やボトルの体積は変化し、ガスが溶解したり透過したりする可能性があり、また栓から漏れが生じることもあります。この式は、方向性を理解するために用いるものであり、合格・不合格の基準となる圧力を予測するためのものではありません。.
2. この反応式では、ヘッドスペースガスが消費または吸収される
酸化やその他の製剤反応により、ヘッドスペース内の酸素が消費されることがあります。また、ガスが製品に溶解したり、製品に吸収されたりすることもあります。補充ガスが包装を通じて同等の速度で流入しない場合、内部圧力が低下します。 酸化防止剤、植物由来成分、油分、香料、着色料、その他の成分は酸素需要を変化させる可能性がありますが、成分名のみからそのリスクを確実に推測することはできません。最終配合を適切な基準と比較し、必要に応じてヘッドスペースの組成を測定してください。.
配合に起因するメカニズムは、反応が遅く、ロットによって異なる場合があります。ボトルが変更されていない場合でも、香料、酸化防止剤、原材料の調達履歴、混合時の通気条件、あるいは充填温度の変更によって、その挙動が変化する可能性があります。.
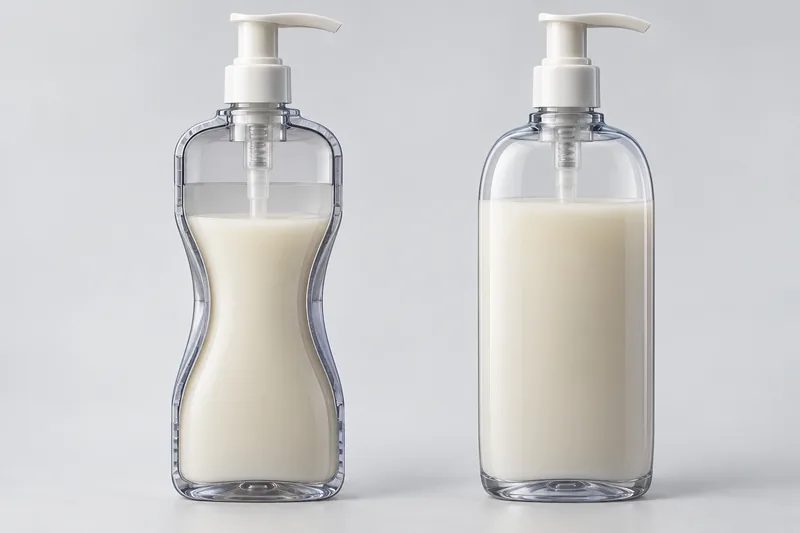
3. 水、溶剤、またはその他の成分がパッケージから漏れ出す
密閉されたプラスチック包装であっても、必ずしも完全なバリアとなるわけではありません。 分子は、ボトルの壁面、キャップ、ライナー、ポンプ、ディップチューブ、あるいは界面を透過することがあります。また、調合成分がポリマーに分配されることもあります。液体や蒸気の損失により、内部圧力が低下し、製品の質量が減少する可能性があります。その速度は、材料システム全体、表面積、壁面分布、濃度勾配、シール状態、温度、湿度によって異なります。.
ASTM D2684/D2684Mは、所定の条件下における熱可塑性容器から包装製品への透過性について規定しており、多くの容器設計について、その結果を重量減少率または増加率として表しています。この原理は化粧品分野で有用ですが、この規格では、1回の短期加速試験の結果を、普遍的な保存期間の予測として用いることはできません。 実際の計算式と規定された条件を使用する必要があり、実証データを超えた外挿を行う際には注意が必要です。.
4. 流通過程における気圧または温度の変化
ある場所で充填、密封、平衡化されたパッケージは、標高が高い場所や低い場所では異なる気圧にさらされる可能性があります。航空輸送、山岳ルート、および仕向地の標高によって、気圧差が生じる場合があります。 ASTM D6653/D6653Mは、真空法を用いて高高度の気圧差が包装システムに及ぼす影響を評価するために特別に設計された規格です。公表されている適用範囲では、最大5,791 m(19,000 ft)までの給気航空機への曝露が記載されており、結果は定性的なものとされています。 この規格では、化粧品ボトルに対する単一の合格基準は規定されていない。.
温度と高度は相互に影響し合うことがあります。梱包物は、航空機の貨物室では冷却され、コンテナ内では温められ、あるいは倉庫での温度変化を繰り返す場合があります。流通試験では、各危険要因を個別に試験してその結果を合算するのではなく、実際の輸送経路の順序を反映させる必要があります。.
5. 充填ラインでは、ボトルを機械的に圧縮する
ガイドレール、スターホイール、送りスクリュー、グリッパー、キャッピングヘッドなどが、支持されていないパネルに圧力を加えることがあります。壁が圧縮された状態でキャップが密封されると、密閉されたシステムが復元を妨げるため、荷重が解除された後もボトルが変形したままになることがあります。 同じ高さと向きで繰り返しへこみが生じる場合は、その原因を強く示唆しています。この現象は、その原因となる力が機械的なものであるにもかかわらず、生産現場の日常用語では「パネリング」と呼ばれることがあります。.
マークを付けたボトルを各ステーションに通し、各接触の前後に検査を行ってください。レールの位置、ベースの安定性、キャッピングヘッドの位置合わせなど、ラインに関連するリスクについては、充填機の文書化されたライン試運転記録が決定的な証拠となります。手作業で充填したサンプルだけでは、そのボトルが自動ライン上のレール、搬送ポイント、キャッパーへの投入、および蓄積工程を問題なく通過できることを証明するものではありません。.
6. ボトルの構造は、加えられた差圧に耐えられない
大型の平板、急激な形状変化、局所的に薄い部分、壁厚の不均一、および肩部や底部の付近での支持不足がある箇所は、最初に座屈を起こす可能性があります。 樹脂のグレード、配向、結晶化度、成形履歴、ボトルの温度、および長期クリープも剛性に影響を与えます。繰り返しの変形により耐性が低下する可能性があるため、すでにパネル化しているボトルを、未使用の代表的な試験片として自動的に扱うべきではありません。.
この構造的要因は、しばしば圧力の増幅要因となります。ガスが続々と排出されたり、温かい内容物が入ったパック内で強い真空状態が生じたりした場合、剛性の高いボトルは、根本的な圧力バランスの乱れを是正することなく、目に見える損傷の発生を遅らせる可能性があります。.
ボトルの材質はパネリングの原因になるのでしょうか?
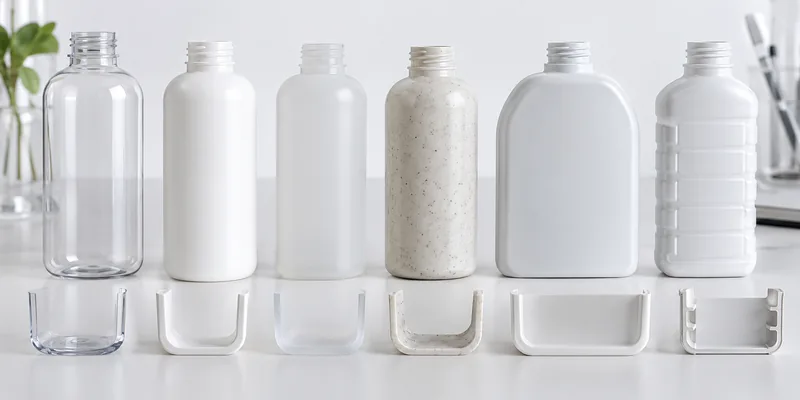
素材は重要ですが、樹脂の種類だけで成功が決まるわけではありません。樹脂のグレード、製造プロセス、壁厚の分布、形状、ボトルの質量、温度、および配合とパッケージの相互作用を比較検討してください。以下の傾向は、選定上の考慮事項であり、適合性の承認を示すものではありません。.
| 材料/システム | 典型的なパッケージングの挙動 | パネルの点検 |
|---|---|---|
| PET | 透明で光沢があり、比較的剛性が高い。通常、延伸ブロー成形され、壁面に配向性がある。. | プリフォーム/設計による壁面分布、パネルの形状、充填温度、および配合/バリア性能。. |
| HDPE | 丈夫で、通常は不透明または半透明であり、多くの場合、握りやすい。一般的に押出ブロー成形される。. | パリソンプログラミング、コーナー/ショルダーの肉厚、パネル回収率、浸透、および配合の吸着。. |
| LDPEまたは柔軟性のあるPE主成分のシステム | 柔らかくて、絞りやすい。. | 剛性が低いと、圧力や空気の逆流による影響がより顕著になる可能性があるため、実際の使用状況において、閉鎖時の通気および回復状態を確認すること。. |
| ペットボトル | 多くのシステムにおいて優れた耐薬品性を示し、一部のボトル、エアレス容器、および多くのキャップに使用されています。. | グレード/プロセス、壁の設計、熱履歴、配合、および完全なディスペンシングシステム。. |
| PCRを含むPET/HDPE/PP | PCRは、あるポリマーファミリー内の再生原料を特定するものであり、それ自体が独立したポリマーというわけではありません。. | グレード、原料、含有率、不純物・異臭、色、機械的ばらつき、および加工工程を管理してください。不合格の原因がPCR含有量のみによるものだと決めつけないでください。. |
樹脂のより詳細な比較については、Boyuのガイドをご覧ください。 シャンプーボトルに使用されるプラスチック. 購入者は、そこで制作フォーマットを比較することができます。 プラスチック製化粧品ボトルの製品ラインアップ, シャンプーのボトルカテゴリー と ローションボトルのカテゴリー. カテゴリーの選定はあくまで出発点であり、実稼働環境と同等の充填・包装試験は依然として必要である。.
もっと厚みのある、あるいは重いボトルなら解決するでしょうか?
抵抗は増大するかもしれませんが、根本原因の是正が保証されるわけではありません。平均質量だけでなく、重要領域における最小肉厚の分布を比較してください。 すでに厚みのあるベースに数グラムを追加しても、中央部の薄いパネルを補強することにはなりません。断面重量調査、重要箇所の壁厚マップ、キャビティデータ、および制御された真空状態または充填パックの比較を依頼してください。また、剛性の向上によって、絞り出し、ディスペンシング、リサイクル性の目標、ラインでの取り扱い、あるいはコストに悪影響が及ばないことも確認してください。.
PCR処理を行うと、ボトルがパネル化しやすくなるのでしょうか?
必ずしもそうとは限りません。管理された設計の下で処理された、適格なPCRグレードの製品であれば、許容範囲内の性能を発揮します。原料の特性、汚染、劣化、混合比率、または工程管理によって機械的なばらつきが生じると、リスクが高まります。PCRの含有率、原料源/グレード、および変更管理を仕様変数として扱い、完成品を適格性評価してください。Boyu社の PCR 化粧品容器ガイド リサイクル素材の含有率は、その基材となるポリマーおよび最終用途の観点から評価されなければならない理由を説明しています。.
シャンプーやローションの成分がパネルに与える影響
配合成分は、機械的、化学的、および物質移動を通じてパッケージに影響を与える可能性があります。「水ベース」であるからといって、互換性が保証されるわけではありません。シャンプーには、界面活性剤、塩類、香料、コンディショニングポリマー、シリコーン、植物エキス、酸、またはアルカリが含まれている場合があります。 ローションには、水、油、乳化剤、香料、有効成分、保湿剤、および混合時に混入されるガスが含まれている場合があります。これらはいずれも、酸素消費量、ガスの溶解度、吸着、透過性、ストレスクラックのリスク、粘度、あるいは必要な充填プロセスに影響を与える可能性があります。.
- 粘度は、圧力の直接的な原因ではありません。. 粘度の高いローションだからといって、必ずしもボトルに層が形成されるわけではありません。ただし、温充填が必要になったり、気泡が残ったり、温度の平衡状態に影響を及ぼしたりする可能性があります。.
- 界面活性剤は、必ずしもパネル化を引き起こす要因とは限りません。. これらは、一部のポリマーにおけるストレスクラッキングや界面挙動に影響を及ぼす可能性がありますが、パネリング現象の発生には、依然として圧力・圧縮に加え、構造的耐力の不足が必要となります。.
- 香料や溶剤の含有量は、単に臭いという面だけにとどまらず、重要な要素となります。. 成分は、プラスチックに吸収されたり、浸透したり、ライナーを変化させたり、質量損失の挙動を変えたりすることがあります。.
- エアレーションはベースラインを複雑にする。. 充填後に泡や混入した空気が消えることがあり、ボトル自体が密閉されたままであっても、充填レベルやヘッドスペースの判定に影響を与える可能性があります。.
- 式による酸化は、ヘッドスペースを変化させる可能性がある。. 検査や分析結果によって確認してください。へこみだけに基づいて酸素消費量を診断してはいけません。.
実行 化粧品容器の適合性試験 最終的な香り、色、保存料、有効成分系、樹脂、着色剤、キャップ、および装飾を含みます。装飾のないボトルに入ったベース処方は、市販されるパッケージにおけるあらゆるリスクを排除できるわけではありません。.
温度、湿度、高度、保管条件がボトルの変形に与える影響
温度 ガス圧、液量、ポリマーの剛性、クリープ、透過速度、反応速度に変化が生じます。充填機における実際の製品温度、キャップ締め時の温度、およびその後のコンディショニングプロファイルを記録してください。室温の設定値は、ボトル内の製品温度の代わりにはなりません。.
湿度 水分の移動の原動力を変化させ、ラベルやカートンに影響を与える可能性がある一方で、低湿度や高温は、一部の包装システムにおいて水分の損失を加速させる可能性があります。その重要性は、配合やバリア経路によって異なります。.
高度と気圧 外圧を変更する。実際の充填場所、倉庫、輸送手段、および目的地に基づいて、圧力プロファイルを定義する。海抜0メートルで試験に合格したボトルであっても、それだけであらゆる山岳ルートや、非加圧のフィーダー機への搭載に適合するとは限らない。.
保管方向と二次包装 接触荷重や機械的荷重の変化。試験片を直立、横倒し、逆さにした状態では、シール性、浸透性、および配合と接触時の挙動に違いが見られることがある。波形の仕切り板、シュリンクフィルム、またはパレットによる圧縮は、ボトルの復元を妨げたり、再現性のあるへこみを生じさせたりすることがある。.
実践的な根本原因の調査
- 隔離し、証拠を保全する。 ロット、キャビティ、シフト、ライン、処方バッチ、および設置場所ごとに、問題のあるユニットと問題のないユニットを分けてください。すべてのサンプルを開封しないでください。.
- その欠陥を定義してください。. すべての面をスケールとともに撮影し、へこみの深さまたは重要寸法を記録するとともに、閉鎖部、底面、またはラベルも移動したかどうかを記載してください。.
- タイムラインを作成してください。. 最も早い正常なチェックポイントと、最初の異常なチェックポイントを特定してください。製品の温度、封止時間、冷却、倉庫、および出荷に関するデータを復元してください。.
- コントロールを比較してください。. 空のボトル、適切な参照用容器に入った同一の調合品、品質が確認済みの製品パック、および必要に応じて、別の材質やデザインのボトルを含めること。.
- 各単位ごとの質量を測定する。. 外装を清掃し、ベースライン時および計画された間隔ごとに、適切な校正済みの天秤を用いて同一のユニットを計量する。数値が低下する傾向が見られる場合は、漏れ、浸透、または揮発性物質の損失が示唆されるが、その経路を特定することはできない。.
- ボトルの構造をマッピングする。. 総質量、各断面の重量、最小臨界肉厚、寸法、キャビティ、および樹脂・色・PCRロットを記録する。破壊切断が必要になる場合がある。.
- 閉鎖部の完全性を確認してください。. シール面、ライナー/ガスケット、ねじ部またはスナップ部、ポンプカラー、および設置状態を点検してください。目に見える水たまりがなくても、ガスの交換が生じることがあります。.
- 一度に1つの要因ずつ再現してください。. その他の条件を一定に保ったまま、閉鎖タイミング、温度プロファイル、配合、ボトル設計、ライン圧力、または充填条件を比較してください。.
質量変化の計算
1パックの変化量 = 調整済み充填パックの質量 - そのパックの基準質量。. 標識、経過時間、状態、および天秤の分解能を報告してください。残留物、ラベル記載の水分量、取り扱い、および計測器のドリフトがわずかな変化に影響を与える可能性があるため、正確な解釈には、一致した対照条件が必要です。.
化粧品のボトル 気密試験法 シール経路の調査を行う一方で、透湿性/質量損失試験では、パッケージを通る緩やかな物質移動を検証します。これらは関連していますが、互いに置き換え可能なものではありません。液体漏れ試験に合格したからといって、微細な経路を通じたガスの移動や、壁面からの透過が排除されるわけではありません。.
ペットボトルを使ったパネル張りの修理方法
そのメカニズムが証拠によって裏付けられてからでなければ、是正措置を選択してはならない。複数の変数を同時に変更すると、試験は合格してしまうかもしれないが、その場合、実際の生産工程でどの制御条件を維持すべきかが明らかにならない。.
閉鎖後に冷却を行うと真空が生じる場合
- 製品の安全性、粘度、および工程上の要件が許す範囲で、充填温度を下げるか、より適切に制御してください。.
- 文書化されたライン試験を通じて、封止工程における時間と温度を最適化する。.
- 実際の充填温度範囲に合わせて設計されたボトル/樹脂/プロセスを評価する。.
- ヘッドスペースおよび充填量の仕様はシステム全体として検討し、一律の割合をそのまま適用しないこと。.
なぜヘッドスペースに関する統一的なルールがないのか? ガスの体積、液体の収縮・膨張、ボトルのコンプライアンス、キャップの挙動、通気、充填精度などは、すべて相互に影響し合っています。充填量を増減させることは、充填不足、溢れ、漏れ、あるいはポンプのディップチューブに関する問題を引き起こす可能性もあります。「ヘッドスペースを多くする」や「ヘッドスペースを少なくする」といったスローガンに頼るのではなく、定義された充填範囲を検証してください。.
圧力損失の原因が、化学反応やガス吸収によるものである場合
- 必要に応じて、製剤管理およびヘッドスペース分析または化学分析を用いて、そのメカニズムを確認する。.
- 抗酸化剤、香料、原材料、および製造工程の変更点について、処方担当者と確認してください。.
- 十分な構造性能またはバリア性能を備えた適合パッケージを評価する。.
- 不活性ガスの管理については、制御された充填試験を通じてのみ検討してください。ガスの注入は、それ自体が圧力、安全性、およびプロセス上のリスクを引き起こす可能性があります。.
浸透や揮発による損失が原因である場合は
- 主要な経路がボトル壁、キャップ、ライナー、ポンプ、あるいはインターフェースのいずれであるかを特定してください。.
- 同一のコンディショニングプロトコル下で、互換性のある樹脂グレード、肉厚分布、バリア構造、または封止部を比較する。.
- 製品寿命期間を通じて、製品の質量、配合状態、および包装機能を測定する。.
- コーティング、多層構造、または表面処理を採用する前に、規制およびリサイクル可能性に関する審査を実施してください。.
ラインの圧力によってへこみが生じた場合
- ガイドレールと接触点を、支持されていないパネルから離すように位置を調整してください。.
- 検証済みの装置の許容範囲内で、グリッパー、スターホイール、またはキャッピングヘッドにかかる不要な負荷を低減してください。.
- 必要に応じてコンテナハンドリングやパックを追加し、その変更によってスループットや安定性が低下しないことを確認してください。.
- プロセス上、接触部、ベース、またはサイドウォールを安全に回避できない場合は、それらを再設計してください。.
ボトルの構造が制約要因である場合
- むやみに材料を追加するのではなく、プリフォーム、パリソン、またはブロー成形プロセスの制御を通じて、壁厚の分布を改善する。.
- ブランドのデザイン上許容される範囲で、広くて凹凸のない平坦な部分を減らすか、あるいは控えめなリブ、ビーズ、曲面、あるいは設計上の真空成形パネルを追加してください。.
- 開発ツールとして有限要素解析と試作モデルを活用し、その後、量産用金型で成形されたボトルを用いて確認を行う。.
- 各キャビティごとに寸法および断面重量の基準を設定し、平均値が良好であるために性能の低いキャビティが見過ごされないようにする。.
ボトルの正しい充填、密閉、保管、および使用方法
承認された範囲外で生産が行われた場合でも、合格したボトルにパネル欠陥が生じる可能性があります。開発結果を、オペレーターが実際に遵守できるライン設定、倉庫管理ルール、および変更管理に落とし込んでください。.
- 指定されたとおりに、空のコンポーネントを処理します。. 極端に低温または高温の状態で保管されたボトルは、生産ライン上で予期せぬ挙動を示すことがあります。ボトルは清潔に保ち、カバーをかけ、広いパネルに事前にへこみを生じさせるような長時間の荷重から保護してください。.
- タンクの設定値だけでなく、製品そのものを制御する。. 充填ノズルおよびキャップ締め付け箇所における代表的な配合温度を測定する。検証済み範囲外の値に対する対応策を定義する。.
- 充填量およびヘッドスペースを規定値内に収める。. 配合密度を考慮した、検証済みの質量法または体積法を用いて充填量を確認すること。承認された充填範囲を超えて、手動で「補充」を行ってはならない。.
- ボトルを密閉する前に、中身を押し出さないようにしてください。. キャップやポンプを取り付ける際は、レール、ハンド、グリッパーによってパネルが圧迫されないようにしてください。段取り替えの際は、キャッパーの負荷と位置合わせを確認してください。.
- 承認された閉鎖設定を適用してください。. 締め付けが強すぎると、シールやネックが損傷する恐れがあり、締め付けが弱すぎると、ガスや液体が漏れる経路が生じる可能性があります。トルクは制御変数のひとつであり、それ自体が密閉性を保証するものではありません。.
- 指定された冷却および調整時間を確保してください。. その条件が検証されていない限り、温かく柔らかいボトルを強い圧力をかけてケース詰めしないでください。.
- 指定の運送業者、積み込み方向、およびルートを使用してください。. パネルを仕切りやシュリンクフィルムの荷重から保護し、倉庫内の温度を製品・梱包の仕様範囲内に維持してください。.
- 消費者向けパッケージの封を刺したり緩めたりして「修理」しないでください。. 市場に出回っている在庫品にパネリングが確認された場合は、当社の苦情対応および製品安全手順に従って、当該ロットを隔離し、評価を行うこと。.
消費者向けの使用上の注意は、欠陥ではなく製品そのものを反映した内容とすべきです。具体的には、ラベルに記載された温度範囲内で保管すること、使用後はパッケージをしっかりと閉めること、そして粉ミルクを認定されていない容器に移し替えないことなどです。ポンプ式ボトルの場合、通常の操作を繰り返し行うとヘッドスペースが変化するため、それが形状や吐出量に影響を与える可能性がある場合は、開発段階でその点を考慮に入れる必要があります。.
パネルと照らし合わせてボトルの真偽を確認する方法
有用なプログラムとは、原因と推測される要因を、測定可能な試験と結びつけるものである。 すべての化粧品ボトルを合格させるような、普遍的な「パネル試験」は存在しません。IoPP/PDIの技術論文は、プラスチックドラム向けの有用な耐真空性の概念を示していますが、その装置や数値を化粧品ボトルの基準としてそのまま採用してはなりません。校正済みの機器と文書化された合格基準を用いて、ボトルごとに固有の試験方法を策定してください。.
- 試験片を凍結する。. 樹脂のグレード/供給元、PCR含有率、着色剤、金型およびキャビティ、ボトルの質量/重要な壁面、仕上げ、キャップ/ポンプ、ライナーまたはガスケット、装飾、配合バッチ、および充填工程を記録する。.
- ベースライン測定値を確立する。. すべての側面を撮影し、充填後の重量、充填レベル、重要寸法、封止方法、製品の温度、および充填から封止までの時間を記録すること。.
- 反復実験と対照群を設ける。. 複数の生産ユニット、関連する複数のキャビティ/ロット、ブランク対照、および適切な処方の参照情報を含めること。サンプル数は、一般的なオンライン上の数値ではなく、リスクと変動性に基づいて決定すべきである。.
- 現実的なストレージ運用を行う。. 通常の使用条件および過酷な使用条件下での温度、関連する湿度、直立・横置き・逆さ置きといった配置、および消費者の使用方法によってヘッドスペースが変化する場合の、一部使用済みのパッケージについても対象に含めること。.
- 課題の割り当て。. 最終的な梱包および輸送経路に関連する圧力・高度、温度変化、振動、圧縮、落下などの危険要因を再現する。.
- 予定された間隔で測定してください。. 質量、変形深度・寸法、必要に応じて配合物の外観・臭気・粘度、漏れ、トルク、および吐出量を追跡する。.
- 合格・不合格の基準をあらかじめ決めておきましょう。. 例としては、恒久的な許容できないパネルがないこと、漏れがないこと、寸法がライン/ラベルの許容範囲内であること、質量の変化が正当な許容範囲内であること、およびポンプの機能が許容範囲内であることが挙げられます。数値上の許容範囲は製品ごとに設定する必要があります。.
- 有意義な変更については、再テストを行う。. 配合、香料、樹脂のグレード/原料、PCR含有率、色、ボトルの重量、金型/キャビティ、キャップ、充填設定、工場や製造ルートの変更は、これまでの証拠の有効性を損なう可能性があります。.
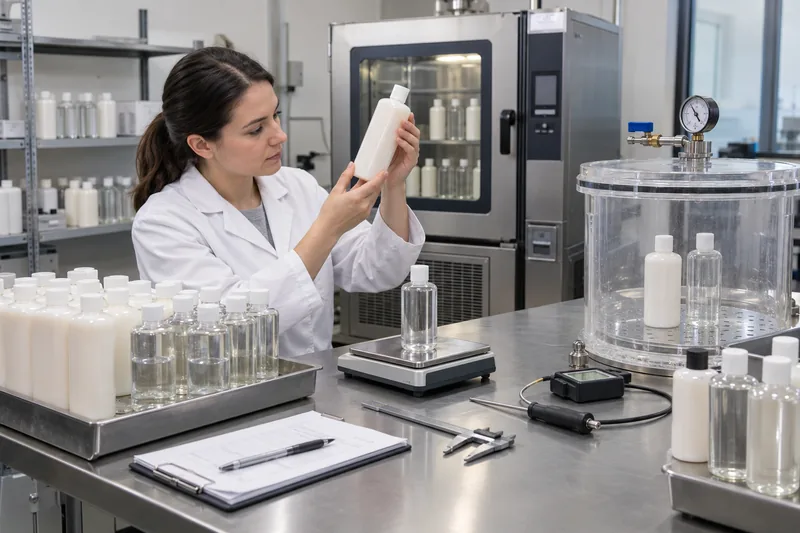
より広範な適合性評価プログラム(寸法、漏れ、互換性、吐出、滴下、分布)については、 化粧品ボトル試験チェックリスト. パネリングの承認は、そのシステムの一部として位置づけられるべきであり、そのシステムに取って代わるものであってはならない。.
ペットボトル製パネルのトラブルシューティングマトリックス
| パターン | 最初に確認すべき最も重要な事項 | 確認後の今後の方向性 | よくある誤った回答 |
|---|---|---|---|
| キャッピングから1時間以内のパネル | 充填・封止温度、冷却曲線、キャップ装着タイミング、ライン圧縮 | 熱処理/封止工程の順序を管理し、適切なパッケージ構造を認定する | 温度を記録せずに樹脂を交換する |
| パネルの速度低下と質量損失 | 単位質量の推移、シール経路、揮発性、素材・キャップの比較 | 検証済みのバリア層またはシール経路を改善する。適合する材料について再検討する。 | 見た目だけで酸化だと決めつけること |
| 明らかな体重減少を伴わない緩やかな筋力低下 | フォーミュラ/リファレンスコントロール、ヘッドスペース、ガス漏れ感度、温度履歴 | 確認後、ガスの消費・吸収またはパッケージの経路について対応する | 計器の表示が安定していることを前提とすれば、ガスの移動はないことが証明される |
| ほとんどのボトルに同じ側にへこみがある | ガイドレール、スターホイール、グリッパー、キャッピングヘッド、およびカートンとの接触部 | 接触荷重や位置を修正するか、その部分の形状を補強する | ラインの点検前にボトルの重量を追加する |
| 1つのキャビティまたは金型位置で不具合が発生した | キャビティID、断面重量、壁面図、冷却および工程記録 | 金型・工程を適正化し、キャビティ管理を徹底する | 失敗したキャビティと良好なキャビティを1つの平均値に統合する |
| 同じボトルに貼られているラベルは1種類のみです | 最終配合、質量推移、ヘッドスペース、充填温度、および参照パック | 計算式やプロセスを調整するか、適合するバリアや構造を選択する | 水を用いて適合性を確認する |
| 出荷サンプルのみが不合格となる | 走行時の高度・気温、荷物の圧縮、振動、および留め具の動き | 最終荷送人およびルートに関連する順序の妥当性を確認する | 静的倉庫試験に合格し、停止する |
見積依頼書(RFQ)、品質合意書、および管理計画書に記載すべき事項
- 最終製品のカテゴリー、関連する成分、粘度範囲、密度、揮発性の懸念、充填温度範囲、および通気・発泡特性。.
- 公称充填量、満杯容量、許容充填範囲、ヘッドスペース法、および充填・密封順序。.
- ボトルのポリマー、正確なグレード/原料、使用箇所におけるPCR(再生プラスチック)の割合/原料、着色剤/添加剤、ボトルの質量、および壁厚/断面重量に関する重要な仕様。.
- 金型/キャビティの特定、重要寸法、パネルの形状、ベースの安定性、ネック仕上げ、および承認済み図面の改訂。.
- 閉鎖型またはポンプ型、ライナー/ガスケット、用途設定、シール接合部、ディップチューブ、および輸送用ロック。.
- 充填ラインの接続状況と速度、キャッパーの方式、冷却・調整、二次包装、およびパレットの構成。.
- 市場、充填・搬送先の標高、流通形態、保管温度範囲、および目標保存期間。.
- パネル検査方法、参照/境界サンプル、測定点、試験条件、検査間隔、サンプリング計画および合格基準。.
- 配合、樹脂、PCR、着色剤、金型/キャビティ、重量、キャップ、工程、製造拠点、および製造ルートに関する変更通知および再承認の要件。.
サプライヤーを比較する際は、単に「アンチパネリング」であるという漠然とした約束ではなく、実際の生産状況を反映したサンプルと、試験を再現するために必要なデータを要求してください。もし御社チームがパッケージ形式を選定中であれば、Boyu Packagingが検討をお手伝いいたします。 シャンプーのボトルの種類 と ローションボトルシステム 正式な認定に先立ち、処方、充填工程、およびルートに対して検証を行う。.
よくあるご質問
へこんだボトルは元の形に戻ることはありますか?
特に変形が弾性範囲内にとどまっている場合、圧力の均衡化や加温によって部分的に回復することがあります。しかし、恒久的な座屈、クリープ、熱履歴、または応力によって、完全な回復が妨げられる可能性があります。シールの完全性、製品の安全性、外観、および再発の有無を調査せずに、単にボトルを開封したり形状を修正したりするだけで、市販ロットを再加工してはなりません。.
真空ポンプによる試験で、そのボトルが適していることが証明されるのでしょうか?
これは、定義された試験片、調整条件、昇圧曲線、保持条件、および合格基準にのみ適用されます。構造的耐性を比較することはできますが、それ自体では、処方の適合性、浸透性、ライン処理、保存期間、または流通性能を証明するものではありません。生じる圧力差は、実際のリスクに対して正当化されなければなりません。.
パネリングを防ぐには、PETとHDPEのどちらが適していますか?
どちらのポリマーも万能というわけではありません。PETは多くの場合、剛性が高く透明度も優れていますが、HDPEは多くの場合、靭性が高く、押しつぶされやすいという特徴があります。グレード、形状、肉厚分布、ボトルの質量、温度、配合、キャップ、およびバリア性の要件によって、性能は決まります。同じ配合と製造工程を用いた、実際の生産を想定したパッケージを比較してください。.
ライナーに穴を開けたり、キャップを緩めたりして、真空状態を解消してもいいですか?
無計画な対策としては不適切です。これにより、漏れ、汚染、蒸発、酸化、および開閉トルクのばらつきが生じる可能性があります。いかなる通気方式も、微生物学的リスクや輸送リスクを含め、パッケージ全体の一部として設計・検証されなければなりません。.
なぜボトルの片側だけがへこんでしまうのでしょうか?
その側面は、形状や壁面の分布のせいで構造的に最も脆弱である可能性もあれば、レール、グリッパー、カートン、あるいは隣接するボトルと接触している可能性もあります。充填・梱包ライン全体を通じてボトルの向きを記録し、キャビティと壁面のデータをマッピングした上で、各ユニット間のへこみの位置を比較してください。.
ボトルのパネルは単なる外観上の欠陥に過ぎないのでしょうか?
必ずしもそうとは限りません。ラベルにしわが生じたり、パッケージの安定性が損なわれたり、充填レベルの外観に影響を与えたり、ポンプのディップチューブの位置が変わったり、あるいは配合やパッケージ内のガス移動を示唆したりする可能性があります。製品チームは、機能、シール性、安定性、安全性、および消費者の受容性を評価しなければなりません。外観の評価だけでは不十分です。.
ボトル、調合、充填の各工程を1つのシステムとして開発する
既存の不具合のトラブルシューティングや、新しいシャンプー・ローション製品のパッケージの適格性評価を行う際には、処方のカテゴリー、ボトルおよびキャップの仕様、充填・キャップ締め時の温度、不具合の発生時期、写真、質量の推移、および流通経路をご提供ください。Boyu Packagingは、生産用サンプルの絞り込みを支援し、貴社ブランドや試験機関が検証すべきパッケージングに関する課題を明確にするお手伝いをいたします。.
出典
規格および技術参考資料は、2026年10月3日に確認されました。必ず最新版であることを確認し、必要に応じて規格の全文を購入・ご利用ください。.
 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch