














Краткий ответ: хвостовой шов косметического тюбика протекает, трескается или лопается, когда две внутренние свариваемые поверхности не образуют непрерывного, достаточно прочного соединения либо когда внешне исправный шов впоследствии испытывает перегрузку. Наиболее частые первопричины — недостаточный или избыточный нагрев, продукт в зоне запайки, неправильное давление губок или охлаждение, перекос тюбика, неподходящее сочетание тюбика и метода запайки, а также нагрузки окружающей среды или дистрибуции.
Не начинайте с повышения температуры. Сначала определите место дефекта: сплющенный хвостовой шов, боковой шов ламината, сварное соединение плечика или головки, стенка тюбика либо колпачок и выходное отверстие. Затем установите, является ли дефект открытым каналом, слабым соединением, участком утонения от нагрева, трещиной, расслоением или негерметичностью укупорки. Для каждого случая нужны отдельное исправление и отдельное проверочное испытание.
Это руководство предназначено для косметических брендов, контрактных фасовщиков, производителей тюбиков, инженеров по упаковке и служб качества, работающих с выдавливаемыми тюбиками из PE, соэкструзионного пластика, PBL или ABL. Алюминиевые тюбики закрывают сгибанием или обжимом, а не термосваркой хвостовой части; для них нужен другой процесс закрытия.
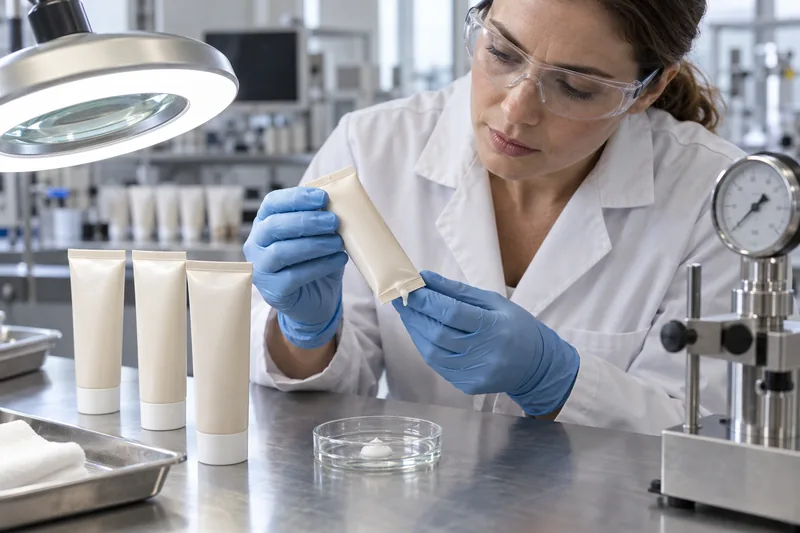
Прежде чем менять настройки запайщика, определите место повреждения тюбика
Потребитель может сообщить, что «шов тюбика протёк», даже если сплющенный конец цел. Рассматривайте упаковку как пять возможных зон протечки. Очистите образец, сфотографируйте его в полученном состоянии, зафиксируйте положение при хранении и примените контролируемое испытание, выявляющее источник без создания нового разрыва. До регулировок сохраните дефектные образцы, производственные настройки и идентификаторы партий, чтобы не уничтожить доказательства при поиске причины.
| Зона дефекта | Типичные признаки | Вероятные группы причин | Первичная проверка |
|---|---|---|---|
| Хвостовой / торцевой шов | Мокрая кромка, канал, отслоившиеся слои, тонкая подгоревшая линия или разрыв рядом со сварным швом | Нагрев, давление, время, охлаждение, загрязнение, выравнивание, вариации материала | Раскройте и осмотрите поперечное сечение шва; сравните участки по ширине губок |
| Боковой шов ламината | Продольный мокрый след или разрыв; дефект сосредоточен там, где боковой шов входит в хвостовой сгиб | Шов производителя тюбика, геометрия нахлёста, ориентация или фотометка, напряжение сгиба | Зафиксируйте угол бокового шва относительно хвостового сгиба и повреждённой кромки |
| Сварное соединение плечика / головки | Кольцевая протечка в месте соединения корпуса с формованным плечиком; расхождение при сдавливании | Приварка головки у производителя тюбика, загрязнение, воздействие рецептуры, несоответствие корпуса и головки | Испытание внутренним давлением или пузырьковым методом с фокусом на плечике; проверка прослеживаемости у производителя тюбика |
| Стенка тюбика | Микроотверстие, усталостная трещина от изгиба, разрыв по складке, расслоение или сквозное повреждение от истирания | Совместимость материала и рецептуры, чрезмерный изгиб, контакт при перевозке, производственный дефект | Осмотр с увеличением и на просвет, старение наполненного тюбика и определение контактных участков упаковки |
| Укупорка / выходное отверстие | Продукт в колпачке, мокрая резьба или уплотнительная поверхность, повреждённая мембрана или открытая откидная крышка | Посадка колпачка, момент затяжки или защёлкивание, уплотнительная поверхность, остатки в отверстии, повреждение укупорки | Отдельная проверка воздухонепроницаемости колпачка и плечика и многократного использования |
Европейские стандарты на тюбики подтверждают это разделение. EN 12377 — метод испытания воздухонепроницаемости укупорки, присоединённой к плечику; это не испытание хвостового шва. ETMA отдельно перечисляет стандарты прочности сварки головки и бокового шва ламинированных тюбиков. Поэтому испытание, в названии которого упоминается «тюбик», может оценивать только одно соединение.
Как работает хвостовой шов косметического тюбика?
Большинство пластиковых и ламинированных косметических тюбиков поступают к фасовщику с установленными колпачком и плечиком и открытой хвостовой частью. Продукт дозируют через этот открытый конец. При запайке горячим воздухом нагретый воздух размягчает внутренние термопластичные поверхности; затем тюбик перемещается к охлаждаемым губкам, которые сплющивают стенки, прикладывают давление и удерживают соединение во время его формирования и охлаждения. Затем запаянный хвост обрезают и при необходимости наносят тиснение или код.
Для прочного торцевого шва необходимы четыре условия в зоне соединения: чистые контактные поверхности, достаточная молекулярная подвижность за счёт нагрева, плотный контакт за счёт давления и стабильность при охлаждении. Настройки взаимосвязаны. Более высокая температура может компенсировать сокращение нагрева только в безопасном для материала диапазоне. Повышенное давление не соединит холодные поверхности. Более длительный нагрев может истончить или разрушить шов, который уже был достаточно нагрет.
Качество шва = конструкция тюбика + чистая зона запайки + подвод тепла + контакт губок + охлаждение + последующая нагрузка.
Одна лишь температура машины не является спецификацией шва. Поток воздуха, геометрия сопла, расстояние, время воздействия, скорость линии, зазор губок, давление, температура воды, диаметр тюбика и структура стенки определяют фактические условия в зоне соединения.
Горячий воздух распространён, но это не единственный способ закрытия
Tube Council описывает горячий воздух как широко применяемый метод для пластиковых и ламинированных тюбиков. Ультразвуковые системы создают тепло высокочастотной вибрацией в зоне соединения и могут лучше переносить ограниченное загрязнение зоны запайки, но это не делает присутствие продукта в шве допустимым. Высокочастотная запайка применяется для ламинатов с алюминиевым барьером, а наружные горячие губки передают тепло через стенку тюбика. Сминаемые алюминиевые тюбики механически складывают и обжимают. Выбирайте метод с учётом точной структуры, диаметра, скорости линии, требований к внешнему виду и возможностей оборудования.
Почему швы тюбиков протекают, трескаются или лопаются?
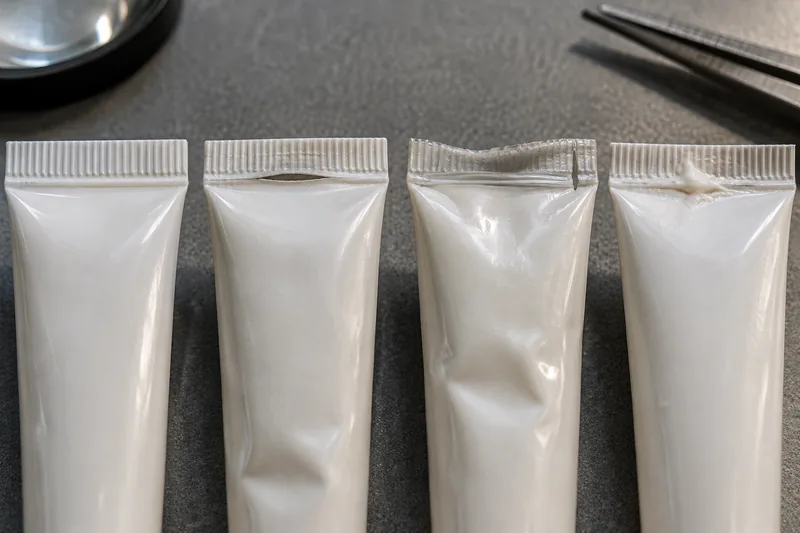
1. Недостаточное сплавление создаёт слабое соединение или открытый канал
Если внутренние поверхности получают недостаточно тепла, времени или плотного контакта, участки остаются лишь прижатыми друг к другу, а не сваренными. К этому могут привести недостаточная энергия горячего воздуха, чрезмерная скорость линии, неправильное положение сопла, недостаточное давление губок, зазор губок, не соответствующий суммарной толщине стенок, или неподходящий внутренний свариваемый слой. Шов может выглядеть ровным, но легко расслаиваться или пропускать продукт через узкий канал.
2. Избыточное тепло может истончить и повредить шов
Слишком сильный нагрев или чрезмерное время воздействия могут чрезмерно размягчить структуру. При смыкании губок расплавленный полимер может выдавливаться из критического сечения, оставляя тонкую линию, которая рвётся под давлением. Диагноз подтверждают изменение цвета, волнистость, пузыри, искажение кромок или отложения материала на оснастке. Руководство Viva по запайке тюбиков связывает тонкие линии шва с чрезмерной температурой, слишком долгим обдувом или слишком малым зазором зажима; оно также показывает, что толстая линия может указывать на недостаточный нагрев или слишком большой зазор. Характер внешних признаков важен: «горячее» не является универсальным решением.
3. Загрязнение продуктом препятствует контакту поверхностей
Плёнка крема, масла, порошка или очищающего средства в хвостовой части может мешать соприкосновению двух термопластичных поверхностей. Она также может образовывать пар при нагреве или оставлять узкий проход после охлаждения материала. Типичные пути загрязнения — брызги из высоко расположенного наливного сопла, образование нитей после отсечки, пенообразование, чрезмерный объём наполнения, касание соплом стенки или перемещение тюбика между наполнением и запайкой.
Более быстрый нагреватель или повышенное усилие зажима не устраняют загрязнение надёжным образом. Скорректируйте режим наполнения: используйте подходящее погружное сопло, контролируйте обратное всасывание или отсечку, согласуйте диаметр сопла с тюбиком, предусмотрите свободное пространство и припуск хвостовой части, управляйте пеной и обеспечивайте подтверждённую чистоту зоны запайки. Если ультразвуковую запайку оценивают по устойчивости к загрязнению, всё равно нужны испытания с фактической рецептурой и установленные пределы.
4. Перекос или повреждённая оснастка создают локальную слабость
Сопло горячего воздуха, держатель тюбика, охлаждающее кольцо и губки должны центрировать тюбик и равномерно контактировать с ним. Наклонённый тюбик может сильнее нагреваться с одной стороны и сильнее сжиматься с другой. Непараллельные, изношенные или загрязнённые губки создают шов с переменной толщиной по ширине. Для овального тюбика нужны правильное гнездо-носитель и ориентация; использование сменных деталей от близкого диаметра может деформировать стенку или создавать неравномерный нагрев.
Ламинированные тюбики дополнительно имеют продольный боковой шов. Если этот более толстый шов сгибается в неудачном месте или слишком близко к краю хвоста, губкам приходится перекрывать резкий перепад толщины. Viva рекомендует контролировать положение шва относительно сгиба точным позиционированием фотометки; точную допустимую геометрию для утверждённого дизайна должны предоставить поставщики тюбика и машины.
5. Конструкция тюбика изменилась, а технологический режим — нет
Смесь PE, структура слоёв, толщина стенки, красящий концентрат, свариваемый слой ламината, содержание вторичного сырья, диаметр и процесс производителя тюбика могут менять рабочий диапазон запайки. Режим, квалифицированный для экструдированного тюбика PE, нельзя копировать на PBL или ABL, а тюбику 30 mm нельзя назначать настройки для 50 mm без испытания на линии. Входящие партии также могут различаться настолько, что выявят нестабильность процесса, работающего на границе допустимого диапазона.
6. Последующее давление превышает запас прочности упаковки
Шов может быть непрерывным, но разрушаться при сдавливании, штабелировании, падении, нагреве тюбика или снижении атмосферного давления. Высокая вязкость продукта или слишком маленькое дозирующее отверстие могут повышать усилие пользователя; возникающее давление воспринимают хвост, стенка, плечико и укупорка. Чрезмерное наполнение уменьшает свободный объём, способный компенсировать давление, и может помещать продукт непосредственно у шва. Решение может затрагивать отверстие, объём наполнения, конструкцию тюбика или транспортную упаковку, а не только запайщик.
Как материал тюбика меняет характер дефекта
Внешняя форма упаковки не показывает свариваемый слой. Выбирайте форматы косметических тюбиков для крема только после определения рецептуры, барьерных требований, поведения при сдавливании и оборудования запайки.
| Конструкция тюбика | Особенности закрытия хвостовой части | Основные риски дефектов | Приоритет квалификации |
|---|---|---|---|
| Экструдированный / соэкструдированный PE | Внутренние поверхности PE свариваются нагревом; гибкость стенки должна сохраняться | Чрезмерное утонение, неравномерный нагрев, трещины при сдавливании или изгибе, воздействие рецептуры | Рабочий диапазон запайки плюс испытания наполненного тюбика на изгиб и совместимость |
| PBL | Свариваемые слои соединяются вокруг пластиковой барьерной структуры и продольного шва | Пересечение с боковым швом, расслоение, упругое восстановление формы | Ориентация хвоста и бокового шва, целостность наполненной упаковки после старения |
| ABL | Внутренние термопластичные слои запаиваются вокруг ламината с фольгой; возможен вариант оборудования HF | Напряжения сгиба, растрескивание слоя фольги, боковой шов и расслоение | Совместимость метода, геометрия сгиба, барьерные свойства после изгиба и запайки |
| Алюминиевый тюбик | Хвост механически складывают и обжимают, а не термосваривают как пластик | Неправильная геометрия сгиба, растрескивание металла, проблемы внутреннего лака или укупорки | Заданный тип сгиба, размеры и совместимость наполненной упаковки |
Для более глубокого выбора материала используйте сравнение Boyu: структуры тюбиков из ABL и PBL. Распространённый формат выдавливаемого тюбика PE может стать полезной отправной точкой для кремов, но пригодность по-прежнему зависит от фактической рецептуры, процесса наполнения и оборудования запайки.
Вызывают ли температура, влажность или высота дефекты шва тюбика?
Окружающая среда обычно выявляет или ускоряет развитие слабого места; она не является единственной независимой причиной. Погранично прочное соединение, тонкая повреждённая нагревом линия, размягчённый рецептурой слой или переполненный тюбик могут выдержать сдавливание у линии и разрушиться после температурных циклов, сжатия посылки или снижения внешнего давления.
Высокая температура
Хранение в тепле может снижать вязкость рецептуры, менять давление паров и усиливать ползучесть или размягчение полимера. Продукт легче проходит через небольшой канал, а нагруженный шов может со временем деформироваться. Газ в свободном пространстве также расширяется с ростом абсолютной температуры; фактическая нагрузка зависит от уровня наполнения, поведения паров и податливости упаковки. Нельзя выводить универсальную температуру разрушения только из типа полимера.
Низкая температура и температурные циклы
Холод может повышать жёсткость тюбика и усилие, необходимое для выдачи вязкого продукта. Тогда пользователь создаёт больший импульс давления, и хрупкая складка или слабое соединение могут треснуть. Повторные циклы нагрева и охлаждения также вызывают различное расширение и сжатие разнородных слоёв и компонентов. Испытывайте полный наполненный тюбик, затем выдерживайте заданный период восстановления перед осмотром, чтобы не спутать временную жёсткость с постоянным повреждением.
Влажность
Относительная влажность не ослабляет автоматически каждый сварной шов PE. Её значение зависит от всей структуры: влагочувствительных слоёв ламината или клея, проницаемости для водяного пара, гигроскопичности рецептуры, этикеток и особенно гофрокартонной вторичной упаковки. ASTM D4332 отмечает, что многие упаковочные материалы, особенно целлюлозные, меняют физические свойства в зависимости от температуры и относительной влажности. Кондиционируйте готовую упаковку, когда важны прочность короба при сжатии и защита при дистрибуции, вместо того чтобы без доказательств объяснять протечку тюбика влажностью.
Высота и пониженное внешнее давление
Авиаперевозки и высокогорные маршруты снижают внешнее давление, увеличивая перепад давления на герметичном тюбике. ASTM D6653 предназначен для оценки влияния высоты на упаковочные системы с помощью вакуума и выделяет перевозку на региональных самолётах как значимое транспортное условие. Это качественные данные для разработки, а не универсальное испытательное давление для приёмки тюбиков. Испытайте наполненную розничную и транспортную комплектацию для фактического маршрута и осмотрите после заданного периода восстановления.
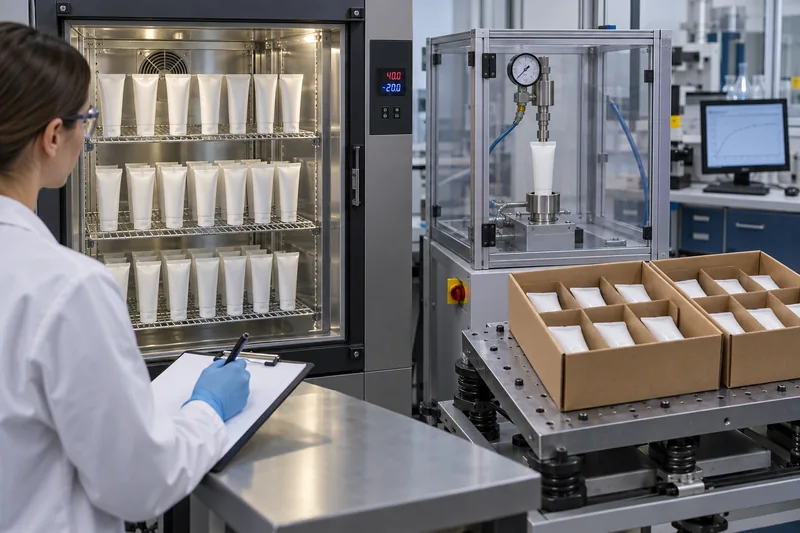
Затем на кондиционированную упаковку могут воздействовать вибрация, падение и сжатие. Используйте окончательные тюбики, рецептуру, розничные коробки, перегородки и транспортный короб; испытание пустых тюбиков не воспроизводит массу, внутреннее давление или загрязнение продуктом. Руководство Boyu по методам испытания косметической упаковки падением объясняет, почему одно название метода не определяет высоту, последовательность или критерии приёмки.
Практический порядок диагностики протекающих тюбиков
- Изолируйте продукцию и определите охват проблемы. Запишите SKU, партию тюбиков или ламината, партию колпачков, партию рецептуры, фасовщика, линию, смену, режим запайки, время производства и положение в коробе. Отделите единичное повреждение от повторяющейся зависимости по ручью линии или времени.
- Осмотрите упаковку без приложения нагрузки. Сфотографируйте мокрые следы, линию запайки, боковой шов, плечико и укупорку. Отметьте, поступил ли тюбик колпачком вверх, вниз или на боку.
- Определите место протечки. Используйте метод, подходящий для наполненного или пустого состояния. Добавляйте цветной индикатор только если он не повреждает конструкцию и не вызывает набухание. Не путайте захваченный поверхностный воздух с потоком пузырьков.
- Раскройте шов и классифицируйте дефект. Ищите несоединённые глянцевые зоны, остатки продукта, пустоты, выдавленный полимер, изменение цвета, расслоение и изменение толщины. Сравните левую, центральную и правую части.
- Сравните с заведомо исправными контрольными образцами. Испытайте швы ненаполненных тюбиков, швы наполненных тюбиков и сохранённую принятую партию в одинаковых условиях. Это позволяет отделить дефекты изготовления тюбика от загрязнения при наполнении и артефактов испытания.
- Проверьте производственные записи. Проверьте мощность нагревателя, давление и расход воздуха, фактическую скорость линии, сопло и сменные детали, зазор и параллельность губок, состояние охлаждающей воды, объём наполнения и историю остановок и повторных запусков, а не только показанные уставки.
- Меняйте по одной причинной переменной за раз. Воспроизведите дефект, проведите контролируемый опыт и проверьте результат после кондиционирования. Исправление, улучшающее внешний вид, но снижающее запас прочности при разрыве, не закрывает проблему.
| Наблюдаемая закономерность | Вероятные гипотезы | Направление исправления |
|---|---|---|
| Шов расслаивается при малой деформации материала | Недостаточное сплавление, низкое давление, неправильный внутренний слой, загрязнение | Подтвердите чистоту поверхностей; определите диапазон нагрева и контакта; проверьте конструкцию тюбика |
| Тонкая, хрупкая или побуревшая линия | Избыточный нагрев или время, малый зазор, неравномерный нагрев | Уменьшите повреждающую энергию или сжатие; отцентрируйте сопло; проверьте оснастку и фактическое воздействие |
| Случайный узкий канал с остатками крема | Брызги, образование нитей, пена, переполнение, загрязнённый хвост тюбика | Скорректируйте движение сопла и отсечку, уровень наполнения и чистоту; бракуйте загрязнённые швы |
| Одна кромка регулярно разрушается | Непараллельность губок, смещение тюбика, несоответствие охлаждающего кольца или сопла | Измерьте толщину линии слева и справа; выровняйте или замените сменные детали и губки |
| Разрушение на пересечении бокового шва и сгиба | Неблагоприятная ориентация шва, ступенька толщины, слабость шва производителя тюбика | Скорректируйте фотометку или ориентацию, если допустимо; привлеките производителя тюбика; квалифицируйте боковой и хвостовой швы совместно |
| Проходит проверку на линии, но не выдерживает хранения в тепле | Пограничная прочность сварки, ползучесть, размягчение рецептурой, микроканал | Проведите испытания наполненной упаковки на совместимость и старение, а также выдержку под давлением; измените конструкцию или рабочий диапазон исходя из механизма дефекта |
| Тюбик лопается вне хвостовой части | Слабость стенки или плечика, складка, несовместимость либо жёсткость испытания; это не обязательно свидетельствует о хорошем шве | Зафиксируйте место, давление и время; проверьте конструкцию стенки и головки и соответствие условиям эксплуатации |
Какими испытаниями проверять шов косметического тюбика?
Прочность шва, его герметичность и стойкость упаковки — разные свойства. Используйте взаимодополняющие методы и письменно задавайте критерии приёмки конкретной упаковки до испытаний.
| Метод | На какой вопрос отвечает | Важное ограничение | Что фиксировать |
|---|---|---|---|
| Визуальный контроль и поперечное сечение | Отцентрирована ли линия, непрерывна ли она и нет ли тепловых повреждений или загрязнений? | Аккуратно выглядящий шов всё равно может быть слабым или иметь канал | Ширина и толщина по участкам, дефекты и эталонные фотографии |
| Разделение / расслаивание шва | Какое усилие разделяет полосу заданной ширины и каков характер разрушения? | Результат ASTM F88 включает изгиб и удлинение материала и охватывает только отдельный участок; он не доказывает отсутствие канала | Ширина образца, техника испытания, скорость, кривая усилия и характер разрушения |
| Разрыв / ползучесть под внутренним давлением | При каком давлении упаковка разрушается или может ли она удерживать заданное давление заданное время? | ASTM F1140 указывает на отсутствие обязательной корреляции с прочностью шва по F88; приспособление и поток воздуха влияют на результат | Нарастание и выдержка давления, время, приспособление, состояние тюбика и точное место разрушения |
| Выделение пузырьков / вакуум | Есть ли путь крупной утечки? | ASTM D3078 может не выявить малые утечки; продукт может закупоривать отверстия; важны параметры и жидкость погружения | Вакуум или давление, выдержка, жидкость, место пузырьков и результат контрольного образца |
| Сдавливание / сжатие наполненной упаковки и многократное использование | Выдерживает ли товарная упаковка обращение и дозирование? | Ручное сдавливание невоспроизводимо без определения усилия, приспособления или последовательности | Рецептура, кондиционирование, усилие и перемещение, циклы и место протечки |
| Последовательность климатических и транспортных воздействий | Выдерживает ли наполненная упаковка климат, высоту, вибрацию, сжатие и падения, характерные для маршрута? | Один отдельный опасный фактор не подтверждает пригодность для всего маршрута | Кондиционирование, полная транспортная комплектация, последовательность и осмотры сразу и после восстановления |
ASTM F88 полезен для количественного сравнения процессов и описания характера разрушения, но сам метод предупреждает о влиянии способа поддержки образца на результат. ASTM F1140 охватывает разрыв и ползучесть упаковки без ограничения деформации при создании внутреннего давления. ASTM D3078 рассматривает крупные утечки в гибких упаковках со свободным газовым объёмом и объясняет, почему малые утечки могут не выявляться. Используйте актуальные лицензионные стандарты и подтверждайте пригодность любой адаптации для хвостового шва цилиндрического тюбика.
Полный протокол испытания косметической упаковки на совместимость должен предусматривать старение фактической рецептуры в тюбиках, соответствующих серийному исполнению, и проверку герметичности шва, состояния стенки и плечика, изменения массы, внешнего вида и дозирования. Пустые или наполненные водой тюбики позволяют предварительно оценить механику, но не подтверждают химическое взаимодействие.
Как установить стабильный рабочий диапазон запайки
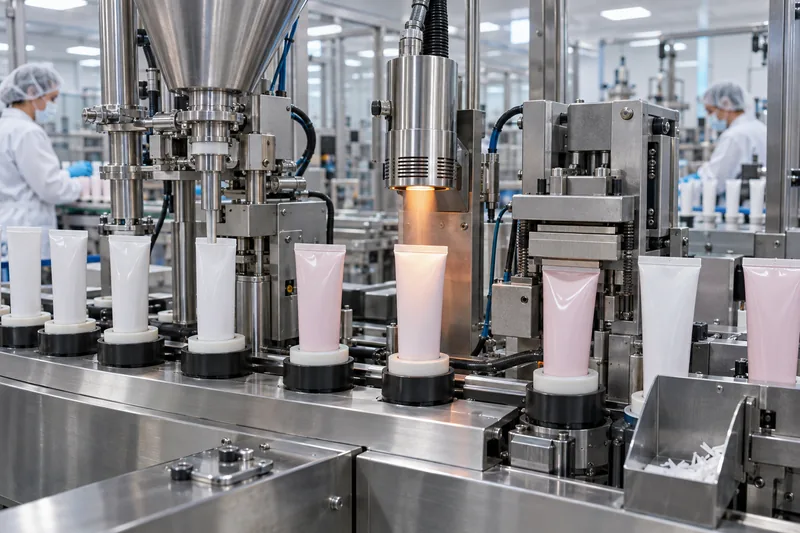
Образец, один раз прошедший испытание при средних настройках, не определяет рабочий диапазон процесса. Используйте тюбики, рецептуру и сменные детали серийного исполнения, чтобы найти работоспособные сочетания при намеренном варьировании условий. Цель — область, где одновременно выполняются требования к внешнему виду, герметичности и механическим результатам, а не максимальная средняя прочность.
- Зафиксируйте характеристики образца. Запишите поставщика, конструкцию, диаметр, код стенки или ламината, цвет, колпачок, припуск хвостовой части, партию рецептуры, массу наполнения и температуру розлива.
- Проверьте механическую настройку. Согласуйте гнездо-носитель, сопло, охлаждающее кольцо, губки и обрезную оснастку; перед изменением режимов проверьте центровку, параллельность, чистоту и охлаждение.
- Спланируйте контролируемые испытания. Оцените низкие, номинальные и высокие сочетания критических параметров энергии и контакта, допустимые для оборудования и поставщиков. Включите обычную скорость линии и условия повторного запуска.
- Измеряйте несколько показателей. Осмотрите геометрию шва и загрязнение, проведите испытание герметичности, при необходимости количественно определите прочность разделения и зафиксируйте характер и место разрушения. Прочность без непрерывности не означает положительного результата.
- Проверьте границы диапазона. Используйте тюбики из соответствующих партий и разных участков производственного цикла. Убедитесь, что разумные колебания стенки, скорости линии и окружающей среды не выводят процесс за пределы приёмки.
- Подтвердите результат после кондиционирования. Повторно проверьте в установленный момент выпуска и после старения наполненной упаковки или транспортных воздействий. Некоторые дефекты развиваются под длительной нагрузкой, а не сразу.
- Преобразуйте результаты в меры контроля. Задайте утверждённые диапазоны, проверки при запуске и после остановки, частоту отбора проб, план реагирования, пределы для обслуживания и основания для управления изменениями.
Как предотвращать дефекты шва и защищать упаковку
- Проектирование: согласуйте конструкцию тюбика, диаметр, припуск хвостовой части, плечико, колпачок и дозирующее отверстие с рецептурой и линией наполнения. Для проектов очищающих средств предоставьте данные, перечисленные в полной спецификации тюбика для средства очищения лица.
- Приёмка: идентифицируйте партии тюбиков и колпачков; проверьте размеры, состояние хвостовой части, ориентацию бокового шва и загрязнение; защищайте открытые концы от пыли и деформации.
- Наполнение: контролируйте массу наполнения, температуру продукта, пену, глубину сопла, его извлечение и отсечку. Поддерживайте чистоту всей намеченной зоны сварки.
- Запайка: используйте утверждённые сменные детали и диапазоны; проверяйте нагреватель и поток воздуха, скорость линии, зазор и параллельность губок, охлаждение; документируйте проверки после запуска, длительной остановки, смены материала и обслуживания.
- Обращение: дайте шву стабилизироваться перед интенсивным транспортированием по линии или упаковкой. Не допускайте сгибания горячего хвоста направляющими, в контейнерах или операторами.
- Вторичная упаковка: используйте ориентацию, лотки или перегородки, предотвращающие истирание хвостовой кромки, сосредоточенное сжатие и открывание колпачка. Валидируйте коммерческую упаковку, а не тюбик, аккуратно переносимый вручную.
- Выпуск: сочетайте визуальный контроль с установленным испытанием герметичности и периодической количественной проверкой. Отслеживайте тенденции результатов по партиям и линиям, а не только отметки «пройдено/не пройдено».
- Контроль изменений: повторно оценивайте полимер или ламинат, поставщика, структуру стенки, цвет, уровень PCR, диаметр, рецептуру, температуру наполнения, колпачок, запайщик, сменные детали, скорость линии или маршрут дистрибуции, если изменение может повлиять на систему.
Что делать с производственной партией, не прошедшей проверку?
- Остановите выпуск и определите границы охвата. Изолируйте продукцию от последней подтверждённой успешной проверки до следующей подтверждённой успешной проверки, включая незавершённую, упакованную и отгруженную продукцию.
- Сохраните образцы и записи. Сохраните протекающие единицы, внешне исправные соседние изделия, исходные тюбики и пусковые образцы. Обеспечьте сохранность записей машины и наполнения.
- Подтвердите дефект утверждённым методом. Используйте контрольные образцы и несколько единиц продукции. Отделите утечку хвостового шва от дефектов стенки, плечика и колпачка.
- Оцените риск для продукта. Учтите загрязнение, потерю массы, воздействие на рецептуру, повреждение этикетки или короба и необходимость мер в отношении уже распределённых запасов. Решение о дальнейшей судьбе продукции принимают ответственные за качество и нормативное соответствие.
- Подтвердите пригодность любой доработки. Повторный нагрев наполненного тюбика может дополнительно истончить слои, переместить продукт в шов, повредить декор или подвергнуть рецептуру нагреву. Не выполняйте массовую повторную запайку без доказанного, документированного метода и повторных испытаний.
- Исправьте и докажите эффективность. Определите механизм, обновите процесс или спецификацию и покажите приемлемые результаты во всём контролируемом рабочем диапазоне, а не только на вручную отобранных образцах.
Какие сведения о шве тюбика включить в RFQ и соглашение о качестве
- Конструкция тюбика, код поставщика, диаметр, длина, обозначение стенки или ламината, плечико, горловина, колпачок и требуемый припуск хвостовой части.
- Тип рецептуры, диапазон вязкости, чувствительные растворители, масла или поверхностно-активные вещества, частицы, температура наполнения, номинальное наполнение и планируемое свободное пространство.
- Марка и модель наполнительной и запаечной машины, метод, скорость линии, доступные сменные детали, требования к обрезке и тиснению, способ ориентации тюбика.
- Согласованная разработка рабочего диапазона процесса и распределение ответственности за поставку тюбиков, пробное наполнение, испытания шва и окончательное утверждение упаковки.
- Стандарт визуальных дефектов, метод проверки герметичности шва, метод определения прочности или давления при обоснованной необходимости, план выборки, кондиционирование и классификация дефектов.
- Совместимость, многократное использование и маршрут дистрибуции, включая температуру, высоту и упаковку для электронной торговли или розницы, если применимо.
- Прослеживаемость, сохранённые образцы, порядок эскалации несоответствий, уведомление об изменениях и требования повторной валидации.
Часто задаваемые вопросы
Какая температура правильная для запайки косметических тюбиков?
Универсальной температуры нет. Рабочая настройка зависит от структуры тюбика, диаметра, толщины стенки, конструкции нагревателя, потока воздуха, сопла, времени воздействия, скорости линии, зазора и давления губок и охлаждения. Используйте первоначальные рекомендации поставщиков тюбиков и оборудования, затем установите валидированный рабочий диапазон на тюбиках серийного исполнения.
Какой прочности шва должен соответствовать косметический тюбик?
Универсальное значение нельзя обосновать. Определите ширину образца, технику испытания, скорость, кондиционирование и характер разрушения, затем установите предел проекта по данным разработки и эксплуатационному риску. Сочетайте прочность с методом проверки герметичности, поскольку высокое среднее усилие расслаивания может сочетаться с одним протекающим каналом.
Остановит ли повышение нагрева протечку тюбика?
Только если подтверждённой причиной является недостаточное сплавление и новая настройка остаётся в безопасном диапазоне. Дополнительный нагрев может истончить, деформировать или разрушить шов. Если причина — загрязнение продуктом, перекос губок, неправильный ламинат или протечка плечика, дополнительный нагрев не устранит первопричину.
Почему тюбики проходят проверку на заводе, но протекают после перевозки?
Проверка на линии может пропустить микроканал или слабость при длительной нагрузке. Тёплое хранение, пониженное внешнее давление, вибрация, сжатие и падения могут её выявить. Кондиционируйте и испытывайте наполненные тюбики в окончательной транспортной упаковке по последовательности, соответствующей маршруту, затем осматривайте сразу и после восстановления.
Может ли наполненный водой тюбик подтвердить пригодность шва?
Он позволяет предварительно выявить крупные протечки или оценить настройку машины, но не представляет рецептуру с другими вязкостью, поверхностным натяжением, летучестью, маслами, растворителями, поверхностно-активными веществами или частицами. Окончательная квалификация должна использовать фактическую рецептуру или научно обоснованный заменитель и включать старение для проверки совместимости.
Источники и технические материалы
Стандарты описывают методы и область применения; они не устанавливают единого универсального предела приёмки косметических тюбиков. Дата обращения: 3 октября 2026 года.
- Tube Council — Варианты запайки тюбиков
- European Tube Manufacturers Association — Типы тюбиков и европейские стандарты на гибкие тюбики
- Viva Healthcare — Руководство по запайке горячим воздухом
- ASTM F88/F88M-23 — Прочность шва гибких барьерных материалов
- ASTM F1140/F1140M-13(2025) — Стойкость упаковок без ограничения деформации к разрушению при внутреннем давлении
- ASTM D3078-02(2021)e1 — Выявление утечек в гибкой упаковке методом выделения пузырьков
- ASTM D6653/D6653M-13(2021) — Влияние большой высоты на упаковочные системы
- ASTM D4332-22 — Кондиционирование тары, упаковок или компонентов упаковки
- DIN EN 12377:2022-12 — Гибкие тюбики: воздухонепроницаемость укупорки
- ISTA — Выбор и использование процедур испытаний дистрибуции



 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch